
14. September 2026
Entdecken Sie langlebige Lösungen aus gegossenem Edelstahl mit hervorragender Festigkeit, Korrosionsbeständigkeit und zuverlässiger Leistung für anspruchsvolle Anwendungen
Was ist gegossener Edelstahl?
Gegossener Edelstahl ist eine eisenbasierte Legierung mit mindestens 10,51% Chrom, die direkt in Formen in einem flüssigen Zustand gegossen wird, um nahezu netzformenbasierte Bauteile zu erzielen. In unserer Gießerei verlassen wir uns auf diesen Prozess, um komplexe, hochintegrale Teile zu produzieren, die durch Drehen, Fräsen oder andere spanende Verfahren aus festem Rohmaterial unmöglich oder kostspielig wären.
Die Metallurgie konzentriert sich auf die spontane Bildung einer haftenden, chromreichen Oberflächenoxidfilm (Passivierungsschicht), der in Gegenwart von Sauerstoff selbstheilend wirkt. Durch das Ausbalancieren von Chrom mit Nickel, Molybdän, Stickstoff und anderen stabilisierenden Elementen gestalten wir die erstarrte Mikrostruktur zu unterschiedlichen metallurgischen Matrixen: Austenitisch: Hohe Korrosionsbeständigkeit, nicht magnetisch oder leicht magnetisch, außergewöhnliche Schlagzähigkeit. Martensitisch: Durch Wärmebehandlung gehärtet, magnetisch, optimiert für hohen Verschleiß und mäßige Korrosion. Ferritisch: Nickel-frei, kosteneffizient, magnetisch, beständig gegen Spannungsrisskorrosion. Duplex (Austenitisch-Ferritisch): Gemischte 50/50-Phasenmatrix, die das Doppelte der Streckgrenze von Standard-austenitischen Sorten bietet und eine hohe Beständigkeit gegen Loch- und Spaltkorrosion aufweist.
Wesentliche Unterschiede: Guss- vs. Gesenkeguss-Stahl
Während gegossene und gesenkte Legierungen ähnliche Grundchemien teilen, unterscheiden sich ihr strukturelles Verhalten und chemische Grenzwerte erheblich aufgrund ihrer Herstellungsverfahren:
- Grain Structure and Isotropy: Geformter Stahl unterliegt richtungsweisender Walzen oder Schmieden und erzeugt eine anisotrope Kornstruktur mit unterschiedlichen Längs- und Transversalmechanikgrenzen. Gussechter Edelstahl erstarrt gleichmäßig innerhalb der Form, wodurch orientierte mechanische Eigenschaften entstehen, die unabhängig von der Lastrichtung konstant funktionieren.
- Delta-Ferritgehalt: Wir balancieren absichtlich die Chemie von austenitischem Gussedel Edelstahl (wie CF8 und CF8M), um 5% bis 15% Delta-Ferrit in der mikroskopischen Matrix zu behalten. Diese kontrollierte Ferritphase verhindert Hot Cracking (Mikrorisse) während der Erstarrung und verbessert die Schweißbarkeit – eine Eigenschaft, die bei vollständig austenitischen Weichstählen wie 304 oder 316 selten vorkommt.
- Silizium für Fließfähigkeit: Gussformulierungen enthalten höhere Siliziumgehalte (in der Regel bis zu 1,5%–2,0%) im Vergleich zu gegossenen Äquivalenten (<1,0%). Erhöhtes Silizium reduziert die Oberflächenspannung und verbessert die Fließfähigkeit während des Gießvorgangs, sodass dünne Wandungen und komplexe Geometrien beim Gießen ohne Kaltabschlüsse ausgefüllt werden.
Chemische Zusammensetzungsstandards und Legierungsbezeichnungen
Global geplante Ingenieurprojekte spezifizieren Gusseisestä Edelstahl durch etablierte Bezeichnungssysteme statt gegossener AISI-Nummern.
Die Alloy Casting Institute (ACI) System—übernommen von ASTM (hauptsächlich ASTM A351, ASTM A743 und ASTM A744) – klassifiziert Legierungen nach Verwendungszweck: Erster Buchstabe: Gibt den Servicezustand an. "C" steht für korrosionsbeständigen Service (Temperaturen typischerweise bis 1200°F / 650°C); "H" steht für hitzebeständigen Service (Temperaturen über 1200°F). Zweiter Buchstabe: Gibt dasRelative Cr-Ni-Verhältnis an, geht alphabetisch von A (niedrigster Ni) bis Z (höchster Ni). Zahlen: Stellen den maximal zulässigen Kohlenstoffgehalt in Hundertstel Prozent dar (z. B. "8" kennzeichnet max. 0,081% Kohlenstoff; "3" kennzeichnet max. 0,031% Kohlenstoff für kohlenstoffarme Ausführungen). Suffix-Buchstaben: Stellen Sonderlegierungszusätze dar (z. B. "M" für Molybdän, "C" für Columbium/Niobium, "Cu" für Kupfer).
| ACI-Gussklasse | ASTM-Spezifikation | Geprägte Äquivalente | ISO / EN Äquivalent | Schlüssellegierungschemie |
|---|---|---|---|---|
| CF8 | ASTM A351 / A743 | AISI 304 | 1.4308 (GX5CrNi19-10) | 18–21% Cr, 8–11% Ni |
| CF8M | ASTM A351 / A743 | AISI 316 | 1.4408 (GX5CrNiMo19-11-2) | 18–21% Cr, 9–12% Ni, 2–3% Mo |
| CF3M | ASTM A351 / A743 | AISI 316L | 1.4409 (GX2CrNiMo19-11-2) | 17–21% Cr, 9–13% Ni, 2–3% Mo (C ≤ 0,03%) |
| CA15 | ASTM A217 / A743 | AISI 410 | 1.4008 (GX7CrNiMo12-1) | 11,5–14% Cr, 1% Ni max (Martensitisch) |
| CD4MCu | ASTM A890 / A995 | 255 Duplex | 1.4517 (GX2CrNiMoCuN25-6-3-3) | 24–26% Cr, 4,7–6% Ni, 1,7–2,5% Mo, 2,7–3,3% Cu |
Häufige gegossene Edelstahllegierungen und Spezifikationen
Wir kategorisieren gegossene Edelstahllegierungen hauptsächlich nach ihrer metallurgischen Mikrostruktur. Jede Legierungsfamilie balanciert Korrosionsbeständigkeit, mechanische Festigkeit, Zerspanbarkeit und thermische Stabilität, um bestimmte Betriebsumgebungen zu bewältigen.
Austenitische Gussgrade (CF8, CF8M, CF3, CF3M)
Austenitische Legierungen machen den Großteil unserer Herstellung von Edelstahl-Guss aus. Standard austenitische Edelstahlgussgrade bieten hervorragende allgemeine Korrosionsbeständigkeit, nicht magnetische Eigenschaften im Anlaszustand und Aufschlagzähigkeit bei kryogenen Temperaturen.
- CF8 (304 Äquivalent): Die allgemeine Gusslegierung mit breitem Einsatzgebiet. Sie bietet solide Beständigkeit gegen oxidierende Medien, organische Säuren und atmosphärische Belastung.
- CF8M (316-Äquivalent): Formuliert mit 2.0% bis 3.0% Molybdän, widersteht CF8M Lochkorrosion und Spaltkorrosion verursacht durch Chloride, Meeresbedingungen und Schwefelsäure.
- CF3 & CF3M (304L- & 316L-Äquivalente): Niedriglegierte Versionen (max. 0.03% C), entwickelt, um Bildung von Interkristallkarbid während des Schweißens zu verhindern, wodurch eine Nachbrandbehandlung entfällt.
Martensitische Gussklassen (CA15, CA40)
Martensitische Gussteile sind durch standardmäßige Abschreck- und Anlass-Behandlungen härtbar. Wenn Projekte hohe Streckgrenze, Verschleißfestigkeit und moderaten Korrosionsschutz erfordern, verwenden wir diese 400-Serie Edelstahlqualitäten.
- CA15 (410-Äquivalent): Bietet mäßige Korrosionsbeständigkeit und kann bis zu 300+ HBW-Härte für Pumpenwellen, Turbinenteile und Ventilsitzungen wärmebehandelt werden.
- CA40 (420-Äquivalent): Besitzt einen höheren Kohlenstoffgehalt für eine verbesserte Randretention, Härte und Verschleißfestigkeit.
Ferritische und Duplex-Gusslegierungen (CB30, CD4MCu)
- Ferritisches CB30 (422-Äquivalent): Hochchromlegierung, nicht härtbarkeitste Mischung mit guter Beständigkeit gegen Salpetersäure, Schwefelverbindungen und Hochtemperatureingwechsel.
- Duplex CD4MCu / 2205-Äquivalent: Liefert eine ausgewogene 50/50 Austenit-Ferrit-Matrix. Duplex-Guss-Edelstahl bietet ungefähr das Doppelte der Festigkeit von CF8M sowie überlegenes Widerstand gegen Spannungsrisskorrosion (SCC) und Lochfraß im Brackwasser, chemischen Schlämmen und Offshore-Systemen.
Ausscheidungshärtende Legierungen (CB7Cu-1 / 17-4 PH)
- CB7Cu-1: Das Gussäquivalent zu gegossenen 17-4 PH. Durch ein einstufiges Alterungshärten in varying Temperaturen (wie H900 oder H1150) erreichen wir Zugfestigkeiten bis zu 1.000 MPa verbunden mit einer Korrosionsbeständigkeit vergleichbar mit standardmäßigen 304-Gusssstählen.
Referenztabelle für gegossenes Edelstahl
| ACI-Gussklasse | Geprägte Äquivalente | Nominische Zusammensetzung | Wichtige mechanische Eigenschaften | Primäre Anwendungsfälle |
|---|---|---|---|---|
| CF8 | 304 | 19Cr - 9Ni | Zugfestigkeit: ≥ 485 MPa, Streckgrenze: ≥ 205 MPa | Ventilgehäuse, Lebensmittelverarbeitungsmaschinen |
| CF8M | 316 | 19Cr - 10Ni - 2,5Mo | Zugfestigkeit: ≥ 485 MPa, Streckgrenze: ≥ 205 MPa | Marine Hardware, Pumpenräder für Chemikalien |
| CF3M | 316L | 19Cr - 10Ni - 2,5Mo (Niedriges C) | Zugfestigkeit: ≥ 485 MPa, Streckgrenze: ≥ 205 MPa | Schweißgefertigte Flüssigkeitstragkomponenten, Pharma |
| CA15 | 410 | 12Cr | Zugfestigkeit: ≥ 620 MPa, Härte: ca. 225 HB | Kompressor-Impeller, Ventilsitze, Wellen |
| CD4MCu | 2205 (Duplex) | 25Cr - 5Ni - 2Mo - 3Cu | Zugfestigkeit: ≥ 690 MPa, Streckgrenze: ≥ 485 MPa | Entsalzungspumpen, Offshore-Rohrverbindungen |
| CB7Cu-1 | 17-4 PH | 16Cr - 4Ni - 3Cu | Zugfestigkeit: ≥ 965 MPa, Streckgrenze: ≥ 795 MPa | Luft- und Raumfahrtstrukturbauteile, hochbelastete Zahnräder |
Primäre Fertigungsverfahren für Gussedelstahl
Wenn wir Gussedelstahlkomponenten herstellen, hängt die Wahl der entsprechenden Gussmethode von Geometrie der Bauteile, Produktionsvolumen, Wandstärke und gewünschter Oberflächenbeschaffenheit ab. Hier sind die vier primären Prozesse, auf die wir uns verlassen, um Hochintegritäts-Gussstücke aus Edelstahl zu giessen.
Präzisions-Investitionsguss (Verlorene-Wachs-Verfahren)
Guss ist unser bevorzugtes Verfahren für komplexe, annähernd fertige Bauteile. Wir injizieren Wachs in Präzisionswerkzeuge, beschichten das Muster in mehreren keramischen Slurry-Schichten, schmelzen das Wachs aus und gießen geschmolzenen Edelstahl in die vorgeheizte Schale.
- Am besten geeignet für: Komplexe interne Kanalführungen, dünnwandige Abschnitte, Impeller, und Ventilinterna.
- Toleranzen: In der Regel ISO 8062-3 DCTG 4 bis 6 (±0,1 mm bis ±0,3 mm).
- Oberflächenqualität: Glatte Oberfläche um Ra 3,2 µm, was die Nachbearbeitung erheblich reduziert.
- Qualitätsfaktor: Strikte Aufrechterhaltung Prozesskontrolle im Investitionsguss für fehlerfreie Präzision verhindert häufige Probleme wie Schrumpfporosität und Gasinclusive in hochlegierten Schmelzen.
Harzsandguss für schwere Industrieteile
Wenn das Bauteilgewicht die praktischen Grenzen des Investitionsgusses überschreitet, verwenden wir Harzgebundener Sandguss (Nicht-Brennen Sand). Chemische Bindemittel härten die Sandform bei Raumtemperatur aus und sorgen für eine hohe Formstabilität, um schwere Güsse ohne Wandbewegung der Form zu unterstützen.
- Am besten geeignet für: Massive Pumpengehäuse, marine Strukturtraversen, große Absperrventile und Papiermaschinenanlagen mit einem Gewicht von 50 kg bis mehrere Tonnen.
- Werkzeugkosten: Deutlich niedrigere Musterkosten als Metallformen, die in der Gussherstellung verwendet werden.
- Oberflächenqualität: Grobere Textur (Ra 12,5 µm bis 25 µm), erfordert Endbearbeitungszuschläge an Paarflächen und Lagerbohrungen.
Zentrifugalguss für symmetrische Hohlkomponenten
Bei zylindrischen Geometrien entfällt beim Zentrifugalguss die Notwendigkeit zentraler Kerne. Wir gießen flüssigen Edelstahl in eine schnell rotierende dauerhafte Metallform (Gussteil). Die Zentrifugalkraft drückt das dichte Metall gegen die äußere Wand, während leichtere Verunreinigungen und Gase in den inneren Bohrungbereich wandern, der später aufgebohrt wird.
- Am besten geeignet für: Dickwandige Rohre, zylindrische Rollen, Lager und Hochdruckring-Prüfstücke.
- Materialdichte: Außerordentlich dichte, gerichtete Abkühlungsvorgänge führen zu annähernd schmiedegleichen mechanischen Eigenschaften mit null Zentralporosität.
- Defektquote: Niedrigste Einschlussrate unter allen Gussmethoden für hohle Rundteile.
Shell-Mold-Guss für enge Dimensionierungskontrolle
Shell-Molding schließt die Lücke zwischen herkömmlichem Sandguss und Präzisions-Investitionsguss. Wir kippen ein Harz-beschichtetes phenolisches Sandsystem auf erhitzte Metallformen, um eine starre, dünne "Schale" zu erhalten."
- Am besten geeignet für: Mittlere Produktionslose kleiner bis mittelgroßer Bauteile, die eine bessere dimensionale Konsistenz benötigen als herkömmliche Sandformen.
- Toleranzen: Hält grob ±0,4 mm bis ±0,8 mm, mit kürzeren Zykluszeiten und leichteren Formen als Standard-Sandgussformen.
- Oberflächenqualität: Ra 6,3 µm bis 12,5 µm, wodurch scharf konturierte Schriftzüge und klar definierte Teilungslinien entstehen.
| Gießverfahren | Typisches Teilegewicht | Dimensions-Toleranz | Bestes Einsatzszenario |
|---|---|---|---|
| Investitionsgießen | 0,05 kg – 50 kg | ±0,1 mm – ±0,3 mm | Intrikate, netzförmige Ventilkörper & Laufräder |
| Harz-Sandguss | 20 kg – 5.000+ kg | ±1,0 mm – ±3,0 mm | Große industrielle Gehäuse & schwere Strukturbasen |
| Zentrifugalguss | 10 kg – 3.000 kg | Direkte OD-Steuerung (dichter Kern) | Symmetrische Röhren, Hülsen und Ringguss-Alternativen |
| Schalenguss | 0,5 kg – 100 kg | ±0,4 mm – ±0,8 mm | Wiederholbare kleine bis mittelgroße industrielle Befestigungen |
Leistungs Vorteile von gegossenem Edelstahlbauteilen
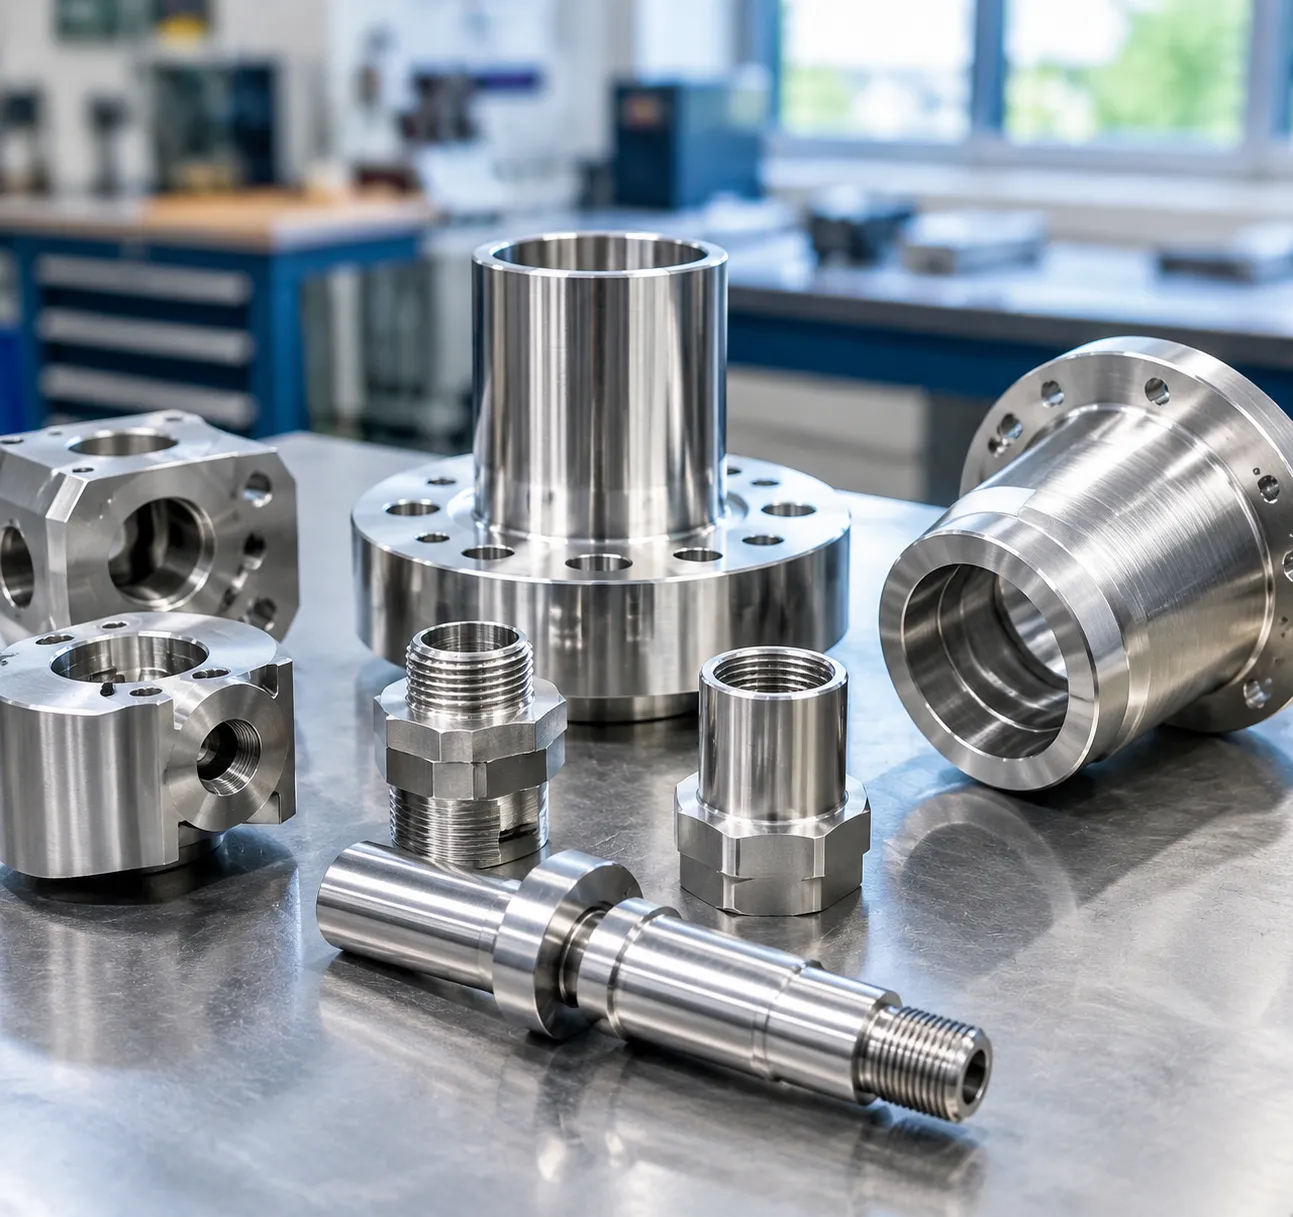
Wenn wir schwerlastfähige Komponenten für anspruchsvolle industrielle Umgebungen herstellen, übertrifft gegossener Edelstahl konsequent alternative Fertigungsmethoden. Das direkte Gießen von geschmolzenem Metall in konstruierte Formen ermöglicht es uns, schwere Betriebsherausforderungen zu lösen, während Produktionsläufe schlank und kosteneffektiv bleiben.
Überlegene Korrosion- und Oxidationsbeständigkeit
Unsere korrosionsbeständigen Stahlgussteile gebildet sich natürlich eine selbstheilende Chromoxid-Passivschicht, die das darunter liegende Metall schützt. Dies verleiht den Bauteilen eine verlässliche Haltbarkeit gegenüber aggressiven Chemikalien, Chloriden und Säuren.
- Pitting- und Spaltenschutz: Güten wie CF8M (Guss 316) fügen Molybdän hinzu, um lokales Lochfraß in marinen und chemischen Spülumgebungen zu blockieren.
- Oxidationsbarrieren: Hohe Chromgehalte verhindern Oberflächenkühlung und Abbau bei kontinuierlicher atmosphärischer und chemischer Exposition.
- Einheitlicher struktureller Schutz: Der Gussprozess eliminiert geschweißte Nähte, die oft als primäre Schwachstellen für galvanische Korrosion dienen.
Hochtemperaturfestigkeit und Wärmealterungsbeständigkeit
Für Prozesse bei erhöhter Temperatur verlassen wir uns auf spezialisierte hitzebeständige Gusslegierungen. Diese Sorten behalten ihre mechanische Stabilität und Tragfähigkeit bei aggressiven thermischen Zyklen.
- Kriechfestigkeit: Gusseiserne Edelstahl-Mikrostrukturen widerstehen dauerhaft Verformungen bei mechanischer Belastung über längere Zeiträume bei Temperaturen über 800 °C (1472 °F).
- Wärmeausdehnungstoleranz: Hohe Nickel- und Chromzugaben verhindern Mikro-Risse, die durch schnelle, wiederholte Erhitzungs- und Abkühlzyklen entstehen.
- Strukturelle Stabilität: Die Legierungs-Matrix erhält innere Festigkeit ohne Sprödigkeit über verlängerte Betriebslebensdauern.
Designflexibilität für komplexe Near-Net-Shape-Geometrien
Gießen ermöglicht es uns, komplexe äußere Kurven, Querschnittsverläufe und komplexe interne Kanäle herzustellen, die aus massivem Bearbeitungsblock nicht zu schneiden oder kostenintensiv wären.
Unter Verwendung fortschrittlicher Investitions- und Präzisionsgießdienstleistungen, wir gießen routinemäßig glatte, geformte Fluidpassagen direkt in Teile wie Pumpenläufer und Ventilgehäuse. Diese Fähigkeit eliminiert Mehrteilbaugruppen, reduziert mechanische Joints-Ausfälle und liefert hochwertige Teile direkt aus der Form.
Reduzierter Materialabfall und geringere Nachbearbeitungskosten
Die Bearbeitung hochlegierten Stahls aus massivem Rundmaterial erzeugt enorme Späneberge und nutzt Schneidwerkzeuge schnell ab. Das Gießen löst diesen Materialverlust von Anfang an.
| Produktionsfaktor | Traditionelle Blockbearbeitung | Gegossene Edelstahlteile |
|---|---|---|
| Materialnutzung | Oft unter 40% (hoher Ausschussanteil) | Bis zu 90% nahe der Netzform-Effizienz |
| Fertigungszykluszeit | Schwere grobe Chislen und Fräsen erforderlich | Leichte Endbearbeitungszüge nur an kritischen Flächen |
| Werkzeugverschleiß | Schwerer Werkzeugausfall bei verfestigenden Legierungen | Minimale Werkzeugschnitteingrabung bei vorgeformten Merkmalen |
| Teilekonsolidierung | Erfordert das Schweißen mehrerer bearbeiteter Teile | Gegossen als eine einzige, nahtlose Komponente |
Indem Teile zu nahezu fertigen Formen gegossen werden, umgehen wir vollständig schwere Rough-Bearbeitungen. Das Verständnis dieser Herstellungsunterschiede durch eine klare von Schmiede- und Gießeigenschaften, Kosten und Toleranzen Aufschlüsselung hebt hervor, warum Guss die praxisnahe Wahl bleibt, um Zykluszeiten zu reduzieren, den Energieverbrauch zu senken und die Endeinheitskosten unter Kontrolle zu halten.
Wichtige industrielle Anwendungen von gegossenem Edelstahl

Wir greifen auf gegossenen Edelstahl zurück, wann immer eine Anwendung komplexe Innengeometrien neben unnachgiebiger Beständigkeit gegen Korrosion, Druck und Hitze erfordert. Beim Gießen geschmolzenen Metalls in nahezu fertige Formen entfallen problematische Schweißverbindungen, und die Roughing-Zeit bei CNC-Bearbeitungen in schweren Industriekomponenten wird drastisch reduziert.
Flüssigkeitshandling: Pumpen, Laufräder und Ventile
Pumpen- und Durchflussysteme beruhen auf glatten, gekrümmten Flüssigkeitswegen, um Turbulenzen und Kavitation zu verhindern. Das Fräsen dieser internen hydraulischen Konturen aus massiver Barstock ist kostenintensiv. Wir gießen diese Teile, um optimierte Wandübergänge und druckhaltende Integrität zu erreichen. Kernkomponenten: Mehrstufige Gehäuseaufteilungen, Gehäuse aus gegivtem Edelstahl Komponenten, Rückschlagventile und hocheffiziente Gussing-Designs von Edelstahlpumpenläufer Designs. Gängige Legierungen: CF8 (Entspricht 304) für Frischwasser; CF8M (Entspricht 316) unter ASTM A351 Spezifikation für industrielle Abwasser- und Prozessleitungen. Betriebswert: Widersteht Kavitationserosion, bewältigt plötzliche Druckspitzen und verhindert Wanddünnung in der Grenzschicht.
Chemische und petrochemische Verarbeitung
Aggressive Säuren, schwefelhaltiges Gas und hohe Betriebsdrücke zerstören schnell minderwertige Metalle. Für kritische Behälter und Fluidleitungen verwenden wir korrosionsbeständigen Stahlgussteile um monolithische Festigkeit ohne schwache wärmebeeinflusste Schweißzonen zu gewährleisten. Beim Bau schwerwandiger Verarbeitungsbehälter produzieren unsere spezialisierten Edelstahl-Sandgussdienstleistungen dichte, druckdichte Teile, die strengen volumenbezogenen Prüfungen standhalten. Kernkomponenten: Reaktortanksanschlüsse, Leitungs-Siebe, Wärmetauscher-Verteiiler und Durchflussmesser-Hausungen. Gängige Legierungen: CF3M, hochnickelhaltige Legierungen (wie CN7M / Alloy 20) und Hastelloy-äquivalente Gussqualitäten. Betriebswert: Widersteht Intergranularer Korrosion, salpetersäure und Schwefelsäure-Exposition ohne Wanddegradation.
Marine Hardware und Seewasserexposition
Chloridgesättigte Spritzzonen und kontinuierliche Immersion verursachen schwere Lochkorrosion und Spaltkorrosion. Wir fertigen robuste Strukturkomponenten, die Jahrzehnte in direkter Meerumgebung überdauern. Kernkomponenten: Propellerstrutzen, Decksriegel, Ruderwellen, Unterwasser-Ableitungen, und Umkehrosmose-Entsalzungs-Verteiler. Gängige Legierungen: Duplex gegossener Edelstahl (wie CD4MCu / 2205 Äquivalente) und molybden- stabilisierte austenitische Legierungen. Betriebswert: Lieferung der doppelten mechanischen Streckgrenze im Vergleich zu Standard-austenitischen Legierungen bei gleichzeitiger Beständigkeit gegen bleichens unter Chlorid-Spannungsrisskorrosion (CSCC).
| Industrie | Hauptgießteile | Standardgussgrad | Hauptbetriebsnutzen |
|---|---|---|---|
| Flüssigkeitsführung | Ventilkörper, Pumpengehäuse, Laufräder | CF8, CF8M (ASTM A351) | Kavitationbeständigkeit & hydraulische Effizienz |
| Petrochemie | Verteilerblöcke, Rohrleitungs-T-Stücke, Filtergehäuse | CF3M, CN7M (Alloy 20) | Hochdruck-Kontainment chemischer Stoffe |
| Marine | Entsalzungsgehäuse, Streben, Durchlässe | Duplex CD4MCu / 2205 | Extremer Chlorid-Pitting-Widerstand |
| Sanitär / Pharma | Rührerblätter, Separatorenschalen | CF3, CF3M (Niedriger Kohlenstoffgehalt) | Nicht porös, CIP-chemische Beständigkeit |
| Luft- und Raumfahrt / Automobil | Turboladergehäuse, Abgasflansche | Martensitisch / HK-Legierungen | Thermische Ermüdung & Oxidationsbeständigkeit |
Lebensmittel-, Getränkewerkzeuge und Sanitärmaschinen
Lebensmittelsicherheitsstandards lassen keinen Spielraum für Metallverunreinigungen, Oberflächenerscheinungen oder Bakterienfallen. Gusssstainlessstahl sorgt für die Reinigbarkeit, die nötig ist, um tägliche ätzende Spülungen und In-Place-Reinigung (CIP) mit Dampfhygienisierung zu überstehen. Kernkomponenten: Pumpenlaufstufen in der Lebensmittelfertigung, hygienische Homogenisatorenkörper, Zentrifugabscheiderbehälter und Füllmaschinen-Düsen. Gängige Legierungen: Niedrig legierter CF3 und CF3M, um Carbidejsbildung während der Nachgussfertigung zu verhindern. Betriebswert: Vollständig kompatibel mit Oberflächenpassivierung und Elektropolieren, was saubere, hygienische Kontaktflächen ergibt.
Automobil- und Luft- und Raumfahrt-Strukturkomponenten
Hohe mechanische Beanspruchung in Verbindung mit extremen Temperaturschwankungen erfordern Strukturteile, die Verzug, Kriechen und Oxidation widerstehen. Kernkomponenten: Turbolader-Turbinengehäuse, Abgas-Downtube-Sammler, Flugsteuerung-Pivotshalterungen und Raketenbrennstoff-Verbindungs fittings. Gängige Legierungen: Martensitisches CA15/CA40, Auscheidunggehärtet CB7Cu-1 (17-4 PH Äquivalent) und hitzebeständige Gusslegierungen (wie HK- und HP-Serien). Betriebswert: Erhält dimensionsstabile Eigenschaften und strukturelle Festigkeit bei zyklischen thermischen Schocks über 800°C (1472°F).
Gusseisenstahl vs. geschmiedeter Edelstahl
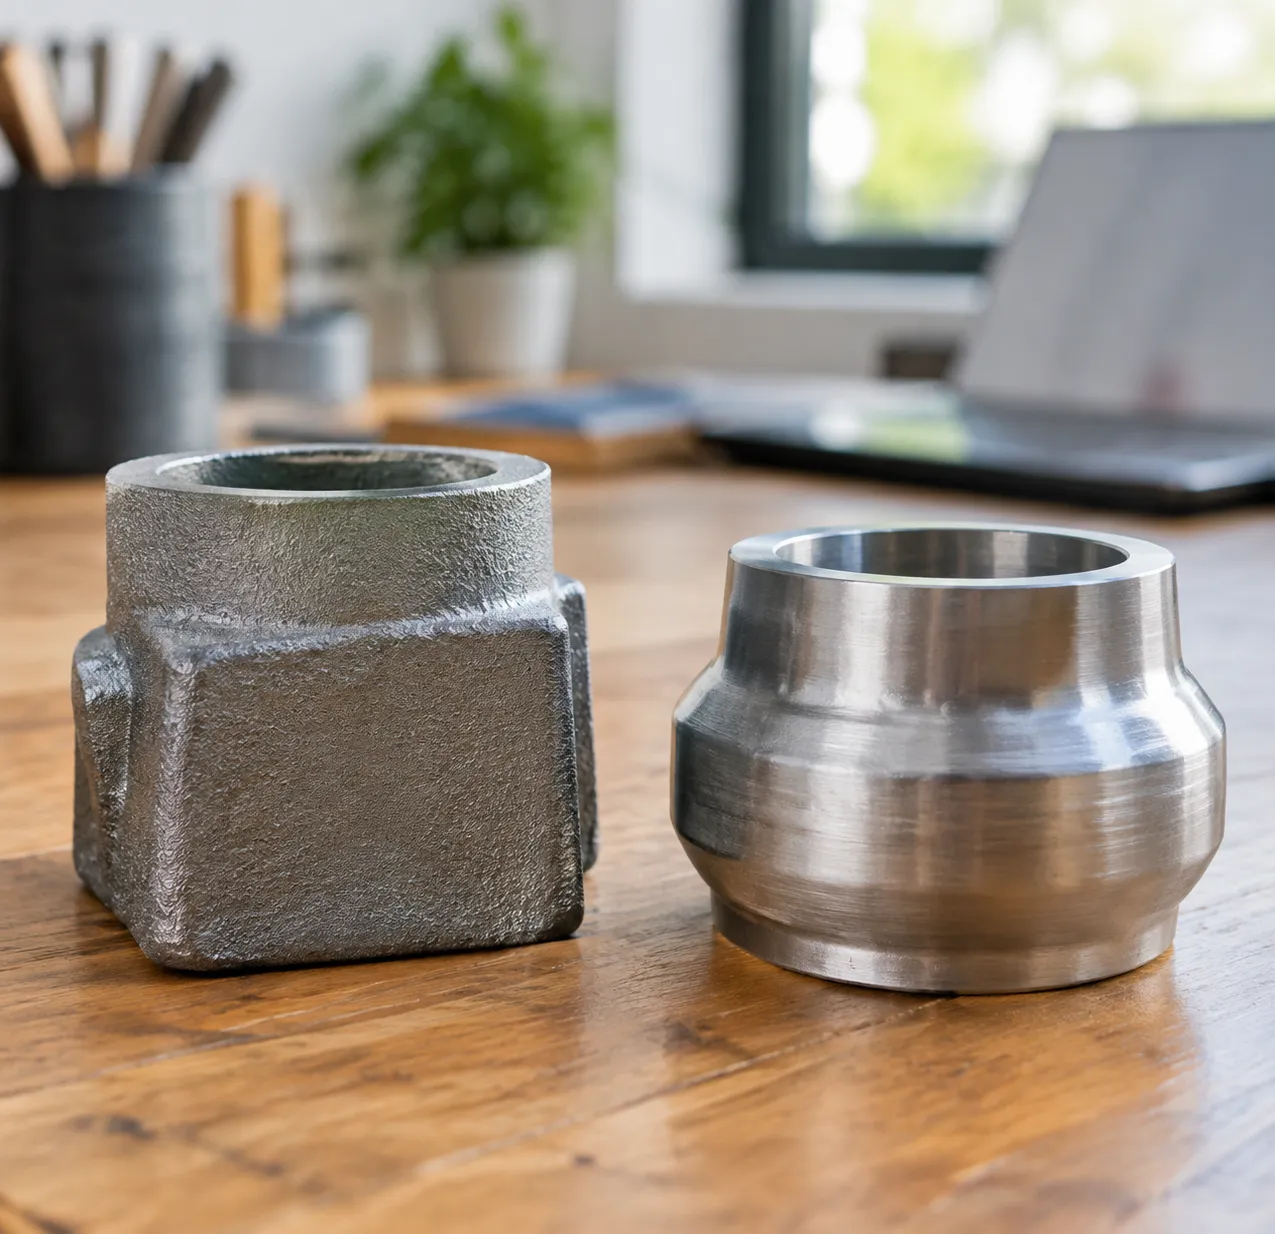
Bei der Wahl zwischen Gusseisenstahl und geschmiedeten Legierungen (wie geschmiedet, gewalzt oder extrudiertem Material) hängt die Entscheidung von Bauteilgeometrie, mechanischen Anforderungen und dem Gesamtproduktionsvolumen ab. Beide Formen bieten zuverlässige Korrosionsbeständigkeit, doch ihre Herstellungsverfahren erzeugen unterschiedliche metallurgische und wirtschaftliche Unterschiede.
| Eigenschaft / Parameter | Guss-Edelstahl | Wunschstahl |
|---|---|---|
| Materialstruktur | Isotrop (gleiche Festigkeit in allen Richtungen) | Anisotrop (richtungsabhängige Kornführung) |
| Zugfestigkeit & Dehnung | Leicht niedriger bis vergleichbar | Typischerweise 5% bis 15% höher |
| Dehnung & Duktilität | Mäßig | Höhere Dehnung und Aufprallzähigkeit |
| Risiko innerer Porosität | Niedrig bis mäßig (durch Gießereipraktiken kontrolliert) | Beinahe keine Porosität |
| Designkomplexität | Hoch (innere Gänge, komplexe Konturen) | Niedrig bis mäßig (durch CNC-Bearbeitung eingeschränkt) |
| Werkzeug- & Montagekosten | Erforderliche Erstform-/Mustergusswerkzeuge | Niedrigere Einrichtungskosten für einfache Stabe/Plattenbearbeitung |
| Materialabfallquote | Nahe zum Net Shape (geringer Ausschuss) | Hoher Ausschuss beim Bearbeiten komplexer Formen |
Mechanische Eigenschaften: Festigkeit und Dehnung
Gebeizte Edelstahl-Werkstoffe unterliegen umfangreicher Wärmebehandlung oder Umformung, wodurch die Körnerstruktur komprimiert wird und sowohl die Zugfestigkeit als auch die Ermüdungsfestigkeit längs der Kornlinie erhöht werden. Dadurch entstehen jedoch Richtungseigenschaften — bearbeitete Teile sind in der Richtung der Walzrichtung stärker als quer dazu.
Im Gegensatz dazu, Guss-Edelstahl liefert isotrope mechanische Eigenschaften. Seine Festigkeit ist in jeder Richtung gleichmäßig, was es ideal macht für mehrdagnünftige Lastkomponenten wie Pumpenräder und Druckgehäuse. Während Gussqualitäten im Allgemeinen etwas niedrigere Dehnungwerte als ihre gegossenen Gegenstücke haben, bringen eine geeignete Wärmebehandlung Yield- und Zugfestigkeiten auf nahezu identische Werte.
Mikrostruktur und Porosität
- Kornstruktur: Geglühte Materialien weisen eine feine, gestreckte Kornstruktur auf, die sich aus mechanischer Verformung ergibt. Gussteile besitzen eine dendritische, äquiaxe Kornstruktur, die sich während der Erstarrung des Schmelzguts bildet.
- Innere Integrität: Hochwertige Präzisions-Edelstahl-Gussteile verwenden präzise Steuerung von Anschnitt, Ausschuss und Degasierungsmethoden, um Schrumpfporosität und Gasinfiltrationen zu minimieren und sicherzustellen, dass Teile strenge Druckbehälter-Standards erfüllen.
Oberflächenfinish und Maßtoleranzen
- Investitionsgießen: Erzielen enge Maßtoleranzen (CT4–CT6 gemäß ISO 8062) und glatte Oberflächen (Ra 3,2–6,3 µm / 125–250 RMS), die nur minimale Endbearbeitung an kritischen Passflächen erfordern.
- Wrought Bar/Plate Bearbeitung: Erreicht ultraknassegehende Toleranzen direkt von CNC-Fräsen, erfordert jedoch umfangreiche Bearbeitungszyklen und erzeugt erheblichen Materialabfall bei der Formung komplexer Bauteile.
Kosten, Werkzeugbau und Lieferzeiten
Für einfache Geometrien oder Prototypenläufe unter zehn Einheiten ist das Fräsen direkt aus bearbeitetem Rohmaterial oft schneller und vermeidet Musterkosten.
Für komplexe Geometrien, dünne Wandungen oder Produktionsvolumen über 50 Einheiten reduziert das Gießen den Materialabfall und die Schnittzeit drastisch. Die Zusammenarbeit mit einer erfahrenen Sandgusshersteller für kundenspezifische Metallteile oder Investitionsgießerei bietet eine hohe nahezu-netto-Formgenauigkeit und senkt die Gesamtkosten des Bauteils über den Produktlebenszyklus erheblich.
Sekundärbearbeitungen und Qualitätskontrolle für gegossenen Edelstahl
Dasgießen von geschmolzenem Metall in eine Form ist nur der erste Schritt. Um rohen gegossenen Edelstahl in mission-critical Bauteile zu verwandeln, wenden wir strenge sekundäre Verarbeitungen und Qualitätsprüfungen an. Diese Schritte beseitigen Mikroschwachstellen, erreichen exakte dimensionsbezogene Toleranzen und gewährleisten maximale Korrosionsbeständigkeit.
Härtung: Wiederherstellung der metallurgischen Integrität
Gegossener Edelstahl enthält Segregation und Carbidausfällungen an den Korngrenzen, was die Korrosionsbeständigkeit und Duktilität verringert. Wir verwenden maßgeschneiderte Wärmezyklen, um das Material zu stabilisieren:
- Lösungsgeglühtes Anlassen: Standard für austenitische Legierungen (CF8, CF8M). Wir erhitzen Bauteile auf 1050°C–1150°C (1920°F–2100°F) und quenching in Wasser. Dies löst Kr-Cr-Carbide wieder in die Matrix ein und stellt die volle Korrosionsbeständigkeit wieder her.
- Aus- und Anlassen: Verwendet für martensitische Qualitäten (CA15, CA40). Schnelles Abkühlen bildet harten Martensit, gefolgt von kontrolliertem Wiederaufheizen, um Streckgrenze, Zähigkeit und Verschleißfestigkeit auszubalancieren.
- Eigenspannungsarmglühen: Niedertemperaturbehandlung löst Restspannungen durch schnelles Abkühlen oder schwere Querschnitte, ohne die Mikrostruktur zu verändern.
Nicht zerstörende Prüfverfahren (ZT)
Wir überprüfen die innere Unversehrtheit und die Oberflächenintegrität jedes kritischen Gusses, ohne das Bauteil zu beschädigen.
| Prüfmethoden | Zieldefekte | Anwendung |
|---|---|---|
| Farbpenetrant (PT) | Oberflächenrisse, Poren, Kaltabschlüsse | 100%-Prüfung auf kritischen Dichtflächen und hochbelasteten Punkten |
| Radiografische Prüfung (RT) | Interne Schrumpfung, Gasporosität, Schlackeninclusions | Strukturelle Verifizierung für Druckbehälter und Ventilgehäuse |
| Ultraschallprüfung (UT) | Unterirdische Hohlräume, laminarer Riss, Wandstärke | Schwere Sandgussstücke und Zentrifalgussrohre |
| Hydrostatische Prüfung | Durch-Wand-Lecks und strukturelle Porosität | Druckbehälterhaltende Fluidoien-Teile (Pumpen, Ventile) |
CNC-Feinbearbeitungs-Toleranzen
Während nahe-Form-Guss den Rohmaterialabfall drastisch reduziert, erfordern Passflächen, Gewinde und Dichtnutungen engere Grenzwerte. Die Verbindung unserer Giesserei-Arbeiten mit hoher Leistungsfähigkeit Präzisionsguss und CNC-Bearbeitung ermöglicht es uns, die Lücke zwischen rohen Giesserei-Ergebnissen und sub-Millimeter-Konstruktionsanforderungen zu schließen:
- Gussteilung Geometrie: Typischerweise allgemeine Toleranzen gemäß ISO 8062 CT4–CT6 für Vakuumgussstücke.
- Nachbearbeitete Merkmale: Wir erreichen enge Toleranzen bis zu ±0,01 mm (±0,0004 in) bei kritischen Lagerbuchsen, Flanschflächen und Innengewinden.
- Werkzeugstrategie: Edelstahl-Arbeitsverfestigung erfolgt rasch. Wir verwenden starre Mehrachsen-Bearbeitungszentren, Hochdruckkühlung und beschichtetes Hartmetallwerkzeug, um stabile Oberflächenfinishes zu erhalten (Ra 0,8 µm / 32 µin oder besser).
Chemische Oberflächenbehandlungen: Entlacken und Passivieren
Zerspanung, Schleifen und thermische Zyklen hinterlassen freies Eisen, Hitze-Tönung und Skalierung auf der Oberfläche. Wenn unbehandelt, verursachen diese Partikel lokale Lochfraß.
- Entlacken: Ein Säurebad (typischerweise Salpeter- und Flußsäure) entfernt Hochtemperatur-Skalierung, Schweißverfärbungen und die eisendünne Oberschicht.
- Chemische Passivierung: Die Behandlung von Teilen mit Formulierungen aus Salpetersäure oder Zitronensäure erzwingt das rasche Wachstum einer ultradünnen, chemisch inertem Chromoxidschicht über der gesamten Oberfläche.
- Elektropolieren: Ein elektrochemischer Prozess, der mikroskopische Spitzen glättet. Er reduziert die Oberflächenrauheit, verhindert Bakterienansammlungen in sanitären Anwendungen und maximiert die Passivierung gegen Lochfraß in marinen Umgebungen.
Wie man die richtige Guss-Edelstahlgüte für Ihr Projekt auswählt
Die Auswahl der richtigen Guss-Edelstahlgüte hängt davon ab, Ihre Betriebsumgebung mit der richtigen Legierungsmischung abzustimmen. Wenn wir Ingenieure dabei unterstützen, Materialien für Industrieprojekte zu spezifizieren, bewerten wir vier zentrale Betriebsparameter, um sicherzustellen, dass das Bauteil eine maximale Lebensdauer bei keinen unnötigen Rohmaterialkosten bietet. Für einen breiteren metallurgischen Vergleich sehen Sie unsere Gusslegierungs-Eigenschaften- und Materialauswahlführer um mechanische Grenzwerte zwischen verschiedenen Legierungskategorien zu vergleichen.
Bewertung von chemischer Exposition und Korrosionsrisiken
Der Haupttreiber bei der Auswahl korrosionsbeständigen Stahlgussteile ist das chemische Profil des Arbeitsmediums oder der Umgebung:
- Milde Medien und Trinkwasser: Standard-austenitische Güten wie CF8 (Gussäquivalent zu 304) arbeiten zuverlässig in sauberem Wasser, atmosphärischer Exposition und verdünnten organischen Säuren.
- Chloride, Meerwasser und saure Umgebungen: Geben Sie an CF8M Gussgüte (Gussäquivalent zu 316). Die Zugabe von 2% zu 3% Molybdän verhindert Lochfraß und Spaltkorrosion, verursacht durch Salznebelfracht und aggressive Halogene.
- Aggressive industrielle Säuren und saurer Rohöl: Steigen Sie hinauf zu duplex gegossener Edelstahl (wie CD4MCu oder 2205 gegossene Äquivalente). Diese Legierungen bieten hohe PREN-Werte (Pitting Resistance Equivalent Number) bei gleichzeitig überlegener Beständigkeit gegen Spannungsrisskorrosion.
Betriebstemperature- und Druckanforderungen
Temperaturextreme bestimmen, ob eine Legierung Duktilität behält oder eine katastrophale spröde Bruchreaktion erfährt:
- Unter Null und kryogene Temperaturen: Austenitische Sorten nach ASTM A351 (wie CF3 und CF8) behalten Stoßzähigkeit bei, ohne eine duktil-zu-brüchigen Übergang zu durchlaufen, sogar bis -196°C (-320°F).
- Hochdruck-Umgebungsdienste: Schwere Wandungsgehäuse und Druckbehälter arbeiten oft mit CF8M oder martensitischen Sorten, um strenge Druckabdichtungsstandards zu erfüllen.
- Hohe Temperaturen und thermische Wechselwirkungen: Wenn Ihre Bauteile über 540°C (1000°F) laufen, verwenden wir spezialisierte hitzebeständige Gusslegierungen wie HK- oder HT-Grade, die Skalierung widerstehen und Festigkeit gegen Kriechrisse behalten.
Mechanische Last- und Stoßfestigkeitsanforderungen
Korrosionsbeständigkeit bedeutet nichts, wenn das Bauteil sich unter Betriebsbelastung verformt oder Risse bildet:
- Hohe Zugbelastungen und Verschleiß: Martensitische Grade wie CA15 (410 Äquivalent) und CA40 können wärmebehandelt werden, um hohe Härtegraden zu erreichen, was sie ideal für Schneidkanten, Turbinenläufer und Verschleißplatten macht.
- Hohe Festigkeit in Verbindung mit Korrosionsschutz: Ausheilungshärtende Grade wie CB7Cu-1 (17-4 PH Gussäquivalent) liefern Streckgrenzen von über 100 ksi und sind beständig gegen korrosive Flüssigkeiten.
- Kontinuierliche Stoßbelastung und zyklischer Ermüdung: Duplex-Legierungen bieten ungefähr das Doppelte der Streckgrenze von standard-austenitischem Gussstahl, was dünnere Wandungen der Bauteile ermöglicht, ohne die Ermüdungsgrenzen zu beeinträchtigen.
Güteauswahl-Matrix: Leistung vs. Kosten
| Gussgrad | Typischer Äquivalent | Primärer Eigenschaftsnutzen | Zielindustrieanwendung | Relativer Rohstoffpreis |
|---|---|---|---|---|
| CF8 | AISI 304 | Allgemeiner Korrosionsschutz | Lebensmittelfertigung, Sanitärarmaturen | Standard |
| CF8M | AISI 316 | Chlorid- und Korrosionsanfälligkeit gegenüber Lochfraß | Pumpengehäuse, chemische Ventile | Mäßig |
| CA15 | AISI 410 | Hohe Härte, härtbar | Dampfleitungen, Turbinenschaufeln | Niedrig-Mittel |
| CD4MCu | Duplex 2205 | Extremer Ertrag & Erosionsbeständigkeit | Entsalzungspumpen, Schlamm-Radtriebe | Hoch |
| CB7Cu-1 | 17-4 PH | Hohe Festigkeit-Gewicht-Verhältnis | Aerospace-Aktuatoren, Strukturverbindungen | Moderat-Hoch |
Budgetbilanz: Anfangskosten der Gussformen versus Lebensdauer der Bauteile
Vorab-Materialpreise stellen nur einen Bruchteil der gesamten Lebenszykluskosten dar. Während Standard-Kohlenstoffstahl oder einfache ferritische Gussteile zunächst weniger kosten, führen frühzeitige Ausfälle unter korrosiven oder abrasiven Bedingungen zu ungeplantem Anlagenstillstand, arbeitsintensiven Reparaturen und Produktivitätsverlusten. Die Wahl einer maßgeschneiderten Guss-Edelstahl Eine Note wie CF8M oder Duplexstahl amortisiert die upfront Werkzeug- und Materialinvestition über Jahre wartungsfreier Dienste. Die exakte Legierungschemie auf den Systemdruck, mechanische Stoßrisiken und Fluidzusammensetzung abzustimmen, gewährleistet eine optimale Balance zwischen dem anfänglichen Produktionsbudget und der langfristigen Betriebseffizienz.
Häufig gestellte Fragen zu Guss-Edelstahl
Ist greifrung geschmiedeter Edelstahl magnetisch?
Ja, viele Gussteile aus rostfreiem Edelstahl zeigen leichte bis starke magnetische Reaktionen. Während extrudierte Legierungen der Serie 300 nicht magnetisch sind, unser Guss-Edelstahl Gießereiprozesse balancieren absichtlich austenitische Güteklassen (wie CF8 und CF8M) mit 5% bis 15% Delta-Ferrit. Dies verhindert Heißrisse während der Erstarrung und verbessert die Schweißbarkeit.
- Austenitische Gussteile (CF8, CF8M, CF3): Leicht bis mäßig magnetisch aufgrund von Restdelta-Ferrit.
- Martensitische und ferritische Gussstücke (CA15, CB30): Stark magnetisch.
- Duplex-Gussstücke (CD4MCu): Stark magnetisch aufgrund ihrer 50/50 Austenit-Ferrit-Struktur.
Was ist der Unterschied zwischen der Legierung 316 und CF8M-Guss-Edelstahl?
Während Legierung 316 eine gewalzte Spezifikation ist, CF8M Gussgüte ist deren Gussgegenstück durch das ASTM A351 Spezifikation.
| Eigenschaft | Gewälzte 316 | Guss CF8M |
|---|---|---|
| Herstellungsmethode | Walzen, Schmieden, Extrudieren | Präzisions-Investitions- oder Sandguss |
| Mikrostruktur | 100% Voll Austenitisch | Austenit mit 5–15TP3T Delta-Ferrit |
| Siliziumgehalt | Bis zu 0,75% max | Bis zu 1,5% oder 2,0% ( verbessert das Schmelzflussverhalten ) |
| Zugfestigkeit | Typischerweise höhere Duktilität | Gleich oder höherer Streckgrenzwert |
Können rostfreie Stahlteile gegossen werden und lassen sich leicht schweißen?
Ja. Austenitisch Edelstahlguss Legierungen schweißen außergewöhnlich gut mit Standard-TIG (GTAW) und MIG (GMAW) Prozessen.
- Niedriglegierte Sorten (CF3, CF3M): Ideal für geschweißte Baugruppen, da sie die Aus precipitation von Chromcarbid entlang der Korngrenzen verhindern.
- Nach dem Schweißen Wärmebehandlung: Wir empfehlen einen abschließenden Lösungsglühzyklus für kritische Bauteile zum Umgang mit Flüssigkeiten, um Carbidauflösung zu erreichen und die volle Korrosionsleistung wiederherzustellen.
Warum rostet Chromstahlguss manchmal?
Gussstücke korrodieren oder entwickeln Oberflächenverfärbungen unter bestimmten Bedingungen:
- Oberflächen-Eisenverunreinigung: Freie Eisenpartikel, die von Bearbeitungswerkzeugen oder Strahlmittelrückständen stammen, lösen lokal Oberflächenrost aus.
- Unzureichende Passivierung: Das Überspringen des chemischen Beizprozesses und Passivierung von Edelstahl-Gussteilen lässt rohe Oberflächenbereiche ungeschützt.
- Chlorid-Pitting: Betrieb standardmäßiger Austenitgussstücke in Hochchlorid-Meeresaustauschungsumgebungen ohne ausreichendes Molybdän. Für diese aggressiven Umgebungen, duplex-stähle Gussinvestitionen bietet den erforderlichen Passivierungsschutz gegen Lochfraß.
- Sensibilisierung: Langsames Abkühlen durch den Bereich von 800°F–1500°F (425°C–815°C) verursacht einen Chromabbau an den Körnungsgrenzen.
Was sind die Standard-Toleranzen für Abscheidungsschnitte von Edelstahl?
Unsere Edelstahl-Gussdienstleistungen für Präzisionsbauteile entlang internationaler Gussstandards (wie ISO 8062 oder ICMA-Standardtoleranzklassen).
- Allgemeine lineare Toleranzen: Typischerweise ±0,005 Zoll pro Zoll (±0,13 mm pro 25 mm).
- Kritische Abmessungen: Können mit spezialisierter Werkzeugung und Geradenbearbeitung auf ±0,003 Zoll (±0,075 mm) gehalten werden.
- Oberflächenrauheit: Gussoberflächen liegen zwischen 125 und 250 RMS (3,2 bis 6,3 µm Ra), wodurch der Bedarf an primärer CNC-Rauheitsbearbeitung reduziert wird.

 German
 English
 Russian