
14 сентября 2026 года
Надёжные решения из прочной литой нержавеющей стали с отличной прочностью, сопротивлением коррозии и надёжной работой для требовательных применений
Что такое литая нержавеющая сталь?
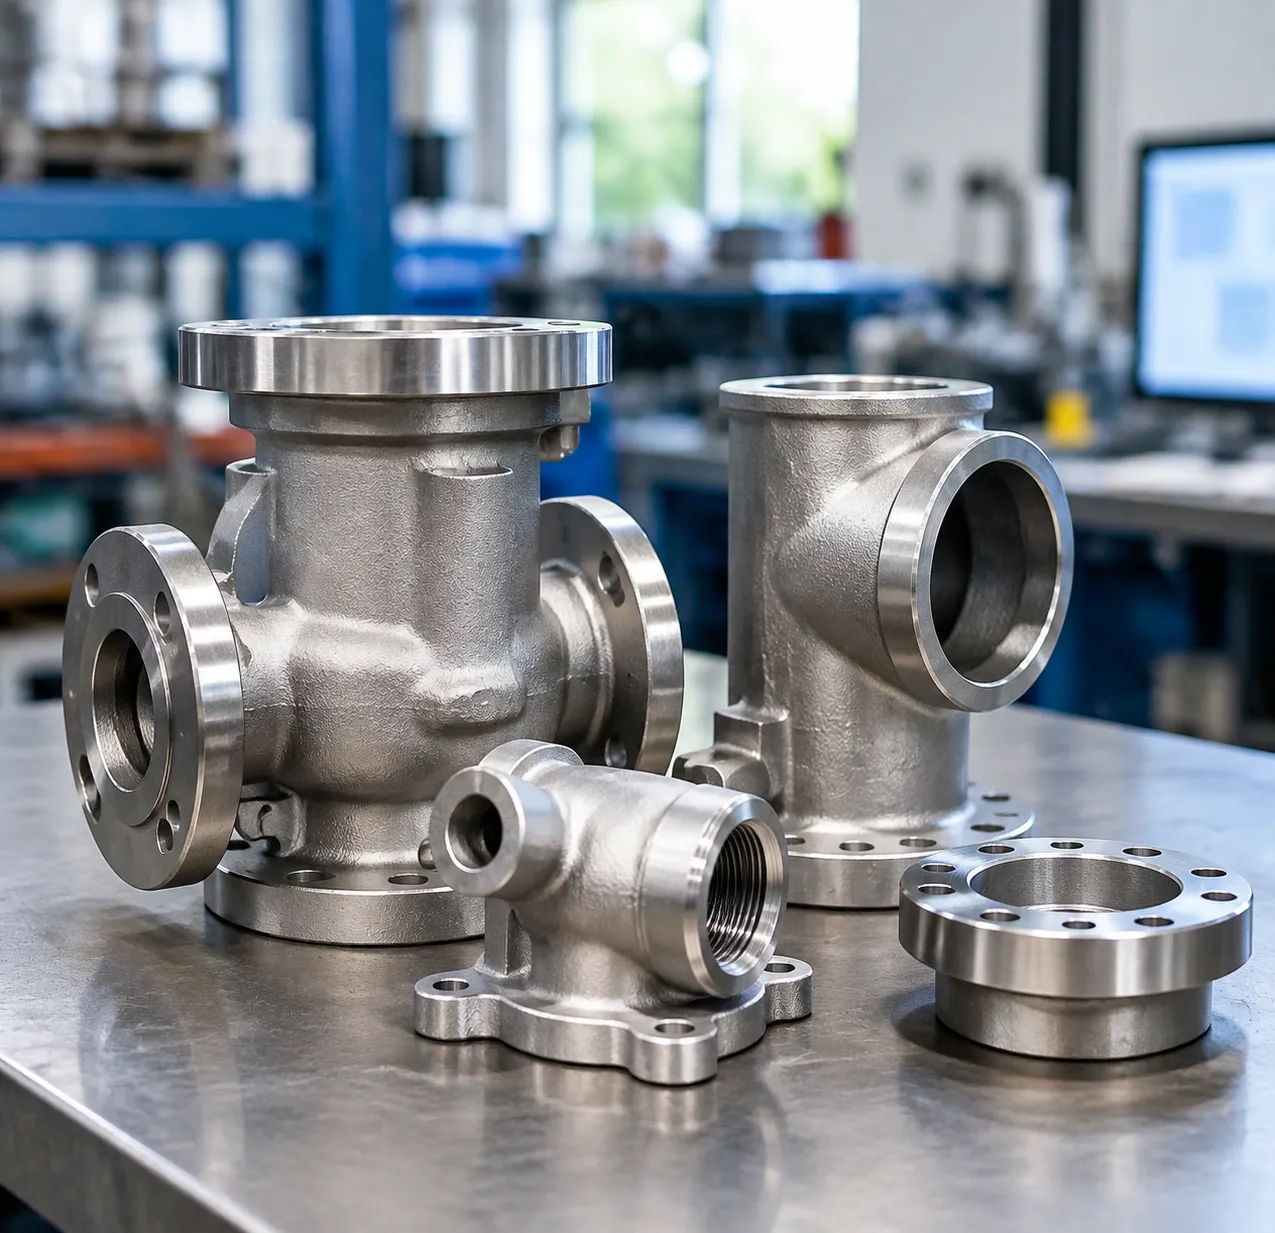
Литая нержавеющая сталь является железо-основанным сплавом, содержащим минимально 10,51% хрома, льют в форму в расплавленном состоянии для получения деталей близких к готовому размеру. На нашей плавильне мы полагаемся на этот процесс для выпуска сложных, высокоинтегрированных деталей, которые было бы невозможно или экономически невыгодно обрабатывать из цельного заготовки.
Металлургия сосредоточена на самопроизвольном образовании адгезионной поверхности оксидной пленки богатой хромом (пассивирующий слой), которая сама восстанавливается при наличии кислорода. Балансируя хром с никелем, молибденом, азотом и другими стабилизирующими элементами, мы подстраиваем затвердившуюся микроструктуру под различные металлургические матрицы: Аустенитная: Высокая коррозионная стойкость, немагнитна или слабо магнитна, выдающаяся ударная вязкость. Мартензитная: Упрочнена теплой обработкой, магнитна, оптимизирована для высокой износостойкости и умеренной коррозии. Ферритная: Без никеля, экономична, магнитна, устойчива к трещинообразованию от напряжений. Дуплексная (аустенитно-ферритная): Смешанная матрица 50/50 обеспечивает вдвое большую прочность по сравнению с стандартными аустенитными марками и обладает высокой стойкостью к пещерному и концевому коррозионному износу.
Ключевые различия: литье против ковки нержавеющей стали
Хотя сплавы, полученные литьём и ковкой, имеют схожие исходные химические составы, их структурное поведение и химические пределы существенно различаются из-за различий в технологиях производства:
- Структура зерна и изотропия: Ковочная сталь подвергается направленной прокатке или ковке, что приводит к анизотропной структуре зерна с различными механическими пределами по длине и поперечному направлению. Литая нержавеющая сталь застывает равномерно в форме, образуя изотропные механические свойства которые ведут себя стабильно независимо от направления нагрузки.
- Содержание дельта-феррита: Мы сознательно балансируем химический состав аустенитной литой нержавеющей стали (таких как CF8 и CF8M), чтобы сохранить 5% до 15% дельта-феррита в микроструктурной матрице. Эта контролируемая фазы феррита предотвращает горячие трещины (микрофиссуры) при затвердевании и повышает сводимость сварки — преимущество, редко встречающееся в полностью аустенитных ковких сплавах, таких как 304 или 316.
- Силиций для текучести: Литые составы содержат более высокий уровень кремния (обычно до 1,5%–2,0%) по сравнению с ковкими эквивалентами (<1,0%). Повышенный кремний снижает поверхностное натяжение и улучшает текучесть при заливке, обеспечивая заполнение тонких стенок и сложной геометрии без холодных зазоров.
Стандарты химического состава и обозначения сплавов
Глобальные инженерные проекты задают литую нержавеющую сталь с помощью устоявшихся систем обозначений, а не по номерам ковочных стандартов AISI.
Он Институт литья сплавов (ACI) система—принятая ASTM (прежде всего ASTM A351, ASTM A743 и ASTM A744)—классифицирует сплавы по рабочему назначению: Первая буква: Обозначает рабочие условия. "C" обозначает коррозионностойкий режим эксплуатации (температуры обычно до 1200°F / 650°C); "H" обозначает жаростойкий режим эксплуатации (температуры выше 1200°F). Вторая буква: Указывает относительное соотношение хрома и никеля, развиваясь в алфавитном порядке от A (самый низкий Ni) до Z (самый высокий Ni). Числа: Представляют максимальное допустимое содержание углерода в сотых процента (например, "8" означает максимум 0.081% углерода; "3" означает максимум 0.031% углерода для марок с пониженным содержанием углерода). Суффиксные буквы: Представлять специальные легирующие добавки (например, "M" для молибдена, "C" для кольчуги/ниобия, "Cu" для меди).
| Легированная чугунная марка ACI | Стандарт ASTM | Эквивалент кованого | Эквивалент ISO / EN | Ключевая легирующая химия |
|---|---|---|---|---|
| CF8 | ASTM A351 / A743 | AISI 304 | 1.4308 (GX5CrNi19-10) | 18–21% Cr, 8–11% Ni |
| CF8M | ASTM A351 / A743 | AISI 316 | 1.4408 (GX5CrNiMo19-11-2) | 18–21% Cr, 9–12% Ni, 2–3% Mo |
| CF3M | ASTM A351 / A743 | AISI 316L | 1.4409 (GX2CrNiMo19-11-2) | 17–21% Cr, 9–13% Ni, 2–3% Mo (C ≤ 0.03%) |
| CA15 | ASTM A217 / A743 | AISI 410 | 1.4008 (GX7CrNiMo12-1) | 11.5–14% Cr, 1% Ni max (Martенstитic) |
| CD4MCu | ASTM A890 / A995 | 255 Duplex | 1.4517 (GX2CrNiMoCuN25-6-3-3) | 24–26% Cr, 4.7–6% Ni, 1.7–2.5% Mo, 2.7–3.3% Cu |
Общие жаропрочные достоинства и спецификации лeктования нержавеющей стали
Мы классифицируем литые нержавеющие сплавы в основном по их металлургической микроструктуре. Каждая семейство grade балансирует устойчивость к коррозии, механическую прочность, обрабатываемость и термическую стабильность для работы в конкретной среде.
Аустенитные литые grades (CF8, CF8M, CF3, CF3M)
Аустенитные сплавы представляют основную часть нашего производства литой нержавеющей стали. Стандарт аусентитные марки стали обеспечивает отличную общую коррозионную стойкость, немагнитные свойства в отожженном состоянии и ударную вязкость при криогенных температурах.
- CF8 (эквивалент 304): Общего назначения литой сплав. Обеспечивает устойчивость к окисляющим средам, органическим кислотам и воздействию атмосферы.
- CF8M (эквивалент 316): Содержит 2.0% до 3.0% молибдена; CF8M устойчив к локальному растрескиванию и коррозии в щелочах, условиях морской воды и серной кислоте.
- CF3 & CF3M (эквиваленты 304L & 316L): Версии с низким содержанием углерода (макс. 0.03% C), разработанные для предотвращения осадка межзерновых карбидов при сварке, что устраняет необходимость после сварки термообработки.
Мартензитные литые марки (CA15, CA40)
Мартензитные литья могут закаляться стандартными термохимическими процессами охлаждения и отпуска. Когда проекты требуют высокой предел прочности, износостойкости и умеренной коррозионной защиты, мы используем их стали серий 400 из нержавеющей стали.
- CA15 (эквивалент 410): Предлагает умеренную коррозионную стойкость и может подвергаться термообработке до прочности 300+ HBW для валов насосов, деталей турбин и задвижек.
- CA40 (эквивалент 420): Обладает более высоким содержанием углерода для увеличения удержания кромки,Hardness и износостойкости.
Ферритные и дуплексные литейные grades (CB30, CD4MCu)
- Ферритный CB30 (эквивалент 442): Высокохромистый, нереализующего твердеющего сплав, обеспечивающий хорошую устойчивость к азотной кислоте, сернистым газам и термической глазуризации в высокотемпературной среде.
- Дуплекс CD4MCu / эквивалент 2205: Обеспечивает сбалансированную матрицу аустенит-феррит 50/50. Дуплексная литейная нержавеющая сталь обеспечивает примерно вдвое большую прочность на предел текучести по сравнению с CF8M, а также превосходную устойчивость к стойкому коррозионному растрескиванию (SCC) и к YC в слабоминерализованных водах, химических шламах и оффшорных системах.
Графики притупления крепкости (Precipitation Hardening Grades) (CB7Cu-1 / 17-4 PH)
- CB7Cu-1: Литьевый эквивалент ковочного 17-4 PH. Применяя одношаговую старение при различных температурах (таких как H900 или H1150), достигаем пределы прочности до 1000 МПа в сочетании с коррозионной стойкостью, сравнимой с обычной литейной нержавеющей сталью 304.
Справочная таблица марок нержавеющей стали для литья
| Легированная чугунная марка ACI | Эквивалент кованого | Номинальный состав | Ключевые механические свойства | Основные области применения |
|---|---|---|---|---|
| CF8 | 304 | 19Cr - 9Ni | Тянучесть: ≥ 485 МПа, предел текучести: ≥ 205 МПа | Корпуса клапанов, оборудование для переработки пищевых продуктов |
| CF8M | 316 | 19Cr - 10Ni - 2.5Mo | Тянучесть: ≥ 485 МПа, предел текучести: ≥ 205 МПа | Морское оборудование, винты насосов химического типа |
| CF3M | 316L | 19Cr - 10Ni - 2.5Mo (низкое содержание C) | Тянучесть: ≥ 485 МПа, предел текучести: ≥ 205 МПа | Сварные компоненты для обработки жидкостей, фармацевтика |
| CA15 | 410 | 12Cr | Тянучесть: ≥ 620 МПа, Модуль твердости: ≈ 225 Н Б | Винты компрессоров, траки клапанов, валы |
| CD4MCu | 2205 (Дуплекс) | 25Cr - 5Ni - 2Mo - 3Cu | Тянучесть: ≥ 690 МПа, предел текучести: ≥ 485 МПа | Помпы для опреснения, полые фитинги для морской разведки |
| CB7Cu-1 | 17-4 PH | 16Cr - 4Ni - 3Cu | Вытяжка: ≥ 965 МПа, Разрыв: ≥ 795 МПа | Космические конструкционные детали, высоконагруженные шестерни |
Основные производственные процессы для литья нержавеющей стали
Когда мы производим компоненты из литой нержавеющей стали, выбор метода литья зависит от геометрии детали, объема продукции, толщины стенки и требуемой поверхности. Ниже приведены четыре основных процесса, на которые мы полагаемся для заливки высокостабильных литейных заготовок из нержавеющей стали.
Прецизионное литье под восковую модель (процесс потерянного воска)
Литейное литье — наш основной метод для сложных, близких к заготовке компонентов. Мы вводим в восковую форму точный инструмент, покрываем образец несколькими слоями керамической суспирии, выплавляем воск и заливаем расплавленную нержавеющую сталь в предварительно нагретую оболочку.
- Лучшее для: Сложные внутренние каналы, тонкостенные секции, рабочих лопастях и внутренностях клапанов.
- Допуски: Обычно ISO 8062-3 DCTG 4–6 (±0,1 мм до ±0,3 мм).
- Поверхностная отделка: Гладкая отделка около Ra 3,2 мкм, резко уменьшающая вторичную обработку.
- Качество: Соблюдение строгих контроль процесса в литье под ин'tегтной точностью для дефектной свободы предотвращает такие проблемы, как усадочная пористость и газоразделение в расплавах высокоаллогенных материалов.
Литейная песочная формовка для тяжелых промышленных компонентов
Когда веса деталей превышают практические пределы литья под давлением, мы переходим к литью песком на основе связующего смолой (песок без алюминового связующего). Химические связующие отвердевают песочную форму при комнатной температуре, обеспечивая высокую жесткость формы для поддержки больших заливающих масс без смещения стенок формы.
- Лучшее для: Масштабные корпусные детали насосов, морские несущие конструкции, крупные запорные клапаны и оборудование бумажных фабрик массой от 50 кг до нескольких тонн.
- Затраты на штоки/формы (Tooling Cost): Значительно меньшие затраты на образцы по сравнению с металлическими штампами, используемыми в литье под давлением.
- Поверхностная отделка: Грубее текстура (Ra 12,5 мкм до 25 мкм), требующая предкалибровок по плоскостям сопряжения и отверстиям под bearing.
Центрифужное литье для симметричных полых деталей
Для цилиндрических геометрий центробежное литье устраняет необходимость центральных ядер. Мы заливаем жидкую нержавеющую сталь в быстро вращающуюся постоянную металлическую форму (матрицу). Центробежная сила прижимает плотный металл к внешней стенке, в то время как более легкие примеси и газы мигрируют к внутреннему просвету, который позже фрезеруется.
- Лучшее для: Тверистовые трубы, цилиндрические ролики, подшипники и заготовки кольцевого типа под высокое давление.
- Плотность материала: Исключительно плотная, направленная кристаллизацию приводит к механическим свойствам, близким к кузнечным, без центральной пористости.
- Уровень дефектности: Наименьшая доля включений среди всех методов литья из нержавеющей стали для полых заготовок.
Литье по оболоченной форме для строгого контроля размеров
Оболочечное литье сокращает разрыв между обычным песочным литьем и прецизионным литьем под давлением. Мы высыпаем смолносвязанный фенольный песок на нагретые металлические образцы для образования твердой, тонкой "оболочки"."
- Лучшее для: Среднемассовые производственные партии малой и средней частей, требующих лучшей размерной согласованности, чем традиционные песчаные формы.
- Допуски: Держит примерно ±0.4 мм до ±0.8 мм, с более короткими циклами и более легкими формами по сравнению со стандартной песчаной литьем под колодцем.
- Поверхностная отделка: Ra 6.3 мкм до 12.5 мкм, обеспечивает четкую надпись и хорошо определенные разделительные линии.
| Метод литья | Типичный вес детали | Размерное допуск | Лучший случай использования |
|---|---|---|---|
| Инвестиционное литье | 0.05 кг – 50 кг | ±0.1 мм – ±0.3 мм | Сложные формы седло клапанов и импеллеров по сетке |
| Литье из смолы песком | 20 кг – 5 000+ кг | ±1.0 мм – ±3.0 мм | Крупные промышленные корпуса и тяжелые фундаментальные основания |
| Центробежное литье | 10 кг – 3 000 кг | Прямой контроль внешнего диаметра (плотный сердечник) | Симметричные трубы, втулки и альтернативы кольцевым ковкам |
| Литейная формующая оболочка | 0.5 кг – 100 кг | ±0.4 мм – ±0.8 мм | Повторяющееся мелко- и среднеразмерное промышленное оборудование |
Преимущества производительности литья из нержавеющей стали
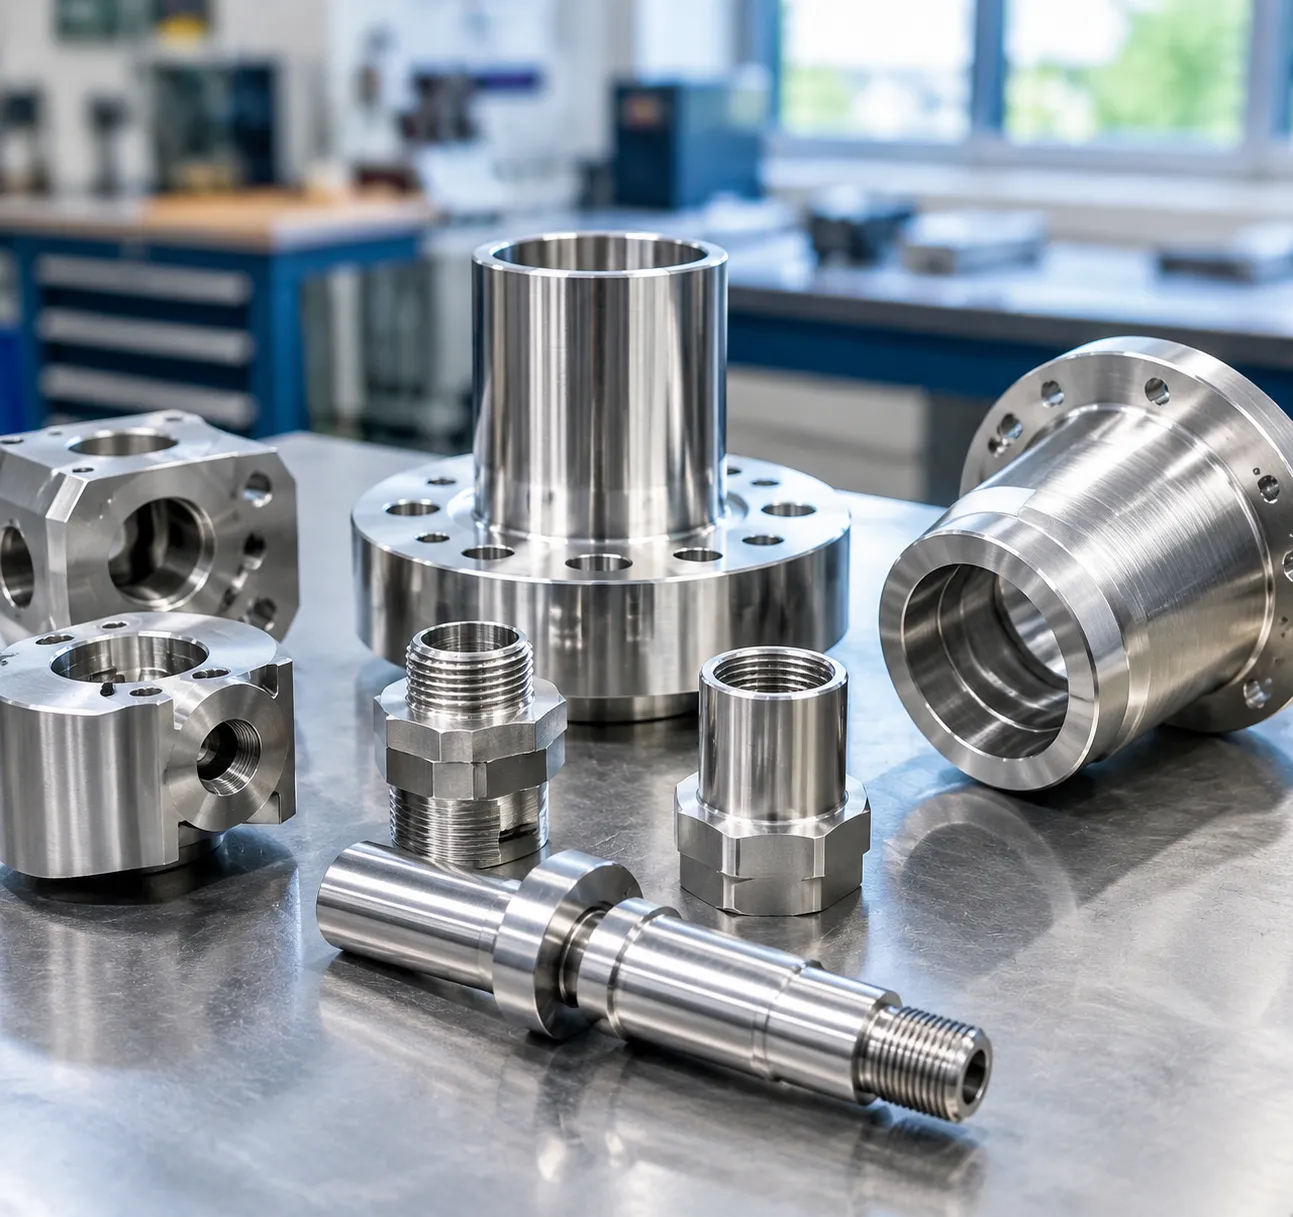
Когда мы производим крупные компоненты для требовательных промышленных условий, литьё из нержавеющей стали постоянно превосходит альтернативные методы изготовления. Залив molten металл прямо в сконструированные формы позволяет нам решать серьезные эксплуатационные задачи, поддерживая производственные серии экономически эффективными.
Улучшенная стойкость к коррозии и окислению
Наш стойкие к коррозии литьевые изделия из стали естественным образом образует самовосстанавливающееся пленку оксида хрома, которая защищает underlying металл. Это обеспечивает компонентам надежную долговечность при воздействии агрессивных химикатов, хлоридов и кислот.
- Защита от образования кавитации и микротрещин: Такие марки, как CF8M (литье 316) добавляют молибден, чтобы предотвратить локальную коррозию в морской и чистящих растворах химических средах.
- Барьеры против окисления: Высокий уровень хрома предотвращает образование на поверхности окалины и деградацию при постоянном воздействии атмосферных и химических факторов.
- Единая структурная защита: Процесс литья исключает сварные швы, которые часто служат основными узлами отказа из-за гальванической коррозии.
Высокотемпературная прочность и устойчивость к термическому усталованию
Для обработки при повышенных температурах мы опираемся на специализированные термостойкие литьевые сплавы. Эти марки сохраняют механическую устойчивость и несущие свойства при агрессивном тепловом циклировании.
- Сопротивление ползучести: cast-стальные микроструктуры сопротивляются постоянной деформации под длительным механическим напряжением при температурах свыше 800°C (1472°F).
- Устойчивая термическая ударная прочность: Высокие содержания никеля и хрома предотвращают микроразрушение, вызванное быстрыми повторяющимися нагревами и охлаждениями.
- Структурная стабильность: Матрица сплава сохраняет внутреннюю прочность без хрупкости на протяжении длительной эксплуатации.
Гибкость проектирования для сложных близких к нормальной форме геометрий
Литье позволяет нам создавать сложные внешние кривые, переходы сечений и замысловатые внутренние каналы, которые невозможно или слишком дорого вырезать из цельных ковочных блоков.
Используя современные инвестиционные и прецизионные литьевые услуги, мы регулярно заливаем гладкие, контурные потоки жидкостей непосредственно в детали, такие как рабочие колеса насосов и корпуса клапанов. Эта возможность исключает сборки из нескольких деталей, снижает вероятность отказов механических соединений и обеспечивает детали высокой целостности прямо из формы.
Снижение расхода материалов и снижение затрат на последующую обработку
Обработка высоколегированной нержавеющей стали из сплошного заготовочного стержня вызывает большое количество металлолома и быструю износостойкость режущих инструментов. Литьё решает эту потерю материала с самого начала.
| Фактор производства | Традиционная обработка заготовок | Литые детали из нержавеющей стали |
|---|---|---|
| Использование материала | Часто ниже 40% (высокий уровень брака) | До 90% близко к форме пригодной к итоговому состоянию |
| Время цикла обработки | Требуется тяжелая черновая обработка и масштабная резка | Легкая финишная обработка на критических поверхностях только |
| Износ инструментов | Сильный износ инструментов при рабочих сплавах, закаляющихся на пластическую деформацию | Минимальное участие инструмента в предформованных деталях |
| Консолидация компонентов | Требуется сваривать несколько обрабатываемых деталей | Литьё как единый бесшовный компонент |
Заливая детали в близкие к готовым форму, мы полностью избегаем тяжелых операций грубой механической обработки. Понимание этих производственных различий через ясное прочности ковки и литья, стоимости и допусков разложение подчеркивает, почему литье остаётся практичным выбором для снижения циклов, снижения потребления энергии и контроля итоговой стоимости единицы продукции.
Основные промышленные применения литого нержавеющего стали

Мы используем литую нержавеющую сталь там, где требуется сложная внутренняя геометрия в сочетании с неуклонной стойкостью к коррозии, давлению и теплу. Заливка расплавленного металла в близкие к готовым формы исключает проблемные сварные соединения и существенно сокращает время фрезеровки и обработки на станках на тяжелых промышленных компонентах.
Перекачка жидкостей: насосы, импеллеры и клапаны
Насосы и системы потока требуют плавных, изогнутых проходов для жидкости, чтобы предотвратить турбулентность и кавитацию. Обработка этих внутренних гидравлических контуров из цельного стержня обходится дорого. Мы отливаем эти детали для достижения оптимизированных переходов стенок и целостности сдерживания давления. Ядро компонентов: Многоступенчатые раздельные корпуса, корпус клапана из нержавеющей стали литьё компоненты, обратные клапаны и высокоэффективные литьевые импеллеры для насосов из нержавеющей стали проекты. Распространённые сплавы: CF8 (эквивалент 304) для пресной воды; CF8M (эквивалент 316) под _SPECIFICATION_ ASTM A351 для промышленных стоков и технологических линий. Эксплуатационная ценность: Устойчива к кавитационному эрозионному воздействию, справляется с резкими скачками давления и предотвращает истончение пограничного слоя у стенки.
Химическая и нефтехимическая переработка
Агрессивные кислоты, кислый газ и высокие рабочие давления быстро разрушают металлы низкого качества. Для критических сосудов для удержания и линий потоков мы используем стойкие к коррозии литьевые изделия из стали чтобы обеспечить монолитную прочность без слабых зон термического влияния сварки. При создании обработанных корпусов с тяжелыми стенками наши специальные услуги песочного литья из нержавеющей стали производить плотные, герметичные детали, которые проходят строгий объемный контроль. Ядро компонентов: Порты реакторной емкости, сетки для трубопроводов, коллекторы теплообменников и корпуса расходомеров. Распространённые сплавы: CF3M, высоко nickel-содержательные сплавы (такие как CN7M / Alloy 20) и плавленые сорта, эквивалентные Hastelloy. Эксплуатационная ценность: Устойчив к интерgranулярной коррозии, азотной кислоте и воздействию серной кислоты без разрушения стенки.
Marine Hardware and Seawater Exposure
Хлоридно насыщенные зоны расплескивания и непрерывное погружение вызывают серьезные проблемы с образованием точечной и зазубренной коррозии. Мы производим прочное структурное оборудование, способное выдерживать десятилетия в непосредственной морской среде. Ядро компонентов: Галстуки пропеллера, швартовочные волоки, стойки руля, подводные выпускные сопла и коллекторы обратного осмоса для опреснения. Распространённые сплавы: Дуплекс литой нержавеющей стали (похожий на эквиваленты CD4MCu / 2205) и молибден-стабилизированные аустенитные сплавы. Эксплуатационная ценность: Обеспечивает двойную механическую предел прочности по сравнению со стандартными аустенитными сплавами, одновременно устойчив к разрушению под воздействием хлорид-стрессовой коррозии (CSCC).
| Промышленность | Основные литые компоненты | Стандартный литой сорт | Основная эксплуатационная польза |
|---|---|---|---|
| Гибкое соединение | Корпуса клапанов, карманы насосов, рабочие колесики | CF8, CF8M (ASTM A351) | Сопротивление кавитации и гидравлическая эффективность |
| Нефтехимия | Коллекторы, розробки трубопроводов, корпуса фильтров | CF3M, CN7M (Сплав 20) | Контainment химических веществ под высоким давлением |
| Морская промышленность | Головы для опреснения, стойки, черезлезьевые штуцеры | Дуплекс CD4MCu / 2205 | Исключительная стойкость к хлоридной коррозии |
| Санитария / Фармацевтика | мешалки для импеллеров, чаши сепаратора | CF3, CF3M (низкоуглеродистый) | Не porous, химическая стойкость к CIP |
| Аэрокосмическая / авто | Кожухи турбонагнетателя, выпускные фланцы | Мартензитные / HK сплавы | Тепловая усталость и устойчивость к окислению |
Пищевая, напиточная и санитарная техника
Стандарты безопасности пищевых продуктов не позволяют металловому загрязнению, локальному выщелачиванию поверхности или ловушкам бактерий. Легированная нержавеющая сталь обеспечивает чистоту поверхности, необходимую для ежедневной агрессивной мойки щелочью и санитарной обработки паром (CIP). Ядро компонентов: Дробилки-подпоршни для пищевых процессов, санитарные корпуса гомогенизаторов, корпуса центробежных сепараторов и форсунки упаковочных линий. Распространённые сплавы: Низкоуглеродистые CF3 и CF3M для предотвращения карбидной сединации во время последующей обработке после литья. Эксплуатационная ценность: Полностью совместима с пассивацией поверхности и электрополировкой, что обеспечивает чистые, гигиеничные контактные поверхности.
Автомобильные и авиационно-конструкторские структурные компоненты
Высокие механические нагрузки в сочетании с резкими температурными перепадами требуют деталей, стойких к деформации, ползучести и окислению. Ядро компонентов: Корпуса турбин турбокомпрессоров, коллектора выхлопных труб, кронштейны поворотных узлов системы управления полетом и фитинги ракетного топлива. Распространённые сплавы: Мартенситная CA15/CA40, закалка-преподчинение CB7Cu-1 (аналог 17-4 PH), и термостойкие литьевые сплавы (такие как серии HK и HP). Эксплуатационная ценность: Поддерживает пространственную стабильность и прочность конструкции при циклических термических шоках свыше 800°C (1472°F).
Литая нержавеющая сталь vs. ковочная нержавеющая сталь
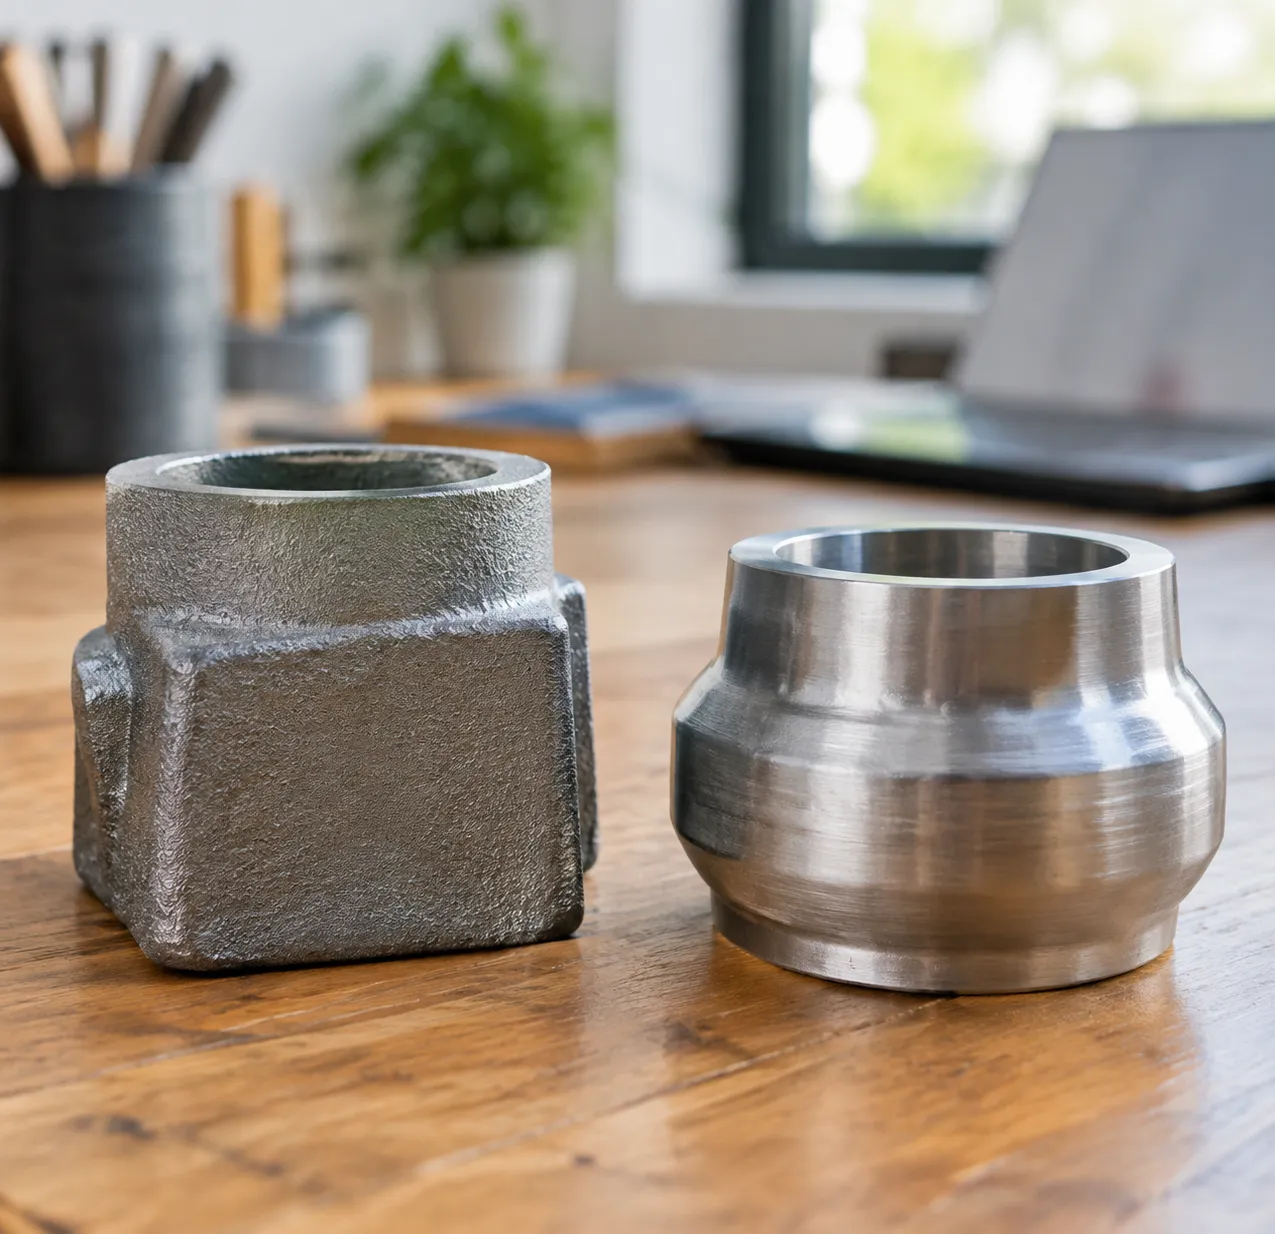
При выборе между литой нержавеющей сталью и ковкими сплавами (как прокатными, так и коваными, или экструзированными заготовками) решение зависит от геометрии детали, механических требований и общего объема производства. Обе формы обеспечивают надежную коррозионную стойкость, но их производственные методы создают различные металлургические и экономические различия.
| Свойство / Параметр | Литьевая нержавеющая сталь | Ковочная нержавеющая сталь |
|---|---|---|
| Структура материала | Изотропный (одинаковая прочность во всех направлениях) | Анизотропный (направленное формирование кристаллической структуры) |
| Пределы прочности на растяжение и предел текучести | Немного ниже по сравнению с аналогами | Обычно на 5% — 15% выше |
| Удлинение и пластичность | Умеренный | Большее удлинение и ударная вязкость |
| Риск внутренней пористости | Низкий до умеренного (контролируется практикой литья) | Практически нулевая пористость |
| Сложность дизайна | Высокая (внутренние проходы, сложные контуры) | Низкий до умеренного (ограничен доступом к ЧПУ-обработке) |
| Оснастка и стоимость подготовки | Требуется первоначальная оснастка формы/шаблона | Ниже стоимость установки для простой обработки на станках с резьбой/плитами |
| Доля отходов материала | Близкая к почти готовому изделию форма (минимальные отходы) | Высокий уровень отходов при обработке сложных форм |
Механические свойства: прочность и удлинение
Кованые нержавеющие стали проходят обширную прокатку или ковку, что сжимает зернистость и увеличивает как предел прочности на растяжение, так и сопротивление усталости вдоль волокна. Однако это порождает направленные свойства — кованые детали прочнее вдоль направления прокатки, чем поперек него.
В отличие от этого, литья из нержавеющей стали обеспечивает изотропные механические свойства. Ее прочность однородна во всех направлениях, что делает ее идеальной для компонентов с многоосной загрузкой, таких как насосные лопасти и корпуса под давлением. В то время как литые сорта обычно имеют несколько меньшую удлинение по сравнению с ковкими аналогами, правильная термическая обработка поднимает их предел текучести и прочности до почти идентичных уровней.
Микроструктура и пористость
- Структура зерна: Кованые материалы характеризуются мелкофракционной, вытянутой структурой зерна, возникающей вследствие механического деформационного воздействия. Литые изделия имеют дендритную, однородно-однородную структуру зерна, образующуюся во время затвердевания расплава.
- Внутренняя целостность: Высококачественные прецизионные литые нержавеющие стали используют точное формование, заполнение подъёмников и дегазирование, чтобы минимизировать усадочные поры и газовые включения, обеспечивая соответствие деталей строгим стандартам для сосудов под давлением.
Поверхностная отделка и размерные допуски
- Литье под модель: Обеспечивает строгие размерные допуски (CT4–CT6 по ISO 8062) и гладкую поверхность (Ra 3.2–6.3 мкм / 125–250 RMS), требуя лишь минимальной окончательной обработки на критически сопряжённых поверхностях.
- Обработка кованной заготовки/пластины: Достигает ультра-строгих размерных допусков прямо с ЧПУ-фрез, но требует обширных циклов обработки и генерирует значительные отходы материала при формовке сложных компонентов.
Стоимость, оснастка и сроки поставки
Для простых геометрий или прототипных серий менее десяти единиц обработка непосредственно из ковочной заготовки часто быстрее и позволяет избежать затрат на форму.
Для сложных геометрий, тонких стенок или производственных объёмов свыше 50 единиц литьё значительно сокращает отходы материала и время резки. Работая с опытной производитель песчаного литья для нестандартных металлических деталей или инвестиционной foundry обеспечивает высокую близкую к готовой форме точность, существенно снижая общую стоимость деталей на протяжении жизненного цикла изделия.
Вторичные операции и контроль качества для лужёной нержавеющей стали
Заливка расплавленного металла в форму — лишь первый шаг. Чтобы преобразовать сырую лужёную нержавеющую сталь в критически важные компоненты, мы применяем строгую вторичную обработку и проверку качества. Эти этапы устраняют микроструктурные дефекты, достигают точных размерных допусков и обеспечивают максимальную коррозионную стойкость.
Т heat treatment: Восстановление металлургической целостности
Как-отливанная нержавеющая сталь содержит сдвиги и карбидную седвенку на границах зерен, что снижает коррозионную стойкость и вязкость. Мы применяем индивидуальные термические циклы для стабилизации материала:
- Решеточная отжиговая обработка (Solution Annealing): Стандарт для Austenитных сплавов (CF8, CF8M). Мы нагреваем детали до 1050°C–1150°C (1920°F–2100°F) и стремительно охлаждаем в воде. Это растворяет хромовые карбиды обратно в матрицу, восстанавливая полную коррозионную стойкость.
- Отпуск и закалка: Применяется к мартенситным маркам (CA15, CA40). Быстрое охлаждение образует твёрдый мартенсит, за которым следует контролируемый повторный нагрев для баланса прочности при текучести, ударной вязкости и износостойкости.
- Снятие остаточных напряжений: Низкотемпературный раскал.
Методы неразрушающего контроля (NDT)
Мы проверяем внутрненнюю целостность и поверхностную поверхность каждого критического литья без повреждения детали.
| Метод инспекции | Целевые дефекты | Применение |
|---|---|---|
| Кременопроницаемость красителя (PT) | Поверхностные трещины, микротрещины, холодные своды | Проверка 100% на критических уплотняющих поверхностях и точках высокого напряжения |
| Рентгенографический контроль (RT) | Внутренняя усадка, газовая пористость, включения шлака | Структурная верификация для сосудов под давлением и корпусов клапанов |
| Ультразвуковой контроль (UT) | Подповерхностные поры, ламинарные разрывы, толщина стенки | Тяжелые песчаные отливки и центробежные трубки |
| Гидростатическое испытание | Пробой через стенку и структурная пористость | Детали для удержания давления и обработки рабочей жидкости (насосы, клапаны) |
Точность станочной обработки на ЧПУ (CNC)
Пока литье близко к размеру готового изделия значительно сокращает отходы сырья, торцевые поверхности сопряжения, резьбы и пазы под уплотнения требуют более жестких ограничений. Соединяя наши литейные работы с высокой производительностью точного литья и ЧПУ-машного позволяет нам преодолеть разрыв между готовыми литейными выходами и сверхточными требованиями машиностроения до субмиллиметров
- Геометрия после литья: Обычно выдерживает общие допуски по ISO 8062 CT4–CT6 для литейных отливок.
- Обработанные после механообработки характеристики: Мы достигаем строгих допусков до ±0,01 мм (±0,0004 дюйма) по критическим опорным шейкам подшипников, торцам фланцев и внутренним резьбам.
- Стратегия обработки инструмента: Нержавеющая сталь быстро закаливается на работе. Мы используем жесткие многоосевые станочные центры, охлаждение под высоким давлением и твердокерамические инструменты для поддержания стабильной поверхности (Ra 0,8 мкм / 32 микроинча и лучше).
Химические обработки поверхности: травление и пассивация
Обработка, шлифовка и термические циклы оставляют на поверхности свободное железо, тепловой оттенок и шлак. При отсутствии обработки эти частицы вызывают локализированное мятие.
- Маринование: Кислотная ванна (обычно азотно-HF-кислота) удаляет высокотемпературную накипь, изменение цвета сварки и подслой железа.
- Химическая пассивация: Обработка деталей азотной или цитратной кислотой приводит к быстрому росту ультратонкой, химически инертной пленки оксида хрома по всей поверхности.
- Электрополировка: Электрохимический процесс, который выравнивает микроскопические неровности. Он снижает шероховатость поверхности, препятствует образованию бактерий в санитарных системах и максимизирует стойкость к пикингу в морской среде.
Как выбрать подходящую чугунную нержавеющую сталь для вашего проекта
Выбор подходящей марки литьевой нержавеющей стали сводится к сопоставлению вашей рабочей среды с правильной химию сплава. Когда мы помогаем инженерам специфицировать материалы для промышленных проектов, мы оцениваем четыре основных эксплуатационных параметра, чтобы часть обеспечивала максимальный срок службы без ненужных затрат на сырье. Для более широкого металлургического сравнения смотрите наш руководству по свойствам литьевых сплавов и выбору материалов для сопоставления механических пределов между различными семействами сплавов.
Оценка химической экспозиции и рисков коррозии
Основной драйвер выбора стойкие к коррозии литьевые изделия из стали — это химический состав рабочей жидкости или среды:
- Мягкие среды и питьевая вода: Стандартные аустенитные марки, такие как CF8 (эквивалент литья 304), на стабильны в чистой воде, атмосферном воздействии и разбавленных органических кислотах.
- Хлориды, морские и кислые среды: Указать CF8M литейная марка (эквивалент литейного 316). Добавление 2% к 3% молибден предотвращает образование точечной коррозии и коррозии щелей, вызываемой соляным туманом и жесткими галогенами.
- Агрессивные индустриальные кислоты и кислый сырой бензин: Повышайте до литейной нержавеющей стали двойной твердости (такие как CD4MCu или литейные эквиваленты 2205). Эти сплавы предлагают высокие значения PREN (индикатор стойкости к точечной коррозии) наряду с превосходной стойкостью к водородному растрескиванию под напряжением.
Требования к рабочей температуре и давлению
Температурные экстремумы определяют, сохраняет ли сплав пластичность или случается катастрофическое хрупкое разрушение:
- Минусовые и криогенные температуры: Аустенитные сорта по ASTM A351 (такие как CF3 и CF8) сохраняют ударную вязкость без перехода от пластичности к хрупкости, даже при -196°C (-320°F).
- Высокое давление, нормальные условия эксплуатации: Тяжелопрофильные корпуса запорных клапанов и сосудов часто работают на CF8M или мартенситных сортах для соответствия строгим требованиям к герметичности давления.
- Высокотемпературная и термическая цикличность: Если ваши компоненты работают выше 540°C (1000°F), мы используем специальные жаростойкие литьевые сплавы, такие как HK или HT, которые устойчивы к накипи и сохраняют прочность при длительной термоустойчивости.
Механические требования к нагрузке и ударной прочности
Коррозионная стойкость ничего не стоит, если компонент деформируется или трескается под рабочей нагрузкой:
- Высокие касательные нагрузки и износ: Мартенситные сорта, такие как CA15 (эквивалент 410) и CA40, могут подвергаться термообработке до высокой твердости, что делает их идеальными для режущих кромок, турбинных бегателей и износостойких плит.
- Высокая прочность в сочетании с защитой от коррозии: Сортамент с продразрядной твердостью, например CB7Cu-1 (литьевой эквивалент 17-4 PH), обеспечивает предел текучести свыше 100 ksi при сопротивлении агрессивным жидкостям.
- Постоянная ударная нагрузка и циклическая усталость: Дуплекс-сплавы обеспечивают примерно вдвое большую прочность по пределу текучести по сравнению с обычной аустенитной латунистой сталью литейного типа, позволяя уменьшить толщину стенок деталей без снижения усталостной прочности.
Матрица выбора сорта: производительность против стоимости
| Литьевой сорт | Типичный эквивалент | Основное преимущество свойства | Целевое промышленное применение | Относительная исходная стоимость |
|---|---|---|---|---|
| CF8 | AISI 304 | Общая стойкость к коррозии | Пищевая техника, санитарная фурнитура | Стандарт |
| CF8M | AISI 316 | Сопротивление хлориду и pitting | Корпусы насосов, химические клапаны | Умеренный |
| CA15 | AISI 410 | Высокая твердость, термически упрочняемая | Паровые клапаны, лопатки турбин | Низко-умеренный |
| CD4MCu | Дуплекс 2205 | Экстремальная стойкость к растрескиванию и износу | Насосы для опреснения, лопатки суспензий | Высокая |
| CB7Cu-1 | 17-4 PH | Высокое соотношение прочности к массе | Аэрокосмические исполнительные механизмы, структурные шарниры | Умеренно-высокий |
Баланс бюджета: первоначальные затраты на литьё против срока службы компонента
Первые цены на материалы представляют собой лишь часть общих затрат на жизненный цикл. Хотя стандартная углеродистая сталь или базовые ферритные отливки изначально стоят дешевле, преждевременный выход из строя в агрессивных или абразивных условиях приводит к незапланированным простоям оборудования, трудоёмкому ремонту и потерям производства. Выбор адаптированной литья из нержавеющей стали марки, такой как CF8M или дуплекс-сталь, распределяет первоначальные инвестиции в инструмент и материалы на годы бесперебойной эксплуатации. Соответствие точной химии сплава давлению вашей системы, рискам механических ударов и составу рабочей жидкости обеспечивает оптимальный баланс между первоначальным бюджетом на производство и долгосрочной операционной эффективностью.
frequently asked questions about cast stainless steel
Из жаропрочного нержавеющего стали магнит?
Да, у многих отливных нержавеющих стальных компонентов наблюдается слабая до сильной магнитная реакция. В то время как штампованные сплавы серии 300 немагнитны, наш литья из нержавеющей стали foundry processes intentionally balance austenitic grades (like CF8 and CF8M) with 5% to 15% delta ferrite. This prevents hot cracking during solidification and improves weldability.
- Austenitic Castings (CF8, CF8M, CF3): Slightly to moderately magnetic due to residual delta ferrite.
- Martensitic & Ferritic Castings (CA15, CB30): Strongly magnetic.
- Duplex Castings (CD4MCu): Strongly magnetic due to their 50/50 austenite-ferrite structure.
What is the difference between Grade 316 and CF8M cast stainless steel?
While Grade 316 is a wrought specification, CF8M литейная марка is its casting counterpart covered under the _SPECIFICATION_ ASTM A351.
| Особенность | Wrought 316 | Cast CF8M |
|---|---|---|
| Метод производства | Rolling, forging, extrusion | Precision investment or sand casting |
| Микроструктура | 100% полностью аустенитная | Аустенит с ферритом Дельта 5–15% |
| Содержание кремния | До 0,75% макс | До 1,5% или 2,0% (улучшает текучесть расплава) |
| Прочность на растяжение | Как правило, более высокая пластичность | Равная или выше предел текучести |
Можно ли сваривать детали из нержавеющей стали с использованием отливок?
Да. Аустенитная нержавеющий стальной отливка сплавы свариваются исключительно хорошо при использовании стандартных процессов TIG (GTAW) и MIG (GMAW).
- Низкоуглеродистые сорта (CF3, CF3M): Идеально подходят для сварных сборок, потому что предотвращают осаждение карбидов хрома вдоль зернистых границ.
- Т_heat treatment после сварки: Мы рекомендуем конечный цикл отпуска для критических деталей, связанных с жидкостями, чтобы растворить карбиды и восстановить полную коррозионную стойкость.
Почему чугунная нержавеющая сталь иногда ржавеет?
Отливки корродируют или на их поверхности образуется изменение цвета при определённых условиях:
- Загрязнение поверхности железом: Свободные частицы железа, оставшиеся от обрабатывающих инструментов или ударной среде, провоцируют локальное ржавление поверхности.
- Неправильная пассивация: Пропуск химическойPickling и пассивации чугунных нержавеющих отливок оставляет голые незащищенные участки поверхности.
- Хлоридная коррозия в виде точечной коррозии: Эксплуатация стандартных Austenitic литьевых заготовок в условиях высокой хлоридности морской среды без достаточного молибдена. Для этих агрессивных сред, литейного двуокисного dúплексного нержавеющего сплава обеспечивает требуемую устойчивость к ямочным коррозиям.
- Сенситизация: Медленное охлаждение через диапазон 800°F–1500°F (425°C–815°C) вызывает истощение хрома на границах зерен.
Каковы стандартные линейные допуски для инвестиционного литья из нержавеющей стали?
Наш услуги по литью нержавеющей стали для прецизионных деталей следуют международным стандартам инвестиционного литья (таким как ISO 8062 или стандартные допуски ICMA).
- Общие линейные допуски: Обычно ±0,005 дюйма на дюйм (±0,13 мм на 25 мм).
- Критические размеры: Могут быть выдержаны до ±0,003 дюйма (±0,075 мм) с использованием специально предназначенного инструмента и операций выправления.
- Шероховатость поверхности: На поверхности как-литые отделки варьируются от 125 до 250 RMS (3,2–6,3 мкм Ra), что уменьшает потребность в первичной ЧПУ-черновой обработке.

 Russian
 English
 German