
2026年10月26日
Automatisierte umweltfreundliche Silikatzell-Schale Herstellung für einen effizienten Lost-Wax-Gusprozess mit konstanter Qualität und geringeren Arbeitskosten
Im großen Geflecht der modernen Fertigung gibt es nur wenige Techniken, die antike Handwerkskunst nahtlos mit Spitzentechnologie verbinden wie Verlorene-Wachs-Guss—auch weltweit bekannt als Investitionsgießen. Von den intricaten Bronzeartefakten antiker Zivilisationen bis hin zu Hochdruck-Turbinenschaufeln in modernen Jet-Triebwerken, biokompatible Orthopädieimplantate und Hochleistungsfahrzeugteile, bleibt das Lost-Wax-Gießen ein unverzichtbarer Prozess zur Herstellung komplexer, hochpräziser Metallteile.
In diesem Artikel untersuchen wir die schrittweise Methodik des Investitionsgusses und heben die Kernmaschinen hervor, die die modernen Präzisionsgießereien von heute antreiben.
1. Was ist Lost-Wax-Gießen?
Das zentrale Prinzip des Lost-Wax-Gießens ist elegant einfach: Ein verbrauchbares Muster aus einem leicht schmelzbaren Material (wie Paraffin, synthetischem Wachs oder Harz) wird in eine keramische Schale eingebettet. Sobald die Schale aushärtet, wird das Wachs im Inneren eingeschmolzen, wodurch eine leere, äußerst präzise Formhohle entsteht, in die geschmolzenes Metall gegossen wird.
Da das ursprüngliche Muster im Prozess "verloren" geht oder verbraucht wird, um dem endgültigen Metallbauteil Platz zu machen, erhielt es den Namen Verlorene-Wachs-Guss. Branchenprofis bezeichnen es auch als Investitionsgießen weil das Muster durch eine feuerfeste Suspension umgeben wird, um die Form zu bilden.
2. Step-by-Step Breakdown of the Investment Casting Process
Creating a defect-free precision casting involves a sequence of meticulous steps. Below is the typical seven-stage workflow in modern production:
Step 1: Wax Pattern Injection (Pattern Making)
Die Reise beginnt damit, ein Wachsmodell zu erstellen. Geschmolzenes oder halbfestes Wachs wird unter präzisiertem Druck in eine Metallform (Vorrichtung) eingespritzt. Nachdem es abgekühlt ist, wird das Wachsmodell extrahiert – es repräsentiert eine exakte Kopie der späteren Metallkomponente.
Step 2: Tree Assembly (Gating System)
To maximize production efficiency, individual wax patterns are attached to a central wax runner/sprue using heat welding. This assembly resembles a tree bearing fruit, commonly referred to as a Wachsbaum.
Step 3: Shell Building (Investing)
The assembled wax tree undergoes a repeated dip-and-stucco process. It is first dipped into a liquid ceramic slurry (made of refractory powders and binders) and then coated with coarse ceramic sand (stucco). This process is repeated 5 to 7 times until a thick, durable ceramic shell surrounds the wax tree. Each layer must dry under controlled temperature and humidity.
Schritt 4: Entwachsen
Once the ceramic shell is completely dry, the internal wax must be evacuated. The shell is placed inside a Dewaxing-Dampfautoklav, where high-pressure steam rapidly melts and flushes out the wax within minutes without causing the ceramic shell to crack.
Step 5: Shell Roasting (Sintering)
Nach dem Entwachsen verbleiben Restwachs oder Feuchtigkeit im Inneren der Hülle. Die leere Keramikhülle wird in einem Hochtemperaturofen bei Temperaturen zwischen 800°C and 1100°C. Dieser Schritt brennt alle organischen Spuren aus, härtert das keramische Material und heizt die Form vor, um Temperaturschocks beim Metallschmelzen zu verhindern.
Schritt 6: Schmelzen und Gießen
Schmiedeeisernes Metall – von Edelstahl und Kohlenstoffstahl bis zu Titan und nickelbasierte Superlegierungen – wird in die vorgeheizte Keramikform unter atmosphärischen Bedingungen oder in einer Vakuumkammer gegossen.
Schritt 7: Knockout & Finish
Sobald das Metall solidifiziert und abgekühlt ist, wird die keramische Schale mit mechanischen Vibratoren oder Wasserstrahlen abgetragen. Die einzelnen Metallteile werden vom zentralen Stamm abgetrennt, gefolgt von Schleifen, Wärmebehandlung, Oberflächenbehandlung (wie Strahlglätten oder Beizen) und zerstörungsfreier Prüfung (NDT).
3. Kernanlagen in modernen Präzisionsgießereien
Hochpräzise Bauteile erfordern hochpräzise Ausrüstung. Die heutigen Investitionsgießereien verlassen sich auf fortschrittliche Maschinen, um Wiederholbarkeit und Effizienz zu gewährleisten:
| Ausrüstungsfall | Hauptfunktion | Schlüsselmerkmale & Vorteile |
| Wachs-Injektionsmaschinen | Spritzt Wachs in Metallformen, um Muster zu erzeugen. | Bietet präzise Temperatur-/Drucksteuerungen, Vakuumdegassierung und zylinderfreie Wachsabgabe, um Luftblasen und Schrumpfung zu vermeiden. |
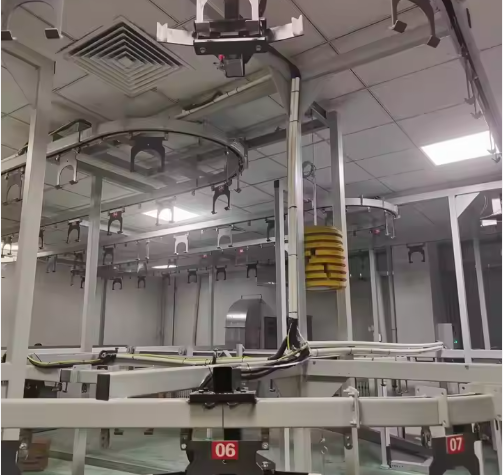
| Robotische Schalungsreihen | Vernichtet das keramische Slurry-Tauchen und die Sandschlägerung. | Multi-axis industrial robots deliver consistent shell thickness, eliminating human error and improving shell breathability. |
| Steam-Dewaxing-Autoklaven | Rapidly removes wax from ceramic shells using steam. | Achieves fast cycle times, minimizes shell thermal expansion cracking, and recovers up to 95%+ of wax for reuse. |
| Hochtemperatur-Sinteröfen | Roasts and sinters ceramic shells before pouring. | Equipped with multi-zone PLC temperature control to ensure complete binder burnout and uniform preheating. |
| Vacuum Induction Melting (VIM) Furnaces | Melts and pours reactive alloys in a vacuum environment. | Wesentlich für Hochleistungs-Legierungen in der Luft- und Raumfahrt sowie Titienteile, um Oxidation, Einschlussbildung und Gasporosität zu verhindern. |
4. Key Advantages and Industrial Applications
Why Choose Lost Wax Casting?
- Unmatched Geometric Freedom: Capable of producing intricate internal channels, thin walls, and complex contours that are difficult or impossible to machine.
- Überlegene Oberflächenqualität & Toleranzen: Achieves smooth surface finishes ($Ra\ 1.6 - 3.2\,\mu m$) and tight dimensional tolerances, enabling Near-Net Shape (NNS) manufacturing that dramatically reduces post-machining costs.
- Versatile Material Selection: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
- Luft- und Raumfahrt & Verteidigung: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- Medizintechnik: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- Automobilwesen & Transport: cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.
Conclusion
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits.



 German
 English
 Russian