
9. November 2026
Entdecken Sie den Schalenaufbauprozess beim Feinguss, einschließlich des Tauchens in Schlicker, des Auftragens von Stuckschichten, der Trocknung, der Entwachsung, der verwendeten Materialien und der Qualitätskontrollen.
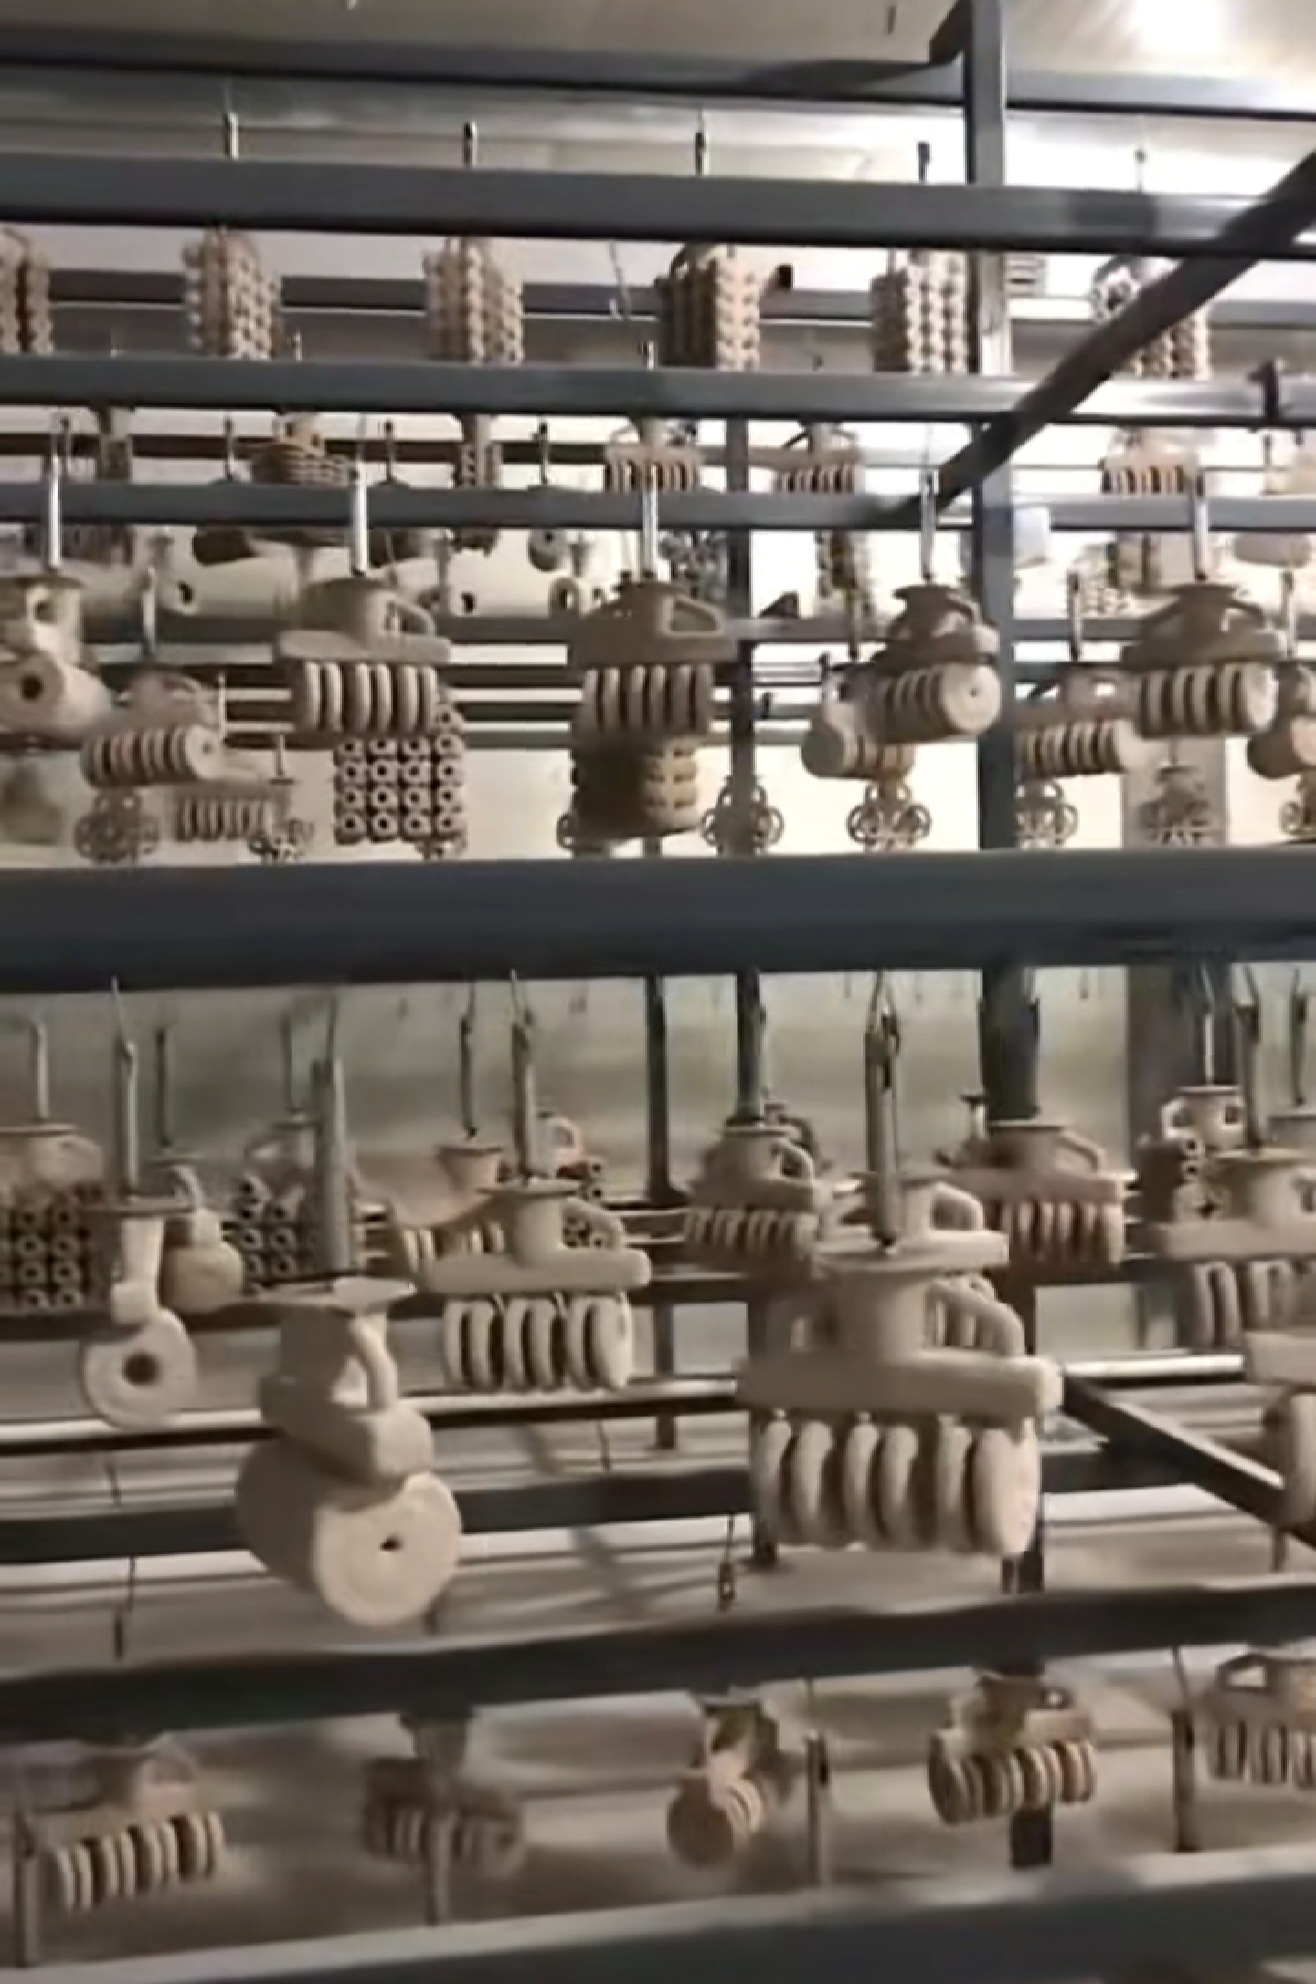
Übersicht über das automatisierte Schalenaufbausystem
Moderne Präzisionsgießereien können sich Ausschuss durch Unregelmäßigkeiten beim manuellen Tauchen, Fehler beim Ablaufen des Schlickers oder nicht überwachte Trocknungszyklen nicht leisten. Wir entwickeln automatisierte Keramikschalen-Produktionslinien, die die Schwankungen durch manuelle Bedienereingriffe durch eine strenge, programmierbare Prozesssteuerung während des gesamten Schalenaufbauprozesses beim Feinguss ersetzen.
Funktionsprinzip des rezeptgesteuerten Tauch- und Trocknungsprozesses
Unsere automatisierte Schalenfertigungsarchitektur arbeitet mit deterministischen, rezeptgesteuerten Zyklen. Jede Wachsbaumgruppe durchläuft eine vorprogrammierte Sequenz, die in der zentralen Steuerung gespeichert ist:
- Gesteuertes Eintauchen: Eine mehrachsige Bewegungssteuerung regelt Annäherungswinkel, Eintauchtiefe und Verweilzeit, um eingeschlossene Luftblasen in komplexen Formhohlräumen zu vermeiden.
- Mehrdimensionale Ablaufbewegung: Eine kontinuierliche, programmierbare Drehung um zwei Achsen während des Herausziehens verhindert die Ansammlung von Schlicker, Brückenbildung und ungleichmäßiges Ablaufen entlang scharfer Kanten.
- Synchronisiertes Besanden: Die unmittelbare Überführung in Wirbelschichtbetten oder Regensandstreuer gewährleistet eine gleichmäßige Anhaftung der feuerfesten Körner, solange der feuchte Schlickerfilm noch aktiv ist.
- Automatisierte Umgebungsverriegelungen: Die Werkstücke werden in klimatisierte Trocknungszonen überführt und erst dann mit den nachfolgenden Beschichtungsschritten fortgesetzt, wenn die voreingestellten Parameter für Gewichtsverlust oder Feuchtigkeitsentzug überprüft und bestätigt wurden.
Wichtige industrielle Leistungsmerkmale und Nutzlastgrenzen
Wir entwickeln unsere robotergestützten Schalenherstellungssysteme für den Feinguss, um unterschiedlichsten strukturellen Anforderungen gerecht zu werden – von kleinen medizinischen Cluster-Baugruppen bis hin zu schweren, einteiligen Turbinengehäusen:
| Parameter | Spezifikation der Standardzelle | Spezifikation der Schwerlastzelle |
|---|---|---|
| Maximale Cluster-Nutzlast | Bis zu 150 kg (330 lbs) | Bis zu 500 kg (1.100 lbs) |
| Durchmesser des Arbeitsbereichs | 1.200 mm | 2.200 mm |
| Maximale Clusterhöhe | 1.500 mm | 2.500 mm |
| Präzision der Achsbewegung | Wiederholgenauigkeit von ±0,05 mm | Wiederholgenauigkeit von ±0,10 mm |
| Durchsatz des Tauchzyklus | 20–35 Cluster pro Stunde | 10–18 Cluster pro Stunde |
Kompatibilität mit kolloidalem Siliziumdioxid und Ethylsilikat-Bindemitteln
Unsere Nassbearbeitungsstationen passen sich direkt an die von Ihnen gewählte Feuerfestchemie an, ohne Kreuzkontamination oder chemische Zersetzung:
- Wässrige Systeme auf Basis von kolloidalem Siliziumdioxid: Optimiert für hochpräzise Formen, die maximale Grünfestigkeit und Umweltverträglichkeit erfordern. Unsere Anlagen verfügen über ein leistungsstarkes Laminarluftstrom-Management, das die Gelierung beschleunigt und gleichzeitig Hautrissbildung verhindert.
- Lösungsmittelbasierte Ethylsilikat-Systeme: Vollständig konform mit den Anforderungen an explosionsgeschützte Ausführungen (ATEX/Klasse I, Div. 1). Die Systeme verfügen über eine automatisierte Integration der Ammoniakdampfgelierung, eine geschlossene Abluftabsaugung sowie lösungsmittelbeständige Dichtungen in sämtlichen Schlicker-Tauchbehältern und Förderleitungen.
Spezifikationen der Kernmaschinen und Anlagen
Wir entwickeln unsere Anlagen für den Schalenaufbau im Feinguss, um menschliche Schwankungen auszuschließen, das Abheben der Schale zu verhindern und eine präzise Formschalendicke auch bei hohen Produktionsvolumina sicherzustellen. Jede Fertigungszelle integriert leistungsstarke Bewegungseinheiten, eine automatisierte Schlickerstabilisierung und adaptive Schleifsysteme.
Mehrachsige Roboter-Taucharme mit kombinierter Drehbewegung
Unsere industriellen Gelenkroboter handhaben schwere Wachsbaumgruppen mithilfe reproduzierbarer Tauchbewegungen. Kombinierte Roll- und Nickbewegungen verhindern Lufteinschlüsse in Sackbohrungen und gewährleisten eine gleichmäßige Schlickerbeschichtung komplexer Turbinenschaufeln oder tiefer Kernhohlräume. Tragfähigkeit: Clustergewichte von 50 kg bis 500 kg. Bewegungssteuerung: 6-Achs-Gelenkbewegungen mit programmierbaren Abtropfwinkeln und kontinuierlich rotierender Achse. Wiederholgenauigkeit: Positioniergenauigkeit von ±0,05 mm zum Schutz empfindlicher Wachsanschnitte vor Kollisionen mit dem Tank.
Schlickermisch- und Konditioniertanks
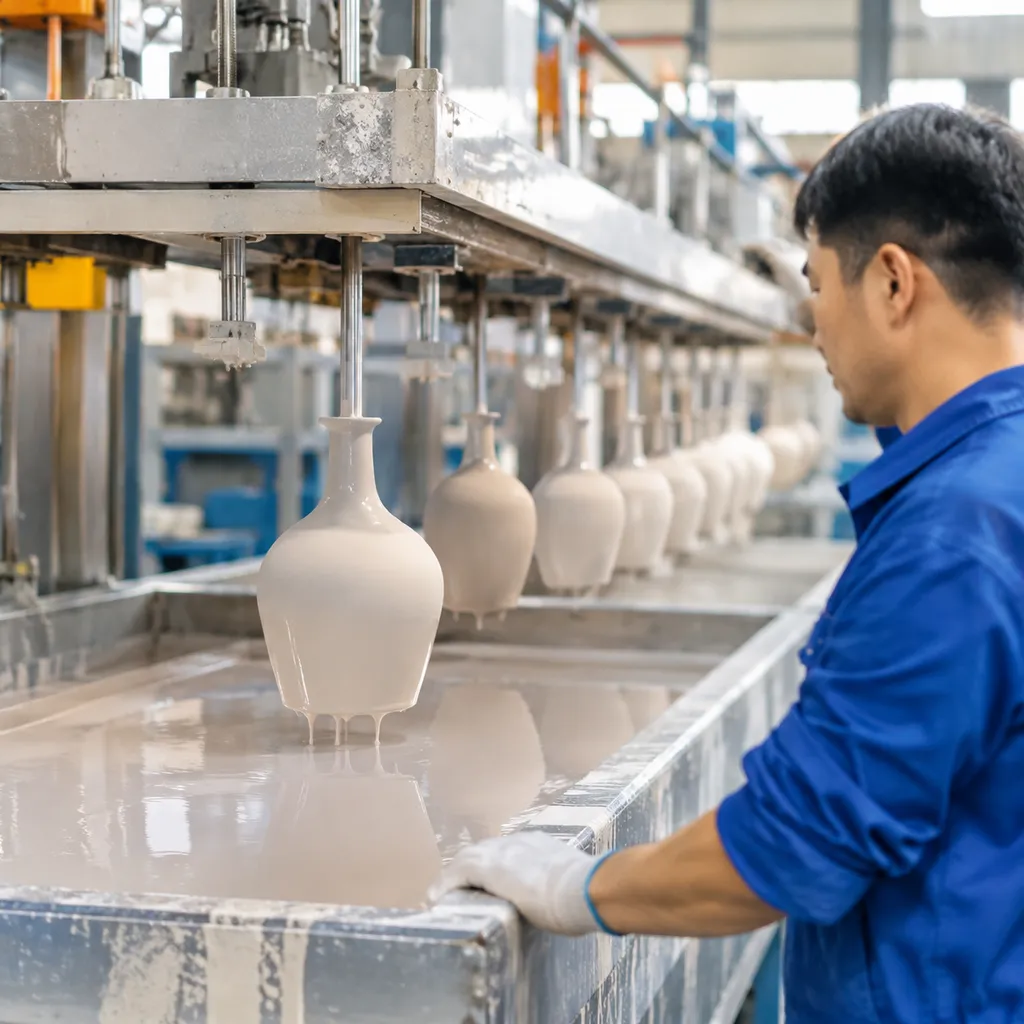
Eine stabile Schlickerrheologie bestimmt unmittelbar die Qualität der Primäroberfläche und die Durchlässigkeit der Formschale. Unsere Edelstahl-Tauchtanks sind mit langsam laufenden Rührwerken mit variabler Drehzahl, rotierenden Tankwänden und temperaturgeregelten Behältern ausgestattet, um eine Zersetzung des Bindemittels zu verhindern. Viskositätskontrolle: Integrierte Überwachung in Kombination mit automatischer Flüssigkeitszugabe. Tankausführungen: Rotierende zylindrische Schlickertanks mit feststehenden Abstreifern an den Leitblechen zur Vermeidung von Totzonen. Bindemittelunterstützung: Kompatibel mit wasserbasierten kolloidalen Siliziumdioxid- und Ethylsilikat-Formulierungen.
| Anlageneinheit | Betriebliche Funktion | Wesentlicher Mechanismus / Leistungsfähigkeit |
|---|---|---|
| Mehrachsiger Roboterarm | Tauchen und Abtropfen der Modelle | 6-Achs-Manipulation, kontinuierliche Rotation des Clusterverbunds |
| Schlicker-Tauchbecken | Primär- und Ersatzbeschichtung | Rotierendes Becken, Temperaturregelung durch Wassermantel |
| Regenfallschleuder | Primäres und detailliertes Besanden | Abscheidung durch fallenden Vorhang mit einstellbaren Durchflussraten |
| Wirbelschicht-Sandbett | Aufbringen der Stuckschicht auf die Deckschicht | Niederdruck-Luftdiffusion mit porösen Fliesenböden |
| Umweltkammer zur Trocknung | Trocknung zwischen den Schichten | Regelung von Temperatur, Luftstrom und relativer Luftfeuchtigkeit im geschlossenen Regelkreis |
Wirbelschichtanlagen und Regensandstrahler zum Aufbringen von Stuckschichten
Die mechanische Integrität erfordert eine gleichmäßige Haftung des feuerfesten Sands, ohne dabei empfindliche Wachsdetails zu beeinträchtigen. Unsere Anlagen integrieren unsere Sandbeschichtungsmaschine mit einstellbarem Sanddurchfluss in Kombination mit pneumatischen Wirbelschichtanlagen. Dies ermöglicht eine präzise Steuerung der Auftragsraten der Stuckschicht sowohl bei primärem Zirkonnetz als auch bei grobkörnigem Quarzglas-Sand für die Deckschichten und verhindert lokale Ausdünnungen oder Sandansammlungen.
Klimatisierte Trocknungsförderanlagen und Trocknungskammern für Keramikschalen
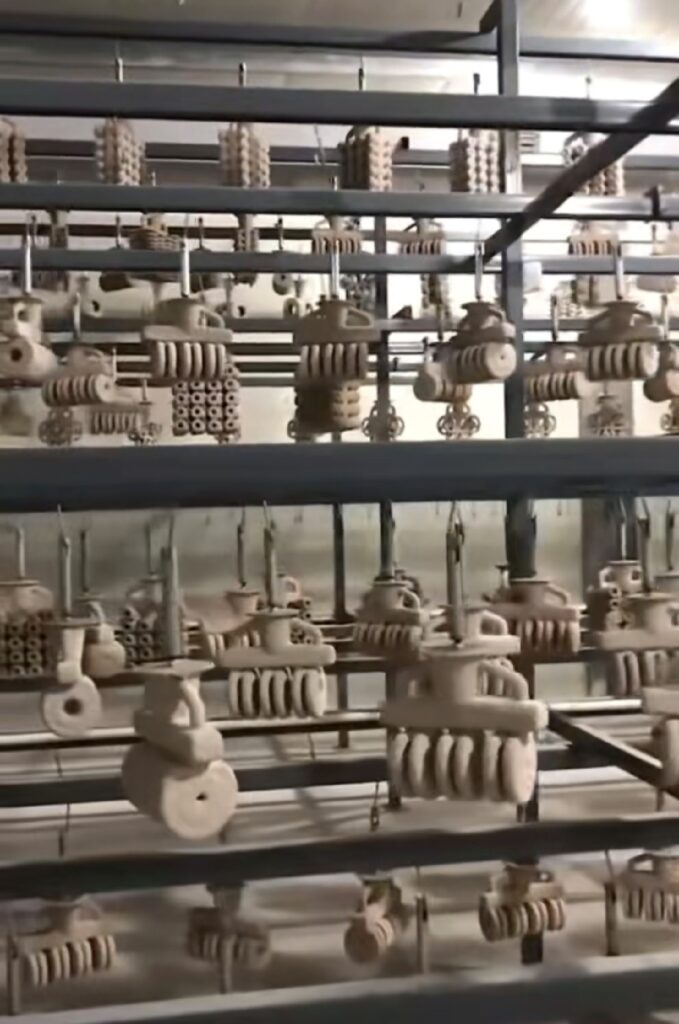
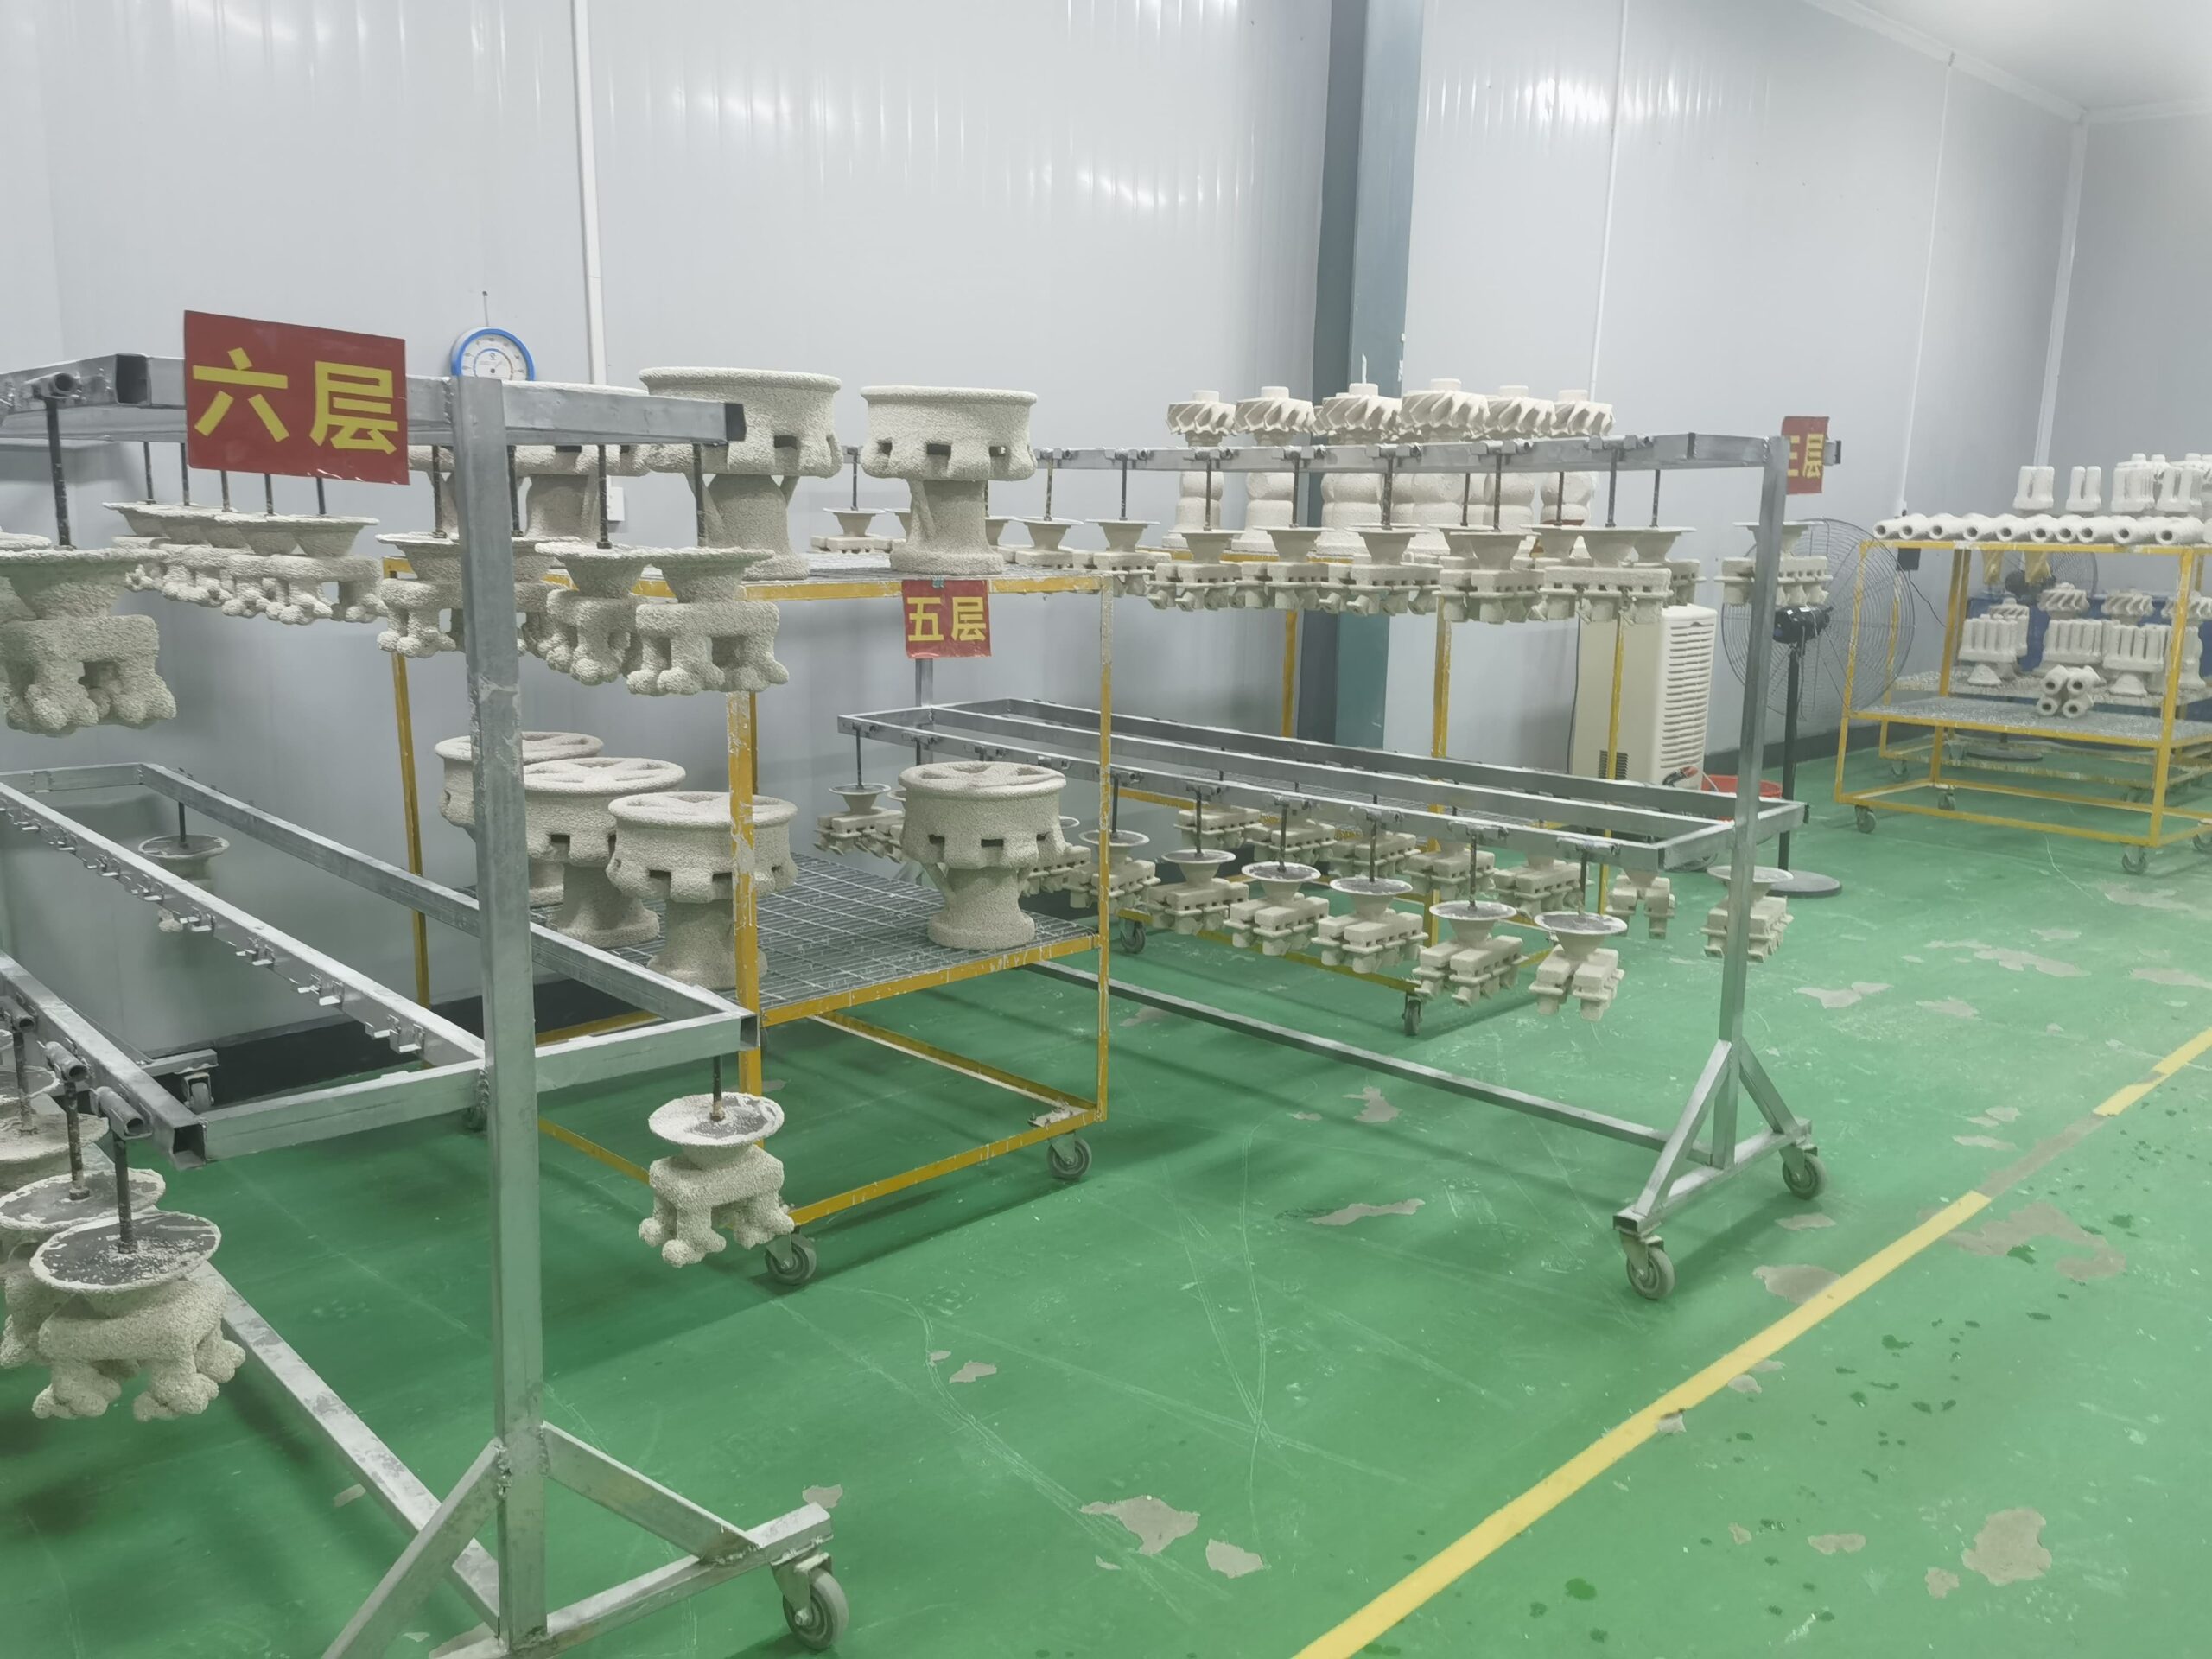
Unkontrollierte Trocknungsgeschwindigkeiten führen unmittelbar zu Rissen in der Keramikschale, Delaminationen und zum Versagen der Grünfestigkeit während der Entwachsung. Unsere kontinuierlichen Trocknungstunnel und mehrstöckigen Indexierförderanlagen gewährleisten separate Klimazonen für die schrittweise Beschichtung: Luftgeschwindigkeitsregelung: Gezielte laminare Düsenanordnungen sorgen für eine Luftgeschwindigkeit von 2 bis 5 m/s direkt über den Konturen der Wachsbaumgruppen. Atmosphärenregelung: Die relative Luftfeuchtigkeit wird streng im Bereich von 30 % bis 70 % gehalten, während die Temperatur auf ±1 °C geregelt wird. Förderanlagenintegration: Über Kopf geführte, antriebs- und bodenfreie Einschienenbahnen oder Drehkarussells transportieren die Keramikschalen kontinuierlich zurück in den Arbeitsbereich der Roboter-Tauchstation, sobald die Trocknungssensoren das Erreichen der Aushärtungsziele bestätigen.
Prozessschritte beim Aufbau von Keramikschalen für den Feinguss
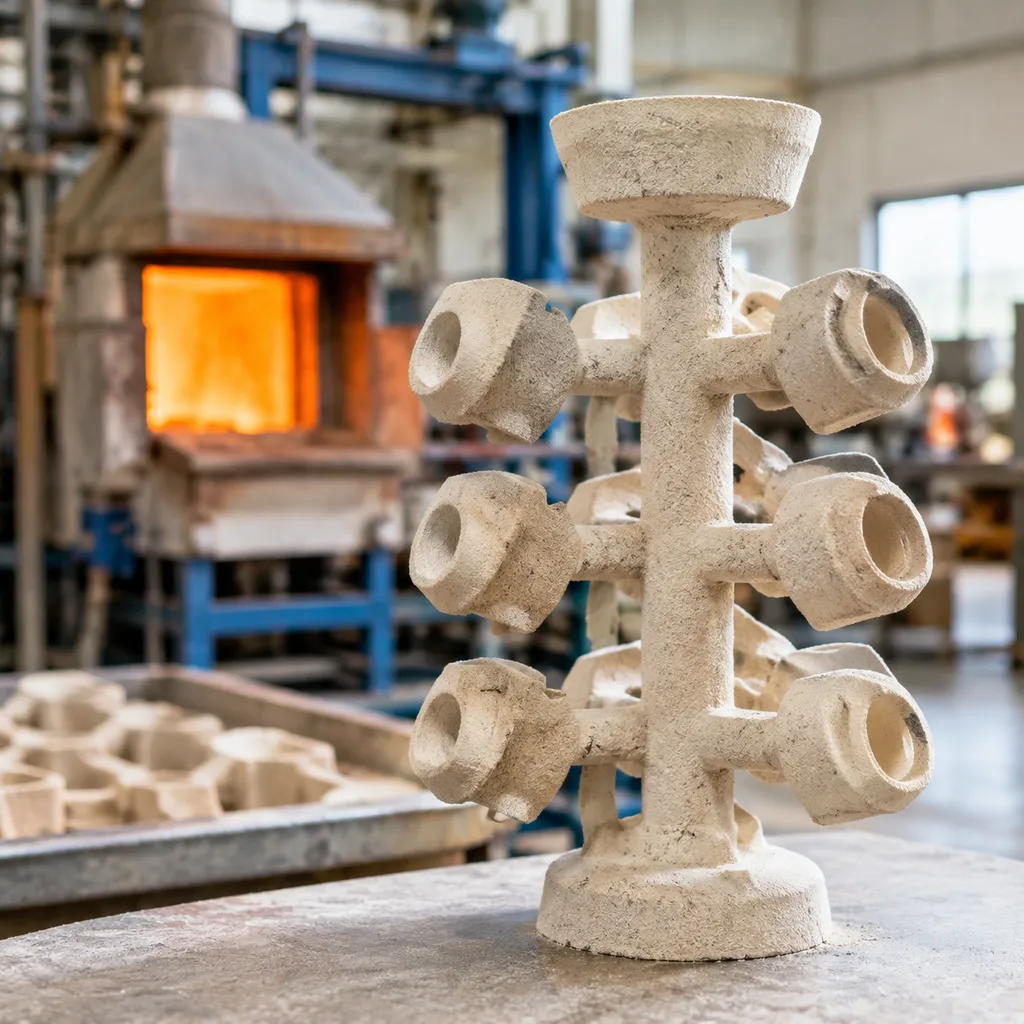
Die Beherrschung des Schalenaufbauprozesses beim Feinguss erfordert in jeder Phase des Tauchens, Besandens und Trocknens eine strenge mechanische Wiederholgenauigkeit. Wir konfigurieren unsere Schalenfertigungslinien nach einer festgelegten vierstufigen Abfolge, die montierte Wachsbaumgruppen in robuste, thermisch stabile Keramikformen verwandelt, die den Belastungen durch geschmolzenes Metall standhalten.
Entfetten von Wachsbaumgruppen und Oberflächenvorbehandlung
Schlicker haftet nicht gleichmäßig auf Wachsmodellen, die durch silikonhaltige Trennmittel, Bearbeitungsöle oder Werkstattstaub verunreinigt sind.
- Lösungsmittelreinigung: Wir tauchen die montierten Wachsbaumgruppen in ein Ultraschallreinigungsbad oder ein mildes Lösungsmittelbad ein, um ölige Rückstände zu entfernen, ohne die Wachsoberfläche anzugreifen.
- Ätzen mit Netzmittel: Die Baugruppe durchläuft eine wässrige Konditionierungsspülung, die oberflächenaktive Netzmittel enthält. Dadurch wird die Oberflächenspannung herabgesetzt, sodass die erste Keramikschlickerschicht tiefe Vertiefungen, Kernkanäle und scharfe Übergangsradien vollständig benetzt, ohne dass Luftblasen eingeschlossen werden oder trockene Stellen entstehen.
- Trocknung mit Druckluft: Luftmesser blasen mit sauberer Luft bei niedrigem Druck überschüssige Feuchtigkeit ab, bevor der erste Tauchvorgang erfolgt.
Auftragen der Primärschlickerschicht und des feinen Stuckmaterials
Die Deckschicht bestimmt unmittelbar die endgültige Oberflächenqualität des Gussteils und die Detailtreue des Bauteils. Die korrekte Steuerung dieses Prozessschritts auf einem automatische Schalenbeschichtungsanlage für den Feinguss verhindert das Eindringen von Metall und die Bildung von Oberflächenadern.
- Slurry Dipping: Wir bewegen die Baumbaugruppe mithilfe mehrerer Rotationsachsen innerhalb eines viskositätskontrollierten Primärschlickertanks. Dabei verwenden wir üblicherweise ein kolloidales Silikatbindemittel in Kombination mit feinem Zirkonmehl (325 Mesh).
- Abtropfen und Entlüften: Der Roboter richtet den Wachsbaum neu aus, damit überschüssige Flüssigkeit ablaufen kann. Dadurch werden Ablaufkanäle freigehalten und Schlickeransammlungen verhindert.
- Auftragen des feinen Stuckmaterials: Bevor das feuchte Bindemittel oberflächlich abbindet, beschichtet eine Streusandanlage die feuchte Baugruppe mit ultrafeinem feuerfestem Sand (z. B. Zirkon mit einer Körnung von 80/120 Mesh). Dadurch entsteht eine dichte, glatte Schutzbarriere gegen die Erosion durch die flüssige Legierung.
Zwischen- und Backup-Strukturschichten
Nach gezielten Trocknungszyklen bauen wir die Schalenwand so auf, dass sie der thermischen Ausdehnung während des Entwachsens im Autoklaven und dem hydrostatischen Druck während des Gießens standhält.
- Übergangsschichten: Ein oder zwei Zwischentauchgänge überbrücken den Ausdehnungsunterschied zwischen der feinen Zirkonoberfläche und den gröberen Strukturschichten.
- Stützschichten: Wir wiederholen mehrere Stütztauchgänge mit Schlickern aus hochfeststoffhaltiger Quarzglas- oder Alumosilikatmasse, gefolgt von einer sofortigen Beschichtung mit grobem Stuckmaterial (z. B. Quarzglas mit einer Körnung von 30/50 Mesh) in Wirbelschichtanlagen.
- Kontrollierte Trocknung zwischen den Schichten: Jeder Tauchgang durchläuft präzise abgestimmte Temperatur-, relative Luftfeuchtigkeits- und Luftstromzonen, um die Grünfestigkeit zu optimieren und vorzeitige Rissbildung in der Schale zu vermeiden. Entdecken Sie unseren vollständigen Leitfaden zu Keramikschale-Investitionsgießprozess und dessen Vorteile um die Trocknungsdynamik im Detail zu verstehen.
Auftragen der abschließenden Versiegelungsschicht zur Vermeidung von Keramikabplatzungen
Der Prozess wird mit einem schützenden Überzug ohne anschließende Besandung abgeschlossen.
- Eintauchen ausschließlich in Schlicker: Wir tauchen die vollständig beschichtete Baugruppe in einen niedrigviskosen Stützschlicker, ohne anschließend Sand aufzutragen.
- Fixierung der Körner: Diese flüssige Versiegelung umschließt die äußersten groben Sandkörner und fixiert lose Partikel vollständig.
- Fehlerbeseitigung: Die Versiegelung verhindert das Abplatzen der feuerfesten Schale während des Transports, verhindert, dass keramische Einschlüsse beim Metallgießen in den Formhohlraum gespült werden, und sorgt für eine glatte Außenfläche, die eine sichere Handhabung im Autoklaven ermöglicht.
Vermeidung von Schalenfehlern und Optimierung der Grünfestigkeit
Die Kontrolle der Schalenstabilität während des Aufbaus der Feingussschale hat direkten Einfluss auf die endgültige Gussausbeute. Beim manuellen Tauchen entstehen häufig uneinheitliche Abtropfwinkel, eine lückenhafte Stuckabdeckung und unvorhersehbare Trocknungszeiten, die später zu Ausschuss führen. Wir entwickeln automatisierte Schalenaufbausysteme, um Prozessabweichungen zu vermeiden, die Grünfestigkeit zu optimieren und die Integrität der Form vom ersten Tauchvorgang bis zum Gießen zu gewährleisten. Grünfestigkeit, und die Integrität der Form vom ersten Tauchvorgang bis zum Gießen zu schützen.
Vermeidung von Schlämmeablauf, Schichtablösung und Rissbildung in der Schale
Fehler an Keramikschalen sind auf eine unzureichende Schlämmeentwässerung, eingeschlossene Luft und eine ungleichmäßige Schichtdicke zurückzuführen. Wir beheben diese Ursachen durch präzise mechanische Parameter:
- Mehrdimensionale Ablaufbewegung: Eine programmierbare Mehrachsrotation lässt überschüssige Schlämme gleichmäßig aus tiefen Vertiefungen, Sacklöchern und komplexen Kernen ablaufen und verhindert so Schlämmeansammlungen und Ablauflinien.
- Kontrollierte Tauchgeschwindigkeiten: Kalibrierte Tauchzyklen verhindern eingeschlossene Luftblasen und Schaumbildung der Schlämme an empfindlichen Modelldetails und vermeiden so das Ablösen der Beschichtung vor dem Besanden.
- Ausgewogene Wärmeausdehnung: Regulierte Verhältnisse zwischen feuerfestem Sand und Schlämme gewährleisten eine gleichmäßige Wandstärke über die gesamte Wachsbaugruppe hinweg und verhindern ungleichmäßige Spannungen, die zu Trocknungsrissen führen.
Haltbarkeit beim Entwachsen im Autoklaven und Beständigkeit gegen Temperaturschocks
Die Keramikschale muss einer schnellen Dampfbeaufschlagung unter Druck sowie der Wärmeausdehnung des schmelzenden Wachses standhalten, ohne dass es zu einer Delaminierung kommt. Die Erzielung der richtigen Optimierung der Grünfestigkeit beim Entwachsen gewährleistet, dass während der Autoklavzyklen keine Abplatzungen auftreten:
- Verzahnte feuerfeste Matrix: Die präzise Anwendung mittels Wirbelschicht und Regensandstreuern gewährleistet eine vollständige Einbettung des Stucks in die Bindemittelschicht und verleiht der ungebrannten Schale eine hohe mechanische Schälfestigkeit.
- Thermische Schockbeständigkeit: Eine regulierte Keramikdichte ermöglicht es der gebrannten Schale, extrem heißen Schmelzmetallgüssen standzuhalten, ohne thermisch bedingte Abplatzungen zu erleiden. Die Erzielung dieser strukturellen Stabilität unterstreicht die zentrale Bedeutung der Vorteile des Investitionsgusses gegenüber Green-Sand-Guss bei der Herstellung komplexer Geometrien mit endkonturnaher Form.
- Kontrollierte Trocknungspermeabilität: Optimierte Trocknungsprofile zwischen den einzelnen Schichten erhalten die Mikroporosität und ermöglichen es, dass sich ausdehnender Dampf und Wachsdruck während der kritischen ersten Sekunden des Entwachsens sicher entweichen können.
Reduzierung von Keramikschlammabfällen und manuellen Arbeitskosten
Manuelles Tauchen bindet qualifizierte Arbeitskräfte und führt zu hohen Materialverlusten. Unsere automatisierten Tauch- und Besandungssysteme senken die Betriebskosten in der gesamten Produktionshalle:
| Prozesskennzahl | Manueller Schalenaufbau | Automatisiertes Schalenaufbausystem |
|---|---|---|
| Schlickerabfall | Hohe Ablaufverluste, Randablagerungen und Verluste durch manuelles Abschöpfen des Tanks | Minimale Verschleppungsverluste durch rezeptgesteuerte Schleuderzyklen |
| Personalbedarf | 2–3 fest zugeordnete Bediener pro Tauchlinie | Überwachung durch einen einzelnen Bediener für die vollständige Steuerung der Anlage |
| Beschichtungskonsistenz | Bedienerabhängige Schwankungen (±20 % Schalen-Gewicht) | Reproduzierbare Schichtdicke innerhalb von ±3% von Charge zu Charge |
| Nacharbeit und Ausschuss | Hohe Häufigkeit von Entwachsungsrissen und Kernanhaftungen | Nahezu kein Schalenbruch während der Autoklavenzyklen |
Technische Spezifikationen und Betriebsparameter
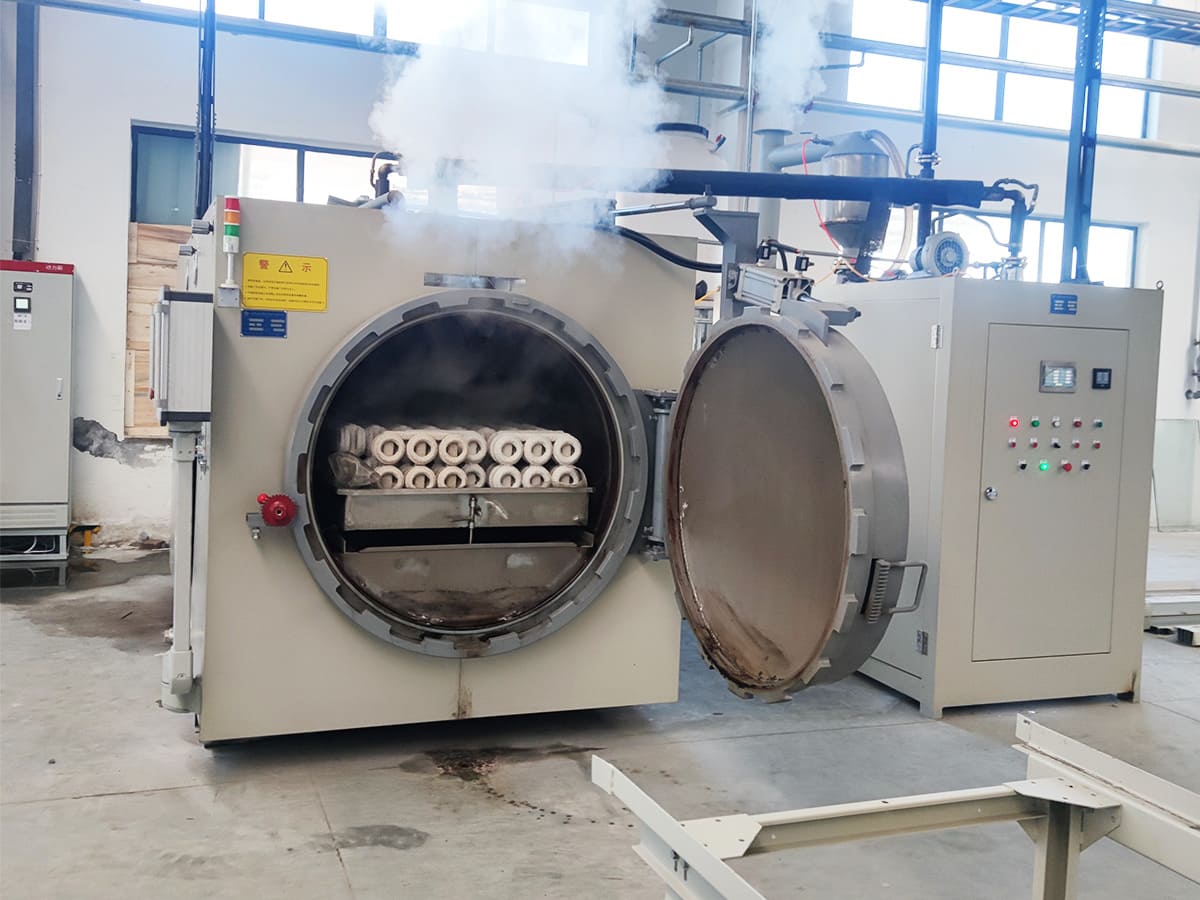
Bei der Entwicklung unserer automatisierten Schalenaufbausysteme konzentrieren wir uns auf die Gewährleistung einer präzisen mechanischen Steuerung, um die Integrität der Schalenaufbauprozesses beim Feinguss. zu gewährleisten. Wir konstruieren unsere Maschinen so, dass sie unterschiedliche Clustergewichte und -abmessungen verarbeiten können und dabei sicherstellen, dass jede Formschicht mit gleichbleibender Geschwindigkeit und im gleichen Winkel aufgetragen wird. Eine ordnungsgemäße Schalenbildung ist eine entscheidende Voraussetzung für eine erfolgreiche Verarbeitung im Dewaxing-Dampfautoklav, da die strukturelle Dichte die Fähigkeit der Schale, der thermischen Ausdehnung ohne Rissbildung standzuhalten, direkt beeinflusst.
Wichtige Betriebsparameter für Schalenaufbauzellen
| Parameter | Operative Fokussierung |
|---|---|
| Cluster-Nutzlast | Ausgelegte Kapazität für das maximale Wachsgewicht und die Keramikschlicker-Beladung. |
| Abmessungsbereich | Anpassbare Eintauchtiefe und Schwenkradius für große Gusscluster. |
| Schlickerheologie | Automatisierte Viskositätsüberwachung und pH-Wert-Anpassung für einen gleichmäßigen Auftrag der Deckschicht. |
| Antriebstechnik | Frequenzumrichter mit variabler Drehzahlregelung für kontrollierte, vibrationsfreie Tauchzyklen. |
| Pneumatische Steuerung | Regulierung des Luftverbrauchs für die Effizienz der Wirbelschichtbesandung und des Regenschleifverfahrens. |
| Durchsatz | Optimierung der Zykluszeit auf Grundlage der Anzahl der Schichten und der Trocknungsintervalle. |
Wir integrieren Frequenzumrichter (VFDs) in unsere Tauchvorrichtungen, um eine sanfte Beschleunigung und Verzögerung zu ermöglichen. Dadurch wird das Ablaufen der Schlickerbeschichtung verhindert und eine gleichmäßige Schichtdicke auch bei komplexen Bauteilgeometrien gewährleistet. Unsere Systeme steuern den Luftverbrauch der Besandungsanlagen sowie die Staubabsaugungszyklen und sorgen so für eine saubere Arbeitsumgebung bei gleichzeitig gleichbleibender Dichte des Besandungsregens. Durch die Standardisierung dieser Parameter unterstützen wir Gießereien dabei, reproduzierbare Qualität zu erzielen und den Keramikschlickerabfall zu reduzieren, der häufig bei manuellen Prozessen entsteht.
SPS-Steuerungsarchitektur und Prozessüberwachung
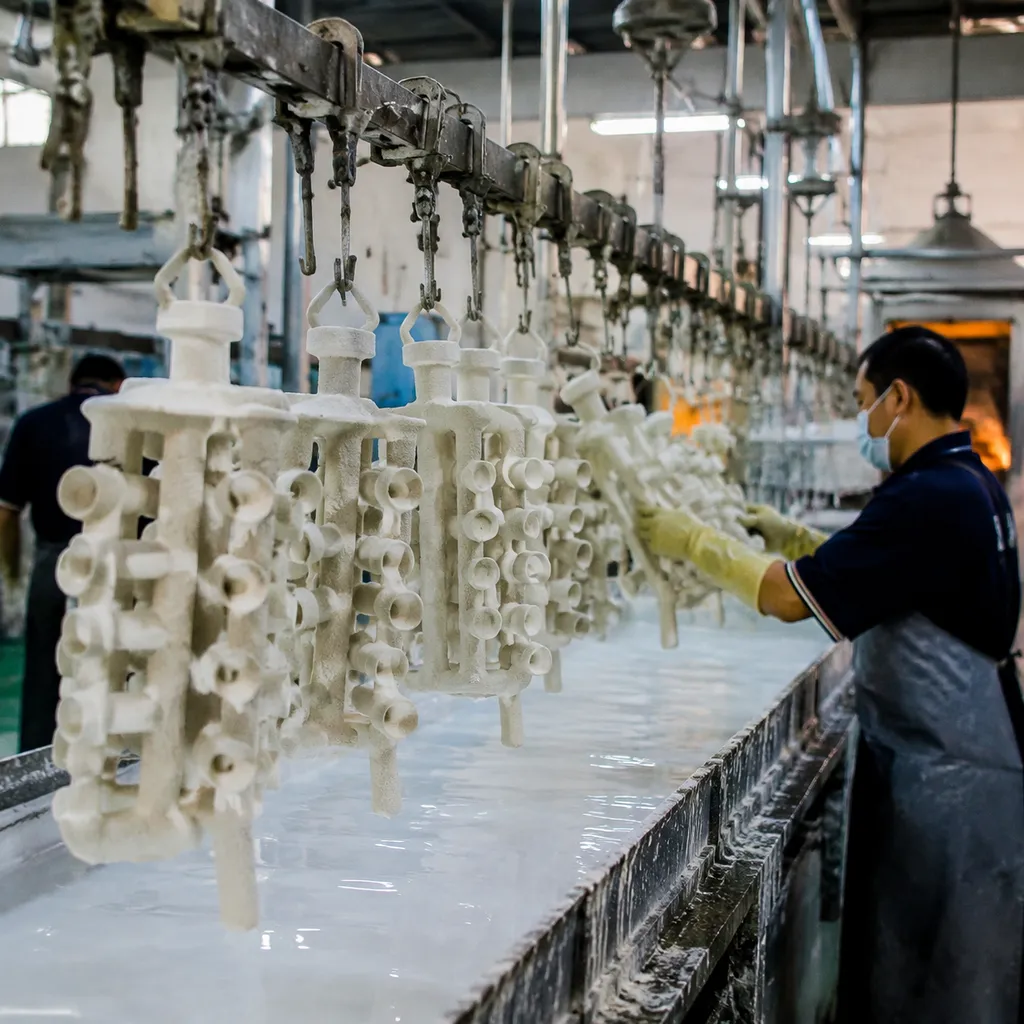
Wir integrieren robuste SPS-Steuerungssysteme in unseren Prozess des Schalenaufbaus für den Feinguss, um Wiederholgenauigkeit und Präzision sicherzustellen. Im Mittelpunkt unserer Architektur stehen intuitive Touchscreen-HMI-Bedienoberflächen, über die Bediener komplexe Prozessrezepte verwalten, den Zyklusstatus überwachen und Diagnosen durchführen können, ohne sich durch unübersichtliche Menüs navigieren zu müssen. Durch die Zentralisierung der Steuerung beseitigen wir manuelle Einflussfaktoren, die in anspruchsvollen Produktionsumgebungen häufig zu Inkonsistenzen führen.
Prozessverfolgung in Echtzeit
Effizienz basiert auf Daten. Deshalb ermöglichen unsere Systeme eine kontinuierliche Überwachung der wichtigsten Umgebungs- und Chemieparameter: Schlickerrheologie: Automatisierte Erfassung von Viskosität, Temperatur und pH-Wert zur Sicherstellung einer optimalen Beschichtungsdicke. Umgebungssteuerung: Echtzeitprotokollierung der Luftströmung, Luftfeuchtigkeit und Umgebungstemperatur im Trockenraum, um eine standardisierte Aushärtung zu gewährleisten. Diagnosewarnungen: Sofortige Benachrichtigung bei Systemabweichungen, um mechanische Ausfallzeiten oder eine Verschlechterung der Schlickerqualität zu verhindern.
Qualitätskonformität und Rückverfolgbarkeit
In Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik ist die Dokumentation ebenso entscheidend wie der Gießprozess selbst. Wir implementieren eine strenge Protokollierung zur Qualitätssicherung, die sämtliche Prozessparameter für jede hergestellte Keramikschale archiviert. Diese digitale Dokumentationskette gewährleistet, dass Hersteller die Integrität überprüfen können Gussqualitätsstandards für zuverlässige Metallteile durch und die strengen Audit-Anforderungen für Hochleistungskomponenten erfüllen. Durch die Digitalisierung des Schalenaufbauprozesses schaffen wir die notwendige Transparenz für eine vollständige Produktionskontrolle.
Industrielle Anwendungen und Eignung für Gusslegierungen
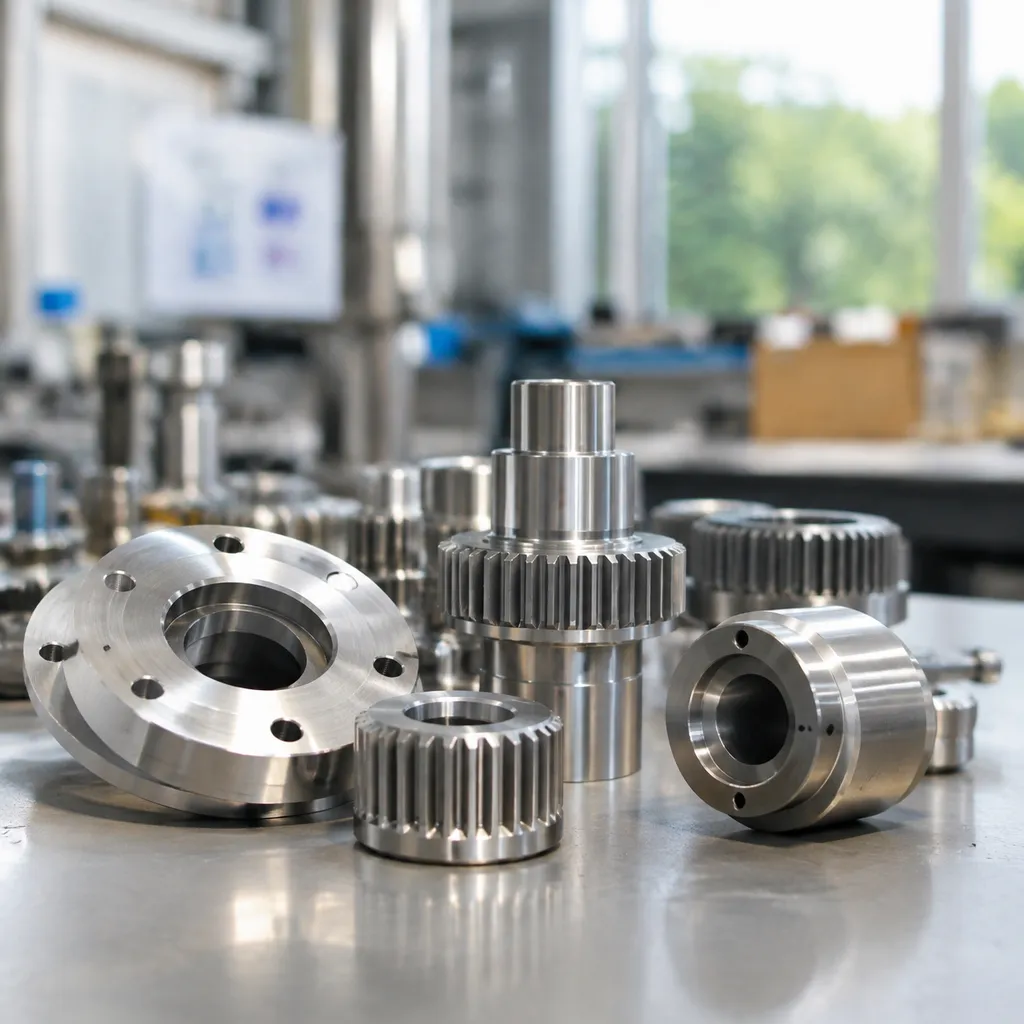
Unsere automatisierten Schalenaufbausysteme sind darauf ausgelegt, die strengen metallurgischen Anforderungen anspruchsvoller Hochleistungsbranchen zu erfüllen. Durch die präzise Sicherstellung der Integrität der Keramikschalen gewährleisten wir gleichbleibende Gussergebnisse für vielfältige industrielle Anwendungen:
- Luft- und Raumfahrt & Verteidigung: Wir unterstützen die Herstellung von Turbinenschaufeln und komplexen Heißgaskomponenten, bei denen Wärmebeständigkeit und Kriechfestigkeit unverzichtbar sind. Unser Prozess ist optimiert für Präzisions-Werkstoffguss-Komponenten und Lösungen aus der Luft- und Raumfahrt Anwendungen, die höchste Maßgenauigkeit erfordern.
- Medizintechnik: Unsere Systeme ermöglichen den Guss orthopädischer Implantate aus speziellen Kobalt-Chrom- und Titanlegierungen und gewährleisten dabei Biokompatibilität sowie eine detailgetreue Umsetzung komplexer Geometrien.
- Automobil-Leistung: Wir ermöglichen die Serienfertigung von Turboladerrädern und Abgaskomponenten, bei denen die Gusskonstanz die Lebensdauer der Bauteile unter hoher thermischer Belastung unmittelbar beeinflusst.
- Industrielle Infrastruktur: Unser Schalenherstellungsprozess bietet die erforderliche strukturelle Festigkeit für hochbelastbare industrielle Hochdruckventile und Pumpenlaufräder und gewährleistet einen zuverlässigen Betrieb unter anspruchsvollen Einsatzbedingungen.
Durch die Integration strenger Prozesskontrollen gewährleistet unsere Ausrüstung, dass hochbeständige Legierungen mit der Oberflächenbeschaffenheit und den mechanischen Eigenschaften gegossen werden, die von globalen Ingenieurstandards gefordert werden.
Systemkonfigurationen für den Schalenaufbauprozess beim Feingießen
Wir planen Gießereianlagen so, dass die verfügbare Hallenfläche und der Produktionsdurchsatz optimal genutzt werden. Dabei passen wir die Konfiguration an Ihr spezifisches Produktionsvolumen und die räumlichen Gegebenheiten Ihrer Anlage an. Unsere Systeme sind skalierbar ausgelegt und gewährleisten, dass sich Ihr automatisierten Schalenbeschichtungsanlage mit roboterpräziser Genauigkeit nahtlos in Ihre bestehenden Betriebsabläufe integrieren lässt.
Optimierte Layoutoptionen
- Kompakte Rundzellen: Diese Zellen eignen sich ideal für kleinere Gießereien und nutzen einen zentralen Roboter für Tauch- und Besandungsvorgänge auf einer begrenzten, hocheffizienten Fläche.
- Inline-Systeme mit kontinuierlicher Fördertechnik: Diese Anlagenlayouts eignen sich besonders für die Großserienfertigung. Sie transportieren Werkstückgruppen durch spezielle Trocknungstunnel, um gleichbleibende Zykluszeiten und eine kontrollierte Umgebung sicherzustellen.
- Modulare Erweiterung: Wir entwickeln Systeme, die mit Ihrem Unternehmen wachsen und die Ergänzung zusätzlicher Tauchstationen oder Trocknungsmodule ermöglichen, ohne dass eine vollständige Umrüstung des Gesamtsystems erforderlich ist.
- Integration von zwei Robotern: Durch die Nutzung von Roboterintegratoren für kundenspezifische Feingusszellen, ermöglichen die gleichzeitige Verarbeitung und verdoppeln die Kapazität bei komplexen Geometrien, die mehrere Schlickertypen oder verlängerte Trocknungsintervalle erfordern.
Qualitätssicherung, Prüfung und Inbetriebnahme von Schalenanlagen
Wir stellen sicher, dass sich jede automatisierte Zelle direkt in Ihren Gießerei-Workflow integrieren lässt, ohne unerwartete Ausfallzeiten zu verursachen. Die Inbetriebnahme einer automatisierten Anlage Schalenaufbauprozesses beim Feinguss erfordert eine gründliche Hardwarevalidierung, die Abstimmung der Schlickerparameter und strukturierte Teamübergaben.
Protokolle für Werksabnahmeprüfungen und Inbetriebnahme vor Ort
Bevor ein System unser Werk verlässt, führen wir umfassende Validierungsversuche anhand Ihrer Bauteilgeometrieprofile durch:
- Trockensimulationszyklus: Vollständige Überprüfung der Mehrachs-Bewegungsprofile, Belastungsprüfungen der Nutzlast und Tests der mechanischen Freiräume.
- Nassschlickerprüfung: Eintauch- und Besandungsläufe mit realer Schlickerbelastung zur Bestätigung der kinematischen Stabilität und einer gleichmäßigen Schichtdicke.
- Abnahmeprüfung vor Ort (SAT): Installation vor Ort, Anschluss der Versorgungsleitungen, Neukalibrierung der Sensoren und Synchronisierung mit bestehenden Trocknungsanlagen.
- Produktionsvalidierung: Reale Gießversuche zur Überprüfung der Schalenintegrität während des Entwachsens und Gießens, gemäß fortschrittlichen Investitions- und Präzisionsgießdienstleistungen für Metallteile.
Beratung zur Schlickerrheologie und Optimierung der Prozessparameter
Das automatisierte Tauchen hängt vollständig von der chemischen Stabilität ab. Unsere Prozessingenieure arbeiten mit Ihrem metallurgischen Team zusammen, um Schalenversagen an der Ursache zu verhindern:
| Prozessparameter | Ziel-Kontrollbereich | Auswirkungen auf die Gießerei |
|---|---|---|
| Zahn-Becher-Viskosität | Abweichung von ±0,5 bis 1,0 Sekunden | Verhindert das Ablösen der Primärschicht und ungleichmäßige Sekundärschichtwände |
| Schlickertemperatur | 20 °C bis 22 °C (±1 °C) | Stabilisiert die Verdunstungsraten des Bindemittels und die Topfzeit |
| Feststoffgehalt / pH-Wert | Kontinuierliche Titrationskontrollen | Verhindert vorzeitige Gelierung des Bindemittels und Schlickerverschwendung |
| Luftstrom und relative Luftfeuchtigkeit | Zonensteuerung der Trockenkammer | Verhindert Rissbildung an ungebrannten Keramikschalen während des Entwachsens im Autoklaven |
Schulung in Bedienung und Wartung sowie Ersatzteilversorgung
Wir bieten praxisorientierte Schulungen, damit Ihre Bediener und Wartungstechniker vom ersten Tag an vollständig selbstständig arbeiten können:
- HMI- und Rezeptprogrammierung: Schulung der Bediener zur Feinabstimmung von Tauchwinkeln, Drehbewegungen beim Abtropfen und Verweilzeiten des Schleifgeräts.
- Wartungspläne zur Vorbeugung: Tägliche, wöchentliche und monatliche Wartungsprotokolle für Dichtungsprüfungen, Getriebeschmierung und die Wartung des Tankantriebs.
- Verbrauchsmaterialien und wichtige Ersatzteilsets: Vorkonfektionierte Ersatzteilpakete mit Motorantrieben, Drehkupplungen, Füllstandssensoren und Dichtungssätzen, um Stillstände der Produktionslinie vollständig zu vermeiden.
Häufig gestellte Fragen zu Systemen für den keramischen Schalenaufbau
Wie viele Schichten sind bei keramischen Schalen im Wachsausschmelzverfahren üblicherweise erforderlich?
Die meisten standardmäßigen Industrieteile benötigen zwischen 5 und 9 Schichten, um während des Entwachsens und des Gießens eine ausreichende Grünfestigkeit und Temperaturwechselbeständigkeit zu erreichen. Die genaue Anzahl der Schichten hängt unmittelbar von der Gussstückgröße, der Gießtemperatur der Legierung und dem statischen metallostatischen Druck ab:
- Leichte / kleine Teile: 4 bis 6 Schichten (1 Primärschicht, 3 bis 4 Ersatzschichten, 1 Versiegelungsschicht).
- Mittlere bis große Gussstücke: 7 bis 9 Schichten (1 bis 2 Primärschichten, 5 bis 6 strukturelle Ersatzschichten, 1 Versiegelungsschicht).
- Schwere strukturelle Gießvorgänge: 9 oder mehr Schichten, verstärkt durch gröbere feuerfeste Stuckgitter.
Das Verständnis der Anforderungen an den strukturellen Schichtaufbau ist bei der Bewertung der Vorteile und Nachteile des Wachswachskostenverfahrens für Fertigungsläufe unter hoher Belastung unerlässlich.
Was ist die ideale Temperatur und relative Luftfeuchtigkeit im Trockenraum?
Eine präzise Klimaregelung im Trockenraum verhindert vorzeitiges Ablösen, Rissbildung oder unzureichend getrocknete Schichten, die beim Entwachsen versagen. Wir konzipieren Trockenräume auf Grundlage strenger Betriebsparameter:
- Primärschicht: 20 °C bis 22 °C (68 °F bis 72 °F) bei 50 % bis 60 % relativer Luftfeuchtigkeit (RH) und sanfter laminarer Luftströmung unter 0,5 m/s, um eine thermische Verformung des Wachsmodells zu verhindern.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits 21 °C bis 25 °C (70 °F bis 77 °F) bei 40 % bis 50 % RH und turbulenter Luftzirkulation (1,5 bis 2,5 m/s), um die Wasserverdunstung zu beschleunigen, ohne Blasenbildung im Bindemittel zu verursachen.
- Abschließende Versiegelungsschicht: Auf unter 35 % RH heruntergetrocknet, um vor dem Beladen des Dampfautoklaven Restfeuchtigkeit zu beseitigen.
Wie verbessert das automatisierte Tauchen die Formausbeute im Vergleich zur manuellen Schalenherstellung?
Automatisiertes robotergestütztes Tauchen beseitigt menschliche Schwankungen, die für Ausschuss aufgrund von Schalenfehlern verantwortlich sind. In der Schalenaufbauprozesses beim Feinguss, liefern unsere automatisierten Anlagen eine vorhersehbare Gleichmäßigkeit bei drei entscheidenden Parametern:
- Glatte Wandstärke der Schale: Mehrachsige Gelenkroboter gewährleisten präzise Manipulationswinkel und Rotationsgeschwindigkeiten und verhindern dadurch starke Schlammablagerungen an den Rändern sowie dünne Auswaschungen an den Ecken.
- Gleichmäßige Benetzung mit Schlicker: Kontrollierte Eintauch- und Ausfahrgeschwindigkeiten verhindern eingeschlossene Luftblasen an der Wachsgrundschicht und reduzieren Oberflächenfehler durch Einschlüsse erheblich.
- Messbare Ausschussreduzierung: Gießereien, die von manuellem Tauchen auf automatisierte Anlagen umstellen, berichten durchweg von einer Reduzierung des Gesamtausschusses beim Gießen um 15 % bis 25 %.
Kann das System sowohl wasserbasierte als auch lösungsmittelbasierte Bindemittel verarbeiten?
Ja. Unsere Tauchtanks und Schlickeraufbereitungsstationen sind sowohl für wasserbasierte kolloidale Kieselsäure als auch für alkoholbasierte Ethylsilikat-Bindemittel geeignet. Beim Betrieb mit lösungsmittelbasierten Systemen statten wir die Anlage mit explosionsgeschützten Antriebsmotoren (ATEX / Klasse I, Division 1), abgedichteten elektrischen Gehäusen, Abluftkanälen zur Dampfabsaugung und antistatischen pneumatischen Komponenten aus, um vollständige Betriebssicherheit zu gewährleisten.
 German
 English
 Russian