
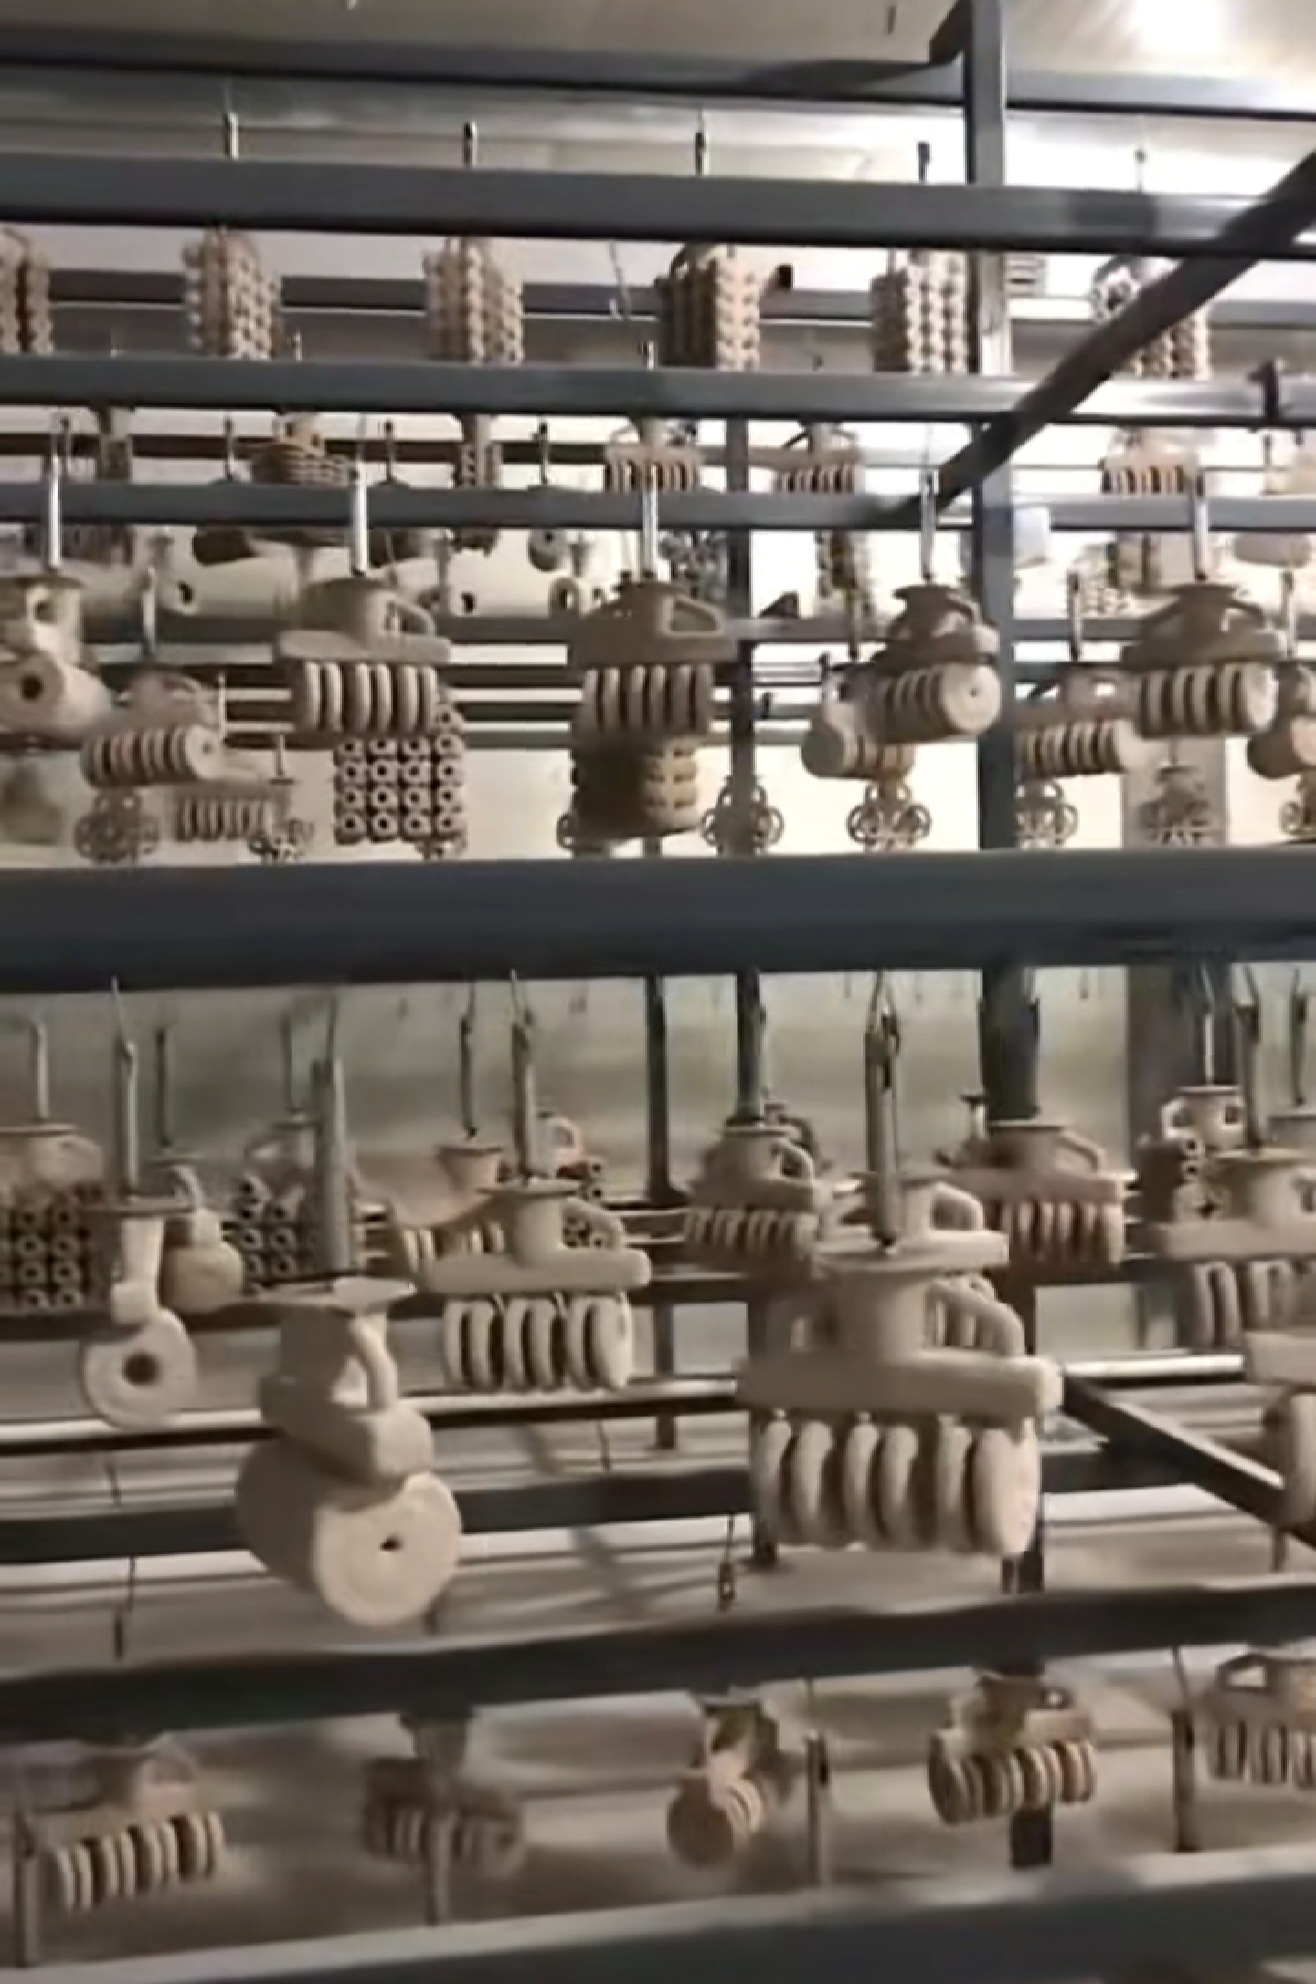
9 ноября 2026 года
Изучите процесс изготовления керамической оболочки методом литья по выплавляемым моделям, включая нанесение суспензии методом погружения, формирование слоёв огнеупорной посыпки, сушку, удаление воска, используемые материалы и контроль качества
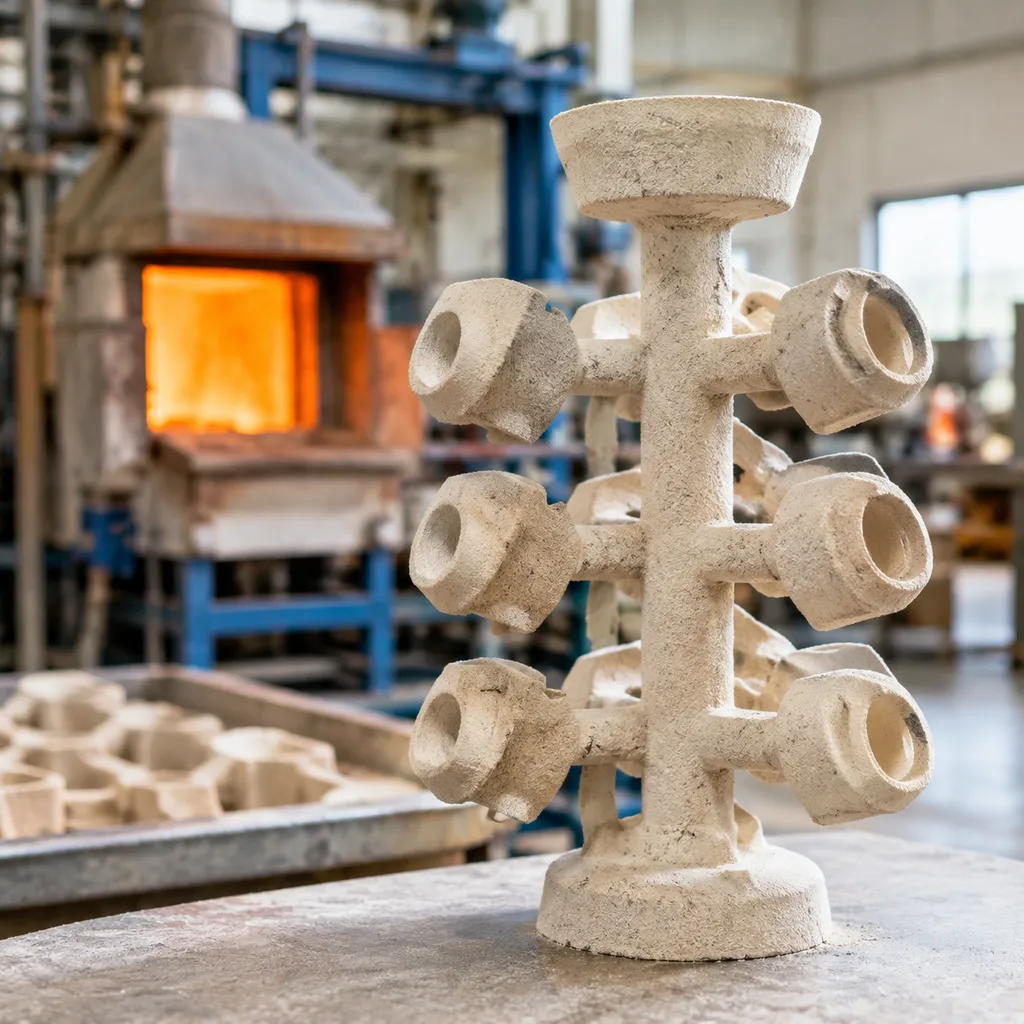
Обзор автоматизированной системы изготовления керамических оболочек
Современные литейные производства, специализирующиеся на точном литье, не могут позволить себе брак, вызванный нестабильностью ручного погружения, дефектами стекания суспензии или неконтролируемыми циклами сушки. Мы проектируем автоматизированные линии производства керамических оболочек, которые заменяют вариативность ручного труда операторов жёстким программируемым управлением технологическими процессами на всех этапах изготовления керамической оболочки методом литья по выплавляемым моделям.
Принцип работы системы погружения и сушки с управлением по заданным рецептурам
Наша архитектура автоматизированного нанесения оболочки работает на основе строго определённых циклов, управляемых технологическими рецептурами. Каждая восковая модельная ёлка проходит предварительно запрограммированную последовательность операций, сохранённую в центральном контроллере:
- Управляемое погружение: Многоосевая система перемещения регулирует углы погружения, глубину погружения и время выдержки, предотвращая образование воздушных пузырьков в сложных полостях моделей.
- Комбинированное движение при стекании: Непрерывное программируемое вращение по двум осям во время извлечения предотвращает скопление суспензии, образование перемычек и неравномерное стекание вдоль острых кромок.
- Синхронизированное нанесение огнеупорной посыпки: Немедленная подача в псевдоожиженные слои или установки дождевого нанесения песка обеспечивает равномерное сцепление огнеупорных зёрен с поверхностью, пока влажная плёнка суспензии сохраняет необходимую активность.
- Автоматизированные системы блокировки по параметрам окружающей среды: Заготовки перемещаются в сушильные зоны с регулируемым климатом. Переход к нанесению последующих слоёв разрешается только после подтверждения заданных параметров потери массы или снижения влажности.
Основные промышленные возможности и ограничения по нагрузке
Мы разрабатываем роботизированные системы нанесения оболочек для инвестиционного литья, способные удовлетворять различным конструктивным требованиям — от небольших узлов медицинских кластеров до тяжёлых монолитных корпусов турбин:
| Параметр | Стандартная конфигурация ячейки | Конфигурация ячейки для тяжёлых нагрузок |
|---|---|---|
| Максимальная нагрузка кластера | До 150 кг (330 фунтов) | До 500 кг (1 100 фунтов) |
| Диаметр рабочей зоны | 1 200 мм | 2 200 мм |
| Максимальная высота кластера | 1 500 мм | 2 500 мм |
| Точность позиционирования осей | Повторяемость ±0,05 мм | Повторяемость ±0,10 мм |
| Производительность цикла погружения | 20–35 кластеров в час | 10–18 кластеров в час |
Совместимость с коллоидным диоксидом кремния и связующим на основе этилсиликата
Наши станции мокрой обработки напрямую адаптируются к выбранной вами химической системе огнеупорных материалов, исключая перекрёстное загрязнение и химическую деградацию:
- Системы на водной основе с коллоидным диоксидом кремния: Оптимизированы для высокопрочных форм, требующих максимальной прочности в сыром состоянии и соответствия экологическим нормам. Наши производственные ячейки оснащены системой управления ламинарным воздушным потоком высокой производительности, которая ускоряет гелеобразование без образования трещин на поверхностном слое.
- Системы на основе этилсиликата с использованием растворителей: Полностью соответствуют требованиям взрывозащиты (ATEX/Class I, Div 1). Системы оснащены интегрированным автоматическим процессом гелеобразования с использованием паров аммиака, герметичной системой вытяжки и устойчивыми к растворителям уплотнениями во всех резервуарах для погружения в суспензию и транспортных магистралях.
Основные технические характеристики оборудования и машин
Мы разрабатываем оборудование для изготовления керамических оболочек методом литья по выплавляемым моделям, чтобы исключить влияние человеческого фактора, предотвратить поднятие оболочки и поддерживать точную толщину формы при крупносерийном производстве. Каждая технологическая ячейка оснащена мощными приводными узлами, автоматизированными системами стабилизации шликера и адаптивными системами шлифования.
Многоосевые роботизированные манипуляторы для погружения с комбинированным вращением
Наши промышленные шарнирные роботы обрабатывают тяжелые восковые сборки по повторяемым траекториям погружения. Комбинированные движения по осям крена и тангажа исключают захват воздуха в глухих отверстиях и обеспечивают равномерное нанесение шликера на сложные лопатки аэродинамического профиля и глубокие полости стержней. Грузоподъемность: Масса кластерных сборок от 50 до 500 кг. Управление движением: Шестиосевая шарнирная система с программируемыми углами стекания и непрерывным вращением по оси. Повторяемость: Точность позиционирования ±0,05 мм для защиты хрупких восковых литников от столкновений с резервуарами.
Резервуары для смешивания и кондиционирования шликера
Стабильные реологические свойства шликера напрямую определяют качество первичной поверхности и проницаемость оболочки. Наши резервуары для погружения из нержавеющей стали оснащены мешалками с регулируемой скоростью и низким уровнем сдвиговых нагрузок, вращающимися стенками резервуара и рубашками для поддержания температуры, предотвращающими деградацию связующего. Контроль вязкости: Встроенная система мониторинга в сочетании с автоматизированной подачей жидкости. Типы резервуаров: Вращающиеся цилиндрические резервуары для шликера со стационарными скребками-отбойниками, предотвращающими образование застойных зон. Связующее вещество: Совместимо с составами на основе коллоидного диоксида кремния на водной основе и этилсиликата.
| Единица оборудования | Функциональное назначение | Основной механизм / Возможности |
|---|---|---|
| Многоосевой роботизированный манипулятор | Погружение в суспензию и слив | Шестиосевое управление, непрерывное вращение кластера |
| Резервуар для погружения в суспензию | Основное и резервное нанесение покрытия | Вращающаяся ванна, контроль температуры с водяной рубашкой |
| Установка для нанесения песчаной обсыпки дождевым способом | Первичная и финишная обсыпка | Осаждение материала методом падающей завесы с регулируемой скоростью потока |
| Псевдоожиженный песчаный слой | Нанесение штукатурного покрытия второго слоя | Диффузия воздуха под низким давлением через пористые керамические основания |
| Камера для сушки в контролируемых условиях окружающей среды | Межслойная сушка | Замкнутая система управления температурой, воздушным потоком и относительной влажностью |
Псевдоожиженные слои и пескоструйные установки с дождевым распределением песка для нанесения штукатурного покрытия
Для обеспечения механической целостности требуется равномерное сцепление огнеупорного песка без повреждения хрупких восковых элементов. В наших установках интегрированы машина для нанесения песчаного покрытия с регулируемой подачей песка и пневматические псевдоожиженные слои. Это обеспечивает точный контроль скорости нанесения штукатурного покрытия как на первичную циркониевую сетку, так и на крупнозернистые резервные зерна плавленого кремнезёма, предотвращая локальное истончение покрытия и скопление песка.
Конвейеры и камеры для сушки керамических оболочек с контролем климатических условий
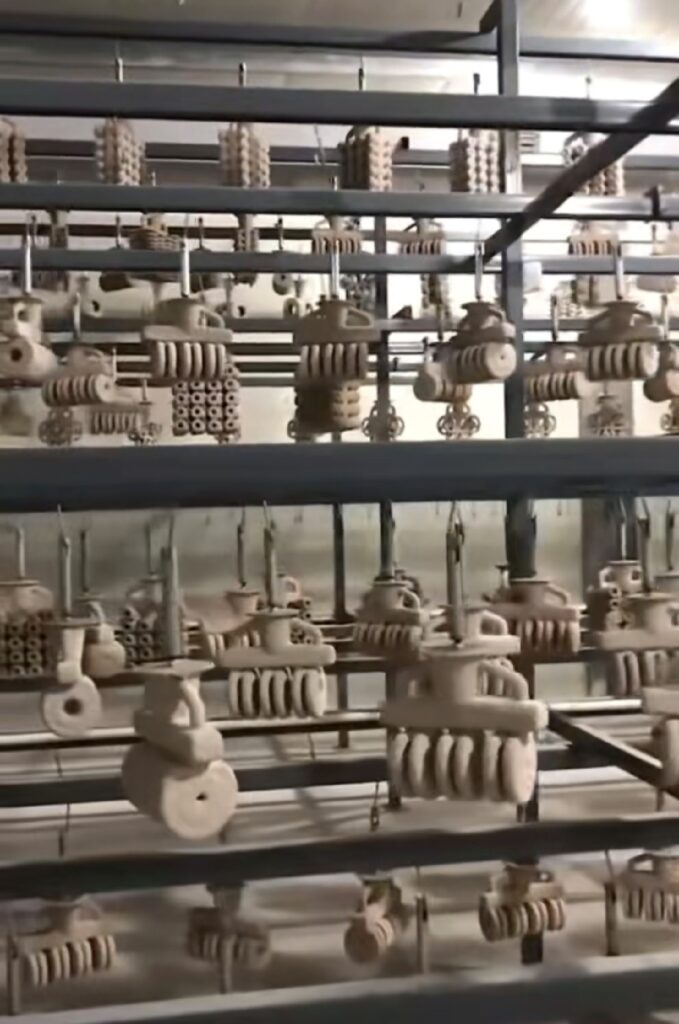
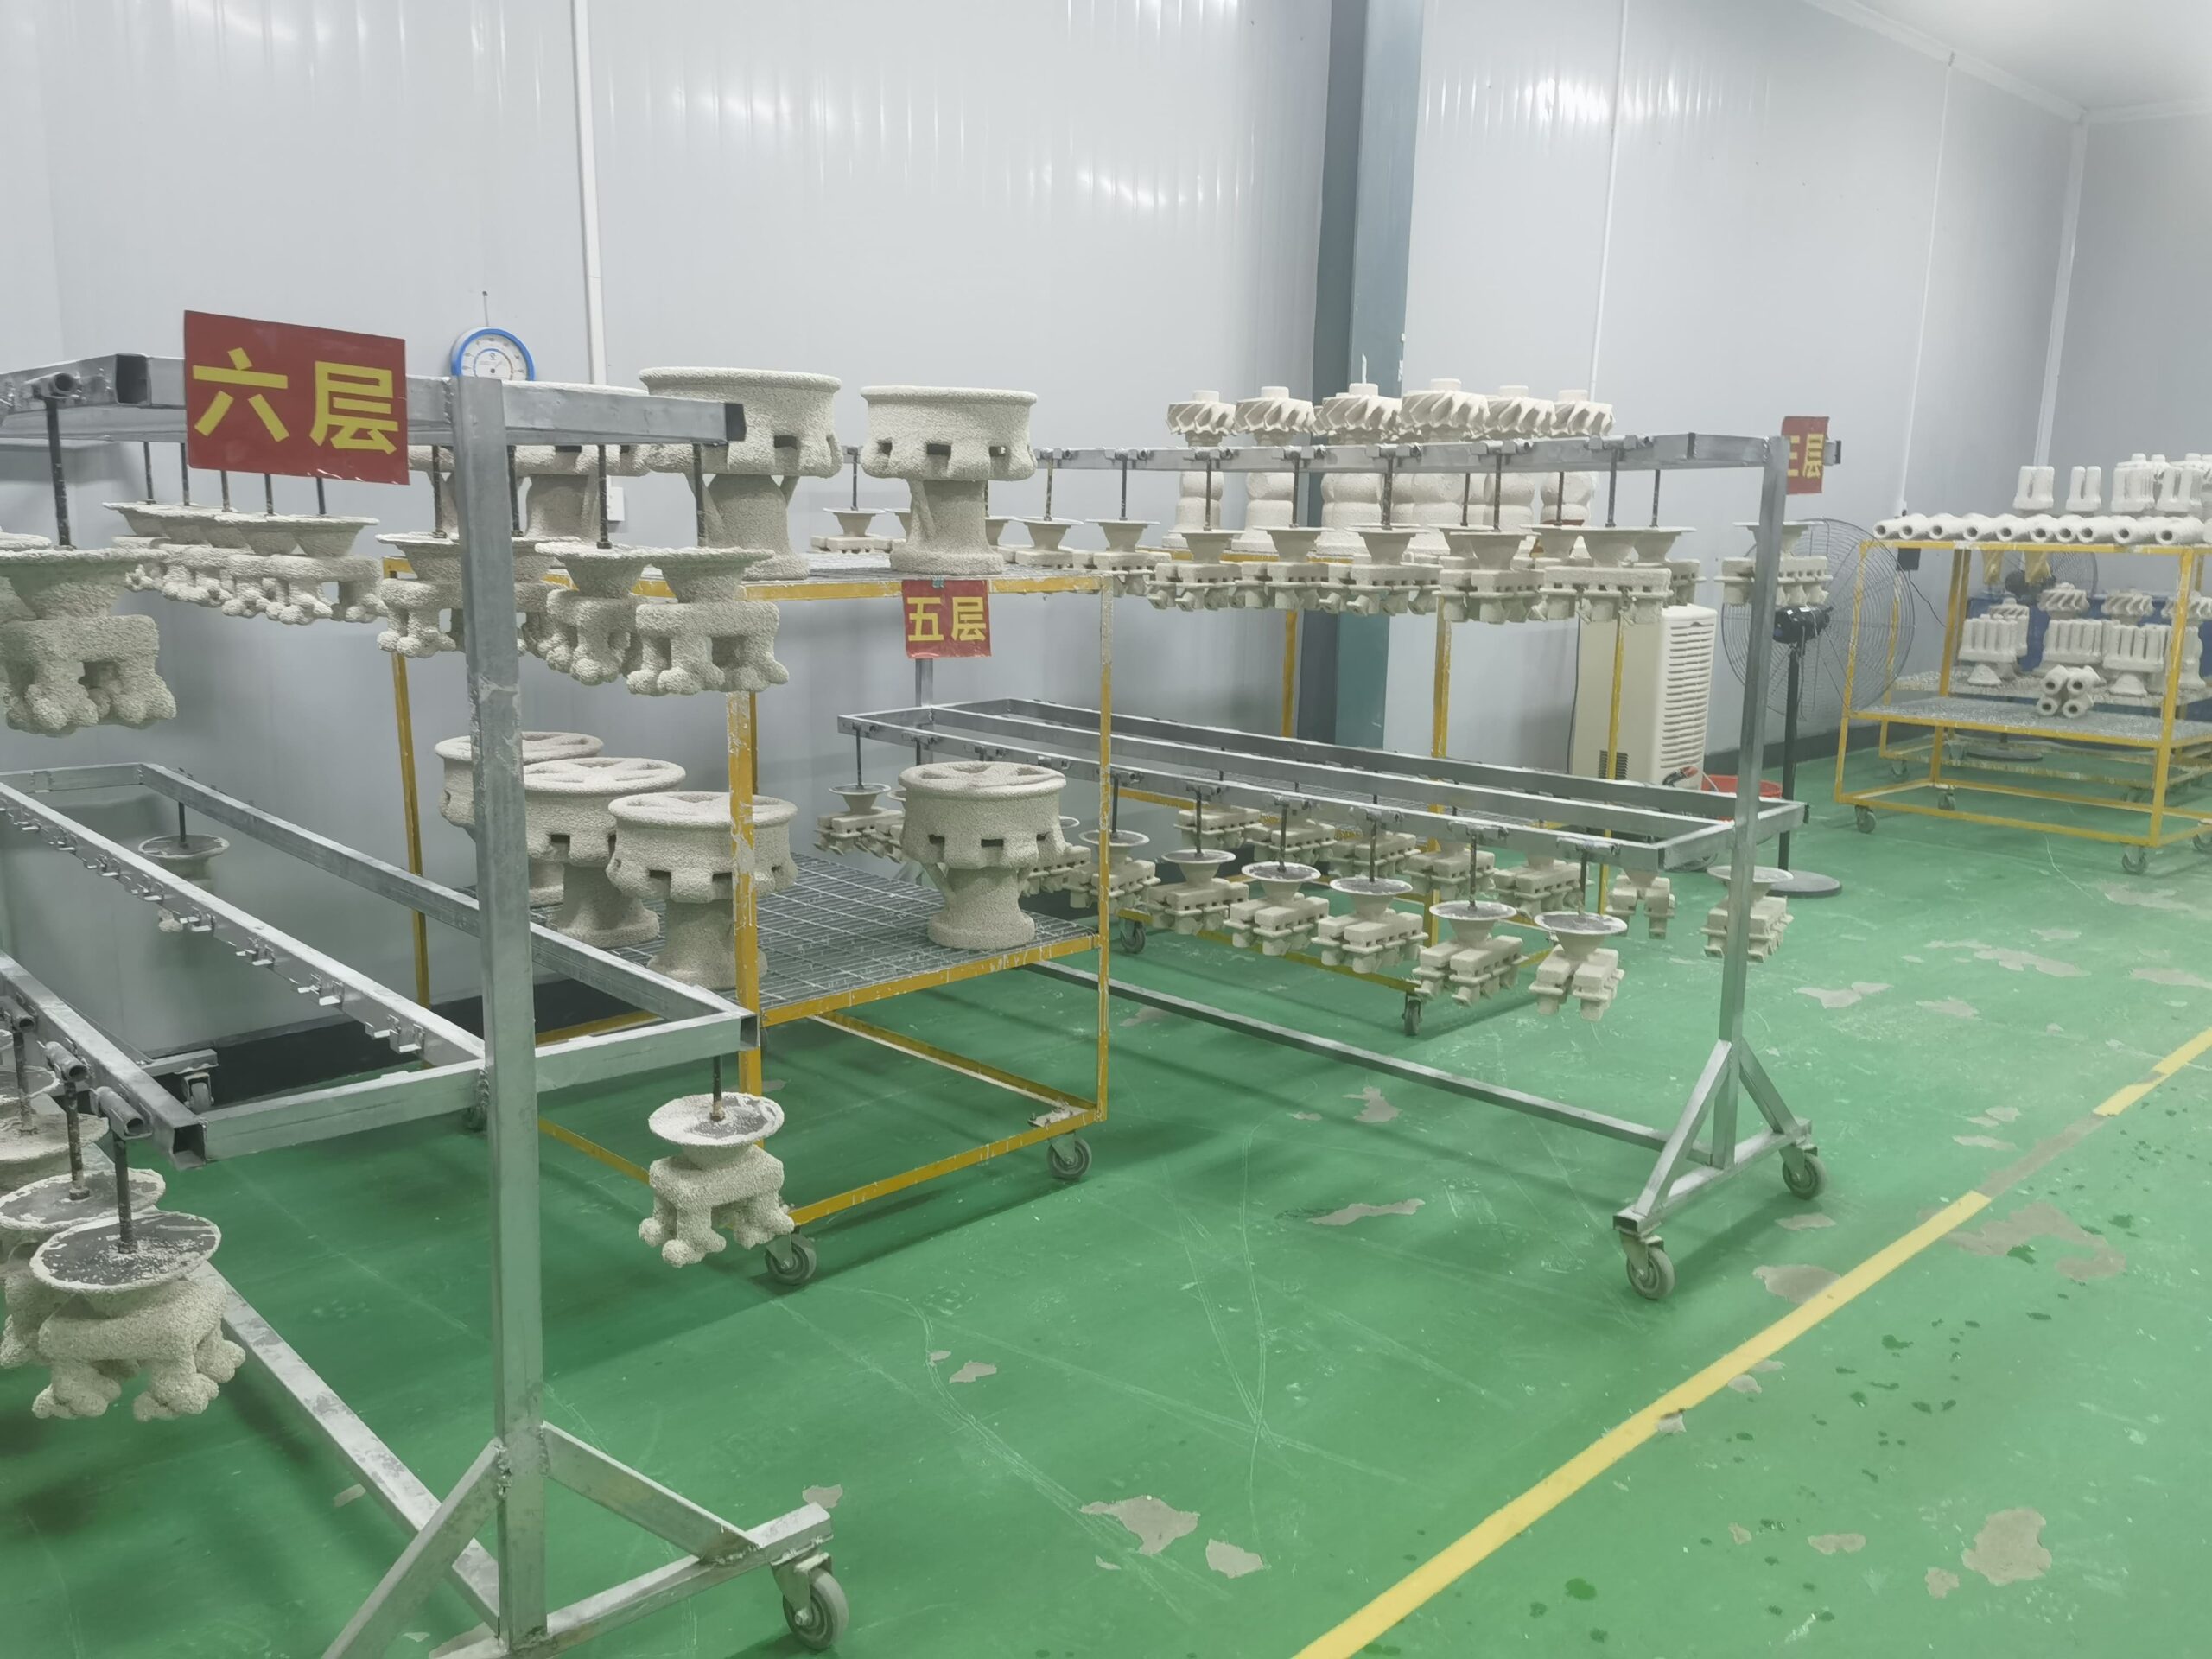
Неконтролируемая скорость сушки напрямую приводит к растрескиванию оболочек, расслоению и потере прочности в сыром состоянии во время удаления воска. Наши непрерывные сушильные туннели и многоярусные индексирующие конвейеры поддерживают отдельные климатические зоны для последовательного нанесения слоёв: Контроль скорости воздушного потока: Направленные ламинарные массивы сопел обеспечивают скорость воздушного потока от 2 до 5 м/с непосредственно над поверхностью восковых кластеров. Контроль атмосферных условий: Влажность строго поддерживается в диапазоне от 30% до 70% относительной влажности, а температура регулируется с точностью ±1°C. Интеграция конвейеров: Подвесные монорельсовые системы с приводом или без него либо вращающиеся карусельные конвейеры обеспечивают непрерывную подачу оболочек обратно в рабочую зону роботизированного погружения после того, как датчики сушки подтверждают достижение заданных параметров отверждения.
Этапы процесса изготовления керамических оболочек для литья по выплавляемым моделям
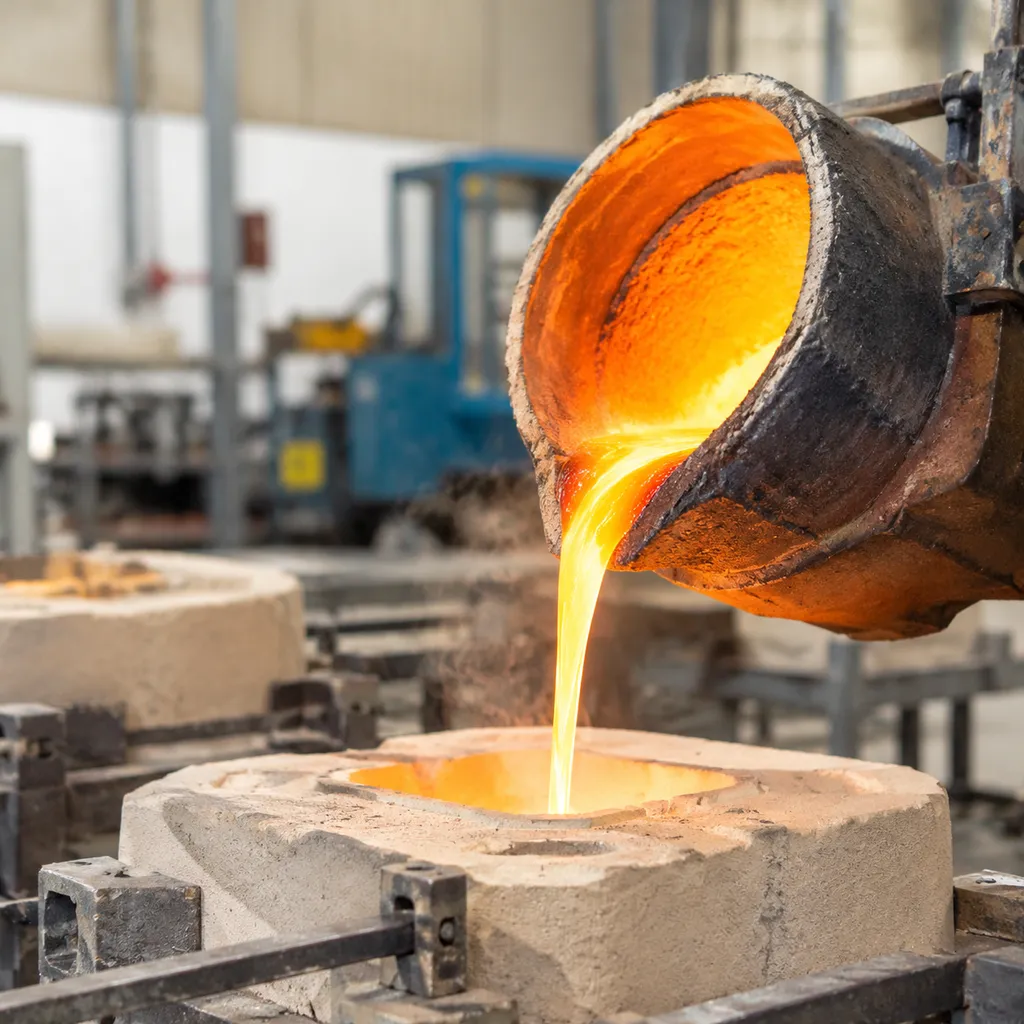
Освоение процесса изготовления керамических оболочек для литья по выплавляемым моделям требует строгой механической повторяемости на каждом этапе погружения, обсыпки песком и сушки. Мы настраиваем наши линии изготовления оболочек в соответствии с жёсткой четырёхэтапной последовательностью, которая превращает собранные восковые блоки в прочные, термостойкие керамические формы, способные выдерживать давление расплавленного металла.
Обезжиривание восковых блоков и подготовка поверхности
Шликер не будет равномерно прилипать к восковым моделям, загрязнённым силиконовыми разделительными составами, смазочными маслами или производственной пылью.
- Промывка растворителем: Собранные восковые модели погружают в ультразвуковую ванну для очистки или ванну с мягким растворителем, чтобы удалить маслянистые остатки, не повреждая поверхность воска.
- Травление с применением смачивающего агента: Сборка проходит через водный кондиционирующий ополаскиватель, содержащий поверхностно-активные смачивающие вещества. Это снижает поверхностное натяжение, обеспечивая равномерное проникновение первичной керамической суспензии в глубокие полости, внутренние каналы и острые галтели без захвата пузырьков воздуха и образования непрокрашенных участков.
- Сушка принудительным потоком воздуха: Ножевые воздушные сопла подают чистый воздух под низким давлением, удаляя излишки влаги перед первым погружением.
Нанесение суспензии первичного облицовочного слоя и мелкодисперсной огнеупорной обсыпки
Облицовочный слой непосредственно определяет качество окончательной поверхности отливки и точность воспроизведения деталей изделия. Правильное управление этим этапом на автоматическую линию нанесения оболочкового покрытия для литья по выплавляемым моделям предотвращает проникновение металла и образование поверхностных прожилок.
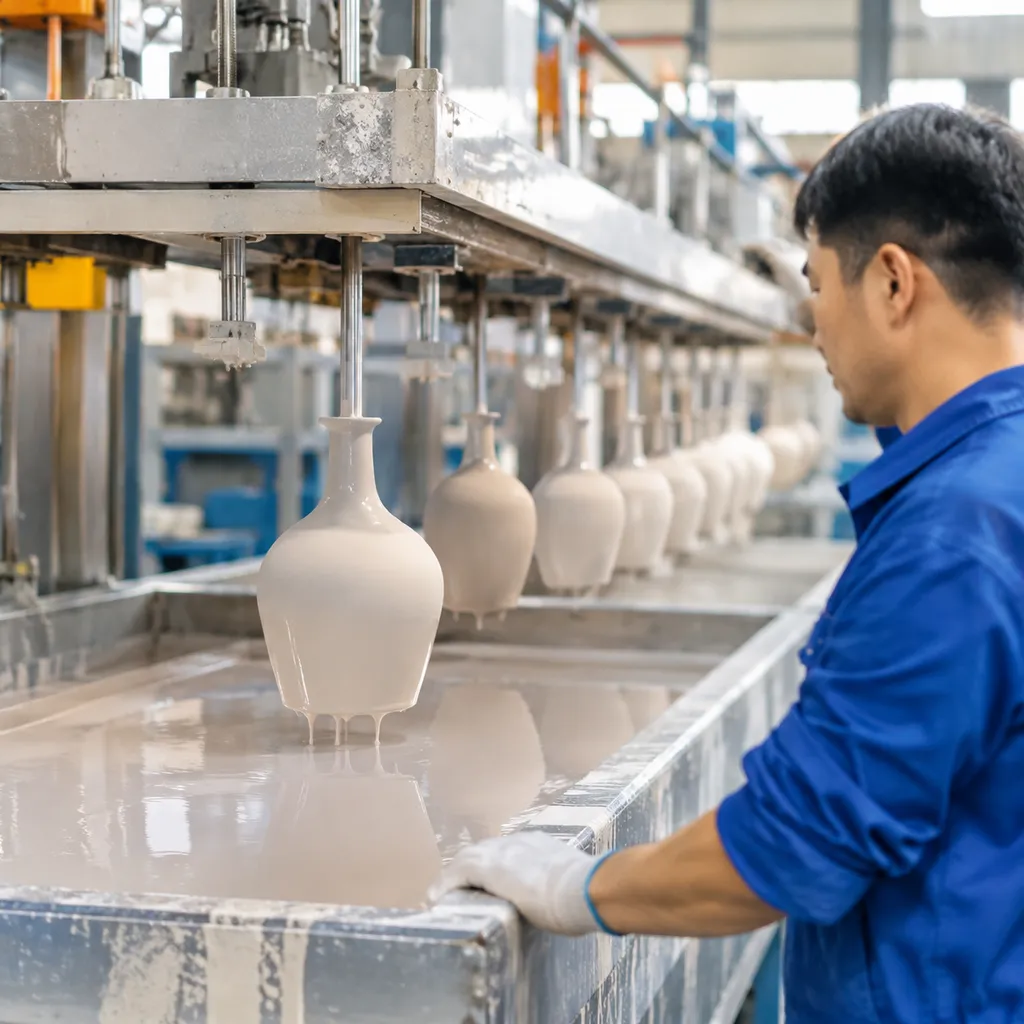
- Погружение в суспензию: Кластер перемещается вокруг нескольких вращательных осей внутри резервуара с первичной суспензией, вязкость которой строго контролируется. Обычно используется связующее на основе коллоидного кремнезёма в сочетании с мелкодисперсной цирконовой мукой (325 меш).
- Слив и удаление пузырьков воздуха: Робот изменяет положение модельного блока, чтобы удалить излишки жидкости, очистить сливные каналы и предотвратить скопление суспензии.
- Нанесение мелкодисперсной огнеупорной обсыпки: До начала подсыхания влажного связующего специальная установка для дождевого нанесения покрывает влажный кластер сверхмелким огнеупорным песком (например, цирконом фракции 80/120 меш). Это формирует плотный гладкий барьер, защищающий от эрозии, вызываемой жидким сплавом.
Нанесение промежуточных и резервных структурных слоёв
После целенаправленных циклов сушки мы формируем стенку оболочки, способную выдерживать тепловое расширение при удалении воска в автоклаве и гидростатическое давление при заливке.
- Переходные слои: Один или два промежуточных слоя, наносимых методом погружения, обеспечивают плавный переход между мелкодисперсной цирконовой поверхностью и более грубыми структурными слоями, компенсируя разницу в расширении.
- Нанесение резервных слоёв: Мы многократно наносим резервные слои методом погружения, используя суспензии с повышенным содержанием твёрдых веществ на основе плавленого диоксида кремния или алюмосиликата, после чего сразу выполняем обсыпку крупнозернистым материалом (например, плавленым диоксидом кремния фракции 30/50 меш) в псевдоожиженных слоях.
- Контролируемая межслойная сушка: Каждый цикл погружения проходит через зоны с точно заданными температурой, относительной влажностью и интенсивностью воздушного потока, чтобы обеспечить оптимальную прочность сырой оболочки и предотвратить её преждевременное растрескивание. Ознакомьтесь с нашим полным руководством по процесс литья по глиняному оболочному инвестиционному слою и его преимущества чтобы подробно разобраться в динамике процесса сушки.
Нанесение заключительного герметизирующего слоя для предотвращения отслаивания керамики
Процесс завершается нанесением защитного покрытия методом погружения без последующей обсыпки.
- Погружение только в суспензию: Мы погружаем полностью сформированный многослойный кластер в резервную суспензию с низкой вязкостью, не нанося после этого песок.
- Фиксация зернистого материала: Этот жидкий герметизирующий состав инкапсулирует самые крупные наружные песчинки, полностью фиксируя свободные частицы.
- Устранение дефектов: Герметизация предотвращает осыпание огнеупорного слоя при транспортировке, исключает попадание керамических включений в полость формы при заливке металла и обеспечивает гладкую наружную поверхность, удобную для обработки в автоклаве.
Предотвращение дефектов керамической оболочки и оптимизация прочности в сыром состоянии
Контроль стабильности оболочки в процессе послойного формирования керамической формы для литья по выплавляемым моделям напрямую влияет на конечный выход годных отливок. Ручное окунание часто приводит к нестабильным углам стекания суспензии, неравномерному покрытию обсыпным материалом и непредсказуемому времени сушки, что впоследствии вызывает брак. Мы разрабатываем автоматизированные системы нанесения оболочки, которые исключают отклонения технологического процесса, оптимизируют прочность в сыром состоянии, и обеспечивают целостность формы на всех этапах — от первого окунания до заливки металла.
Устранение потёков суспензии, отслаивания покрытия и растрескивания оболочки
Разрушение керамической оболочки связано с плохим стеканием суспензии, захватом воздуха и неравномерной толщиной слоёв. Мы устраняем первопричины этих дефектов благодаря строгому контролю механических параметров:
- Комбинированное движение при стекании: Программируемое многоосевое вращение обеспечивает равномерное удаление излишков суспензии из глубоких полостей, глухих отверстий и сложных стержневых элементов, предотвращая скопление суспензии и образование потёков.
- Контролируемая скорость окунания: Точно настроенные циклы окунания исключают образование воздушных пузырьков и вспенивание суспензии вокруг деликатных элементов модели, предотвращая отслаивание покрытия до нанесения обсыпного материала.
- Сбалансированное термическое расширение: Регулируемое соотношение огнеупорного песка и суспензии обеспечивает равномерную толщину стенок по всей восковой модели, предотвращая неравномерные напряжения, вызывающие трещины при сушке.
Стойкость к удалению воска в автоклаве и сопротивление термическому удару
Керамическая оболочка должна выдерживать быстрое повышение давления пара и тепловое расширение плавящегося воска без расслоения. Достижение надлежащего оптимизация прочности сырой оболочки при удалении воска обеспечивает полное отсутствие сколов в процессе циклов автоклавирования:
- Переплетённая огнеупорная матрица: Точное нанесение с помощью псевдоожиженного слоя и пескораспределительных устройств дождевого типа обеспечивает полное покрытие штукатурным огнеупорным материалом внутри связующего слоя, придавая сырой оболочке высокую механическую стойкость к отслаиванию.
- Тепловой ударостойкость: Регулируемая плотность керамики позволяет обожжённой оболочке выдерживать заливку расплавленного металла при экстремально высоких температурах без термического растрескивания и скалывания. Достижение такой структурной стабильности подчёркивает ключевое значение преимущества литья по выплавляемым моделям по сравнению с зелёным песком при изготовлении сложных изделий с заданной конечной геометрией.
- Контролируемая проницаемость при сушке: Оптимизированные режимы межслойной сушки сохраняют микропористость, позволяя расширяющемуся пару и давлению воска безопасно выходить наружу в течение критически важных первых секунд удаления воска.
Сокращение отходов керамической суспензии и затрат на ручной труд
Ручное окунание требует привлечения квалифицированных работников и приводит к увеличению объёма отходов материалов. Наши автоматизированные комплексы для окунания и нанесения огнеупорной обсыпки сокращают эксплуатационные расходы на всём производственном участке:
| Процессная метрика | Ручное изготовление керамической оболочки | Автоматизированная система изготовления керамической оболочки |
|---|---|---|
| Отходы суспензии | Высокие потери из-за стока, накопления материала по краям и ручного снятия излишков с поверхности резервуара | Минимальные потери при извлечении за счёт циклов центрифугирования с параметрами, заданными рецептурой |
| Распределение рабочей силы | 2–3 выделенных оператора на каждую линию окунания | Контроль одним оператором за всем процессом управления производственной ячейкой |
| Стабильность покрытия | Вариативность, зависящая от оператора (±20 % массы оболочки) | Воспроизводимая толщина в пределах ±3% от партии к партии |
| Доработка и брак | Высокая частота появления трещин после удаления воска и включений в керамическом стержне | Практически полное отсутствие разрушения керамической оболочки во время циклов автоклавирования |
Технические характеристики и рабочие параметры
При разработке автоматизированных систем формирования керамической оболочки мы уделяем особое внимание обеспечению точного механического управления, чтобы гарантировать целостность процесса изготовления керамических оболочек для литья по выплавляемым моделям. Мы проектируем наше оборудование с учётом различных масс и габаритов литейных кластеров, обеспечивая нанесение каждого слоя формы с постоянной скоростью и под одинаковым углом. Правильное формирование оболочки является важнейшим условием успешной обработки в автоклав де wax, поскольку структурная плотность напрямую влияет на способность оболочки выдерживать тепловое расширение без образования трещин.
Основные рабочие параметры установок формирования керамической оболочки
| Параметр | Операционная направленность |
|---|---|
| Нагрузка литейного кластера | Расчётная грузоподъёмность с учётом максимальной массы воска и загрузки керамической суспензии. |
| Габаритные параметры | Настраиваемая глубина погружения и радиус поворота для крупногабаритных литейных кластеров. |
| Реология суспензии | Автоматический контроль вязкости и регулировка pH для обеспечения равномерного нанесения лицевого слоя оболочки. |
| Механизм привода | Характеристики привода с регулируемой скоростью для контролируемых циклов погружения без вибраций. |
| Пневматическое управление | Регулирование расхода воздуха для обеспечения эффективности нанесения штукатурного материала в псевдоожиженном слое и дождевого пескоструйного нанесения. |
| Пропускная способность | Оптимизация продолжительности цикла с учётом количества слоёв и интервалов сушки. |
Мы интегрируем частотно-регулируемые приводы (VFD) в механизмы погружения, обеспечивая плавное ускорение и замедление. Это предотвращает стекание суспензии и гарантирует равномерную толщину покрытия даже на деталях со сложной геометрией. Наши системы регулируют расход воздуха в пескоструйных установках и циклы сбора пыли, обеспечивая чистоту рабочей среды и поддерживая постоянную плотность осаждения штукатурного материала. Стандартизируя эти параметры, мы помогаем литейным предприятиям добиваться стабильного качества продукции и сокращать потери керамической суспензии, часто возникающие при ручной обработке.
Архитектура управления на базе ПЛК и мониторинг технологического процесса
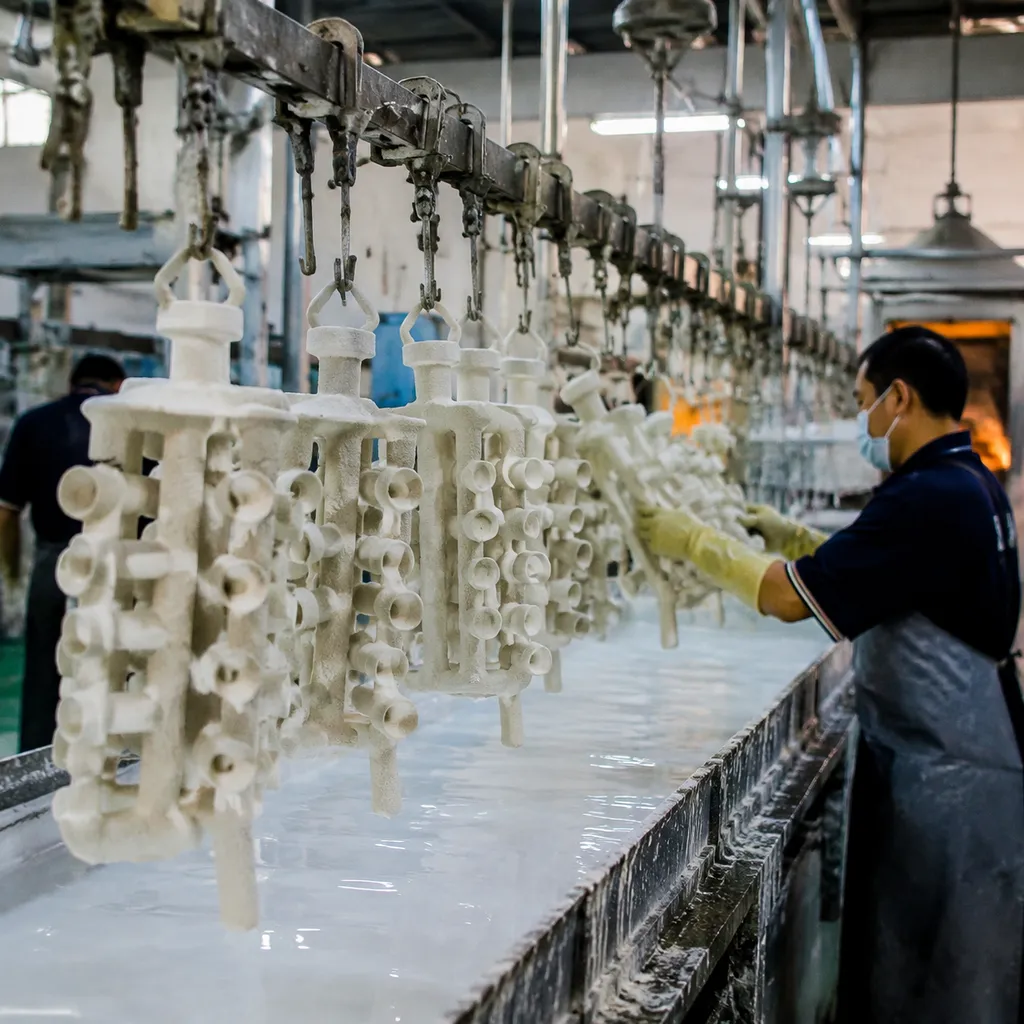
Мы интегрируем надёжные системы управления на базе программируемых логических контроллеров (ПЛК) в процесс изготовления керамических оболочек для литья по выплавляемым моделям, обеспечивая повторяемость и точность. Основу нашей архитектуры составляют интуитивно понятные интерфейсы человеко-машинного взаимодействия (HMI) с сенсорными экранами, позволяющие операторам управлять сложными технологическими рецептами, отслеживать состояние циклов и проводить диагностику без необходимости перемещаться по запутанным меню. Централизация управления позволяет исключить ручные факторы, которые часто приводят к нестабильности результатов в условиях повышенных требований к качеству.
Отслеживание технологического процесса в режиме реального времени
Эффективность зависит от данных, поэтому наши системы обеспечивают непрерывный мониторинг основных параметров окружающей среды и химических характеристик: Реология суспензии: Автоматическое отслеживание вязкости, температуры и уровня pH для поддержания оптимальной толщины покрытия. Контроль параметров окружающей среды: Регистрация в режиме реального времени воздушного потока, влажности и температуры окружающей среды в сушильной камере для обеспечения стандартизированного процесса отверждения. Диагностические оповещения: Мгновенное уведомление об отклонениях в работе системы для предотвращения простоев оборудования или ухудшения качества суспензии.
Контроль качества и прослеживаемость
В таких отраслях, как аэрокосмическая промышленность и производство медицинского оборудования, документация столь же важна, как и само литье. Мы внедряем строгую систему регистрации соответствия требованиям качества, архивируя все параметры технологического процесса для каждой изготовленной оболочки. Эта цифровая история позволяет производителям проверять целостность стандарты качества литья для надежных металлических деталей и соответствовать строгим требованиям аудита при производстве высокоэффективных компонентов. Благодаря цифровизации процесса изготовления оболочек мы обеспечиваем прозрачность, необходимую для полного контроля производства.
Промышленное применение и пригодность литейных сплавов
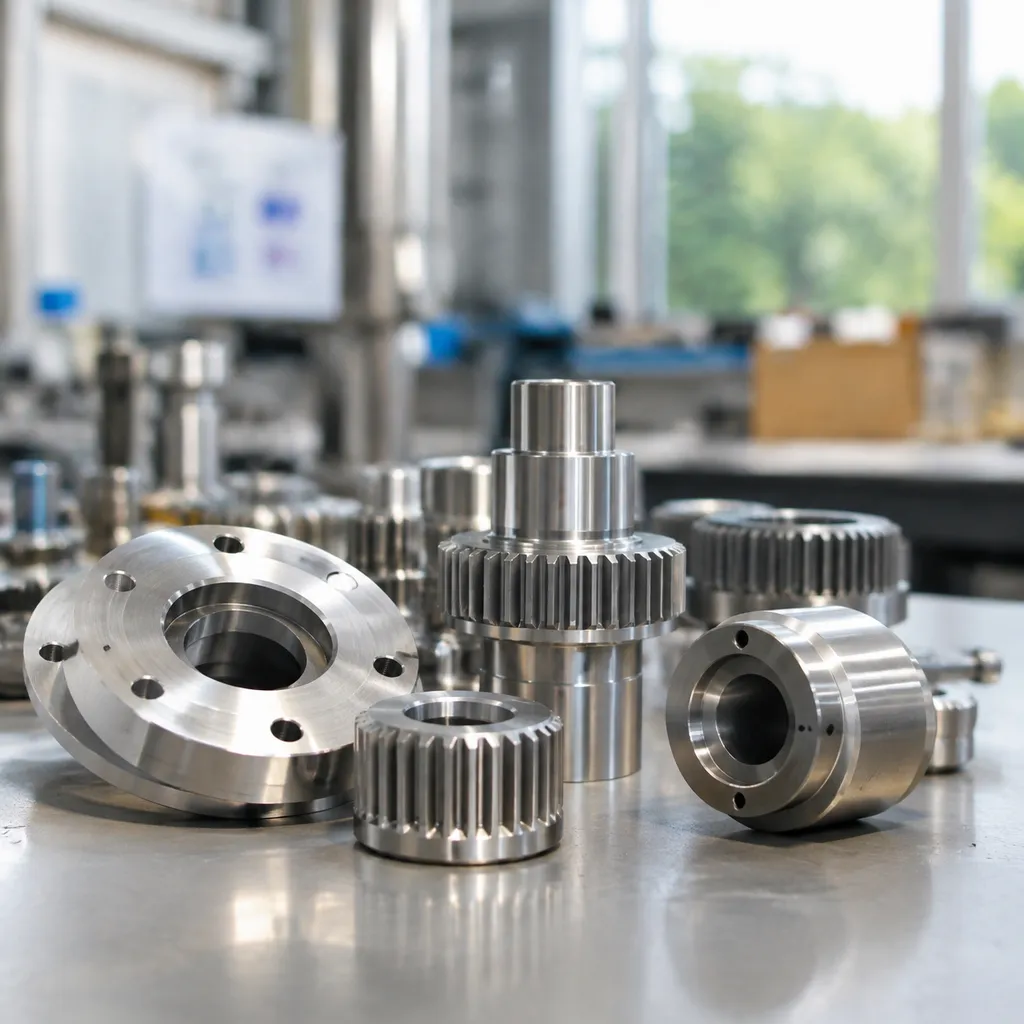
Наши автоматизированные системы изготовления оболочек разработаны с учетом строгих металлургических требований отраслей, выпускающих высокоэффективную продукцию. Поддерживая точную целостность керамических оболочек, мы обеспечиваем стабильные результаты литья в различных промышленных областях применения:
- Космическая отрасль и оборона: Мы обеспечиваем производство лопаток турбин и сложных компонентов горячей части двигателей, для которых термостойкость и сопротивление ползучести являются обязательными требованиями. Наш технологический процесс оптимизирован для прецизионные авиационные литьевые компоненты и решения применений, требующих исключительно высокой точности размеров.
- Медицинская технология: Наши системы подходят для литья ортопедических имплантатов из специальных сплавов кобальта и хрома, а также титана, обеспечивая биосовместимость и точную передачу сложной геометрии.
- Автомобильные показатели: Мы обеспечиваем крупносерийное производство колес турбокомпрессоров и компонентов выхлопных систем, где стабильность литья напрямую влияет на срок службы деталей в условиях высоких тепловых нагрузок.
- Промышленная инфраструктура: Наш процесс изготовления оболочек обеспечивает конструктивную прочность, необходимую для тяжелых промышленных клапанов и рабочих колес насосов, работающих под высоким давлением, гарантируя надежную эксплуатацию в сложных условиях.
Благодаря внедрению строгого контроля технологических процессов наше оборудование обеспечивает литьё высококачественных сплавов с качеством поверхности и механическими свойствами, соответствующими международным инженерным стандартам.
Конфигурации систем для процесса формирования керамических оболочек при литье по выплавляемым моделям
Мы проектируем компоновку литейных цехов с целью максимально эффективного использования производственных площадей и увеличения производительности, адаптируя конфигурацию под конкретные объёмы производства и ограничения вашего предприятия. Наши системы предусматривают возможность масштабирования, гарантируя, что ваше автоматизированной линии нанесения оболочки с роботной точностью будет беспрепятственно интегрировано в существующие производственные процессы.
Оптимизированные варианты компоновки
- Компактные круглые рабочие ячейки: Идеально подходят для небольших литейных производств. В таких ячейках используется центральный робот для выполнения операций окунания и обсыпки огнеупорным материалом в компактном пространстве с высокой эффективностью.
- Линейные системы непрерывного конвейерного перемещения: Оптимально подходят для крупносерийного производства. Такие компоновки обеспечивают перемещение кластеров через специализированные сушильные туннели, поддерживая стабильную продолжительность производственного цикла и контроль условий окружающей среды.
- Модульное расширение: Мы создаём системы, которые развиваются вместе с вашим бизнесом, позволяя добавлять дополнительные станции окунания или сушильные модули без необходимости полной модернизации системы.
- Интеграция двух роботов: Используя интеграторы роботизированных систем для индивидуальных ячеек литья по выплавляемым моделям, мы обеспечиваем одновременную обработку, удваивая производительность при работе со сложными геометрическими формами, требующими использования нескольких типов суспензии или увеличенного времени сушки.
Обеспечение качества, испытания и ввод в эксплуатацию систем изготовления керамических оболочек
Мы гарантируем, что каждая автоматизированная ячейка интегрируется непосредственно в ваш производственный процесс литейного цеха без незапланированных простоев. Ввод автоматизированной системы в эксплуатацию процесса изготовления керамических оболочек для литья по выплавляемым моделям требует тщательной проверки оборудования, балансировки суспензии и организованной передачи задач между командами.
Протоколы заводских приёмочных испытаний и ввода в эксплуатацию на объекте
Перед отправкой любой системы мы проводим всесторонние проверочные испытания на нашем предприятии, используя профили геометрии ваших деталей:
- Моделирование сухого цикла: Полная проверка профилей многоосевого движения, испытания на прочность при заданной нагрузке и проверка механических габаритов и зазоров.
- Испытания с жидкой суспензией: Погружение в резервуар с суспензией при реальной нагрузке и нанесение огнеупорной обсыпки для подтверждения кинематической стабильности и равномерной толщины покрытия.
- Приемо-сдаточные испытания на месте (SAT): Монтаж на объекте, подключение инженерных коммуникаций, повторная калибровка датчиков и синхронизация с существующими сушильными линиями.
- Проверка производственных характеристик: Проведение реальных циклов литья для проверки целостности оболочки на этапах удаления воска и заливки металла в соответствии с передовыми инвестиционное и прецизионное литье для металлических деталей.
Консультации по реологии суспензий и оптимизация параметров
Автоматизированное погружение полностью зависит от химической стабильности суспензии. Наши инженеры-технологи совместно с вашей металлургической командой устраняют первопричины разрушения керамических оболочек:
| Параметр процесса | Контрольный диапазон | Влияние литейного производства |
|---|---|---|
| Вязкость по вискозиметру Цана | Отклонение ±0,5–1,0 секунды | Предотвращает отслоение первичного слоя и неравномерность стенок подложки |
| Температура шликера | От 20 °C до 22 °C (±1 °C) | Стабилизирует скорость испарения связующего и срок жизнеспособности суспензии |
| Содержание твёрдых веществ / pH | Постоянный контроль методом титрования | Предотвращает преждевременное гелеобразование связующего и потери суспензии |
| Воздушный поток и относительная влажность | Зональное управление сушильной камерой | Исключает растрескивание сырой оболочки при удалении воска в автоклаве |
Обучение операторов техническому обслуживанию и обеспечение запасными частями
Мы проводим практическое обучение, чтобы с первого дня работы ваши операторы и специалисты по техническому обслуживанию могли полностью самостоятельно выполнять свои задачи:
- Программирование HMI и рецептур: Обучение операторов точной настройке углов погружения, вращения при стекании и времени выдержки шлифовального инструмента.
- Графики профилактического обслуживания: Ежедневные, еженедельные и ежемесячные регламенты проверки уплотнений, смазки редукторов и обслуживания приводов резервуаров.
- Расходные материалы и комплекты критически важных запасных частей: Заранее укомплектованные наборы запасных частей, включающие приводы двигателей, поворотные муфты, датчики уровня и комплекты уплотнений, гарантирующие отсутствие остановок производственной линии.
Часто задаваемые вопросы о системах формирования керамических оболочек
Сколько слоёв обычно требуется для изготовления керамических оболочек методом литья по выплавляемым моделям?
Для большинства стандартных промышленных деталей требуется от 5 до 9 слоёв, чтобы обеспечить достаточную прочность сырой оболочки и устойчивость к термическому удару при удалении воска и заливке металла. Точное количество слоёв напрямую зависит от размера отливки, температуры заливки сплава и статического металлостатического давления столба металла:
- Лёгкие изделия / мелкие детали: От 4 до 6 слоёв (1 основной, 3–4 резервных, 1 герметизирующий слой).
- Средние до крупные отливки: От 7 до 9 слоёв (1–2 основных, 5–6 конструкционных резервных, 1 герметизирующий слой).
- Массивные конструкционные отливки: 9 и более слоёв, армированных более крупноячеистыми сетками из огнеупорной штукатурки.
Понимание требований к формированию структурных слоёв имеет решающее значение при оценке преимуществ и недостатков литья по выплавляемым моделям для производственных циклов с высокими нагрузками.
Каковы оптимальные температура и относительная влажность в сушильной камере?
Точный контроль климатических условий в сушильной камере предотвращает преждевременное отслаивание, растрескивание и недостаточное высыхание слоёв, которые могут разрушиться во время удаления воска. Мы проектируем сушильные камеры с учётом строгих рабочих параметров:
- Основной слой: Температура от 20 °C до 22 °C (от 68 °F до 72 °F) при относительной влажности (RH) от 50 % до 60 % и мягком ламинарном воздушном потоке со скоростью менее 0,5 м/с для предотвращения термической деформации восковой модели.
- Резервные слои: Температура от 21 °C до 25 °C (от 70 °F до 77 °F) при относительной влажности от 40 % до 50 % и турбулентной циркуляции воздуха (1,5–2,5 м/с) для ускорения испарения воды без образования пузырей в связующем веществе.
- Финальный герметизирующий слой: Высушивается до относительной влажности ниже 35 % для устранения остаточной влаги перед загрузкой в паровой автоклав.
Как автоматизированное погружение повышает выход годных форм по сравнению с ручным нанесением оболочки?
Автоматизированное роботизированное погружение исключает человеческий фактор, приводящий к браку изделий из-за дефектов оболочки. В процесса изготовления керамических оболочек для литья по выплавляемым моделям, Наши автоматизированные производственные ячейки обеспечивают стабильную и предсказуемую согласованность по трём ключевым параметрам:
- Uniform Shell Thickness: Многоосевые манипуляторы сохраняют точные углы манипуляции и скорости вращения, устраняя тяжелые обводы стока шлама и тонкие промои вдоль углов.
- Равномерное смачивание суспензией Контролируемая скорость погружения и извлечения исключает образование воздушных пузырьков на поверхности воскового облицовочного слоя, значительно снижая количество поверхностных дефектов включений.
- Измеримое сокращение объёма отходов: Литейные производства, переходящие от ручного окунания к автоматизированным производственным ячейкам, стабильно сообщают о снижении общего количества брака при литье на 15–25%.
Может ли система работать как с водными, так и с растворительными связующими веществами?
Да. Наши погружные ванны и станции для работы со шликером предназначены для использования как связующих на основе коллоидного кремнезёма в воде, так и связующих на основе этилсиликата в спирте. При эксплуатации систем на основе растворителей мы оснащаем производственный участок взрывозащищёнными приводными двигателями (ATEX / Class I, Div 1), герметичными электрическими шкафами, воздуховодами для удаления паров и антистатическими пневматическими компонентами, обеспечивая полную безопасность эксплуатации.
 Russian
 English
 German