
9. November 2026
Leitfaden zur Auswahl eines Entparaffinierungsautoklaven mit Informationen zu Kapazität, Temperatur, Druck, Sicherheitsfunktionen und wichtigen Kaufkriterien für einen zuverlässigen Betrieb

Grundlagen der Entparaffinierungsautoklaven verstehen
Die Auswahl des richtigen Entparaffinierungsautoklaven ist eine der wichtigsten Entscheidungen beim Aufbau eines zuverlässigen Präzisionsgießbetriebs. Wir entwickeln und bewerten diese Systeme, um eine maximale Formschalenintegrität, schnelle Verarbeitungszeiten und eine gleichbleibende Produktionsleistung sicherzustellen.
Was ist ein Entparaffinierungsautoklav?
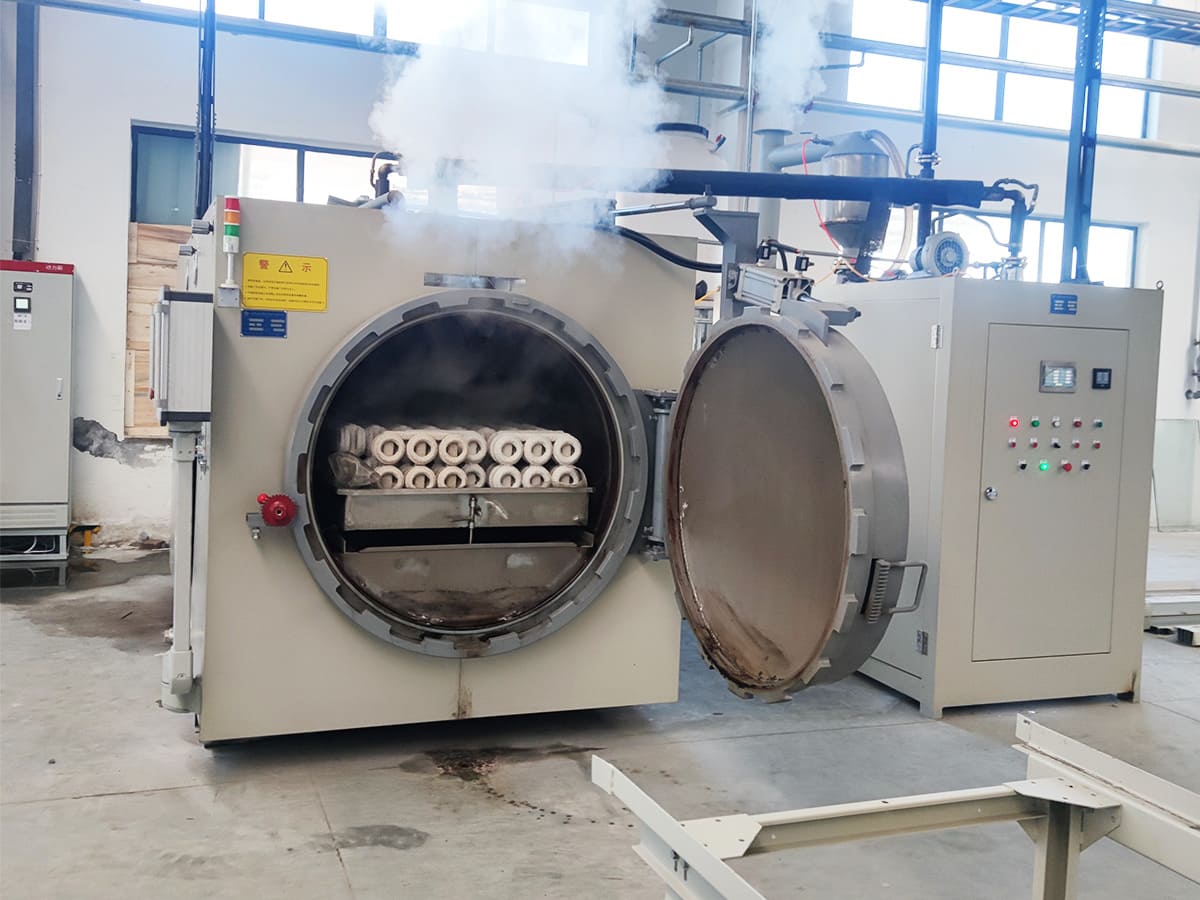
Ein Entparaffinierungsautoklav ist ein speziell entwickelter Autoklav-Druckbehälter der dafür ausgelegt ist, während des Feingussverfahrens das Modellwachs aus Keramikformschalen zu entfernen. Im Gegensatz zu herkömmlichen Wärmeöfen nutzt ein Autoklav unter Druck stehenden Dampf, um das Wachs schnell zu schmelzen und abzuführen, bevor die Wärmeausdehnung die empfindliche Keramikform beschädigen kann. Er ist ein unverzichtbarer Bestandteil der Ausstattung Investitionsgießanlagen-Equipment für anspruchsvolle Gießereien weltweit.
Die Rolle von Dampf und Druck bei der Wachsentfernung
Die physikalischen Grundlagen der Entparaffinierung von Wachsmodellen erfordern ein ausgewogenes Verhältnis zwischen Wärmeübertragung und Oberflächenbeaufschlagung durch Druck:
- Schnellaufbau des Drucks: Die Einspeisung von Sattdampf unter hohem Druck erhöht die Temperatur im Behälter innerhalb weniger Sekunden. Dadurch schmilzt die an die Formschalenwand angrenzende Wachsschicht unmittelbar durch den plötzlichen Wärmeeintrag.
- Vermeidung von Rissen in der Formschale: Wachs dehnt sich bei Erwärmung erheblich aus. Durch die schnelle Druckbeaufschlagung mit Dampf schmilzt die äußere Wachsschicht und wird abgeleitet, bevor sich der innere Kern ausdehnt. Dadurch wird der innere hydraulische Druck beseitigt, der zu Rissen in den Formen führen kann.
- Effiziente Wachsableitung: Hochdruckdampf treibt das verflüssigte Wachs schnell durch die unteren Ablasskanäle in spezielle Wachsrückgewinnungssysteme, und erhält dabei die Wachsqualität für ein mögliches Recycling.
Wichtige Anwendungsbereiche im Feinguss
Modern Wachsverlustgussmaschinen müssen sich an unterschiedliche industrielle Anforderungen anpassen. Unsere Entwachsungsautoklaven unterstützen wichtige Produktionsbereiche, darunter:
- Luft- und Raumfahrt sowie Verteidigung: Bearbeitung komplexer Turbinenschaufelformen und Strukturbauteile, bei denen ein Versagen der Keramikschale ausgeschlossen sein muss.
- Automobilindustrie und Energieerzeugung: Verarbeitung dichter Chargen von Turboladern, Pumpenlaufrädern und Ventilgehäusen.
- Medizintechnik und Präzisionsbauteile: Saubere, rückstandsfreie Entwachsung von chirurgischen Instrumenten, Implantaten und industriellen Präzisionsbauteilen mit engen Toleranzen.
Wichtige technische Spezifikationen zur Bewertung: Auswahlleitfaden für Entwachsungsautoklaven
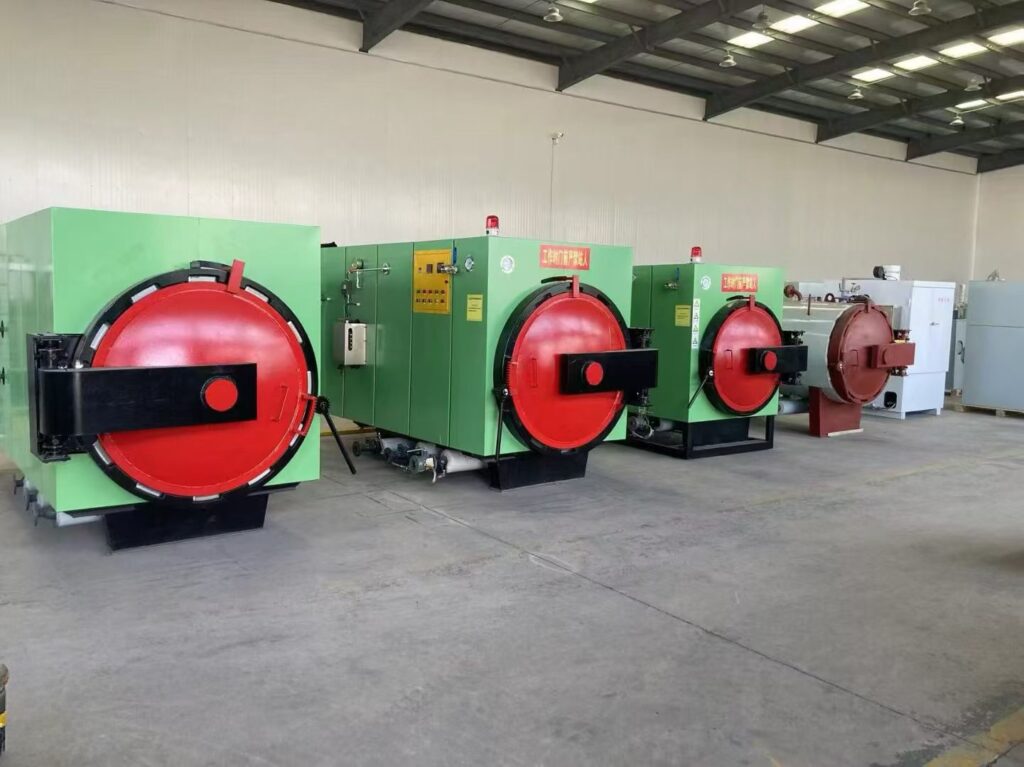
Die Wahl des richtigen Autoklav-Druckbehälters hängt davon ab, die thermodynamischen Eigenschaften und die strukturelle Belastbarkeit auf den Durchsatz Ihrer Gießerei abzustimmen. Wir bewerten die wichtigsten Parameter, um häufige Engpässe beim Feinguss zu vermeiden, wie beispielsweise Risse in der Keramikschale und eine ungleichmäßige Wachsentfernung.
Druckstufen und Behälterkapazität
Im industriellen Entwachsungsprozess ist die Geschwindigkeit des Druckaufbaus ebenso entscheidend wie der maximale Druck. Ein langsamer Druckaufbau führt dazu, dass sich das Modellwachs ausdehnt, bevor die Oberfläche der Formschale aufschmilzt, wodurch Risse in den Keramikschalen entstehen können.
- Betriebsdruck: Achten Sie auf einen Nenndruck im Betriebsbereich von 8 bis 10 bar (115 bis 145 psi), um ein sofortiges Aufschmelzen der Wachsoberfläche zu gewährleisten.
- Druckaufbaugeschwindigkeit: Der Behälter muss mithilfe eines speziellen Dampfspeichers innerhalb von 4 bis 10 Sekunden den vollen Betriebsdruck erreichen.
- Nutzvolumen: Messen Sie den Durchmesser und die Höhe Ihres größten Gussbaums. Das nutzbare Korbvolumen sollte Ihre maximale Formchargengröße aufnehmen können, ohne dass die Behälterwände übermäßig beansprucht oder die Dampfeinspritzwege blockiert werden.
Heizsysteme: Dampf vs. Elektro vs. Gasbetrieb
Die Art der Dampfzufuhr bestimmt die Zyklusgeschwindigkeit, die Energieeffizienz und den Platzbedarf der Anlage:
| Erhitzungsmethode | Druckaufbaugeschwindigkeit | Operational Efficiency | Beste Anwendung |
|---|---|---|---|
| Direktdampf (externer Dampfspeicher) | Ultraschnell (unter 5 Sekunden) | Hohe Wärmespeichereffizienz | Hochleistungsmaschinen für den Feinguss im Wachsausschmelzverfahren |
| Integrierter Elektrokessel | Mittelmäßig (erfordert vorheriges Aufladen) | Geringerer Platzbedarf, höhere Betriebskosten | Kleinere bis mittelgroße Gießereien mit Chargenbetrieb |
| Externer gasbefeuerter Dampferzeuger | Schnell (abhängig vom Speicherbehälter) | Niedrigere Brennstoffkosten bei großem Maßstab | Kontinuierliche industrielle Entwachsungsanlagen |
Präzision und Gleichmäßigkeit der Temperaturregelung
Eine effektive Entwachsung von Wachsmodellen erfordert eine gleichmäßige Verteilung von gesättigtem Dampf über die gesamte Kammer.
- Gleichmäßige Verteilung: Strategisch angeordnete Dampfverteiler mit mehreren Auslässen verhindern lokale Überhitzungs- oder Kältezonen, die empfindliche Keramikformen beeinträchtigen könnten.
- Thermische Genauigkeit: Präzisionssensoren müssen die Kammertemperatur während der Haltephase innerhalb von ±1,5 °C (±2,7 °F) regulieren, um eine vollständige Ausbrennung zu gewährleisten, ohne das wiederverwendbare Wachs zu beschädigen.
Materialverträglichkeit: Edelstahl vs. Kohlenstoffstahl
Die Innenräume von Autoklaven sind ständig Kondenswasser aus Dampf und korrosiven Wachssäuren ausgesetzt. Die Materialauswahl bestimmt unmittelbar die Lebensdauer der Maschine und das Kontaminationsrisiko:
- Behälter aus Kohlenstoffstahl: Geringere Anschaffungskosten, jedoch anfällig für innere Ablagerungen, Oxidation und Korrosion. Rostpartikel können das zurückgewonnene Wachs verunreinigen und Ablassöffnungen verstopfen.
- Edelstahlbehälter: Die Fertigung der Innenauskleidung oder der Kontaktflächen aus korrosionsbeständigem Edelstahl austenitischem Edelstahl verhindert Lochfraß in der Kammer, widersteht chemischer Zersetzung und bewahrt die Reinheit des Wachses für das Recycling. Hochbelastbare interne Bauteile aus Guss-Edelstahl minimieren zusätzlich den langfristigen Verschleiß an Türscharnieren, Führungsschienen und Ablaufgittern.
Sicherheitsmerkmale und Konformitätsnormen für Entwachsungsautoklaven
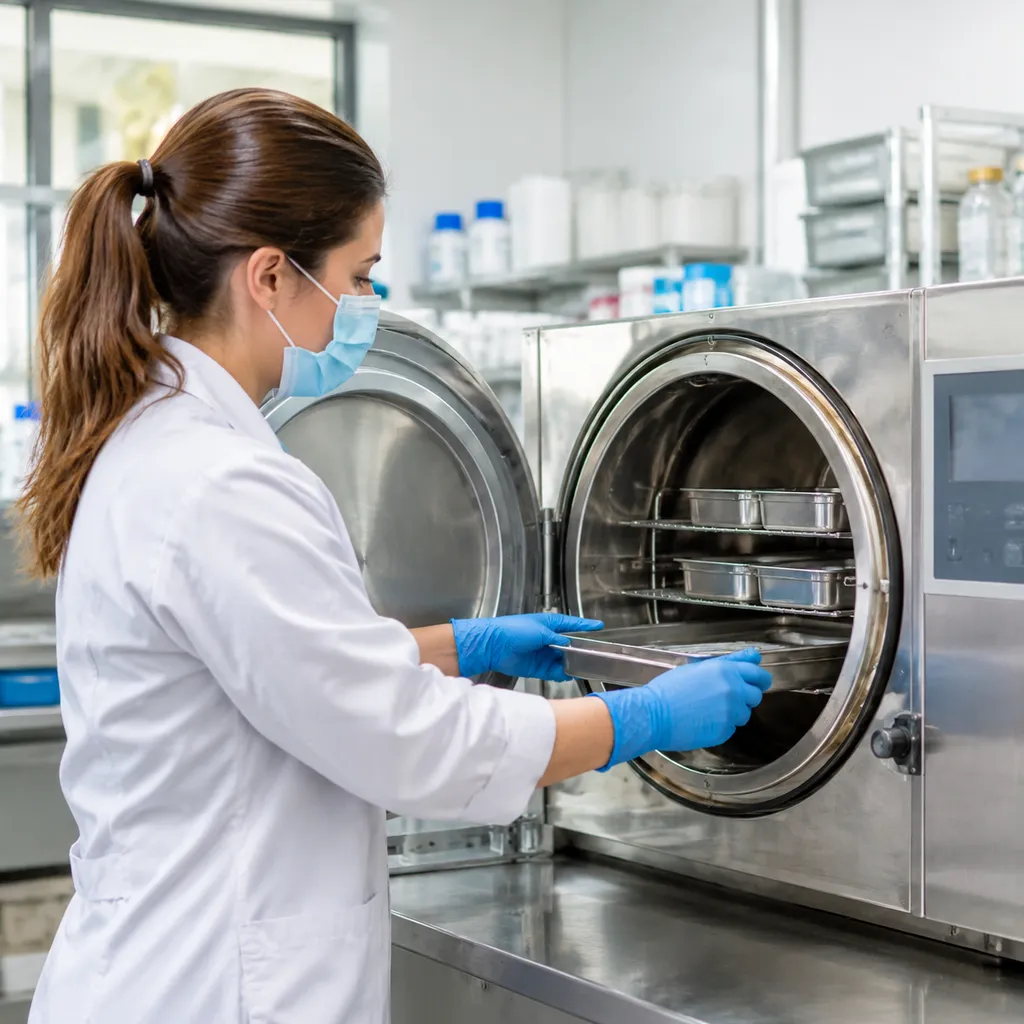
Bei der Entwicklung und Spezifikation von Anlagen für den Feinguss hat Sicherheit für uns oberste Priorität. Hochdruckdampf in einem industriellen Druckbehälter birgt erhebliche Risiken, wenn wichtige Sicherheitseinrichtungen fehlen. Jeder vollständige Leitfaden zur Auswahl von Entwachsungsautoklaven muss zertifizierte Konstruktionen, Druckmanagement und redundante Schutzsysteme für Bediener priorisieren. Die frühzeitige Bewertung dieser Systeme verhindert Betriebsgefahren und gewährleistet die vollständige Einhaltung gesetzlicher Vorschriften auf internationalen Märkten.
Anforderungen des ASME-Regelwerks für Druckbehälter und Dampfkessel
Wir fertigen unsere Druckbehältermäntel strikt gemäß dem ASME-Regelwerk für Druckbehälter und Dampfkessel (BPVC, Abschnitt VIII, Division 1). Dieser Standard gewährleistet:
- Zertifizierte Werkstoffe: Geprüfte hochwertige Stähle, die einer kontinuierlichen zyklischen Ermüdungsbeanspruchung durch schnelle Druckbeaufschlagung standhalten.
- Schweißnahtintegrität: 100 % radiografische oder ultraschallgestützte zerstörungsfreie Prüfung kritischer Schweißnähte.
- Hydrostatische Druckprüfung: Jeder Behälter wird vor der Installation einer Druckprüfung bei Werten unterzogen, die deutlich über dem regulären Betriebsdruck liegen.
Die Einhaltung dieser Standards gewährleistet die langfristige Stabilität der Behälter und erleichtert die behördlichen Zulassungsverfahren vor Ort für Ihre Gießerei.
Druckentlastungsventilsysteme
Redundante Druckentlastungsventile (PRVs) dienen als primäre Schutzmaßnahme gegen unerwartete Druckspitzen. Jeder Autoklav ist mit zwei leistungsstarken Sicherheitsventilen ausgestattet, die so kalibriert sind, dass überschüssiger Dampf automatisch abgeleitet wird. Überschreitet der Leitungsdruck die Standardgrenzwerte, öffnen sich die Ventile sofort, um den Dampf über spezielle Abluftkanäle sicher und vom Personal weg abzuleiten.
Sicherheitsverriegelungen und Türverriegelungsmechanismen
Der Türbetrieb stellt während der täglichen Betriebszyklen das höchste mechanische Risiko dar. Zum Schutz des Bedienpersonals integrieren wir mehrstufige mechanische und pneumatische Sicherheitsverriegelungen:
- Türverriegelungen bei Nulldruck: Ein mechanischer Bolzen blockiert den Türbetätigungsmechanismus physisch, solange noch Restdruck in der Kammer vorhanden ist.
- Pneumatische Ringdichtungen: Der Dampfzyklus kann erst gestartet werden, wenn der Dichtungsring vollständig eingerastet ist und dies durch digitale Sensoren bestätigt wurde.
- Ausfallsichere Verriegelung: Zusätzliche Sicherheitsverriegelungen verhindern, dass die Tür selbst bei geringem Restdruck aufschwingt.
Die Überprüfung der Betriebsschutzmaßnahmen zusammen mit unseren Sicherheits- und Kapazitätskennzahlen für Entwachsungsautoklaven trägt dazu bei, sowohl die Dimensionierung der Anlagen als auch die Risikomanagementpläne effizienter zu gestalten.
Notabschaltverfahren
In kritischen Situationen zählt jede Sekunde. Unsere Steuerungsarchitektur umfasst fest verdrahtete Not-Aus-Schalter (E-Stop) mit Drucktastenfunktion sowohl im Beschickungsbereich als auch am Hauptbedienfeld. Durch Betätigung eines Not-Aus-Schalters wird eine automatisierte, ausfallsichere Abschaltsequenz eingeleitet:
- Sofortige Dampfabsperrung: Automatische Einlassventile unterbrechen sofort die primäre Dampfzufuhr.
- Schnelle Druckentlastung: Hochleistungs-Ablassventile werden aktiviert, um den Kammerdruck schnell über gefilterte Abluftöffnungen abzubauen.
- Stromabschaltung: Hilfsaggregate und Heizelemente werden spannungsfrei geschaltet, ohne die Sicherheitsüberwachungssensoren außer Betrieb zu setzen.
Wichtige Sicherheitscheckliste für Autoklaven
| Sicherheitsmerkmal | Kernfunktion | Standard-Spezifikation |
|---|---|---|
| Druckbehälter-Auslegungscode | Strukturelle Integrität unter zyklischer Dampfbelastung | Zertifiziert nach ASME Section VIII, Div. 1 / CE-PED |
| Sicherheitsventile (doppelt) | Schutz vor Überdruck | Redundante, federbelastete Druckentlastungsventile (PRVs), eingestellt auf den maximalen Auslegungsdruck |
| Sicherheitsverriegelungsstifte | Mechanische Verhinderung des Öffnens der Tür unter Druck | Mechanischer Sicherungsstift in Verbindung mit Drucksensoren |
| Not-Dampfablass | Sofortige Druckentlastung bei kritischen Störungen | Pneumatisches Abgasventil mit Hochtemperaturbeständigkeit und Fail-Open-Funktion |
| Türumfangsabschirmung | Schutzbarriere zur Ablenkung von Bedienpersonal | Robuste Schutzabdeckung aus starkem Blech rund um die Türdichtung |
Die richtige Größe und Kapazität auswählen
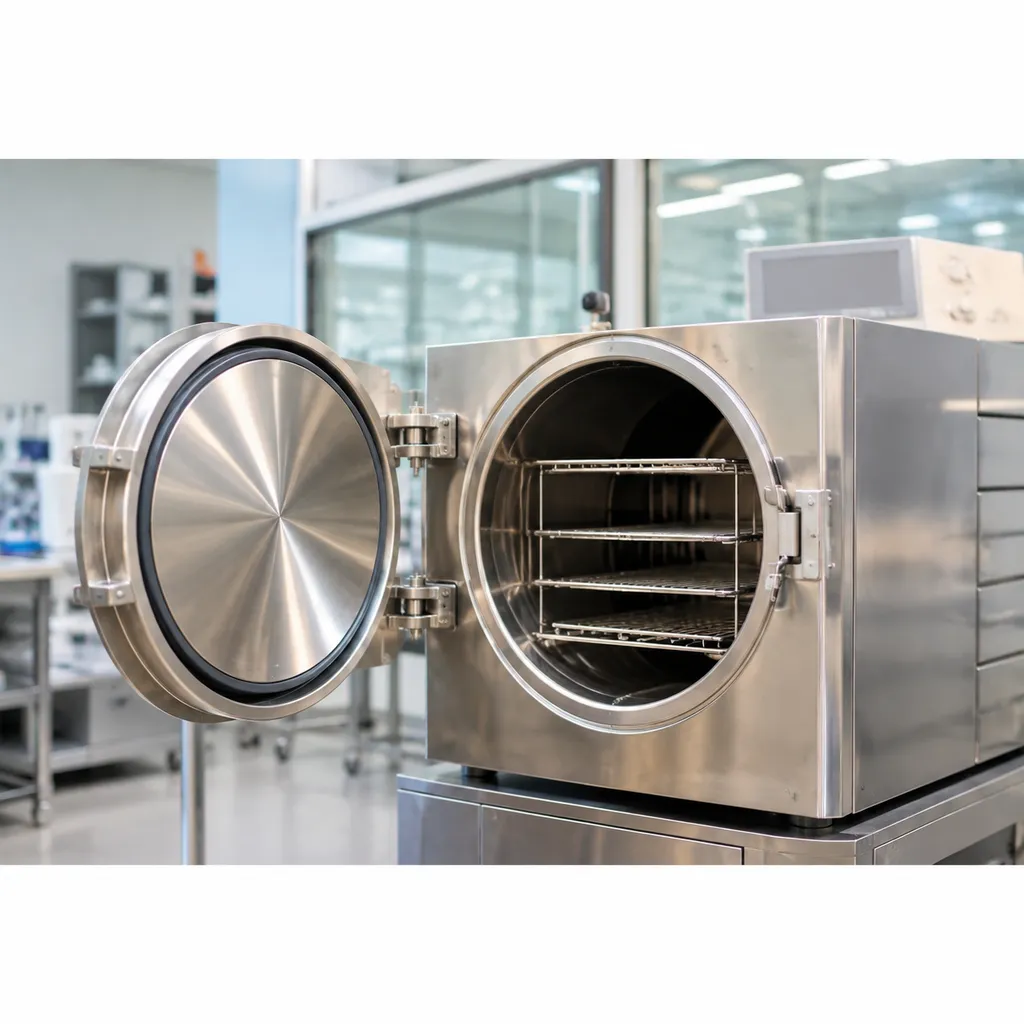
Die Wahl der richtigen Abmessungen für eine Autoklav-Druckbehälter bestimmt die tägliche Produktionsleistung und den Betriebsablauf Ihrer Gießerei. In diesem Abschnitt unseres Leitfaden zur Auswahl von Entwachsungsautoklaven, zeigen wir Ihnen, wie Sie Ihre Anlagen richtig dimensionieren, um Engpässe in Ihrer Gießereiproduktionslinie zu vermeiden.
Durchsatzanforderungen mit dem Behältervolumen abstimmen
Um zu vermeiden, dass Sie für ungenutzte Kapazitäten zu viel bezahlen oder die Produktion ins Stocken gerät, berechnen Sie das Volumen Ihres Schalenbaums anhand der nutzbaren Korbabmessungen.
- Geometrie der Bäume: Messen Sie die Höhe Ihrer höchsten Wachsbaugruppe und den Durchmesser des breitesten Clusters und berücksichtigen Sie dabei mindestens 15 % zusätzlichen Freiraum für die Dampfzirkulation.
- Stündlicher Durchsatz: Ermitteln Sie, wie viele Cluster Ihre Schalenfertigung pro Stunde produziert. Wenn Ihre Schalenlinie eine Hochvolumenanlage wie eine Präzisions-Gusslösung mit Siliziumsol-Prozess, stimmen Sie das Korbvolumen des Autoklaven so ab, dass die jeweiligen Chargenintervalle reibungslos bewältigt werden können.
- Dampfverteilung: Zu dicht gepackte Behälter verhindern das sofortige Eindringen des Dampfes, was zu Rissen in den Schalen und einer ungleichmäßigen Wachsentfernung führt.
| Produktionsmaßstab | Ziel-Behälterdurchmesser | Typisches Nutzvolumen | Am besten geeignet für |
|---|---|---|---|
| Klein / Pilotanlage | 800 mm – 1.000 mm | Bis zu 0,8 m³ | F&E, Kleinteile, Schmuck |
| Mittelgroße Gießereien | 1.200 mm – 1.500 mm | 1,2 m³ – 2,5 m³ | Allgemeine gewerbliche Gussteile |
| Schwerindustrie | 1.600 mm – 2.000 mm+ | 3,0 m³ – 6,0 m³+ | Große Struktur- und Luftfahrtbauteile |
Berechnung des Platzbedarfs und der Anforderungen an die Anlagenplanung
Der Platzbedarf Ihrer industriellen Entwachsungsanlage geht über die Außenabmessungen des Behälters hinaus. Wir empfehlen grundsätzlich, Ihre Werkstattfläche unter Berücksichtigung aller erforderlichen Betriebs- und Bewegungsfreiräume zu planen:
- Türfreiraum: Planen Sie ausreichend Schwenkraum für manuelle Schwenktüren oder genügend vertikalen Freiraum für automatische hydraulische Hebemechanismen ein.
- Logistik beim Beladen: Planen Sie Platz für Schienensysteme, Transportwagen oder Deckenhebezeuge ein, um beladene Wagen direkt in die Kammer zu befördern.
- Zugang zu Versorgungsleitungen: Stellen Sie sicher, dass hinter und neben der Anlage ausreichend Platz für Kesselrohrleitungen, Wachssammelbehälter und Wartungsarbeiten an den Dampfventilen vorhanden ist.
Überlegungen zur Chargenverarbeitung im Vergleich zur kontinuierlichen Verarbeitung
Da beim kontinuierlichen Entwachsen ein hoher Dampfdruck aufrechterhalten werden muss, ist es selten wirklich kontinuierlich. Die zeitliche Planung der Zyklen wird daher durch die gestaffelte Chargenverarbeitung bestimmt.
- Einzelkammer-Chargenbetrieb: Die Standardwahl für Maschinen zum Feinguss im Wachsausschmelzverfahren. Wir beladen ein Gestell, führen den Druckaufbau- und Entlüftungszyklus durch, entladen es und wiederholen den Vorgang. Ideal für gemischte Produktlinien und eine strenge Qualitätskontrolle.
- Zweikessel-Systeme mit versetztem Betrieb: Der Einsatz von zwei Autoklaven, die über einen gemeinsamen Dampfspeicher versorgt werden, ermöglicht einen nahezu kontinuierlichen Arbeitsablauf. Während ein Behälter einen Haltezyklus durchläuft, wird der zweite beladen. Dadurch wird die Kesseleffizienz maximiert und der Produktionsdurchsatz im Werk stabilisiert.
Leitfaden zur Auswahl eines Entwachsungsautoklaven: Betriebseffizienz und Automatisierung
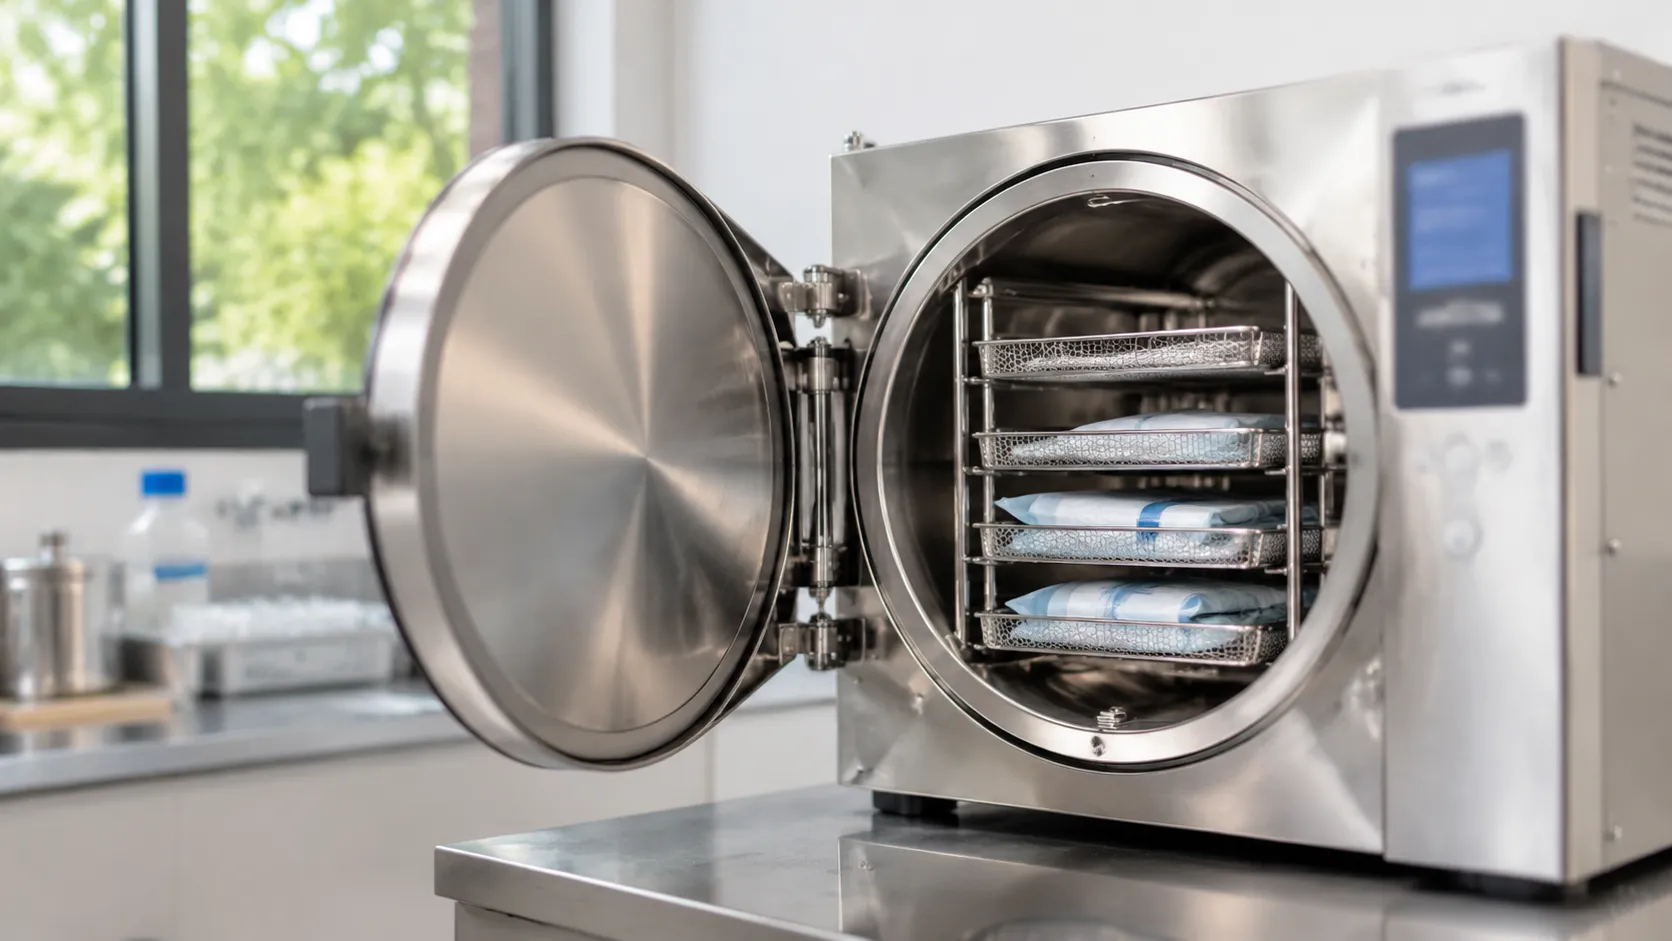
Bei der Konfiguration von Autoklavensystemen für moderne Gießereilinien bestimmen Automatisierung und thermische Effizienz unmittelbar die täglichen Betriebsmargen. Eine ordnungsgemäß automatisierte Anlage reduziert menschliche Fehler, stabilisiert die Chargenzykluszeiten und hält den Energie- und Medienverbrauch streng unter Kontrolle.
Speicherprogrammierbare Steuerungen (SPS) für eine gleichbleibende Zykluswiederholbarkeit
Moderne Maschinen für den Feinguss im Wachsausschmelzverfahren erfordern eine strikte Zykluskonsistenz, um empfindliche Keramikschalen zu schützen. Wir statten unsere Drucksysteme mit industriellen SPS-Steuerungen und Touchscreen-Mensch-Maschine-Schnittstellen (HMI) aus, um Programme mit mehreren Rezepten zu speichern.
- Ein-Tasten-Rezeptabruf: Bediener wählen die Rezepte entsprechend der Modellgröße, der Wachsart und der Formbeladung aus.
- Präzise Druckrampen: Die automatisierte Steuerung der Schnellfüllventile setzt den Behälter innerhalb weniger Sekunden unter Druck, um Rissbildung in den Keramikschalen zu verhindern.
- Nachverfolgbare Zyklusdaten: Jede Charge erfasst Dampftemperatur, Druckanstiegsgeschwindigkeit, Haltezeit und Abgasrate und ermöglicht so eine umfassende Qualitätskontrolle.
Energiesparfunktionen und Isolierqualität
Die Dampferzeugung macht einen erheblichen Anteil der Betriebskosten aus. Ein effizientes Wärmemanagement hält die Energiekosten unter Kontrolle:
| Eigenschaft | Konstruktionsstandard | Betriebsnutzen |
|---|---|---|
| Behälterisolierung | Mehrschichtige Verkleidung aus Keramikfasern oder hochdichter Steinwolle | Verhindert Wärmeverluste an der Oberfläche und hält die Innentemperatur stabil. |
| Dampfansammlung | Speziell entwickelte Speicherbehälter für die schnelle Druckentlastung | Verhindert eine Überlastung des Kessels und stellt bei Bedarf sofort Druck bereit. |
| Wachsrückgewinnungssysteme | Automatisierte Bodenablassventile mit Wärmeisoliermänteln | Ermöglicht einen sauberen Wachsaustrag und maximiert die Ausbeute an wiederverwendbarem Wachs. |
Integration in bestehende Produktionsabläufe
Ein effizienter Entparaffinierungsautoklav arbeitet nicht isoliert. Er bildet die Verbindung zwischen Trocknungsräumen und Ausbrennöfen. Bei der Planung von Produktionsanlagen mit hohem Durchsatz – wie in unseren beschriebenen Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment Anlagenkonfigurationen – stellen wir sicher, dass Beschickungswagen, Schienenhöhen und Freiräume für pneumatische Türen auf Ihr Werkslayout abgestimmt sind, um Engpässe bei der Materialhandhabung zu vermeiden.
Diagnosewerkzeuge für die Wartung
Ungeplante Stillstandszeiten legen den gesamten Gießereibetrieb lahm. Moderne Steuerungseinheiten verfügen über proaktive Diagnosefunktionen, um Anlagenprobleme frühzeitig zu erkennen:
- Überwachung von Pneumatik und Ventilen: Das System überwacht die Reaktionszeiten der Betätigungsvorrichtungen, um undichte Dichtungen oder klemmende Ventile zu erkennen, bevor es zu Zyklusstörungen kommt.
- Automatisierte Sicherheitsprüfungen der Sensoren: Endschalter und Türverriegelungsbolzen führen vor dem Start eines Zyklus Selbsttests durch.
- Warnmeldungen zu Filtern und Kondensatableitern: Digitale Differenzdruckmessumformer erkennen blockierte Kondensatableiter und Abluftleitungen und stellen sicher, dass die Zyklus-Abluftzeiten innerhalb der vorgegebenen Grenzwerte bleiben.
Bewertung des Herstellersupports und der Lebenszykluskosten
Bei der Investition in Industriemaschinen für Investitions- und Präzisionsgießdienstleistungen für Metallteile, ist der Anschaffungspreis nur ein Bestandteil der Gesamtwertbetrachtung. Um die langfristige Rentabilität sicherzustellen, müssen Sie das vom Hersteller bereitgestellte Support-Ökosystem bewerten. Ein zuverlässiger Partner gewährleistet, dass Ihr Entwachsungsautoklav mit minimalen Unterbrechungen Ihres Produktionsplans betriebsbereit bleibt.
Wichtige Faktoren für den langfristigen Nutzen
- Garantie und technischer Support: Achten Sie auf einen umfassenden Garantieumfang, der sowohl Ersatzteile als auch Arbeitskosten abdeckt. Schnelle Reaktionszeiten der technischen Teams sind entscheidend, wenn ein Systemfehler auftritt.
- Verfügbarkeit von Ersatzteilen: Bevorzugen Sie Hersteller mit einer zuverlässigen Lieferkette für wichtige Verschleißteile wie Türdichtungen, Ventilsitze und Kondensatableiter.
- Vorbeugende Wartung: Erstellen Sie einen Zeitplan, der regelmäßige Inspektionen berücksichtigt, um unerwartete Ausfallzeiten zu vermeiden.
- Gesamtbetriebskosten (TCO): Berechnen Sie die kumulierten Kosten für den Energieverbrauch, die routinemäßige Wartung und mögliche Produktivitätsverluste.
Lebenszykluskosten-Vergleichsmatrix
| Aspekt | Auswirkung auf den Betrieb | Wartungsstrategie |
|---|---|---|
| Garantiebedingungen | Hoch | Dauer des Garantieumfangs prüfen |
| Ersatzteilversorgung | Kritisch | Wichtige Kernkomponenten auf Lager halten |
| Geplante Ausfallzeiten | Mäßig | Mit Produktionspausen abstimmen |
| Energieeffizienz | Hoch | Dampfverbrauch überwachen |
Die Auswahl eines Anbieters, der transparente Wartungsanforderungen und eine langfristige technische Verfügbarkeit gewährleistet, ist entscheidend für die Optimierung der Effizienz Ihrer Gießereiproduktion. Hochwertiger Support senkt die Gesamtbetriebskosten (TCO) erheblich und verhindert versteckte Kosten, die durch längere Betriebsunterbrechungen entstehen.
Häufig gestellte Fragen (FAQs)
Wie bestimme ich den richtigen Druckzyklus für mein Wachsmodell?
Der Schlüssel zur Wahl des richtigen Zyklus liegt in der Grenze der thermischen Ausdehnung Ihrer Keramikschale und im Schmelzprofil des Modellwachses. Um Risse in der Schale zu vermeiden, muss der Dampf nahezu augenblicklich eindringen und den Druck im Behälter aufbauen.
- Druckaufbaugeschwindigkeit: Sie benötigen einen steilen Druckanstieg – typischerweise muss der volle Betriebsdruck (etwa 8 bis 10 bar) innerhalb von 4 bis 8 Sekunden erreicht werden.
- Haltezeit: Die Haltezeiten liegen in der Regel zwischen 10 und 15 Minuten, abhängig vom Ladevolumen und der Dichte der Formtrauben.
- Entlastungskurve: Eine schnelle Druckentlastung verhindert, dass geschmolzenes Wachs erneut in die Poren der Schale eindringt.
Für Anwendungen, bei denen empfindliche Schalenbaugruppen verarbeitet werden, gewährleistet der Einsatz eines speziell entwickelten Dampfentwachsungsautoklaven, wodurch das Wachs schnell entfernt wird den schnellen Druckaufbau, der erforderlich ist, um die äußere Wachsschicht zu verflüssigen, bevor die thermische Ausdehnung Risse in der Form verursachen kann.
Wie hoch ist die typische Lebensdauer eines professionellen Entwachsungsautoklaven?
Bei regelmäßiger Wartung hält ein robuster industrieller Entwachsungsautoklav problemlos 15 bis 25 Jahre. Da diese Anlagen als Druckbehälter zertifiziert sind, hängt ihre langfristige Lebensdauer von drei wesentlichen Wartungsmaßnahmen ab:
- Türdichtungen: Je nach Schichthäufigkeit alle 6 bis 12 Monate austauschen.
- Prüfung der Wandstärke des Druckbehälters: Führen Sie jährlich Ultraschall-Dickenmessungen durch, um die Korrosion durch Dampf- und Wachskondensat zu überwachen.
- Ventile und Verriegelungen: Überprüfen Sie die Druckentlastungsventile und pneumatischen Verriegelungen alle 6 Monate, um die Einhaltung der ASME-Vorschriften sicherzustellen.
Kann ein Autoklav verschiedene Arten von Gießwachs verarbeiten?
Ja. Moderne Feingussanlagen können problemlos gefüllte, ungefüllte, reine und mikrokristalline Wachse verarbeiten. Der Unterschied liegt in der individuellen Anpassung der Prozesszyklen. Wir verwenden programmierbare SPS-Systeme, in denen Sie spezielle Prozessrezepte für jede Wachszusammensetzung speichern können:
| Wachstyp | Druckanstiegsrampe | Zielhaltezeit | Dynamische Entlüftung |
|---|---|---|---|
| Gefülltes Muster-Wachs | Schnell (< 6 Sek.) | Mittel (10–12 Min.) | Schnelle Entlüftung |
| Ungefülltes Wachs | Standard (unter 8 Sek.) | Kurz (8–10 Min.) | Kontrollierte Entlüftung |
| Hochtemperatur-Spezialanwendung | Schnell (unter 5 Sek.) | Lang (12–16 Min.) | Schnelle Entlüftung mit Spülung |
Die Konfiguration präziser Sollwerte gewährleistet hohe Wachsrückgewinnungsraten ohne Rückstandsbildung, unabhängig von den unterschiedlichen Entdämpfungs-Autoklaven-Anwendungen Abläufen in Ihrer Produktionshalle.
Welche Sicherheitsprotokolle sind während des Betriebs unverzichtbar?
Der Betrieb eines Hochdruck-Dampfbehälters erfordert kompromisslose Einhaltung der Sicherheitsvorschriften. Jede Standardarbeitsanweisung muss die folgenden Kontrollpunkte verbindlich festlegen:
- Überprüfung der Dreifach-Türverriegelung: Starten Sie niemals einen Dampf-Injektionszyklus, ohne zuvor sichergestellt zu haben, dass die mechanischen Sicherungsstifte, pneumatischen Verriegelungen und Endschalter vollständig eingerastet sind.
- Kammerverriegelung bei Nulldruck: Der Türverschluss muss das Öffnen mechanisch verhindern, solange ein Restdruck von mehr als 0,1 bar vorhanden ist.
- Automatische Kondensatableitung: Halten Sie die Wachsablaufleitungen vor jedem Betriebszyklus frei von Verstopfungen, um Gefahren durch eingeschlossenen Druck zu vermeiden.
- Überprüfung der Notentlüftung: Prüfen Sie die manuellen Abblaseventile und Sicherheitsüberdruckventile nach einem festgelegten wöchentlichen Prüfplan.
 German
 English
 Russian