
9. November 2026
Lernen Sie die Parameter der Dampfentwachsung und die Vermeidung von Schalenfehlern kennen – mit Informationen zur zeitlichen Steuerung des Druckzyklus und Expertentipps zur Fehlerbehebung beim Feinguss.
Grundlegende Mechanismen: Warum die Dampfentwachsung über die Qualität Ihrer Formschalen entscheidet
Die Entwachsung ist die störungsanfälligste Phase des Feingusses. In unseren Gießereiversuchen führt ein nicht optimierter Zyklus nicht nur zu geringfügigen Fehlern – er kann die ungebrannten Formschalen auseinanderreißen, noch bevor sie überhaupt den Ausbrennofen erreichen. Die richtige Steuerung der Parameter für die Dampfentwachsung und die Vermeidung von Schalenfehlern beginnt mit dem Verständnis der Vorgänge im Inneren dieses geschlossenen Druckbehälters während der ersten entscheidenden Sekunden.
Wie die schlagartige Erwärmung die Keramikformschale vor der Wachsausdehnung schützt
Das Modellwachs dehnt sich bei Wärmeeinwirkung stark aus, während die umgebende Keramikformschale starr bleibt. Um zu verhindern, dass das sich ausdehnende Modell die Form sprengt, nutzen wir eine schnelle Wärmeübertragung durch gesättigten Dampf.
- Sofortiges Aufschmelzen der Oberfläche: Hochdruckdampf erzeugt an der Außenseite der Formschale sofortige Kondensation und leitet die Wärme direkt an die Grenzschicht des Wachses weiter.
- Volumenentlastung: Die äußerste Wachsschicht schmilzt innerhalb von weniger als fünf Sekunden zu einem Flüssigkeitsfilm.
- Kapillarabfluss: Sobald diese Grenzschicht verflüssigt ist, fließt sie durch das Angusssystem ab und schafft einen entscheidenden Expansionsspalt, bevor sich die innere Wachsmasse erwärmt und ausdehnt.
Physik der thermischen Wachsausdehnung im Vergleich zur Umfangsspannung der Keramikformschale
Der mechanische Konflikt beim Entwachsen lässt sich auf eine erhebliche Diskrepanz der Wärmeausdehnungskoeffizienten (WAK) zurückführen. Modellwachse dehnen sich deutlich schneller aus als kolloidalsilica-gebundene keramische Formschalen.
- Die Ausdehnungsdifferenz: Ungefülltes Modellwachs weist zwischen Raumtemperatur und Schmelzpunkt eine volumetrische Wärmeausdehnung von etwa 8% bis 12% auf. Keramische Formschalensysteme dehnen sich im gleichen Temperaturbereich um weniger als 1% aus.
- Versagen durch Umfangsspannung: Bei einer verzögerten Wärmeübertragung dehnt sich das Wachsvolumen aus, während es noch in fester Form eingeschlossen ist. Dadurch entstehen extreme innere Umfangsspannungen an den konkaven Oberflächen und scharfen Innenradien der Formschale.
- Die Versagensgrenze: Sobald der Innendruck den grünen Biegebruchmodul (MOR) der keramischen Formschale überschreitet – der häufig zwischen 3,5 und 6,0 MPa liegt –, tritt sofort ein Zugversagen auf, das zu Längsrissen in der Formschale führt.
| Eigenschaft | Modellwachs (typisch) | Keramische Formschale (Grünzustand) | Mechanische Auswirkung |
|---|---|---|---|
| Volumetrische Ausdehnung | 8% bis 12% | < 1% | Verursacht eine massive innere Verdrängung |
| Thermische Leitfähigkeit | Niedrig (Isolator) | Mäßig | Die Wachsoberfläche muss schmelzen, bevor sich der Wachskern erwärmt. |
| Zugfestigkeits- / Bruchgrenze | Plastische Streckgrenze | Niedrige Grünfestigkeit (MOR) (3,5–6 MPa) | Die Schale reißt unter Umfangsspannung, wenn diese nicht abgebaut wird. |
Wesentliche Unterschiede: Dampfautoklaven vs. Entwachsen durch Flammenschock
Die Wahl der richtigen Entwachsungsanlage bestimmt, wie Sie Ihre Schalen aufbauen und Ihre Wärmebudgets ausbalancieren. Im Folgenden vergleichen wir die betrieblichen Gegebenheiten:
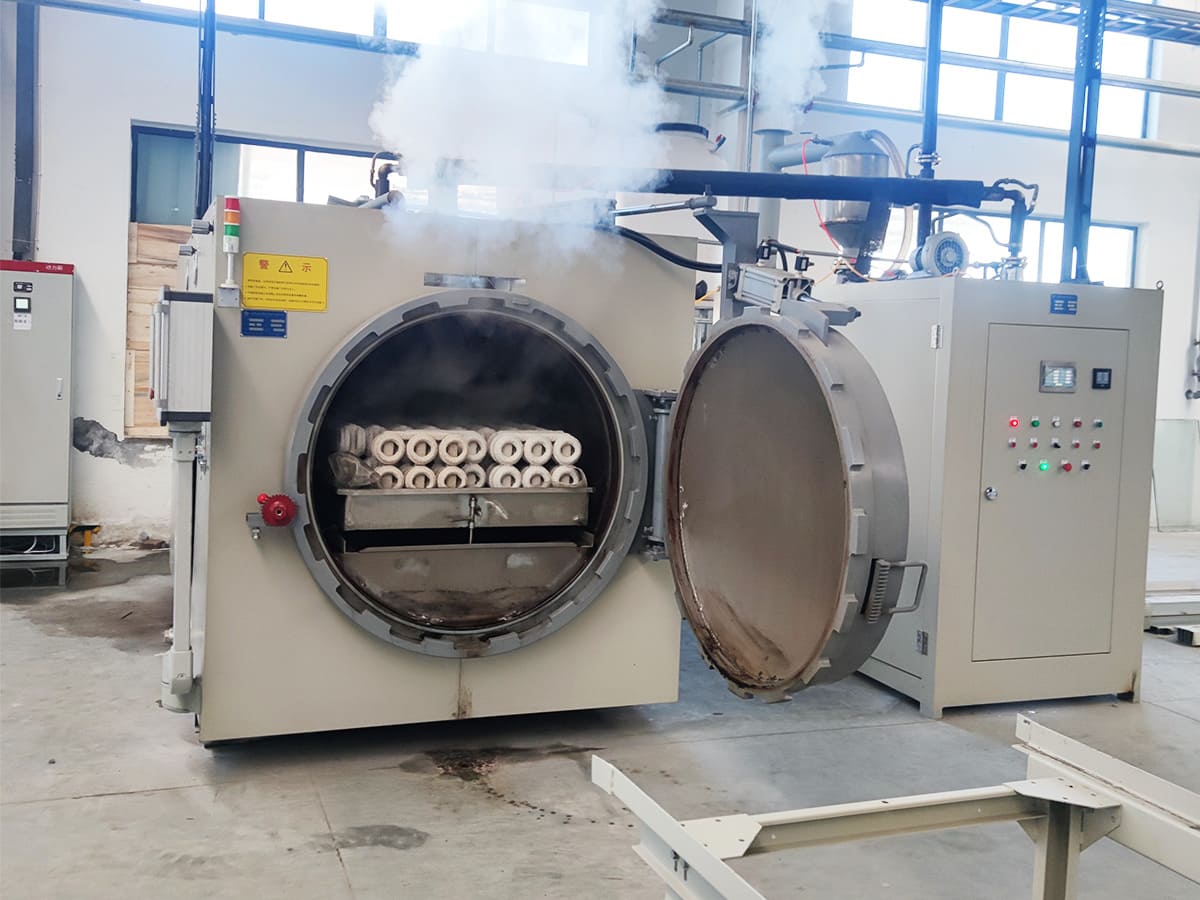
- Dampf-Autoklave Dewaxing: Verwendet gesättigten Dampf unter Druck (6 bis 8 bar), um Wärme durch schnelle Phasenwechselkondensation zu übertragen. Der äußere Kammerdruck hilft, den inneren Ausdehnungskräften des Wachses entgegenzuwirken und gleichzeitig gleichmäßige Temperaturen bei dicht angeordneten Wachsmodellen zu gewährleisten. Das Wachs wird vollständig in sauberem, wiederverwendbarem Zustand zurückgewonnen, ohne verbrannt zu werden.
- Entwachsen durch Flammenschock: Hierbei kommen atmosphärische Hochtemperaturöfen (800 °C bis 1000 °C) zum Einsatz, um die Wachsschicht durch einen extremen Temperaturschock aufzubrechen. Obwohl dadurch Druckbehälter überflüssig werden, sind eine höhere Temperaturwechselbeständigkeit der Schale erforderlich, besteht bei komplexen Bauteilen das Risiko einer unvollständigen Wachsentfernung und wird das Wachs als Brennstoff verbraucht, anstatt es sauber zurückzugewinnen.
Die Kontrolle des anfänglichen Wärmeschubs entscheidet darüber, ob das Modell gleichmäßig entweicht oder die Feingussform mittig aufreißt. Eine zuverlässige Fehlervermeidung erfordert eine präzise Steuerung dieses Übergangszeitraums.
Kritische Parameter beim Dampfentwachsen, die Sie kontrollieren müssen
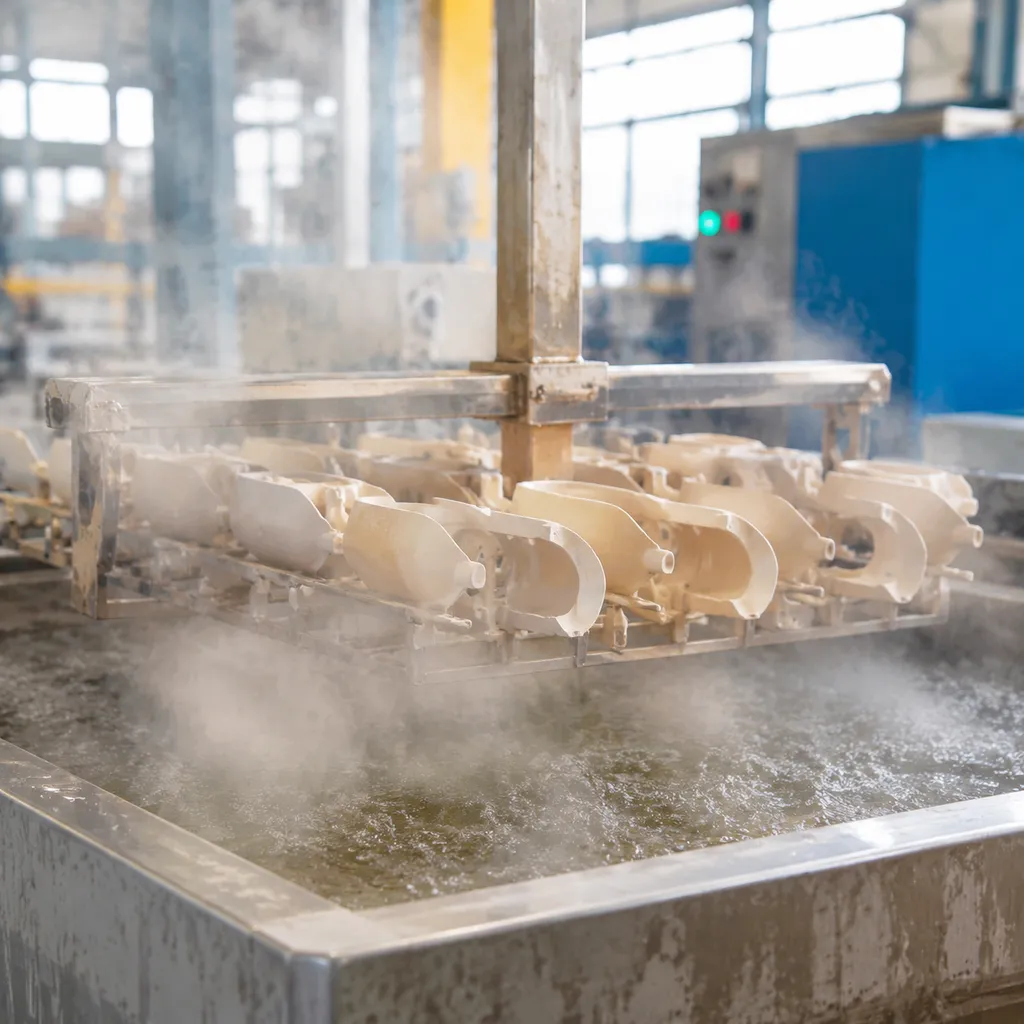
Bei der Feinabstimmung Ihres Autoklavenzyklus kommt es auf ein Wettrennen mit der Wärmeausdehnung an. Dringt die Wärme tief in das Modell ein, bevor die Oberfläche schmilzt und das Wachs entweichen kann, dehnt sich das Wachs aus, erzeugt starke Umfangsspannungen und lässt die Form weit aufreißen. Eine strenge Kontrolle der primären der Parameter für die Dampfentwachsung und die Vermeidung von Schalenfehlern Die Protokolle erfordern die Festlegung enger Betriebsgrenzen hinsichtlich Druck, Wärmeübertragung und Zeitsteuerung.
| Parameter | Ziel-Betriebsbereich | Kritisches Ausfallrisiko bei Abweichung von den Spezifikationen |
|---|---|---|
| Druckanstiegsrate | Von 0 auf 7–8 bar in weniger als 7–10 Sekunden | Rissbildung in der Formschale durch Ausdehnung des festen Kernwachses |
| Dampftemperatur | 160 °C bis 180 °C (Sattdampf) | Unvollständiges Aufschmelzen der Grenzschicht / überhitztes Trockengas |
| Entwachsungsdauer | 10 bis 15 Minuten | Übermäßiges Einweichen des keramischen Bindemittels oder Verbleib nicht evakuierten Wachses |
| Druckabbaurate | Kontrollierter linearer Druckabfall (30–45 Sekunden) | Explosionsartiges Abplatzen der Deckschicht durch eingeschlossenen Dampf |
| Akkumulatordruck | 10 bis 12 bar (dedizierte Reserve) | Druckverzögerung beim Öffnen des Autoklav-Einlassventils |
Druckaufbaugeschwindigkeit: Erreichen von 6 bis 8 bar in weniger als 10 Sekunden
Die ersten zehn Sekunden entscheiden darüber, ob eine Form intakt bleibt. Wir stellen unsere Anlage so ein, dass sie Dampfentwachsungsautoklaven, wodurch das Wachs schnell entfernt wird innerhalb von 7 bis 10 Sekunden nach der Ventilbetätigung mindestens 6 bis 8 bar erreicht.
- Der Mechanismus: Der sofortige Dampfdruck erzeugt einen unmittelbaren thermischen Schock auf der Wachsschicht direkt an der Primärschicht.
- Das Ziel: Eine dünne Grenzschicht des Wachses (etwa 0,5 bis 1,0 mm) wird sofort verflüssigt.
- Die Regel: Wenn der Druckaufbau länger als 15 Sekunden dauert, dringt die Wärme in den gesamten Wachskern ein. Der Kern dehnt sich volumetrisch aus, während er noch fest ist, und sprengt die ungebrannte Schale entlang der Trennlinien und scharfen Radien auf.
Betriebsdampftemperatur und Sättigungsgrad (160 °C bis 180 °C)
Ziel ist gesättigter Dampf mit einer Temperatur zwischen 160 °C und 180 °C. Gesättigter Dampf bietet einen wesentlich höheren Wärmeübergangskoeffizienten durch latente Wärme als überhitzter Trockendampf oder Heißluft.
- Vermeiden Sie feuchten Niederdruckdampf unter 150 °C. Er kondensiert übermäßig, wodurch sich Wasser im Formhohlraum sammelt, das die Wärmeübertragung verlangsamt und die Wachsabläufe verstopft.
- Vermeiden Sie überhitzten Dampf. Er verhält sich wie ein trockenes Gas, verringert die Wärmeübertragungsrate direkt an der Grenzfläche zum Modell und führt zu einer verzögerten Aufschmelzung der Grenzschicht.
Kalibrierung der Haltezeit: Abstimmung zwischen dem Ausschmelzen des Wachses und der Durchfeuchtung der Formschale
Sobald der Spitzendruck erreicht ist, halten Sie die Haltezeit nur so lange wie nötig, um die Modelle vollständig auszuschmelzen – typischerweise zwischen 10 und 15 Minuten, abhängig von der Cluster-Masse und dem Angussdurchmesser.
- Zu kurze Haltezeit (< 8 Min.): Lässt größere Wachsmengen in dickwandigen Bereichen zurück, was beim Ausbrennen der Formschale zu schweren Abplatzungen und Durchbrüchen führt.
- Zu lange Haltezeit (> 18 Min.): Sättigt das poröse kolloidale Siliziumdioxid- oder Ethylsilikat-Bindemittel mit unter Druck stehendem Dampf, wodurch die Festigkeit der ungebrannten Bindung abnimmt und bereits vor der Handhabung Mikrorisse entstehen.
Kontrollierte Abluft- und Druckentlastungsraten
Lassen Sie den Autoklavdruck niemals schlagartig ab. Während der Druckaufbau nahezu unmittelbar erfolgen muss, erfordert die Druckentlastung einen dosierten, kontrollierten Dampfaustritt über einen Zeitraum von 30 bis 45 Sekunden.
Keramische Formschalen sind von Natur aus porös und nehmen während der Haltephase Dampf auf. Wird der Kammerdruck innerhalb von 5 Sekunden auf Atmosphärendruck abgesenkt, entsteht ein Druckunterschied zwischen der Innenwand der Formschale und der Kammer. Der in den Poren der Schale eingeschlossene Dampf dehnt sich explosionsartig nach außen aus und verursacht dadurch eine Ablösung der inneren Deckschicht sowie Oberflächenabplatzungen.
Dimensionierung des Dampfakkumulator-Volumens für eine verzögerungsfreie Druckversorgung
Ein herkömmlicher Dampfkessel kann allein nicht schnell genug Dampf erzeugen, um eine Autoklavenkammer in weniger als 10 Sekunden zu füllen. Um Druckverzögerungen zu vermeiden, betreiben wir direkt vor dem Entparaffinierungsbehälter einen separaten Dampfspeicher:
- Dimensionierungsverhältnis: Dimensionieren Sie den Dampfspeicher auf mindestens das 3- bis 4-Fache des freien Volumens der beladenen Autoklavenkammer.
- Druckdifferenz: Beaufschlagen Sie den Dampfspeicher mit 10–12 bar, sodass beim Öffnen des Hauptzufuhrventils eine sofortige, massive Druckwelle in die Betriebskammer mit 7–8 bar einströmt, ohne den Druck in der Hauptdampfleitung abzusenken.
Erkennung häufiger Schalenfehler durch unsachgemäße Entparaffinierung

Wenn unser Dampfentparaffinierungsprozess nicht optimal eingestellt ist, trägt die Keramikschale die Folgen. Das Verständnis dieser Fehlerarten ist der erste Schritt zur Reduzierung der Ausschussquote in der Gießerei. Investitionsgießprozess.
Hier sind die häufigsten Fehler, die wir in der Gießerei beobachten, wenn die Parameter der Dampfentparaffinierung nicht korrekt eingestellt sind:
- Längs- und Radialrisse: Diese Risse treten typischerweise entlang scharfer Radien oder an Übergängen auf, an denen sich die Wandstärke der Schale abrupt ändert. Sie werden fast immer durch ungleichmäßige Erwärmung oder übermäßige Umfangsspannung verursacht, wenn sich das Wachs schneller ausdehnt, als die Schale dies aufnehmen kann.
- Ablösung und Abplatzungen der Deckschicht: Wenn der Druckanstieg zu langsam erfolgt oder die Dampfdurchdringung ungleichmäßig ist, kann die innere Deckschicht ihre Haftung zu den darunterliegenden Schichten verlieren. Dies führt zu Oberflächenabplatzungen, die die Qualität der Gussoberfläche beeinträchtigen.
- Bersten der ungebrannten Keramikschale: Dies ist ein schwerwiegendes Versagen, das dadurch verursacht wird, dass sich das Wachs im Inneren ausdehnt, bevor das Oberflächenwachs schmelzen und abfließen kann. Es tritt normalerweise auf, wenn der Autoklavendruck nicht schnell genug den erforderlichen Schwellenwert erreicht.
- Verformung und Maßabweichungen durch Kriechen: Dünnwandige Bereiche der Schale neigen zum Durchhängen oder Kriechen, wenn die Autoklaventemperatur zu lange zu hoch bleibt. Dadurch wird die Grünfestigkeit der Keramik geschwächt, bevor das Wachs vollständig entfernt wurde.
- Ascherückstände und Wachseinschlüsse: Eine unzureichende Wachsentfernung, die häufig durch verstopfte Ablassleitungen oder eine falsche Ausrichtung des Modells verursacht wird, hinterlässt eingeschlossenes Wachs oder Asche. Diese Verunreinigungen beeinträchtigen unmittelbar die Reinheit des Gussteils und führen zu nichtmetallischen Einschlüssen im fertigen Metallguss.
Vorbeugung von Rissen durch vorgelagerte Formschalenherstellung und Modellvorbereitung
Die Einstellungen des Autoklaven sind bedeutungslos, wenn die Formschale bereits beschädigt in die Kammer gelangt. In unserer Gießerei betrachten wir die Beständigkeit beim Entwachsen als eine vorgelagerte Herausforderung bei der Werkzeugherstellung und dem Tauchbeschichten. Wenn Sie dem sich ausdehnenden Wachs keinen Fluchtweg ermöglichen oder keine Formschale herstellen, die den frühen mechanischen Belastungen standhält, reißt die Form, bevor der Dampf seine volle Temperatur erreicht.
Optimierung der Formschalenpermeabilität und der Trocknung zwischen den Beschichtungsschichten
Eine ungebrannte Formschale muss atmungsaktiv sein. Wenn Dampf auf die Form trifft, führt eine geringe Permeabilität der ungebrannten Formschale dazu, dass sich interne Dampftaschen und flüchtige Gase ansammeln, wodurch der Innendruck ansteigt, bevor das Wachs entweichen kann.
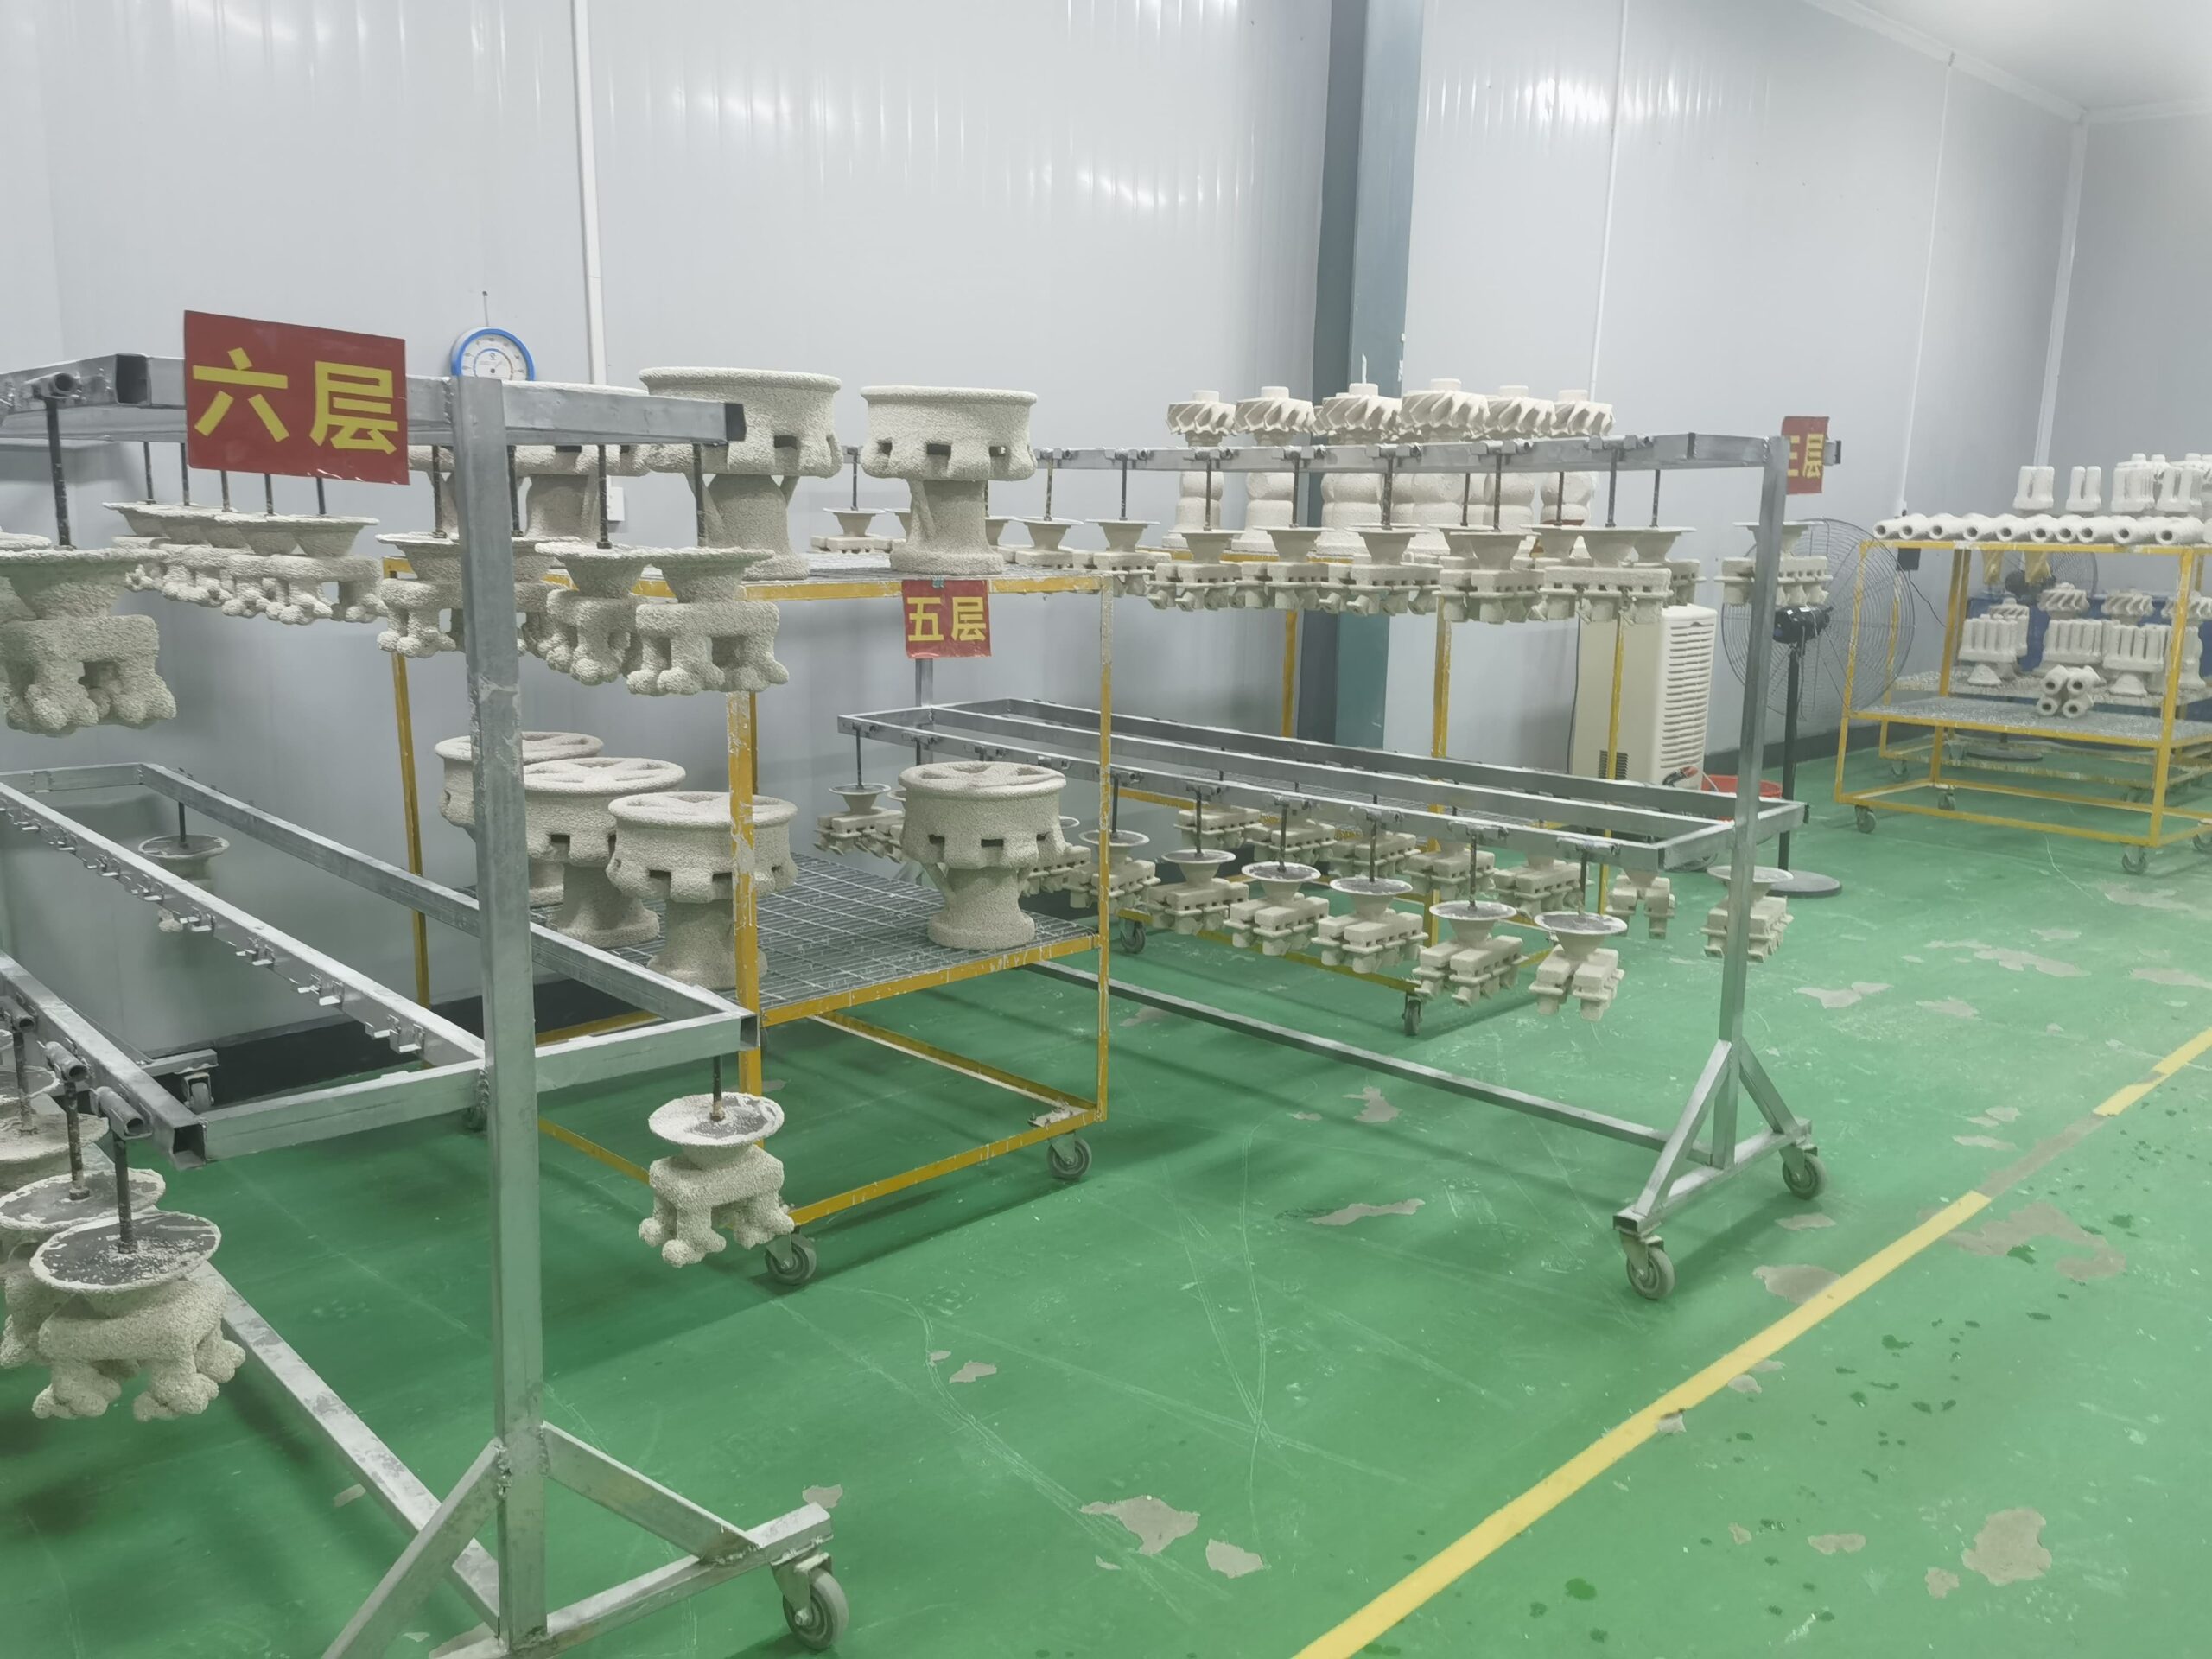
- Strenge Trocknungskontrollen einhalten: Wir trocknen Grundbeschichtungen bei einer relativen Luftfeuchtigkeit von 50 % bis 55 % und Stützbeschichtungen bei etwa 40 % bis 50 %, wobei eine ausreichende Luftzirkulation gewährleistet wird. Nicht getrocknete Feuchtigkeit verdampft während des Entwachsens schlagartig und sprengt die Beschichtungsschichten von innen auseinander.
- Schlickerviskosität kontrollieren: Übermäßig dickflüssige Suspensionen beeinträchtigen die Haftung zwischen Schlicker und Stuckschicht. Die Standardisierung Ihrer Tauchzyklen mithilfe von automatisierten Anlagen zum Tauchen, Besanden und Trocknen keramischer Schalenformen gewährleistet eine reproduzierbare Schlickerschichtdicke, eine korrekte Einbettung des feuerfesten Materials und eine gleichmäßige Porosität in jeder einzelnen Schicht.
Verstärkung hochbeanspruchter Schalenbereiche durch strukturelle Verstärkungsschichten
Keramische Schalen versagen naturgemäß häufig an scharfen Ecken, Innenradien und rückspringenden Winkeln, an denen sich Umfangsspannungen konzentrieren.
- Zusätzliche lokale Tauchbeschichtungen: Wir tragen manuell oder robotergestützt gezielte zusätzliche Schichten auf bekannte Spannungsspitzen, Angusskanalverbindungen und Übergänge von dicken zu dünnen Bereichen auf.
- Auswahl grobkörniger Besandung: Wechseln Sie schnell vom feinen Primärfeuerfestmaterial (200-Mesh-Mehl) zu gröberem Stützstuck (30/50 oder 16/30 Mesh aus Quarzglas oder Aluminiumsilikat). Die groben Körner sorgen für die erforderliche mechanische Verzahnung der Struktur, um plötzliche radiale Ausdehnungen während der ersten kritischen Sekunden aufzunehmen.
Anpassung der Modellwachsrezepturen: gefüllte Wachse im Vergleich zu Mischungen mit geringer Wärmeausdehnung
Die Wahl des Wachses bestimmt, welchem Ausdehnungsdruck die Schale standhalten muss.
| Wachstyp | Thermische Volumenausdehnung (20 °C bis 100 °C) | Bruchrisiko der ungebrannten Schale | Optimaler Anwendungsbereich in der Fertigung |
|---|---|---|---|
| Ungefülltes Wachs | 8,5 % – 12,0 % | Hoch | Komplexe dünnwandige Bauteile; erfordern extrem schnelle Dampftemperaturrampen |
| Polymergefülltes Wachs | 4,5 % – 6,5 % | Niedrig | Massive Querschnitte, Gussteile für den konstruktiven Ingenieurbau |
| Emulgiertes (wassergefülltes) Wachs | 5,0 % – 7,0 % | Mäßig | Allgemeine kommerzielle Gussteile; gute Maßstabilität |
Bei gefüllten Wachsen wird ein Teil des Rohkohlenwasserstoffvolumens durch inerte Polymerfüllstoffe ersetzt. Da sich der Füllstoff thermisch nicht mit derselben Geschwindigkeit ausdehnt, verringert sich die gesamte Volumenausdehnung erheblich, wodurch die Spannungen unterhalb der Bruchfestigkeit der Schale bleiben.
Hinzufügen von Entlüftungsbohrungen, Musterentlüftungen und Entlastungsschnitten
Dicke Wachsabschnitte dehnen sich schneller aus, als die Wärme sie bis zum Kern verflüssigen kann. Wir gleichen diese hydraulische Volumenausdehnung durch Änderungen an der Musterbaugruppe aus:
- Entlüftungsbohrungen bohren: Diese werden direkt am Fuß massiver Gießkanäle oder Eingusstrichter angebracht, damit das verflüssigte Wachs der Deckschicht sofort auf den Boden des Autoklaven abfließen kann.
- Hohlraumentlüftungen mit Muster einfügen: Führen Sie lösliche oder wachsextrudierte Hohlkerne durch massive Bereiche. Der Kern weicht nach innen in den Hohlraum aus, anstatt nach außen gegen die Keramikwand zu drücken.
- Interne Entlastungsschnitte zur Ausdehnung einarbeiten: Bei massiven Sacktaschen sägen Sie vor der Endmontage Entlastungsnuten in die Wachsmodelle, um dem expandierenden Material einen Weg des geringsten Widerstands zu bieten.
Bewährte Verfahren für die Einrichtung, Überwachung und Wartung von Autoklaven
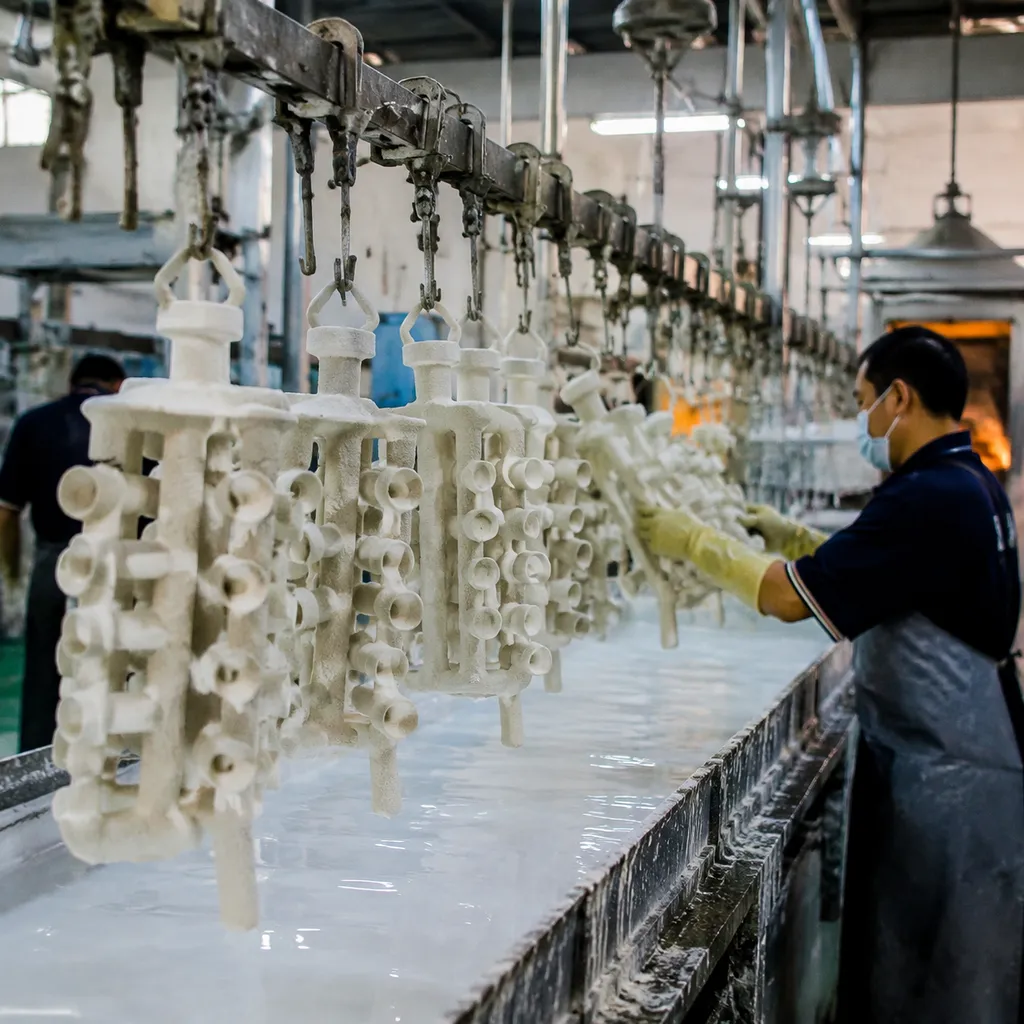
Eine gleichbleibende Dampfentwachsung erfordert eine konsequente Maschinenwartung. Selbst eine Verzögerung von zwei Sekunden während der Dampfbeaufschlagung kann ungebrannte Schalen zum Bersten bringen. Wir halten unsere Autoklavenausrüstung durch standardisierte mechanische Einstellungen, strenge Sensorprüfungen und saubere Wachsauslaufleitungen präzise abgestimmt, um Ausschusschargen zu vermeiden.
Dimensionierung pneumatischer Schnellschalt-Bypassventile für eine schnelle Einleitung
Standard-Prozessventile öffnen sich zu langsam, um den für die Schockentwachsung erforderlichen Temperaturschock zu erzeugen. Sie benötigen spezielle, schnell schaltende pneumatische Bypassventile, die für den Einsatz mit Sattdampf ausgelegt sind.
- Ventilbauart: Pneumatische Kugel- oder Schrägsitzventile mit hohem Durchfluss und vollem Durchgang.
- Betätigungsgeschwindigkeit: Muss sich innerhalb von weniger als 1,5 Sekunden.
- vollständig von 0% auf 100% öffnen. Die Dimension der Versorgungsleitung des Dampfspeichers darf niemals reduziert werden. Wenn Ihr Speichersammler einen Durchmesser von 3 Zoll (DN80) hat, muss Ihr Haupt-Einspritzventil mindestens ebenfalls 3 Zoll groß sein. Eine Einschränkung des Strömungsprofils führt zu nachgelagerten Druckabfällen, die Ihre Druckaufbaukurve beeinträchtigen.
- Druckluftversorgung als Reserve: Installieren Sie einen separaten lokalen Druckluftspeicherbehälter in der Druckluftleitung des Ventilantriebs, damit Druckabfälle in der zentralen Werkstatt-Druckluftversorgung niemals die Ventilhubzeiten verlängern.
Vermeidung von Verstopfungen der Ablassleitungen durch erstarrte Wachsablagerungen
Ein verstopfter Wachsablauf erzeugt sofort einen Gegendruck, schließt flüssiges Wachs im Gehäusehohlraum ein und führt zum hydrostatischen Versagen der Form.
- Dampfbegleitheizung: Umwickeln Sie sämtliche Wachsabgasleitungen, Abblaseleitungen und Sammelventile durchgehend mit einer Dampfbegleitheizung oder leistungsstarken elektrischen Heizmänteln, die auf 110 °C bis 120 °C (230 °F bis 248 °F) eingestellt sind.
- Gefälle und Schwerkraft: Verlegen Sie alle unteren Ablassverteiler mit einem Mindestgefälle von 15 Grad nach unten direkt in den Wachsrückgewinnungstank. Vermeiden Sie horizontale Leitungsabschnitte von mehr als 12 Zoll.
- Automatisierte Spülzyklen: Programmieren Sie am Ende jedes Entwachsungszyklus eine 3- bis 5-sekündige Hochdruck-Dampfausblasung, um verbleibende Wachströpfchen von den Sitzflächen zu entfernen, bevor sie erstarren.
Regelmäßige Sensorkalibrierung für Kammerdruck und Dampfqualität
Wenn Ihre Messgeräte auch nur um 0,5 bar abweichen, geraten Ihre Zyklusparameter außer Kontrolle. Wir überprüfen mechanische Manometer und elektronische Druckmessumformer wöchentlich gegenseitig.
| Komponente | Inspektionshäufigkeit | Betriebsstandard | Maßnahmen bei Abweichungen |
|---|---|---|---|
| Druckmessumformer | Alle zwei Wochen | Zweikanalige Übereinstimmung innerhalb von ±0,05 bar | Sensor sofort neu kalibrieren oder austauschen |
| Kammer-RTD-Sonden | Monatlich | Abgleich mit der Sattdampftabelle (±1 °C) | Sonde austauschen; auf Wachsbeschichtung prüfen |
| Dampfwasserabscheider | Wöchentlich | Kein Flüssigkeitsmitriss am Autoklaveneinlass | Mechanische Schwimmerkondensatableiter warten |
| Abluftschalldämpfer | Wöchentlich | Freier Durchfluss ohne Druckrückstau | Im Lösungsmitteltank einweichen, um Wachsdämpfe zu entfernen |
Einrichtung von Echtzeit-Druckabfallalarmen und Zyklusprotokollierung
Die digitale Zyklusüberwachung erkennt mechanische Fehler, bevor ein gesamtes Gestell mit Baugruppen verloren geht. Wir erfassen Druckkurven im Millisekundentakt, um Folgendes sicherzustellen Gussqualitätsstandards für zuverlässige Metallteile durch.
- Verriegelungen der Druckanstiegsrate: Einen automatisierten SPS-Abbruchgrenzwert festlegen. Wenn die Kammer innerhalb von 8 bis 10 Sekunden nach der Ventilbetätigung nicht 6 bar erreicht, einen optischen und akustischen Alarm auslösen und die Charge für eine zerstörungsfreie Prüfung kennzeichnen.
- Druckabfallgrenzwerte: Überwachen Sie die Haltezeit im stationären Zustand. Ein Druckabfall von mehr als 0,3 bar während der Haltephase weist auf undichte Türdichtungen, klemmende Auslassventilsitze oder ein unzureichendes Speichervolumen des Druckspeichers hin.
- Datenprotokollierung im Prozessdatenarchiv: Protokollieren Sie jeden einzelnen Durchlauf mit Zeitstempeln, maximalen Druckanstiegsgeschwindigkeiten, Haltetemperaturen und Zeitpunkten des Druckabfalls beim Entlüften. Der Vergleich der Zykluskurven über verschiedene Produktionsschichten hinweg ist der schnellste Weg, um Verschleiß an Ventilen und Dichtungen zu erkennen, bevor es zu katastrophalen Rissen in der Formschale kommt.
Häufig gestellte Fragen: Parameter für das Dampfentwachsen und Vermeidung von Formschalenfehlern
Wie lange darf die Druckbeaufschlagung maximal dauern, um Rissbildung zu verhindern?
Wir halten die Druckbeaufschlagung im Autoklaven unter 10 Sekunden, wobei ein optimaler Zielwert zwischen 4 und 7 Sekunden liegt, um einen Druck von 6 bis 8 bar zu erreichen.
Wenn sich Ihre Druckanstiegsrampe über 10 bis 12 Sekunden hinaus verzögert, geht der Effekt des schlagartigen Aufschmelzens verloren. Anstatt eine mikroskopisch dünne äußere Grenzschicht zu verflüssigen, um den Druck abzubauen, dringt die Wärme tief in die gesamte Wachsmasse ein. Der feste Kern dehnt sich thermisch aus und erzeugt Umfangsspannungen, die die Zugfestigkeit der ungebrannten Formschale überschreiten und die Keramikform vollständig aufreißen. Eine schnelle Ventilbetätigung und speziell dafür vorgesehene Druckspeicher in unseren Dewaxing-Dampfautoklav Systemen gewährleisten einen sofortigen Druckanstieg ohne Verzögerung.
Warum bekommen ungebrannte Formschalen Risse, obwohl der Autoklav einen normalen Druck anzeigt?
Das Erreichen des angestrebten Druckwerts in bar garantiert noch keinen fehlerfreien Entwachsungsprozess. Wenn Formschalen trotz normaler Manometeranzeigen versagen, sollten Sie nach folgenden versteckten Ursachen suchen:
- Zufuhr von Nassdampf: Eine geringe Dampfqualität führt Kondensat in die Kammer, wodurch die Schalenoberfläche abgekühlt wird, anstatt schnell latente Wärme zuzuführen.
- Verstopfte Abflussleitungen: Erstarrte Wachsablagerungen im unteren Entlüftungskanal behindern den Durchfluss und schließen expandierendes flüssiges Wachs im Cluster ein.
- Geringe Permeabilität der grünen Schale: Zu hoher Kolloid-Silica-Anteil in getrockneten Deckschichten bildet eine undurchlässige Barriere, die Feuchtigkeit einschließt, welche innerhalb der Schalenwand zu Hochdruckdampf verdampft.
- Nicht entlüftete thermische Massen: Massive Ansätze oder dicke Wachsverstärkungen verfügen nicht über Entlüftungsöffnungen im Modell, sodass sich die thermische Ausdehnung direkt gegen scharfe Innenkanten richtet. Diese mechanischen Fehler untersuchen wir ausführlicher in unserer detaillierten Analyse zu Ursachen für Schalenrisse beim Feinguss – verständlich erklärt.
Wie wirkt sich die relative Luftfeuchtigkeit während der Schalentrocknung auf die Beständigkeit beim Entwachsen aus?
Die relative Luftfeuchtigkeit (RH) beeinflusst unmittelbar die Grünfestigkeit und die Restfeuchtigkeit Ihrer Keramikform, noch bevor diese überhaupt in den Autoklaven gelangt:
| Trocknungsraumbedingungen | Auswirkungen auf die Schale beim Entwachsen | Hauptfehler |
|---|---|---|
| Hohe relative Luftfeuchtigkeit (>70 %) | Die Rückschichten halten strukturelles Wasser zurück; die Bindemittel der Schlicker vernetzen sich nicht vollständig. | Explosive innere Dampfabsprengungen und katastrophales Bersten der Schale. |
| Optimale relative Luftfeuchtigkeit (45 %–55 %) | Gleichmäßige Gelierung des Bindemittels; kontrollierte Permeabilität des Grünkörpers und maximale Bindungsfestigkeit. | Saubere Ablösung an der Wachsgrenzfläche ohne strukturelle Delamination. |
| Niedrige relative Luftfeuchtigkeit (<35 %) | Beschleunigte Hautbildung an der Oberfläche; Spannungen bauen sich zwischen der Primär- und den Rückschichten auf. | Ablösung der Deckschicht und feine Haarrisse vor dem Einbringen in den Autoklaven. |
Kann eine Keramikschale mit feinen Entwachsungsrissen vor dem Ausbrennen noch gerettet werden?
In 95 % der Fälle sollten Sie nicht versuchen, einen Entwachsungsriss auszubessern.
Ausbesserungsschlicker überbrücken feine Risse nicht über die gesamte Wandstärke. Sobald beim Gießen die geschmolzene Legierung auf den Defekt trifft, wird die Ausbesserung durch den ferrostatischen Druck aufgesprengt, was zu Metallausläufen oder starken Metallgraten führt.
Wenn ein Riss rein oberflächlich ist und sich auf eine äußere Rückschicht beschränkt: 1. Den Riss mit einem hochviskosen Zirkonschlicker ausstreichen, der mit Keramikbindemittel vermischt wurde. 2. Den betroffenen Bereich fest mit Keramikfaserklebeband umwickeln. 3. Vor dem Brennen eine zusätzliche Ausbesserungsschicht aus Schlicker und Stuckmaterial über dem Klebeband auftragen.
Faustregel für Gießereien: Wenn sich der Riss bis zur primären Deckschicht erstreckt oder entlang eines scharfen Bauteilradius verläuft, muss die gesamte Ansammlung sofort ausgesondert werden.
Welche Wachseigenschaften verursachen beim Entwachsen das höchste Risiko eines Schalenversagens?
Die gefährlichsten Wachseigenschaften in der Gießerei sind:
- Hohe volumetrische Ausdehnung: Ungefüllte Paraffinwachse mit geradkettiger Struktur dehnen sich zwischen Raumtemperatur und 70 °C um 8 % bis 10 % ihres Volumens aus.
- Breite Schmelzbereiche: Mischungen, die über einen weiten Temperaturbereich allmählich erweichen, dehnen sich stark aus und behalten dabei genügend mechanische Steifigkeit, um Keramikwände zu durchbrechen.
- Geringe Wärmeleitfähigkeit: Wachs, das der Aufnahme von Oberflächenwärme widersteht, verzögert die Bildung einer flüssigen Gleitschicht an der Keramikgrenzfläche.
Um gefährdete Schalen zu schützen, sollten Sie auf Modellwachse umsteigen, die mit 15 % bis 30 % vernetzten Polymeren oder organischen Füllstoffen versetzt sind. Füllstoffe verdrängen einen Teil des Rohwachsvolumens und reduzieren die Netto-Wärmeausdehnung auf ein beherrschbares Maß von 4 % bis 6 %.
 German
 English
 Russian