
12. November 2026
Erfahren Sie, wie eine Wachsinjektionsmaschine im Feinguss funktioniert – von der kontrollierten Wachsaufbereitung über das Einspritzen und Abkühlen bis hin zum Entformen und zur Automatisierung.
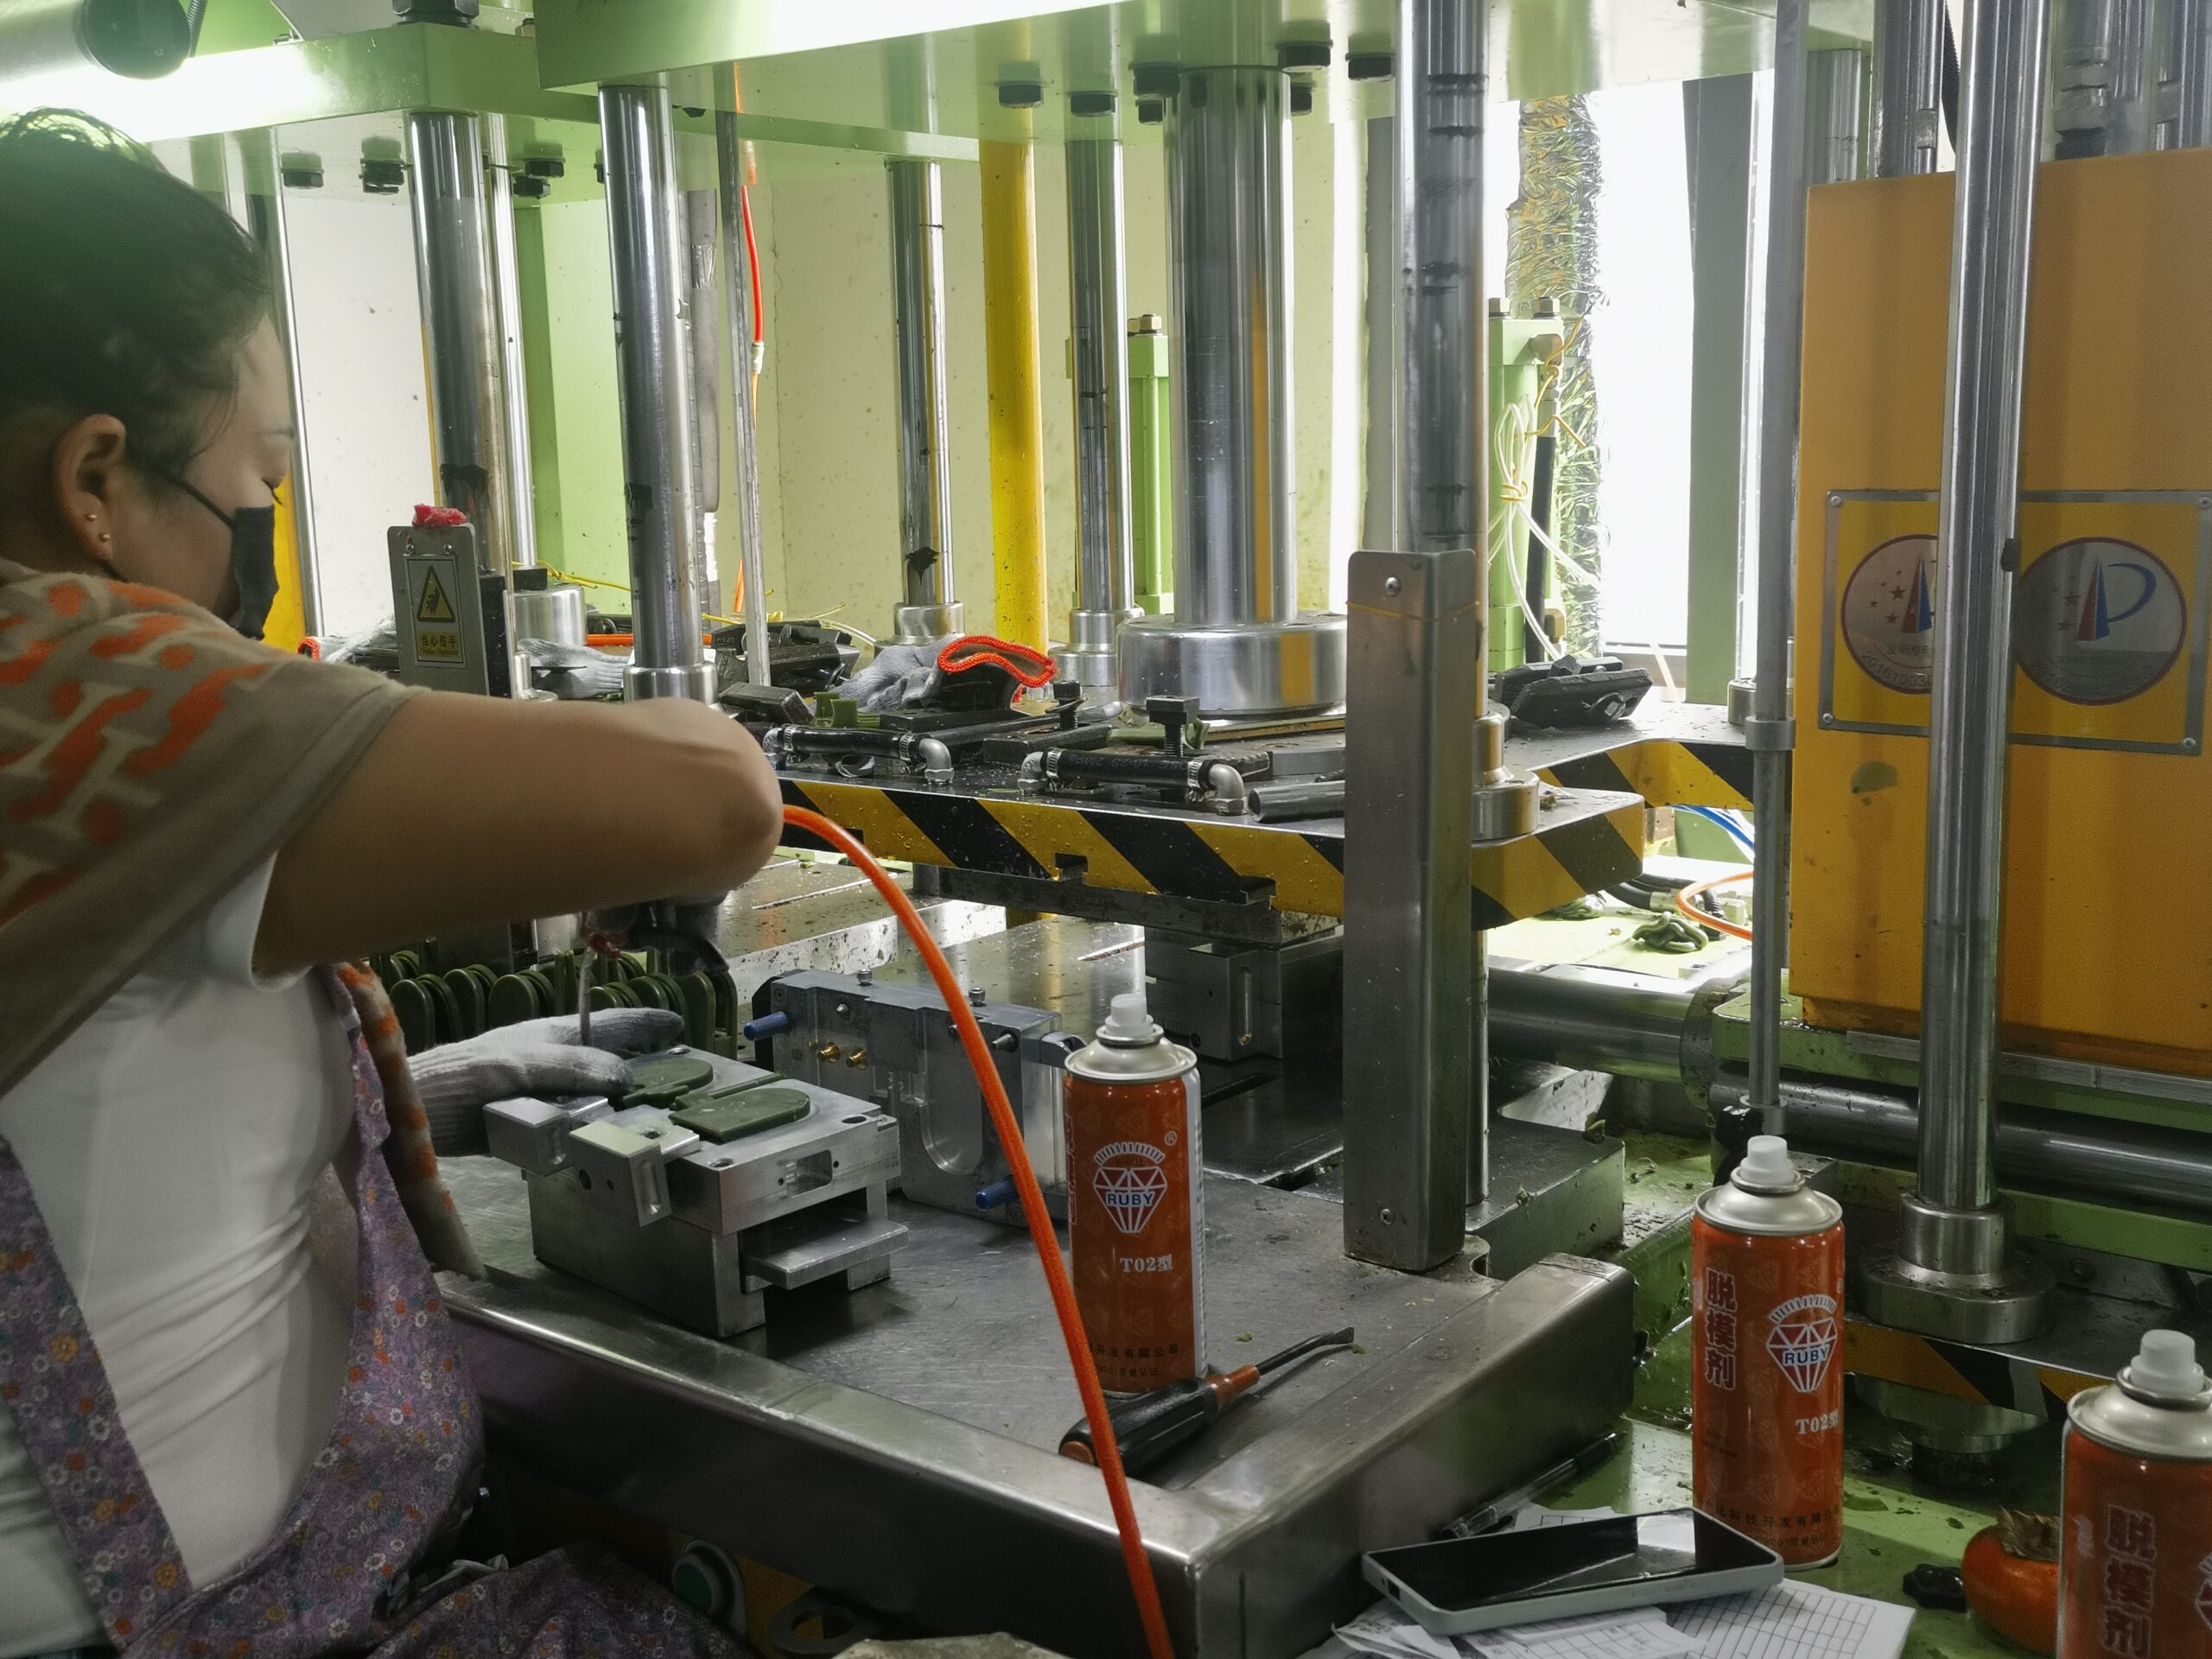
Was ist eine Wachsinjektionsmaschine?
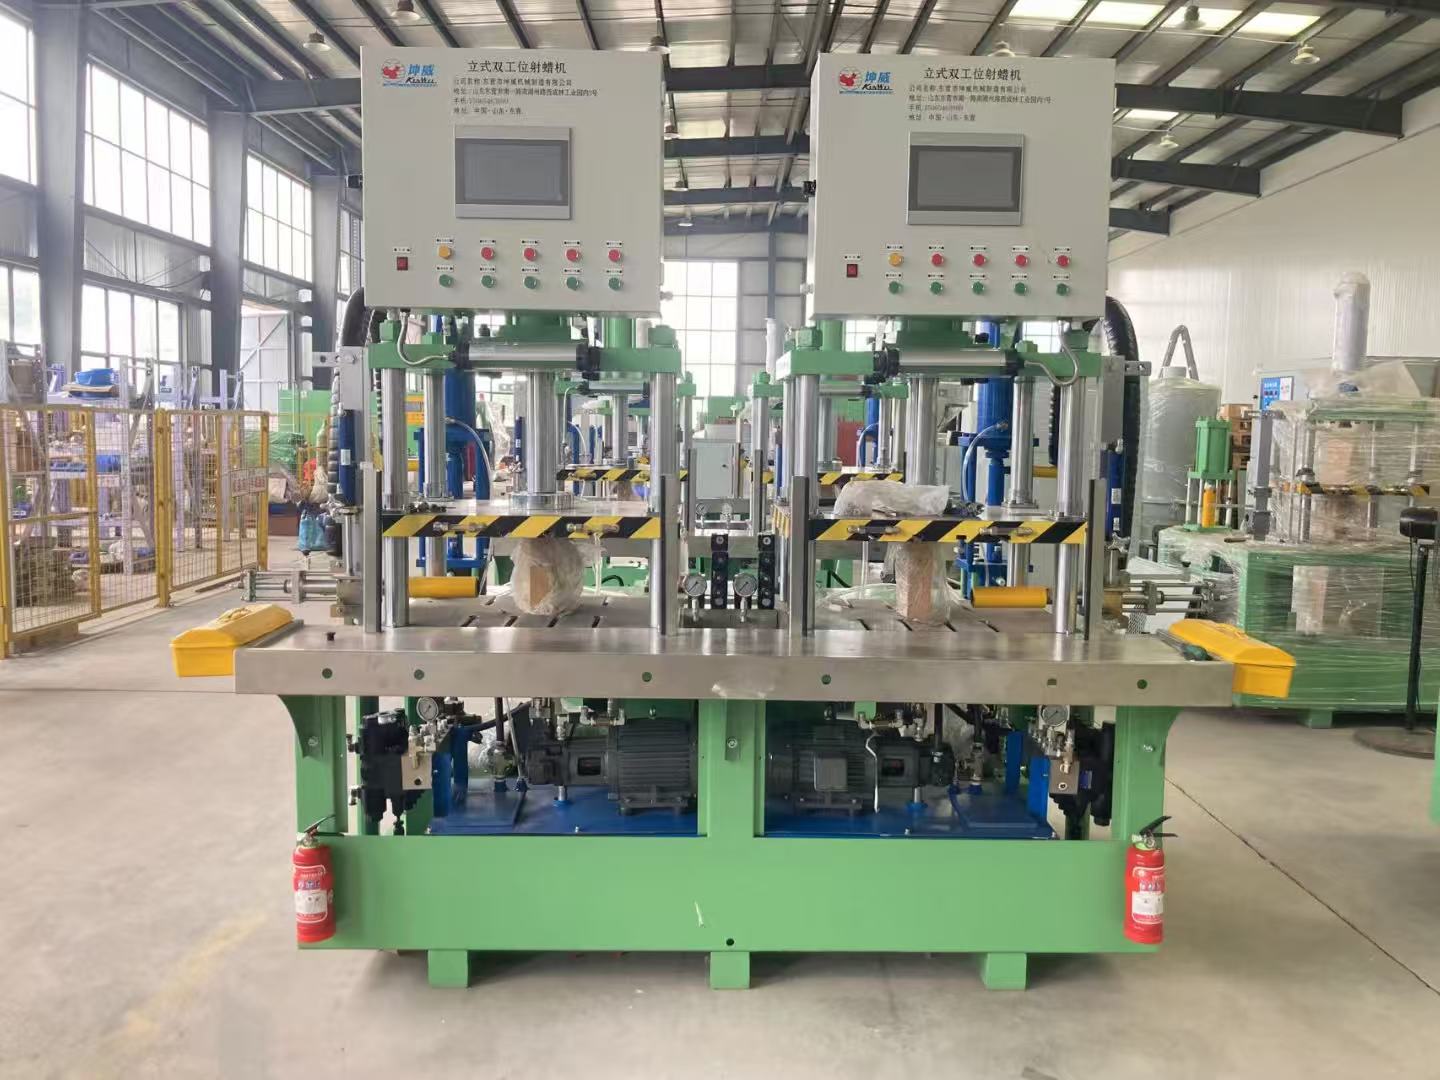
Eine Wachsinjektionsmaschine ist das grundlegende Produktionssystem im Präzisionsfeinguss (Wachsausschmelzverfahren). Ihre Hauptfunktion besteht darin, aufbereitetes Modellwachs unter kontrolliertem Druck, bei kontrollierter Temperatur und mit geregelten Durchflussraten in präzisionsgefertigte Formen einzuspritzen, um maßgenaue, verlorene Wachsmodelle herzustellen.
Da der endgültige Metallguss unmittelbar die Geometrie, Oberflächenbeschaffenheit und Integrität dieser Wachsmodelle übernimmt, spielt die Injektionsmaschine eine entscheidende Rolle für die Gießereiausbeute und die Maßtoleranzen der Bauteile.
- Hochpräzise Reproduktion: Präzise Wiedergabe komplexer Innenkanäle, dünner Wandstärken und anspruchsvoller Außenkonturen, die für Industrie-, Automobil- und Luftfahrtkomponenten erforderlich sind.
- Kontrolle von Schrumpfung und Verformung: Gewährleistet stabile Einspritzgeschwindigkeiten und Nachdruckwerte, um die natürliche Volumenschrumpfung des Wachses während des Phasenübergangs auszugleichen.
- Prozesswiederholbarkeit: Integriert automatisierte Spannvorrichtungen, Temperaturregelung und Zyklussteuerung, um eine gleichbleibende Qualität bei jedem Einspritzvorgang während der Serienproduktion sicherzustellen.
Funktionsweise von Wachsinjektionsmaschinen: Der Einspritzprozess
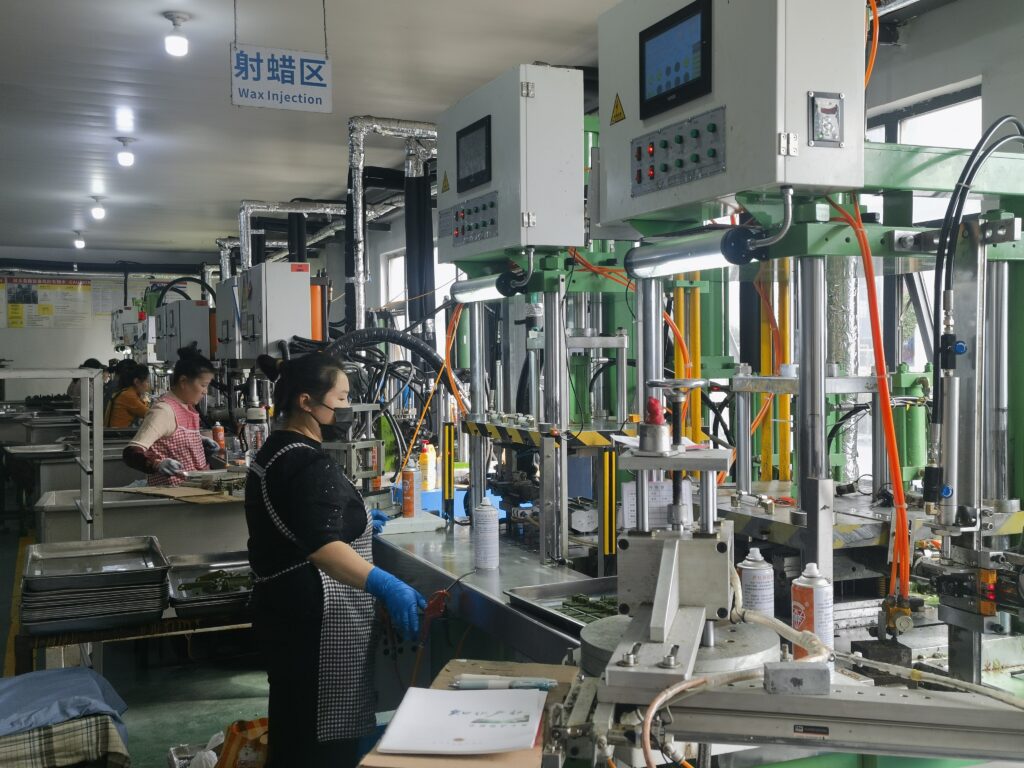
Um zu verstehen, wie eine Wachsinjektionsmaschine im Feinguss funktioniert, muss man den präzisen und wiederholbaren mehrstufigen Prozess beherrschen. Jede Phase beeinflusst unmittelbar die Maßstabilität und Oberflächenbeschaffenheit des endgültigen Gussteils.
1. Wachsaufbereitung und Vorbehandlung
Eine konstante Wachstemperatur gewährleistet stabile Modellabmessungen. Vor dem Einspritzen bereiten wir das Modellwachs in einem temperaturgeregelten Behälter auf: Thermische Homogenisierung: Die Maschine erhitzt das Wachs auf einen bestimmten flüssigen oder halbfesten pastösen Zustand und hält dabei die Viskosität innerhalb der gesamten Charge gleichmäßig. Entlüftung und Durchmischung: Kontinuierliches, sanftes Rühren beseitigt eingeschlossene Luftblasen und verhindert die Entmischung von Wachszusätzen. Dadurch wird sichergestellt, dass während der Injektion keine inneren Hohlräume entstehen.
2. Formenschließen und Ausrichtung
Um dem Druck des geschmolzenen oder pastösen Wachses standzuhalten, muss das Werkzeug fest verriegelt werden: Werkzeugeinrichtung: Das mehrteilige Aluminium- oder Stahlwerkzeug wird sicher auf der Maschinenaufspannplatte befestigt. Aufbringen der Schließkraft: Hydraulische oder pneumatische Zylinder erzeugen eine hohe Schließkraft entlang der Trennebene. Dadurch wird verhindert, dass sich die Werkzeughälften unter Druck voneinander lösen, wodurch Gratbildung an der Trennebene vermieden wird.
3. Wachsinjektion in den Formhohlraum
Sobald der Schließvorgang abgeschlossen ist, beginnt der Einspritzzyklus: Andocken der Düse: Die beheizte Einspritzdüse wird fest gegen die Angussbuchse des Werkzeugs gedrückt, um eine leckagefreie Abdichtung herzustellen. Kontrollierte Befüllung: Der Einspritzkolben oder -stempel presst das aufbereitete Wachs mit programmierbaren Geschwindigkeits- und Druckprofilen in den Formhohlraum. Die Regulierung der Durchflussrate verhindert Turbulenzen, Lufteinschlüsse und Fließlinien in dünnwandigen Bereichen.
4. Druckhaltephase und Kühlung
Wachs schrumpft auf natürliche Weise, wenn es vom flüssigen oder pastösen in den festen Zustand übergeht. Die Kontrolle dieser Phase bestimmt die Maßgenauigkeit: Nachdruck (Verdichtungsdruck): Die Düse hält kontinuierlich einen Nachdruck am Anschnitt aufrecht. Dadurch werden Mikrovolumina an Wachs in den Formhohlraum eingespeist, um die volumetrische Schrumpfung direkt auszugleichen. Abkühlung: Kühlkreisläufe im Werkzeug leiten die Wärme gleichmäßig ab. Das Halten des Modells unter Druck, bis der Anschnitt erstarrt ist, verhindert Einfallstellen und Verformungen des Kerns.
5. Werkzeugöffnung und Modellauswurf
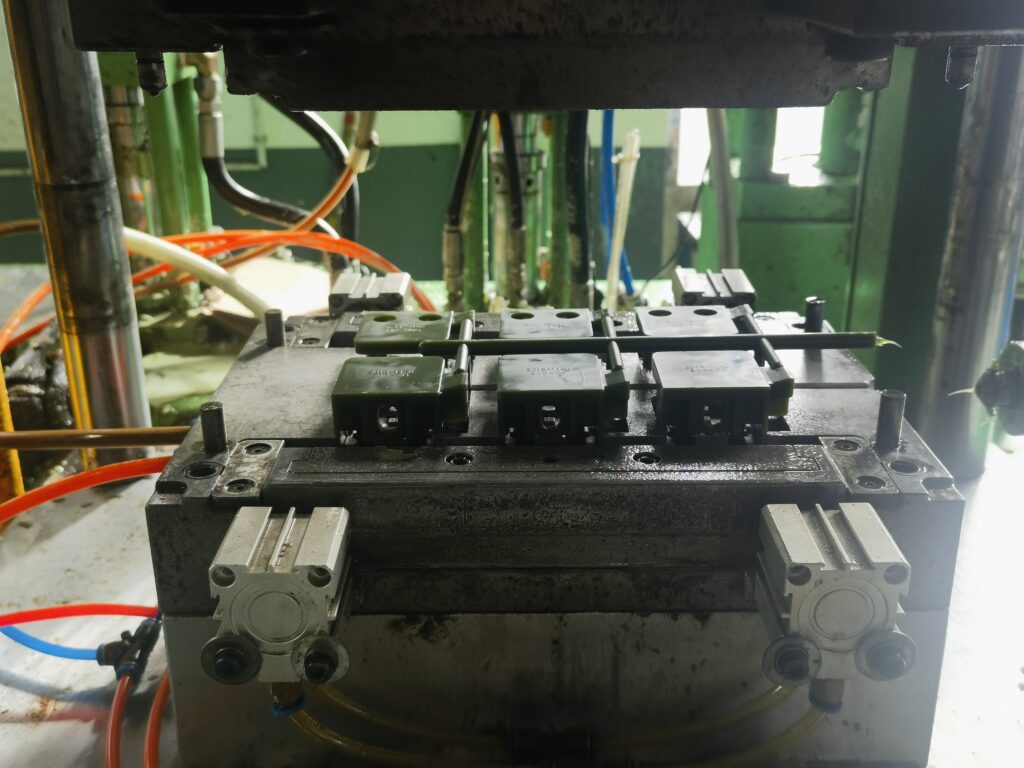
Nach Ablauf der Kühlzeit gibt die Maschine das fertige Modell frei: Entriegelung: Der Spannzylinder fährt gleichmäßig zurück, um die Werkzeughälften voneinander zu trennen, ohne am Wachs zu ziehen. Mechanischer Auswurf: Pneumatische oder mechanische Auswerferstifte drücken das erstarrte Modell aus dem Formhohlraum. Inspektion und Handhabung: Der Bediener oder ein Roboterarm entnimmt das Modell zur Sichtprüfung. Die Herstellung präziser und formstabiler Modelle in dieser Phase gewährleistet enge Toleranzen beim späteren Gießen. 17-4-Gussformenherstellung kundenspezifische Edelstahlteile nachgelagert.
Nachbearbeitung beim Feinguss nach dem Einspritzen
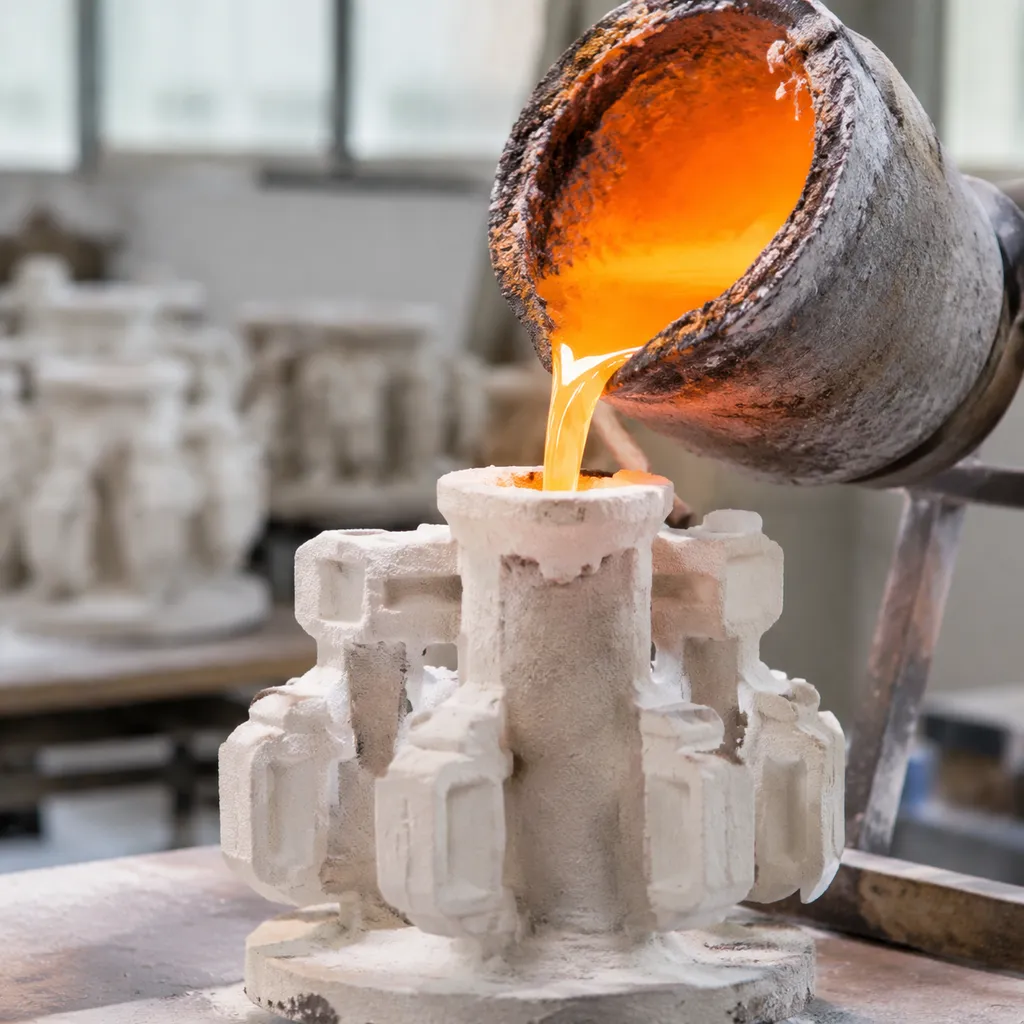
Sobald ein Wachsmodell die Wachsinjektionsmaschine verlässt, führt unser Gießereiteam es durch wichtige nachgelagerte Prozessstationen. Das Verständnis der Funktionsweise einer Wachsinjektionsmaschine in Feingusssystemen beleuchtet lediglich die erste Phase; die Qualität des Präzisionsgusses hängt gleichermaßen von den Vorgängen unmittelbar nach dem Auswerfen ab.
- Sichtprüfung und Nachbearbeitung: Wir überprüfen jedes Wachsmodell auf Gratbildung an Trennlinien, Einfallstellen und Hohlräume. Die Techniker entfernen sorgfältig die Angusskanäle, glätten die Trennlinien und überprüfen kritische Abmessungen, bevor das Wachs vollständig stabilisiert ist.
- Montage des Modellbaums: Einzelne Wachsmodelle werden mithilfe erhitzter Klingen an ein zentrales Wachsanguss- und Kanalsystem angeschweißt. Diese Anordnung – auch "Modellbaum" genannt – optimiert den Metallfluss und maximiert die Ausbeute pro Gießvorgang, unabhängig davon, ob wir Strukturbauteile oder hochspezifizierte Luft- und Raumfahrtkomponenten vorbereiten.
- Keramische Schalung: Der montierte Wachsmodellbaum wird wiederholt in feuerfeste Keramikschlicker getaucht und mit abgestuften Sandkörnungen bestreut. Die aufeinanderfolgenden Schichten trocknen unter streng kontrollierten Feuchtigkeits- und Temperaturbedingungen und bilden eine stabile Keramikschale, die geschmolzenem Metall standhalten kann.
- Entgasung: Die beschichtete Baugruppe wird in einen Dampfautoklaven eingebracht. Hochdruckdampf schmilzt das innere Wachsmodell schnell heraus, ohne es so stark auszudehnen, dass die noch ungebrannte Keramikschale reißt. Der größte Teil dieses Modellwachses wird zurückgewonnen, gefiltert und für die Wiederverwendung in unkritischen Angusssystemen aufbereitet.
- Brennen der Keramikschale und Gießen: Die hohle Keramikform wird bei hohen Temperaturen im Ofen gebrannt, um verbleibende Wachsreste zu entfernen und die Festigkeit der keramischen Bindungen zu erhöhen. Anschließend wird die vorgewärmte Schale mit geschmolzenem Metall ausgegossen – ein grundlegender Schritt in unserem spezialisierten 17-4 PH investment casting precision stainless steel service– zur Herstellung nahezu endkonturnaher Bauteile.
Wichtige Prozessbewertungsparameter für die Wachsinjektion
Um mit einer Wachsinjektionsmaschine im Feinguss zuverlässige Ergebnisse zu erzielen, müssen die entscheidenden Prozessvariablen präzise eingestellt werden. Bei der Bewertung der Modellqualität und der Prozessstabilität messen wir bestimmte Parameter, um Maßgenauigkeit und Fehlerfreiheit über sämtliche Produktionsläufe hinweg sicherzustellen.
Das Verständnis dieser Einstellungen ist auch entscheidend, wenn die Unterschiede in der Oberflächenbeschaffenheit und beim Schwund zwischen 3D-gedrucktes Wachs vs. injiziertes Wachs für das Gießen.
| Prozessparameter | Typischer Betriebsbereich | Direkter Einfluss auf die Musterqualität |
|---|---|---|
| Konditionierungstemperatur des Wachses | 52 °C – 68 °C (von pastös zu flüssig) | Steuert die Fließfähigkeit und verhindert vorzeitiges Abkühlen oder übermäßige thermische Schrumpfung. |
| Injection Pressure | 1,5 – 6,5 MPa | Füllt dünnwandige Profile vollständig aus und verhindert unvollständige Füllungen sowie Fließlinien auf der Oberfläche. |
| Clampkraft | 10 – 50+ Tonnen (maschinenabhängig) | Hält die Werkzeughälften unter Druck dicht geschlossen und verhindert Gratbildung an der Trennfuge. |
| Halte- / Nachdruckzeit | 5 – 45 Sekunden | Gleicht die Volumenschrumpfung des Wachses während der anfänglichen Erstarrung aus. |
| Temperatur des Werkzeugformsatzes | 18 °C – 25 °C | Bestimmt die gesamte Zyklusgeschwindigkeit, die Abkühlraten und die Gleichmäßigkeit der Musteroberfläche. |
Wesentliche Qualitätskontrollstandards
- Schrumpfungsvergleich: Ein gleichbleibender Druck während der Haltephase verhindert innere Lunker und Einfallstellen an dickwandigen Abschnitten.
- Thermische Stabilität: Eine kontinuierliche Temperierung gewährleistet, dass die Viskosität des Wachses vom ersten bis zum letzten Schuss einer Schicht identisch bleibt.
- Zykluskonstanz: Standardisierte Zeiten für das Spannen, Einspritzen und Abkühlen gewährleisten, dass jedes Wachsmodell die Anforderungen des nachgelagerten Präzisionsfeingusses erfüllt, bevor es zur Montage und zum Schalenbeschichten weitergeleitet wird.
So wählen Sie eine Wachsspritzmaschine aus
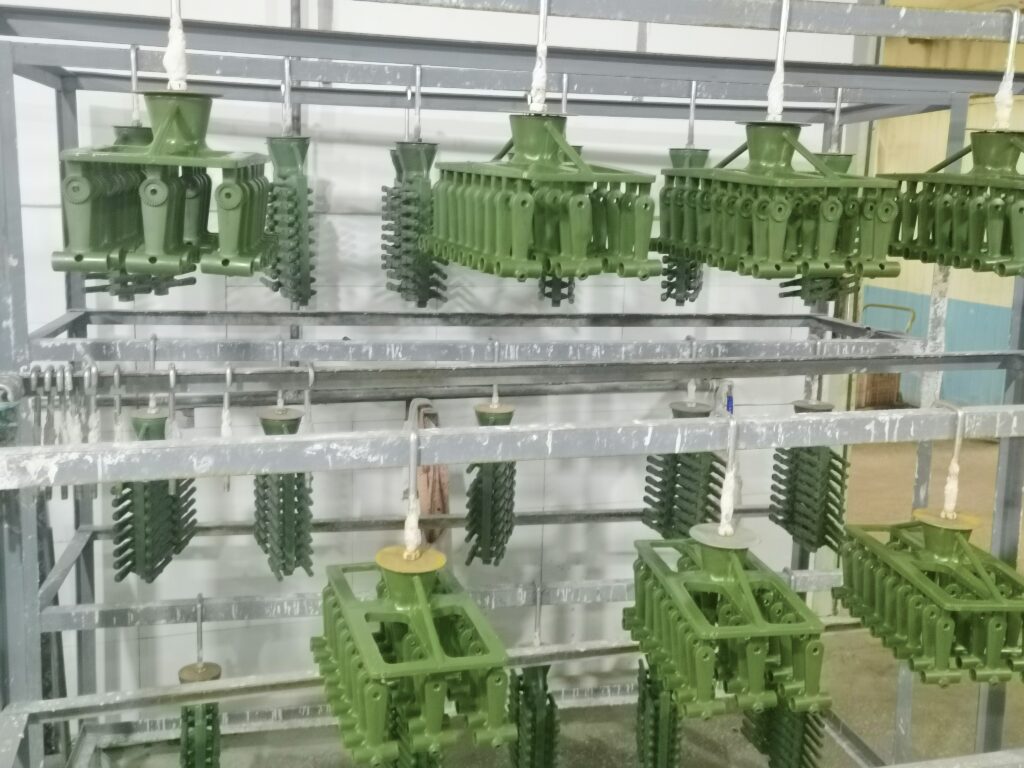
Die Auswahl der richtigen Ausrüstung hängt davon ab, wie gut Sie die Funktionsweise einer Wachsspritzmaschine im Feinguss verstehen und welche Anforderungen Ihre spezifische Produktionsumgebung stellt. Ich bewerte Wachsspritzmaschinen anhand von Durchsatz, Bauteilkomplexität und Forminteraktion, um reproduzierbare Ergebnisse ohne Zyklusverzögerungen sicherzustellen.
Abstimmung auf die Produkttypen
Die Geometrie Ihres Bauteils bestimmt die erforderliche Schließkraft und das Einspritzvolumen:
- Kleine, filigrane Bauteile: Erfordert eine schnelle Mikroinjektionssteuerung, um Fließverzögerungen zu verhindern.
- Große, strukturelle Bauteile: Erfordern eine hohe Schließkraft und ein enormes Speichervolumen, um den Nachdruck während der Nachdruckphase ohne Materialmangel aufrechtzuerhalten.
- Anforderungen an die Legierung: Unabhängig davon, ob Ihre Wachsmodelle für Leichtbau- A356 Aluminium-Investitionsguss oder Schwerquerschnittsanwendungen 4340 Stahlguss, ausgelegt sind, wählen Sie eine Maschine, die die Modellintegrität und die präzise Maßstabilität entsprechend dem Schwindungsverhalten der Ziellegierung gewährleistet.
Prüfung der Kompatibilität von Werkzeugen und Materialien
Werkzeuge und Wachsformulierungen müssen nahtlos mit den mechanischen Grenzen der Maschine harmonieren:
- Werkzeugeinbauraum und Öffnungsweite: Stellen Sie sicher, dass die Plattenabmessungen, der Zugstangenabstand und die Öffnungsweite für Ihre vorhandenen Mehrfachkavitätenwerkzeuge und hydraulischen Kernzugsysteme ausreichen.
- Kompatibilität mit dem Wachszustand: Prüfen Sie, ob die Einspritzeinheit pastöses Wachs, flüssiges Wachs oder gefüllte Modellwachse verarbeiten kann und über separate Mehrzonen-Temperaturregelungen für den Vorratsbehälter, den Schlauch und die Einspritzdüse verfügt.
- Düsenkonfiguration: Achten Sie auf einstellbare Düsenhöhen und automatische Andockfunktionen, damit die Düse bündig an unterschiedlichen Angusspositionen der Form anliegt.
Bewertung der Automatisierungsmöglichkeiten
Moderne Präzisionsgusstechnik ist in hohem Maße auf die Automatisierung in Gießereien angewiesen, um Zykluszeiten zu stabilisieren und Ausschussquoten zu senken:
- Fertigrobotik-Integration: Achten Sie auf standardisierte SPS-Schnittstellen (z. B. Profinet, Ethernet/IP), um Roboter zur Musterentnahme und automatische Spannvorrichtungen miteinander zu verbinden.
- Automatisierte Kernzüge und Auswerfung: Stellen Sie sicher, dass programmierbare zusätzliche Hydraulik- oder Pneumatikkreise für komplexe mehrteilige Formen verfügbar sind.
- Prozessüberwachung: Wählen Sie Maschinen mit Echtzeit-Datenerfassung für Einspritzdruck, Füllgeschwindigkeit und Temperaturverläufe, um eine lückenlose Rückverfolgbarkeit in der Gießerei zu gewährleisten.
Bewertung der Inbetriebnahme und des Kundendienstes
Die Zuverlässigkeit einer Wachsinjektionsmaschine hängt maßgeblich von der betrieblichen Unterstützung ab, die dahintersteht:
- Vor-Ort-Inbetriebnahme: Wählen Sie Lieferanten, die direkt in Ihrer Produktionshalle bei der Ausrichtung der Aufspannplatten, der Düsenjustierung und der Optimierung der Prozessparameter unterstützen.
- Verfügbarkeit von Ersatzteilen: Stellen Sie sicher, dass kritische Dichtungen, Proportionalventile, Heizbänder und SPS-Module schnell verfügbar sind.
- Vor-Ort-Service und Schulungen: Stellen Sie sicher, dass Ihre Bediener eine praktische Schulung zu vorbeugender Wartung, Druckspeicherprüfungen und Parameteroptimierung erhalten.
Fehlerbehebung bei gängigen Wachs-Injektionsdefekten
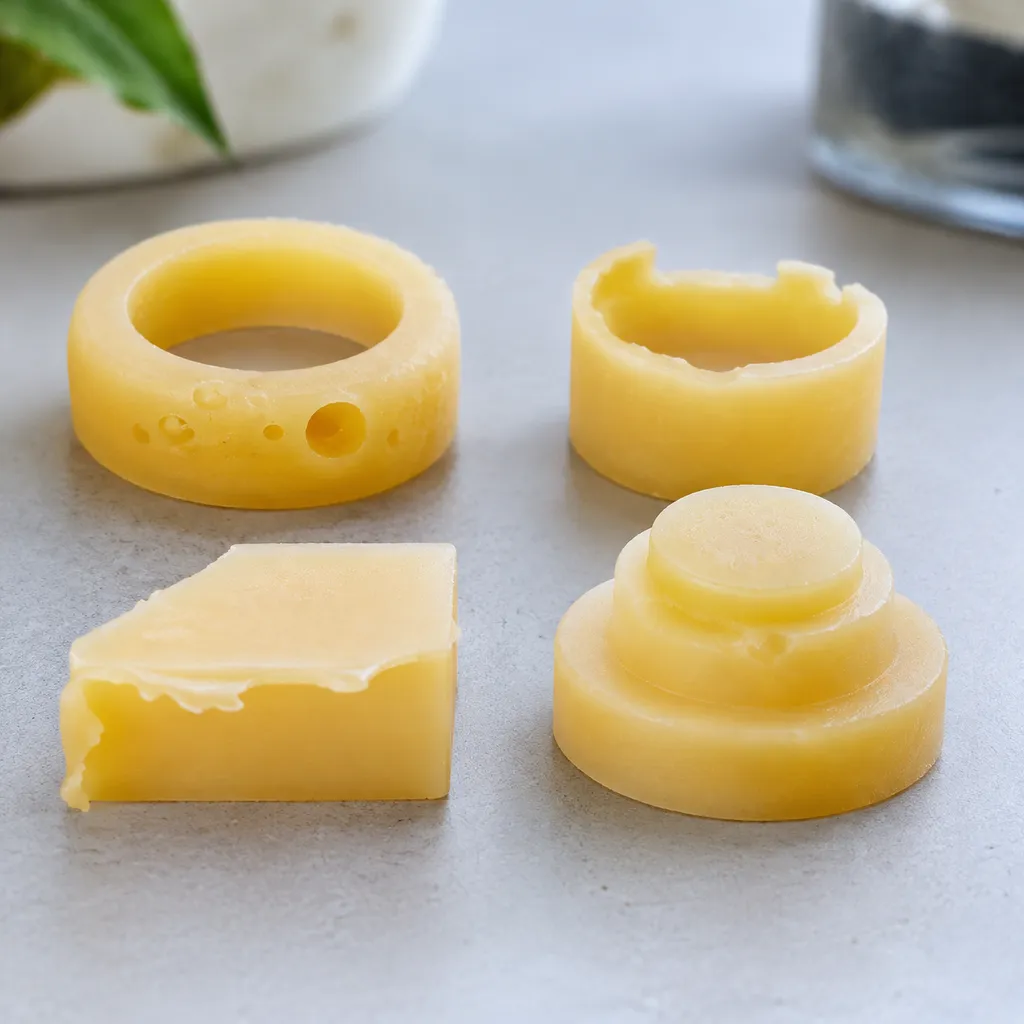
Wenn Sie verstehen, wie Wachsinjektionsmaschinen beim Feinguss funktionieren, lassen sich Fehler an Wachsmodellen leichter lokalisieren. Weist ein Wachsmodell Unregelmäßigkeiten auf, liegt die Ursache meist bei der Temperatur, dem Druck, der Haltezeit oder der Spannmechanik der Form.
So diagnostizieren und beheben wir die häufigsten Formfehler direkt in der Fertigung:
- Fehlfüllungen (unvollständige Formhohlraumfüllung):
- Ursache: Eine zu niedrige Wachstemperatur, ein unzureichender Einspritzdruck oder kalte Werkzeuge kühlen das Wachs ab, bevor es dünne Bereiche vollständig ausfüllen kann.
- Lösung: Erhöhen Sie den Einspritzdruck schrittweise, überprüfen Sie die Ausrichtung der Düse und erhöhen Sie die Temperatur der Form oder des konditionierten Wachses, um einen gleichmäßigen Fluss sicherzustellen.
- Einfallstellen und volumetrische Schwindung:
- Ursache: Die Nachdruckphase endete, bevor der Kern erstarrt war, oder das Einspritzwachs war zu heiß, was zu einer übermäßigen Volumenkontraktion führte.
- Lösung: Verlängern Sie die Nachdruckhaltezeit, damit während des Phasenwechsels kontinuierlich Wachs nachgeführt wird. Senken Sie die Konditionierungstemperatur auf einen Zustand nahe einer halbfesten Paste ab und überprüfen Sie die Kühlwasserkreisläufe.
- Gratbildung an der Trennfuge:
- Ursache: Der Einspritzdruck übersteigt die Schließkraft der Maschine oder die Formaufspannplatten sind nicht korrekt ausgerichtet.
- Lösung: Erhöhen Sie die Schließkraft, überprüfen Sie die Ebenheit der Formflächen und reduzieren Sie die anfängliche Einspritzgeschwindigkeit. In unserer Fabrik, überprüfen wir regelmäßig die Parallelität der Aufspannplatten, um auch bei hohen Einspritzbelastungen eine dichte Abdichtung der Form sicherzustellen.
- Lufteinschlüsse und Oberflächenblasen:
- Ursache: Turbulentes Füllen oder verstopfte Entlüftungsöffnungen in der Form, wodurch Luftblasen im Formhohlraum eingeschlossen werden.
- Lösung: Reduzieren Sie die Einspritzgeschwindigkeit, um eine gleichmäßige laminare Füllung zu gewährleisten, reinigen Sie die Entlüftungsstifte und überprüfen Sie den Vorratsbehälter auf eine ordnungsgemäße Entgasung des Wachses.
- Verformung und Verzug des Wachsmodells:
- Ursache: Auswerfen des Wachsmodells, bevor es seine Maßstabilität erreicht hat, oder ungleichmäßige Wärmeableitung über die beiden Formhälften hinweg.
- Lösung: Verlängern Sie den Kühlzyklus in der Form, gleichen Sie den Kühlwasserfluss über beide Werkzeughälften aus und überprüfen Sie den zeitlichen Ablauf der Auswerferstifte, um mechanische Spannungen zu vermeiden.
Häufig gestellte Fragen
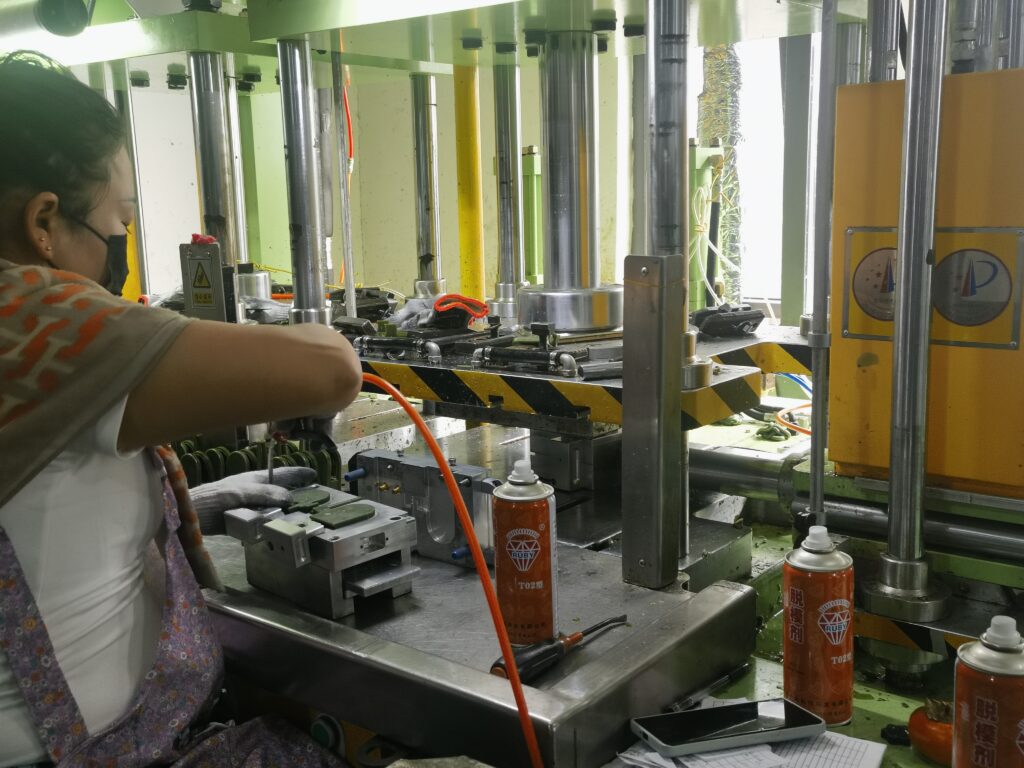
Welche Funktion hat eine Wachsinjektionsmaschine beim Feinguss?
Beim Feinguss wird durch das Verständnis der Funktionsweise von Wachsinjektionsmaschinen in Feingussanlagen ihr Hauptzweck deutlich: die Herstellung hochgradig reproduzierbarer, maßgenauer und verlorener Wachsmodelle. Die Maschine bereitet das Wachs auf, spritzt es mit kontrollierter Geschwindigkeit in Metallformen ein und hält den Druck aufrecht, bis das Wachs erstarrt ist. Da jede nachfolgende Keramikschale und das endgültige Metallbauteil das ursprüngliche Wachsmodell direkt abbilden, bildet die Injektionsmaschine die Grundlage für die Maßgenauigkeit und Oberflächenqualität aller Bauteile. Vor- und Nachteile des Wachsausschmelzverfahrens.
Arbeiten alle Wachsinjektionsmaschinen mit derselben Temperatur und demselben Druck?
Nein. Die Betriebsparameter variieren je nach Wachszusammensetzung, Modellgeometrie und Formenkonstruktion: Wachstyp: Bei der Injektion von flüssigem Wachs sind in der Regel höhere Temperaturen und niedrigere Drücke erforderlich, während teilfestes Wachspastengemisch bei niedrigeren Temperaturen sowie höheren Einspritz- und Schließdrücken verarbeitet wird, um die Volumenschrumpfung zu minimieren. Bauteilgröße: Bei Bauteilen mit großen Querschnitten sind längere Haltezeiten unter anhaltendem Nachdruck erforderlich, während bei filigranen Geometrien eine präzise Steuerung der Durchflussrate notwendig ist, um Turbulenzen zu vermeiden.
Können sie komplexe Wachsmodelle mit dünnen Wandstärken herstellen?
Ja. Moderne Maschinen nutzen mehrstufige Einspritzprofile, programmierbare Einspritzgeschwindigkeiten und eine vakuumunterstützte Entlüftung der Form, um komplexe Hohlräume und extrem dünne Wandbereiche ohne unvollständige Füllungen, Kaltverschweißungen oder Lufteinschlüsse zu füllen. Diese hohe Prozessstabilität macht sie ideal für anspruchsvolle Anwendungen wie Luft- und Raumfahrt-Schaufeln, Turboladerkomponenten und medizinische Implantate.
Kann die Anlage in Robotersysteme integriert werden?
Ja. Unsere Einspritzsysteme sind mit offenen Kommunikationsprotokollen und standardisierten Sicherheitsschnittstellen ausgestattet, die für eine nahtlose Automatisierung von Gießereien ausgelegt sind. Sie lassen sich problemlos mit sechsachsigen Industrierobotern verbinden, um das automatische Einsetzen von Kernen, die Entnahme von Modellen, die visuelle Inspektion und die robotergestützte Montage von Gießbäumen zu ermöglichen. Erfahren Sie mehr über unseren technischen Ansatz zur fortschrittlichen Zellenintegration unter technischen Vorteile.
Welche Informationen werden für die Anforderung einer Anlagenbewertung benötigt?
Um die ideale Schließkraft, das Behältervolumen und die Einspritzkonfiguration für Ihren Betrieb zu bestimmen, stellen Sie bitte folgende Angaben bereit: Maximale Modellabmessungen und Schussvolumen (Gewicht pro Schuss). Werkzeugspezifikationen einschließlich Formabmessungen, Gewicht und Kompatibilität mit vorhandenen Spannplatten. Art des verwendeten Wachses (flüssig, pastös oder gefülltes Modellwachs). Angestrebte Zykluszeit und tägliche Produktionsmengen. Erforderlicher Automatisierungsgrad (manuelle Station, teilautomatisierte Zelle oder schlüsselfertige Roboterzelle).
Conclusion
Das Verständnis der Funktionsweise von Wachsspritzmaschinen im Feinguss ist entscheidend, um enge Toleranzen, kurze Zykluszeiten und fehlerfreie Produktionsabläufe sicherzustellen. Von der präzisen Temperaturkonditionierung und dem ausgewogenen Einspritzdruck bis hin zu kontrollierten Haltezeiten bestimmt jede Phase des Zyklus unmittelbar die Genauigkeit des fertigen Metallbauteils. Unabhängig davon, ob standardmäßige Industriekomponenten oder anspruchsvolle Feinguss für die Luft- und Raumfahrt zur Herstellung von Präzisionsbauteilen, ermöglicht die präzise Abstimmung Ihrer Wachsspritzparameter, Modellfehler frühzeitig zu vermeiden, Ausschussquoten zu senken und eine gleichbleibende Qualität während des gesamten Präzisionsgussprozesses sicherzustellen.
 German
 English
 Russian