
12 ноября 2026 года
Узнайте, как работает машина для впрыска воска при инвестиционном литье: подготовка воска с контролем параметров, впрыск, охлаждение, извлечение моделей и автоматизация процесса.
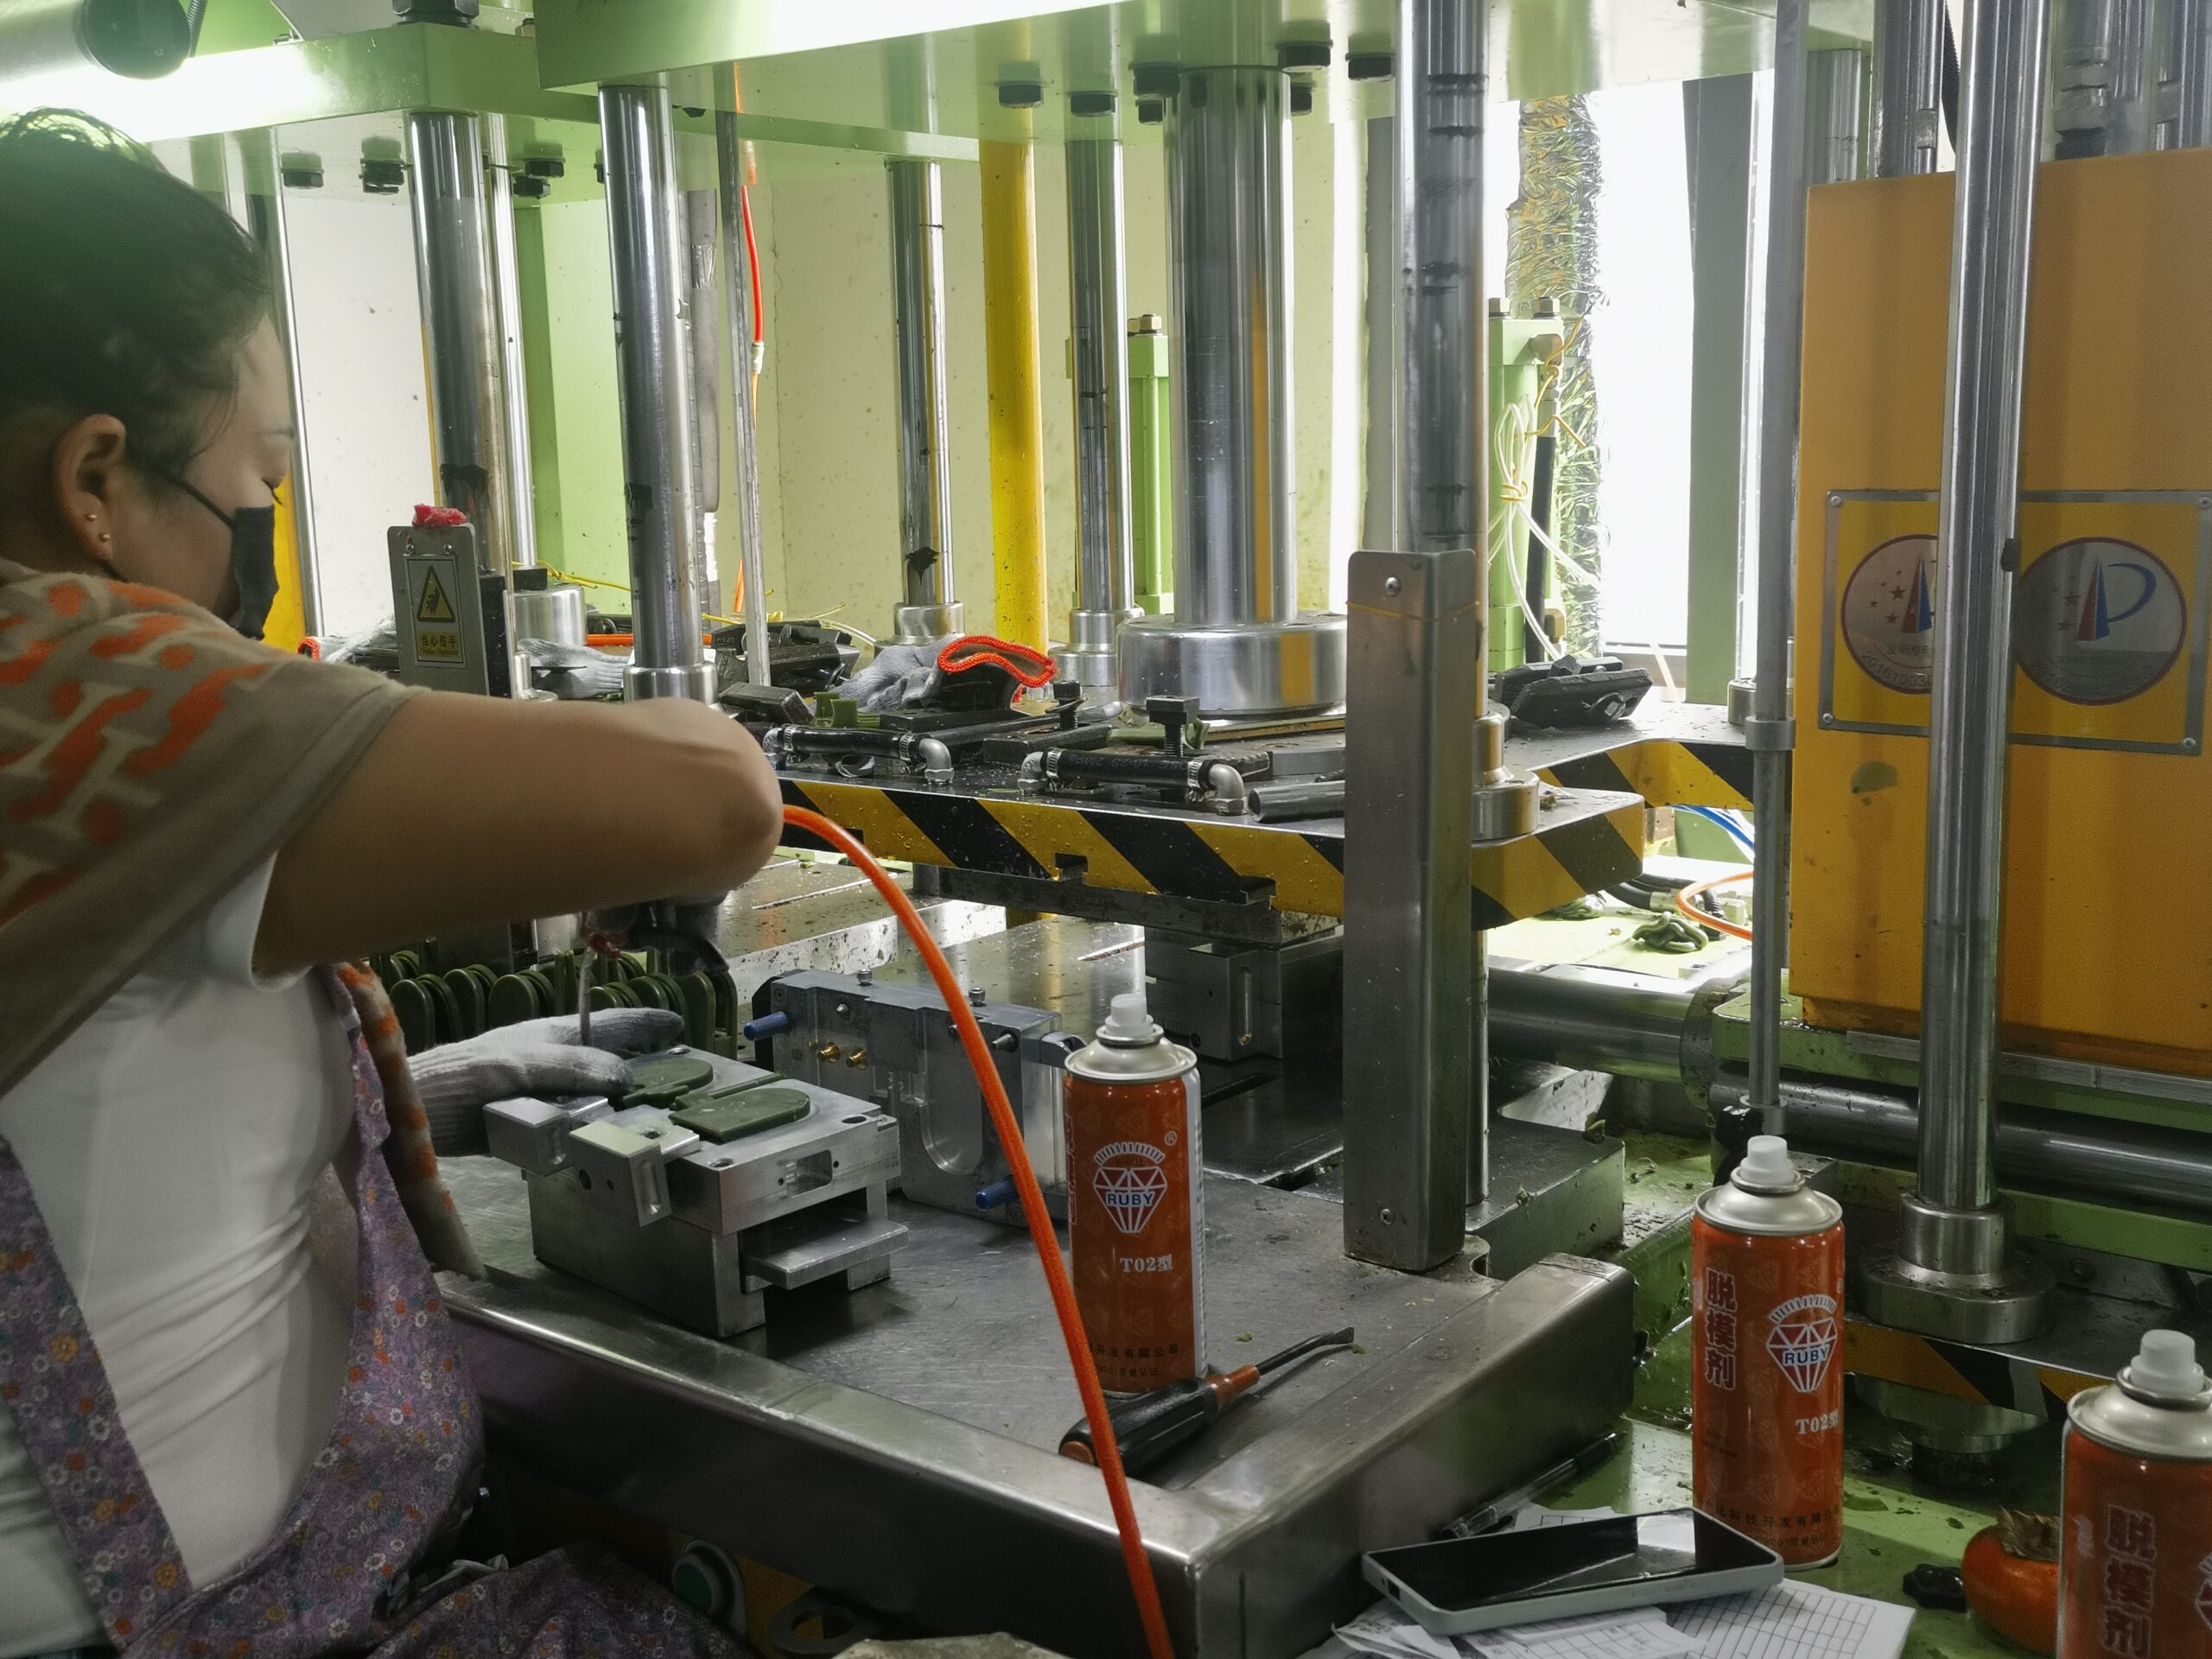
Что такое машина для впрыска воска?
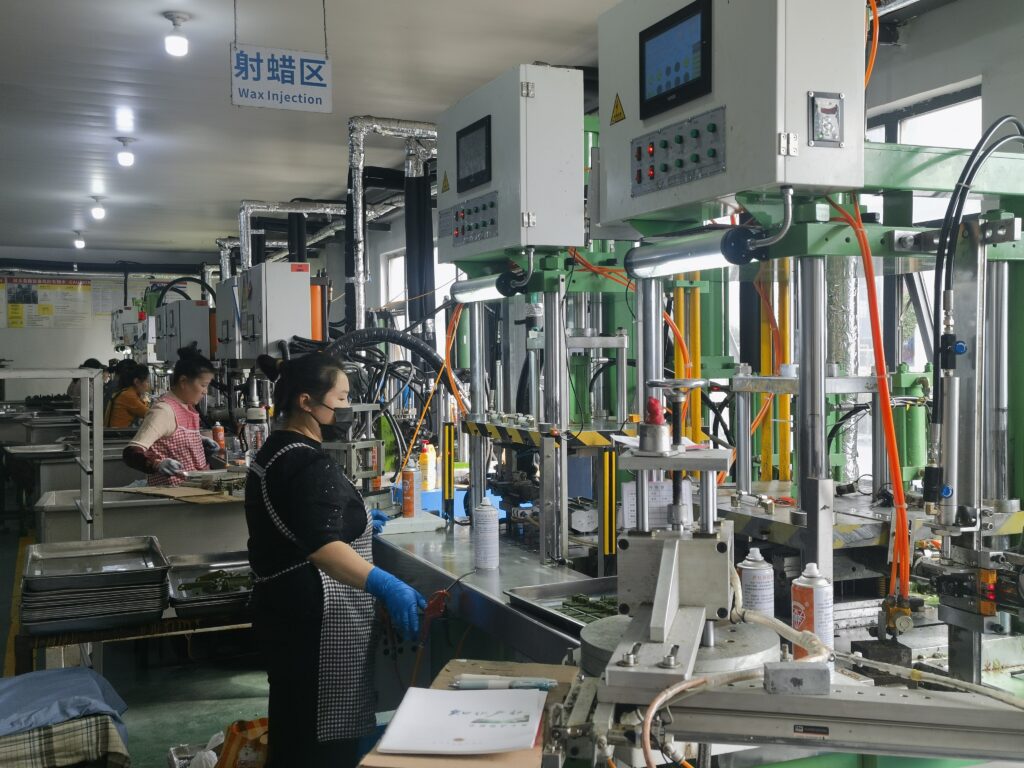
Машина для впрыска воска является базовой производственной системой в прецизионном инвестиционном литье (литье по выплавляемым моделям). Её основная функция заключается во впрыске подготовленного модельного воска под контролируемым давлением, при заданной температуре и с регулируемой скоростью потока в прецизионно обработанные пресс-формы для изготовления восковых моделей с высокой точностью размеров, которые впоследствии удаляются в процессе литья.
Поскольку готовая металлическая отливка напрямую наследует геометрию, качество поверхности и целостность этих восковых копий, машина для впрыска играет важнейшую роль в определении выхода годного литья и допусков готовых деталей.
- Высокоточное воспроизведение: Обеспечивает точное воспроизведение сложных внутренних каналов, тонких стенок и сложных внешних контуров, необходимых для промышленных, автомобильных и аэрокосмических компонентов.
- Контроль усадки и деформации: Обеспечивает стабильную скорость впрыска и давление выдержки для компенсации естественной объёмной усадки воска при фазовом переходе.
- Повторяемость процесса: Интегрирует автоматическое зажимание пресс-формы, регулирование температуры и управление временем цикла, обеспечивая стабильность каждого впрыска при крупносерийном производстве.
Как работают машины для впрыска воска: процесс впрыска
Чтобы понять принцип работы машины для впрыска воска в инвестиционном литье, необходимо разобраться в точном и воспроизводимом многоэтапном цикле. Каждая стадия непосредственно влияет на размерную стабильность и качество поверхности готовой отливки.
1. Подготовка и предварительная обработка воска
Поддержание стабильной температуры воска обеспечивает постоянство размеров моделей. Перед впрыском мы подготавливаем модельный воск в резервуаре с терморегулированием: Термическая гомогенизация: Машина нагревает воск до определённого жидкого или полутвёрдого пастообразного состояния, поддерживая равномерную вязкость по всей партии. Удаление воздуха и перемешивание: Непрерывное медленное перемешивание устраняет захваченные пузырьки воздуха и предотвращает расслоение восковых добавок, обеспечивая полное отсутствие внутренних пустот при впрыске.
2. Зажим пресс-формы и выравнивание
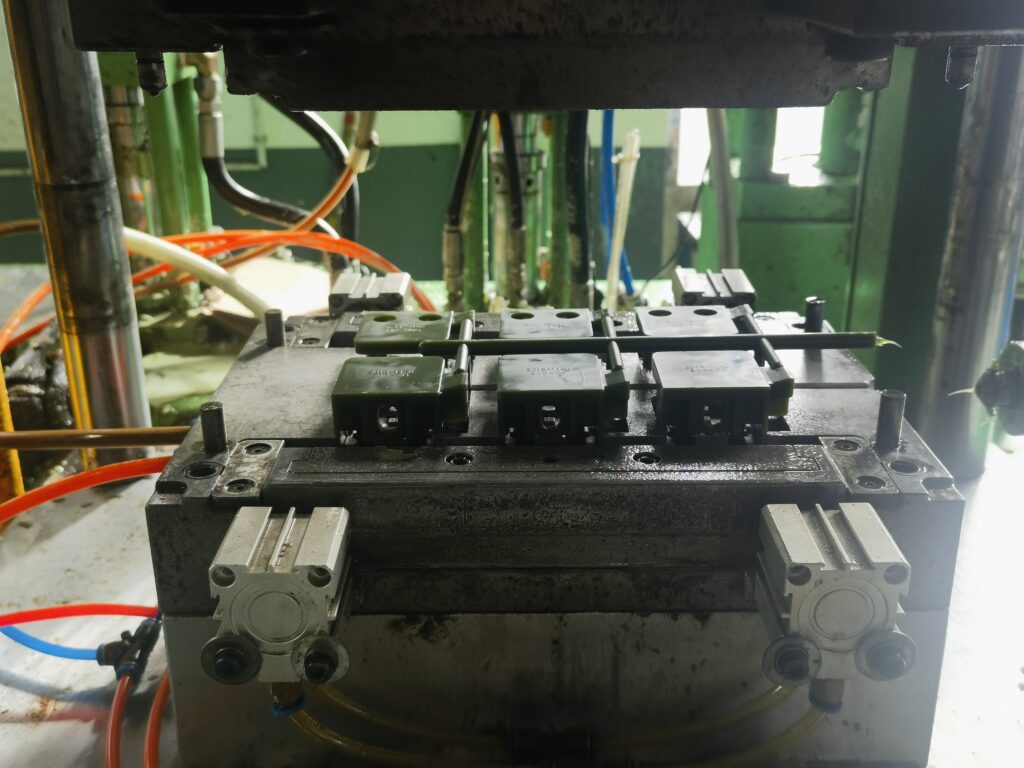
Для удержания давления расплавленного или пастообразного воска оснастка должна быть надёжно зафиксирована: Установка оснастки: Многосоставная алюминиевая или стальная пресс-форма закрепляется на плите машины. Приложение усилия зажима: Гидравлические или пневматические цилиндры создают высокое усилие смыкания по линии разъёма. Это предотвращает раскрытие половин пресс-формы под давлением и исключает образование облоя по линии разъёма.
3. Впрыск воска в полость пресс-формы
После завершения последовательности смыкания начинается цикл впрыска: Стыковка сопла: Нагретое инжекционное сопло плотно прижимается к литниковой втулке пресс-формы, обеспечивая герметичное соединение без утечек. Контролируемое заполнение: Инжекционный плунжер или поршень подаёт подготовленный воск в полость пресс-формы с программируемыми параметрами скорости и давления. Регулирование скорости потока предотвращает турбулентность, захват воздуха и образование линий спая на участках с тонкими стенками.
4. Выдержка под давлением и охлаждение
При переходе из жидкого или пастообразного состояния в твёрдое воск естественным образом уменьшается в объёме. Контроль этой фазы определяет точность размеров: Давление выдержки (подпитки): Сопло поддерживает постоянное давление выдержки на литниковую систему. Это обеспечивает поступление микродоз воска в полость пресс-формы, непосредственно компенсируя объёмную усадку. Затвердевание: Контуры охлаждения внутри пресс-формы обеспечивают равномерное отведение тепла. Удержание модели под давлением до затвердевания литника предотвращает образование усадочных раковин и деформацию сердечника.
5. Раскрытие пресс-формы и извлечение модели
По истечении заданного времени охлаждения машина извлекает готовую модель: Разжим пресс-формы: Зажимной цилиндр плавно втягивается, разделяя половины пресс-формы без натяжения и деформации воска. Механическое извлечение: Пневматические или механические выталкивающие штифты выталкивают затвердевшую модель из полости пресс-формы. Проверка и извлечение: Оператор или роботизированная рука извлекает модель для визуального контроля. Изготовление точных и стабильных моделей на этом этапе гарантирует соблюдение жёстких допусков при заливке. заказные детали из нержавеющей стали под инвестиционное литье класса 17-4 на последующих этапах.
Последующая обработка после литья под давлением при литье по выплавляемым моделям
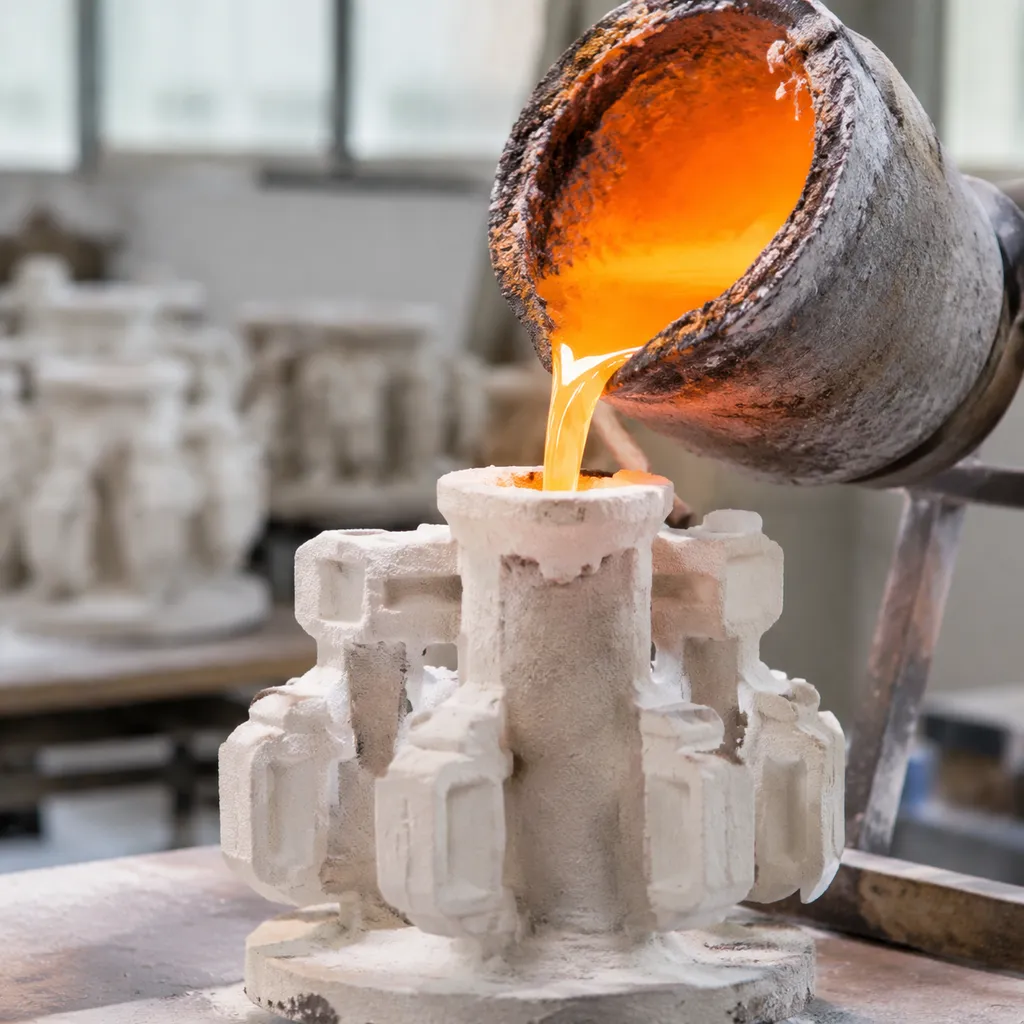
После извлечения восковой модели из инжекционной машины наша литейная команда перемещает её на последующие важные этапы обработки. Изучение принципа работы инжекционной машины для воска в системах литья по выплавляемым моделям охватывает лишь начальный этап процесса; качество прецизионного литья в равной степени зависит от операций, выполняемых непосредственно после извлечения модели.
- Визуальный контроль и доработка: Мы проверяем каждую восковую модель на наличие облоя по линии разъёма, утяжин и пустот. Специалисты тщательно обрезают литники, удаляют неровности по линиям разъёма и проверяют критически важные размеры до полной стабилизации воска.
- Сборка модельного блока: Отдельные восковые модели с помощью нагретых лезвий привариваются к центральной восковой литниковой системе и каналам. Эта группа моделей, называемая "ёлкой", оптимизирует поток металла и обеспечивает максимальный выход годных отливок за одну заливку независимо от того, готовим ли мы конструкционные компоненты или высокотехнологичные детали для аэрокосмической отрасли.
- Керамическая оболочка coating: Собранную восковую ёлку многократно погружают в огнеупорные керамические суспензии и обсыпают песком различных фракций. Последовательные слои сушат при строгом контроле влажности и температуры, формируя прочную керамическую оболочку, способную выдерживать воздействие расплавленного металла.
- Деплавка: Покрытый керамической оболочкой модельный блок помещают в паровой автоклав. Пар под высоким давлением быстро расплавляет внутреннюю восковую модель, не вызывая при этом такого расширения, которое могло бы привести к растрескиванию неотожжённой керамической оболочки. Большую часть этого модельного воска собирают, фильтруют и подвергают обработке для повторного использования в неответственных литниковых системах.
- Обжиг оболочки и заливка: Полую керамическую форму обжигают в печи при высокой температуре, чтобы удалить остатки воска и повысить прочность керамических связей. Затем в предварительно нагретую оболочку заливают расплавленный металл — это один из основных этапов нашего специализированного cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits— процесса получения компонентов, максимально приближенных к окончательной форме.
Основные параметры оценки технологического процесса литья по выплавляемым моделям с использованием восковой инжекции
Для получения стабильных результатов при использовании инжекционной машины для воска в литье по выплавляемым моделям необходимо точно настроить основные технологические параметры. При оценке качества восковых моделей и стабильности производственного цикла мы измеряем определённые параметры, чтобы обеспечить точность размеров и отсутствие дефектов во всех производственных партиях.
Понимание этих настроек также имеет решающее значение при оценке различий в качестве поверхности и усадке между 3D-печатная воск vs введённая воск для литья.
| Параметр процесса | Типичный рабочий диапазон | Непосредственное влияние на качество модели |
|---|---|---|
| Температура кондиционирования воска | 52°C – 68°C (от пастообразного до жидкого состояния) | Регулирует текучесть; предотвращает преждевременное охлаждение или чрезмерную термическую усадку. |
| Давление инжекции | 1,5 – 6,5 МПа | Обеспечивает полное заполнение тонкостенных профилей; предотвращает недолив и появление линий течения на поверхности. |
| Сила зажима | 10 – 50+ тонн (зависит от оборудования) | Удерживает половины пресс-формы герметично сомкнутыми под давлением, предотвращая образование облоя по линии разъёма. |
| Время выдержки / подпрессовки | 5 – 45 секунд | Компенсирует объёмную усадку воска в процессе начального затвердевания. |
| Температура пресс-формы | 18°C – 25°C | Определяет общую продолжительность цикла, скорость охлаждения и однородность поверхности модели. |
Основные показатели контроля качества
- Усадочная компенсация: Поддержание равномерного давления выдержки предотвращает образование внутренних раковин и усадочных дефектов на деталях с толстыми стенками.
- Термическая стабильность: Непрерывное поддержание заданных условий обеспечивает одинаковую вязкость воска от первой до последней инъекции в течение рабочей смены.
- Стабильность производственного цикла: Стандартизированные параметры времени зажима, впрыска и охлаждения гарантируют, что каждая восковая модель соответствует требованиям последующего высокоточного литья по выплавляемым моделям перед передачей на сборку и нанесение оболочки.
Как выбрать машину для литья восковых моделей
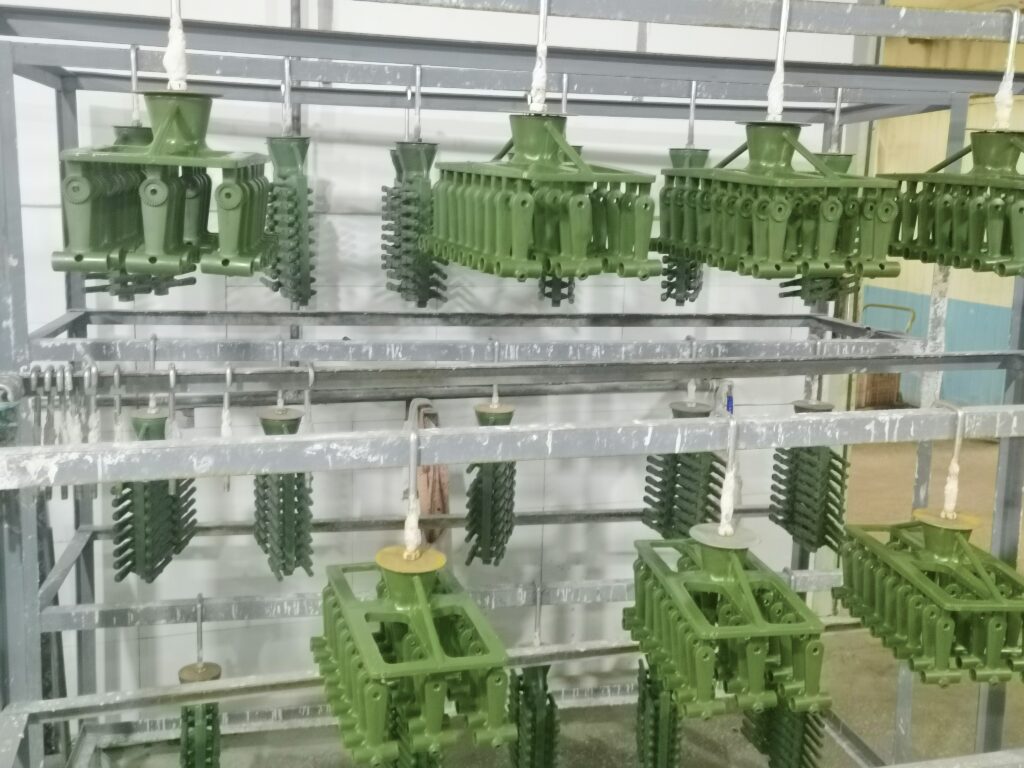
Выбор подходящего оборудования зависит от понимания принципа работы машины для литья восковых моделей методом литья по выплавляемым моделям с учетом особенностей вашего производственного участка. Я оцениваю оборудование для впрыска воска по производительности, сложности деталей и взаимодействию с пресс-формой, чтобы обеспечить стабильное качество результатов без задержек производственного цикла.
Подбор оборудования по типу изделий
Геометрия компонентов определяет необходимое усилие зажима и объем впрыска:
- Мелкие детали сложной конфигурации: Обеспечьте быстрое управление микроинжекцией, чтобы предотвратить замедление потока.
- Крупногабаритные конструкционные компоненты: Требуют высокого усилия смыкания и большой вместимости резервуара для поддержания давления выдержки без перебоев в подаче материала.
- Требования к сплаву: Независимо от того, предназначены ли ваши восковые модели для тонкостенных инвестиционное литье алюминия A356 или массивных сечений литье 4340 стали, выбирайте машину, обеспечивающую сохранение целостности моделей и точную стабильность размеров с учётом характеристик усадки целевого сплава.
Проверка совместимости оснастки и материалов
Оснастка и составы воска должны полностью соответствовать механическим ограничениям машины:
- Габариты пресс-формы и высота раскрытия: Убедитесь, что размеры плит, расстояние между колоннами и высота раскрытия позволяют использовать существующие многогнездные пресс-формы и гидравлические системы извлечения стержней.
- Совместимость с состоянием воска: Убедитесь, что инжектор поддерживает работу с пастообразным, жидким или наполненным модельным воском и оснащён специальными многозонными системами контроля температуры резервуара, шланга и инжекционного сопла.
- Конфигурация сопла: Проверьте наличие регулировки высоты сопел и функции автоматической стыковки, обеспечивающей плотное прилегание к литниковым каналам пресс-форм, расположенным на разной высоте.
Оценка возможностей автоматизации
Современное точное литьё в формы во многом зависит от автоматизации литейного производства, позволяющей стабилизировать продолжительность циклов и снизить процент брака:
- Интеграция робототехники: Выбирайте оборудование со стандартизированными интерфейсами ПЛК (например, Profinet, Ethernet/IP) для подключения роботов извлечения моделей и автоматических зажимных столов.
- Автоматизированное извлечение стержней и выталкивание отливок: Убедитесь в наличии программируемых вспомогательных гидравлических или пневматических контуров для сложных многокомпонентных пресс-форм.
- Мониторинг процесса: Выбирайте машины с функцией регистрации данных в реальном времени, включая давление впрыска, скорость заполнения и температурные кривые, чтобы обеспечить полную прослеживаемость литейного процесса.
Оценка возможностей ввода в эксплуатацию и послепродажного обслуживания
Надёжность инжектора для воска напрямую зависит от качества технической поддержки:
- Пусконаладка на объекте: Выбирайте поставщиков, которые оказывают помощь в выравнивании плит, юстировке сопел и настройке технологических параметров непосредственно на вашем производственном участке.
- Доступность запасных частей: Убедитесь в возможности оперативного получения критически важных уплотнений, пропорциональных клапанов, нагревательных элементов и модулей ПЛК.
- Выездное обслуживание и обучение: Убедитесь, что ваши операторы проходят практическое обучение, охватывающее профилактическое обслуживание, проверку гидроаккумуляторов и оптимизацию рабочих параметров.
Устранение распространённых дефектов впрыска воска
Понимание принципа работы машин для впрыска воска при литье по выплавляемым моделям позволяет легко выявлять причины дефектов моделей. Если восковая модель имеет дефекты, их причина обычно связана с температурой, давлением, временем выдержки или механизмом зажима пресс-формы.
Вот как мы диагностируем и устраняем наиболее распространённые дефекты литья непосредственно на производственном участке:
- Недолив (неполное заполнение полости формы):
- Первопричина: Низкая температура воска, недостаточное давление впрыска или холодная оснастка приводят к преждевременному охлаждению воска до заполнения тонких участков формы.
- Solution: Постепенно увеличьте давление впрыска, проверьте соосность сопла и повысьте температуру пресс-формы или воска при подготовке, чтобы обеспечить плавное течение материала.
- Утяжины и объёмная усадка:
- Первопричина: Этап выдержки под давлением завершился до затвердевания сердцевины либо температура инжекционного воска была слишком высокой, что привело к чрезмерной объёмной усадке.
- Solution: Увеличьте время выдержки под давлением, чтобы обеспечить непрерывную подачу воска во время фазового перехода, снизьте температуру подготовки до уровня, близкого к состоянию полутвёрдой пасты, и проверьте контуры охлаждающей воды.
- Облой по линии разъёма:
- Первопричина: Давление впрыска превышает усилие смыкания машины либо плиты пресс-формы смещены относительно друг друга.
- Solution: Увеличьте усилие смыкания, проверьте плоскостность поверхностей пресс-формы и уменьшите начальную скорость впрыска. На нашем заводе, мы регулярно проверяем параллельность плит, чтобы обеспечивать плотное прилегание пресс-формы при высоких нагрузках впрыска.
- Захват воздуха и поверхностные пузыри:
- Первопричина: Турбулентное заполнение или засорённые вентиляционные каналы пресс-формы, приводящие к захвату воздушных полостей внутри полости матрицы.
- Solution: Снизьте скорость впрыска для обеспечения равномерного ламинарного заполнения, очистите вентиляционные штифты и проверьте резервуар, чтобы убедиться в надлежащей дегазации воска.
- Деформация и коробление восковой модели:
- Первопричина: Извлечение восковой модели до достижения ею размерной стабильности или неравномерное рассеивание тепла между половинами пресс-формы.
- Solution: Увеличьте продолжительность цикла охлаждения в пресс-форме, сбалансируйте поток охлаждающей воды между обеими половинами оснастки и проверьте синхронизацию работы выталкивающих штифтов, чтобы предотвратить механические напряжения.
Часто задаваемые вопросы
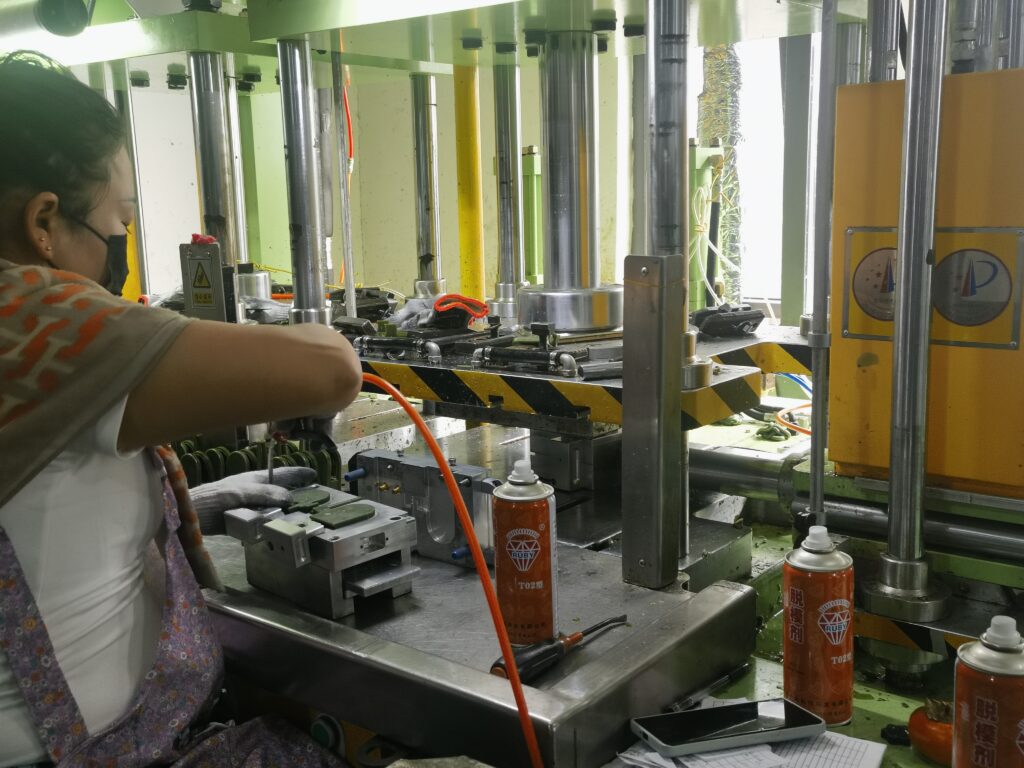
Какова роль машины для впрыска воска в литье по выплавляемым моделям?
В литье по выплавляемым моделям понимание принципа работы машины для впрыска воска в соответствующих производственных установках позволяет выделить её основное назначение: изготовление высокоповторяемых расходуемых восковых моделей с точными размерами. Машина подготавливает воск, впрыскивает его в металлические пресс-формы с контролируемой скоростью и поддерживает давление до затвердевания воска. Поскольку каждая последующая керамическая оболочка и готовая металлическая деталь непосредственно воспроизводят исходную восковую модель, машина для впрыска воска служит основой точности размеров и качества поверхности всех изделий. преимущества и недостатки литья по выплавляемым моделям.
Работают ли все машины для впрыска воска при одинаковых температуре и давлении?
Нет. Рабочие параметры различаются в зависимости от состава воска, геометрии модели и конструкции пресс-формы: Тип воска: Для впрыска жидкого воска обычно требуются более высокие температуры и более низкое давление, тогда как полутвёрдый восковой состав в виде пасты используется при более низких температурах и более высоких давлениях впрыска и зажима, чтобы минимизировать объёмную усадку. Размер компонента: Для деталей с массивными сечениями требуются более длительное время выдержки и поддержание давления уплотнения, тогда как при изготовлении моделей со сложной мелкой геометрией необходим точный контроль скорости потока во избежание турбулентности.
Могут ли такие машины изготавливать сложные тонкостенные восковые модели?
Да. Современные машины используют многоступенчатые профили впрыска, программируемую скорость потока и вакуумную эвакуацию воздуха из пресс-формы, чтобы заполнять сложные полости и сверхтонкие стенки без недоливов, холодных спаев и захвата воздуха. Такой уровень стабильности технологического процесса делает их идеальными для сложных задач, таких как производство лопаток авиационных двигателей, компонентов турбокомпрессоров и медицинских имплантатов.
Можно ли интегрировать оборудование с роботизированными системами?
Да. Наши системы впрыска оснащены открытыми протоколами связи и стандартными интерфейсами безопасности, обеспечивающими беспроблемную автоматизацию литейного производства. Они легко взаимодействуют с шестиосевыми промышленными роботами для автоматической установки стержней, извлечения моделей, визуального контроля и роботизированной сборки модельных блоков. Ознакомьтесь с нашим инженерным подходом к интеграции современных производственных ячеек в разделе технических преимуществах.
Какая информация необходима для запроса оценки оборудования?
Чтобы определить оптимальное усилие смыкания, объём резервуара и конфигурацию системы впрыска для вашего производства, предоставьте следующие сведения: максимальные размеры модели и объём впрыска (масса одной порции); характеристики оснастки, включая размеры и массу пресс-формы, а также совместимость с имеющимися плитами крепления; тип используемого воска (жидкий, пастообразный или воск с наполнителем для изготовления моделей); целевое время производственного цикла и суточные объёмы выпуска; необходимый уровень автоматизации (ручная станция, полуавтоматическая ячейка или полностью автоматизированная роботизированная ячейка под ключ).
Заключение
Понимание принципа работы восковых инжекционных машин в точном литье по выплавляемым моделям необходимо для обеспечения строгих допусков, быстрого производственного цикла и выпуска продукции без дефектов. От точного регулирования температуры и сбалансированного давления впрыска до контролируемого времени выдержки — каждый этап цикла напрямую определяет точность готового металлического компонента. Независимо от того, производите ли вы стандартные промышленные детали или более сложные изделия, требующие литью по выплавляемым моделям для аэрокосмической отрасли при производстве высокоточных компонентов, точная настройка параметров впрыска воска позволяет устранять дефекты моделей на раннем этапе, снижать процент брака и обеспечивать стабильное качество на протяжении всего процесса высокоточного литья.
 Russian
 English
 German