

2. November 2026
Der Feinguss für die Luft- und Raumfahrtindustrie ermöglicht die Herstellung präziser, leichter Legierungsbauteile mit komplexen Geometrien, außergewöhnlicher Festigkeit und zuverlässiger Leistung.
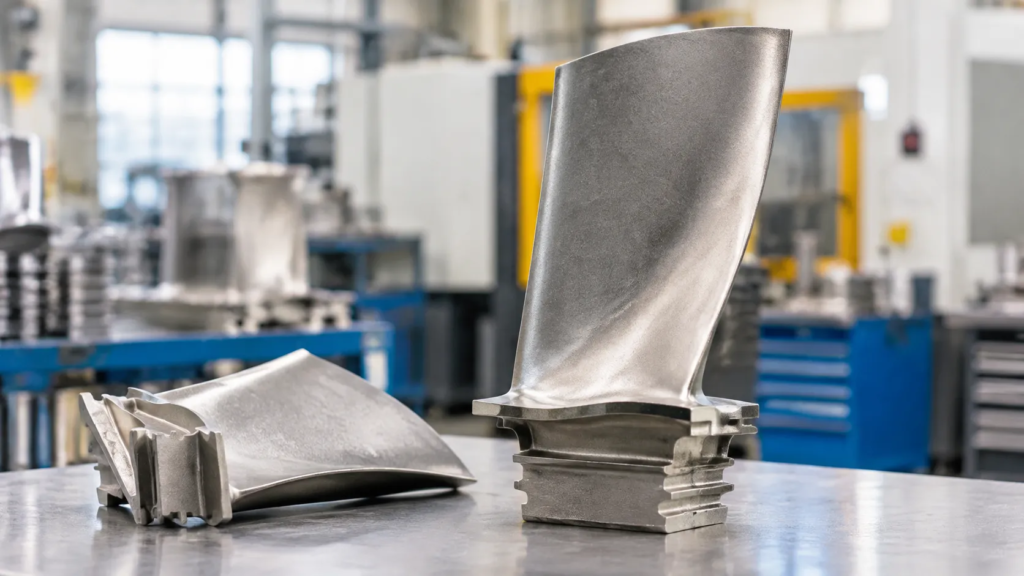
Feinguss für die Luft- und Raumfahrt auf einen Blick
Wir entwickeln flugfertige Metallbauteile mithilfe hochpräziser Feingussverfahren für die Luft- und Raumfahrtindustrie. Durch den Einsatz fortschrittlicher Wachsausschmelzverfahren fertigen wir komplexe Bauteile mit nahezu endkonturnaher Form, die den Rohmaterialabfall minimieren, nachträgliche CNC-Bearbeitungsschritte reduzieren und die mechanischen Anforderungen moderner Luftfahrt- und Verteidigungsprogramme erfüllen.
Wichtige Kompetenzen und Gießverfahren
Unsere Gießereiprozesse konzentrieren sich auf reproduzierbare Präzision und metallurgische Integrität bei flugkritischen Komponenten.
- Wachsausschmelzverfahren mit Kieselsol: Ermöglicht Bauteile mit glatten Oberflächen, feinen Details und scharf definierten Konturen.
- Komplexe Kerngeometrien: Ermöglichen innere Durchgänge, Hohlkanäle und komplizierte Kühlkanäle, die mit herkömmlichen spanenden Bearbeitungsverfahren nicht hergestellt werden können.
- Kontrollierte Gießumgebungen: Schmelzprozesse werden unter kontrollierten Atmosphären- und Vakuumbedingungen durchgeführt, um Gasporosität und nichtmetallische Einschlüsse in reaktiven Legierungen zu minimieren.
Unterstützte Legierungen und Abmessungskapazitäten
Wir verarbeiten eine breite Palette flugzertifizierter Legierungen, die auf hohe Temperaturbeständigkeit, strukturelle Festigkeit und Korrosionsschutz ausgelegt sind.
| Parameter | Standardfähigkeit | Wichtige Merkmale |
|---|---|---|
| Hauptlegierungen | Nickel- und Kobalt-Superlegierungen, Edelstähle, Titan, Aluminium | Entwickelt für Hochtemperaturumgebungen und strukturelle Flugzeugzellenkomponenten |
| Teilgeometrie | Von Mikrokomponenten bis hin zu mittelgroßen und großen Strukturgehäusen | Komplexe Konturen, dünnwandige Bereiche und integrierte Ansätze |
| Wandstärke | Kontrollierte dünnwandige Bereiche | Optimiertes Verhältnis von Festigkeit zu Gewicht ohne Einbußen bei der strukturellen Steifigkeit |
| Oberflächenfinish | Glatte Gusshaut | Reduziert den manuellen Aufwand für Nachbearbeitung, Polieren und Schleifen drastisch |
Produktionsphasen vom Prototyp bis zur Flugfreigabe
Jedes Projekt folgt einem strukturierten technischen Arbeitsablauf, um die Konsistenz von der ersten Designvalidierung bis zur vollständigen Produktion sicherzustellen:
- Konstruktion & DFM-Analyse: Wir bewerten Ihre 3D-CAD-Modelle hinsichtlich Trennlinien, gleichmäßiger Wandstärken und Angusspositionen.
- Prototypenbau & Werkzeugherstellung: Schnelle Musterfertigung mittels additivem Druck oder Präzisionsmetallwerkzeugen zur ersten Prüfung von Passgenauigkeit und Funktion.
- Schalenherstellung & Gießen: Aufbau einer mehrschichtigen Keramikschale, gefolgt von präziser Entwachsung, Vorwärmung und dem Vergießen der Legierung.
- Wärmebehandlung & Nachbearbeitung: Metallurgische Behandlungen zur Erzielung der vorgegebenen Zugfestigkeits-, Streckgrenzen- und Härteeigenschaften.
- Qualitätssicherung: Maßprüfungen, Legierungsverifizierung und zertifizierte Dokumentation zur Bestätigung der Lufttüchtigkeit.
Direkte Angebotsanfragen (RFQ) & technischer Support
Wir arbeiten eng mit Einkaufsleitern und Konstrukteuren der Luft- und Raumfahrtindustrie zusammen. Senden Sie uns Ihre 2D-Zeichnungen und 3D-CAD-Daten (im STEP- oder IGES-Format) zusammen mit Ihren Material- und Prüfspezifikationen, damit wir eine umfassende Fertigungsprüfung durchführen und Ihnen zeitnah ein Angebot unterbreiten können.
Was ist Feinguss für die Luft- und Raumfahrt?

Feinguss für die Luft- und Raumfahrt ist ein spezialisiertes Fertigungsverfahren, das zur Herstellung hochzuverlässiger, komplexer Metallkomponenten für Verkehrsflugzeuge, Verteidigungssysteme und Raumfahrtkomponenten entwickelt wurde. Dieses Verfahren wird häufig auch als Feinguss im Wachsausschmelzverfahren für die Luft- und Raumfahrt, bei diesem Verfahren werden geschmolzene Legierungen in verlorene Keramikformen gegossen, die um vergängliche Wachsmodelle herum hergestellt werden.
Durch den Wegfall von Formschrägen an Trennflächen und Trennlinien, die beim herkömmlichen Sandguss üblich sind, fertigen wir nahezu endkonturnahe Bauteile mit feinen Oberflächen und engen Maßtoleranzen. Das Verständnis des Feingussverfahrens, seiner Vorteile und Toleranzen hilft Entwicklungsteams dabei, kritische Flugzeugkomponenten zu spezifizieren, die extremen Betriebslasten und thermischen Zyklen standhalten und gleichzeitig das Gewicht reduzieren.
Schritt-für-Schritt-Prozess des Wachsausschmelzverfahrens
Wir führen das Wachsausschmelzverfahren in streng kontrollierten Produktionsschritten durch, um metallurgische Reinheit und strukturelle Reproduzierbarkeit zu gewährleisten:
- Werkzeugherstellung und Einspritzen der Wachsmodelle: Metallformen spritzen formstabiles Wachs ein, um eine exakte Nachbildung des fertigen Bauteils herzustellen, wobei die Schrumpfungsraten von Metall und Keramik berücksichtigt werden.
- http/1.1 503 error Einzelne Wachsmodelle werden an einem zentralen Wachsanguss und einem Angusssystem befestigt, um während der Erstarrung eine gleichmäßige Metallzufuhr sicherzustellen.
- Herstellung der keramischen Formschale: Wir tauchen die Modelltraube wiederholt in spezielle feuerfeste Schlicker und beschichten sie mit abgestuften Keramiksanden. Für Bauteile, die eine besonders hohe Oberflächengenauigkeit und Temperaturwechselbeständigkeit erfordern, http/1.1 503 error bietet die erforderliche strukturelle Festigkeit, um geschmolzene Superlegierungen ohne Verformung der Form aufzunehmen.
- Entduftung & Vorheizung: In Hochdruckautoklaven wird das Wachs geschmolzen und entfernt. Anschließend brennen wir die hohle Keramikschale bei erhöhten Temperaturen aus, um organische Rückstände zu beseitigen und die Keramik zu sintern.
- Vakuumguss oder Gießen unter atmosphärischem Druck: Geschmolzene Luft- und Raumfahrtlegierungen werden unter kontrollierter Atmosphäre oder Vakuumbedingungen in die vorgewärmte Formschale gegossen, um Gasporosität und Oxideinschlüsse zu verhindern.
- Entfernung der Formschale und Abtrennen: Nach dem Abkühlen wird die Keramikformschale mithilfe mechanischer Vibratoren und Wasserstrahlen entfernt. Anschließend trennen Trennscheiben die einzelnen Gussteile vom zentralen Angusskanal.
- Nachbearbeitung und Reinigung der Gussteile: Die Gussteile werden einer Angussverschleifung, Wärmebehandlung, chemischen Entzunderung und zerstörungsfreien Prüfung unterzogen, um ihre einwandfreie Beschaffenheit sicherzustellen.
Wesentliche Vorteile für komplexe Luft- und Raumfahrtbauteile
- Komplexe innere Hohlräume und Kanäle: Ermöglicht die problemlose Herstellung interner Kühlkanäle, gewichtsreduzierender Hohlräume und gekrümmter Strömungswege, die sich nicht aus Vollmaterial herausfräsen lassen.
- Nähe zur Rohteil-Nettogestalt: Ermöglicht die zuverlässige Einhaltung der Sollwandstärken bis hin zu dünnen, für Flugkomponenten erforderlichen Wandprofilen und minimiert dadurch den Metallverschnitt bei hochwertigen Legierungen.
- Überlegene Oberflächenqualität: Liefert eine bereits im Gusszustand geeignete Oberflächenrauheit für aerodynamische Außenflächen und Fluidverteiler, ohne dass eine aufwendige Nachpolitur erforderlich ist.
- Breite Auswahl an verarbeitbaren Legierungen: Ermöglicht das Gießen von hochschmelzenden Metallen, nickelbasierten Superlegierungen, Kobaltlegierungen und Edelstahlgüten in Luftfahrtqualität.
Feinguss im Vergleich zu Zerspanung und Schmieden
Die Wahl des geeigneten Fertigungsverfahrens hängt von der Bauteilgeometrie, dem Produktionsvolumen und dem Verhältnis zwischen Rohmaterialeinsatz und Bauteilgewicht (Buy-to-Fly-Verhältnis) ab.
| Eigenschaft / Kennzahl | Investment-Guss in der Luft- und Raumfahrt | Mehrachsige CNC-Bearbeitung | Schmieden für die Luft- und Raumfahrt |
|---|---|---|---|
| Geometrische Gestaltungsfreiheit | Am höchsten: komplexe Hinterschneidungen, innere Hohlräume und gekrümmte Wände | Mittel: begrenzt durch die Reichweite des Schneidwerkzeugs und den Werkzeugfreiraum | Am niedrigsten: beschränkt auf einfache Formen ohne tiefe Hinterschneidungen |
| Buy-to-Fly-Verhältnis | Niedrig (typischerweise 1,1:1 bis 1,3:1) | Hoch (oft 5:1 bis über 15:1 beim Materialabtrag aus Vollmaterial) | Mittel (erfordert eine Nachbearbeitung durch Zerspanung nach dem Schmieden) |
| Investition in Werkzeugbau | Mittel (Spritzgussformen) | Sehr gering bis gar nicht | Hoch (schwere Schmiedegesenke und Werkzeuge) |
| Dünnwandfertigung | Hervorragende Eignung für dünne strukturelle Stege | Hohes Risiko von Werkzeugrattern und Wandverformungen | Geringe Eignung für dünne Wände ohne umfangreiche Nachbearbeitung |
| Richtungsabhängige Eigenschaften | Gleichmäßige, isotrope mechanische Eigenschaften | Die Kornorientierung folgt der Ausrichtung des Rohblocks | Stark gerichteter Kornfluss entlang der Belastungspfade |
| Hochtemperatur-Superlegierungen | Wirtschaftlich bei schwer zerspanbaren Superlegierungen | Hoher Werkzeugverschleiß und lange Zykluszeiten | Hohe Umformkräfte erforderlich, begrenzte Möglichkeiten für komplexe Formen |
Gießmöglichkeiten und Toleranzen für die Luft- und Raumfahrt
Wir liefern flugkritische Komponenten, die strenge Leistungs- und Maßvorgaben erfüllen. Von engen Gewichtsvorgaben bis hin zu komplexen internen Fluidkanälen: Unsere Möglichkeiten im Feinguss für die Luft- und Raumfahrt machen Montagepunkte überflüssig, indem sie komplexe, einteilige Bauteile direkt auf Grundlage von 3D-Modellen herstellen.
Komplexe Geometrien und Grenzen der Dünnwandigkeit
Struktur- und Triebwerksteile für die Luft- und Raumfahrt erfordern ein hohes Verhältnis von Festigkeit zu Gewicht. Wir entwickeln Gussteile mit feinen internen Kanälen, Sacklöchern und variablen Querschnitten, ohne dabei die strukturelle Integrität zu beeinträchtigen. Das Verständnis der umfassenderen Metall-Investitionsgussprozesse-Toleranzen und Materialien hilft Konstrukteuren, diese geometrischen Vorteile von Anfang an optimal zu nutzen.
- Mindestwandstärke: Bis zu 1,0 mm (0,040 Zoll) bei ausgewählten Geometrien, abhängig von den Fließeigenschaften der Legierung.
- Schrägungen: Geringe oder keine Entformungsschrägen an unkritischen Flächen erforderlich, wodurch unnötige Nachbearbeitung durch spanende Fertigung reduziert wird.
- Komplexe Kerne: Vorgeformte Keramikkerne ermöglichen komplexe Hohlräume und Kühlkanäle im Inneren von Turbinenkomponenten und Verteilern.
- Gekrümmte Profile: Aerodynamische Oberflächen, zusammengesetzte Krümmungen und dünne Hinterkanten werden mit gleichbleibender Wiederholgenauigkeit gegossen.
Erreichbare Maßtoleranzen und Oberflächenrauheit
Präzision ist bei Präzisionsgussteilen für die Luft- und Raumfahrt von entscheidender Bedeutung. Wir gewährleisten enge, reproduzierbare Maßtoleranzen, die Bearbeitungszugaben auf ein absolutes Minimum reduzieren und so wertvolle Zykluszeiten bei schwer zerspanbaren Legierungen einsparen.
| Abmessung / Metrisch | Standard-Investitionsguss | Zielwert für enge Toleranzen |
|---|---|---|
| Lineare Abmessungen | ±0,13 mm (±0,005 in) je 25 mm | ±0,08 mm (±0,003 in) |
| Wandstärke | ±0,25 mm (±0,010 in) | ±0,15 mm (±0,006 in) |
| Gussoberfläche | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Ra 1,6 µm (63 µin) |
| Planheit & Geradheit | 0,1 mm je 25 mm | 0,05 mm je 25 mm |
Durch die Lieferung von endkonturnahen Bauteilen mit feinen Oberflächen helfen wir Ihnen, übermäßige CNC-Schruppbearbeitungen an teuren Superlegierungen und Flugzeugkomponenten zu vermeiden.
Prototypen und Produktionsserien in kleinen Stückzahlen
Luft- und Raumfahrtprogramme erfordern eine strenge physische Validierung, bevor Metall für Produktionswerkzeuge in voller Größe bearbeitet wird. Wir unterstützen Ihren Entwicklungsprozess in jeder Stückzahlphase:
- Schnelles Prototyping: 3D-gedruckte Wachs- oder Harzmodelle ermöglichen physische Testteile innerhalb weniger Tage, ohne dass Kosten für teure Werkzeuge anfallen. Dadurch werden die Designvalidierung und aerodynamische Tests beschleunigt.
- Überbrückungsproduktion in kleinen Stückzahlen: Modulare Werkzeuge und manuelles Gießen ermöglichen die Fertigung von Flugzeugkomponenten in kleinen Serien, Ersatzteilen und speziellen Nachrüstungen, bei denen Mehrfachkavitätenwerkzeuge wirtschaftlich nicht vertretbar sind.
- Hochvolumenproduktion: Gehärtete Stahlformen und automatisiertes Schlickertauchen gewährleisten eine stabile, reproduzierbare Serienfertigung von Flugzeugstrukturhalterungen und Systemgehäusen in hohen Stückzahlen.
Für Leichtbauprojekte im Flugzeugstrukturbereich bieten wir außerdem Aluminium-Feinguss mit engen Toleranzen und schnellen Angeboten der darauf ausgelegt ist, Gewichtsreduzierung mit verlässlichen Lieferterminen in Einklang zu bringen.
Werkstoffe für Feingussteile in der Luft- und Raumfahrt
Die Materialintegrität ist entscheidend für die Flugsicherheit. Beim Feinguss für die Luft- und Raumfahrt verhindert die Abstimmung der richtigen Legierungszusammensetzung auf die thermischen, mechanischen und atmosphärischen Belastungen des Bauteils Ausfälle im Einsatz und vorzeitige Ermüdung. Wir vergießen eine breite Palette zertifizierter Metalle in Luft- und Raumfahrtqualität, um strenge Anforderungen an das Verhältnis von Gewicht zu Festigkeit sowie an die Temperaturbeständigkeit zu erfüllen.
Nickelbasierte Superlegierungen für hohe Temperaturen
Turbinenteile im Heißgasbereich müssen auch bei extremen thermischen Wechselbelastungen und Oxidation ihre strukturelle Stabilität bewahren. Wir vergießen spezielle nickelbasierte Legierung für hohe Festigkeit und Korrosionsbeständigkeit zur Herstellung von Feingussteilen aus Nickellegierungen für die Luft- und Raumfahrt, die auch bei dauerhafter Belastung oberhalb von 1.000 °C zuverlässig bestehen.
- Gängige Grade: Inconel 718, Inconel 625, Hastelloy X.
- Kernmerkmale: Hohe Zeitstand- und Kriechbruchfestigkeit, mikrostrukturelle Stabilität und Beständigkeit gegen Hochtemperaturoxidation.
- Zielkomponenten: Turbinenaustrittsgehäuse, Brennkammerauskleidungen und Hochdruck-Kraftstoffdüsen.
Verschleißfeste kobaltbasierte Legierungen
Für bewegliche Baugruppen, die ohne Schmierung Metall-auf-Metall-Reibung ausgesetzt sind, bieten kobaltbasierte Legierungen eine ausgezeichnete Beständigkeit gegen Fressen und Temperaturschocks.
- Gängige Grade: Stellite 6, Stellite 21, Stellite 31.
- Kernmerkmale: Hohe Härtebeständigkeit bei erhöhten Temperaturen, Beständigkeit gegen thermische Ermüdung und nichtmagnetische Eigenschaften.
- Zielkomponenten: Hochtemperatur-Leitschaufeln, Kraftstoffregelventile und Gleitringdichtungsringe.
Hochfeste rostfreie Stähle und legierte Stähle
Gussteile aus rostfreiem Stahl für die Luft- und Raumfahrt bieten eine ausgewogene Kombination aus Zugfestigkeit, Duktilität und atmosphärischer Korrosionsbeständigkeit für strukturelle Anwendungen und Anwendungen im Bereich der Fluidtechnik.
- Gängige Grade: 17-4 PH, 15-5 PH, 316L, 4140, 4340.
- Kernmerkmale: Ausscheidungshärtbar für hohe Streckgrenzen, gleichmäßige Kornstrukturen und zuverlässige Schweißbarkeit.
- Zielkomponenten: Strukturelle Montagehalterungen, Mechanismen für Fahrwerksklappen und Hydraulikflüssigkeitsverteiler.
Leichte Titan- und Aluminiumlegierungen
Die Gewichtsreduzierung führt direkt zu einer höheren Kraftstoffeffizienz und Nutzlastkapazität. Für Strukturhalterungen und Gehäuse von Flugzeugzellen, bei denen ein geringes Gewicht erforderlich ist, Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment zeigt einen Überblick über die Dichte und die mechanischen Kompromisse der verschiedenen Produktionsgussverfahren.
- Gängige Grade: Ti-6Al-4V (Grade 5), A356, A380.
- Kernmerkmale: Hohe Festigkeits-Gewichts-Verhältnisse, hervorragende Tieftemperatureigenschaften und mittlerer bis hoher Korrosionsschutz.
- Zielkomponenten: Gehäuse für Avioniksysteme, Luftkanäle für Klimatisierungssysteme und strukturelle Verbindungselemente für Flugzeugzellen.
Leitfaden zur Werkstoffauswahl für Flugumgebungen
| Umgebung und Anforderungen | Empfohlenes Legierungssystem | Typische Anwendung | Wichtigster Auswahlfaktor |
|---|---|---|---|
| Hohe Temperaturen und Oxidation (>800 °C) | Nickelbasierte Superlegierungen (Inconel 718/625) | Turbinenschaufeln, Abgasdiffusoren | Zeitstandbruchfestigkeit und Oxidationsbeständigkeit |
| Reibung und Fressen bei hohen Temperaturen | Kobaltbasierte Legierungen (Stellite 6/21) | Dichtflächen, Aktuatorbuchsen | Fressbeständigkeit und Warmhärte |
| Hohe strukturelle Beanspruchung und Korrosion | Ausscheidungsgehärteter Edelstahl (17-4 PH) | Flugsteuerungsgestänge, Frachttürscharniere | Zugfestigkeit und Bruchzähigkeit |
| Gewichtskritische strukturelle Belastungen | Titan (Ti-6Al-4V) und Aluminium (A356) | Kühlrahmen für Avionik, Kabinenausstattung | Geringe Dichte bei hoher spezifischer Festigkeit |
Luftfahrtanwendungen und Arten von Gussteilen
Der Feinguss für die Luftfahrt ermöglicht präzise Gussteile mit nahezu endkonturnaher Geometrie für flugkritische Baugruppen, bei denen die strukturelle Integrität kompromisslos gewährleistet sein muss. Wir fertigen einsatzbereite Komponenten, die darauf ausgelegt sind, extremen Temperaturwechseln, hohen mechanischen Belastungen und starken aerodynamischen Kräften standzuhalten.
Turbinen- und Strahltriebwerkskomponenten
Heißgasführende Bereiche von Antriebssystemen erfordern eine präzise metallurgische Kontrolle, hohe Kriechfestigkeit und außergewöhnliche Temperaturbeständigkeit. Unsere Gussteile für Flugzeugtriebwerke erfüllen die zentralen Anforderungen an Antriebssysteme in zivilen und militärischen Luftfahrtplattformen:
- Hochdruck- und Niederdruckturbinenleitschaufeln: Mit integrierten Kühlkanälen gegossen, um einer kontinuierlichen Einwirkung überhitzter Gasströme standzuhalten.
- Drallkörper für Brennkammern und Kraftstoffeinspritzdüsen: Entwickelt für eine optimierte Kraftstoffzerstäubung und stabile Verbrennungsdynamik.
- Diffusoren und Abgasverkleidungen: Dünnwandige aerodynamische Komponenten, die Abgasströme gezielt leiten, ohne sich durch Hitzeeinwirkung zu verformen.
- Dichtungsringe und Schaufelabdecksegmente: Mit engen Toleranzen gegossen, um die Druckverhältnisse des Verdichters aufrechtzuerhalten und Spaltverluste zu verhindern.
Strukturhalterungen und Verbindungselemente für Flugzeugzellen
Flugzeugzellenstrukturen profitieren unmittelbar von der strukturellen Integration und Gewichtsreduzierung. Durch unsere Präzisions-Werkstoffguss-Komponenten und Lösungen aus der Luft- und Raumfahrt, eliminieren wir das zusätzliche Gewicht und den Wartungsaufwand, die mit geschweißten oder verschraubten mehrteiligen Baugruppen verbunden sind:
- Scharnierhalterungen und Aktuatorbefestigungen: Kritische lasttragende Schnittstellen für Steuerflächen, Landeklappen und Querruder.
- Befestigungselemente für Triebwerkspylone: Hochfeste Strukturverbinder, die Lastpfade von Triebwerken auf die Flugzeugzellen übertragen.
- Türverriegelungsmechanismen und Frachtraumbeschläge: Verschleißfeste Beschlagteile, die für wiederholte zyklische mechanische Beanspruchung ausgelegt sind.
- Avionik-Chassishalterungen: Starre Strukturgehäuse, die kritische elektronische Komponenten von Flugzeugzellenvibrationen entkoppeln.
Kraftstoff-, Hydraulik- und Umweltkontrollsysteme
Fluidförder- und Drucksysteme erfordern druckdichte Gussstrukturen, um interne Leckagen oder eine unerwünschte Fluidverlagerung zu verhindern:
- Hydraulikverteiler und Ventilgehäuse: Monolithische Gussteile, die eine kontinuierliche Hochdruck-Fluidübertragung ohne Versagen von Verbindungsnähten ermöglichen.
- Kraftstoffdosier- und Pumpengehäuse: Flüssigkeitsdichte Gehäuse, die so konstruiert sind, dass sie Kavitationsverschleiß, chemischer Zersetzung und innerer Porosität widerstehen.
- Umweltkontrollsystem (ECS) Leitungen: Komplexe Kanalanschlüsse und Wärmetauschergehäuse, die heiße Zapfluft durch Flugdecks und Passagierkabinen leiten.
Kundenspezifische Präzisionsgussteile für Flugzeuge
Moderne Flugzeugsysteme verfügen häufig über komplexe interne Kanäle und organische Konturen, die die Grenzen der mehrachsigen CNC-Bearbeitung überschreiten. Wir entwickeln kundenspezifische Präzisionsgussteile für die Luft- und Raumfahrt, um komplexe Baugruppen aus mehreren Einzelteilen zu robusten einteiligen Komponenten zusammenzufassen. Diese Konsolidierung macht Montagearbeiten überflüssig, reduziert die Anzahl der Befestigungselemente und ermöglicht leichtere Strukturkomponenten, die direkt auf technische Zeichnungen abgestimmt sind.
Konstruktion für den Feinguss in der Luft- und Raumfahrt
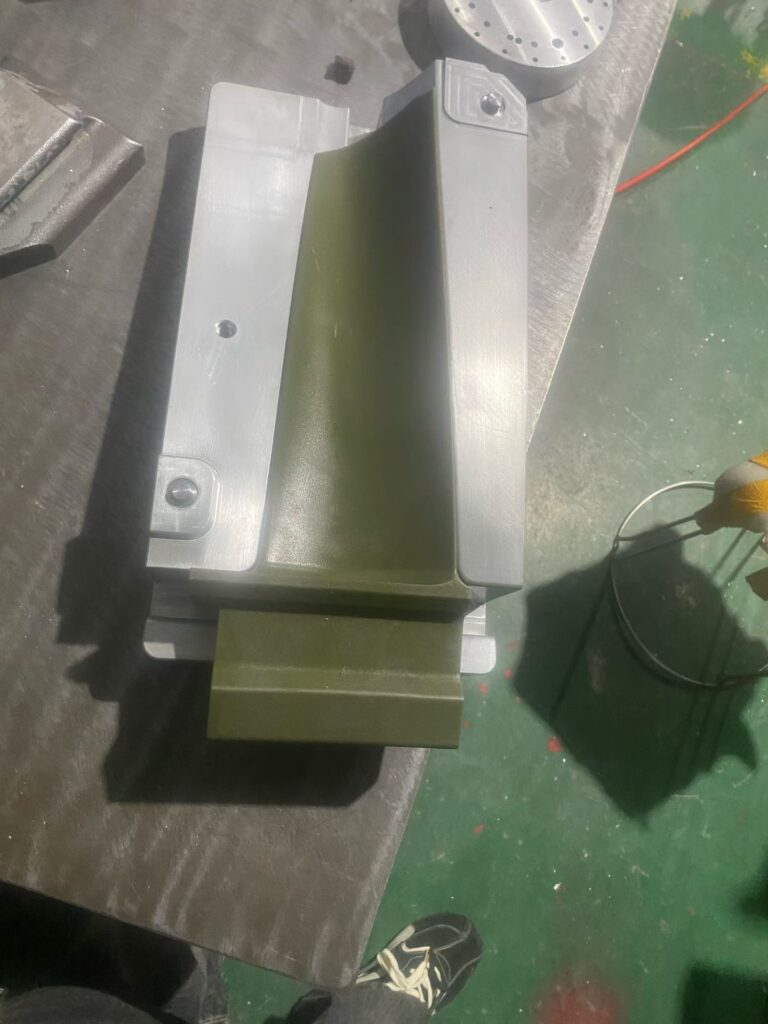
Bei der Entwicklung flugtauglicher Bauteile müssen Gewichtsreduzierung, funktionale Geometrie und die physikalischen Eigenschaften des Gießprozesses in Einklang gebracht werden. In unserer Präzisionsgießerei für die Luft- und Raumfahrt arbeiten wir bereits in einer frühen Entwicklungsphase eng mit Konstrukteuren zusammen, um die Geometrie hinsichtlich Metallfluss, Erstarrung und struktureller Integrität zu optimieren. Durchdachte Konstruktionsentscheidungen machen nachträgliche Bearbeitungsschritte überflüssig, minimieren Ausschuss und senken die Gesamtproduktionskosten für Feingussteile von Flugzeugen.
Erforderliche CAD-Dateien und technische Spezifikationen
Für die Prüfung Ihres Bauteils und die Vorbereitung der Werkzeuge arbeitet unser Ingenieurteam direkt mit Ihren Modelldateien und Spezifikationsblättern:
- Unterstützte 3D-Formate: Native STEP-Dateien (.stp), IGES-Dateien (.igs), Parasolid-Dateien (.x_t) und SolidWorks-Dateien.
- 2D-Fertigungszeichnungen: Vollständig bemaßte Zeichnungen mit Angaben zu GD&T, Bezugssystemen, kritischen Toleranzen und erforderlicher Oberflächenrauheit.
- Material- und Prüfkriterien: Spezifische Legierungsgüten, Angaben zur Wärmebehandlung und Prüfklassen für flugkritische Bauteile gemäß den geltenden Normen. Gussqualitätsstandards für zuverlässige Metallteile durch.
- Geplante Bauteilstückzahlen: Schätzungen des jährlichen Bedarfs, damit wir die Werkzeuge für Prototypen mit einem Formnest oder für die Serienfertigung mit mehreren Formnestern entsprechend auslegen können.
Entformungsschrägen, Wandübergänge und Bearbeitungszugaben
Der Feinguss nach dem Wachsausschmelzverfahren ermöglicht enge Toleranzen und komplexe Profile. Die Einhaltung grundlegender Gussrichtlinien gewährleistet jedoch gleichbleibende Ausbeuten und strukturell einwandfreie Bauteile:
- Entwürfswinkel: Während Formwerkzeuge für Wachsmodelle bei ausgewählten ebenen Flächen einen Entformungsschrägenwinkel von 0° ermöglichen, beschleunigt eine nominale Entformungsschräge von 0,5° bis 1,5° die Entnahme des Modells und verlängert die Lebensdauer des Werkzeugs.
- Wandübergänge: Halten Sie die Querschnitte so gleichmäßig wie möglich. Bei unterschiedlichen Wandstärken konstruieren wir allmähliche Übergänge mit einem Verjüngungsverhältnis von 3:1, um Heißrisse und örtlich begrenzte Schwindung zu vermeiden.
- Innen- und Außenradien: Scharfe Ecken erzeugen Spannungsspitzen und können während des Gießvorgangs zu Rissen in der Keramikschale führen. Die Übergangsradien sollten mindestens 0,060 Zoll (1,5 mm) betragen.
- Bearbeitungsbestand: Für Passflächen, Lagerzapfen oder Gewindeanschlüsse, die eine nachträgliche CNC-Bearbeitung erfordern, empfehlen wir in der Regel ein Bearbeitungsaufmaß von 0,030 bis 0,060 Zoll (0,75 bis 1,5 mm).
| Designmerkmal | Empfohlener Parameter | Ingenieurvorteil |
|---|---|---|
| Mindestwandstärke | 0,040 Zoll (1,0 mm) | Gewährleistet die vollständige Formfüllung bei Hochtemperatur-Superlegierungen |
| Entformung Winkel | 0,5° bis 1,5° | Saubere Entformung des Modells ohne Maßverformungen |
| Wandübergangsverhältnis | Maximale Verjüngung 3:1 | Verhindert thermische Spannungen und Schwindungsporosität |
| Innerer Übergangsradius | R mindestens 0,060 Zoll (1,5 mm) | Verringert Spannungsspitzen und fördert einen gleichmäßigen Flüssigkeitsfluss |
| Bearbeitungszugabe | 0,030 bis 0,060 Zoll (0,75 bis 1,5 mm) | Minimiert den Werkzeugverschleiß bei der spanenden Nachbearbeitung nach dem Guss |
Rückmeldung zur fertigungsgerechten Konstruktion
Bevor wir mit der Herstellung der Gusswerkzeuge beginnen, unterziehen wir jedes Bauteil einer umfassenden Prüfung hinsichtlich seiner Fertigungsgerechtigkeit (Design for Manufacturability, DFM). Mithilfe von Gießsimulationen analysieren wir die Formfüllungsdynamik, die Positionierung der Trennebenen, die Kernstabilisierung und die Lage der Anschnittsysteme.
Unser Team gibt konkrete Empfehlungen zur Anpassung nicht kritischer Geometrien, zur Zusammenführung mehrerer Baugruppen zu einem einzigen Gussteil und stellt sicher, dass Ihre im Feingussverfahren hergestellten Luft- und Raumfahrtkomponenten problemlos die Röntgen-, Eindringprüfungs- und Maßkontrollen durchlaufen.
Qualitätssicherung, Prüfung und Rückverfolgbarkeit
Wir gewährleisten in jeder Phase des Feingusses für die Luft- und Raumfahrt eine strenge Prozesskontrolle, damit jedes Bauteil die sicherheits- und leistungsrelevanten Anforderungen für den Flugbetrieb erfüllt. Unsere Prüfverfahren überprüfen die innere strukturelle Integrität, die präzise Maßhaltigkeit und die strikte Einhaltung der Legierungsspezifikationen, bevor ein Teil unsere Gießerei verlässt.
Qualitätsmanagementsysteme und Normen für die Luft- und Raumfahrt
Unser Betrieb arbeitet nach strengen Qualitätsmanagementsystemen, die speziell auf Flughardware zugeschnitten sind. Wir setzen standardisierte Prozessvalidierungen in allen Bereichen um, einschließlich Werkzeugbau, Wachsmusterinjektion, Keramikschalenherstellung, Vakuumgießen und Nachbearbeitung der Gussteile.
- Prozesssteuerung mit festen Parametern: Jeder freigegebene Gussauftrag wird anhand festgelegter Parameterspezifikationen ausgeführt, um Prozessabweichungen zwischen den Produktionschargen zu vermeiden.
- Standardarbeitsanweisungen: Detaillierte Arbeitsanweisungen regeln jede Handhabungs- und Wärmebehandlungsphase, um reproduzierbare metallurgische Gefügestrukturen sicherzustellen.
- Auditbereitschaft: Kontinuierliche interne Audits gewährleisten, dass unsere Kalibrierungsaufzeichnungen, Gießereiprotokolle und Personalzertifizierungen jederzeit vollständig für Überprüfungen durch Kunden aus der Luft- und Raumfahrtindustrie bereitstehen.
Zerstörungsfreie Prüfung und KMG-Inspektionen
Unter der Oberfläche liegende Defekte können die Funktionsfähigkeit von Flugzeugkomponenten unter dynamischen Belastungen beeinträchtigen. Wir setzen umfassende zerstörungsfreie Prüfverfahren (ZfP) in Kombination mit hochpräziser dimensionaler Messtechnik ein, um die Fehlerfreiheit der Gussteile sicherzustellen.
| Prüfmethoden | Ausrüstung und Technologie | Zu erkennende Fehler / Parameter |
|---|---|---|
| Radiografische Prüfung (RT) | Digitale Röntgenprüfung und digitale Radiografie | Erkennung innerer Gasporosität, Lunker und Einschlüsse |
| Fluoreszenz-Penetrantentest (FPI) | Hochempfindliche fluoreszierende Farbeindringprüfsysteme | Oberflächenmikrorisse, Kaltfließstellen und durchgehende Wandnähte |
| Koordinatenmesstechnik (KMG) | Mehrachsige CNC-Koordinatenmessgeräte (KMG) und optische 3D-Scanner | Profiltoleranzen, Bohrungspositionen und komplexe Bezugsausrichtungen |
| Optische und dimensionelle Messtechnik | Kalibrierte Profilprojektoren und Messgeräte | Kernversatz, Gratbildung an Trennfugen und Grenzwerte für die Oberflächenrauheit |
Unsere Koordinatenmessgeräte prüfen Roh- und fertig bearbeitete Feingusskomponenten für die Luft- und Raumfahrt direkt anhand Ihrer nativen 3D-CAD-Modelle, um die tatsächliche Position und die Profiltoleranzen zu bestätigen.
Werkstoffprüfberichte und Rückverfolgbarkeit der Schmelzen
Wir gewährleisten eine lückenlose Rückverfolgbarkeit jeder Schmelze vom Rohbarren bis zur endgültigen Auslieferung. Jedes einzelne Bauteil ist einer bestimmten Schmelzcharge zugeordnet. Dadurch erhalten Sie vollständige Transparenz über die Herkunft des Rohmaterials und dessen thermische Vorgeschichte.
- Chemische Zusammensetzungsprüfung: Wir führen bei jedem Gießvorgang eine optische Emissionsspektrometrie (OES) durch, um die Einhaltung der chemischen Anforderungen zu bestätigen – sei es bei der Überprüfung von Kobalt- und Nickellegierungen oder bei der Standardisierung von Bauteilen gemäß Edelstahl der 400er-Serie: Werkstoffgüten, Eigenschaften und Anwendungen.
- Mechanische Werkstoffprüfung: Opferprüfstäbe, die aus derselben Schmelze gegossen werden, durchlaufen parallel zu den Produktionschargen Zugfestigkeits-, Streckgrenzen-, Bruchdehnungs- und Härteprüfungen gemäß Normen wie A356-Aluminiumlegierung Spezifikationen und Eigenschaften.
- Zertifizierte Dokumentationspakete: Jede Lieferung enthält zertifizierte Werkstoffprüfberichte (MTRs), chemische Analysen, Zeit-Temperatur-Diagramme der Wärmebehandlung sowie Freigaben und Unterschriften der ZfP-Prüftechniker.
Management von Nichtkonformitäten und Korrekturmaßnahmen
Unser Qualitätsprüfungsprozess für Luft- und Raumfahrtgussteile erkennt Abweichungen sofort bei ihrem Auftreten und grenzt sie gezielt ein. Jedes Bauteil, das die Anforderungen an die Sichtprüfung, Maßprüfung oder zerstörungsfreie Prüfung nicht erfüllt, wird unverzüglich gesperrt, um das Risiko einer Weitergabe fehlerhafter Teile auszuschließen.
Wir beheben Nichtkonformitäten mithilfe strukturierter Methoden zur Ursachenanalyse, beispielsweise durch 8D-Berichte und die 5-Why-Analyse. Sobald unsere Metallurgie- und Qualitätsingenieure die Ursache identifiziert haben – unabhängig davon, ob sie mit der Permeabilität der Keramikschale, dem Formfüllungsverhalten oder den thermischen Haltezeiten zusammenhängt –, setzen wir Aktualisierungen der Korrektur- und Vorbeugemaßnahmen (CAPA) um, qualifizieren den Prozess erneut und aktualisieren den Fertigungsbegleitschein, bevor die Produktion fortgesetzt wird.
Nachbearbeitung und sekundäre Bearbeitungsschritte nach dem Gießen
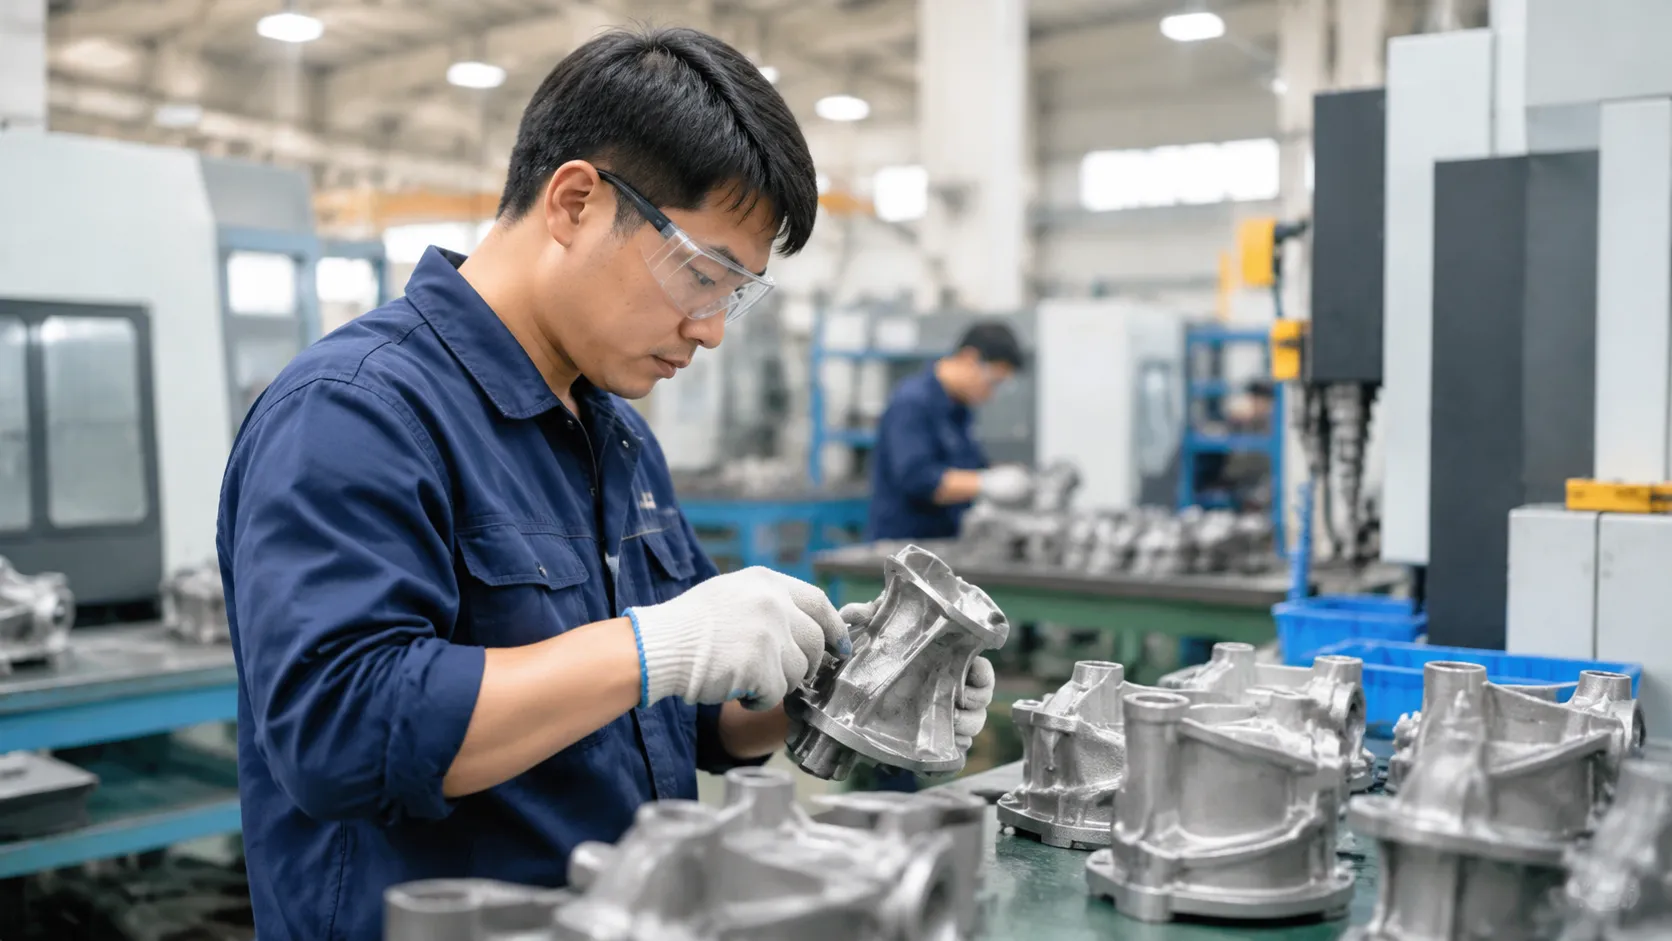
Flugfähige Bauteile erfordern eine sorgfältige Bearbeitung, die weit über die Erstarrung des Metalls hinausgeht. Unser Nachbearbeitungsprozess verwandelt rohe Feingussbauteile für die Luft- und Raumfahrt in fertige, flugzertifizierte Baugruppen, die sofort eingebaut werden können.
Präzisionswerkzeuge und Modellherstellung
Die Wiederholgenauigkeit beim Feinguss für die Luft- und Raumfahrt beginnt mit zuverlässigen Werkzeugen. Wir konstruieren gehärtete Stahl- und Aluminium-Spritzgießwerkzeuge, mit denen maßgenaue Wachsmodelle ohne Verformungen hergestellt werden. Enge Maßtoleranzen der Wachsmodelle: Bei der Werkzeugauslegung werden die exakten Schwindungsraten der jeweiligen Legierung berücksichtigt, um kritische Endkonturen zuverlässig einzuhalten. Lösliche und keramische Kerne: Spezielle Werkzeugkonfigurationen ermöglichen die Herstellung komplexer interner Kühlkanäle und Hohlräume, die für moderne Triebwerkskomponenten erforderlich sind. Beschleunigte Werkzeugoptionen: Schnell verfügbare Aluminiumwerkzeuge für Qualifizierungsprototypen verkürzen die Zeitpläne für Flugtests, ohne die Maßhaltigkeit zu beeinträchtigen.
Wärmebehandlung und heißisostatisches Pressen
Rohe Gussteile durchlaufen gezielte Wärmebehandlungszyklen, um das Gefüge und die mechanischen Eigenschaften zu optimieren: Hot Isostatic Pressing (HIP): Durch Anwendung hoher Temperaturen und Inertgasdrucks wird die innere Mikroporosität beseitigt, wodurch die Ermüdungslebensdauer von Bauteilen aus Superlegierungen und Titan für Flugzeugstrukturen maximiert wird. Lösungs- und Auslagerungsbehandlungen: Stabilisiert das Gefüge der Legierung und optimiert die Warmkriechfestigkeit, Härte und Zugfestigkeit. Eigenspannungsarmglühen: Beseitigt beim Abkühlen entstandene Eigenspannungen, um bei der abschließenden Bearbeitung enge geometrische Toleranzen einzuhalten.
CNC-Bearbeitungsdienstleistungen mit engen Toleranzen
Formen mit nahezu endkonturnaher Geometrie minimieren die Bearbeitungszeiten. Kritische Passflächen, Gewindebohrungen und Präzisionslagersitze erfordern jedoch eine Nachbearbeitung mit engen Toleranzen. Durch die Integration unserer Gießereien mit spezialisierten Präzisionsguss und CNC-Bearbeitung Fertigungskapazitäten können Bauteile ohne Verzögerungen durch zusätzliche Handhabung direkt von der Form zu mehrachsigen Fräszentren gelangen. Mehraxialfräsen & Drehen: 4-Achs- und 5-Achs-CNC-Bearbeitungszentren gewährleisten enge Positionstoleranzen von bis zu ±0,010 mm. Spezielle Spannvorrichtungen: Kundenspezifische, an den Bezugsflächen ausgerichtete Spannvorrichtungen verhindern Verformungen durch das Einspannen bei dünnwandigen Strukturgussteilen. Integrierte Messung während des Bearbeitungsprozesses: Die maschinenintegrierte Messtasterprüfung bestätigt kritische Bezugsmerkmale, bevor die Bauteile zur Endkontrolle freigegeben werden.
Oberflächenveredelung und Schutzverpackung
Hochpräzise Gussteile für die Luft- und Raumfahrt müssen extremen Flugbedingungen, Reibung und korrosiven Medien standhalten. Vor der Auslieferung wenden wir spezielle Oberflächenbehandlungen an und verpacken die Bauteile unter Reinraumbedingungen: Oberflächenbehandlung: Strahlbehandlung, chemisches Ätzen, Passivieren und Präzisions-Glasperlenstrahlen zur Erzielung der vorgegebenen Oberflächenrauheitswerte (Ra). Spezialbeschichtungen: Chemische Konversionsbeschichtungen, Eloxieren, Trockenschmierstoffbeschichtungen und Wärmedämmschicht-Vorbehandlungen, abgestimmt auf die Betriebsspezifikationen. Luftfahrtgerechte Verpackung: Individuelle vakuumversiegelte Verpackungen, korrosionshemmende VCI-Einlagen und maßgeschneiderte Transportsicherungen schützen bearbeitete Oberflächen und empfindliche Bauteilmerkmale vor Transportschäden.
Technische Spezifikationen für Feinguss in der Luft- und Raumfahrt
Wir fertigen flugkritische Bauteile unter Einhaltung anspruchsvoller Maßtoleranzen. Unser Feingussverfahren gewährleistet reproduzierbare Geometrien, einheitliche Kornstrukturen und saubere Oberflächenprofile sowohl bei Prototypen als auch bei Großserienprogrammen für die Luft- und Raumfahrt.
Prozessfähigkeiten und Grenzen der Gussabmessungen
Unsere Gießereiverfahren eignen sich sowohl für miniaturisierte Flugzeugkomponenten als auch für große Strukturgehäuse.
- Gewichtsspanne: 0,05 kg bis 50 kg (0,1 lbs bis 110 lbs).
- Maximale Umhüllung: Bis zu 600 mm × 600 mm × 500 mm.
- Minimale Wanddicke: Bei Standardquerschnitten bis auf 1,5 mm, wobei lokal je nach Fließgeometrie Wandstärken von bis zu 1,0 mm erreicht werden können.
- Kontrolle der linearen Schwindung: Werkzeuganpassungen in Echtzeit berücksichtigen die individuellen Erstarrungsgeschwindigkeiten der Legierungen.
| Parameter | Standardfähigkeit | Präzisions- / Hochpräzisionsbereich |
|---|---|---|
| Maximale Bauteilabmessungen | Bis zu 600 mm (24 Zoll) | Individuelle Werkzeugbewertung erforderlich |
| Mindestwandstärke | 1,5 mm (0,060 in) | Lokal bis zu 1,0 mm (0,040 Zoll) |
| Gewichtskapazität | 0,05 kg – 50 kg | Bei übergroßen Bauteilen bitte anfragen |
| Werkzeughohlräume | Einzel- bis Mehrfachkavitäten-Wachsmodelle | Entwickelt zur Optimierung des Produktionsvolumens |
Toleranzen, Oberflächenbeschaffenheiten und Legierungsspezifikationen
Präzisionsgussteile müssen enge geometrische Toleranzen mit spezifischen metallurgischen Anforderungen in Einklang bringen. Wir unterstützen eine Reihe von Hochleistungsmetallen mit unserem umfassenden Gusslegierungs-Eigenschaften- und Materialauswahlführer zur Optimierung des Festigkeits-Gewichts-Verhältnisses und der thermischen Eigenschaften.
- Dimensionale Toleranzen: Entspricht den Normen ISO 8062-3 DCTG 4–DCTG 6. Engere Toleranzen werden routinemäßig durch nachgelagerte CNC-Bearbeitung erreicht.
- Oberflächenrauheit: Die Gussoberfläche weist eine Rauheit von Ra 3,2 µm bis Ra 6,3 µm (125 bis 250 µin RMS) auf und reduziert dadurch den Bedarf an abrasiver Oberflächenbearbeitung.
- Unterstützte Legierungssysteme: Hochtemperatur-Nickel- und Kobalt-Superlegierungen, hochwertige Baustähle und kundenspezifische Legierungsformulierungen, die in unseren Guss-Edelstahl-Sondergussteile und -Sorten Katalog überprüfen.
| Metrik | Zielspezifikation | Anmerkungen |
|---|---|---|
| Lineare Toleranz | ±0,13 mm pro 25 mm (±0,005 in/in) | Geometrieabhängig |
| Gussoberfläche | Ra 3,2 – 6,3 µm | Erreicht durch feine Kieselsol-Schlicker |
| Angulare Toleranz | ±0,5° | Durch gekühlte Formwerkzeuge mit Mustersteuerung kontrolliert |
| Geradheit und Ebenheit | Innerhalb von 0,1 mm pro 50 mm | Durch nachträgliche Richtwerkzeuge korrigiert |
Prüfnormen und Prüfkapazitäten
Jeder Luft- und Raumfahrt-Gusslauf durchläuft strenge zerstörungsfreie und zerstörende Prüfungen, um die hohen Anforderungen an die Lufttüchtigkeit zu erfüllen.
- Nicht-zerstörerische Prüfung (NDT): Die Eindringprüfung (PT) erkennt Oberflächenfehler; digitale Radiografie und industrielle Röntgenprüfung kontrollieren auf innere Hohlräume, Einschlüsse und Lunker.
- Abmessungsprüfung: Koordinatenmessgeräte (KMG) und optische 3D-Scans überprüfen die Profil- und Maßtoleranzen anhand der ursprünglichen CAD-Definitionen.
- Metallurgische und mechanische Prüfungen: Interne Spektrometer überwachen die Legierungszusammensetzung jeder Charge. Ergänzend werden für jeden Guss Zugfestigkeit, Streckgrenze, Bruchdehnung und Härte geprüft.
- Vollständige Dokumentation: Jede Produktionscharge wird mit vollständiger Rückverfolgbarkeit der Schmelznummern, chemischen Analyseberichten und Konformitätsbescheinigungen ausgeliefert.
Warum Sie bei Gussteilen für die Luft- und Raumfahrt mit uns zusammenarbeiten sollten

Die Beschaffung missionskritischer Flugzeugkomponenten lässt keinerlei Spielraum für Maßabweichungen, unerwartete Porosität oder Missverständnisse mit Lieferanten. Als erfahrene Feingießerei für die Luft- und Raumfahrt, kombinieren wir fundierte praktische Kenntnisse der Metallurgie mit effizienten Produktionsabläufen, um zuverlässige, flugtaugliche Komponenten termingerecht herzustellen.
Nachgewiesene technische Erfahrung im Gießereiwesen für die Luft- und Raumfahrt
Die Konstruktion von Gussteilen für Flugumgebungen mit hohen Belastungen und Temperaturen erfordert fundierte Kenntnisse der Strömungsmechanik, Festigkeitslehre und Erstarrungskontrolle.
- Proaktive Anschnittkonstruktion: Wir führen frühzeitig Anschnitt- und thermische Simulationen durch, um Lunker, Warmrisse und Mikroporosität auszuschließen, bevor das Metall überhaupt gegossen wird.
- Expertise in Superlegierungen und Leichtmetalllegierungen: Unser metallurgisches Team beherrscht auch anspruchsvolle Metalle und verarbeitet gezielt unsere Nickel-Gießdienstleistungen für Inconel, Monel und Hastelloy sowie gängige Stähle und Aluminiumlegierungen in Luft- und Raumfahrtqualität.
- DfM-Feedback (Design for Manufacturing): Wir prüfen 3D-CAD-Dateien bereits im Vorfeld und geben klare Empfehlungen zur Wanddickenübergangsgestaltung, zu Entformungsschrägen und zur Kernstabilität, um Anpassungen an den Werkzeugen zu reduzieren.
Vollständige Eigenfertigung von Werkzeugen, Gussteilen und mechanischer Bearbeitung
Die Zusammenarbeit mit mehreren externen Anbietern für Werkzeugbau, Gießen, Wärmebehandlung und Endbearbeitung erhöht das Ausschussrisiko und verlängert die Projektlaufzeit um mehrere Wochen. Wir halten den gesamten Produktionszyklus in unseren eigenen Betriebsstätten, um eine umfassende Qualitätskontrolle zu gewährleisten.
- Werkzeugbau und Wachsherstellung: Schnell gefertigte Aluminiumwerkzeuge, hergestellt auf Hochgeschwindigkeits-CNC-Bearbeitungszentren zur Erzeugung reproduzierbarer Wachsmodelle.
- Präzisionsschalensysteme: Mehrstufige robotergestützte Tauchverfahren und kontrollierte Trocknungszyklen gewährleisten die Maßhaltigkeit bei dünnwandigen Abschnitten.
- Sekundärbearbeitung mit engen Toleranzen: Mehr-Achs-CNC-Fräs- und Drehzellen bearbeiten kritische Bezugspunkte, Gewinde und Montageflächen gemäß den Zeichnungsvorgaben.
- Gesteuerte thermische Verarbeitung: Durch den Einsatz eines hauseigenen Wärmebehandlungsofens für Gussteile mit einer Temperaturgleichmäßigkeit von ±5 °C gewährleisten wir gleichbleibende mechanische Eigenschaften, Spannungsarmut und Kornstruktur ohne externe Vergabe.
Strenge Qualitätsprüfungen und vollständige Chargenrückverfolgbarkeit
Jedes von uns gefertigte Feingusskomponenten für die Luft- und Raumfahrt verfügen über eine vollständige Dokumentation und gewährleisten so eine reibungslose Einhaltung der Anforderungen bei Wareneingangsprüfungen und Branchen-Audits.
- Vollständige Chargenrückverfolgbarkeit: Direkte Rückverfolgbarkeit anhand von Seriennummern und Schmelznummern vom Schmelzen des Rohmaterials bis zur abschließenden Oberflächenbearbeitung.
- Umfassende zerstörungsfreie Prüfung (ZfP): Umfangreiche Möglichkeiten zur zerstörungsfreien Werkstoffprüfung, einschließlich Eindringprüfung (FPI), digitaler Röntgenprüfung und Sichtprüfung.
- Abmessungsprüfung: Koordinatenmessgeräte (KMG) und optisches 3D-Scanning zur Überprüfung geometrischer Toleranzen an komplexen Freiformflächen.
- Transparente Dokumentation: Jede Lieferung umfasst detaillierte Werkstoffprüfberichte (MTRs), Zertifizierungen der chemischen und mechanischen Eigenschaften sowie Wärmebehandlungsdiagramme.
So fordern Sie ein Angebot für Feinguss im Luft- und Raumfahrtbereich an
Wenn Sie eine Angebotsanfrage für ein Luft- und Raumfahrt-Gussprozessen Angebot einreichen, ermöglicht uns eine detaillierte technische Dokumentation, die Gießbarkeit zu beurteilen, die Werkzeugherstellung zu planen und schnell einen präzisen Kostenvoranschlag zu erstellen. Wir prüfen Ihre Spezifikationen direkt, um hochzuverlässige Feingussteile für die Luft- und Raumfahrt herzustellen, die den strengen Anforderungen an die Flugtauglichkeit entsprechen.
Dateiformate und Anforderungen an 2D-/3D-Daten
Um eine umfassende technische Prüfung für Präzisionsgussteile für die Luft- und Raumfahrt, einzuleiten, benötigen wir vollständige digitale Datensätze, die sowohl die Bauteilgeometrie als auch die Prüfkriterien definieren:
- 3D-CAD-Modelle: Stellen Sie native oder neutrale Volumenmodelle im Format STEP (.step, .stp), Parasolid (.x_t), oder IGES (.igs) Formate. Wir verwenden diese Dateien für die Konstruktion von Formen, die Simulation von Angusssystemen und die Entwicklung von Werkzeugen.
- 2D-Konstruktionzeichnungen: Liefervektor PDF, DWG, oder DXF Zeichnungen mit geometrischer Bemaßung und Tolerierung (GD&T), Bezugsrahmensystemen und kritischen Toleranzen.
- Grenzen für Trennflächen und Angusssysteme: Kennzeichnen Sie zulässige Angusspositionen, Grenzen der Trennlinie und zulässige Auswerferstiftmarkierungen direkt auf Ihren 2D-Zeichnungen.
Festlegung von Werkstoffgüten, Toleranzen und Normen
Klare Material- und Prüfkriterien verhindern Verzögerungen bei der technischen Bewertung. Stellen Sie bei der Erstellung Ihrer Angebotsanfrage (RFQ) sicher, dass die folgenden Parameter detailliert angegeben werden:
- Legierungsbezeichnungen: Geben Sie die genauen Industriestandards an (z. B. AMS-, ASTM- oder MIL-Spezifikationen) und legen Sie fest, ob Sie Nickelbasis-Superlegierungen, Kobaltlegierungen oder Hochleistungswerkstoffe benötigen. austenitische Edelstahlsorten und deren Eigenschaften.
- Dimensionale Toleranzen: Unterscheiden Sie klar zwischen den Standard-Gusstoleranzen im unbearbeiteten Gusszustand und kritischen Oberflächen, die eine nachträgliche CNC-Bearbeitung erfordern.
- Anforderungen an Qualität und zerstörungsfreie Prüfung (ZfP): Geben Sie alle verbindlichen Anforderungen an zerstörungsfreie Prüfungen an, z. B. fluoreszierende Eindringprüfung (ASTM E1417), Durchstrahlungsprüfung (ASTM E1742/E192), Druckprüfungen oder Zertifizierungen für chemische und mechanische Prüfungen.
- Abstimmung des Fertigungsprozesses: Überprüfung unseres Leitfaden zum Gießverfahren und wichtige Prozessschritte helfen Ihnen dabei, Entformungsschrägen und Wandstärken vor der Einreichung Ihrer Angebotsanfrage (RFQ) an die üblichen Gießereistandards anzupassen.
Schätzungen der Produktionsmengen und Lieferzeiten
Die Angabe Ihrer geplanten Losgrößen und gewünschten Liefertermine hilft uns, den kosteneffizientesten Werkzeugansatz auszuwählen – beispielsweise schnelle Prototypen-Wachsmodelle oder Mehrfach-Kavitäten-Produktionswerkzeuge.
| Projektphase | Erwartete Lieferergebnisse | Typischer Zeitplan als Richtwert | Zielvolumen |
|---|---|---|---|
| DFM- und Machbarkeitsprüfung | Analyse des Werkzeuglayouts, Bewertung des Angusssystems, technisches Angebot | 2–5 Werktage | Konzept- / RFQ-Phase |
| Prototypen / Schnellwerkzeugbau | 3D-gedruckte Modelle, Vorserien-Prüfmuster | 3–6 Wochen | 1–50 Stück |
| Erstmusterprüfung (FAI) | Werkzeuge für die Hartwachsinjektion, Prüfung gemäß AS9102, vollständige ZfP-Berichte | 6–10 Wochen | Erste Qualifikationscharge |
| Ganzherstellung | Produktionsgussteile, Wärmebehandlung, Endbearbeitung durch Zerspanung, Prüfberichte für jede Charge | 8–12 Wochen | Geplante Lieferungen für kleine bis große Produktionsmengen |
Häufig gestellte Fragen zum Feinguss für die Luft- und Raumfahrt
Wir kennen die strengen Anforderungen bei der Beschaffung hochwertigen Investitionsguss-Teile für Präzisionsfertigung. Nachfolgend finden Sie Antworten auf häufig gestellte Fragen zu unseren Produktionskapazitäten und unserer technischen Unterstützung für die Luft- und Raumfahrt.
| Frage | Antwort |
|---|---|
| Unterschiede zwischen Gussteilen für die Luft- und Raumfahrt und für kommerzielle Anwendungen? | Bauteile für die Luft- und Raumfahrt erfordern eine besonders hohe Materialreinheit, strenge zerstörungsfreie Prüfungen und eine lückenlose, AS9100-konforme Dokumentation. |
| Verfügbare Legierungen? | Für Anwendungen in der Luft- und Raumfahrt vergießen wir Nickelbasis-Superlegierungen, Kobaltbasislegierungen, Edelstähle, Titan und Aluminium. |
| Machbarkeitsprüfung? | Ja, wir führen eine umfassende Analyse der fertigungsgerechten Konstruktion (DFM) Ihrer 3D-CAD-Modelle durch, bevor wir mit der Werkzeugherstellung beginnen. |
| Nachgelagerte Bearbeitungsschritte? | Wir bieten einen schlüsselfertigen Service einschließlich Wärmebehandlung, heißisostatischem Pressen (HIP) und präziser CNC-Bearbeitung. |
| Rückverfolgbarkeit? | Jede Lieferung umfasst Materialprüfberichte, die Rückverfolgbarkeit der Schmelzchargen sowie Prüfdokumentationen. |
Technische Normen und Leistungsmerkmale
- Toleranzen & Oberflächenbeschaffenheit: Wir erreichen enge Maßtoleranzen und hervorragende Oberflächenqualitäten (Ra), die für kritische Turbinen- und Strukturbauteile in der Luftfahrt erforderlich sind.
- Zerstörungsfreie Prüfung (ZfP) im eigenen Haus: Wir verfügen über umfassende Prüfverfahren, darunter Röntgenprüfung, Farbeindringprüfung und dimensionale Verifizierung mittels Koordinatenmessgerät (CMM).
- Lieferzeiten: Die Produktionszeiten hängen von der Komplexität der Teile und den Anforderungen an die Werkzeuge ab. Nach Prüfung des Projekts nennen wir voraussichtliche Termine für die Erstmusterprüfung (FAI) und die Serienproduktion.
Wir legen großen Wert auf eine klare Kommunikation bezüglich Materialspezifikationen, Maßanforderungen und Qualitätsstandards, um sicherzustellen, dass Ihre Gussteile alle einsatzkritischen Leistungskriterien erfüllen.



 German
 English
 Russian