
13. November 2026
Fehler bei der Wachsinjektion beheben, darunter Blasenbildung, unvollständige Füllung, Gratbildung und Maßabweichungen, mit praktischen Hinweisen zur Prozessoptimierung und Formprüfung
Einleitung: So beheben Sie Fehler bei der Wachsinjektion
Beim Präzisionsfeinguss hängen die Maßgenauigkeit und die Oberflächenbeschaffenheit des endgültigen Metallteils unmittelbar von der Qualität des Wachsmodells ab. Selbst geringfügige Fehler bei der Wachsinjektion können sich während des Keramikschalenaufbaus und der Brennphasen fortsetzen und zu kostspieligem Ausschuss, Nacharbeit und Produktionsverzögerungen führen.
Die Behebung von Fehlern bei der Wachsinjektion: Blasen, unvollständige Füllung, Gratbildung und Maßabweichungen erfordert einen systematischen, datengestützten Ansatz zur Fehlerbehebung anstelle willkürlicher Parameteranpassungen. Da Einspritztemperatur, Einspritzdruck, Nachdruckzeit und Schließkraft der Form dynamisch miteinander interagieren, führt die Änderung eines einzelnen Parameters ohne vorherige Eingrenzung der Grundursache häufig zu zusätzlichen Fehlern.
Um eine gleichbleibende Prozesssteuerung bei modernen Gießprozess Prozessen sicherzustellen, sollten Ingenieure und Techniker jedes Problem mit dem Wachsmodell anhand von vier Kernbereichen bewerten:
- Materialzustand: Homogenität des Wachses, Feuchtigkeitsgehalt und Lufteinschlüsse vor der Injektion.
- Thermisches Gleichgewicht: Düsentemperatur, Temperatur des Behälters für Paste oder Flüssigwachs und Formoberflächentemperatur.
- Mechanische und hydraulische Einstellungen: Einspritzgeschwindigkeitsprofile, Nachdruck, Nachdruckdauer und Schließkraft.
- Werkzeugauslegung und Entlüftung: Ebenheit der Trennebene, Platzierung der Entlüftungsöffnungen und Angussgeometrie.
Die genaue visuelle Signatur eines Fehlers zu erkennen, ist der erste Schritt zur Stabilisierung Ihres Wachsinjektion Zyklus und zur Erzielung einer gleichbleibenden Teilequalität.
1. Blasen, Hohlräume und Nadellöcher im Wachsmodell
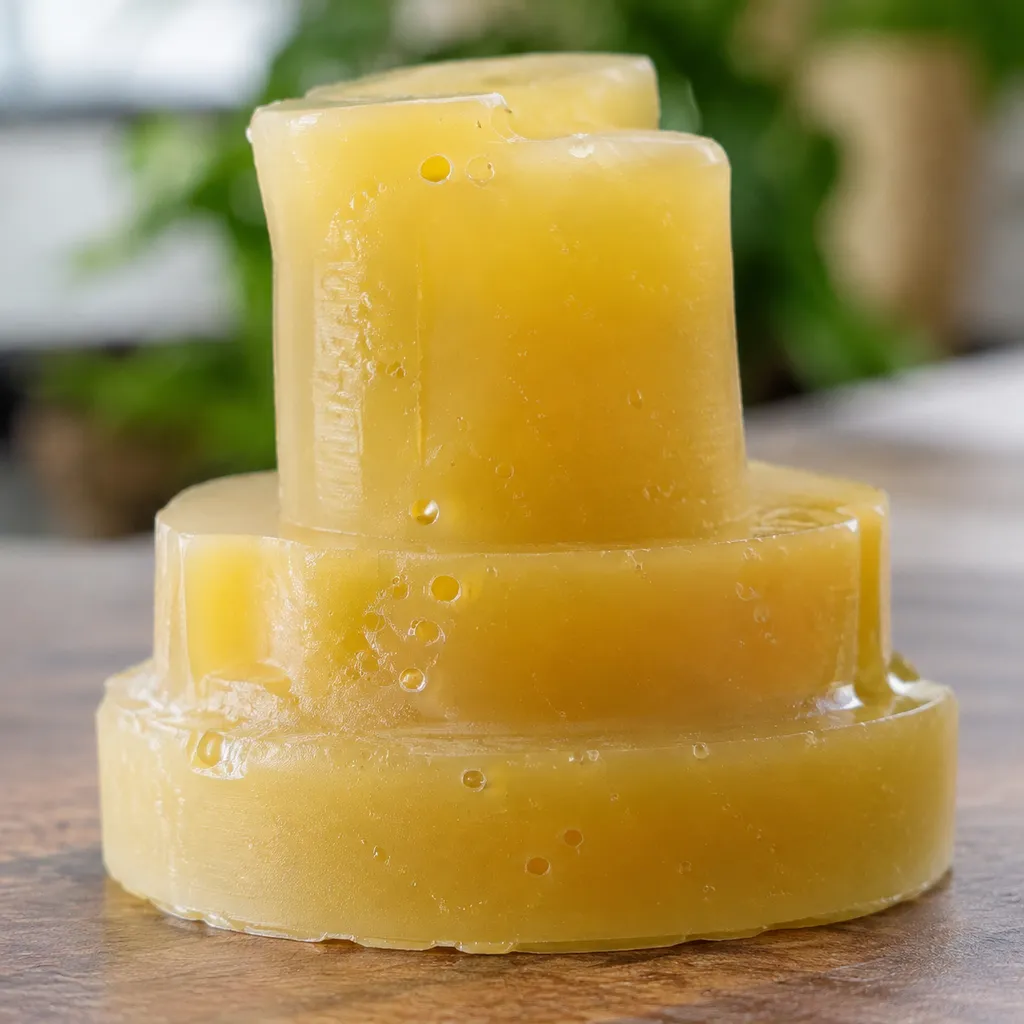
Eingeschlossene Luft und Gasblasen gehören zu den häufigsten Fehler bei der Wachsinjektion Fehlern, die wir in der Gießerei beobachten. Selbst winzige Nadellöcher an der Oberfläche übertragen sich direkt auf Ihre Keramikschale und beeinträchtigen die endgültige Gießprozess Qualität.
Fehlermerkmale
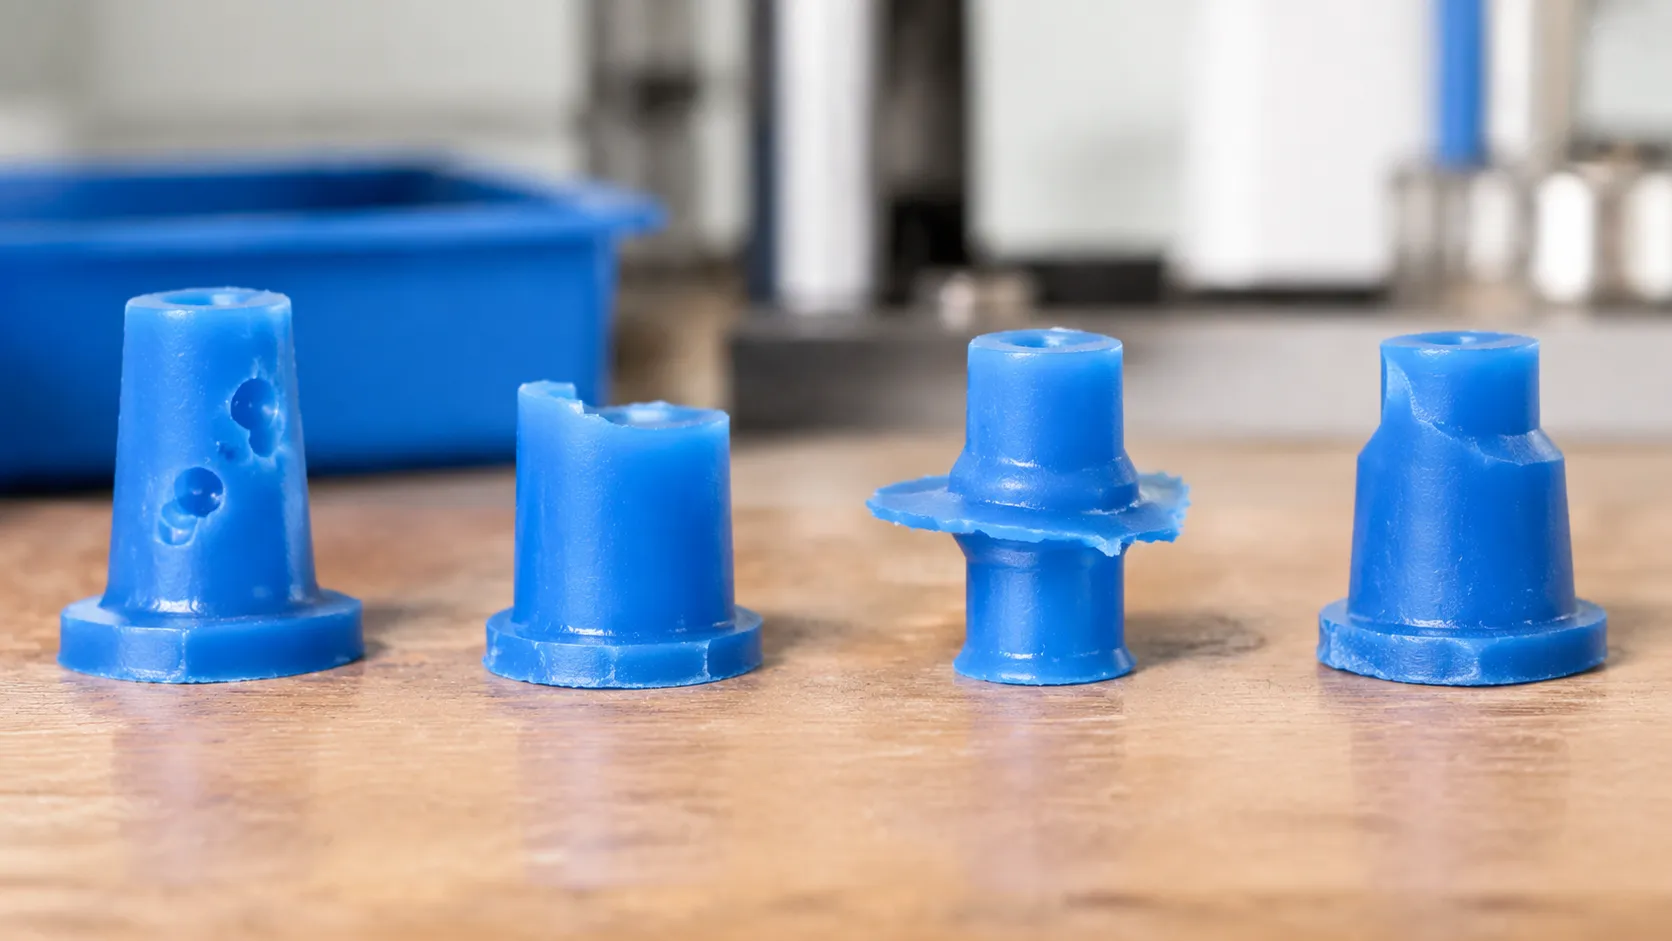
- Oberflächen-Nadellöcher: Kleine, runde Vertiefungen, die über flache Oberflächen oder enge Ecken verteilt sind.
- Unter der Wachsoberfläche liegende Blasen: Eingeschlossene Luftblasen direkt unter der Wachsoberfläche, die während der Schalentrocknung oder Entwachsung Blasenbildung verursachen.
- Innere Hohlräume: Hohlräume im Inneren dicker Wandabschnitte, häufig in Verbindung mit deutlich sichtbaren Einfallstellen an der Oberfläche.
Fehlerbehebungsbereiche
- Wachskonditionierung und Durchmischung: Zu starkes Rühren von flüssigem oder pastösem Wachs im Vorratstank schlägt Luft direkt in das Material ein.
- Einspritzgeschwindigkeit und -druck: Wird das Wachs zu schnell in die Form eingespritzt, entstehen Turbulenzen, die Luft in den Materialstrom einschließen, anstatt sie herauszudrücken.
- Formenentlüftung und Düsenabdichtung: Verstopfte Entlüftungsöffnungen an der Trennfuge schließen Luft im Formhohlraum ein, während eine verschlissene Düsendichtung während des Einspritzvorgangs Luft ansaugt.
Korrekturmaßnahmen
- Rührgeschwindigkeit im Tank reduzieren: Reduzieren Sie die Drehzahl des Rührwerks in Ihrem Wachskonditionierungstank und lassen Sie die Charge vor Produktionsbeginn ruhen, damit eingeschlossene Luft entweichen kann.
- Auf mehrstufige Einspritzung umstellen: Beginnen Sie mit einer niedrigeren Füllgeschwindigkeit, damit die Luft gleichmäßig durch die Entlüftungsöffnungen entweichen kann. Erhöhen Sie anschließend den Nachdruck, um dickwandige Bereiche vollständig auszufüllen.
- Entlüftungsöffnungen reinigen und Dichtungen überprüfen: Entfernen Sie bei jeder Schicht sämtliche Wachsablagerungen aus den Entlüftungsöffnungen der Form und überprüfen Sie die O-Ringe der Einspritzdüse auf Verschleiß.
- Wachstemperatur überprüfen: Halten Sie die Wachstemperatur konstant innerhalb des empfohlenen Temperaturbereichs für pastöses oder flüssiges Wachs. Überhitzung führt zur Gasfreisetzung und verursacht beim [Feinguss](https://vastpe.com/17-4-ph-investment-casting-precision-stainless-steel-
2. Kurzschuss, unvollständige Formfüllung und fehlende Details
Meiner Erfahrung nach gehört ein Kurzschuss zu den häufigsten Ursachen für den Stillstand einer Produktionslinie in der Feingießerei. Wenn das geschmolzene Wachs aufhört zu fließen, bevor es die äußersten Bereiche der Form erreicht, geht wichtige Bauteilgeometrie verloren.
Fehlermerkmale
Eine unvollständige Formfüllung lässt sich bei der Sichtprüfung sofort erkennen. Der Fehler zeigt sich in der Regel durch:
- Abgerundete Kanten oder Ecken an Stellen, an denen die technische Zeichnung eine scharfe Kontur vorgibt.
- Fehlende feine Details, beispielsweise dünne Rippen, flache Beschriftungen oder schmale Sacklöcher.
- Glatte, stumpfe Vorderkanten auf dem Wachsmodell, an dem das Wachs mitten im Fließvorgang erstarrte, anstatt nach dem Auswerfen abzubrechen.
- Nicht ausgefüllte Bereiche die am weitesten vom Anschnitt entfernt liegen oder Bereiche mit extrem dünnen Wandquerschnitten.
Anweisungen zur Fehlerbehebung
Wenn unser Team Probleme mit unvollständiger Formfüllung bei gängigen Fehler bei der Wachsinjektion, diagnostiziert, führen wir das Problem auf den Strömungswiderstand und die vorzeitige Erstarrung zurück. Konzentrieren Sie Ihre Untersuchung auf diese Kernbereiche:
- Wachstemperatur und Viskosität: Wenn das Wachs zu kühl ist, steigt seine Viskosität schnell an und verhindert, dass es in enge Hohlräume fließt.
- Einspritzdruck und -geschwindigkeit: Ein zu niedriger Druck oder ein zu langsamer Einspritzhub führt dazu, dass das Wachs erstarrt, bevor es das Werkzeug vollständig ausfüllt.
- Werkzeugtemperatur: Ein kaltes Aluminium- oder Stahlwerkzeug wirkt wie eine Wärmesenke und lässt die Wachsschicht bei Kontakt erstarren.
- Entlüftung und Anschnittsystem: Eingeschlossene Luft erzeugt einen Gegendruck, der das einströmende Wachs blockiert, während zu kleine Anschnitte die Durchflussrate begrenzen.
- Bauteildesign vs. Prozessgrenzen: Extrem dünne Wände oder komplexe Mikrostrukturen können herkömmliche Werkzeuge über ihre physikalischen Fließgrenzen hinaus beanspruchen – ein Punkt, an dem ein Vergleich https://vastpe.com/3d-printedhttps://vastpe.com/3d-printed-wax-vs-injected-wax-for-casting/">zwischen 3D-gedrucktem Wachs und spritzgegossenem Wachs für den Feinguss bei komplexen Geometrien erforderlich wird.
Korrekturmaßnahmen
Um die Form vollständig zu füllen, ohne an anderen Stellen des Modells Gratbildung auszulösen, gehen Sie folgendermaßen vor:
- Erhöhen Sie die Wachstemperatur schrittweise. Erhöhen Sie die Temperatur der Düse und des Tanks in kleinen Schritten (jeweils um 2 °F bis 3 °F), um die Viskosität zu senken und gleichzeitig übermäßige Schrumpfung zu vermeiden.
- Erhöhen Sie die Einspritzgeschwindigkeit und den Einspritzdruck. Beschleunigen Sie die Füllphase, damit das Wachs die dünnen Bereiche erreicht, bevor es abkühlt. Wenden Sie anschließend einen ausreichenden Nachdruck an, um die Details vollständig auszufüllen.
- Erwärmen Sie das Werkzeug. Wärmen Sie das Werkzeug vor oder verkürzen Sie die Zykluszeit, damit das Werkzeug eine stabile, erhöhte Betriebstemperatur beibehält.
- Luftkanäle reinigen und optimieren. Vorhandene Entlüftungskanäle von Wachsablagerungen reinigen oder an den genauen Stellen, an denen sich Luft staut, flache Mikroentlüftungen hinzufügen.
- Angussöffnung oder Angusskanal erweitern. Wenn Prozessanpassungen an ihre Grenzen stoßen, den Querschnitt der Angussöffnung vergrößern, um den Druckabfall während des Einspritzvorgangs zu reduzieren Wachsinjektion und eine gleichbleibende Qualität sicherzustellen Prozesssteuerung in Präzisionsguss.
3. Gratbildung, Grate und Wachsübertritt an der Trennfuge
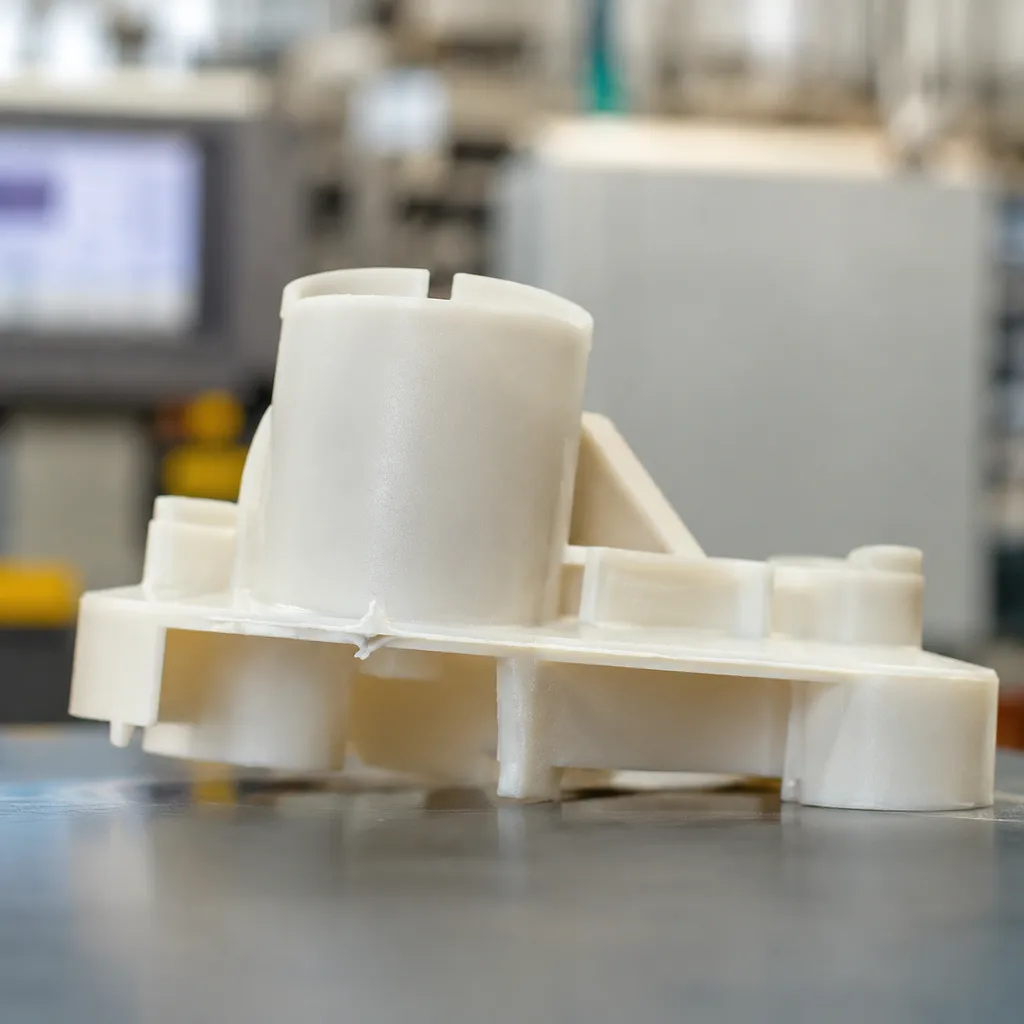
Beim Feinguss ist Gratbildung einer der frustrierendsten Fehler beim Wachsspritzgießen, da die Bediener dadurch gezwungen sind, vor der Montage zusätzliche Zeit für das manuelle Entgraten der Wachsmodelle aufzuwenden. Selbst geringfügiger Wachsübertritt entlang der Formtrennfugen kann sich auf das endgültige Metallbauteil übertragen und bei komplexen Teilen wie Feingussteilen aus Edelstahl 416 zu Maßungenauigkeiten und rauen Trennfugen führen. https://vastpe.com/416https://vastpe.com/416-stainless-steel-investment-castings/">.
Fehlermerkmale
- Dünne, papierartige Wachsrippen die entlang der Hauptformtrennfuge, der Auswerferstifte oder der Schieberkerne hervorstehen.
- Ungleichmäßige Kantenstärke auf einer Seite des Wachsmodells, was auf eine ungleichmäßige Schließkraft oder eine Formtrennung während des Einspritzvorgangs hindeutet.
- Übermäßige Wachsansammlungen um Entlüftungsschlitze oder Einsätze herum, die vor der Baumgruppenmontage aufwendiges manuelles Abschaben oder Entgraten erfordern.
Fehlerbehebungsbereiche
- Schließkraft im Vergleich zum Einspritzdruck: Wenn der Einspritzdruck die Schließkraft der Maschine überschreitet, werden die Formhälften leicht auseinandergedrückt, sodass flüssiges oder pastöses Wachs austreten kann.
- Formverschleiß und Ausrichtung: Abgenutzte Führungsstifte, beschädigte Trennflächen oder zwischen den Formhälften eingeklemmte Fremdkörper verhindern einen dichten, bündigen Verschluss.
- Wachstemperatur und Viskosität: Überhitztes Wachs wird zu dünnflüssig und kann dadurch in mikroskopisch kleine Spalten eindringen, die normales Wachspastenmaterial niemals erreichen würde.
Korrekturmaßnahmen
- Formflächen reinigen und überprüfen: Alle Trennflächen, Entlüftungsöffnungen und Schieberkerne abwischen, um Wachsablagerungen oder Metallgrate zu entfernen, die verhindern, dass sich das Werkzeug vollständig und plan schließt.
- Druck und Schließkraft ausbalancieren: Den Einspritzdruck oder die Einspritzgeschwindigkeit leicht reduzieren oder die hydraulische Schließkraft erhöhen, damit das Werkzeug während der maximalen Füllphase fest geschlossen bleibt.
- Wachstemperatur senken: Die Temperaturen an der Düse und im Tank schrittweise reduzieren, um die Viskosität des Wachses zu erhöhen und zu verhindern, dass es in enge Trennfugen eindringt.
- Werkzeugausrichtung und Verschleiß überprüfen: Führungsstifte, Führungsbuchsen und Verriegelungsmechanismen auf Verschleiß untersuchen und beschädigte Trennlinien nacharbeiten, wenn die Form nicht mehr über die gesamte Fläche gleichmäßig abdichtet.
4. Maßabweichungen, Verformungen und ungleichmäßige Schrumpfung
Beim Feinguss kann ein Wachsmodell, das außerhalb der Toleranzgrenzen liegt, das endgültige Metallbauteil bereits unbrauchbar machen, bevor die Legierung überhaupt gegossen wird. Bei der Fehlersuche hinsichtlich Maßabweichungen in der Gießerei untersuchen wir insbesondere die thermische Vorgeschichte und die mechanische Handhabung.
Fehlermerkmale
- Maße außerhalb der Toleranz: Kritische Messwerte überschreiten bei verschiedenen Chargen oder Formnestern die zulässigen Zeichnungsgrenzen.
- Verzug und Verdrehung: Ebene Flächen wölben sich, oder dünnwandige Bereiche verdrehen sich nach dem Auswerfen aus der Form.
- Einfallstellen und ungleichmäßige Schrumpfung: Beim Abkühlen ziehen sich dickwandige Bereiche nach innen und bilden konkave Vertiefungen sowie geometrieabhängig unterschiedliche Schrumpfungsraten.
Anweisungen zur Fehlerbehebung
- Wachs- und Werkzeugtemperaturen: Prüfen Sie, ob die Wachseinspritztemperatur zu hoch ist oder ob die Werkzeugtemperatur zwischen den Zyklen schwankt, da dies die thermische Kontraktion unmittelbar beeinflusst.
- Nachdruck und Haltezeit: Überprüfen Sie, ob die Maschine den Druck während der Erstarrung ausreichend lange aufrechterhält, um das Modell vollständig zu verdichten, insbesondere bei dickeren Querschnitten.
- Auswerfen und Abkühlverfahren: Untersuchen Sie, wie die Bediener die Modelle entformen und lagern. Wenn warmes Wachs zu früh herausgezogen oder Teile ungleichmäßig gestapelt werden, kommt es unmittelbar zu mechanischen Verformungen.
- Material- und Legierungstoleranzen: Eine präzise Maßkontrolle im Wachsraum wird bei der Herstellung von hochfesten Gussteilen aus 4340-Stahl or Präzisionsteilen aus der Aluminiumlegierung A356, bei denen die Bearbeitungszugaben für die nachgelagerte Bearbeitung minimal sind, noch wichtiger.
Korrekturmaßnahmen
- Thermische Steuerung stabilisieren: Stellen Sie die Temperaturen des Wachskonditionierungsbehälters und des Kühlwassers der Form konstant ein, um eine gleichmäßige Wärmeübertragung von Zyklus zu Zyklus sicherzustellen.
- Haltezeit verlängern: Erhöhen Sie die Haltezeit und den Verdichtungsdruck schrittweise, damit dickwandige Bereiche unter Druck erstarren, ohne Einfallstellen zu bilden.
- Kühlvorrichtungen verwenden: Legen Sie frisch ausgeworfene Modelle auf konturierte Auflageblöcke oder in temperaturgeregelte Wasserbäder, um die kritische Geometrie beizubehalten, während das Wachs auf Raumtemperatur abkühlt.
- Handhabung standardisieren: Schulen Sie die Bediener darin, Teile mithilfe ausgewogen angeordneter Auswerferstifte gleichmäßig auszuwerfen, und vermeiden Sie es, weiche Modelle auf flachen, nicht abgestützten Ablagen abzulegen.
Praktische Inspektions- und Entscheidungshilfe zur Beurteilung von Fehlern beim Wachsspritzen
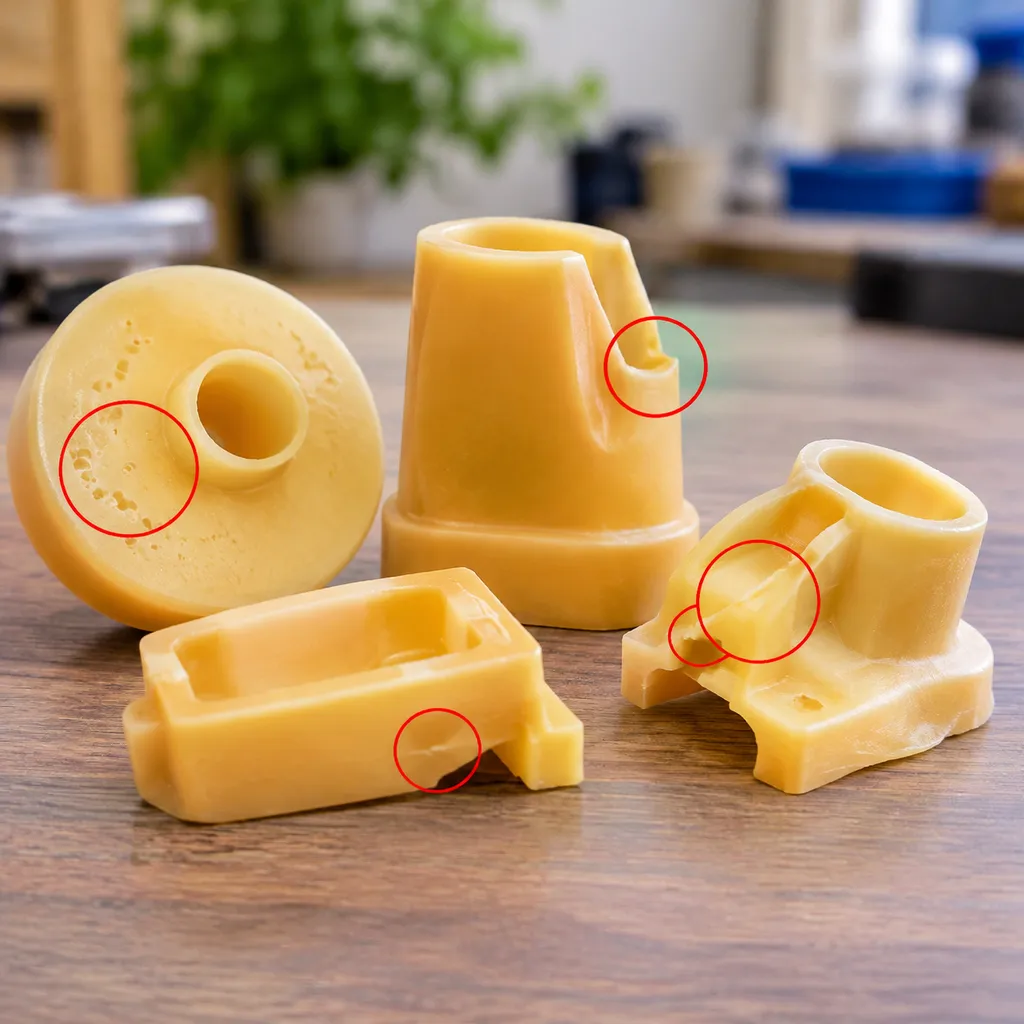
Bei der Fehlersuche Fehler bei der Wachsinjektion, kostet es Zeit und verursacht Ausschuss, wenn man wahllos Maschineneinstellungen verändert. In unserem täglichen Produktionsablauf verlasse ich mich auf eine klare, schrittweise Prüfliste, um die eigentliche Ursache einzugrenzen, bevor ich Parameter an der Presse ändere.
Verwenden Sie diese Entscheidungsmatrix direkt in der Produktion, um sichtbare Fehlerbilder den unmittelbar erforderlichen Korrekturmaßnahmen zuzuordnen:
| Fehlerbild | Wichtigster Prüfpunkt | Zuerst anzupassender Parameter | Zusätzliche Prüfung |
|---|---|---|---|
| Luftblasen und Nadelstiche | Konditionierungstank für Wachs und Düsendichtung | Einspritzgeschwindigkeit reduzieren und Düsenposition überprüfen | Entgasungszeit des Wachses und Haltetemperatur überprüfen |
| Unvollständige Füllung und fehlende Details | Dünnwandige Bereiche, scharfe Ecken und Entlüftungsöffnungen | Einspritzdruck erhöhen oder Wachstemperatur leicht anheben | Verstopfte Lüftungsöffnungen reinigen und die Werkzeugtemperatur überprüfen |
| Gratbildung und Entlüftung an der Trennfuge | Trennflächen der Form und Ausrichtung der Aufspannplatten | Einspritzdruck reduzieren oder Wachstemperatur senken | Werkzeugoberflächen auf Beschädigungen prüfen und Spannkraft überprüfen |
| Maßabweichungen und Einfallstellen | Dicke Querschnitte und gesamte Bauteilgeometrie | Haltezeit verlängern und Kühlzyklen stabilisieren | Konsistenz der Wachspaste und Raumtemperatur überprüfen |
Bevor Sie eine Parameteränderung protokollieren, befolgen Sie diese standardisierten Regeln für die Fertigung:
- Ändern Sie jeweils nur eine Variable: Passen Sie entweder die Temperatur, den Druck oder die Geschwindigkeit an – niemals alle drei gleichzeitig –, damit Sie nachvollziehen können, welche Änderung das Problem tatsächlich behoben hat.
- Überprüfen Sie zuerst den Zustand der Form: Keine noch so umfangreiche Maschinenoptimierung kann eine verschmutzte Trennfuge, eine verstopfte Entlüftungsöffnung oder einen abgenutzten Formhohlraum beheben.
- Dokumentieren Sie die Ausgangseinstellungen: Sobald Sie für Ihren Präzisions-Feingussprozess mit der Aluminiumlegierung A356 ein einwandfreies Ergebnis erzielt haben, übernehmen Sie diese Parameter in Ihr Prozessdatenblatt, um eine gleichbleibende Wiederholbarkeit sicherzustellen.
Vermeidung von Fehlern beim Wachsspritzen durch Prozesskontrolle und geeignete Ausrüstung
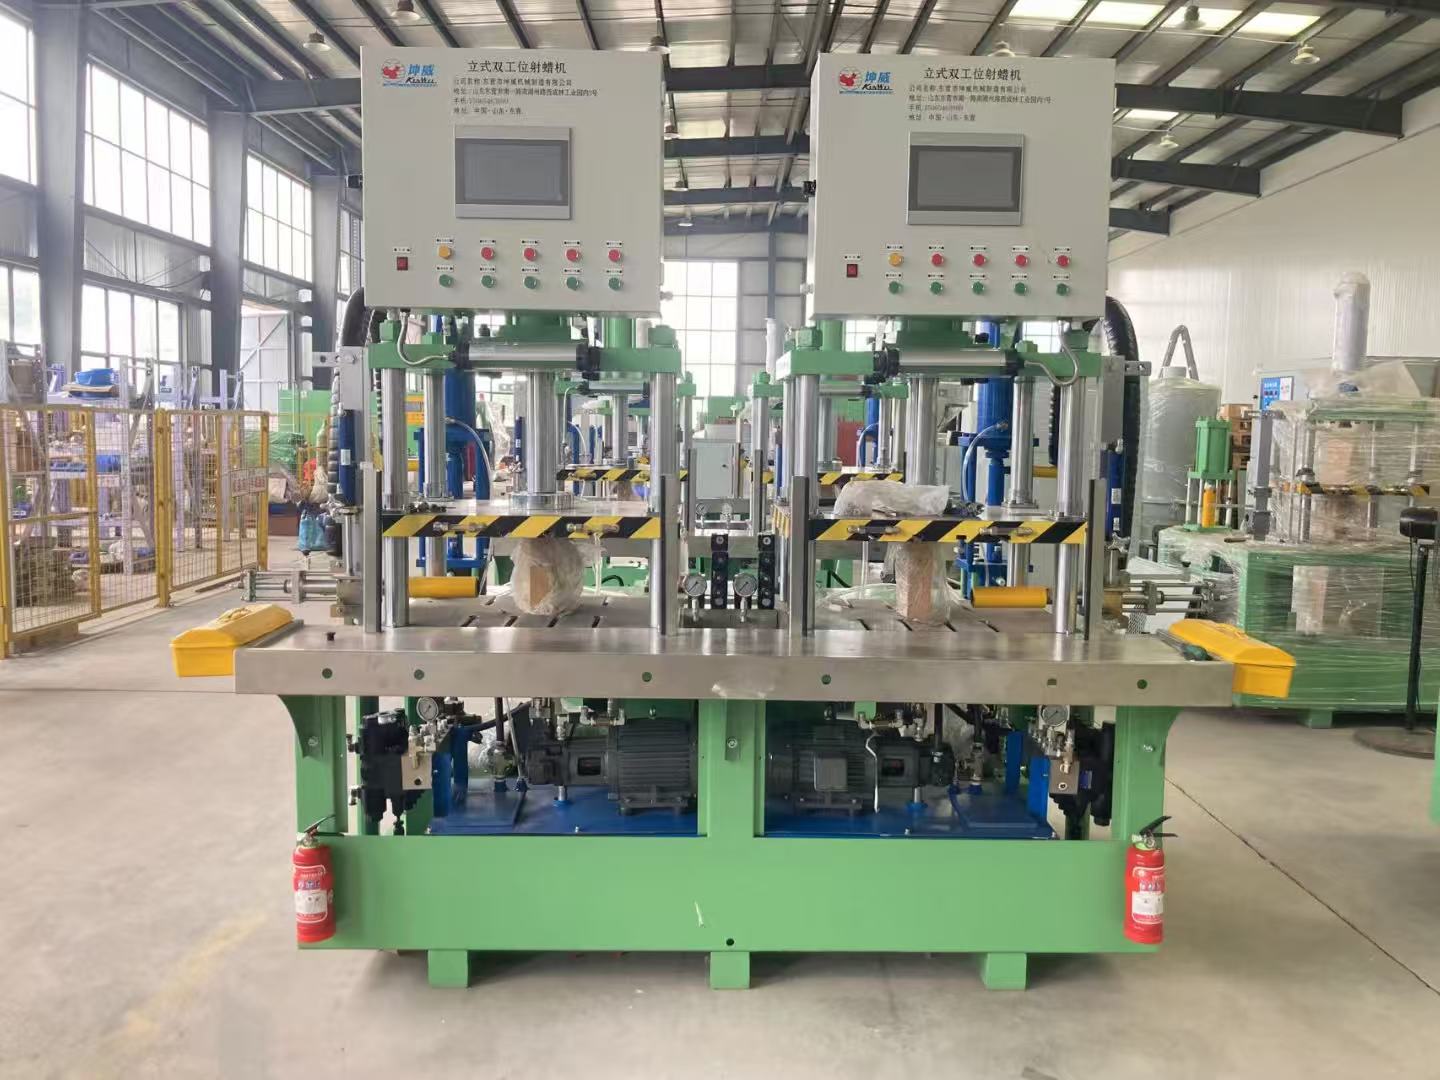
Die Vermeidung Fehler bei der Wachsinjektion von Fehlern wie Blasenbildung, unvollständiger Formfüllung, Gratbildung und Maßabweichungen, bevor sie auftreten, hängt von einer präzisen Prozesssteuerung Prozesssteuerung und zuverlässigen Maschinen ab. Meiner Erfahrung nach ist es bei der Arbeit mit Gießprozess, immer kostspieliger, erst nachträglich auf Ausschuss zu reagieren, als die Prozessparameter von Anfang an festzulegen.
Um eine gleichbleibende Präzisionsguss Qualität bei jeder Charge sicherzustellen, sollten Sie sich auf diese wichtigen vorbeugenden Maßnahmen konzentrieren:
- Temperaturzonen stabilisieren: Sorgen Sie für eine strenge, unabhängige Temperaturregelung im Wachstank, an der Düse und an der Formaufspannplatte. Selbst geringfügige Temperaturschwankungen verändern die Viskosität des Wachses und führen unmittelbar zu Veränderungen der Schrumpfung oder unvollständigen Formfüllungen.
- Einspritzprofile automatisieren: Verlassen Sie sich auf eine Regelung mit geschlossenem Regelkreis, Gießereiautomation um den Einspritzdruck, die Durchflussrate und die Nachdruckzeiten zu regulieren. Wiederholgenaue Maschinenzyklen machen manuelle Einschätzungen durch Bediener überflüssig und gewährleisten eine gleichmäßige Formfüllung.
- Formausrichtung und Schließkraft aufrechterhalten: Überprüfen Sie regelmäßig die Parallelität der Aufspannplatten und die Schließkraft. Eine gleichmäßige Schließkraft verhindert das Auseinanderweichen der Formtrennebene und beugt der Gratbildung vor.
- Wachs richtig aufbereiten: Halten Sie das Wachs in Bewegung, entgasen Sie es ordnungsgemäß und sorgen Sie dafür, dass es frei von Feuchtigkeit und recycelten Rückständen bleibt, um Lufteinschlüsse und Oberflächenporen zu vermeiden.
Durch die Optimierung Ihres Arbeitsablaufs mit den technischen Vorteilen von Vastpe im Bereich der Gießerei-Automatisierung lassen sich manuelle Engpässe beseitigen und eine gleichbleibende Genauigkeit von Schuss zu Schuss gewährleisten. Wenn Ihre Anlagen automatisch enge Toleranzen einhalten, verbringt Ihr Team weniger Zeit mit der Fehlersuche und mehr Zeit mit der Auslieferung hochwertiger Gussteile.
Häufig gestellte Fragen
Was sind die häufigsten Fehler beim Wachsspritzgießen?
Die vier wichtigsten Fehler bei der Wachsinjektion Was wir auf dem Gießereiboden sehen, sind Luftblasen (Nadelstiche), unvollständige Füllungen, Gratbildung und Maßabweichungen. Jedes dieser Probleme weist auf eine andere Schwachstelle in Ihrer Prozesskontrolle hin:
- Blasen und Nadelstiche: Sie werden in der Regel durch eingeschlossene Luft im Wachstank, eine unzureichende Entlüftung der Matrize oder Einspritzgeschwindigkeiten verursacht, die Turbulenzen erzeugen.
- Unvollständige Füllungen: Sie entstehen, wenn das Wachs erstarrt, bevor es dünne Bereiche erreicht. Häufige Ursachen sind eine zu niedrige Wachstemperatur, kalte Matrizen oder ein unzureichender Einspritzdruck.
- Gratbildung: Sie tritt auf, wenn flüssiges Wachs aufgrund eines zu hohen Einspritzdrucks, abgenutzter Matrizenflächen oder einer zu geringen Schließkraft an der Trennfuge austritt.
- Maßabweichungen: Sie werden durch einen uneinheitlichen Nachdruck, ungleichmäßige Abkühlzeiten oder schwankende Raumtemperaturen verursacht.
Sollten Sie zuerst die Wachstemperatur oder den Einspritzdruck anpassen?
Beginnen Sie mit Wachstemperatur bevor Sie den Druckregler verstellen. Die Temperatur steuert direkt die Viskosität des Wachses und dessen Fließverhalten. Eine Erhöhung des Drucks bei kaltem, zähflüssigem Wachs verursacht dagegen häufig neue Probleme wie Matrizenverformungen oder Gratbildung.
Passen Sie den Einspritzdruck erst an, wenn die Temperaturen von Wachs und Werkzeug stabil sind und innerhalb des vom Materiallieferanten empfohlenen Bereichs liegen. Die Aufrechterhaltung einer konstanten thermischen Ausgangsbasis ist entscheidend für die Gewährleistung einer gleichbleibenden Vorteile des Lost-Wax-Gusss, insbesondere bei der Herstellung komplexer Geometrien.
Kann eine Erhöhung der Schließkraft Gratbildung verhindern?
Eine Erhöhung der Schließkraft behebt die Gratbildung nur dann, wenn die Schließkraft Ihrer Maschine für die projizierte Fläche des Wachsmodells tatsächlich zu gering war. In vielen Fällen kaschiert eine einfache Erhöhung der Schließkraft lediglich das eigentliche Problem und beschleunigt den Werkzeugverschleiß.
Wenn die Trennebene abgenutzt, verschmutzt oder verzogen ist, kann eine zusätzliche Schließkraft den Spalt nicht abdichten. Außerdem kann sie die weichen Aluminiumflächen Ihres Werkzeugs dauerhaft beschädigen. Bevor Sie die Schließkraft erhöhen, überprüfen Sie die Trennebene auf Wachsablagerungen, kontrollieren Sie die Parallelität der Werkzeughälften und prüfen Sie, ob der Einspritzdruck oder die Nachdruckzeit zu hoch eingestellt ist.
Welche Informationen sollten Sie für eine Fehleranalyse bereitstellen?
Wenn Sie ein fehlerhaftes Wachsmodell zur Fehleranalyse an unser Team senden, beschleunigen vollständige Angaben die Ursachenanalyse. Bitte fügen Sie Folgendes bei:
- Aussagekräftige Fotos: Detailaufnahmen des Fehlers sowie der Trennebene und der Angussposition.
- Material-Spezifikationen: Die genaue Wachsqualität, den Hersteller und den verwendeten Anteil an recyceltem Wachs.
- Maschinenparameter: Temperatur des Wachstanks, Düsentemperatur, Einspritzdruck, Einspritzgeschwindigkeit und Nachdruckzeit.
- Werkzeugdetails: Werkzeugmaterial, Anordnung der Entlüftungskanäle und Angabe, ob das Werkzeug beheizt oder wassergekühlt ist.
- Teilgeometrie: Wanddickenabweichungen und Gesamtabmessungen, insbesondere bei Luft- und Raumfahrtkomponenten aus Feinguss.
Kann Vastpe Ihren Wachsmodellprozess oder Ihren Ausrüstungsbedarf überprüfen?
Ja. Bei Vastpe bewerten wir regelmäßig Arbeitsabläufe in der Wachsmodellfertigung, beheben wiederkehrende Modellfehler und empfehlen auf Ihre Teilepalette zugeschnittene Anlagenoptimierungen. Ganz gleich, ob Sie mit anhaltenden unvollständigen Füllungen bei dünnwandigen Teilen zu kämpfen haben oder durch die Automatisierung Ihrer Gießerei die Wiederholgenauigkeit von Schuss zu Schuss verbessern möchten – unser Ingenieurteam kann Ihre aktuelle Ausstattung überprüfen und Sie dabei unterstützen, einen zuverlässigen Prozess präzise einzustellen.
Weiterführende Ressourcen zum Präzisionsfeinguss
Um das Beste aus Ihrem Wachsinjektion Arbeitsablauf herauszuholen und Fehler bei der Wachsinjektion, zu vermeiden, müssen Sie den gesamten Gießprozess Prozess als ein zusammenhängendes System betrachten. Die Qualität Ihres Wachsmodells bestimmt unmittelbar die Maßgenauigkeit Ihres fertigen Metallteils, insbesondere bei anspruchsvollen Geometrien und engen Toleranzen.
Wenn Sie Ihren gesamten Gießprozess optimieren oder die passenden Materialien für Ihren nächsten Produktionslauf auswählen möchten, finden Sie nachfolgend unsere ausführlichen Ressourcen:
- Grundlagen des Verfahrens: Erfahren Sie in unserem umfassenden https://vastpe.com/aluminum-investment-casting-guide-for-precision-https://vastpe.com/aluminum-investment-casting-guide-for-precision-parts/">Leitfaden zum Aluminium-Feinguss für Präzisionsteile, wie sich die Qualität des Wachsmodells auf den Schalenaufbau, das Entwachsen und das Metallgießen auswirkt.
- Produktionsunterstützung: Erfahren Sie, wie wir strenge Prozesssteuerung mit zuverlässigen Fertigungskapazitäten in unserer Übersicht über Aluminiumfoundry-Dienstleistungen für Präzisionsgussteile.
Durch die Kombination fehlerfreier Wachsmodelle mit bewährten Präzisionsguss Standards können Sie Ausschussraten senken und Ihren Produktionsplan einhalten.
 German
 English
 Russian