
13 ноября 2026 года
Устранение дефектов восковых моделей, включая пузыри, недолив, облой и отклонения размеров, с помощью практических рекомендаций по настройке технологического процесса и проверке пресс-форм.
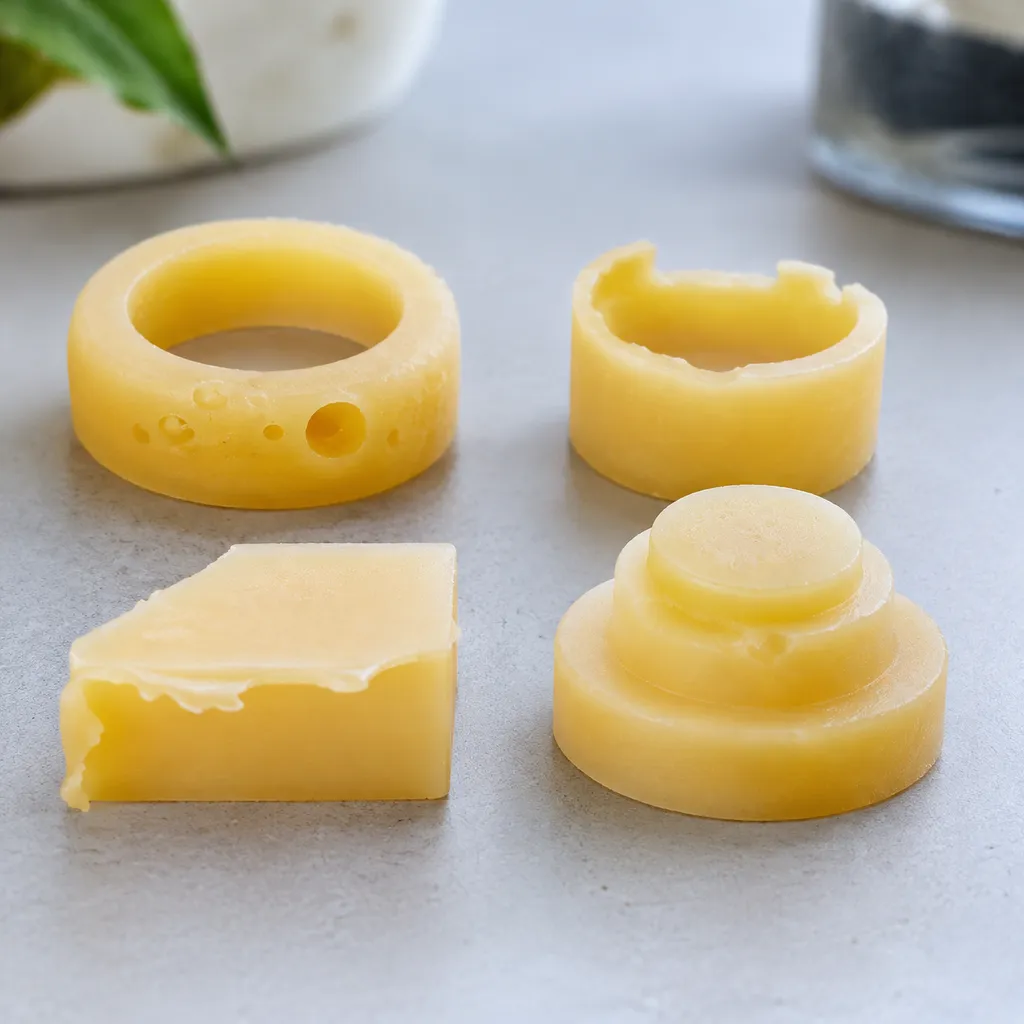
Введение: как устранять дефекты восковых моделей
В прецизионном литье по выплавляемым моделям точность размеров и целостность поверхности готовой металлической детали напрямую зависят от качества восковой модели. Даже незначительные дефекты восковых моделей при литье под давлением дефекты могут усугубляться на этапах формирования керамической оболочки и обжига, что приводит к дорогостоящему браку, повторной обработке и задержкам производства.
Устранение дефектов восковых моделей: пузыри, недолив, облой и отклонения размеров требует систематического, основанного на данных подхода к диагностике, а не случайного изменения технологических параметров. Поскольку температура впрыска, давление впрыска, время выдержки под давлением и усилие смыкания пресс-формы динамически взаимодействуют друг с другом, изменение одного параметра без выявления первопричины часто приводит к появлению вторичных дефектов.
Для обеспечения стабильного качества контроль процесса в современных инвестиционной литьевой производственных процессах инженерам и техническим специалистам следует оценивать каждую проблему с восковой моделью по четырём основным направлениям:
- Состояние материала: Однородность воска, содержание влаги и наличие захваченного воздуха перед впрыском.
- Тепловой баланс: Температура сопла, температура резервуара с пастообразным или жидким воском и температура поверхности пресс-формы.
- Механические и гидравлические настройки: Профили скорости впрыска, давление уплотнения, продолжительность выдержки под давлением и усилие смыкания.
- Оснастка и вентиляция: Плоскостность линии разъёма, расположение воздухоотводных каналов и геометрия литниковой системы.
Определение точных визуальных признаков дефекта — первый шаг к стабилизации вашего впрыск воска производственного цикла и достижению стабильного качества деталей.
1. Пузырьки, пустоты и микропоры в восковых моделях
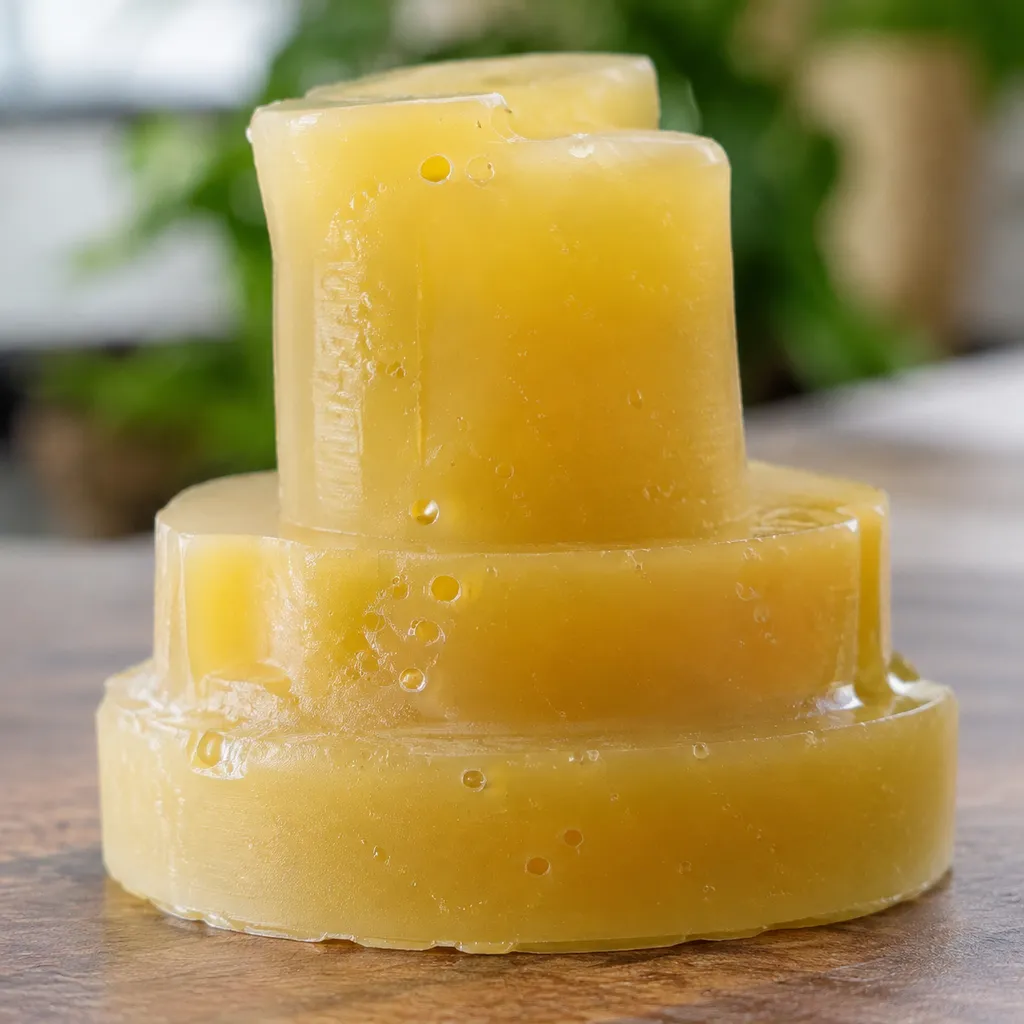
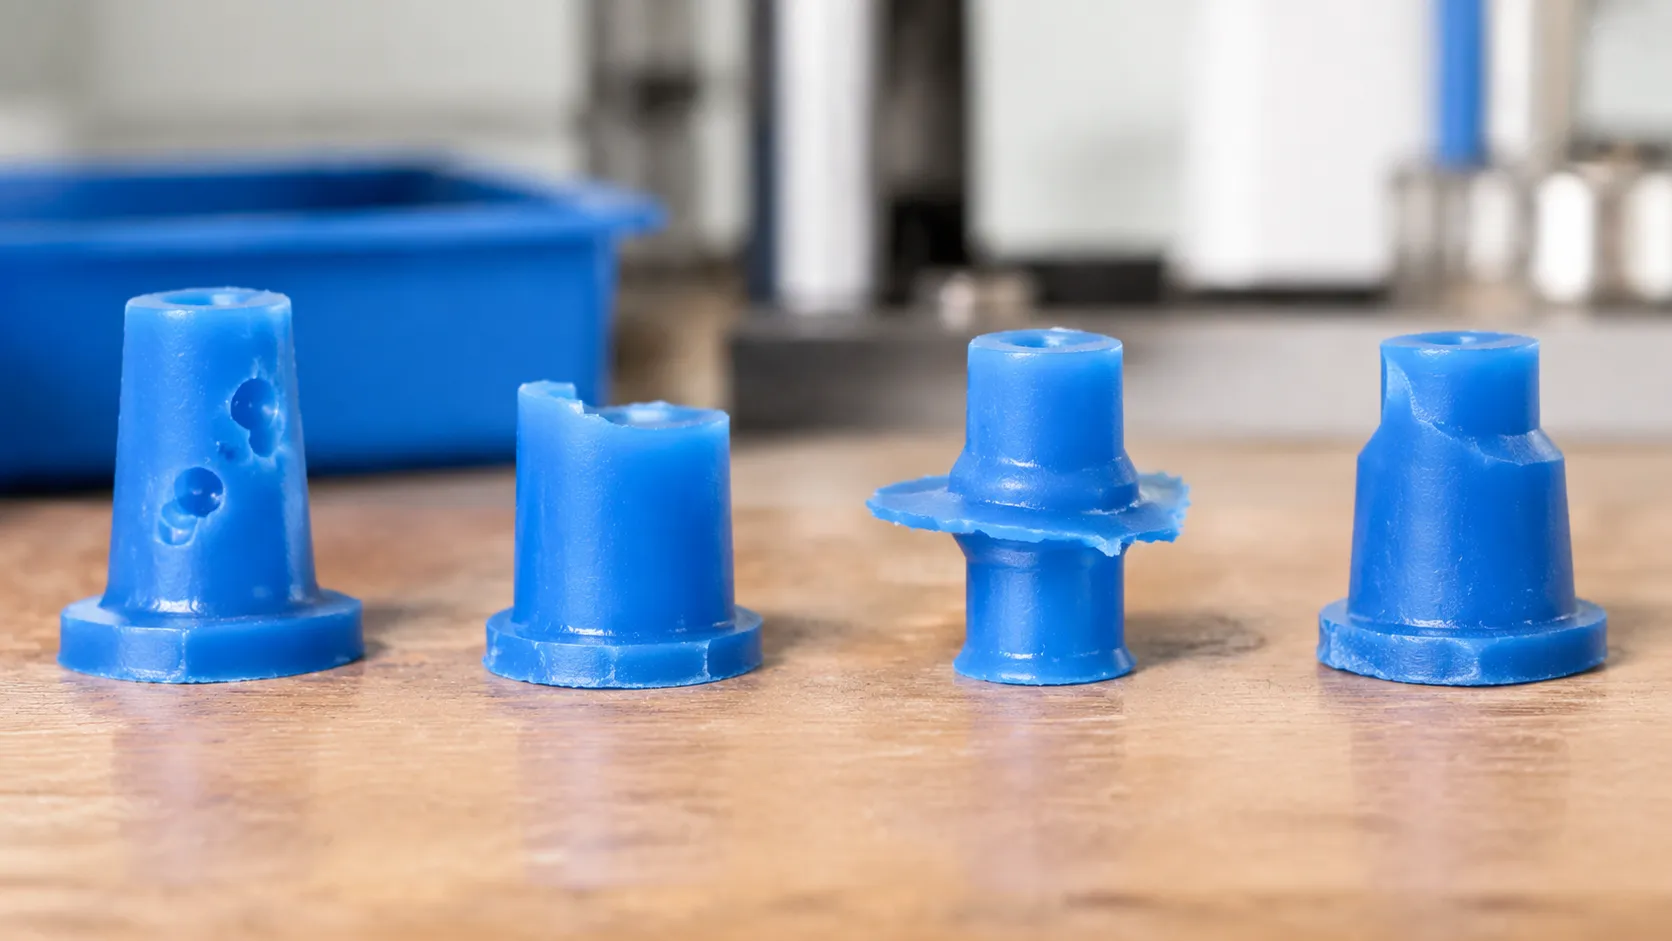
Захваченный воздух и газовые полости относятся к числу наиболее распространённых дефекты восковых моделей при литье под давлением дефектов, встречающихся в литейном цехе. Даже мельчайшие поверхностные поры полностью воспроизводятся на керамической оболочке и ухудшают качество готового инвестиционной литьевой изделия.
Характеристики дефектов
- Поверхностные поры: Небольшие округлые углубления, разбросанные по плоским поверхностям или в узких углах.
- Подповерхностные пузыри: Воздушные полости, trapped непосредственно под восковым слоем, которые вызывают образование вздутий во время сушки оболочки или удаления воска.
- Внутренние пустоты: Полые полости внутри толстых участков, часто сопровождающиеся заметными утяжинами на поверхности.
Области для устранения неисправностей
- Подготовка воска и перемешивание: Чрезмерное перемешивание жидкого или пастообразного воска в накопительном резервуаре приводит к непосредственному насыщению материала воздухом.
- Скорость и давление впрыска: Слишком быстрая подача воска в пресс-форму создает турбулентность, из-за которой воздух захватывается потоком вместо того, чтобы вытесняться наружу.
- Вентиляция пресс-формы и уплотнение сопла: Заблокированные вентиляционные каналы по линии разъема удерживают воздух внутри полости, а изношенное уплотнение сопла способствует проникновению воздуха во время впрыска.
Корректирующие меры
- Снизьте скорость перемешивания в резервуаре: Уменьшите скорость работы мешалки в резервуаре для подготовки воска и дайте партии отстояться, чтобы захваченный воздух вышел до начала производства.
- Перейдите на многоступенчатый режим впрыска: Начните с более низкой скорости заполнения, чтобы воздух мог плавно выходить через вентиляционные отверстия, затем увеличьте давление выдержки, чтобы обеспечить полное заполнение толстых участков.
- Очистите вентиляционные отверстия и проверьте уплотнения: Удаляйте скопления воска из вентиляционных каналов пресс-формы в каждую смену и проверяйте уплотнительные кольца O-ring на инжекционном сопле на предмет износа.
- Проверьте температуру воска: Поддерживайте стабильную температуру воска в пределах рекомендуемого диапазона для пастообразного или жидкого состояния — перегрев вызывает выделение газов и приводит к образованию более глубоких усадочных раковин во время [прецизионного литья](https://vastpe.com/17-4-ph-investment-casting-precision-stainless-steel-
2. Недостаточное заполнение, неполное заполнение и отсутствие деталей
По моему опыту руководства производственными участками инвестиционного литья, недостаточное заполнение — один из самых быстрых способов остановить производственный процесс. Когда расплавленный воск перестает течь, не достигнув самых удаленных краев пресс-формы, критически важные элементы геометрии детали остаются незаполненными.
Характеристики дефектов
Неполное заполнение можно сразу обнаружить при визуальном осмотре. Обычно этот дефект проявляется следующим образом:
- Скругленные кромки или углы в тех местах, где согласно чертежу должны быть четкие острые грани.
- Отсутствие мелких деталей, таких как тонкие ребра, неглубокие надписи или узкие глухие отверстия.
- Гладкие, притупленные передние кромки на восковой модели, где воск застыл в процессе заполнения формы, а не отломился после извлечения.
- Незаполненные участки расположенные дальше всего от литникового канала или в зонах с чрезвычайно тонкими стенками.
Рекомендации по устранению неисправностей
Когда наша команда диагностирует проблемы с неполным заполнением формы среди распространённых дефекты восковых моделей при литье под давлением, мы ищем причину в сопротивлении потоку и преждевременном затвердевании воска. Сосредоточьте проверку на следующих ключевых областях:
- Температура и вязкость воска: Если воск слишком холодный, его вязкость быстро повышается, препятствуя поступлению материала в узкие полости.
- Давление и скорость впрыска: Низкое давление или медленный ход механизма впрыска приводят к затвердеванию воска до того, как он полностью заполнит пресс-форму.
- Температура пресс-формы: Холодная алюминиевая или стальная пресс-форма действует как теплоотвод, вызывая мгновенное затвердевание поверхностного слоя воска при контакте.
- Вентиляция и литниковая система: Запертый воздух создаёт противодавление, препятствующее поступлению воска, а слишком узкие литниковые каналы ограничивают скорость потока.
- Конструкция детали и технологические ограничения: Чрезвычайно тонкие стенки или сложные микроструктурные элементы могут превысить физические пределы текучести воска при использовании традиционной оснастки. В таких случаях для изготовления деталей сложной геометрии необходимо сравнить технологии литья с использованием 3D-печатных восковых моделей и восковых моделей, полученных методом литья под давлением. https://vastpe.com/3d-printedhttps://vastpe.com/3d-printed-wax-vs-injected-wax-for-casting/">Сравнение 3D-печатных восковых моделей и восковых моделей, изготовленных методом литья под давлением, становится необходимым при работе со сложной геометрией.
Корректирующие меры
Чтобы обеспечить полное заполнение полости формы и избежать образования облоя на других участках модели, выполните следующие действия в указанной последовательности:
- Постепенно повысьте температуру воска. Небольшими шагами повышайте температуру сопла и резервуара (на 2–3 °F за один раз), чтобы снизить вязкость воска и избежать чрезмерной усадки.
- Увеличьте скорость потока и давление впрыска. Ускорьте этап заполнения, чтобы воск достиг тонких участков до потери тепла, а затем примените достаточное давление выдержки для полного заполнения мелких элементов.
- Нагрейте пресс-форму. Предварительно нагрейте оснастку или сократите продолжительность цикла, чтобы поддерживать стабильную рабочую температуру пресс-формы.
- Очистите и модернизируйте вентиляционные отверстия. Очистите существующие вентиляционные каналы от скопившегося воска или добавьте неглубокие микроотверстия точно в тех местах, где задерживается воздух.
- Увеличьте размер литникового канала или литниковой системы. Если корректировка технологических параметров достигла предела, увеличьте площадь поперечного сечения литника, чтобы снизить падение давления во время впрыск воска и обеспечить стабильность контроль процесса in точного литья.
3. Облой, заусенцы и перелив воска по линии разъёма
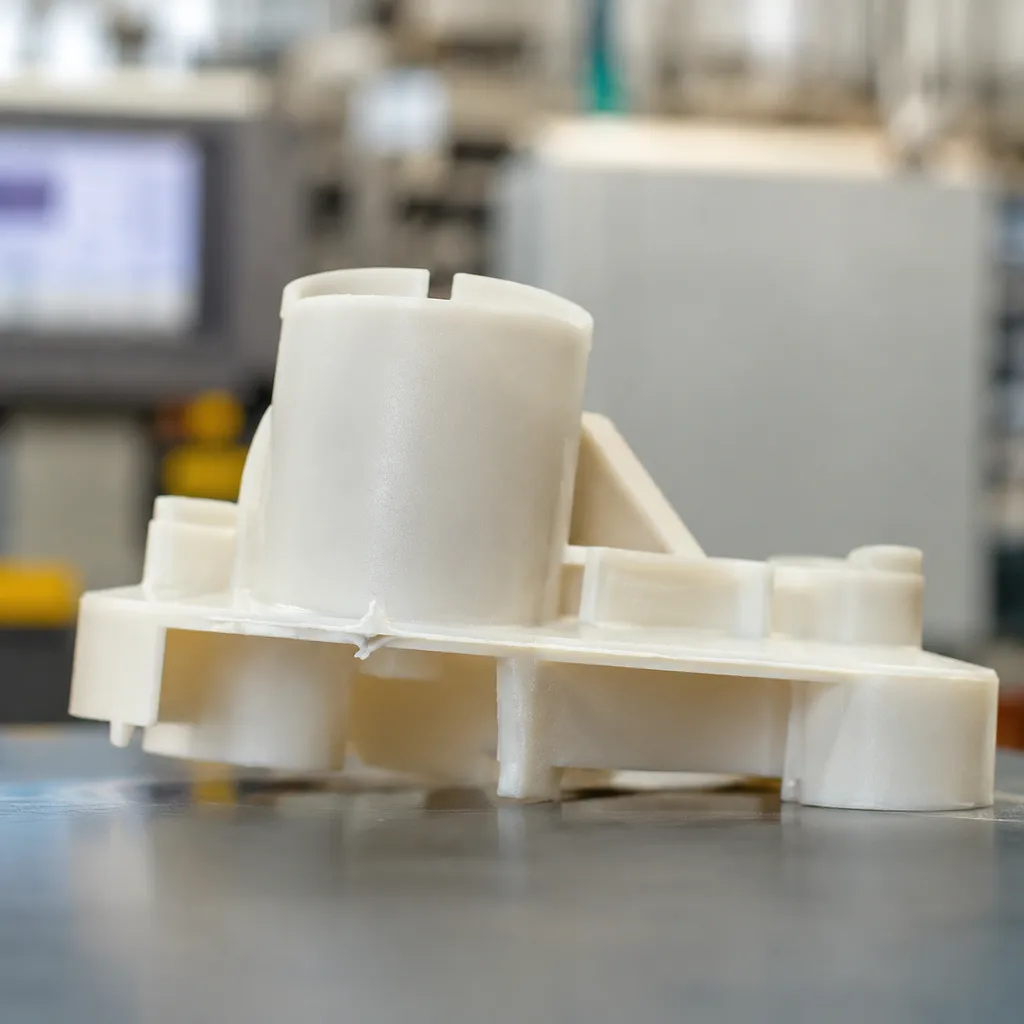
При литье по выплавляемым моделям облой является одним из самых неприятных дефектов восковой инжекции, поскольку операторам приходится тратить дополнительное время на ручную обрезку моделей перед сборкой. Даже незначительный перелив воска вдоль швов пресс-формы может сохраниться в готовой металлической детали, вызывая отклонения размеров и неровности по линии разъёма на сложных изделиях, таких как отливки из нержавеющей стали марки 416 (https://vastpe.com/416https://vastpe.com/416-stainless-steel-investment-castings/">отливки из нержавеющей стали марки 416).
Характеристики дефектов
- Тонкие восковые выступы, напоминающие бумажные плёнки выступающие вдоль основной линии разъёма пресс-формы, выталкивающих штифтов или подвижных стержней.
- Неравномерная толщина кромок на одной стороне восковой модели, указывающая на неравномерное усилие зажима или раскрытие пресс-формы во время впрыска.
- Избыточное скопление воска вокруг вентиляционных прорезей или вставок, требующее интенсивной ручной зачистки или удаления заусенцев перед сборкой литникового блока.
Области для устранения неисправностей
- Усилие зажима пресс-формы и давление впрыска: Когда давление впрыска превышает усилие смыкания машины, половины пресс-формы слегка раздвигаются, позволяя жидкому или пастообразному воску вытекать наружу.
- Износ и центровка пресс-формы: Изношенные направляющие штифты, поврежденные поверхности разъема или мусор, попавший между половинами пресс-формы, препятствуют плотному и равномерному смыканию.
- Температура и вязкость воска: Перегретый воск становится слишком текучим, что позволяет ему проникать в микроскопические зазоры, в которые обычный пастообразный воск никогда бы не попал.
Корректирующие действия
- Очистите и осмотрите поверхности пресс-формы: Протрите все поверхности разъема, вентиляционные каналы и подвижные стержни, чтобы удалить остатки воска или металлические заусенцы, препятствующие плотному смыканию пресс-формы.
- Сбалансируйте давление и усилие смыкания: Немного снизьте давление или скорость впрыска либо увеличьте усилие гидравлического смыкания, чтобы пресс-форма оставалась плотно закрытой во время максимального заполнения.
- Снизьте температуру воска: Постепенно снижайте температуру сопла и резервуара, чтобы повысить вязкость воска и предотвратить его проникновение в узкие зазоры по линии разъема.
- Проверьте центровку и износ пресс-формы: Проверьте направляющие штифты, втулки и запирающие механизмы на предмет износа. Если пресс-форма больше не обеспечивает равномерное прилегание по всей поверхности, восстановите поврежденные линии разъема механической обработкой.
4. Отклонения геометрических размеров, деформация и неравномерная усадка
При литье по выплавляемым моделям восковая модель, геометрические размеры которой выходят за пределы допусков, может привести к браку готовой металлической детали ещё до заливки сплава. При устранении проблем с отклонениями размеров непосредственно в литейном цехе мы уделяем особое внимание температурной истории и механическому обращению с моделями.
Характеристики дефектов
- Отклонения размеров от допусков: Критические размеры в разных партиях или полостях пресс-формы выходят за пределы допусков, указанных на чертеже.
- Коробление и скручивание: Плоские поверхности прогибаются, а тонкие участки скручиваются после извлечения из пресс-формы.
- Усадочные раковины и неравномерная усадка: При охлаждении массивные участки втягиваются внутрь, образуя вогнутые углубления и вызывая неравномерную усадку в различных частях геометрии детали.
Рекомендации по устранению неисправностей
- Температура воска и пресс-формы: Проверьте, не слишком ли высока температура впрыска воска и не колеблется ли температура пресс-формы между циклами, поскольку это напрямую влияет на температурную усадку.
- Давление выдержки и время выдержки: Убедитесь, что машина поддерживает давление достаточно долго для уплотнения модели в процессе затвердевания, особенно в участках с большой толщиной сечения.
- Практика извлечения и охлаждения: Проверьте, как операторы извлекают модели и размещают их на хранение: слишком раннее извлечение ещё тёплого воска или неравномерная укладка деталей друг на друга приводят к немедленной механической деформации.
- Допуски на материалы и сплавы: Строгий контроль размеров в помещении для подготовки воска становится ещё более критичным при производстве литых компонентов из высокопрочной стали марки 4340 or прецизионных деталей из алюминиевого сплава A356, где припуски на последующую механическую обработку минимальны.
Корректирующие меры
- Стабилизация температурного режима: Зафиксируйте температуру в резервуаре для кондиционирования воска и температуру охлаждающей воды пресс-формы, чтобы обеспечить равномерную теплопередачу от цикла к циклу.
- Увеличение времени выдержки: Постепенно увеличивайте время выдержки под давлением и давление уплотнения, чтобы толстые участки затвердевали под давлением без образования усадки.
- Использование охлаждающих приспособлений: Помещайте только что извлечённые модели на профилированные установочные блоки или в ванны с терморегулируемой водой, чтобы сохранить критически важную геометрию до охлаждения воска до комнатной температуры.
- Стандартизация обращения с изделиями: Обучите операторов равномерно извлекать детали с помощью сбалансированных выталкивающих штифтов и не допускать размещения мягких моделей на плоских поддонах без опоры.
Практический контрольный список для проверки и принятия решений при обнаружении дефектов литья восковых моделей
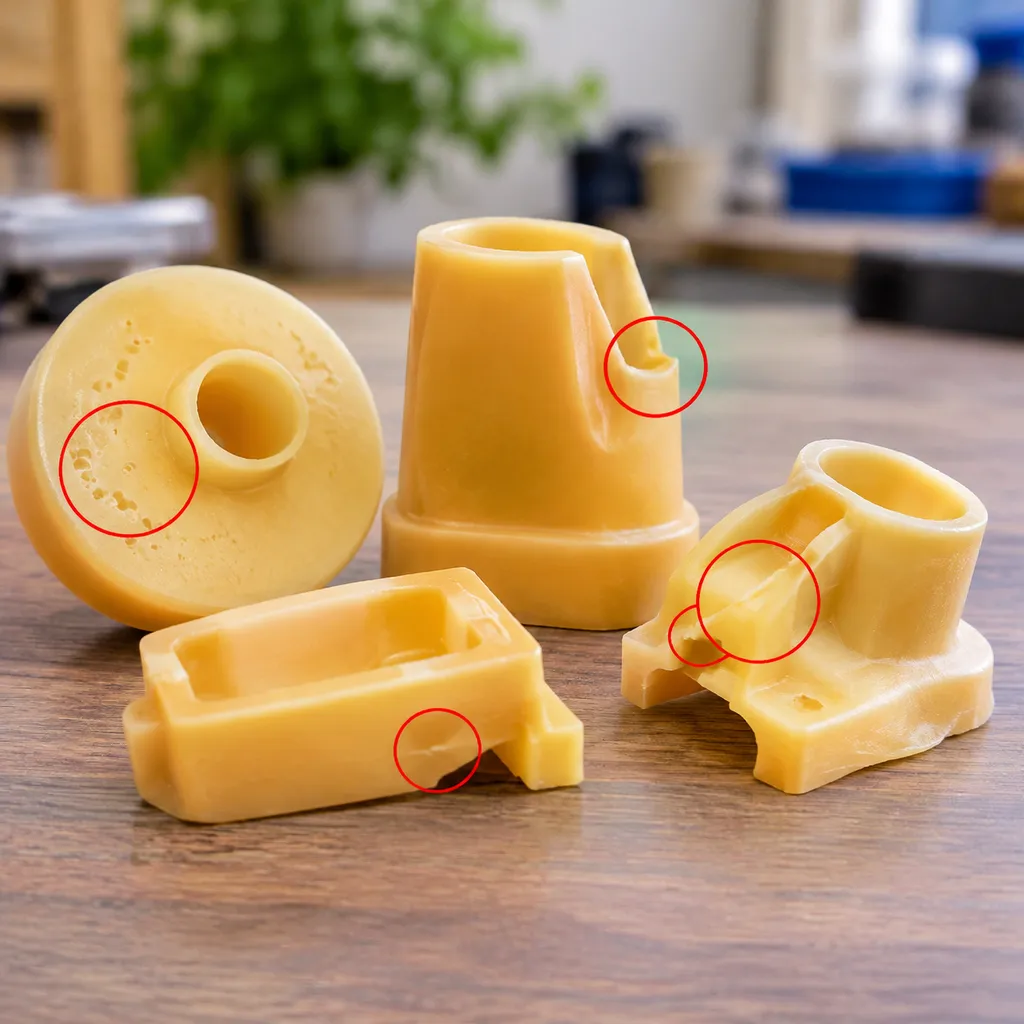
При устранении неисправностей дефекты восковых моделей при литье под давлением, переход сразу к случайным настройкам оборудования приводит к потере времени и увеличению количества брака. В нашем ежедневном производственном процессе я полагаюсь на четкий пошаговый контрольный список проверок, который помогает выявить первопричину проблемы до изменения каких-либо параметров пресс-формы.
Используйте эту матрицу принятия решений непосредственно на производственном участке, чтобы сопоставлять видимые признаки дефектов с незамедлительными корректирующими действиями:
| Признак дефекта | Основной пункт проверки | Первый параметр для регулировки | Дополнительная проверка |
|---|---|---|---|
| Пузырьки воздуха и точечные отверстия | Бак для кондиционирования воска и уплотнение сопла | Снизьте скорость впрыска и проверьте соосность сопла | Проверьте продолжительность дегазации воска и температуру выдержки |
| Неполное заполнение и отсутствие деталей | Участки с тонкими стенками, острые углы и вентиляционные отверстия | Увеличьте давление впрыска или немного повысьте температуру воска | Очистите засорённые вентиляционные отверстия и проверьте температуру пресс-формы |
| Образование облоя и утечка материала по линии разъёма | Проверьте поверхности разъёма пресс-формы и соосность прижимных плит | Уменьшите давление впрыска или снизьте температуру воска | Проверьте поверхности матрицы на наличие повреждений и убедитесь в достаточности усилия зажима |
| Отклонения размеров и усадочные раковины | Толщина поперечных сечений и общая геометрия детали | Увеличьте время выдержки под давлением и стабилизируйте циклы охлаждения | Проверьте консистенцию восковой пасты и температуру в помещении |
Прежде чем регистрировать изменение параметров, соблюдайте следующие стандартные правила производственного участка:
- Изменяйте только одну переменную за раз: Регулируйте либо температуру, либо давление, либо скорость — никогда не меняйте все три параметра одновременно, чтобы можно было точно определить, какое изменение устранило проблему.
- Сначала проверьте состояние пресс-формы: Никакая настройка оборудования не устранит загрязнение поверхности разъёма, засорение вентиляционного канала или износ полости штампа.
- Зафиксируйте исходные настройки: После того как вы подберёте оптимальный режим для стабильного процесса точного литья по выплавляемым моделям, зафиксируйте эти параметры в технологической карте, чтобы обеспечить воспроизводимость результатов.
Предотвращение дефектов литья под давлением воска посредством контроля процесса и надлежащего оборудования
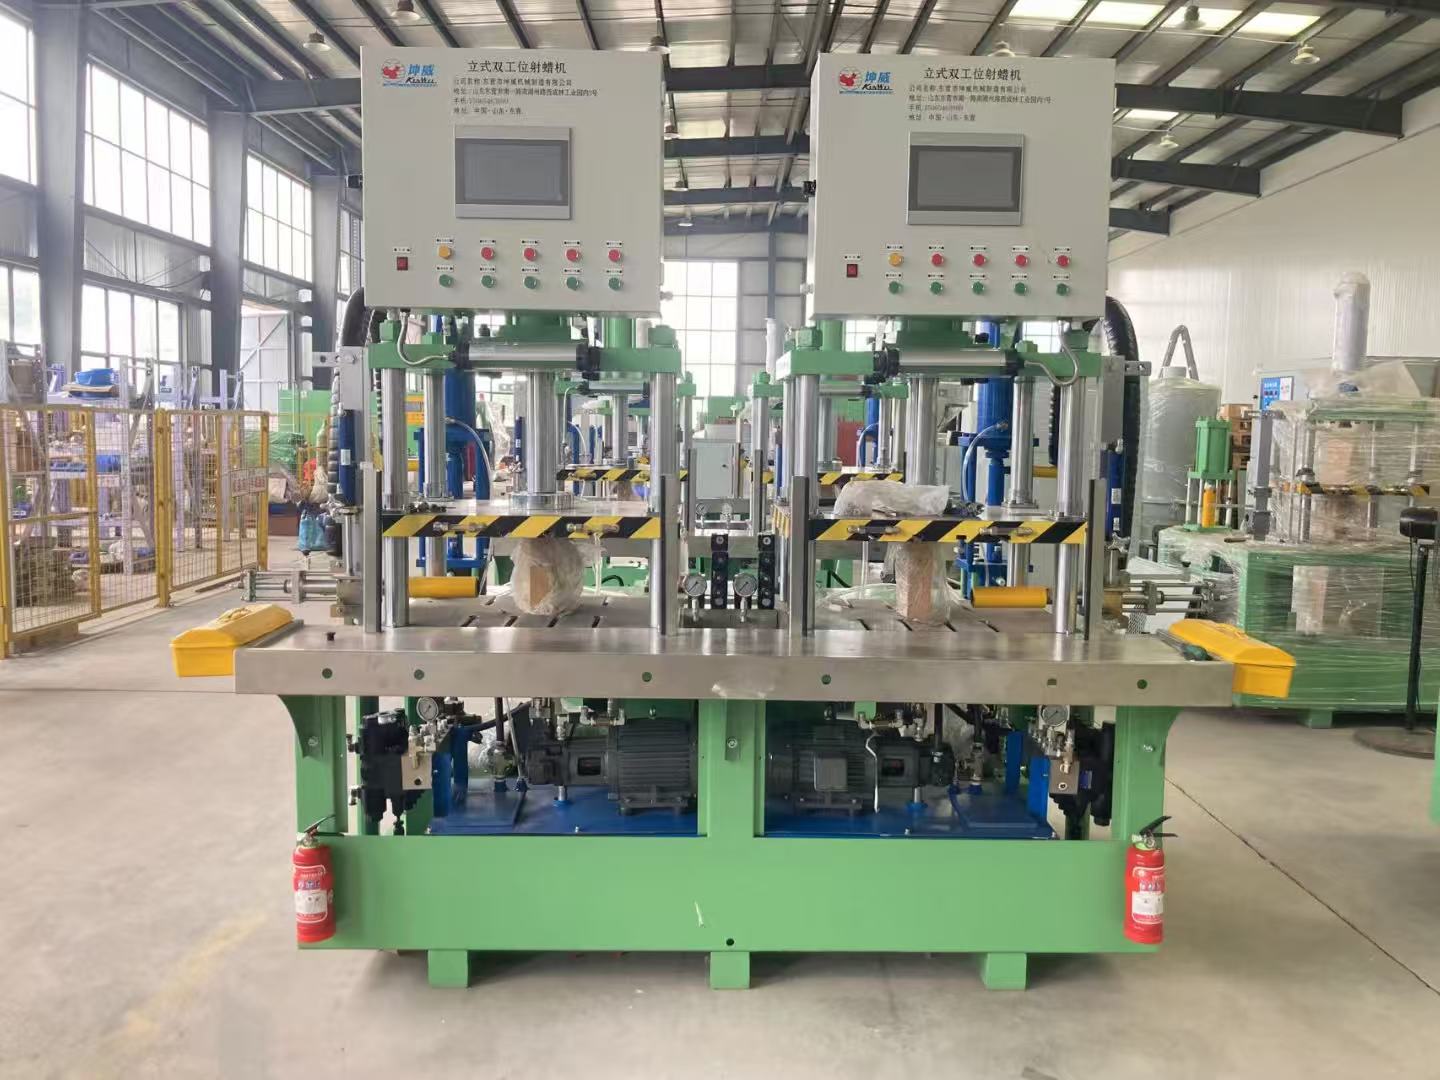
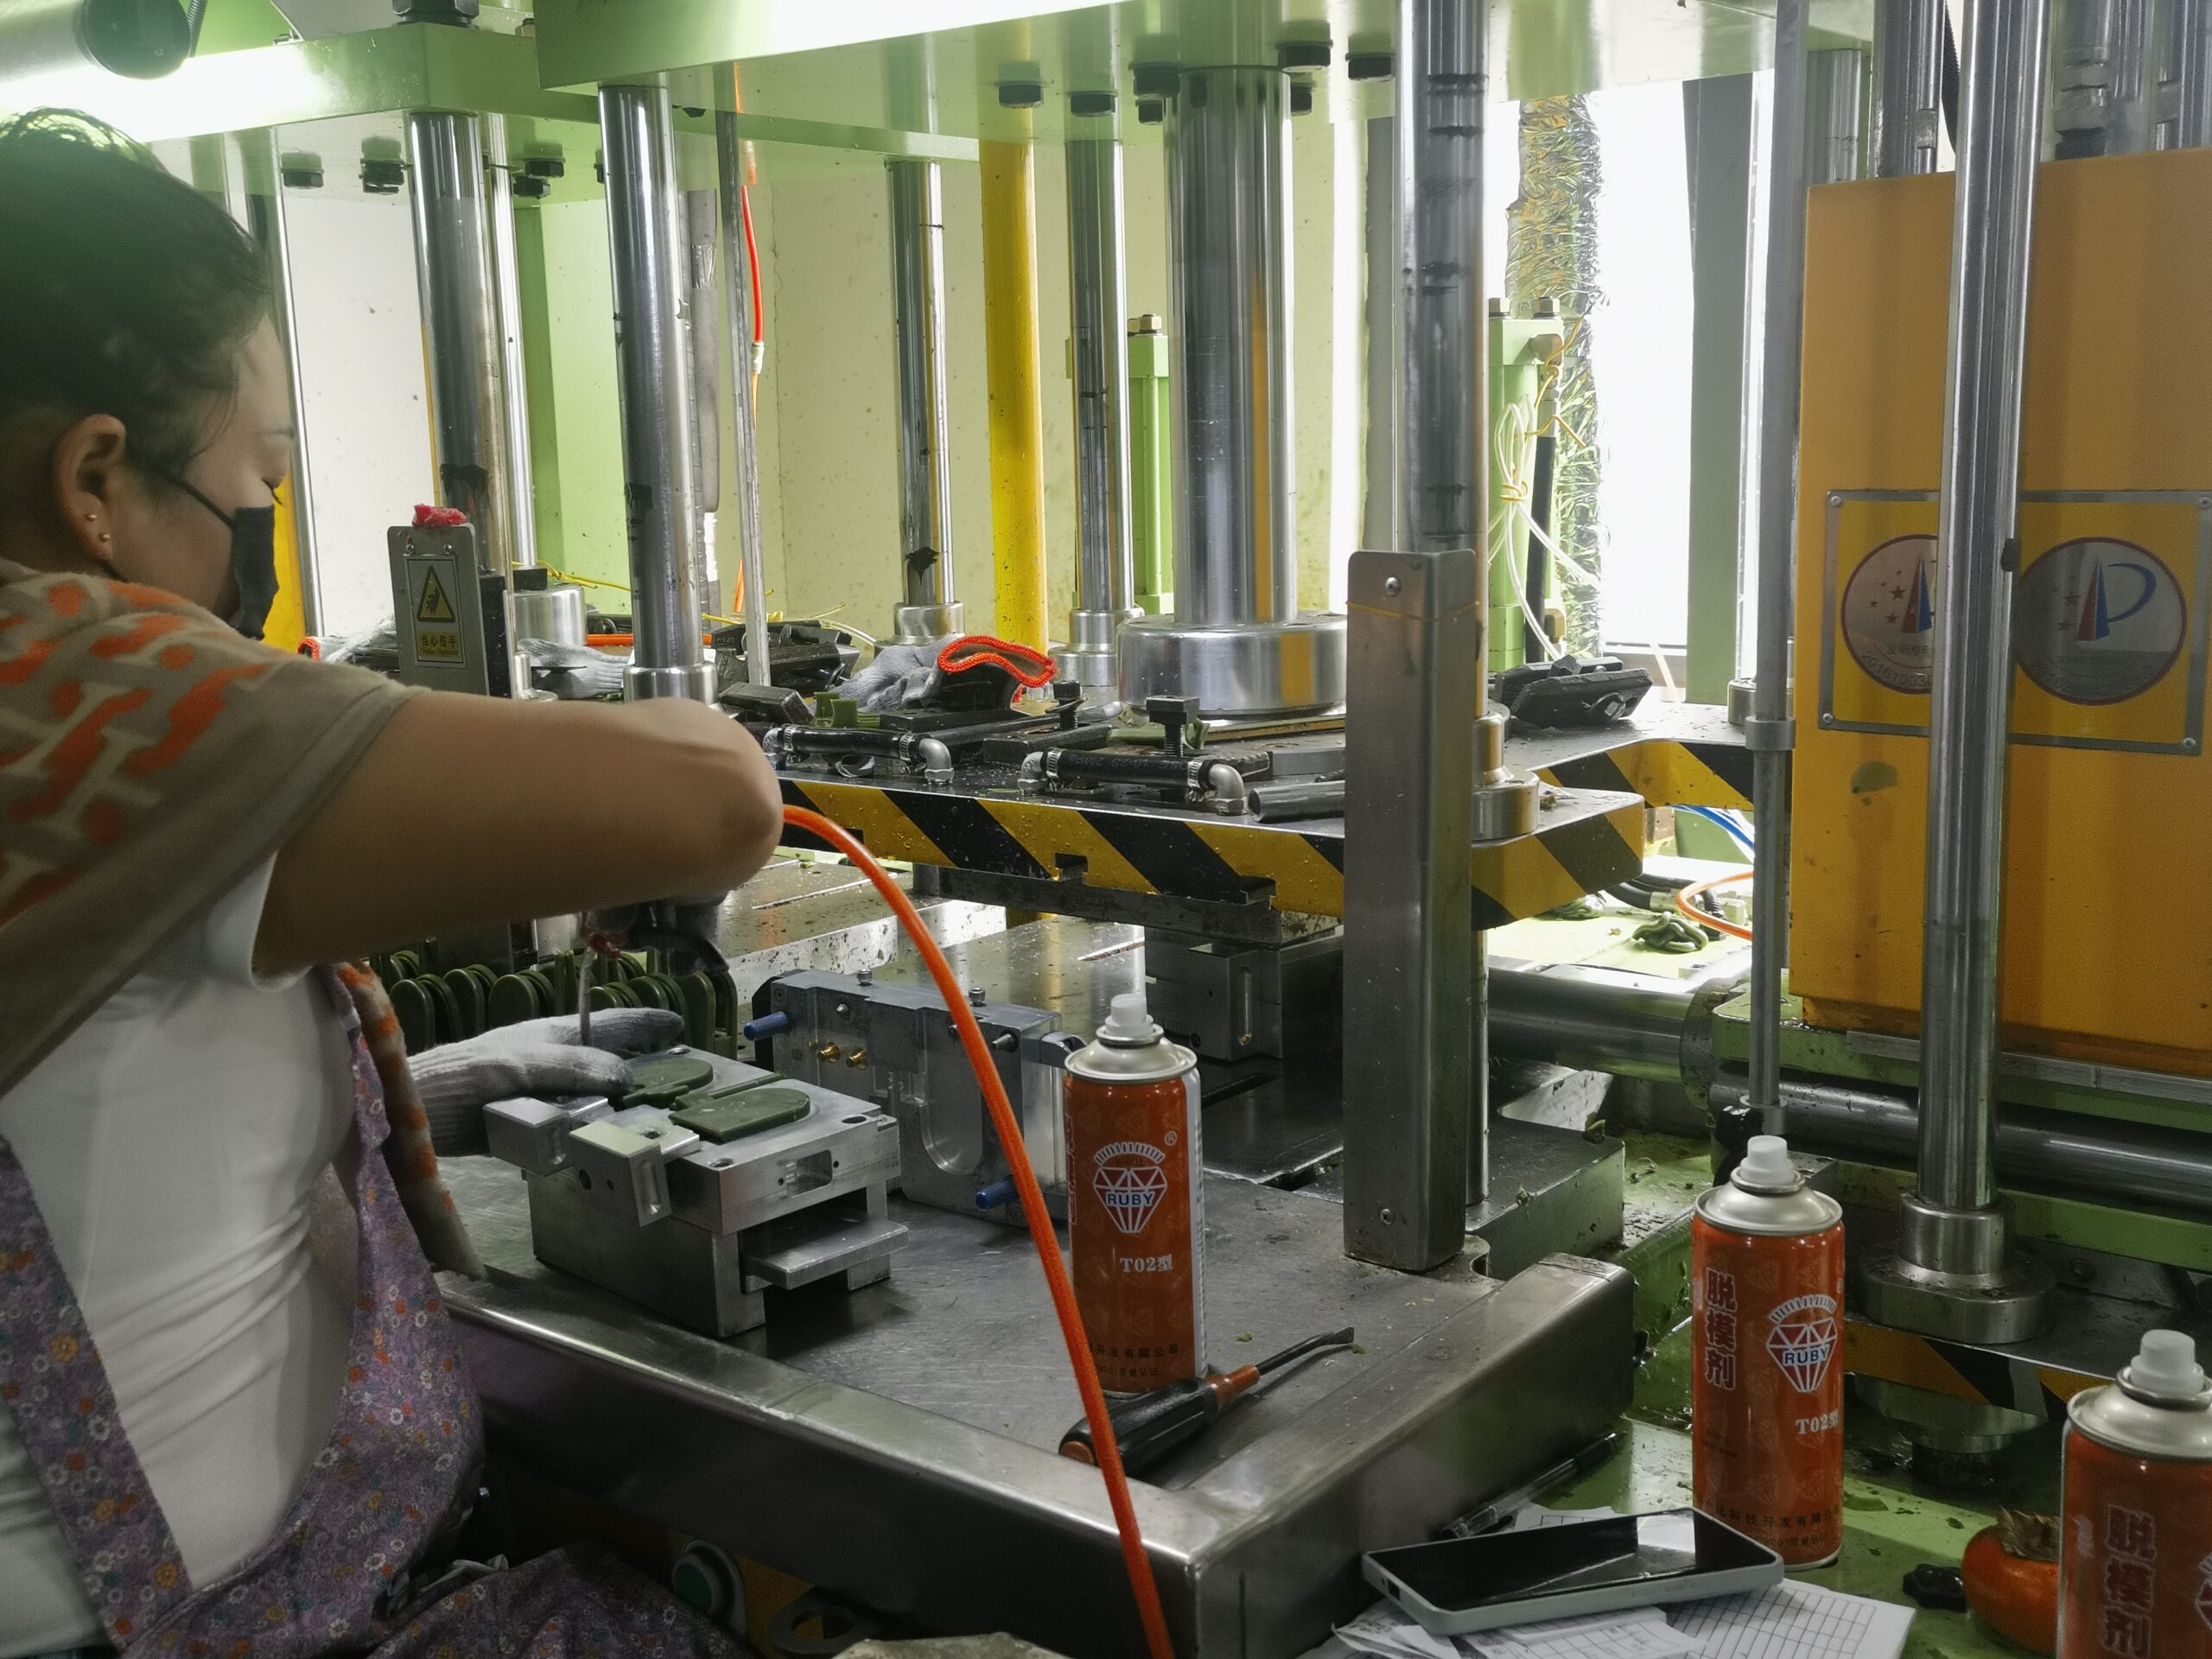
Предотвращение дефекты восковых моделей при литье под давлением таких дефектов, как пузыри, неполное заполнение формы, облой и отклонения размеров, до их возникновения зависит от строгого контроля процесса контроль процесса и надёжного оборудования. По моему опыту работы с инвестиционной литьевой, устранение брака постфактум всегда обходится дороже, чем предварительная фиксация и контроль параметров процесса.
Чтобы обеспечить точного литья стабильность качества каждой партии, сосредоточьтесь на следующих основных профилактических мерах:
- Стабилизируйте температурные зоны: Обеспечьте строгий независимый контроль температуры в восковом резервуаре, сопле и плите пресс-формы. Даже незначительные колебания температуры изменяют вязкость воска, что напрямую приводит к изменению усадки или неполному заполнению формы.
- Автоматизируйте профили впрыска: Используйте систему с замкнутым контуром обратной связи foundry automation для регулирования давления впрыска, скорости потока и времени выдержки под давлением. Повторяемые машинные циклы исключают необходимость в догадках оператора и обеспечивают равномерное заполнение полостей формы.
- Поддерживайте точность выравнивания и смыкания пресс-формы: Регулярно проверяйте параллельность плит и усилие смыкания. Стабильное смыкание предотвращает раскрытие по линии разъёма и образование облоя.
- Правильно подготавливайте воск: Поддерживайте постоянное перемешивание воска, обеспечивайте его надлежащую дегазацию и отсутствие влаги или посторонних включений из переработанного материала, чтобы предотвратить захват воздуха и образование поверхностных пор.
Модернизация вашего рабочего процесса с использованием технологических преимуществ Vastpe в области автоматизации литейного производства помогает устранить узкие места, связанные с ручными операциями, и обеспечивает стабильную точность каждого цикла впрыска. Когда оборудование автоматически поддерживает высокую точность допусков, ваша команда тратит меньше времени на устранение дефектов и больше времени на выпуск качественных отливок.
Часто задаваемые вопросы
Какие дефекты воскового впрыска встречаются наиболее часто?
Четыре основных дефекты восковых моделей при литье под давлением то, что мы видим на производственном участке литейного цеха, — это воздушные пузыри (точечные поры), недоливы, облой и отклонения размеров. Каждый из этих дефектов указывает на определённый сбой в контроле технологического процесса:
- Пузыри и точечные поры: Обычно возникают из-за скопления воздуха в резервуаре для воска, недостаточной вентиляции пресс-формы или слишком высокой скорости впрыска, вызывающей турбулентность.
- Недоливы: Возникают, когда воск застывает, не успев заполнить тонкие участки изделия. Чаще всего это связано с низкой температурой воска, холодными пресс-формами или недостаточным давлением впрыска.
- Облой: Образуется, когда жидкий воск вытекает по линии разъёма пресс-формы из-за чрезмерного давления впрыска, износа поверхностей пресс-формы или недостаточного усилия смыкания.
- Отклонения размеров: Обусловлены нестабильным давлением выдержки, неравномерным временем охлаждения или колебаниями температуры окружающей среды в помещении.
Что следует регулировать в первую очередь: температуру воска или давление впрыска?
Начните с температуру воска прежде чем менять настройки давления. Температура напрямую влияет на вязкость воска и характер его течения, тогда как повышение давления при работе с холодным вязким воском часто приводит к новым проблемам, таким как деформация пресс-формы или образование облоя.
Регулируйте давление впрыска только после того, как температура воска и пресс-формы стабилизируется и войдёт в диапазон, рекомендованный поставщиком материала. Поддержание стабильного температурного режима крайне важно для сохранения потерь восковой в форме, особенно при изготовлении изделий со сложной геометрией.
Может ли увеличение усилия смыкания устранить облой?
Увеличение усилия смыкания устраняет облой только в том случае, если усилие смыкания вашей машины действительно недостаточно для площади проекции восковой модели. Во многих случаях простое увеличение тоннажа лишь маскирует реальную проблему и ускоряет износ инструмента.
Если поверхность разъёма изношена, загрязнена или деформирована, дополнительное усилие смыкания не устранит зазор, а может привести к необратимому смятию мягких алюминиевых поверхностей пресс-формы. Прежде чем увеличивать усилие смыкания, осмотрите поверхность разъёма на наличие скоплений воска, проверьте параллельность половин пресс-формы и убедитесь, что давление впрыска или время выдержки не установлены на слишком высоком уровне.
Какую информацию необходимо предоставить для анализа дефектов?
При отправке дефектной восковой модели нашей команде для устранения неполадок предоставьте максимально полную информацию о проблеме. Это поможет ускорить анализ первопричин. Пожалуйста, укажите:
- Чёткие фотографии: Крупные планы дефекта, а также поверхности разъёма и расположения литникового канала.
- Спецификации материалов: Точную марку воска, производителя и долю используемого регенерированного воска.
- Параметры оборудования: Температуру воскоплавильного бака, температуру сопла, давление впрыска, скорость впрыска и время выдержки.
- Характеристики пресс-формы: Материал пресс-формы, расположение вентиляционных каналов и тип терморегулирования пресс-формы: нагрев или водяное охлаждение.
- Геометрия детали: Вариации толщины стенок и общие габаритные размеры, особенно для компонентов с жесткими допусками аэрокосмические компоненты, изготовленные методом точного литья по выплавляемым моделям.
Может ли Vastpe оценить ваш процесс изготовления восковых моделей или потребности в оборудовании?
Да. В Vastpe мы регулярно оцениваем рабочие процессы в восковом цехе, устраняем повторяющиеся дефекты моделей и рекомендуем модернизацию оборудования с учетом номенклатуры ваших деталей. Независимо от того, сталкиваетесь ли вы с постоянным недоливом тонкостенных деталей или стремитесь повысить повторяемость результатов от цикла к циклу с помощью автоматизации литейного производства, наша инженерная команда может оценить вашу текущую конфигурацию и помочь настроить надежный производственный процесс.
Дополнительные материалы по прецизионному литью по выплавляемым моделям
Чтобы максимально эффективно использовать ваш впрыск воска рабочий процесс и предотвратить дефекты восковых моделей при литье под давлением, необходимо рассматривать весь инвестиционной литьевой процесс как единую взаимосвязанную систему. Качество восковой модели напрямую определяет точность готовой металлической детали, особенно при работе со сложной геометрией и жесткими допусками.
Если вы хотите усовершенствовать весь процесс литья или выбрать подходящие материалы для следующего производственного цикла, ознакомьтесь с нашими подробными материалами ниже:
- Основы технологического процесса: Узнайте, как качество модели влияет на изготовление керамической оболочки, удаление воска и заливку металла, из нашего подробного https://vastpe.com/aluminum-investment-casting-guide-for-precision-https://vastpe.com/aluminum-investment-casting-guide-for-precision-parts/">руководства по прецизионному литью алюминия по выплавляемым моделям.
- Поддержка производства: Узнайте, как мы сочетаем строгие требования контроль процесса с надёжными производственными возможностями в нашем обзоре услуги литья под давлением алюминия для прецизионного литья.
Сочетая бездефектные восковые модели с проверенными точного литья стандартами, вы можете снизить процент брака и соблюдать производственный график.
 Russian
 English
 German