
18. November 2026
Entdecken Sie den medizinischen Feinguss von Titan- und Edelstahl-Präzisionskomponenten mit CNC-Bearbeitung, Oberflächenveredelung und Rückverfolgbarkeit.
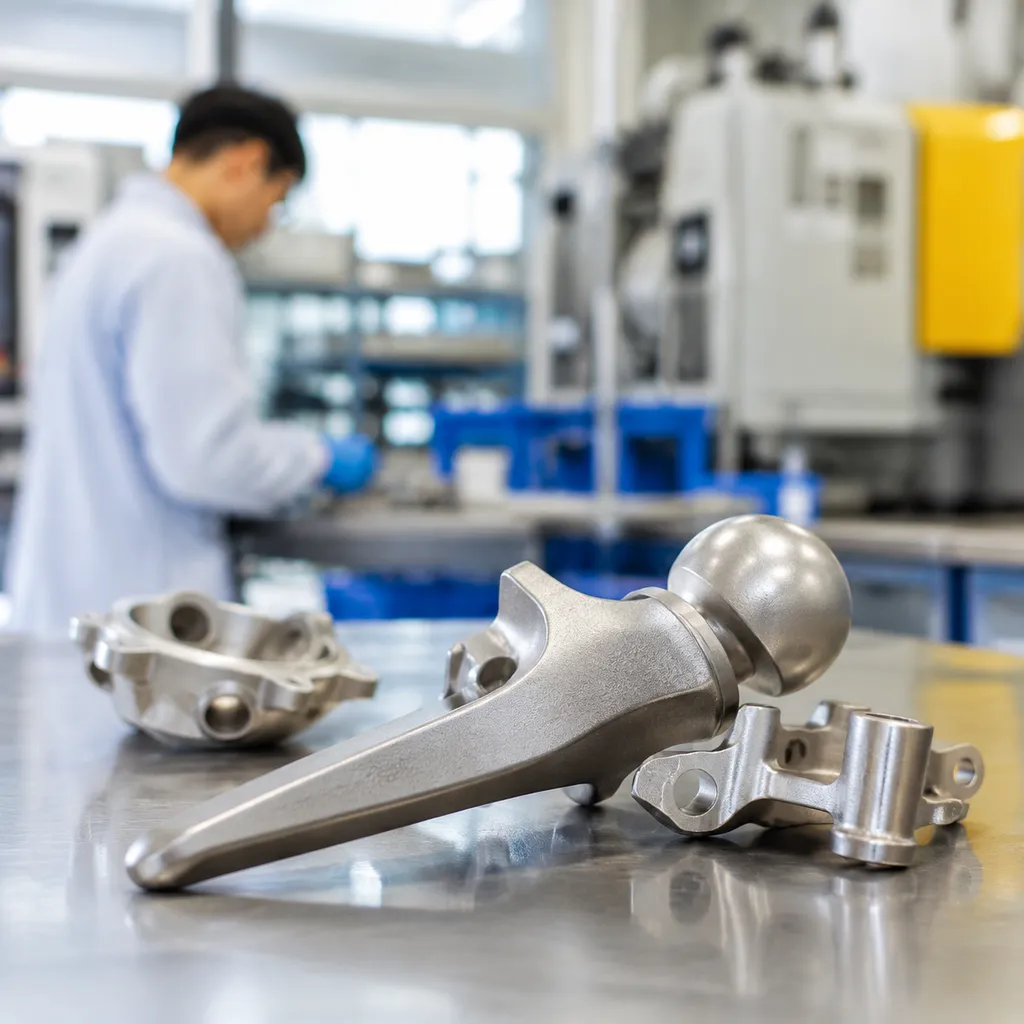
Medizinischer Feinguss: Für komplexe Präzisionskomponenten
Der medizinische Feinguss ermöglicht die Herstellung von Bauteilen in Endkontur und nahezu endkonturnaher Form für anspruchsvolle Baugruppen und Instrumente im Gesundheitswesen. Wenn Medizinprodukte komplexe Innenkanäle, organische Konturen und enge geometrische Toleranzen erfordern, bietet der Präzisionsguss einen effizienten Fertigungsweg, den spanende Verfahren allein nicht in gleicher Weise ermöglichen.
Durch die Kombination des Wachsausschmelzverfahrens mit hochwertigen Keramikformen auf Kieselsolbasis fertigen wir medizinische Gussteile und Präzisionskomponenten, die strenge Anforderungen an Leistung, Struktur und Oberflächenqualität erfüllen.
Wichtige Fähigkeiten und Vorteile
- Intrikate Geometrien: Präzise Nachbildung dünner Wandstärken, innerer Kanäle und komplexer Konturen ohne umfangreiche nachträgliche Zerspanungsarbeiten.
- Überlegene Oberflächenintegrität: Das Feingussverfahren auf Kieselsolbasis ermöglicht verfeinerte Gussoberflächen, reduziert den Nachbearbeitungsaufwand und verbessert die Voraussetzungen für nachfolgende Passivierungs- oder Elektropolierverfahren.
- Materialvielfalt: Gießen biokompatibler und korrosionsbeständiger Legierungen, darunter medizinische Edelstähle, Kobalt-Chrom-Legierungen und Titan.
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Deutliche Minimierung des Rohmaterialabfalls bei kostenintensiven medizinischen Legierungen und gleichzeitige Optimierung nachgelagerter CNC-Präzisionsbearbeitungsprozesse.
- Konstante Wiederholgenauigkeit: Stabile Wachseinspritzung und kontrollierte Entwachsungszyklen gewährleisten Maßhaltigkeit bei kleinen, mittleren und großen Produktionsserien.
Durch integrierte technische Steuerung – von der Werkzeugkonstruktion über den Präzisionsguss bis zur abschließenden Nachbearbeitung – gewährleisten wir eine durchgängige Komponentenqualität und Zuverlässigkeit für die globale Medizintechnikbranche.
Anwendungen des Feingusses für die Medizintechnik und Präzisionskomponenten
Bei der Herstellung medizinischer Produkte darf es keinerlei Spielraum für strukturelles Versagen geben. Wenn Bauteile organische Konturen, dünne Querschnitte oder anspruchsvolle Speziallegierungen aufweisen, ist es zeitaufwendig und unwirtschaftlich, alles aus massivem Stangenmaterial herauszufräsen. Wir setzen auf Feinguss für die Medizintechnik und Präzisionskomponenten um durch entsprechende Fertigungsverfahren nahezu endkonturnahe Bauteile herzustellen, die den Materialverlust erheblich reduzieren und gleichzeitig kritische Toleranzanforderungen erfüllen.
In folgenden Bereichen bietet Präzisionsguss den größten Mehrwert für die Medizintechnik:
- Chirurgische Instrumentierung: Griffe, bewegliche Backen, Pinzetten und Retraktor-Gelenkmechanismen erfordern ergonomisch geformte, gekrümmte Oberflächen, deren spanende Fertigung aus massiven Werkstücken kostspielig ist. Durch den Guss lassen sich komplexe Oberflächendetails in einem einzigen Arbeitsgang realisieren.
- Orthopädische Implantate und Operationsschablonen: Von Probeimplantaten für Knie- und Hüftgelenke bis hin zu chirurgischen Schnittblöcken ermöglicht der Feinguss im Kieselsol-Verfahren anatomisch angepasste Formen mit gleichmäßiger Dichte und sauberen Oberflächen.
- Substrate für implantierbare Komponenten: Komplexe Geometrien aus chirurgischem Edelstahl oder Kobalt-Chrom-Legierungen reduzieren nachgelagerte mehrachsige Fräsbearbeitungen auf kritische Passflächen und Gewindebohrungen.
- Gehäuse für Diagnosegeräte und medizinische Geräte: Verteiler für den Flüssigkeitstransport, Sensorhalterungen und optische Gehäuse profitieren von integrierten Befestigungspunkten, dünnwandigen Kanälen und zusammengefassten Mehrkomponentenbaugruppen.
Um bei diesen anspruchsvollen Anwendungen eine saubere metallurgische Qualität zu erzielen, basiert unsere Schalenformvorbereitung auf einem energy-saving burnout furnace for silica sol shells um sämtliche Wachsreste zu entfernen, kombiniert mit kontrollierten Gießvorgängen über eine spezielle Schmelzofenanlage mit einer Kapazität von 150 bis 200 kg für den Feinguss. Dieser Prozess gewährleistet dichte, porenfreie Bauteile, die für die abschließende CNC-Bearbeitung und die Qualitätsprüfung geeignet sind.
Materialauswahl: Basierend auf dem Bauteil und den Einsatzbedingungen
Die Auswahl der richtigen Legierung für den medizinischen Feinguss und Präzisionsbauteile hängt von der mechanischen Belastung, der Biokompatibilität, den Sterilisationsverfahren und der Korrosionsbeanspruchung ab. Bevor wir ein bestimmtes Legierungsgießverfahren empfehlen, bewerten wir zunächst die Funktion des Bauteils im klinischen oder praktischen Einsatz.
| Materialkategorie | Gängige Sorten | Primäre Stärken | Typische Anwendungen |
|---|---|---|---|
| Titanlegierungen | Ti-6Al-4V (Grad 5), Ti-6Al-4V ELI (Grad 23) | Hohes Festigkeits-Gewichts-Verhältnis, ausgezeichnete Biokompatibilität, niedriger Elastizitätsmodul | Orthopädische Implantate, Knochenfixierungsvorrichtungen, Prothesenstrukturen |
| Austenitischer Edelstahl | 316L, 304 | Hohe allgemeine Korrosionsbeständigkeit, duktil, nicht magnetisch | Chirurgische Griffe, Gehäuse für Diagnosegeräte, endoskopische Komponenten |
| Martensitischer / ausscheidungshärtender Edelstahl | 17-4 PH, 420, 440C | Außergewöhnliche Härte, Verschleißfestigkeit, hohe Streckgrenze | Schneidwerkzeuge, chirurgische Klemmen, Bohrführungen für Knochen, Pinzetten |
Wichtige Faktoren bei der Auswahl von Titanlegierungen
Titan ist der Maßstab für Implantate mit direktem Gewebekontakt und gewichtsoptimierte chirurgische Baugruppen. Bei der Auswahl von Titan für medizinische Gussteile sind folgende Aspekte zu berücksichtigen:
- Biokompatibilität und Osseointegration: Grade 5 ELI weist einen niedrigen Gehalt an interstitiellen Elementen auf und reduziert dadurch das Risiko von Gewebereaktionen bei langfristig implantierbaren Medizinprodukten.
- Ermüdungsfestigkeit: Titan widersteht zyklischen Belastungen effektiv und eignet sich daher für strukturelle Gelenkkomponenten und Knochenplatten.
- Anforderungen an die Vakuumverarbeitung: Geschmolzenes Titan reagiert äußerst stark mit dem Luftsauerstoff. Wir gießen Titan mithilfe spezieller Vakuum-Skull-Melting-Verfahren und spezieller Formschalensysteme, um Oberflächenverunreinigungen (Alpha-Case-Bildung) zu verhindern.
Wichtige Faktoren bei der Auswahl von Edelstahl
Edelstähle bieten zuverlässige mechanische Eigenschaften, gute Zerspanbarkeit und Kosteneffizienz für chirurgische Instrumente und Komponenten medizinischer Geräte.
- Korrosionsbeständigkeit bei Autoklavenzyklen: Chirurgische Geräte werden wiederholt mit Dampf, Chemikalien oder Strahlung sterilisiert. Unser Leitfaden für Edelstahl der 300er-Serie hilft dabei, zu bestimmen, wann 316L aufgrund der Belastung durch aggressive Flüssigkeiten erforderlich ist und wann der Standardwerkstoff 304 für allgemeine Instrumentenstrukturen ausreicht.
- Schnitthaltigkeit und Härte: Für Schneidkanten, Gelenkpunkte und stark beanspruchte Greifbacken bieten ausscheidungshärtende Werkstoffgüten die erforderliche Steifigkeit. Wir verwenden routinemäßig 17-4 PH Investitionsguss um durch unkomplizierte Wärmebehandlungen nach dem Gießen eine hohe Zugfestigkeit und Verschleißbeständigkeit zu erzielen.
- Nachbearbeitung und Oberflächenpolieren: Martensitische und austenitische Werkstoffgüten ermöglichen beim Elektropolieren gleichmäßige Oberflächen, wodurch passive Oxidschichten entstehen, die in Krankenhausumgebungen gegen Lochkorrosion beständig sind.
Konstruktions- und Prozessprüfung vor der Angebotserstellung

Bevor wir ein endgültiges Angebot für medizinischen Feinguss und Präzisionskomponenten erstellen, führen wir eine gründliche technische Vorprüfung hinsichtlich Konstruktion und Herstellbarkeit durch. In dieser Phase identifizieren wir potenzielle Produktionsrisiken, vermeiden unnötige Werkzeugkosten und stellen sicher, dass das Gießverfahren den endgültigen funktionalen Anforderungen der medizinischen Baugruppe entspricht.
1. Prüfung der strukturellen Machbarkeit und der Wachsmodelle
Wir bewerten die Bauteilgeometrie, um eine zuverlässige Formfüllung, gleichmäßige Abkühlung und die Integrität des Modells sicherzustellen:
- Wandstärkenübergänge: Abrupte Übergänge zwischen dicken und dünnen Querschnitten werden angepasst, um Schwindungsporosität, Einfallstellen oder innere Spannungen zu vermeiden.
- Entformungsschrägen und Hinterschneidungen: Kernzüge und Trennlinien werden so festgelegt, dass sich die Modelle sauber und ohne Verformung entformen lassen.
- Schnelles Prototyping: Bei komplexen Projekten oder Kleinserien ermöglicht der Einsatz von 3D-gedruckten Wachsmodellen für den schnellen Feinguss die Überprüfung der strukturellen Angussgestaltung und der Maßgenauigkeit, bevor die endgültigen Werkzeuge gefertigt werden.
- Anschnittplatzierung: Die Angusskanäle werden strategisch in unkritischen Bereichen positioniert, um das Verschleifen der Angüsse zu vereinfachen und die Bauteilintegrität zu gewährleisten.
2. Bezugspunkte und Bearbeitungsstrategie
Die Kombination aus endkonturnahem Gießen und anschließender mechanischer Bearbeitung gewährleistet sowohl Präzision als auch Kosteneffizienz:
- Nullpunkt-Ausrichtung: Wir legen gemeinsame Bezugsebenen für den Rohguss und die nachfolgenden CNC-Bearbeitungsvorrichtungen fest, um die Aufsummierung von Toleranzen zu vermeiden.
- Bearbeitungszugaben: Die Bearbeitungszugaben werden auf ein optimales Minimum reduziert, um die Bearbeitungszeiten zu verkürzen und gleichzeitig einen sauberen Oberflächenabtrag ohne Werkzeugauslenkung sicherzustellen.
- Spannsteifigkeit: Komplexe, organisch geformte medizinische Bauteile werden hinsichtlich einer sicheren Werkstückspannung bewertet, um Vibrationen oder Verformungen beim Fräsen oder Drehen mit engen Toleranzen zu verhindern.
3. Anforderungen an Oberflächenbeschaffenheit und Kanten
Medizinische Hardware erfordert präzise Kantenbedingungen und fehlerfreie Außenkonturen:
- Gussrauheit im Vergleich zur Nachbearbeitung: Die angestrebten Oberflächenqualitäten werden frühzeitig geprüft, um das geeignete Keramikschlickersystem auszuwählen und festzustellen, ob eine zusätzliche Elektropolitur, Passivierung oder Glasperlenstrahlung erforderlich ist.
- Nachbearbeitung von Trennfugen und Anschnittstellen: Für Trennfahnen und Trennmarkierungen gelten strenge Grenzwerte, um einen bündigen Übergang zur umgebenden Kontur sicherzustellen.
- Kantenbearbeitung: Kritische Kanten, Radien und Übergänge werden bewertet, um Mikrograte zu beseitigen und Spannungskonzentrationen auf Funktionsflächen zu vermeiden.
4. Prüfung und Rückverfolgbarkeit
Ein konformer Fertigungslauf erfordert einen abgestimmten Qualitätssicherungsplan:
- Abmessungsprüfung: Qualitätskritische (CTQ) Maße werden Messabläufen auf Koordinatenmessmaschinen (KMG), optischen Scans oder kundenspezifischen Gut-/Ausschusslehren zugeordnet.
- Nicht-zerstörerische Prüfung (NDT): Radiografische Prüfungen (Röntgenprüfungen) und Eindringprüfungen mit fluoreszierenden Prüfmitteln (FPI) werden entsprechend der strukturellen Kritikalität geplant.
- Rückverfolgbarkeit der Materialchargen: Jede Produktionscharge wird mit einer Analyse der chemischen Zusammensetzung, mechanischen Prüfberichten und Prozessdokumentationen vom Wachsspritzguss bis zur Endverpackung verknüpft.
Prozesskontrolle und Anlagenstabilität beim medizinischen Feinguss

Die Wiederholgenauigkeit beim medizinischen Feinguss und bei Präzisionskomponenten hängt von der präzisen Kontrolle sämtlicher physikalischer und thermischer Variablen ab. Bei medizinischen Bauteilen gibt es keinerlei Toleranz für Porosität, Maßabweichungen oder Oberflächeneinschlüsse. Wir gewährleisten Prozessstabilität, indem wir jede Phase des Präzisionsgussverfahrens durch spezielle Automatisierung und strenge Überwachung standardisieren.
1. Modellherstellung und Maßhaltigkeit
Die Genauigkeit eines Gussteils ist nur so hoch wie die seines Modells. Temperaturgeregelte Wachsspritzpressen gewährleisten eine gleichmäßige volumetrische Schrumpfung, während Temperatursensoren an den Werkzeugen Modellverformungen verhindern. Beim Vergleich verschiedener Produktionsverfahren hilft die Gegenüberstellung von 3D-gedrucktes Wachs vs. injiziertes Wachs für das Gießen dabei, das richtige Gleichgewicht zwischen werkzeugfreiem Prototyping und der Wiederholgenauigkeit von Modellen bei hohen Produktionsvolumen zu finden.
2. Automatisierte Schalenbeschichtung und Schlickermanagement
Die Integrität der Keramikschale wirkt sich unmittelbar auf die Oberflächenqualität und die Widerstandsfähigkeit gegenüber metallostatischem Druck aus. Wir kontrollieren den Aufbau der Keramikform mithilfe folgender Maßnahmen: Robotergeführte Tauchvorrichtungen: Sie gewährleisten gleichbleibende Winkel, Geschwindigkeiten und Abläufe beim Abtropfen, um Schlickeransammlungen und eine ungleichmäßige Schalendicke zu verhindern. Kontrollierte Trocknungsräume: Eine konstante relative Luftfeuchtigkeit (RH) und Umgebungstemperatur verhindern vorzeitige Rissbildung in der Schale während mehrstufiger Trocknungszyklen nach wiederholtem Tauchen. Überwachung der Schlickerviskosität: Kontinuierliches Rühren und regelmäßige Prüfungen mit dem Auslaufbecher sorgen dafür, dass die feuerfesten Bestandteile gleichmäßig in Schwebe bleiben.
3. Entwachsen und thermisches Brennen der Keramikschale
Durch schnelles Entwachsen im Autoklaven wird der Wachskern entfernt, ohne dass die noch ungebrannte Keramikschale durch thermische Ausdehnung Risse bekommt. Ausbrennöfen vor dem Gießen beseitigen verbleibende Kohlenstoffrückstände und wärmen die Formen vor, um den Temperaturschock beim Metallgießen zu reduzieren.
4. Schmelzen, Gießen und Automatisierung in der Gießerei
Eine saubere Metallurgie schützt die mechanische Integrität. Das Schmelzen unter kontrollierter Atmosphäre oder mithilfe vakuumunterstützter Induktion verhindert die Gasaufnahme und das Einschließen von Schlacke in reaktiven Legierungen. Die Integration der Gießerei-Automatisierung in die Positionierung der Gießpfannen und die Gießgeschwindigkeit gewährleistet bei jedem Produktionsdurchlauf eine gleichmäßige, turbulenzfreie Formfüllung.
Beschaffungscheckliste für medizinische Komponenten
Bei der Beschaffung von Teilen für medizinische Geräte mit hohen Sicherheitsanforderungen dürfen bei Qualität und Konsistenz keinerlei Kompromisse eingegangen werden. Bei der Beschaffung kundenspezifischer Komponenten über medizinischer Investmentguss, verhindert die Bewertung der Lieferanten anhand klarer technischer und regulatorischer Standards Produktionsengpässe und gewährleistet die Einhaltung aller Vorschriften.
Verwenden Sie diese praktische Beschaffungscheckliste bei der Lieferantenbewertung:
- Materialprüfung und Rückverfolgbarkeit
- Nachgewiesener Schmelzursprung, Chargennummern und Rohmaterialzeugnisse (MTRs) für jede Charge.
- Direkte Eignung der Legierung für die jeweilige Einsatzumgebung, unabhängig davon, ob Kobalt-Chrom oder Titan verwendet wird oder die Legierungsleistung beispielsweise hinsichtlich 416 vs 316 Edelstahl Korrosionsbeständigkeit und Festigkeit bewertet wird.
- Striktes Verbot der Verwendung verunreinigter Schrottmaterialien während des Wachsinjektionsverfahrens und des Legierungsschmelzens.
- Werkzeugauslegung und Gusstoleranzen
- Werkzeugkonstruktion, die stabile Wachsmodelle mit minimalen Schwindungsschwankungen ermöglicht.
- Gussspezifische lineare Toleranzen gemäß den Präzisionsgussnormen (z. B. ISO 8062 CT4–CT6).
- Robuste Steuerung des Schalenaufbaus zur Vermeidung von Oberflächeneinschlüssen, Gasporosität und Abweichungen der Wandstärke.
- Sekundäre CNC-Bearbeitung und Bezugsausrichtung
- Integrierte Mehrachsen-CNC-Bearbeitung zur Einhaltung enger Toleranzen an kritischen Passflächen, Gewinden und Bohrungen.
- Standardisierte Spannvorrichtungsbezüge, die direkt in den Rohgussteilenzeichnungen festgelegt werden.
- Qualitätssicherung und zerstörungsfreie Prüfung (ZfP)
- Interne oder zertifizierte externe Prüfungen, einschließlich dimensionaler Koordinatenmessung (KMG), Röntgenprüfung (Durchstrahlungsprüfung) und Farbeindringprüfung.
- Dokumentierte Überprüfung der Oberflächenrauheit (Ra) direkt nach dem Gießen sowie nach der Endbearbeitung.
- Lückenlose Chargenrückverfolgbarkeit vom ursprünglichen Gießvorgang bis zur sekundären Endbearbeitung und Passivierung.
Feinguss im Vergleich zur CNC-Bearbeitung für medizinische Präzisionskomponenten

Die Wahl zwischen Feinguss für die Medizintechnik und Präzisionskomponenten Die Entscheidung für eine ausschließliche spanende CNC-Bearbeitung hängt von der geometrischen Komplexität, dem Materialverlust und dem Produktionsvolumen ab.
Beide Verfahren bieten eine hohe Zuverlässigkeit, doch ihre Stärken unterscheiden sich erheblich bei der Verarbeitung medizinischer Legierungen:
| Eigenschaft | Medizinischer Feinguss | Reine CNC-Bearbeitung |
|---|---|---|
| Materialeffizienz | Hoch; die endkonturnahe Form minimiert Materialverluste bei kostspieligen Legierungen (Titan, CoCr, 316L) | Geringere Materialausnutzung; umfangreicher Spanabtrag führt zu erheblicher Verschwendung von Rohmaterial |
| Geometrische Komplexität | Hervorragend geeignet für organische Kurven, Konturen und komplexe innere Kanäle | Begrenzt durch den Zugang des Schneidwerkzeugs und die Reichweite der Mehrachsenbearbeitung |
| Werkzeuge und Einrichtung | Hohe anfängliche Werkzeugkosten (Spritzgussformen für Wachs), niedrige Stückkosten bei hohen Produktionsvolumina | Minimaler anfänglicher Werkzeugaufwand, jedoch längere Bearbeitungszyklen pro Stück |
| Maßkontrolle | Annähernd endkonturnahe Toleranzen; kritische Passungen erfordern eine Nachbearbeitung | Äußerst enge Toleranzen direkt nach der Maschinenbearbeitung |
Die Vorteile der Hybridfertigung
Für die meisten komplexen chirurgischen Instrumente und medizinischen Hardwarekomponenten ist ein hybrider Fertigungsprozess die kosteneffizienteste Lösung. Wir verwenden Präzisionsguss zur Herstellung des komplexen, nahezu endkonturnahen Grundkörpers, gefolgt von einer sekundären CNC-Bearbeitung ausschließlich an kritischen Positionierungsbezügen, Dichtflächen und Gewindebohrungen. Das Verständnis der Kompromisse zwischen Kosten und Genauigkeit von Feinguss und CNC-Bearbeitung stellt sicher, dass Ihre medizinischen Komponenten hohe Maßhaltigkeitsanforderungen erfüllen und gleichzeitig die gesamten Produktionskosten optimiert werden.
So bereiten Sie eine Angebotsanfrage (RFQ) für medizinischen Feinguss und Präzisionskomponenten vor
Ein präzises Angebot und eine schnelle Bearbeitungszeit beginnen mit einem vollständigen und übersichtlichen Anfragepaket. Bei der Zusammenarbeit mit Feinguss für die Medizintechnik und Präzisionskomponenten, führen mehrdeutige technische Zeichnungen zu Verzögerungen und unerwarteten Kostenanpassungen.
Damit wir Ihr Projekt effizient bewerten können, fügen Sie Ihrer Erstanfrage bitte folgende Angaben bei:
- Vollständige technische 2D- und 3D-Konstruktionsdateien: Stellen Sie 3D-CAD-Modelle (im STEP- oder IGES-Format) zusammen mit bemaßten 2D-Zeichnungen (PDF) bereit, in denen lineare Toleranzen, geometrische Bemaßung und Tolerierung (GD&T), Bezugssysteme sowie funktionskritische Merkmale angegeben sind.
- Legierungsgüte und Normen: Geben Sie die genaue Werkstoffgüte an, beispielsweise 316L, 17-4PH, CoCrMo oder Ti-6Al-4V, sowie alle verbindlichen medizinischen oder ASTM-Normen für Schmelzverfahren, chemische Zusammensetzung und mechanische Eigenschaften.
- Gusszustand und Bearbeitungszustand: Unterscheiden Sie eindeutig zwischen Oberflächen im Gusszustand und Bereichen für die nachträgliche CNC-Bearbeitung, einschließlich der erforderlichen Oberflächenrauheitswerte (Ra).
- Qualitätssicherung und Kriterien für die zerstörungsfreie Prüfung (ZfP): Führen Sie alle Anforderungen an zerstörungsfreie Prüfungen auf, beispielsweise Röntgenprüfungen, fluoreszierende Eindringprüfungen (FPI) oder Berichte von Koordinatenmessgeräten (CMM).
- Produktionsvolumen und Chargenfertigung: Geben Sie Ihren Prototypenbedarf, den Umfang der ersten Produktionsserie und den geschätzten jährlichen Bedarf (EAU) an, damit wir die passende Werkzeugstrategie festlegen können. Die Überprüfung unserer Checkliste für Angebotsanfragen zum Präzisionsguss für präzise Angebote stellt sicher, dass alle technischen und kommerziellen Faktoren von Anfang an berücksichtigt werden.
- Oberflächenbehandlung und Verpackung: Klären Sie nachgelagerte Prozesse wie Passivierung, Elektropolieren, Laserbeschriftung und die Spezifikationen für Reinraumverpackungen.
Die frühzeitige Bereitstellung dieser Informationen ermöglicht unserem Entwicklungsteam, die Gießbarkeit zu prüfen, Nachbearbeitungsprozesse zu planen und ohne Verzögerungen ein präzises und wettbewerbsfähiges Angebot zu erstellen.
Häufig gestellte Fragen
Ist Feinguss für medizinische Geräte geeignet?
Ja. Medizinischer Feinguss ist eines der zuverlässigsten Verfahren zur Herstellung komplexer Metallteile mit nahezu endkonturnaher Geometrie. Er ermöglicht filigrane Geometrien, dünne Wandstärken und feine Oberflächen, die mit herkömmlichen Fertigungsverfahren allein nur schwer oder zu hohen Kosten realisierbar sind. Das Kieselsol-Verfahren gewährleistet die hohe strukturelle Integrität, Dichte und Gleichmäßigkeit, die für chirurgische Instrumente, Implantatkomponenten und diagnostische Geräte erforderlich sind.
Welche Materialien werden üblicherweise beim medizinischen Feinguss verwendet?
Wir vergießen eine Reihe medizinischer Legierungen, die speziell auf Biokompatibilität, Verschleißfestigkeit und mechanische Festigkeit ausgelegt sind:
- Edelstähle: 316L und 17-4PH für chirurgische Instrumente und strukturelle Komponenten.
- Kobalt-Chrom-Legierungen (CoCrMo): Bevorzugt für Anwendungen mit hoher Verschleißbeanspruchung, einschließlich orthopädischer Gelenkkomponenten.
- Titanlegierungen: Ausgewählt aufgrund des hohen Festigkeits-Gewichts-Verhältnisses und der Korrosionsbeständigkeit.
Können medizinische Gussteile einer CNC-Bearbeitung und Oberflächenveredelung unterzogen werden?
Ja. Während das Präzisionsgießen nahezu endkonturnahe Formen mit engen Gusstoleranzen ermöglicht, erfordern kritische Passflächen, Präzisionsbohrungen und Gewindemerkmale häufig zusätzliche Bearbeitungsschritte. Durch unsere integrierte One-Stop-Service, bieten wir präzise CNC-Nachbearbeitung, Passivierung, Polieren und kundenspezifische Oberflächenbehandlungen an, um vollständig bearbeitete medizinische Feingussteile und Präzisionskomponenten zu liefern, die für die Montage im Reinraum bereit sind.
Welche Unterlagen werden für eine Angebotsanfrage (RFQ) für medizinische Gussteile benötigt?
Um eine präzise technische Bewertung und ein genaues Angebot erstellen zu können, fügen Sie bitte Folgendes bei:
- 3D-CAD-Modelle: STEP- oder IGES-Dateien zur Bewertung der Geometrie und zur Planung des Formfüllprozesses.
- 2D-Zeichnungen: PDF-Dateien mit klar dargestellten Maßtoleranzen, Bezugszielen und Anforderungen an die Oberflächenrauheit.
- Material specifications: Die angegebene Legierungsgüte sowie spezifische Anforderungen an die Wärmebehandlung.
- Qualitäts- und Prüfumfang: Prüfanforderungen, beispielsweise CMM-Messberichte, zerstörungsfreie Prüfungen (ZfP) oder chemische Analysen.
- Produktionsvolumen: Anfangsmengen für Prototypen und geplante jährliche Produktionsmengen.
Bietet Vastpe Zertifizierungen für Medizinprodukte an?
Vastpe stellt für jede Produktionscharge eine vollständige Fertigungsrückverfolgbarkeit und Dokumentation zur Qualitätsprüfung bereit. Wir unterstützen Ihren Validierungsprozess durch die Bereitstellung von Materialprüfzeugnissen (MTR), Analysen der chemischen Zusammensetzung, Ergebnissen mechanischer Prüfungen, CMM-Messberichten zur Maßprüfung sowie Aufzeichnungen über zerstörungsfreie Prüfungen, die auf die Anforderungen Ihres Projekts abgestimmt sind.
Verwandte Ressourcen von Vastpe

Um Sie bei der Bewertung von Beschaffungsmöglichkeiten für medizinischen Feinguss und Präzisionskomponenten zu unterstützen, stellen wir Ihnen spezielle technische Übersichten zur Verfügung, die unsere Gießverfahren, Produktionskontrollen und Prozesskapazitäten detailliert erläutern:
- Gießereitechnik und Prozesskontrollen: Erfahren Sie anhand unserer Unterlagen, wie unsere Arbeitsabläufe für Wachsspritzguss, Schalenaufbau und Präzisionsguss auch bei anspruchsvollen Produktionsserien eine gleichbleibende Maßgenauigkeit gewährleisten: technischen Vorteile.
- Leitfaden zur Prozessauswahl: Bewerten Sie die Legierungsleistung, die strukturelle Komplexität und die Kostenabwägungen anhand der wichtigsten Vorteile und Nachteile des Wachswachskostenverfahrens für komplexe Metallkomponenten.
Besprechen Sie Ihren medizinischen Feinguss und Ihre Präzisionskomponenten mit Vastpe
Bei der Entwicklung kritischer medizinischer Geräte gewährleistet eine frühzeitige Zusammenarbeit, dass Ihre Entwürfe reibungslos von CAD-Modellen in fehlerfreie Gussteile umgesetzt werden. Bei Vastpe prüfen wir Ihre technischen Zeichnungen, funktionalen Geometrien und Materialgüten, um die Herstellbarkeit zu optimieren, die Kosten für sekundäre Werkzeuge zu minimieren und die Bauteilintegrität bei jeder Produktionsserie sicherzustellen.
Unabhängig davon, ob Ihr Projekt chirurgische Edelstahlsorten oder spezielle Legierungsstahl-Investitionsguss Kapazitäten erfordert – unser Ingenieurteam arbeitet direkt auf Grundlage Ihrer Beschaffungs- und Konstruktionsspezifikationen:
- Direkte technische Prüfung: Umfassende DFM-Analyse (Design for Manufacturability) von Wandstärken, Trennlinien, Angusspositionen und Entformungsschrägen zur Vermeidung von Schrumpfung und Porosität.
- Enge Toleranzen und nachgelagerte CNC-Bearbeitung: Präzise Nachbearbeitungspläne nach dem Gießen, abgestimmt auf Ihre kritischen Bezugsstrukturen und Zeichnungstoleranzen.
- Oberflächenveredelung und Metallurgie: Vollständige Abstimmung hinsichtlich der vorgegebenen Oberflächenrauheit (Ra), passivierten Oberflächen und Materialzertifizierungen vor Beginn der Werkzeugfertigung.
- Lückenlos rückverfolgbare Dokumentation: Umfassende Prüfprotokolle, Materialprüfberichte (MTR) und Maßprüfungen, abgestimmt auf die Anforderungen medizinischer Lieferketten.
Senden Sie Ihre 3D-CAD-Dateien (STEP/IGES) und technischen 2D-Zeichnungen an das Ingenieurteam von Vastpe, um eine umfassende Konstruktionsprüfung und Angebotsbewertung für hochzuverlässige medizinische Gussteile einzuleiten.



 German
 English
 Russian