
18 ноября 2026 года
Узнайте о медицинском литье по выплавляемым моделям для изготовления прецизионных компонентов из титана и нержавеющей стали с финишной обработкой поверхности на станках с ЧПУ и обеспечением прослеживаемости.
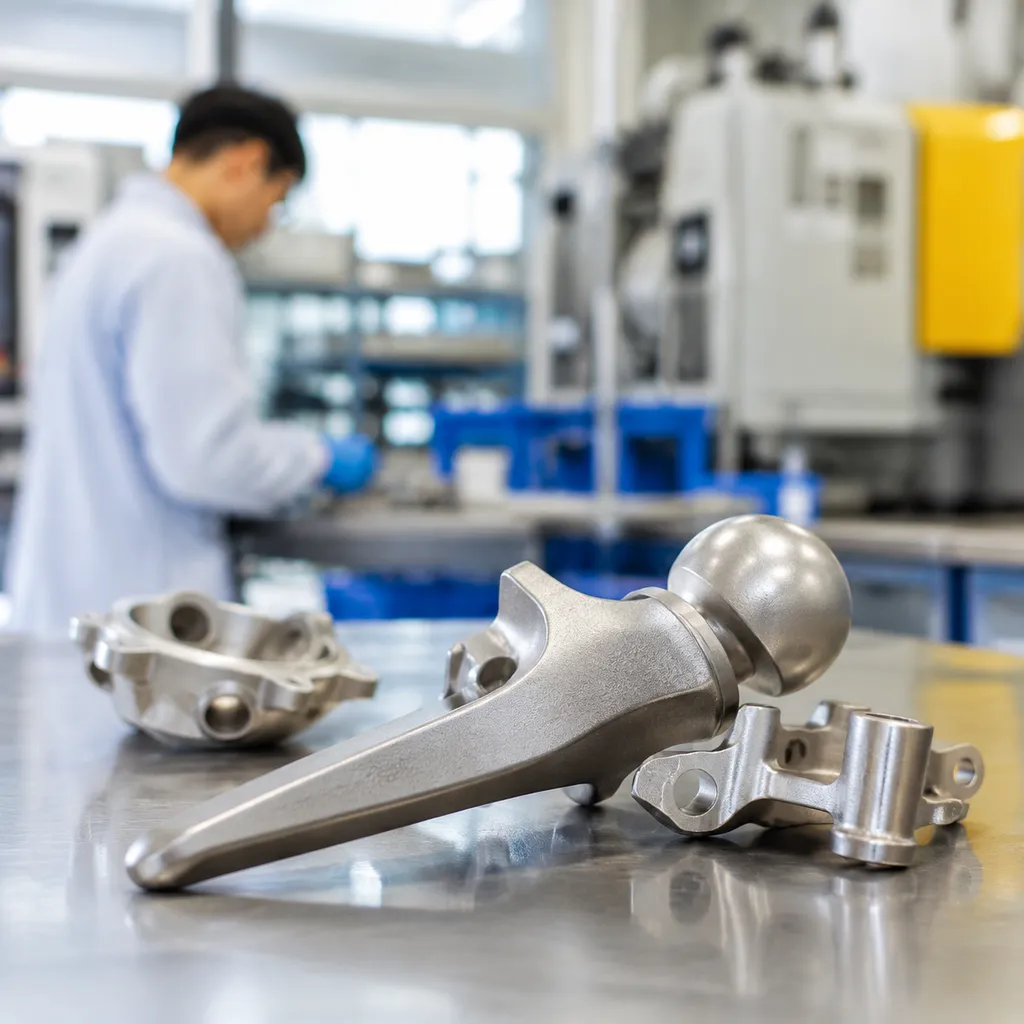
Медицинское литьё по выплавляемым моделям: для сложных прецизионных компонентов
Медицинское литьё по выплавляемым моделям обеспечивает изготовление деталей заданной и близкой к заданной формы для ответственных медицинских узлов и инструментов. Когда к медицинским изделиям предъявляются требования по наличию сложных внутренних каналов, естественных контуров и строгих геометрических допусков, прецизионное литьё становится эффективным методом производства, превосходящим возможности исключительно механической обработки с удалением материала.
Сочетая технологию литья по выплавляемым моделям с высококачественным керамическим формованием на основе золя диоксида кремния, мы производим медицинские литые изделия и прецизионные компоненты, соответствующие строгим требованиям к эксплуатационным характеристикам, конструкции и внешнему виду.
Основные возможности и преимущества
- Сложные геометрии: Точное воспроизведение тонких стенок, внутренних каналов и сложных контуров без необходимости обширной последующей механической обработки с удалением большого объёма материала.
- Превосходная целостность поверхности: Процесс литья по выплавляемым моделям с использованием золя диоксида кремния обеспечивает высокое качество поверхности непосредственно после литья, сокращая время последующей обработки и улучшая результаты последующей пассивации или электрополировки.
- Универсальность материалов: Литьё из биосовместимых и коррозионностойких сплавов, включая медицинские марки нержавеющей стали, кобальто-хромовые сплавы и титан.
- Эффективность ближе к готовой форме: Значительное сокращение отходов дорогостоящего медицинского сырья при одновременной оптимизации последующих операций прецизионной обработки на станках с ЧПУ.
- Стабильная повторяемость: Стабильное литьё восковых моделей под давлением и контролируемые циклы удаления воска обеспечивают размерную стабильность при мелкосерийном, среднесерийном и крупносерийном производстве.
Благодаря комплексному инженерному контролю — от проектирования оснастки до прецизионного литья и окончательной финишной обработки — мы обеспечиваем надёжность компонентов на всех этапах производства для мирового сектора медицинского оборудования.
Применение литья по выплавляемым моделям и прецизионных компонентов в медицинской промышленности
В производстве медицинских изделий нет места конструктивным дефектам. Когда детали имеют органические контуры, тонкие поперечные сечения или изготовлены из специальных высокопрочных сплавов, обработка заготовок из цельного прутка становится неэкономичной и медленной. Мы используем литьё по выплавляемым моделям и обработку прецизионных компонентов для медицинской промышленности чтобы производить детали, максимально приближённые к окончательной форме, значительно сокращая потери материала и обеспечивая соблюдение критически важных допусков.
Вот основные области медицинской промышленности, в которых прецизионное литьё обеспечивает наибольшую ценность:
- Хирургическая инструментальная оснастка: Рукоятки, шарнирные губки, щипцы и элементы соединений ретракторов требуют эргономичных изогнутых поверхностей, механическая обработка которых из цельных заготовок обходится дорого. Литьё позволяет получать сложные детали поверхности за одну операцию.
- Ортопедические имплантаты и направляющие: От пробных компонентов коленных и тазобедренных суставов до хирургических режущих шаблонов — литьё по выплавляемым моделям с использованием золь-гель-связующего на основе кремнезёма позволяет получать анатомически точные формы с однородной плотностью и чистой поверхностью.
- Заготовки для имплантируемых компонентов: Литьё деталей сложной геометрии из хирургической нержавеющей стали или кобальт-хромовых сплавов позволяет сократить последующую многоосевую фрезерную обработку до обработки критически важных сопрягаемых поверхностей и отверстий с резьбой.
- Корпуса диагностического оборудования и медицинских устройств: Коллекторы для работы с жидкостями, кронштейны датчиков и корпуса оптических компонентов выигрывают от интегрированных монтажных элементов, тонкостенных каналов и объединения нескольких деталей в единую конструкцию.
Для достижения высокой металлургической чистоты в этих сложных областях применения при подготовке керамической оболочки мы используем energy-saving burnout furnace for silica sol shells для удаления всех остатков воска в сочетании с контролируемой заливкой с использованием специального оборудования плавильная печь вместимостью 150–200 кг для литья по выплавляемым моделям. Этот технологический процесс обеспечивает получение плотных компонентов без пор, готовых к окончательной обработке на станках с ЧПУ и прохождению контроля качества.
Выбор материала: с учётом назначения компонента и условий эксплуатации
Выбор подходящего сплава для медицинского литья по выплавляемым моделям и изготовления прецизионных компонентов зависит от механической нагрузки, биосовместимости, методов стерилизации и воздействия коррозионных сред. Прежде чем рекомендовать конкретный процесс заливки сплава, мы оцениваем функциональное назначение детали в клинических или полевых условиях.
| Категория материала | Распространённые сорта | Основные преимущества | Типичные применения |
|---|---|---|---|
| Титановые сплавы | Ti-6Al-4V (класс 5), Ti-6Al-4V ELI (класс 23) | Высокое соотношение прочности к массе, превосходная биосовместимость, низкий модуль упругости | Ортопедические имплантаты, устройства для фиксации костей, конструкции протезов |
| Аустенитная нержавеющая сталь | 316L, 304 | Высокая общая коррозионная стойкость, пластичность, немагнитность | Рукоятки хирургических инструментов, корпуса диагностического оборудования, компоненты эндоскопов |
| Мартенситная / дисперсионно-твердеющая нержавеющая сталь | 17-4 PH, 420, 440C | Исключительная твёрдость, износостойкость, высокий предел текучести | Режущие инструменты, хирургические зажимы, направляющие для костных свёрл, щипцы |
Ключевые факторы выбора титанового сплава
Титан является эталонным материалом для имплантатов, непосредственно контактирующих с тканями организма, и хирургических конструкций, где важен малый вес. При выборе титана для медицинского литья необходимо учитывать следующие факторы:
- Биосовместимость и остеоинтеграция: Сплав Grade 5 ELI отличается низким содержанием примесей внедрения, что снижает риск реакции тканей при длительном использовании имплантируемых медицинских изделий.
- Усталостная прочность: Титан эффективно выдерживает циклические нагрузки, что делает его подходящим материалом для конструктивных компонентов суставов и костных пластин.
- Требования к вакуумной обработке: Расплавленный титан активно вступает в реакцию с атмосферным кислородом. Мы отливаем титан с использованием специализированной вакуумной плавки в холодном тигле и специальных оболочковых форм, чтобы предотвратить поверхностное загрязнение (образование альфа-слоя).
Ключевые факторы выбора нержавеющей стали
Нержавеющая сталь обеспечивает надежные механические характеристики, хорошую обрабатываемость и экономическую эффективность при производстве хирургических инструментов и компонентов медицинского оборудования.
- Коррозионная стойкость при циклах автоклавирования: Хирургические инструменты подвергаются многократной стерилизации паром, химическими веществами или излучением. Использование нашего руководстве по нержавеющей стали серии 300 помогает определить, когда для эксплуатации в агрессивных жидких средах необходима сталь 316L, а когда для стандартных конструкций инструментов достаточно обычной стали 304.
- Удержание режущей кромки и твердость: Для режущих кромок, шарнирных соединений и губок, подверженных интенсивному износу, необходимую жёсткость обеспечивают марки стали с дисперсионным упрочнением. Мы регулярно используем Литьё под индустрию 17-4 PH для достижения высокой прочности на растяжение и износостойкости с помощью простых операций термической обработки после литья.
- Вторичная механическая обработка и полировка поверхности: Мартенситные и аустенитные марки стали обеспечивают равномерную обработку поверхности при электрополировке, формируя пассивные оксидные слои, устойчивые к точечной коррозии в условиях больничной среды.
Анализ конструкции и технологического процесса перед расчётом стоимости

Перед окончательным оформлением любого коммерческого предложения на медицинское литьё по выплавляемым моделям и изготовление прецизионных компонентов мы проводим тщательную предварительную инженерную оценку и анализ технологичности производства. На этом этапе выявляются потенциальные производственные риски, исключаются ненужные затраты на оснастку и обеспечивается соответствие процесса литья окончательным функциональным требованиям медицинского узла.
1. Оценка технологичности конструкции и восковой модели
Мы анализируем геометрию детали, чтобы обеспечить надёжное заполнение формы, равномерное охлаждение и целостность модели:
- Переходы толщины стенок: Резкие переходы между толстыми и тонкими участками корректируются для предотвращения усадочной пористости, утяжин и внутренних напряжений.
- Уклоны и поднутрения: Определяются направления извлечения стержней и линии разъёма формы, обеспечивающие беспрепятственное извлечение модели без деформации.
- Быстрое прототипирование: Для сложных изделий или мелкосерийного производства использование восковых моделей, изготовленных методом 3D-печати для ускоренного литья по выплавляемым моделям, позволяет проверить конструкцию литниковой системы и точность размеров до изготовления дорогостоящей металлической оснастки.
- Расположение литников: Литники стратегически располагаются в некритичных зонах, что упрощает их удаление шлифованием и позволяет сохранить целостность компонента.
2. Стратегия базирования и механической обработки
Сочетание литья с получением готовой формы и последующей механической обработки обеспечивает как точность, так и экономическую эффективность:
- Выравнивание по базовым точкам: Для предотвращения суммирования допусков мы устанавливаем общие базовые плоскости для необработанной отливки и последующих приспособлений для обработки на станках с ЧПУ.
- Припуски на механическую обработку: Припуски на обработку поддерживаются на оптимально минимальном уровне, чтобы сократить продолжительность производственного цикла и обеспечить чистовую обработку поверхности без прогиба инструмента.
- Жёсткость закрепления: Для сложных медицинских изделий органической формы оценивается возможность надёжного закрепления заготовки, чтобы предотвратить вибрацию или деформацию при фрезеровании или точении с жёсткими допусками.
3. Требования к качеству поверхности и кромкам
Медицинские металлические изделия требуют точного соблюдения требований к кромкам и безупречного качества внешних поверхностей:
- Шероховатость поверхности после литья по сравнению с шероховатостью после финишной обработки: Требования к целевой чистоте поверхности рассматриваются на раннем этапе, чтобы выбрать подходящую систему керамической оболочки и определить необходимость дополнительной электрополировки, пассивации или обработки стеклянными шариками.
- Обработка линии разъёма и литниковой системы: Устанавливаются строгие ограничения на облой по линии разъёма и следы обработки, чтобы обеспечить их плавное сопряжение с окружающим профилем без выступов.
- Обработка кромок: Критически важные кромки, радиусы и переходы оцениваются для устранения микрозаусенцев и предотвращения концентрации напряжений на рабочих поверхностях.
4. Контроль качества и прослеживаемость
Соответствующий требованиям производственный цикл должен осуществляться в соответствии с согласованным планом проверки качества:
- Измерительная верификация: Критически важные для качества (CTQ) размеры привязываются к программам измерений на координатно-измерительных машинах (КИМ), оптическому сканированию или специальным функциональным калибрам проходного и непроходного типа.
- Неразрушающее тестирование (NDT): Рентгенографический контроль и капиллярный контроль (FPI) планируются с учётом конструкционной критичности деталей.
- Прослеживаемость партий материалов: Каждая производственная партия сопровождается анализом химического состава, отчётами об испытаниях механических свойств и технологической документацией, охватывающей все этапы — от литья восковых моделей под давлением до окончательной упаковки.
Контроль технологических процессов и стабильность оборудования при медицинском литье по выплавляемым моделям

Повторяемость характеристик медицинских изделий, изготовленных методом точного литья по выплавляемым моделям, и прецизионных компонентов зависит от строгого контроля всех физических и термических параметров. При производстве медицинских изделий недопустимы пористость, отклонения размеров или поверхностные включения. Мы обеспечиваем стабильность производства, стандартизируя каждый этап процесса точного литья с помощью специализированной автоматизации и строгого мониторинга.
1. Изготовление моделей и обеспечение стабильности размеров
Точность отливки зависит исключительно от точности модели. Прессы для впрыска воска с контролем температуры обеспечивают стабильную объёмную усадку, а датчики температуры оснастки предотвращают деформацию моделей. При оценке методов производства их сравнение 3D-печатная воск vs введённая воск для литья помогает определить оптимальный баланс между прототипированием без использования оснастки и стабильностью воспроизводства моделей при крупносерийном производстве.
2. Автоматизированное нанесение керамического покрытия и управление суспензией
Целостность керамической оболочки напрямую влияет на качество поверхности и устойчивость к металлостатическому давлению. Мы контролируем формирование керамической формы с помощью следующих решений: Роботизированные манипуляторы для окунания: Обеспечивают стабильный угол погружения, скорость и стекание суспензии, предотвращая её скопление и неравномерную толщину оболочки. Камеры с контролируемыми условиями сушки: Постоянная относительная влажность воздуха (RH) и температура окружающей среды предотвращают преждевременное растрескивание оболочки во время многоэтапной сушки после последовательных погружений. Контроль вязкости суспензии: Непрерывное перемешивание и регулярные испытания с помощью вискозиметрических чашек обеспечивают равномерное распределение огнеупорных материалов во взвешенном состоянии.
3. Удаление воска и высокотемпературный обжиг керамической оболочки
Быстрое удаление воска в автоклаве позволяет извлечь восковую сердцевину без растрескивания неотожжённой керамической оболочки вследствие термического расширения. Печи для выжигания перед заливкой устраняют остатки углерода и предварительно нагревают формы, снижая термический удар при заливке металла.
4. Плавка, заливка и автоматизация литейного производства
Чистота металлургического процесса обеспечивает сохранение механической целостности изделий. Плавка в контролируемой атмосфере или с использованием вакуумной индукционной технологии предотвращает поглощение газов и захват шлаковых включений в реакционноспособных сплавах. Интеграция автоматизации литейного производства в процессы позиционирования ковшей и регулирования скорости заливки обеспечивает плавное, без турбулентности, заполнение литейных форм при каждом производственном цикле.
Контрольный список для закупки медицинских компонентов
Закупка деталей для медицинского оборудования, к качеству которого предъявляются повышенные требования, не допускает никаких компромиссов в отношении качества и стабильности характеристик. При заказе компонентов по индивидуальным требованиям через медицинское литьё под инвестиции, оценка поставщиков по четким техническим и нормативным критериям позволяет предотвратить производственные задержки и гарантировать соответствие требованиям.
Используйте этот практический контрольный список при оценке поставщиков:
- Проверка материалов и прослеживаемость
- Подтвержденное происхождение расплава, номера плавок и сертификаты на исходные материалы (MTR) для каждой партии.
- Непосредственная оценка пригодности сплава для условий эксплуатации, будь то кобальто-хромовый сплав, титан или анализ эксплуатационных характеристик таких сплавов, как 416 против 316 нержавеющей стали с точки зрения коррозионной стойкости и прочности.
- Строгий запрет на использование загрязленного металлического лома при инжекции воска и плавке сплавов.
- Оснастка и допуски на литье
- Конструкция оснастки, обеспечивающая изготовление стабильных восковых моделей с минимальным разбросом усадки.
- Линейные допуски отливок в литом состоянии, соответствующие стандартам прецизионного литья (например, ISO 8062 CT4–CT6).
- Надёжные технологии изготовления керамических оболочек для предотвращения поверхностных включений, газовой пористости и отклонений толщины стенок.
- Вторичная обработка на станках с ЧПУ и базирование
- Интегрированные возможности многоосевой обработки на станках с ЧПУ обеспечивают соблюдение жёстких допусков на критически важные сопрягаемые поверхности, резьбы и отверстия.
- Стандартизированные базовые поверхности для закрепления заготовок определяются непосредственно на чертежах необработанных отливок.
- Контроль качества и неразрушающий контроль (NDT)
- Внутренние испытания или проверки, проводимые сертифицированными сторонними организациями, включая координатно-измерительный контроль (CMM), рентгенографический контроль и капиллярную дефектоскопию.
- Документированная проверка шероховатости поверхности (Ra) непосредственно после извлечения из формы и после финишной обработки.
- Полная прослеживаемость каждой партии от первичной заливки до вторичной обработки и пассивации.
Литьё по выплавляемым моделям или обработка на станках с ЧПУ для изготовления высокоточных медицинских компонентов

Выбор между литьё по выплавляемым моделям и обработку прецизионных компонентов для медицинской промышленности Выбор между изготовлением исключительно методом субтрактивной обработки на станках с ЧПУ зависит от геометрической сложности детали, потерь материала и объёма производства.
Оба метода обеспечивают высокую надёжность, однако их преимущества существенно различаются при обработке медицинских сплавов:
| Особенность | Медицинское литьё по выплавляемым моделям | Обработка исключительно на станках с ЧПУ |
|---|---|---|
| Эффективность использования материала | Высокая эффективность: получение заготовки, максимально приближенной к конечной форме, сводит к минимуму отходы дорогостоящих сплавов (титана, кобальт-хромовых сплавов, нержавеющей стали 316L). | Меньше; интенсивное удаление материала приводит к значительным потерям исходного сырья |
| Геометрическая сложность | Превосходно подходит для создания органических изгибов, контуров и сложных внутренних каналов | Ограничения, обусловленные доступом режущего инструмента и возможностями многоосевой обработки |
| Оснастка и подготовка производства | Первоначальные инвестиции в оснастку (пресс-формы для литья воска), низкая себестоимость единицы продукции при больших объёмах производства | Минимальные первоначальные затраты на оснастку, но более длительный цикл механической обработки каждой детали |
| Контроль размеров | Допуски, близкие к окончательным; для обеспечения критически важных посадок требуется финишная обработка | Чрезвычайно высокая точность допусков непосредственно после обработки на станке |
Преимущества гибридного подхода
Для большинства сложных хирургических инструментов и медицинских изделий наиболее экономически эффективным решением является гибридный производственный процесс. Мы используем точного литья для формирования сложного корпуса с размерами, близкими к окончательным, а затем выполняем дополнительную обработку на станках с ЧПУ исключительно критически важных базовых поверхностей, уплотнительных поверхностей и резьбовых отверстий. Понимание компромиссов при сравнении стоимости и точности литья по выплавляемым моделям и обработки на станках с ЧПУ позволяет обеспечить соответствие медицинских компонентов строгим требованиям к геометрическим размерам и одновременно оптимизировать общие производственные затраты.
Как подготовить запрос коммерческого предложения (RFQ) на литьё медицинских изделий по выплавляемым моделям и изготовление прецизионных компонентов
Получение точного расчёта стоимости и быстрое выполнение заказа начинаются с правильно подготовленного пакета документов для запроса коммерческого предложения. При работе с литьё по выплавляемым моделям и обработку прецизионных компонентов для медицинской промышленности, неоднозначные чертежи приводят к задержкам и непредвиденным корректировкам стоимости.
Чтобы мы могли эффективно оценить ваш проект, включите следующие сведения в первоначальную заявку:
- Полный комплект инженерной документации в форматах 2D и 3D: Предоставьте 3D CAD-модели (в форматах STEP или IGES) вместе с размерными чертежами 2D (PDF), в которых указаны линейные допуски, геометрические размеры и допуски (GD&T), базы отсчёта и критически важные для функционирования характеристики.
- Марка сплава и стандарты: Укажите точную марку материала, например 316L, 17-4PH, CoCrMo или Ti-6Al-4V, а также обязательные медицинские стандарты или стандарты ASTM, регулирующие процессы плавки, химический состав и механические свойства.
- Состояние после литья и механической обработки: Чётко разграничьте поверхности в состоянии после литья и зоны последующей обработки на станках с ЧПУ, указав требуемые значения шероховатости поверхности (Ra).
- Критерии обеспечения качества и неразрушающего контроля (NDT): Подробно опишите все требования к неразрушающему контролю, такие как радиографический контроль (рентген), капиллярный контроль с использованием флуоресцентного пенетранта (FPI) или отчёты по измерениям на координатно-измерительной машине (КИМ).
- Объём производства и формирование партий: Укажите ваши потребности в прототипах, объём первоначальной производственной партии и предполагаемый годовой объём потребления (EAU), чтобы мы могли подобрать оптимальную стратегию изготовления оснастки. Ознакомление с нашими контрольного списка для запроса коммерческих предложений на прецизионное литьё для получения точных расчётов позволяет заранее учесть все технические и коммерческие факторы.
- Финишная обработка и упаковка: Уточните требования к последующим процессам, таким как пассивация, электрополировка, лазерная маркировка и упаковка в условиях чистых помещений.
Предоставление этих сведений заранее позволит нашей инженерной команде оценить технологичность изготовления формы, спланировать дополнительные операции и подготовить точное и конкурентоспособное коммерческое предложение без задержек.
Часто задаваемые вопросы
Подходит ли литьё по выплавляемым моделям для медицинских изделий?
Да. Литьё медицинских изделий по выплавляемым моделям является одним из наиболее надёжных методов производства сложных металлических деталей с окончательной геометрией. Этот метод позволяет получать сложные геометрические формы, тонкие стенки и высококачественную поверхность, изготовление которых стандартными методами производства затруднительно или экономически нецелесообразно. Процесс литья с использованием силиказоля обеспечивает высокую структурную целостность, плотность и стабильность характеристик, необходимые для хирургических инструментов, компонентов имплантатов и диагностического оборудования.
Какие материалы обычно используются для литья медицинских изделий по выплавляемым моделям?
Мы используем различные сплавы медицинского назначения, разработанные с учётом требований биосовместимости, износостойкости и механической прочности:
- Нержавеющие стали: Стали 316L и 17-4PH для хирургических инструментов и конструкционных компонентов.
- Кобальт-хромовые сплавы (CoCrMo): Предпочтительный материал для изделий, подвергающихся интенсивному износу, включая компоненты ортопедических суставных протезов.
- Титановые сплавы: Выбраны благодаря высокому соотношению прочности к весу и устойчивости к коррозии.
Можно ли подвергать медицинские отливки обработке на станках с ЧПУ и финишной обработке поверхности?
Да. Хотя прецизионное литьё позволяет получать изделия, близкие к окончательной форме, с минимальными допусками непосредственно после литья, критически важные сопрягаемые поверхности, высокоточные отверстия и резьбовые элементы часто требуют дополнительной обработки. Благодаря нашему интегрированному комплексный сервис, мы предоставляем услуги прецизионной вторичной механической обработки на станках с ЧПУ, пассивации, полировки и индивидуальной обработки поверхности, поставляя полностью готовые медицинские изделия, изготовленные методом литья по выплавляемым моделям, и прецизионные компоненты, готовые к сборке в чистых помещениях.
Какие документы необходимы для запроса коммерческого предложения на медицинское литьё?
Для проведения точной технической оценки и подготовки коммерческого предложения предоставьте следующие документы:
- 3D CAD-модели: Файлы STEP или IGES для оценки геометрии и планирования течения расплава в форме.
- 2D чертежи: Файлы в формате PDF с чётким указанием допусков размеров, базовых точек и требований к шероховатости поверхности.
- Материальные спецификации: Указание марки сплава и конкретных требований к термической обработке, если таковые имеются.
- Требования к качеству и объёму испытаний: Требования к контролю качества, например отчёты КИМ (координатно-измерительной машины), неразрушающий контроль (NDT) или химический анализ.
- Объем производства: Количество изделий для первоначального прототипирования и прогнозируемые годовые объёмы производства.
Предоставляет ли Vastpe сертификаты для медицинских изделий?
Vastpe предоставляет полную документацию по прослеживаемости производственного процесса и подтверждению качества для каждой производственной партии. Мы поддерживаем процесс валидации, предоставляя протоколы испытаний материалов (MTR), результаты анализа химического состава, результаты механических испытаний, отчёты о проверке размеров с помощью КИМ и записи о неразрушающем контроле в соответствии с требованиями вашего проекта.
Ресурсы Vastpe

Чтобы помочь вам оценить возможности поставщиков медицинского литья по выплавляемым моделям и прецизионных компонентов, мы подготовили специализированные технические обзоры, подробно описывающие наши методы литья, производственный контроль и технологические возможности:
- Инженерные решения и контроль литейного производства: Узнайте, как наши процессы литья с использованием восковых моделей, изготовления керамических оболочек и прецизионного литья обеспечивают стабильную повторяемость размеров даже при выполнении сложных производственных заказов, ознакомившись с нашим технических преимуществах.
- Руководство по выбору технологического процесса: Оцените эксплуатационные характеристики сплавов, конструкционную сложность и соотношение затрат и преимуществ, ознакомившись с основными преимуществ и недостатков литья по выплавляемым моделям для изготовления сложных металлических компонентов.
Обсудите с Vastpe проекты медицинского литья по выплавляемым моделям и прецизионных компонентов
При разработке критически важного медицинского оборудования раннее взаимодействие с производителем позволяет обеспечить плавный переход от CAD-моделей к литым деталям без дефектов. В Vastpe мы анализируем ваши технические чертежи, функциональную геометрию и марки материалов, чтобы оптимизировать технологичность производства, минимизировать затраты на дополнительную оснастку и гарантировать целостность деталей при каждом производственном цикле.
Независимо от того, требует ли ваш проект использования хирургических нержавеющих сплавов или специализированных инвестиционное литье из легированной стали технологических возможностей, наша инженерная команда работает непосредственно с вашими отделами закупок и проектирования, учитывая их технические требования и спецификации:
- Непосредственная инженерная экспертиза: Углублённый анализ DFM (проектирование с учётом технологичности производства) толщины стенок, линий разъёма, расположения литников и углов уклона для предотвращения усадочных дефектов и пористости.
- Строгие допуски и вторичная механическая обработка на станках с ЧПУ: Планы высокоточной механической обработки после литья, разработанные с учетом ваших критически важных базовых структур и допусков, указанных на чертежах.
- Отделка поверхности и металлургические характеристики: Полное согласование требований к заданной шероховатости поверхности (Ra), пассивированным покрытиям и сертификатам на материалы до начала изготовления оснастки.
- Прослеживаемая документация: Комплексные протоколы контроля, отчеты об испытаниях материалов (MTR) и процедуры проверки размеров, адаптированные для цепочек поставок медицинского класса.
Отправьте 3D CAD-файлы (STEP/IGES) и 2D-инженерные чертежи инженерной команде Vastpe, чтобы начать комплексную проверку конструкции и оценку стоимости проектов высоконадежного медицинского литья.



 Russian
 English
 German