
14. September 2026
Entdecken Sie zuverlässige Gießautomatiklösungen mit langlebigen Materialien, präziser Konstruktion und zuverlässiger Leistung für Automobilanwendungen
Kern-Gieß-Autoersatzteile und typische Fahrzeuganwendungen
Wir entwickeln und produzieren hochleistungsfähige Gussteile aus Metall, die den strengen Haltbarkeits-, Wärme- und mechanischen Anforderungen globaler Automobilplattformen gerecht werden. Von internen Verbrennungstriebwerken bis zu zukünftigen Elektrofahrzeugen liefern unsere gießende Auto Fähigkeiten eine strukturelle Integrität, enge Maßhaltigkeit und optimale Gewichtsreduktion.
Motorgehäuse, Zylinderköpfe und Ansaugkrümmer
Wir produzieren hoch belastbare Motorgehäuse-Gussteile Bauteile, Zylinderköpfe und Ansaugkrümmer, die hohen Verbrennungsdrücken standhalten und schneller thermischer Zyklen ausgesetzt sind. Motorgehäuse: Gegossen aus hochdichtem Grauguss oder leichte A356-Aluminiumlegierung mit integrierten eingefassten Linern. Zylinderköpfe: Komplexe interne Kühlkanäle und Brennkammern, geformt durch präzises Kernfertigen, um thermische Verzerrungen zu verhindern. Ansaugkrümmer: Glatte innere Luftkanäle, die die Bauvolumen-Effizienz steigern und den Luftstromwiderstand verringern.
Getriebegehäuse, Kupplungshäuser und Differentialdeckel
Unsere Antriebsstrang-Gussteile bewältigen extreme Drehmomente und kontinuierliche Vibrationen und sorgen gleichzeitig für eine auslaufsichere Abdichtung: Getriebegehäuse: Dünnwandige, steife Aluminiumgehäuse, die darauf ausgelegt sind, komplexe Zahnrad- und Getriebszüge zu schützen. Kupplungshäuser: Hohe Torsionssteifigkeit zur Beseitigung von Misalignment bei abrupten Lastwechseln. Differentialdeckel: Gusseisen- und Aluminiumdeckel bieten Aufprallschutz und hervorragende Wärmeabfuhr für Getriebeöle.
Fahrgestell, Federungsgelenke und Steuerstangen
Für sicherheitsrelevante Federungssysteme konzentrieren wir uns auf Ermüdungslebensdauer und Aufprallschutz: Aufhängungsknuckles (Lenkerknuckles): Gusseiserne und hochdehnbare Aluminium-Gusskomponenten, optimiert, um Straßenschocks zu absorbieren. Lenker/Steuerarm: Monolithische Gussstrukturen, die mehrteilige Stanzteile ersetzen, Gewicht des ungefederten Teils reduziert und Montages complexity verringert. Unterrahmen und Halterungen: Strukturelle Knoten mit hoher Belastung, ausgelegt zur Aufnahme von Aufprallenergie.
Bremszangen, Bremsscheiben und Radnaben
Wir liefern schwere, verschleißfeste Sicherheitskomponenten: Gusseiserne Bremszangen: Mit hoher hydraulischer Steifigkeit ausgelegt, um gleichmäßigen Belagdruck ohne Durchbiegen zu gewährleisten. Bremsenrotoren: Graugusslegierungen mit hoher thermischer Dämpfung, um thermische Risse und Bremsfade zu widerstehen. Radnaben: Belastungsfeste duktiles Eisen-Gussstücke, in der Lage, langanhaltende radiale und axiale Eckenlasten zu tragen.
EV-Motorhäuse, Inverter-Steckdosen und Batteriefachverkleidungen
Unsere spezialisierte EV-Motorengehäuse-Guss Lösungen richten sich nach den spezifischen Bedürfnissen von elektrischen Antriebssträngen: Antriebs-Motorengehäuse: Integrierte spiralförmige oder jacketierte Kühlkanäle für kontinuierliches Wärmemanagement von Stator und Rotor. Inverterboxen & Leistungs-Elektronik-Verkleidungen: Abschirmende, druckdichte eingegossene Aluminiumabdeckungen, die EMI/RFI-Schutz bieten. Batterie-Verkleidungskomponenten: Großformatige, dünnwandige Güsse, die hohe torsionale Steifigkeit und Eindringwiderstand des Batteriepakets liefern.
Fahrzeuganwendungs-Matrix
| Fahrzeugsystem | Wichtige gegossene Komponenten | Typisches Legierung | Wichtige Leistungseigenschaft |
|---|---|---|---|
| Antriebsstrang | Motorgehäuse, Zylinderköpfe, Ansaugmanifolds | A356-T6, Grauguss | Wärmewechselbeständigkeit, hohe Ausschlussdichte |
| Antriebsstrang | Getriebegehäuse, Differentialdeckel | ADC12, A380 Aluminium | Hohe Steifigkeit-Gewichts-Verhältnis, Dichtheitsölringe |
| Fahrgestell | Nockenwellen, Querlenker, Verbindungen | Gusseisen mit vermiceller Stückgüte (QT450/QT500), A356 | Hohe Streckgrenze, Ermüdungsfestigkeit |
| Bremsen | Bremssättel, belüftete Scheiben | Gusseisen Klasse 30/35, Gusseisen mit duktiles Stahl | Hohe Wärmeleitfähigkeit, geringer Rotormverschleiß |
| E-Mobilität | Statorgehäuse, Wechselrichterdeckel | AlSi10Mg, A380 | Integrierte Kühlmantel, Abdichtung IP67/IP69K |
Primäres Gießverfahren Automobilherstellung
Die richtige auszuwählen gießende Auto Die Produktionsmethode hängt direkt von der Wandstärke Ihrer Bauteile, den erforderlichen Traglasten und dem Produktionsvolumen ab. Wir nutzen fünf Primärgussverfahren, um mechanische Festigkeit, Maßhaltigkeit und Stückkosten zu balancieren. Für einen breiteren Legierungsvergleich dieser Methoden lesen Sie unseren Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment Methoden wird eine effiziente Verarbeitung unterstützt.
Hochdruck-Giessen (HPDC) für Dünnwand-Aluminiumteile
Hochdruck-Giessen presst geschmolzenes Metall unter extremem Druck in wiederverwendbare Stahlschalen. Beste Anwendungen: Dünnwandige Aluminium- und Magnesiumkomponenten, wie Getriebegehäuse, EV-Batterieablagen und Invertergehäuse. Kernvorteile: Schnelle Taktzeiten, glatte Oberflächen (Ra 1,6–3,2 µm) und Dünnwandtauglichkeit bis 1,5 mm.
Low-Pressure Die Casting (LPDC) für hochintegrative Strukturbauteile
LPDC nutzt niedrigen Gasdruck (in der Regel 0,02 bis 0,1 MPa), um flüssiges Aluminium von unten in die Kavität der Form zu drücken. Beste Anwendungen: Aluminium-Fahrzeugräder, Aufhängungsgelenke und Lenkhebel. Kernvorteile: Laminarer, nicht-turbulenter Formfüllprozess verhindert Gaseinschlüsse und Oxidbildung und erzeugt dichte Bauteile, die vollständig mit Wärmebehandlung nach T6 kompatibel sind.
Grüne Sand- und Harzsand-Gussverfahren für schwere Eisenblöcke
Sandguss bleibt der Branchenmaßstab für schwere, komplexe Eisenkomponenten. Als engagierter Sandgusshersteller für kundenspezifische Metallteile, übernehmen wir Hochvolumen-Eisen-Gussteileläufe mit stabiler dimensionsbedingter Wiederholbarkeit. Beste Anwendungen: Zylinderblöcke für Motoren, Dieselmotorenköpfe, Differentialträger und Heavy-Duty-Laufräder. Kernvorteile: Geringe Werkzeuginvestitionen, hervorragende Vibrationsdämpfung bei Gusseisen und praktisch unbegrenzte maximale Bauteilgrößen.
Investitions-Fein'-Guss (Investment Precision Casting) für komplexe Stahlhalterungen und Turbolader
Investitionsguss (Verloren-wax-Verfahren) bietet außergewöhnliche dimensionsgetreue Wiederholbarkeit und komplexe Geometrien für hochschmelzende Legierungen. Beste Anwendungen: Turbolader-Turbinengehäuse, Abgasm manifolds und hochfesten Federungs- Halter. Kernvorteile: Nahe-Netto-Formfähigkeit eliminiert starkes Fräsen bei verschleißfesten und hitzebeständigen Edelstahl- und Legierungsstählen.
Guss in Senkrechter Form (Permanentform) für dichte hydraulische Bauteile
Geschmolzenes Metall füllt wiederverwendbare Metallformen ausschließlich durch die Schwerkraft. Beste Anwendungen: Bremskolben, ABS-Ventilkörper und Gehäuse der hydraulischen Lenkpumpe. Kernvorteile: Dichte Körnung Mikrostruktur, minimale Porosität und hervorragende dichtheitsfeste Eigenschaften ohne die hohen Werkzeuge-Abnutzung bei HPDC-Werkzeugen.
Prozessvergleich Überblick
| Gussprozess | Am besten geeignete Baugruppentypen | Typische verwendete Materialien | Hauptvorteil |
|---|---|---|---|
| HPDC | Dünnwandgehäuse, EV-Abdeckungen | A380, ADC12, AlSi9Cu3 | Hohe Produktionsgeschwindigkeit & Nettogestaltungsgenauigkeit |
| LPDC | Strukturelle Klauen, Legierungsräder | A356, A357 (T6 behandelbar) | Geringe Porosität & hohe Zugfestigkeit |
| Sandguss | Schwere Motorgehäuse, Antriebsstranggehäuse | Gusseisen grau (HT250), Duktiles Eisen (QT500) | Geringe anfängliche Werkzeugkosten & hohe Mengenkapazität |
| Investitionsgießen | Turboauflader, komplexe Verriegelungshebels | Edelstahl, 4140-Stahl, Inconel | Höchsttemperaturbeständigkeit & filigrane Details |
| Gussgravität | Bremssättel, Flüssigkeitsverteilungsmanifolde | A356, Messing, Bronze | Hervorragende Dichtheit des Hydrauliksystems |
Wichtige Metalllegierungen, die bei der Gussherstellung von Auto-Komponenten verwendet werden
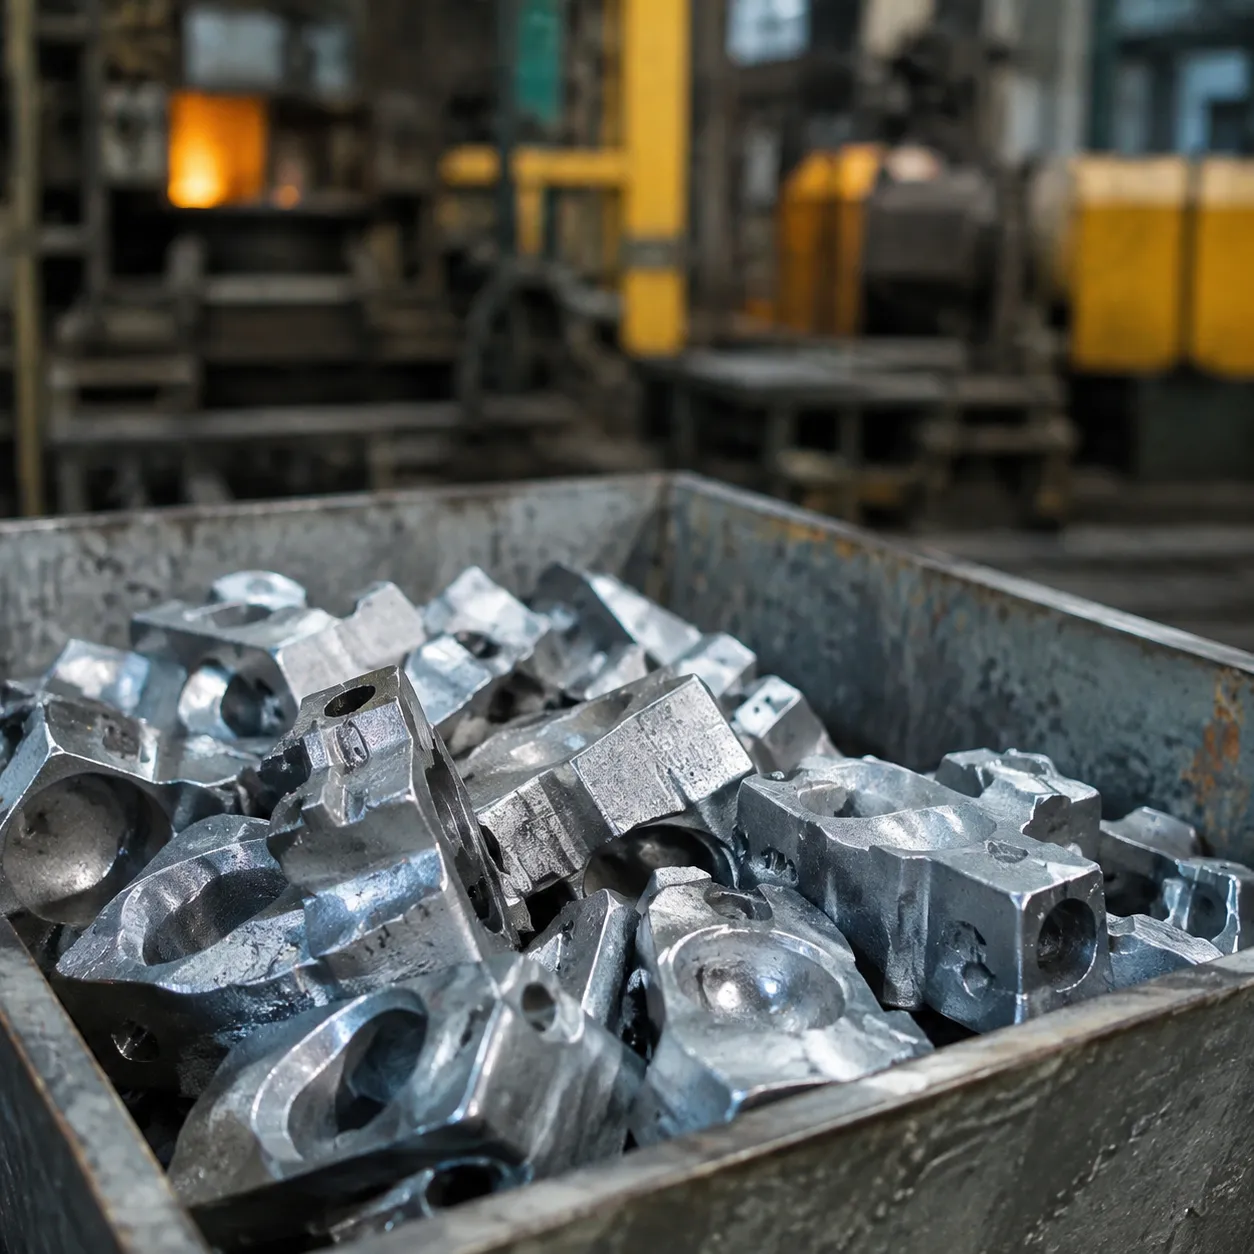
Die richtige Legierung auszuwählen, ist der kritischste Schritt in der gießende Auto Produktion. Wir balancieren mechanische Festigkeit, thermische Leistung, Korrosionsbeständigkeit und das Gesamtgewicht des Fahrzeugs, um Bauteile zu liefern, die strengen Sicherheitsstandards der Automobilindustrie genügen und gleichzeitig die Produktionskosten optimieren.
+------------------+-----------------------+------------------------------------------+ | Legierungsfamilie | Häufige Legierungen | Hauptanwendungen im Automobilbereich | +------------------+-----------------------+------------------------------------------+ | Aluminium | A380, A356-T6, ADC12 | Motorgehäuse, Batterieträger, Knuckles | | Gusseisen | Grauguss, duktil | Motorblöcke, Bremszylinder, Scheibenräder | | Magnesium | AZ91D, AM60B | Querträger, Lenkskelett | | Gusseisenstahl | Kohlenstoff- & Legierungsstahl | Antriebswellen, Turboladergehäuse | +------------------+-----------------------+------------------------------------------+
Aluminiumlegierungen (A380, A356, ADC12) für die Fahrzeug-Leichtbauweise
Aluminium bleibt unser bevorzugtes Material für Automobil-Leichtbau-Guss Projekte. A380 & ADC12: Diese Hochfließfähigkeitslegierungen eignen sich hervorragend für die Druckgussverarbeitung unter hohem Druck und bieten hervorragende dimensionsstabile Eigenschaften sowie thermische Leitfähigkeit für Getriebegehäuse, Halterungen und Wechselrichterdeckel. A356 (A356-T6-Guss): Durchhärtbares A356 bietet überlegene Zugfestigkeit und Dehnung und ist damit ideal für sicherheitskritische Rahmenstrukturelemente, Lenkerknuckle und Radfelgen.
Duktiles und Grauguss für Verschleißfestigkeit und Vibrationsdämpfung
Wenn eine hohe Verschleißfestigkeit, thermisches Trägheitsverhalten und Geräuschdämmung erforderlich sind, liefert Gusseisen unübertroffene Haltbarkeit. Grauguss: Hervorragende Vibrationsdämpfung und Wärmeableitung machen ihn zur Standardwahl für Zylinderblöcke von Motoren und Bremsscheiben. Gussstahl-Autoersatzteile: Grafitstruktur mit sphäroidischer Form verleiht hochfestem Gusseisen eine höhere Zugfestigkeit und Ermüdungsbeständigkeit, ideal für schwere Fahrwerkskontrollarme, Differentialgehäuse und hydraulische Bremszangen.
Magnesiumlegierungen (AZ91D, AM60B) für ultra-leichte Cockpitstrukturen
Für extreme Gewichtseinsparungen in Innenraum- und Karosserieanwendungen bieten Magnesiumlegierungen das höchste Festigkeits-Gewicht-Verhältnis unter Strukturmetallen. AZ91D: Hohe Steifigkeit und hervorragende Gussbarkeit für Instrumententafelträger und Gehäuse von Elektronikkontroll-, ECU-Einheiten. AM60B: Verbesserte Duktilität und Energiespeicherung, weit verbreitet für Lenksäulenkerne und Sitzgestelle, um den Insassenschutz bei Unfällen zu maximieren.
Gussco- und Legierungsstähle für Hochbelastete Antriebsstrang-Hardware
Hochbelastete Fahrzeugzonen erfordern die hohe Streckgrenze und Schlagzähigkeit von Gussstählen. Wir entwickeln präzise Antriebsstrangkomponenten, Fahrwerkslenker und Turbogehäuse aus Kohlenstoffstahl und maßgeschneiderten Legierungsformulierungen. Für spezialisierte Hochtemperatur-Abgas- und korrosionsbeständige Baugruppen setzen wir Guss-Edelstahl-Sondergussteile und -Sorten ein, um die strukturelle Integrität unter extremen Betriebszyklen zu gewährleisten.
Warum Casting-Auto-Lösungen EV- und Leichtbau-Innovation antreiben
Der rasche Übergang zur elektrischen Mobilität erfordert smartes Strukturelles Design und aggressiven Masseabbau. Wir entwerfen und liefern leistungsstarke gießende Auto Komponenten, die unnötiges Fahrzeuggewicht eliminieren, die Batteriek efficiency erhöhen und Fertigungsstraßen straffen. Moderne Guss- Technologien ermöglichen es uns, komplexe, leichte Strukturen zu schaffen, die herkömmliche Metallumformung nicht erreichen kann.
Gewichtsreduktion für eine verlängerte EV-Fahrstrecke
Jeder eingesparte Kilogramm übersetzt sich direkt in eine verlängerte Batteriemenge. Durch Automobil-Leichtbau-Guss den Einsatz hochwertiger Aluminium- und Magnesiumlegierungen reduzieren wir parasitäres Gewicht bei gleichzeitiger Beibehaltung der mechanischen Festigkeit: Niedrigeres Leergewicht: Das Ersetzen schwerer mehrteiliger Stahl-Stanzteile durch einheitliche gegossene Aluminiumstrukturen senkt das Gesamtgewicht des Fahrzeugs um bis zu 30% bis 40%. Optimierte Wandstärke: Hochdruck Vakuum-Druckguss-Teile ermöglichen variable Wanddesigns, bringen Festigkeit genau dort hinein, wo Lasten konzentriert sind, und dünnen nicht-kritische Bereiche aus. Höhere Nutzlast & Reichweite: Reduzierte Fahrzeugmasse verbessert die Beschleunigung, verkürzt den Bremsweg und holt mehr Meilen pro Kilowattstunde heraus.
Gigacasting und Mega-Casting zur Ersetzung mehrteiliger geschweißter Baugruppen
Mega-Guss Megacasting in der Automobilindustrie Technologie verändert moderne Fahrzeuggestüren-Architekturen. Durch den Einsatz von Hochdruck-Druckgussmaschinen (6.000 t bis 12.000 t+) bündeln wir komplette Unterbodensektionen zu einzigen monolithischen Gussstrukturen: Montagevereinfachung: Ersetzt mehr als 70 individuell gestanzte und geschweißte Blechteile durch eine einzige hintere oder vordere Unterboden-Gusskomponente. Werkzeug- und Arbeitsersparnis: Senkt drastisch die Anzahl der MontageRoboter, eliminiert Punktschweißen und reduziert die Belegschaftsfläche im Werk. Dimensionale Wiederholbarkeit: Entfällt kumulative Schweißtoleranzen-Stapelpunkten für eine konsistente Fahrgestellausrichtung.
Thermische Leitfähigkeit Optimierung für Batterie- und Motorenkühlungsjacken
Elektrische Antriebssysteme erfordern eine präzise thermische Regelung, um Degradation zu vermeiden und Spitzenleistungen zu erhalten. Unsere EV-Motorengehäuse-Guss Lösungen zeichnen sich durch dünnwandige, integrierte Kühlwasserkassetten und Stator-Kühlkanäle aus: Überlegene Wärmeableitung: Durch Legierungen, die für hohe Wärmeleitfähigkeit entwickelt wurden, wird Wärme schnell von Statoren und Umrichtern abgeleitet. Nahtlose fließende Pfade: In Guss gegossene Kühlkanäle eliminieren externe Schläuche, Armaturen und potenzielle Leckstellen in Flüssigkeitskühlkreisen. Kompakte Verpackung: Integriert Montageshalterungen, Kabelbaumnahmen und Kühlmittelanschlüsse in eine einzige Gegossene Umhüllung.
Erhöhte strukturelle Aufprallfestigkeit und Torsionssteifigkeit
Sicherheit in EV-Architekturen hängt davon ab, wie gut strukturelle Gussteile Aufprallenergie managen. Bei der Analyse der Zusammenstellung von Schmieden und Gießen im Vergleich zu Festigkeit und Kosten, moderne Hochintegrität Fahrzeugrahmen-Strukturgussteile liefern das ideale Gleichgewicht aus Streckgrenze, Dehnung und schneller Skalierbarkeit.
| Leistungskennzahl | Traditionelle mehrteilige Schweißbaugruppe | Einteilige Guss-Autostruktur |
|---|---|---|
| Torsionssteifigkeit | Niedrigerer Wert (abhängig von der Spot-Schweiß-Integrität) | Bis zu 35% höhere kontinuierliche Steifigkeit |
| Aufprallenergieabsorption | Risiko einer Schweißnaht-Trennung bei Aufprall | Gesteuerte Verformung durch duktiles Gusslegierungen |
| Teilzahl pro Baugruppe | 50 – 100 einzelne Teile | 1 integrierte Tragstrukturkomponente |
| Leckagerisiko (Kühlkreise) | Hoch (mehrere abgedichtete Verbindungen) | Null (nahtlose gegossene Kanäle) |
Durch den Einsatz vakuumunterstützter Hochdruckgussverfahren und spezialisierter T6-Wärmebehandlungen liefern wir hochduktile Crash-Boxen, Stoß-Türme und Knotenpunkte des BatterieRahmens, die schwere Kollisionskräfte absorbieren, ohne zu reißen.
Nach dem Guss Oberflächenbearbeitung und CNC-Genauigkeitsbearbeitung für Gussbauteile
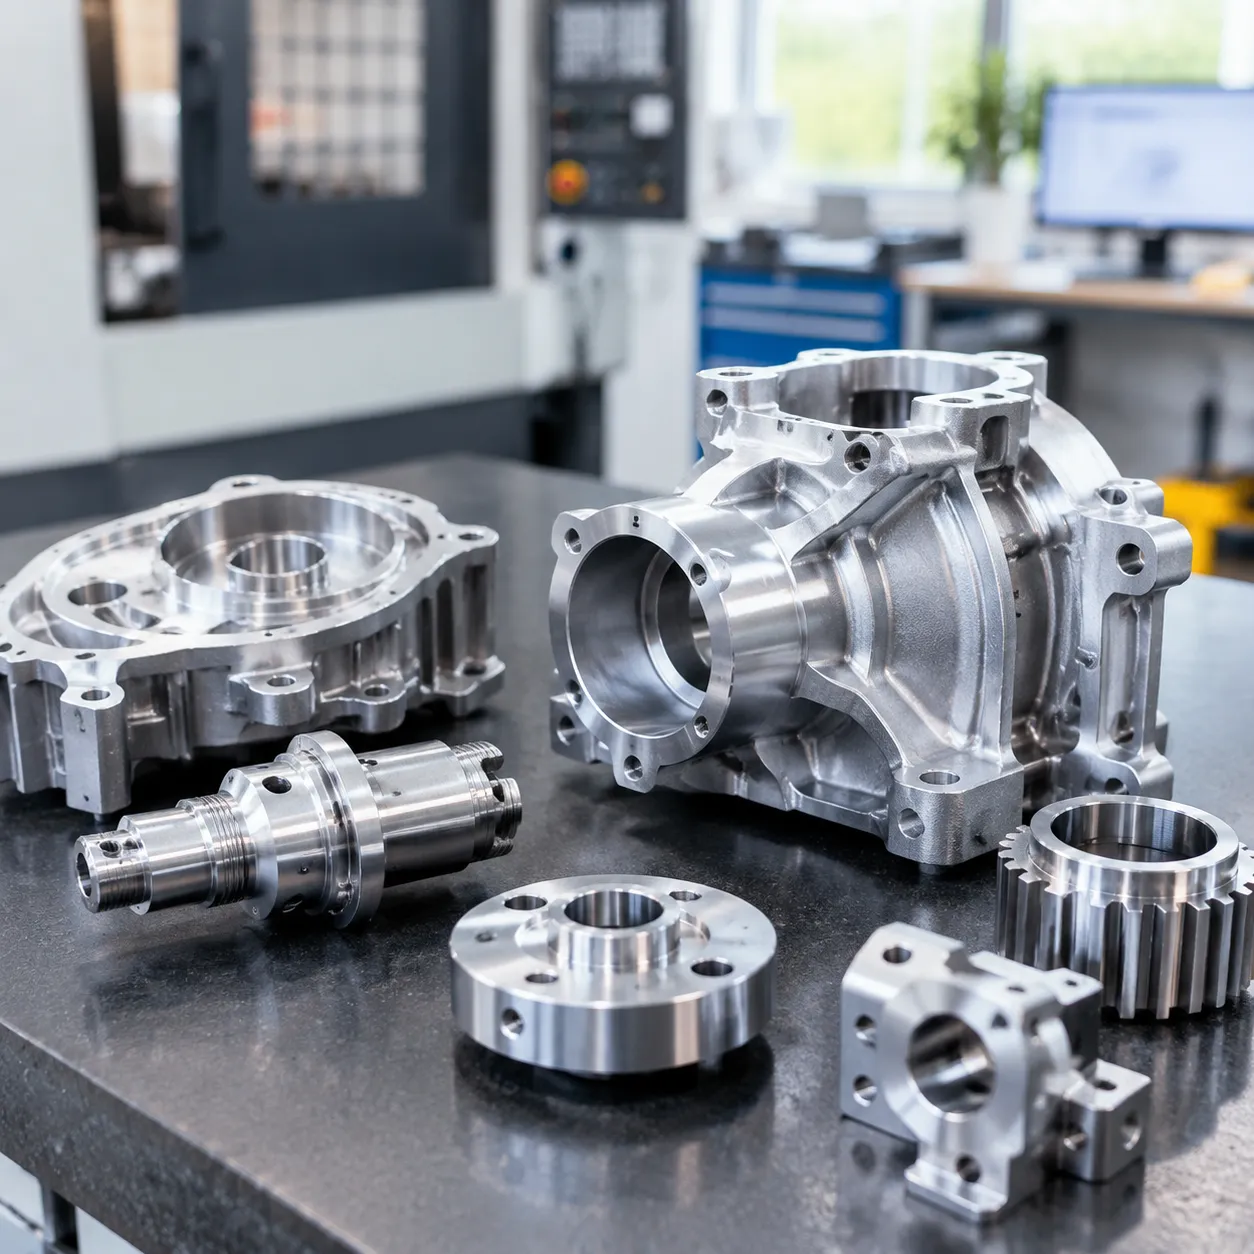
Rohe Gusskomponenten erfordern spezielle Nachbearbeitungen, um genaue automobiltechnische Abmessungs- und Strukturvorgaben zu erfüllen. Wir kombinieren Hochgeschwindigkeits-automatisierte Nachbearbeitungen mit strengen Prozesskontrollen, um Rohgussteile in montagefertige Bauteile zu verwandeln.
Multi-Achs CNC-Fräsen, Drehen und Bohren
Kritische Montagenebenflächen, Lagerbohrungen und Fluidanschlüsse erfordern eine Maßepräzision, die Gießen allein nicht erreichen kann. Enge Toleranzen: Wir führen 4-achsige und 5-achsige CNC-Fräsbearbeitungen, Präzisionsbohren und Drehen bis zu Toleranzen von ±0,005 mm durch. Komplexe Geometrien: Multi-Achsen-Aufbauten ermöglichen es uns, Tiefbohrkanäle für Öl, Sensoranschlüsse und O-Ring-Nutungen in einer einzigen Spannvorrichtung zu fertigen, um eine wahre geometrische Ausrichtung zu wahren. Integrierte Arbeitsabläufe: Kombination Präzisionsguss und CNC-Bearbeitung reduziert Zykluszeiten und eliminiert Variation bei der Teilehandhabung.
Härtet- und Wärmebehandlungsprozesse für mechanische Festigkeit
Wir wenden spezialisierte Wärmebehandlungen an, um die interne Mikrostruktur unserer gegossenen Fahrzeugbauteile zu modifizieren und das Gleichgewicht zwischen Härte und Verformbarkeit zu optimieren: T6-Lösung & Künstliches Altern: Erhöht signifikant die Streckgrenze und die Ermüdungsfestigkeit von Strukturteilen wie Aufhängungsarmen und Lenkerbolzen. T5-Behandlung: Gewährleistet dimensionsstabile Eigenschaften und moderates Festigkeitsverbesserungen direkt nach der Formfreigabe ohne Verzerrungen durch Wassereindickung. Eigenspannungsarmglühen: Entfernt innere Restspannungen aus gegossenen Eisenerzblöcken und Hochdruck-Aluminiumlegierungen, um Verformungen beim schweren CNC-Schneiden zu verhindern.
Oberflächenbehandlung und Korrosionsschutz-Finish
Externe Oberflächen müssen Steinchenabschlags, Straßensalz und extremen Unter-derHA-Temperaturen standhalten. Blasting: Automatisiertes Stahl-Schrotteinblasen und feines Sandstrahlen entfernen Trennebenen, entfernen Restoxidationen und sorgen für eine einheitliche matte Oberflächenstruktur. Schutzbeschichtungen: Wir wenden elektrophoretische Abscheidung (E-Beschichtung), Pulverbeschichtung und Anodisierung an, um die OEM-Standards von 1.000 Stunden Neutral-Salznebel-Korrosionsbeständigkeit zu übertreffen.
Vakuumharz-Imprägnierung für Druckdichtheit
Mikroporosität kann fluidführende und druckhaltende Fahrzeugteile beeinträchtigen. Wir verwenden tiefe Vakuum- und Hochdruck-Harz-Imprägnierung, um Mikrovakuolen in Motorgehäusen, Wasserbädern von EV-Motoren und Bremszangen abzudichten. Dieser saubere, duroplastische Polymerprozess gewährleist absolute Druckdichtheit bis zu den angegebenen hydraulischen Grenzwerten, ohne kritische Bearbeitungen zu beeinträchtigen.
Qualitätssicherung und Fehlervermeidung in der Gussautomobilproduktion
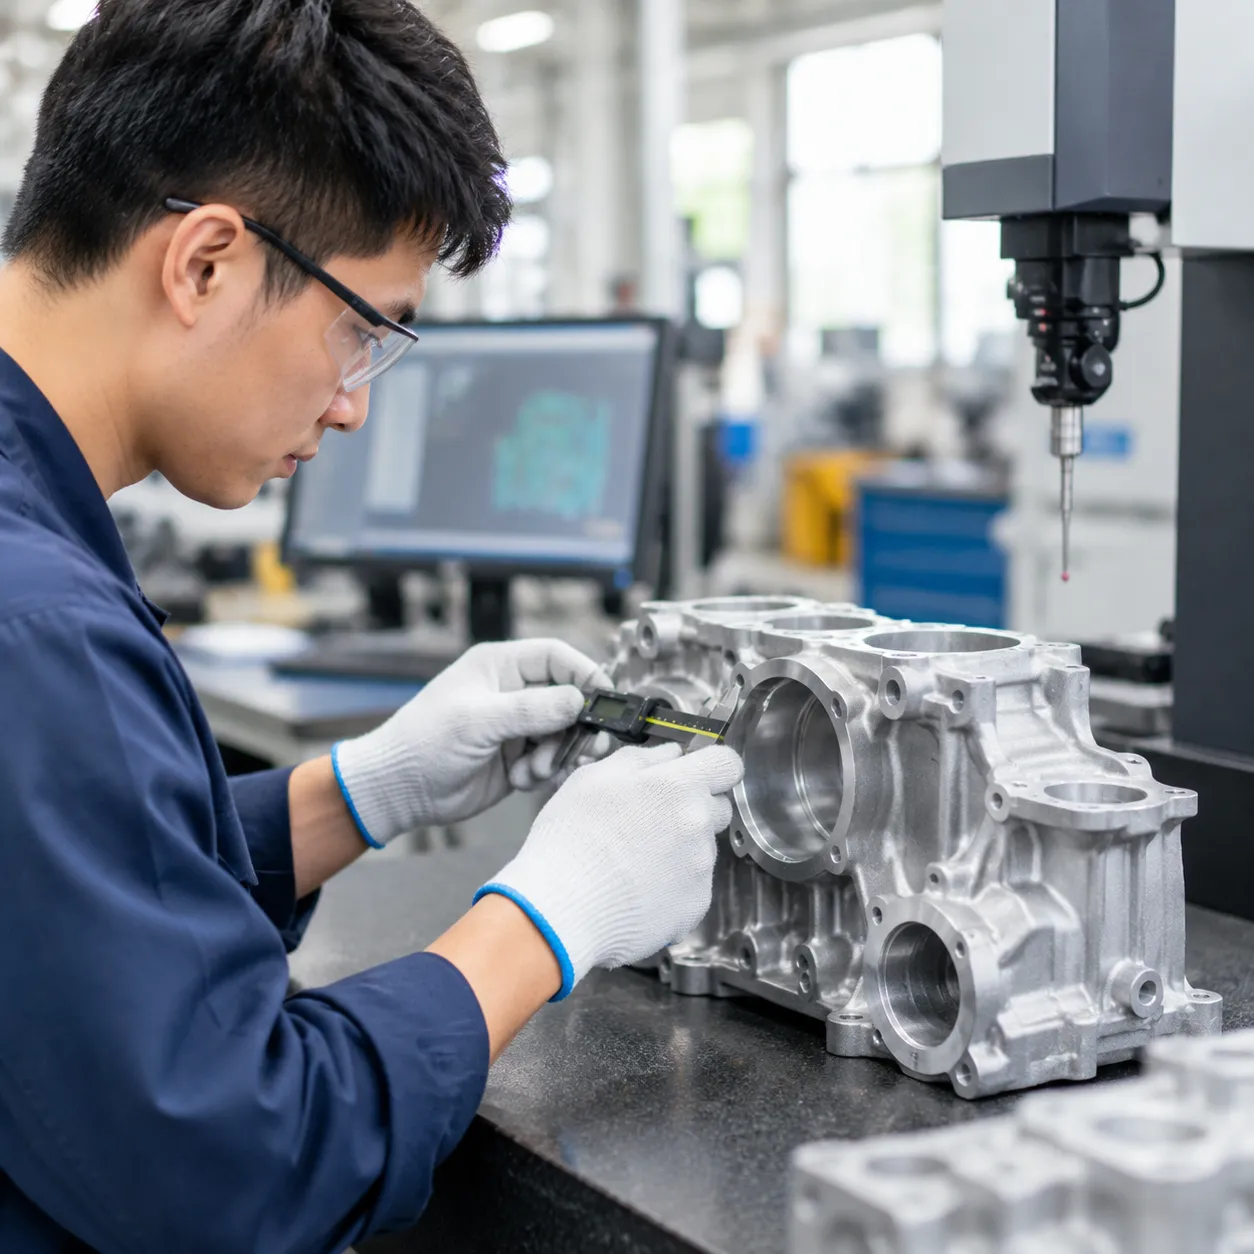
Eine konsistente Fahrsicherheit hängt vollständig von einer strengen Qualitätskontrolle in jeder Produktionsphase ab. gießende Auto Wir eliminieren innere Mängel und Dimensionsdrift, bevor ein Teil die Montagelinie erreicht, und kombinieren vollständige Rückverfolgbarkeit mit fortschrittlichen Testprotokollen.
IATF 16949 Automotive Quality Management Compliance
Wir bauen unseren gesamten Gussfertigungs Arbeitsablauf um strenge IATF 16949 Auto-Guss Standards. Von der Rohschmelze-Spektrometrie bis zur Endverpackung ist jede Charge vollständig dokumentiert. PPAP Level-3-Dokumentation und Bedarfs- und Prozesskontrollpläne für alle Produktionsläufe. Echtzeit-Überwachung von Prozessparametern (Schmelztemperatur, Injektionsgeschwindigkeit, Formen-Druck). Vollständige Losnachverfolgbarkeit direkt an Rohmaterialienchargen gebunden.
Röntgen, Industrielle CT-Scan- und ZNT
Subsurface-Integrität ist kritisch für druckdichte Gehäuse und strukturelle Klauen. Unsere Automobil-Gußdefektinspektion verwendet umfassende zerstörungsfreie Prüfungen (ZPF), um die Innenfestigkeit zu überprüfen: Digitale Röntgenaufnahme & 3D-CT-Scannen: Identifiziert versteckte Lufttaschen, Einschlüsse und innere Wanddünnerung. Ultraschallprüfung (UT): Bestätigt Wandstärke und Verbindungsintegrität bei schweren Eisenguss- und Stahlgusskomponenten. Fluoreszente Tropfenprüfung (FPI): Erfasst Mikrorisse in kritischen Belastungszonen und Dichtflächen.
CMM 3D-Dimensionalisierung
Komplexe Motorhalterungen und EV-Gehäuse erfordern eine Wiederholgenauigkeit im Mikronbereich. Wir verwenden mehrachsige Brückenkoordinatenmessmaschinen (CMM) und laseroptische Scanner, um die Echtzeitteile mit 3D-CAD-Modellen abzugleichen. Für Dünnwandgeometrien und komplexe Geometrien erreichen wir engste geometrische Toleranzen (GD&T), was unserer Vorgehensweise ähnelt Aluminium-Investitionsguss enge Toleranzen.
| Prüfmethoden | Zieldefekt / Kennzahl | Automobilanwendung |
|---|---|---|
| Industrie-CT-Scanning | Interne Gasporosität & Schrumpfung | EV-Motorengehäuse, Bremskolben |
| 3D CMM Abtastung | Wahre Position, Ebenheit, Konzentricität | Getriebegehäuse, Zylinderblock |
| Spektralanalyse | Legierungszusammensetzung & Verunreinigungen | A380, A356 und duktiles Eisengussguß |
| Hydrostatischer Lecktest | Druckdichtheit & Mikroporosität | Kühlmantel, Batteriewannen |
Porosität, Kalte Naht, Schrumpfanalysen
Wir fangen nicht nur Defekte auf; wir eliminieren ihre Urheber durch Strömungssimulation und aktive Formverstellungsmaßnahmen: Gasporosität: Gesteuert durch Vakuum-Gusverfahren, rotierendes Entgasen und optimierte Schieber-/Destillationsöffnungen. Kalte Nähte & Fehlgüsse: Durch Optimierung der Metallflussraten, der Formen-Vorheizung und des thermischen Gleichgewichts gelöst. Schwindungshöhlen: Verhindert durch modellierte gerichtete Erstarrung, optimierte Kühlplatzierung und ausgewogenen Intensivierungsdruck.
Wie man den richtigen Casting-Automobilhersteller auswählt
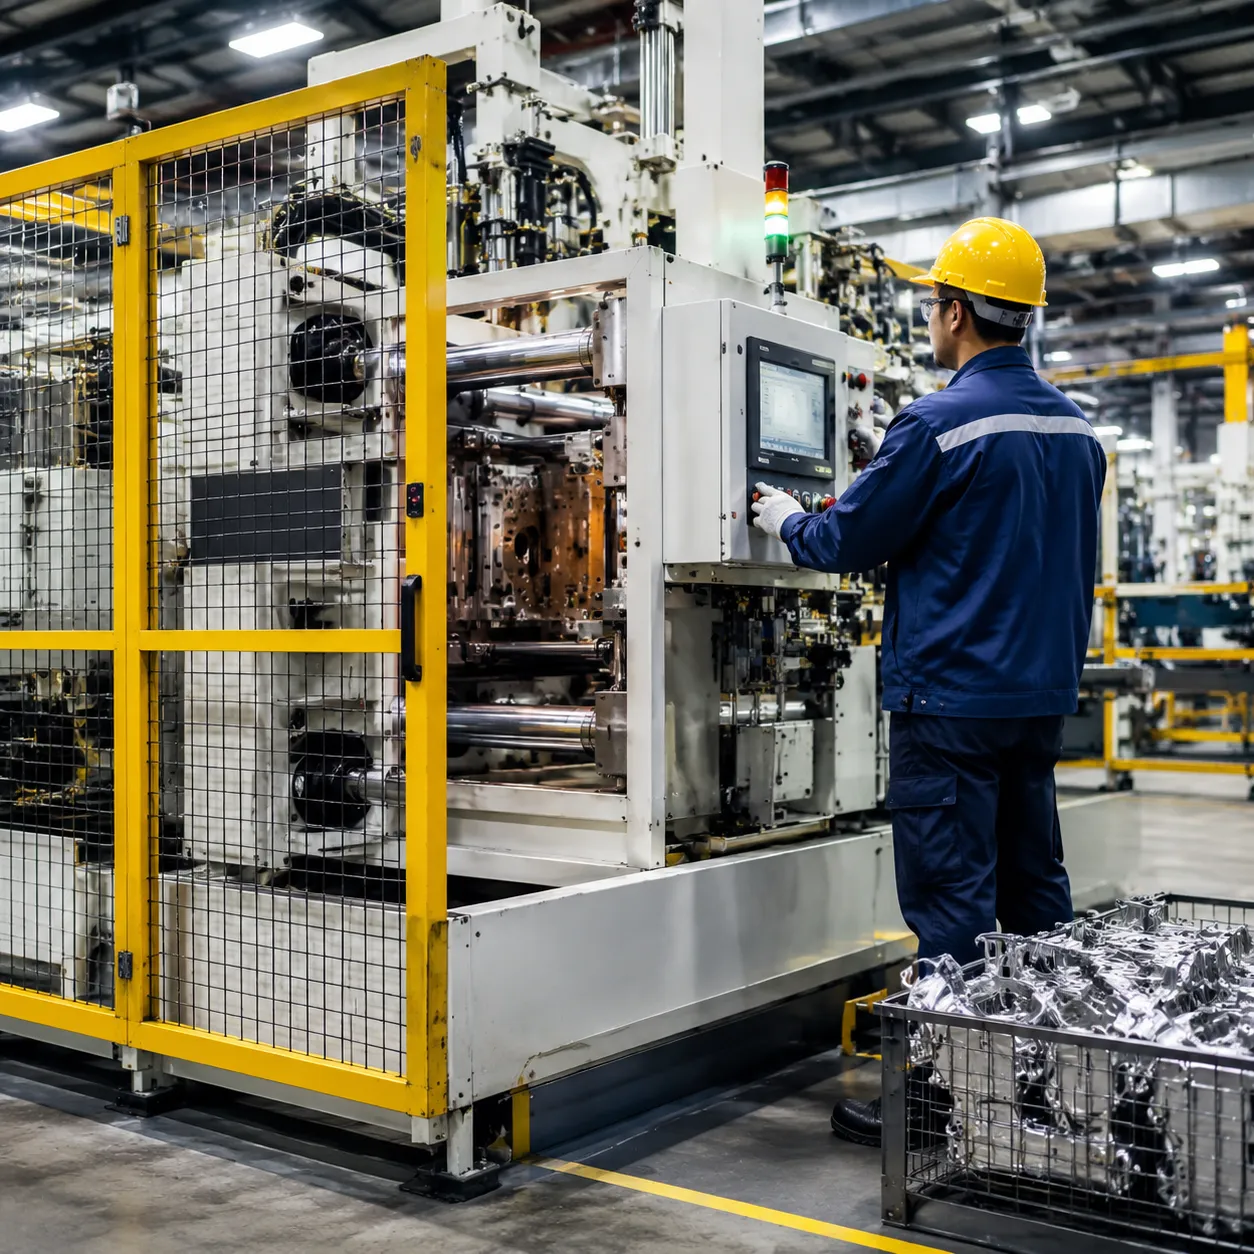
Die Wahl eines Fertigungspartners für Automobil-Guss beeinflusst direkt Ihren Produktionszeitplan, die Bauteilintegrität und die Gesamtkosten pro Einheit. Wir bewerten Casting-Automobilpartner basierend auf deren direkte Ingenieurskapazitäten, Maschinenflotten-Reichweite, Materialkontrollen und allgemeine Lieferkettenzuverlässigkeit.
Eigene Formenkonstruktion und schnelle Prototypen-Entnahmekapazitäten
Ein kompetenter Guss-Partner übernimmt Werkzeugkonstruktion, Strömungssimulation der Form (MAGMA/AnyCasting) und Werkzeugherstellung unter einem Dach. Eigenständiger Formenbau reduziert Ingenieursprüfungs-Schleifen und verhindert teure Draht- bzw. Druckguss-Modifikationen später.
- Formfluss-Simulation: Identifiziert Gating-Probleme, Cold Shuts und Luftfallen, bevor Stahl geschnitten wird.
- Schnell-Lauf-Tooling: Dedizierte Probenzellen liefern präzise Gussteile-Prototypen und Engineering Validierungseinheiten in Wochen statt Monaten.
- Design for Manufacturability (DFM): Direktes Feedback zu Entwurfskanten, Wanddickenübergängen und Teilungslinien zur Optimierung der Gussentwicklung im Hochvolumenbereich.
Hochlast-Giessmaschine-Kapazität und Skalierbarkeit
Automobilkomponenten variieren von kleinen Sensorhalterungen bis hin zu massiven strukturellen Batterie-Rahmen. Wir passen Ihre Teilegeometrie an die richtige Maschinenklemmekraft an, um dimensionsstabile Ergebnisse zu gewährleisten und Gratbildung zu verhindern:
- Mittlere Tonnage (500T – 1.600T): Ideal für Halterungen, Ölpfannen, Getriebeabdeckungen und Wasserpumpegehäuse.
- Große Tonnage (2.000T – 4.500T+): Für EV-Motorrahmen, Stoßdämpfer-Trägersysteme, Unterrahmen und integrierte Strukturgussbauteile entwickelt.
- Automatisierte Zellen: Integrierte Roboterextraktion, automatisches Die-Sprühen und Inline-Abschneiden garantieren Wiederholbarkeit von Zyklus zu Zyklus während der Gussproduktion.
Vollständige Materialprüfberichte (MTR) und Validierung der chemischen Spektralanalyse
Die Materialzusammensetzung bestimmt direkt die strukturelle Leistung und Craschsicherheit. Zuverlässige Gussautomatisierungsanbieter überprüfen jede Charge:
- Optische Emissionsspektrometrie (OES): Überprüft die chemische Legierungszusammensetzung (z. B. Silizium-, Magnesium- und Eisenverhältnisse) vor dem Gießen.
- MTR-Dokumentation: Zertifizierbare Chargenrückverfolgbarkeit mit Zugfestigkeit, Streckgrenze und Dehnung in Prozent.
- Entgasung und Schmelzreinigung: Kontinuierliche Rotationsentgasung und Flussmittelbehandlungen zur Minimierung innerer Oxidinclusions.
Automotive Partner Evaluation Matrix
| Evaluationsfaktor | Mindestanforderung | Idealer Partner Benchmark |
|---|---|---|
| Werkzeugbau & Proben | Ausgelagertes Formenbau | Eigenes Werkzeugbauwerk mit 3-Wochen-Rapid-Prototypen-Lieferung |
| Ausrüstungsflotte | Standard manuelle/halbautomatische Zellen | Vollautomatisierte 500T bis 4.500T HPDC- und LPDC-Zellen |
| Qualitätsvalidierung | Visuelle Prüfung und CMM-Prüfung | Eigenes 3D-CT-Scan, Echtzeit-Röntgen, OES-Spektrometrie |
| Qualitätssysteme | ISO 9001 Zertifizierung | Vollständige IATF 16949 Automotive Zertifizierung mit PPAP Level 3 |
| Logistik & Lieferung | Standard regionaler Versand | Globale Lagerhaltung, Sicherheitsbestand-Management und Just-in-Time Lieferung |
Total Cost of Ownership, Lieferzeiten und Globale Logistikunterstützung
Der Stückpreis ist nur ein Teil der Gleichung. Wir bewerten die Gesamtkosten des Eigentums (TCO) über die Lebensdauer des Werkzeugs, Bearbeitungszyklen, Ausschussraten und Versandpläne:
- Die Lebensdauer: Hochwertige Press- und Stanzstähle (H13, Dievar) mit Premium-Oberflächenbeschichtungen verlängern die Formlebensdauer über 100.000 Stiche.
- Nachbearbeitungsoperationen: Vollständig integrierte CNC-Bearbeitung, Reinigung und Dichtheitsprüfung reduzieren Transportunstände und Handhabungsschäden.
- Lieferkettenkontinuität: Klare Inventar-Pufferung, exportkonforme Verpackung und etablierte Logistikwege verhindern Stillstände auf der Fertigungsebene.
Häufig gestellte Fragen zur Gussherstellung von Auto-Komponenten
Welche ist die kosteneffizienteste Gussmethode für Massenausstoß von Fahrzeugen?
Für die groß angelegte Fahrzeugproduktion (über 20.000 Einheiten jährlich), Hochdruck-Druckguss (HPDC) bietet die niedrigsten Stückkosten. Sie liefert schnelle Zykluszeiten (30 bis 90 Sekunden), enge dimensionsbedingte Wiederholgenauigkeit und minimalen Ausschuss. Für komplexe Geometrien, dünnwandige Halterungen oder Spartenläufe mit niedriger Stückzahl, bei denen Werkzeugkosten schlank bleiben müssen, nutzt man professionelle Aluminium-Investitionsgussdiensten für Präzisionskomponenten liefert nahezu net-Zeformen mit minimalen sekundären Werkzeuge kosten.
Wie verhindern Sie Gasporosität in Aluminium-Autogusskomponenten?
Wir eliminieren Gas- und Schrumpfporosität durch vier primäre Produktionskontrollen: Radiale Entgasung: Durch Einführung von hochreinem Stickstoff oder Argon in die geschmolzene Legierung werden eingeschlossene Wasserstoff- und nichtmetallische Einschlüsse vor dem Gießen entfernt. Vakuumunterstützte Druckgussverfahren: Das Evakuieren der Luft aus der Gusshöhlung auf unter 50 mbar vor der Metallspritzung stoppt Gaseinschlüsse beim Hochgeschwindigkeitsbefüllen. Fluss-Simulations-Optimierung: Der Einsatz fortschrittlicher Mold-Flow-Software ermöglicht es uns, Angüsse, Überläufe und Abkühlungsschlitze in nicht-kritischen Belastungszonen zu positionieren. Squeeze Pin & Local Pressurization: Anwendung zielgerichteter hydraulischer Verpresspins während des Erstarrungsflusses zur Schrumpfungsprävention in schweren Bereichen.
Was ist der Standardtoleranzbereich für präzisionsbearbeitete Auto-Gussstücke?
Gusste Abmessungen folgen den standard international gültigen Gussklassen, während nach dem Guss CNC-Bearbeitung kritische Schnittstellen zu luft- und Raumfahrt-toleranzen führt:
| Prozessphase | Standardtoleranzbereich | Typische Anwendung |
|---|---|---|
| Roh-DDG-Guss (As-Cast) | ISO 8062-3 DGT Grad CT4 – CT6 (±0,15 mm bis ±0,35 mm) | Nicht-kritische äußere Wände, Kühlkörper, Trägerlaschen |
| Rohes Sandgussstück (As-Cast) | ISO 8062-3 DGT Grad CT8 – CT10 (±0,80 mm bis ±1,50 mm) | Schwere Motorblockeisenblöcke, grobe Fahrwerksgehäuse |
| Präzisions-CNC-bearbeitete Gussteile | ±0,005 mm bis ±0,025 mm | Lagerbohrungen, O-Ring-Dichtungsrillen, fügungsflächen |
Für eine vollständige Aufschlüsselung von Legierungstoleranzen und Schrumpfquoten konsultieren Sie unser Leitfaden zur Präzisionsguss-Blei für Aluminium-Investitionsguss.
Wie vergleicht sich Gigacasting mit traditionellen mehrteiligen Stanzbaugruppen im Automobilbereich?
Gigacasting ersetzt 70 bis 100 gestanzte Blechelemente, Befestigungslaschen und Punktschweißverbindungen durch eine einzige, hochintegrale Aluminium-Strukturgusskomponente.
- Gewicht & Steifigkeit: Reduziert das Gewicht der Heckbodenstruktur um 10% bis 20% und erhöht gleichzeitig die Torsionssteifigkeit um bis zu 30%.
- Fabrikgröße: Eliminiert Hunderten von Punktschweißrobotern, reduziert die Grundfläche der Karosserielinie im Werk um grob 35%.
- Materialanforderungen: Benötigt spezialisierte nichtwärmebehandelte Tragwerksaluminiumlegierungen, um Verzug beim Entformen und Abschrecken zu vermeiden.
Welche Oberflächenbehandlungen sind am besten für Unterrahmen-Gussteile im Auto geeignet?
Unter dem Chassis befinden sich Komponenten, die starkem Straßenschotter, Wasser-Spritzern und korrosiven Enteisungsaltsalzen ausgesetzt sind. Wir wenden branchenbewährte Beschichtungen auf Basis der Grundmetallurgie an: Kathodische Tauchlackierung (E-Coat): Garantiert vollständige Abdeckung innerer komplexer Hohlräume mit einer einheitlichen Epoxidschicht von 15–25 µm, übertrifft 1.000 Stunden ASTM B117 Salznebelprüfung. Harteloxierung (Typ III): Ideal für Aluminium-Gelenke und -Lenkhebel, die eine hohe Oberflächenhärte (bis zu 60 HRc äquivalent) und Verschleißfestigkeit erfordern. Zink-Nickel (Zn-Ni) Beschichtung: Auf gegossenen duktilen Eisen-Bremssätteln und -Schwertern aufgetragen, um kathodischen Korrosionsschutz gegen hohe Betriebstemperaturen und Salzeinwirkung zu bieten. Harz-Imprägnierung: Versiegelt Mikroporosität in flüssigkeitsführenden Auto-Gussteilen, um eine 100%-Dichtheitsleistung unter hohem hydraulischem Druck zu garantieren.


 German
 English
 Russian