
14 сентября 2026 года
Открывайте надежные решения по литью для авто с долговечными материалами, точной инженерией и надежной производительностью для автомобильных применений
Основные детали литья и типичные применения в автомобилях
Мы проектируем и производим высокопроизводительные литые металлические компоненты, которые соответствуют строгим требованиям по долговечности, тепловому и механическому воздействию глобальных автомобильных платформ. От приводных агрегатов внутреннего сгорания до автомобилей будущего на аккумуляторной тяге, наши механические возможности литья обеспечивают структурную целостность, жесткие допуски по размерам и оптимальное снижение веса.
Блоки двигателей, головки цилиндров и впускные распределители
Мы производим высокопрочные литые элементы блока цилиндров и впускные коллекторы, спроектированные для выдерживания сильного давления в камере сгорания и быстрого теплового цикла. Блоки двигателей: Литые из плотного серого чугуна или легкого алюминия A356 с встроенными литыми вкладышами. Головки цилиндров: Сложные внутренние каналы охлаждения и камеры сгорания сформированы с помощью прецизионного создания сердечников для предотвращения теплового искажения. Впускные коллекторы: Гладкие внутренние воздушные трубопроводы, которые повышают объемную эффективность и снижают сопротивление потоку воздуха.
Корпуса коробки передач, корпуса сцепления и крышки дифференциала
Наши литья для силовой передачи выдерживают экстремальные моменты вращения и непрерывные вибрации, обеспечивая герметичность: Корпуса коробок передач: Тонкостенные, жесткие алюминиевые корпуса, разработанные для защиты сложных зубчатых передач. Корпуса сцепления: Высокая torsional rigidity (крутящие жесткости) для устранения смещения при резких изменениях нагрузки. Крышки дифференциала: Чугун литой и алюминиевые крышки, обеспечивающие защиту от ударов и превосходное рассеивание тепла для смазки зубчатых передач.
Шасси, поворотные кулаки подвески и рычаги управления
Для систем подвески, критичных по безопасности, мы сосредотачиваемся на прочности на усталость и сопротивлении ударам: Поворотные кулаки подвески (рулевые кулаки): Чугун литой и алюминиевые отливки с высокой пластичностью, оптимизированные для поглощения дорожных ударов. Рычаги управления: Монолитные литые конструкции, заменяющие сборные штампованные детали, уменьшают несущую массу и сложность сборки. Подрамники и Скобки: Высоконагрузочные структурные узлы, разработанные для поглощения энергии при столкновении.
Тормозные цилиндры, тормозные диски и ступицы колёс
Мы поставляем прочные, износостойкие компоненты безопасности: Тормозные цилиндры из чугуна: Спроектированы с высокой гидравлической жесткостью для поддержания равномерного давления тормозных колодок без деформации. Тормозные диски: Серый чугун отлично сочетается с высокой тепловой Dampening-способностью, что позволяет сопротивляться термическому растрескиванию и снижению эффективности торможения. Ступицы колёс: Прочности к усталости чугунные литые детали, способные нести устойчивые радиальные и осевые нагрузки на угол поворота.
Корпуса двигателей EV, Инверторные блоки и кожухи поддонов батарей
Наши специализированные Корпус двигателя EV (литьё) решения отвечают специфическим требованиям электрических приводов: Корпуса приводных двигателей: Интегрированные спиральные или кожуховые каналы охлаждения для непрерывного отвода тепла статора и ротора. Коробки инвертора и оболочки силовой электроники: Защищенные, герметичные литые алюминиевые крышки, обеспечивающие защиту EMI/RFI. Компоненты корпуса батареи: Крупноформатные, тонкостенные отливки, обеспечивающие высокую крутящую жёсткость и устойчивость к вторжению аккумуляторной сборки.
Матрица применения автомобиля
| Система автомобиля | Ключевые литые компоненты | Типичный сплав | Ключевая характеристика производительности |
|---|---|---|---|
| Трансмиссия | Блоки двигателей, головки, коллекторы | A356-T6, серый чугун | Тепловое циклирование сопротивления, высокая прочность на разрыве |
| Привод | Корпуса трансмиссии, кожухи дифференциалов | ADC12, алюминий A380 | Высокая жесткость на вес, герметичные масляные уплотнения |
| Шасси | Шатуны, рулевые рычаги, тяги | Дутолитый чугун (QT450/QT500), A356 | Высокая предел текучести, усталостная выносливость |
| Торможение | Калибры, вентилируемые диски | Сталь серого чугуна Class 30/35, ковкий чугун | Высокая теплопроводность, низкий износ роторов |
| Электромобильность | Корпус статора, крышки инвертора | AlSi10Mg, A380 | Интегрированные охлаждающие рубашки, уплотнение IP67/IP69K |
Основная технология литья для авто-производства
Выбор правильного механические возможности литья метод производства напрямую зависит от толщины стенки компонента, требований к текучим нагрузкам и объему производства. Мы используем пять основных методов литья, чтобы сбалансировать прочность, размерную точность и стоимость единицы. Для более широкого сравнения сплавов по этим методам ознакомьтесь с нашим Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке методами.
Высокоскоростное литье под большим давлением (HPDC) для тонкостенных алюминиевых деталей
Литье под высоким давлением заставляет расплавленный металл заполнять повторно используемые стальные формы под экстремальным давлением (обычно от 30 до 100 МПа). Лучшие области применения: Тонкостенные алюминиевые и магниевые компоненты, такие как корпуса трансмиссий, контейнеры для батарей EV и корпуса инверторов. Основные преимущества: Быстрое время цикла, гладкие поверхности (Ra 1,6–3,2 мкм) и возможность тонких стенок до 1,5 мм.
Литейная штамповка под низким давлением (LPDC) для высокоинтегрированных структурных компонентов
LPDC использует низкое газовое давление (обычно от 0,02 до 0,1 МПа), чтобы толкнуть расплавленный алюминий вверх в полость формы снизу. Лучшие области применения: Алюминиевые автомобильные колеса, шарнир подвески и рычаги управления. Основные преимущества: Ламинарное, невихревое заполнение формы предотвращает попадание газа и образование окиси, что обеспечивает плотные детали, полностью совместимые с термической обработкой T6.
Песчаная и смоляная литье под песок для тяжелых железных блоков
Песчаное литье остается отраслевым эталоном для тяжелых, сложных деталей из железа. В качестве специализированной производитель песчаного литья для нестандартных металлических деталей, мы осуществляем массовые партии литья железа с устойчивой размерной повторяемостью. Лучшие области применения: Блоки цилиндров двигателей, головки цилиндров дизельных двигателей, редукторы и ступицы грузовой техники. Основные преимущества: Низкие затраты на оснастку, отличная демпфирующая способность при литье чугуна и практически неограниченные максимальные размеры деталей.
Инвестиционная точная литье (lost-wax) для сложных стальных кронштейнов и турбонагнетателей
Инвестиционная литье (процесс потерянной wax) обеспечивает исключительную размерную повторяемость и сложную геометрию для сплавов с высокими температурами расплава. Лучшие области применения: Корпуса турбонагнетателей, выпускные коллектора и прочные кронштейны подвески. Основные преимущества: Возможность приближенного к чистовому формообразования исключает массивную обработку на износостойких и жаростойких нержавеющих и легированных сталях.
Гравитационная литье под давлением (постоянная форма) для плотных гидравлических деталей
Расплавленный металл заполняет повторно используемые металлические формы исключительно под действием силы тяжести. Лучшие области применения: Гидравлические цилиндры тормозной системы, корпусы клапанов ABS и корпуса гидравлических рулевых насосов. Основные преимущества: Густая зернистая микроструктура, минимальная пористость и превосходная герметичность под давлением без высокого изнашивания штамповых форм HPDC.
Обзор сравнения процессов
| Процесс литья | Наиболее подходимые типы компонентов | Типичный набор материалов | Ключевые преимущества |
|---|---|---|---|
| HPDC | Тонкостенные корпуса, крышки для электромобилей | A380, ADC12, AlSi9Cu3 | Высокая производственная скорость и точность по форме |
| LPDC | Структурные шарнирные кулаки, дисковые колеса | A356, A357 (обработывают T6) | Низкая пористость и высокая прочность на растяжение |
| Песчаное литье | Тяжёлые блоки двигателя, коробки передач | Серый чугун (HT250), графитовый чугун (QT500) | Низкая первоначальная стоимость инструментального оборудования и высокая массовая способность |
| Инвестиционное литье | turbochargers, сложные запирающие петли | Нержавеющая сталь, сталь 4140, Inconel | Высокотемпературная стойкость и сложная деталировка |
| Литейный процесс Gravity Die | Калины тормозные механизмы, клапаны для жидкости | A356, латунь, бронза | Отличная герметичность гидравлического давления |
Основные металлы сплавов, используемые в литье автокомпонентов
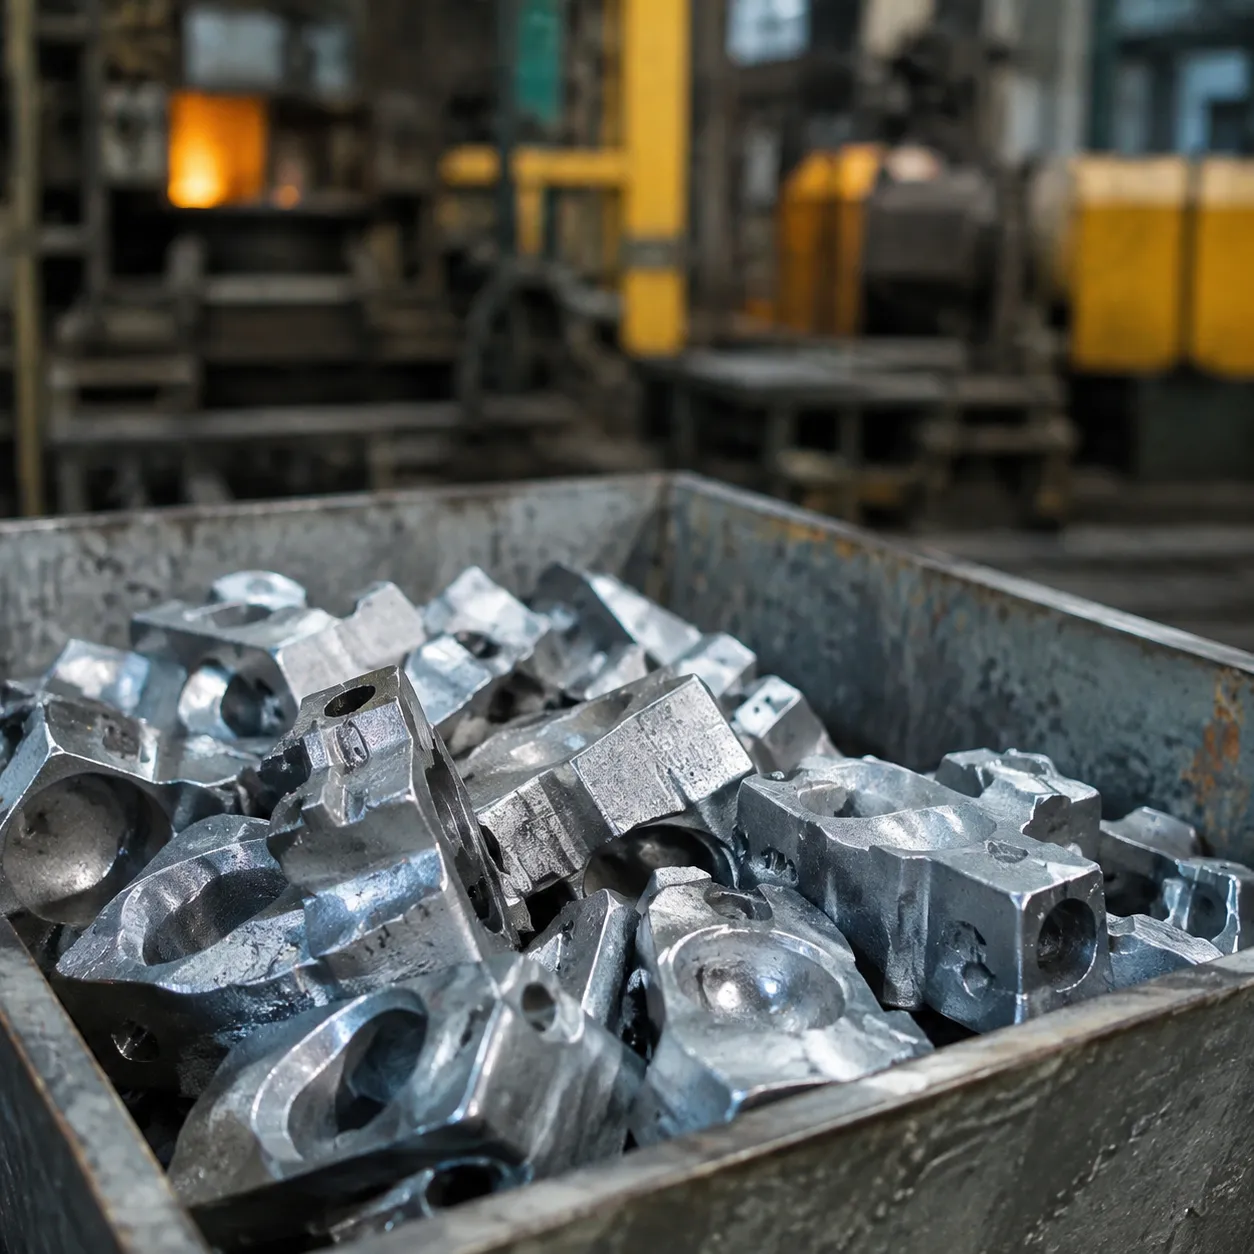
Выбор правильного сплава — самый критический шаг в механические возможности литья производстве. Мы балансируем прочность, тепловую характеристику, коррозионную стойкость и общую массу автомобиля, чтобы поставлять компоненты, соответствующие строгим требованиям безопасности автомобилей, при этом оптимизируя производственные затраты.
+------------------+-----------------------+------------------------------------------+ | Группа сплавов | Распространённые grades | Основные автомобильные применения | +------------------+-----------------------+------------------------------------------+ | Алюминий | A380, A356-T6, ADC12 | Корпуса моторов, корзины батарей, шарниры | | Литейный чугун | Серый чугун, графитовый | Блоки двигателей, тормозные барабаны, ротора | | Магний | AZ91D, AM60B | Швы поперечных балок, каркасы рулевого управления | | Литая сталь | Углеродистая и легированная сталь | Шайбы привода, корпуса турбонагнетателей | +------------------+-----------------------+------------------------------------------+
Сплавы алюминия (A380, A356, ADC12) для снижения массы автомобиля
Алюминий остается нашим базовым материалом для автомобильной литьевой легковесности проектов. A380 & ADC12: Эти сплавы с высокой текучестью превосходны в литье под давлением, обеспечивая отличную размерную стабильность и теплопроводность для корпусов коробок передач, кронштейнов и крыш инверторов. A356 (литейная заготовка A356 T6): Термически обработленный A356 обеспечивает превосходную прочность на разрыв и удлинение, что делает его идеальным для компонентов рамы, критичных для безопасности, ступиц рулевой колонны и колесных дисков.
Ковалентная и серый чугун для износостойкости и демпфирования вибраций
Когда требуется высокая износостойкость, теплоемкость и шумоподавление, чугун обеспечивает непревзойденную долговечность. Серый чугун: Выдающееся подавление вибраций и теплоотдача делают его стандартным выбором для блоков цилиндров двигателя и тормозных дисков. Кованый чугун для автозапчастей: Шаровидная графитовая структура придает кованному чугуна более высокую прочность на растяжение и усталостную прочность, идеально подходит для тяжёлых рычагов подвески, блоков дифференциала и гидравлических тормозных суппортов.
Магниевые сплавы (AZ91D, AM60B) для ультрайстранительного приборного отсека
Для экстремального снижения массы в interior и применениях к корпусу, магниевые сплавы предлагают наивысшее отношение прочности к весу среди конструкционных металлов. AZ91D: Высокая жесткость и отличная литейность для балок приборной панели и корпусов электронно‑контрольных узлов (ECU). AM60B: Улучшенная пластичность и энергия поглощения, широко используются для арматуры рулевого колеса и каркасов сидений для максимальной защиты пассажиров при аварии.
Литые углеродистые и легированные стали для высоконагруженного оборудования трансмиссии
Зоны с высокой нагрузкой в автомобильной части требуют высокой предельной прочности и ударной вязкости литых сталей. Мы проектируем прецизионные компоненты трансмиссии, соединения подвески и крышки турбонагнетателей, используя углеродистую сталь и адаптированные легированные составы. Для специализированных высокотемпературных выхлопных и коррозионностойких узлов мы применяем литьевых нержавеющих сталей кастовых сплавов и марок чтобы гарантировать структурную целостность при экстремальных эксплуатационных циклах.
Почему Casting Auto Solutions продвигает инновации в EV и снижении веса
Быстрый переход к электромобилям требует более умного структурного дизайна и агрессивного снижения массы. Мы проектируем и поставляем высокопроизводительные механические возможности литья компоненты, которые исключают лишнюю массу автомобиля, повышают эффективность батареи и оптимизируют сборочные линии. Современные технологии литья позволяют строить сложные, легкие структуры, которые традиционная металлоформовка не может соперничать.
Снижение веса для увеличения запаса хода EV
Каждый килограмм, с которого удаётся освободиться, прямо приводит к увеличению пробега на батарее. Путём автомобильной литьевой легковесности использования высокопрочных алюминиевых и магниевых сплавов мы устраняем паразитный вес, сохраняя механическую прочность: Снижение веса на кромке локального обода: Замена тяжелых многокомпонентных стальных штампованных деталей единым литым алюминиевым конструкциям снижает общий вес автомобиля до 30%–40%. Оптимизированная толщина стенки: Высокое давление автозапчасти вакуумной литьем под давлением позволяют варьировать дизайн стенок, размещая прочность там, где нагрузки сосредоточены, и уменьшая толщину в несущественных районах. Большая полезная нагрузка и запас хода: Уменьшение массы автомобиля улучшает ускорение, сокращает тормозной путь и обеспечивает больше километров на киловатт-час.
Gigacasting и Mega-Casting вместо мультидетальных сварных узлов
Мега литье гига-литиевая технология в автомобилестроении технология меняет архитектуру корпусов современных автомобилей. Применяя литейные машины большой тоннажности (6 000Т–12 000Т+), мы консолидируем целые участки нижнего корпуса в единые монолитные литые конструкции: Упрощение сборки: Заменяет более 70 отдельных штампованных и сварных деталей из листового металла одной задней или передней нижней коренной частью Casting. Экономия инструментов и труда: Крайне сокращает количество роботов-узлы для сборки, исключает точечную сварку и уменьшает занимаемую площадь на заводе. Повторяемость размеров: Исключает накопленные допуски сварки для согласованной установки шасси.
Оптимизация теплопроводности для охлаждения батарей и моторов в корпусах охлаждающих кожухов
Электромоторные приводы требуют точного терморегулирования, чтобы избежать деградации и поддерживать пик эффективности. Наши Корпус двигателя EV (литьё) решения характеризуются тонкостенными интегрированными водяными кожухами и каналами охлаждения статоров: Высокая теплопроводность: Литейные сплавы, разработанные для высокой теплопроводности, быстро отводят тепло от статоров и электроники инвертора. Плавные тракты охлаждения: Каналы охлаждения, отформованные в виде отливки, устраняют внешние шланги, фитинги и потенциальные точки утечки в жидкостных контурах охлаждения. Компактная компоновка: Интегрирует монтажные скобы, крепления жгутов проводов и порты охлаждения в единую форму литья.
Улучшенная структурная стойкость к авариям и torsional rigidity
Безопасность в архитектурах электромобилей зависит от того, насколько хорошо структурные отливки управляют энергией при ударе. При анализе сравнение ковки и литья по прочности и стоимости, современная высокая целостность шасси-структурные отливки обеспечивают оптимальный баланс пределa текучести, удлинения и быстрой масштабируемости.
| Показатель эффективности | Традиционная сборка из нескольких сварных деталей | Отдельностоящая конструкция авто из одного литья |
|---|---|---|
| Крутящий момент сопротивления | Ниже (зависит от целостности точечной сварки) | До 351ТС3Т выше непрерывной жесткости |
| Поглощение энергии при столкновении | Риск расхождения сварного шва при ударе | Контролируемая деформация за счет литейных сплавов с пластичной деформацией |
| Число деталей на подсборку | 50 – 100 отдельных частей | 1 интегрированный структурный компонент |
| Риск утечки (циклы охлаждения) | Высокий (несколько герметичных соединений) | Ноль (бесшовные литые каналы) |
Используя вакуумно-ассистированную литую под высоким давлением и специальные термообработки T6, мы поставляем коробки для ударной защиты с высокой пластичностью, ударные опоры и узлы рам батарей, которые поглощают сильные столкновительные усилия без трещин.
Послелитейная отделка и точение на станках с числовым управлением для деталей из литья
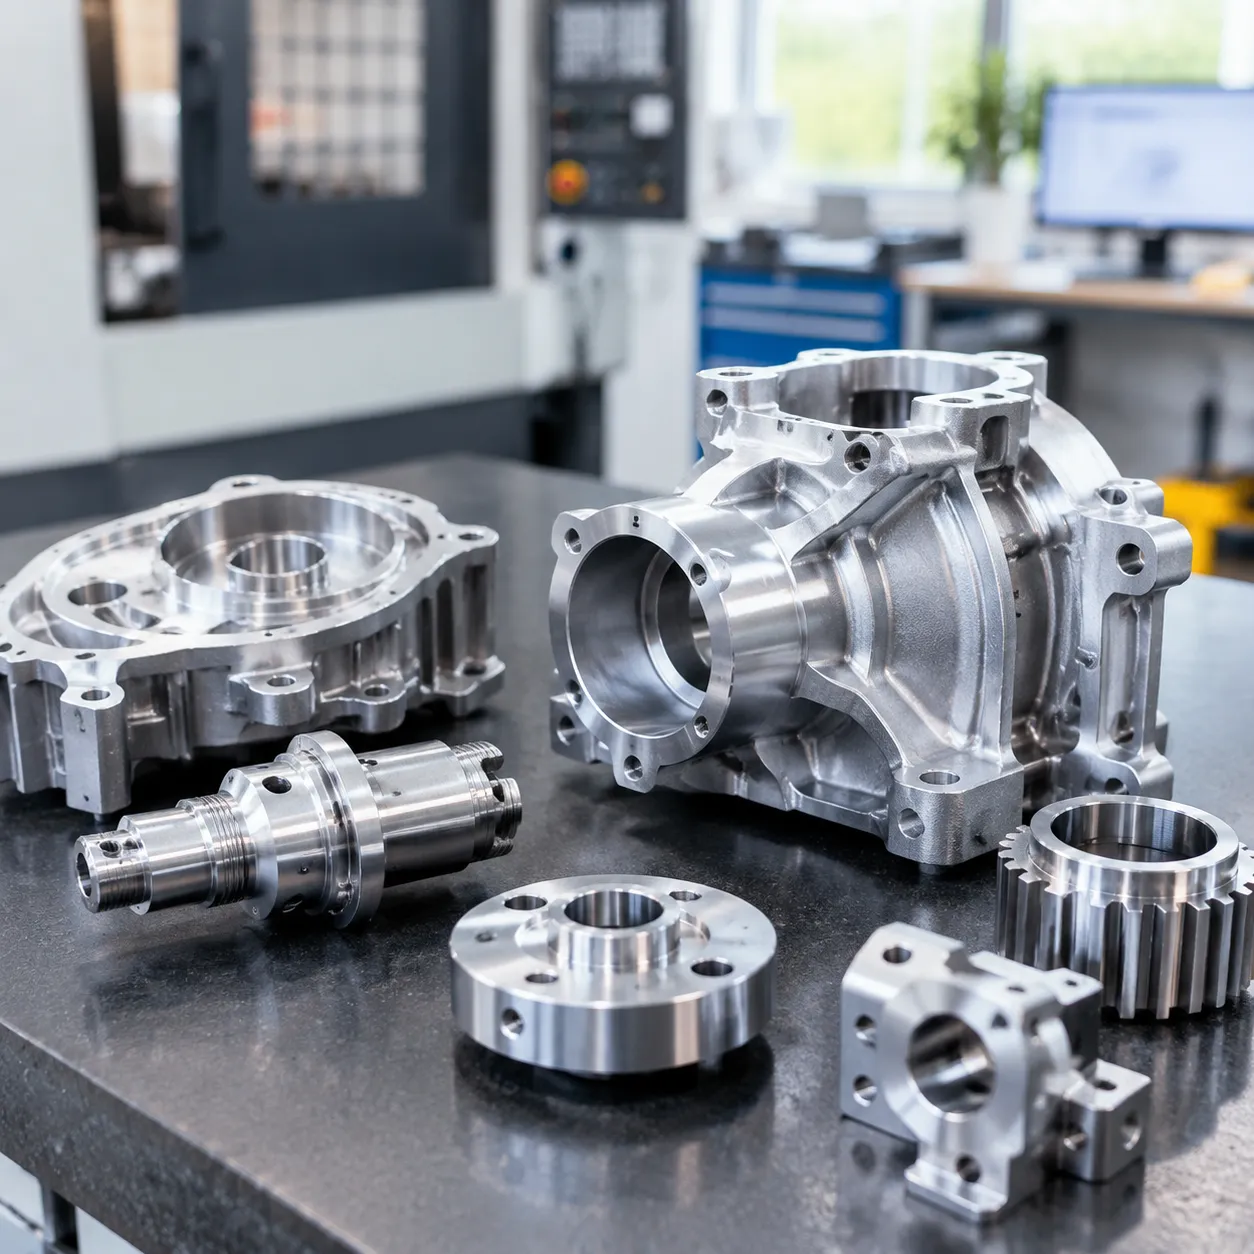
Сырьевые литые узлы требуют специальной доводки для соответствия точным автомобильным размерным и структурным спецификациям. Мы совмещаем высокоскоростные автоматизированные вторичные операции с строгим контролем процессов, чтобы превратить сырьё из литья в детали, готовые к сборке.
Многоосевая обработка на ЧПУ: фрезерование, токарная обработка и сверление
Критические поверхности крепления, бурты подшипников и гидравлические порты требуют размерной точности, которую одна литье не может обеспечить. Строгие допуски: Мы выполняем 4-осьевое и 5-осьевое фрезерование на ЧПУ, прецизионное сверление и токарную обработку с допуском до ±0.005 мм. Сложные геометрии: Многоосевые сборки позволяют обрабатывать глубокие полости масляных магистралей, порты для датчиков и канавки под уплотнительное кольцо в одной зажимной заготовке, чтобы поддержать истинное геометрическое выравнивание. Интегрированные рабочие процессы: Сочетание точного литья и ЧПУ-машного сокращает время цикла и устраняет вариации при обработке деталей.
Процессы термической обработки для механической прочности
Мы применяем специальные термические обработки для модификации внутренней микроструктуры наших штампованных автомобильных компонентов, оптимизируя баланс между твердостью и пластичностью: Решение T6 и искусственное старение: значительно повышает предел текучести и сопротивление усталости для таких несущих элементов, как рычаги подвески и шарнир рулевой тяги. Обработка T5: обеспечивает dimensional stability и умеренное увеличение прочности непосредственно после освобождения формы без искажений из-за водяного охлаждения. Снятие остаточных напряжений: Удаление внутренних остаточных напряжений из блоков серого чугуна и крышек алюминиевых отливок под высоким давлением, чтобы предотвратить деформацию при тяжелой ЧПУ обработке.
Поверхностная обработка и антикоррозийная отделка
Внешние поверхности должны противостоять сколам камней, дорожной соли и экстремальным температурам под капотом. Очистка пескоструйная: Автоматическая пескоструйная обработка стальным дробью и мелким песком удаляют линии раздела, снимают остаточную окись и обеспечивают однородную матовую текстуру поверхности. Защитные покрытия: Мы применяем электрофорезное осаждение (E-покрытие), порошковое покрытие и анодирование, чтобы превзойти стандарт коррозионной стойкости нейтрального смазочного раствора сроком 1 000 часов по OEM.
Вакуумная пропитка смолой для герметичности
Микропористость может подорвать способность автоактам к переносу жидкости и удержанию давления. Мы используем глубокий вакуум и пропитку смолами под высоким давлением, чтобы запечатать микрообъемы в блоках двигателей, водяных рубашках электродвигателей и тормозных цилиндрах. Этот чистый термосетовый полимерный процесс обеспечивает абсолютную герметичность до номинальных гидравлических уровней без влияния на критические допуски обработки.
Контроль качества и предотвращение дефектов при литье автоинструмента
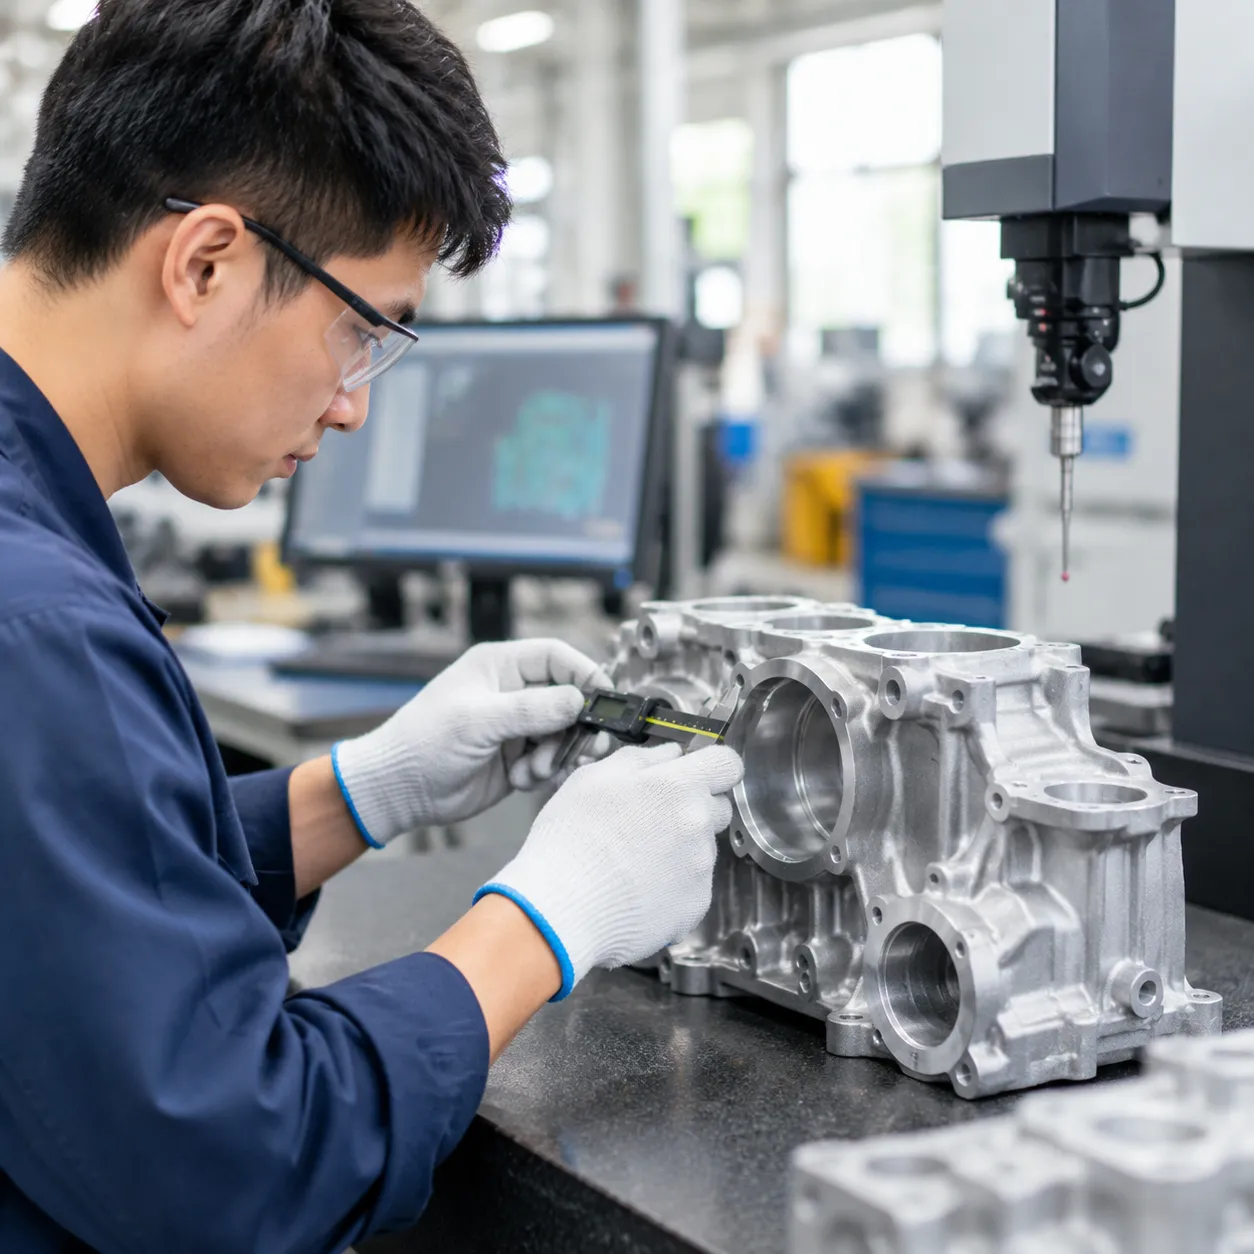
Стабильная безопасность автомобиля полностью зависит от строгого контроля качества на каждом этапе механические возможности литья производства. Мы устраняем внутренние дефекты и дрейф размеров до попадания любой детали на конвейер, сочетая полную прослеживаемость с передовыми протоколами тестирования.
Соответствие IATF 16949 в области автомобильного менеджмента качества
Мы строим весь наш процесс литья рабочий процесс вокруг строгих стандартов IATF 16949 для авто литья изделий. От спектрометрии расплава сырья до финальной упаковки каждая партия полностью документируется. Документация уровня PPAP 3 и контрольные планы для всех производственных запусков. Мониторинг параметров процесса в реальном времени (температура расплава, скорость впрыска, давление в форме). Полная прослеживаемость партий привязана напрямую к плавкам сырья.
Рентген, промышленная компьютерная томография и НКТ
Подповерхностная целостность критически важна для герметичных оболочек и структурных шарниров. Наши инспекции дефектов литья для автомобильной отрасли используют комплексное неразрушающее тестирование (NDT) для проверки внутреннего состояния: Цифровой рентген и 3D-CT сканирование: Обнаруживает скрытые воздушные поры, включения и внутреннее истончение стенок. Ультразвуковое испытание (UT): Проверяет толщину стенок и прочность сцепления на тяжелых чугунных и стальных литых деталях. Флуоресцентное инспектирование проникающим способом (FPI): Обнаруживает микротрещины в критических зонах напряжения и уплотнительных поверхностях.
3D-визуализация измерений CMM
Сложные кронштейны двигателей и корпуса EV требуют микронной повторяемости. Мы используем многоосевые мостовые координатно-измерительные машины (CMM) и лазерные оптические сканеры для сопоставления реальных деталей с 3D CAD-моделями в реальном времени. Для тонкостенных геометрий и сложных форм обеспечение строгих геометрических допусков (GD&T) отражает наш подход в точных допусках литья из алюминиевого сплава.
| Метод инспекции | Целевые дефекты / Метрика | Автомобильное применение |
|---|---|---|
| Промышленная компьютерная томография | Внутренние газовые поры и усадка | Корпуса двигателей EV, тормозные суппорта |
| 3D-пробирование CMM | Истинная позиция, плоскостность, соосность | Корпуса передач, цилиндры двигателей |
| Спектральный анализ | Состав и примеси сплавов | Лики melts A380, A356 и ковко- чугун |
| Гидростатическое испытание на утечки | Герметичность и микропористость | Кожухи охлаждения, подносы для аккумуляторных батарей |
Пористость, холодный зазор и дефекты усадки
Мы не просто ловим дефекты; устраняем их корневые причины посредством моделирования потока и активной регулировки формы: Газовая пористость: Контролируется вакуум‑ассистированной литьём под давлением, ротационным удалением газов и оптимизированными каналами подачи. Холодные стыки и несрабатывания: Решается за счёт оптимизации скоростей течения металла, предварительного нагрева формы и термического баланса. Усадочные полости: Профилактика через моделирование направленной кристаллизации, оптимизацию размещения охлаждающих элементов и сбалансированное усиление давления.
Как выбрать подходящего партнёра по автоотливке и производству
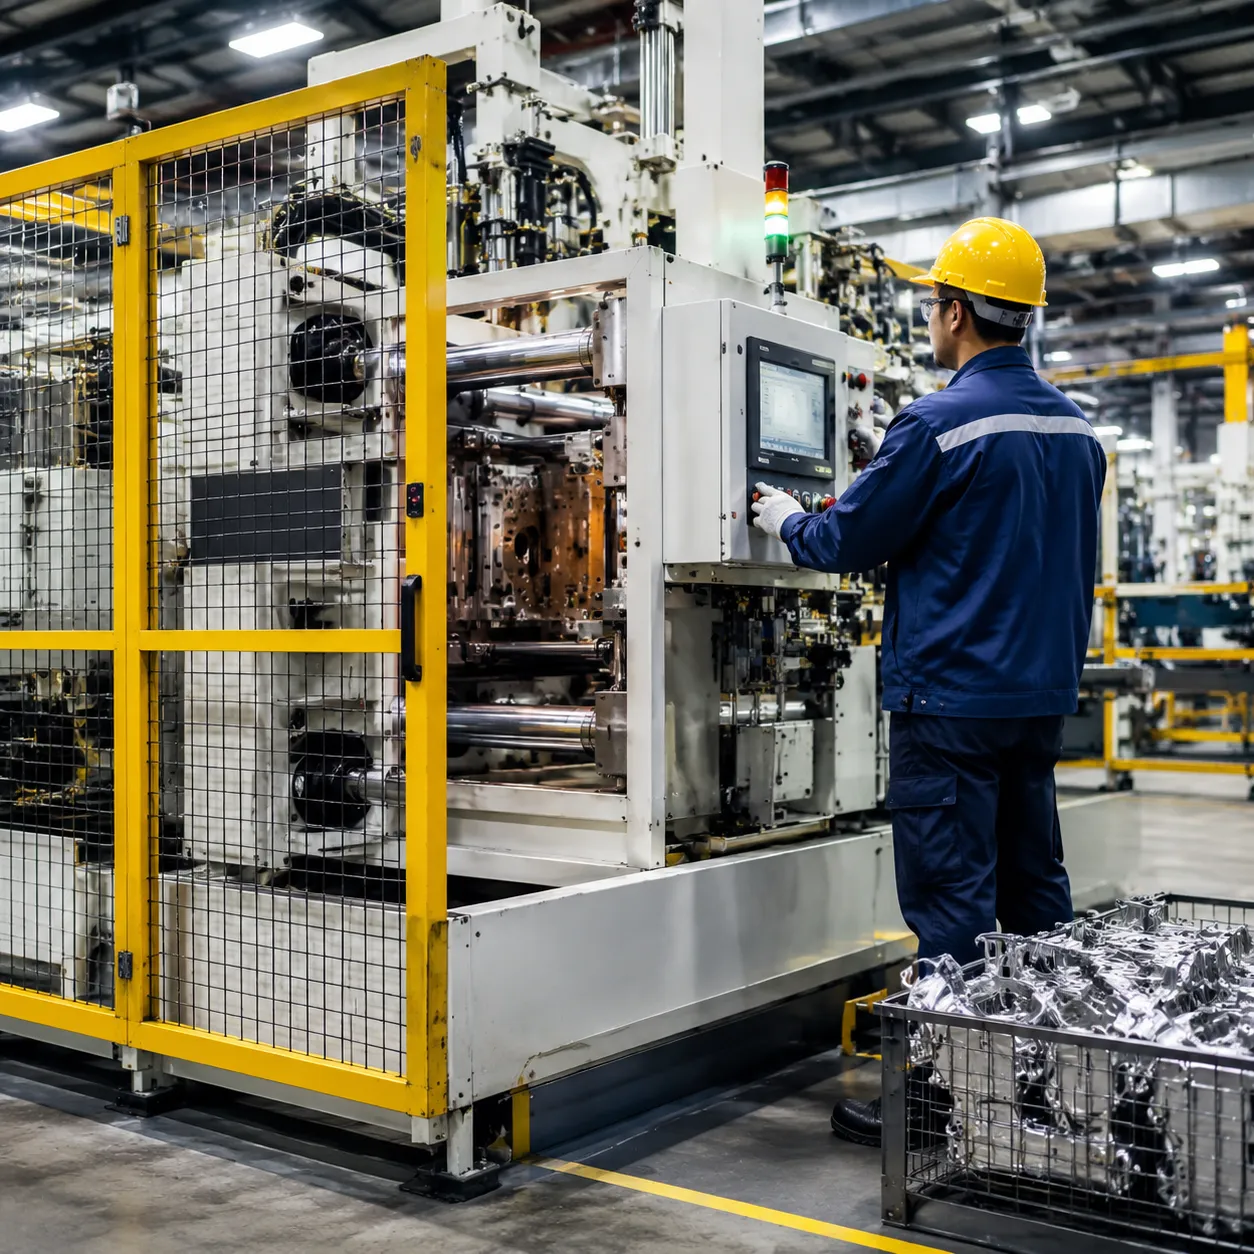
Выбор производственного партнера для литья под давлением в автомобильной промышленности напрямую влияет на сроки производства, целостность деталей и итоговую стоимость единицы. Мы оцениваем партнеров по литью на основе их прямых инженерных возможностей, диапазона машинного флота, контроля материалов и общей надёжности цепочки поставок.
Внутреннее проектирование форм и возможности быстрого прототипирования
Компетентный партнер по литью обеспечивает проектирование инструментов, симуляцию потока форм (MAGMA/AnyCasting) и изготовление оснастки под одной крышей. Внутреннее производство форм сокращает циклы инженерных изменений и предотвращает дорогостоящие модификации штамповых деталей позже.
- Mold Flow Simulation: Идентифицирует проблемы с расплавлением, холодные стыки и воздушные зазоры до резки стали.
- Быстрая оснастка: Выделенные ячейки для образцов обеспечивают точные образцы литья и инженерию валидационные образцы за недели, а не за месяцы.
- Проектирование под изготовление (DFM): Непосредственная обратная связь по углам набора, переходам толстой стены и линиям раздела для оптимизации разработки штамповки в больших объемах.
Вместимость и масштабируемость высокотоннажной штамповки под давлением
Автомобильные компоненты варьируются от небольших крепежных скоб до массивных структурных лотков для батарей. Мы подбираем геометрию детали к правильной силе зажима машины для обеспечения размерной стабильности и предотвращения образование заусоров:
- Средняя тоннажность (500–1 600 т): Идеально подходят для скоб, масляных поддонов, крышок коробки передач и корпусов вакуумных насосов.
- Большая тоннажность (2 000–4 500 т и более): Энжиниринг для рам двигателей EV, опор амортизаторов, подрамников и интегрированных конструкционных отливок.
- Автоматизированные клетки: Интегрированное извлечение робототехникой, автоматическое распыление штампов и онлайн обрезка обеспечивают повторяемость цикла к циклу в производстве литья.
Полные отчеты о тестировании материалов (MTR) и валидация химического спектра
Химический состав материала напрямую определяет структурную прочность и устойчивость к ударам. Надежные поставщики литья для автопрома проводят проверку каждого плавления:
- Оптическая эмиссионная спектрометрия (OES): Проверяет химическую формулу сплава (например, соотношения кремния, магния, железа) до литья.
- Документация MTR: Заверенная многосерийная прослеживаемость, показывающая предел прочности на растяжение, предел текучести и удлинение.
- Дегазация и чистота расплава: Постоянная ротационная дегазация и обработки флюсами для минимизации внутренних оксидных включений.
Матрица оценки автомобильного партнера
| Критерий оценки | Минимальные требования | Идеальный партнёр Benchmark |
|---|---|---|
| Инструментальная база и отбор образцов | Аутсорсинг формовки | Внутренний инструментальный цех с доставкой прототипа за 3 недели |
| Флот оборудования | Стандартные ручные/полуавтоматические рабочие клетки | Полностью автоматизированные клетки HPDC и LPDC от 500 т до 4500 т |
| Контроль качества | Визуальная инспекция и координатно-измерительная машины (КИМ) | Внутреннее 3D CT-сканирование, рентген в реальном времени, ОЭС-спектрометрия |
| Системы качества | Сертификация ISO 9001 | Полная сертификация IATF 16949 для автомобильной отрасли с PPAP Level 3 |
| Логистика и доставка | Стандартная региональная доставка | Глобальный складской запас, управление резервами безопасности и доставка по принципу JIT |
Полная стоимость владения, сроки поставки и поддержка глобальной логистики
Цена за единицу — лишь часть уравнения. Мы оцениваем общую стоимость владения (TCO) на протяжении срока службы инструмента, времен обработки, уровней брака и графиков доставки:
- Долговечность формы/пресс-матрицы: Стали для штампов высокого класса (H13, Dievar) с премиальными покрытиями поверхности продлевают срок службы формы более чем на 100 000 ударов.
- Вторичные операции: Полная интеграция ЧПУ-машиности, мытья и проверки на утечки снижает количество точек соприкосновения при транспортировке и повреждений при обработке.
- Непрерывность цепочки поставок: Четкое резервирование запасов, экспортно-совместимая упаковка и устоявшиеся логистические маршруты предотвращают остановки на фабрике.
Часто задаваемые вопросы о литье автозапчастей
Какой метод литья с наименьшими затратами является наиболее экономичным для массового производства?
Для крупномасштабного изготовления транспортных средств (свыше 20 000 единиц в год), лезвозой литейной литой под давлением (HPDC) предлагает наименьшую себестоимость детали. Он обеспечивает быстрые циклы (от 30 до 90 секунд), строгую повторяемость размеров и минимальные отходы. Для сложной геометрии, тонкостенных кронштейнов или меньших партий по индивидуальному заказу, где затраты на оснастку должны быть сдержаны, использование профессионального услугами инвестиционного литья алюминия для прецизионных деталей производит близкие к конечному объему формы с минимальными затратами на вторичную оснастку.
Как предотвратить газовую пористость в алюминиевых отливках?
Мы устраняем газовую и усадочную пористость через четыре основных контроля производства: Роторное дегазация: Введение в расплав высокочистенного азота или аргона удаляет захваченный водород и неметаллические включения перед заливкой. Вакуумно-ассистированное литье под давлением: Удаление воздуха из полости литейной формы до менее 50 мбар перед вводом металла предотвращает захват газа при высокоскоростном заполнении. Оптимизация через модель потока: Использование передового программного обеспечения для моделирования течения пластмассы позволяет размещать каналы, переливники и вентиляционные отверстия в зонах, не связанных с критическими нагрузками. Сжимной штифт и локализованный нагнеток давлением: Применение целевых гидравлических сжимных штифтов во время затвердевания поддерживает поддерживающие тяжелые участки, склонные к усадке.
Каков стандартный диапазон допусков для прецизионно обработанных отливок под литье?
Габариты от литья соответствуют стандартам международной закупки литья, в то время как пост-литьевое ЧПУ-обработки обеспечивают критические интерфейсы под посадки космического уровня:
| Этап процесса | Стандартный диапазон допусков | Типичное применение |
|---|---|---|
| Сырой литьё под давлением (как литое) | ISO 8062-3 DGT Grade CT4 – CT6 (±0,15 мм до ±0,35 мм) | Некритичные внешние стенки, теплоотводы, крепежные площадки |
| Сырой пескоструйный литьё (как литое) | ISO 8062-3 DGT Grade CT8 – CT10 (±0,80 мм до ±1,50 мм) | Тяжёлые блоки моторов, грубые корпуса подвески |
| Плотно-ЧПУ обработанные отливки | ±0,005 мм до ±0,025 мм | Подшипниковые бурты, выдавливальные канавки уплотнений O-образной прокладки, сопрягаемые faces |
Для полного разборa допусков по сплавам и коэффициентам усадки обращайтесь к нашему руководства по литью из алюминиевых инвестиций для прецизионных деталей.
Как сравнивается гига-литейка с традиционной многофрагментной штампованной автомобильной сборкой?
Гига-литейка заменяет от 70 до 100 штампованных листовых металлических компонентов, заклепок и точечных сварок одной высокоинтегрированной алюминиевой структурной отливкой.
- Вес и жесткость: Снижает массу заднего пола кузова на 10% до 20% при этом повышает угловую жесткость до 30%.
- Фабричные размеры площади: Устраняет сотни роботов точечной сварки, уменьшая площадь установочных линий кузовного цеха примерно на 35%.
- Требования к материалам: Требуются специализированные не термообработанные структурные алюминиевые сплавы, чтобы избежать деформаций размерных параметров при снятии формы и закалке.
Какие поверхности лучше всего подходят для деталей под шасси, отлитых в алюминии?
Компоненты под шасси подвергаются интенсивному удару дорожной пыли, брызгам воды и коррозионно-ледяной соли. Мы применяем индустриально проверенные покрытия на основе базового металлургического состава: Катодная электропокрытие (E-Coat): Обеспечивает полное покрытие внутри сложных полостей с однородным слоем эпоксидной смолы толщиной 15–25 мкм, что превосходит 1 000 часов испытаний на коррозионную стойкость по ASTM B117. Твердое оксидирование (Тип III): Идеально подходит для алюминиевых шарнирных суставов и рулевых тяг, требующих высокой твердости поверхности (до эквивалента 60 HRC) и износостойкости. Гальваническое никелирование с цинком (Zn-Ni): Наносится на чугунные серийные цилиндры и кронштейны для обеспечения катодной защиты от коррозии при высоких температурах эксплуатации и воздействии соли. Пленочное впрыскование (смола): Уплотняет микропористость в литых автозапчастях для масла и гарантирует герметичность 100% под высоким гидравлическим давлением.


 Russian
 English
 German