2026年9月29日
Erkunden Sie den Gießprozess vom Formenbau bis zu fertigen Teilen für Qualitätspräzision und eine effiziente Produktion
Kernprinzipien des Metallgießprozesses
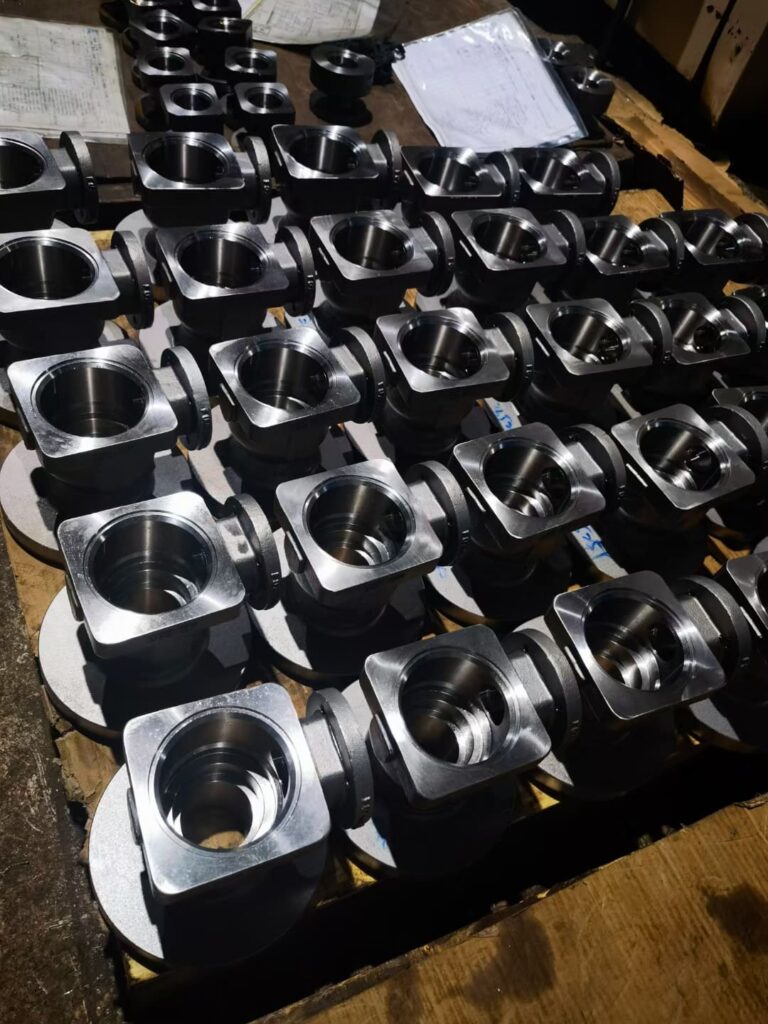
Metallgießen ist ein primärer Fertigungsprozess, bei dem wir geschmolzenes Metall in eine hitzebeständige Formhohllöcher einfüllen, die die Zielgeometrie repliziert. Wenn das flüssige Metall abkühlt, erstarrt es zu einem nahezu netzformen Teil, das bereit für Ausschmelzen, Bearbeitung oder Wärmebehandlung ist. Dieser Arbeitsmechanismus ermöglicht es uns, komplexe Geometrien, innere Kanäle und massive Baukomponenten herzustellen, die durch subtraktive Fertigung oder Montage allein kostenintensiv oder unmöglich wären.
Geschmolzene Legierungs-Vorbereitung ➔ Kavität-Füllung durch Gating ➔ Kontrollierte Phasen-Verfestigung ➔ Netz-Form Bauteil
Schlüsselte Elemente des Gießsystems
Eine funktionsfähige Gießanlage basiert auf fünf synchronisierten Elementen, die dazu ausgelegt sind, extreme thermische Lasten zu bewältigen und eine enge Maßhaltigkeit zu wahren:
- Formmuster: Die physische Replikation der äußeren Bauteilgeometrie, skaliert, um die verdingungsspezifische thermische Kontraktion und Bearbeitungszulagen zu berücksichtigen.
- Schalung: Die äußere Formhülle (aus gebundener Sand, Keramik oder hochwertigem Werkzeugstahl), die die negative Form der endgültigen Komponente enthält.
- Kern: Keramik- oder feuerfeste Einsätze, die in die Formhohlräume eingesetzt werden, um Hohlquerschnitte, interne Fluidpfade und komplexe Unterstände zu erzeugen.
- Gating-System: Das Kanalsystem – bestehend aus Füllebewässerung, Downsprue, Runner und Ingate – so konzipiert, dass geschmolzenes Metall gleichmäßig in die Kavität fließt und Turbulenzen vermieden werden.
- Gießer (Dünger): Ein eigens zugewiesenes Reservoir flüssigen Metalls, das länger flüssig bleibt als der Gusskörper und flüssiges Volumen in das Bauteil zurückführt, um zu neutralisieren Verdickung/ Schrumpfung während der Erstarrung.
| Gussbauteil | Hauptfunktion | Ausfallrisiko bei fehlerhafter Berechnung |
|---|---|---|
| Formenmuster & Kern | Definiert äußere und innere Geometrie des Teils | Dimensionsabweichung, falsche Wanddicke |
| Gating-System | Steuert Metallgeschwindigkeit und Flussbilanz | Schlacken-Einbettung, Lufteinschluss, Formverlust |
| Gießer (Dünger) | Versorgt ergänzendes Flüssigkeitsmaterial während des Gefrierens | Interne Schrumpfungs(Hohlräume), Mikroporosität |
Thermodynamische Phasenänderung und Erstarrung
Die Umwandlung einer flüssigen Legierung in eine technikgeeignete feste Komponente umfasst drei verschiedene thermodynamische Stufen:
- Überhitzung ableitung: Das geschmolzene Metall gibt sensible Wärme ab, während es in die Form fließt, bis es seinen Liquidustemperatur. Das Gating-Design muss sicherstellen, dass die Form vollständig füllt, bevor die Erstarrung beginnt.
- Latentwärme der Fusion & Erstarrung: Die Legierung durchläuft eine "mushy zone" zwischen Liquidus- und Solidus-Temperaturen. Die Erstarrung beginnt an den Formwänden mit schneller, feinkörniger Kristallisation (Abkühlzone) und wächst nach innen zum thermischen Zentrum hin alsোলäre oder äquiaxe-like Dendriten.
- Festkörperkontraktion: Nach vollständiger Erstarrung kühlt das Metall weiter auf Umgebungstemperatur ab und erfährt lineare Maßverkleinerung. Wir berechnen genaue Musterverkleinerungsraten, um finale Abmessungen streng innerhalb der Blaupausen-Toleranzen zu halten.
Schritt-für-Schritt-Workflow des Metallgießprozesses
Die Umwandlung roher Brammen in hochintegrale Bauteile erfordert strenge thermische und mechanische Disziplin in jeder Phase. In unseren Gießereibetrieben zerlegen wir den vollständigen Metallgussprozess in sieben voneinander wiederholbare Schritte, um Dimensionsgenauigkeit und strukturelle Integrität zu garantieren.
+-----------------------------------------------------------------------------------+ | DIE 7-Schritte-Casting-Workflow | | | | [1. Muster & Kerne] --> [2. Formvorbereitung] --> [3. Schmelze & Behandlung] | | | | | | | v v v | | [4. Gießfluss] --> [5. Erstarrung] --> [6. Ausschmelzen & Nachbearbeitung] | | | | | v | | [7. Wärmebehandlung & Oberflächenfinish] | +-----------------------------------------------------------------------------------+
Schritt 1: Musterherstellung und Kernproduktion
Jedes Gießen beginnt mit der Geometrie-Definition. Wir erstellen ein Muster — eine genaue physische Kopie des äußeren Teils mit hinzugefügten Schrumpfungszulagen:
- Musterwerkzeugung: Aus Holz, Aluminium, Stahl oder Polyurethanharz je nach Volumenbedarf zerspant.
- Kernherstellung: Sand, gemischt mit chemischen Bindemitteln, wird in Kernkästen geblasen, um interne Durchgänge und Hohlkanäle zu bilden.
- Alternative Rapid-Tooling: Für Prototypen oder komplexe Geometrien eliminieren wir harte Werkzeuge, indem wir ein 3D-gedruckte Sandform für schnelle, patternslose Präzisions-Gussverfahren verwenden, um die Vorlaufzeit von Wochen auf Tage zu reduzieren.
Schritt 2: Formvorbereitung und Montage
Die Form bildet die negative Kavität, die das flüssige Metall aufnimmt:
- Sand-Systeme: Wir packen Grün- oder chemisch gebundene Harzsande um das Muster in zwei Hälften – Halter (oben) und Zug (unten).
- Gating-Integration: Wir bearbeiten bzw. formen den Spritzguss, Läufer, Ingate-Teile und Balken so, dass das Metall sauber in die Kavität geleitet wird.
- Kernpositionierung & -verschluss: Kerne werden in Kernformen im Drag positioniert, Ventilationsöffnungen werden gereinigt, um Gase freizusetzen, und beide Hälften werden fest zusammengehalten, um einen Austritt der Trennlinie zu verhindern.
Schritt 3: Metallschmelze und chemische Schmelzbehandlung
Die Qualität des geschmolzenen Metalls bestimmt die mechanischen Eigenschaften, bevor das Gießen überhaupt beginnt:
- Schmelzen: Grundmetall und Master-Legierungen werden in Mittelwellen-Induktionsöfen oder Lichtbogenöfen geschmolzen.
- Entgasung & Flussmittelzugabe: Wir injizieren Inertgase (wie Argon oder Stickstoff) und Flussmittel, um gelösten Wasserstoff zu entfernen und Nichtmetallische Einsch interceptions zu erfassen.
- Gussimpfung & Chemiecheck: Wir verwenden optische Emissionsspektrometrie (OES), um die Elementarzusammensetzung zu überprüfen, und fügen Inokulanzen (wie Ferro-Silizium oder Magnesium für duktiles Eisen) unmittelbar vor dem Abblasen hinzu.
Schritt 4: Gießen und Formfüllungsdynamik
Gießen ist der Punkt, an dem Strömungsdynamik auf thermische Kontrolle trifft:
- Temperaturkontrolle: Wir halten ein striktes Gießtemperaturfenster ein. Zu kaltes Gießen führt zu Fehlläufen und Kälteabschlüssen; zu heißes Gießen verursacht Gasaufnahme und Formerosion.
- Laminarer Füllprozess: Wir gestalten Gating-Verhältnisse so, dass eine reibungslose, nicht-turbulente Strömung gewährleistet ist, um Oxidation des geschmolzenen Metalls und Lufteinschlüsse während der Formfüllung zu verhindern.
Schritt 5: Abkühlung, Erstarrung und Zuführungsmechanismen
Wenn die geschmolzene Legierung vom Fluidzustand in den festen Zustand übergeht, kommt es zu einer Volumenreduktion:
- Richtungsweisende Erstarrung: Wir gestalten das thermische Gefälle so, dass die Abkühlung schrittweise von den dünnsten Abschnitten zu den schwersten Wänden verläuft.
- Zuführung aus dem Risersystem: Isolierte oder exothermische Gussschnellläufe fungieren als geschmolzene Reservoire und speisen flüssiges Metall in schwere Abschnitte, um Erstarrungsschrumpfung auszugleichen und interne Hohlräume zu verhindern.
Schritt 6: Auswerfen, Knockout und Entgraten
Sobald das Bauteil unter seine kritische Transformationstemperatur abkühlt, entfernen wir die Rohgussform:
- Auswerfen & Knockout: Vibrationstische oder Knockout- Trommeln zerbrechen die Sandform, befreien das Gussteil und lösen interne Kerne.
- Entgraten & Entlochung: Trennsägen, Plasmabrenner oder hydraulische Keile entfernen das Gating- und Steigrohr-System.
- Oberflächenreinigung: Teile werden mit Stahlsandstrahlen gereinigt, um Schlacken, Restsand und Schalte zu entfernen.
Schritt 7: Nach dem Gießen Wärmebehandlung und Oberflächenbearbeitung
Der endgültige Schritt stabilisiert die Mikrostruktur und bereitet das Teil für die Endanwendung vor:
| Betrieb | Hauptzweck | Gängige Methoden |
|---|---|---|
| Wärmebehandlung | Löst innere Spannungen, erhöht die Härte oder verbessert die Duktilität | Anlassen, Normalisieren, Abschrecken & Anlassen, T6-Lösungsglühen |
| Bearbeitung | Erfüllt enge Toleranzen bei kritischen Dichtflächen und Bohrungsdurchmessern | CNC-Bearbeitung: Fräsen, Drehen und Bohren nach Zeichnungsvorgaben |
| Oberflächenbehandlung | Korrosionsschutz und kosmetische Anmutung | E-Beschichtung, Pulverbeschichtung, Zinkbeschichtung oder Passivierung |
Für Anwendungen, bei denen Netto-Form-Genauigkeit mit minimaler Endbearbeitung erforderlich ist, siehe unseren Leitfaden zu Metall-Investitionsgussprozesse-Toleranzen und Materialien hilft dabei festzustellen, ob Präzisions-Investitionsmethoden oder Standard-Gusswerkzeuge am besten zu Ihren Bauteilanforderungen passen.
Haupttypen von Gießprozessen und Auswahlkriterien
Die Wahl des richtigen Metallgießprozesses hängt von Produktionsvolumen, Teiledurchführung, Maßhaltigkeit und Werkzeugbudget ab. Hier ist, wie wir die primären industriellen Gießtechnologien aufschlüsseln und wo jede den höchsten ROI erzielt.
Sandguss: Vielseitig und kosteneffizient
Sandguss bleibt die anpassungsfähigste Methode für niedrige bis mittlere Produktionsläufe und oversized Komponenten über alle Legierungstypen hinweg.
- GrünsandgussVerwendet eine feuchte Mischung aus Sil sands, Bentonit-Ton und Wasser. Er ist schnell, kostengünstig und ideal für Gusseisen- und Bronze-Teile in hohen Stückzahlen. Wir wägen häufig die Vorteile des Grünsandgussprozess gegenüber hochpräziserem Werkzeug ab, wenn wir früh in der Produktion beginnen.
- Harzsand (No-Bake): Verbindet Sandkörner mit chemischen Bindemitteln, die bei Raumtemperatur aushärten. Es sorgt für deutlich bessere Oberflächenfinishs und dimensionsstabile Ergebnisse als Grünsand für große Pumpengehäuse und Motorrahmen.
- Luftaushärtender Sand: Verwendet organische Bindemittel, die bei Luftkontakt aushärten und sorgt so für eine gleichmäßige Formstabilität bei schweren, komplexen Industriebauteilen.
Druckguss: Hochgeschwindigkeitsproduktion für Nichteisenmetalle
Druckguss presst geschmolzenes Metall unter Druck in wiederverwendbare Stempel aus Stahl, und ist damit die erste Wahl für dünnwandige, hochvolumige Bauteile.
- Hochdruck-Druckguss (HPDC): Injiziert geschmolzenes Aluminium, Zink oder Magnesium bei Drücken bis zu 1.500 bar. Taktzeiten sind äußerst schnell (Sekunden pro Spritzvorgang) und erzeugen nahezu fertige Bauteile mit minimalem Nachbearbeitungsaufwand.
- Niederdruckgießen (LPDC): Bewegt Metall unter geringer Druckbelastung (0,2–1 bar) nach oben in die Form. Dies führt zu laminarem, turbulenzfreiem Füllen mit minimalen Oxideinschlüssen – Standard für strukturelle Fahrzeugsräder und sicherheitsrelevante Halter.
Guss im Feingussverfahren: Höchste Präzision und Oberflächenqualität
Auch bekannt als Wachsthum-Verlorenes-Verfahren, baut beim Feinguss eine feuerfeste keramische Schale um ein entwertbares Wachsbauteil.
- Keramikschaal-Feinguss: In der Lage, enge Toleranzen von ±0,005 in/in und Rauhheit Ra 3,2 µm bei schwer zerspanbaren Superlegierungen, Edelstahl und Titan zu halten.
- Komplexe Geometrie ohne Anschnitt: Ermöglicht Ausschnitte, Dünnwandigkeit und feine Beschriftungen. Vergleichend Wachsverlust-Guss vs Sandguss ist unser standardansatz bei der Bewertung, ob geringere Bearbeitungskosten die Investitionsgusswerkzeuge rechtfertigen.
Zentrifug-Guss: Hochintegrale zylindrische Bauteile
Der Zentrifug-Guss gießt geschmolzenes Metall in eine sich schnell drehende Form (300 bis 3.000 U/min). Zentrifugalkraft schleudert die dichte Flüssigkeit gegen die äußeren Wände, während leichtere Verunreinigungen, Oxide und Gase den Innenumfang nach oben driftend ausbilden.
- Wahrer Zentrifug-Guss: Dreht sich entlang einer horizontalen oder vertikalen Achse ohne Kern; ideal für Rohre, Zylinderlaufbahnen und Gasdüsen.
- Halbzentrifugales Gießen: Verwendet einen Kern zur Formung der inneren Geometrie, typischerweise verwendet für symmetrische Teile wie Zahnräderrohlinge, Räder und Riemenscheiben.
- Zentrifugieren: Ordnet mehrere einzelne Formen um einen zentralen Sprue an, um Metall durch Rotationsdruck in filigrane Details zu zwingen.
Permanentform-Guss: Gravität-getriebene Haltbarkeit
Permanentformgießen beruht auf der Schwerkraft, um das geschmolzene Metall in vorgeheizte Eisen- oder Stanzformen zu füttern.
- Am besten für Nichteisenlegierungen: Behandelt hauptsächlich Aluminium-, Magnesium- und Kupferlegierungen.
- Überlegene mechanische Eigenschaften: Schnellere Abkühlraten in Metallformen führen zu einer deutlich feineren Korngestalt und höheren Zugfestigkeit als Sandguss, was es ideal macht für Automobilkolben, Pleuelstangen und Marinehardware.
Gussverlust durch Schaum: Verdampfungs-Mustertechnik
Lost Foam verwendet ein expandiertes Polystyren (EPS)-Muster, das mit einer refraktären Suspension überzogen und in ungebundene Trockenheit-Sand gelegt wird.
- Keine Kerne oder Anlaufverfahren erforderlich: Beim Einschenken des geschmolzenen Metalls verdampft das Schaum-Muster sofort und nimmt seine exakte Form an.
- Einteilige komplexe Baugruppen: Eliminiert innere Kerne, Teilungslinien und Anschnittwinkel, sodass mehrere Unterbaugruppen (wie Motorzylinderköpfe mit integrierter Ansaugbrücke) als eine einzige feste Einheit gegossen werden können.
Kontinuierlicher Guss: Hochdurchsatz-Walzgutstock
Der kontinuierliche Guss wandelt geschmolzenes Metall direkt in standardisierte Halbzeuge um, ohne einzelne Formen.
- Prozess: Geschmolzenes Metall fließt durch eine wassergekühlte Kupferform, erstellt eine feste Haut, bevor Walzen es nach unten durch Sprühausläufe zieht.
- Ausgabe: Kontinuierliche Produktion von Stangen, Platten und Brammen für Strukturstahl, Drahtzug und Schmiede-Wulst mit minimalem Endschnittabfall.
Prozessauswahl-Matrix
| Gießverfahren | Typische Toleranz | Oberflächenrauheit ($R_a$) | Werkzeugkosten | Mindestwirtschaftlicher Lauf |
|---|---|---|---|---|
| Grüner Sand | ± 0,5 - 1,5 mm | 12,5 - 25 μm | Niedrig | 1 - 50 Stk |
| Investition (Wachsverlust) | ± 0,1 - 0,3 mm | 1,6 - 3,2 μm | Mittel - Hoch | 100 - 1.000 Stk |
| HPDC-Druckguss | ± 0,05 - 0,2 mm | 0,8 - 1,6 µm | Hoch | 5.000+ Stück |
| Verlorene Form | ± 0,3 - 0,8 mm | 3,2 - 6,3 µm | Mittel | 500 - 2.000 Stk. |
| Verlorene Schaumkerzenform | ± 0,2 - 0,5 mm | 3,2 - 6,3 µm | Mittel - Hoch | 1.000+ Stk. |
| Zentrifugaldruckguss | ± 0,4 - 1,0 mm | 3,2 - 12,5 µm | Mittel | 50 - 500 Stk. |
Gängige Materialien und Legierungen im Gussprozess
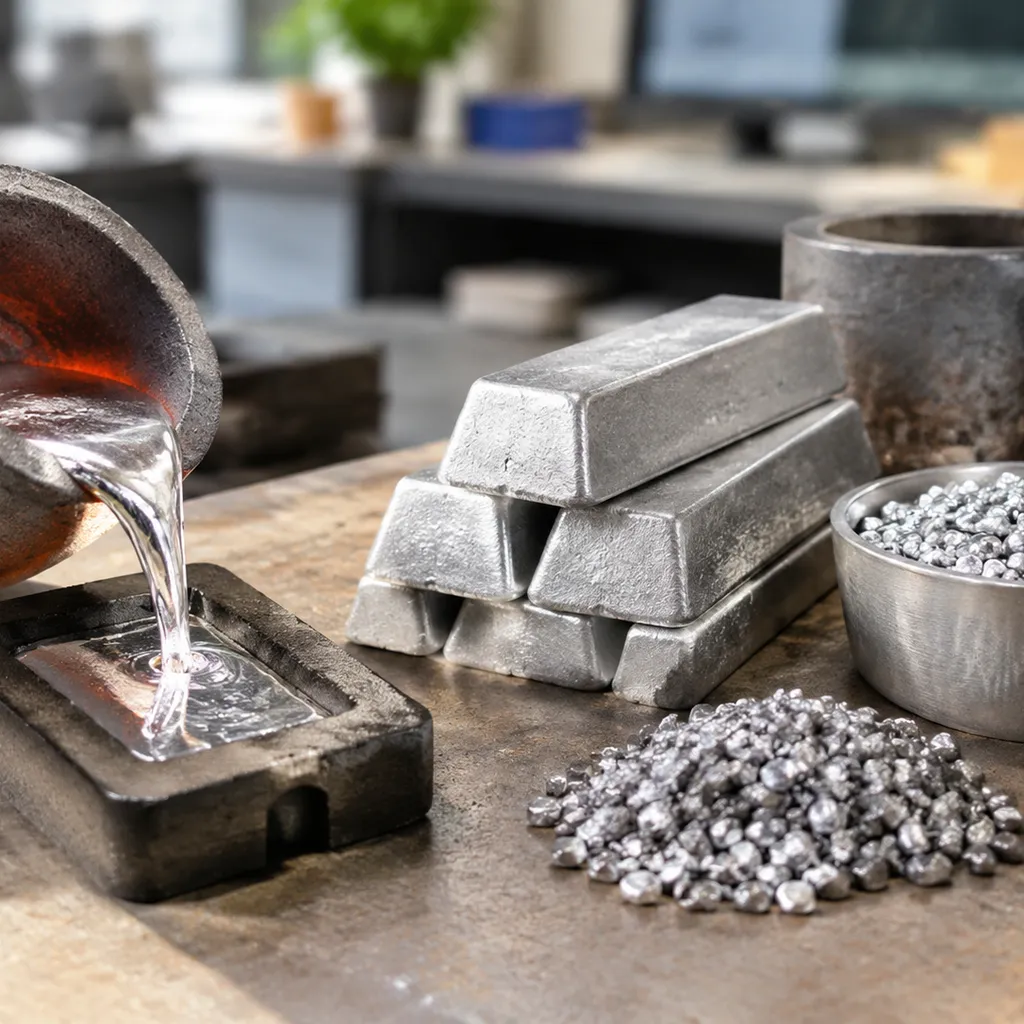
Die richtige Legierung zu wählen bestimmt, wie gut das geschmolzene Metall die Formhohlraum ausfüllt, ohne Defekte erstarrt und unter mechanischer Belastung leistungsfähig bleibt. Wir kategorisieren Gusslegierungen basierend auf der Basiskanmetallchemie, den Schmelzcharakteristika und den Anforderungen der Zielanwendung in ferreus und nicht-ferreus Gruppen.
Ferrous Gussmetalle
Ferrosische Legierungen liefern die strukturelle Steifigkeit, Verschleißfestigkeit und Tragfähigkeit, die für schwere industrielle Bauteile erforderlich sind.
- Grauguss: Gekennzeichnet durch eine Gefüge aus Blättchengrafit bietet Grauguss hervorragende Schwingungsdämpfung, hohe Druckfestigkeit und mühelose Bearbeitbarkeit. Wir verlassen uns stark darauf für Maschinenbettgestelle, Zylinderblöcke und Bremsrotoren.
- Gusseisen: Mit Magnesium behandelt, um nodularem Grafit zu bilden, Duktile Eisen-Guss erreicht die Zugfestigkeit und Streckgrenze von Stahl mit Kohlenstoff, behält dabei jedoch hervorragende Gießbarkeit und Schlagzähigkeit.
- Kohlestahl: Bietet hohe Zähigkeit, Duktilität und Schweißbarkeit für Tragwerkskomponenten. Es hat einen höheren Schmelzpunkt und größeren Erstarrungsschrumpf als Grauguss, was robuste Speis- und Gating-Designs erfordert.
- Legierungsstahl: Formuliert mit Elementen wie Chrom, Nickel und Molybdän, um schwere mechanische Verschleißfestigkeit, korrosive Umgebungen und erhöhte Betriebstemperaturen zu widerstehen.
Nicht-Ferrous Gussmetalle
Nichtferroše Legierungen bieten Gewichtseinsparungen, elektrische Leitfähigkeit und natürliche Korrosionsbeständigkeit in Präzisionsanwendungen.
- Aluminium-Legierungen: Kombinieren eine niedrige Schmelztemperatur mit hohen Festigkeits-Gewichts-Verhältnissen und exzellenter Wärmeleitfähigkeit. Prüfen Sie unsere Aluminiumlegierung-Gussleitfaden um die richtige Sorte auszuwählen (wie A356 oder A380) für Sand-, Dauerformen- oder Druckgussprozesse.
- Zinklegierungen: Zeigen eine hohe Fließfähigkeit und niedrige Schmelztemperaturen, was sie zur Standardwahl für ultra-dünne, hochpräzise Druckgussteile mit glatten Oberflächenbeschaffenheiten macht.
- Magnesiumlegierungen: Die leichtesten verfügbaren Strukturmetalle, ideal für leichte Automobil-Antriebsstrang-Halterungen, Elektrowerkzeuge und Gehäuse in der Luft- und Raumfahrt.
- Kupfer- und Bronzelegierungen: Bieten herausragende thermische und elektrische Leitfähigkeit, niedrige Reibungskoeffizienten und hervorragende Beständigkeit gegen Salzwasserkorrosion in maritimen Beschlägen, Pumpenläufer und Buchsen.
Wichtige Materialauswahlfaktoren
Bei der Bewertung einer Legierung für eine Komponente balancieren wir vier zentrale metallurgische und gießtechnische Variablen:
| Auswahlparameter | Gießerei- & Prozessauswirkungen | Konstruktionstechnische Überlegungen |
|---|---|---|
| Fließfähigkeit | Bestimmt, wie leicht geschmolzenes Metall dünnen Abschnitten und feinen Details vor dem Erstarren ausfüllt. | Hochsilicium-Aluminium und Grauguss füllen komplexe Geometrien leicht; kohlenstoffarme Stähle erfordern eine höhere Überhitzung. |
| Schrumpfungsrate | Volumenverkleinerung während des Phasenwechsels von flüssig zu fest. | Bestimmt Musterverkleinerung und Risereinsetzung, um Schrumpfungsdefekte und Blasenbildung zu verhindern. |
| Schmelzpunkt | Bestimmt die Grenzen des Formmaterials, den Energiebedarf des Ofens und die Taktzeiten. | Niedrigtemperatur-Legierungen verwenden dauerhaftes Stanzwerkzeugmaterial; hochtemperaturbeständige Legierungen erfordern feuerfesten Sand oder keramische Schalen. |
| Mechanische Eigenschaften | Definiert Zugfestigkeit, Dehnung, Härte und Ermüdungsgrenzen. | Bestimmt, ob eine Nachbehandlung nach dem Gießen (z. B. Glühen, Abschrecken, T6-Alterung) erforderlich ist, um Vorgaben zu erfüllen. |
Für detaillierte mechanische Daten und Legierungsgradvergleiche prüfen Sie unser Gusslegierungs-Eigenschaften- und Materialauswahlführer.
Design for Manufacturability (DFM) im Gießen
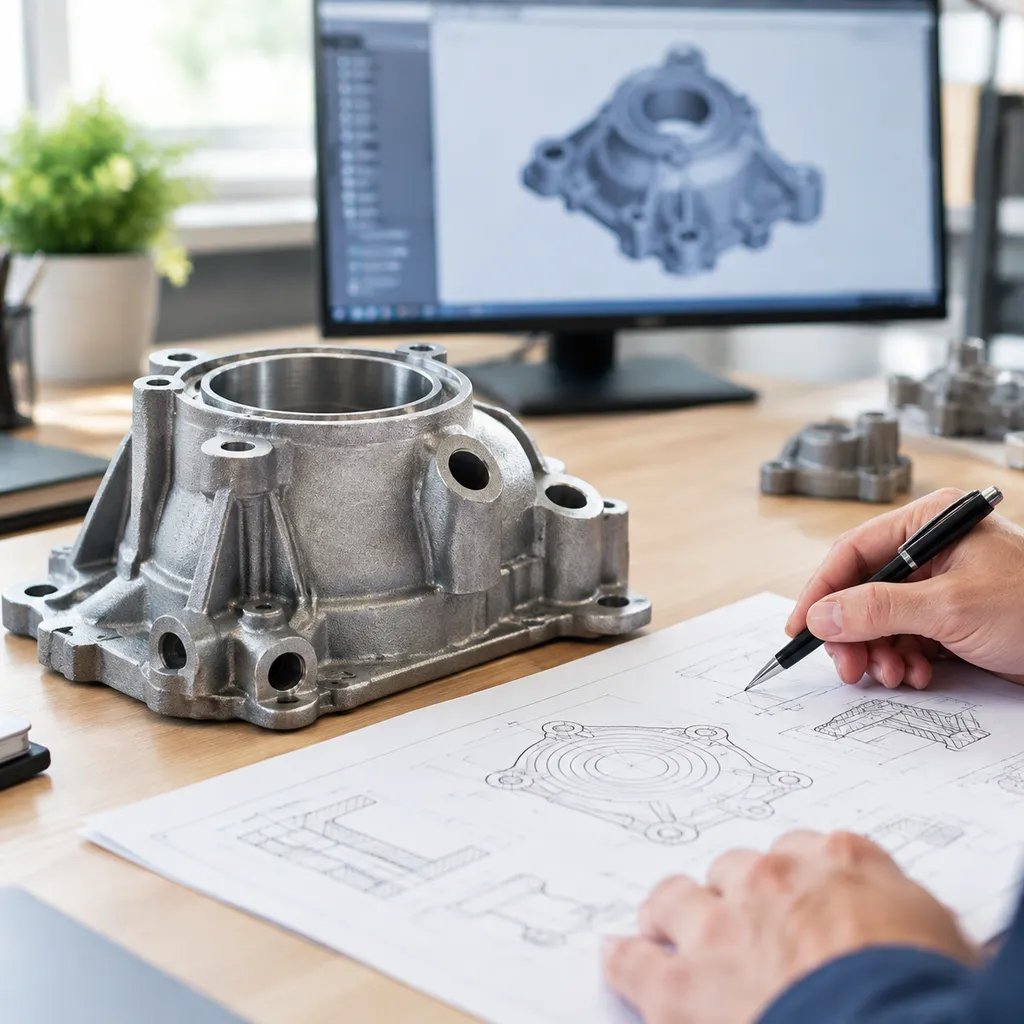
Intelligentes Gieß-Design verhindert Defekte, bevor das geschmolzene Metall den Kern berührt. Wenn wir die Bauteilgeometrie für jeden Gießprozess bewerten, ist unser Ziel einfach: Die Formbarkeit maximieren, die strukturelle Integrität bewahren und unnötige Nachbearbeitungskosten reduzieren.
Entwurfswinkel und Trennlinienplatzierung
Jedes starre Formeinsatzmuster erfordert Entwurfsschrägen, um eine saubere Teileauswerfung zu ermöglichen, ohne die Wände der Formhohlräume zu beschädigen.
- Abtrennlinie-Optimierung: Wir legen die Trennlinie nach Möglichkeit immer entlang einer einzigen flachen Ebene fest. Dadurch werden Formgefügeabgleiche vermieden, die Werkzeugkonstruktion vereinfacht und Flash minimiert.
- Externe Entwurfsschrägen: EineStandard-Schräge von 1° bis 2° reicht für die meisten Sand- und Dauerformwerkzeuge.
- Innere Merkmale: Tiefe Vertiefungen und Kernformen erfordern 2° bis 5° von der Schrumpfungsgrippe, um dem Schrumpfen entgegenzuwirken, da sich das abkühlende Metall um das Formmaterial zusammenzieht.
Gleichmäßige Wandstärke und Rip-Design
Nicht-gleichmäßige Querschnitte führen direkt zu thermischer Ungleichheit, Ausrissmarken und innerer Schrumpfporosität.
- Gleichbleibende Wandstärken beibehalten: Halten Sie die Wandstärke im Teil so konsistent wie möglich, um eine ausgewogene, fortschreitende Erstarrungsfront sicherzustellen.
- Verjüngte Übergänge: Wenn Wandstärkemaßänderungen unvermeidlich sind, entwerfen wir eine allmähliche Abflachung mit einem Mindestverhältnis von 3:1 Länge-zu-Dicke im Gegensatz zu einer scharfen Stufe.
- Strukturelle Rippenregeln: Verwenden Sie verstärkende Rippen statt dicker Wände, um Festigkeit zu verleihen. Entwerfen Sie die Rippenstärke zwischen 40% und 60% der nominalen Basiswandstärke, um Ausrissmarken auf der kosmetischen Seite zu verhindern.
| Eigenschaft | Beste Praxis Regel | Hauptfehler Vermeidet |
|---|---|---|
| Nominalwand | Durchgehend über die gesamte Geometrie konsistent | Heiße Stellen und lokale Schrumpfung |
| Wandübergänge | 3:1 allmähliche Mischkegelabstufung | Heiße Risse und thermische Spannungsrisse |
| Rippenwandstärke | 0,4 bis 0,6 × Nominierte Wandstärke | Oberflächen Einfallmarken und Porosität |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Radius = Nominierte Wandstärke | Spannungskonzentration und Turbulenz |
Fasen, Radien und Spannungsreduzierung
Scharfe Ecken stören den Metallfluss, verursachen turbulente Gussfüllung und wirken während des Abkühlens als Hochspannungsspitzen.
- Innere Radien: Wir runden alle Innenecken ab, um der nominalen Wandstärke zu entsprechen ($R ≈ T$). Dies fördert laminares Metallfluss und eliminiert Spannungsrisiken.
- Äußere Radien: Außenecken sollten einen Radius von ungefähr 1,5 × T verwenden, um Kantkühlung, Kälteabschlüsse und vorzeitiges Werkzeugabschälen während der Nachbearbeitung zu verhindern.
Bearbeitungszugaben und Maßtoleranzen
Überhöhte Forderung nach Maßgenauigkeit treibt die Werkzeugkosten in die Höhe. Wir entwerfen Gussstücke mit gezieltem Bearbeitungsverschnitt nur dort, wo kritische Funktionsflächen enge Passungen erfordern.
- Bearbeitungszugaben: Wir fügen typischerweise hinzu 1,5 mm bis 3,0 mm zusätzlichen Material auf Sandgussoberflächen hinzu, die nachbearbeitet werden müssen. Für Präzisionsverfahren wie Aluminium-Investitionsguss enge Toleranzen, können wir diese Zugabe unter http/1.1 503 error oder die Sekundärfräsbearbeitung vollständig eliminieren.
- Datumsausrichtung: Positionieren Sie primäre Datumszielpunkte auf stabilen, ungeschliffenen Gussmerkmalen, die sich vom Teiltrennlinie- und Gating-Schnittstellenpunkt entfernen, um eine konsistente CNC-Befestigung zu gewährleisten.
Gussfehler, Hauptursachen und Qualitätskontrolle
In jedem Gießprozess verhindert das frühzeitige Erkennen von Fehlern teure Ausschüsse und Feldausfälle. Wir konzentrieren uns darauf, Hauptursachen während des Gießvorgangs von geschmolzenem Metall und der Erstarrung zu identifizieren, um sofortige, zuverlässige Gussfehlerbehebungen und -maßnahmen anzuwenden.
Gasmarmorität, Lochbildungen und Aufblähungen
Gasverklumpung ist eines der häufigsten Probleme in der Giesserei. Sie erzeugt innere oder randnahe Hohlräume, die die mechanische Festigkeit schwächen.
- Lochbildungen: Kleine subsurface Gasblasen, verursacht durch Wasserstoffaufnahme in der Schmelze oder Feuchtigkeit im Formkasten.
- Aufblähungen: Größere, glatte innere Hohlräume, verursacht durch eingeschlossene Luft oder Dampf, der nicht durch Formlüftungen entweichen kann.
- Behandlungen/Abhilfen: Die Schmelze durch Inertgas-Purgen entgasen (wie Stickstoff oder Argon), Gusstiegel vorheizen, Sandskörner gründlich backen und die Formdurchlässigkeit mit geeigneten Lüftungskanälen erhöhen.
Schrumpfhohlräume und Senkmarken
Metalle schrumpfen, wenn sie von flüssig zu fest abkühlen. Wenn die Volumenreduzierung nicht durch frisches flüssiges Metall ausgeglichen wird, entstehen Schrumpfungsfehler.
- Makroporosität und Hohlräume: Eckige, unregelmäßige Hohlräume, die sich in den zuletzt erstarrenden Wärmezentren dicker Abschnitte bilden.
- Sinkmarken: Oberflächenvertiefungen, die entstehen, wenn äußere Wände nach innen ziehen und ein sich zusammenziehendes dickeres Bauteil darunter bildet.
- Behandlungen/Abhilfen: Überarbeiten Sie das Gating- und Risersystem, um eine gerichtete Erstarrung in Richtung Versorgungsreservoirs zu fördern. Fügen Sie interne oder externe Kühlkörper hinzu, um die Abkühlung an dicken Verbindungsstellen zu beschleunigen, oder überprüfen Sie unser Richtlinie für Druckguss vs. Sandguss um einen Prozess auszuwählen, der Ihren Anforderungen an die Wandstärke entspricht.
Wärmeschweißungen, Fehlgüsse und Fließlinien
Diese Defekte entstehen durch zu frühe Metallkühlung oder eine schlechte Strömung innerhalb der Formhohlung.
- Fehlschuss: Das flüssige Metall erstarrt, bevor die Formhohlung vollständig gefüllt ist, wodurch ein unvollständiges Teil entsteht.
- Kaltverschweißung: Zwei zusammenlaufende Ströme flüssigen Metalls treffen aufeinander, verschmelzen jedoch nicht nahtlos, wodurch eine sichtbare Naht oder eine schwache Fläche entsteht.
- Behandlungen/Abhilfen: Erhöhen Sie die Gießtemperatur, erhöhen Sie die Vorwärmtemperaturen der Form, verbreitern Sie enge Kantenläufer und optimieren Sie die Gießgeschwindigkeit, um Strömungswirbel zu verhindern.
Heiße Tränen, Risse und Restspannungen
Heiße Tränen treten auf, wenn die thermische Kontraktion mechanisch stabilisiert wird, während die Legierung sich in einem halbfesten, breiigen Zustand befindet.
- Wurzelursachen: Schimmel oder Kernerigidität, die die Verkleinerung von Legierungen widersteht, scharfe Innenecken, die Spannungsies senken, und ungleichmäßige Abkühlungsraten bei variierender Wanddicke.
- Behandlungen/Abhilfen: Verwenden Sie Kernbinder mit hoher Einschlussbarkeit, erhöhen Sie die Filletradien an allen Abschnittsverbindungen, balancieren Sie Wandübergänge und wenden Sie nach dem Gießen Spannungsentlastungswärmebehandlung an.
Nicht-Zerstörende Prüfung (NDT) für Gussstücke
Wir überprüfen Festigkeit und innere Gesetzmäßigkeiten durch standardisierte zerstörungsfreie Prüfverfahren beim Gießen:
| NDT-Inspektionsmethode | Defekterkennungsfähigkeit | Typische Anwendung |
|---|---|---|
| Röntgenprüfung (Röntgen / CT) | Innere Schrumpfhohlräume, Gasporosität, Einschlüsse und Kernversatz | Hochintegritäts-Raumfahrtträger, Triebwerksteile und Druckventile |
| Ultraschallprüfung (UT) | Tief liegende innere Risse, laminare Fehler und Wanddickenvariation | Schwere Eisen-Gussstücke, große Stahlguße und dickwandige Gehäuse |
| Penetrant Prüfung (PT) | Oberflächenbruchlinien, Kaltverschweißungen, Lochöffnungen und Mikroporosität | Nichtlegierte Aluminium-, Zink- und Edelstahlpräzisionsgussstücke |
| Magnetische Partikelprüfung (MT) | Oberflächen- und unmittelbar darunterliegende Risse und Schweißnähte | Ferrous Duktileisen, Gusseisen und Kohlenstoffstahl-Komponenten |
Industrielle Anwendungen des Gießprozesses
Wir verlassen uns auf das Moderne Gießprozess um komplexe, nahezu fertige Metallteile in Großserien zu produzieren, bei denen hochvolumige Produktion, komplizierte Innenkanäle oder dicke Wandstärken subtraktive Bearbeitung unpraktisch macht. Nachfolgend sind die wichtigsten Industriezweige und ihre primären Gusskomponenten aufgeführt.
Automobilsektor
Die Automobilindustrie ist stark von automatisierten Gießlinien abhängig, um Leichtbau, strukturelle Festigkeit und geringe Stückkosten zu vereinbaren.
- Motorgehäuse: Gießen unter Verwendung von Gusseisen oder Aluminiumlegierungen, um dimensionsstabile Bauteile herzustellen, Motorvibrationen zu dämpfen und kontinuierlichen thermischen Zyklen standzuhalten.
- Zylinderköpfe: Gegossen mit komplexen Sandsystemen, um hochpräzise Kühlmantelungen und innere Ansaug-/Auspuffkanäle zu bilden.
- Getriebegehäuse: Überwiegend durch Hochdruck-Druckguss hergestellt, um dünnwandige, hochfesten Aluminiumgehäuse zu fertigen, die das Fahrzeuggewicht senken und Hochdruckflüssigkeiten abdichten.
Luft- und Raumfahrtindustrie
Die Luft- und Raumfahrt verlangt nach metallurgischer Integrität ohne Defekte, dünnen Wänden und einem hohen Festigkeits-Gewicht-Verhältnis unter extremen Einsatzbedingungen.
- Turbinenblätter: Hergestellt mittels Vakuum-Investitionsguss (Richtungsfestigung oder Einkristallwachstum), um Kriech- und extreme thermische Ermüdung in den heißen Abschnitten von Turbinentriebwerken zu widerstehen.
- Strukturträger & Flugzeugrahmen-Knoten: Guss aus luft- und Raumfahrt zugelassenen Legierungen wie hochfestes Aluminium der Sorte 357 um eine hohe Streckgrenze, hervorragende Bruchzähigkeit und enge geometrische Toleranzen zu gewährleisten.
- Kraftstoff- & Hydraulikpumpengehäuse: Investitionsguss, um komplexe interne Fluidkanäle mit glatten Innenoberflächen und garantierter Druckhaltung zu bilden.
Schwere Maschinen & Ausrüstung
Für Industriehardware mit schwerer Beanspruchung liefert der Guss die notwendige Massenträgheit, mechanische Dämpfung und Verschleißfestigkeit für den Dauerbetrieb.
- Ventilgehäuse: Guss aus duktiles Eisen, Kohlenstoffstahl oder Edelstahl, um Hochdruck-, abrasive und korrosive Medienströme ohne Wandporen zu managen.
- Pumpen-Laufräder: Guss mit gebogenen, ausgewogenen inneren Schaufeln zur Optimierung der Fluiddynamik und zur Widerstandsfähigkeit gegen Kavitationserosion in Hochdurchflusspumpensystemen.
- Hydraulik-Blockgesteuerte: Hergestellt aus Duktileisen, um mehrachsige Flüssigkeitskreisläufe in einem einzigen dicht abgedichteten Block zu integrieren und äußere Rohrleitungen zu eliminieren.
- Schleppplatten & Trichter: Guss mit Hochchrom-Werkstoffen und Manganstählen, um schweren Aufprall und Verschleiß zu ertragen, häufig gewartet oder mit Kobalt-Schweißlegierungen für hohe Verschleiß- und HitzeBeständigkeit.
Branchenanwendungsübersicht
| Sektor | Kern-Gussteile | Primärmaterialien | Wesentlicher Fertigungsantrieb |
|---|---|---|---|
| Automobil | Motorköpfe, Getriebegehäuse, Fahrwerksgelenke | A380-Aluminium, Duktileisen, Graueisen | Hohe Stückzahlen, kurze Zykluszeiten, Gewichtsreduktion |
| Luft- und Raumfahrt | Turbinenblätter, Tragarmstrukturen, Kraftstoffverteilersysteme | Ti-6Al-4V, IN718, Al 357, A356 | Hohe Festigkeit-Gewicht-Verhältnis, keine interne Porosität |
| Schwerindustrie | Ventile, Gehäuse von Pumpen, Verschleißplatten, Mahlzähne | WCB Kohlenstoffstahl, Hoch-Cr Iron, Duktiler Stahl | Hohe mechanische Festigkeit, Verschleiß- und Ermüdungsbeständigkeit |
Kostenfaktoren und Auswahltabelle für Gussverfahren
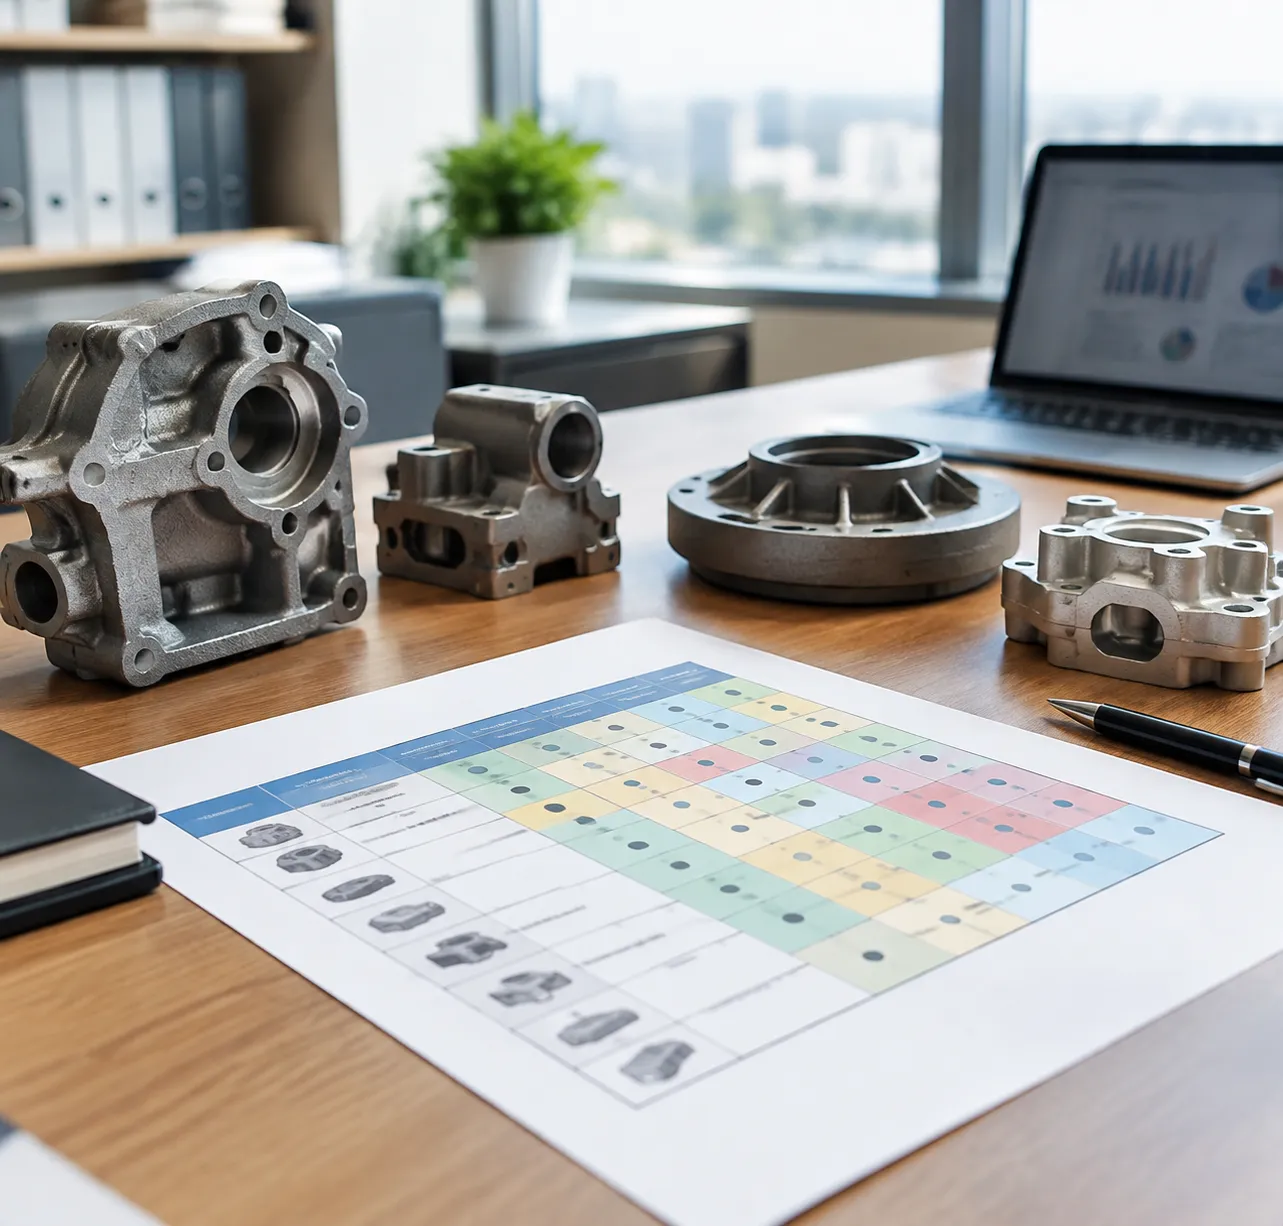
Die Wahl des richtigen Gussverfahrens hängt davon ab, das anfängliche Werkzeugkapital gegen die langfristige Stückproduktion abzuwägen. Wenn wir die Herstellkosten von Bauteilen bewerten, berücksichtigen wir Werkzeugamortisation, Volumen-Skalierbarkeit und wie die als gegossen toleranzen kostenintensive nachbearbeitende Arbeiten eliminieren.
Werkzeugkosten vs. Stückpreisökonomie
Jedes Verfahren tauscht upfront Werkzeuginvestition gegen Stückzykluszeit und Stückpreis:
- Sandgießen: Minimale upfront Werkzeugkosten (Holz- oder Harzmodelle), aber höhere Arbeits- und Stückkosten machen es ideal für niedrige bis mittlere Stückzahlen.
- Investitionsgießen: Moderates Werkzeuginvestment (Aluminium-Wachsspritzformen) mit nahezu net forms Output, der Nachbearbeitung minimiert.
- Hochdruck-Druckguss (HPDC): Hohe anfängliche Werkzeugausgaben (gehärtete Werkzeugstahlformen), die die niedrigsten Stückkosten fürMassproduktionsläufe liefern.
- Permanentgussformherstellung: Moderat- bis hoch liegende Formkosten mit niedrigeren Stückzyklus-Kosten als Sandsysteme.
| Gießverfahren | Werkzeugstartkosten | Stückpreis pro Einheit | Ökonomischer Durchlauf (Volumen) | Gussverzug | http/1.1 503 error | Erforderliche Nachbearbeitung |
|---|---|---|---|---|---|---|
| Grüner Sand | Niedrig | Mäßig - Hoch | 1 – 1.000 | ± 0,030" - 0,060" | 250 - 500\ μin | Hoch |
| Harz-/Luftaushärtungssand | Gering - Mäßig | Mäßig | 10 – 5.000 | ± 0,015" - 0,030" | 150 - 300\ μin | Mäßig |
| Investitionsgießen | Mäßig | Mäßig | 100 – 50.000+ | ± 0,005" - 0,010" | 63 - 125\ μin | Minimal |
| Verlorene Form | Mäßig - Hoch | Gering - Mäßig | 1.000 – 20.000+ | ± 0,010" - 0,020" | 100 - 200\ μin | Gering - Mäßig |
| Hochdruck-Druckguss | Hoch | Am niedrigsten | 10.000 – 100.000+ | ± 0,002" - 0,005" | 32 - 63\ μin | Minimal |
Volumen-Grenzwerte und Batch-Wirtschaftlichkeit
Die Batch-Größe bestimmt strikt die am besten geeignete Guss-Technologie:
- Prototypen & Kurzdurchläufe (1 bis 100 Einheiten): Sandguss oder 3D-gedruckte Sandschäume eliminieren Risiken teurer Werkzeuge. Wir setzen häufig ein Präzisions-Investitionsgießen und Prototypen beim Testen komplexer Geometrien ein, bevor dedizierte Werkzeuge schneiden.
- Mittlere Serienproduktion (500 bis 5.000 Einheiten): Harzsand- und keramische Schalen-Investitionsmethoden halten die Musterabschreibung überschaubar, ohne die dimensionsgenaue Wiederholbarkeit zu opfern.
- Hochvolumen-Massenproduktion (10.000+ Einheiten): Automatisiertes Druckguss absorbiert hohe Werkzeugstahlkosten über Hunderttausende von Zyklen und senkt die Stückpreise auf die Basismaterial- und Press-zeit-Sätze.
Oberflächenfinish, Toleranzen und Nachbearbeitungs-Komplikationen
Rohgusskosten stellen nur einen Teil der Gesamtkosten dar. Grobe Gussverfahren verlagern die finanzielle Belastung downstream auf CNC-Finish-Zellen:
- Strenge Gussgeometrien: Investitionsguss und Druckguss erreichen kritische Toleranzen direkt aus der Form, wodurch Flächendrehen, Konturieren und Tiefbohren entfallen.
- Rohoberflächenzulagen: Sandgusse erfordern massive Bearbeitungszulagen ($0.120" - 0.250"$), was den Spindelverschleiß, die Zykluszeiten und die Ausschussmenge erhöht.
- Gesamtkostenoptimierung: Gleichgewicht von Formkosten gegen integrierte Präzisionsguss und CNC-Bearbeitung bietet den kosteneffektivsten Weg zu fertigen, druckfertigen Komponenten.
Häufig gestellte Fragen zum Gießprozess
Was ist der primäre Unterschied zwischen Gießen und Schmieden?
Der grundlegende Unterschied liegt im Zustand des Materials während der Formgebung. In der Metallgußprozess, schmelzen wir die Legierung vollständig in einen flüssigen Zustand und gießen sie in eine Formhohlraum. Dies ermöglicht es uns, komplexe Innengeometrien, hohle Abschnitte und komplexe Formen mit minimaler Bearbeitung zu erzeugen.
Forging deforms solid metal under extreme compressive pressure using dies, aligning the internal grain structure along the part profile.
| Parameter | Metallguss | Metallumformung |
|---|---|---|
| Materialzustand | Voll geschmolzenes flüssiges Metall | Stab/Block aus festem, erhitztem Halbzeug |
| Geometrische Komplexität | Hohe (innere Kerne, Untergehungen) | Mittlere bis geringe |
| Anlaufkosten für Werkzeuge | Niedrig bis mäßig | Hoch |
| Strukturelle Körnung | Isotrop, richtungsunabhängig | Richtungsgebundener Kornfluss |
| Am besten geeignet für | Komplexe Gehäuse, Zylinderblöcke | Hochbelastete Strukturwellen, Zahnräder |
Welche Gussmethode erzeugt die engsten Toleranzen und die glatteste Oberfläche?
Wenn eine strenge dimensionale Kontrolle und eine feine Oberflächenfinish entscheidend sind, führen investment casting (Feinguss) und Druckguss zu den führenden Verfahren der Branche:
- Investitionsgießen: Die Verwendung des Wachsverlust-Verfahrens liefert lineare dimensionsbezogene Toleranzen gemäß ISO 8062 CT4–CT6 und Oberflächenrauheiten bis Ra 1,6–3,2 µm. Für hochlegierte Stähle und Edelstahlkomponenten, die nahezu nettokugelhafte Formen erfordern, unser Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit eliminiert sekundäre Bearbeitungen an komplexen Flächen.
- Hochdruck-Druckguss (HPDC): Für Leichtmetalllegierungen wie Aluminium und Zink bietet HPDC außergewöhnliche Wiederholbarkeit, Wandstärkensteuerung bis 1,5 mm und Oberflächenrauhen von Ra 0,8–1,6 µm direkt aus dem Stahl-Die.
Wie verhindern Ingenieure Schrumpfungsfehler in dicken Gusselementen?
Schrumpfung beim Erstarren tritt natürlich auf, wenn flüssiges Metall in eine feste Phase übergeht. Wir eliminieren Schrumpfungshohlräume, Porosität und Sinkstellen durch gezieltes Design und thermische Managementpraktiken:
- Richtung der Erstarrung: Wir gestalten das Gating- und Risersystem so, dass die Gussteilung schrittweise von den dünnsten Extremitäten zu den schwersten Bereichen erstarrt, um den Weg für die Zufuhr flüssigen Metalls offen zu halten.
- Optimierte Risers: Wir befestigen offene oder blindfeeder Köpfe direkt an dicken Verbindungen. Risers bleiben länger schmelzend als der Gussteilkörper, um zusätzliches Legierungsmaterial zuzuführen, während das Volumen sich zusammenzieht.
- Innere und äußere Kühlplatten: Durch das Platzieren von Metallkühlplatten in der Formwand wird die Wärmeübertragung an dicken isolierten Nähten beschleunigt, wodurch die Abkühlrate über benachbarte Wände angeglichen wird.
- DFM-Wandmodifikationen: Wir bohren schwere Führungen aus und entfernen das Massenschnittpunkt, um eine gleichmäßige nominale Wandstärke zu erhalten.
Was ist die kostengünstigste Gießmethode für Prototypen mit geringer Stückzahl?
Für kurze Serien, maßgeschneiderte Einzelstücke und frühe Prototypen (1–50 Stück) ist, Sandguss die kostengünstigste Option. Sie erfordert im Vergleich zu starren Metallformen eine minimale anfängliche Werkzeuginvestition.
- 3D-gedruckte Sandformen: Direktes digitales Sanddruckverfahren eliminiert Gussformenwerkzeuge vollständig und verkürzt die Vorlaufzeiten auf Tage.
- Lockere Holz-/Harzformen: Traditionelle geteilte Muster halten das anfängliche Kapital niedrig.
Bei der Bewertung der Produktionsskalierung hilft die Überprüfung eines Investitionsguss- vs. Sandguss-Prozessvergleich dabei, Einsparungen bei Prototypenwerkzeugen gegen nachgelagerte Bearbeitungskosten abzuwägen.
Wie beeinflusst die Abkühlgeschwindigkeit die Mikrostruktur und Härte von Gusseisen?
Die Abkühlgeschwindigkeit bestimmt direkt die Kohlenstoffausscheidung in Gusseisenlegierungen und legt fest, ob Kohlenstoff Graphitfäden, -knäuel oder harte Eisencarbide bildet:
- Schnelles Abkühlen (Abkühlung): unterdrückt die Graphitbildung und zwingt den Kohlenstoff, sich als Eisencarbid (Fe_3C) zu verfestigen. Dadurch entsteht Weißer Gusseisenb, der extrem hart (400–600 HB) ist, verschleißfest und spröde.
- Langsame Abkühlung: Lässt dem Kohlenstoff ausreichend Zeit, sich als freies Graphit in Form von Flakes innerhalb einer Ferrit- oder Perlitmatrix zu abscheiden. Dies erzeugt Standard Gusseisen, die hervorragende Dämpfung bei Vibrationen und mühelose Zerspanbarkeit bietet.
- Gesteuerte Moderate Abkühlung: In Verbindung mit Magnesium- oder Cerium-Tümpelungsverfahren erzeugt die gesteuerte Abkühlung sphärolithische Graphitknollen. Dies erzeugt Gusseisen mit duktiler Struktur, liefert hohe Zugfestigkeit, Dehnung und Schlagzähigkeit.
 German
 English
 Russian