
2026年8月27日
Kundenspezifische duktiles Eisengussteile mit nodularem Graphit, hoher Zugfestigkeit und Schlagzähigkeit für Automobil-, Maschinen- und Infrastrukturprojekte
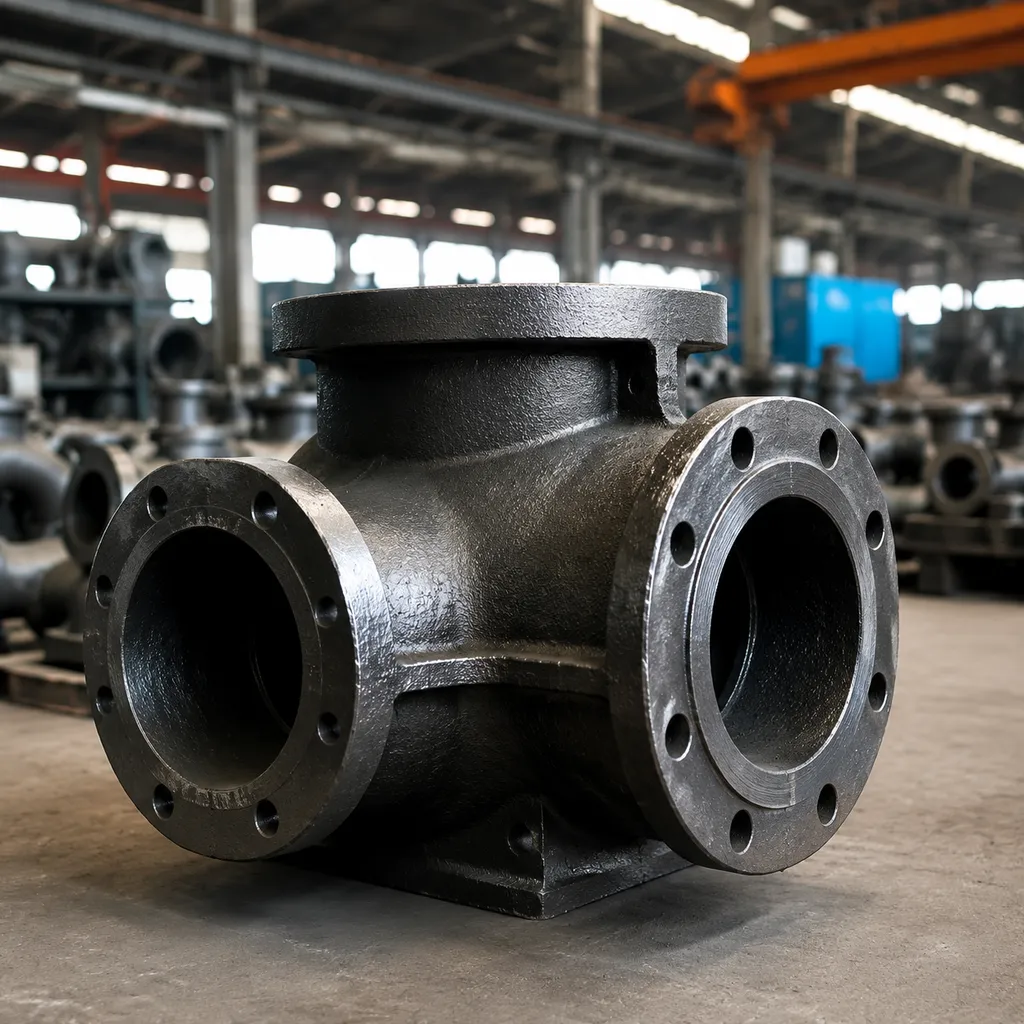
Materialwissenschaft & Struktureller Vorteil
Standardgrau-Eisenkomponenten versagen oft unter starkem Stoß oder dynamischen Lasten, weil innere Graphit-Flocken als scharfe Spannungs konzentrierer wirken. Durch präzise Inokulationen verwandelt unser duktiler Eisenguss Prozess diese inneren Flocken in glatte, kugelförmige Nodulen – grundlegend ändert sich, wie die Legierung auf erhebliche mechanische Beanspruchung reagiert.
Kugelgraphit-Mikrostruktur
- Spannungsreduktion: Sphärische Graphitnodule beseitigen die scharfen Innenkanten, die in Graugussflocken gefunden werden, und verhindern Spannungs concentration points.
- Rissbeständigkeit: Die kontinuierliche Matrix um die Sphäroide verhindert die Mikrorissausbreitung unter starkem thermischem und physischem Stress.
- Matrixkontrolle: Angepasste Wärmebehandlungen ermöglichen es uns, das Verhältnis der Perlit-Ferrit-Matrix fein abzustimmen und hohe Härte mit extremer Zähigkeit auszubalancieren.
Mechanische Überlegenheit von SG-Guss
Unser spheroidaler Graphitguss (SG-Guss) bietet mechanische Eigenschaften, die die Eigenschaften von Karbonguss-Forgings erreichen, während er die kostengünstige Herstellbarkeit von Gusseisen beibehält:
- Hohe Zugfestigkeit: Die Zugfestigkeit übertrifft Standard-Gussgrau um über 100%, was dünnere, leichtere Wandkonstruktionen ermöglicht, ohne die strukturelle Sicherheit zu beeinträchtigen.
- Überlegene Duktilität: Plastische Verformungsfähigkeiten von bis zu 18% Dehnung verhindern katastrophalen spröden Bruch.
- Vibrationsdämpfung: Nimmt Betriebsgeräusche und mechanische Stöße deutlich besser auf als gegossenes Kohlenstoffstahl, verlängert die Lebensdauer der Bauteile.
- Aufprallbeständigkeit: Behält überlegene Charpy-Impact-Werte in Anwendungen mit niedrigen Temperaturen und hohen Vibrationen bei.
Leistungs-Bewertungsmatrix
| Leistungskennzahl | Duktiles Eisen (SG-Eisen) | Grau-Eisen | Guss-Kohlenstoffstahl |
|---|---|---|---|
| Zugfestigkeit | 400 - 800 MPa | 150 - 350 MPa | 450 - 700 MPa |
| yield strength | 250 - 600 MPa | Vernachlässigbar | 230 - 450 MPa |
| Dehnung | 3% - 18% | < 0.8% | 15% - 25% |
| Bearbeitungsgbarkeit | Ausgezeichnet | Überlegen | Mäßig |
| Vibration Damping | Hoch | Sehr Hoch | Niedrig |
| Relative Unit Cost | Mäßig | Niedrig | Hoch |
ASTM A536 Ductile Iron Cast Grades
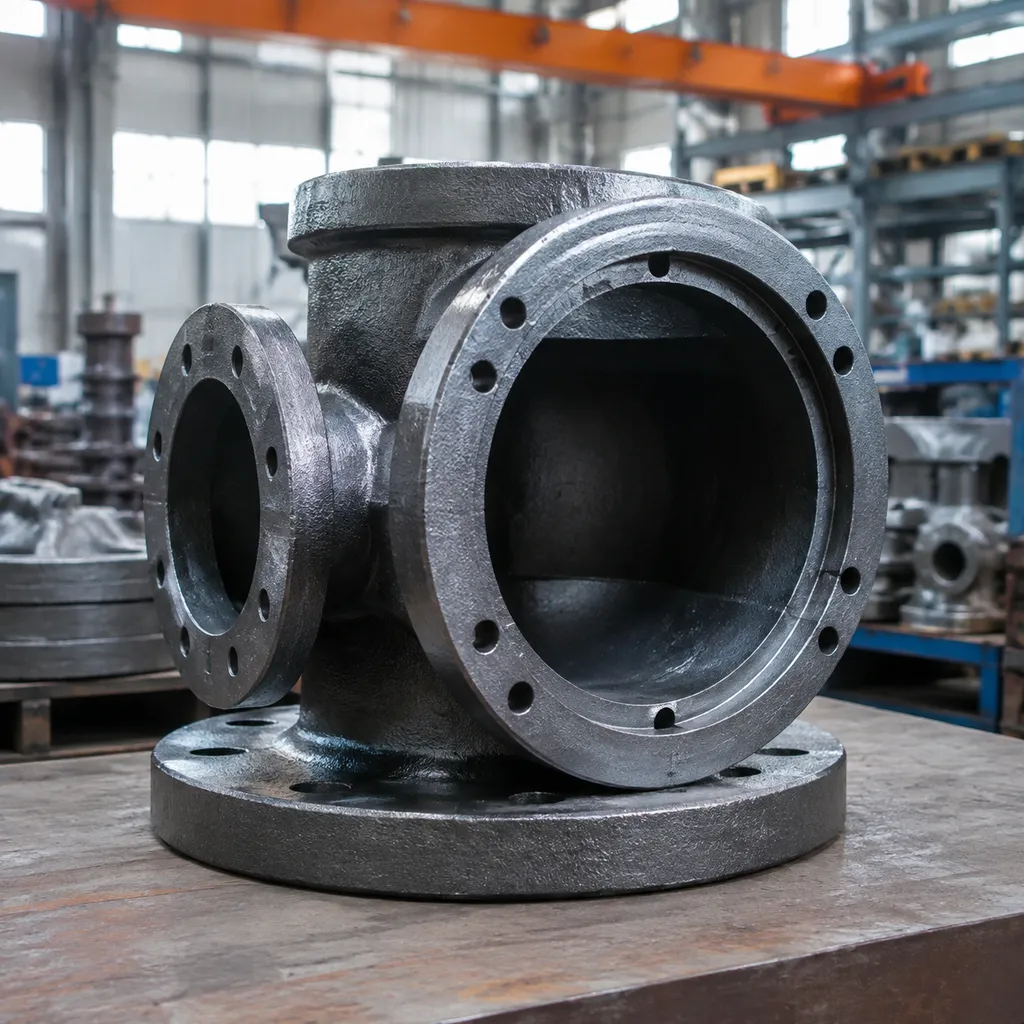
Bei Vastpcc entwickeln wir Standard-ASTM-A536-Güten, die auf präzise mechanische Lasten zugeschnitten sind, sodass jede duktiler Eisenguss Komponente exakte statische Anforderungen erfüllt.
- Note: The input appears incomplete: "Grade 65-45-12:" followed by nothing. Please provide the full text to translate. Hoher Duktilitätsgrad mit überlegener Schlagzähigkeit und hoher Dehnung (mindestens 12%). Ideal für druckbehälende Bauteile und schockbelastete Anwendungen.
- Note: The input appears incomplete. Please provide the full text to translate. Mittelgrad, der eine ausgewogene Kombination aus hoher Streckgrenze, Verschleißfestigkeit und zuverlässiger Bearbeitbarkeit bietet.
- Note: The provided text to translate is incomplete: "Grade 100-70-03:". Please provide the full English text to translate. Hohe Festigkeit Gusseisen mit Kugelgrafit Grade mit optimaler Härte und Ermüdungsresistenz für schwere strukturelle Ausrüstungen.
Austempered Ductile Iron (ADI)
Wenn Bauteile extremem mechanischen Stress ausgesetzt sind, ohne Spielraum für zusätzliches Gewicht, produzieren wir Austempered Ductile Iron (ADI). Durch präzise Wärmebehandlung von kugelgraphitischem Eisenguss erreicht ADI eine ungefähr doppelte Zugfestigkeit im Vergleich zu Standardgüteklassen bei gleichzeitig hoher Schlagzähigkeit. Dies macht ADI zu einer außergewöhnlichen, leichten Alternative zu teuren Stahlguß- und gefertigten Teilen.
Chemische Zusammensetzung Matrix
Wir kontrollieren die Schmelzchemie mittels Spektralanalyse und kontrollierter Inokulationsstoffe, um genaue Mikrostruktureigenschaften sicherzustellen.
| Element | Bereich (%) | Hauptbeeinflussung |
|---|---|---|
| Kohlenstoff (C) | 3,50 – 3,80 | Sichert die Bildung von Graphitnodulen und Fließfähigkeit |
| Silizium (Si) | 2,20 – 2,80 | Fördert Graphitisierung und Matrixfestigkeit |
| Mangan (Mn) | 0,20 – 0,50 | Erhöht Verhältnis von Peierlit und Zugfestigkeit |
| Magnesium (Mg) | 0,03 – 0,06 | Schlüssele Inokulant, der Graphit in kugelförmige Nodulen umwandelt |
Fortschrittliche Gravitationsgießerei-Fertigungskapazitäten für vielseitig geglühte Gusselemente aus Gusseisen
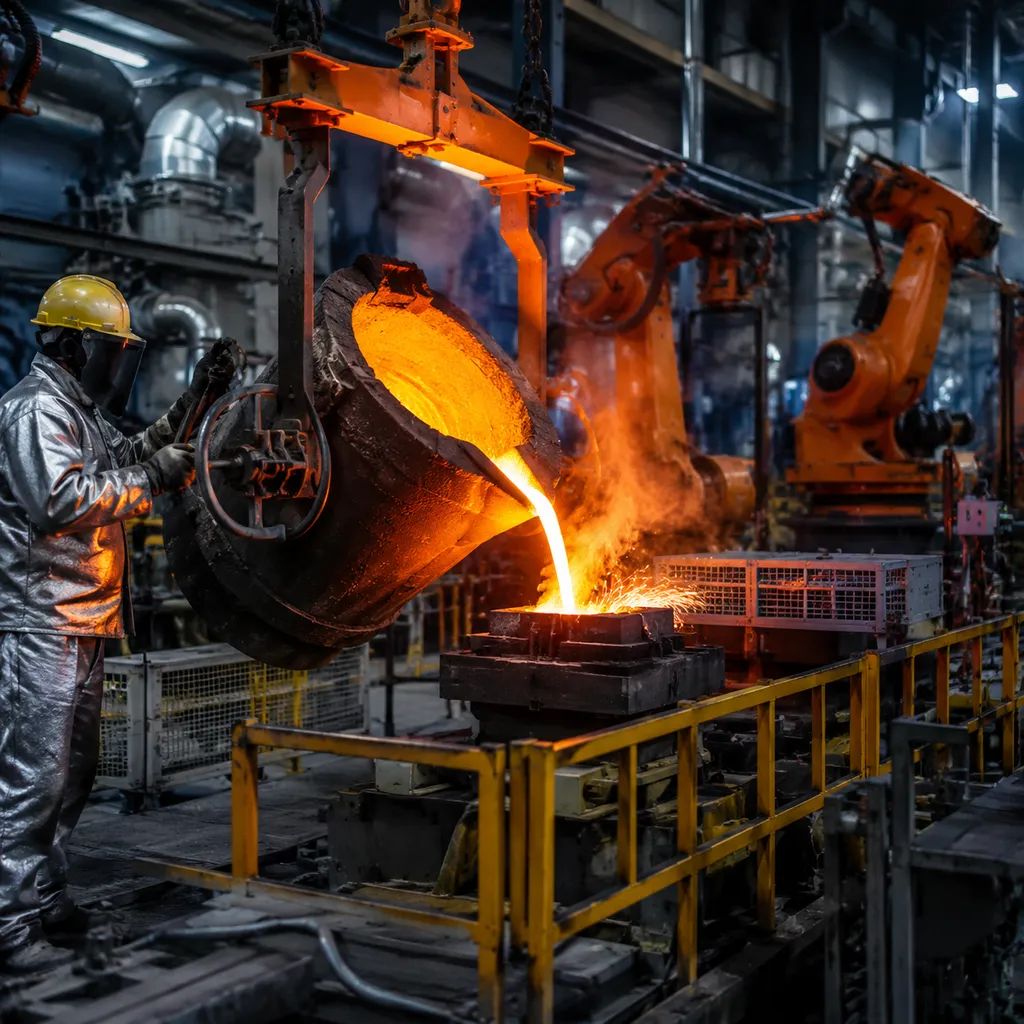
Wir nutzen flexible Fertigungsprozesse, um eine hohe Integrität zu liefern duktiler Eisenguss Komponenten, die auf anspruchsvolle strukturelle Standards zugeschnitten sind. Durch die Integration spezialisierter Grüninde-Giesungsprozesse mit Siliziumsulfid-Investitionsgießen und automatisierter Entkernung-Drucköfen optimieren wir Materialausbeute und strukturelle Stabilität.
| Verarbeitungsoption | Kernvorteil | Primäre Anwendung |
|---|---|---|
| Silica Sol-Investitionsgießen | Hohe dimensionsgenauigkeit & glatte Oberfläche | Ineinandergreifende Formen, dünne Wände |
| Grün- & Harzsandguss | Kosteneffektiv bei Großserienproduktion | Schwermaschinenkomponenten, Pumpengehäuse |
| Automatisierte Schalenbeschichtung | Gleichmäßige Schale Dicke, geringe Defekte | Massenproduktion Duktile Eisen-Guss |
Roboterprozesssteuerung & Enge Werkzeugausstattung
Unsere automatisierten Produktionslinien eliminieren manuelle Varianz und erzwingen eine strikte Prozesswiederholgenauigkeit:
- Mikrometer-genaue Werkzeugausrichtung: Roboterpositionierung hält die Werkzeugausrichtung innerhalb von 5 μm, was gegenüber Versatzweiten kaum Variationen bei der Wandstärke zulässt.
- Gesteuerte Metallgießung: Automatisierte Eimerkappenprozesse halten die Gießtemperaturen gleichmäßig und sichern konsistente noduläre Strukturen in jeder Gusssteben Duktileisen cycle.
In-House OEM Duktileisen Bearbeitung
Um passgenaue, eng tolerierte Fertigteile zu liefern, kombinieren wir vollständige Sandgussformenherstellung und CNC-Bearbeitung unter einem Dach. Unsere OEM-Gussstahlbearbeitung Fähigkeiten umfassen:
- Präzisionsdrehen & Fräsen: Mehrachsen-CNC-Zentren führen komplexe Geometrie-Bearbeitungen exakt nach Kundenvorgaben aus.
- Bohren & Gewindeschneiden: Automatisiertes Mehrspindelbohren und Präzisions-Gewinde Thread-Tapping für hydraulische Anschlüsse und strukturelle Halterungen.
Oberflächenbehandlung & Korrosionsschutz
- Schleudern (Shot Blasting): Reinigt Oberflächenrückstände und bereitet rohe Gussteile für Sekundärbeschichtungen vor.
- E-Coating & Epoxidbeschichtung: Schafft kontinuierliche, korrosionsbeständige Barrieren gegen aggressive Chemikalien und Außenexposition.
- Zinkbeschichtung & Rostschutzbehandlung: Verhindert Oxidation während globaler Logistik und Lagerhaltung.
Qualitätskontrolle & Prüfung für Gusseisen-Teile aus Duktilem Eisen
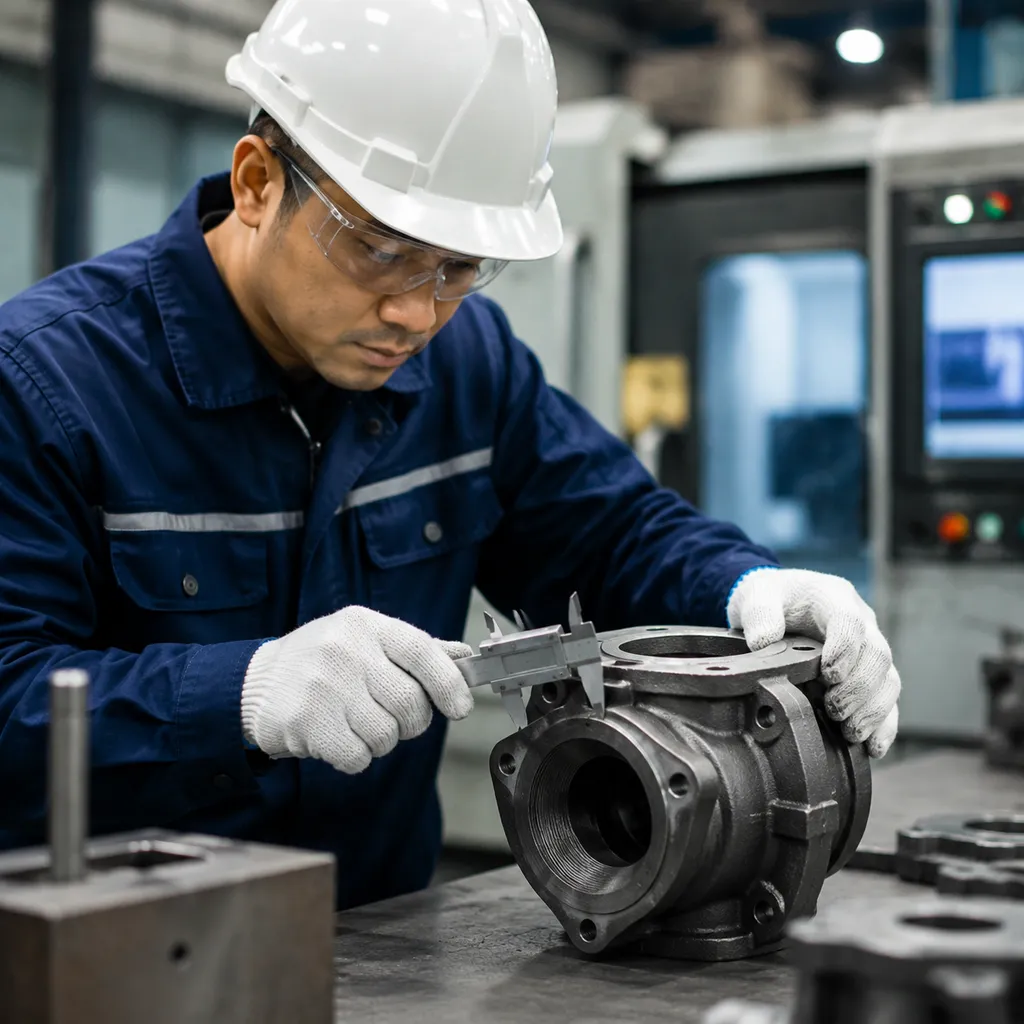
Wir setzen eine Null-Fehler-Qualitätskontrolle in jeder duktiler Eisenguss Charge durch, die unseren Gießereibereich verlässt. Unser mehrstufiger Prüfprozess verifiziert chemische Zusammensetzung, mikrostrukturelle Integrität und genaue geometrische Präzision, bevor irgendein Bauteil in die Montagelinien geht.
Metallurgische & mikrostrukturelle Kontrolle
Wir testen die flüssige Schmelze und feste Proben, um die Kernmechanik-Eigenschaften zu garantieren: Spektralanalyse: Echtzeitarbeitschemische Analyse überwacht Kohlenstoff (C), Silizium (Si), Mangan (Mn) und Rest-Elemente vor dem Gießen. nodularitätstest: Mikrostrukturelle Analyse garantiert ein Mindestergebnis von >85% Graphitnodularität um maximale Festigkeit und Zähigkeit in unseren kugelgraphitischen Gusseisenbauteilen sicherzustellen.
Nicht-Zerstörende Prüfung (NDT)
Wir setzen fortschrittliche NDT-Protokolle ein, um innere Hohlräume, Unterflächenfehler und mikroskopische Oberflächenrisse zu erkennen, ohne fertiggestellte Bauteile zu beschädigen: Ultraschallprüfung (UT): Prüft die innere Festigkeit und lokalisieren Einschlüsse oder Schrumpfporen unter der Oberfläche. Magnetpulverprüfung (MPI): Identifiziert nahoberflächenliegende planare Defekte auf ferritischen Oberflächen. Radiographic Testing (RT): Hochenergie-Röntgenprüfung für kritische Spannungsbereiche und variable Wandabschnitte. Dämpfungsprüfung (DPI): Hervorhebt feine Oberflächenunregelmäßigkeiten bei komplexen bearbeiteten Geometrien.
Mechanische & Abmessungsprüfung
Unser Prüfzentrum validiert die Tragfähigkeit entsprechend internationalen Ingenieursnormen: Zug- & Härteprüfungen: Zerstörerische Zugprüfung bestätigt Streckgrenze, Zuggrenzen und Brinellhärte (HBW) Werte. Charpy-Energiesprüfungen: Wertet Energieaufnahme und Kerbspannung unter Hochimpaktbedingungen aus. CMM-Abmessungsprüfung: Koordinatenmessgeräte überprüfen kritische Merkmals-toleranzen gegen native CAD-Dateien. Beim Einsatz automatisierter Linien oder der Integration custom automatisierte Montagestationen mit Präzisionsbildinspektion, wir wahren enge, wiederholbare Toleranzen über Hochvolumen-Produktionsläufe.
Rückverfolgbarkeit & Zertifizierung
Wir untermauern jede Bestellung mit vollständiger Dokumentation von Rohmaterial bis Versand: Rohmaterialprüfberichte (MTR): Materialzertifikate gemäß EN 10204 3.1 Standards, die genaue Schmelzchemie und Hitze-Lotentestdaten detaillieren. ISO 9001-Konformität: Vollständige Prozesskontrolle und Chargenrückverfolgbarkeit, um strenge OEM-Qualitätsanforderungen zu erfüllen.
Zielanwendungen & Fallstudien für Druckgusseisen-Komponenten
Wir fertigen hochpräzise duktiler Eisenguss Komponenten für anspruchsvolle industrielle Anwendungen, bei denen strukturelle Integrität, Ermüdungsfestigkeit und Druckdichtheit entscheidend sind.
Schlüsselbranchenanwendungen
| Branche | Kernanwendungen | Schlüssel-Leistungsfaktor |
|---|---|---|
| Automobil- & Nutzfahrzeuge | Lenkgetriebe, Bremszangen, Steuerplatten, Differenzgehäuse | Hohe Ermüdungsbeständigkeit und Stoßdämpfung bei dynamischen Straßenbelastungen. |
| Fluidhandling & Ventile | Hochdruck-Ventilkörper, Absperrklappen-Disk, Rohrflansche, Gehäuse von Zentrifugalpumpen | Überlegene gasdichte Integrität und Bruchfestigkeit bei zyklischem hydrodynamischem Druck. |
| Schwere Maschinen & Bergbau | Getriebegehäuse, hydraulische Verteilungsleitungen, Laufschuhen, Halterarmen | Hervorragende Vibrationsdämpfung, hohe Verschleißfestigkeit und hohe Streckgrenze. |
Fallstudie: Schweißteil-zu-Guss-Umwandlung
Ein kommerzieller Maschinenkunde bat uns, einen mehrteiligen gefertigten Stahl-Halterarm neu zu konzipieren, der Fatigue-Risiken an den Verbindungen und überhöhte Montagekosten aufwies. Durch die Umwandlung der Komponente in ein einziges Bauteil Duktile Eisen-Guss, optimierten wir die Geometrie, um Hochspannungszonen zu verstärken und redundantes Material zu eliminieren.
- Gewichtsreduktion: Erzielte 25% Gewichtseinsparung durch das Weglassen schwerer Schweißnähte und Optimierung der Wandstärke.
- Kosteneinsparungen: Geliefert ein 30% Kosteneinsparungen in der Bauteilfertigung durch Reduzierung manueller Fertigung, Montage- und Testschritte.
- Leistungssteigerung: Erzielte überlegene Ermüdungslebensdauer und Spannungsverteilung über die gesamte Struktur hinweg, entsprechend den Leistungsparametern, die in unserem Gus- und Gussvergleich.
Unsere konzipierten Gusseisen mit Kugelgrafit Lösungen geben Geräteherstellern einen direkten Weg, das strukturelle Gewicht zu verringern, während Strapazierfähigkeit und Rentabilität erhöht werden.
Vastpcc OEM/ODM Duktil-Eisen-Guss-Workflow
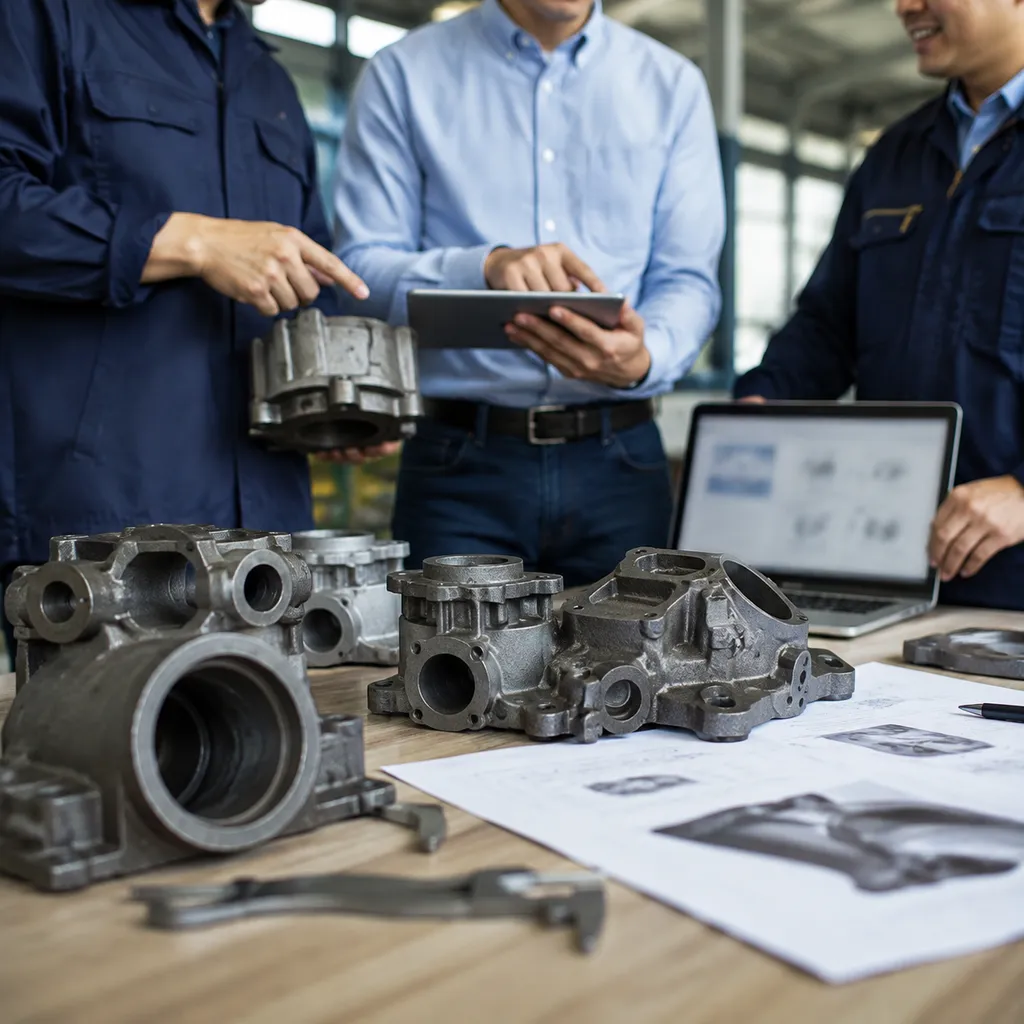
Wir rationalisieren die kundenspezifische Fertigung von der Rohidee bis zu fertigen Bauteilen. Als spezialisierte duktiles Eisen-Fundament, unser 5-stufiger OEM/ODM-Workflow garantiert strukturelle Integrität, enge Toleranzen und skalierbare Produktion für jedes duktiles Eisen-Gussteil, das wir herstellen.
5-Schritte Beschaffung & Fertigungsprozess
| Phase | Phase | Technische Ausführung |
|---|---|---|
| Phase 1 | Design for Manufacturability (DFM) | Umfassende ingenieurtechnische Überprüfung zur Bewertung der Gleichmäßigkeit der Wandstärke, der Herstellung von Speiserändern und der Partierlinie, um Schrumpfung und Spannungspunkte zu eliminieren. |
| Phase 2 | Werkzeugbau & Prototyping | 3D-Pattern-Entwicklung und Formherstellung präzisen Gussteilen-Prototypen zur Validierung der Bauteilgeometrie vor der Serienwerkzeugherstellung. |
| Phase 3 | Probenfreigabe | Erstartikel-Inspektionsbericht (FAI) mit vollständiger CMM-Abmessungsprüfung, spektrochemischer Analyse und Zugversuchsdaten. |
| Phase 4 | Automatisierte Massenproduktion | Ständige Nodulierungsregelung, automatisierte Gießformenspanne und Roboterhandhabung für eine konsistente, hochvolumige duktiles Eisen-Ausgabe. |
| Phase 5 | Globale Logistik & Lieferung | Spezialisierte VCI-Rostschutzbehandlung, schwere Exportverpackung und flexible door-to-door internationale Logistik. |
Kernproduktionsstandards
- Werkzeuggenauigkeit: Werkzeug- und Formdesigns berücksichtigen exakt die Erstarrungsschrumpfwerte, die auf schwerkörniges Graphitgusseisen abgestimmt sind.
- Präzisionsfinish: Inhouse OEM-Druckgussbearbeitung sorgt für exakte Toleranzen bei kritischen Dichtungflächen, Montagelöchern und Gewindebohrungen.
- Korrosionsschutz: Fertige Bauteile erhalten vor dem Export eine benutzerdefinierte Rostschutzöle, E-Coating oder spezialisierte Oberflächenbehandlungen, um eine sichere Ankunft über globale Versandwege zu gewährleisten.
Technische FAQ: Gusseisen-Lösungen
Was ist der primäre mechanische Unterschied zwischen Kugelgraphitguss und Grauguss?
Der Schlüsselunterschied liegt in der Graphit-Mikrostruktur und der Bruchzähigkeit. Gusseiserner Kugelgraphitguss weist kugelförmige Graphitknoten auf, während Grauguss scharfkantige Graphitflocken enthält. Dieser strukturelle Unterschied verändert die physikalische Leistung drastisch:
- Zug- & Streckungsfestigkeit: Gusseisen mit Duktilität erreicht bis zu doppelte Streckgrenze von Grauguss.
- Duktilität & Dehnung: Gusseisen mit Duktilität bietet 2% bis 20% Dehnung vor Bruch, verglichen mit praktisch 0% bei Grauguss.
- Aufprallbeständigkeit: Sphäroidale Körner stoppen mikroskopische Rissausbreitung unter Stoßbelastungen, wodurch eine duktiler Eisenguss Komponente in Anwendungen mit dynamischer Spannung wesentlich widerstandsfähiger wird.
Welche Maßhaltigkeiten kann Vastpcc bei gegossenen duktilen Eisenteilen erreichen?
Toleranzen hängen vom gewählten Gießprozess für Ihre geometrischen Anforderungen ab:
| Verfahrensart | ISO 8062 Toleranzklasse | Typische Maßgenauigkeit |
|---|---|---|
| Gusseisen-Duktilmetall-Investitionsguss | CT4 – CT6 | ±0,15 mm bis ±0,3 mm |
| Präzisions-Schalenguß casting | CT6 – CT8 | ±0,3 mm bis ±0,5 mm |
| Harz-Sandguss | CT7 – CT9 | ±0,5 mm bis ±1,0 mm |
| In-House Präzisions-CNC-Bearbeitung | N/A | Bis zu ±0,005 mm |
Kann Vastpcc chemische Zusammensetzungen für hochtemperatur- oder korrosive Umgebungen anpassen?
Ja. Wir passen chemische Formulierungen an spezialisierte Betriebsumgebungen an. Durch das Einführen präziser Verhältnisse von Silizium (Si), Molybdän (Mo) und Nickel (Ni) produzieren wir hochlegierte Duktile Eisen-Guss Varianten wie:
- SiMo-Duktileisen: Formuliert für Hochtemperatur-Abgasmuffen und Turboladergehäuse, die bis zu 820°C betrieben werden.
- Ni-Resist Nodularstahl: Formuliert mit hohem Nickelgehalt für erhöhten Korrosionsschutz in Marin-Pumpen, Ventilen und Chemieverarbeitungsanlagen.
Was sind die typischen Lieferzeiten für Werkzeugprototypen versus Serienproduktionen?
Wir optimieren Produktionspläne, um Ihre Lieferkette zu straffen:
- Werkzeugbau- & Prototyping-Phase: 15 bis 25 Kalendertage. Beinhaltet 3D-Musterentwicklung, Formenbau, Probenguss und Erstartikelinspektion (FAI) Abmessungsberichte.
- Serienproduktionen: 20 bis 35 Kalendertage nach FAI-Genehmigung, unterstützt durch unsere skalierbaren foundry-Fähigkeiten als benutzerdefiniert Sandguss-Hersteller.


 German
 English
 Russian