
2026年8月27日
Кастинги из чугуна с шаровидным графитом, высокой прочностью на разрыв и ударную вязкость для автомобильной промышленности, машиностроения и инфраструктуры
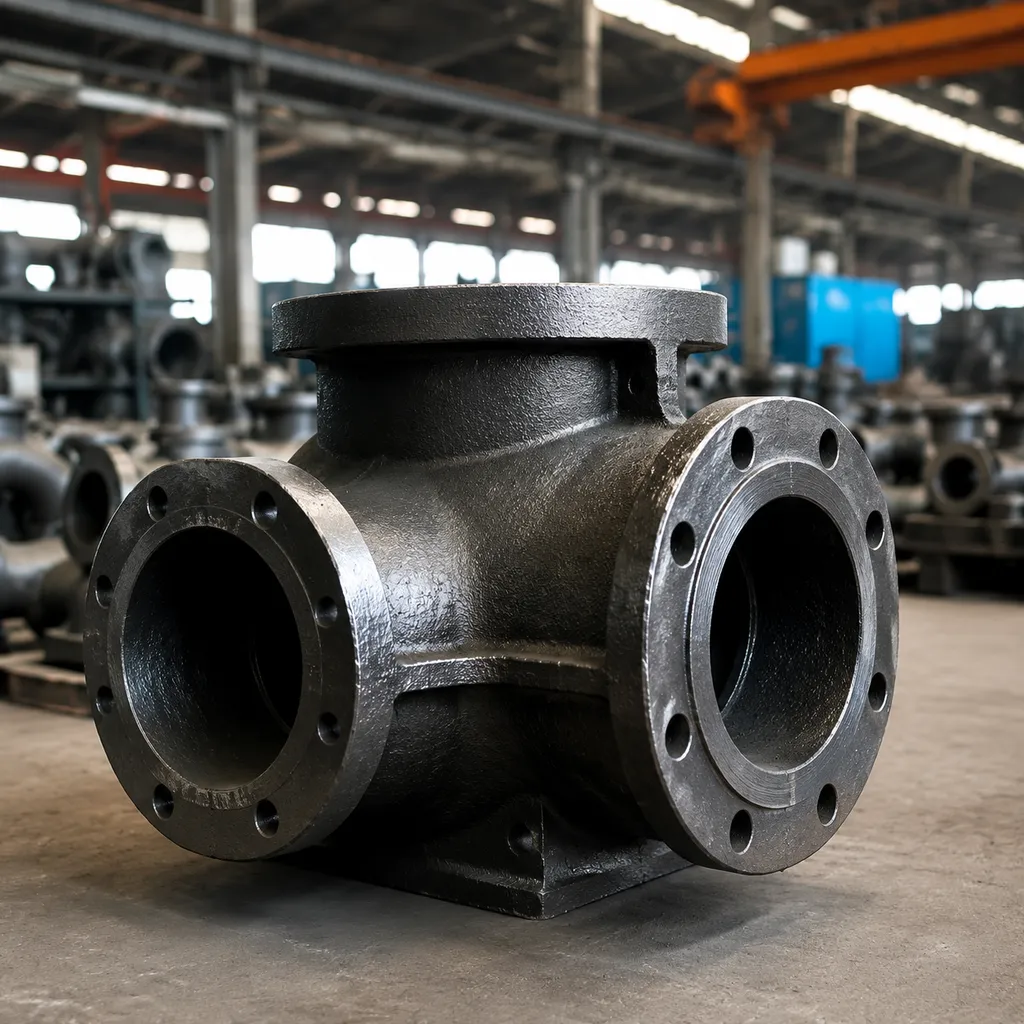
Материаловедение и структурное преимущество
Стандартные серые чугунные компоненты часто выходят из строя при сильных ударах или динамических нагрузках, потому что внутренние графитовые хлопья действуют как острые концентратора напряжений. Благодаря точным инокуляциям наш чугунный литой прокат процесс преобразует эти внутренние хлопья в гладкие сферические узлы — принципиально меняя отклик сплава на тяжелые механические напряжения.
Микроструктура шаровидного графита
- Уменьшение напряжений: Сферические узлы графита устраняют острые внутренние кромки, присутствующие у графитовых хлопьев, предотвращая точки концентрации напряжений.
- Устойчивость к трещинам: Непрерывная матрица вокруг шариков препятствует распространению микротрещин под сильной тепловой и физической нагрузкой.
- Контроль матрицы: Индивидуальные термические обработки позволяют точно подстроить соотношение матрицы перлит-феррит, балансируя между высокой твердостью и исключительной прочностью.
Механическое превосходство серого чугуна SG
Наш графитно-шарнированный чугун (SG чугун) обеспечивает механические свойства, сопоставимые с ковками из углеродистой стали, сохраняя при этом экономическую доступность литья чугуна:
- Высокая предел текучести: Упругость превышает стандартный серый чугун более чем на 100%, что позволяет применять более тонкие и легкие стенки без снижения структурной безопасности.
- Высокая пластическая деформация: Способности к пластическому деформированию достигают до 18% удлинения, предотвращая катастрофические хрупкие разрушения.
- Углубленное подавление вибраций: Значительно лучше поглощает рабочий шум и механический удар, чем литье из углеродистой стали, продлевая срок службы компонентов.
- Вязкость к удару: Сохраняет превосходные значения ударной вязкости Шарпи в условиях низких температур и высокой вибрации.
Матрица сравнения характеристик
| Показатель эффективности | Кововый чугун (SG чугун) | Серый чугун | Литая углеродистая сталь |
|---|---|---|---|
| Прочность на растяжение | 400 - 800 МПа | 150 - 350 МPa | 450 - 700 МPa |
| Предел текучести | 250 - 600 МPa | Незначительный | 230 - 450 МPa |
| Удлинение | 3% - 18% | < 0.8% | 15% - 25% |
| Обрабатываемость | Замечательно | Превосходная | Умеренный |
| Вибрационная демпфирование | Высокая | Очень высокий | Низкая |
| Относительная стоимость единицы | Умеренный | Низкая | Высокая |
Сталь A536 серий литой чугун кристаллический график ASTM
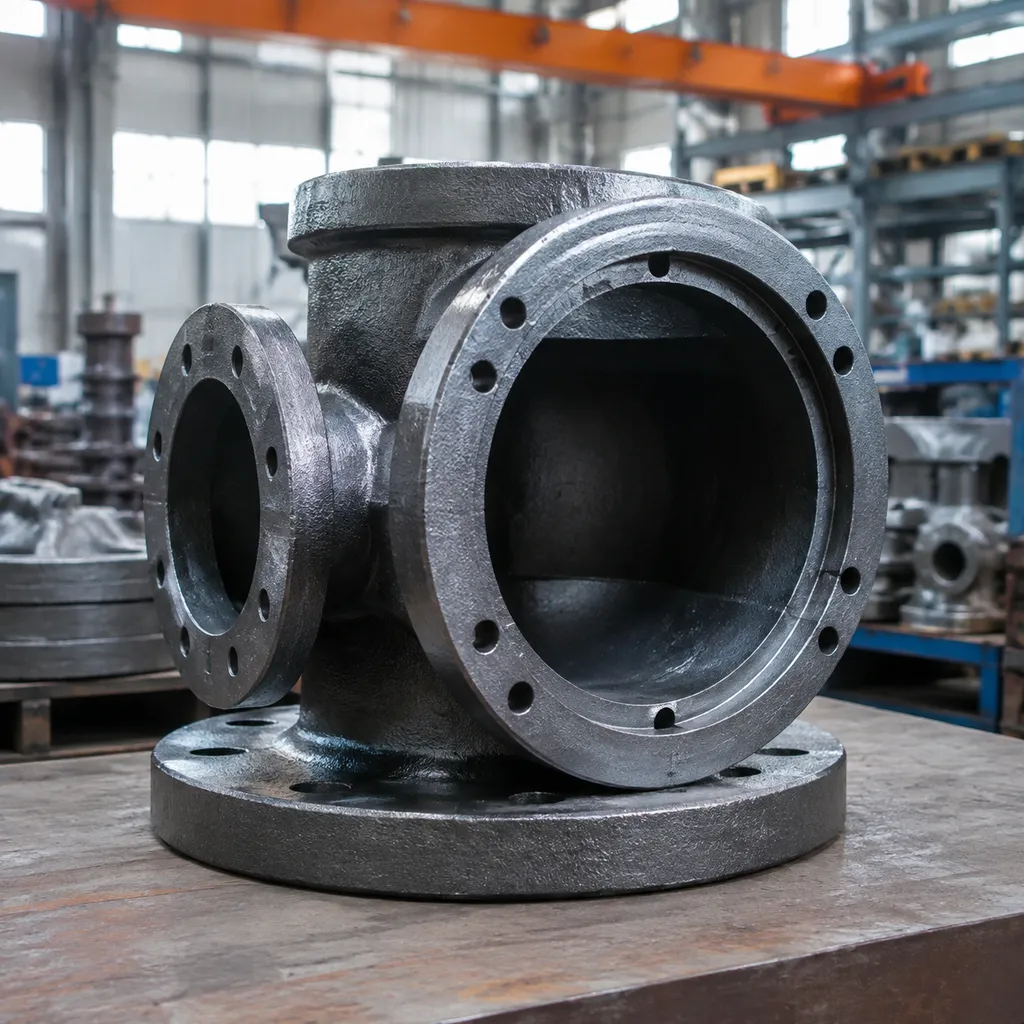
В Vastpcc мы проектируем стандартные марки ASTM A536, адаптированные под точные механические нагрузки, обеспечивая соответствие каждым чугунный литой прокат компонентам точным структурным требованиям.
- Grade 65-45-12: Высоковязкая марка, обеспечивающая превосходную ударную вязкость и большую вытяжку (минимум 12%). Идеальна для компонентов, содержащих давление, и приложений с ударной нагрузкой.
- Grade 80-55-06: Средне-тяжелая марка, обеспечивающая сбалансированное сочетание высокого предела прочности наyield, износостойкости и надежной обрабатываемости.
- Grade 100-70-03: Высокая прочность литьевой чугун маркa с оптимальной твердостью и выносливостью к усталости для тяжелой структурной техники.
Аустемированная графитированная чугун (ADI)
Когда детали подвергаются экстремальному механическому напряжению без места для добавления веса, мы производим литой графитированный чугун с азотной обработкой (ADI). Благодаря точной термической обработке сферического графитового чугуна, ADI достигает примерно в два раза большей прочности на растяжение по сравнению со стандартизированными чугунными сортами, сохраняя при этом высокую ударную вязкость. Это делает ADI выдающимся, легким альтернативным вариантом дорогим стальным литым заготовкам и изготовленным деталям.
Матрица химического состава
Мы контролируем химический состав плавки с помощью спектрометрического анализа и контролируемых инокулянтов для обеспечения точных микроструктурных свойств.
| Элемент | Диапазон (%) | Первое влияние |
|---|---|---|
| Углерод (C) | 3,50 – 3,80 | Обеспечивает формирование графитовых нодулей и текучесть |
| Кремний (Si) | 2,20 – 2,80 | Стимулирует графитизацию и прочность матрицы |
| Манганец (Mn) | 0,20 – 0,50 | Увеличивает долю перлита и прочность на растяжение |
| Магний (Mg) | 0,03 – 0,06 | Ключевой инокулянт, превращающий графит в сферические нодули |
Передовые литейные возможности для литых деталей из ковкого чугуна
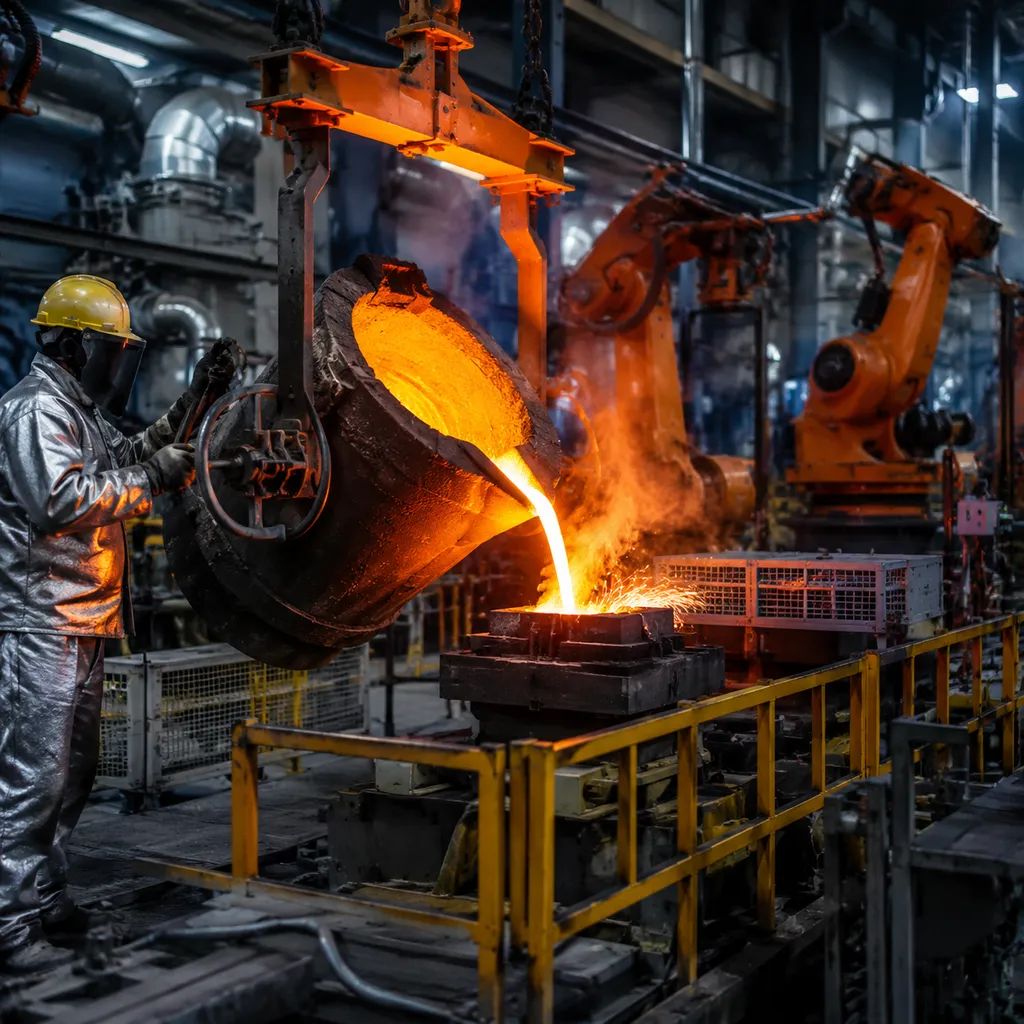
Мы используем гибкие производственные процессы для обеспечения высокой целостности чугунный литой прокат компонентов, адаптированных к предъявляемым структурным требованиям. Интегрируя специализированные варианты процесса литья по песку из зеленой смеси с инвестиционным литьем силикатной солі и автоматическими автоклавами для разваривания, мы оптимизируем выход материала и структурную устойчивость.
| Вариант процесса | Основное преимущество | Основное применение |
|---|---|---|
| Инвестиционное литье силикатной солі | Высокая размерная точность и плавная отделка | Сложные формы, тонкие стенки |
| Литье из зеленого и смоляного песка | Экономически эффективно для крупносерийного производства | Компоненты тяжелой техники, корпуса насосов |
| Автоматизированное покрытие оболочки | Однородная толщина оболочки, низкая дефектность | Массовое производство чугун кучеподатливый (ductile iron casting) |
Роботизированный контроль процессов и точная настройка инструментов
Наши автоматизированные линии производства устраняют ручные отклонения и обеспечивают строгую повторяемость процессов:
- Выравнивание инструментов на уровне микрона: Роботизированное позиционирование поддерживает выравнивание инструментов с отклонением до 5 мкм, практически исключая вариации толщины стенок.
- Контролируемое литьё металла: Автоматические операции с ковшом поддерживают одинаковую температуру литья, обеспечивая стабильную нодулярную структуру на протяжении каждого литьевого чугуна цикла.
Обработка серийной штамповки и литейной отливки в собственном производстве
Чтобы обеспечить готовые детали с точными допусками, мы объединяем полную песчаную форму литья и ЧПУ-м machining под одной крышей. Наш OEM-обработка чугунных деталей возможности включают:
- Точные токарно-фрезерные работы: Многоосевые CNC-центры выполняют обработку сложной геометрии по точным чертежам заказчика.
- Сверление и резьбовые отверстия: Автоматизированное многопружинное сверление и прецизионная нарезка резьбы для гидравлических портов и крепежных соединений.
Поверхностная обработка и защита от коррозии
- Стружечная очистка: Очистка поверхности от накипи и подготовка литья к вторичным покрытиям.
- Эпоски- и эпоксидные покрытия: Создает непрерывные, коррозионностойкие барьеры против агрессивных химических и внешних воздействий.
- Цинковое покрытие и антиокислительная обработка: Предотвращает окисление при глобальной логистике и хранении запасов.
Обеспечение качества и инспекция чугунных отливок с дуговидной графитной структурой
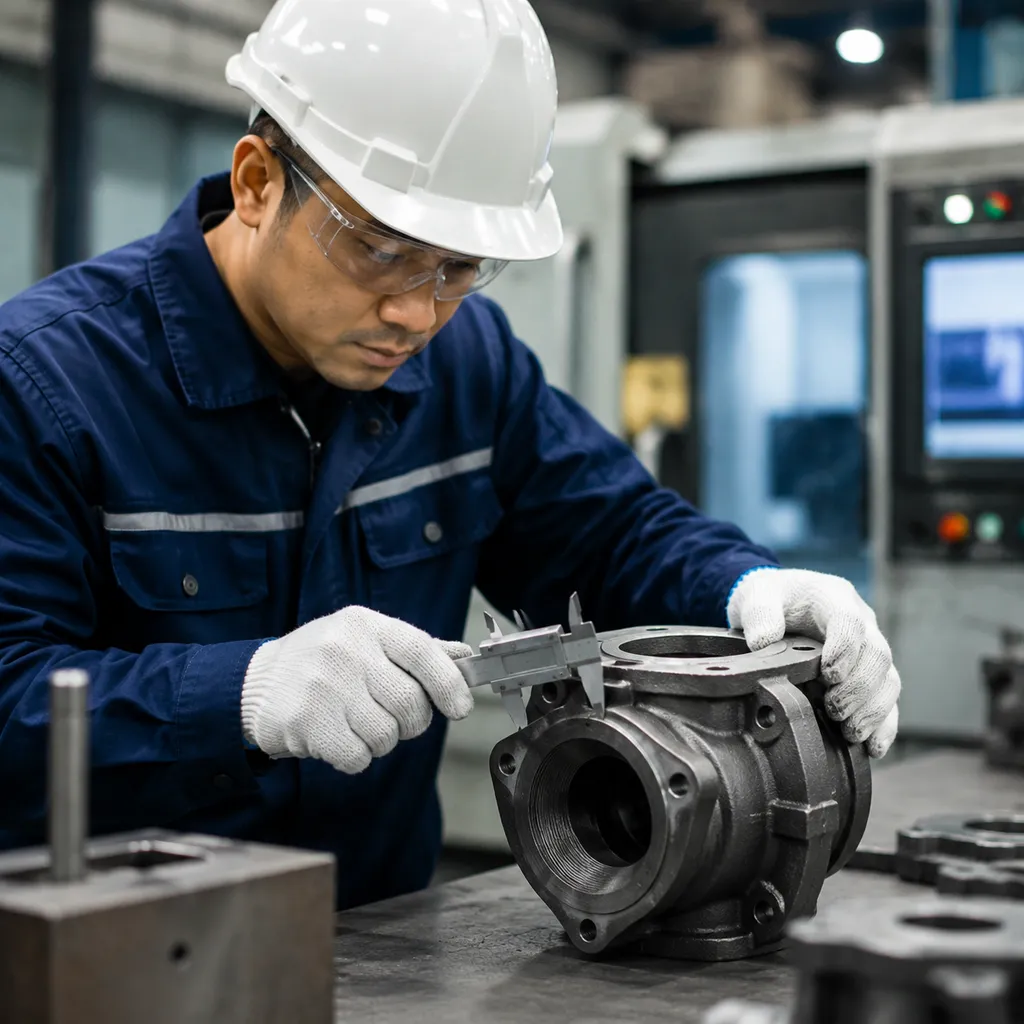
Мы применяем метод контроля качества без дефектов на каждой чугунный литой прокат партии, которая покидает наш литейный цех. Наш многоступенчатый процесс аудита проверяет химический состав, микроструктурную целостность и точность размеров до того, как деталь попадет на сборочные линии.
Металлургический и микроструктурный контроль
Мы тестируем жидкий расплав и твердые образцы, чтобы гарантировать основные механические свойства: Спектрометрический анализ: Мониторинг химического состава в реальном времени отслеживает углерод (C), кремний (Si), марганец (Mn) и остаточные элементы перед литьем. Нодулярность тестирования: Микроструктурный анализ обеспечивает минимальный целевой показатель >85% нодуляция графита для обеспечения максимальной прочности и хрупкости в наших серповидно-графитных чугунах.
Неразрушающий контроль (NDT)
Мы применяем современные НКД-протоколы для выявления внутренних пустот, дефектов под поверхностью и микроскопических трещин на поверхности без повреждения готовых деталей: Ультразвуковая дефектоскопия (UT): Проверяют внутреннюю прочность и выявляют субповерхностные включения или пористость усадки. Инспекция магнитопорошковой просечки (MPI): Определяют близко к поверхности планарные дефекты на ферритных поверхностях. Рентгенографический контроль (RT): Высокочастотная рентгеновская проверка для критических зон напряжения и переменных толщин стенки. Инспекция индикации красителя (DPI): Подчеркивает мелкие поверхностные дефекты на сложных обрабатываемых геометриях.
Механическая и размерная верификация
Наша испытательная лаборатория проверяет структурную способность в соответствии с международными инженерными спецификациями: Т tensile и испытания на твердость: Разрушительное растяжение проверяет предел текучести, пределы прочности на растяжение и бринелльная твердость (HBW) значения. Испытания на удар по Шарпи: Оценивает энергию поглощения и вязкость канта при высоких ударных условиях. Измерительная метрология CMM: Координатно-измерительные машины проверяют критические допуски признаков по исходным CAD-файлам. При внедрении автоматических линий или интеграции пользовательных автоматизированных сборочных систем с прецизионной визуальной проверкой, мы поддерживаем строгие, повторяемые допуски на протяжении большого объема производственных серий.
Прослеживаемость и сертификация
Мы подтверждаем каждый заказ полным документооборотом от сырья до отгрузки: Испытания на металле (MTR): Сертификаты материалов, предоставляемые согласно EN 10204 3.1 стандартам, с указанием точной химии расплава и результатов испытаний партии. Соответствие ISO 9001: Полный контроль за процессом и трассируемость партий для удовлетворения строгих требований к управлению качеством OEM.
Целевая применяемость и примеры применений для чугунных литых деталей
Мы производим высокоточные чугунный литой прокат компоненты для требовательных промышленных применений, где структурная целостность, прочность на усталость и герметичность имеют критическое значение.
Ключевые отраслевые применения
| Отраслевой сектор | Основные применения | Ключевой фактор эффективности |
|---|---|---|
| Автомобильная и коммерческая техника | Поворотные кулаки, тормозные суппорта, рулевые рычаги, корпуса дифференциалов | Высокая устойчивость к усталости и поглощение ударов при динамических дорожных нагрузках. |
| Гидравлика и клапаны | Корпуса высоконапорных клапанов, диски задвижки-двери, фланцы труб, casings centrifugal pump—? Wait: must translate accurately. The item is: \ | Высокая прочность на герметичность и прочность на разрыв при циклическом гидравлическом давлении. |
| Техника и горнодобывающая промышленность | Корпуса трансмиссий, гидроманипулы, гусеницы, плечевые скобки | Выдающаяся способность гасить вибрацию, высокая износостойкость и высокая прочность на текучесть?. |
Кейс-стади: конвертация сварного соединения в отливку
Коммерческий клиент в области машиностроения обратился к нам с задачей переработать многошаровую рамку из стали, которая страдала от риска усталости соединений и чрезмерных затрат на сборку. Преобразовав компонент в единое изделие чугун кучеподатливый (ductile iron casting), мы оптимизировали геометрию для усиления зон высокого напряжения и устранили избыточный материал.
- Уменьшение веса: Достигнуто 25% снижение массы за счет устранения тяжелых сварных швов и оптимизации толщины стенок.
- Экономия затрат: Достигнута 30% экономия затрат в серийном производстве за счет сокращения ручного изготовления, сборки и этапов тестирования.
- Повышение производительности: Достигнуто превосходное усталостное выносливость и распределение напряжений по всей структуре, соответствующее параметрам производительности, изложенным в нашем сравнение ковки и литья.
Наши разработанные литьевой чугун решения дают производителям оборудования прямой путь к снижению массы конструкции при одновременном повышении прочности конструкции и прибыльности.
OEM/ODM литейный цех прочного чугунного корпуса Vastpcc
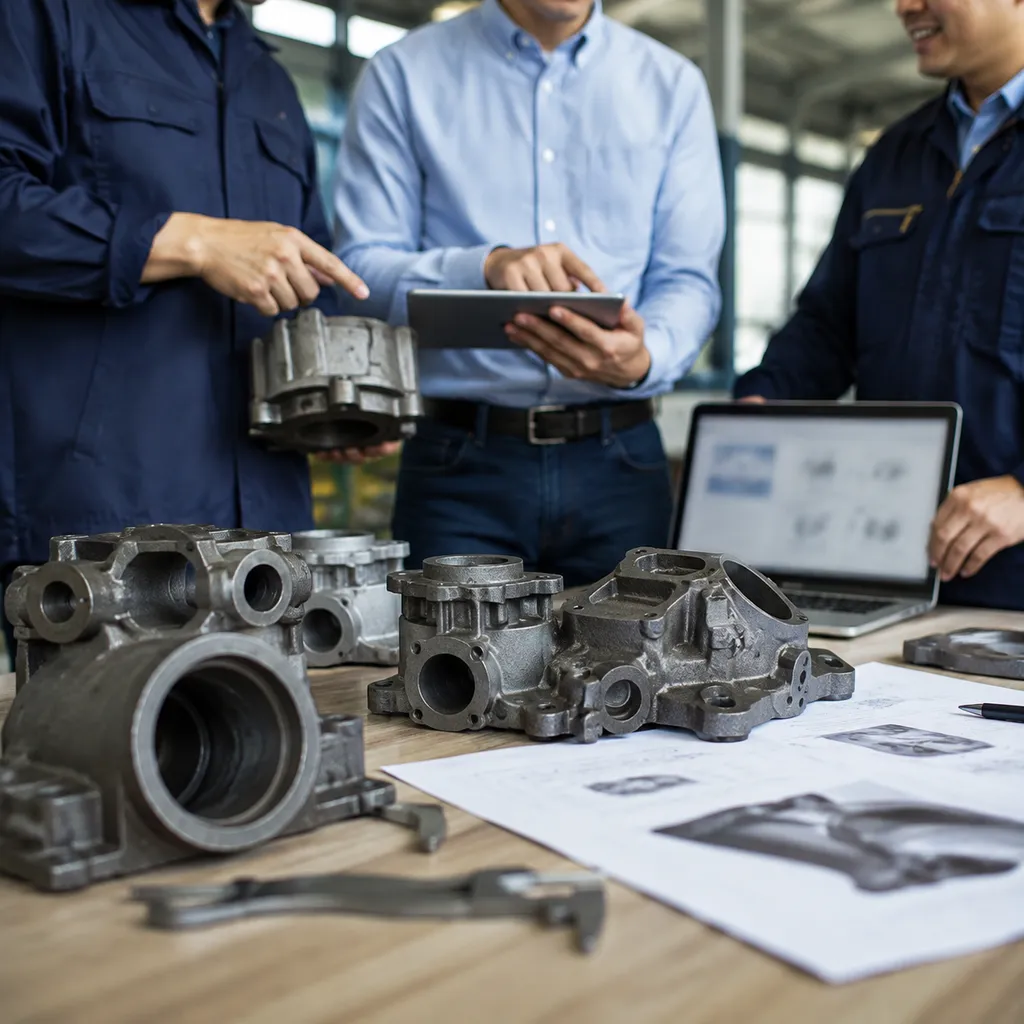
Мы упрощаем индивидуальное производство от исходной концепции до готовых компонентов. Как специализированная литейная foundry для пластичного чугуна, наш 5-ступенчатый OEM/ODM процесс гарантирует прочность конструкции, жесткие допуски и масштабируемое производство для каждого изделия из пластичного чугуна, которое мы производим.
5-ступенчатоий процесс закупок и производства
| Этап | Этап | Техническое выполнение |
|---|---|---|
| Фаза 1 | Производственный дизайн (DFM) | Комплексный инженерный обзор с оценкой однородности толщины стенок, углов уклона и размещения стыка заготовки для исключения усадки и точек напряжения. |
| Фаза 2 | Оснастка и прототипирование | Разработка 3D-модели и производство форм с использованием точными прототипами отливок для проверки геометрии деталей до массового изготовления инструментов. |
| Фаза 3 | Подтверждение образца | Доставка отчета о первичном контроле образца (FAI) с полным измерительным аудитом на СКК, спектрохимическим анализом и данными испытаний на растяжение. |
| Фаза 4 | Автоматическое массовое производство | Постоянный контроль за зауплотнением узлов, автоматический залив форм и роботизированная обработка для стабильного высокомассового выпуска ковкого чугуна. |
| Фаза 5 | Глобальная логистика и доставка | Специализированное противокоррозийное VCI обработка, прочная экспортная упаковка и гибкая международная логистика door-to-door. |
Основные производственные стандарты
- Точность инструментирования: Инструменты и образцы учитывают точные коэффициенты усадки при кристаллизации, адаптированные под марки серной графитовой железы.
- Точность обработки: Внутренний OEM-механический цех ковального чугуна обеспечивает точные допуски на критических уплотнительных поверхностях, отверстиях для монтажа и резьбах.
- Защита от коррозии: Готовые компоненты получают индивидуальное противоржавейное масло, электро-покрытие или специальные поверхностные обработки перед экспортной упаковкой, чтобы гарантировать целостность при глобальных перевозках.
Технический FAQ: Решения из литого чугуна с шаровидным графитом
Каково основное механическое различие между литым чугуном с шаровидным графитом и серым чугуном?
Ключевое различие заключается в графитовой микроструктуре и ударной прочности. Литой чугун с шаровидным графитом имеет шарообразные узлы графита, тогда как серый чугун содержит острый нитевидный графит. Это структурное различие значительно изменяет физические свойства:
- Предел прочности на растяжение и предел текучести: Литой чугун с шаровидным графитом достигает до двукратного предела текучести по сравнению с серым чугуном.
- (u003c) Деформационная пластичность & удлинение: Ковкость чугуна обеспечивает удлинение от 2% до 20% перед разрушением, по сравнению с практически 0% у серого чугуна.
- Вязкость к удару: Сферические ноды останавливают микротрещинный рост под ударными нагрузками, делая чугунный литой прокат компонент намного более устойчивым в условиях динамического напряжения.
Какие допуска по размерам может достичь Vastpcc на деталях из литого ковкого чугуна?
Допуски зависят от выбранного технологического процесса для ваших геометрических требований:
| Тип процесса | Класс допусков ISO 8062 | Типичная точность размеров |
|---|---|---|
| Литой ковкий чугун, литьё по выплавке | CT4 – CT6 | ±0,15 мм до ±0,3 мм |
| Прецизионное литье по песчаной форме | CT6 – CT8 | ±0.3 мм до ±0.5 мм |
| Литье из смолы песком | CT7 – CT9 | ±0.5 мм до ±1.0 мм |
| Внутренние прецизионные ЧПУ-обработки | N/A | До ±0.005 мм |
Может ли Vastpcc настраивать химические составы для условий при высоких температурах или агрессивной среде?
Да. Мы адаптируем химические формулы под специальные эксплуатационные условия. Вводя точные пропорции кремния (Si), молибдена (Mo) и никеля (Ni), мы получаем высоко-сплавленные чугун кучеподатливый (ductile iron casting) варианты такие как:
- Дутильное железо SiMo: Сформировано для выхлопных коллекторах и корпусов турбонагнетателей, работающих до 820°C.
- Нодулезное железо Ni-Resist: Содержащее высокий никелевый компонент для повышенной коррозионной стойкости в морских насосах, клапанах и оборудовании химической обработки.
Каковы типичные сроки изготовления прототипов оснастки по сравнению с серийным выпуском?
Мы оптимизируем графики производства, чтобы упростить вашу цепочку поставок:
- Фаза инструментирования и прототипирования: 15–25 календарных дней. Включает разработку 3D-макета, изготовление форм, пробное литье и измерительный контроль образца (FAI) с отчетами по размерности.
- Массовые выпуски продукции: 20–35 календарных дней после утверждения FAI, поддерживаемые нашими масштабируемыми литейными мощностями как индивидуальное производителя песчаного литья.


 Russian
 English
 German