
2026年10月15日
Erkunden Sie zuverlässige Turbinenkomponentenlösungen, die für Langlebigkeit, Präzision, Leistung und effizienten Betrieb in anspruchsvollen Luft- und Raumfahrtanwendungen konzipiert sind
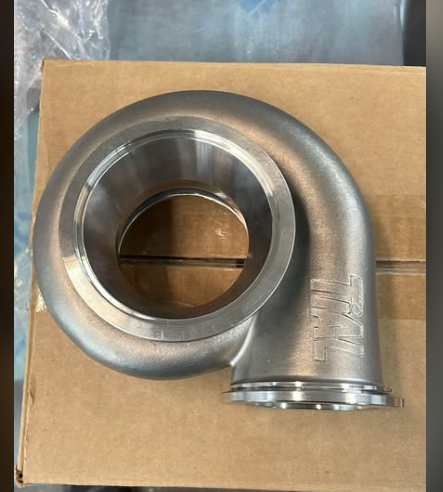
Kernkategorien Turbinenkomponenten
Jede Hochleistungsturbinenkomponente muss extremen mechanischen, aerodynamischen und thermischen Beanspruchungen standhalten. Wir kategorisieren diese kritischen Teile in unterschiedliche Funktionszonen, um Beschaffung, Inspektion und Wartungsabläufe in kommerziellen und industriellen Betrieben zu optimieren.
| Antriebseinheit | Schlüsselkonstruktionen | Hauptanforderungen an das Engineering |
|---|---|---|
| Kalte Sektion | Lüfterblätter, Verdichterrotoren, Statorblätter | Aerodynamische Effizienz, hohes Festigkeits-Gewicht-Verhältnis, Schlagfestigkeit |
| Heiße Sektion | Kombustorenschutzplatten, Turbinenschaufeln, Düseführungsschaufeln | Ultra-hohe Temperaturbeständigkeit, Kriechfestigkeit, Thermocycling-Stabilität |
| Strukturell & Rotierend | Hauptwellen, Turbinengäser, Lager, dynamische Dichtungen | Rotationsintegrität, Ermüdungsbeständigkeit, enge Maßhaltigkeit |
| Abgas & Antrieb | Heckkegel, Abgasklappen, Augmentoren, Schubumkehrer | Thermische Ausdehnungskontrolle, Schalldämmung, Druckbehaltbarkeit |
Kalte Abschnitts-Baugruppen: Ventilatorblätter, Verdichterdrehstände und Statoren
Der kalte Abschnitt steuert den eingehenden Luftstrom und mehrstufige Druckerhöhung: Ventilatorblätter: Leiten Sie große Luftvolumen direkt in Kern- und Umgehungsleitungen, während Sie Fremdkörper beschädigen widerstehen. Verdichterdrehständer: Beschleunigen Sie Luft durch sequentielle Rotationsstufen, um die Vorverbrennungsdichte zu optimieren. Statorenschaufeln: Stabiles statisches Luftfoils, die den Luftstrom zwischen drehenden Stufen stabilisieren und umlenken, um einen aerodynamischen Absteller zu verhindern.
Hot Section Essentials: Verbrennungsliner, Turbinenblätter und Führungsnadeln
Nach der Kraftstoffzufuhr betriebene Bauteile, die Spitzen-Verbrennungstemperaturen handhaben: Verbrennungsinnenrohre: Unterbringen die primäre Verbrennungszone und regulieren die Flammenstabilität bei hohen thermischen Lasten. Düsenführungs-Nadeln: Lenken hochenergetische, expandierende Gasströme präzise auf den Turbinenrotor an. Turbinenblätter: Hochdruckturbinenblätter gewinnen thermische Energie, um den Vorwärtskompressor und den Lüfterantrieb zu speisen.
Struktur- und Rotationshardware: Wellen, Scheiben, Lager und dynamische Dichtungen
Mechanische Kraftübertragung beruht auf strukturell validierter Rotationshardware: Wellen und Scheiben: Übertragen enorme Drehmomente zwischen Turbinenstufen und Front-End-Kompressoren. Lager: Unterstützen hochdrehende Wellen mit minimalen Reibungsverlusten unter schwerer axialer und radialer Druckbelastung. Dynamische Dichtungen: Vermeidung von Hochdruckluft- und Schmieröl-Leckagen zwischen sich bewegenden Wellen und stationären Gehäusen.
Abgas- und Antriebs-Hardware: Heckkonen, Augmentatoren und Schubumkehrer
Der hintere Abschnitt leitet das Gas aus, um den endgültigen Betriebs-Schub zu liefern: Heckkonen: Glatte Auslasslinien des Kern-Exhausts, um aerodynamischen Widerstand und Rückstau zu minimieren. Augmentatoren und Düsen: Regeln der Gasabgangsgeschwindigkeit und Expansion, um die Schub-Effizienz zu maximieren. Schubumkehrer: Beschleunigte Umleitung der Abgasgase mechanisch nach vorne während der Bremsbremsung, um den Bremsverschleiß zu reduzieren.
Materialien, die in der Herstellung von Turbinenbauteilen verwendet werden
Jedes kritische Turbinenbauteil muss extreme mechanische Lasten, aggressive Gaswege und intensive thermische Zyklen überstehen. Wir wählen fortschrittliche Luft- und Raumfahrt-Legierungen sowie schützende Barriersysteme, die speziell für jede Betriebszone des Triebwerks entwickelt wurden.
Nickelbasierte Superlegierungen für außergewöhnliche Temperaturbeständigkeit
In der Verbrennungs- und Hochdruck-Turbinenabschnitten überschreiten Gastemperaturen oft den Schmelzpunkt von Basismetallen. Wir setzen auf ein Premiumprodukt nickelbasierte Legierung für hohe Festigkeit und Korrosionsbeständigkeit um mechanische Integrität unter großer Belastung zu gewährleisten: Thermische Ausdauer: Behält Streckgrenze und strukturelle Stabilität über 1.000°C. Kriechfestigkeit: Widersteht dauerhaft Verzerrungen bei hohen Belastungszyklen. Wichtige Bauteile: Hochdruckturbinenklingenköpfe, Brennkammerinnenhüllen und drehende Turbinenscheiben.
Titank alloyes für Hochfestigkeit und leichtgewichtige Kaltstahlteile
Gewichtseinsparung steigert direkt die Schub-Gewicht-Effizienz im Kaltabschnitt. Wir verwenden t aeroingenieursgeeignete Titanlegierungen, um die Drehträgheit zu optimieren: Außergewöhnliches Festigkeits-Gewichts-Verhältnis: Reduziert Rotationsmasse und widersteht schweren Fliehkräften. Ermüdungsfestigkeit: Erzeugt eine hohe Zykluslebensdauer gegen turbulente Einlassströmung. Wichtige Bauteile: Laufräder der Ventilatoren, Verdichterradbaugruppen und vordere Gehäuseringe.
Kobaltlegierungen für überlegene Hot-Corrosion- und Verschleißfestigkeit
Wo Reibung ohne Schmiermittel, Sulfidation und hohe Temperaturen zusammentreffen, übertreffen Kobaltlegierungen Alternativen. Die Nutzung kokzhenbasiertes Gießen für Wärme-, Verschleiß- und Korrosionsbeständigkeit sichert eine lange Lebensdauer der Bauteile unter aggressiven Bedingungen: Fasern und Verschleißschutz: Verhindert Galling an Kontaktpunkten und Verriegelungsflächen. Chemische Stabilität: Hält heiße Gas-Säureskorrosion und Schwefeloxidation ohne schnelle Degradation stand. Wichtige Bauteile: Düseführungsleitscheiben, Abdichtungsschnitteile und statische Stufen-Hardware.
Keramische Matrixverbundwerkstoffe (CMCs) und Thermische Barrierenbeschichtungen (TBC)
Höhere Betriebstemperaturen erfordern Oberflächenschutz und Verbundmaterialien: Thermische Barrierenbeschichtungen (TBC): Durch eine glaszerstäubte yttriumstabilisierte Zirkonoxid-Schicht sinken die Basismetalloberflächentemperaturen um über 100 °C. Keramische Matrizen-Verbundwerkstoffe (CMCs): Der Einsatz führt zu einem Gewicht von einem Drittel der Nickel-Superlegierungen bei höheren Temperaturfähigkeiten und reduziert den Kühlluftbedarf im heißen Abschnitt.
Herstellungs- und Qualitätsstandards für Turbinenmotorteile
Jedes Turbinenbauteil arbeitet unter brutalen mechanischen Lasten und extremen Temperaturen. Um Langzeit-Servicefähigkeit und eine Null-Fehler-Leistung zu garantieren, kombinieren unsere Produktionslinien fortschrittliche Formgebungstechniken mit strengen internationalen Qualitätskontrollen.
Gussverfahren mit Feinguss und gerichteter Erstarrung
Hohe Temperaturabschnitte hängen direkt von der strukturellen Integrität auf Mikroebene ab. Wir verwenden spezialisierte Investitions- und Präzisionsgießdienstleistungen für Metallteile um die Net-Shape-Genauigkeit bei minimalem Materialabfall zu erreichen.
- Einspritzungsguss (SX): Richtungsweisende Erstarrung eliminiert Gittergrenzen vollständig und maximiert die Widerstandsfähigkeit gegen thermische Ermüdung und Kriechen.
- Richtungsgefestigt (DS): Richtet Gittergrenzen längs der Spannungsachsen aus, um die Haltbarkeit unter Zentrifugalkraft zu verbessern.
- Eutektoider konventioneller Guss: Erzeugt zuverlässige, kosteneffiziente Strukturkomponenten für Anwendungen mit moderaten Lasten.
Multi-Achsen-CNC-Bearbeitung und additiv hergestellte Fertigung
Gehäuseteile benötigen enge dimensionsgenaue Fertigung, um aerodynamische und Auswucht-Spezifikationen zu erfüllen. Wir kombinieren mehrachse CNC-Fräsen, Draht-EDM und metallische additive Fertigung:
- 5-Achs Präzisionsbearbeitung: Erzielt Toleranzen im Mikrometerbereich über komplexe Flügelprofile, dynamische Wurzelformen und Labyrinthdichtungen.
- Direct Metal Laser Sintering (DMLS): Errichtet komplexe interne Kühlkanäle und Geometrien von Kraftstoffwirbeln, die mit herkömmlichen Werkzeugen nicht bearbeitet werden können.
- Automatisiertes Polieren: Reinigt Vorder- und Hinterkanten auf Zieloberflächenrauheitswerte und optimiert die Luftströmungseffizienz.
Luft- und Raumfahrt-Zertifizierungen und Qualitätskontrolle
Der Betrieb einer zertifizierten Lieferkette bedeutet, jeden Turbinenbauteil vom Rohmetall bis zur Auslieferung nachzuverfolgen. Die Einhaltung verifizierter Gussqualitätsstandards für zuverlässige Metallteile durch schützt Triebwerke vor Ausfällen im Flug und ungeplanten Demontagen.
- AS9100- und ISO 9001-Ausrichtung: Vollständige Rückverfolgbarkeit aller Wärmebehandlungen, Materialchemien und Sekundärprozesse.
- Nicht-zerstörerische Prüfung (NDT): Fluoreszentes Durchschlagsprüfverfahren (FPI) und mehrwinkelige Digitalkonstrukte-X-Strahlen decken versteckte subsurface Hohlräume, heiße Risse und Einschlussstoffe auf.
- CMM-Verifizierung: Hochpräzise Koordinatenmessgeräte verifizieren Profilformen von Flügeln und Toleranzen der tatsächlichen Position gegenüber ursprünglichen CAD-Datensätzen.
Versagensmodi und Verschleißfaktoren in Turbinenmotorkomponenten
Bei brutalem thermischem und mechanischem Umfeld zu arbeiten bedeutet, dass jedes Turbinenbauteil verliert vorhersehbare Verschleißmuster im Laufe der Zeit. Wir überwachen diese Abbaupfade genau, um Wartungsfenster vorherzusehen, katastrophalen Stillstand zu verhindern und die Lebensdauer der Hardware zu verbessern.
Kriechverformung und Hochzyklus-Thermischer Ermüdung
Kontinuierliche Zentrifugallast bei konstanten Höchsttemperaturen zwingt drehende Bauteile zum Dehnen. Diese dauerhafte Verlängerung – bekannt als Kriechen – beeinträchtigt schließlich enge Funktionsspielräume. Neben dem Kriechen erzeugt schnelles Leistungswechseln extreme thermische Gradienten zwischen Start, Reiseflug und Abschaltung. Diese Schwankungen verursachen schwere zyklische Spannungen, was zu Hochzyklus-Thermischer Ermüdung und Mikrorissen an den Oberflächen der Hochdruckturbinenblätter und der Scheibenränder führt.
Hohe Temperaturoxidation und Heißkorrosion
Heißabschnittsteile bekämpfen ständig den chemischen Abbau durch brennenden Kraftstoff und hochgeschwindigkeitsluft:
- Type-I-Heißkorrosion (825°C–950°C): Verursacht durch kondensierte Natriumsulfat-Salze, die die Schutzschicht aus Oxiden auf Superlegierungen lösen und den schnellen Basismetallverlust beschleunigen.
- Type-II-Heißkorrosion (650°C–800°C): Niedertemperatur-Senkungen, ausgelöst durch Schwefeltrioxid und lokale salzige Eutektika, zielen auf Wurzel der Turbinenschaufeln und Düsenhülsen.
- Direkte Oxidation: Anhaltender Kontakt mit überschüssigem Sauerstoff bei Temperaturen über 1000°C entfernt unbelichtete Basismetalle und erfordert fortschrittliche Barrierebeschichtungen, um die strukturelle Integrität zu bewahren.
Foreign Object Damage (FOD) und Leading-Edge-Erosion
Aufgenommene Bodentjestrümmer, Vögel, Hagel und luftgetragene Staubpartikel verursachen sofortige mechanische Traumata oder fortschreitende Oberflächenverschlechterungen. Gebläsebaugruppen und Titan-Kompressorblätter tragen die Hauptlast des Foreign Object Damage (FOD) und verursachen direkte Einkerbungen, Risse und verbogene hintere Kanten. Gleichzeitig führt kontinuierliche Exposition gegenüber feinen atmosphärischen Partikeln zu Leading-Edge-Erosion, stört aerodynamische Profile und senkt die Effizienz der Stufen.
Um diesen harschen physischen Umgebungen zu widerstehen, verlässt sich unser Team auf Präzisions-Werkstoffguss-Komponenten und Lösungen aus der Luft- und Raumfahrt die von Anfang an strenge strukturelle Integritätsstandards erfüllen sollen.
Vibrationsbedingte Fretter-Freting-Wear und Dynamische Ungleichgewichte
Hohe Drehzahlen machen Baugruppen empfindlich gegenüber geringfügigen harmonischen Verschiebungen. Aerodynamisches Flattern und mechanische Resonanz lösen mikroskopische Bewegungen zwischen eng geklemmten Kontaktflächen aus, wie Wurzeln der Schaufeln und Passfedern des Rotorschubs. Diese Reibung verursacht Fretter-Wear, Abtragen von Schutzbeschichtungen und erzeugt lokale Spannungskonzentrationen. Ungehemmt führt das resultierende dynamische Ungleichgewicht zu Schäden an Lagerjournalen, beeinträchtigt Dichtungen und erhöht die Gesamtvibrationen im gesamten Antriebsstrang.
Turbinenmotor-Komponenten-Reparatur und -Wartung (MRO)
Um kritische Motorkomponenten betriebsbereit zu halten, sind enge Wartungszyklen und bewährte Wiederherstellungstechniken erforderlich. Wir konzentrieren uns darauf, die Betriebstauglichkeit jedes hochpreisigen Turbinenbauteil durch fortschrittliche Diagnostik, präzise Materialaufbau-Methoden und zertifizierte Nachverfolgung zu verlängern.
Boreskopuntersuchung und Rissnachweisverfahren
Routine-Gesundheitsüberwachung beginnt im Inneren des Motors, ohne eine vollständige Demontage: Digitale Borescopes: Wir verwenden hochdetaillierte optische Sonden, um frühe Blattspitzenkrümmungen, Verluste an thermischer Beschichtung und Fremdkörper-Einwirkungen zu erkennen. Fluoreszierende Eindringprüfung (FPI): Hochsensitives Flüssigkeitsdurchdringungsverfahren zeigt Mikrorisse entlang von Turbinenschaufel-Luftspalten und Wurzelverbindungen unter UV-Licht. Eddy-Kurrentenprüfung: Lokalisiert Untergrundspannungsrisse rund um Scheibenbolzenbohrungen und dynamische Dichtungsnuten. Automatisierte zerstörungsfreie Scanprozesse: Integrierende Präzisionsrobotik und Visionsprüfung stellt eine wiederholbare Defektkartierung bei komplexer Geometrie sicher, noch bevor der Demontagebeginn.
Blattspitzenrestaurierung, Schweißreparaturen und Laserbeschichtung
Abgenutzte Abmessungen bedeuten nicht automatisch eine Sperrmarke. Wir restaurieren die strukturelle Integrität mittels gezielter Aufbauschritte: Laserpulverbeschichtung: Setzt minimalen Wärmeinput ein, um Spießspitzen und Führungsradien an Hochdruck-Turbinenschaufeln wiederherzustellen und Verzerrungen des Muttermaterials zu vermeiden. Mikroplasma- und TIG-Schweißen: Füllt lokale Erosionsrillen und Nachlaufkerben an Führungsstufen- und Brennkammerbaugruppen. Präzisionsprofilbearbeitung: Hochgeschwindigkeits-CNC-Schleifen bringt reparierte Oberflächen wieder auf exakte aerodynamische Toleranzen.
Oberflächen-Neulackierung und Umweltbarriere-Abstrippen
Therischer Stress verschlechtert Schutzschichten schnell. Unser Umbauprozess entfernt die Schutzumhüllung und setzt sie zurück: Chemisches und Mechanisches Abstrippen: Entfernt abgenutzte Thermisch-Schichtschutz-Beschichtungen (TBC) und oxidierte Bindungsschichten, ohne das Basissuperlegierungssubstrat zu erodieren. Platin-Aluminid-Diffusion: Ersetzt Oxidationsbarrieren in den mittleren Temperaturebenen der Düsenleitbleche. EB-PVD und Air Plasma Spray (APS): Erneute Anwendung yttrium-stabilisierte Zirkonoxid (YSZ)-Keramik-Oberbeschichtungen, um Basismetalle vor extremen Verbrennungsgasenströmen zu schützen.
Lebenszyklus-Tracking: OEM-Originalteile vs. FAA-PMA-Alternativen
Kosten für Wartungsvorhaben erfordern eine klare Strategie zwischen Anlagen-Equipment und zertifizierten Ersatzteilen:
| Kriterien | OEM Originalteile | FAA-PMA-zertifizierte Alternativen |
|---|---|---|
| Nachverfolgbarkeit | Direkte Herstellerdokumentation und historische Serienaufzeichnungen | Durch FAA-Test- und Rechenfreigaben gestützt (mit 8130-3 markiert) |
| Materialabgleich | Basis-Engine-Lenkteil-Aluminium-Spezifikationen | Gleichwertige oder verbesserte Superlegierung rückentwickelte Spezifikationen |
| Beschaffungskosten | Standard-Listenpreis mit strenger Vorlaufzeitabhängigkeit | Reduktion der direkten Ersatzaufwendungen von 20% auf 40% |
| Lebenszyklusdaten | Umfangreiche flugzeugsweite Flugstundenprotokolle | Strenge Lufttauglichkeitsverfolgung, die OEM-Zyklusgrenzen einhält |
Die Abwägung dieser Optionen verschafft Betreibern volle Kontrolle über Instandhaltungsbudgets, während Sicherheit der Flotte und Lufttauglichkeit unberührt bleiben.
Beschaffungs- und Auswahlkriterien für Turbinenmotorkomponenten
Die richtige Beschaffung Turbinenbauteil fordert eine Balance zwischen Flugsicherheit, direkten Betriebskosten und Lieferkettenvorlaufzeiten. Wir bewerten jedes Teil anhand strenger mechanischer, regulatorischer und Lebenszyklusstandards, um eine zuverlässige On-Wing-Leistung sicherzustellen.
Materialrückverfolgbarkeit und Lufttauglichkeitszertifizierung
Nie Hardware ohne vollständige Stammbaumdokumentation akzeptieren. Jede mission-critical-Komponente Turbinenbauteil muss mit authentifizierter behördlicher Dokumentation zum Einsatzbestand eingegliedert werden: Lufttauglichkeitsfreigabeetiketten: Duale Freigabe FAA-Formular 8130-3 oder EASA-Form 1 zur Bestätigung von Lufttauglichkeit und Formgebung. Vollständige Rückverfolgbarkeit: Zertifizierte Materialprüfberichte (CMTR), die spezifischen Wärmecharge-Nummern, Mill-Quellen und Schmelzchargen entsprechen. Nichtzerstörende Prüfprotokolle: Unterzeichnete Inspektionsprotokolle, die fluoreszenz-Probennahme, Ultraschall oder Wirbelstrombewertungen bestätigen.
Betriebsgrenzen: Thermische Puffer, Schub und Lastzyklen
Motorhardware muss dem exakten Betriebsspektrum Ihres Flugzeugs oder Ihrer Energieerzeugungspakete entsprechen: Thermische Spielräume: Bestätigen Sie, ob Hochtemperaturgas-Turbinenkomponenten bei Vollleistung oder Grundlastbetrieb ausreichende Kühlmargen beibehalten. Betriebszyklusprofil: Passen Sie die Legierungsermüdungsgrenzen an Ihre Flugprofile an – Kurzstrecken-zyklische Routen belasten Bauteile anders als Langstreckenkonturflüge. Fertigungsintegrität: Bei der Bewertung von Strukturgehäusen gegenüber Rotorenscheiben bewerten wir die Fertigungsmethoden durch eine praxisnahe Gus- und Gussvergleich zur Bestätigung des strukturellen Kornflusses und der Ermüdungsschwellen.
| Auswahlkennzahl | Schlüsselverifizierungsfaktor | Betriebliche Auswirkungen |
|---|---|---|
| Materialherkunft | FAA 8130-3 / EASA Form 1 / CMTR | Sofortige Einhaltung und rechtliche Installation |
| Ermüdungsfähigkeit | Niederzyklus-Ermüdung (LCF) Grenzen | Sichere Service-Intervallplanung |
| Reparaturzulage | OEM-Motorhandbuchgrenzen | Viabilität von Mehrfachlauf-Überholungen |
| TCO-Profil | Mean Time Between Removals (MTBR) | Minimierte ungeplante Werkstattbesuche |
Lieferzeiten, Reparierbarkeitssgrenzen und Lieferantenunterstützung
Ein kostengünstiges Teil liefert keinen Wert, wenn unpraktikable Lieferzeiten Ihre Vermögenswerte blockieren. Wir bewerten die Fähigkeiten der Lieferanten über drei operative Tore: Sofort verfügbar ab Lager: Etablierte Lagerbestände für hohen Verschleiß Turbinenbauteil Inventar, um AOG-Exposition zu mindern (Aircraft On Ground). Reparaturgrenzen: Explizite dimensionsbedingte Verschleißtoleranzen gemäß dem Motorhandbuch, die sicherstellen, dass die Hardware mehrere Tip-Wiederherstellungen oder Schweißreparaturen durchlaufen kann. Technische Unterstützung: Direkte technische Unterstützung für eine schnelle Abwicklung von Nichtkonformitäten und Garantiefällen.
Einheitspreis vs. Gesamtbetriebskosten (TCO)
Beschaffungskosten repräsentieren nur einen Bruchteil der tatsächlichen betrieblichen Auswirkungen der Komponente. Wir werten upfront pricing direkt gegen den erwarteten Lebenszykluswert ab: Anfangspreis vs. MTBR: Günstige, langlebige Hardware erhöht drastisch die Frequenz von Werkstattbesuchen am Motor. Schrottquoten: Hochlegierte Legierungen und Beschichtungen ermöglichen eine höhere Wendeturnaround-Ausbeute bei der Überholung und senken die stündlichen Betriebskosten. PMA vs. OEM-Integration: Wir berechnen die amortisierten Einsparungen durch alternative zertifizierte Teile gegenüber dem verbleibenden Motorenmarktwert.
Häufig gestellte Fragen zu Turbinenmotorteilen
Welches ist das kritischste Turbinenmotorenteil?
Die Hochdruck-Turbinenschaufel (HPT-Schaufel) wird allgemein als das kritischste Turbinenmotorteil angesehen. Direkt nach dem Brennkammerbereich arbeitend, halten HPT-Schaufeln Fliehlasten von über 10.000 U/min bei Gas-Temperaturen stand, die den Schmelzpunkt des blanken Metalls übersteigen. Ein Versagen hier verursacht sofortige nachgeschaltete Motorschäden, sodass die strukturelle Integrität in dieser Stufe entscheidend ist.
Wie oft müssen HPT-Schaufeln (HPT-Blades) ersetzt werden?
Die Serviceintervalle hängen vollständig von den betrieblichen Lastzyklen, Flugprofilen und thermischen Sicherheitsmargen ab. Flugstunden: Kommerzielle Betreiber betreiben HPT-Sets im Allgemeinen zwischen 15.000 bis 25.000 Flugstunden vor dem lebenszeitbegrenzten Austausch. Flugzyklen: Hohe Zyklen regionaler Operationen erfordern aufgrund schneller Temperaturwechsel früherere Werkstattbesuche. Routine Boreskopprüfungen: On-Wing-Inspektionen überwachen Erosion der Flügelspitze, Verlust des Beschichtungsfilms und Brennungen zwischen den normalen Überholungsintervallen.
Was sind die Unterschiede zwischen OEM- und PMA-Turbinenkomponenten?
Beide Komponententypen müssen strenge Lufttüchtigkeitsanforderungen der Zivilaviatik erfüllen, unterscheiden sich jedoch in Eigentum am Design und Preisgestaltung:
| Eigenschaft | OEM-Komponenten | FAA-PMA-Komponenten |
|---|---|---|
| Designhoheit | Hersteller-eigene IP | Unabhängige Entwicklung mit FAA-Zulassung |
| Material & Leistung | Basisbetriebsstandard | Form, Passung und Funktion äquivalent oder identisch |
| Kostenprofil | Standardlistenpreis | 20% bis 40% niedrigere Beschaffungskosten |
| Dokumentation | Nachverfolgbar beim Typenscheinhalter | FAA-PMA-Bezeichnung mit Formular 8130-3 |
Warum werden einkristalline Legierungen in Hochdruck-Turbinenblättern verwendet?
Traditionelle Gussmethoden hinterlassen mikroskopische Körnchen-Grenzen, an denen Risse und thermische Kriechen unter Zentrifugalkraft einsetzen. Einkristall-Nickel-Superlegierungen eliminieren Körnungsgrenzen vollständig durch gerichtete Erstarrungstechniken. Fortgeschrittene Prozesse wie verlorenen Wachs-Turbinen-Schaufeln richten das Kristallgitter entlang der Hauptspannungachse aus, was eine überlegene Resistenz gegen Kriechverformung und thermische Ermüdung bietet.
Wie verlängern Thermisch barrier-Schichten die Service-Lebensdauer von Turbinenkomponenten?
Thermische Barriereschichten (TBCs) wirken als keramische Isolierung zwischen den brennenden Gaswegen und den Struktummetallen: Temperaturabfall: Moderne keramische Beschichtungen senken die Temperatur des Basissubstrats um 100°C bis 300°C. Oxidationsschutz: Die keramische Schicht versiegelt das darunterliegende Superlegierung gegen korrosive VerbrennungsGase. Verlängerte Lebensdauer: Durch die Minderung thermischer Spannungen verhindern TBCs frühzeitige Mikro-Rissen und strecken die Hot-Section-Serviceintervalle für jedes kritische Turbinenkomponenten deutlich.



 German
 English
 Russian