
2026年9月1日
Качественные детали литья под давлением с точными допусками, универсальными сплавами и индивидуальными производственными решениями для авиационной и автомобильной отраслей.
Что такое деталь литейного литья под давлением?
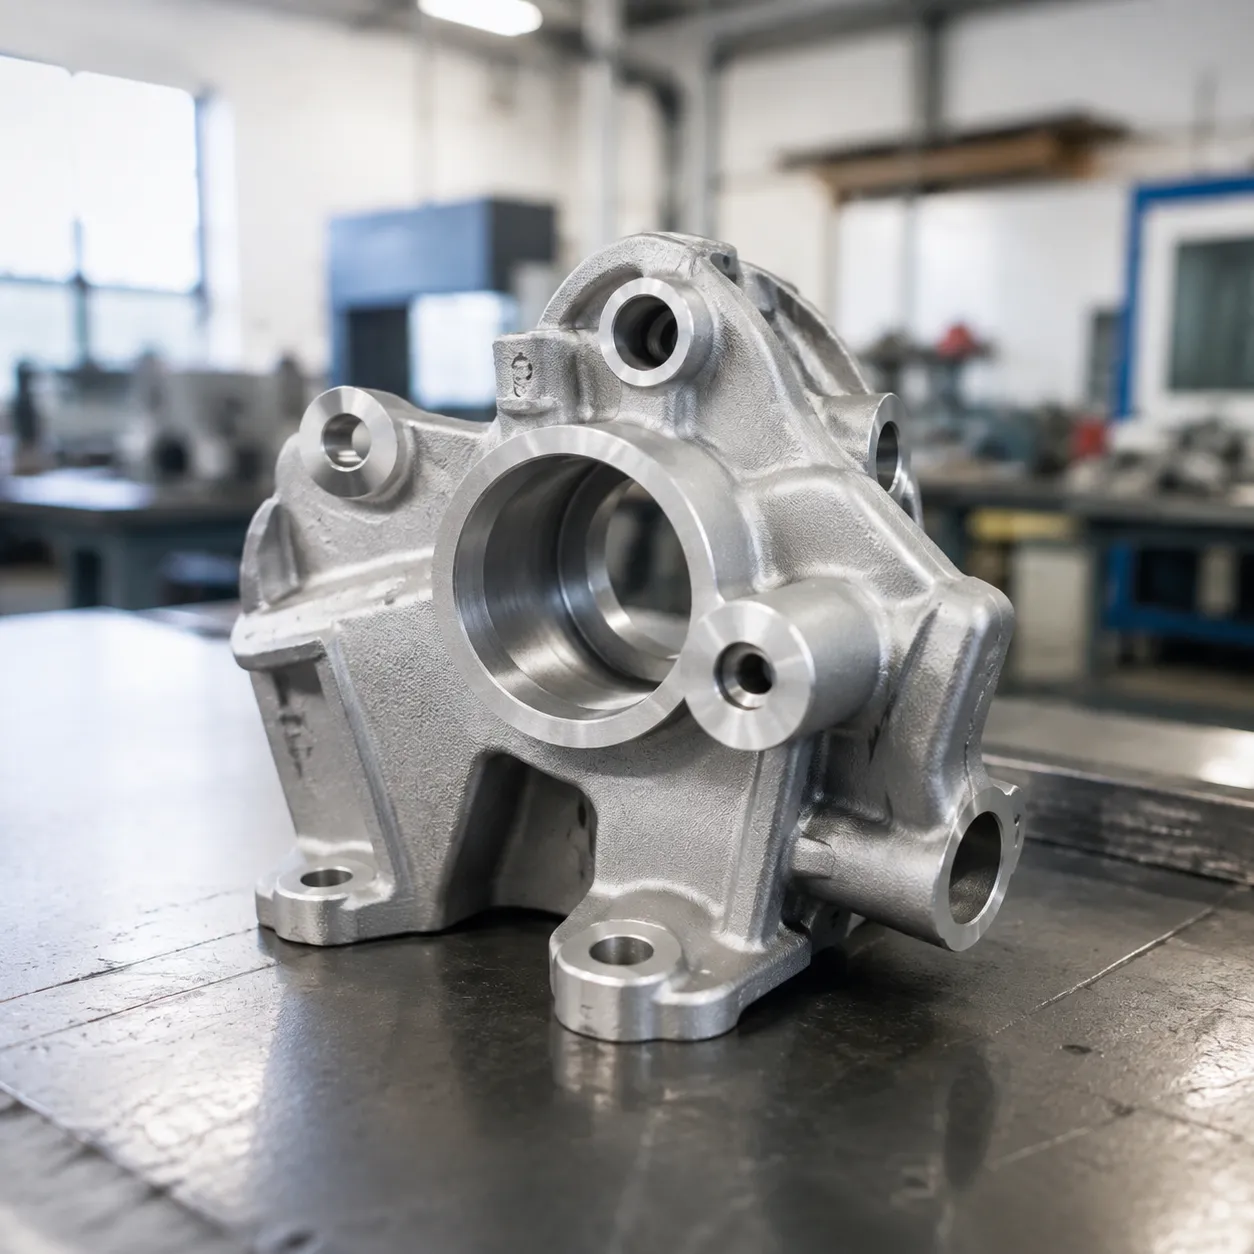
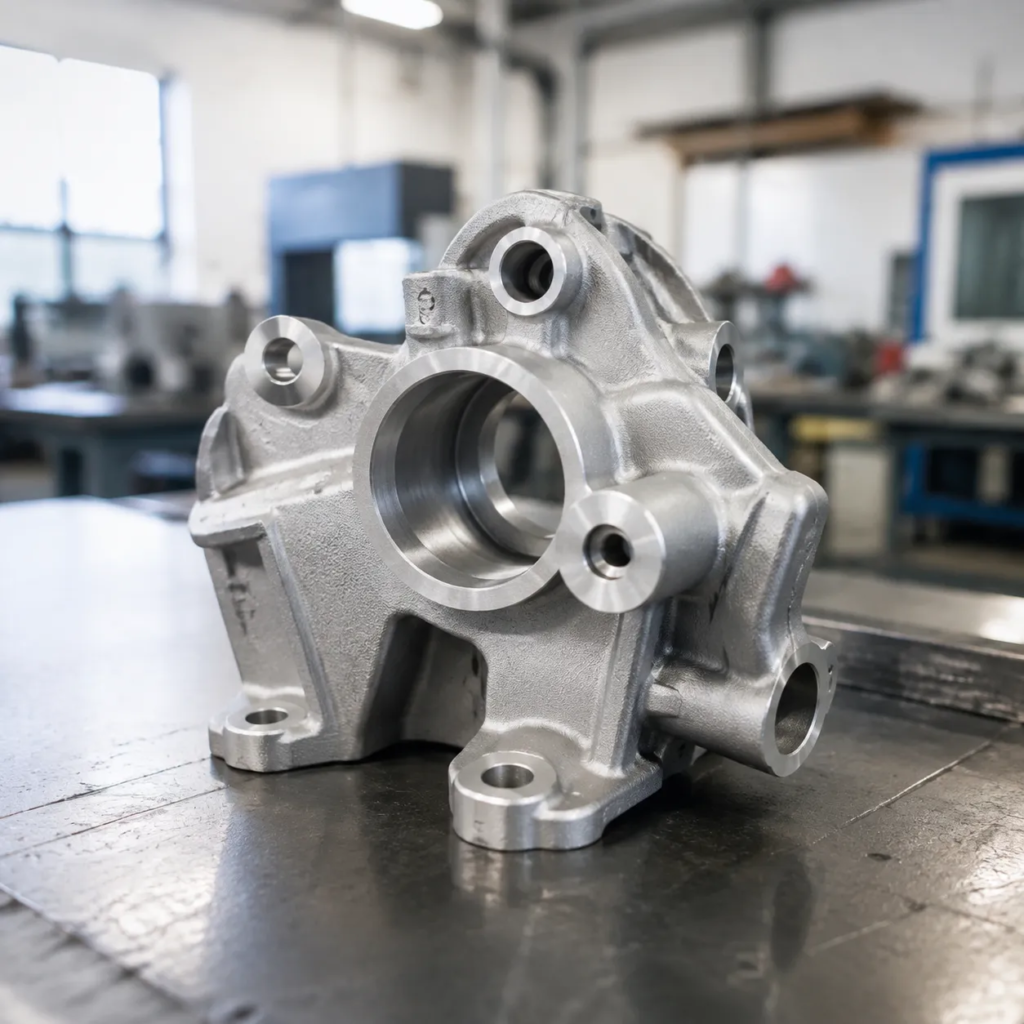
An деталь литейного литья под давлением это компонент из металла в чистом форме, изготовляемый через процесс литья по выплавляемому воску. Мы вводим в точный штамп воск, чтобы создать копию-шаблон, покрываем этот шаблон керамикой для формирования жесткой оболочки, плавим воск и заливаем расплавленный металл в образовавшуюся полость. Этот метод позволяет получать индивидуальные металлоконструкции с высокой точностью размеров и минимальными потребностями в вторичной обработке.
Геометрия и точные особенности
Мы проектируем прецизионное литьё по выплавляемым моделям компоненты, позволяющие реализовать сложные конструкции, которые трудно дублировать традиционному песчаному литью или ЧПУ-обработке:
- Сложные внутренние проходы: сложные каналы для жидкостей, изогнутые внутренние пустоты и слепые отверстия.
- Тонкостенные конструкции: одинаковая толщина стенок до 1,5 мм без ущерба для прочности конструкции.
- Тонкие поверхности: Чистые логотипы, номера деталей, насечка и острые контура, отлитые прямо в металл.
Основные варианты сплава
Мы отливаем широкий спектр чёрных и цветных металлов, адаптированный под ваши конкретные механические и экологические требования:
| Семейство сплавов | Ключевые характеристики | Типичные компоненты |
|---|---|---|
| Нержавеющая сталь | Выдающаяся стойкость к коррозии, прочность и гигиенические свойства | Корпуса клапанов, импеллеры насосов, морское оборудование |
| Углеродистая и легированная сталь | Высокая прочность на растяжение, ударная вязкость и экономичность | Структурные кронштейны, шестерни, детали тяжёлой техники |
| Алюминиевые сплавы | Лёгкость в сочетании с высокой прочностью на вес | Кронштейны для авиации, электронные корпуса |
| Суперсплавы (никель/кобальт) | Экстремальная термостойкость, creep-стойкость и контроль окисления | Лопатки турбин, детали двигателей при высокой температуре |
Ключевые преимущества использования отливок под инвестиционный литьё
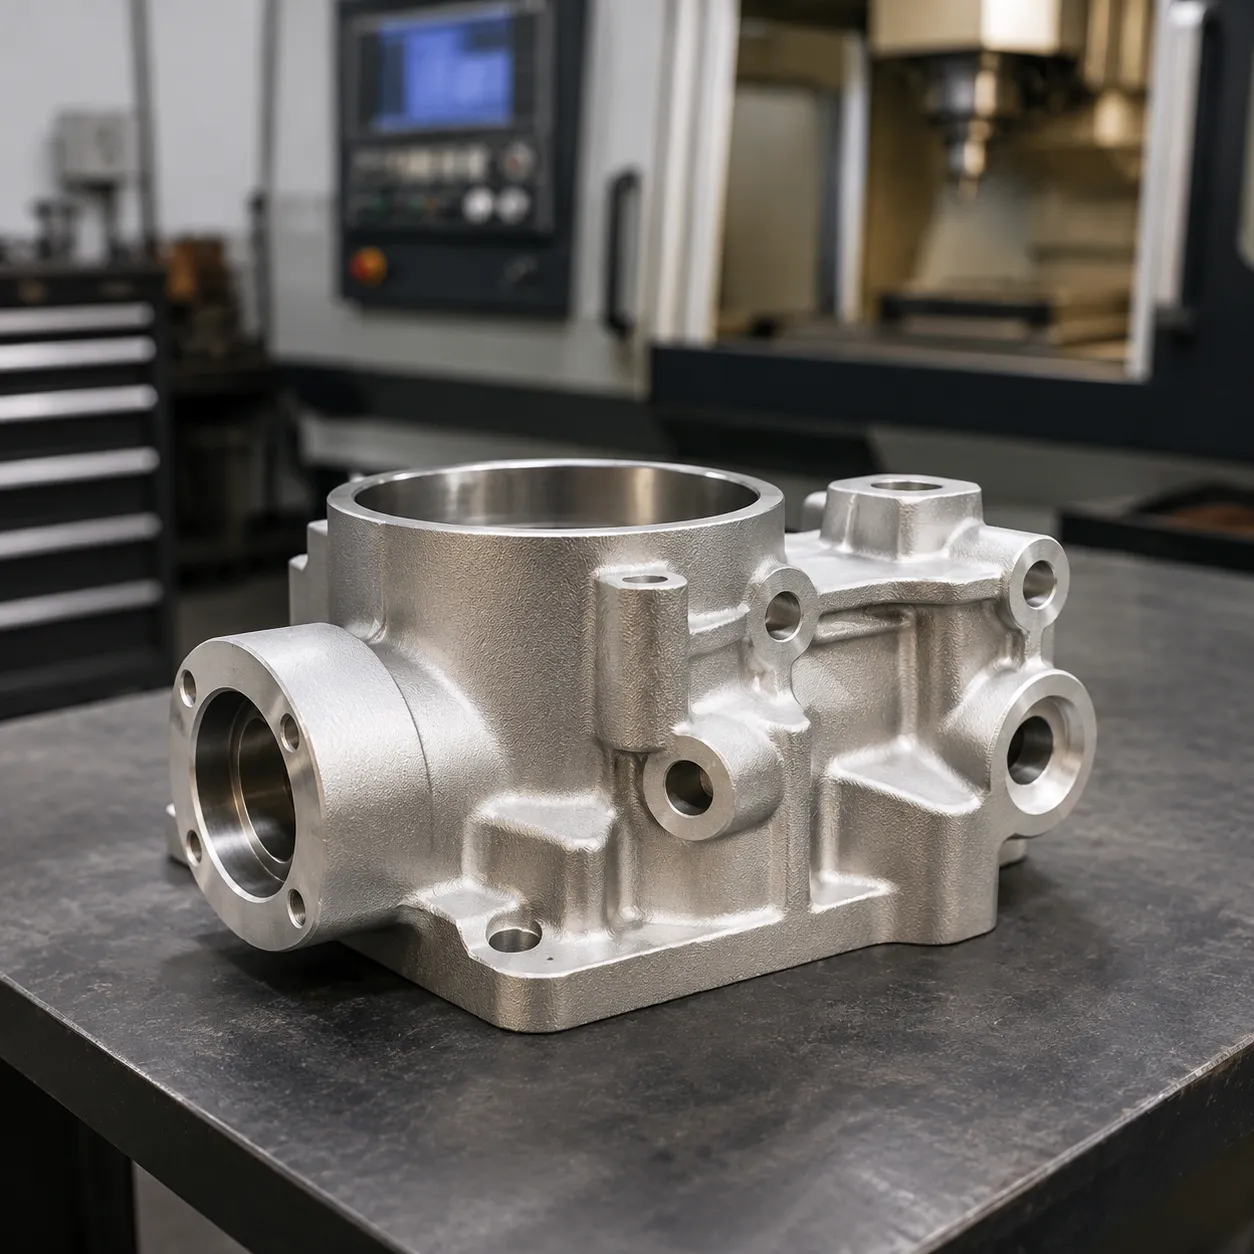
Когда мы производим деталь литейного литья под давлением, мы достигаем исключительной точности и целостности конструкции. Метод литья по выплавляемым моделям даёт инженерам полную свободу проектирования, устраняя многие ограничения, присущие обычной обработке или базовому производству.
| Ключевые преимущества | Техническая возможность | Производственная ценность |
|---|---|---|
| Сложные геометрии | Выплавляет внутренние каналы, тонкие стенки и точные детали | Устраняет необходимость многочастных сборок |
| Строгие допуски | Удерживает линейные допуски до ±0.005 дюйм на дюйм | Снижает расходы на вторичную обработку |
| Гладкая отделка поверхности | Достигается стандартная шероховатость поверхности Ra 3.2–6.3 мкм | Готовые к использованию детали прямо из формовочной оболочки |
| Сплавы и диапазон массы | Заливка нержавеющей стали, углеродистой стали и суперсплавов | Подходит от субунции до более чем 100 фунтов |
Сложные геометрии и строгие допуски
Мы формируем сложные особенности, такие как внутренние проходы, слепые отверстия и острые уступы непосредственно в керамической форме. Контроль расширения оболочки и усадки сплава позволяет нам соблюдать строгие размерных допусков, производя прецизионные инвестиционные литья, которые соответствуют точным чертежным спецификациям. Понимание полного процесса литья под инвестирование и допусков помогает оптимизировать детали перед началом изменения инструментов.
Высокое качество поверхности с минимальной механообработкой
Тонкий керамический шликер создает чрезвычайно гладкую стенку формы. Каждый деталь инвестиционного литья из металла из оболочки выходит с отличной поверхностной отделкой Ra (обычно 125–250 RMS), значительно сокращая потребность в дополнительной шлифовке, полировке или вторичном удалении металла.
Гибкость сплава по весовым категориям деталей
Мы заливаем широкий выбор материалов в соответствии с вашими точными механическими требованиями, включая нержавеющую сталь, углеродистую сталь, алюминий и никелевые суперлегированные сплавы для высоких температур. Наш процесс обрабатывает все, от небольших скобок компонентов до тяжелых промышленных корпусов насосов, не снижая плотности или прочности.
Высокая экономия затрат при любой масштобе производства
Поскольку инструментирование инъекции воска стоит значительно дешевле, чем постоянные dies для литья под давлением, мы предлагаем высокую экономию затрат на низкие, средние и высокие серийныеza. Производство близкое к готовому изделию минимизирует металлургические отходы, обеспечивая максимальную ценность вашего сырьевого материала.
Общие промышленные применения компонентов литья под инвестиции
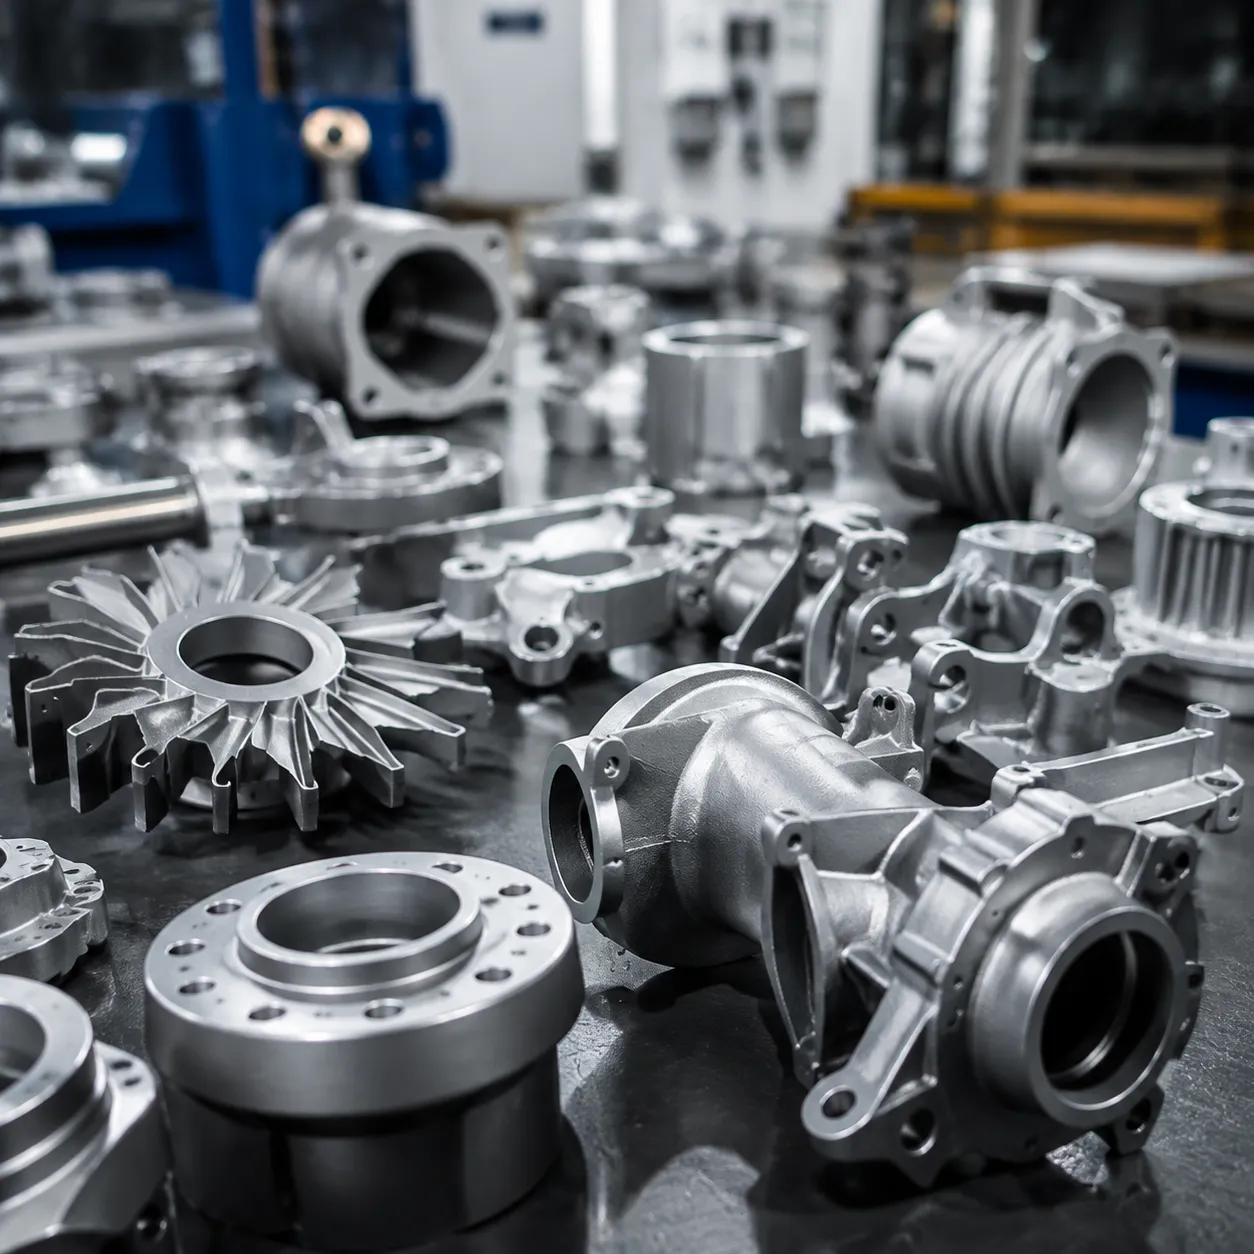
Мы поставляем индивидуальные решения деталь литейного литья под давлением для отраслей с критически важной миссией, где точность, узкие допуски и структурная целостность имеют первостепенное значение.
Аэрокосмическая и оборонная техника
- Компоненты двигателей: Теплоёмкие лопатки турбин, форсунки топлива и узлы сгорания.
- Структурная арматура: Высокопрочная, легкая кастовая аэрокосмическая продукция, монтажные кронштейны и шарниры обшивки крыла.
Автомобильный сектор
- Приводной узел и выпуск: Корпуса турбонагнетателя, коллекторы выпускных газов и вилки переключения передач.
- Легкие сборки: Высоконагруженные компоненты подвески, оптимизированные методами, описанными в нашем практическом руководстве по алюминиевым сплавам для литья.
Медицинские изделия и импланты
- Хирургическая инструментальная оснастка: Хирургические скальпели, захваты для микрохирургии и головки роботизированных хирургических инструментов.
- Orthopedic Implants: Биосовместимые компоненты замены тазобедренного, коленного и плечевого суставов с точной поверхностной геометрией.
Клапаны, насосы и обработка жидкостей
- Вихревые насосы и корпуса: Высокоэффективные насосные вихревые аппараты, предназначенные для плавного потока жидкости.
- Промышленные клапаны: Герметичные корпуса и литые детали клапанов и насосов изготовленные с использованием нашего специализированного процесса для casting stainless steel components.
Производство компонентов из нержавеющей стали методом литья под pressure
Производственный процесс литья под давлением с пошаговым руководством деталь литейного литья под давлением Производство высокоточной продукции.
включает шесть отдельных стадий. Мы строго контролируем каждый шаг, чтобы обеспечить жесткие допуски, безупречную структурную целостность и гладкие поверхности.
1. Впрыск воскового образца.
Мы вводим специализированный воск в точные اختلافные штампы металлических инструментов для получения точных восковых копий требуемого компонента. Эти образцы учитывают точные коэффициенты усадки сплава во время охлаждения.
2. Сборка восковых ветвей.
3. Ceramic Shell Building
Операторы устанавливают несколько восковых образцов на центральную восковую систему подгонки (дерево ветвей) с помощью термической сварки. Это дерево создаёт первичные каналы, по которым расплавленный металл поступает во все полости. керамической оболочковой формы.
Мы погружаем восковое дерево в жидкую керамическую суспензию и покрываем его мелким огнеупорным песком (окрашивание). Повторение этой последовательности погружения и высушивания несколько раз образует жесткую, термостойкую структуру
4. Обездвиживание воска и поджиг оболочки процесс литья по выплавляемому воску. Мы помещаем покрытую сборку в автоклав большой давности для плавления внутреннего воска — ключевой этап.
. Затем мы обжигаем полую керамическую оболочку при высоких температурах (до 1100°C), чтобы сжечь остатки воска и максимизировать прочность оболочки.
5. Прозрачная заливка расплавленного металла.
6. Вываливание оболочки и финишная обработка
После остывания металла мы разбиваем керамическую оболочку с помощью механических вибраторов или гидроструйной очистки. Мы отрезаем каждое деталь литейного литья под давлением со стебля, шлифуем затворные соединения и применяем окончательные обработки поверхности, такие как дробеструйная обработка или термообработка.
Выбор наилучшего материала сплава для вашей детали инвестиционного литья
Выбор идеального сплава имеет решающее значение для обеспечения того, чтобы каждая деталь инвестиционного литья из металла соответствовала точным требованиям по прочности, окружающей среде и механике. Мы заливаем широкий спектр ферритных и неметаллических металлов, чтобы сбалансировать прочность, вес, коррозионную стойкость и общую стоимость единицы.
Нержавеющие стали марки
- Лучшее применение: Максимальная коррозионная стойкость, санитарная совместимость и структурная прочность.
- Общие применения: Переработка пищевых продуктов, медицинские инструменты, химические насосы и морское оборудование.
- Ключевое преимущество: Литье из нержавеющей стали под инвестицию использование сплавов, таких как 304, 316 и 17-4 PH, обеспечивает исключительную сопротивляемость к пятнисто-образованию и окислению при минимальном обслуживании.
Углеродистые и низаалюминированные стали
- Лучшее применение: Высокая структурная прочность, ударная вязкость и экономичная износостойкость.
- Общие применения: Тяжелая техника, сельскохозяйственные инструменты, горнодобывающие компоненты и автомобильные кронштейны.
- Ключевое преимущество: Эти материалы легко подвергаются постобработочной термохрупкости, что позволяет нам поставлять изделия на заказ термообработка литых компонентов адаптировано к механическим зонам с высоким напряжением.
Алюминиевые и титановые сплавы
- Лучшее применение: превосходные отношения прочности к массе и общая экономия массы.
- Общие применения: космические корпусы, защитное оборудование, рамы дронов и высокоэффективные автомобильные системы.
- Ключевое преимущество: Материалы, такие как титан и высокопрочное компоненты алюминиевого сплава марки 357 обеспечивают структурную надежность с низкой плотностью без добавления лишней массы.
Никелевые и кобальтовые суперсплавы
- Лучшее применение: операции при высоких температурах, экстремальном давлении и агрессивном химическом воздействии.
- Общие применения: лопасти газотурбинных турбин, камеры сгорания, за valves для генерации мощности и узлы химической переработки.
- Ключевое преимущество: формуляции, такие как Inconel, Hastelloy и специализированные кобальто-основанная литье для тепловой и износостойкости сохраняют высокую предел прочности при растяжении и предотвращают окисление в условиях экстремальной эксплуатации.
Стандарты контроля качества и инспекции для литья
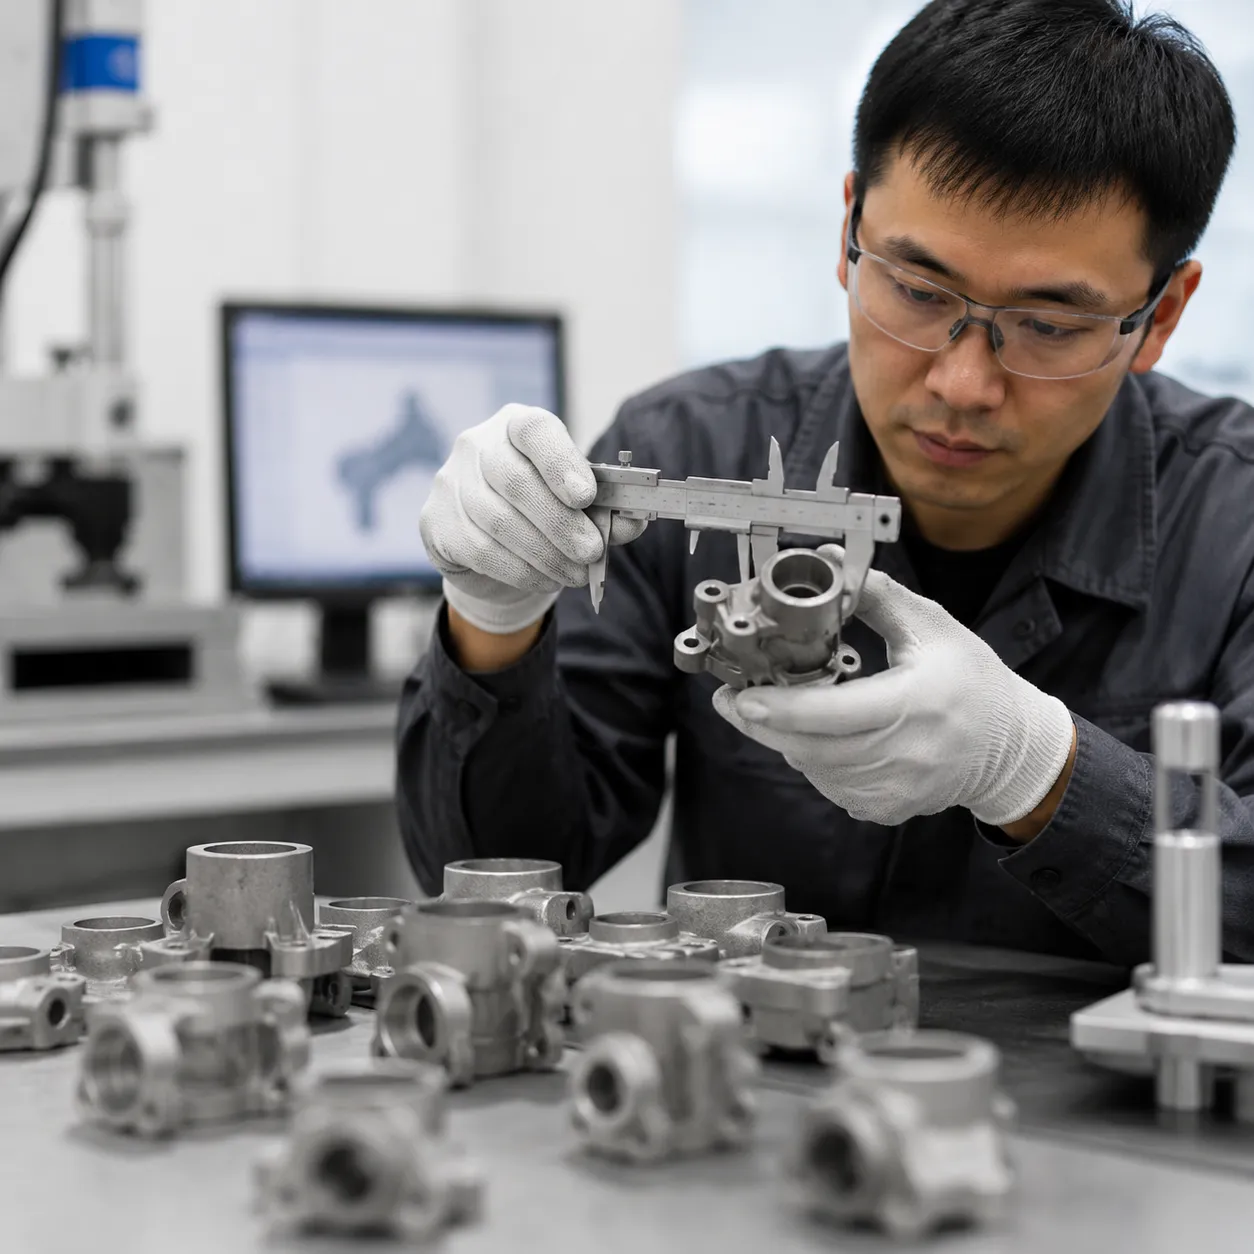
Мы гарантируем, что каждый деталь литейного литья под давлением соответствует строгим международным стандартам качества до поставки. Чтобы обеспечить структурную прочность и точность размеров, мы применяем строгие протоколы испытаний к каждой партии точное литье под давлением.
Неразрушающий контроль (NDT)
Мы используем неразрушающий контроль NDT методы инспекции внутренних структур и целостности поверхности без повреждения компонента:
- Рентгенологическая радиография: обнаруживает внутреннюю газовую пористость, усадочные пустоты и скрытые структурные трещины.
- Контроль П Penetrant инспекции: обнажает мелкие повреждения поверхности, микротрещины и микропробои по непористым поверхностям.
dimensional verification через CMM
мы контролируем критические размеры с использованием высокоточных координатно-измерительных машин (CMM). Автоматизированные датчики отображают сложные геометрии, чтобы убедиться, что каждый готовый изделие литья под давлением сохраняет точные размерные допуски в соответствии с исходными CAD-моделями.
аналитика химического состава
мы проверяем состав сплава с помощью оптической эмиссионной спектрометрии (OES) до заливки. Этот шаг подтверждает точные элементарные пропорции для нержавеющей стали, углеродистой стали и суперсплавов, предотвращая деградацию материала в полевых условиях.
испытания механических свойств
мы проводим физическое нагруза-ниеное тестирование, чтобы проверить, что каждый деталь инвестиционного литья из металла выдерживает суровые эксплуатационные нагрузки:
- Предел прочности на растяжение: Измеряет максимальные пределы нагрузки и точки текучести; анализ этих значений подчеркивает существенные физические различия при сопоставлении различие между ковкой и литьём.
- Испытание твердости: Проверяет стойкость поверхности к износу с использованием стандартизированных шкал твердости Rockwell и Brinell.
- Вязкость к удару: Оценивает поглощение энергии и прочность материала при резких физических ударных воздействиях с помощью ударного испытания Шарпи.
- Проверка сплава: Оценивает структурную надежность, особенно при сопоставлении конкретных требований к сплаву с установленными прочности нержавеющей стали.
Слитье под давлением против альтернативных методов металлообработки
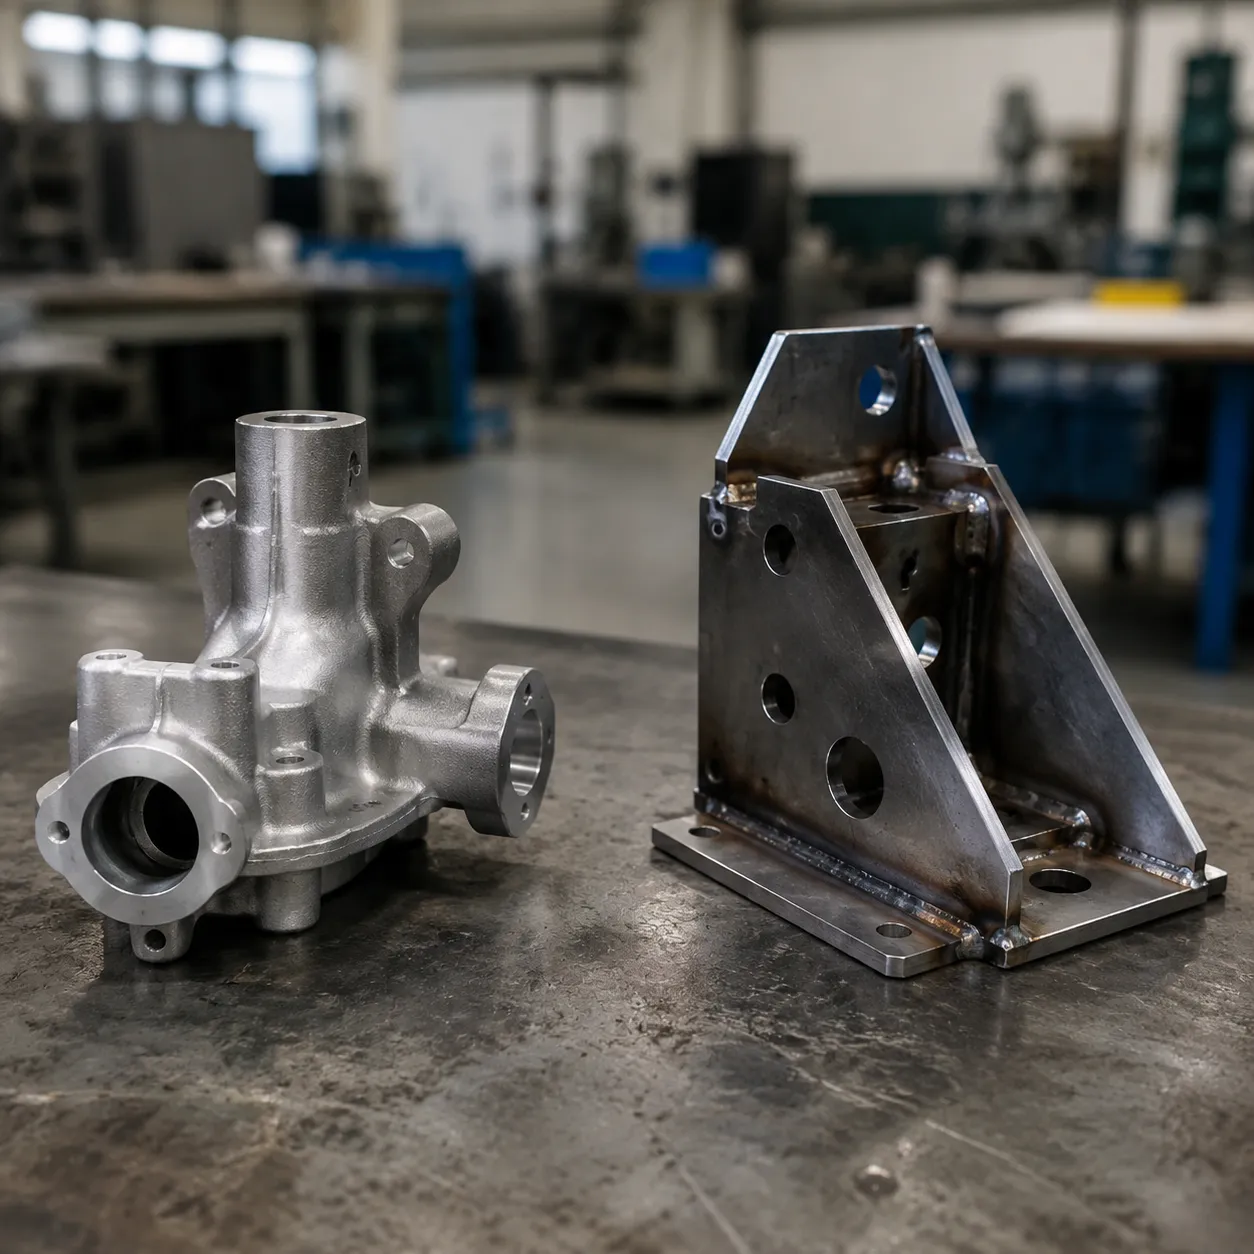
Литье под давлением против литья под давлением литьём по песку
Оценка дешевоер casting против инвестиционного литья: руководство по затратам и материалам выделяются явные структурные преимущества в зависимости от ваших производственных целей. Один деталь литейного литья под давлением поддерживает практически любой металл, включая нержавеющую сталь, углеродистую сталь и суперсплавы, в то время как литье под давлением в основном ограничено неметаллическими металлами, такими как алюминий и цинк. Хотя литье под давлением обеспечивает более низкие себестоимости на единицу при экстремально больших объемах, инвестиционное литье требует значительно меньших первоначальных затрат на оснастку и поддерживает сложные внутренние пустоты без необходимости уклонов.
Литейная обработка инвестиционными методами против песочного литья
Сравнение песочного литья против инвестиционного литья сводится к шероховатости поверхности и требованиям к точности. Песочное литье экономически выгодно для массивных, тяжёлых компонентов, где внешний вид поверхности вторичен. В то же время точные инвестиционные отливки обеспечивают плавную поверхность Ra (обычно 125–250 микроинчей) и строгие размерные допуски, исключая дорогостоящее шлифование и очистку поверхности.
Литейное производство по литью точного соответствия против обработки на ЧПУ
Обработка сложной геометрии из цельного металлического заготовки создаёт значительные отходы материала и длинные циклы. Чтобы получить более глубокое представление о том, как первичные процессы литья интегрируются с последующей обработкой, изучите наш Руководство по песочной литью: прецизионные материалы и обработка на станках с ЧПУ. Мы изготавливаем готовые к приблизительно близким к чистым размерам детали из металла литьём, что уменьшает количество металлического лома на up to 90%, экономя дорогие сплавы и уменьшая количество снятия материала на CNC-обработке до финальных критических размеров.
Быстрое сравнение процессов
| Процесс | Допуски по размеру | Поверхностная отделка (Ra) | Начальные затраты на штамповку | Гибкость материалов |
|---|---|---|---|---|
| Инвестиционное литье | Высокий (±0.005 дюйм на дюйм) | 125–250 мкин | Умеренный | Исключительно высокий (легированные и нелиганные металлы) |
| Литье под давлением | Очень высокий (±0.002 дюйма на дюйм) | 32–63 мкин | Высокая | Ограниченный (только нелегированные металлы) |
| Песчаное литье | Умеренный (±0,030 дюйма на дюйм) | 300–560 мкин | Низкая | Широкий (железные и неметаллические) материалы |
| ЧПУ обработка | Наивысшая точность (±0.001 дюйм на дюйм) | Заказной (32–125 мкин) | Никакой | Неограниченный (высокий уровень лома) |
Часто задаваемые вопросы об инвестиционном литье деталей
Какие допуска по размеру обычно может держать деталь инвестиционного литья?
Стандартные линейные допуски для заказной продукции деталь литейного литья под давлением обычно лежат в диапазоне ±0.005 дюйма на дюйм (±0.13 мм на каждые 25 мм). Для критических особенностей мы можем достигнуть еще большей точности за счет оптимизации штамповки восковой инъекции и контролируемой термообработки.
Как соотносится стоимость начального штампа с другими методами литья?
Оснастка для инвестиционного литья значительно дешевле, чем инструменты из высокопрочной стали, требуемые для литья под давлением. В то время как первоначальная стоимость форм выше, чем у обычных песчаных форм, использование нашего точные литьевые услуги на основе инвестиций для нестандартных деталей значительно сокращает или устраняет последующую механическую обработку после литья, что снижает общую себестоимость изделия.
Какую шероховатость поверхности (Ra) можно ожидать непосредственно после снятия оболочки из керамики?
Части, изготовленные этим методом, достигают исключительного уровня качества поверхностной отделкой Ra в диапазоне между 125 до 250 мкин (3,2 до 6,3 мкм). Это тонкое качество поверхности достаточно гладкое для большинства промышленных, технологических и конструкционных применений прямо из оболочки.
Каково стандартное время выполнения прототипирования по сравнению с серийным производством?
- Прототипирование: Использование 3D-печатных восковых или полимерных моделей для прямого создания оболочки обычно занимает 2–4 недели.
- Массовое производство: Изготовление прочного алюминиевого воскоинъекционного штампового инструмента и проведение производственных циклов обычно занимает 6–10 недель, в зависимости от геометрической сложности и требований к материалам, включая специализированный сплав или услуг литья под давлением алюминия.



 Russian
 English
 German