
16. November 2026
Erfahren Sie, wo Sie mit der Automatisierung einer Feinguss-Produktionslinie beginnen sollten, einschließlich Wachsinjektion, Schalenbeschichtung, Entwachsung, Robotik und schrittweiser Integration

Strategische Ziele der Automatisierung im Feinguss
Der Übergang zur Automatisierung im Feinguss ist nicht nur ein Ersatz manueller Arbeitskräfte – vielmehr handelt es sich um eine umfassende betriebliche Neuausrichtung, die darauf abzielt, Wiederholgenauigkeit sicherzustellen, Prozessengpässe zu beseitigen und Gewinnmargen zu schützen. Für Feingießereien, die anspruchsvolle Märkte wie Luft- und Raumfahrt, Verteidigung und Automobilindustrie bedienen, ermöglicht die Einführung automatisierter Systeme die Erreichung von vier unverzichtbaren betrieblichen Leistungszielen:
- Prozesswiederholgenauigkeit ohne Abweichungen: Manuelles Tauchen, die Handhabung von Wachs und die Manipulation von Formen führen zu menschlich bedingten Schwankungen. Robotergestützte Automatisierung standardisiert das Eindringen der Schlickerbeschichtung, die Schichtdicke der Keramikschale und die Trocknungszeiten und gewährleistet so eine absolute strukturelle Gleichmäßigkeit bei jeder Form.
- Drastische Reduzierung von Ausschuss und Nacharbeit: Beim Präzisionsguss wirken sich Schalenfehler und Maßabweichungen unmittelbar negativ auf das Betriebsergebnis aus. Die automatisierte Handhabung verhindert das Herunterfallen von Schalen, ungleichmäßige Schalenwände und Einschlüsse und senkt die Ausschussquoten systematisch auf branchenführende Mindestwerte.
- Reduzierung von Personalengpässen und Risiken für Umwelt, Gesundheit und Sicherheit (EHS): In Gießereien treten repetitive körperliche Belastungen, die Exposition gegenüber Quarzstaub und extreme thermische Bedingungen auf. Die Automatisierung von Aufgaben mit schweren Lasten entfernt Mitarbeiter aus Gefahrenbereichen, reduziert Arbeitsunfälle und schützt den Betrieb vor einem gravierenden Mangel an qualifizierten Fachkräften.
- Planbarer Durchsatz und optimierte Gesamtanlageneffektivität (OEE): Automatisierte Fertigungszellen beseitigen Verzögerungen durch Schichtwechsel und Leistungseinbußen. Durch den rund um die Uhr synchronisierten Betrieb nach festgelegten Prozessrezepturen erreichen Produktionsanlagen zuverlässige Taktzeiten, planbare Liefertermine und eine maximale Gesamtanlageneffektivität (OEE).
Schritt 1: Organisieren Sie zunächst die Produktionslinie und wählen Sie anschließend die Ausrüstung aus.
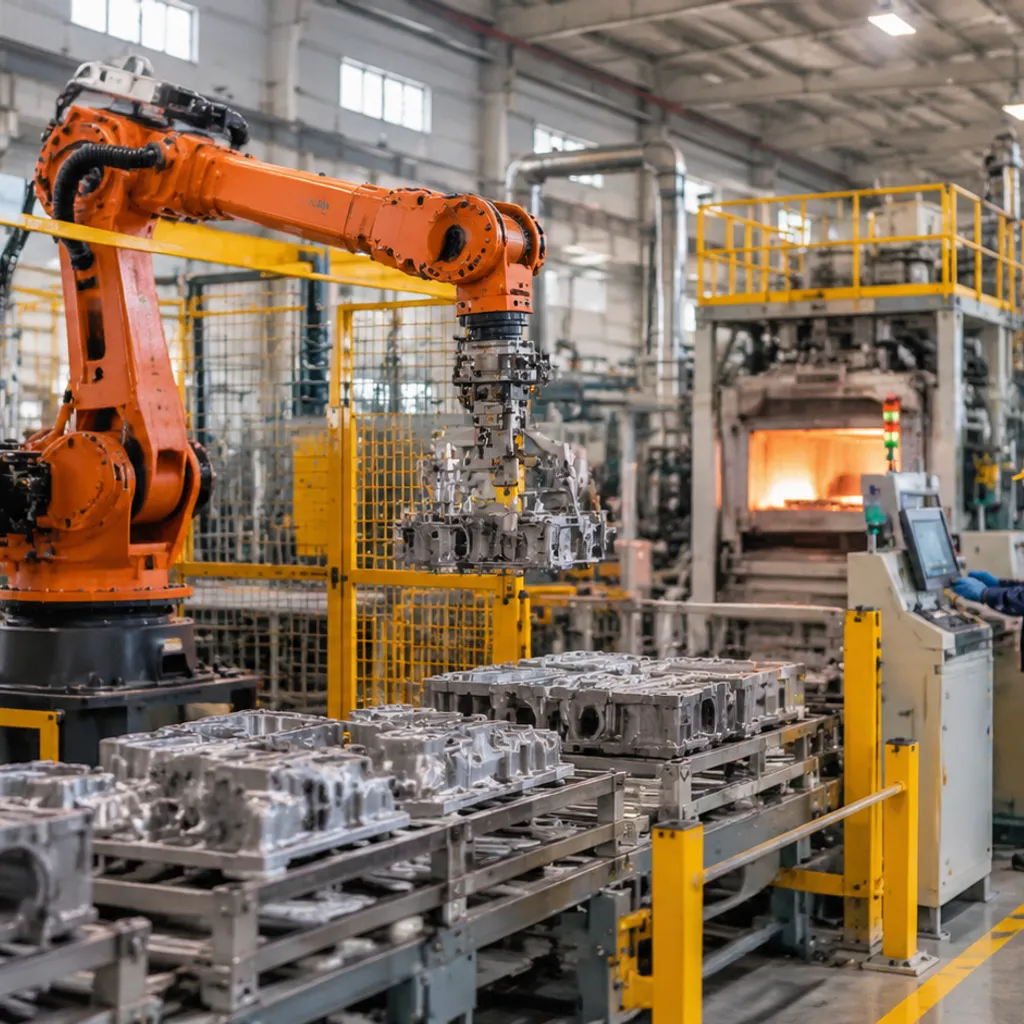
Bei der Planung der Automatisierung einer Feinguss-Produktionslinie besteht der häufigste Fehler darin, direkt Roboter anzuschaffen. Automatisierung bedeutet weit mehr als das bloße Zusammenstellen von Hardware. Ihr Kern besteht darin, Produktionsabläufe mithilfe von Technologie zu optimieren. Wenn Ihre Produktionsprozesse unorganisiert und die Prozessparameter instabil sind, führt die Einführung automatisierter Anlagen lediglich dazu, dass diese Schwachstellen mechanisiert werden. Das Ergebnis ist eine geringere statt einer höheren Effizienz.
Ich empfehle, auf die blinde Anschaffung von Anlagen zu verzichten und stattdessen mit einer umfassenden Überprüfung der Produktionslinie zu beginnen. Der erste Schritt muss eine detaillierte Analyse jedes einzelnen Prozessschritts sein:
Prozessengpässe identifizieren: Ermitteln Sie die Produktionsphasen, in denen es aufgrund eines hohen manuellen Arbeitsaufwands, schwieriger Arbeitsbedingungen (hohe Temperaturen, Staub) oder uneinheitlicher manueller Arbeitsabläufe zu Stillstandzeiten kommt. Diese Bereiche sind in der Regel die vorrangigen Ansatzpunkte für Automatisierungsmaßnahmen.
Produktionsabläufe standardisieren: Stellen Sie vor der Integration von Anlagen eine umfassende Standardisierung der Formen sowie der Wachs-Injektions- und Sinterprozesse sicher. Beispielsweise ist der Einsatz energiesparender https://vastpe.com/1200c-energy-saving-burnout-furnace-for-silica-sol-shells/ Verfahren zur Stabilisierung des Schalenbrennens eine Grundvoraussetzung dafür, dass automatisierte Anlagen ihr volles Potenzial entfalten können.
Materialflusswege neu gestalten: Eine automatisierte Produktion setzt einen kontinuierlichen Betrieb voraus. Überprüfen Sie die Anordnung der Produktionsstätte neu, um unnötige Materialtransporte und Wartezeiten zwischen den Arbeitsstationen zu reduzieren. Dies führt häufig zu deutlich spürbareren Kosteneinsparungen als die Investition in teure Roboter.
Sobald Sie die Übergaben zwischen den Arbeitsstationen und die Produktionsabläufe sinnvoll optimiert haben, wird deutlich, welche Prozessschritte hochpräzise automatisierte Eingriffe erfordern und bei welchen einfache Verbesserungen der Werkzeuge ausreichen. Nur wenn die Ablauflogik der Produktionslinie klar strukturiert ist, kann die Auswahl der Anlagen gezielt und bedarfsgerecht erfolgen.
Arbeitsstationen nach ihrem Automatisierungsgrad einstufen
Nicht jede Station in einer Feingießerei bietet durch Automatisierung sofort einen wirtschaftlichen Mehrwert. Um kostspielige Engpässe bei der Umsetzung zu vermeiden, unterteilen wir die Arbeitsstationen in drei Kategorien:
- Stufe 1: Hohe Automatisierungsbereitschaft, schnelle Amortisation. Wiederkehrende, körperlich anspruchsvolle Tätigkeiten mit stabilen Parametern und standardisierten Taktzeiten. Sie ermöglichen eine sofortige Verbesserung der gleichbleibenden Produktqualität.
- Stufe 2: Mittlere Automatisierungsbereitschaft, mittlere Komplexität. Vorgänge mit erheblichen Teileschwankungen, die Bildverarbeitungssysteme oder flexible Werkzeuge erfordern, wie beispielsweise automatisiertes Gießen oder das Schleifen von Anschnitten.
- Stufe 3: Komplexe Automatisierung mit hoher Geschicklichkeit. Manuelle Montage von Wachsbaumgruppen mit hoher Variantenvielfalt, visuelle Inspektionen tiefer Hohlräume und komplexe Nacharbeiten. Diese Prozesse sollten manuell bleiben, bis die Dateninfrastruktur Ihrer Fertigung ausreichend ausgereift ist.
Häufige Ausgangspunkte für Modernisierungen
Bei der Planung der Automatisierung des Feingusses ist es am sinnvollsten, mit Arbeitsstationen zu beginnen, die ergonomische Gefahren und durch menschliche Schwankungen verursachten Ausschuss beseitigen:
- Automatisierte Schalenbeschichtung (Tauchen und Besanden): Der Aufbau der Keramikschale ist der am besten bewährte Einstiegspunkt. Mehrachsige Gießereiroboter transportieren schwere Wachsbaumgruppen durch Schlickerbäder und Wirbelbett-Sandbecken und steuern dabei Tauchwinkel, Rotation und Abtropfgeschwindigkeit präzise. Diese gleichbleibende Prozessqualität verhindert Schlickeransammlungen, gewährleistet eine gleichmäßige Wandstärke und eliminiert Schalenbrüche während der Entwachsung nahezu vollständig.
- Wachsinjektion und Handhabung der Modelle: Die Standardisierung der Modellentnahme und der Angussmontage stabilisiert die nachgelagerte Maßgenauigkeit. Bei komplexen oder Kleinserienproduktionen verhindert die Kombination automatisierter Zellen mit 3D-gedruckten Wachsmodellen für den schnellen Feinguss herkömmliche Engpässe beim Werkzeugwechsel und sorgt dafür, dass die Montagezellen ohne werkzeugbedingte Verzögerungen kontinuierlich arbeiten können.
- Robotergestütztes Abtrennen und Entfernen der Anschnitte: Manuelles Trennschleifen mit Schleifsägen birgt erhebliche Sicherheitsrisiken und führt zu ungleichmäßigen Schnitttiefen. Robotergestützte Schneidzellen mit Kraft-Momenten-Sensoren berechnen präzise Schnittabstände entlang des Anschnitts, wodurch Ausschuss reduziert und die Nachbearbeitungszeit für das Schleifen nach dem Guss erheblich verkürzt wird.
Schritt 2: Eine praktische Vergleichstabelle zur Auswahl Ihres ersten Projekts
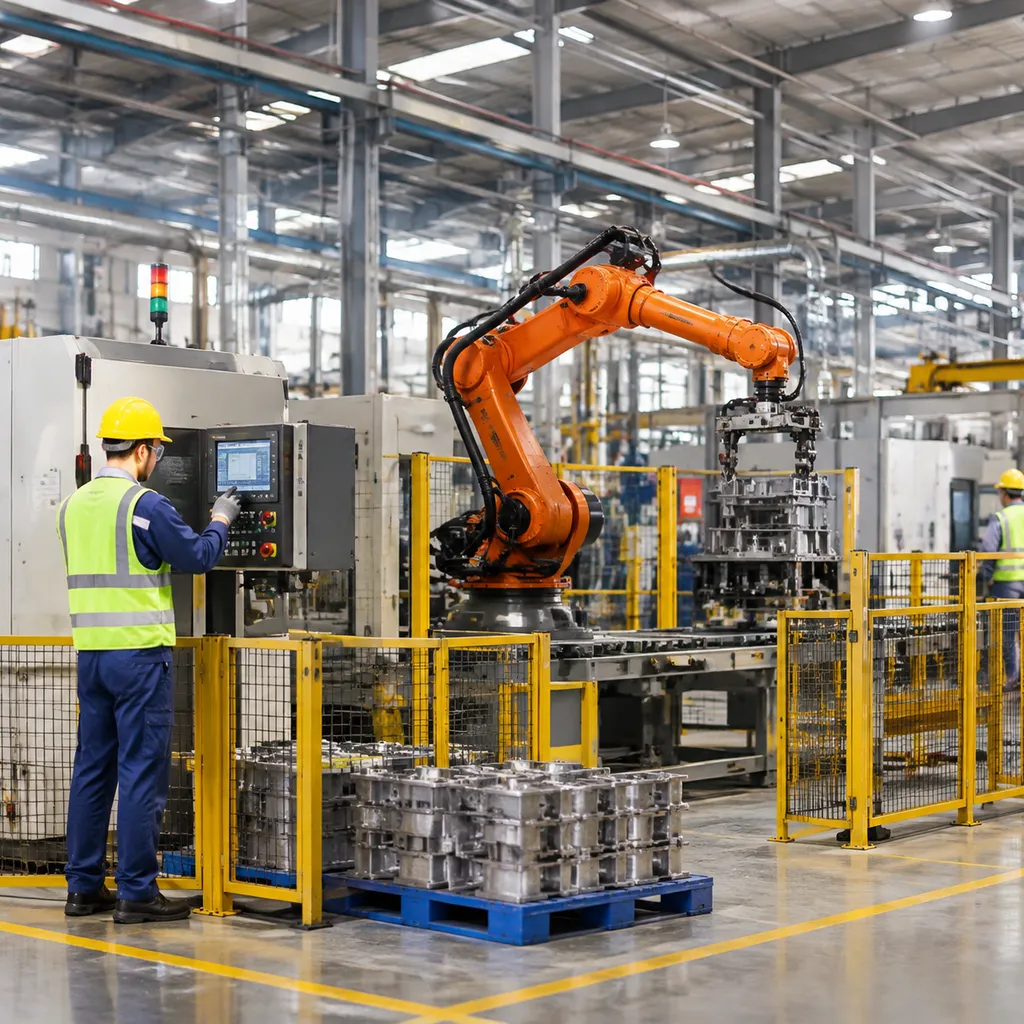
Bei der Einführung eines Automatisierungsprojekts im Feinguss ist die Wahl des richtigen Ausgangspunkts entscheidend. Um Ihnen eine intuitive Einschätzung des ROI verschiedener Automatisierungslösungen zu ermöglichen, habe ich diese praktische Vergleichstabelle zusammengestellt. Sie konzentriert sich auf mehrere häufig nachgerüstete Arbeitsstationen, die in Präzisionsgießprozessen regelmäßig zum Einsatz kommen.
Tabelle
| Automatisierte Arbeitsstation | Nachrüstungsaufwand | Amortisationszeit | Wichtigste Wertsteigerungen | Wichtige technische Schwellenwerte |
|---|---|---|---|---|
| Wachseinjektions | Mittel | Kurz (12–18 Monate) | Verbesserte Konsistenz, weniger Nacharbeit | Präzise Temperaturregelung und Druckkompensation |
| Schälroboter | Hoch | Mittel (24–36 Monate) | Gleichbleibende Schalenqualität, geringere Abhängigkeit von Arbeitskräften | Kontrolle der Schlickerviskosität und der Trocknungskurve |
| Entwachsen und Ausbrennen | Hoch | Mittellang (36 Monate oder länger) | Erhöhte Sicherheit, Energieeinsparung und Emissionsreduzierung | Integration von Umweltdaten und logische Verriegelung |
| Schleifen und Reinigen | Mittel- bis Hoch | Mittel (24–30 Monate) | Verbesserte Arbeitsbedingungen und höhere Effizienz | Kraftregelungssensoren und kameragestützte Führung |
Auswahlempfehlungen Bitte beachten Sie bei der Überprüfung der obigen Tabelle die folgenden Grundsätze:
Priorisieren Sie die Schwachstellen: Wenn Ihre Ausbeute aufgrund von Problemen mit der Formkonsistenz beim Wechsel zwischen 3D-gedruckten Wachsmodellen und Spritzgusswachsmodellen schwankt, sollte der Wachsspritzguss Ihre erste Wahl sein. Bewerten Sie die Flexibilitätsanforderungen: Bei einer Produktion mit hoher Variantenvielfalt und kleinen Stückzahlen, beispielsweise bei Präzisionsgussteilen aus Edelstahl 416, ist eine flexible Automatisierung der Schleif- und Reinigungsarbeitsplätze häufig praktikabler als eine vollständig automatisierte Produktionslinie. Begrenzen Sie die Risiken: Vermeiden Sie bei Ihrem ersten Automatisierungsprojekt komplexe Prozesse, die eine umfassende Koordination mehrerer Stationen erfordern. Beginnen Sie mit unabhängigen Einheiten, die auf ausgereifter Technologie basieren und quantifizierbare Daten liefern.
Durch den Vergleich der Investitionskosten und der erwarteten Erträge verschiedener Arbeitsstationen können Sie Ihr begrenztes Automatisierungsbudget wissenschaftlicher und gezielter einsetzen. So stellen Sie sicher, dass Ihr erstes Projekt erfolgreich umgesetzt werden kann und Sie gleichzeitig wertvolle Erfahrungen für die spätere Integration der gesamten Produktionslinie sammeln.
Schritt 3: Klare Integrationsgrenzen definieren

Die Automatisierung einer Feinguss-Produktionslinie scheitert am häufigsten an den Schnittstellen. Wenn wir Automatisierung in die Gießerei integrieren, hat die Festlegung klarer betrieblicher Zuständigkeiten und Grenzen zwischen den vorhandenen Maschinen, der neuen Roboterzelle und unseren Mitarbeitern im Werk oberste Priorität. Ohne einen klar definierten Umfang kommt die Integration ins Stocken, Schuldzuweisungen beginnen und die Inbetriebnahme verzögert sich um Monate.
Damit die Umsetzung Ihrer Präzisionsguss-Produktionslinie planbar bleibt, sollten Sie die folgenden vier Integrationsgrenzen festlegen, bevor Sie die Anlagen endgültig freigeben:
- Mechanische Schnittstellen: Legen Sie die genauen physischen Übergabebereiche fest. Dazu gehören der Freiraum für Greifer, die Aufnahmen der Vorrichtungen, die Nutzlastgrenzen und die Ausrichtung der Teile, bevor der Roboter die Kontrolle übernimmt. Wenn Sie hochbelastete Teile wie 4340 Stahlguss Komponenten herstellen, stellen Sie sicher, dass strukturelle Spannwerkzeuge Oberflächenschäden und Maßverformungen während der Hochgeschwindigkeitstransfers verhindern.
- Elektrische Signale und Sicherheitssignale: Standardisieren Sie den Sicherheitsbereich. Definieren Sie, wie die Automatisierungszelle über fest verdrahtete Sicherheitsrelais, Lichtvorhänge und einheitliche Not-Aus-Schaltkreise mit vorgelagerten Wachspressen oder nachgelagerten Trocknungsförderbändern kommuniziert.
- SPS- und Handshake-Logik: Erstellen Sie eine Übersicht der digitalen E/A-Protokolle. Beide Seiten müssen sich auf einfache, robuste Handshake-Signale (Zelle bereit, Werkstück gespannt, Zyklusstart, Störung aktiv) einigen, anstatt übermäßig komplexe Kommunikationsebenen zu verwenden, die das technische Personal in der Produktion verwirren.
- Daten- und Rezeptverwaltung: Legen Sie fest, wo die Prozessparameter gespeichert werden. Unabhängig davon, ob die Rezepte in der Robotersteuerung gespeichert oder von Ihrem Fertigungs-MES übermittelt werden, muss die Übergabe für die Werkstückverfolgung, Tauchzeiten und Schlickerbeschichtungen eindeutig definiert sein.
Die Festlegung dieser Grenzen schützt Ihren Zeitplan für die Automatisierung des Feingusses und macht die Anbieter für die tatsächliche Leistungsfähigkeit verantwortlich.
Schritt 4: Auslegung für Produktionsschwankungen und schnelle Umrüstungen
Beim Feinguss schwanken die Losgrößen, und die Bauteilgeometrien ändern sich ständig. Wenn Ihr System keine flexible Fertigung unterschiedlicher Varianten bewältigen kann, wird die Automatisierung eher zum Engpass als zum Vorteil. Bei der Entwicklung automatisierter Zellen für die Feingussautomatisierung muss Flexibilität Vorrang vor einer möglichst kurzen Taktzeit haben.
Eine starre Konfiguration kann zwar ein einzelnes Modell schnell produzieren, doch Gießereien mit einer hohen Variantenvielfalt benötigen Anlagen und Programmierungen, die sich an schnelle Werkzeugwechsel anpassen lassen, ohne dass stundenlange Stillstandszeiten entstehen.
- Standardisierte Schnellwechsel-Werkzeugsysteme: Verwenden Sie mechanische Nullpunkt-Spannsysteme für Werkzeuge am Roboterarm (EOAT). Greifer, die empfindliche Wachsbauteile oder schwere Keramikschalen handhaben, sollten sich innerhalb von weniger als zwei Minuten ohne manuelle Neukalibrierung austauschen lassen.
- Rezeptgesteuerte Programmierung: Speichern Sie voreingestellte Tauchsequenzen, Parameter für die Wachsinjektion und Trocknungszeiten in Ihrer zentralen SPS. Bediener sollten die Teilenummern über einen HMI-Bildschirm auswählen können, um sofort geprüfte Bewegungsabläufe auszuführen.
- Bildverarbeitungsgestützte Bauteilerkennung: Installieren Sie statt starrer mechanischer Werkstückaufnahmen industrielle Bildverarbeitungssysteme an den Belade- und Angusstationen. Diese Systeme erkennen die Ausrichtung der Bauteile in Echtzeit und gleichen geringfügige Maßabweichungen aus, wie sie bei Rohgussteilen typischerweise auftreten.
- Modulare Endeffektoren: Integrieren Sie Nachgiebigkeit in Ihre Greifer. Pneumatische Softgreifer oder Vakuumgreifer-Arrays können geringfügige Bauteilschrumpfungen und empfindliche Kanten von Wachsmodellen ausgleichen, ohne Oberflächenschäden zu verursachen.
Wir legen bei der Gestaltung unserer eigenen modernen Fertigungshalle besonderen Wert auf Flexibilität und entwickeln modulare Fertigungszellen, die Kleinserien, Toleranzanforderungen der Luft- und Raumfahrt sowie industrielle Produktionsmengen gleichermaßen effizient bewältigen. Wer bereits von Anfang an auf Produktionsvarianten ausgelegt ist, sorgt dafür, dass seine Präzisionsgussanlagen unabhängig von den Auftragsgrößen kontinuierlich in Betrieb bleiben.
Schritt 5: Planung des Datensystems und der Abnahmekriterien
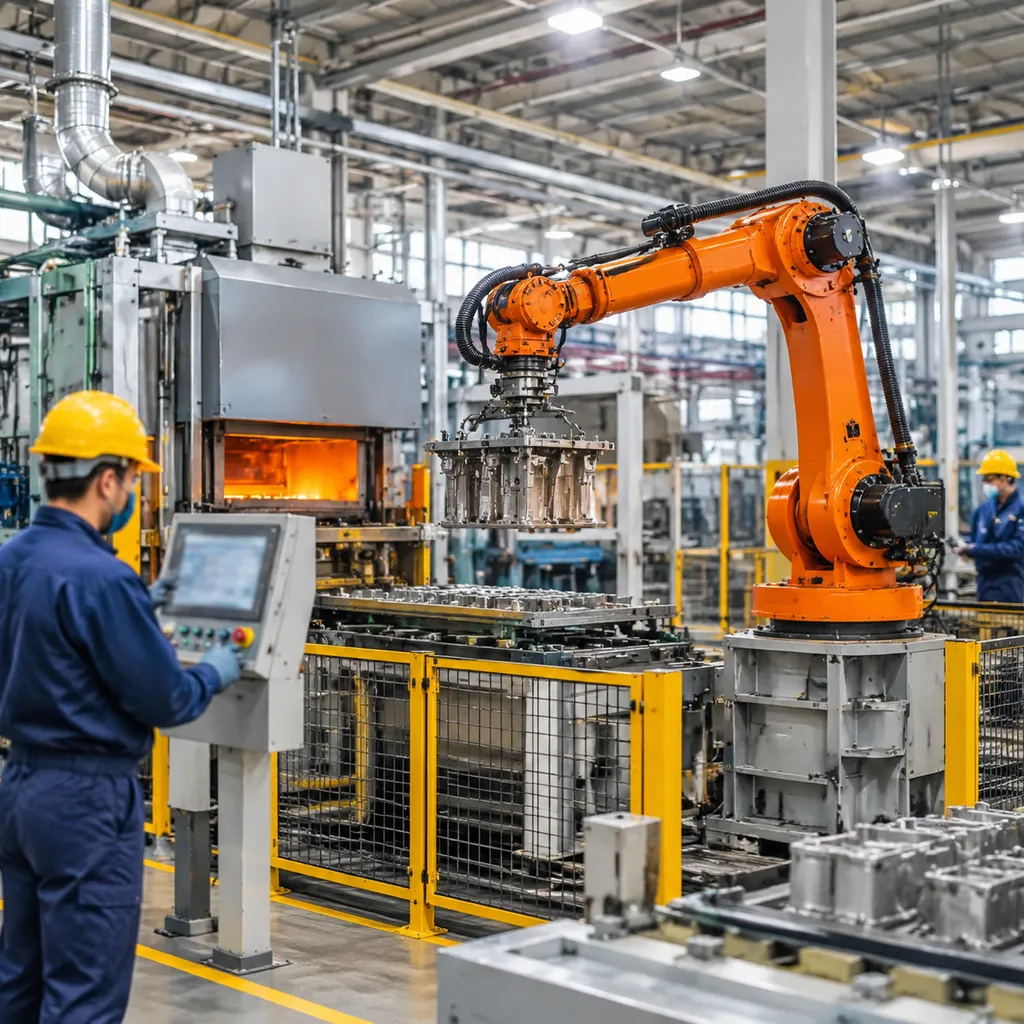
Die Automatisierung einer Feinguss-Produktionslinie ohne eine klare Datenstrategie schafft eine kostspielige Blackbox. Die Hardware führt die Arbeiten aus, aber strukturierte Daten gewährleisten die Wiederholbarkeit der Prozesse und die Nachvollziehbarkeit von Fehlerursachen. Bei der Einführung von Automatisierungslösungen in Gießereien entwickeln wir die digitale Architektur und die Abnahmemeilensteine parallel zum mechanischen Anlagenlayout.
Anforderungen an eine kritische Datenarchitektur
Präzisionsguss erfordert enge Prozessfenster. Wir binden jede automatisierte Zelle über Standardprotokolle wie OPC UA und MQTT direkt an das übergeordnete MES- oder SCADA-System des Werks an und erfassen dabei kritische Parameter in Echtzeit:
- Wachsmusterinjektion: Wachstemperatur, Einspritzdruck, Verweilzeit und Schließkraft der Form.
- Robotische Schichten-Beschichtung: Schlickerviskosität, Sandberegnungsdichte, Tauchgeschwindigkeiten sowie Luftfeuchtigkeit und Luftstromzyklen im Trockenraum.
- Entwachsen und Gießen: Druckanstiegsraten im Autoklaven, Temperaturen im Vorwärmofen und Gießgeschwindigkeiten des Metalls.
- Rückverfolgbarkeit: Barcode- oder RFID-Tracking für jeden Gießbaum, um Ausschussquoten mit spezifischen Prozessabweichungen in Zusammenhang zu bringen.
Unter Nutzung unserer technischen Vorteile Kompetenz in der Präzisionsfertigung bevorzugen wir offene Kommunikationsstandards gegenüber geschlossenen Herstellerarchitekturen. Dadurch werden isolierte Datensilos verhindert und eine lückenlose Rückverfolgbarkeit vom Wachsmodell bis zum fertigen Gussteil gewährleistet.
Messbare Abnahmekriterien für Werk und Standort
Geben Sie ein Automatisierungsprojekt niemals allein aufgrund der Tatsache frei, dass "es läuft". Wir legen bereits vor Beginn des Systemaufbaus strenge, quantifizierbare Kennzahlen für den Factory Acceptance Test (FAT) und den Site Acceptance Test (SAT) fest:
- OEE und Verfügbarkeit: Die automatisierte Zelle muss während eines kontinuierlichen 72-stündigen Testlaufs unter normalen Produktionsbedingungen eine betriebliche Verfügbarkeit von mindestens 92 % erreichen.
- Taktzeit und Wiederholgenauigkeit: Das System muss die vorgegebenen Zykluszeiten bei 100 % Auslastung einhalten und eine Maßwiederholgenauigkeit mit einer Prozessfähigkeitskennzahl C_{pk} ≥ 1,67 gewährleisten.
- Höchstgrenzen für Ausschuss: Die Ausschussquoten, die unmittelbar auf die Maschinenhandhabung zurückzuführen sind (z. B. Wachsbruch, Abplatzungen der Keramikschale oder Beschädigungen durch das Abtrennen), dürfen die vereinbarten Grenzwerte nicht überschreiten – typischerweise unter 0,5 %.
- Kurze Rüstzeiten: Werkzeug- und Rezepturwechsel müssen innerhalb eines nachgewiesenen Zeitfensters durchgeführt werden können, ohne dass eine Neuprogrammierung der Roboter auf Codeebene erforderlich ist.
Stufenweiser Implementierungsfahrplan für die Automatisierung des Feingusses
Bei der Bewältigung Automatisierungslösungen für Feinguss-Produktionslinien, rate ich meinen Kunden stets davon ab, in die Alles-oder-nichts-Falle zu tappen. Eine schrittweise Skalierung ist nachhaltiger, wenn Sie einem klaren, phasenweisen Fahrplan folgen, der darauf ausgelegt ist, Risiken und Investitionsausgaben zu steuern.
Phase 1: Grundlagen und leicht umsetzbare Maßnahmen
Konzentrieren Sie sich auf die Automatisierung von Aufgaben, die häufig anfallen, sich wiederholen und eine geringe Komplexität aufweisen. Pilotprojekte: Beginnen Sie mit Feinguss für die Luft- und Raumfahrt zur Herstellung von Präzisionsbauteilen die eine stabile Nachfrage aufweisen. Optimierung des Wachsraums: Implementieren Sie automatisierte Wachsinjektionszellen, um die Maßhaltigkeit zu verbessern. Datengrundlagen: Installieren Sie Sensoren, um die grundlegenden Zykluszeiten und Fehlerquoten zu erfassen, bevor komplexere Maschinen eingeführt werden.
Phase 2: Integrierte Arbeitsstationen
Sobald sich die Pilotzellen stabilisiert haben, werden diese einzelnen Prozesse miteinander verknüpft, um teilautonome Fertigungsinseln zu schaffen. Integration des Schalenraums: Verbinden Sie die Schalenbeschichtungs- und Tauchstationen, um eine gleichmäßige Beschichtungsstärke und Trocknungszeit sicherzustellen. Material Handling: Setzen Sie einfache robotergestützte Transferarme ein, um die Lücke zwischen der Montage der Wachsmodelle und dem Tauchprozess zu überbrücken. Prozessüberwachung: Stellen Sie von manuellen Stichprobenkontrollen auf eine Echtzeit-Prozessüberwachung um, um Engpässe frühzeitig zu erkennen.
Phase 3: Vollständige Systemvernetzung
In der letzten Phase liegt der Schwerpunkt auf der vollständigen Koordination des gesamten Werks, bei der das Gießereiautomation gesamte Ökosystem reibungslos zusammenarbeitet. Zentrale Steuerung: Verbinden Sie alle Produktionsstufen – von der Wachsaufbereitung bis zur Endkontrolle – zu einem einheitlichen Manufacturing Execution System (MES). Adaptive Produktionsplanung: Nutzen Sie datengestützte Erkenntnisse, um Produktionspläne dynamisch an den aktuellen Durchsatz und den Echtzeit-Zustand der Anlagen anzupassen. Kontinuierliche Verbesserung: Nutzen Sie die entlang der Produktionslinie generierten historischen Leistungsdaten, um die Parameter für den Präzisionsfeinguss automatisch zu optimieren.
Durch die Aufteilung der Umstellung in diese überschaubaren Phasen minimieren Sie betriebliche Störungen und schaffen gleichzeitig schrittweise die Grundlage für eine vollständig vernetzte und hocheffiziente Produktionsstätte.
FAQ
Was ist der erste Schritt zur Automatisierung des Feingusses? Der erste Schritt besteht nicht in der Anschaffung von Anlagen, sondern in einer gründlichen Bestandsaufnahme vor Ort. Sie müssen den bestehenden Produktionsablauf analysieren und die Prozessschritte identifizieren, die den höchsten Arbeitsaufwand, die größten Prozessschwankungen oder erhebliche Sicherheitsrisiken aufweisen. Durch die Überprüfung der unter https://vastpe.com/aluminum-investment-casting-guide-for-precision-parts/, beschriebenen Prozesse können Sie Ihren Ausgangspunkt für die Modernisierung präzise bestimmen und sicherstellen, dass nachfolgende Investitionen die Produktionseffizienz unmittelbar steigern.
Sollte eine Gießerei die gesamte Produktionslinie auf einmal automatisieren? Keineswegs. Für die meisten Gießereien ist eine schrittweise Umsetzung zuverlässiger als die vollständige Automatisierung der gesamten Produktionslinie. Wir empfehlen, mit einzelnen, häufig wiederkehrenden Aufgaben zu beginnen und eine Strategie nach dem Prinzip “vom einzelnen Prozessschritt zur gesamten Produktionslinie” zu verfolgen, um Erfahrungen zu sammeln und die Systemkompatibilität zu überprüfen. Dieser Ansatz reduziert finanzielle Risiken effektiv und ermöglicht es den Mitarbeitern in der Produktion, sich schrittweise an die digitale Fertigung anzupassen.
Welche Arbeitsstationen eignen sich für die Automatisierung? Grundsätzlich eignen sich Arbeitsstationen mit sich wiederholenden Tätigkeiten, anspruchsvollen Arbeitsbedingungen und hohen Präzisionsanforderungen ideal für die Automatisierung des Feingusses. Dazu gehören beispielsweise der Wachsspritzguss, das Beschichten der Keramikschalen und die anschließende Entwachsung. Der Einsatz von Robotern in diesen Prozessen kann die durch menschliche Fehler verursachte Ausschussquote erheblich senken und die Produktqualität stabilisieren.
Was ist der Unterschied zwischen einem Roboterintegrator und einem Roboterlieferanten? Dies ist eine häufige Ursache für Verwirrung bei vielen Kunden. Ein Roboterlieferant stellt standardisierte Hardwareeinheiten bereit, während ein Integrator als Systemarchitekt fungiert. Der Integrator integriert Roboter, End-of-Arm-Werkzeuge, Sensoren und Steuerungssoftware in Ihren Produktionsablauf. Bei komplexen Prozessen wie dem Feinguss ist die Auswahl eines Integrators mit fundierter Branchenexpertise weitaus wichtiger als der bloße Kauf von Hardware.



 German
 English
 Russian