
16 ноября 2026 года
Узнайте, с чего начать автоматизацию производственной линии литья по выплавляемым моделям, включая инжекцию воска, нанесение керамической оболочки, удаление воска, роботизацию и поэтапную интеграцию.

Стратегические цели автоматизации литья по выплавляемым моделям
Переход к автоматизации литья по выплавляемым моделям — это не просто замена ручного труда, а комплексная модернизация производственных процессов, направленная на обеспечение повторяемости результатов, устранение узких мест производства и защиту рентабельности. Для литейных предприятий, специализирующихся на точном литье и обслуживающих такие требовательные отрасли, как аэрокосмическая промышленность, оборонная промышленность и автомобилестроение, внедрение автоматизированных систем позволяет достичь четырех обязательных эксплуатационных показателей:
- Абсолютная повторяемость процессов без отклонений: Ручное погружение моделей, обращение с воском и манипуляции с формами приводят к вариативности результатов из-за человеческого фактора. Роботизированная автоматизация стандартизирует проникновение суспензии, толщину керамической оболочки и продолжительность циклов сушки, обеспечивая абсолютную структурную однородность каждой формы.
- Резкое сокращение брака и объема переделок: При точном литье разрушение керамических оболочек и отклонения размеров напрямую снижают прибыльность производства. Автоматизированная обработка исключает падение оболочек, неравномерность толщины стенок и появление включений, систематически снижая уровень брака до минимальных отраслевых показателей.
- Снижение зависимости от дефицита рабочей силы и рисков для охраны труда и здоровья: В литейных цехах присутствуют факторы риска, связанные с повторяющимися физическими нагрузками, воздействием кремнеземной пыли и экстремальными температурами. Автоматизация операций с тяжелыми грузами позволяет вывести персонал из опасных зон, сократить количество производственных травм и защитить производственные процессы от серьезного дефицита квалифицированных кадров.
- Предсказуемая производительность и оптимизация общей эффективности оборудования (OEE): Автоматизированные производственные ячейки устраняют задержки при смене смен и снижение темпа производства. Благодаря круглосуточной работе по синхронизированным технологическим рецептурам предприятия обеспечивают стабильное время производственного цикла, надежное соблюдение графиков поставок и максимальную общую эффективность оборудования (OEE).
Шаг 1. Сначала организуйте производственную линию, а затем выбирайте оборудование
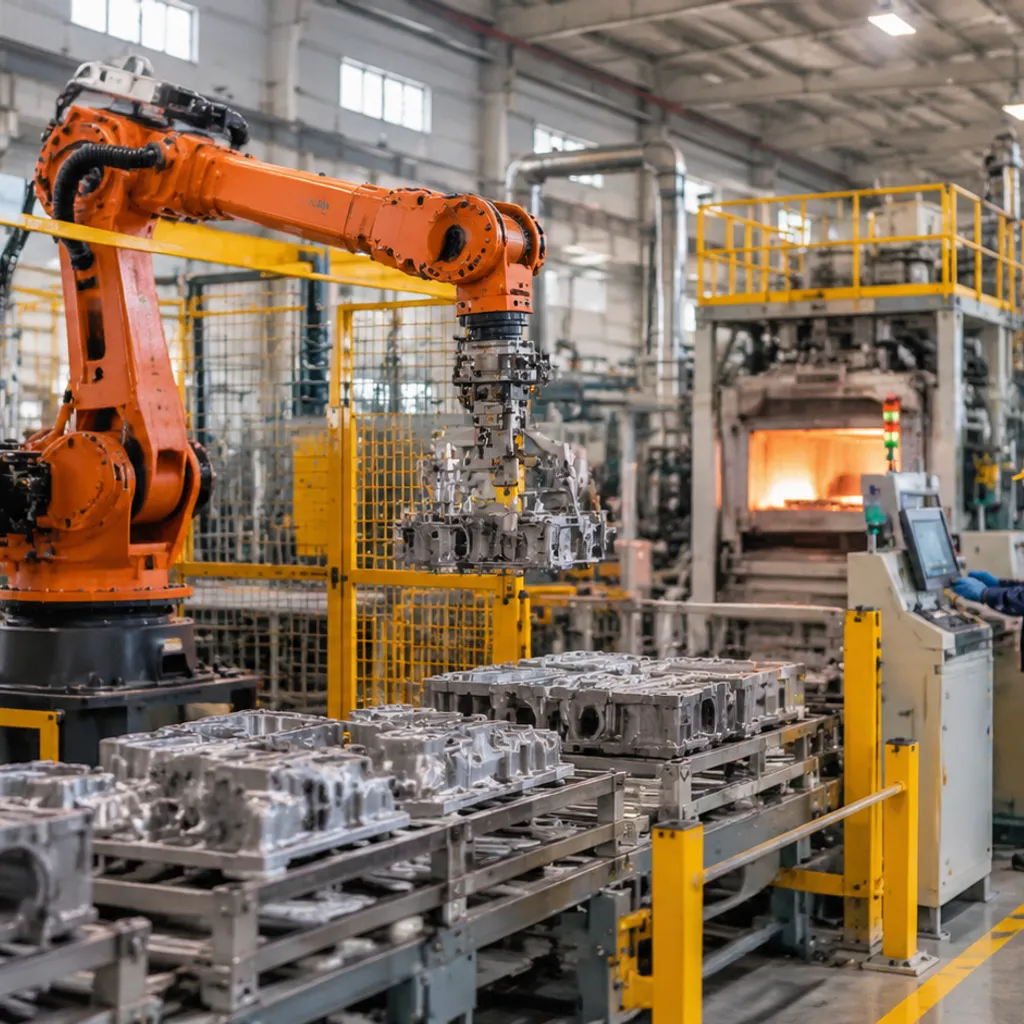
При рассмотрении вопроса об автоматизации производственной линии литья по выплавляемым моделям наиболее распространенной ошибкой является непосредственная закупка роботов. Автоматизация — это гораздо больше, чем просто установка оборудования; ее основная задача заключается в оптимизации производственных процессов с помощью технологий. Если ваши производственные процессы не упорядочены, а параметры нестабильны, внедрение автоматизированного оборудования лишь механизирует существующие недостатки, что приведет не к повышению, а к снижению эффективности.
Рекомендую отказаться от бездумной погони за оборудованием и начать с комплексного анализа производственной линии. Первым шагом должен стать углубленный анализ каждого технологического этапа:
Выявление узких мест производственного процесса: Определите этапы, на которых возникают простои из-за большого объема ручного труда, тяжелых условий работы (высокая температура, пыль) или нестабильности действий персонала. Как правило, именно эти участки следует в первую очередь выбирать для модернизации с применением автоматизации.
Стандартизация производственных процессов: Перед интеграцией оборудования необходимо обеспечить высокий уровень стандартизации пресс-форм, процессов впрыска воска и спекания. Например, внедрение энергосберегающей технологии https://vastpe.com/1200c-energy-saving-burnout-furnace-for-silica-sol-shells/ для стабилизации процесса спекания оболочковых форм является необходимым условием, позволяющим автоматизированному оборудованию полностью реализовать свой потенциал.
Перепроектирование маршрутов движения материалов: Автоматизированное производство требует непрерывной работы. Повторно оцените планировку предприятия, чтобы сократить избыточные перемещения материалов и время ожидания между рабочими участками. Зачастую это позволяет добиться более заметного снижения затрат, чем инвестиции в дорогостоящих роботов.
После того как вы правильно организуете передачу деталей между рабочими участками и оптимизируете производственную логику, станет очевидно, какие этапы требуют высокоточного автоматизированного вмешательства, а какие нуждаются лишь в простых усовершенствованиях оснастки. Только при условии четкой организации производственных процессов можно целенаправленно и обоснованно выбирать оборудование.
Ранжирование рабочих участков по степени готовности к автоматизации
Не каждый участок литейного производства точного литья обеспечивает быструю окупаемость автоматизации. Чтобы избежать дорогостоящих проблем при внедрении, мы разделяем рабочие участки на три категории:
- Категория 1: Высокая готовность к автоматизации, быстрая окупаемость инвестиций. Повторяющиеся физически тяжелые операции со стабильными параметрами и стандартизированным временем производственного цикла. Автоматизация таких операций позволяет сразу обеспечить стабильное качество продукции.
- Уровень 2: Средняя степень готовности, средняя сложность. Операции, связанные с вариативностью деталей и требующие использования систем технического зрения или гибкой оснастки, например автоматизированной заливки или шлифовки литников.
- Уровень 3: Сложная автоматизация, высокие требования к точности манипуляций. Ручная сборка литниковых систем при большом разнообразии изделий, визуальный контроль глубоких полостей и сложные ремонтные работы. Оставьте эти операции ручными до тех пор, пока инфраструктура сбора данных на производстве не достигнет необходимого уровня зрелости.
Типовые отправные точки для модернизации
При планировании автоматизации инвестиционного литья наиболее разумно начинать с участков, позволяющих устранить эргономические риски и отклонения, вызванные человеческим фактором и приводящие к браку:
- Автоматизированное нанесение оболочки (погружение и обсыпка песком): Формирование оболочки — наиболее проверенная отправная точка для автоматизации. Многоосевые литейные роботы перемещают тяжелые восковые блоки через суспензии и кипящие слои песка, точно контролируя углы погружения, вращение и скорость стекания. Такая стабильность предотвращает скопление суспензии, обеспечивает равномерную толщину стенок и практически исключает разрушение оболочки при удалении воска.
- Впрыск воска и манипуляции с моделями: Стандартизация извлечения моделей и сборки литниковых систем обеспечивает стабильную точность размеров на последующих этапах. Для сложных изделий или мелкосерийного производства сочетание автоматизированных ячеек с 3D-печатных восковых моделей для ускоренного литья по выплавляемым моделям позволяет устранить традиционные узкие места, связанные со сменой пресс-форм, и поддерживать непрерывную работу сборочных ячеек без задержек из-за переналадки оснастки.
- Роботизированная отрезка и удаление литников: Ручная абразивная резка связана со значительными рисками для безопасности и неравномерной глубиной реза. Роботизированные отрезные ячейки, оснащенные датчиками силы и крутящего момента, точно рассчитывают припуск на отрезку вдоль литников, сокращая количество брака и значительно уменьшая время последующей шлифовки отливок.
Шаг 2. Практическая сравнительная таблица для выбора первого проекта
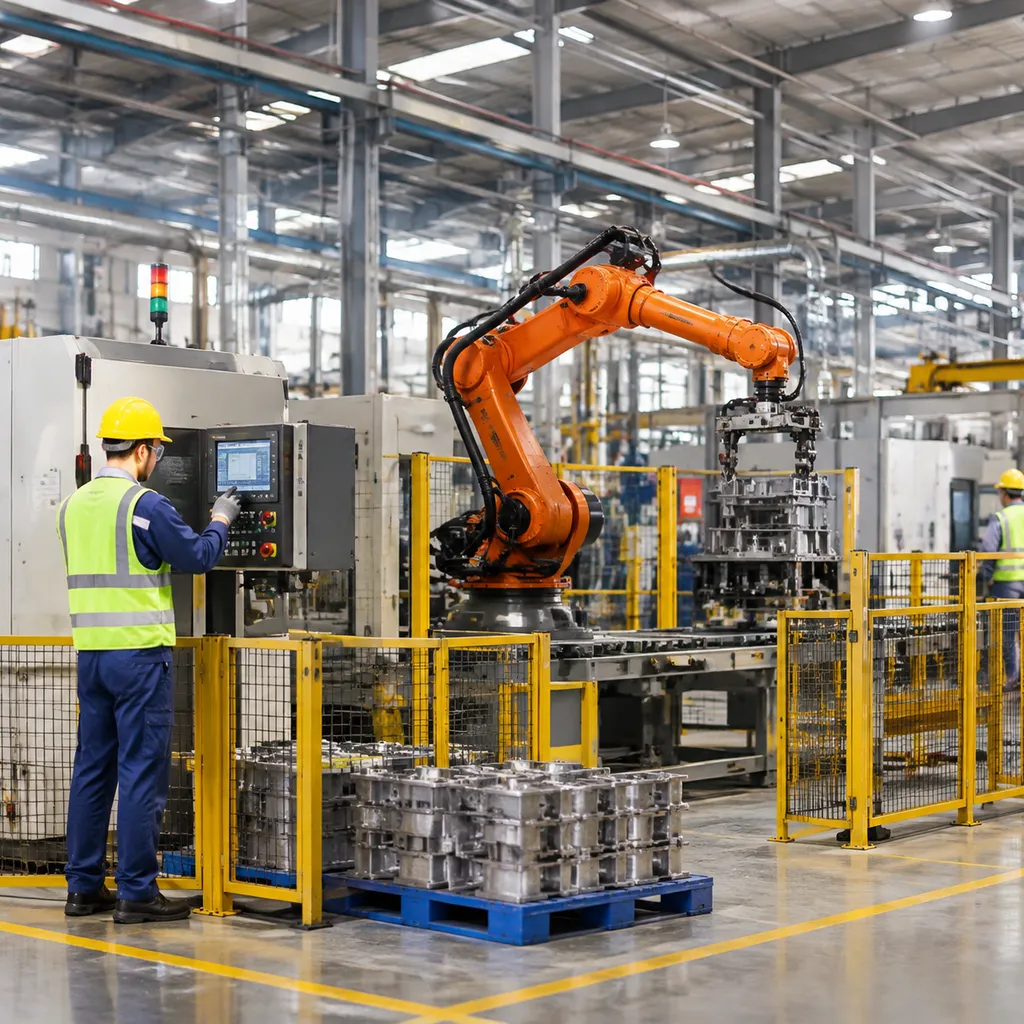
При запуске проекта по автоматизации литья по выплавляемым моделям крайне важно правильно выбрать отправную точку. Чтобы помочь вам наглядно оценить рентабельность инвестиций (ROI) различных решений по автоматизации, я подготовил эту практическую сравнительную таблицу. В ней рассматриваются несколько наиболее распространённых рабочих участков, подлежащих модернизации, в процессах точного литья.
Таблица
| Автоматизированный рабочий участок | Сложность модернизации | Срок окупаемости | Основные улучшения | Ключевые технические требования |
|---|---|---|---|---|
| Литье воском | Средняя | Короткий (12–18 месяцев) | Повышение стабильности качества, сокращение объёма переделок | Точный контроль температуры и компенсация давления |
| Робот для снятия керамической оболочки | Высокая | Средний (24–36 месяцев) | Стабильное качество оболочки, снижение зависимости от ручного труда | Контроль вязкости суспензии и кривой сушки |
| Удаление воска и прокаливание | Высокая | Средне-долгий срок (36 месяцев и более) | Повышение безопасности, энергосбережение и сокращение выбросов | Интеграция экологических данных и логическая блокировка |
| Шлифовка и очистка | Средне-Высокий | Средний срок (24–30 месяцев) | Улучшение условий труда, повышение эффективности | Датчики контроля усилия и система визуального наведения |
Рекомендации по выбору При анализе приведённой выше таблицы руководствуйтесь следующими принципами:
В первую очередь устраняйте проблемные места: если выход годной продукции колеблется из-за нестабильности форм при переходе между восковыми моделями, изготовленными методом 3D-печати, и моделями, полученными методом литья под давлением, процесс инжекции воска должен стать вашим приоритетом. Оцените требования к гибкости производства: для мелкосерийного производства с широкой номенклатурой изделий, например прецизионных отливок из нержавеющей стали марки 416, гибкая автоматизация рабочих участков шлифовки и очистки зачастую практичнее, чем полностью автоматизированная производственная линия. Определите границы допустимого риска: при первой попытке внедрения автоматизации избегайте сложных процессов, требующих скоординированной работы нескольких станций. Начните с пилотного проекта на базе отдельных автономных установок с проверенными технологиями и измеримыми показателями.
Сравнив первоначальные затраты и ожидаемую отдачу от автоматизации различных рабочих участков, вы сможете более рационально распределить ограниченный бюджет. Это позволит успешно реализовать первый проект и одновременно накопить ценный опыт для последующей интеграции всей производственной линии.
Шаг 3. Определите чёткие границы интеграции

Чаще всего автоматизация линии литья по выплавляемым моделям терпит неудачу именно в точках передачи операций между участками. При внедрении автоматизации непосредственно в литейном цехе нашей первоочередной задачей становится установление строгих эксплуатационных границ между существующим оборудованием, новой роботизированной ячейкой и персоналом предприятия. Без чёткого разграничения объёма работ интеграция застопоривается, начинаются взаимные обвинения, а пусконаладочные работы затягиваются на несколько месяцев.
Чтобы обеспечить предсказуемость создания линии прецизионного литья, согласуйте следующие четыре границы интеграции до окончательного утверждения оборудования:
- Механические интерфейсы: Точно определите зоны физической передачи деталей. Это включает зазоры для захватов, установочные гнёзда оснастки, ограничения по массе заготовок и выравнивание деталей до того, как робот возьмёт их под управление. Если вы производите детали, работающие под высокими нагрузками, например литье 4340 стали компоненты, убедитесь, что зажимные приспособления для конструкционных элементов предотвращают повреждение поверхности и деформацию размеров при высокоскоростной передаче.
- Электрические сигналы и сигналы безопасности: Стандартизируйте контур безопасности. Определите, как автоматизированная ячейка будет взаимодействовать с расположенными выше по технологической цепочке восковыми прессами или расположенными ниже конвейерами сушки посредством аппаратных реле безопасности, световых завес и унифицированных цепей аварийной остановки (E-stop).
- Логика ПЛК и согласования: Разработайте схему протоколов цифрового ввода-вывода. Обе стороны должны согласовать простые и надёжные сигналы обмена (ячейка готова, деталь зажата, запуск цикла, активна ошибка) вместо чрезмерно сложных коммуникационных уровней, которые затрудняют работу технического персонала производственного участка.
- Управление данными и технологическими рецептами: Определите, где будут храниться параметры процесса. Независимо от того, хранятся ли технологические рецепты в контроллере робота или передаются из производственной MES-системы предприятия, механизм передачи данных для отслеживания деталей, времени погружения и нанесения слоёв суспензии должен быть однозначно определён.
Определение этих ограничений защищает график внедрения автоматизации литья по выплавляемым моделям и позволяет контролировать поставщиков, требуя от них реальных результатов.
Шаг 4. Проектирование с учетом колебаний ассортимента продукции и быстрой переналадки
В литье по выплавляемым моделям размеры партий меняются, а геометрия деталей постоянно варьируется. Если ваша система не способна работать с различными сочетаниями изделий в одном производственном процессе, автоматизация становится узким местом, а не преимуществом. При проектировании автоматизированных производственных ячеек для литья по выплавляемым моделям гибкость должна иметь приоритет над максимальной скоростью производственного цикла.
Жестко настроенная система может быстро производить одну модель, однако литейным предприятиям с широким ассортиментом необходимы оборудование и программное обеспечение, способные адаптироваться к быстрой смене оснастки без многочасовых простоев.
- Стандартизированная оснастка для быстрой смены: Используйте механические системы зажима с нулевой точкой базирования для концевой оснастки роботов (EOAT). Захваты, работающие с хрупкими восковыми сборками или тяжелыми керамическими оболочками, должны заменяться менее чем за две минуты без ручной повторной калибровки.
- Программирование на основе технологических рецептур: Сохраняйте заранее настроенные последовательности погружения, параметры впрыска воска и время сушки в центральном программируемом логическом контроллере (ПЛК). Операторы должны выбирать номера деталей на экране человеко-машинного интерфейса (HMI), чтобы немедленно запускать проверенные траектории движения.
- Распознавание деталей с помощью технического зрения: Вместо жестких механических позиционирующих приспособлений устанавливайте системы машинного зрения на участках загрузки и установки литников. Системы технического зрения должны определять ориентацию деталей непосредственно в процессе работы и компенсировать незначительные отклонения размеров, характерные для необработанных отливок.
- Модульные концевые захватные устройства: Предусмотрите адаптивность конструкции захватов. Пневматические мягкие захваты или вакуумные захватные системы позволяют компенсировать незначительную усадку деталей и работать с хрупкими краями восковых моделей, не повреждая поверхность.
На нашем собственном современном производственном предприятии мы уделяем первостепенное внимание гибкости, создавая модульные производственные ячейки, которые одинаково эффективно справляются с мелкосерийным производством, соблюдением авиационно-космических допусков и выпуском крупных коммерческих партий. Учет производственных вариаций уже на начальном этапе проектирования обеспечивает непрерывную работу ваших линий прецизионного литья независимо от размера заказов.
Шаг 5. Планирование системы сбора данных и критериев приёмки
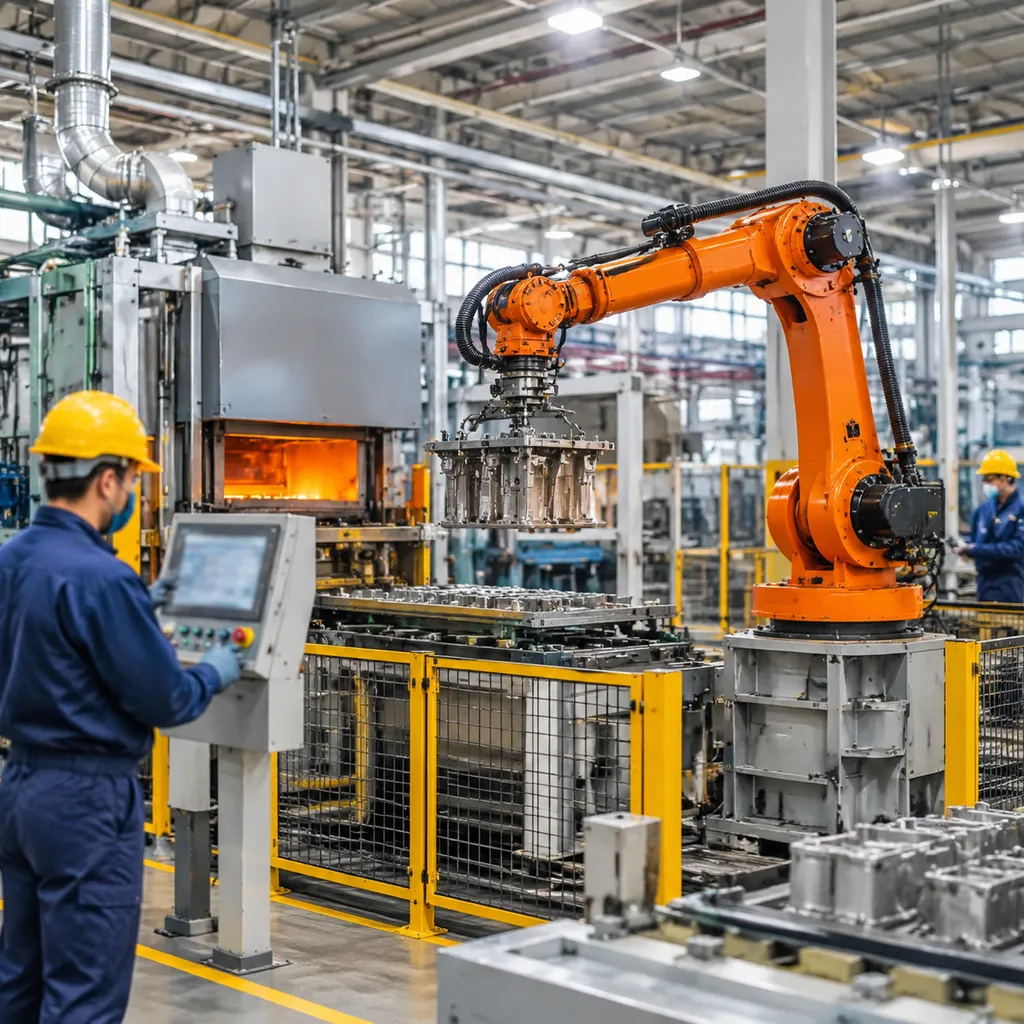
Автоматизация производственной линии литья по выплавляемым моделям без чёткой стратегии работы с данными создаёт дорогостоящую систему с непрозрачными процессами. Оборудование выполняет производственные операции, но именно структурированные данные обеспечивают повторяемость процессов и возможность выявления первопричин отклонений. При внедрении автоматизации литейного производства мы одновременно с проектированием механической компоновки разрабатываем цифровую архитектуру и определяем этапы приёмки.
Ключевые требования к архитектуре данных
Прецизионное литьё требует строгого соблюдения технологических параметров. Мы подключаем каждую автоматизированную ячейку непосредственно к общезаводской системе MES или SCADA, используя стандартные протоколы, такие как OPC UA и MQTT, чтобы в режиме реального времени собирать критически важные параметры:
- Инъекция воскового образца: Температура воска, давление впрыска, время выдержки и усилие зажима пресс-формы.
- Роботизированное покрытие оболочки: Вязкость суспензии, плотность осыпания песка, скорость окунания и циклы влажности и воздушного потока в сушильной камере.
- Удаление воска и заливка металла: Скорость нарастания давления в автоклаве, температура предварительного нагрева в печи и скорость заливки металла.
- Прослеживаемость: Отслеживание каждой литейной ёлки с помощью штрихкодов или RFID для сопоставления уровня брака с конкретными отклонениями технологического процесса.
Используя наш опыт технических преимуществах в области прецизионного производства, мы отдаём предпочтение открытым стандартам обмена данными, а не закрытым архитектурам отдельных поставщиков. Это предотвращает образование изолированных хранилищ данных и обеспечивает полную прослеживаемость всего процесса — от восковой модели до готовой отливки.
Измеримые критерии приёмки на заводе и на производственной площадке
Никогда не принимайте проект автоматизации, основываясь исключительно на том, что "система работает". Ещё до начала сборки системы мы устанавливаем строгие количественно измеримые показатели заводских приёмочных испытаний (FAT) и приёмочных испытаний на объекте (SAT):
- OEE (общая эффективность оборудования) и коэффициент готовности: Автоматизированная ячейка должна обеспечивать эксплуатационную готовность не менее 92% в ходе непрерывного 72-часового испытательного запуска в нормальных производственных условиях.
- Такт-время и повторяемость: Система должна обеспечивать заданное время цикла при загрузке 100% и иметь способность к повторяемости размеров с показателем C_{pk} ≥ 1,67.
- Предельные показатели брака: Доля брака, непосредственно обусловленного механической обработкой деталей (например, разрушением восковой модели, отслаиванием керамической оболочки или образованием задиров при обрезке), не должна превышать согласованные пороговые значения — как правило, менее 0,5%.
- Быстрая переналадка: Переналадка оснастки и смена технологических рецептур должны выполняться в пределах подтверждённого временного интервала без необходимости перепрограммирования роботов на уровне кода.
Поэтапная дорожная карта внедрения автоматизации литейного производства по выплавляемым моделям
При решении задач, связанных с автоматизацию производственных линий литья по выплавляемым моделям, я всегда советую клиентам избегать подхода "всё или ничего". Масштабирование становится более устойчивым, если следовать чёткой поэтапной дорожной карте, разработанной для управления рисками и капитальными затратами.
Этап 1: Создание основы и автоматизация наиболее простых процессов
Сосредоточьтесь на автоматизации часто выполняемых, повторяющихся задач с низкой сложностью. Пилотные проекты: Начните с литью по выплавляемым моделям для аэрокосмической отрасли при производстве высокоточных компонентов которые пользуются стабильным спросом. Оптимизация участка изготовления восковых моделей: Внедрить автоматизированные установки для впрыска воска, чтобы повысить стабильность размеров. Базовые показатели данных: Установить датчики для фиксации базовых значений продолжительности производственного цикла и уровня дефектов до внедрения более сложного оборудования.
Этап 2: Интегрированные рабочие станции
После стабилизации пилотных производственных ячеек объединить отдельные процессы, создав полуавтономные производственные участки. Интеграция участка изготовления керамических оболочек: Объединить станции нанесения керамического покрытия и погружения, чтобы обеспечить равномерную толщину покрытия и стабильное время сушки. Материальная обработка: Внедрить базовые роботизированные манипуляторы для перемещения деталей между сборкой восковых моделей и процессом погружения. Мониторинг процесса: Перейти от ручных выборочных проверок к мониторингу производственных процессов в реальном времени, чтобы своевременно выявлять узкие места.
Этап 3: Полномасштабная интеграция систем
Заключительный этап направлен на полную координацию всех производственных процессов предприятия, при которой foundry automation вся производственная экосистема работает как единое целое. Централизованное управление: Объедините все этапы производства — от подготовки воска до окончательной проверки — в единую систему управления производственными процессами (MES). Адаптивное планирование: Используйте аналитические данные для динамической корректировки производственных графиков с учётом текущей производительности и состояния оборудования в режиме реального времени. Непрерывное совершенствование: Автоматически совершенствуйте параметры точного литья, используя исторические данные о производительности, накопленные на всех этапах производственной линии.
Разделив переход на эти управляемые этапы, вы минимизируете перебои в работе производства и постепенно создадите полностью интегрированное высокоэффективное производственное предприятие.
FAQ
Каков первый шаг к автоматизации литья по выплавляемым моделям? Первый шаг заключается не в покупке оборудования, а в проведении тщательного обследования непосредственно на производстве. Необходимо проанализировать существующий производственный процесс и определить этапы с наибольшими трудозатратами, значительной вариативностью технологических процессов или повышенными рисками для безопасности. Изучив процессы, описанные на странице https://vastpe.com/aluminum-investment-casting-guide-for-precision-parts/, вы сможете точно определить отправную точку для модернизации и гарантировать, что последующие инвестиции напрямую повысят эффективность производства.
Следует ли литейному предприятию автоматизировать всю производственную линию одновременно? Вовсе нет. Для большинства литейных предприятий поэтапное внедрение надёжнее, чем автоматизация всей линии целиком. Мы рекомендуем начинать с отдельных часто повторяющихся операций и придерживаться стратегии “от отдельных участков к полной производственной линии”, чтобы накопить опыт и проверить совместимость систем. Такой подход эффективно снижает финансовые риски и позволяет операторам постепенно адаптироваться к цифровому производству.
Какие рабочие участки подходят для автоматизации? Как правило, для автоматизации литья по выплавляемым моделям лучше всего подходят рабочие участки с повторяющимися операциями, тяжёлыми условиями труда и строгими требованиями к точности. К ним относятся, например, литьё восковых моделей под давлением, нанесение керамической оболочки и последующее удаление воска. Использование роботов на этих этапах позволяет значительно снизить процент брака, вызванного человеческим фактором, и обеспечить стабильное качество продукции.
В чём разница между системным интегратором робототехнических решений и поставщиком роботов? Это распространённая причина недопонимания среди многих заказчиков. Поставщик роботов предоставляет стандартные аппаратные модули, тогда как интегратор выступает в роли архитектора вашей системы. Интегратор объединяет роботов, концевые рабочие инструменты, датчики и программное обеспечение управления в единый производственный процесс. Для сложных процессов, таких как литьё по выплавляемым моделям, выбор интегратора с глубокими отраслевыми знаниями гораздо важнее, чем простая покупка оборудования.



 Russian
 English
 German