
1. November 2026
Entdecken Sie eine vollständige Liste der wichtigsten Werkzeuge, Maschinen und Ausstattungsmerkmale für eine effiziente Präzisionsfeingussproduktion.
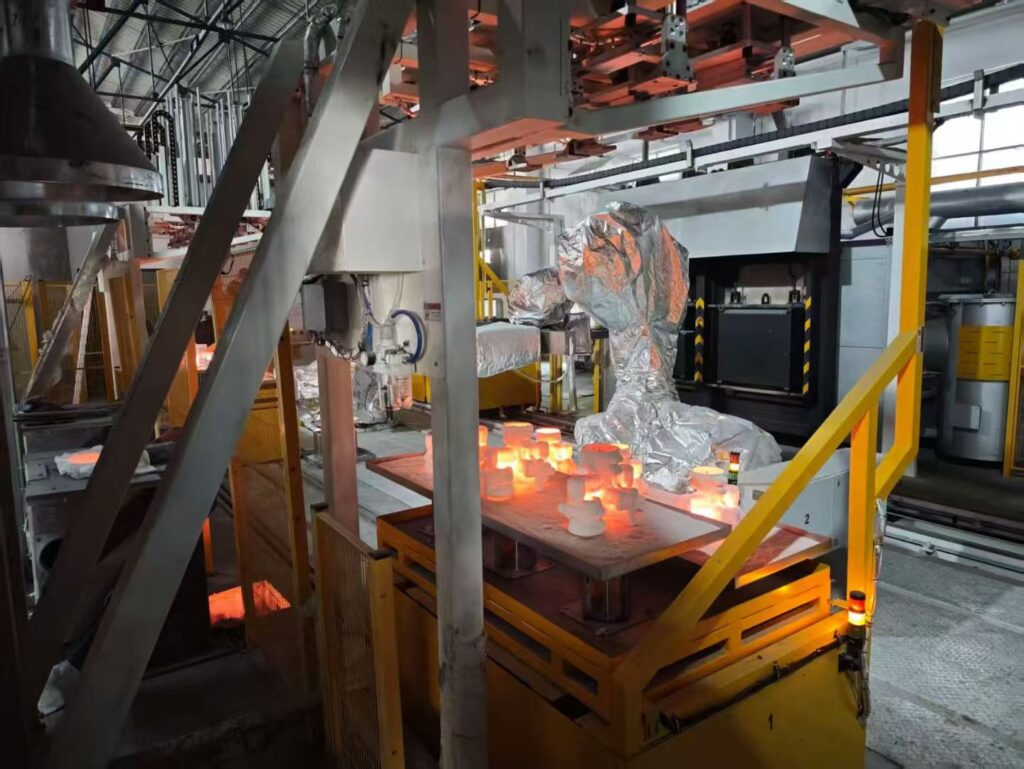
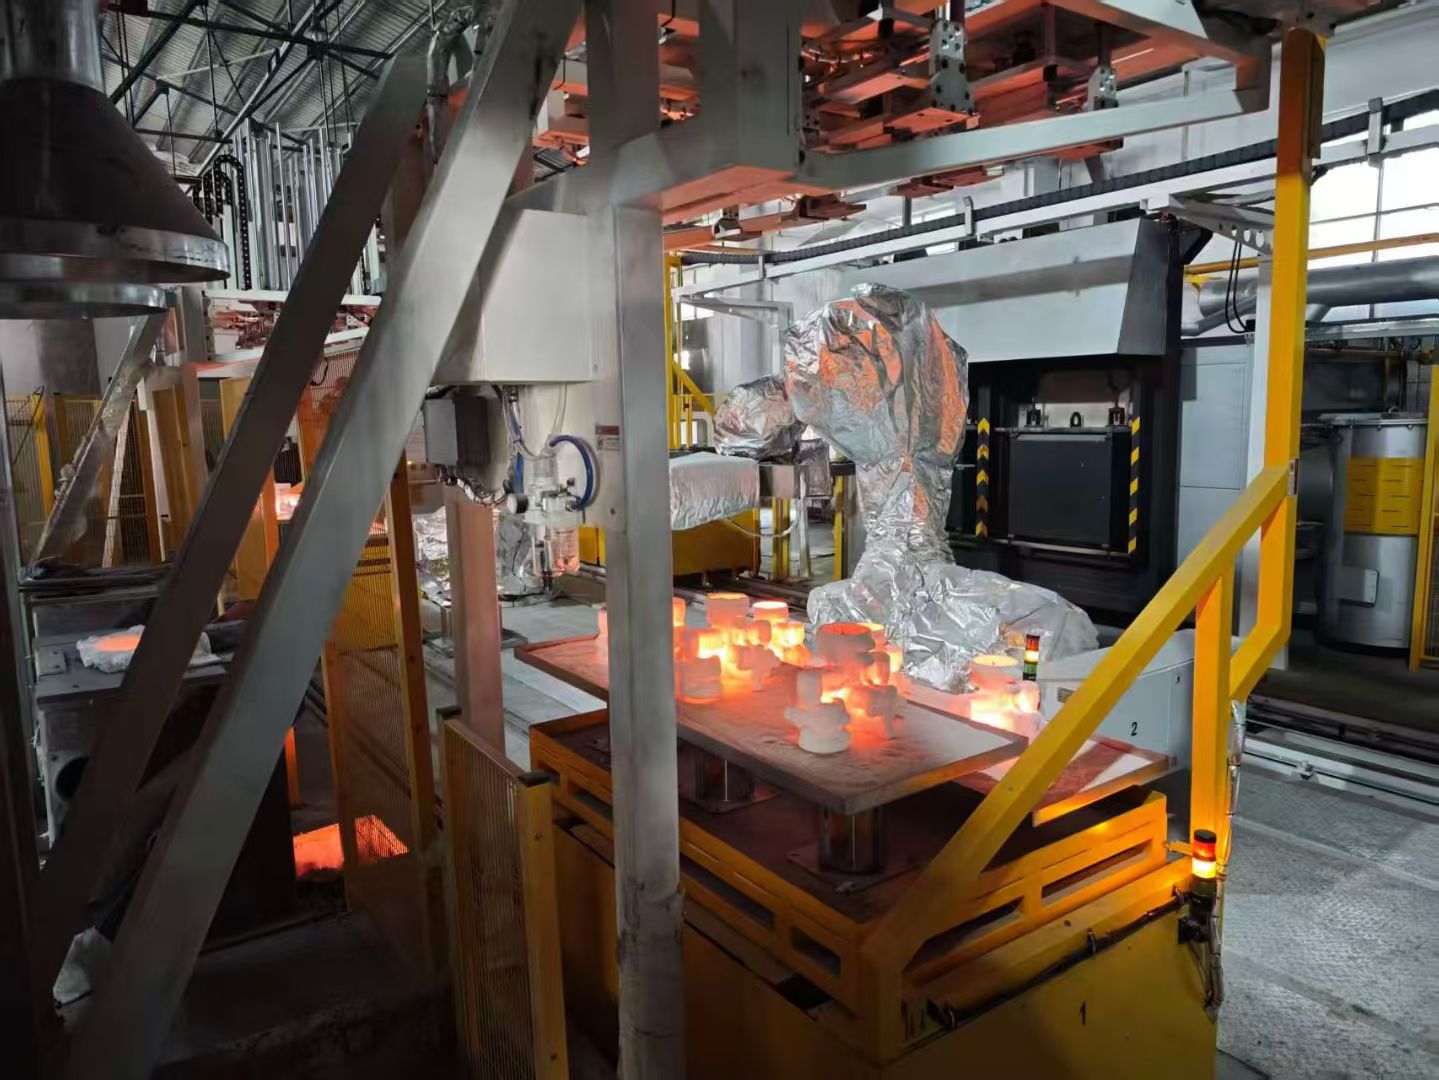
Liste der wichtigsten Feingussanlagen
Der Aufbau einer effizienten Gießerei erfordert einen abgestimmten Maschinenablauf, der von der anfänglichen Modellerstellung bis zur abschließenden Oberflächenbehandlung reicht. Diese Liste der Feingussanlagen umfasst die entscheidenden Produktionsschritte, die erforderlich sind, um Maßgenauigkeit, strukturelle Integrität und Produktionszuverlässigkeit der Gussteile sicherzustellen.
Wesentliche Produktionsschritte
- Vorbereitung und Montage der Wachsmodelle: Hochpräzise Wachsspritzmaschinen, temperaturgeregelte Konditionierungsbehälter und Montagestationen für die Verschweißung der Gießkanäle und die Anschnittgestaltung.
- Ceramicschale Aufbau: Automatisierte oder halbautomatisierte Tauchsysteme, Rührbehälter zur kontinuierlichen Aufbereitung der Schlickermasse sowie Wirbelbett-Sandungsanlagen für eine präzise Schalenbeschichtung.
- Entwachsen und Brennen der Keramikschalen: Industrielle Entwachsungsautoklaven mit Hochdruckdampf sowie spezielle Ausbrennöfen für Keramikschalen, um eine vollständige Wachsentfernung und Aushärtung der Keramikformen sicherzustellen.
- Schmelz- und Gießanlagen: Mittelfrequenz-Induktionsschmelzöfen und vakuumtaugliche Gießsysteme, die für metallurgische Qualität und eine gleichmäßige Temperaturregelung ausgelegt sind.
- Nachbearbeitung und Endbearbeitung: Pneumatische Ausschlagmaschinen für Gießformen, hydraulische Trennsägen und industrielle Strahlkabinen mit Schleifmittelstrahl zur Entfernung keramischer Rückstände und zur Reinigung von Metalloberflächen.
Die Auswahl der richtigen Maschinenkombination ist entscheidend für die Prozessstabilität und die Minimierung der Ausschussquote. Eine ausgewogene Produktionslinie ermöglicht es Gießereien, ihre Produktionskapazität zu steigern und gleichzeitig die engen Toleranzen einzuhalten, die das Wachsausschmelzverfahren erfordert.
Systeme zur Vorbereitung von Wachsmodellen
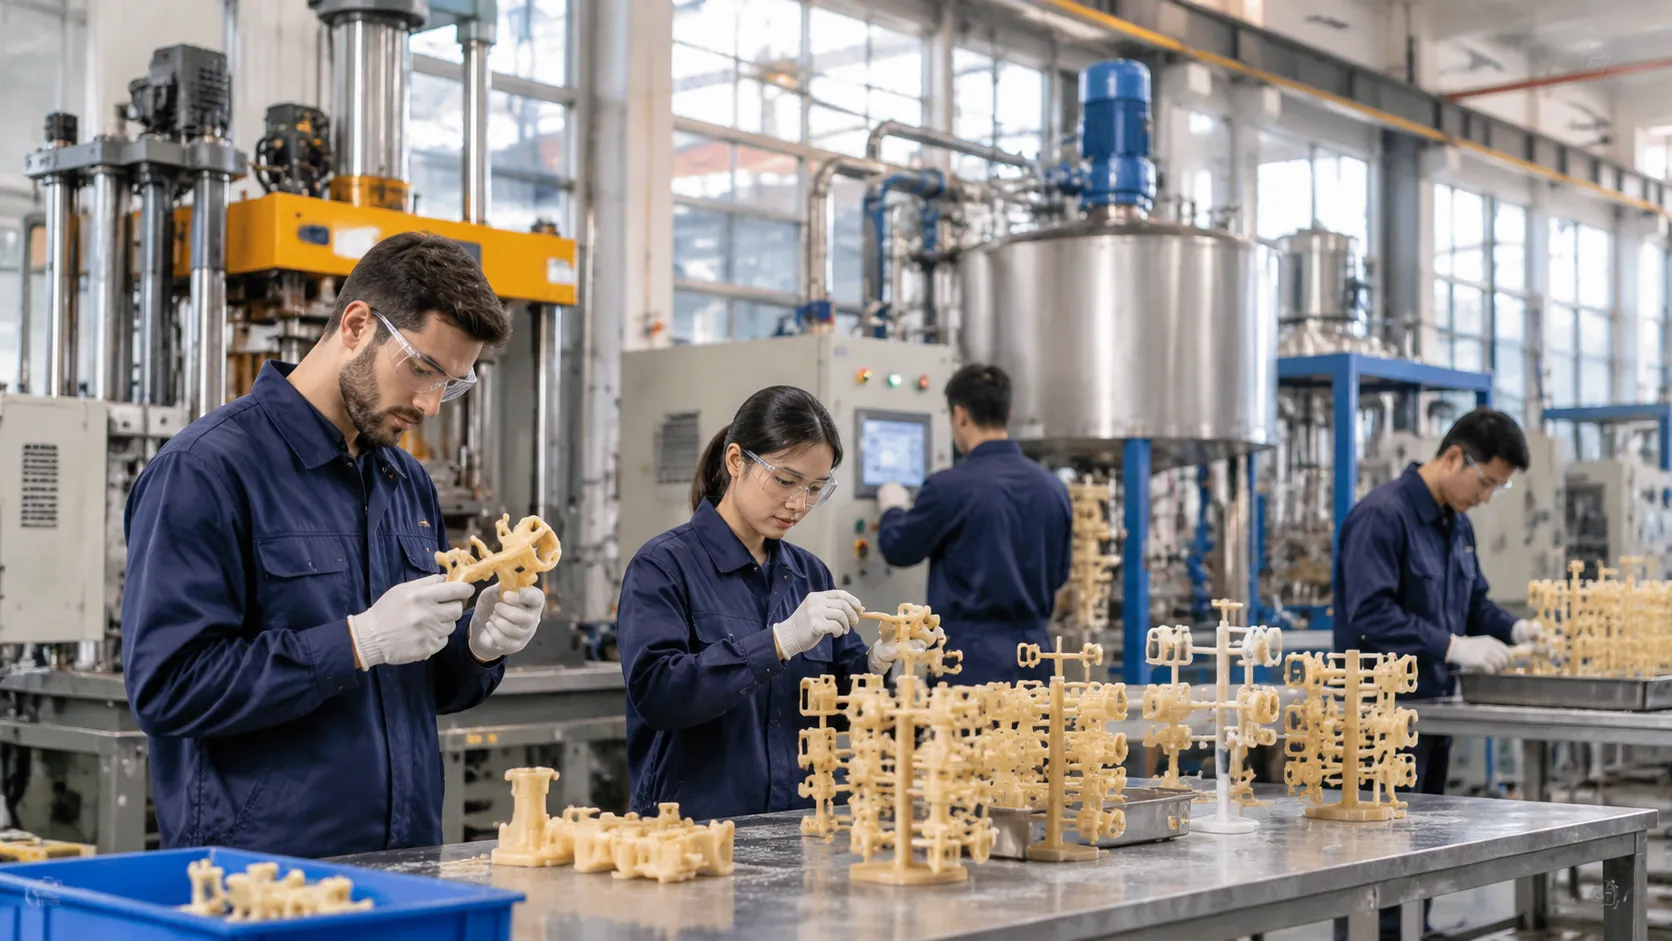
Präzision beginnt bereits bei der Modellherstellung. Wir wissen, dass die Stabilität Ihrer Wachsmodelle die endgültige Maßgenauigkeit Ihrer Gussteile bestimmt. Die Investition in zuverlässige industrielle Wachsspritzsysteme und Vorbereitungsmaschinen ist unerlässlich, um den nachgelagerten Nachbearbeitungsaufwand in jeder Ausrüstungsliste für den Feinguss zu minimieren.
- Hochpräzise hydraulische und pneumatische Wachsspritzmaschinen: Wir bevorzugen Maschinen, die einen konstanten Einspritzdruck und eine präzise Temperaturregelung gewährleisten. Unabhängig davon, ob Sie komplexe, dünnwandige Geometrien oder große Werkstücke fertigen, gewährleisten diese Spritzmaschinen die erforderliche Wiederholgenauigkeit für die Serienproduktion.
- Temperaturgeregelte Wachskonditionierungs- und Schmelztanks: Eine präzise Viskosität ist unverzichtbar. Unsere Konditionierungstanks gewährleisten eine konstante Wachstemperatur, um während des Einspritzzyklus Luftblasen und Schrumpfungsfehler zu vermeiden.
- Kühlwasserkreisläufe und Vorrichtungen zur Modellstabilisierung: Verformungen sind der Feind der Präzision. Wir verwenden integrierte Kühlkreisläufe und maßgeschneiderte Vorrichtungen, um die Abmessungen unmittelbar nach dem Einspritzen zu fixieren und sicherzustellen, dass jedes Modell die strengen Toleranzanforderungen erfüllt.
- Angusswerkzeuge und Montagetische für das Angusssystem: Durch effizientes Angießen optimieren Sie Ihre Metallausbeute. Unsere Montagestationen sind so konzipiert, dass die Angusssysteme sauber und sicher bleiben. Dadurch wird Wachsabfall reduziert und Ihre Cluster werden optimal auf den keramischen Tauchprozess vorbereitet.
Durch die Integration robuster Maschinen für das Wachsausschmelzverfahren von Anfang an kann Ihr Team bereits ab dem ersten Tag engere Toleranzen erreichen und Ausschussquoten senken.
Maschinen für den Aufbau keramischer Schalen
Der Aufbau einer zuverlässigen Keramikschale ist die empfindlichste Phase beim Präzisionsguss. Wenn Ihre Schlickersuspension instabil wird, die Trocknungsgeschwindigkeit schwankt oder die Sandbeschichtung ungleichmäßig ist, drohen Risse in der Schale, Metallausläufe und unakzeptable Oberflächenqualitäten.
Bei der Bewertung eines Liste der Anlagen für den Feinguss, Der Bereich für den Schalenaufbau erfordert eine robuste mechanische Kontrolle der Viskosität, der Gleichmäßigkeit der Besandung und der Umgebungsbedingungen während der Trocknung. Keramikschale-Investitionsgießprozess und dessen Vorteile Die Beherrschung des Prozesses beginnt mit der Beseitigung manueller Unregelmäßigkeiten bei den Tauch-, Besandungs- und Trocknungszyklen.
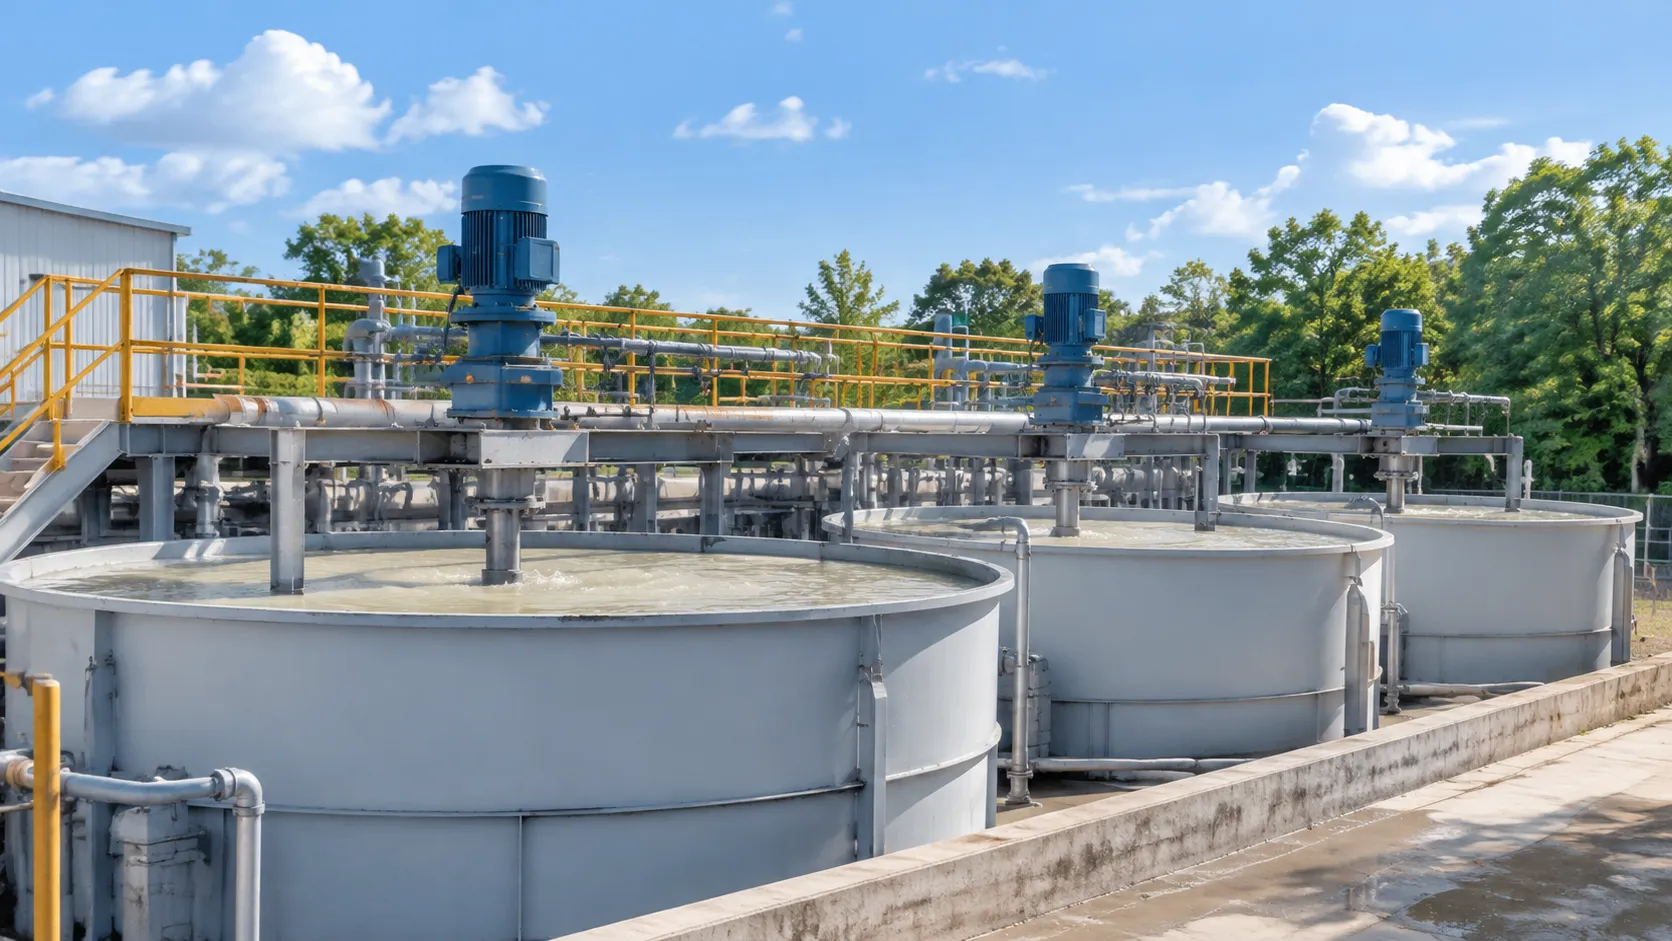
Schlickermisch- und Lagertanks mit kontinuierlicher Rotation
Der Schlicker muss ständig in Bewegung gehalten werden, damit sich feuerfestes Mehl und kolloidales Siliziumdioxid weder absetzen noch entmischen. Scherungsarmes Rührflügeldesign: Hält sowohl den Haupt- als auch den Reserveschlicker in Suspension, ohne Luftblasen in die Mischung einzutragen. Kontinuierlicher Rotationsantrieb: Drehzahlgeregelte Mischtrommeln gewährleisten bei mehrschichtigen Produktionsläufen eine gleichmäßige Schlickerdichte. Viskositätskontrolle: Die Tanks ermöglichen die Integration von Viskositätsmessbechern und Temperaturregelmänteln, um eine Gelierung des Bindemittels zu verhindern.
Wirbelbettsandbecken und Regensandstrahlmaschinen
Das Aufbringen von Stuckiersand erfordert eine präzise Steuerung der kinetischen Energie, um die Modelle zu beschichten, ohne empfindliche Wachsstrukturen zu beschädigen. Regenfall-Sanders: Ideal für die ersten Grundschichten. Sie lassen feinen Zirkonsand oder Quarzglassand sanft auf den nassen Schlicker rieseln, ohne abrasive Aufprallkräfte oder Modellverformungen zu verursachen. Wirbelbettsandbecken: Am besten für Deckschichten geeignet. Niederdruck-Druckluft versetzt gröbere feuerfeste Körner in einen Wirbelzustand und gewährleistet eine vollständige Beschichtung tiefer Vertiefungen, Sacklöcher und komplexer Bauteilgeometrien. Staubabsauganschlüsse: Integrierte Anschlussstellen zum Verbinden von betrieblichen Staubabsauganlagen, damit kein Quarzstaub in die Arbeitsbereiche gelangt.
Klimatisierte Trockenräume und Fördertunnel
Ungleichmäßige Trocknung verursacht unterschiedliche Schrumpfung und Mikrorisse zwischen den Schlickerschichten, was beim Entwachsen zum katastrophalen Versagen der Keramikschale führen kann. Präzise Umweltkontrolle: Automatisierte Regelung der Temperatur (20 °C bis 25 °C) und der relativen Luftfeuchtigkeit (40 % bis 60 %, abhängig von der jeweiligen Schicht). Kontrollierte Luftgeschwindigkeit: Ein sanfter, laminarer Luftstrom entfernt die Feuchtigkeit von den Baugruppen, ohne die äußere Oberfläche schlagartig auszutrocknen. Kontinuierlich taktende Förderbandsysteme: Mehrstufige Förderbandschleifen transportieren Produktgruppen durch gestaffelte Trocknungstunnel und erfassen automatisch die Taktzeiten für jede Beschichtung.
Automatisierte robotergestützte Tauchsysteme für Schalen
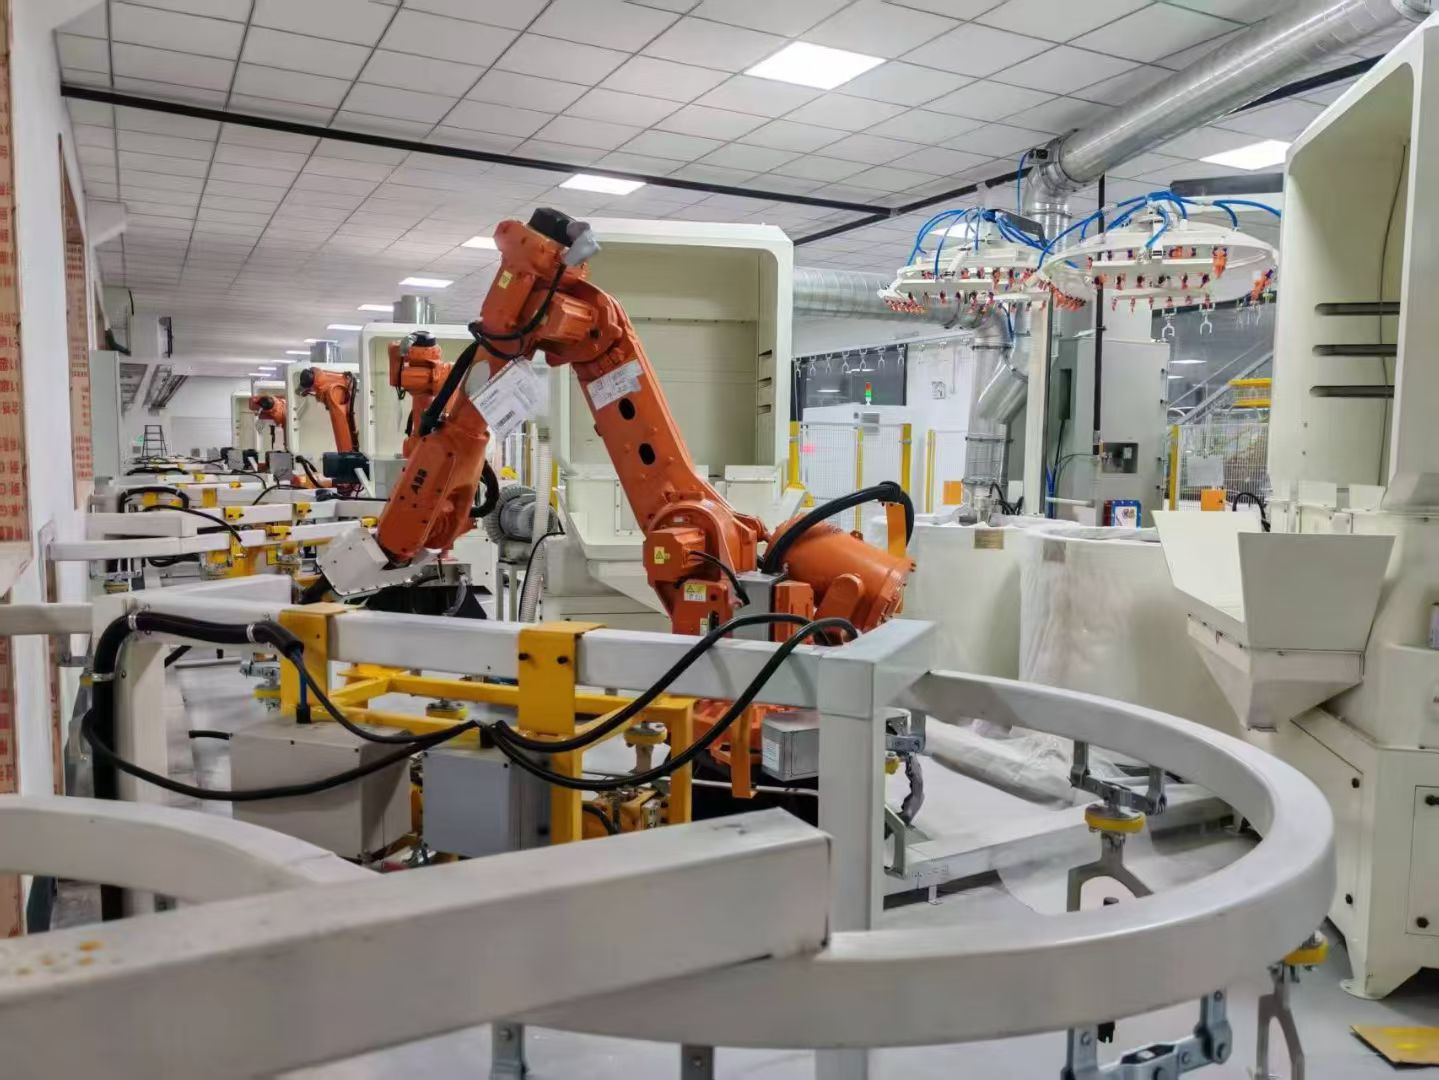
Manuelles Tauchen führt zu Ermüdung der Bediener und zu einer uneinheitlichen Schichtdicke bei großen Produktionsserien. Mehrachsige Gelenkroboter: Industrielle Roboterarme mit hoher Traglast reproduzieren und standardisieren komplexe Eintauchwinkel, Abtropfbewegungen und Schleudervorgänge. Integrierte Arbeitsstationen: Die Roboter sind direkt mit benachbarten Rotationsmischern für Suspensionen, Sandstrahlanlagen mit Regenverteilung und Trocknungsförderern synchronisiert, um einen unterbrechungsfreien Beschichtungsprozess zu gewährleisten. Rezeptgesteuerte Programmierung: Individuell angepasste Tauchbahnen können für unterschiedliche Produktgeometrien sofort abgerufen werden und gewährleisten eine gleichbleibende Schalenfestigkeit von Charge zu Charge.
| Anlagenausstattung für den Schalenbereich | Hauptfunktion | Wichtiger betrieblicher Schwerpunkt |
|---|---|---|
| Suspensionsmischer | Bindemittel- und Mehlsuspension | Kontinuierliche Rotation, blasenfreies Rühren |
| Regenfallschleuderanlagen | Aufbringen der ersten Stuckschicht | Sanftes Herabfallen durch Schwerkraft, gleichmäßige Körnerschicht |
| Wirbelschichtanlagen | Aufbringen der zweiten Stuckschicht | Niederdruck-Luftverteilung, Befüllung von Hohlräumen mit verdeckten Bereichen |
| Trocknungstunnel | Mehrstufige Feuchtigkeitsentfernung | Präzise relative Luftfeuchtigkeits- und Temperaturregelung, laminare Luftströmung |
| Robotergesteuerte Tauchzellen | Clusterhandhabung und Tauchvorgänge | Bewegungswiederholgenauigkeit, gleichbleibender Abtropfwinkel |
Anlagen zum Entwachsen und Brennen der Keramikschalen
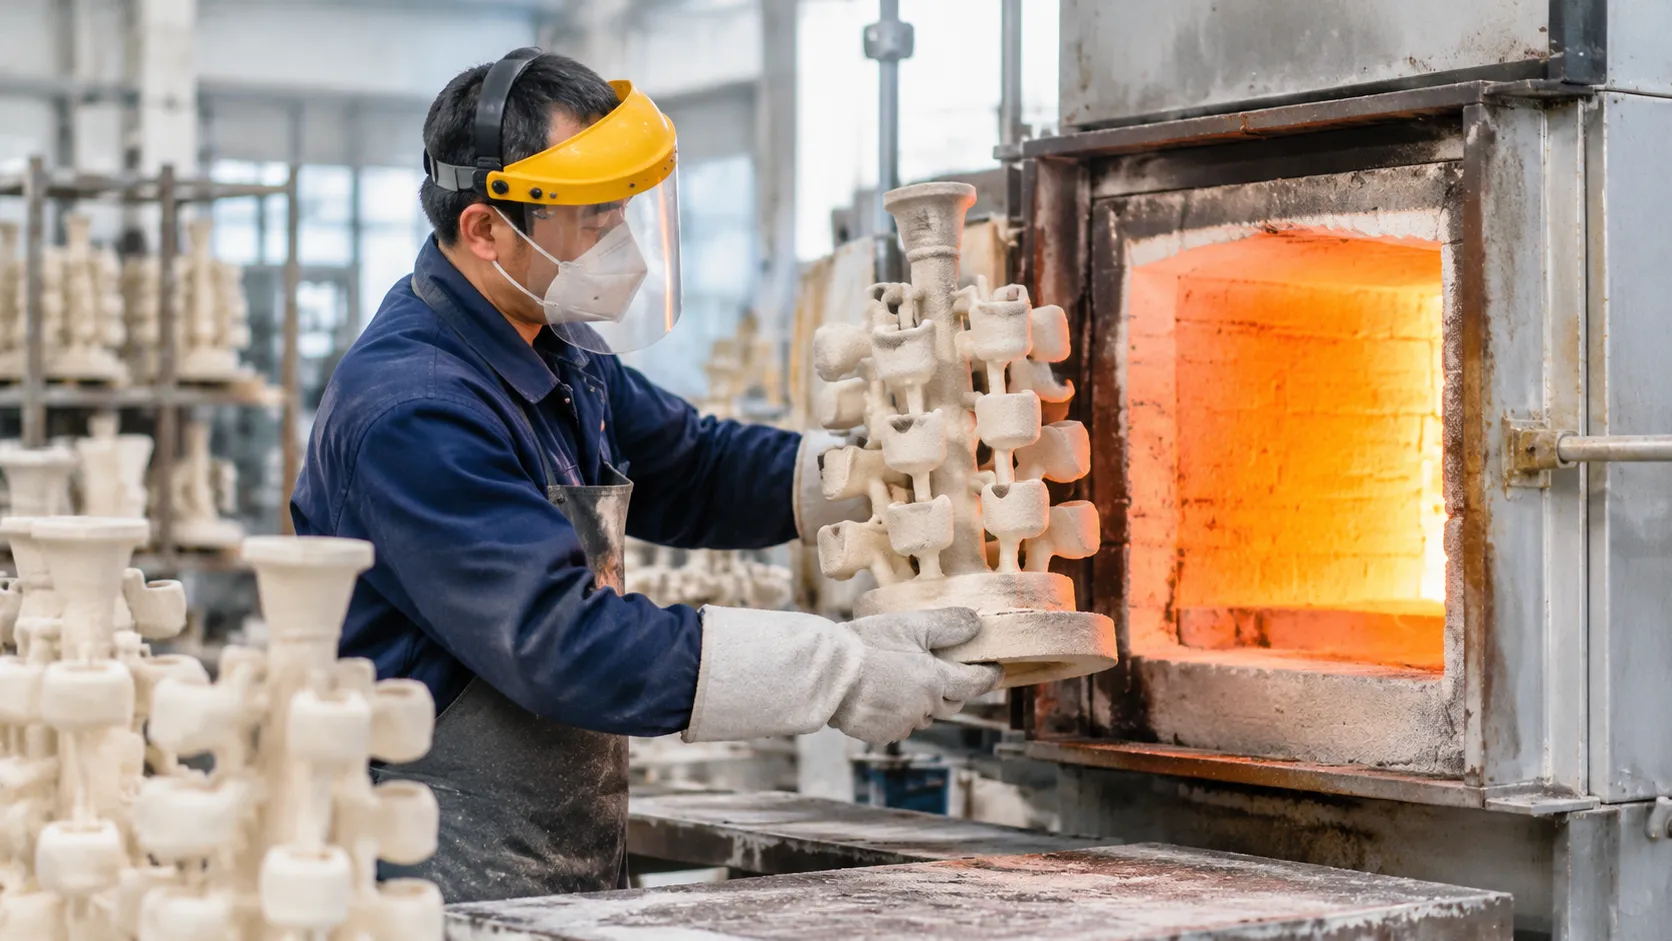
Das Entwachsen und Brennen der Keramikschalen sind die thermischen Prozessphasen mit dem höchsten Fehlerrisiko in jeder Feinguss-Produktionslinie. Das thermische Ausdehnen des Modellwachses erfolgt wesentlich schneller als das der umgebenden Keramikschale. Ohne sofortige Druckbeaufschlagung und präzise Atmosphärenregelung kann das expandierende Wachs die ungebrannte Keramikschale von innen heraus aufsprengen.
Unsere Anlagen zum Entwachsen und Brennen sind auf die Erhaltung der Schalenintegrität, die saubere Wachsrückgewinnung und die vollständige Kohlenstoffentfernung ausgelegt, bevor das Metall in die Form gegossen wird.
Schnell druckbeaufschlagbare Dampf-Autoklaven zum Entwachsen
Die Beständigkeit gegen Temperaturschocks ist entscheidend, um Risse in der Keramikschale während des Entwachsens zu verhindern. Ein automatischer Entwachsungsautoklav verhindert Rissbildung, indem er den Druckbehälter innerhalb weniger Sekunden mit Hochdruckdampf flutet und die Grenzschicht des Wachses sofort schmilzt, bevor sich der Kern des Modells ausdehnen kann.
- Schnellaufbau des Drucks: Speziell entwickelte Dampfspeicherbehälter erhöhen den Behälterdruck innerhalb von 4 bis 7 Sekunden auf 0,6–0,8 MPa (85–115 psi).
- Sicherheit und Abdichtung: Pneumatisch verriegelte Türen mit doppelten mechanischen Verriegelungen verhindern während aktiver Zyklen eine Druckentlastung des Autoklaven.
- Zyklusautomatisierung: Speicherprogrammierbare Steuerungen (SPS) automatisieren die Abluftentlüftung, die Kondensatableitung und die Druckhaltezyklen, um unterschiedlichen Wandstärken der Formschalen gerecht zu werden.
Geschlossene Kreislaufsysteme zur Wachsaufbereitung und Filtration
Die Entsorgung des abgelassenen Modellwachses verursacht unnötige Materialkosten. Wir leiten den Abwasserstrom aus dem Autoklaven direkt in einen integrierten Wachsrückgewinnungskreislauf, um Wasser abzutrennen und Schwebstoffpartikel zu entfernen.
- Schwerkraft- und Koaleszenzabscheidung: Mehrkammer-Schwerkraftabscheider entfernen Wasser und schwebende Keramikfeinpartikel aus geschmolzenem Wachs.
- Mehrstufige Filtration: Beheizte Edelstahlgewebe- und Patronenfilter reinigen das zurückgewonnene Wachs bis auf eine Partikelgröße von 50 Mikrometern.
- Aufbereitung für Angusskanäle: Das zurückgewonnene Wachs wird in Rührbehältern gelagert, um es zu mischen, aufzubereiten und in Angusssystemen sowie Laufkanalbaugruppen wiederzuverwenden.
Hochtemperatur-Formschalen-Brenn- und Ausbrennöfen
Wachsreste im Inneren des Formhohlraums verursachen starke Gasporosität im geschmolzenen Metall. Die Formschalen müssen gebrannt werden, um verbleibende Kohlenstoffrückstände auszubrennen und die feuerfesten Bindemittel zu sintern, damit sie der thermischen Belastung beim Gießvorgang standhalten.
Bei Verwendung eines korrekt dimensionierten Brennofen für Keramikschalen beim Feinguss von Stahl und Legierungen Erhitzt die Formen auf 950 °C–1150 °C (1740 °F–2100 °F). Dieser Schritt gewährleistet die vollständige Ausbrennung des Kohlenstoffs, wandelt die kristallinen Siliziumdioxidphasen um und transportiert die heißen Schalen direkt zum Gießbereich, um ein vorzeitiges Erstarren des Metalls zu verhindern.
| Parameter | Chargenbrennofen (Kastenbauweise) | Kontinuierlicher Tunnelofen / Schubofen |
|---|---|---|
| Angestrebte Durchsatzleistung | Kleine bis mittlere Chargenproduktion | Kontinuierliche Großserienproduktion |
| Max. Betriebstemperatur | Bis zu 1200 °C (2192 °F) | Bis zu 1250 °C (2282 °F) |
| Erhitzungsmethode | Erdgas, Flüssiggas (LPG) oder elektrische Heizelemente | Mehrzonen-Gasbrenner mit Rekuperatoren |
| Handhabung der Schalen | Manuelles Beschickungsgestell oder pneumatischer Transportwagen | Automatischer hydraulischer Schieber oder Rollenherd |
Steuerung der Energieeffizienz und Abgasmanagement
Das Brennen und Entwachsen erfordern einen hohen thermischen Energieaufwand. Um die Betriebskosten kalkulierbar zu halten und die Emissionsnormen der Anlage einzuhalten, integrieren unsere Ausbrennanlagen spezielle Systeme für das Wärmemanagement:
- Hocheffiziente Keramikfaser-Auskleidungen: Keramikfasermatten mit geringer Wärmespeicherkapazität und modulare Feuerfestblöcke reduzieren Wärmeverluste durch Wärmespeicherung und ermöglichen ein schnelles Aufheizen des Ofens.
- Thermische Nachbrenner: Sekundäre Brennkammern arbeiten bei Temperaturen von über 850 °C, um Rauch, Wachsdämpfe und flüchtige organische Verbindungen (VOCs) vor der Ableitung der Abgase zu verbrennen.
- Abwärmerückgewinnungssysteme: Abgas-Luft-Wärmetauscher gewinnen Energie aus den Ofenabgasen zurück, um die Verbrennungsluft vorzuwärmen oder zusätzliche Warmluft für die Trocknungsräume der Schalen bereitzustellen.
Schmelz- und Metallgießanlagen
Die Erzielung der richtigen Schmelzqualität ist beim Feinguss unverzichtbar. Wir bevorzugen Anlagen, die die Gasaufnahme minimieren, eine gleichmäßige Temperaturverteilung gewährleisten und die Produktionszyklen beschleunigen, um Oxidationsrisiken zu reduzieren.
Mittelfrequenz-Induktionsöfen
Unsere Mittelfrequenz-Induktionsschmelzöfen bieten die präzise Leistungsregelung, die für eine gleichbleibende Legierungszusammensetzung erforderlich ist. Diese Anlagen ermöglichen ein schnelles Schmelzen, wodurch das Kornwachstum reduziert und der Produktionszeitplan eingehalten werden kann. Für Betriebe mit Schwerpunkt auf hohem Durchsatz sind unsere Induktionsschmelzöfen mit 150 bis 200 kg Fassungsvermögen Modelle darauf ausgelegt, zuverlässige Schmelzzyklen bei gleichzeitig hoher Energieeffizienz zu gewährleisten. Bei hohen Leistungsanforderungen, Schnellheizende elektrische Induktionstechnologie mit IGBT kommt zum Einsatz, sodass Betriebe die Stillstandszeiten zwischen den Chargen erheblich reduzieren können.
Vakuum-Induktionsschmelzanlagen (VIM)
Bei der Verarbeitung von Speziallegierungen, Superlegierungen oder reaktiven Metallen setzen wir VIM-Anlagen ein. Durch das Schmelzen unter Vakuum beseitigen wir Porosität und Verunreinigungen effektiv und stellen sicher, dass Ihre Hochleistungsgussteile die strengsten metallurgischen Standards erfüllen, die für Komponenten in der Luft- und Raumfahrt sowie in der Medizintechnik erforderlich sind.
Gießsysteme und thermische Prozesssteuerung
Die Effizienz im Gießbereich hängt davon ab, wie wir das Metall handhaben und seinen Zustand überwachen:
- Vorgewärmte Gießpfannen: Wir verwenden vorgewärmte Gießpfannen, um eine vorzeitige Erstarrung zu verhindern und sicherzustellen, dass das Metall mit der optimalen Temperatur in die Form gelangt.
- Obenliegende Transportbahnen: Modulare Schienensysteme halten die Gießereifläche frei und ermöglichen den schnellen und sicheren Transport von flüssigem Metall vom Schmelzofen zur Gießstation.
- Thermisches Monitoring: Wir integrieren Echtzeit-Wärmeanalysen und digitale Temperatursonden, um das Gießtemperaturfenster zu überprüfen und sicherzustellen, dass jeder Gießvorgang vor Beginn des Gießens exakt den metallurgischen Spezifikationen entspricht.
Liste der Feingussanlagen: Reinigungs- und Nachbearbeitungslinie nach dem Gießen
In der Nachbearbeitungslinie treten häufig Produktionsengpässe auf. Das Entfernen von Keramikschalen, das Abtrennen von Angüssen und das Nachbearbeiten von Gussteilen können unverhältnismäßig viele Arbeitsstunden beanspruchen, wenn in Ihrer Fertigung nicht die passenden mechanischen Anlagen vorhanden sind. Eine gut geplante Nachbearbeitungslinie stellt sicher, dass die Gussteile schnell und ohne Maßschäden oder Oberflächenverunreinigungen von den abgekühlten Gussbäumen zur abschließenden Qualitätsprüfung gelangen.
[Abgegossener Gussbaum] ➔ [Ausbrechhammer / Waschmaschine] ➔ [Trennsäge] ➔ [Angussschleifer] ➔ [Strahlanlage / Auslaugung]
Pneumatische Ausbrechhämmer und Hochdruckreiniger
Das Entfernen der gebrannten Keramikform erfordert schnelle, gezielte Schlageinwirkung, ohne dabei empfindliche, dünnwandige Bereiche zu beschädigen.
- Pneumatische Ausbrechmaschinen: Der gegossene Gussbaum wird fest am Eingusstrichter eingespannt, während ein pneumatischer Kolben auf das Angusssystem einwirkt. Hochfrequente Vibrationen lösen innerhalb weniger Sekunden große Mengen des feuerfesten Formmaterials ab.
- Hochdruck-Wasserstrahlkabinen: Für Sacklöcher, komplexe innere Kanäle und Hinterschneidungen verwenden wir geschlossene Wasserstrahlanlagen mit einem Betriebsdruck zwischen 200 und 700 bar. Damit werden hartnäckige Keramikschalen entfernt, ohne die Oberflächenbeschaffenheit des Metalls zu verändern.
Hydraulische Trennsägen und Plasmaschneidanlagen
Das Abtrennen der Gussteile vom Angussbalken erfordert saubere, präzise Schnitte, um den anschließenden Schleifaufwand zu minimieren.
- Hydraulische Nass-Trennsägen: Hochleistungs-Trennmaschinen mit oszillierender Bewegung verwenden verstärkte Schleifscheiben mit einem Durchmesser von 300 mm bis 600 mm in Kombination mit einer Kühlmittel-Flutkühlung mit hohem Durchfluss. Die kontinuierliche Kühlmittelzufuhr verhindert thermische Rissbildung, mikroskopische Oberflächenrisse und metallurgische Veränderungen bei wärmeempfindlichen Werkstoffen. Für besonders anspruchsvolle Werkstoffe, die in unserem Guss-Stahlführung für Käufer und Ingenieure, starre pneumatische Spannvorrichtungen und eine automatisierte Vorschubsteuerung verhindern ein Verklemmen des Sägeblatts und Kaltverfestigung.
- Manuelle und Inverter-Plasmabrenner: Für übergroße Angüsse, massive Strukturanschnitte oder Konfigurationen aus Nichteisenmetallen, die mit Trennschleifmaschinen nicht erreicht werden können, bieten leistungsstarke Plasmaschneidanlagen eine schnelle Trennung bei einer schmalen Wärmeeinflusszone (WEZ).
Bandschleifmaschinen zum Verschleifen von Anschnitten
Nachdem die Teile vom Gussbaum abgetrennt wurden, muss der verbleibende Anschnittrest bündig mit der Bauteilkontur abgeschliffen werden.
- Hochleistungs-Kontaktschleifmaschinen: Wir setzen auf drehmomentstarke Bandschleifmaschinen mit Motoren mit variabler Drehzahl. Aggressive Schleifbänder mit Keramikkorn (Körnung 36 bis 60) entfernen Anschnittreste schnell.
- Pneumatische Arme zur Gegenspannung: Eine konstante Bandspannung verhindert Bandschlupf und Rattermarken und ermöglicht es den Bedienern, Oberflächen gleichmäßig an die Gussbezugsfläche anzupassen.
- Integrierte Funken- und Staubabsauganlagen: Nassabsaughauben werden direkt am Schleifpunkt positioniert, um brennbare Feinpartikel sicher aufzufangen.
Industrielle Strahlkabinen und chemische Auslaugungsbehälter
Die letzte Stufe dieser Liste von Präzisionsgussanlagen stellt die gleichmäßige Beschaffenheit der blanken Metalloberfläche wieder her und reinigt tiefe strukturelle Hohlräume.
| Anlagentyp | Betriebsmedium | Hauptfunktion | Typischer Arbeitsablauf in der Werkstatt |
|---|---|---|---|
| Drehtisch-Strahlanlage | Edelstahl-Strahlmittel / Drahtkorn | Entfernt Zunderreste und erzeugt eine gleichmäßige, seidenmatte Oberflächenbeschaffenheit | 3–8 Minuten pro Charge |
| Durchlaufband-Strahlanlage | Stahlguss-Strahlmittel / Keramikkugeln | Chargenweise Reinigung kleiner, robuster Werkstücke durch kontinuierliches Trommeln | 5–10 Minuten pro Beladung |
| Hängebahn-Strahlkabine | Strahlmittelkorn / Glasperlen | Berührungslose Reinigung empfindlicher Werkstücke, die an Hakenaufnahmen aufgehängt sind | Kontinuierlich oder getaktet |
| Ätzlaugungs-Autoklav | Heißes Kaliumhydroxid / Natriumhydroxid | Löst komplexe innere Siliziumdioxidkerne aus verwinkelten Kanälen auf | 2–6 Stunden Tauchzeit |
Bei Gussteilen mit komplexen inneren Geometrien können mechanische Strahlverfahren tiefe Hohlräume nicht erreichen. Beheizte chemische Auslaugungsbehälter lösen verbleibende Siliziumdioxidkerne auf, ohne das Grundmetall anzugreifen, sodass kritische Strömungskanäle vollständig frei bleiben.
Technische Spezifikationen und Anforderungen an die Betriebsstätte
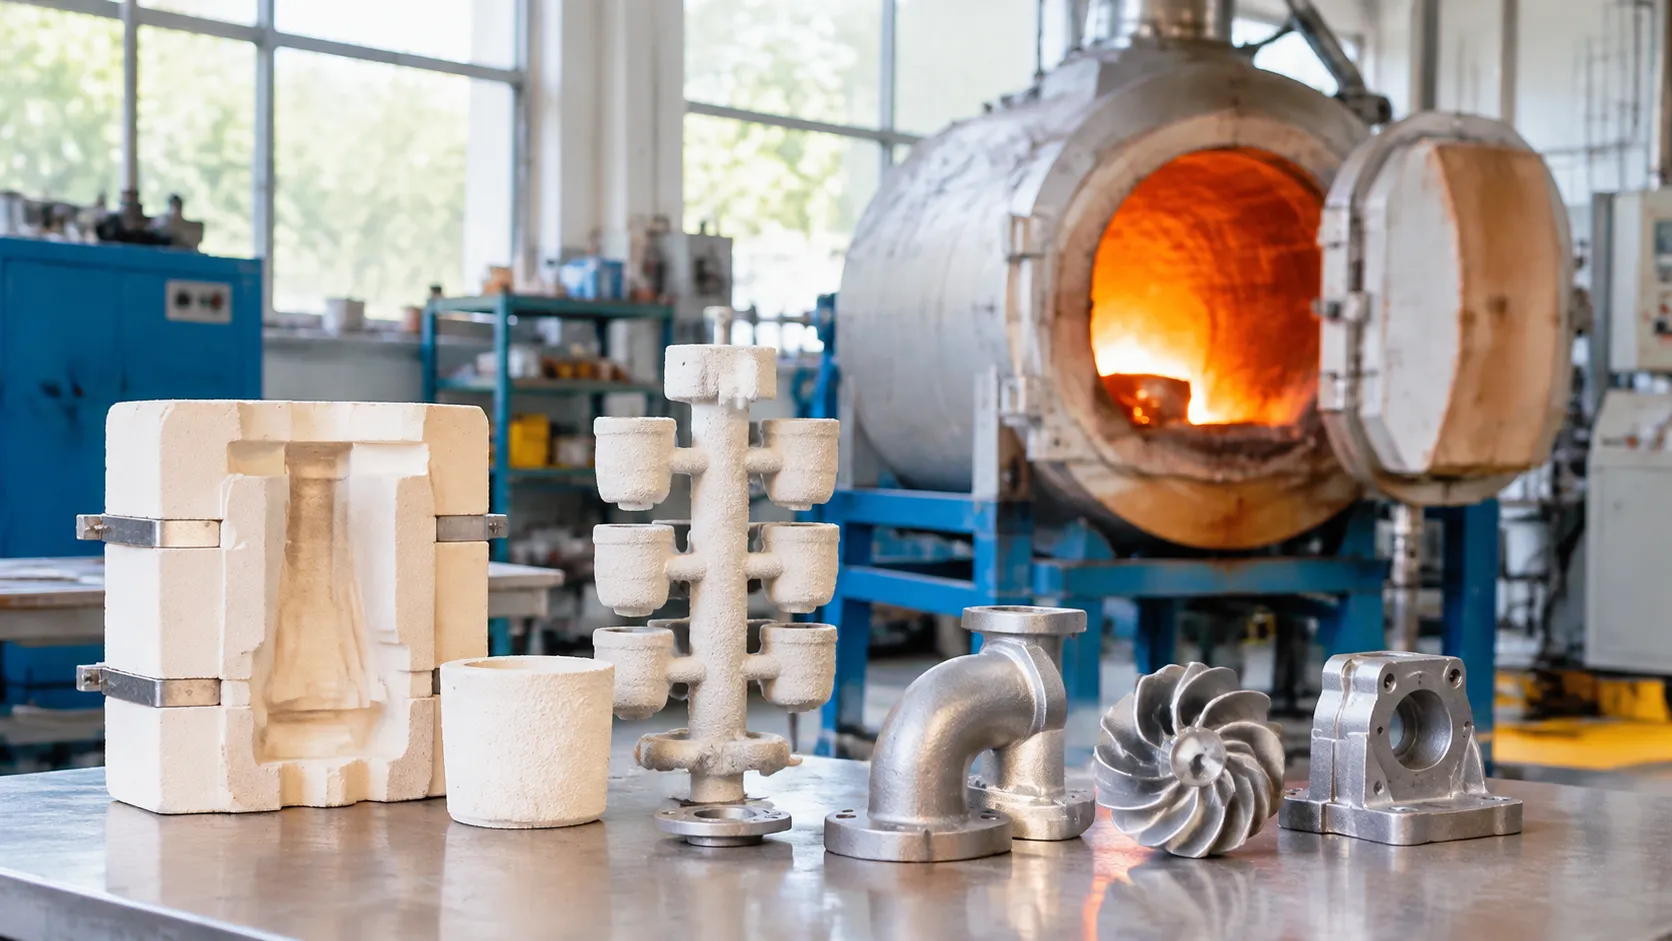
Bei der Einrichtung einer Anlage auf Grundlage einer Ausrüstungsliste für den Feinguss müssen die Dimensionierung der Versorgungsanschlüsse, die Bodenbelastbarkeit und die Layout- und Arbeitsablaufplanung sorgfältig berücksichtigt werden. Werden die Mindestanforderungen an die Versorgungseinrichtungen nicht erfüllt, kann dies zu Spannungseinbrüchen während der Schmelzzyklen, Druckabfällen während der Einspritzung und ungleichmäßiger Schalentrocknung führen.
Kriterien für Kapazität, Platzbedarf und Anschlussleistung
Wir planen die Bodenlayouts anhand des tatsächlichen Werkstückflusses, um Engpässe zwischen den Tauchbereichen und den Entwachsungsstationen zu vermeiden. Die Bodenplatten müssen hohen punktuellen Belastungen standhalten – insbesondere unter Induktionsschmelzanlagen und Autoklaven – und gleichzeitig eine ausreichende lichte Hallenhöhe für Brückenkrane und robotergestützte Schalenhandhabungssysteme gewährleisten.
| Anlagenstation | Typischer Platzbedarf (m) | Anschlussleistung (kW) | Erforderliche Bodenplattenbelastbarkeit / lichte Höhe |
|---|---|---|---|
| Wachsinjektion und -vorbereitung | 6 x 8 | 15–35 | Standard-Bodenplatte, 150 mm; Hallenhöhe 3,0 m |
| Roboter-Schalengehäuse-Raum | 8 x 10 | 25–45 | Planiertes Bodenfundament, 200 mm; lichte Höhe 4,5 m |
| Entwachsungsautoklave | 4 x 6 | 45–90 (Kessellast) | Verstärkter Grabenaushub; Entwässerungssumpf |
| Induktionsschmelzlinie | 10 x 12 | 150–500+ | 300 mm starke Stahlbetonbodenplatte; 6,0 m Höhe für Krane |
| Ausbrechen und Abtrennen | 6 x 6 | 20 – 40 | Schwere Schall- und Schwingungsisoliermatte |
Planung von Abluft-, Lüftungs- und Staubabsaugsystemen
Die Prozessabschottung schützt die Bediener und verhindert Kreuzkontaminationen zwischen Ihren Präzisionsgießereianlagen:
- Entwachsungs- und Brennöfen: Erfordern separate, wärmeisolierte Hochtemperatur-Abgasleitungen sowie Ablufthauben mit natürlichem oder induziertem Zug, um Verbrennungsnebenprodukte und restliche Wachsdämpfe sicher aus der Anlage abzuführen.
- Entschalungs- und Trennstationen: Erzeugen feine Siliziumdioxid- und Keramikpartikel. Wir schließen diese Einheiten direkt an kontinuierliche Impuls-Jet-Staubabscheider an, die für hohe Partikelbelastungen ausgelegt sind. Dabei werden Luftgeschwindigkeiten in den Kanälen von über 20 m/s aufrechterhalten, um Ablagerungen zu verhindern.
- Stuckier- und Schleifeinheiten: Wirbelschichtanlagen und Regensander erzeugen luftgetragene Keramikstäube, die direkt an der Entstehungsquelle durch lokale Absaughauben erfasst werden müssen, bevor sie in die allgemeine Raumluft des Trockenraums gelangen.
Kühlwasserkreisläufe und Druckluftbedarf
Instabile Wassertemperaturen oder plötzliche Druckabfälle führen zum sofortigen Stillstand der Produktionslinien:
- Geschlossener Kühlkreislauf: Mittelfrequenz-Induktionsschmelzanlagen und Wachsinjektoren benötigen dedizierte Zweikreis-Kühlsysteme. Wir trennen den Kreislauf mit sauberem, deionisiertem Wasser, das durch die Induktionsspulen fließt, vom Rohwasserkreislauf zur Kühlung der Leistungsschränke und Kältemaschinen.
- Kältemaschinen zur Wachskonditionierung: Wachsinjektoren sind auf konstante Kühlwasserkreisläufe mit Temperaturen zwischen 15 °C und 18 °C angewiesen, um die Erstarrungszeiten der Wachsmodelle innerhalb der Formen zu stabilisieren.
- Druckluftnetz: Stellen Sie eine unterbrechungsfreie zentrale Versorgung mit sauberer, trockener Druckluft bei 0,7 bis 0,8 MPa (7–8 bar) sicher. Pneumatische Wachsklemmen, Schalen-Tauchmanipulatoren und Hochenergie-Ausschlaghämmer verbrauchen kurzfristig sehr große Luftmengen. Daher müssen Druckluftbehälter in unmittelbarer Nähe der Verbrauchsstellen installiert werden, um Druckabfälle zu verhindern.
Halbautomatisierte gegenüber vollautomatisierten Anlagenkonfigurationen
Die Wahl des richtigen Automatisierungsgrads hängt von Ihrem angestrebten Produktionsvolumen, der Komplexität der Gussteile und Ihrem Budget ab:
- Halbautomatisierte Anlagen: Ideal geeignet für Lohnfertigungsbetriebe mit einer großen Produktvielfalt und kleinen bis mittleren Produktionsmengen. Die Mitarbeiter transportieren die Wachsbaumgruppen manuell zwischen manuellen Tauchbecken und Wirbelbett-Sandbecken. Diese Anlagenkonfiguration minimiert die anfänglichen Investitionskosten und bietet eine hohe Flexibilität bei der Umrüstung, erfordert jedoch eine strikte Einhaltung der Arbeitsabläufe durch die Bediener, um eine gleichmäßige Wandstärke der Keramikschalen sicherzustellen.
- Vollautomatisierte Schalenfertigungslinien: Ausgelegt auf mehrachsige Tauchroboter, klimatisierte Trocknungsräume und automatische Schienenfördersysteme. Durch die Integration dieser intelligente Fabriklösungen Systeme werden menschliche Schwankungen im Schlickerbeschichtungsprozess eliminiert, Ausschussraten aufgrund von Schalenrissen reduziert und ein mannloser Betrieb während der Nachtschichten beim Schalenaufbau ermöglicht.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Wasserglas- und Kieselsol-Anlagen?
Der wesentliche Unterschied liegt in der Schalenherstellungsumgebung und den Trocknungsanforderungen. Wasserglas-Systeme (Natriumsilikat) benötigen häufig eine einfachere Infrastruktur und werden mittels CO2 gehärtet, während Kieselsol-Systeme eine präzise Kontrolle von Luftfeuchtigkeit und Temperatur erfordern, um die Stabilität des Bindemittels und die Festigkeit der Schale sicherzustellen. Bei der Auswahl Ihrer Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit, müssen Sie spezielle Trocknungstunnel und Umweltüberwachungssysteme berücksichtigen, die bei einfachen Wasserglas-Anlagen nicht unbedingt erforderlich sind.
| Eigenschaft | Wasserglas-Prozess | Silica-Sol-Prozess |
|---|---|---|
| Trocknungssteuerung | Minimal | Strenge Regulierung von relativer Luftfeuchtigkeit und Temperatur |
| Härtemittel | CO2-Gas | Lufttrocknung/Chemisches Bindemittel |
| Hüllenfestigkeit | Mäßig | Hoch |
| Präzision | Standard | Hohe Qualität / Luft- und Raumfahrtqualität |
Welche Kernmaschinen werden für den Einstieg in die Feingussproduktion benötigt?
Für Betriebe, die grundlegende Investitions- und Präzisionsgießdienstleistungen für Metallteile Fertigungskapazitäten aufbauen möchten, sollten diese fünf zentralen Anlagen aus der Liste der Feingussausrüstung im Mittelpunkt stehen: Wachsinjektor: Eine manuelle oder halbautomatische Hydraulikeinheit zur Herstellung von Wachsmodellen. Schlickermischer: Ein Ein-Tank-System für das gleichmäßige Mischen von Bindemitteln und feuerfesten Materialien. Ausbrennofen: Eine Anlage mit Doppelfunktion zur Wachsentfernung und zum Brennen der Keramikschalen. Induktionsschmelzofen: Ein kompaktes Mittelfrequenzsystem, das sich für das chargenweise Schmelzen eignet. Nachbearbeitungsstation: Eine einfache abrasive Trennsäge und eine separate Strahlkabine.
Wie berechnen wir den Gesamtstrombedarf und den erforderlichen Belüftungsbedarf der Produktionsstätte?
Um Ihren Gesamtstrombedarf zu ermitteln, addieren Sie die auf den Typenschildern angegebenen Kilowattleistungen (kW) aller wichtigen Maschinen – insbesondere der Induktionsöfen und Großöfen – und berücksichtigen Sie anschließend einen Sicherheitszuschlag von 20–30 %, um Spitzenlasten und den Bedarf von Zusatzgeräten (Pumpen, Kühlanlagen und Beleuchtung) abzudecken. Für die Planung der Belüftung ist eine professionelle Bewertung des Raumvolumens Ihrer Produktionshalle erforderlich. Zur Sicherstellung der Luftqualität und zur Bewältigung der Wärmelast benötigen Sie separate Absauganlagen am Gießplatz des Ofens, an der Entformungsstation für Keramikschalen und in der Nachbearbeitungskabine.
Wie lange sind die üblichen Liefer- und Inbetriebnahmezeiten für die Fertigung?
Die Lieferzeiten variieren erheblich je nach Automatisierungsgrad. Bei Einzelmaschinen beträgt die Beschaffungszeit in der Regel 8 bis 12 Wochen. Wenn Sie eine schlüsselfertige, vollautomatisierte Feinguss-Produktionslinie beschaffen, dauert die Inbetriebnahme und Integration am Standort üblicherweise 4 bis 6 Monate. Dieser Zeitraum umfasst die Fertigung der Anlagen, die Werksabnahmeprüfung (FAT), den Versand sowie die Kalibrierung vor Ort durch Ihr Installationsteam.
 German
 English
 Russian