
2026年9月28日
Erleben Sie langlebige Nickel-Gusslösungen mit präzisen Formen, Korrosionsbeständigkeit und zuverlässiger Leistung für industrielle Anwendungen
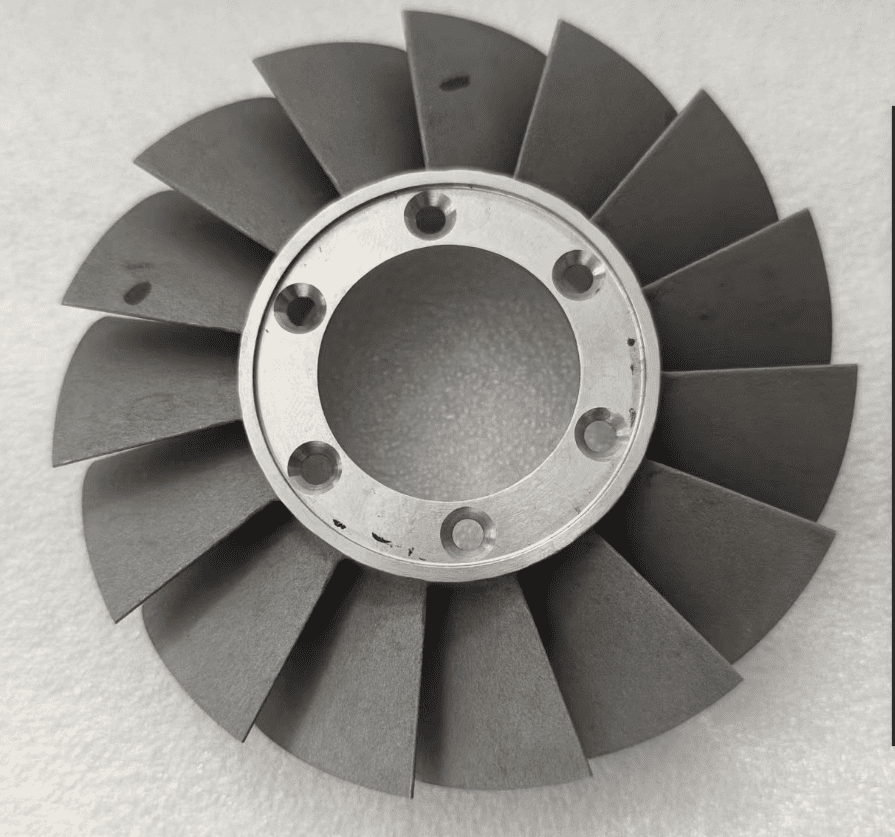
Was ist Nickel-Guss und warum er wichtig ist
In unseren Präzisionsgießereien, Nickelguss beinhaltet das Schmelzen hochleistungsfähiger nickelbasierter Legierungen und das Gießen in spezialisierte Siliziumdioxid-Sol-Investitionsformen. Dieser Prozess erzeugt dichte, nahezu fertige Bauteile, die für Umgebungen entwickelt wurden, in denen Standardmetalle versagen. Wenn betriebliche Anforderungen extreme thermische Beständigkeit, mechanische Integrität unter Last und völlige Beständigkeit gegen korrosive Medien erfordern, dienen gegossene Nickellegierungen als Branchenmaßstab.
Wichtige mechanische Eigenschaften
- Extreme thermische Stabilität: Behält hohe Zug- und Streckgrenze bei Betriebstemperaturen über 1000°C bei.
- Korrosion & Oxidationsimmunität: Widersteht Lochkorrosion, Spaltkorrosion und Spannungsrisskorrosion (SCC) in harten Säuren, Chloriden und marinem Umfeld.
- Überlegene Kriech- & Ermüdungsfestigkeit: Widersteht lang andauernder mechanischer Belastung und zyklischer thermischer Last ohne plastische Verformung.
- Hohe Zähigkeit: Behält die strukturelle Duktilität von kryogenen Temperaturen bis zu extremen Hitzezonen bei.
Vergleich von gegossen Nickellegierungen vs. Edelstahl- und Kobaltguss
Die Wahl der richtigen Legierung erfordert eine Balance zwischen Temperaturgrenzen, Verschleißfestigkeit und Kosten:
| Leistungskennzahl | Gegossene Nickellegierungen (z. B. Inconel, Hastelloy) | Gegossener Edelstahl (Austenitisch / Duplex) | Gegossene Kobaltbasierte Legierungen (z. B. Stellite) |
|---|---|---|---|
| Max. Betriebstemperatur | Bis zu 1050°C+ | Bis zu 650°C–800°C | Bis zu 1000°C+ |
| Säure-/Chloridbeständigkeit | Maximum (Überlegen gegenüber HCl, H2SO4, Salzwasser) | Mäßig bis Hoch (Standard industrielle Umgebungen) | Hoch (Übertrifft in heißer Gas- und Schwefelumgebung) |
| Trage- & Verschleißfestigkeit | Hoch | Mäßig | Höchste (Extremer Gleitverschleiß und Kavitation) |
| Bearbeitungsgbarkeit | Niedrig bis Moderat (Erfordert starre Werkzeuge) | Mittel bis Hoch | Niedrig (Schwer zu bearbeiten, oft geschliffen) |
| Hauptanwendungen | Turbinen-Hochbereiche, chemische Pumpen, Unterwasser-Ventile | Flüssigkeitstransport, Lebensmittelverarbeitung, Strukturteile | Ventilsitzflächen, Turbinen-Leitbleche, Verschleißringe |
Wesentliche metallurgische Vorteile nickelbasierter Superlegierungen
- Stabile austenitische Matrix: Nickels kubisch-Flächenzentriert (FCC)-Gitter bleibt mikrostrukturell stabil über breite Temperaturbereiche, verhindert spröde Phasenübergänge.
- Precipitationshärtung: Intermetallische Phasen (wie Gamma-Prime und Gamma-Doppelprime) fixieren Versetzungsbewegungen, eliminieren nahezu die Hochtemperature-Creep.
- Selbstpassivierende Schutzschichten: Bildet stabile, haftende Chrom- oder Alumina-Oberflächenbarrieren, die Oxidation, Karburierung und Heißgas-Korrosion im Dauerbetrieb verhindern.
Gängige Nickellegierungsgrade für das Gießen
Die Wahl des richtigen Grades für Ihr Nickelguss Projekt hängt davon ab, drei Variablen auszubalancieren: Betriebstemperatur, chemische Medien und mechanische Last. In unserer Gießerei konzentrieren wir uns auf leistungsstarke Formulierungen, die Bedingungen bewältigen, unter denen herkömmliche Edelstahlarten scheitern. Unsere spezialisierten unsere Nickel-Gießdienstleistungen für Inconel, Monel und Hastelloy liefern maßgeschneiderte metallurgische Eigenschaften für kritische Bauteile.
Inconel-Guss: Hochtemperatur-Dauerhaftigkeit (Inconel 718, 625)
Wir gießen Inconel-Legierungen hauptsächlich für hochbelastete, heiße Umgebungen.
- Inconel 718: Eine verhärtbare Nickel-Chrom-Legierung, die herausragende Streckgrenze, Zugfestigkeit und Kriechbruchs-beständigkeit bis 700°C (1300°F) bietet. Sie ist unsere Standardwahl für strukturelle Luftfahrtbauteile, Turbinengehäuse und Hochdruck-Bohrwerkzeuge.
- Inconel 625: Bekannt für hohe Festigkeit, ohne Alterungswärmebehandlungen zu benötigen. Ihr Niob-Molybden-Matrix bietet außergewöhnliche Ermüdungsfestigkeit und Oxidationsbeständigkeit bis 980°C (1800°F).
Hastelloy-Güsse: Extreme chemische und saure Beständigkeit (C-276, C-22)
Für schwere Korrosionsumgebungen übertreffen Hastelloy-Nickellegierungen Standardmetalle durch Resistenz gegen Lochkorrosion, Ermüdungsspitzen und oxidative Atmosphären.
- Hastelloy C-276: Mit hohen Gehalten an Molybdän und Chrom formuliert, liefert es hervorragende Beständigkeit gegen feuchtes Chlorgas, Hypochlorit und starke Mineralsäuren. Weit verbreitet für gegossene Ventilkörper, Pumpenkomponenten und chemische Mischer.
- Hastelloy C-22: Bietet noch größere Beständigkeit gegen Lochkorrosion und Spaltkorrosion in oxidierenden Säuremischungen, was es ideal macht für aggressive pharmazeutische und chemische Verarbeitungsgefäße.
Monel-Gusslegierungen: Marine- und Salzwasserleistung (Monel 400, K-500)
Wenn Bauteile kontinuierlicher Exposition gegenüber Salzwasser, Meerwasser oder nicht-oxidierenden Säuren ausgesetzt sind, ist Monel unsere primäre Empfehlung.
- Monel 400 (Gussäquivalent: ASTM A494 M35-1): Liefert hervorragende Korrosionsbeständigkeit in Hochgeschwindigkeits-Meereswasser, Flusssäure und Schwefelsäure-Umgebungen. Standard für Marinepumpenrädchen, Meerwasser-Ventile und Propellerschaft.
- Monel K-500: Fügt Aluminium und Titan für das Erreichen von Alterungshärtung hinzu, was Bauteilen höhere Zugfestigkeit und Härte verleiht, während Monels charakteristische magenetische Nicht-Mosatik und korrosionsbeständige Eigenschaften erhalten bleiben.
Reines Nickel & Ni-Cr-Legierungen: Thermische und Elektrische Hardware
- Kommerzielles Reines Nickel (Nickel 200/201): Ausgewählt, wenn extreme thermische Leitfähigkeit, elektrische Leitfähigkeit oder Widerstand gegen starke Laugen (wie geschmolene NaOH) erforderlich ist.
- Nickel-Chrom-Legierungen: Hochtemperatur-Gussgrade, die eine haftende Chromoxid-Schicht bilden und Verkarbonisierung sowie thermische Ermüdung in industriellen Ofenkomponenten und Wärmebehandlungs‑Haltestellen verhindern.
Materialauswahl-Matrix
| Nickellegierungsgrad | Primäre Legierungselemente | Maximale Einsatztemperatur | Primäre Widerstandseigenschaft | Typische Gussanwendungen |
|---|---|---|---|---|
| Inconel 718 | Ni-Cr-Fe-Mo-Nb | ~700°C (1300°F) | Hohe Streckgrenze & thermische Kriechfestigkeit | Gas-Turbinenräder, Luft- und Raumfahrt-Befestigungen, Druckgehäuse |
| Inconel 625 | Ni-Cr-Mo-Nb | ~980°C (1800°F) | Oxidation & thermische Ermüdung | Auspuffkrümmer, Dichtungen, seewasseruntergetauchte Bauteile |
| Hastelloy C-276 | Ni-Mo-Cr-W | ~1040°C (1900°F) | Pitting, Spaltkorrosion, harsche Säuren | Chemiepumpen-Laufräder, Absorber, Sauggasanlaufschieber |
| Monel 400 (M35-1) | Ni-Cu | ~480°C (900°F) | Seewasser, Salznebel, reduzierende Säuren | Meeresventile, Pumpengehäuse, Entsalzungsbaugruppen |
| Reines Nickel (Ni 200) | Reines Ni (>99%) | ~315°C (600°F) | Löschende Laugen & Elektrischer Transfer | Chemische Verarbeitungsreibhaftee, spezialisierte Kontaktbauteile |
Standard-Gusstechniken für Nickellegierungen
Nickel und nickelbasierte Superlegierungen erfordern spezialisierte Gießereiprozesse aufgrund ihrer hohen Schmelzpunkte (1400°C–1455°C), reaktiver Chemie bei erhöhten Temperaturen und Anfälligkeit für Gaseinschlüsse. Wirzuordnen spezifische Gießtechniken zur Bauteilgeometrie, struktureller Beanspruchung und Produktionsvolumen, um fehlerfreie Bauteile zu liefern.
Präzisions-Investitionsgießen (Lost-Wax-Verfahren)
Präzisions-Investitionsgießen ist die primäre Methode für komplexe, nahezu netzförmige Nickelkomponenten. Unter Verwendung einer mehrlagigen Silikatsol-Keramikkaschische bewältigt dieser Prozess Dünnwandabschnitte bis 1,5 mm während die ISO 8062 CT4–CT6 Maße toleranzen beibehält.
- Am besten geeignet für: Impeller, Ventilkörper, Turbinengehäuse und komplexe Geometrien.
- Schlüsselvorteil: Nahe-zu-netz-Formgebung minimiert teure sekundäre CNC-Bearbeitung bei festigkeitsgeschwächten Nickellegierungen. Die als gegossen Oberflächenfinishs erreichen Ra 3,2–6,3 µm.
- Gießerei-Fähigkeiten: Erkunden Sie unser dediziertes Präzisions-Investitionsgussdienstleistungen zur Bewertung von Werkzeug- und Schalenspezifikationen für Hochtemperatur-Legierungen.
Vakuum-Induktionsschmelze (VIM) Investitionsgießen
Bei Superlegierungen, die reaktive Elemente wie Titan, Aluminium und Niob enthalten (wie Inconel 718 und Inconel 625), führt das Standard-Atmosphäre-Gießen zu schneller Oxidation. Wir verwenden Vakuum-Induktions-Schmelz- (VIM) Systeme, um die Legierung innerhalb einer hermetisch abgeschlossenen Vakuumkammer zu schmelzen und zu gießen.
- Am besten geeignet für: Luft- und Raumfahrttechnik-Hardware, nukleare Anschlüsse und Hochbeanspruchte Turbinenteile.
- Schlüsselvorteil: Unterbindet die Aufnahme von Atmosphärengasen (Sauerstoff, Stickstoff, Wasserstoff), verhindert nichtmetallische Schlacken-Einschlüsse und Mikroporosität und erhält gleichzeitig die mechanische Ermüdungslebensdauer.
Sandguss für schwere Industriekomponenten
Wenn die Bauteilgröße oder Wandstärke das Fassungsvermögen von Gesenken übersteigt, bietet der Sandguss eine verlässliche, kostengünstige Alternative. Unter Verwendung chemisch gebundener Harzsandformen gießen wir schwere strukturelle Nickelteile in Größen von 50 kg bis zu mehreren Tonnen.
- Am besten geeignet für: Große Pumpengehäuse, schwere Meerwasser-Ventile und Körper von Petrochemie-Druckbehältern.
- Schlüsselvorteil: Geringe Werkzeugeinführungszeiten und Mold-Flexibilität für Klein- bis Mittelserien. Erfahren Sie mehr über unsere schweren Bauteilkapazitäten über unser kundenspezifische Sandguss- Betriebe.
Zentrifug-Guss für Hohlzylinderbauteile
Der Zentrifugguss nutzt hochdrehende Metall- oder Keramikformen, um symmetrische, hohle Komponenten zu gießen. Zentrifugalkraft (oft über 60G bis 100G) presst das schwere, geschmolzene Nickel gegen die äußere Formwand.
- Am besten geeignet für: Hochdruck-Rohrabschnitte, Pumpeninnenteile, Verschleißringe und strukturelle Lager.
- Schlüsselvorteil: Schnelle Richtungsabkühlung zwingt weniger-dichte Oxide, Gasblasen und Verunreinigungen an den inneren Bohrungen abzuwandern, wo sie während der nachfolgenden CNC-Bearbeitung leicht abgeschöpft werden.
Warum Druckguss bei Nickellegierungen nicht funktioniert
Hochdruck-Druckguss und permanente metallische Werkzeuge können geschmolzenem Nickel nicht standhalten. Die extremen Guss-Temperaturen (1450°C–1550°C) verursachen schweren Thermoschock, rasche Werkzeugerosion und katastrophale metallurgische Lötsysteme zu Standardwerkzeugstahlformen. Aus diesem Grund beruht alle industrielle Nickellegierungs-Gießerei strikt auf sacrificial Keramikshells oder gebundenen Sandformen.
| Gießverfahren | Typische Teilegröße | Dimensions-Toleranz | Mindestwandstärke | Oberflächenrauheit (Gusszustand) |
|---|---|---|---|---|
| Silica-Sol-Investition | 0,05 kg – 60 kg | ISO 8062 CT4–CT6 | 1,5 mm | Ra 3,2 – 6,3 µm |
| Vakuumguss (VIM) | 0,1 kg – 40 kg | ISO 8062 CT4–CT5 | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Ra 3,2 – 6,3 µm |
| Harz-Sandguss | 10 kg – 2.000+ kg | ISO 8062 CT8–CT10 | 5,0 mm | Ra 12,5 µm+ |
| Zentrifugalguss | Zylindrisch (Außendurchmesser bis 1,5 m) | ISO 8062 CT6–CT8 | 3,0 mm | Ra 6,3 – 12,5 µm |
Industrielle Anwendungen von Nickel-NCastings
In unseren Gießereibetrieben entwickeln wir Nickelguss Lösungen für mission-kritische Betriebsumgebungen, in denen herkömmliche Edelstahlstähle degradieren oder versagen. Durch die Nutzung der überlegenen mechanischen Festigkeit, thermischen Beständigkeit und chemischen Immunität von nickelbasierten Superlegierungen liefern wir Präzisionskomponenten in mehreren Branchen mit extremem Service weltweit.
Luft- und Raumfahrt sowie Turbinenkomponenten
Hohe Temperaturen in Turbinenhardware arbeiten unter extremem mechanischem Stress und thermischer Ermüdung. Unsere Präzisions Nickellegierungs-Guss Prozesse erzeugen Net-Shape-Komponenten, die für kontinuierlichen Betrieb in heißen Gaswegen ausgelegt sind: Gegossene Ni-Turbinenblätter und Düsenleitbleche mit hoher Kriechfestigkeit bis 1050°C. Abgasabsaugkanäle, Brennungsübergangsstücke und Hitzeschilder. Turbolader-Turbinenschaufeln und Hochdruck-Rotor-Hardware.
Öl-, Gas- und Petrochemieausrüstung
Bohrloch-Entnahme und subsea Verarbeitung setzen Hardware schweren Hydrogensulfid- ($H_2S$), Kohlendioxid- ($CO_2$) und hochdruck Chloriden aus. Wir gießen robuste druckbehaltende Teile, die Spannungsrisskorrosion widerstehen: Unterwasser- und Oberflächen-Verteilerkörper, Ventilkappen und Flowline-Verbindungsstücke. Bohrloch-Sicherheitsventilgehäuse und Blowout-Preventer (BOP)-Trim-Komponenten. Hochdruck-Sperrventile und Durchflussmesskörper.
Chemische Verarbeitungssysteme
Aggressive Säuren, Chloride und alkalische Lösungen zerstören schnell Standardlegierungen. Wir produzieren korrosionsbeständige Nickelteile maßgeschneidert für kontinuierliche chemische Synthese: Gegossene Nickelpumpen-Impeller Komponenten und Split-Case-Schlammpumpengehäuse. Reaktormischer, kontinuierliche Mischblattblätter und Mischbehälter. Druckbehälterverschraubungen, Bruchscheibenhalter und Autoklavenzubehör mit eigener Hastelloy-Gussstücke.
Marineantriebe und Entsalzungseinheiten
Seewasserumgebungen erfordern hohen Widerstand gegen Biofouling, Kavitation und Spaltkorrosion. Wir liefern kritische Komponenten für Offshore- und Marineanwendungen: Gehäuse von Meereswasserspumpen, Zulauf-Siebkörbe und Kühlwasserverteilertafeln. Propellerbeschläge, Wellhülsen und Ruderlagerschalen. Hochrückgewinnungs-Destillationssalzbrine-Pumpenräder und Hochdruckarmaturen der Umkehrosmose.
Stromerzeugung und Nuklearanlagen
Atomreaktoren und herkömmliche thermische Kraftwerke erfordern strukturelle Stabilität unter schweren zyklischen Lasten und Strahlungseinwirkung: Wärmeübertragerrohrplatten, Verkleidungsscheiben und Dampfräumenabdeckungen. Gasturbinen-Brennkammerkörbe und Übergangskanäle. Kernunterstützstrukturen und Hochtemperatur-Dampfleitungen.\.
Designregeln und Herstellungsherausforderungen bei Nickelguss

Gießen hochtemperaturbeständiger Nickellegierungen erfordert strenge Fertigungsüberwachung. Mit Schmelzpunkten, die sich erstrecken über 1400°C bis 1455°C, rasche thermische Kontraktion sowie aggressive Arbeitsverfestigungseigenschaften während der Sekundärbearbeitung, hängt der Erfolg von einer engen Prozesgestaltung und disziplinierter Gießereipraxis ab.
Verwaltung hoher Schmelzpunkte und Gießfenster
Nickelbasierte Legierungen lassen praktisch keinen Spielraum mehr für Temperaturfehler beim Gießen
- Eingeschränkte thermische Fenster: Das Gießen muss innerhalb eines engen Fensters erfolgen. Ein Abfall von nur 15 °C–20 °C kann zu Kaltschlüssen und Fehlläufen in Dünnwandabschnitten führen.
- Oxidation und Gasaufnahme: Geschmolzenes Nickel nimmt leicht Umgebungs- gase auf. Wir heizen Silikatsol-Ceramiksformen auf near-metal-Temperaturen vor und verwenden kontrollierte Induktionsschmelze, um Gasporosität und Oberflächenoxidation zu verhindern.
- Beständigkeit der Auskleidung: Ceramische Schalen müssen extreme Wärmeschocks aushalten, ohne Spalling oder Reaktion mit aktiven Legierungselementen wie Titan und Aluminium.
Kontrolle volumetrischer Schrumpfung und heißer Risse
Gussnickell-Legierungen zeigen hohe volumetrische Schrumpfungsraten von 2.0% bis 2.5%, deutlich höher als Standardstähle.
- Risikio von Heißrissen: Hohe thermische Kontraktion erzeugt während der Abkühlphasen lokale Spannungsanreicherungen, insbesondere dort, wo Dünnwandabschnitte schwere Abschnitte treffen.
- Gleichmäßige Wandgestaltung: Behalte gleichmäßige Wanddicken im Bauteil bei. Wenn Blöckeänderungen notwendig sind, gib allmähliche Verjüngungen anstelle abrupten Stufen an.
- Großzügige Fase-Radien: Vermeide scharfe innere Ecken. Fase-Radien von mindestens R3 bis R5 mm reduzieren Spannungsrisiken und beseitigen Heißrissbildung an kritischen Verbindungen.
Gieß-, Läufer- und Reservoir-Design
Turbulentes Gießen führt direkt Oxide in den Gussschaft ein. Wir entwerfen Gießeinheiten, die einen sauberen, laminaren Metallfluss priorisieren:
- Bottom-Pour-Gating: Die Abführung des Schmelzes durch die Unterseite der Kavität verhindert Spritzern und Luftansammlungen.
- Keramikschaumfiltration: In-line-Keramikfilter fangen Nichtmetall-Inklusionen ab, bevor die Legierung die Bauteilgeometrie erreicht.
- Richtungsstabile Erstarrung-Riser: Strategisch platzierte, isolierte Risers halten das Gießmetall länger flüssig als der Bauteilkörper und speisen Schrumpfbereiche schrittweise von den dünnsten zu den schwersten Risern.
Nach dem Guss Wärmebehandlungen
Gießharte Nickellegierungen weisen Mikro-Segmentierung und interne Gussspannungen auf, die eine sekundäre thermische Nachbearbeitung erfordern, um festgelegte mechanische Eigenschaften zu erreichen:
- Lösungsgeglühtes Anlassen: Auf hohe Temperaturen erwärmt (typischerweise 1050°C–1180°C) und schnell abgeschreckt, um spröde Sekundärphasen zu lösen und die maximale Korrosionsbeständigkeit wiederherzustellen.
- Eigenspannungsarmglühen: Reduziert Restspannungen, die beim Abkühlen entstehen, verhindert Verformungen des Bauteils vor der Präzisionsbearbeitung.
- Präzipitations (Alterungs-)Härtung: Essentiell für Superlegierungen wie Inconel 718, um in der Nickelmatrix härtende Phasen zu precipitieren und Festigkeit sowie Kriechfestigkeit zu maximieren.
Bearbeitungsrichtlinien für Nicklegierungen
Nickel-Superlegierungen leiten Wärme schlecht und arbeiten sich unter Schneidreibung nahezu sofort verfestigend. Das Verständnis der Vergleich von Schmieden und Gießen bezüglich Festigkeit und Toleranzen hilft Ingenieurteams, nahezu netto-form-gerichtete Investitionsformen des Gusses zu nutzen, um teure spanende Nachbearbeitung zu minimieren.
- Schwere, kontinuierliche Vorschubbewegungen: Verweilen Sie niemals oder lassen Sie das Schneidwerkzeug über die Oberfläche reiben. Schneidwerkzeuge müssen unter der durch den vorherigen Durchgang geschaffenen verfestigten Oberflächenlage schneiden.
- Werkzeugauswahl: Verwenden Sie starre Spannungen mit positivem Rückwinkel, scharfer Randkante bei Hartmetallfräsern oder keramischen Werkzeugen, die speziell für hitzebeständige Superlegierungen entwickelt wurden.
- Hochdruck-Kühlung: Flutkühlung direkt an der Schneidstelle, um Späne zügig zu entfernen, thermische Verzerrungen zu verhindern und die Lebensdauer der Inserts zu verlängern.
Qualitätsstandards und Prüfung für Nickel-Erdgüsse

Hohe Temperaturen, korrosive Umgebungen lassen keinen Spielraum für Bauteilversagen. In unserer Gießerei durchläuft jeder Nickel-Erdzustand eine strenge Qualitätsprüfungen in jeder Produktionsphase – von der Rohschmelz-Analytik bis zur endgültigen zulässigen Maßnahme. Wir beseitigen Subsurface-Fehler, Gasblasenporosität und dimensionsbedingte Drift, bevor irgendein Teil Ihre Produktionslinie erreicht.
Umfassende Inspektions- und Testprotokolle
- Nicht-zerstörerische Prüfung (NDT):
- Röntgengerichtete Prüfung (Röntgen): Erfasst innere Gasporosität, Schwindporen und Einschlüsse in dichten Nickel-Superlegierabschnitten.
- Fluoreszenz-Penetrantentest (FPI / PT): Identifiziert Mikrorisse, Cold-Shuts und oberflächenbildende Unstetigkeiten, die Sichtprüfungen übersehen.
- Spektrochemische Analyse:
- Optische Emissionsspektrometrie testet jedes Schmelzlosion, um genaue chemische Zusammensetzung zu bestätigen.
- Wir überwachen eng kritische Legierungselemente (Chrom, Molybdän, Kobalt) und kontrollieren streng Spuren-Trampf-Elemente.
- Verifikation mechanischer Eigenschaften:
- Zerstörende Prüfung an hitze-spezifischen Prüfstäben validiert Zugfestigkeit, Streckgrenze, Dehnung und Schlagzähigkeit.
- Rockwell- und Brinell-Härteprüfungen gewährleisten eine ordnungsgemäße Reaktion nach der Post-Gieß-Lösungsglühung und Ausscheidungsalterung.
- 3D-Dimensionalkontrolle:
- Multi-Achsen-Werkstück-Messmaschinen (CMM) und 3D-Optik-Laser-Scanning verifizieren komplexe Konturen, Dünnwandprofile und bearbeitete Merkmale.
- Wir halten strenge Bemaßungskontrollen aufrecht mit unseren Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit über alle komplexen Geometrien hinweg.
Nickel-Guss-Qualitätssicherungs-Matrix
| Prüfmethoden | Ziel-Defekte & Parameter | Standardvalidierung |
|---|---|---|
| Optische Emissionsspektrometrie | Chemie, Spurenlementgrenzen, Kohlenstoffgehalt | ASTM A494 / Material Spezifikationen |
| Röntgen- Radiografie (RT) | Interne Schrumpfung, Hohlräume, dichte Einschlussstoffe | ASTM E192 / ASTM E1030 |
| Flüssigkeits-/Farbfluss-Penetrant (PT) | Oberflächenrisse, Risse, Lochdurchtmessungen | ASTM E165 / ASTM E1417 |
| Mechanische Zugkraft & Härte | Dehnungslagerspannung, zugfestigkeit, HRC/HBW | ASTM E8 / ASTM E18 |
| 3D CMM & Laser-Scanning | Geometrische Dimensionierung und toleranzen (GD&T) | ISO 8062 (CT4–CT6) / Zeichnungsspezifikationen |
Internationale Konformität und Material-Spezifikationen
Wir fertigen und zertifizieren jede Nickellegierungs-Gusskomponente nach anerkannten globalen Branchenstandards:
- ASTM-Standards: Vollständige Einhaltung von ASTM A494 (Standard-Spezifikation für Nickel- und Nickellegierungs-Gussteile, die Grade wie CW-12MW, CY-40 und M-35-1 abdecken).
- AMS- & ISO-Spezifikationen: Übereinstimmung mit Luft- und Raumfahrtmaterial-Spezifikationen und ISO 9001-zertifizierten Qualitätsmanagementstandards für vollständige Materialrückverfolgbarkeit vom Ingots- bis zum fertigen Bauteil.
Kostenfaktoren und Beschaffungsstrategien für Nickel-Gussteile
Die Beschaffung leistungsstarker Nickel-Gussbauteile erfordert eine Balance zwischen Rohlegierungspreisen, Werkzeugamortisation und Bearbeitung mit engen Toleranzen. Da reines Nickel, Chrom und Molybdän Premium-Waren sind, beeinflusst jede Designentscheidung direkt Ihre Bilanz.
Rohstoffvolatilität und Ausbringungsoptimierung
Nickel-Marktpreise schwanken erheblich. In unserer_foundry Praxis ist die Optimierung der Gussextraktionsausbeute – das Verhältnis des Gewichts des fertigen Bauteils zum insgesamt gegossenen Metall – der schnellste Weg, die Stückkosten zu senken.
- Reinmetall vs. Revert-Metall: Gehoben spezifizierte Luftfahrt- oder Kernkraft-Gussteile verlangen oft 100% Rein-Schmelzmaterial, was die Rohmaterialkosten erhöht. Für Industrieventile und Pumpengehäuse reduzieren qualifizierte Revert-Mischungen die Kosten, ohne die Zugfestigkeit zu beeinträchtigen.
- Gating- und Risers-Effizienz: Fortschrittliche Fließsimulations-Modelle ermöglichen es, die Größe der Gating-Systeme zu minimieren, Ausschuss-Re-Metallisierung zu reduzieren und teure Legierungen zu schonen.
- Nahe-zu-Endform-Guss: Gießen nahezu fertiger Abmessungen eliminiert teuren Materialverlust durch Späne bei späteren CNC-Bearbeitungen.
Werkzeuginvestition: Niedriges vs. Hochvolumen
Werkzeuge für das Gießen von Nickellegierungen stellen eine upfront Kapitalausgabe dar, die mit Ihrer Produktionsprognose übereinstimmen muss.
| Produktionsmaßstab | Empfohlene Werkzeugstrategie | Kostenauswirkungen | Typische Vorlaufzeit |
|---|---|---|---|
| Schnelle Prototypenherstellung / Kurze Serien | 3D-gedruckte Wachs-/PMMA-Formen | Keine harten Werkzeugkosten; höherer Stückpreis | 1–3 Wochen |
| Mittlere Stückzahl (100–1.000 Stück) | Einzelhohlwerkzeug aus Aluminium | Moderate upfront Kosten; ausgewogene Stückpreise | 3–5 Wochen |
| Hohes Volumen (1.000+ Stück) | Mehrkavitäten-automatisierte Einpressformen | Höhere Anfangsinvestition; niedrigste Stückkosten | 4–7 Wochen |
Bei der Planung von Produktionsbudgets hilft eine Druckguss vs. Investitionsguss Kosten- und Materialleitfaden darin zu verdeutlichen, wie Werkzeugstile die Gesamtausgaben über den Lebenszyklus hinweg in verschiedenen Legierungsfamilien beeinflussen.
Oberflächenfinish und Sekundärverarbeitungskosten
Guss-Nickel-Investitionsgussteile in der Erstausführung liefern typischerweise eine Oberflächenrauheit von Ra 3,2–6,3 μm. Wenn Ihre Anwendung Passflächen, Bohrungsübereinstimmungen oder DichtungsSitze erfordert:
- cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits Nickel-Superlegierungen härten sich rasch aus, was zu erhöhtem Werkzeugverschleiß und langsamerem Vorschub führt. Die Auslegung von Bauteilen mit großzügigen Toleranzen auf nicht-kritischen Oberflächen verhindert unnötige Bearbeitungsstunden.
- Thermische Verarbeitung: Kritische Güteklassen erfordern Lösungsglühen, Spannungsarmung oder Alterung zur Ausbringung der geforderten Zugfestigkeit, was einen standardmäßigen Verarbeitungsprozess hinzufügt.
- Oberflächenbehandlungen: Passivierung, Beizen oder Elektropolieren zur Verbesserung der chemischen Widerstandsfähigkeit erhöhen die inkrementellen Stückkosten basierend auf der Oberflächenfläche des Bauteils.
Wie man eine qualifizierte Nickel-Gusserie Foundry auswählt
Das Gießen von Nickel erfordert spezialisierte Foundry-Infrastruktur im Vergleich zu einfachem Stahl oder Aluminium. Bei der Prüfung potenzieller Fertigungspartner empfehlen wir, diese Kernfähigkeiten zu überprüfen:
- Schmelzregelung & Spektrometrie: Eigenständige optische Emissionsspektrometrie zur Überprüfung der Legierungszusammensetzung bei jedem Heißbatch vor dem Gießen.
- Strikte Qualitätsprüfung: Koordinatenmessmaschinen (CMM) für 3D-Notation Validierung alongside Nichtzerstörende Prüfung (NDT) wie Radiographische Prüfung (Röntgen) und Flüssigkeitspenetrationsprüfung (PT).
- Integrierte sekundäre Bearbeitung: Foundries ausgestattet mit mehrachsiger CNC-Fräse, Drehen und dynamischer Auswuchtung eliminieren Drittanbieter-Handlingskosten und Lieferkettenverzögerungen.
- Standardskonformität: Dokumentierte Einhaltung von ASTM- (z. B. ASTM A494) und ISO-Herstellungsstandards, um die metallurgische Integrität vom Moldendesign bis zur Endabnahme sicherzustellen.
Häufig gestellte Fragen zur Nickel-Gusslegung
Warum ist Nickel-Guss teurer als Edelstahl-Guss?
Rohstoffkosten und Hochtemperatureprozesse treiben den Preisunterschied an. Reines Nickel und Superlegierungen handeln zu deutlich höheren Marktpreisen als eisenbasierte Legierungen.
- Schmelzpunkte und Energie: Das Schmelzen von Nickellegierungen erfordert Temperaturen über 1400°C bis 1455°C, was spezialisierte hochwertige keramische Schlämme und erhöhten Energieverbrauch erfordert.
- Werkzeugverschleiß und Bearbeitung: Sekundärbearbeitung dauert länger, weil Nickel schnell verfestigt, wodurch Schneidwerkzeuge schneller abgenutzt werden als bei Standard. Edelstahl-Gussdienstleistungen für Präzisionsbauteile.
- Gießkontrollen: Hochlegierte Nickellegierungen erfordern oft Vakuum-Induktionsschmelzen (VIM) und strenge atmosphärische Abschirmung, um eine Metalloxidation zu verhindern.
Wie vergleicht sich Investment-Grade-Nickel mit gegossenen Nickelkomponenten gegenüber geschmiedetem Nickel?
Beide Verfahren liefern robuste Teile, bedienen jedoch unterschiedliche Designprioritäten:
| Eigenschaft | Investmentgegossenes Nickel | Gegossenes Nickel |
|---|---|---|
| Geometriekomplexität | Hoch; dünne Wände, Unterkiefermerkmale, interne Kanäle | Nur mittlere bis einfache Formen |
| Materialabfall | Minimaler nahezu-Netz-Form Ertrag | Hoher Materialverlust nach der Bearbeitung |
| Mechanische Eigenschaften | Isotrope Festigkeit in allen Richtungen | Richtungsgestufte Körnung Festigkeit entlang der Fließlinien |
| Werkzeugkosten upfront | Mäßig (Wachs-Injektion-Werkzeuge) | Hoch (schwere Schmiedewerke) |
Nach unserer Erfahrung Präzision Investitionsgießnickel Prozesse geben Konstruktionsingenieuren die Freiheit, komplexe Formen zu gießen, ohne kostspielige Mehrachsen-Rohbearbeitung an harten Legierungen.
Können Nickellegierungs-Gusstücke geschweißt oder repariert werden?
Ja. Guss-Nickellegierungen wie Monel, Inconel und Hastelloy können unter bestimmten Bedingungen mit GTAW (TIG) oder GMAW (MIG) geschweißt werden:
- Verwenden Sie passende Fülldraht-Widerstände (z. B. ERNiCrMo-3 für Inconel 625).
- Behalten Sie eine strikte Kontrolle über die Zwischentemperaturen bei, um Mikrorisse und heiße Risse zu vermeiden.
- Wenden Sie nach dem Schweißen Lösungsglühen oder Spannungsarmglühbehandlungen an, um die Duktilität wiederherzustellen und Spannungen im Wäreeinschlussbereich (HAZ) zu beseitigen.
Was ist die maximale Betriebs temperatur für gegossene Nickelbauteile?
Die maximale Betriebstemperatur hängt von der jeweiligen Nickellegierung und der mechanischen Belastung ab:
- Nickel-Superlegierungen (Inconel 718 / 625): Behalten Sie hohe Zugfestigkeit, Verdrückungsbruchfestigkeit und Oxidationsbeständigkeit bis 980°C–1100°C (1800°F–2010°F).
- Hastelloy-Grade (C-276 / C-22): Typischerweise bis zu 650°C–800°C zur strukturellen Integrität, Priorisierung der säurebeständigen Korrosion.
- Monel-Grade (Monel 400 / K-500): am besten geeignet für Temperaturen bis 480°C (900°F) in marinen und chemischen Umgebungen.
Wie verhindern wir Porosität und Einschüsse in Nickellegierungs-Gussprodukten?
Kontrolle Nickellegierungs-Porosität Defekte erfordert präzises Formdesign und Schmelzbehandlung:
- Vakuum-Schmelz- und Guss: Das Führen der Schmelze unter Vakuum-Induktionsschmelzen (VIM) oder Schutzgas verhindert die Aufnahme von atmosphärischem Stickstoff, Sauerstoff und Wasserstoff.
- Keramikschaumfilter: In-Runner-Keramikfiltration fängt Schlacken und nichtmetallische Einschüsse ab, bevor das geschmolzene Metall in die Kavität gelangt.
- Optimierte Steuersysteme für Gating: Sanfte, nicht-turbulente Gussverfahren mit bodenchronischer Entleerung reduzieren Metallspritzbildung und Formerosion.
- Strenge NDT-Validierung: Jede kritische Charge durchläuft eine radiografische Prüfung (Röntgen) und eine Funken-Test (PT), um Integrität von Innen- und Oberflächen vor der Bearbeitung zu überprüfen.



 German
 English
 Russian