

5. November 2026
Lernen Sie die wichtigsten Ursachen für Schalenrisse beim Feinguss kennen und entdecken Sie praktische Möglichkeiten, Fehler zu vermeiden und die Gussqualität zu verbessern
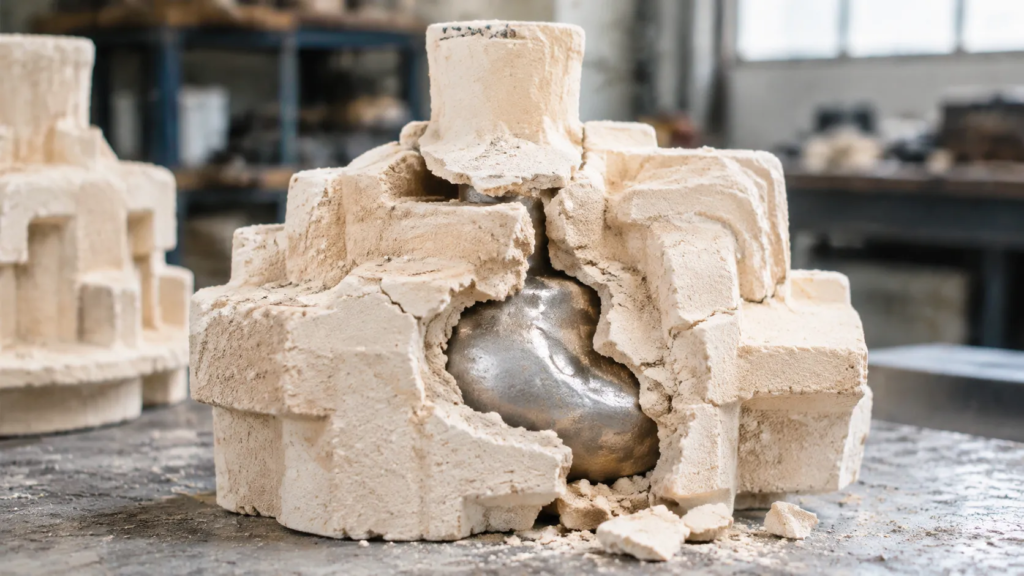
Hauptphasen, in denen Schalenrisse auftreten
Unserer Erfahrung nach erfordert die Identifizierung der Ursachen für Schalenrisse beim Feinguss eine systematische Analyse der drei kritischen thermischen Phasen. Jede Phase bringt spezifische mechanische und thermodynamische Belastungen mit sich, die bei unzureichender Kontrolle zu einem vollständigen Versagen der Schale führen können.
Risiken während der Entwachsungsphase und thermische Ausdehnung des Wachses
Der Entwachsungsprozess ist die häufigste Ursache für Schäden. Da Wachsmodelle einen deutlich höheren Wärmeausdehnungskoeffizienten als keramische Schalenmaterialien aufweisen, übt das Wachs beim Erhitzen einen extremen Innendruck auf die Schalenwände aus. Wenn die Schale nicht über eine ausreichende Grünfestigkeit verfügt oder sich der Dampfdruck im Autoklaven zu langsam aufbaut, sprengt das expandierende Wachsvolumen die Keramik, bevor das Wachs schmelzen und entweichen kann. Eine schnelle und gleichmäßige Wärmeübertragung ist entscheidend, damit die innere Grenzfläche des Wachses beim Kontakt mit der Wärmequelle sofort verflüssigt wird.
Thermische Gradienten während der Sinterphase
Während des Brenn- bzw. Sinterprozesses durchläuft die Schale einen Übergang, der die keramische Bindung stabilisiert. Rissbildungen in dieser Phase werden häufig durch interne Temperaturgradienten verursacht. Ist die Aufheizrate zu hoch, dehnt sich die Außenseite der Schale anders aus oder zieht sich anders zusammen als die Innenseite, wodurch erhebliche Scherspannungen entstehen. Darüber hinaus führen Schwankungen der Schalendichte, die durch eine uneinheitliche Schichtung des feuerfesten Materials verursacht werden, zu einer ungleichmäßigen Sinterschwindung. Dadurch wird die Schale an den Übergängen zwischen unterschiedlichen Dichtebereichen auseinandergezogen.
Belastungsfaktoren während der Gießphase
Wenn geschmolzenes Metall in die Schale eintritt, verursacht es eine Kombination aus intensivem Temperaturschock und mechanischer Krafteinwirkung. Ursachen für Schalenrisse beim Feinguss sind in dieser letzten Phase typischerweise auf folgende Faktoren zurückzuführen: Metallostatischer Druck: Das Gewicht des geschmolzenen Metalls kann den Heißbiegebruchmodul (MOR) der Schale überschreiten, wodurch sich die Wände ausbeulen oder brechen können. Thermischer Schock: Der rasche Temperaturanstieg beim Kontakt mit geschmolzenem Metall kann die Bruchzähigkeit der Keramik sofort überschreiten. Strukturelle Fehlanpassung: Unterschiede in den Wärmeausdehnungskoeffizienten zwischen der Primärschicht und den Stützschichten führen bei der Hitzeeinwirkung während des Gießvorgangs häufig zu Ablösungen oder Rissen.
Wesentliche technische Ursachen für Schalenrisse beim Feinguss
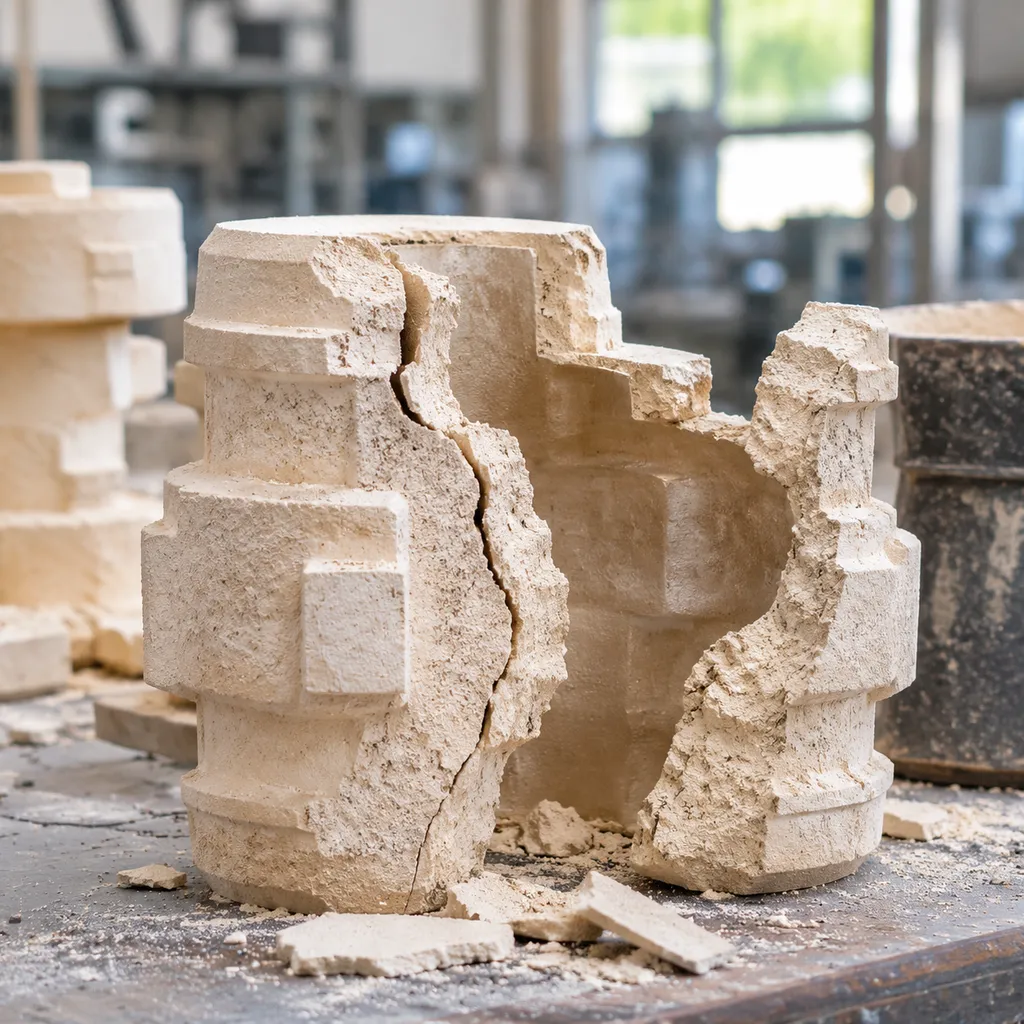
Um die Ursachen für Schalenrisse beim Feinguss zu ermitteln, muss untersucht werden, wie die Eigenschaften der Schlicker, die Trocknungsbedingungen und die Bauteilgeometrie zusammenwirken. Wenn diese Variablen nicht im Gleichgewicht sind, verliert die Keramikform bereits lange vor dem Gießen ihre strukturelle Integrität.
Bindemittelchemie und Kornverteilung des Kieselsols
Das Bindemittel bildet das strukturelle Rückgrat der Form. In unseren Gießereibetrieben bestimmt die Stabilität des Kieselsols die anfängliche Grünfestigkeit und das Hochtemperaturverhalten:
- Schwankungen des Kieselsäuregehalts: Sinkt die Kieselsäurekonzentration unter 30%, wird die Bindung zwischen den Partikeln geschwächt, wodurch die Schale anfällig für sprödes Versagen wird.
- pH-Wert- und Gelierungssteuerung: Kieselsol-Bindemittel werden instabil, wenn die pH-Werte außerhalb des 9,0 bis 10,0 Zeitfenster, was zu vorzeitiger Gelierung, ungleichmäßiger Schlickerverteilung und Mikrorissbildung über die Grundschichten führt.
- Feuerfeststoffbeladung: Ein unausgewogenes Verhältnis von Feuerfestmaterial im Schlicker erzeugt Hohlräume zwischen Quarzglas- oder Zirkonmehlpartikeln. Bei der Optimierung unseres Präzisions-Gusslösung mit Siliziumsol-Prozess, halten wir die Schlickerviskosität exakt konstant, um eine dichte Packung des Feuerfestmaterials sicherzustellen.
Trocknungskinetik, relative Luftfeuchtigkeit und Luftstromausgleich
Unsachgemäße Trocknung ist eine der häufigsten Ursachen für Risse in der Keramikschale beim Feinguss:
- Zu schnelle Oberflächenhautbildung: Ein hoher Luftstrom (>3 m/s) in Verbindung mit einer relativen Luftfeuchtigkeit (RH) unterhalb von 45% trocknet die äußere Schicht zu schnell. Die Oberflächenhaut zieht sich über einem feuchten Untergrund zusammen und erzeugt Zugspannungen, die netzartige Risse verursachen.
- Feuchtigkeitseinschluss: Eine unzureichende Trocknungszeit oder eine relative Luftfeuchtigkeit über 75% bei den Stützschichten schließt freies Wasser ein. Beim Entwachsen im Autoklaven verdampft das eingeschlossene Wasser, dehnt sich schnell aus und sprengt die Schalenwände.
- Temperaturgradienten: Uneinheitliche Umgebungstemperaturen verursachen lokale Unterschiede bei der Schrumpfung über flache Bereiche hinweg.
Bauteilgeometrie, scharfe Radien und Spannungskonzentrationspunkte
Die Bauteilkonstruktion beeinflusst direkt die Verteilung thermischer und mechanischer Spannungen in der Keramikschale:
- Scharfe Innenecken: Ausrundungen unterhalb von R1,5 mm wirken als ausgeprägte Spannungserhöhungen. Das expandierende Modellwachs konzentriert die mechanische Kraft direkt auf diese engen Radien.
- Abrupte Übergänge der Wandstärke: Abrupte Übergänge von dicken zu dünnen Querschnitten führen zu unterschiedlichen Abkühlgeschwindigkeiten und erzeugen dadurch bleibende Schubspannungen in der Keramikmatrix.
- Kernfang: Tiefe, schmale Hohlräume schränken die Abflusswege des Wachses ein und erhöhen dadurch den hydrostatischen Druck während des Schmelzzyklus.
Abstufung der Stuckkorngröße und Versagen der Haftung zwischen den Schichten
Die korrekte Abstufung des Stucksandes gewährleistet eine gleichmäßige Spannungsübertragung über die gesamte Laminatdicke:
- Ungeeignete Reihenfolge der Maschenweiten: Ein abrupter Wechsel von feinem Primärstuck (z. B. 80–120 Mesh) zu groben Trägermaterialien (z. B. 16–30 Mesh) führt zum Versagen der mechanischen Verzahnung und zur Ablösung der Beschichtung.
- Übermäßige Staubansammlung: Ungesiebter Stuck bildet trockene Pulveransammlungen auf nassen Schlickerschichten, wodurch das Eindringen des Bindemittels verhindert wird und Schwächezonen entstehen.
- Übermäßige Entnetzung: Ein unzureichender Gehalt an Netzmittel verhindert, dass Trägerschlicker in die Hohlräume des darunterliegenden Stucks eindringen, wodurch die gesamte Heiß-Biegefestigkeit (MOR) verringert wird.
| Prozessparameter | Fehlermechanismus | Ziel-Betriebsbereich |
|---|---|---|
| Schlicker-pH-Wert | Vorzeitige Gelierung und Sprödigkeit des Bindemittels | 9,2 – 9,8 |
| Relative Luftfeuchtigkeit im Trockenraum (Trägerschichten) | Unvollständige Trocknung des Kerns; Dampf verursacht Risse | 50 % – 60 % |
| Luftströmung im Trockenraum | Ungleichmäßige Oberflächenschrumpfung und Rissbildung | 1,0 – 2,0 m/s |
| Innenradien | Mechanische Spannungskonzentration durch das Wachs | ≥ R2,0 – R3,0 mm |
| Abstufung des Stuckgewebe-Aufbaus | Interlaminare Scherung und Abplatzungen | Stufenweise (100 Mesh → 50 Mesh → 30 Mesh) |
Praxisorientierte technische Lösungen zur Vermeidung von Schalenrissen
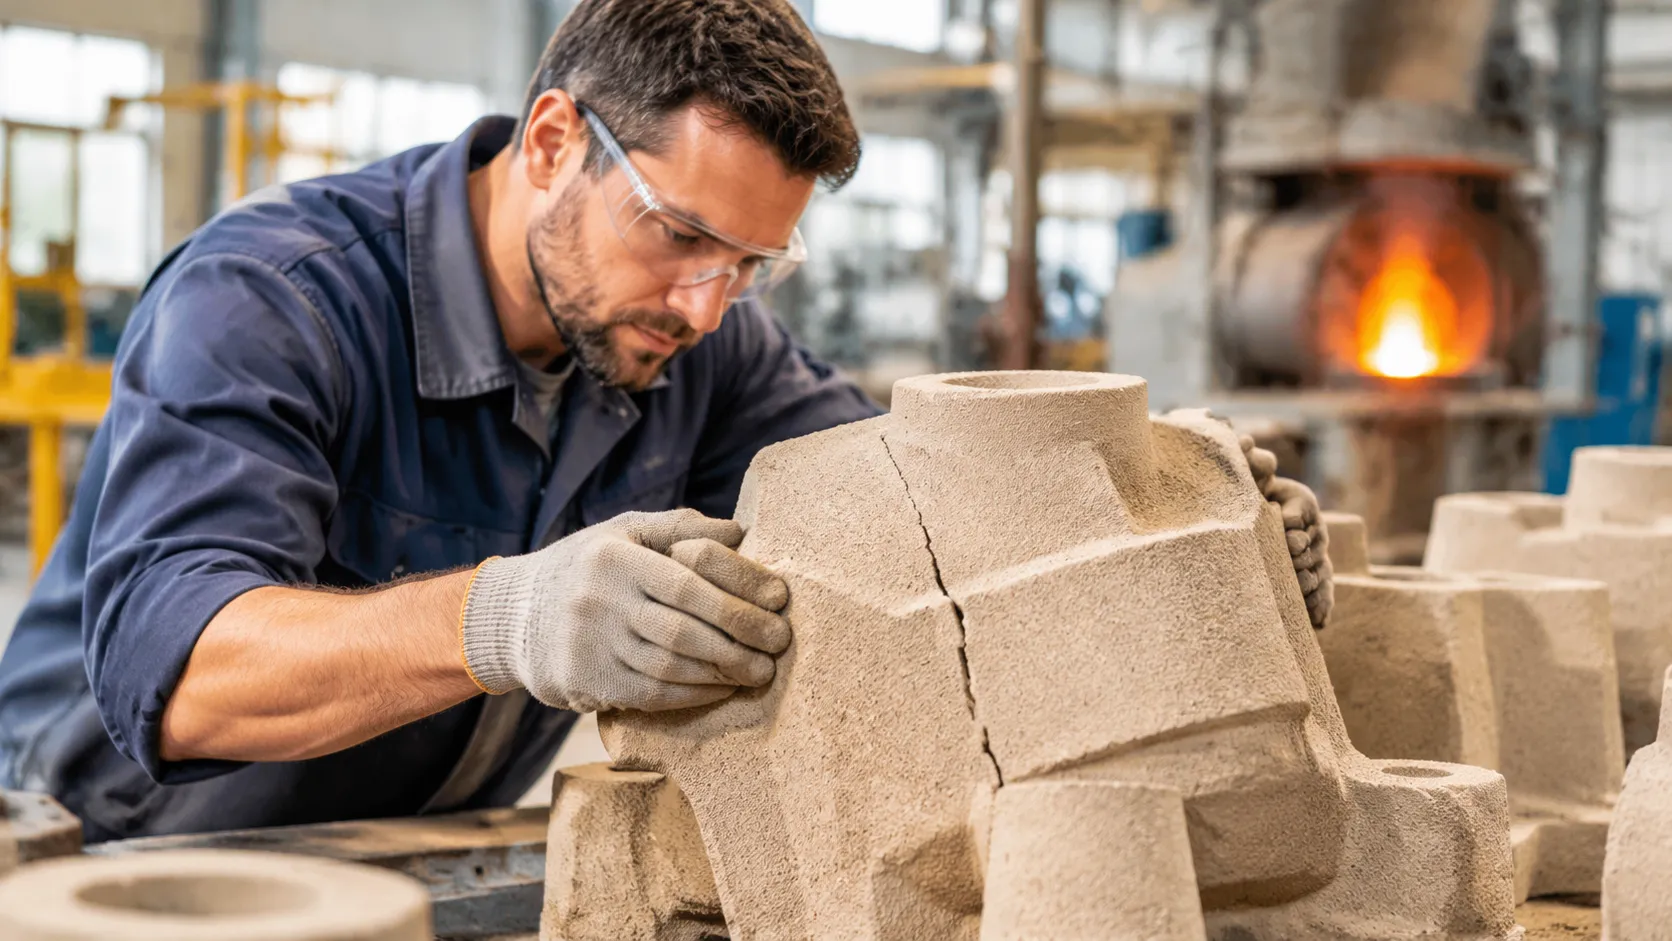
Die Beseitigung der Ursachen von Schalenrissen beim Feinguss erfordert systematische Prozessanpassungen direkt in der Gießerei. Wenn das Versagen der Keramikschale die Ausschussquote erhöht, konzentrieren sich unsere Ingenieure auf drei zentrale Eingriffsbereiche: die Kinetik des Entwachsens, die Bewertung der mechanischen Festigkeit und die strukturelle Verstärkung der Stützschichten.
Optimierung von Autoklav-Entparaffinierungszyklen und Dampf-Druckaufbauraten
Die thermische Ausdehnung des Wachses erfolgt deutlich schneller als die der Keramikschale. Um zu verhindern, dass sich das Modell nach außen ausdehnt und die ungebrannte Keramikschale zum Reißen bringt, muss die äußere Wachsschicht sofort geschmolzen werden.
- Ziel für den schnellen Druckaufbau: Den Kesseldruck auf den Betriebsdruck erhöhen (7 bis 8 bar / 100 bis 115 psi) innerhalb von weniger als 10 Sekunden. Jede Verzögerung ermöglicht eine Wärmeübertragung auf das Modell, bevor die Grenzfläche zur äußeren Schale verflüssigt ist.
- Speicherkapazität des Druckspeichers: Sicherstellen, dass die Dampfspeicher über ein ausreichendes Reservevolumen verfügen. Ein Abfall der anfänglichen Dampfgeschwindigkeit beim Zyklusstart führt unmittelbar zu radialen Spannungsrissen.
- Kalibrierung von Bypass und Abluft: Die Ablassventile während des anfänglichen Druckaufbaus vollständig geschlossen halten und anschließend schnell entlüften, sobald sich die Schmelzgrenze gebildet hat. Die Aufrüstung des Entparaffinierungsautoklavensystems Ihrer Gießerei zur Unterstützung eines automatisierten Dampf-Bypasses verhindert thermische Verzögerungen, die empfindliche Keramikverbunde beschädigen.
Benchmarking von Grenzwerten für die Grünbiegefestigkeit und Heißbiegefestigkeit
Wir überwachen kontinuierlich den Biegefestigkeitsmodul (MOR) über alle Produktionschargen hinweg, um sicherzustellen, dass die Schalen sowohl den mechanischen Belastungen beim Entwachsen im Autoklaven als auch dem Thermoschock beim Metallguss standhalten können.
| Leistungskennzahl | Angestrebter Basisgrenzwert | Primäres Ausfallrisiko bei Unterschreitung des Standards |
|---|---|---|
| Grünbiegefestigkeit (Raumtemperatur) | ≥ 4,5 bis 6,0 MPa | Schalenbruch und Längsrisse während des Entwachsens im Autoklaven |
| Heißbiegefestigkeit (bei 1000 °C gebrannt) | ≥ 8,0 bis 12,0 MPa | Ausbeulungen, Gratbildung und Metallausbrüche unter metallostatischem Druck |
| Schalenpermeabilität | 2,5 bis 4,5 nPerm | Ausdehnung eingeschlossener Gase, die zum Abplatzen der Grundschicht und zu Mikrorissen führt |
Passen Sie den Feststoffgehalt der Schlickermasse und die Bindemittelkonzentrationen wöchentlich an. Sinkt die Grünbiegefestigkeit unter den Basiswert, überprüfen Sie zunächst die Trocknungskurven des Tauchraums, bevor Sie die chemischen Formulierungen des Kerns verändern.
Keramikschalen durch Strukturfasern und optimierte Stützschichten verstärken
Um die strukturelle Widerstandsfähigkeit gegenüber Fehlern beim Feinguss mit dem Wachsausschmelzverfahren zu verbessern, ohne die Wandstärke der Schale drastisch zu erhöhen, verstärken wir die Zwischenschichten und Stützschichten der Tauchschlicker:
- Organische Verstärkungsfasern einarbeiten: Kurze Nylon- oder Polypropylen-Mikrofasern (0,1 % bis 0,3 % des Gewichts) in die sekundären Schlicker und Stützschlicker einmischen. Diese Fasern bilden eine mechanische Verzahnung, die während der Entwachsung Expansionsspannungen absorbiert und anschließend beim Vorwärmbrand rückstandsfrei ausbrennt.
- Abgestufte Anpassung der Stuckkorngröße: Abrupte Übergänge zwischen den Korngrößen vermeiden. Schrittweise von feinem Primärstuck (z. B. Quarzglas mit 80/120 Mesh) über mittleren Stuck (50/100 Mesh) bis hin zu grobem Stützstuck (30/50 oder 16/30 Mesh) übergehen. Eine gleichmäßige Korngrößenabstufung verhindert interlaminare Scherbrüche.
- Gezielte zusätzliche Umhüllungsschichten auftragen: Bei Teilen mit tiefen Vertiefungen oder scharfen Innenkanten manuelle, lokal begrenzte Ausbesserungstauchgänge oder zusätzliche Stützschichten entlang bekannter Spannungskonzentrationsachsen auftragen, um die Nachgiebigkeit der Schale auszugleichen.
Bewährte Verfahren zur Qualitätssicherung in Gießereien und zur Schlickerkontrolle

Die Kontrolle der Schlickereigenschaften und des Raumklimas verhindert strukturelle Schwachstellen, bevor die Keramikschalen den Entwachsungsofen oder die Gießanlage erreichen. Durch strenge Umweltparameter und systematische Prüfschritte während jedes Beschichtungszyklus beseitigen wir die grundlegenden Ursachen für Risse in Keramikschalen beim Feinguss.
Regulierung der Temperatur und relativen Luftfeuchtigkeit im Tauchraum
Unkontrollierte Trocknung verursacht eine unterschiedliche Schrumpfung zwischen Primär- und Stützschichten, was zu Mikrorissen führt. Wir stimmen Luftstrom, relative Luftfeuchtigkeit (RH) und Temperatur aufeinander ab, um eine gleichmäßige Feuchtigkeitsabfuhr bei komplexen Bauteilgeometrien sicherzustellen.
| Prozessvariable | Zielspezifikation | Auswirkungen auf die Integrität der Schale |
|---|---|---|
| Temperatur der Primärschicht | 20 °C – 22 °C (68 °F – 72 °F) | Verhindert die Ausdehnung thermischer Muster und Spannungen in der ersten Beschichtung |
| Luftfeuchtigkeit der Grundierungsschicht | 50 % – 55 % relative Luftfeuchtigkeit | Verlangsamt die anfängliche Trocknung, um Oberflächenrisse zu vermeiden |
| Luftfeuchtigkeit der Deckschicht | 40 % – 45 % relative Luftfeuchtigkeit | Beschleunigt die Gelierung des Bindemittels ohne Hautbildung an der Oberfläche |
| Luftströmungsgeschwindigkeit | 0,5 – 1,5 m/s über den Gestellen | Verhindert Feuchtigkeitsansammlungen in vertieften Geometrien |
| Schlickerviskosität (Zahnbecher Nr. 4) | Alle 4 Stunden geprüft (±1 Sekunde) | Gewährleistet die geplante Schichtdicke und verhindert das Ablösen der Beschichtung |
Durch die Abstimmung des Raumklimas auf strenge Gussqualitätsstandards für zuverlässige Metallteile durch, verhindern unsere Techniker Feuchtigkeitsnester, die sich während nachfolgender Wärmezyklen ausdehnen und aufbrechen.
Standardisierung von Sichtprüfungen und zerstörungsfreien Prüfverfahren (ZfP)
Katastrophale Schalenbrüche während des Gießens sind in der Regel auf unter der Oberfläche liegende Fehler zurückzuführen, die beim Tauchen unentdeckt bleiben. Wir setzen zerstörungsfreie Prüfverfahren (ZfP) ein, um beschädigte Keramikschalen vor dem Metallguss zu erkennen:
- Hochintensive optische Prüfung: Nach dem Trocknen der Grundierung prüfen wir die Schalen unter gezielter LED-Beleuchtung, um Überbrückungen, Hohlräume und Kantenverdünnungen an scharfen Innenradien zu erkennen.
- Akustische Klangprüfung: Durch leichtes Klopfen auf gebrannte Schalen können unsere Mitarbeiter anhand von Klangveränderungen sofort Ablösungen zwischen den Stützschichten erkennen.
- Prüfung mit fluoreszierenden Eindringmitteln: Bei geopferten Prüfschalen aus Produktionschargen mit hoher Belastung führen wir gezielte Eindringprüfungen durch, um mikroskopisch kleine Rissverläufe im Bereich massiver Wachsverbindungen aufzuspüren.
- Visuelle Prüfungen vor dem Gießen: Unmittelbar nach dem Vorwärmen und Brennen prüfen wir die Schalen und sortieren alle Formen mit thermischen Spannungsrissen aus, bevor sie den Gießbereich erreichen.
Häufig gestellte Fragen zu Rissen in Keramikschalen beim Feinguss
Warum bekommt eine Keramikschale beim Entwachsen im Autoklaven Risse?
Die Hauptursache ist die unterschiedliche volumetrische Wärmeausdehnung von Modellwachs und feuerfester Schale. Wachs dehnt sich bei Wärmeeinwirkung nahezu zehnmal stärker aus als Keramik. Wenn Ihr Autoklav den Dampfdruck nicht schnell genug aufbaut, dringt die Wärme in das Wachsmodell ein, bevor die dünne Oberflächenschicht aufschmelzen und entweichen kann. Das sich ausdehnende Wachs erzeugt enorme Umfangsspannungen, die zu Rissen in der ungebrannten Schale entlang der Formtrennfugen und an scharfkantigen Geometrien führen.
Um diesen Fehler zu verhindern, setzen wir die folgenden betrieblichen Richtwerte um: Druckaufbaugeschwindigkeit: Bringen Sie den Autoklaven innerhalb von8 bis 10 Sekundenauf den vollen Betriebsdruck ( 8 bis 10 bar. ). Dadurch schmilzt die Grenzschicht des Wachses schnell und es entsteht ausreichend Expansionsraum. Optimierung der Grünfestigkeit: Halten Sie ein gleichbleibendes Verhältnis von feuerfester Masse zu Schlicker sowie einen ausreichenden Feststoffgehalt des Bindemittels aufrecht, um ein ausreichendes ungebranntes Grün-Biegebruchmodul (MOR) sicherzustellen. Entlüftungsmerkmale: Fügen Sie Entlüftungsbohrungen oder Wachsentlüftungen an massiven Bereichen hinzu, um den lokalen hydrostatischen Druck zu verringern.
Wie berechnen Sie die optimale Trocknungszeit zwischen den Schlickerschichten?
Wir verlassen uns niemals auf willkürliche Zeitpläne, da Schwankungen der relativen Luftfeuchtigkeit (RH) und der Temperatur direkt die Verdunstungskinetik beeinflussen. Stattdessen bestimmen wir den Abschluss der Trocknung anhand des Restfeuchtigkeitsverlusts und kontrollierter Umgebungsparameter:
- Überwachung des Gewichtsverlusts: Eine Tauchschicht ist erst dann bereit für den nächsten Auftrag, wenn sie 90 % bis 95 % ihrer freien Feuchtigkeit abgegeben hat. Durch die Überwachung des Probengewichts an der Trocknungslinie lässt sich ein exakter Schwellenwert bestimmen.
- Kontrolle der Klimaparameter: Halten Sie die Bedingungen im Trockenraum bei 20 °C bis 25 °C, die relative Luftfeuchtigkeit bei 50 % bis 60 %, und die laminare Luftströmung bei 1,5 bis 3,0 m/s.
- Automatisierungskonsistenz: Das Durchführen von Bauteilen durch eine automatische Schalenbeschichtungsanlage für den Feinguss verhindert eine ungleichmäßige Trocknung der Beschichtung, indem konstante Verweilzeiten und ein gleichmäßiger Luftstrom bei jedem Cluster gewährleistet werden.
Unzureichend getrocknete Innenschichten behalten Wasser zurück, das beim Autoklav-Entwachsen kocht und explosionsartig verdampft. Übermäßig getrocknete Schichten hingegen weisen eine schlechte Haftung zwischen den einzelnen Beschichtungslagen auf. Beide Faktoren sind häufige Ursachen für Risse in Keramikschalen beim Feinguss.
Beeinflusst die Permeabilität der Keramikschale direkt das Rissrisiko?
Ja. Die Permeabilität der Schale bestimmt unmittelbar, wie schnell sich ausdehnende Gase sowohl beim Entwachsen als auch beim Gießen entweichen können.
Wenn geschmolzenes Metall auf die Form trifft, verdampfen verbleibende flüchtige Verbindungen sofort. Ist die Keramikmatrix aufgrund eines zu hohen Anteils an feinem Mehl oder einer ungeeigneten Schlickerzusammensetzung zu dicht, steigt der Innengasdruck schlagartig an. Zusammen mit dem metallostatischen Druck und den thermischen Schockbelastungen führt dieses eingeschlossene Gas zum Bruch der Formwände, wodurch Metallaustritte und Ausschussgussteile entstehen.
Unsere Techniker optimieren die Permeabilität, ohne die Heißbiegefestigkeit (Hot MOR) zu beeinträchtigen, indem sie die Korngrößen der feuerfesten Materialien gezielt steuern: Verteilung des Stuckmaterials: Verwenden Sie gröberes, gut abgestuftes Stuckmaterial in den Stützschichten, um ein miteinander verbundenes Porennetzwerk aufzubauen. Organische Ausbrennzusätze: Fügen Sie den Zwischenschichten temporäre polymere Ausbrennfasern hinzu, die nach dem Brennvorgang Mikrokanäle hinterlassen. Bindemittelkontrolle: Vermeiden Sie übermäßig konzentrierte kolloidale Kieselsäuremischungen, die die Oberfläche der Keramikschale versiegeln und die Luftabfuhr während des Gießvorgangs behindern.



 German
 English
 Russian