

6 ноября 2026 года
Сравнение литья по выплавляемым моделям, литья под давлением и литья в песчаные формы: оборудование для мелкосерийного литья по выплавляемым моделям для эффективного и точного производства

Основные различия между литьём по выплавляемым моделям, литьём под давлением и литьём в песчаные формы
Выбор подходящего метода литья металлов требует учёта сложности деталей, объёма производства и металлургических требований. Каждый процесс имеет свои преимущества и компромиссы с точки зрения качества поверхности, точности размеров и первоначальных инвестиций.
Сравнение производительности и технологических возможностей
| Особенность | Инвестиционное литье | Литье под давлением | Песчаное литье |
|---|---|---|---|
| Поверхностная отделка (Ra) | 0,8–3,2 мкм | 0,4–1,6 мкм | 6,3–25 мкм |
| Толерантность | Высокая точность | Замечательно | Низкая/стандартная |
| Сложность | Чрезвычайно высокая | Умеренная до высокой | Низкая до умеренной |
| Диапазон сплавов | Чёрные и цветные металлы | Цветные металлы | Практически все металлы |
| Стоимость оснастки | Умеренный | Очень высокий | Низкая |
Характеристики методов
- Литье по выплавляемым моделям (инвестиционное): Известно тем, что позволяет изготавливать детали, близкие к окончательной форме, с превосходным качеством поверхности и высокой точностью размеров. Метод отличается высокой универсальностью и подходит для нержавеющей стали, суперсплавов и бронзы, что делает его оптимальным выбором для изготовления деталей сложной геометрии небольшими и средними партиями.
- Литье под давлением: Процесс литья под высоким давлением обеспечивает короткий производственный цикл и высокую точность размеров. Однако высокая стоимость оснастки из закалённой стали делает его экономически невыгодным для мелкосерийного производства. Метод в основном ограничен цветными сплавами, такими как алюминий и цинк.
- Песочная литье: Наиболее экономически эффективное решение для изготовления крупных деталей простой формы или прототипов в единичном экземпляре. Хотя этот метод подходит практически для любых сплавов, он обеспечивает шероховатую поверхность, поэтому для достижения окончательных технических характеристик часто требуется значительная дополнительная механическая обработка.
Экономические аспекты мелкосерийного производства
При оценке Литьё по выплавляемым моделям в сравнении с литьём под давлением и литьём в песчаные формы / оборудование для мелкосерийного литья по выплавляемым моделям, Основным фактором является точка безубыточности. Литьё в песчаные формы требует минимальных первоначальных вложений в оснастку, но сопровождается более высокими затратами на рабочую силу и отделку каждой детали. Литьё под давлением требует значительных первоначальных инвестиций в пресс-формы, поэтому для окупаемости затрат необходимы длительные производственные серии. Литьё по выплавляемым моделям занимает оптимальную нишу для инженеров, позволяя производить сложные высококачественные компоненты без огромных затрат на оснастку, характерных для литья под давлением, и без значительного объёма финишной обработки, необходимого при литье в песчаные формы.
Почему литьё в песчаные формы плохо подходит для мелкосерийного производства деталей с высокой степенью детализации
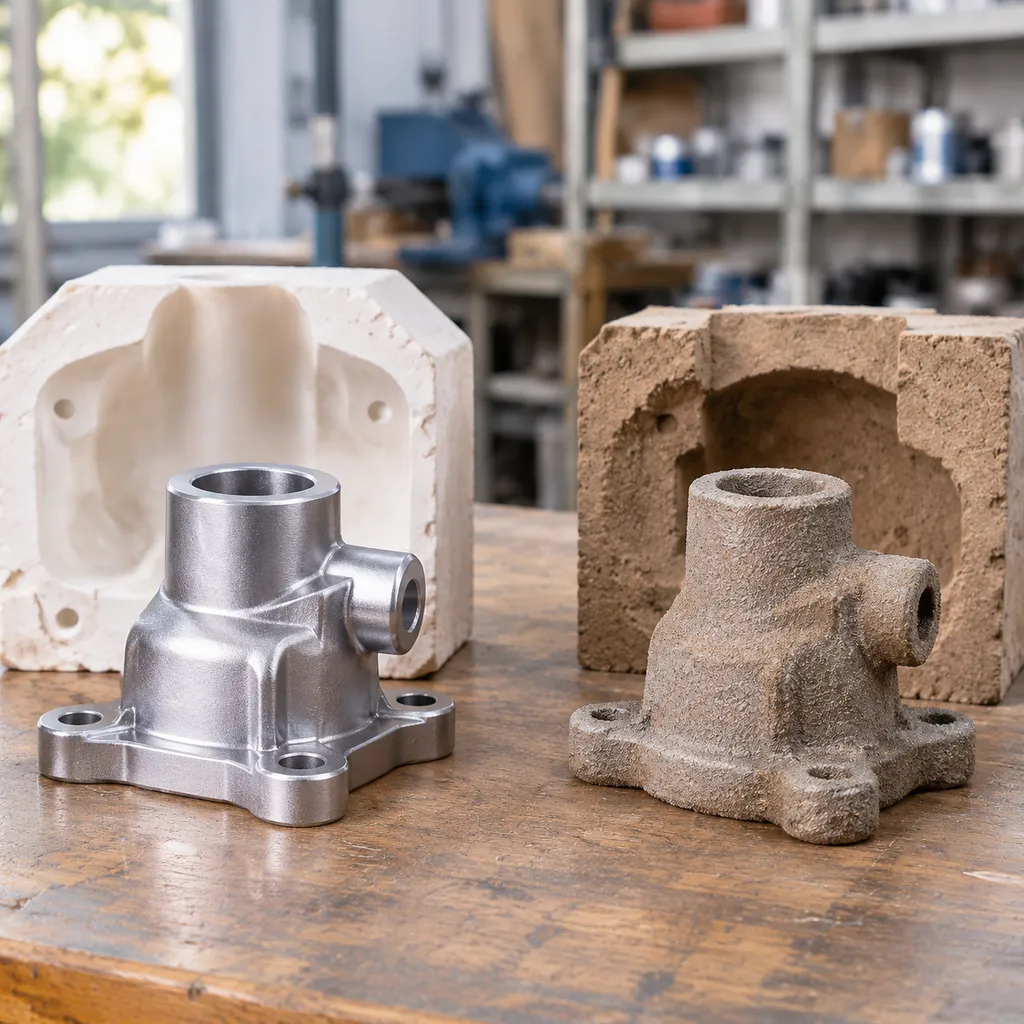
Хотя литьё в песчаные формы хорошо подходит для изготовления массивных чугунных блоков и деталей простой геометрии, при производстве небольших партий сложных компонентов с множеством мелких элементов возникают серьёзные трудности. Сравнение литья в песчаные формы с точными методами, такими как литьё по выплавляемым моделям и литьё под высоким давлением, выявляет очевидные технологические и экономические компромиссы непосредственно на производстве.
Шероховатая поверхность требует дополнительной обработки на станках с ЧПУ
Литьё в песчаные формы естественным образом приводит к образованию шероховатой поверхности, обычно с параметром Ra от 12,5 до 25 мкм (от 500 до 1000 мкдюймов RMS). Поскольку зёрна песка оставляют отпечатки непосредственно на металле, уплотнительные поверхности, отверстия с точными посадками и монтажные плоскости требуют значительных припусков на механическую обработку (часто от 3 до 6 мм дополнительного материала). Повторная установка деталей на станках с ЧПУ увеличивает общее время производственного цикла, а обработка литой корки приводит к быстрому износу режущих пластин. Как подробно описано в нашем Руководство по песочной литью: прецизионные материалы и обработка на станках с ЧПУ, При мелкосерийном производстве удаление неровностей с литых поверхностей зачастую обходится дороже самого процесса литья.
Ограничения по минимальной толщине стенок и сложности, связанные с углами уклона
Песчаные формы разрушаются или не заполняются должным образом при попытке отлить тонкие и сложные поперечные сечения: Ограничения по толщине стенок: Получение качественных стенок толщиной менее 3–4 мм (0,120 дюйма) методом литья в песчаные формы затруднительно без недоливов и холодных спаев, тогда как высокоточное литьё по выплавляемым моделям позволяет регулярно получать стенки толщиной 1,5 мм. Обязательные литейные уклоны: Жёсткие песчаные модели требуют литейного уклона от 1° до 3°, чтобы оснастку можно было извлечь без повреждения стенок формы. Удаление этих уклонов требует дополнительной механической обработки или вынуждает идти на компромиссы в конструкции, изменяя исходную геометрию CAD-модели.
Высокие трудозатраты при изготовлении деталей сложной геометрии
При небольших производственных партиях от 20 до 200 деталей трудозатраты на литьё в песчаные формы быстро возрастают: Сборка стержней и подготовка форм: Установка хрупких песчаных стержней для формирования внутренних полостей требует квалифицированного ручного труда при каждой отдельной заливке. Трудоёмкая зачистка отливок: Облой по линии разъёма, массивные прибыли и крупные литниковые каналы требуют значительного объёма ручной шлифовки и обрезки. Уровень брака: Дефекты в виде включений, возникающие из-за попадания вымываемого песка в литниковую систему, приводят к высокому проценту брака при окончательной механической обработке, снижая рентабельность заказов небольшого объёма.
Высокие затраты на оснастку при литье под давлением в условиях мелкосерийного производства

При сравнении Литьё по выплавляемым моделям vs литьё под давлением / vs литьё в песчаные формы, Литьё под давлением выглядит весьма привлекательным вариантом с точки зрения высокой скорости производства. Однако при небольших объёмах выпуска оно превращается в серьёзную финансовую ловушку. Мы регулярно сталкиваемся с ситуациями, когда инженеры пытаются использовать литьё под высоким давлением для небольших производственных партий, в результате чего бюджет исчерпывается ещё до изготовления первой отливки.
Оснастка из закалённой стали уничтожает рентабельность мелкосерийного производства
Для литья под давлением требуются массивные пресс-формы из закалённой стали, изготовленные из высококачественных инструментальных сталей, способных выдерживать огромное давление впрыска.
- Непомерные первоначальные капиталовложения: Стоимость оснастки для одной полости пресс-формы обычно начинается от десятков тысяч долларов.
- Чрезмерная амортизация на единицу продукции: Распределение стоимости пресс-формы в размере 30 000 долларов на 100 или 500 изделий приводит к непосильному увеличению себестоимости каждой единицы продукции.
- Высокая стоимость модификаций: Любое изменение конструкции требует дорогостоящей повторной обработки на станках с ЧПУ либо полной утилизации пресс-формы.
В условиях сравнения литья под давлением и литья по выплавляемым моделям литьё по выплавляемым моделям полностью исключает такие значительные затраты на изготовление жёсткой оснастки благодаря использованию недорогих форм или непосредственно напечатанных моделей.
Чрезмерно длительные сроки изготовления первых прототипов
Если вам нужны металлические детали в кратчайшие сроки, литьё под давлением вам не подходит. Проектирование, изготовление, термообработка и проверка пресс-форм высокого давления обычно занимают от 8 до 16 недель. Ожидание в течение нескольких месяцев ради получения первого образца неприемлемо, если функциональные испытания необходимо провести уже на следующей неделе. Если при проверке совместимости обнаруживается ошибка в конструкции, весь цикл изготовления оснастки приходится начинать заново.
Ограничения по сплавам: невозможность использования чёрных металлов
Литьё под давлением практически ограничено цветными сплавами с низкой температурой плавления, преимущественно алюминием, цинком и магнием. Термический удар и экстремально высокие температуры при заливке чёрных металлов быстро разрушают закалённые стальные пресс-формы.
Если вашему компоненту необходимы высокая конструкционная прочность, износостойкость или устойчивость к высоким рабочим температурам, например при использовании прочных литье 4340 стали или нержавеющих марок стали, литьё под давлением физически не подходит. Литьё по выплавляемым моделям позволяет работать с такими требовательными чёрными и специальными сплавами без проблем, связанных с разрушением формы.
Почему оборудование для литья по выплавляемым моделям малыми партиями оптимально для небольших серий
При сравнении Литьё по выплавляемым моделям vs литьё под давлением / vs литьё в песчаные формы, Производство небольшими партиями традиционно было дорогостоящей проблемой. Литьё под давлением требует первоначальных вложений в металлическую оснастку в размере десятков тысяч долларов, тогда как литьё в песчаные формы обеспечивает шероховатую поверхность и низкую точность размеров, требующие длительной последующей обработки на станках с ЧПУ.
Внедрение специализированных оборудование для литья по выплавляемым моделям малыми партиями позволяет устранить этот разрыв, обеспечивая нас точными металлическими деталями при значительно меньших затратах на подготовку производства.
Отказ от дорогостоящей металлической оснастки благодаря шаблонам, напечатанным на 3D-принтере
Изготовление специализированных литьевых пресс-форм для партии из 50 или 200 деталей уничтожает вашу прибыль ещё до первой заливки. Мы устраняем это узкое место, используя восковые модели, напечатанные на 3D-принтере, для ускоренного литья по выплавляемым моделям что позволяет полностью отказаться от металлической оснастки.
- Нулевые затраты на изготовление пресс-форм: Отправьте файл САПР напрямую на SLA- или DLP-принтер, используя выжигаемую смолу или воск.
- Мгновенное изготовление моделей: Изготавливайте десятки сложных моделей за одну ночь вместо того, чтобы ждать изготовления оснастки от шести до десяти недель.
- Прямое выжигание: Современные модельные смолы полностью выгорают в стандартных печах для выжигания, не расширяясь и не вызывая растрескивания керамической оболочки.
Изготовление сложных тонкостенных деталей окончательной формы без литейных уклонов
Как литьё под давлением, так и литьё в песчаные формы требуют проектировать детали с учётом ограничений, связанных с извлечением из формы. Поскольку при литье по выплавляемым моделям используется одноразовая керамическая оболочка, которую разбивают после охлаждения, вы можете отказаться от этих конструктивных ограничений:
- Литейные уклоны не требуются: Отливайте прямые вертикальные стенки, глубокие глухие отверстия и обратные конусности, которые невозможно извлечь из жёсткой формы.
- Возможность изготовления тонкостенных деталей: Заполняйте сложные поперечные сечения толщиной до 1,5 мм и менее с помощью вакуумного литья без образования холодных спаев.
- Геометрия, полностью соответствующая конечной форме: Отливайте резьбу, внутренние каналы и логотипы с острыми контурами непосредственно в детали, исключая необходимость дополнительной механической обработки.
Быстрая доработка конструкции для партий от 10 до 500 изделий
Диапазон от 10 до 500 изделий — это настоящая проблемная зона для традиционных литейных производств. Благодаря гибкому собственному производству методом литья по выплавляемым моделям вы можете реализовывать изменения конструкции за считаные дни, а не месяцы:
| Фактор производства | Высоконапорное литье под давлением | Песчаное литье | Мелкосерийное литьё по выплавляемым моделям |
|---|---|---|---|
| Модификация оснастки | Дорогостоящая переделка или полное изготовление заново | Требуется доработка модели | Обновите файл CAD и повторно распечатайте модель |
| Срок изготовления первой детали | 8–16 недель | 2–4 недели | 3–5 дней |
| Сложность детали | Высокий (требуется извлечение из пресс-формы) | Низко–средний | Неограниченный (процесс литья по выплавляемым моделям) |
| Оптимальный размер партии | более 5 000 единиц | 1–50 черновых изделий | 10–500 высокоточных изделий |
Если заказ на изменение конструкции поступает после изготовления двадцатой партии, мы просто вносим изменения в 3D-модель, печатаем новые модели и уже на следующей смене отливаем обновлённые детали.
Необходимое оборудование для мелкосерийного литья по выплавляемым моделям
Для создания гибкого литейного участка необходимы подходящая производственная площадь, модульное оборудование и контроль технологических процессов. При оценке Литьё по выплавляемым моделям в сравнении с литьём под давлением и литьём в песчаные формы / оборудование для мелкосерийного литья по выплавляемым моделям, высокоточное оборудование для литья по выплавляемым моделям обеспечивает непревзойдённую свободу в создании сложной геометрии без чрезмерных капитальных затрат. Ниже представлено основное оборудование, которое мы используем для чистого и эффективного выполнения мелкосерийных плавок.
Изготовление моделей: инжекционные машины для воска и 3D-принтеры SLA/DLP
Каждая литая деталь начинается с изготовления точной расходуемой модели. Для повторяющихся небольших серий объёмом от 50 до 500 изделий настольные инжекционные машины для воска обеспечивают стабильное качество восковых моделей с использованием экономичной мягкой оснастки из алюминия.
При изготовлении единичных прототипов или быстрой доработке конструкции мы полностью отказываемся от использования жёсткой оснастки, применяя 3D-принтеры SLA/DLP с литейной фотополимерной смолой. Такие фотополимерные модели выгорают без образования зольного остатка, позволяя перейти непосредственно от CAD-модели к нанесению керамической суспензии на модель всего за несколько часов.
Изготовление керамических оболочковых форм: смесители суспензии и установки для нанесения песка в псевдоожиженном слое
Стабильность суспензии и равномерность нанесения огнеупорного песка имеют решающее значение для предотвращения растрескивания оболочки при термическом ударе. Непрерывные смесители суспензий: Прочные вращающиеся резервуары обеспечивают постоянное перемешивание огнеупорных порошков (циркона или плавленого кварца) и связующих на основе коллоидного кремнезёма, предотвращая оседание частиц и захват воздуха. Псевдоожиженные песчаные ванны: Используя пневматическую подачу воздуха под низким давлением для взвешивания огнеупорных песков, эти установки позволяют равномерно наносить покрытие на сложные восковые модели, не повреждая мелкие элементы и хрупкие восковые литниковые каналы.
Подготовка форм: автоклавы для удаления воска и печи для выжигания
Извлечение модели без разрушения необожжённой керамической оболочки требует быстрой передачи тепла. Автоклавы для удаления воска паром создают давление и расплавляют основную массу воска за считаные минуты, прежде чем он успевает расшириться и вызвать растрескивание стенок оболочки.
После удаления воска оболочки помещаются в высокотемпературные печи для выжигания. Мы подвергаем формы контролируемому нагреву с постепенным повышением температуры до 1 000 °C с использованием промышленного Печь для обжига керамических оболочек при литье стали и сплавов по выплавляемым моделям для выжигания любых оставшихся углеродистых остатков и полного спекания керамической связки перед заливкой.
Плавка и заливка: вакуумные индукционные плавильные печи и центробежные литейные машины
Заключительный этап заливки требует точного контроля температуры и атмосферы: Вакуумные индукционные плавильные печи (VIM): Необходимы для нержавеющих сталей, чувствительных к условиям заливки, суперсплавов на основе никеля и химически активных металлов. Плавка в вакууме или под защитным слоем инертного аргона предотвращает окисление расплава, образование газовой пористости и включение шлака. Центробежные литейные машины: При изготовлении тонкостенных изделий и деталей с микроскопическими элементами центробежная сила обеспечивает проникновение расплавленного сплава вглубь полости формы значительно надёжнее, чем обычная гравитационная заливка. Это позволяет получать чрезвычайно чёткие кромки и высокую структурную прочность отливок.
Сравнение стоимости и сроков производства для 100 деталей
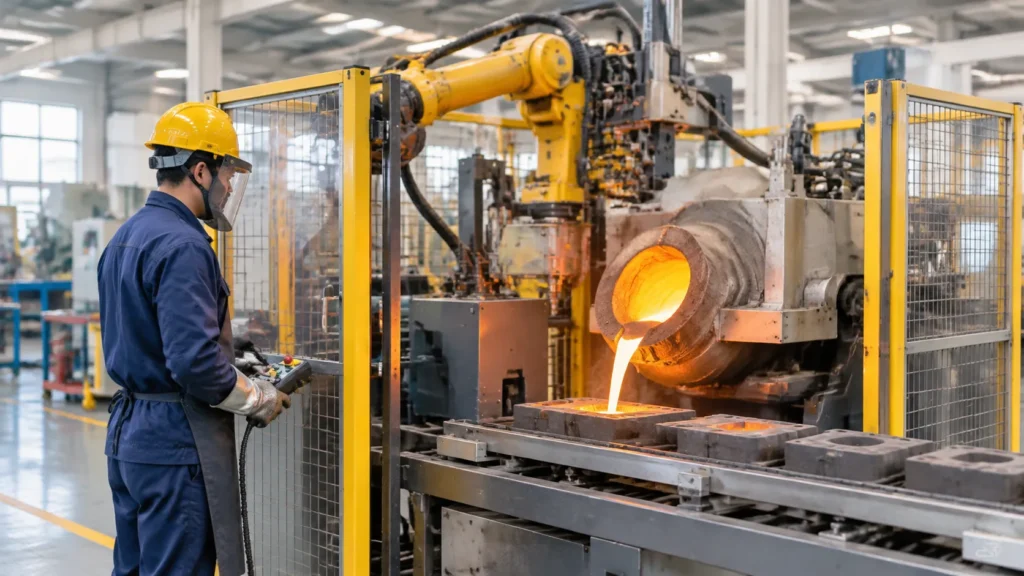
При оценке мелкосерийного производства 100 деталей экономика существенно меняется в зависимости от выбранного метода изготовления. Для небольших объёмов литьё по выплавляемым моделям часто обеспечивает наилучший баланс между высоким качеством поверхности и общей стоимостью, особенно если необходимо избежать высоких первоначальных затрат на литьё под давлением.
Сравнительная экономическая таблица (100 единиц)
| Фактор | Песчаное литье | Инвестиционное литье | Литье под давлением |
|---|---|---|---|
| Начальная оснастка | Низкая | Низкая до умеренной | Очень высокий |
| Срок исполнения | Быстро | Умеренный | Медленно |
| Вторичная обработка | Высокая | Низкая | Низкая |
| Стоимость одной детали | Умеренный | Конкурентоспособная | Высокая (при амортизации) |
Анализ ключевых факторов
- Первоначальные затраты на подготовку: Литьё в песчаные формы требует минимальных инвестиций в оснастку, но зачастую характеризуется более высокой стоимостью одной детали из-за необходимости обширной последующей обработки. Литьё под давлением редко оказывается рентабельным при партии в 100 изделий, поскольку огромные затраты на изготовление штампов из закалённой стали невозможно эффективно распределить на такое небольшое количество деталей.
- Производственная эффективность: Оборудование для литья по выплавляемым моделям в условиях мелкосерийного производства обеспечивает гибкость и высокую скорость изготовления. Использование моделей, напечатанных на 3D-принтере, позволяет отказаться от дорогостоящих металлических пресс-форм, эффективно устраняя разрыв между прототипированием и полномасштабным производством.
- Вторичная отделка: Возможность получения деталей практически окончательной формы при литье по выплавляемым моделям означает, что изделия выходят из керамической оболочки с размерами, близкими к конечным. Это значительно сокращает время и затраты на обработку на станках с ЧПУ или ручное шлифование, которые обычно необходимы для устранения шероховатостей поверхности, характерных для литья в песчаные формы.
Для проектов, в которых точность размеров и качество поверхности являются обязательными требованиями, сравнение стоимости и материалов при литье под давлением и литье по выплавляемым моделям Подчёркивает, почему литьё по выплавляемым моделям остаётся стандартом для мелко- и среднесерийного производства.
Организация собственного участка для мелкосерийного литья

Перенос литейных операций на собственное производство обеспечивает полный контроль над графиком. Если сравнить Литьё по выплавляемым моделям в сравнении с литьём под давлением и литьём в песчаные формы / оборудование для мелкосерийного литья по выплавляемым моделям, участок литья по выплавляемым моделям обеспечивает максимальную точность при минимальной занимаемой площади. Для создания функционального модульного участка необходимо тщательно спланировать размещение оборудования, предусмотреть отдельные инженерные коммуникации и обеспечить строгий контроль условий окружающей среды.
Требования к производственной площади и электроснабжению
Для мелкосерийного производства не требуется огромная литейная площадка. Специализированный участок площадью от 400 до 800 кв. футов позволяет удобно разместить полный цикл литья по выплавляемым моделям:
| Участок | Рекомендуемая площадь | Требования к электропитанию и инженерным коммуникациям |
|---|---|---|
| Подготовка моделей и 3D-печать | 80–120 кв. футов. | Однофазное электропитание 110 В / 220 В, чистый сжатый воздух |
| Нанесение керамической оболочки и сушка | 100–150 кв. футов. | 220 В, однофазное питание, непрерывный климат-контроль |
| Печь для удаления воска и выжигания форм | 80–100 кв. футов. | 220 В / 480 В, трёхфазное питание или природный газ / пропан |
| Станция плавки и литья | 120–150 кв. футов. | 480 В, трёхфазное питание (15–30 кВт для индукционных плавильных установок), контур охлаждения водой |
| Выбивка форм и отрезка литников | 60–80 кв. футов. | 220 В, сжатый воздух с высокой производительностью для пневматических инструментов |
Вытяжная вентиляция и помещения с контролируемой сушкой оболочковых форм
Слои керамической суспензии требуют равномерной сушки, чтобы предотвратить прорыв формы при заливке. Понимание процесс литья по глиняному оболочному инвестиционному слою и его преимущества поможет точно настроить параметры воздушного потока и влажности для обеспечения стабильной прочности формы.
- Условия в помещении для изготовления оболочковых форм: Поддерживайте температуру на уровне 68–72 °F (20–22 °C) при относительной влажности от 45% до 55%. Постоянная циркуляция воздуха ускоряет сушку слоёв, не вызывая растрескивания хрупких восковых моделей.
- Вытяжка при выжигании и плавке: Установите отдельный вытяжной зонт с местной вытяжной вентиляцией, способной удалять пары сгорающего воска и металлические испарения. Никогда не подключайте печь для выжигания воска к общей вентиляционной системе цеха.
Средства индивидуальной защиты и безопасное обращение с расплавленным металлом
Расплавленный металл не прощает ошибок. Каждый оператор в зоне литья должен надеть соответствующие средства индивидуальной защиты перед началом плавки:
- Средства индивидуальной защиты для литейного производства: Защитные щитки для всего лица с прозрачной поверхностью и защитой от инфракрасного излучения, литейные фартуки из расщеплённой коровьей кожи с алюминизированным покрытием, нижняя одежда из шерсти и кожаные ботинки с алюминизированными накладками на голени.
- Обращение с инструментами: Перед предварительным нагревом проверьте графитовые тигли и усиленные литейные клещи на наличие даже мельчайших трещин.
- Удаление влаги: Следите за тем, чтобы весь загружаемый металлический материал, литниковые системы из металлолома и штанги для снятия шлака были абсолютно сухими. Предварительно нагревайте каждую металлическую деталь на площадке печи, чтобы предотвратить взрывные выбросы пара при загрузке материала в ванну с расплавом.
Часто задаваемые вопросы
Дешевле ли литьё по выплавляемым моделям, чем литьё в песчаные формы, при небольших объёмах производства?
Да, особенно при работе со сложной геометрией или жёсткими допусками. Хотя литьё в песчаные формы требует меньших первоначальных затрат на изготовление опок, шероховатая поверхность отливок и необходимость соблюдения углов уклона требуют значительного объёма дополнительной обработки на станках с ЧПУ. При оценке Литьё по выплавляемым моделям в сравнении с литьём под давлением и литьём в песчаные формы / оборудование для мелкосерийного литья по выплавляемым моделям, общей стоимости готового изделия с учётом доставки и всех производственных затрат преимущество оказывается на стороне литья по выплавляемым моделям. Используя модели, напечатанные на 3D-принтере, можно обойтись без дорогостоящей оснастки и получать детали практически окончательной формы непосредственно из формы. Чтобы лучше понять прямые производственные компромиссы, ознакомьтесь с преимущества литья по выплавляемым моделям по сравнению с зелёным песком данными о проценте брака и трудозатратах на механическую обработку.
Может ли оборудование для литья по выплавляемым моделям небольшими партиями плавить сталь и титан?
Да. Современные оборудование для литья по выплавляемым моделям малыми партиями установки в сочетании с компактной индукционной плавильной системой легко справляются с нержавеющей сталью, углеродистой сталью и жаропрочными суперсплавами на основе никеля. Для реакционноспособных металлов, таких как титан, требуется специальная вакуумная индукционная плавильная установка с холодным тиглем, предотвращающая окисление и загрязнение межузельными примесями. Для стандартной плавки чёрных металлов достаточно индукционных катушек соответствующей мощности и тиглей из огнеупорных материалов, подобранных с учётом характеристик целевого металла.
Как быстро можно перейти от проектирования в CAD до получения готовой металлической отливки?
От цифрового CAD-файла до заливки и получения готовой металлической детали можно пройти всего за 48–72 часа:
- День 1: Напечатайте выплавляемые модели из литейной фотополимерной смолы или воска на 3D-принтере, очистите их и выполните отверждение.
- День 2: Соберите модели в литниковое дерево, нанесите несколько слоёв суспензии с помощью смесителей шликера и установок с псевдоожиженным слоем, затем высушите керамическую оболочку.
- День 3: Удалите воск в печи для быстрого выжигания, предварительно нагрейте керамическую форму, расплавьте шихту и залейте сплав.
Сравните этот срок выполнения со стандартными 8–12 неделями, необходимыми для механической обработки закалённой стали при изготовлении оснастки для литья под давлением.
Какое минимальное оборудование необходимо для организации собственного литейного производства?
Чтобы организовать полноценный участок мелкосерийного производства без значительных капитальных вложений, в первую очередь приобретите следующие пять основных видов оборудования:
- Оборудование для изготовления моделей: Промышленный SLA/DLP 3D-принтер для изготовления выжигаемых полимерных моделей методом прямой заливки или компактный настольный инжектор для воска.
- Участок нанесения керамической оболочки: Моторизованный барабанный смеситель суспензии и ручная установка либо установка с псевдоожиженным слоем песка для его равномерного нанесения.
- Печь для выжигания: Электрическая программируемая печь для выжигания керамических форм, способная нагреваться до 1000–1100 °C для удаления воска и обжига форм.
- Система плавления: Компактная модульная индукционная плавильная печь, подобранная с учётом массы одной плавки.
- Оборудование для финишной обработки: Пневматический молоток для выбивки литейных форм и стандартная камера для абразивной дробеструйной обработки.


 Russian
 English
 German