

6 ноября 2026 года
Откройте для себя надежное оборудование для литья по выплавляемым моделям небольшими партиями, обеспечивающее точное, гибкое и эффективное производство металлических отливок
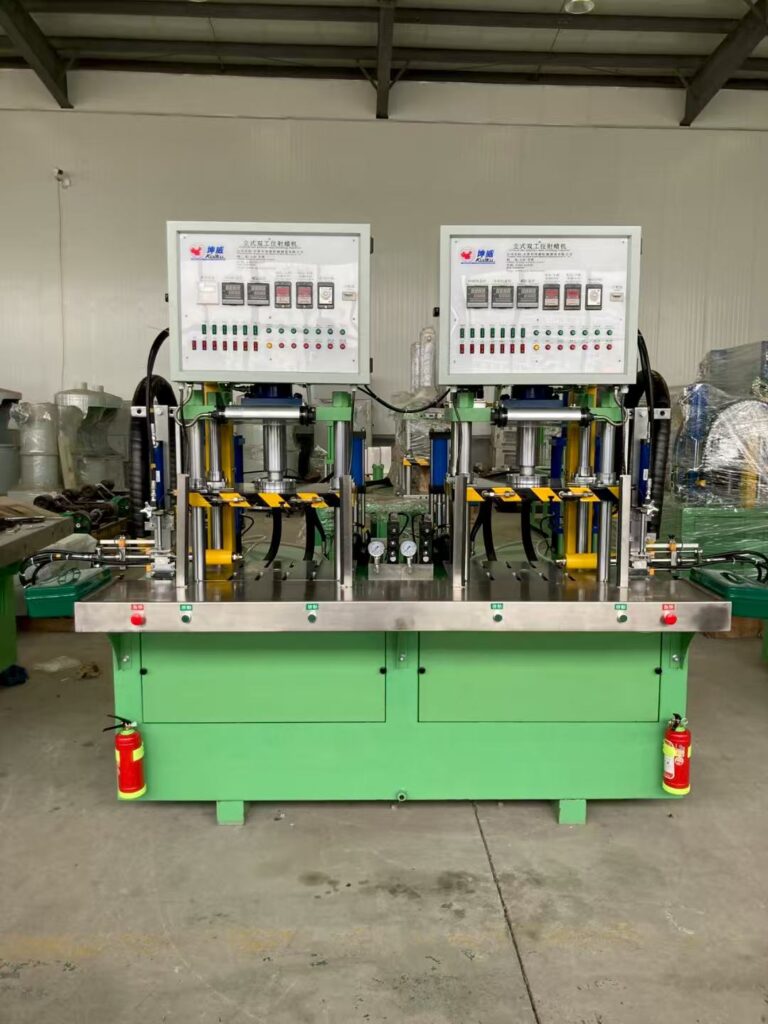
Гибкое производство моделей для литейных производств с широкой номенклатурой изделий
Мы проектируем наши оборудование для литья по выплавляемым моделям небольшими партиями для решения ключевых задач литейных производств с широкой номенклатурой изделий и небольшими объемами выпуска. Благодаря модульной конструкции и высокой точности мы устраняем узкие места на этапе настройки оборудования, которые обычно снижают эффективность литья по выплавляемым моделям.
Устранение узких мест при настройке оборудования
Наши системы разработаны для минимизации времени переналадки при переходе между различными производственными задачами. Оптимизируя процессы установки пресс-форм и калибровки, мы помогаем вашей команде тратить меньше времени на регулировку оборудования и больше — на производство высококачественных моделей.
Увеличение производительности операторов вдвое
Наши конфигурации с двумя рабочими станциями позволяют одному оператору одновременно управлять двумя отдельными производственными циклами. Пока на одной станции происходит охлаждение или замена оснастки, на другой продолжается активный процесс впрыска. Это фактически удваивает потенциальную производительность без увеличения занимаемой площади.
Предотвращение деформации моделей
Тонкостенные детали особенно подвержены объемной усадке и геометрической деформации. Мы используем точное регулирование температуры и контролируемые профили давления впрыска, чтобы обеспечить: Размерная стабильность: Равномерное охлаждение воска во всех участках моделей сложной геометрии. Минимизация усадки: Специальные этапы выдержки под давлением, компенсирующие усадку материала в процессе затвердевания. Структурная целостность: Стабильную плотность, предотвращающую образование внутренних пустот и проседание поверхности на участках моделей с тонкими и деликатными элементами.
Прецизионно спроектированные подсистемы для стабильного изготовления восковых моделей
Мы проектируем оборудование для мелкосерийного литья по выплавляемым моделям на основе жестких, удобных в обслуживании подсистем, обеспечивающих стабильную точность размеров в каждом цикле. Разделяя критически важные этапы процесса на специализированные механические и термические зоны, мы устраняем отклонения технологического процесса, которые обычно снижают качество мелкосерийного производства.
Независимая двухпозиционная гидравлическая система зажима
Наш двустановочный вакуумный инжектор для литья по воску использует отдельные гидравлические контуры для каждой рабочей станции. Станции A и B оснащены независимыми пропорциональными клапанами, что позволяет одновременно выполнять циклы с использованием совершенно разных пресс-форм без падения давления между станциями.
- Изолированные усилия зажима: Независимое регулирование цилиндров предотвращает отклонение зажимных механизмов при срабатывании соседних станций.
- Двухконтурная гидравлическая система: Время цикла, скорость зажима и давление удержания регулируются независимыми логическими контурами.
- Отсутствие взаимного влияния: Скачки давления при закрытии формы с одной стороны не влияют на скорость потока в другом контуре.
Интеллектуальное многозонное ПИД-регулирование температуры
Поддержание точных параметров термостатирования воска предотвращает его преждевременное затвердевание и образование усадочных дефектов. Мы разделяем систему терморегулирования на отдельные зоны нагрева с цифровым мониторингом:
- Резервуар для подготовки воска: Воск в виде густой пасты или жидкости равномерно нагревается с помощью нагревательных элементов с низкой удельной мощностью, что позволяет избежать термической деградации материала.
- Изолированные линии подачи: Шланги с электрическим подогревом поддерживают постоянную консистенцию материала вплоть до впускного коллектора.
- Контроль температуры в зоне сопла: Специализированные контуры ПИД-регулирования непосредственно на наконечнике предотвращают замерзание материала в сопле и образование нитей при размыкании пресс-формы.
- Термическая стабильность: Датчики с обратной связью поддерживают температуру в заданных пределах ±0,5°C по всему тракту подачи материала.
Динамическая настройка потока впрыска и удаление воздуха без образования пузырьков
Захваченный воздух и турбулентный поток приводят к образованию пор в рисунке. Мы устраняем обе проблемы на этапе подачи материала:
- Профилирование пропорционального потока: Многоступенчатые кривые впрыска обеспечивают медленное заполнение литникового канала, предотвращая захват воздуха, а затем постепенно повышают давление до полного уплотнения, чтобы заполнить сложные тонкостенные участки.
- Вакуумная дегазация: Встроенная система дегазации резервуара удаляет микропузырьки из расплавленного воска до его поступления в цилиндр впрыска.
- Удержание давления с обратной связью: Циклы прессования с контролируемыми параметрами поддерживают постоянную плотность по мере охлаждения рисунка внутри пресс-формы.
Плиты с системой быстрой переналадки для прототипной оснастки
Литейные производства с малыми сериями не могут позволить себе длительную переналадку между заказами. Мы проектируем рабочую зону плит для быстрой механической смены оснастки:
- Стандартизированные Т-образные пазы: Обеспечивают установку индивидуальной прототипной оснастки, модульных алюминиевых пресс-форм и конфигураций с ручными вставками без необходимости специальной механической обработки.
- Регулируемая высота раскрытия и ход: Позволяют легко адаптироваться к различной высоте пакетов пресс-форм при выполнении разных производственных заказов.
- Быстроразъёмные соединения для инженерных коммуникаций: Встроенные линии охлаждения и интерфейсы выталкивателей быстро подключаются, позволяя запустить новую оснастку всего за несколько минут.
Технические характеристики оборудования для литья по выплавляемым моделям малыми партиями
Мы разрабатываем компактные установки для впрыска воска, обеспечивая оптимальное сочетание жёсткой фиксации пресс-формы и точного управления объёмным потоком. Ниже приведены основные рабочие параметры нашего стандартного оборудования для литья по выплавляемым моделям малыми партиями с двумя рабочими станциями, специально разработанного для быстрого прототипирования и мелкосерийных литейных производств.
Основные технические характеристики оборудования
| Параметр | Станция A (стандартная оснастка) | Станция B (широкая номенклатура изделий / быстрая переналадка оснастки) |
|---|---|---|
| Сила зажима | 80 кН (8 метрических тонн) | 80 кН (8 метрических тонн) |
| Размеры плиты (Ш × В) | 450 мм × 400 мм | 450 мм × 400 мм |
| Расстояние между плитами (макс./мин.) | 380 мм / 120 мм | 380 мм / 120 мм |
| Максимальный объём впрыска | 1,8 литра за впрыск | 1,8 литра за впрыск |
| Диапазон прессования | 0,5–6,5 МПа (пропорциональное регулирование) | 0,5–6,5 МПа (пропорциональное регулирование) |
| Вместимость воскового резервуара | 35 литров (независимая система) | 35 литров (независимая система) |
| Давление в гидравлической системе | 14 МПа | 14 МПа |
| Подключённая электрическая мощность | 11 кВт (400 В / 3 фазы / 50–60 Гц) | Интегрированный общий силовой агрегат |
| Габаритные размеры (Д × Ш × В) | Общая занимаемая площадь ячейки: 2 100 мм × 1 350 мм × 1 950 мм |
Усилие смыкания и полезные размеры плит
- Жёсткая система смыкания с четырьмя направляющими колоннами: Обеспечивает равномерное усилие запирания 8 тонн по всей поверхности плиты размером 450 × 400 мм, предотвращая образование облоя по линии разъёма на прототипных пресс-формах.
- Гибкая регулировка высоты раскрытия пресс-формы: Поддерживает высоту пресс-форм от 120 мм до 380 мм благодаря механическим ограничителям хода, обеспечивая быструю переналадку между небольшими ручными пресс-формами и автоматизированными модульными инструментами.
Объём впрыска и диапазоны пропорционального давления
- Точная объёмная дозировка: Обеспечивает впрыск до 1,8 литра кондиционирующего воска за один цикл с точностью дозирования ±0,5 см³.
- Пропорциональный клапан с замкнутым контуром управления: Регулирует поток воска на двух отдельных этапах давления: быстрое заполнение при низком давлении с последующей программируемой упаковкой под высоким давлением для предотвращения кавитации перед поступлением в процесс литья по глиняному оболочному инвестиционному слою и его преимущества рабочий процесс.
Гидравлические характеристики и габариты компоновки ячеек
- Гидравлический контур по требованию: Поршневые насосы с регулируемым рабочим объёмом ограничивают базовое энергопотребление на уровне менее 11 кВт при непрерывной циклической работе нескольких станций.
- Компактная площадь размещения литейного оборудования: Конструкция рассчитана на размещение всего на 2,8 м² площади пола, что позволяет операторам одновременно использовать две активные пресс-формы в условиях ограниченного пространства производственной ячейки.
Комплексная интеграция в производственные ячейки для мелкосерийного производства

Внедрение пресса для инжекции восковых моделей в производственные процессы с короткими сериями требует немедленной совместимости с последующими этапами производства. Мы разрабатываем наше оборудование для мелкосерийного литья по выплавляемым моделям таким образом, чтобы оно беспрепятственно интегрировалось с последующими станциями сборки модельных блоков, нанесения керамического покрытия и удаления воска без необходимости внесения изменений во вспомогательную оснастку.
Изготовление восковых моделей без облоя для опытных партий
Облой по линии разъёма увеличивает трудозатраты и снижает стабильность размеров в опытных партиях. Мы решаем эту проблему за счёт сочетания прямого гидравлического зажима с замкнутым контуром управления скоростью инжекции: Высокая жёсткость и параллельность плит: Исключает образование микрозазоров при пиковом давлении выдержки до 80 бар. Сбалансированный температурный профиль: Нагреваемые наконечники сопел предотвращают преждевременное застывание воска, исключая скачки давления при инжекции, которые могут привести к раскрытию пресс-форм. Минимальная финишная обработка: Детали напрямую перемещаются из зоны извлечения из пресс-формы на сборочные восковые деревья без ручной обрезки.
Конфигурация сборочных восковых деревьев с предсказуемой термической усадкой
Точный контроль размеров отдельных моделей обеспечивает простоту установки литников. Однородная плотность: Точное пропорциональное уплотнение предотвращает проседание стержней и неравномерную усадку на участках с различным поперечным сечением. Стандартизированные литниковые системы: Литниковые каналы и модели надежно соединяются с центральным восковым деревом при стандартной температуре горячего ножа без деформации моделей. Последовательность партий: Каждая восковая копия сохраняет равномерную объемную массу, обеспечивая предсказуемое заполнение формы металлом и стабильную динамику затвердевания во время заливки.
Совместимость с нанесением суспензии методом погружения и формированием керамической оболочки
Наше оборудование для мелкосерийного литья по выплавляемым моделям совместимо как с промышленными восками с наполнителем, так и без него, обеспечивая гладкую поверхность, улучшающую адгезию грунтового слоя: Смачиваемость: Поверхностное натяжение обеспечивает равномерное нанесение первичных суспензий на основе циркона или кремнеземного золя, предотвращая отторжение суспензии. Удаление пузырьков: Равномерная плотность воска предотвращает образование микропор на поверхности моделей, препятствуя прилипанию пузырьков воздуха при автоматическом или ручном нанесении керамической суспензии методом окунания. Прочность оболочечного слоя: Стабильность поверхности моделей предотвращает отслаивание керамической оболочки при нанесении нескольких слоёв огнеупорной обсыпки.
Чистое удаление воска и эффективность выжигания в автоклаве
Быстрое расширение при удалении воска является основной причиной растрескивания керамических оболочек. Мы оптимизируем параметры подготовки воска, чтобы обеспечить его полное удаление в процессе термической обработки: Высокая скорость теплопередачи: Восковые смеси быстро расплавляются изнутри, начиная от границы с оболочкой, в автоклаве для удаления воска паром, обеспечивая быстрое удаление воска, что позволяет снизить гидравлическое давление до того, как оболочка успеет разрушиться. Низкое содержание зольного остатка: Тщательное удаление воска обеспечивает отсутствие углеродистых остатков после обработки в Печь для обжига керамических оболочек при литье стали и сплавов по выплавляемым моделям, сохраняя полости формы чистыми и готовыми к заливке металла.
Проверенные литейные материалы и промышленное применение

Наше оборудование для литья по выплавляемым моделям в условиях мелкосерийного производства работает с различными материалами моделей и обеспечивает соблюдение жёстких допусков в ключевых отраслях машиностроения. Мы разрабатываем каждый инжекционный пресс для восковых моделей с учётом надёжного циклического производства сложных моделей, независимо от того, используете ли вы суперсплавы или конструкционные марки нержавеющей стали.
Обработка обычных, наполненных, эмульгированных и водорастворимых восков
Для деталей различной геометрии требуются специальные составы воска. Мы калибруем наши установки для кондиционирования воска и гидравлические системы, чтобы обеспечить впрыск стандартных и специализированных составов без расслоения фаз и термической деградации:
- Наполненные воски: Поддерживаются в состоянии постоянного перемешивания с низким уровнем сдвиговых нагрузок, чтобы наполнители оставались во взвешенном состоянии, предотвращая локальную усадку на массивных участках деталей.
- Обычные и эмульгированные воски: Впрыскиваются при низкой температуре в пастообразном состоянии, что обеспечивает четкие кромки и снижает термическую усадку.
- Водорастворимые воски и растворимые стержни: Безупречное формование сложных внутренних каналов, поднутрений и сложных полых конструкций.
Лопатки авиационных рабочих колес и конструкционные кронштейны
Прототипирование для аэрокосмической отрасли требует тонких выходных кромок и полного отсутствия кавитации. Наша система литья по выплавляемым моделям для мелкосерийного производства обеспечивает стабильные и воспроизводимые характеристики течения расплава для cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits таких изделий, как рабочие колеса с покрывающим диском, лопатки направляющего аппарата и облегченные кронштейны конструкции фюзеляжа. Замкнутый контур управления впрыском предотвращает образование линий течения на поверхности и обеспечивает соблюдение допусков профиля в пределах микро-дюймовых спецификаций до формирования керамической оболочки.
Прототипирование ортопедических имплантатов и хирургических инструментов
Медицинские изделия не допускают даже малейших отклонений геометрии. Мы настраиваем наше оборудование для прототипного литья по выплавляемым моделям, чтобы изготавливать хирургические щипцы с мелким шагом, костные пластины и прототипы бедренных компонентов тазобедренных имплантатов. Контроль вязкости воска и усилия зажима обеспечивает точное воспроизведение естественных контуров и пористых поверхностных структур, необходимых для готовых клинических изделий, соответствующих строгим требованиям процесса литья под давлением для металлических инвестиционных изделий tolerances.
Автомобильные коллекторы, компоненты турбокомпрессоров и детали по индивидуальным заказам
Для мелкосерийной разработки автомобилей, высокопроизводительных гоночных автомобилей и специализированных компонентов:
| Тип компонента | Основной материал | Преимущества литья под давлением |
|---|---|---|
| Крыльчатки турбокомпрессоров | Воск для заполненных моделей | Стабильный угол наклона лопастей и сбалансированное распределение массы |
| Выпускные фланцы и коллекторы | Эмульгированный воск | Стабильность участков различной толщины без образования усадочных раковин |
| Специализированные компоненты подвески | Прямой модельный воск | Быстрое выполнение производственного цикла и четкие линии разъема |
Благодаря сочетанию жестких плит и оперативного регулирования температуры наше оборудование обеспечивает литейным предприятиям непосредственный контроль над быстрым запуском новых изделий и производственными графиками с широкой номенклатурой продукции.
Снижение совокупной стоимости владения при мелкосерийном производстве
Короткие производственные серии становятся финансово невыгодными, когда потери расходных материалов, энергопотребление оборудования в режиме простоя и чрезмерная занимаемая площадь увеличивают себестоимость единицы продукции. Мы разработали оборудование для литья по выплавляемым моделям малыми партиями, чтобы устранить эти скрытые эксплуатационные расходы на каждом этапе изготовления восковых моделей.
Сокращение потерь исходного воска благодаря замкнутой системе форсунок с защитой от подтекания
При мелкосерийном литье переналадка оборудования и частые остановки циклов обычно приводят к подтеканию воска из форсунок, его деградации и образованию отходов при удалении облоя. Наша замкнутая система впрыска предотвращает эти потери:
- Механизм принудительного перекрытия подачи: Подпружиненные запорные иглы с пневматическим приводом мгновенно герметизируют наконечник форсунки по завершении цикла, предотвращая стекание расплавленного воска на поверхности плит.
- Замкнутая система продувки: Циклы продувки воском обеспечивают его возврат непосредственно в подогреваемый термостатируемый резервуар, а не в контейнеры для отходов, поддерживая стабильную вязкость и исключая перекрёстное загрязнение.
- Минимизация последующей обработки: Благодаря стабильному впрыску без подтекания воска наше оборудование предотвращает образование облоя и необходимость дополнительной обрезки. При сравнении 3D-печатная воск vs введённая воск для литья, впрыскиваемые модели обеспечивают значительно меньшее количество отходов материала при повторных производственных партиях.
Снижение энергопотребления благодаря подаче гидравлической жидкости по требованию
В стандартных машинах для изготовления восковых моделей методом литья под давлением используются насосы с постоянным рабочим объёмом, которые работают непрерывно, сбрасывая излишки масла через предохранительные клапаны и создавая паразитное тепловыделение. Мы заменяем непрерывную работу насосов сервогидравлической системой, обеспечивающей подачу жидкости по требованию:
- Нулевое энергопотребление в режиме ожидания: Привод с регулируемой скоростью отключается во время охлаждения моделей и подготовки пресс-форм, потребляя практически нулевую мощность в периоды простоя пресс-форм.
- Пропорциональная подача потока по требованию: Подача масла в режиме реального времени точно соответствует требованиям к усилию зажима и скорости впрыска, что позволяет сократить общее потребление электроэнергии до 45%.
- Снижение нагрузки на систему охлаждения: Поскольку масло не подвергается постоянному сдвиговому воздействию при прохождении через перепускные клапаны, накопление тепла сводится к минимуму, что снижает нагрузку на внешние охладители и продлевает срок службы гидравлической жидкости.
Максимальная эффективность использования производственных площадей в компактных литейных ячейках
Производственная площадь является одним из основных ограничивающих факторов современных предприятий точного литья. Наше компактное литейное оборудование объединяет резервуар, подключения к охладителю, электрические системы управления и гидравлический коллектор в едином автономном корпусе.
| Драйвер затрат | Традиционная установка для впрыска воска | Наше оборудование для точного литья по выплавляемым моделям малыми партиями |
|---|---|---|
| Энергопотребление в режиме ожидания | Непрерывная работа двигателя | Гидравлическое перекрытие с сервоприводом по запросу |
| Отходы материала | Открытое сопло с подтеканием материала и ручной обрезкой | Игольчатое перекрытие с замкнутым контуром управления и защитой от каплеобразования |
| Габариты оборудования | Отдельные насосная станция, резервуар и зажимной механизм | Полностью интегрированная автономная производственная ячейка |
| Переналадка оснастки | От 30 до 45 минут на ручное крепление болтами | Быстросменные крепления на плитах — менее 10 минут |
Объединяя эти функции в единую жесткую раму, мы помогаем вам размещать литейные ячейки для производства широкой номенклатуры изделий малыми партиями непосредственно рядом с участками изготовления оболочковых форм, без необходимости дорогостоящей модернизации производственных помещений.
Стандарты безопасности литейного производства и приемочные испытания качества

Надежность оборудования в литейном цехе начинается со строгой проверки непосредственно на производственной площадке. Каждая единица нашего оборудования для литья по выплавляемым моделям малыми партиями проходит тщательную проверку перед отправкой, что гарантирует соответствие нашей техники мировым стандартам стандарты качества литья для надежных металлических деталей сразу после распаковки.
Протоколы заводских приемочных испытаний (FAT) с непрерывной проверкой давления и температуры в течение 72 часов
Мы предотвращаем преждевременный выход компонентов из строя, подвергая каждую машину непрерывному 72-часовому протоколу заводских приёмочных испытаний (FAT) перед окончательным утверждением:
- Непрерывное поддержание давления зажима: Подтверждена нулевая утечка в гидравлической системе при непрерывных рабочих циклах с максимальным номинальным усилием смыкания.
- Термическая стабильность в нескольких зонах: Температура воскового резервуара и инжекционного коллектора отслеживается непрерывно, что гарантирует отклонение температуры в пределах ±0,5 °C.
- Проверка герметичности гидравлической системы: Циклическая работа под полным давлением в нагретом состоянии для подтверждения отсутствия утечек через уплотнения и стабильности работы пропорциональных клапанов.
Двуручные защитные циклы с предотвращением повторного срабатывания и оптические световые завесы
Безопасность оператора заложена непосредственно в логику управления нашим оборудованием для литья по выплавляемым моделям:
- Двуручное управление с защитой от фиксации кнопок: Для выполнения цикла закрытия зажима требуется одновременное нажатие обеих кнопок двумя руками в течение интервала не более 0,5 секунды, что исключает возможность обхода защиты одной рукой.
- Защитные реле с предотвращением повторного срабатывания: Движение плиты автоматически останавливается, если любая из кнопок отпускается преждевременно во время хода закрытия.
- Оптические световые завесы типа 4: Быстродействующие оптические защитные барьеры ограждают рабочую зону активной пресс-формы, немедленно прерывая смыкание плит при нарушении периметра безопасности.
- Независимые кнопки аварийной остановки: Специализированные кнопки аварийной остановки, расположенные на обеих рабочих станциях, мгновенно сбрасывают гидравлическое давление и отключают приводные насосы.
Соответствие требованиям CE и международным стандартам электротехнической безопасности
Наше высокоточное литейное оборудование разработано для беспроблемной интеграции в регулируемые производственные среды по всему миру:
- Сертификация соответствия CE: Полное соответствие Европейской директиве по машинному оборудованию 2006/42/EC и Директиве по низковольтному оборудованию 2014/35/EU.
- Промышленные шкафы управления: Конструкция соответствует стандарту IP54 и предусматривает аккуратную прокладку кабелей в кабельных каналах, пронумерованные клеммные колодки и разделение высоковольтных линий и цепей логического управления постоянным током 24 В.
- Совместимость с электросетью: Настройка для подключения к стандартным промышленным трёхфазным сетям (380 В, 415 В или 480 В, 50/60 Гц) с защитой от тепловой перегрузки всех электродвигателей и нагревателей.
Часто задаваемые вопросы об оборудовании для литья по выплавляемым моделям небольшими партиями

Могут ли станция A и станция B одновременно работать с пресс-формами разной высоты и разными объёмами впрыска?
Да. Наши двухстанционные системы впрыска воска оснащены полностью независимыми гидравлическими контурами зажима и отдельными цифровыми каналами управления.
- Высота оснастки: Станция A и станция B оснащены независимыми ограничителями хода плит, что позволяет использовать низкопрофильную прототипную пресс-форму на одной стороне и высокую производственную пресс-форму на другой.
- Профили впрыска: Скорость впрыска, объём впрыска и дополнительное давление выдержки настраиваются независимо для каждой станции через сенсорный интерфейс.
- Время цикла: Операторы могут выполнять смыкание, впрыск и извлечение моделей на станции A, пока станция B завершает этап выдержки и охлаждения, без падения давления или гидравлических помех.
Как оборудование предотвращает образование кавитационных полостей и усадочных раковин в воске?
Кавитационные полости, усадочные линии и пустоты в сердцевине возникают, когда воск поступает в пресс-форму с захваченным воздухом или отходит от стенок формы в результате усадки при фазовом переходе. Мы устраняем эти дефекты с помощью системы замкнутого управления пастообразным воском:
- Вакуумная дегазация: Резервуар для кондиционирования воска непрерывно поддерживает вакуум, удаляя микропузырьки из жидкого воска перед его преобразованием в пастообразную форму.
- Двухступенчатый пропорциональный впрыск: Цилиндр впрыска быстро заполняет полость пресс-формы при низком давлении, а затем мгновенно переключается на этап выдержки под высоким давлением.
- Контролируемая допрессовка: Постоянное давление выдержки обеспечивает дополнительную подачу пасты в охлаждаемые литниковые каналы для компенсации объёмной усадки. Контроль этих параметров позволяет литейным предприятиям сбалансировать известные преимуществ и недостатков литья по выплавляемым моделям при производстве сложных компонентов с цельным поперечным сечением.
Какие инженерные коммуникации и чиллеры необходимы перед вводом оборудования в эксплуатацию в производственном цехе?
Перед запуском нашего компактного литейного оборудования необходимо подключить стандартные промышленные коммуникации:
| Требования к инженерным коммуникациям | Спецификация | Назначение в процессе эксплуатации |
|---|---|---|
| Электропитание | Трёхфазное питание 380 В / 480 В (±10%), 50/60 Гц | Обеспечивает работу двигателя гидравлического насоса и многозонных нагревательных элементов |
| Сжатый воздух | 0,6–0,8 МПа (85–115 PSI), сжатый воздух должен быть чистым и сухим | Обеспечивает работу пневматических систем безопасности, выталкивающих штифтов и запорных механизмов сопла |
| Чиллер для охлаждения технологической воды | Холодопроизводительность от 3 до 5 RT, температура подаваемой воды от 10 °C до 15 °C | Регулирует работу блоков охлаждения плит и гидравлических теплообменников |
| Гидравлическая жидкость | Гидравлическое масло с противоизносными присадками ISO VG 46 | Первоначальное заполнение резервуара для контуров зажима и впрыска |
Каковы стандартные сроки изготовления и какие варианты участия в заводских приёмочных испытаниях (FAT) доступны?
Стандартный срок изготовления нашего полуавтоматического оборудования для впрыска воска составляет 8–12 недель с момента утверждения инженерной документации по схемам расположения крепёжных болтов плит и геометрии сопел.
Перед отправкой оборудования в упаковочных ящиках мы предлагаем два варианта участия в заводских приёмочных испытаниях (FAT):
- Приёмочные испытания с личным присутствием: Инженеры по оснастке и руководители производства посещают наш сборочный завод, чтобы лично присутствовать при непрерывном поддержании температуры в течение 72 часов, полной проверке усилия зажима с помощью тензодатчиков и выполнении пробных впрысков с использованием предоставленной вами пресс-формы.
- Дистанционные испытания FAT в режиме реального времени: Для зарубежных клиентов мы проводим прямые трансляции с нескольких камер, позволяющие отслеживать точность размеров тестовых образцов, стабильность рабочих циклов и кривые гидравлического давления на обеих станциях. Полные отчёты о проверках и видеодокументация прилагаются к итоговому пакету документов для приёмки оборудования.
Настройте индивидуальную производственную линию для литья по выплавляемым моделям небольшими партиями
Мы поможем вам разработать оборудование для литья по выплавляемым моделям небольшими партиями конфигурацию, соответствующую вашим требованиям к объёму производства и геометрии деталей. Наша команда напрямую работает с вашими инженерными данными, чтобы обеспечить оптимальную настройку каждого компонента системы с учётом производственных процессов вашего литейного предприятия.
Индивидуальный подбор усилия гидравлического зажима и объёма резервуара
Выбор подходящей машины начинается с сопоставления размеров деталей с общими требованиями к производительности. Мы помогаем определить: Оптимальное усилие зажима: Подбор усилия гидравлического зажима в соответствии с размером пресс-формы и расчётной площадью её поверхности для предотвращения образования облоя. Расчёт объёма резервуара: Расчёт необходимого объёма воска для поддержания термической стабильности на протяжении непрерывных производственных циклов. Требования к скорости потока: Настройка давления и объёма впрыска в соответствии со сложностью конструкции вашей точного литья требования.
Проверка CAD-моделей и совместимости оснастки
Для обеспечения беспроблемной интеграции мы проверяем вашу оснастку до доставки машины на ваше предприятие. После получения ваших CAD-моделей мы проводим: Анализ совместимости пресс-форм: Проверку размеров зажимного механизма и выравнивания сопла с учётом характеристик конкретных комплектов пресс-форм. Моделирование процессов: Анализ систем литников и вентиляции для минимизации усадки восковых моделей. Техническая готовность: Обеспечение соответствия параметров нашего оборудования вашим существующим литьевым формам и технологическим процессам изготовления оболочковых форм.


 Russian
 English
 German