
2026年8月17日
Изучите классы коррозионной стойкости нержавеющей стали 304 vs 316: пассивная пленка и долговечность в морской среде для более умного выбора материала
Металлургические основы коррозионной стойкости нержавеющей стали
Непреднамеренный отказ материала из-за агрессивного химического воздействия нарушает работу и увеличивает затраты на жизненный цикл. Достижение долгосрочной производительности начинается на атомном уровне, где определенные составы сплавов защищают поверхности критических компонентов от деградации.
Механизм пассивной пленки хромовой оксидной
Основной фактор, стоящий за коррозионная стойкость нержавеющей стали является невидимой нанометровой поверхностной пленкой. Когда концентрации хрома достигают как минимум 10.5%, материал спонтанно реагирует с окружающим кислородом, формируя защитный гидратированный слой оксида хрома (Cr2O3).
- Стехиометрическое образование: Кислород быстро окисляет атомы хрома на поверхности, образуя плотный диэлектрический керамический барьер, который останавливает передачу электронов.
- Динамика самовосстановления: Если пленка повреждается ударом или царапиной, пассивная пленка мгновенно восстанавливается в насыщенной кислородом среде, прекращая локальную коррозию до её распространения.
- Гидратационная стабилизация: Влажная среда содержит гидроксильные ионы в матрице Cr2O3, что повышает её химическую стабильность в условиях обработки жидкостей.
Ключевые элементы сплава и структурное влияние
Мы балансируем стратегические добавки к сплаву для максимизации химической стабильности при сохранении механической пластичности в экстремальных операционных условиях.
| Элемент | Объем содержания | Основная коррозионная и структурная функция |
|---|---|---|
| Хром (Cr) | 10.5% – 30.0% | Необходимый базовый элемент для непрерывного образования пассивной пленки Cr2O3. |
| Никель (Ni) | 8.0% – 25.0%+ | Стабилизирует аустенитную фазу; улучшает сопротивляемость к восстановительным кислотам и коррозионному растрескиванию под напряжением. |
| Молибден (Mo) | 2.0% – 7.0% | Значительно снижает восприимчивость к пятнисто-щелевой коррозии и нападению в зазоре за счёт хлоридов. |
| Азот (N) | 0.1% – 0.5% | Повышает устойчивость к точечной коррозии, усиливает баланс фаз и повышает прочность на разрыв. |
| Углерод (C) | < 0.03% (L-Grade) | Удерживалось на низком уровне, чтобы предотвратить окрашивание хромом и осадок карбидов хрома и межкристаллитное разрушение во время сварки. |
Квантование показателя коррозионной стойкости
Мы валидируем прочность сплава перед применением, используя стандартизированные математические модели и эмпирические методы испытаний.
Коэффициент устойчивости к точечной korрозии (PREN)
Мы оцениваем локальную устойчивость к точечной коррозии для разных металлургических смесей с использованием стандартного уравнения:
PREN = %Cr + (3.3 x %Mo) + (16 x %N)
Более высокие значения PREN указывают на большую устойчивость к точечной коррозии, вызванной галогенами: Стандартные сплавы (например, 304): PREN ~ 18–19 Морские сплавы (например, 316L): PREN ~ 23–25 Супер-дуплексные сплавы: PREN > 40
Протоколы испытаний ASTM G48
Критическая температура вязко-прорастающих мест (CPT): Определяет точный температурный порог, при котором начинается коррозия в местах вязкого отверстия в стандартных растворах железного хлорида. Критическая температура коррозии в зацеплении (CCT):Устанавливает точный тепловой предел, при котором в узких геометрических зазорах возникает коррозия в зацеплениях.
Классификация режимов коррозии и стратегии снижения риска
Понимание того, как окружающая среда и геометрия взаимодействуют с сопротивлением нержавеющей стали к коррозии, позволяет проектировать детали, выдерживающие агрессивные условия эксплуатации. Ниже мы разложили механизмы отказа и основные инженерные меры контроля.
Локальная язвенная коррозия и атака в зацеплениях
Хлорид-ионные вещества повреждают защитный оксидный слой в локальных дефектах, вызывая быструю язвенчатую коррозию. Застворенная жидкость в узких зазорах приводит к коррозии в зацеплениях из-за локального снижения содержания кислорода и накопления кислоты.
- Микро-геометрический дизайн: Мы проектируем детали с большим радиусом, самосливными скатами и плавными контактными поверхностями, чтобы исключить ловушки для жидкости.
- Выбор сплава: Мы используем более высокое содержание молибдена в условиях с высоким содержанием хлоридов для повышения защиты от коррозии в зацеплениях.
- Поверхностная отделка: Гладкие, отполированные поверхности снижают эффективную площадь поверхности и предотвращают накопление хлоридов.
Усталостное разрушение под воздействием коррозии и межзернистенная коррозия
Поток tensile напряжения в сочетании с горячими хлоридсодержащими средами вызывает усталостное разрушение под воздействием коррозии (SCC), часто приводя к внезапному разрушению конструкции. Во время термической обработки или сварки хромовые карбиды выпадают на границах зерен, лишая близлежащие области хрома и вызывая межзернистое разрушение.
| Способ отказа | Механизм запуска | Основное инженерное решение |
|---|---|---|
| Усталостное разрушение под воздействием коррозии (SCC) | tensile стресс + горячие галогенные электролиты | послесварочная отпускная термообработка; выборduplex-стальных марок |
| Межзернистая коррозия | Тормон хромового карбида (450--850 °C) | Используйте марку с низким содержанием углерода "L" (316L) или сплавы с титановым стабилизатором |
Мы соблюдаем строгие термические режимы обработки во время производства, чтобы обеспечить долгосрочную устойчивость к межзернистой коррозии во сваренных секциях.
Гальваническая коррозия и окисление при высоких температурах
Прямой контакт между разнородными металлами в электролите создает электрохимический потенциал, ускоряя воздействие на менее благородный металл. При повышенных температурах окружающий кислород образует толстый оксидный слой, нарушающий структурную целостность.
- Гальваническая изоляция: Мы устанавливаем непроводящие прокладки, втулки и изоляционные шайбы, чтобы прервать электрические цепи между несовместимыми металлами.
- Пределы термической накипи: Мы выбираем сплавы с высоким содержанием кремния и хрома для обработки быстрых термических циклов и поддержания устойчивости поверхности.
Для рабочих сред с высоким напряжением, подвергающихся сильному нагреву и существенному износу, использование кубатно-основанной литья кобальтовой основы для стойкости к тепловому износу и коррозии обеспечивает долгосрочную прочность там, где стандартные нержавеющие сплавы достигают своих пределов.
Точные производственные процессы борьбы с коррозией нержавеющей стали
Устранение примесей с помощью высоконапорной дегазации
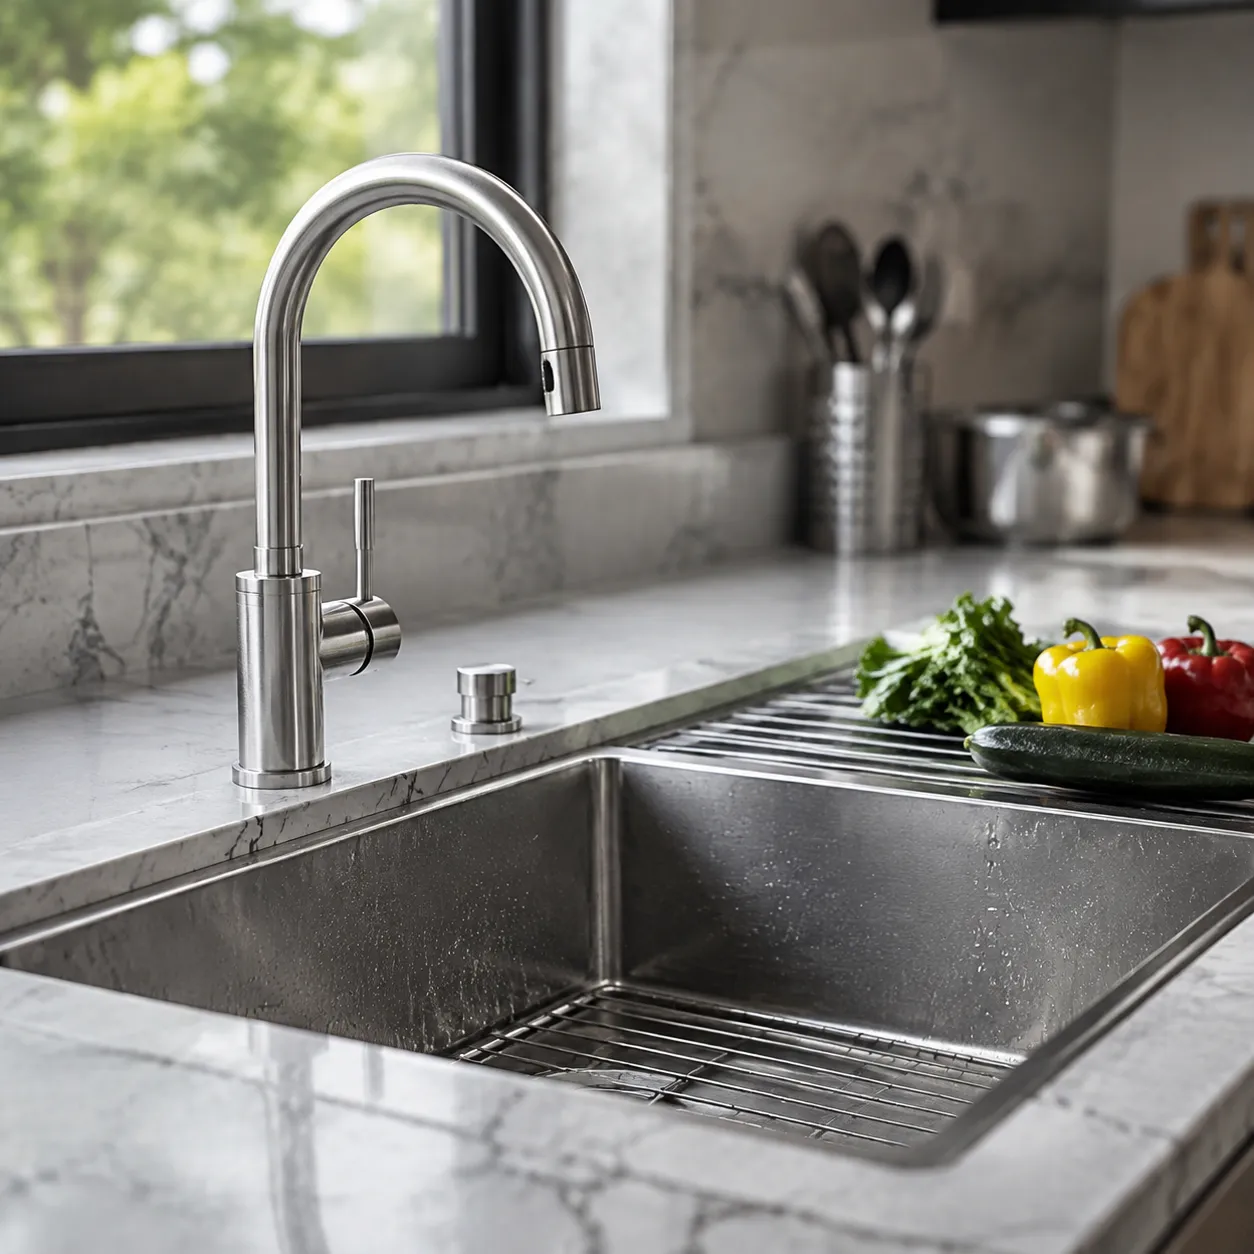
Поверхностные загрязнения непосредственно ухудшают коррозионную стойкость нержавеющей стали. При литье под давлением остаточная воск Pattern и свободное железо попадают в матрицу сплава, вызывая набор углерода и межзерновую атаку. Мы используем автоклавы с высоким давлением для дегазации для быстрого цикла пара, который вымывает восковую форму за считанные минуты, не оставляя угольной пыли.
- Тепловой удар предотвращение: Поддерживает однородное давление, чтобы предотвратить трещины оболочки.
- Нулевой углеродный остаток: Защищает концентрацию хрома на зерновых границах.
- Чистота поверхности: Уничтожает свободное железо, чтобы оптимизировать естественный слой пассивации поверхности.
Автоматизированные системы нанесения оболочки предотвращают микропористость
Неоднородная толщина керамической оболочки приводит к неравномерному охлаждению, создавая микропористость и локальные слабые места, где собираются хлориды. Интегрируя автоматизированную систему нанесения оболочки в наши точного литья и ЧПУ-машного операции, мы стандартизируем вязкость суспени и формовочную оболочку на каждом слое формы.
| Параметр процесса | Ручное покрытие | Автоматизированное покрытие оболочки |
|---|---|---|
| Вариация толщины | ±15% (нестабильно) | ±2% (uniform) |
| Уменьшение микропористости | Низкая | Высокая |
| Профиль затратки | Неоднородные зоны охлаждения | Однородное направленное охлаждение |
Тесные допуска уменьшают концентрацию напряжений
Грубые поверхности и loose manufacturing tolerances создают точки концентрации напряжений, ускоряющие образование коррозионной трещины и удара; руководствуясь установленными рекомендаций по прецизионной обработке компонентов, мы поддерживаем критические технологические допуски на подуровне до субмикрона (≤ 5 мкм).
- Сверхгладкая поверхность: Достижение Ra < 0,4 мкм устраняет микроскопические ловушки для коррозионно активных жидкостей.
- Без эффектов зазора: Точные траектории обработки снимают резкие переходы, которые содержат остаточное растяжение.
- Тесная сборочная посадка: Идеальная размерная согласованность исключает узкие расщелины на сочленениях.
Матрица выбора стали нержавеющей стали для промышленного применения
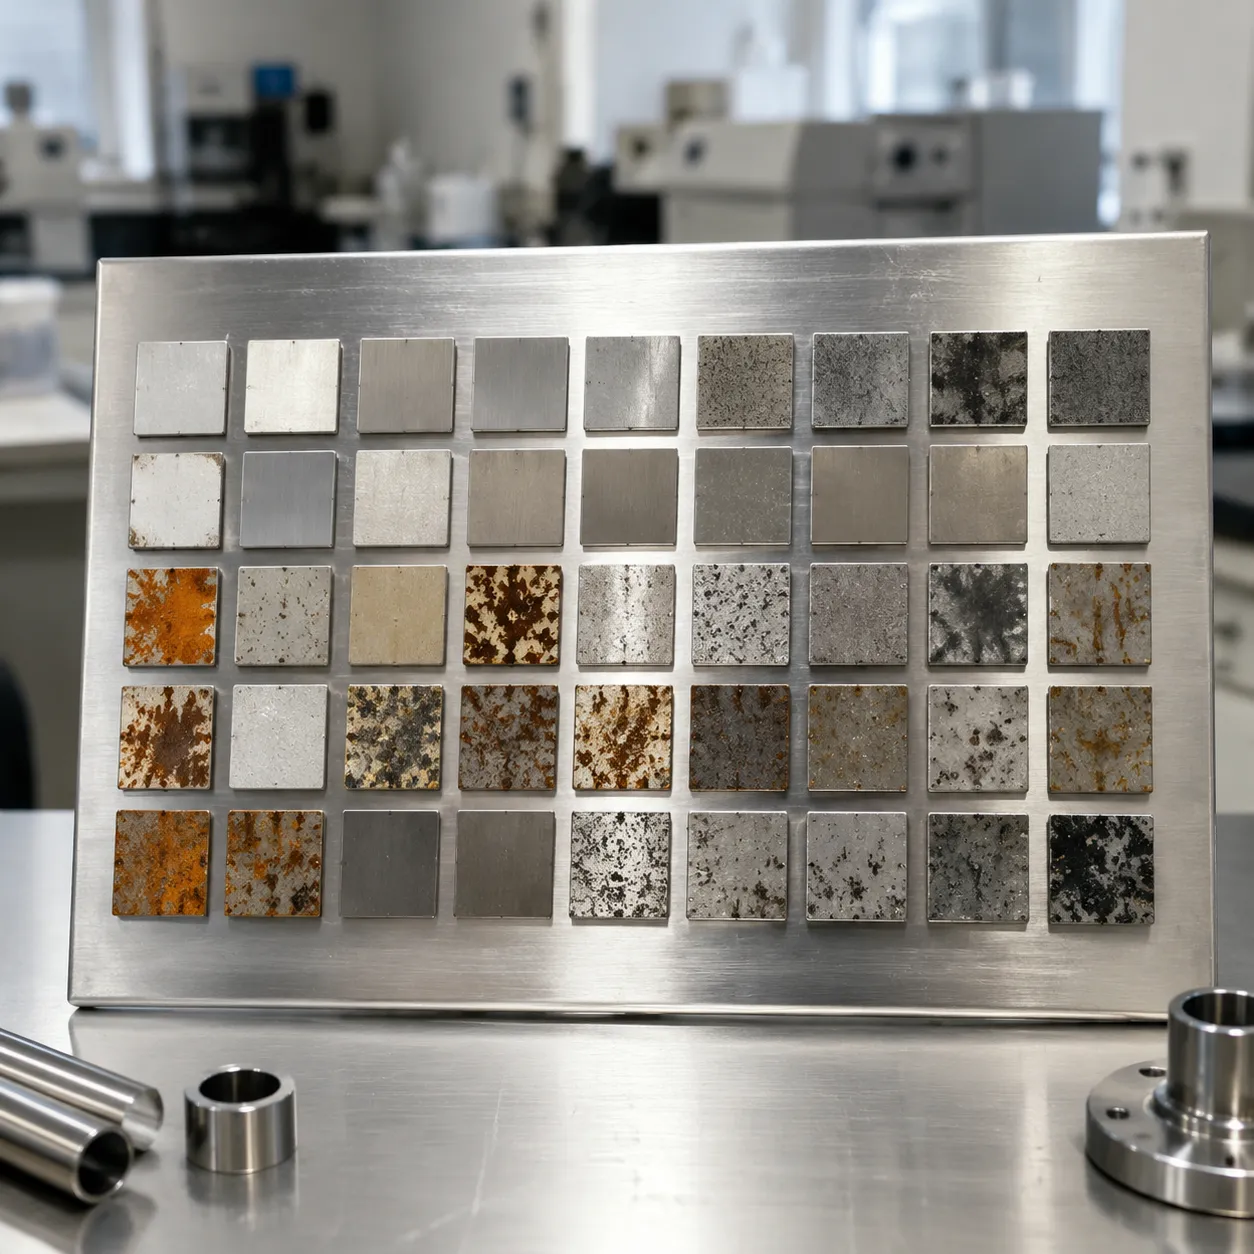
Выбор правильного сплава determine whether your components survive harsh operating conditions or fail prematurely. We match specific industrial environments to exact alloy microstructures to maximize overall stainless steel corrosion resistance while keeping material costs controlled.
| Семейство grades | Типичные сплавы | Основная среда | Диапазон PREN | Относительная прочность | Ключевая особенность |
|---|---|---|---|---|---|
| аустенитная | 304, 316, 316L | Пресная вода, хлориды, морская вода | 18 – 25 | Стандарт | Выдающаяся пластичность и формуемость |
| Дуплекс | 2205, 2507 | Химическая переработка, оффшор | 32 – 43+ | Высокая (2x аустенитная) | Высокая стойкость к SCC и PREN > 40 |
| Ферритная | 430, 444 | Автомобильная, внутренняя конструкционная | 13 – 20 | Умеренный | Магнитная, экономичная |
| Мартензитная | 410, 420 | Износостойкие детали, инструментальная часть, клапаны | 10 – 15 | Очень высокий | Термообрабатываемая для достижения максимальной твердости |
Аустенитные нержавеющие стали: производительность 304 против 316/316L
Аустенитные марки составляют основу промышленного производства. Стандарт 304 ведет себя исключительно хорошо в пресной воде и условиях слабой атмосферы. Однако при воздействии солевого тумана, солоноватых жидкостей или химической переработки необходима морская марка стали 316L.
- Марка 304: содержит хром 18% и никель 8%. Идеально для общего оборудования, переработки пищевых продуктов и систем с низким содержанием хлорида воды.
- Марка 316 / 316L: Включает добавки молибденового сплава 2-3%, резко повышающие коррозионную стойкость нержавеющей стали в средах с высоким содержанием хлоридов. Вариант 316L с низким содержанием углерода предотвращает осаждение карбонита во время сварки, сохраняя сопротивление межкристаллитной коррозии.
При выборе подходящего литьевых нержавеющих сталей кастовых сплавов и марок, соответствие уровней хлорида содержанию молибдена предотвращает преждевременное разрушение от язвенной коррозии.
Дуплексные и супер-дуплексные сплавы для экстремальных условий
Для высоконагруженных, чрезвычайно коррозионно-стойких применений дуплексные сплавы предлагают идеальный баланс. Поддерживая равное 50/50 соотношение между аустенитной и ферритной микроструктурами, дуплексные стали обеспечивают вдвое большую механическую прочность по сравнению с обычными марками 300-серии.
- Высокий PREN показатель: Варианты супер-дуплекс (такие как 2507) достигают рейтинга PREN выше 40.
- Сопротивление сульфидной коррозии под напряжением (SCC): Смешанная фазовая структура блокирует трансгранулярное распространение трещин, делая дуплексные сплавы незаменимыми для оффшорных буровых платформ и агрессивных химических очистителей.
- Механическая эффективность: Более высокая предел текучести позволяет проектировать более тонкие элементы стенки без ущерба для структурной целостности или общей коррозионной стойкости стали. Обзор прочности нержавеющей стали помогает оптимизировать вес компонента по отношению к давлением.
Соображения по ферритной и мартенситной стали
Когда структурная прочность или магнитные свойства имеют преимущество перед максимальной стойкостью к очаговым эрозиям, изделия с хромом безупречно обеспечивают определённые инженерные преимущества.
- Ферритные марки (например, 430): Полностью магнитны, содержание никеля нулевое. Обеспечивают высокую устойчивость к коррозии при растяжении и коду в условиях напряженного старения за счёт меньшей стоимости материала, хотя их пределы пассивации поверхности ограничивают применение в морской среде.
- Мартенситные марки (например, 410, 420): Разработаны для высокой механической прочности и износостойкости через термическую закалку. Поскольку хром связан в карбонатной матрице, они обеспечивают более низкую общую коррозионную стойкость нержавеющей стали и требуют строгой последующей пассивации поверхности после обработки, чтобы сохранить целостность поверхности.
Контроль качества и цифровой мониторинг для коррозионной стойкости нержавеющей стали
Мы объединяем строгие химические обработки, мониторинг в реальном времени через IoT и рабочие процессы ISO 9001 для защиты целостности сплава и максимальной коррозионной стойкости нержавеющей стали во всех условиях эксплуатации.
Протоколы пост-обработочной пассивации (ASTM A967 & ASTM A380)
Чтобы гарантировать устойчивый слой поверхностной пассивации, мы удаляем свободно- железистые загрязнения и свободные углеродистые частицы, образовавшиеся в ходе механической обработки или термической обработки, с использованием стандартных химических ванн.
| Параметр процесса | Система кислотной обработки лимонной кислоты (ASTM A967) | Система азотной кислоты (ASTM A380) |
|---|---|---|
| Экологическая безопасность | Экологически чистый, органический, низкое содержание VOC | Опасно, требует жесткого смывания кислотой |
| Целевое удаление железа | Избирательно нацелено на свободное железо без снятия металла | Агрессивное действие ванны; возможна потеря металла |
| Риск быстрого ржавления | Минимальный за счет быстрых химических нейтрализаторов | Умеренный при понижении температуры ванны |
| Стандарт проверки | Испытание на коррозионную стойкость по ASTM B117 (до 1000+ часов) | Ферроксил-тест и валидация ASTM B117 |
IoT мониторинг процессов в реальном времени
Мы отслеживаем ключевые литьевые и термические переменные в реальном времени, чтобы обеспечить согласованные свойства нержавеющей стали с сопротивлением коррозии и предотвратить микроporosity, снижая риск отклонений до начала химической обработки.
- Контроль давления автоклава: Непрерывный цифровой контроль поддерживает равномерное давление пара, предотвращая преждевременное растрескивание оболочки.
- Мониторинг заливки и плавления: Встроенные оптические пирометры регистрируют температуру расплавленного сплава, чтобы исключить включения шлака и оксидов.
- Аналитика кривой охлаждения: Автоматизированные термодатчики обеспечивают точные скорости охлаждения, предотвращая образование карбидов вдоль границ кристаллитов.
ISO 9001 рабочие процессы от исходного слитка до инспекции
Наша система контроля качества охватывает каждый этап производства для обеспечения полной прослеживаемости и высокой размерной точности. Интегрируя наши точное литье с использованием процесса силикатной суспензии, мы поддерживаем строгие микрорегулирования и гарантируем превосходную химическую стабильность.
- Спектрометрия слитков: Оптическая эмиссионная спектроскопия подтверждает точную химию хрома, молибддена и никеля перед расплавлением.
- Автоматизированное сканирование CMM: 3D лазерные координатно-измерительные машины проверяют зоны малого допускa на готовых деталях.
- Неразрушающий контроль: Проверки с применением жидкостного проникновения и радиографические проверки подтверждают отсутствие дефектов под поверхностью на участках с высоким напряжением.
Комплексные индустриальные решения и услуги по жизненному циклу
Мы проектируем полностью автоматизированные литейные комплексы, построенные для сохранения целостности сплава и максимизации коррозионная стойкость нержавеющей стали. От индивидуальной интеграции конвейерной линии до круглосуточной технической поддержки мы предоставляем полный жизненный цикл производственной поддержки, чтобы ваши операции оставались соответствующими требованиям и эффективными.
Инженерия производственных линий
Мы проектируем и интегрируем высокоточные производственные линии, адаптированные к вашим точным спецификациям сплава и целям по выпуску:
- Выбор нестандартного оборудования: Настройка автоклавов, установок для формовки оболочек и плавочных печей под конкретные требования сор.
- Автоматизированный проект линии: Оптимизация потоков материалов для предотвращения перекрестного заражения и дефектов поверхности.
- Интеграция робототехники: Развертывание автоматизированных роботизированных рук для точного погружения оболочек, литья жидкого металла и стабильной очистки поверхности.
Для высокоэффективного изготовления компонентов высокой точности используйте нашу услуги по точному инвестиционному литью для достижения жестких допусков по размерам и превосходного качества поверхности.
Техническая поддержка и сервисы жизненного цикла
Наша инженерная поддержка продолжается после ввода в эксплуатацию линии, чтобы сохранить долгосрочное качество производства и последовательность коррозионная стойкость стали.
| Категория обслуживания | Оперативная поддержка и возможности | Основные преимущества инженерной части |
|---|---|---|
| Круглосуточная техническая диагностика | Прямой доступ к металлургическим экспертам для диагностики в реальном времени и полевого обслуживания. | Предотвращает дрейф процессов и устраняет дорогостоящее простоение оборудования. |
| Поддержка нестандартных инструментов | Внутренний проектирование оснастки, модификации форм и разработка специализированных фиксаторов. | Увеличивает срок службы инструментов и поддерживает субмикронную точность компонентов. |
| ОЕМ-запасные части | Быстрая глобальная дистрибуция оригинальных сертифицированных заводом запасных частей. | Обеспечивает совместимость системы и поддерживает базовые параметры процесса. |
Часто задаваемые вопросы
Какой основной фактор обеспечивает коррозионную стойкость нержавеющей стали?
Самый критически важный драйвер коррозионная стойкость нержавеющей стали является минимальное содержание хрома 10,51% TP3T. При воздействии кислорода хром быстро образует ультратонкую, незаметную хромовую оксидную пассивную пленку по всей поверхности металла.
- Способность к самовосстановлению: Если слой после зацепления, царапины или механических повреждений, пассивный слой автоматически восстанавливается в кислородной среде.
- Диффузионный барьер: Оксидный слой действует как плотная молекулярная seal, не позволяя воде, воздушной соли и агрессивным атмосферным химическим веществам достигать подлежащего стального ядра.
Почему нержавеющая сталь 316L превосходит 304 в морских условиях?
В то время как Grade 304 надёжно работает во влажной пресной среде, Grade 316L предлагает значительно более высокую производительность против агрессивных воздушных солей и морской хлорида:
- Добавление молибдена: Сорт 316L содержит от 2% до 3% молибдена, что кардинально повышает его показатель PREN (Pitting Resistance Equivalent Number) и предотвращает тяжелое локализованное разрушение под воздействием хлоридов.
- Профиль с низким содержанием углерода: Обозначение "L" означает низкое содержание углерода (≤ 0.03%), предотвращая выпадение хромового карбида во время сварки и сохраняет высокую устойчивость к коррозии межкристаллитной структуры.
- Альтернативы высокой коррозионной стойкости: Даже для экстремальных морских условий сочетание морских сплавов или спецификация литейного двуокисного dúплексного нержавеющего сплава увеличивает механическую прочность, одновременно поднимая рейтинги PREN выше 40.
Как химическая пассивация по ASTM A967 предотвращает поверхностное окисление?
Химическая пассивация использует целевые кислотные растворы (железнокислотные или лимонно-кислотные formulations) для растворения свободного железного загрязнения и посторонних металлических частиц, оставшихся после инструментов, обработки или обращения.
- Максимизация коэффициентов хрома: Удаление поверхностного железа обогащает локальное соотношение хрома в поверхностном слое.
- Стандартизированное тестирование: Обработку деталей до пассивационных стандартов ASTM A967 обеспечивает плотную, однородную защитную пленку, которая легко проходит тесты коррозии в условиях соляной тумы по ASTM B117.
- Предотвращение поверхностного ржавления: Устранение встроенного свободного железа предотвращает локализованное пятнистое ржавление и атмосферное выщелачивание перед вводом деталей в эксплуатацию.
Как прецизионное литье под инвестицию снижает микропористость и локализованное выщелачивание?
Задержка жидкости и микроскопические пустоты являются основными причинами щелевой коррозии и структурной деформации. Практики прецизионного литья устраняют эти фактор риска на основании:
- Гладкие формы матрицы: Автоматизированное покрытие оболочки формирует однородные керамические формы без микротрещин.
- Ликвидация ловушек пустот: Высоконапорные автоклавы для д dewaxing устраняют остаточный восковый углерод и структурную микропористость, где оседают коррозионно активные жидкости.
- Строгие допуски: Поставка нестандартных комплектующих, таких как заказные детали из нержавеющей стали под инвестиционное литье класса 17-4 обеспечивает точный контроль размеров (≤ 5 мкм), устраняя концентрации напряжений и поддерживая равномерность траекторий потока.



 Russian
 English
 German