
24 августа 2026 года
Руководство по литью сплавов, сравнивающее алюминий, цинк, нержавеющую сталь и суперсплавы по свойствам, затратам и советам по выбору литья
Промышленные литьевые сплавы и металлургический обзор
Выбор правильного литьевой сплав требует прямого соответствия между металлургическим составом и работой литейного цеха. Мы производим и перерабатываем высококачественные ферритные и неметаллические литьевые сплавы спроектированы для эксплуатации в условиях высокого напряжения в промышленных применениях по всему миру.
Ферросодержащие vs. неметаллические литьевые сплавы
| Классификация сплавов | Распространённые сорта | Ключевые механические характеристики | Основные целевые применения |
|---|---|---|---|
| Ферросодержащие сплавы | Нержавеющие стальные литьевые grades (316L, 17-4PH), Углеродистая сталь (WCB), Резьбовой инструмент (H13) | Предел прочности литьевого металла: 450–1100 МПа Высокая ударная вязкость, структурная жесткость | Промышленные клапаны, насосы, детали тяжелой техники |
| Некожные сплавы | Литье алюминиевых сплавов (A380, A356), Замак цинковые сплавы, Никелевые суперсплавы (Inconel 718) | Предел прочности литьевого металла: 150–1400 МПа Высокая corrosion-устойчивость, оптимизированная плотность массы | Лопасти турбин авиакосмической отрасли, корпуса электромобилей, прецизионное оборудование |
Основные параметры производительности
Каждый литьевой сплав выполняет различное физическое поведение во время превращения из жидкого состояния в твердое. Мы оцениваем пять основных металлургических параметров, чтобы обеспечить бездефектное литьевое производство:
- Текучесть расплавленного металла: Определяет, как плавно жидкий металл заполняет тонкостенные полости формы перед затвердеванием, предотвращая холодные швы и неполные заполнения.
- Диапазон кристаллизации: Температурный разрыв между состояниями жидкой и твердой фаз. Узкие диапазоны кристаллизации минимизируют микропористость и улучшают общую плотность материала.
- Тепловое расширение и скорость усадки при кристаллизации: Измеряет объемное сокращение при охлаждении, напрямую определяя допускаемые геометрические параметры tooling и контроль размеров.
- Уязвимость к горячему растрескиванию: Указывает слабость сплава к трещинообразованию под действием напряжений во время охлаждения через критическую зону затвердевания.
- Сопротивляемость коррозии и термоизносу: Определяет долговременную структурную целостность при высокотемпературном термическом циклировании, охлаждении окружающей среды и химическом воздействии.
Выбор сплава по процессу литья
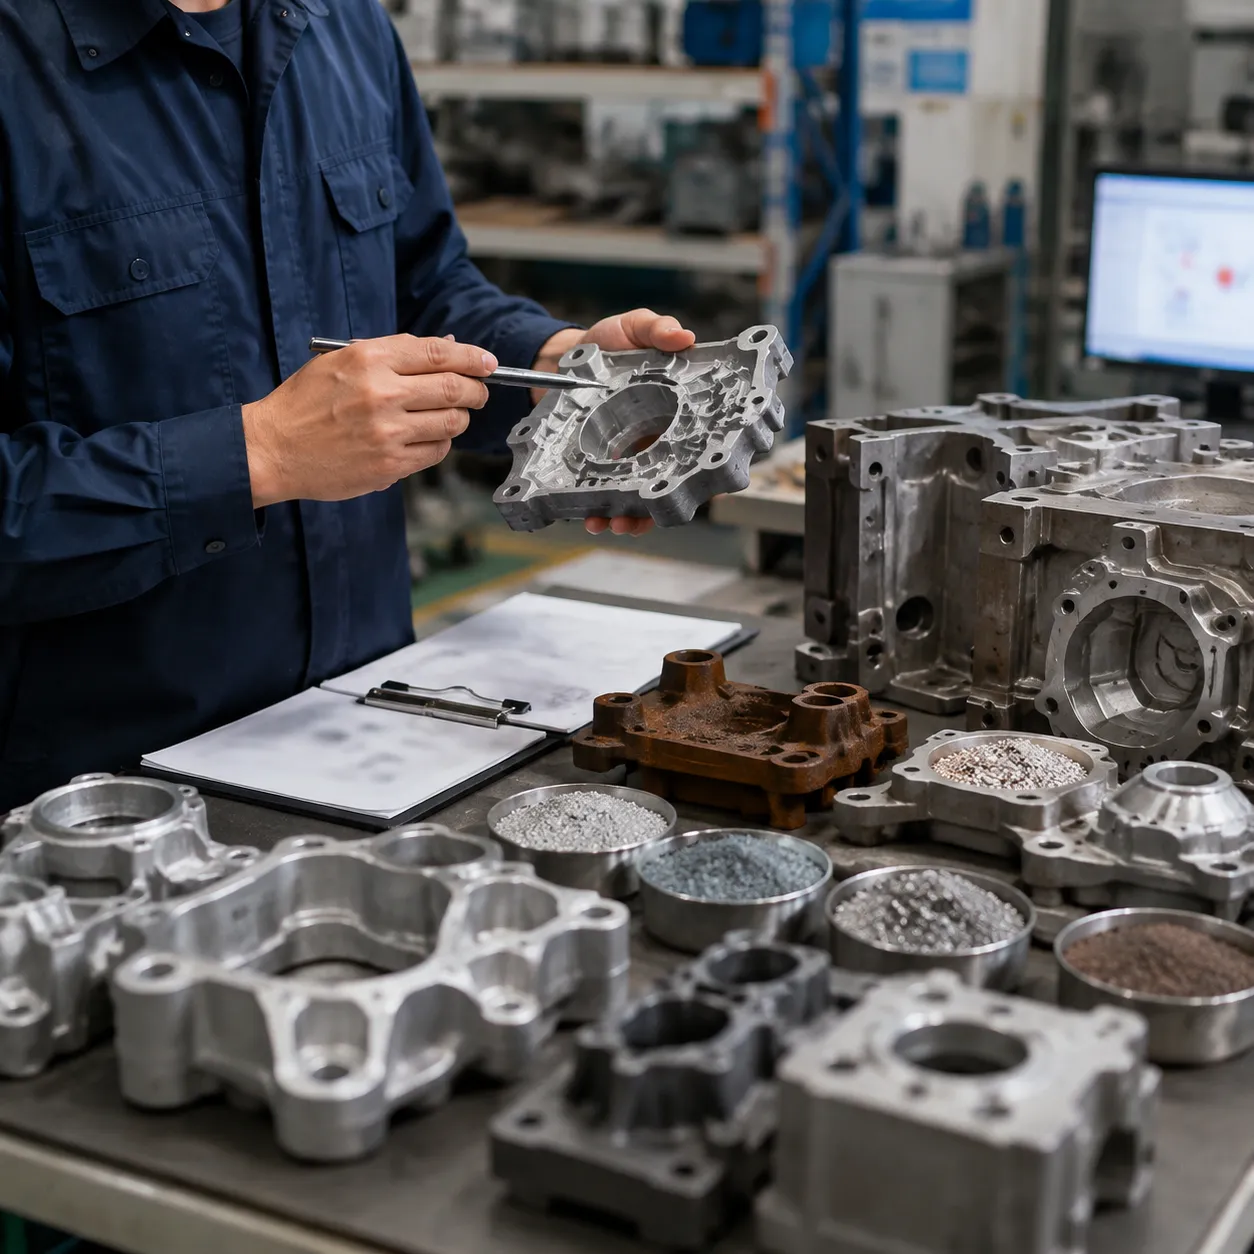
Соответствие правильному литьевой сплав вашему литейному процессу влияет на геометрию деталей, долговечность оснастки и удельную стоимость. Мы балансируем текучесть расплавленного металла и механические цели на трех основных производственных маршрутах.
Материалы литья под давлением
- Никелевые суперсплавы (Inconel 718/625): Выдерживают чрезвычайную термическую усталость и окисление в суровых условиях.
- Кобальто-хромовые сплавы: Высокая износостойкость для тяжелонагруженных промышленных компонентов и медицинских устройств.
- Нержавеющие стали (серии 300/400): Высокая стойкость к коррозии и точная геометрия «net-shape»; ознакомьтесь с нашими пользовательскими сплавами и сортами литья нержавеющей стали для полного механического описания.
Литьевые сплавы
- Литье алюминиевых сплавов для литья под давлением (A380, A360): Оптимизированы для стабильности тонких стенок, легкости конструктивной прочности и быстрого цикла.
- Zamak цинковые сплавы и ZA-8: Обеспечивают узкие допуски по размеру, высокую ударную прочность и быстрые скорости кристаллизации.
- Прочитайте наше подробное руководство по литью алюминиевых сплавов для штампования, песочного и литья по выплавке для сравнения предела прочности при растяжении и переменной герметичности. Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке процессы для сравнения переменных прочности на разрыв и герметичности.
Гибридное литье в постоянной форме Металлы и песочные сорта
- Тяжелое литейное чугунное: Серый и ковкий чугун, разработанные для высокой демпирования вибрации и прочности на сжатие.
- Структурный алюминий (A356): Закаляемый до терпимости T6 для высокопрочных структурных рам и корпусов.
- Латунь и бронза литые: Высокая износостойкость и удержание жидкости для гидравлических фитингов и импеллеров насосов.
Матрица выбора процесса против сплава
| Процесс | Рекомендуемый литейный сплав | Основное преимущество | Типичные применения |
|---|---|---|---|
| Инвестиционное литье | Inconel, 316L, Co-Cr | Сложная геометрия и тонкая отделка поверхности | Космонавтика, медицина, лопатки турбин |
| Литье под давлением | Алюминий A380, Zamak 3, ZA-8 | Высокий цикл скорости и устойчивость стенок | Корпуса для автомобильной промышленности, потребительская электроника |
| Пескование / постоянная формовка | A356-T6, ковочный чугун, латунь | Толщина тяжелых сечений и прочность конструкции | Базы тяжелой техники, клапаны, конструкционные рычаги |
Синергия интегрированного производственного оборудования (инфраструктура Vastpcc)
Мы объединяем прецизионные станки с строгим контролем процессов, чтобы обеспечить дефектные результаты во всех литьевых сплавах, которые мы обрабатываем.
Высокоточное литьё восковых образцов
- Д dimensional precision: Мы производим высокоточные восковые модели с допусками обработки основных компонентов ≤ 5 мкm. Используя наш В конкурентной среде литья по выплавляемым моделям литейные заводы часто сталкиваются с компромиссом: увеличить скорость цикла риску деформации модели или замедлить производство ради обеспечения качества. Мы решаем эту проблему, поставляя, мы обеспечиваем строгую размерную стабильность на начальном этапе, уменьшая требования к последующей обработке для сложных компонентов.
Автоматическая одн заказная оболочка
- Однородность керамической оболочки: Согласная толщина стенок формы критична для сопротивления термическому удару и предотвращения деформаций при заливке при высокой температуре. Мы используем автоматизированные системы нанесения оболочки для поддержания точной вязкости суспензии и параметров погружения роботом. Этот процесс обеспечивает выдающуюся целостность литьевой оболочки керамической формы, особенно при заливке сверхлегкоплавких сплавов.
Устранение загрязнений образца
- Минимизация включений: Задергирующиеся органические остатки ухудшают металлургическое качество при литье металла. Наши autoclaves высокой давления Vapstccc обеспечивают полное удаление образца, что дает чистую сборку удаления обвязки и защищает чистоту сплава литья в целом.
Международные стандарты спецификаций сплавов для литья
Соответствие международным обозначениям гарантирует механическую паралельность и однородность элементов по всему глобальному цепочке поставок. Мы сверяем каждый литьевой сплав со стандартами по крупным frameworks — включая ASTM, ISO 9001, DIN, SAE и JIS — чтобы упростить глобальные закупки и проверку материалов.
Кросс-референс-отображение по глобальным рамкам
| Категория сплава | Марка материала | Обозначение ASTM | Стандарт DIN / EN | Стандарт JIS | Ключевые свойства |
|---|---|---|---|---|---|
| Легированной алюминий | A356.0 | ASTM B108 | EN AC-42200 (AlSi7Mg0.6) | JIS H5202 AC4C | Высокая прочность и структурная пластичность |
| Нержавеющая сталь | 316L / CF3M | ASTM A743 Grade CF3M | 1.4409 (G-X2CrNiMo19-11-2) | JIS G5121 SCS14A | Исключительная коррозионная стойкость и стойкость к гниению |
| Цинковый сплав | Zamak 3 | ASTM B240 AG40A | Z410 (ZnAl4Cu) | JIS H5301 ZDC2 | Высокая текучесть и стабильность тонких стенок |
| Ni-чрезвычайно жаростойкий сплав | Inconel 718 | ASTM B637 / UNS N07718 | 2.4668 (NiCr19Fe19Nb5Mo3) | JIS G4902 NCF 718 | Экстремальная тепловая ползучесть |
Оценка точности Спецификации и свойства алюминиевого сплава A356 сопоставление со всемирными справочными диаграммами обеспечивает точное эквивалентное рабочее соответствие во всех производственных регионах.
Строгая проверка качества и протоколы неразрушающего контроля
Для поддержания высокой пределной прочности и структурной целостности в каждом литьем сплава, наши протоколы контроля качества включают полную химическую проверку с использованием передовых неразрушающих методов контроля (NDT):
- Химическая валидация спектрометрией: Оптическая эмиссионная спектроскопия (OES) проверяет расплавленный металл в режиме реального времени на предмет точного состава элементов перед заливкой.
- Рентгеновский дефектоскопический контроль: Промышленная рентгенография сканирует внутреннюю геометрию для обнаружения микропор, газовых пустот и включений шлака.
- Неразрушающее тестирование (NDT): Ультразвуковое тестирование (UT) и визуально-неразрушающий контроль по каплям жидкости (LPI) выявляют подповерхностные дефекты и мелкие трещины поверхности.
- Проверка механических свойств: Вытяжечные испытания, проверки твёрдости и ударные испытания обеспечивают соответствие стандартам ISO 9001 и чертежам заказчика.
Применения сплавов специальной литьевой отработки по секторам
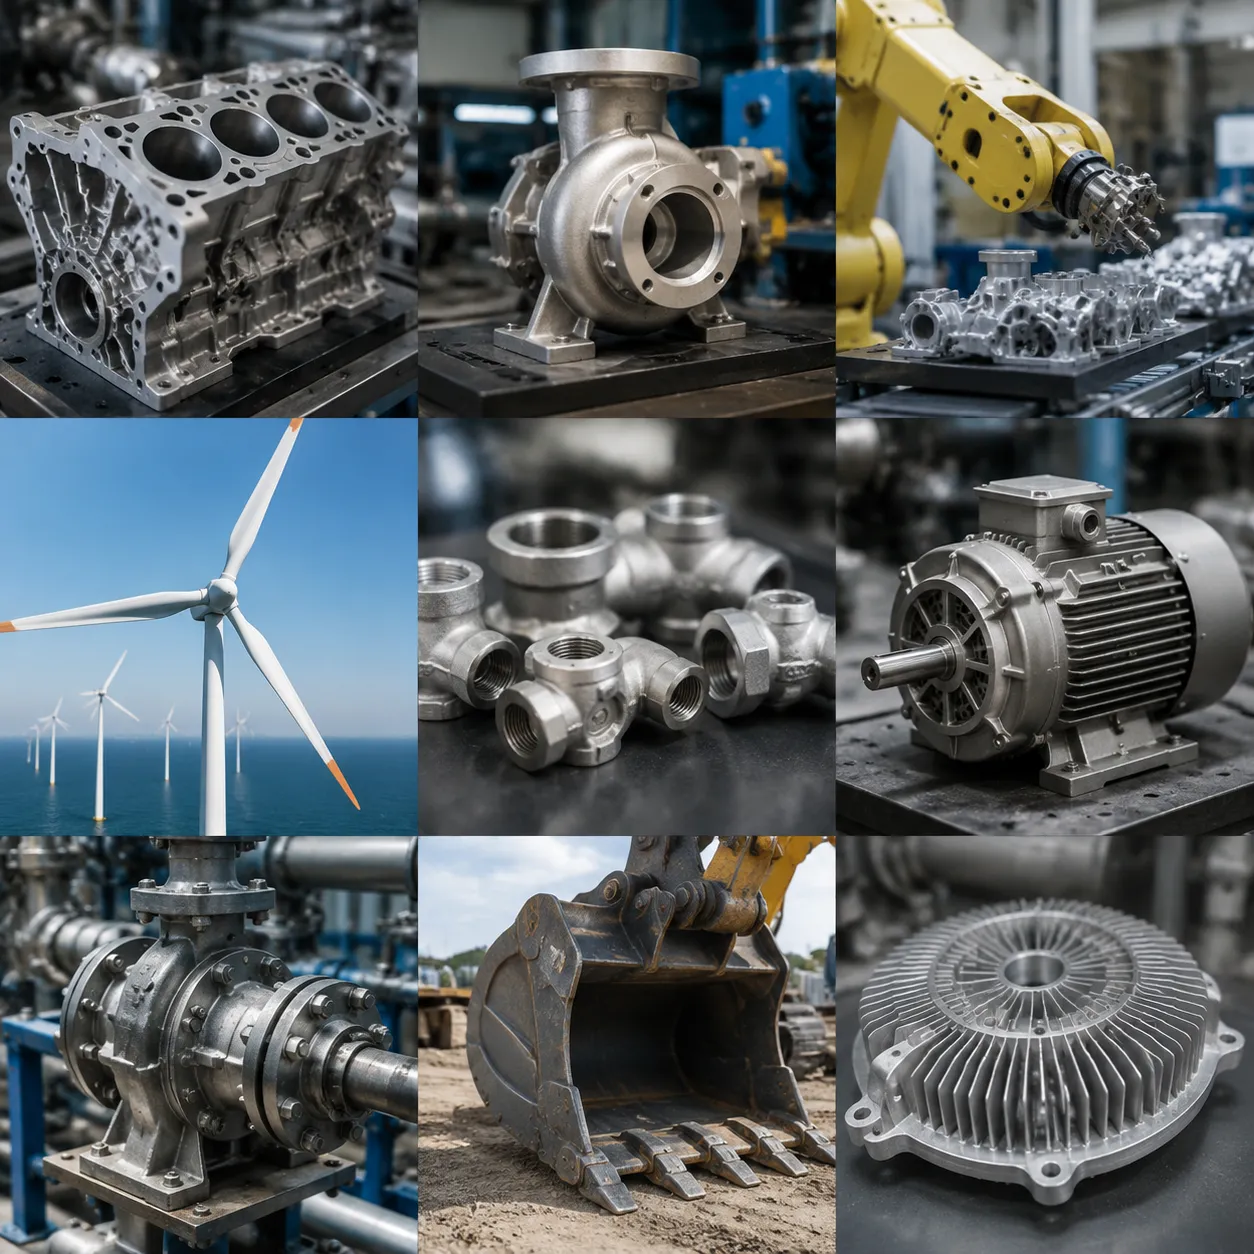
Каждая отрасль требует от материалов специфических механических свойств и термической устойчивости, литьевой сплав. Мы проектируем составы материалов и процессы литья под давлением, чтобы соответствовать строгим требованиям по эффективности в глобальных секторах.
Авиационная промышленность и оборона
Высокопроизводительные авиационные компоненты требуют экстремальной устойчивости к ползучести и сопротивления термическому разрушению под эксплуатационным стрессом.
- Основные сплавы: Inconel 718, Inconel 625, кобальт-хром.
- Целевые компоненты: турбинные лопатки, ободья камер сгорания и узлы конструкции воздушного корпуса.
- Показатель эффективности: наша высокотемпературная никелевая суперсплавная инвестиционная литьевая заготовка сохраняет механическую прочность выше 1000°C, одновременно сопротивляясь сильной горячей оксидной коррозии.
Автомобильная индустрия и Э-мобильность
Конструкции электромобилей и современные силовые установки опираются на высокопластичные нетрадиционные сплавы для снижения массы автомобиля и увеличения дальности пробега.
- Основные сплавы: A380, A356, AlSi10Mg, Zamak 3.
- Целевые компоненты: Корпуса для аккумуляторных батарей EV, корпуса электрического привода, структурные подрамники и блоки двигателей.
- Показатель эффективности: Силикозаводные алюминий–силиконовые формулы обеспечивают превосходное соотношение прочности и массы, стабильность тонких стенок и быстрое рассеивание тепла.
Медицинское оборудование и прецизионное машиностроение
Медицинские изделия и высокоточное оборудование требуют строгой биосовместимости, износостойкости и точности на микроуровне.
- Основные сплавы: Нержавеющая сталь 316L, 17-4 PH, Ti-6Al-4V.
- Целевые компоненты: Хирургические инструменты, ортопедические импланты и корпуса для прецизионных насосов.
- Показатель эффективности: Специализированные классов литья из нержавеющей стали обеспечивают высокую коррозионную стойкость и гладкие поверхности, подходящие для стандартных процедур пассивации.
Индивидуальная формулация и техническая поддержка RFQ
Мы предоставляем прямую инженерную поддержку, помогающую выбрать точный литьевой сплав, рассчитать точную усадку литья и спроектировать готовые к производству штамп/формовочные изделия. От индивидуальных химических формуляций до оптимизации сложной геометрии, наши металлургические специалисты преодолевают разрыв между первоначальным дизайном и полномасштабным производством.
Инженерная поддержка и настройка оснастки
Мы оцениваем ваши требования к техническому запросу报价 (RFQ), чтобы исключить дефекты до того, как металл попадет в форму. Если ваша задача требует индивидуальных механических свойств, мы разрабатываем пользовательские жаропрочные сплавы и сплавы, рассчитанные на конкретное напряжение, коррозионную и термическую устойчивость.
| Техническое обслуживание | Инженерная параметризация | Ключевой результат |
|---|---|---|
| Выбор сплава | Механическая нагрузка, тепловое воздействие, коррозионная сопротивность | Точный литьевой сплав соответствие по производительности и стоимости |
| Усадочные расчеты | Объемная усадка сплава, дельта между твердым и жидким состоянием | Точные коэффициенты масштаба образца (0.5% – 2.5%) |
| Настройка литейного инструментального оборудования | Размещение стержней/кормушек, черновые углы, тепловыделение | Заполнение без пор и оптимизированный срок службы инструмента |
| Технический обзор запроса коммерческого предложения | Обратная связь по DFM, анализ толщины стенок, допуска | Коммерческое предложение, готовое к производству, в течение 24–48 часов |
Требования к подаче RFQ в ускоренном режиме
Чтобы обеспечить быструю оценку и точное моделирование усадки molds, включите в ваш инженерный запрос следующие параметры:
- 3D CAD и 2D чертежи: Файлы STEP/IGES с указанием критических размеров и допусков обработки.
- Эксплуатационная среда: Пиковые рабочие температуры, требования к механической нагрузке и воздействие коррозионно активных сред.
- Объем производства: Количество прототипов по сравнению с годовым объемом высокомасштабного производства.
- Качество и стандарты НКД: Требуются протоколы испытаний рентгеновского излучения, поверхностного проницаемости или прочности на растяжение.
Часто задаваемые вопросы
Как выбрать подходящий сплав для литья для приложений при высоких температурах?
Мы оцениваем три основных критерия при подборе литьевой сплав к обстоятельствам эксплуатации при высоком нагреве: пиковая непрерывная температура, сопротивление тепловому усталованию и кислото-окислительной агрессии.
- При температурах до 400°C: Термически обработанные алюминиевые сплавы или структурные ковкие чугоны стабильны для структурных компонентов.
- 400°C до 650°C: Литьевые grades из аустенитной нержавеющей стали обеспечивают хорошую устойчивость к окислению и базовую механическую прочность.
- Выше 650°C: Мы рекомендуем никелевые суперсплавы или специализированные ковальтово-основанное литье для сопротивления к теплу, износу и коррозии чтобы предотвратить термальный ползучий дефицит и структурное разрушение при длительном воздействии.
Какие основные различия в свойствах между чугунными и цветными литьевыми сплавами?
Чугунные и неметаллические литьевые сплавы выражают явные механические, тепловые и обрабатывающие характеристики, которые диктуют их производственную посадку.
| Показатель эффективности | Литейные сплавы с железом | Литейные сплавы без железа |
|---|---|---|
| Плотность и масса | Высокая (7,2–7,8 г/см³) | Низкая до средней (2,7–8,9 г/см³) |
| Температура плавления | Высокая (1 150–1 550°C) | Низкая до умеренной (380–1 080°C) |
| Подвижность расплава металла | Умеренная; требуется высокая перегретость | Высокая; обеспечивает сложные геометрии с тонкими стенками |
| Прочность на растяжение | Исключительная прочность на ударную нагрузку | Средняя или высокая (оптимальное отношение прочности к массе) |
| К corrosion resistance | Requires specific stainless grades or coatings | Inherently high across most Al, Cu, and Zn grades |
How does cooling rate directly affect casting alloy solidification shrinkage and defect rates?
Cooling rate dictates the solidification microstructure, grain size, and final defect profile of any литьевой сплав.
- Rapid Cooling (Die Casting / Chills): Promotes a fine-grain structure, boosting the tensile strength casting metal yield. However, excessive thermal shocks can build up internal stress and trigger hot tearing if thermal contraction is constrained.
- Slow Cooling (Sand Casting / Insulated Molds): Extends molten metal fluidity window, aiding mold filling in heavy sections. However, extended cooling yields a higher solidification shrinkage rate, leading to coarse grain structures, micro-porosity, and sink marks.
- Контролируемый термический градиент: Мы проектируем индивидуальные системы охлаждения форм и размещение конусов-холодильников для обеспечения направленного затвердевания, предотвращая дефекты порозности внутри и усадку.



 Russian
 English
 German