
2026年9月16日
Изучайте мартенситную нержавеющую сталь высокой прочности с отличной твердостью, коррозионной стойкостью и надежной производительностью для требовательных применений
Что такое мартенситная нержавеющая сталь?
Мартенситная нержавеющая сталь — это специализированный класс легкоплавкой нержавеющей стали созданной для применений, требующих высокой механической прочности, повышенной твердости и надежной износостойкости наряду с умеренной защитой от коррозии. В отличие от стандартных аустенитных сплавов, эти сплавы проходят прямое фазовое превращение через термическую обработку, что делает их основным выбором для тяжелых инструментов, валов, запорной арматуры и промышленной кухонной посуды.
Металлургическая структура: переход решетки BCT
- Переход фазы: Материал переходит от аустенитной границентрированной кубической структуры (FCC) при высоких аустенитирующих температурах (980°C–1050°C) к твердой ромбовидной решетки теллу мартенситной литейной решетки при быстрой закалке в масле или воздухе.
- Диффузионно-бессильное деформация: Атомы углерода остаются загруженными в ферритно-цементную матрицу во время охлаждения, вызывая сильное искажение решётки, что обеспечивает исключительную прочность и твердость до отпуска.
Базис химии и принципы легирования
- Содержание хрома (11.5% до 18%): Обеспечивает базовый пассивный хром-оксидный ($Cr_2O_3$) слой, необходимый для базовой коррозионной стойкости в условиях пара, слабых химикатов и атмосферы.
- Контролируемое содержание углерода (0.10% до 1.20%): Определяет конечный потенциал твердости; более высокое содержание углерода способствует образованию прочных карбидов ($M_{23}C_6$, $M_7C_3$) для превосходной износостойкости.
- Вторичные элементы: Контролируемые добавки молибдена (до 1.0%) повышают стойкость к изъятию, в то время как никель (до 2.5%) оптимизирует ударную вязкость в высокопрочных марках.
Ключевые инженерные характеристики
- Высокая твердость после термообработки: Обеспечивает управляемые уровни твердости в диапазоне от 40 HRC до более 60 HRC через точные циклы охлаждения и отпуска.
- Врождённый ферромагнетизм: Полностью магнитная нержавеющая сталь как в отожжённом, так и в закалённом и отпускованном состоянии (+QT) благодаря своей феррито-мартенситной матрице.
- Оптимизированная механическая прочность: Обеспечивает исключительные значения прочности наyield и растяжение более 800–1500 МПа, превосходя аустенитные сорта в условиях динамической нагруженности.
- Умеренная коррозионная стойкость: Обеспечивает целевую резистентность к пресной воде, парам, нефтепродуктам и слабым кислотам, оптимизирована при полировке и закалке деталей.
Полная матрица марок и химический состав мартенситной нержавеющей стали
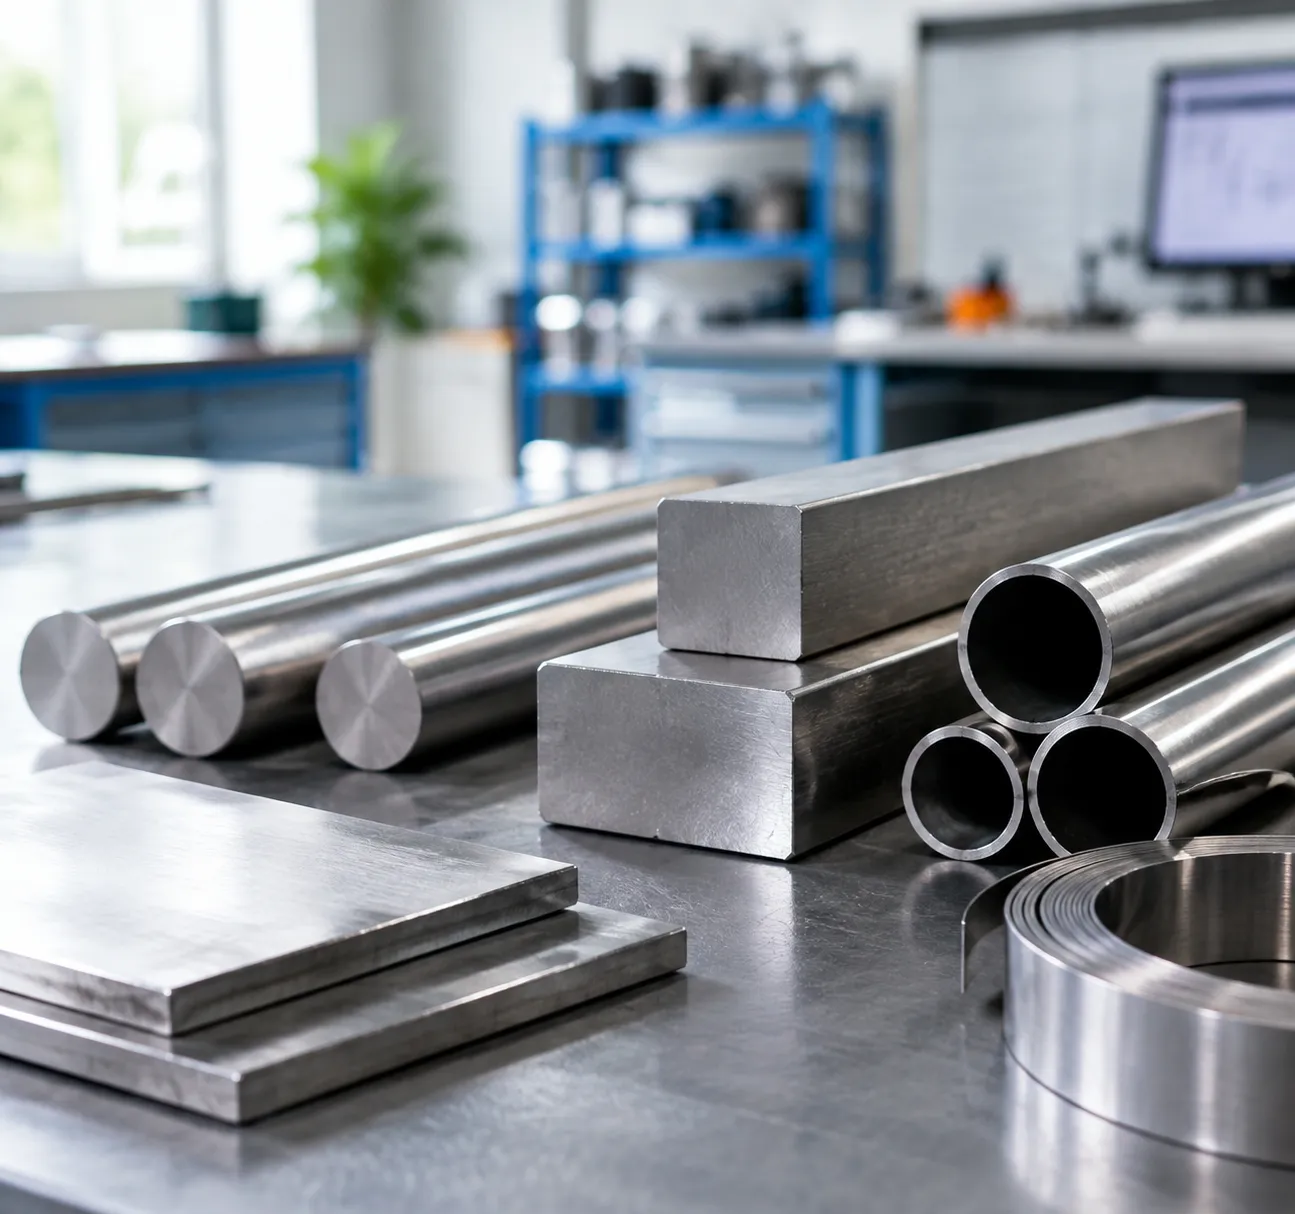
Мы производим и поставляем полный ассортимент закаливаемых стали серий 400 из нержавеющей стали назначен для удовлетворения точных требований к механической прочности, износостойкости и коррозионной стойкости.
Главные марки мартенситной стали
- AISI 410 (UNS S41000 / 1.4006): Базовый легированный сплав общего назначения. Обеспечивает солидную коррозионную стойкость в условиях умеренной атмосферы, пара и слабых химических веществ после термической обработки.
- AISI 416 (UNS S41600 / 1.4005): Вариант с легкой обрабатываемостью с контролируемым добавлением серы (0,15–0,351%) для максимизации скорости точения на станках с ЧПУ, нарезания резьбы и пропускной способности автоматических станков.
- AISI 420 (UNS S42000 / 1.4021 / 1.4028): Особенности повышенного содержания углерода для достижения более высокой твердости поверхности (до 50–55 HRC). Пребывной стальной материал нержавеющей стали, широко используемый для хирургических ножей, валов насосов и уплотнений изнашивания.
- AISI 431 (UNS S43100 / 1.4057): Разработан с использованием 1.25% до 2.50% никеля. Обеспечивает превосходную ударную прочность, высокую предел прочности на растяжение и улучшенную коррозионную стойкость в морской среде по сравнению со стандартными Cr марками 12%.
- AISI 440A / 440B / 440C (UNS S44004 / 1.4125): Премиальные высокоуглеродистые мартенситные сплавы. AISI 440C достигает пика твердости 58–62 HRC, обеспечивая максимальное удержание кромки и устойчивость к абразивному износу в шарикоподшипниках, компонентах клапанов и промышленных резах-ножах.
Матрица химического состава (мас. доля в wt%)
| Grade | UNS | DIN / EN | C (%) | Cr (%) | Ni (%) | Mo (%) | Другие элементы |
|---|---|---|---|---|---|---|---|
| AISI 410 | S41000 | 1.4006 | 0.08–0.15 | 11.50–13.50 | ≤ 0.75 | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 416 | S41600 | 1.4005 | 0.09–0.15 | 12.00–14.00 | — | ≤ 0.60 | S: 0.15–0.35, P ≤ 0.06 |
| AISI 420 | S42000 | 1.4021 | 0.16–0.25 | 12.00–14.00 | — | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 420C | S42000 | 1.4028 | 0.26–0.35 | 12.00–14.00 | — | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 431 | S43100 | 1.4057 | 0.12–0.20 | 15.00–17.00 | 1.25–2.50 | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 440C | S44004 | 1.4125 | 0.95–1.20 | 16.00–18.00 | — | ≤ 0.75 | Mn ≤ 1.00, Si ≤ 1.00 |
Механические свойства: Отожжённое vs. Закалённое и отпуск (+QT)
Рассматривая это класс нержавеющей стали по прочности и сравнениям подчеркивает, как индивидуальная термическая обработка превращает мягкую, пластичную прокатку после термообработки в конструкционные, работающие при больших нагрузках изделия:
| Grade | Состояние | Устойчивость к деформации по пределу текучести $R_{p0.2}$ (MPa) | Предел прочности на растяжение $R_m$ (MPa) | удлинение $A_5$ (%) | Твердость (HBW / HRC) | Шарпи В-уголок (20 °C, Дж) |
|---|---|---|---|---|---|---|
| AISI 410 | Отпущенная (+A) | ≥ 205 | 450–600 | ≥ 20 | ≤ 200 HBW | — |
| Закаленная и отпуск (+QT650) | ≥ 450 | 650–850 | ≥ 15 | 200–260 HBW | ≥ 35 J | |
| AISI 416 | Отпущенная (+A) | ≥ 240 | 480–650 | ≥ 16 | ≤ 210 HBW | — |
| Затяжка и отпуск (+QT) | ≥ 450 | 650–820 | ≥ 14 | 205–255 HBW | ≥ 25 J | |
| AISI 420 | Отпущенная (+A) | ≥ 225 | 500–700 | ≥ 15 | ≤ 225 HBW | — |
| Закаленная и с низким отпуском | ≥ 1100 | 1400–1750 | ≥ 7 | 48–54 HRC | ≥ 12 J | |
| AISI 431 | Отпущенная (+A) | — | ≤ 950 | — | ≤ 295 HBW | — |
| Закаленная и отпущенная (+QT800) | ≥ 600 | 800–1000 | ≥ 14 | 240–300 HBW | ≥ 40 J | |
| AISI 440C | Отпущенная (+A) | ≥ 270 | 600–750 | ≥ 10 | ≤ 269 HBW | — |
| Закален и уложен в отпуске под нагрузкой | ≥ 1800 | 1950–2200 | ≥ 2 | 58–62 HRC | ≤ 8 Дж |
Закалка, обрабатываемость и изготовление мартенитной нержавеющей стали
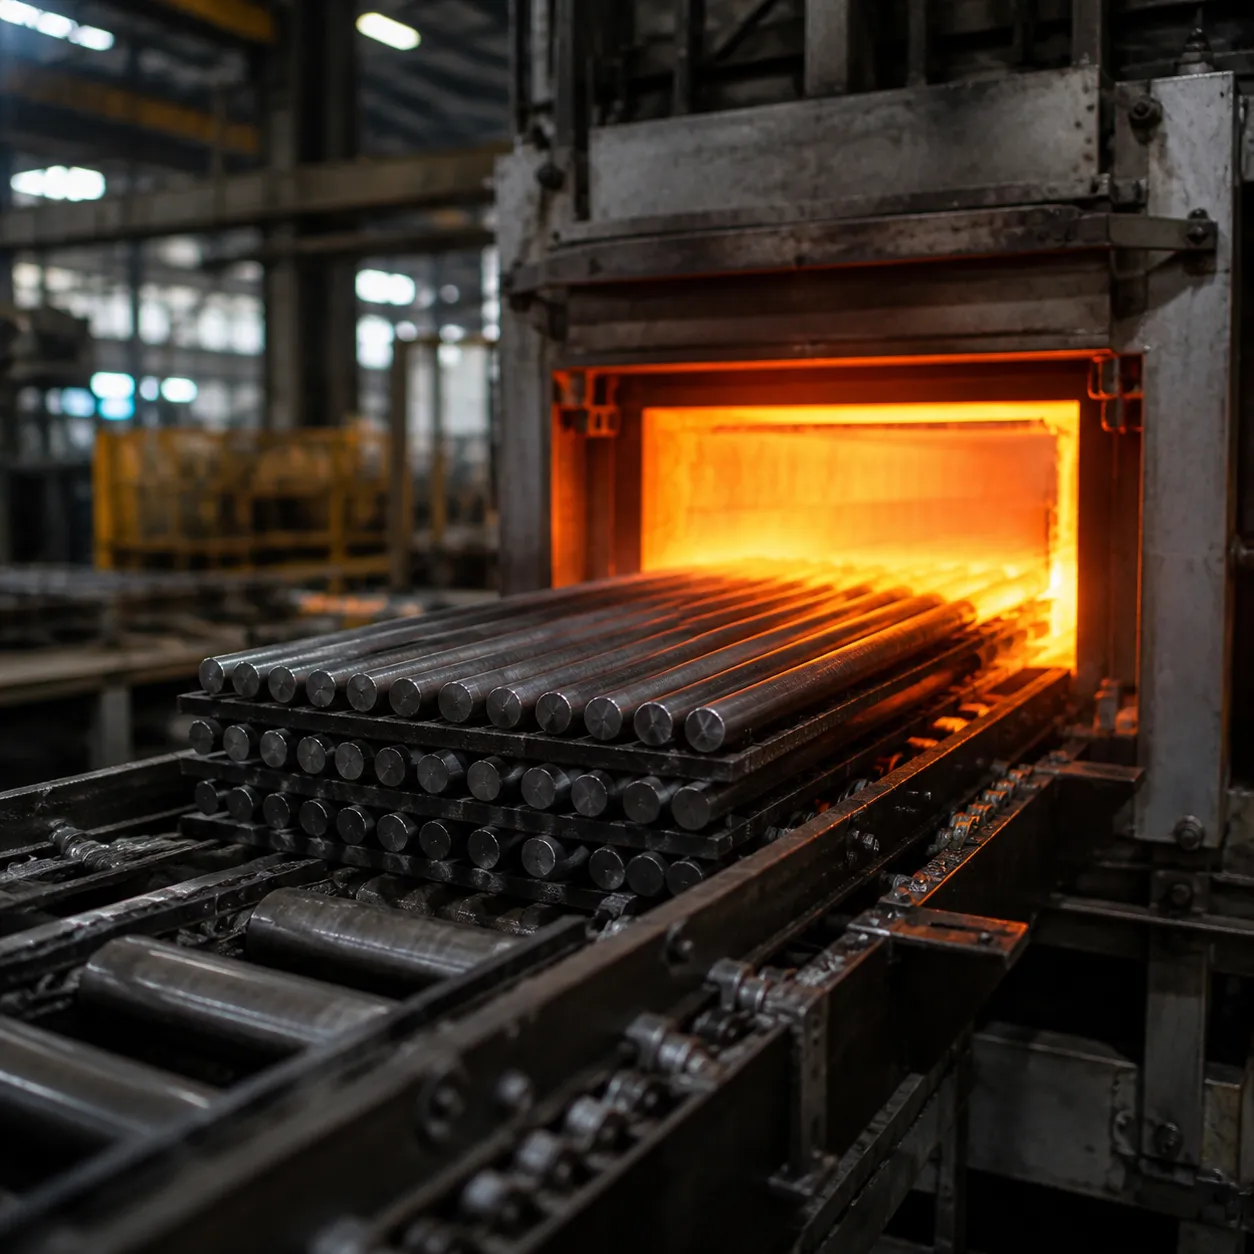
Мы обрабатываем и изготавливаем мартенитную нержавеющую сталь в соответствии с жесткими механическими требованиями. Поскольку этот класс сплавов зависит от фазовых превращений карбонитной мартенситной фазы, тепловая обработка непосредственно определяет окончательную твердость, предел текучести и структурную целостность.
Динамика аустениирования и закалки
Преобразование мягкой отжиженной ферритной матрицы в высокопрочную мартенситную структуру тела-кристаллического тетраэдра (BCT) требует точного контроля температуры.
- Диапазон аустениитирования: Мы нагреваем сталь до 980°C–1065°C (1800°F–1950°F) зависит от уровней углерода и хрома (например, нижний диапазон для AISI 410, верхний диапазон для AISI 440C). Это полностью растворяет карбиды хрома в гамма-железном матриксе.
- Охлаждающая среда: Мы используем агитированное отпускание масла для больших поперечных сечений и высокоуглеродистых марок (AISI 420/440C) чтобы обеспечить полную трансформацию в мартенсит. Для тонких поперечных сечений и более низкоуглеродистых марок (AISI 410), принудительное охлаждение воздухом или охлаждение инертным газом в вакуумных печах минимизирует деформации и тепловой удар.
Протоколы отпуска и избежание хрупкости
После закалки мартенсит чрезвычайно хрупок и содержит большие остаточные напряжения. Мы немедленно отпускаем после охлаждения до комнатной температуры все закалённые и отпущенные нержавеющие стали.
- Низкотемпературный отпуск (150°C–250°C / 300°F–480°F): Устраняет напряжения закалки, сохраняя максимальную твердость (50–60 HRC) и износостойкость для режущих лезвий, хирургических инструментов и подшипников.
- Высокотемпературный отпуск (600°C–750°C / 1110°F–1380°F): Обеспечивает высокую прочность на растяжение в сочетании с высокой ударной вязкостью и удлинением для приводных валов, резьбовых креплений и штоков клапанов.
- Зона отпуска с хрупкостью (400°C–550°C / 750°F–1020°F): Мы строго избегаем подмеса в этом окне. Термическая обработка здесь приводит к осаждению межзеренного хрома карбидов, что вызывает значительную потерю ударной вязкости по Карату В-угловой вырезке и деградацию коррозионной стойкости.
| Grade | Температура аустенитизации (°C) | Среда закалки | Диапазон отпускной термообработки (°C) | Достижимая твердость |
|---|---|---|---|---|
| AISI 410 | 950 – 1010 | Масляная / воздушная | 600 – 700 (устойчивость к удару) | 28 – 35 HRC |
| AISI 420 | 980 – 1040 | Нефть | 180 – 250 (Резка) | 50 – 54 HRC |
| AISI 431 | 1000 – 1050 | Масляная / воздушная | 600 – 680 (Ударная вязкость) | 36 – 44 HRC |
| AISI 440C | 1010 – 1070 | Oil / Pressurized Gas | 150 – 200 (Износ) | 58 – 62 HRC |
Протоколы обработки и формуемости
Производительность обработки зависит полностью от состояния поставки мартенситной нержавеющей стали класса:
- Отпускная обработка (+A): Мы выполняем повторную обработку резанием, фрезерованием и сверлением, когда материал находится вsoft-annealed (<230 HBW). Мы используем жесткие заготовки, инструменты из твердого карбида с положительным режем углом и сульфоированные чистые смазочно-охлаждающие материалы для предотвращения образования стружек. Варианты свободной обработке, такие как AISI 416, обеспечивают до 851 TP3T рейтингов обрабатываемости по сравнению со стандартными углеродистыми сталями.
- Затвердевшее состояние шлифовки (>50 HRC): При обработке твердых мартенситных grades мы переключаемся на прецизионную шлифовку. Мы используем витывированные кубические нитриды бора (CBN) или белый алюминий оксидные круги с непрерывной подачей при высоком давлении для устранения локального перегрева, микротрещин и смягчения поверхности.
- Глубокая штамповка и холодная деформация: Ограничено по сравнению с аустенитными марками. Жесткие операции холодной формы требуют промежуточной субкритической отжигки при 650°C–750°C.
Сварочные соображения и предотвращение трещин
Из-за своей экстремальной ӑтвёренности, жаростойкая нержавеющая сталь, подлежащая сварке, представляет значительный риск холодного растрескивания (растрескивание, индуцированное водородом) в термообработке зоны теплового влияния (HAZ).
- Преднагрев (200°C–300°C / 390°F–570°F): Обязателен во всех разделах. Преднагрев замедляет скорость охлаждения через диапазон мартенситной трансформации ($M_s$ до $M_f$), предотвращая образование хрупкого мартенсита в границе сваривания.
- Контроль между проходами: Поддерживайте температуры междуручного температуропостановления, соответствующие диапазону преднагрева, на протяжении всей сварочной последовательности.
- Термообработка после сварки (PWHT): Сразу после завершения сварки выполняем отпуск под сваркой или субкритический отжиг при 650°C–720°C (1200°F–1330°F). Это закаливает жесткую микроструктуру HAZ и устраняет остаточные напряжения до охлаждения до окружающей температуры.
- Для комплектующих отливок, требующих нестандартных конструкционных сварных соединений или сварочного ремонта, обзор нашей руководство по литью нержавеющей стали предлагает подробные параметры стабилизации микро структуры и бездефектного металлургического соединения.
Объем поставок продукции и условия поставки для Martensitic Stainless Steel
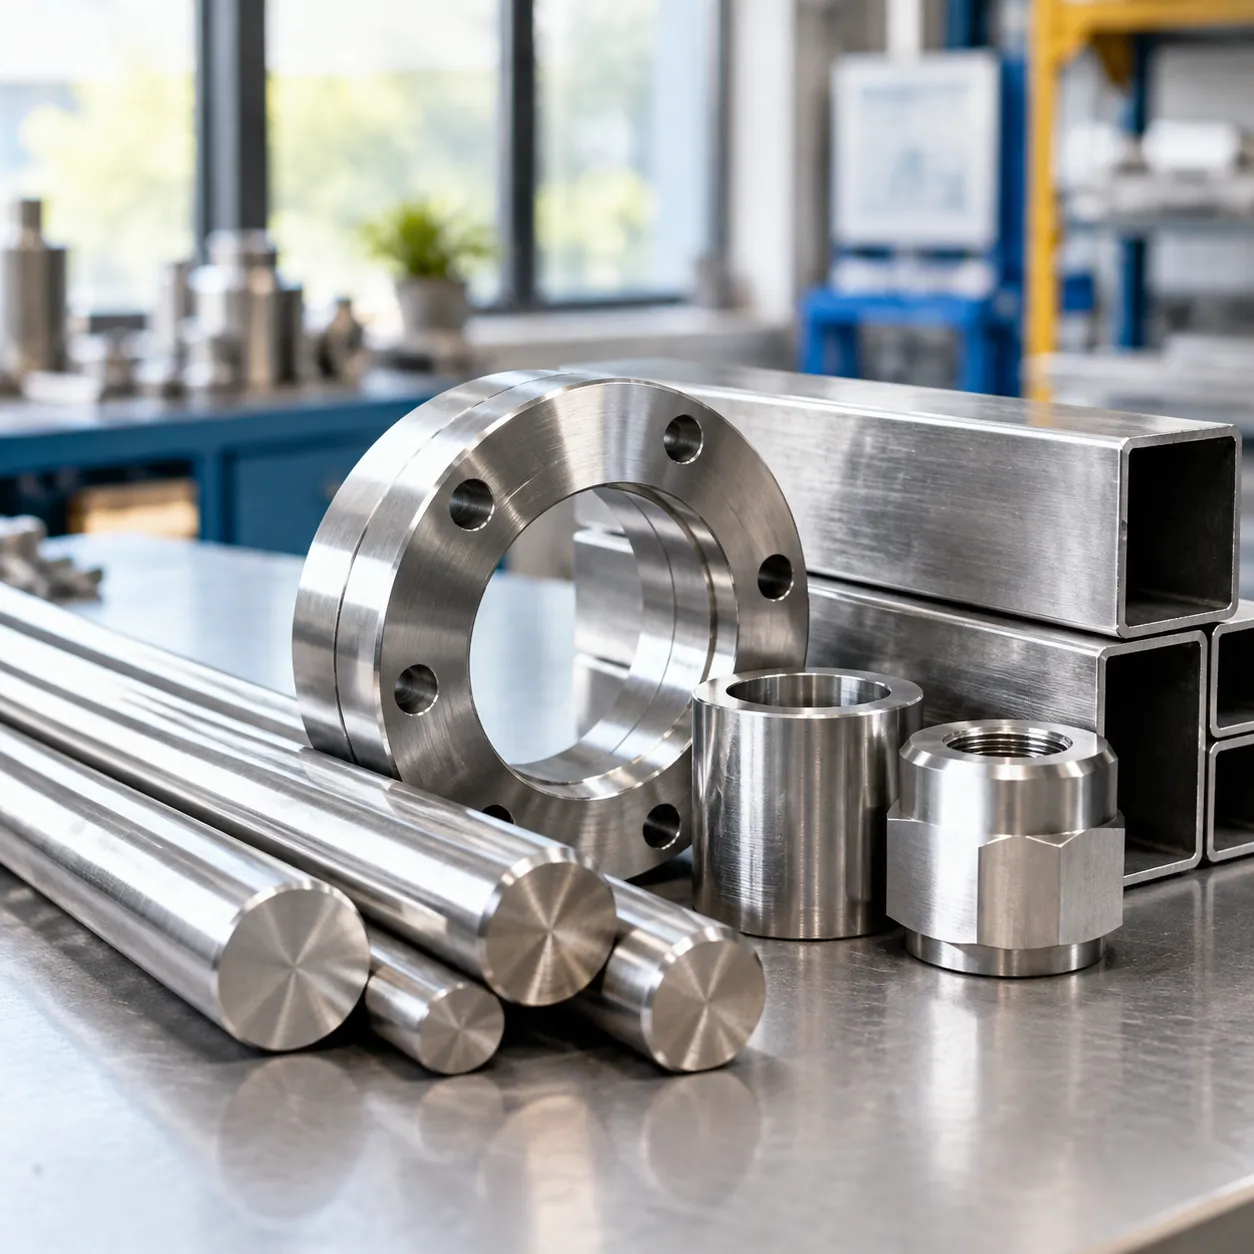
Мы поддерживаем обширный прямой от поставщика складской запас нержавеющей стали мартенситной структуры мартенситной нержавеющей стали для удовлетворения глобальных требований по станочной обработке, ковке и штамповке со скорым возвратом. Независимо от того, нужен ли вам стандартный стержневой запас для ЧПУ-обработки или настроенный полупрофильный запас, мы поставляем сертифицированные материалы, подготовленные по точным размерам.
Доступные формы продукции и размеры
- Холоднокатаные и штанги для круглых изделий с бесцентровной обработкой: Прецизионная обработка от Ø 2 мм до Ø 65 мм с малыми допусками (ISO h7, h8, h9, h11), готовые к обработке высокопрочная нержавеющая сталь стержня продукция для токарного станка Swiss и автоматических операций резьбовой обработки.
- Горячекатаные и ковочные стержни: Диапазон от Ø 20 мм до Ø 500 мм, полностью ультразвуково контролируемые на отсутствие пористости сердцевины и центробаланс.
- Плоские изделия и прецизионные ленты: Холодно-роликовые и горячекатаные котлы, прецизионные резанные ленты и листы от 0.10 мм до 12.0 мм толщина для диафрагм клапанов, хирургических инструментов и промышленных ножей.
- Индивидуальные слепые штамповки в умеренной форме: Изготовленные по индивидуальному заказу ступенчатые валы, штампованные диски, штампованные кольца и индивидуальные блоки. Для деталей близких к номинальной форме, выходящих за традиционные размеры прутков, мы также поддерживаем изделия, разработанные с учетом литьевых нержавеющих сталей кастовых сплавов и марок.
Обработки поверхности
| Окончательная обработка поверхности | Описание | Типичное применение |
|---|---|---|
| Черное (как прокатано / как отковки) | Толстый оксидный слой сохранён; фрезерование загрязнение удалено | Тяжёлая обработка, открытая пресс-форма повторной ковки |
| Очистка / Шероховатая обработка | Удалены дефекты поверхности и слой декарбурации | Общая механическая обработка и шаговая обработка валов |
| Ярко обработано резанием и отполировано | Гладкая, зеркальная поверхность без оксида | Прецизионные валы, узлы насосов |
| Доводка без обработки на центрирующем станке | Высокоточное управление диаметром (h7–h9) | Высокоскоростная автоматизированная токарная установка с ЧПУ подачей |
Поставочные состояния и условия термической обработки
Мы доставляем мартенситной нержавеющей стали в конкретных термообработанных условиях, настроенных для вашего последующего производства:
- Мягкая annealing (+A): Оптимизировано для низкой твердости (обычно < 220 HBW для AISI 410/420; < 255 HBW для 440C) для обеспечения минимального износа инструмента при фрезеровании, свёрлении и глубокой вытяжке.
- Закалено и отпуск (+QT): Предзакалено и отпущено до заданных mechanical properties (например, QT650, QT750, QT800, QT900 по EN 10088-3 / ASTM A276) для прямого использования узла без термообработки после обработки.
- нормализация (+N): Однородная зернистая структура для обеспечения структурной однородности перед специализированной закалкой на стороне заказчика.
Инженерные применения мартенситной нержавеющей стали в ключевых отраслях
Мы поставляем высокопроизводительные мартенситной нержавеющей стали grades designed to withstand extreme mechanical loads, abrasive wear, and moderate corrosive environments where conventional austenitic grades fall short.
Авиационная промышленность и оборона
Высокая прочность на растяжение и ударная прочность на разрыв делают закалённые мартензитные сплавы незаменимыми для летной критической аппаратуры: Актуаторные узлы и структурные Pins: Обработан из зачищенного и закаленного прутка 431 и 410 стали для сопротивления циклической усталости. Специализированные крепежи: Высокопрочные продольные и резьбовые крепления, обеспечивающие устойчивый преднатяг при вибрациях. Турбинные компоненты: Высокотемпературные диски турбины и статорные лопатки, изготовленные методами точной обработки и на заказ инвестиционное и прецизионное литье для металлических деталей.
Нефть, газ и выработка электроэнергии
Генерация электроэнергии и бурение в эксплуатационных скважинах требуют материалов, устойчивых к механическому истиранию и к воздействию прессированного среды: Клапанные стержни и обрезки дроссельной заслонки: УпрочненныеGRADE AISI 410 и 420, разработанные для предотвращения заедания при высоконапорных циклах закрывания. Валы насосов высокого давления: Земля 410 нержавеющая сталь круглого профиля материалы, обеспечивающие максимальнуюtorsional жесткость. Лопатки турбин и гидравлические поршни: Динамические элементы, требующие высокой усталостной прочности и сопротивления кавитационному износу.
Медицинское и стоматологическое instrumentation
Хирургическая инструментальная обработка требует чистой металлургической обработки, резкости кромки и стойкости к коррозии при стерилизационных протоколах: Хирургические скальпели и лезвия: Изготовлено из 440C высокоуглеродистой нержавеющей стали для достижения экстремальной резкости кромки (до 58–60 HRC). Зубные щипцы и зондирования: Изготовлено из закаленной AISI 420 для оптимального натяжения пружины и прочности на деформацию. Ортопедические развальники и сверла: Высокая твердость износостойкая нержавеющая сталь инструменты, разработанные для точной резки без деформации.
Промышленная резка и переработка пищевых продуктов
Непрерывные линии обработки требуют элементов резки, удерживающих кромки без загрязнения пищевых продуктов или сколов: Кромочные лопатки и ножи для резки Тяжёлые гильотинные и вращающие резаки для резки пластмасс, фольги и металлов. Формовочные штампы для грануляторов и лезвия гранулятора: Криогенно закалённые мартенситные сплавы, предотвращающие преждевременный абразивный износ. Коммерческие кухонные ножи: Высококачественные диски для резки, пластины для мясорубок и ножи для рубки, устойчивые к органическим кислотам пищевых продуктов и к высоким циклам износа.
Автомобильная инженерия
Высокие механические нагрузки и компактные пространственные ограничения опираются на структурную устойчивость hardened мартенситных сплавов: Дисками тоже тормозов с хорошим охлаждением: Высокое сопротивление трению, warp-resistant 410/420 тормозные барабаны, разработанные для равномерного рассеивания тепла. Запчасти системы впрыска топлива: Чрезвычайно точные сердцевины электромагнитных клапанов, поршни и инжекторы, работающие под высоким гидравлическим давлением. pins высокого напряжения в приводной системе: Валапередающие упорные штифты с тендентной обработкой или черезизогнутой штифты обеспечивая нулевая зазора надежность в сборках трансмиссии.
Стандарты обеспечения качества и тестирования для мартенситной нержавеющей стали
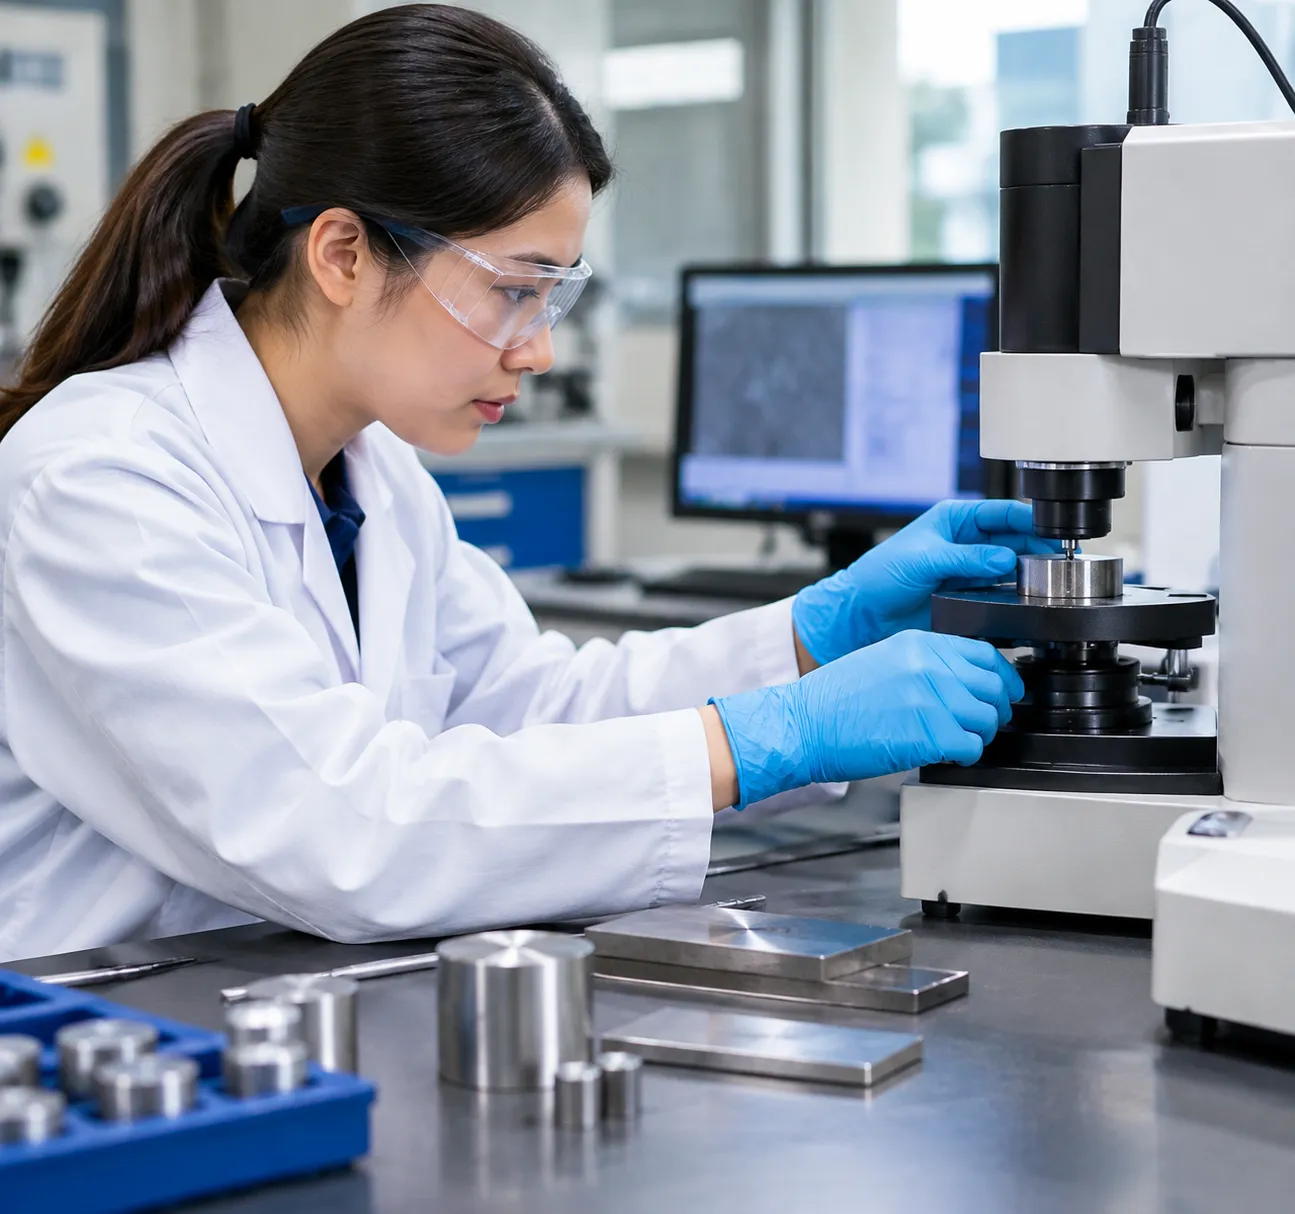
Мы строго контролируем качество на каждом этапе производства, чтобы гарантировать, что каждая партия мартенситной нержавеющей стали соответствует точным международным стандартам и критическим инженерным критериям. От химии выплавки до финальной проверки поверхности наши тестовые процессы исключают дефекты материалов, обеспечивают однородность твердости и стабильную механическую надежность.
Проверка химического состава
- Оптическая эмиссионная спектрометрия (OES): Мы проверяем каждую плавку с помощью стационарных и портативных OES-аналитиков, чтобы подтвердить жесткий контроль карбона, хрома, никеля и пороговых значений следовых элементов.
- Газовый анализ: Интерstitialные элементы (кислород, азот и водород) измеряются методом инертной газовой плавки для предотвращения внутренней хрупкости ядра.
Неразрушающий контроль (NDT)
- Ультразвуковая дефектоскопия (UT): Стандартное тестирование по EN 10228-3 (Класс 3/4) и SEP 1921 (Группа 3, Класс D/d, E/e) обеспечивает отсутствие внутренних пустот, включений или усадочных трещин ядра.
- Магнитопорошковый контроль (MT): Поверхностные и близкорасположенные дефекты обнаруживаются с использованием влажной флуоресценции MT по ASTM E1444 и EN ISO 9934 для проверки отсутствия трещин после отпуска.
- Измерение размеров и поверхностей: Прецизионное лазерное измерение и вихретоковый контроль для обеспечения жестких допусков по диаметру и обнаружения подсросных дефектов, соответствующие строгим критериям целостности, указанным в наших сравнение ковки и литья.
Механические и твёрдоносные испытания
- Испытания на разрыв и предел текучести: Подтверждено по ASTM A370 и EN ISO 6892-1 для оценки предел текучести, прочности на растяжение, удлинения и уменьшения площади поперечного сечения.
- Испытания на удар по Шарпи V-образный вырез: Проведено в соответствии с EN ISO 148-1 и ASTM E23 при комнатной и субноль temperaturas для обеспечения стойкости выреза после термообработки.
- Картирование твёрдости: Проверка по Бринеллю (HBW) и Роквеллу C (HRC от ядра к поверхности) подтверждает однородность закалки на всей толщине и правильность отпуска.
Стандарты инспекции и матрица сертификации
| Категория инспекции | Метод испытания / Стандарт | Ключевые критерии приемки / параметры |
|---|---|---|
| Химический анализ | ASTM E415 / EN 10276 (OES) | Полное соответствие ASTM A276, DIN EN 10088-3 |
| Ультразвуковая инспекция | SEP 1921 / EN 10228-3 | Уровень D/d, дефектная матрица класса 3/4 |
| Магнитная индикация | ASTM E1444 / EN ISO 9934 | Нулевые линейные поверхностные признаки / холодные трещины |
| Механическая прочность | ASTM A370 / ISO 6892-1 | Заверенные значения предел пропускания, прочности на растяжение и удлинения |
| Карта твердости | ASTM E18 (HRC) / ASTM E10 (HBW) | Проверено по поперечному сечению согласно спецификации заказа |
| Микроструктура | ASTM E45 / ASTM E112 | Контролируемый размер зерна, рейтинг включений по спецификации |
Документация о соответствии и прослеживаемость
- Сертификация EN 10204 3.1 & 3.2: Каждая поставка включает полностью прослеживаемые сертификаты заводской проверки (MTC), детализирующие полный химический анализ, механические значения, графики термообработки и результаты НКД.
- Соответствие к сертификации по кислой среде: Выбранные термоупрочненные grades сертифицированы до NACE MR0175 / ISO 15156 для к сопротивления сульфидной трещиноватости в условиях добычи нефти и газа (SSC).
Часто задаваемые вопросы (FAQ) о мартенситной нержавеющей стали
Является ли мартенситная нержавеющая сталь магнитной?
Да, все grades мартенситной нержавеющей стали полностью магнитны во всех термически обработанных состояниях, включая отпущенную, закаленную и отпущенную.
В отличие от немагнитных аустенитных сплавов, мартенситные марки образуют кристаллическую решётку телацентренного тетраэдра (BCT) или кубическую с телом в центре (BCC) при охлаждении. Эта молекулярная структура обеспечивает сильное выравнивание магнитных доменов, делая магнитная нержавеющая сталь такие марки, как AISI 410 и AISI 420, идеальными для применений, требующих магнитного защелкивания, сортировки или триггеров датчиков.
В чем разница между мартенситной, аустенитной и ферритной нержавеющей сталью?
Ключевым различителем между семействами нержавеющей стали является их кристаллическая структура, которая задаёт прочность, твёрдость и тепловой отклик.
| Свойство / характеристики | Мартензитная нержавеющая сталь | Аустенитная нержавеющая сталь | Ферритная нержавеющая сталь |
|---|---|---|---|
| Кристаллическая решётка | ромбовидной решетки теллу | Габитальная кубическая решётка (FCC) | Тела в центре кубическая решётка (BCC) |
| Термообработывается? | Да (Утоление и отпуск) | Нет (только работа на упругость/хрупкование) | Нет (только отжиживание) |
| Магнитное состояние | Сильно магнитна | Не магнитный | Сильно магнитна |
| Диапазон твердости | 40 до 62 HRC | 70 до 95 HRB | 75 до 95 HRB |
| К corrosion resistance | Умеренная до высокой | Очень высокий | Умеренный |
| Типичное справочное | AISI 410, 420, 440C | Аустенитная нержавеющая сталь и ее виды применения (304, 316) | AISI 430, 409 |
Можно ли сваривать мартензитную нержавеющую сталь без появления трещин?
Да, но это требует строгого теплового режима. Из-за высокого содержания углерода и высокой твёрдости образуются в зоне сварки без отпускной термообработки хрупкий мартензит, подверженный холодному растрескиванию под действием водорода.
Чтобы достигнуть качественных сварных соединений без трещин, соблюдайте следующие параметры: Разогрев: Поддерживайте температуру прогрева в диапазоне от 200°C до 300°C (400°F–575°F) для замедления скоростей охлаждения и снижения остаточного напряжения. Выбор наплавляемого металла: Используйте соответствующие мартензитные наплавки (например, ER410), если требуется однородная термообработанная зона после сварки и механические свойства. В качестве альтернативы используйте аустенитные наплавки, такие как AWS ER309L or ER312 для поглощения напряжений преобразования в неупроченных сборках. Немедленная ПТХ: Проводите термообработку после сварки (субкритическая отжиг при 650°C–750°C) сразу после сварки, до того как соединение остынет ниже 100°C, чтобы смягчить хрупкую зону термической влияния (HAZ).
Какую марку следует выбрать: AISI 410, 420 или 440C?
Выбор зависит от баланса между обрабатываемостью, требуемой твердостью и износостойкостью:
[AISI 410] -------------------> [AISI 420] -------------------> [AISI 440C] Твердость и пластичность сбалансированная сохранность кромки Максимальная твердость и износ (~40–45 HRC) (~50–54 HRC) (58–62 HRC)
- Выберите AISI 410 (1.4006): Лучшее для высоконагруженных структурных валов, крепежа, седел клапанов и турбинных компонентов, требующих умеренной твердости, превосходной ударной вязкости и хорошей обрабатываемости.
- Выберите AISI 420 (1.4021 / 1.4028): Лучшее для столовых приборов, хирургических скальпелей, форм для литья пластмасс и поршней гидравлических насосов, требующих прочного удержания кромки, высокой полируемости и умеренной износостойкости.
- Выберите AISI 440C (1.4125): Лучшее для шарикоподшипников, режущих насадок с повышенным износом, промышленных резцов для резки и шаров седель клапанов, требующих экстремальной твердости поверхности (до 60+ HRC) и высокой износостойкости.
Как температура отпуска влияет на коррозионную стойкость?
Отпуск напрямую изменяет микроструктуру и доступность свободного хрома в нормализованных и отпущенных нержавеющих сталях:
- Отпуск при низких температурах (150°C–350°C): Сохраняет максимальную твердость и оптимальную коррозионную стойкость. Углерод образует мелкие переходные карбиды, не истощая хром матрицы.
- Зона сенситизации / ломкости (400°C–550°C): Избегайте этого диапазона. Хромовые карбиды ($Cr_{23}C_6$) интенсивно выпадают на границах зерен, вызывая тяжелое местное истощение хрома, снижение устойчивости к пигментации (pitting) и отпусковую хрупкость (падение ударной вязкости Шарпи).
- Высокотемпературная отпускa (550°C–700°C): Жертвуя пиковой твердостью в обмен на высокую прочность при механическом прочном сопротивлении, максимум хрупкость и восстановленную общую коррозионную стойкость по мере редифузии хрома через матрицу.


 Russian
 English
 German