
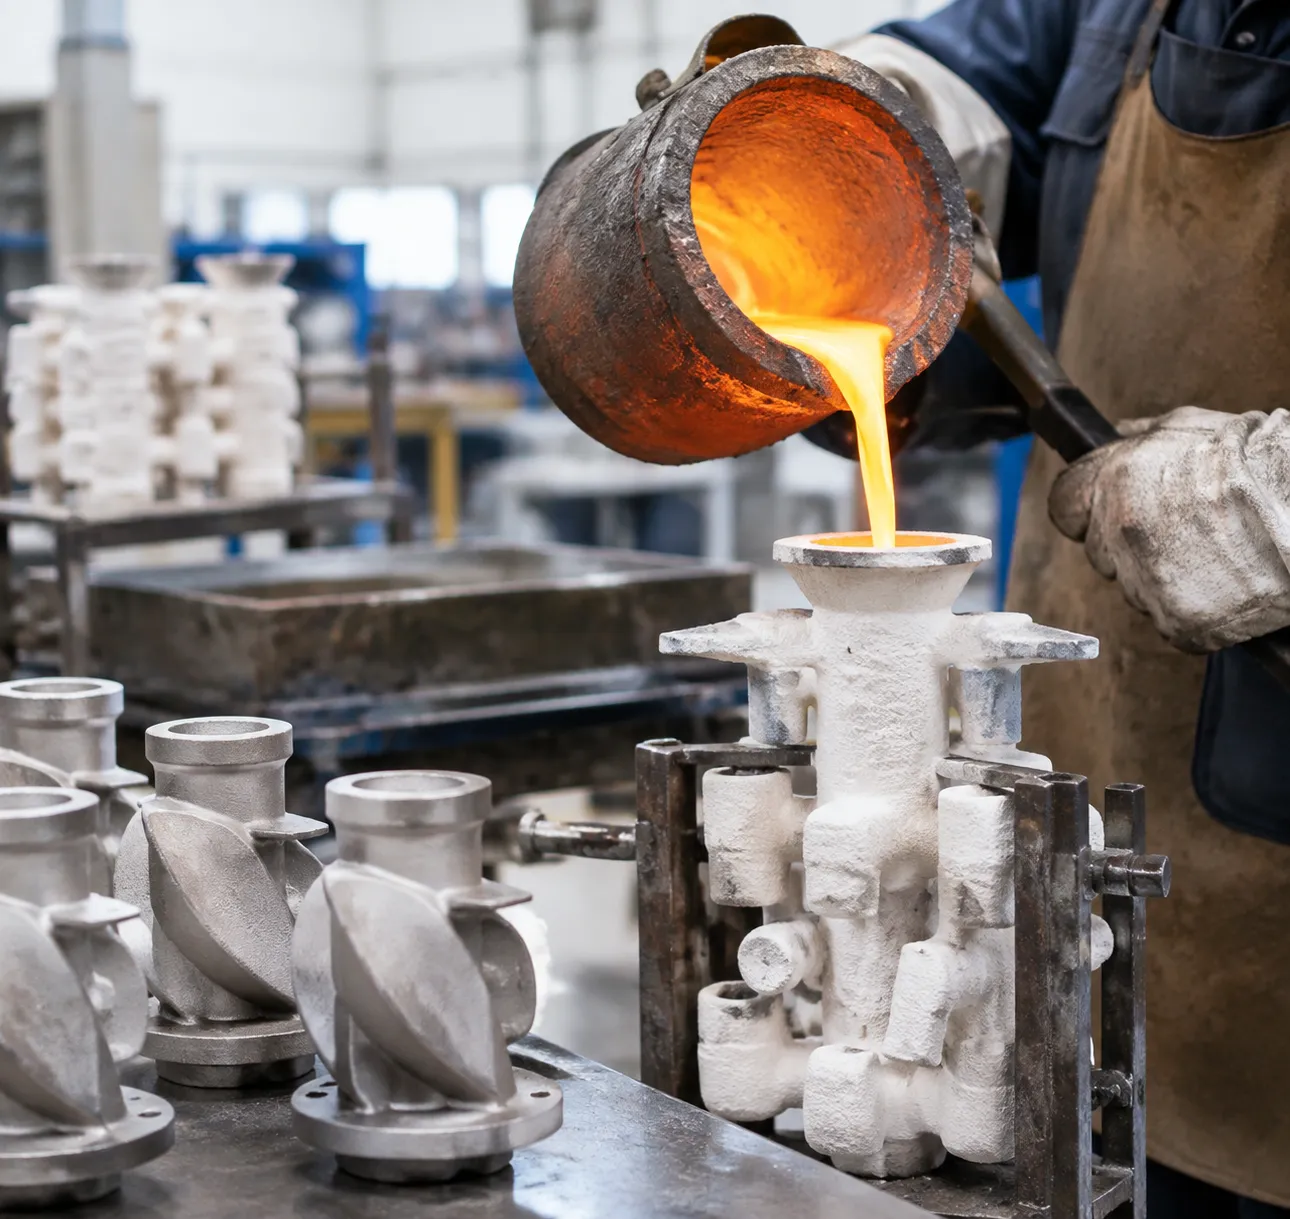
2026年9月11日
Изучайте решения в области инвестиционной и прецизионной литья, обеспечивающие точные размеры, прочную работу и надежное качество для требовательной промышленной области
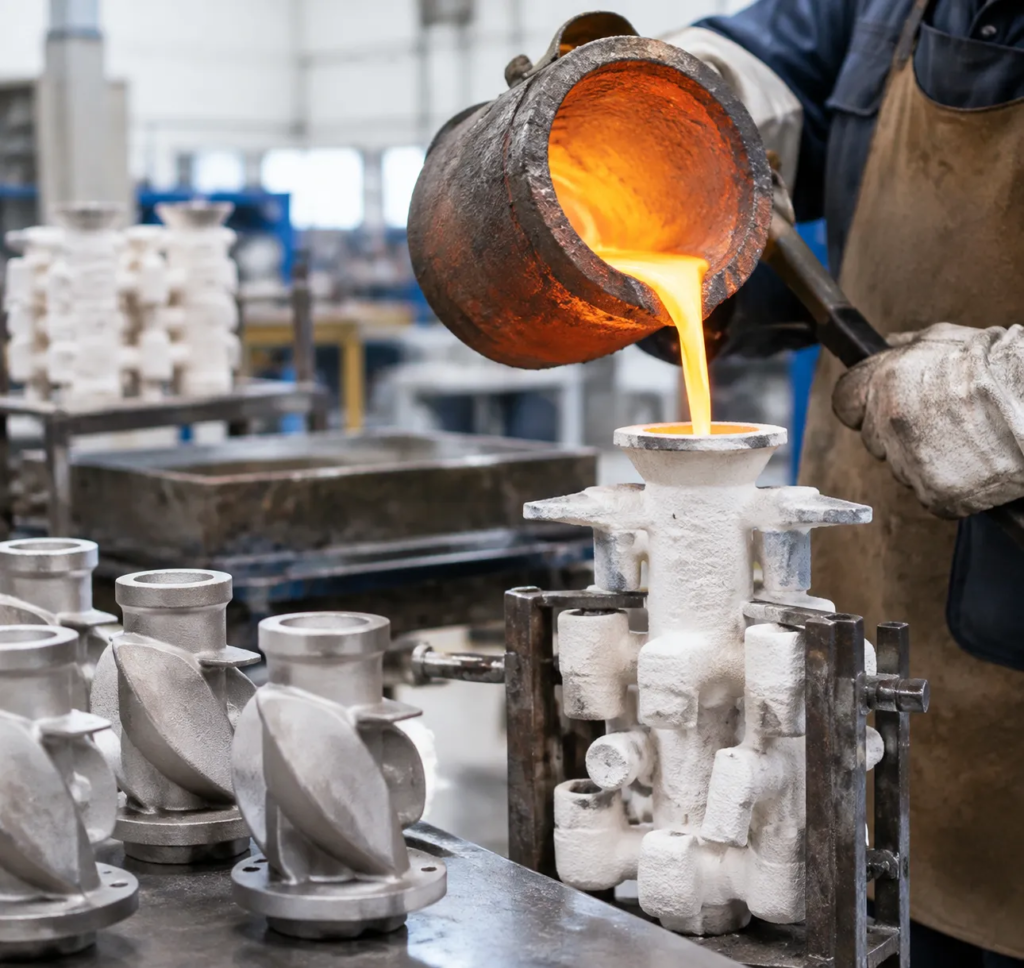
Что такое инвестиционная и прецизионная литейка?
Мы определяем инвестиционную и прецизионную литейку как передовую технологию производства, предназначенную для создания сложных металлических компонентов с исключительной размерной точностью и превосходной поверхностной отделкой. Часто просто называют прецизионной литьёй, этот метод использует расходные образцы — традиционно высокочистая воск — для формирования прочных керамических оболочковых форм.
Наша основная инженерная принципиальная идея заключается в поставке петровить близких к стержневой форме литья деталей непосредственно из расплавленного металла. Обкладывая (окружая) жертву-образец в инженерной огнеупорной суспензии, мы достигаем жесткой размерной целостности и сложных геометрий, которые не может соперничать обычные литейные методы.
Как работает техника литья по выплавляемому воску
Основа прецизионной литьи — испытанная временем процессом литья по выплавляемым моделям, усовершенствованная современной металлургической инженерией:
- Создание образца: Мы впрыскиваем прецизионную инструментальную воск into формующие металлические пресс-формы, чтобы создать точную копию готовой детали.
- Сборка кластера: Образцы монтируются на центральную восковую ветвь и систему направляющих, образуя эффективное дерево заливки.
- Формование керамической оболочковой формы: Восковое дерево многократно погружают в огнеупорную суспензию (например, коллоидный кремнезём) и покрывают тонким керамическим слоем, создавая высокопрочную оболочку.
- Удаление воска ("Потерянный воск"): Вся форма подвергается паровой дегазации под давлением. Воск тает, оставляя пустую, бесшовную полость формы.
- Обжиг и заливка: Мы предварительно нагреваем керамическую оболочку до высоких температур, чтобы предотвратить термический шок, затем заливаем расплавленный сплав прямо в полость.
- Удаление оболочки и очистка: После застывания керамическая оболочка возбуждается вибрационно и сбивается, обнажая высокоцелостные, штампованные детали в форме сети.
Прототипная литьевая технология против точной литьевой технологи по технологии инвестирования
Инженеры по закупкам часто сталкиваются с компромиссами между стоимостью оснастки, допусками и требованиями по последующей механической обработке. Обычное песчаное литье хорошо подходит для тяжёлых изделий с низкими допусками, но прецизионное литьё решает критические узкие места, когда точные допуски и сложные профили неприемлемы.
| Особенность | Обычное песчаное литьё | Высокоточное литье по выплавляемым моделям |
|---|---|---|
| Точность размерной характеристики | Низкие (ISO 8062 CT10–CT13) | Высокий (ISO 8062 CT4–CT6) |
| Поверхностная шероховатость | Грубый (Ra 12,5 – 25 мкм) | Гладкий (Ra 1,6 – 3,2 мкм) |
| Возможность изготовления тонкостенной детали | Плохо (типично >5,0 мм) | Превосходно (до 1,0 – 1,5 мм) |
| Сложность дизайна | Ограничено; требует линий разделения и зазоров | Исключительно; уступ и геометрия без сердечника |
| Вторичная обработка | Требуется обширная ЧПУ-фрезеровка | Минимальная или нулевая вторичная обработка |
Уменьшая углы уклона и крупные допуски обработки, мы снижаем общую стоимость деталей и отходы материала во всех критически важных применениях.
Производство компонентов из нержавеющей стали методом литья под pressure
В нашейFoundry выполнение инвестиционную и прецизионную литейку требует строгого контроля процессов на каждом этапе. Мы преобразуем сырой инженерный проект в детали точной формы посредством дисциплинированного семиэтапного цикла литья по воску с потерями.
[Впрыск воска] ➔ [Сборка кроны] ➔ [Керамическое покрытия] ➔ [Автоклавное удаление воска] ➔ [Литейка металла] ➔ [Удаление и отсечение] ➔ [Термообработка и отделка]
1. Создание образцов через точечную Wax-инъекцию
Мы вводим высоко стабильный образец wax в алюминиевые пресс-формы с ЧПУ под контролируемым давлением и температурой. Каждый образец воска повторяет итоговую геометрию, учитывая рассчитанные коэффициенты усадки как воска, так и целевого сплава.
2. Сборка дерева кластеров и проектирование формовки
Чтобы максимизировать производственную эффективность, наши техники сваривают отдельные образцы воска на центральный разветвитель воска (sprue). Мы проектируем систему подач, чтобы обеспечить ламинарное течение металла и сбалансированное кормление во время затвердевания, предотвращая пористость усадки.
3. Замачивание, штукатурка и отпечатывание керамической оболочки
Мы неоднократно погружаем кластер воска в обожжённую огнеупорную суспензию высокого класса — используя наш точное литье с использованием процесса силикатной суспензии— далее покрытие градацией цирконовых и плавленых кварцевых песков:
- Первичные слои (лицевые слои): Ультраточка огнеупорного песка для обеспечения исключительной гладкости поверхности.
- Резервные слои: Грубые слоистые штукатурные слои, наносимые в климатконтролируемых камерах сушки для повышения механической прочности оболочки.
| Тип слоя | Осадочная база | Штукатурный материал | Основная цель |
|---|---|---|---|
| Первичный (1–2) | Силика Сол | Плотныйzirconовый песок (100–200 меш) | Отделка поверхности и точная передача деталей |
| Резерв (4–6) | Коллоидная SiO2 (силика) | Плавленый силикатный песок (30–60 меш) | Структурная целостность и термическое ударное сопротивление |
| Пленочное покрытие | Тонкая силика сол | Никакой | Связывание поверхности и предотвращение пыли |
4. Д Dewaxing через автоклав высокого давления
Мы помещаем застывшие керамические формочки в паровый автоклав под высоким давлением (6–8 бар) и повышенными температурами. Пар быстро расплавляет воск наружу из стенки оболочки в считанные секунды, устраняя риск расширения воска, который мог бы привести к трещинам керамической оболочки.
5. Предварительный нагрев до высокой температуры и заливка расплавленным металлом
Перед литьём мы обжигаем полые керамические оболочки в печах сгорания при 900°C до 1100°C (1650°F до 2012°F), чтобы удалить остатки воска и спекнуть керамику. Мы заливаем металл, расплавленный индукцией, непосредственно в предварительно нагретую оболочку, обеспечивая заполнение стенок тонкого сечения и предотвращая преждевременное застывание. Узнайте больше о поведении сплавов в нашем технологии литья в металле, допуски по процессам и материалы руководстве.
6. Выбивка оболочки, отсечка литников и пескоструйная очистка
После затвердевания и охлаждения расплавленного металла: пневматические ударно-активные молотки и струи воды под высоким давлением удаляют внешнюю керамическую оболочку. Плазморезы, ленточные пилы или абразивные резаки режут заготовки от центрального стержня. Автоматическая пескоструйная обработка с использованием нержавеющей стали или керамики очищает от остатков оксидов.
7. Послепроцессинг, термообработка и отделочная обработка поверхности
Заготовки подвергаются индивидуальным финишным операциям, адаптированным под конечные требования эксплуатации: Термообработка: решающая отжиговая обработка, шаровая закалка, отпуск или насыщение для восстановления механических свойств. Вторичная ЧПУ-обработка: Точная сверловка, резьбонарезание или рассверливание критических сопрягаемых поверхностей. Поверхностная отделка: Пассивация, электрополировка, ручная шлифовка или вибрационная промывка для достижения требуемого эстетического вида и антикоррозийных стандартов.
Ключевые материалы, используемые в литье в каменной форме и прецизионном литье
Одно из крупнейших преимуществ литья по выплавляемым моделям и прецизионного литья — это огромное разнообразие металлов, которые мы можем заливать. Поскольку керамические оболочковые формы выдерживают экстремальные термические нагрузки, мы льем от обычных конструкционных сталей до сложных жаропрочных сверхлегированных сплавов с жестким металлографическим контролем.
Марки нержавеющей стали (304, 316, 17-4 PH)
Прецизионное литье из нержавеющей стали составляет значительную долю нашего ежедневного выпуска благодаря исключительной коррозионной стойкости и механической прочности. Аустенитные марки (304 / 316 / CF8 / CF8M): Стандартный выбор для обработки пищевых продуктов, морского оборудования и химического оборудования, где критичны окисление и стойкость к кислотам. Упрочнение посредством отпуска (17-4 PH / 15-5 PH): Обеспечивает высокий баланс прочности на растяжение, твердости и умеренной коррозионной стойкости, что делает его идеальным для структурных кронштейнов и импеллеров насосов в авиакосмической области. Ознакомьтесь с полным ассортиментом литьевых нержавеющих сталей кастовых сплавов и марок чтобы соответствовать точным механическим спецификациям.
Углеродистые и низколегированные стали
Когда на первый план выходят прочность, износостойкость и экономическая эффективность, надёжные материалы — углеродистые и низколегированные стали: Стали низкого/среднего угла углерода (WCB, 1020, 1045): Легко обрабатываются, свариваются и экономичны для общих узлов машин, шарниров и конструктивных оснований. Низколегированные стали (4140, 8620, 4340): Отличная Kruловая прочность на закалку, ударная вязкость и устойчивость к усталости для тяжелонагруженных компонентов, таких как шестерни, узлы трансмиссий и ступени автомобильной подвески.
Алюминиевые, бронзовые и медные сплавы
Безферрозные точечные литья обеспечивают адаптированные тепловые, электрические и весовые характеристики: Алюминиевые сплавы (A356, A380): Легкие с высоким соотношением прочности к весу, широко применяются в корпусах электроники, воздуховодах автомобиля и легких роботизированных руках. Бронзовые и медные сплавы (алюминированная бронза, кремниевая бронза, C83600): Превосходная противоустановка, высокая электрическая/теплопроводность и противозаносные свойства в морской среде для втулок, подшипников и морских клапанов.
Никелевые и кобальтовые суперсплавы для экстремальных условий
Для экстремальных рабочих условий, связанных с высокими температурами, механическими нагрузками и агрессивной коррозией: Никелевые суперсплавы (Inconel 718, 625, Hastelloy): Сохраняют высокую прочность на ползучесть и устойчивость к окислению при температурах свыше 700°C (1300°F). Кобальтовые сплавы (серии Stellite): Мы специализируемся на заливке ковальтово-основанное литье для сопротивления к теплу, износу и коррозии, обеспечивая несравненную долговечность в турбинах энергетики, узлах горячей части космической техники и изделиях клапанов для тяжелых условий эксплуатации.
| Семейство сплавов | Распространённые сорта | Ключевые преимущества | Типичные применения |
|---|---|---|---|
| Нержавеющая сталь | 304, 316L, 17-4 PH | Коррозионная стойкость, высокая прочность на растяжение | Химические насосы, оборудование для пищевой промышленности, медицинские инструменты |
| Углеродистая и легированная сталь | WCB, 4140, 8620 | Высокая стойкость к ударам, обрабатываемость поверхностей | Тяжелая техника, рулевые тяги и шарниры, зубчатые передачи |
| Литые и цветные металлы | A356, алюминиевый бронзовый сплав | Низкая плотность, противопожарная искрообразовательность, проводимость | Морские фитинги, корпуса, электрические зажимы |
| superalloys | Inconel 718, кобальтовый сплав 6 | Экстремальное тепло, износоустойчивость и устойчивость к окислению | Лопатки турбин, выпускные сопла, тяжелые седла клапанов |
Габаритные толерансы и возможности по отделке поверхностей в литье под инвестиции и прецизионное литье
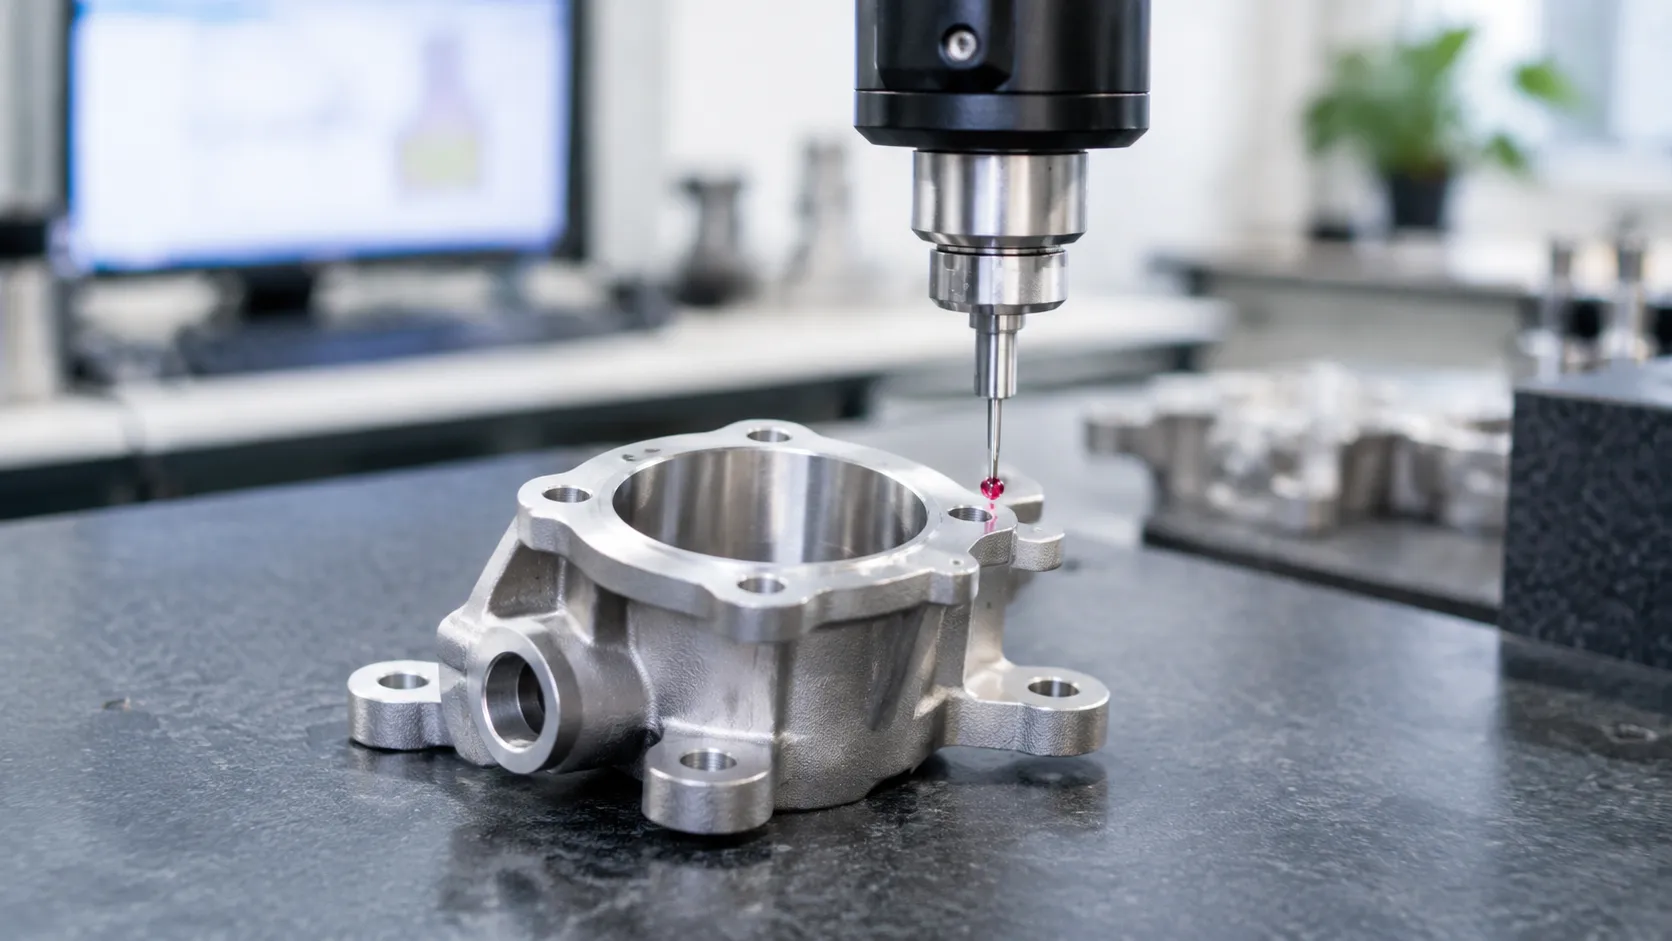
При проектировании сложных металлических компонентов баланс между точным контролем размеров и качеством поверхности определяет ваши конечные затраты на производство. В нашем литье под инвестиции и прецизионном литье мы постоянно достигаем высокоточной геометрии прямо из формы, существенно снижая или устраняя дорогие вторичные обработки.
Стандартные линейные допуски и стандарты ISO 8062
Мы производим детали в соответствии с международными допускными категориями литья по инвестиционному способу, в первую очередь руководствуясь ISO 8062-3 (классы CT4 до CT6) для процессов силикатной золи и CT7 до CT9 для литья по водному стеклу.
- Общие линейные допуски: Обычно ±0,1 мм до ±0,125 мм на каждые 25 мм (±0,005 дюйма/дюйм).
- Повторяемость: Высокая однородность по партиям позволяет прямую сборку для неметриально критических соединительных поверхностей.
- Угловая допуск: Стандартный диапазон в пределах ±0,5° до ±1°.
| Параметр | Стандартная способность | Способности по точности (оптимизированные заготовки) |
|---|---|---|
| Толерантность по стандарту | ISO 8062-3 CT5–CT6 | ISO 8062-3 CT4 |
| Линейная точность | ±0,13 мм / 25 мм | ±0,08 мм / 25 мм |
| Поверхностная шероховатость | Ra 3,2 µм (125 µin) | Ra 1,6 – 2,0 µм (63–80 µin) |
| Минимальная толщина стенки | 1,5 мм (0,060 дюйма) | 0,8 мм – 1,0 мм (0,030–0,040 in) |
| Пределы диаметра отверстия | Мин. диаметр 2,0 мм | Мин. 1,0 мм с предварительно сформированными сердечниками |
Достижимая шероховатость поверхности (Ra 1,6 – Ra 3,2 µм)
Поскольку мы используем ультратонкие огнеупорные суспензии для формирования начального слоя керамической оболочки, наши отливки достигают исключительной гладкости в качестве отливки.
- Стандартная поверхность после литья: Шероховатость поверхности Ra 3,2 µм это относится к сериям из нержавеющей стали и углеродистой стали.
- Точные отделки (Ra 1,6 мкм): Достигаются на неметаллических компонентах с применением передовых процессов точного литья алюминия и точных допусков.
- Улучшения после литья: Вибрационная полировка, пескоструйная обработка или электрополировка быстро приводят критические внешние профили к значению Ra менее 0,8 мкм.
Геометрическое размерное оформление и возможности для тонкостенных изделий
Современная прецизионная литьевая технология дает свободу в работе со сложной геометрией, недоступной фрезерным станкам с ЧПУ:
- Тонкостенная металлоконструкция: Мы регулярно литьеем структурные стенки до 1,0 мм, и изолированные плавники вниз до 0.8 мм зависит от текучести сплава.
- Сложные внутренние полости: Растворимые восковые сердечники и керамические сердечники образуют уступающие каналы, изогнутые тракты жидкости и внутренние охлаждающие каналы с строгим равномерным отверстием стенки.
- Геометрическое размер- и допуск (GD&T): Истинная позиция, плоскостность и параллельность остаются строго контролируемыми на протяжении циклов теплового сжатия благодаря индивидуальным коэффициентам усадки узора.
Преимущества близко к конечной форме, минимизирующие вторичную ЧПУ-обработку
Каждый миллиметр металла, удаляемого на пятиосевом фрезере, сокращает срок службы инструмента и увеличивает время цикла. Наши петровить близких к стержневой форме литья подход обеспечивает поставку деталей с уже сформированными отверстиями, резьбами, фасками и монтажными ребрами по размеру.
Оценка баланса между точного литья и ЧПУ-машного позволяет оставить 80% до 90% поверхности в исходном литьёвом состоянии, резервируя фрезеровку повышенной скорости только для узких зазоров посадочных отверстий под подшипники или критических уплотнительных поверхностей. Это значительно снижает отходы сырья, уменьшает время цикла и снижает общие удельные затраты.
Investment Casting vs. Alternative Manufacturing Methods
Выбор правильного производственного маршрута зависит от сложности детали, выбора материала, объема производства и общего бюджета. В то время как инвестиционное и точное литьё превосходят по сложности геометрии и точности допусков, мы часто оцениваем их по сравнению с песочным литьём, литьём под давлением и фрезерованием с ЧПУ, чтобы помочь инженерным командам оптимизировать единичную экономику.
| Метод производства | Размерное допуск | Поверхностная шероховатость ($Ra$) | Стоимость оснастки | Многообразие материалов | Уровень отходов материалов |
|---|---|---|---|---|---|
| Инвестиционное литье | ± 0.1 мм до ± 0.3 мм (CT4–CT6) | 1.6 – 3.2 μm | Умеренный | Крайне высокий (железные и неметаллические) | Очень низкий (близкий к готовой форме) |
| Песчаное литье | ± 0.5 мм до ± 1.5 мм (CT10–CT13) | 12.5 – 25 μm | Низкая | Высокий ( mainly Iron, Steel, Aluminum) | Низкая |
| Литье под давлением | ± 0.05 мм до ± 0.2 мм (CT3–CT5) | 0.8 – 1.6 μm | Очень высокий | Низкий до среднего (только неметаллы) | Низкая |
| Обработка на станках с ЧПУ с 5 осей | ± 0.005 мм до ± 0.02 мм | 0.4 – 1.6 μm | Минимальный (только фиксаторы) | Высокая | Высокий (убирающий scrap) |
Investment Casting vs. Sand Casting: Прецизионность и качество поверхности
Литейное литье под песок хорошо подходит для тяжелых, конструкционных компонентов, где качество поверхности не является приоритетом. Однако прецизионное литье по воску дает явные инженерные преимущества:
- Допуски: Мы достигаем линейных допусков ISO 8062 CT4–CT6 с помощью форм для вложенного литья, в сравнении с CT10–CT13 для стандартных песчаных форм.
- Поверхностная отделка: Инвестмент-литьё обеспечивает гладкую поверхность (Ra 1.6–3.2 мкм) прямо из керамической оболочки, устраняя обширную шлифовку поверхности, требуемую для грубых деталей песочного литья.
- Вторичные операции: Если ваша конструкция включает сложные охлаждающие каналы, тонкие стенки или мелкую надпись, ознакомьтесь с нашими рекомендовано руководство по литью песчаных форм для сравнения пределов по размерам перед окончательным выбором стратегии инструментирования.
Investment Casting vs. Die Casting: Стоимость инструментирования и гибкость сплавов
Литейная штамповка под высоким давлением рассчитана на огромные объемы нецветмких компонентов, в то время как прецизионное литье по воску обеспечивает непревзойденную металлургическую свободу:
- Выбор сплава: Литье под давлением ограничено металлами с низкой температура плавления, такими как алюминий, цинк и магний. Инвестмент-литьё допускает практически любой сплав, включая нержавеющие стали, сплавы на кобальтовой основе и никелевые сверхсплавы высокой температуры.
- Капитал инструментирования: Wax-injection dies для инвестмент-литья стоят значительно дешевле, чем инструменты из закалённой стали для литья под высоким давлением, что делает их гораздо более экономически выгодными для выпусков низко- и среднеобъемных партий (от 500 до 50 000 шт./год).
- Гибкость дизайна: Для подробного сравнения между значительным первоначальным вложением в инструментирование и высокой универсальностью сплавов, ознакомьтесь с нашими литье под давлением против литья по выплавляемым моделям: руководство.
Литейное производство против ЧПУ: отходы материала и эффективность сложности
Удаление материала фрезерованием на базе цельного слитка (subtractive CNC milling from solid billet) является стандартным ориентиром для быстрых прототипов, но литье по выплавляемым моделям и прецизионное литье экономичнее для сложных деталей:
- Эффективность ближе к готовой форме: Обработка сложного центробежного насоса или турбинного лопатки из цельного слитка часто приводит к значительному отходу исходного материала размером от 60% до 80%. Литье по выплавляемым моделям производит детали близко к готовой форме прямо из расплавленного металла, экономя тысячи на дорогих сплавах, таких как Inconel или нержавеющая сталь 17-4 PH.
- Внутренняя геометрия доступна: Многоосевые станки с числовым управлением не могут обрабатывать прорези под криволинейные каналы, глубокие полости или сложные внутренние кривые без разбивки конструкции на несколько деталей. Потери воска и литье позволяют получить единый, объединенный компонент за один залив.
- Стоимость литья против обработки на ЧПУ: Мы используем обработку на ЧПУ для низкобюджетных прототипов или критических рабочих поверхностей подшипников, в то время как преобразуем основную геометрию в литье по выплавляемым моделям для масштабного производства, чтобы значительно снизить циклы и себестоимость единицы продукции.
Крупные отраслевые применения литья по выплавляемым моделям и прецизионного литья
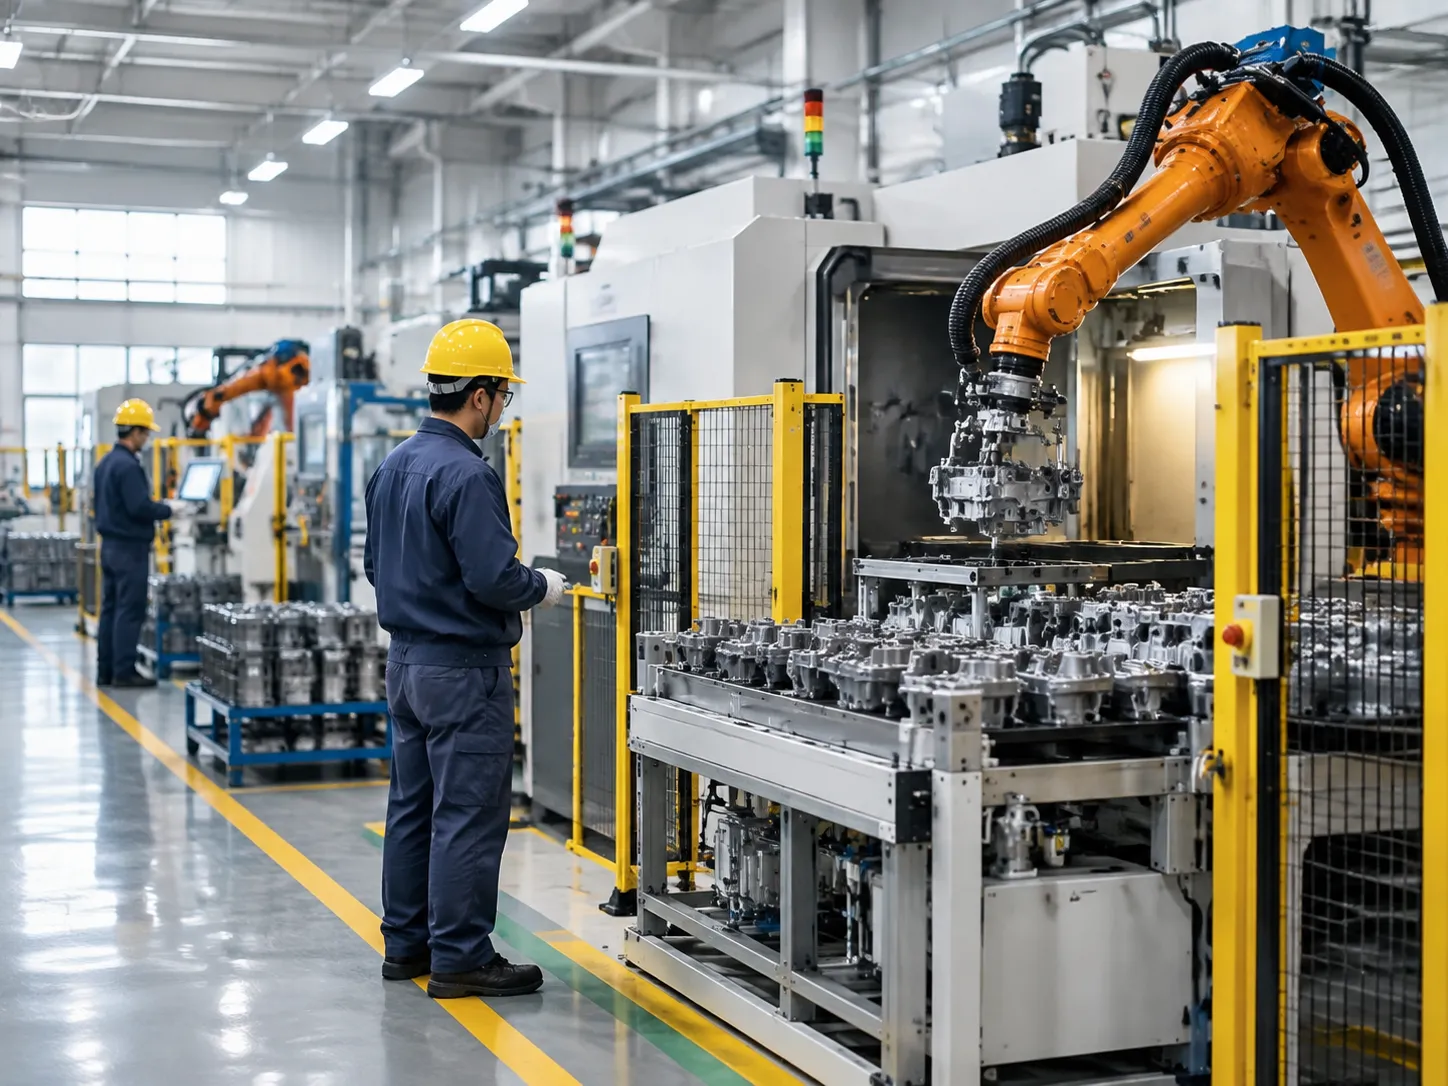
Мы предлагаем решения по литью по выплавляемым моделям и прецизионному литью в секторах, где отказ компонента недопустим. Обеспечивая точность геометрии и металлургическую универсальность, мы поставляем детали литья из металлов, удовлетворяющие строгим международным критериям эффективности.
Компоненты двигателей в аэрокосмической отрасли и обороне
Системы аэрокосмической отрасли требуют исключительного соотношения прочности к весу и термостойкости. Мы применяем литье под высокотемпературные сплавы и специализированные никелевые или кобальтовые сплавы для изготовления: турбинные лопатки и обводы с замкнутыми внутренними каналами охлаждения. Топливные распределители и форсунки и оборудование камеры сгорания. Структурные крепления фюзеляжа которые уменьшают вес без ущерба для усталостной прочности.
Медицинские приборы, хирургические инструменты и ортопедические имплантаты
Медицинская область требует биосовместимости, отсутствия дефектов поверхности и строгого соблюдения гигиены. Мы производим прецизионные хирургические инструменты, роботизированные конечные эффекторы и ортопедические совместные замены из кобальто-хрома, титана и устойчивых к коррозии аустенитной нержавеющей стали. Гладкая поверхность после литья значительно снижает объём ручной шлифовки и пассивации на стерильных поверхностях.
Автомобильные турбонадуватели, коллекторы и топливные системы
Автопроизводители обращаются к нашим возможностям прецизионного литья, чтобы выдерживать экстремальные тепловые циклы и оптимизировать сборку силовой передачи: Турбинные колеса турбонасосов способны выдерживать непрерывное тепловое напряжение на высоких оборотах. Выпускные коллекторы и корпуса рециркуляции выхлопных газов использующие тонкостенную литьё металла для снижения массы компонентов. Корпусы топливной системы под высоким давлением требующая герметичности под давление и нулевую пористость.
Корпуса клапанов и насосов для нефти, газа и химической промышленности
Операции по переработке жидкостей подвергают оборудование высоким давлениям, абразии и агрессивным химическим веществам. Мы лаем прочные корпуси клапанов, шаровые краны, импеллеры и корпуса насосов, выдерживающие пресс-рейты в экстремальных условиях. Инвестирование в прецизионные заготовки по форме обеспечивает поверхности уплотнения, требующие лишь легкой финишной обработки, уменьшая брак на дорогой дуктильной нержавеющей стали и никелевых сплавах.
Оружейное и оборонное оборудование
Для современного оборонного оборудования и производства огнестрельного оружия повторяемость и прочность имеют первостепенное значение. Мы регулярно лить корпуса receivers, группы триггеров, газовые блоки и каретки затворов из надежных материалов, таких как 4140 сталь. Это обеспечивает износостойкие детали с стабильными размерами прямо из формы.
| Отраслевой сектор | Типичные отливки | Ключевые материалы |
|---|---|---|
| Космическая отрасль | Лопасти турбин, корпуса датчиков, монтажные кронштейны | INCONEL, титановая, кобальтовые суперсплавы |
| Медицинский | Имплантаты суставов, хирургические зажимы, пластины для костей | 316L нержавеющая сталь, Co-Cr, титан |
| Автомобильная промышленность | крылья турбокомпрессора, выхлопные компоненты | устойчивая к нагреванию нержавеющая сталь, ковкий чугун |
| Нефть и газ | насадки роторов насосов, корпус клапана с двумя конусами, расходомеры | дугстпический нержавеющий сталь, Хастеллой |
| защита / огнестрельное оружие | приемники, ударники, запирающие блоки, прицелы | легированная сталь 4140 / 8620, 17-4 PH нержавеющая сталь |
факторы стоимости и советы по проектированию для производительности (DFM)
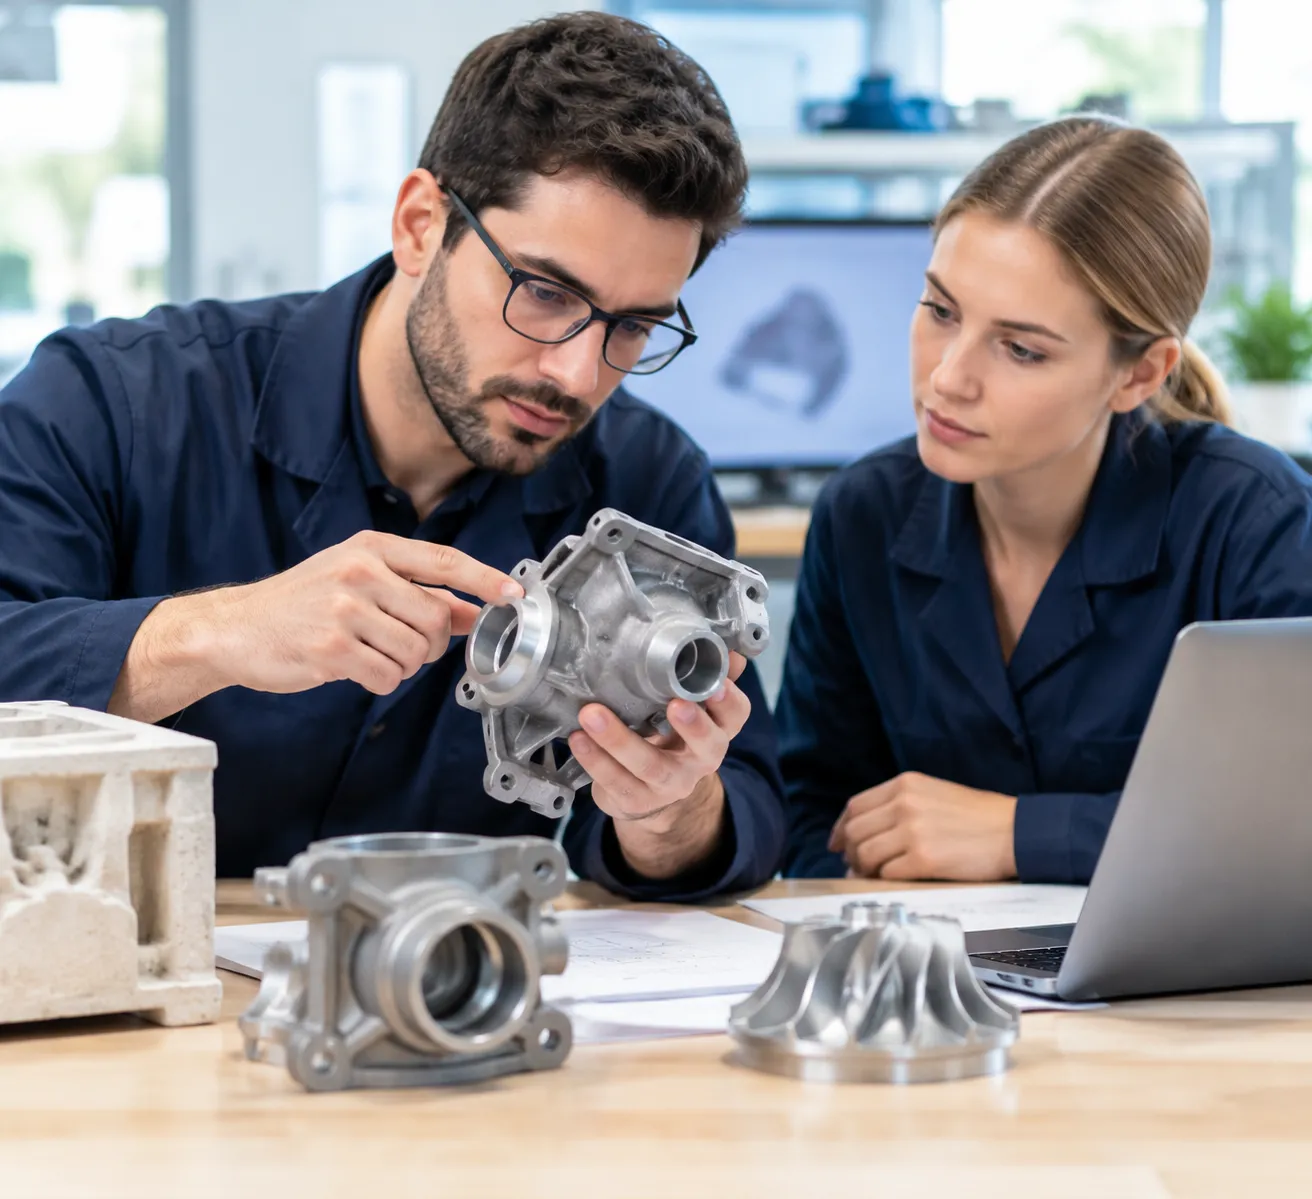
контроль себестоимости единицы в инвестиционную и прецизионную литейку сводится к разумным геометрическим решениям на раннем этапе CAD. Применяя практические рguidelines по DFM литья под давлением, мы помогаем инженерным командам максимизировать структурную производительность, устраняя лишнюю сложность инструмента и постлитьевую механику.
Разделение затрат на инструменты и штампы
Начальные капитальные затраты сосредоточены на штампе для впрыска воск:
- Материал штампа: Мы обрабатываем штампы с одной или несколькими полостями из авиакласса алюминия (6061/7075) для стандартных выпусков, или твердый инструментальный сталь (H13) для программ большой мощности, превышающих 100 000 выстрелов.
- Ключевые механизмы: Простые состыкованные формы минимизируют первоначальные затраты. Сложные внутренние каналы требуют ручных свободных вкладышей, пневматических боковых ходов или растворимых восковых ядер, что увеличивает трудозатраты на изготовление оснастки и время цикла.
- Множественность полостей: Балансирование объема деталей и бюджета на оснастку определяет, будет ли прототипный инструмент с одной полостью самым выгодным по себестоимости на единицу или многополочная автоматизированная формовка даст минимальную себестоимость за единицу.
Лучшие практики геометрии ядра: вылеты, стенки и фаски
Оптимизация стандартных литейных признаков обеспечивает плавное течение металла и прочность конструкции на каждом литье:
- Последовательность толщины стенки: Сохраняйте равномерную толщину стенок в диапазоне от 2.0 мм до 6.0 мм, по возможности. Где вариации стенок неизбежны, используйте конические переходы (соотношение 3:1), чтобы предотвратить пористость усадки и горячие трещины.
- Минимальные тонкие стенки: Мы надёжно отливаем локализованные тонкостенные литейные секции из металла до 1.0 мм – 1.5 мм в зависимости от выбранного сплава и размера детали.
- Радиусы скругления (Fillet Radii): Избегайте острых внутренних углов в 90 градусов. Щедрые радиусы скругления (R ≥ 1,5 мм) снижают концентрацию напряжений в керамической оболочке и устраняют турбулентность при заливке металла.
- Уклоны подбора: Поскольку восковые модели немного уменьшаются по размеру по мере охлаждения вдоль стенок формы, нулевые зазоры стен часто возможны. Однако применение уклона от 0,5° до 1,0° значительно продлевает срок службы пресс-форм и улучшает цикловую эффективность.
| Параметр дизайна | Рекомендованная рекомендация | Влияние на стоимость при игнорировании |
|---|---|---|
| Толщина стенки | 2,0 мм – 6,0 мм (однородно) | Кладочные пустоты после усадки, следы усадки, высокий уровень брака |
| Внутренние скругления | R ≥ 1,5 мм | Разрывы оболочки, напряженные зоны, включения |
| Уклон чертежей | 0,5° – 1,5° (0° возможен для неглубоких элементов) | Деформация восковой модели, преждевременный износ инструментов |
| Диаметр отверстий | Диаметр $ ≥ $ Глубина (минимум отношение 1:1) | Разрушение керамического ядра во время формирования оболочки |
Минимизация вторичных операций за счет консолидации деталей
Самый быстрый способ снижения общих затрат на производство — объединение многокомпонентных сборок в одну переделанная деталь литья по металлу. Точная литьевая технология позволяет нам внедрить крепежные скобы, внутренние тракты жидкостей, идентификационные надписи и тонкие радиаторы охлаждения непосредственно в один монолитный компонент.
Эта способность близко к точному готовому изделию исключает последующую сварку, снижает риски утечки соединений и резко сокращает часы обработки на ЧПУ до критических отверстий под подшипники и резьбовые отверстия.
Экономика масштабирования выпуска: быстрая прототипировка до массового производства
Единичная цена растет предсказуемо в зависимости от объема производства и методов изготовления образцов:
- Быстрая прототипировка (1–50 единиц): Мы используем 3D-печатные автоподстановочные SLA или PMMA образцы, полностью обходя затраты на штамповку, чтобы проверить физические детали из сплавов уровня производства.
- Низкие — средние объемы (100–2 500 единиц): Однокамерное алюминиевое модульное формовочное оборудование обеспечивает низкие первоначальные вложения при выпуске деталей промышленного уровня с устойчивыми характеристиками.
- Массовое производство (5 000+ единиц): Автоматизированное многокамерное стальное формование снижает цикловые времена и распределяет первоначальные затраты на протяжении жизненного цикла производства. Оценка стоимости литья под давлением против литья под песок и объемов вместе с точным литьем инвестиционного типа обеспечивает выбор наиболее экономичного пути для ваших целевых годовых объемов.
Контроль качества и неразрушающий контроль в инвестиционном литье и точном литье
Мы рассматриваем контроль качества как интегрированную производственную дисциплину, а не как финальную точку контроля. Поддержание нулевых дефектов на протяжении всей цепи критически важных компонентов требует строгих управление процессом вInvestment литье мер на каждом этапе — от химии исходной расплавки до финальной поверки по размерам.
Проверка химического состава с помощью оптической эмиссионной спектроскопии (OES)
Мы проверяем состав сплава до и после заливки с использованием спектрометрии оптической эмиссии с прямым считыванием (OES).
- Проверка по партии на элементарных следах: Мы тестируем каждую molten партию, чтобы убедиться, что примеси, уровни углерода и добавки сплава строго соответствуют стандартам ASTM, AMS и DIN.
- Прослеживаемость: Литьевые пробники от каждой плавки сохраняются и сопоставляются с серийными партиями для полной прослеживаемости материалов.
Неразрушающий контроль (NDT) для структурной целостности
Чтобы обнаружить внутренние дефекты и поверхностные дефекты без повреждения детали, наши методы неразрушающего контроля литья NDT протоколы используют три ключевых метода:
- Рентгеновский надзор (RT): Обнаруживает внутреннюю газовую пористость, усадочные пустоты и включения в ядрах в критически нагруженных геометриях.
- Контроль жидкостной проникающей жидкости (PT/DPI): Обнаруживает микротрещины, пропуски и холодные заготовки, открытые на поверхность как на феррозорных, так и на неметаллических деталях.
- Инспекция магнитопорошковой просечки (MPI): Быстро обнаруживает подповерхностные и поверхностно-линящиеся дефекты в ферромагнитных сплавах.
| Метод инспекции | Тип целевого дефекта | Применяемый отраслевой стандарт |
|---|---|---|
| Оптическая эмиссионная спектрометрия (OES) | Дрейф химии и следовое загрязнение | ASTM E415 / ASTM E1086 |
| Рентгено-лучевая радиографическая инспекция (RT) | Внутренние усадочные поры, пустоты и включения | ASTM E192 / ASTM E1742 |
| Флуоресцентная краска-метод проникновения (PT) | Поверхностные трещины, зазоры и микропористость | ASTM E1417 / ISO 3452 |
| Контроль магнитными частицами (MPI) | Линейные поверхностные и неглубокие подповерхностные дефекты | ASTM E1444 / ISO 9934 |
Измерительная машина с координатной привязкой (CMM) — dimensional verification
Мы удерживаем детали строго в пределах размера отливки по ISO 8062 стандартов (CT4 до CT6) через автоматизированную метрологию. Продвинутые многоосевые зондовые головки CMM и 3D-лазерные сканеры сопоставляют сложные органические поверхности с исходным CAD-файлом. В местах, где требуется высокая пропускная способность инспекции, интеграция индивидуальные автоматизированные сборочные системы с прецизионной робототехникой и системой зрения обеспечивает соответствие каждого критического параметра, допуску профиля и истинной позиции вашему инженерному чертежу.
испытания механических свойств
Мы извлекаем и измельчаем жертвенные образцы для испытаний, залитые рядом с вашими деталями, чтобы проверить физическую реакцию материала под нагрузкой:
- Испытания на разрыв и предел текучести: Измеряет предельную прочность, вытяжку и предел текучести на калиброванных универсальных испытательных машинах.
- Испытание твердости: Подтверждает эффективность термической обработки с использованием шкал Роквелла (HRC), Бринелля (HBW) или Викерса (HV).
- Испытания на удар по Шарпи: Оценивает твердость и сопротивление хрупкому разрушению при динамической ударной нагрузке, даже при сверхнизких температурах.
Часто задаваемые вопросы об инвестиционном литье и точном литье
В чем разница между инвестиционным литьем и точным литьем?
В повседневной практике литья люди используют эти термины как взаимозаменяемые, но точное литье является umbrella-термином для методов литья, разработанных для достижения более жестких допусков и лучшей поверхности по сравнению с традиционным пескостным литьем. Инвестиционное литье — использование техники потерянной восковой модели с керамическими оболочками — является первичным методом в этой категории. Исследование преимуществ и допусков процесса инвестиционного литья показывает, что хотя все инвестиционное литье является точным литьем, точная литьевая технология технически может включать и другие специализированные процессы, такие как литье из керамических форм.
Какова минимальная возможная толщина стенки при точном литье?
Мы надежно отливаем тонкостенные детали до конкретных пределов в зависимости от сплава, геометрии и подачи расплава:
- Углеродистые и нержавеющие стали: 1,0 мм до 1,5 мм (0,040" до 0,060") для стандартных геометрий.
- Алюминиевые и медные сплавы: 0,8 мм до 1,2 мм по локальным участкам.
- Специализированные тонкие стенки: До 0,5 мм до 0,75 мм в небольших хорошо вентилируемых зонах с использованием вакуумной помощи.
Поддержание постепенных переходов между тонкими секциями и толстыми ребрами предотвращает холодные зазоры и локальную пористость от усадки.
Как стоимость оснастки сравнивается между инвестиционным литьем и литьем под давлением?
Производственная литейная оснастка требует значительно меньшего первоначального капитала, чем литье под давлением. Поскольку инструментальная оснастка заливает только незначительно температуру воска, а не расплавленный металл под экстремальным давлением, заготовки испытывают практически не испытывают термическую усталость или механический износ.
| Показатель | Инструментальная оснастка для литья воском | Инструментальная оснастка для литья под давлением |
|---|---|---|
| Материал инструмента | Алюминий авиационного класса / предзакаленная сталь | Закаленная инструментальная сталь (H13, премиум-класс) |
| Начальные затраты на штамповку | Умеренный ($2 500 – $12 000 в среднем) | Высокий ($20 000 – $80 000+) |
| Срок службы инструмента | 100 000 до 500 000+ впрысков воска | 50 000 до 150 000 ударов (износ металла) |
| Стоимость внесения изменений в дизайн | Быстро и экономично для модификаций | Дорого и требует много времени |
| Экономическая серийная продукция | от 100 до 50 000+ деталей в год | от 25 000 до 1 000 000+ деталей в год |
Может ли литье под инвестиционную оболочку справляться с высокотемпературными и коррозионно-активными применениями?
Да. Оболочечные керамические формы выдерживают температуры литья значительно выше 1 600°C (2 900°F). Мы регулярно отливаем высококачественные нержавеющие стали (316L, Duplex 2205, 17-4 PH) и никельно- или кобальто-содержащие суперсплавы, такие как Inconel 718 и Hastelloy, для тяжелых циклов эксплуатации. Для реактивных сплавов или компонентов турбины с нулевой пористостью использование вакуумной литья под инвестиционную оболочку для высокоточных металлических деталей предотвращает окисление металла и обеспечивает надежную работу в агрессивных морских, химических и аэрокосмических средах.
Как литье под инвестиционную оболочку снижает общие производственные затраты?
В то время как единичная цена сырого литого металла может показаться выше, чем простой заготовочный материал, инвестиционное и прецизионное литье снижают общую стоимость готовой детали на протяжении полного цикла производства:
- Приближенная к окончательному размеру точность: Резко сокращает времена черновой обработки на ЧПУ, экономя время шпинделя и износ режущих инструментов.
- Сбережение исходного материала: Устраняет огромные отходы мусора, которые часто возникают при вырезании сложной геометрии из цельного слитка.
- Консолидация компонентов: Интегрирует несколько сварных, болтовых или сварочно-приклеенных компонентов в одну монолитную литьё-под-оболочку деталь, исключая трудозатраты на сборку, этапы контроля и риски сбоев соединений.
- Качество отделки поверхности: Изготовление деталей с отделкой по литью Ra 3,2 мкм, исключая необходимость последующей обработки поверхности на нерабочих функциональных поверхностях.



 Russian
 English
 German