
2026年10月26日
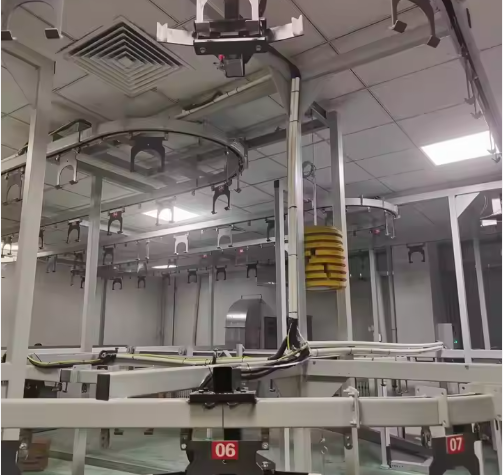
Automated eco friendly silica sol shell making for an efficient lost wax casting process with consistent quality and lower labor costs
In the grand landscape of modern manufacturing, few techniques blend ancient craft with cutting-edge technology as seamlessly as Литье по выплавляемому воску—also known globally as Инвестиционное литье. От сложных бронзовых артефактов древних цивилизаций до лопастей турбин высокого давления в современных реактивных двигателях, биосовместимых ортопедических имплантатов и высокопроизводительных автомобильных деталей, литье под потерянную восковую модель остаётся незаменимым процессом для производства сложных деталей из металла высокой точности.
In this article, we explore the step-by-step methodology of the investment casting process and highlight the core machinery that powers today’s modern precision foundries.
1. What is Lost Wax Casting?
The core principle behind lost wax casting is elegantly straightforward: A disposable pattern made of an easily fusible material (such as paraffin, synthetic wax, or resin) is encapsulated in a ceramic shell. Once the shell hardens, the wax inside is melted away, leaving an empty, highly accurate mold cavity into which molten metal is poured.
Because the original pattern is "lost" or consumed during the process to give way to the final metal component, it gained the name Литье по выплавляемому воску. Industry professionals also refer to it as Инвестиционное литье because the pattern is "invested" (surrounded) by a refractory slurry to form the mold.
2. Step-by-Step Breakdown of the Investment Casting Process
Creating a defect-free precision casting involves a sequence of meticulous steps. Below is the typical seven-stage workflow in modern production:
Step 1: Wax Pattern Injection (Pattern Making)
Путь начинается с создания воскового образца. Расплавленный или полутвердый воск под точным давлением вводится в металлическую форму (инструмент). После охлаждения восковый образец извлекается — точная копия конечного металлического компонента.
Шаг 2: Сборка дерева (система литьевых каналов)
Чтобы максимизировать производственную эффективность, отдельные восковые образцы прикрепляются к центральному восковому рину/прокадке с помощью теплового сваривания. Эта сборка напоминает дерево, несущее плоды, обычно называемое восковое дерево.
Шаг 3: Формование оболочки (инвестирование)
Собранное восковое дерево подвергается повторяющемуся процессу погружения и оштукатуривания. Воск сначала погружают в жидкую керамическую суспензию (из огнеупорных порошков и связующих), затем покрывают крупнозернистым керамическим песком (штукатур). Этот процесс повторяют 5–7 раз, пока вокруг воскового дерева не образуется толстая, прочная керамическая оболочка. Каждый слой должен сохранять сухость при контролируемой температуре и влажности.
Шаг 4: Удаление воска
После полного высыхания керамической оболочки внутренний воск должен быть эвакуирован. Оболочка помещается внутрь автоклав де wax, где под высоким давлением пар быстро расплавляет и вымывает воск за считанные минуты, не вызывая трещин керамической оболочки.
Шаг 5: Обжиг оболочки (синтеринг)
После удаления воска внутри оболочки остаются остатки воска или влага. Пустая керамическая оболочка обжигается в печи при высоких температурах в диапазоне 800°C и 1100°C. Этот этап сжигает органические примеси, закаляет керамический материал и предварительно прогревает форму, чтобы предотвратить термический удар при заливке металла.
Шаг 6: Растворение и заливка
Расплавленный металл — от нержавеющей стали и углеродистой стали до титана и никелевых сверхсплавов — заливается в предварительно прогретую керамическую форму в атмосферных условиях или внутри вакуумной камеры.
Шаг 7: Удаление опоры и доводка
После затвердевания и охлаждения металла керамическая оболочка разбивается с помощью механических вибраторов или водяных струй. Отделяются отдельные металлические детали от центрального дерева, затем выполняется шлифовка, термическая обработка, финишная обработка поверхности (например, пескоструйная обработка или травление) и неразрушающий контроль (NDT).
3. Оборудование цехов современной точной литейной промышленности
Высокоточные компоненты требуют высокоточного оборудования. Современные литейные заводы по литью под давлением используют передовую технику для обеспечения воспроизводимости и эффективности:
| Категория оборудования | Основная функция | Ключевые особенности и преимущества |
| В wax-инъекционных машинах | Заливает в металлические формы воск для формирования узоров. | Обеспечивает точный контроль температуры/давления, дегазацию вакуумом и подачу воска без цилиндров, чтобы исключить воздушные пузырьки и усадку. |
| Роботизированные линии оболочения | Автоматизируют погружение в керамическую суспензию и послойную засыпку песком. | Многоосевые промышленные роботы обеспечивают однородную толщину оболочки, исключая человеческую ошибку и улучшая «дыхание» оболочки. |
| Паровые автоклавы для удаления воска | Быстро удаляет воск из керамических оболочек с помощью пара. | Обеспечивает быстрые циклы, минимизирует трещины теплового расширения оболочки и восстанавливает до 95%+ воска для повторного использования. |
| Печи для синтеринга при высокой температуре | Поджаривают и синтеруют керамические оболочки перед литьём. | Оснащены многозонным PLC-управлением температурой для обеспечения полного выгорания связующего и равномерной подогревки. |
| Печи для вакуумной индукционной расплавки (VIM) | Рассуждает и льют реактивные сплавы в вакуумной среде. | Необходимо для авиационных суперсплавов и титановых деталей, чтобы предотвратить окисление, включения и газовую пористость. |
4. Основные преимущества и промышленные применения
Почему выбирают литьё по воску
- Не упускаемая свобода геометрии: Способны производить сложные внутренние каналы, тонкие стенки и сложные контуры, которые трудно или невозможно обтачивать.
- Превосходная поверхность и допуски: Обеспечивает гладкие поверхности ($Ra 1.6 - 3.2 μm$) и точные размерные допуски, что позволяет производство по почти готовой форме (Near-Net Shape, NNS) значительно снижая затраты на последующую обработку.
- Универсальный выбор материалов: Совместим практически с любым литьём сплавам, включая нержавеющую сталь, инструментальную сталь, алюминий, бронзу, титан и кобальтовые суперсплавы.
Основные отраслевые применения
- Космическая отрасль и оборона: Лопасти турбин, направляющие лопатки, структурные кронштейны и форсунки топлива.
- Медицинская технология: Протезы суставов бедра/колена и хирургические инструменты.
- Автомобильная и транспортная отрасль: Колёса турбокомпрессоров, коллекторы выхлопа и компоненты впрыска топлива.
- Общая машиностроительная сфера: Помпы impeller, корпусы клапанов и крепёжная фурнитура.
Заключение
Литьё по lost-wax bridging-разрыв между историческим ремеслом и современным промышленным инжинирингом. По мере того как отрасли стремятся к более легким, прочным и сложным по конструкции компонентам, инвестиционное литьё продолжает развиваться с автоматизацией, умными датчиками и передовыми керамическими технологиями. Поддерживаемое передовым оборудованием, таким как автоматические инжекторы воска и роботизированные системы обливки, этот вечный процесс остается в центре современного производства.



 Russian
 English
 German