
2026年10月26日
Изучите этапы литья по оболочке из керамики: материалы, преимущества, точность и совместимость сплава для сложных высококачественных металлических деталей
Что
такое литье по оболочке из керамики?
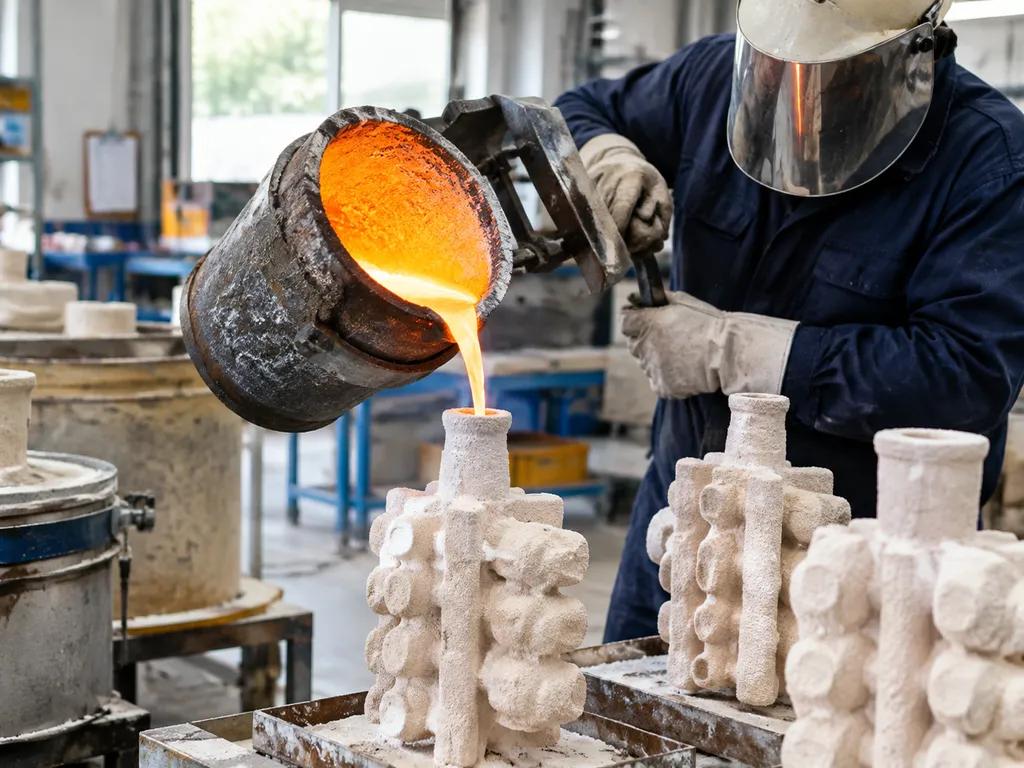
Литье по оболочке из керамики, часто называют литьём по воску, — это высокоточный производственный процесс, используемый для создания сложных, высокоточно изготовленных металлических деталей. Техника начинается с создания точной восковой копии желаемого компонента, которая служит основой для формы.
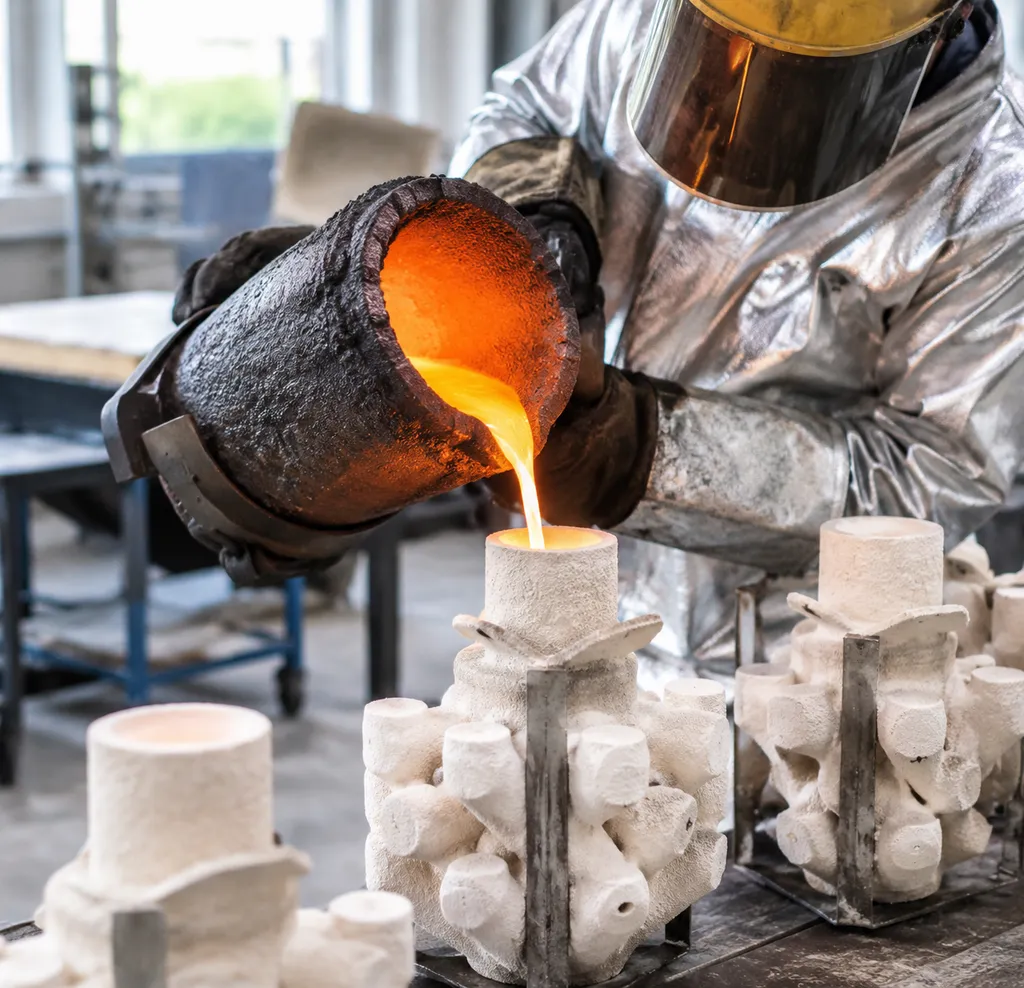
Эта восковая модель повторно погружается в огнеупорную суспензию высшего класса и покрывается штукатуркой, чтобы построить прочную жаропрочную керамическую оболочку вокруг неё. Как только оболочка застывает и воск расплавляется, остаётся полая полость, которая точно воспроизводит каждую деталь оригинального дизайна.
Мы используем этот метод, потому что он предлагает непревзойдённые преимущества для современных промышленных задач:
- Исключительная точность: Керамическая оболочка служит стабильной, высокоточной формой, позволяя создавать сложные внутренние геометрии, недостижимые традиционными методами.
- Почти готовые к эксплуатации изделия (Near-Net-Shape): Производя детали, которые в значительной степени соответствуют окончательным техническим спецификациям, мы существенно снижаем потребность во вторичной ЧПУ-машинной обработке.
- Гибкость дизайна: Этот процесс является предпочтительным решением для инженеров, которым нужно отлить сложные компоненты с точными допусками, обеспечивая надёжную работу в требовательных отраслях, таких как авиационная, автомобильная и медицинская техника.
Он
Процесс литья в кокильной оболочке по шагам
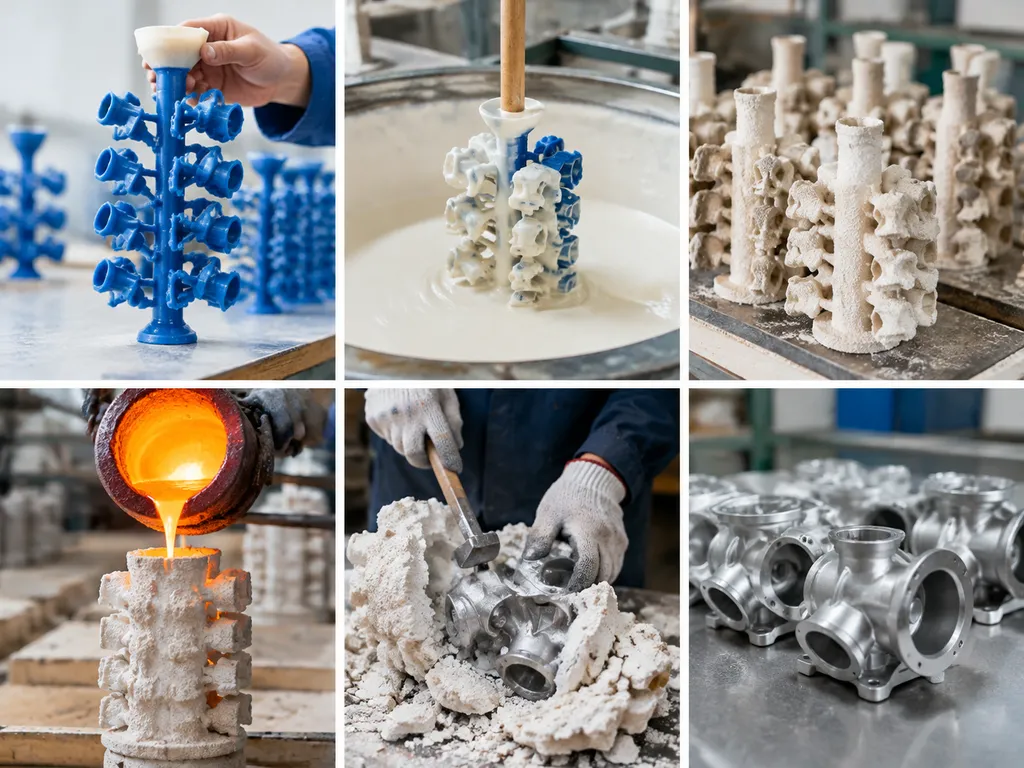
Мы следуем высококонтролируемому многоступенчатому рабочему процессу, который превращает сырьевые материалы в прецизионно сконструированные металлические узлы. Освоение процесса литья, методов и ключевых этапов является необходимым для обеспечения целостности каждой детали, которую мы производим.
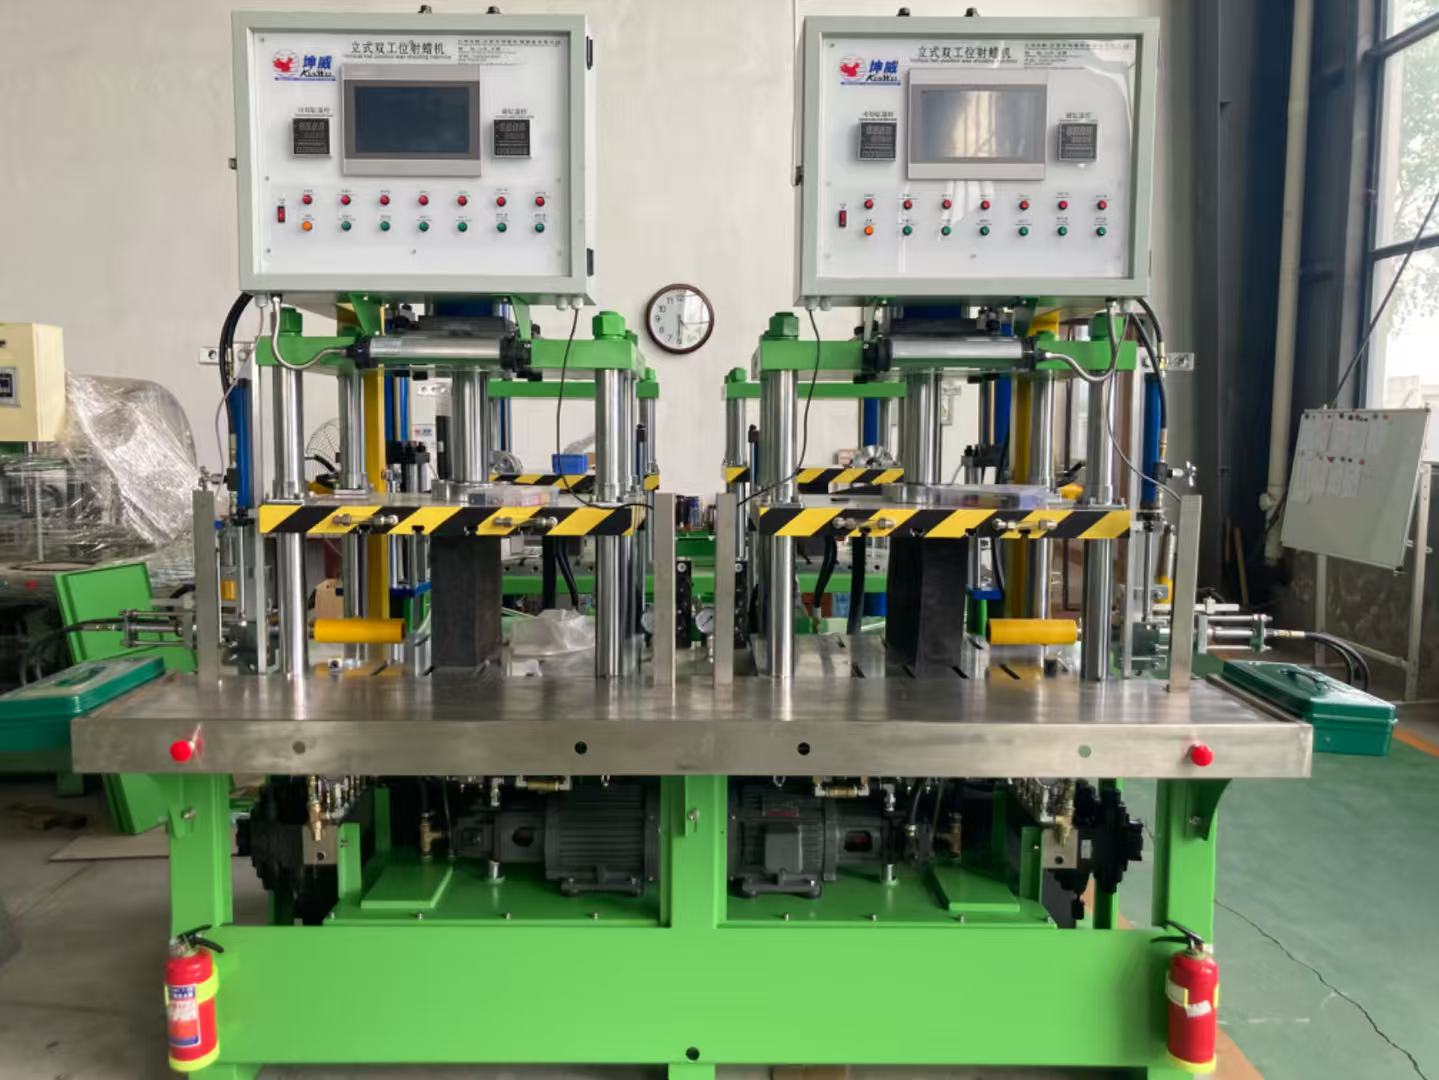
- Создание образца: Мы начинаем с впрыскивания расплавленной wax в прецизионно сконструированную металлическую форму для создания точных копий конечной детали.
- Wax Assembly: Отдельные образцы крепятся к центральной системе wax-роута, образуя то, что мы называем "óпил wax" (wax-дерево). Это позволяет нам лить несколько деталей одновременно.
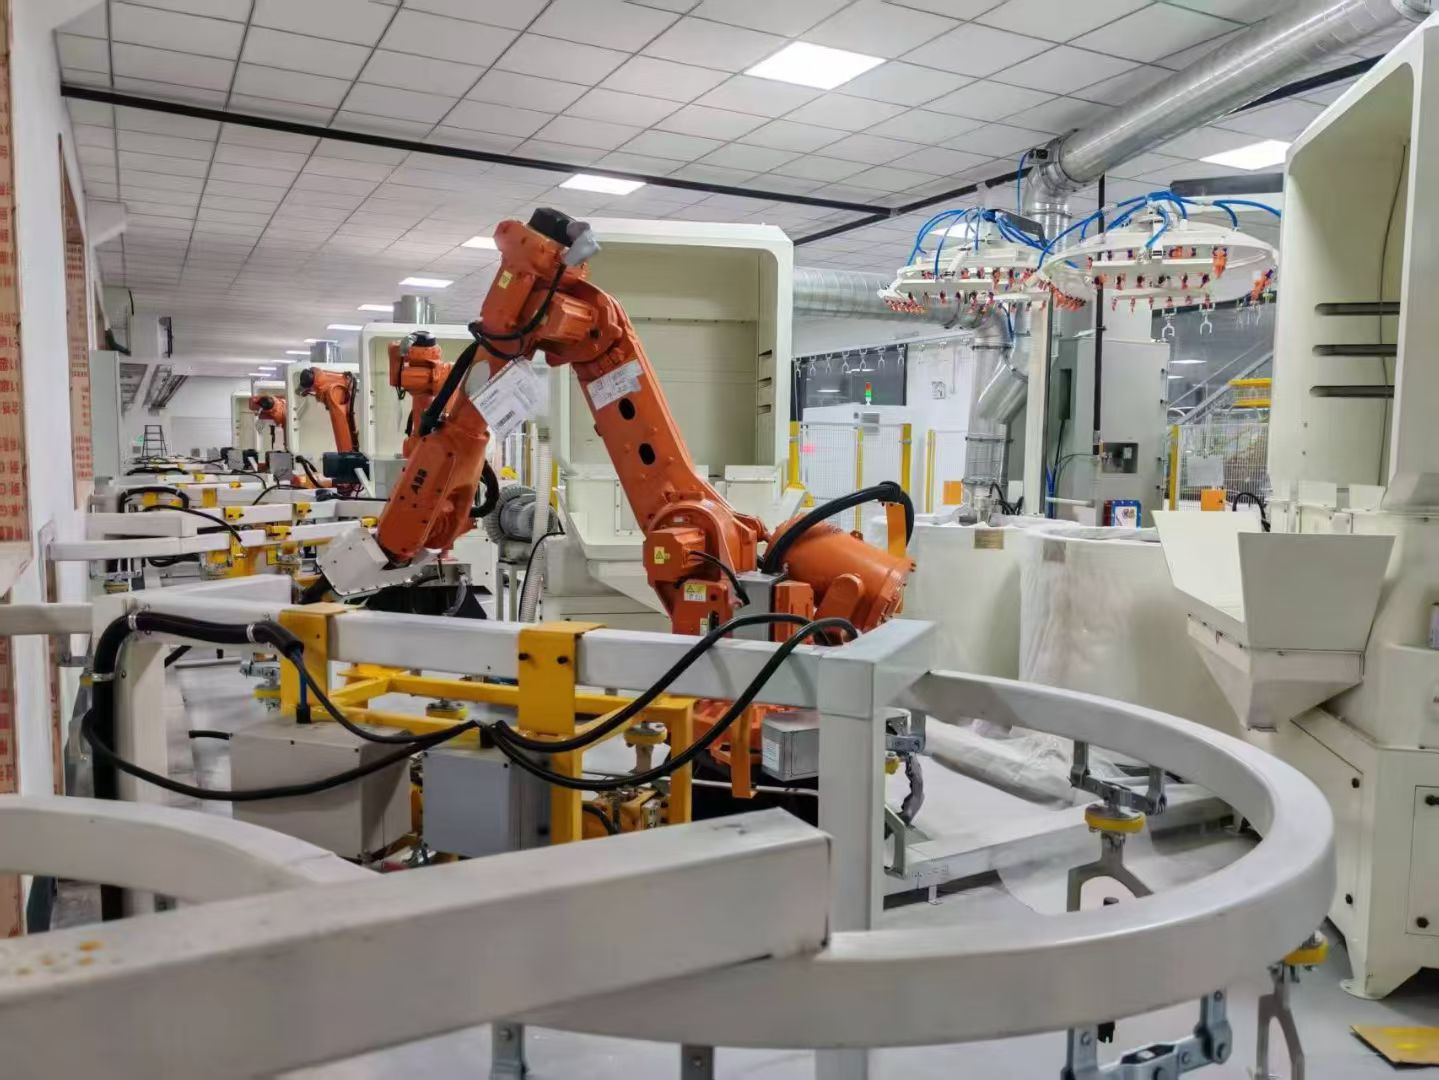
- Слив и штукатурка: Мы погружаем wax-установку в огнеупорную керамическую суспензию, затем наносим штукатурную оболочку, напоминающую песок. Этот процесс повторяется для формирования прочной жаростойкой оболочки вокруг воска.
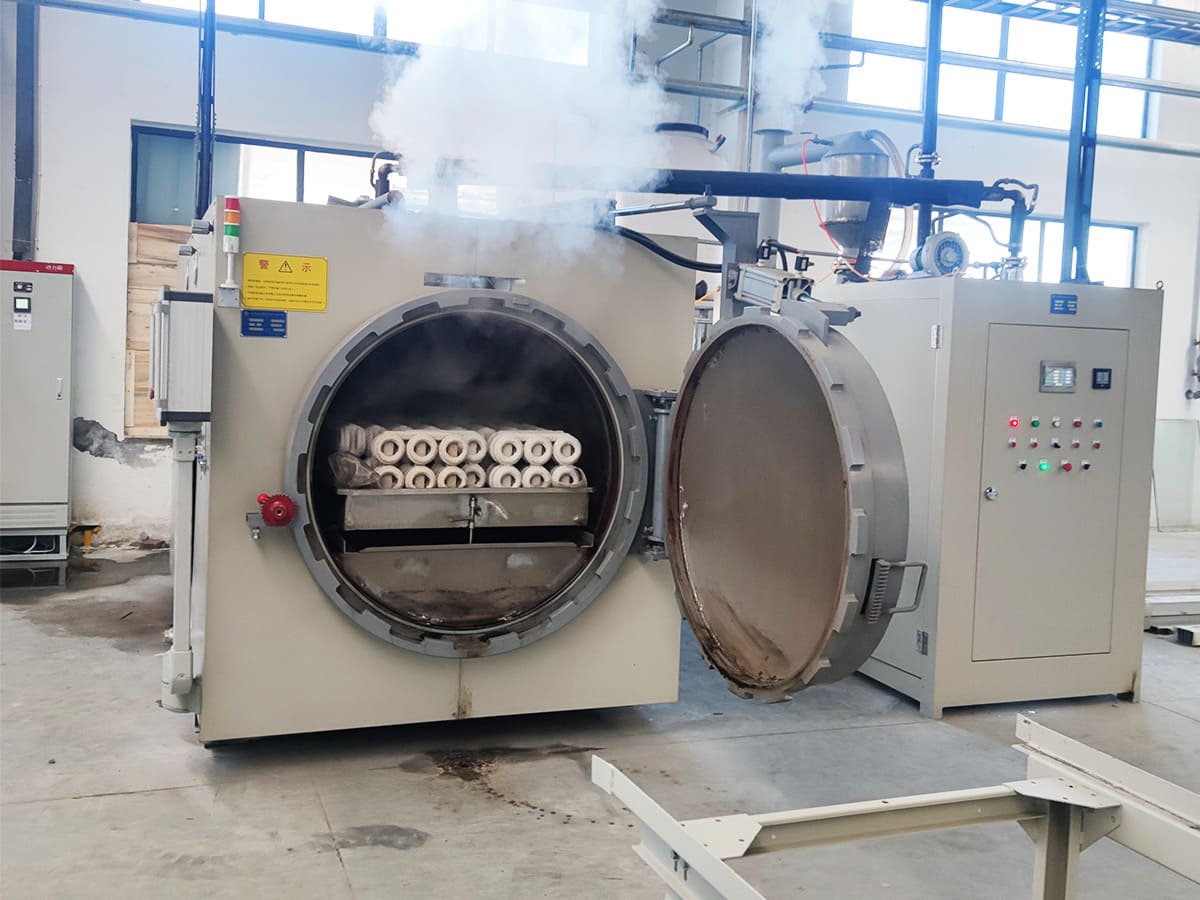
- Удаление воска и выплавка: После застывания оболочки мы размещаем ее в автоклаве или печи, чтобы расплавить воск. Это оставляет чистую полость внутри керамической структуры, идеально соответствующую геометрии вашей детали.
- Обжиг оболочки: Мы выполняем финальный обжиг оболочки в печи для литья по коклюшке из стали и сплавов затвердевать керамику, чтобы она могла выдержать экстремальные температуры литья расплавленного металла.
Эта тщательная последовательность обеспечивает приближенный к номинальному уровень точности, который требуют наши клиенты для высокоэффективных применений.
Ключ
Материалы, используемые при изготовлении оболочки
Достижение высококачественных результатов в инвестиционное литье через керамическую оболочку зависит в значительной мере от материалов, используемых для изготовления формы. Мы приоритезируем огнеупорные материалы высокого класса, чтобы оболочка могла выдержать экстремальные термические шоки и давление при заливке металла.
- Огнеупорные суспензии: Мы применяем точную смесь суспензий зиркона и плавленого кремнезема. Зиркон обычно используется для основного слоя из-за своей выдающейся термостойкости и мелкого размера частиц, что обеспечивает превосходную отделку поверхности. Плавленый кремнезем предпочтителен для заполнительных слоев благодаря своей экономичности и отличной термостойкости.
- Становители: Наши химические связующие служат основой целостности оболочки. Контролируя процесс полимеризации кремнезольной суспензии, мы обеспечиваем стабильность формы как во время фазы сушки, так и во время процесса обжига при высокой температуре. Для тех, кто хочет оптимизировать собственное производство, наш энергосберегающий смеситель суспензий для покрытия оболочки кремнезольной суспензией обеспечивает постоянную вязкость материала.
- Материалы для штукатурки: Чтобы укрепить структурную целостность керамической оболочки, между слоями суспензии наносят слои более грубых штукатурных материалов. Эти материалы обеспечивают необходимую прочность, чтобы оболочка не деформировалась и не треснула при заливке расплавленного металла.
Тщательно выбирая и применяя эти материалы, мы обеспечиваем сохранение формы и точности формы, позволяя достигнуть требуемого технологии литья в металле, допуски по процессам и материалы для сложных индустриальных деталей.
Преимущества метода керамической оболочки
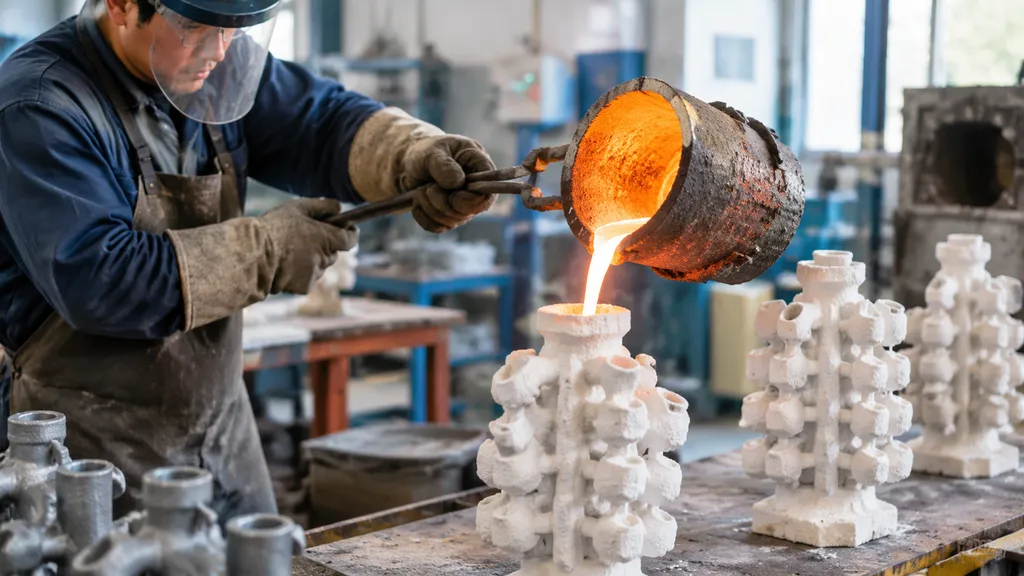
Выбирая литье под инвеститору с керамической оболочкой, вы отдаёте предпочтение точности. Этот метод лежит в основе нашей способности поставлять части прецизионного наслоения для инвестирования высокого качества соответствующие самым требовательным промышленным требованиям.
Ключевые преимущества включают:
- Улучшенная поверхность поверхности: Процесс керамической оболочки производит детали с исключительной поверхностной целостностью, значительно снижая трудозатраты на последующую косметическую отделку после литья.
- Размерная точность: Мы достигаем точного контроля над сложными внутренними геометриями и допусками, гарантируя, что каждый компонент идеально входит в вашу сборку.
- Универсальность материалов: Наш процесс поддерживает широкий диапазон сплавов с высоким плавлением и экзотических металлов, обеспечивая прочность и долговечность, необходимые в экстремальных условиях.
- Эффективность ближе к готовой форме: Производя детали близко к их окончательному дизайну, мы значительно снижаем отходы материалов и потребность в обширной дополнительной фрезерной обработке ЧПУ, экономя как время, так и затраты на производство.
Соблюдая строгие стандарты качества литья для надежных металлических деталей, мы обеспечиваем, что эти преимущества прямо трансформируются в долгосрочную производительность для ваших автомобильных, медицинских или космических приложений.
Ограничения
и проблемы и вызовы керамической оболочечной литья по песку
Хотя керамическая оболочная литье по песку обеспечивает исключительную точность, важно понять практические соображения перед выбором этого процесса для вашего производственного проекта.
- Начальные затраты на tooling и образцы : В отличие от традиционных методов, этот процесс требует прецизионно сконструированных восковых форм иньекции. Эти первоначальные инвестиции в инструментальную оснастку и разработку образцов могут быть значительными, что делает процесс наиболее экономичным для производственных партий среднего и высокого объема, а не для единичных прототипов.
- Производственные сроки выполнения: Многоступенчатое создание керамической оболочки — включающее повторяющиеся погружения, посыпку и циклы сушки — требует большего времени, чем более простые формовке оболочкой против пескостной литья рабочие процессы. Эта дополнительная сложность является компромиссом за превосходную отделку и размерную точность.
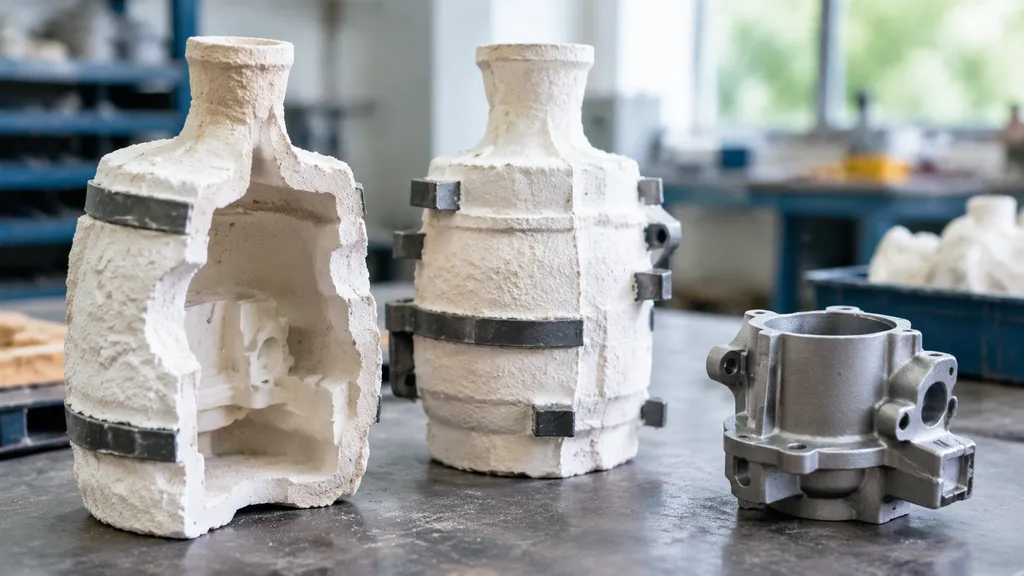
- Ограничения по размеру и весу: Керамическая оболочка — это жесткая, хрупкая структура во время литья. Следовательно, существуют физические пределы размера и веса деталей, которые можно надежно производить. Очень крупные или чрезмерно тяжелые компоненты могут превысить структурную способность формы, часто требуя альтернативных техник литья.
Понимание этих ограничений помогает нам гарантировать, что дизайн вашего компонента соответствует наиболее эффективной стратегии производства. Балансируя эти факторы с необходимостью высокоточной, почти нулевой формы результатами, мы помогаем вам оптимизировать как затраты, так и график производства.
Керамическая
Оболочка vs. традиционная литье по песку
Современное производство перешло к керамическому оболочному литью по песку, поскольку оно обеспечивает лучшую структурную целостность и более быстрые циклы по сравнению с устаревшими методами блочной формовки. Используя многоуровневую керамическую оболочку вместо цельной блока, мы достигаем лучшей термической устойчивости и тонких, более однородных стенок формы. Эта эволюция в процесс литья по выплавляемым моделям непосредственно приводит к более высокой геометрической сложности и меньшим потерям материала для наших клиентов.
Сравнительная таблица: современная оболочка против традиционных методов
| Функция | Керамическая оболочная литье | Традиционная блоковая литейка | | :--- | :--- | :--- | | Силикон оболочки крепость | Высокая (многоступенчатое усиление) | Средняя (сплошной объем) | | Контроль охлаждения | Оптимизировано для сложных форм | Ограничено | | Скорость производства | Высокая эффективность | Медленное застывание | | Окончательная обработка поверхности | Исключительная (почти итоговая форма) | Стандартная | | Использование материалов | Эффективное | Больший отход |
Эти повышения эффективности делают технологию керамической оболочки эталоном в высокорисковых отраслях. Мы используем этот передовой процесс для поставки критически важных компонентов для:
- Космостроение: Высокотемпературные детали турбины и корпуса двигателей.
- Медицина: Точные хирургические инструменты и ортопедические имплантаты.
- Автомобильный: Детали приводной группы и оборудование двигателя с требуемыми строгими допусками по размеру.
Выбирая метод керамической оболочки, мы предоставляем производителям детали, требующие минимальной вторичной обработки, что обеспечивает экономичность без компромиссов по качеству или характеристикам материала.
Чаще всего
Часто задаваемые вопросы (FAQ)
Какие металлы наиболее подходят для литья под керамическую оболочку? Наш процесс очень гибок и поддерживает широкий спектр сплавов. Мы регулярно льем нержавеющую сталь, углеродистую сталь и легированные стали для удовлетворения конкретных промышленных требований к производительности.
Сколько слоев обычно наносится на оболочку? Количество слоев зависит от размера, геометрии и массы детали. Мы наносим несколько последовательных слоев огнеупорной суспензии и штукатурки, чтобы оболочка достигла необходимой прочности и термостойкости для удержания расплавленного металла.
Является ли литье под керамическую оболочку экономически выгодным для маленьких партий? Хотя первоначальные вложения в инструменты и образцы могут быть выше, чем у других методов, этот процесс предлагает значительную долгосрочную ценность. Производя детали, близкие к готовой форме, мы значительно уменьшаем потребность в обширной ЧПУ-обработке, экономя ваше время и материалы на высокоточных компонентах. Если вы сравниваете маршруты производства, вы можете ознакомиться с нашим сравнение ковки и литья чтобы определить наилучшее решение для вашего объема производства.
Что вызывает трещины в керамических оболочках во время выпечки? Трещины обычно возникают, если оболочка не имеет достаточного структурного усиления или если различия термического расширения не контролируются во время деплавки. Наша команда использует контролируемые wax burnout furnace циклa для предотвращения термического удара, обеспечивая сохранность целостности керамической оболочкиM mold на протяжении всего процесса литья.
 Russian
 English
 German