
1 ноября 2026 года
Ознакомьтесь с полным перечнем оборудования для литья по выплавляемым моделям, включая основные инструменты, машины и их характеристики, необходимые для эффективного и высокоточного литейного производства
Основной перечень оборудования для литья по выплавляемым моделям
Создание эффективного литейного производства требует слаженной работы оборудования на всех этапах — от первоначального изготовления моделей до окончательной обработки поверхности. В этом перечне оборудования для литья по выплавляемым моделям описаны ключевые этапы, необходимые для обеспечения точности размеров, структурной целостности и надежности производства литых компонентов.
Основные этапы производства
- Подготовка и сборка восковых моделей: Высокоточные машины для литья воска под давлением, термостатируемые резервуары для кондиционирования и рабочие станции для сборки моделей, включая сварку литников и формирование литниковой системы.
- Строение керамической оболочки: Автоматизированные или полуавтоматизированные системы окунания, резервуары для смешивания суспензии с постоянным перемешиванием и установки для нанесения песка в псевдоожиженном слое, обеспечивающие точное нанесение оболочки.
- Удаление воска и обжиг керамической оболочки: Промышленные автоклавы для удаления воска с помощью пара под высоким давлением и специализированные печи для выжигания остатков воска и упрочнения керамических форм.
- Линии плавки и заливки: Индукционные плавильные печи средней частоты и системы заливки, совместимые с вакуумными условиями, предназначенные для обеспечения металлургического качества и стабильного контроля температуры.
- Оборудование для выбивки и финишной обработки отливок: Пневматические выбивные машины для удаления керамической оболочки, гидравлические отрезные пилы и промышленные камеры абразивоструйной очистки для удаления остатков керамики и очистки металлических поверхностей.
Правильный подбор сочетания оборудования имеет решающее значение для стабильности технологического процесса и минимизации уровня брака. Сбалансированная производственная линия позволяет литейным предприятиям увеличивать объемы выпуска продукции, соблюдая строгие допуски, необходимые для процесса литья по выплавляемым моделям.
Системы подготовки восковых моделей
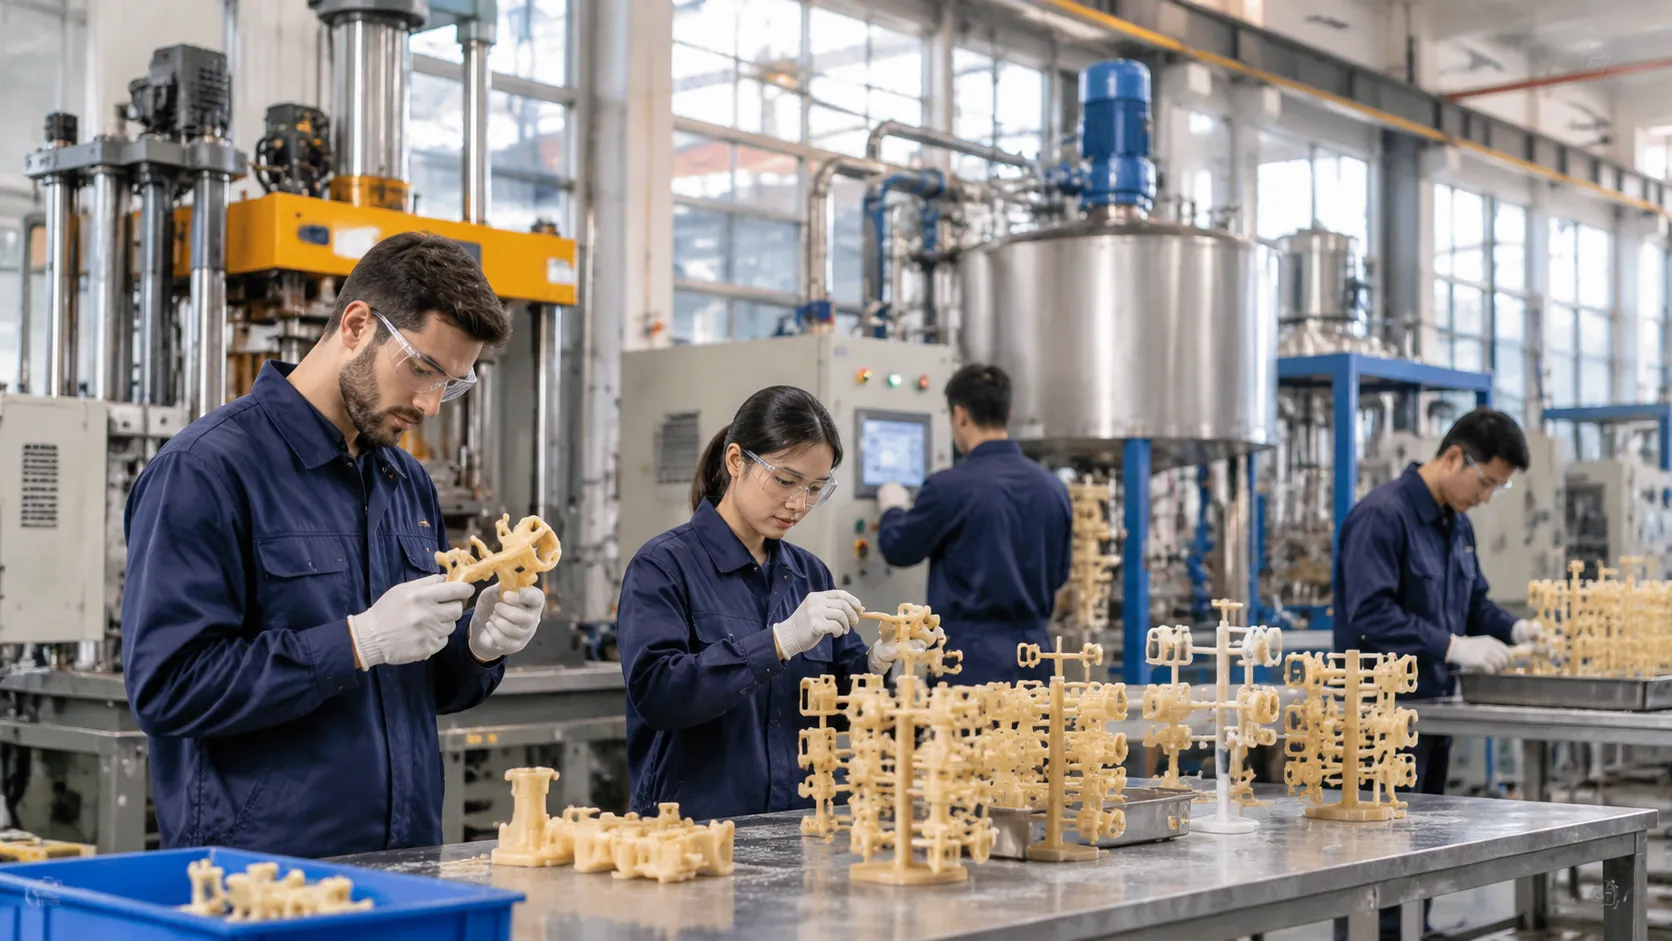
Точность начинается на этапе изготовления моделей. Мы понимаем, что стабильность восковых моделей определяет конечную точность размеров отливок. Инвестиции в надежные промышленные системы впрыска воска и оборудование для подготовки моделей необходимы для минимизации последующей доработки изделий при формировании перечня оборудования для литья по выплавляемым моделям.
- Высокоточные гидравлические и пневматические инжекторы для воска: Мы отдаем предпочтение оборудованию, обеспечивающему стабильное давление впрыска и точный контроль температуры. Независимо от того, производите ли вы сложные тонкостенные модели или крупногабаритные блоки, эти инжекторы обеспечивают необходимую повторяемость параметров для крупносерийного производства.
- Термостатируемые резервуары для кондиционирования и плавления воска: Точное соблюдение вязкости имеет принципиальное значение. Наши резервуары для кондиционирования обеспечивают поддержание постоянной температуры воска, предотвращая образование воздушных пузырьков и усадочных дефектов во время цикла впрыска.
- Контуры охлаждения водой и приспособления для стабилизации моделей: Деформация — главный враг точности. Мы используем интегрированные контуры охлаждения и специальные приспособления для фиксации размеров сразу после впрыска, гарантируя соответствие каждой модели строгим допускам.
- Инструменты для установки литников и сборочные столы для литниковых систем: Эффективная установка литниковой системы позволяет оптимизировать выход металла. Наши сборочные станции предназначены для поддержания чистоты и надежной фиксации литниковых систем, сокращения потерь воска и подготовки кластеров к процессу нанесения керамического покрытия.
Интегрируя надежное оборудование для литья по выплавляемым моделям с самого начала, ваша команда сможет с первого дня обеспечить более высокую точность размеров и снизить уровень брака.
Оборудование для формирования керамической оболочки
Создание надежной керамической оболочки — самый ответственный этап прецизионного литья. Если суспензия теряет стабильность, скорость сушки колеблется или песчаное покрытие наносится неравномерно, возникают трещины оболочки, утечки расплавленного металла и недопустимые дефекты поверхности.
При оценке перечень оборудования для литья по выплавляемым моделям, На участке формирования оболочки требуется надежный механический контроль вязкости суспензии, равномерности нанесения огнеупорного материала и условий окружающей среды при сушке. Освоение процесс литья по глиняному оболочному инвестиционному слою и его преимущества начинается с устранения несоответствий, возникающих при ручном выполнении циклов окунания, нанесения песка и сушки.
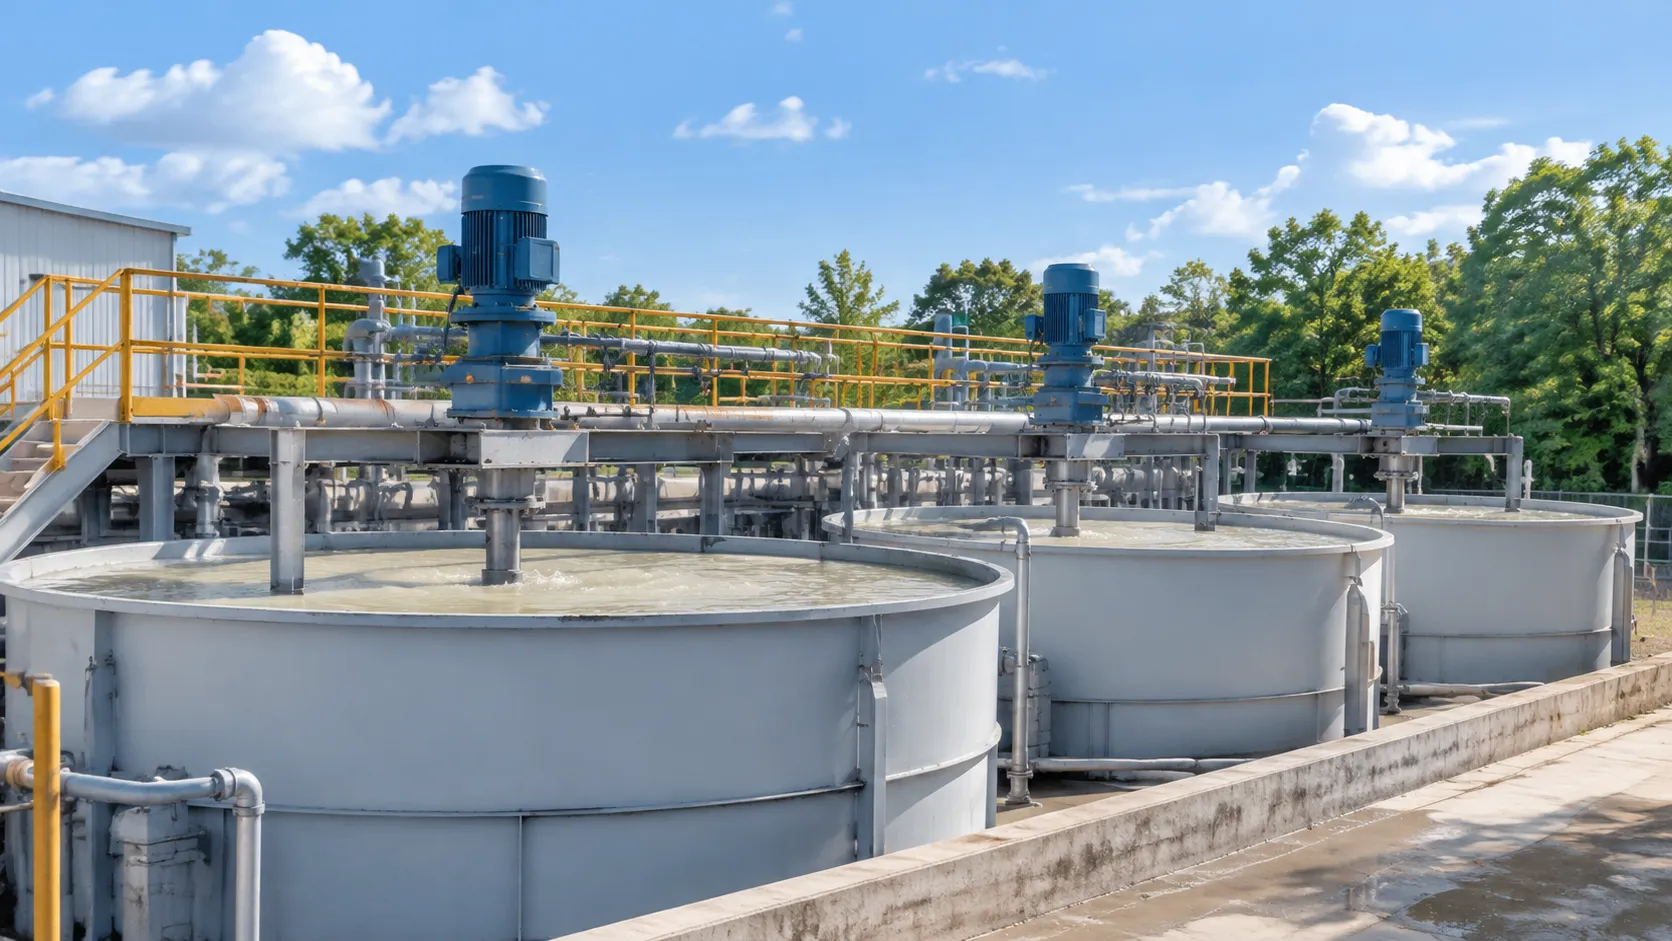
Резервуары для смешивания и хранения суспензии с непрерывным вращением
Суспензия должна постоянно перемешиваться, чтобы предотвратить оседание и расслоение огнеупорного порошка и коллоидного диоксида кремния. Конструкция лопастей с низким уровнем сдвигового воздействия: Поддерживает основные и резервные суспензии во взвешенном состоянии, не допуская образования пузырьков воздуха в смеси. Непрерывное вращение привода: Барабаны с регулируемой скоростью вращения поддерживают равномерную плотность суспензии при многосменной работе. Поддержание вязкости: Резервуары предусматривают возможность установки измерительных чашек для контроля вязкости и рубашек терморегулирования, предотвращающих гелеобразование связующего.
Псевдоожиженные песчаные слои и машины для дождевого нанесения песка
Нанесение штукатурного песка требует точного контроля кинетических параметров, чтобы покрывать модели, не повреждая хрупкие восковые сборки. Дождевые пескоструйные станции: Идеально подходят для нанесения первых основных слоёв. Они мягко осыпают мелкий цирконовый песок или плавленый кремнезём на влажную суспензию, не вызывая абразивного воздействия или деформации модели. Псевдоожиженные песчаные слои: Наиболее подходят для нанесения последующих слоёв. Сжатый воздух низкого давления переводит более крупные огнеупорные зёрна во взвешенное состояние, обеспечивая полное покрытие глубоких углублений, глухих отверстий и сложных геометрических участков деталей. Патрубки пылеудаления: Встроенные точки подключения промышленных пылеуловителей позволяют удалять взвешенную в воздухе кремнезёмную пыль и поддерживать чистоту рабочей зоны.
Климатизированные сушильные камеры и конвейерные туннели
Неравномерная сушка вызывает дифференциальную усадку и образование микротрещин между слоями суспензии, что приводит к катастрофическому разрушению оболочки во время удаления воска. Точное управление параметрами окружающей среды: Автоматизированное регулирование температуры (от 20 °C до 25 °C) и относительной влажности (от 40% до 60% в зависимости от слоя). Контролируемая скорость воздушного потока: Мягкий ламинарный воздушный поток удаляет влагу с узлов и деталей, не допуская слишком быстрого высыхания внешней поверхности. Конвейеры с непрерывной индексацией: Многоярусные конвейерные системы перемещают группы изделий через поэтапные сушильные туннели, автоматически отслеживая продолжительность каждого цикла нанесения покрытия.
Автоматизированные роботизированные системы окунания оболочек
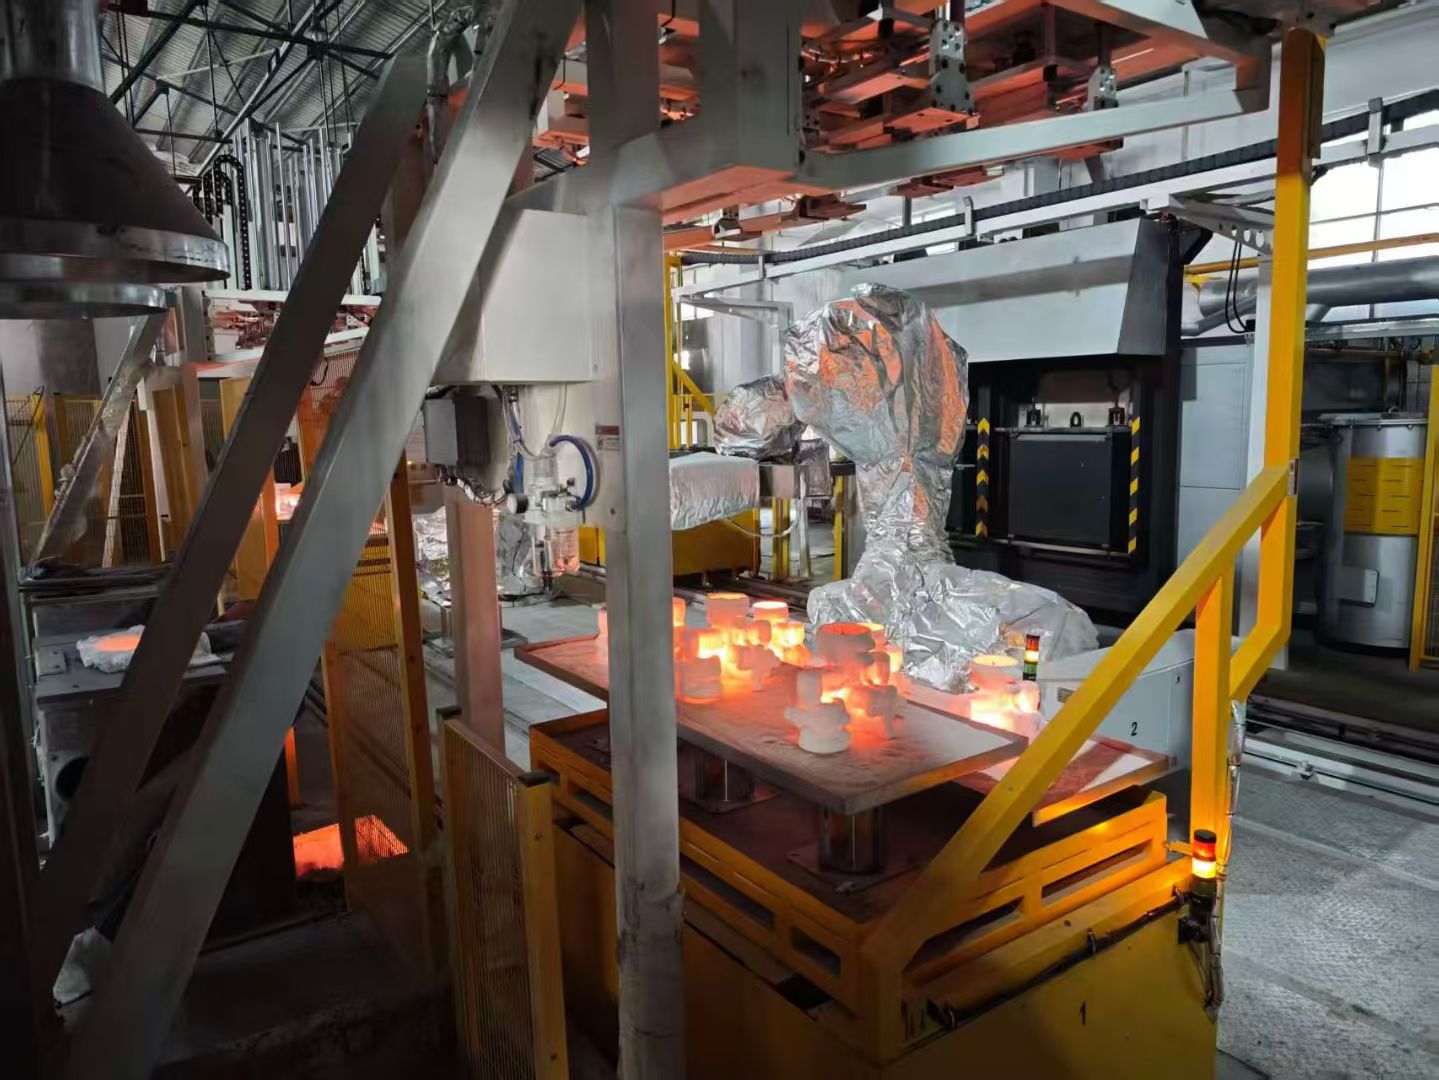
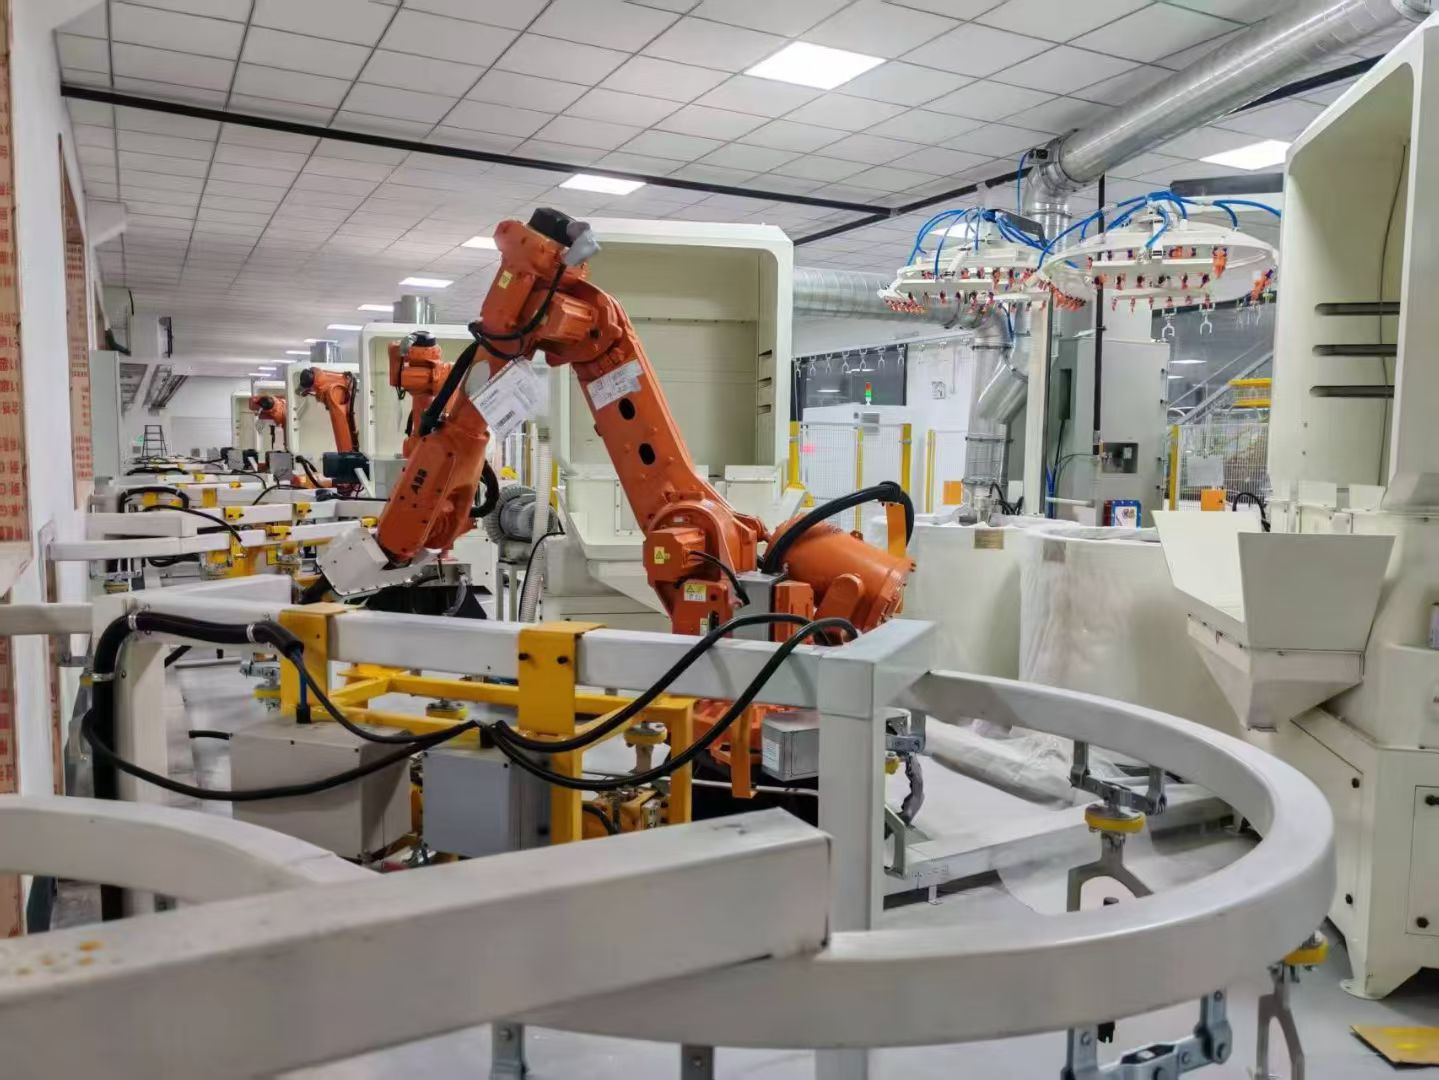
Ручное окунание приводит к утомлению операторов и нестабильной толщине покрытия при обработке больших партий изделий. Многоосевые шарнирные роботы: Промышленные роботизированные манипуляторы с высокой грузоподъёмностью воспроизводят и стандартизируют сложные углы погружения, приёмы стекания суспензии и вращательные движения для удаления излишков. Интегрированные рабочие станции производственных ячеек: Роботы напрямую синхронизируются с расположенными рядом ротационными смесителями суспензии, пескоструйными установками с дождевальной подачей абразива и сушильными конвейерами, обеспечивая непрерывную последовательность нанесения покрытия. Программирование на основе технологических рецептур: Индивидуальные траектории окунания можно мгновенно вызывать для изделий с различной геометрией, обеспечивая одинаковую прочность оболочки от партии к партии.
| Оборудование участка изготовления оболочек | Основная функция | Основные эксплуатационные задачи |
|---|---|---|
| Смесители суспензий | Суспензия связующего и муки | Постоянное вращение, перемешивание без образования пузырьков |
| Дождевые шлифовальные установки | Первичное нанесение штукатурного слоя | Плавное осыпание под действием силы тяжести, равномерный слой зернистого материала |
| Псевдоожиженные слои | Нанесение резервного штукатурного слоя | Распределение воздуха под низким давлением, заполнение глухих полостей |
| Сушильные туннели | Многоступенчатое удаление влаги | Точный контроль относительной влажности и температуры, ламинарный воздушный поток |
| Роботизированные ячейки для погружения | Манипулирование и погружение кластеров | Повторяемость движений, стабильность угла стекания |
Оборудование для удаления воска и обжига керамических оболочек
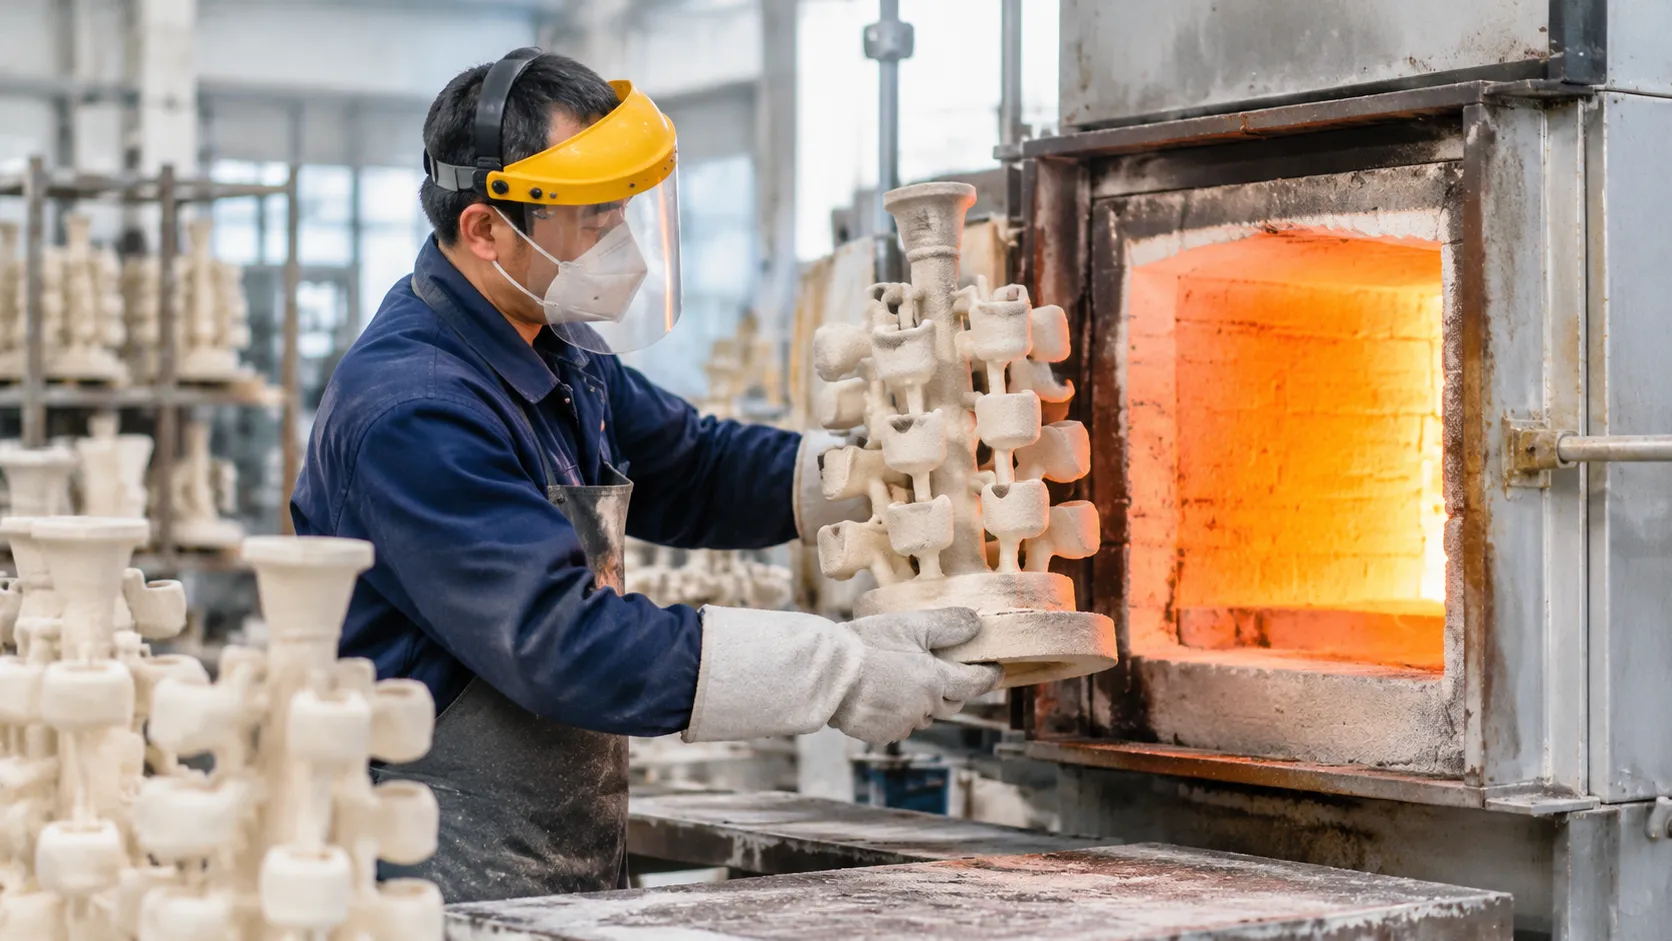
Удаление воска и обжиг керамической оболочки — наиболее подверженные отказам термические этапы любого производственного процесса литья по выплавляемым моделям. Тепловое расширение модельного воска происходит значительно быстрее, чем расширение окружающей его керамической оболочки. Без мгновенного повышения давления и точного контроля атмосферы расширяющийся воск разрывает необожжённую оболочку изнутри.
Наша линейка оборудования для удаления воска и обжига ориентирована на сохранение целостности оболочки, чистое извлечение воска и полное удаление углеродистых остатков до заливки металла в форму.
Автоклавы для удаления воска с быстрым набором давления
Устойчивость к термическому удару — ключевой фактор предотвращения растрескивания оболочки во время удаления воска. Автоматический автоклав для удаления воска предотвращает растрескивание, заполняя сосуд высокого давления паром под высоким давлением за считаные секунды и мгновенно расплавляя пограничный слой воска до того, как сердцевина модели успеет расшириться.
- Быстрое накачивание давлением: Специальные паровые аккумуляторные резервуары повышают давление в сосуде до 0,6–0,8 МПа (85–115 фунтов на кв. дюйм) за 4–7 секунд.
- Безопасность и герметичность: Двери с пневматической блокировкой и двойными механическими блокировками предотвращают разгерметизацию автоклава во время активных циклов.
- Автоматизация циклов: Программируемые логические контроллеры (ПЛК) автоматизируют выпуск отработавшего воздуха, слив конденсата и циклы поддержания давления с учётом различной толщины стенок оболочки.
Замкнутые системы регенерации и фильтрации воска
Утилизация слитого модельного воска приводит к неоправданным затратам на материалы. Мы направляем сливные отходы из автоклава непосредственно в проточную систему регенерации воска для отделения воды и удаления взвешенных частиц.
- Гравитационное разделение и коалесценция: Многокамерные гравитационные отстойники отделяют воду и взвешенные мелкие керамические частицы от расплавленного воска.
- Многоступенчатая фильтрация: Нагреваемые сетчатые фильтры из нержавеющей стали и картриджные фильтры очищают регенерированный воск от частиц размером до 50 микрон.
- Подготовка воска для литниковых систем: Регенерированный воск хранится в резервуарах с мешалками для смешивания, кондиционирования и повторного использования в литниковых системах и узлах литниковых каналов.
Высокотемпературные печи для обжига керамических оболочек и выжигания остатков воска
Остаточные следы воска внутри полости формы вызывают сильную газовую пористость в расплавленном металле. Керамические оболочки необходимо обжигать для выжигания остаточного углерода и спекания огнеупорных связующих, чтобы они могли выдерживать тепловую нагрузку при заливке.
Используя правильно подобранный по размеру Печь для обжига керамических оболочек при литье стали и сплавов по выплавляемым моделям нагревает формы до 950–1150 °C (1740–2100 °F). Этот этап обеспечивает полное выгорание углерода, преобразование кристаллических фаз кремнезёма и подачу горячих оболочек непосредственно на участок заливки, предотвращая преждевременное затвердевание металла.
| Параметр | Периодическая обжиговая печь (коробчатого типа) | Непрерывная туннельная печь / толкательная печь |
|---|---|---|
| Целевая производительность | Мелкосерийное и среднесерийное производство | Крупносерийное непрерывное производство |
| Макс. рабочая температура | До 1200 °C (2192 °F) | До 1250 °C (2282 °F) |
| Способ нагрева | Природный газ, сжиженный нефтяной газ (СНГ) или электрические нагревательные элементы | Многозонные газовые горелки с рекуператорами |
| Обращение с оболочками | Ручная загрузочная стойка или пневматическая тележка | Автоматизированный гидравлический толкатель или роликовый под |
Системы управления энергоэффективностью и отвода отработавших газов
Обжиг и удаление воска требуют значительных затрат тепловой энергии. Чтобы обеспечить предсказуемость эксплуатационных расходов и соответствие нормативам предприятия по выбросам, наши установки для выжигания оснащаются специализированным оборудованием для управления тепловыми процессами:
- Высокоэффективные футеровки из керамического волокна: Керамические одеяла с низкой теплоёмкостью и модульные огнеупорные блоки уменьшают потери тепла на нагрев футеровки и обеспечивают быстрый выход печи на рабочий температурный режим.
- Термические дожигатели: Во вторичных камерах сгорания поддерживается температура выше 850 °C, что позволяет сжигать дым, пары воска и летучие органические соединения (ЛОС) до выброса дымовых газов.
- Рекуператоры тепла отходящих газов: Теплообменники типа «выхлопные газы — воздух» извлекают энергию из дымовых газов печи для предварительного нагрева воздуха для горения или подачи дополнительного горячего воздуха в сушильные камеры для оболочковых форм.
Оборудование для плавки и разливки металла
Достижение требуемого качества расплава является обязательным условием точного литья по выплавляемым моделям. Мы отдаем приоритет оборудованию, которое минимизирует поглощение газов, обеспечивает равномерность температуры и ускоряет производственные циклы, снижая риск окисления.
Индукционные печи средней частоты
Наш Индукционные плавильные печи средней частоты обеспечивают точное управление мощностью, необходимое для поддержания стабильного химического состава сплава. Эти установки позволяют быстро плавить металл, что помогает уменьшить рост зерна и соблюдать производственный график. Для предприятий, ориентированных на высокую производительность, наши индукционные плавильные печи вместимостью от 150 до 200 кг модели разработаны для обеспечения стабильных циклов плавки при сохранении энергоэффективности. При необходимости высокой производительности, Электрическая индукционная технология IGBT с быстрым нагревом При использовании этой технологии литейные предприятия могут значительно сократить время простоя между производственными циклами.
Установки вакуумной индукционной плавки (VIM)
При работе со специальными сплавами, суперсплавами или реакционноспособными металлами мы используем установки вакуумной индукционной плавки (VIM). Плавка в вакууме позволяет эффективно устранять пористость и примеси, гарантируя, что ваши высокопроизводительные литые изделия будут соответствовать самым строгим металлургическим стандартам, предъявляемым к компонентам для аэрокосмической и медицинской отраслей.
Системы разливки и термического контроля
Эффективность работы разливочного участка зависит от того, как мы обращаемся с металлом и контролируем его состояние:
- Предварительно нагретые разливочные ковши: Мы используем предварительно нагретые ковши, чтобы предотвратить преждевременное затвердевание металла и обеспечить его поступление в форму при точно заданной оптимальной температуре.
- Подвесные транспортировочные рельсовые системы: Модульные рельсовые системы освобождают рабочее пространство литейного цеха и обеспечивают быструю и безопасную транспортировку расплавленного металла от печи к месту заливки.
- Тепловой мониторинг: Мы интегрируем системы термического анализа в реальном времени и цифровые температурные датчики для контроля допустимого температурного диапазона заливки, гарантируя, что перед началом литья каждая операция соответствует точным металлургическим спецификациям.
Перечень оборудования для литья по выплавляемым моделям: линия очистки и финишной обработки отливок
Именно на линии финишной обработки часто возникают узкие места в производстве. Удаление керамических оболочек, отрезка литников и зачистка литых деталей могут потребовать непропорционально больших трудозатрат, если в вашем цехе отсутствует необходимое механическое оборудование. Грамотно спроектированная линия послелитейной обработки обеспечивает быстрое перемещение деталей от охлаждаемых литниковых блоков до заключительной проверки качества без повреждения геометрических размеров и загрязнения поверхности.
[Залитый литниковый блок] ➔ [Выбивной молот / Моечная установка] ➔ [Отрезная пила] ➔ [Шлифовальный станок для удаления литников] ➔ [Дробеструйная обработка / Выщелачивание]
Пневматические молоты для выбивки керамических оболочек и установки гидроструйной очистки высокого давления
Удаление обожжённой керамической формы требует быстрого и точечного ударного воздействия без разрушения хрупких тонкостенных участков.
- Пневматические выбивные машины: Жёстко фиксируют литейное дерево за литниковую чашу, в то время как пневматический поршень наносит удары по литниковой системе. Высокочастотная вибрация за считаные секунды отделяет основную массу огнеупорного материала.
- Камеры гидроструйной очистки высокого давления: Для обработки глухих отверстий, сложных внутренних каналов и геометрических элементов с поднутрениями мы используем установки замкнутого цикла гидроструйной очистки, работающие под давлением от 200 до 700 бар. Они удаляют прочно приставшую керамическую оболочку, не изменяя качество поверхности металла.
Гидравлические отрезные пилы и установки плазменной резки
Отделение отливок от литниковой планки требует чистых и точных резов, позволяющих свести к минимуму последующее время шлифовки.
- Гидравлические мокрые отрезные пилы: Мощные отрезные станки с осциллирующим механизмом используют усиленные абразивные круги диаметром от 300 до 600 мм в сочетании с интенсивной подачей охлаждающей жидкости. Непрерывная подача жидкости предотвращает образование термических трещин, микротрещин на поверхности и металлургические изменения в термочувствительных материалах. Для обработки материалов с высокой стойкостью к резанию, подробно описанных в нашем гиду по латуни нержавеющей сталь_CASTING?, жесткий пневматический зажим и автоматизированное управление подачей предотвращают заклинивание диска и наклёп материала.
- Ручные плазменные резаки и резаки с инверторным управлением: Для удаления крупных литников, массивных конструкционных прибылей или обработки деталей из цветных металлов, недоступных для абразивных пил, используются мощные плазменные установки, обеспечивающие быстрое разделение материала с минимальной зоной термического влияния (ЗТВ).
Ленточно-шлифовальные станки для зачистки литников
После отделения деталей от литниковой системы оставшиеся следы литников необходимо зашлифовать заподлицо с контуром детали.
- Мощные шлифовальные станки с контактным роликом: Мы используем высокомоментные ленточно-шлифовальные станки с двигателями переменной скорости. Агрессивные абразивные ленты с керамическим зерном (зернистостью 36–60) быстро удаляют остатки литников.
- Пневматические рычаги с регулировкой натяжения: Постоянное натяжение ленты предотвращает её проскальзывание и появление вибрационных следов, позволяя операторам плавно выравнивать поверхности относительно базовой поверхности отливки.
- Встроенные системы удаления искр и пыли: Вытяжные кожухи с системой влажного пылеулавливания располагаются непосредственно в зоне шлифования, обеспечивая безопасный сбор горючих мелкодисперсных частиц.
Промышленные камеры дробеструйной обработки и ванны для химического выщелачивания
Заключительный этап работы с данным перечнем оборудования для прецизионного литья обеспечивает однородность поверхности чистого металла и очистку глубоких внутренних каналов конструкции.
| Тип оборудования | Рабочая среда | Основная функция | Типичный производственный цикл |
|---|---|---|---|
| Дробеструйная установка с поворотным столом | Дробь из нержавеющей стали / рубленая проволока | Удаляет остаточную окалину и создаёт равномерную сатинированную поверхность | 3–8 минут на партию |
| Дробеструйная установка с ленточным барабаном | Литая стальная дробь / керамические шарики | Очистка небольших прочных деталей партиями путём непрерывного перекатывания | 5–10 минут на загрузку |
| Дробеструйная камера подвесного типа | Абразивная крошка / стеклянные шарики | Бесконтактная очистка хрупких деталей, подвешенных на крюках-держателях | Непрерывный режим или циклическая подача |
| Автоклав для выщелачивания каустическим раствором | Горячий гидроксид калия / натрия | Растворяет сложные внутренние кремнезёмные стержни в литых деталях со сложными каналами | Погружение на 2–6 часов |
При литье деталей со сложной внутренней геометрией механическая абразивная обработка не позволяет добраться до глубоких углублений. Нагреваемые химические ванны для выщелачивания растворяют остатки кремнезёмных стержней, не воздействуя на основной металл, обеспечивая полную проходимость критически важных каналов.
Технические характеристики и требования к производственным помещениям
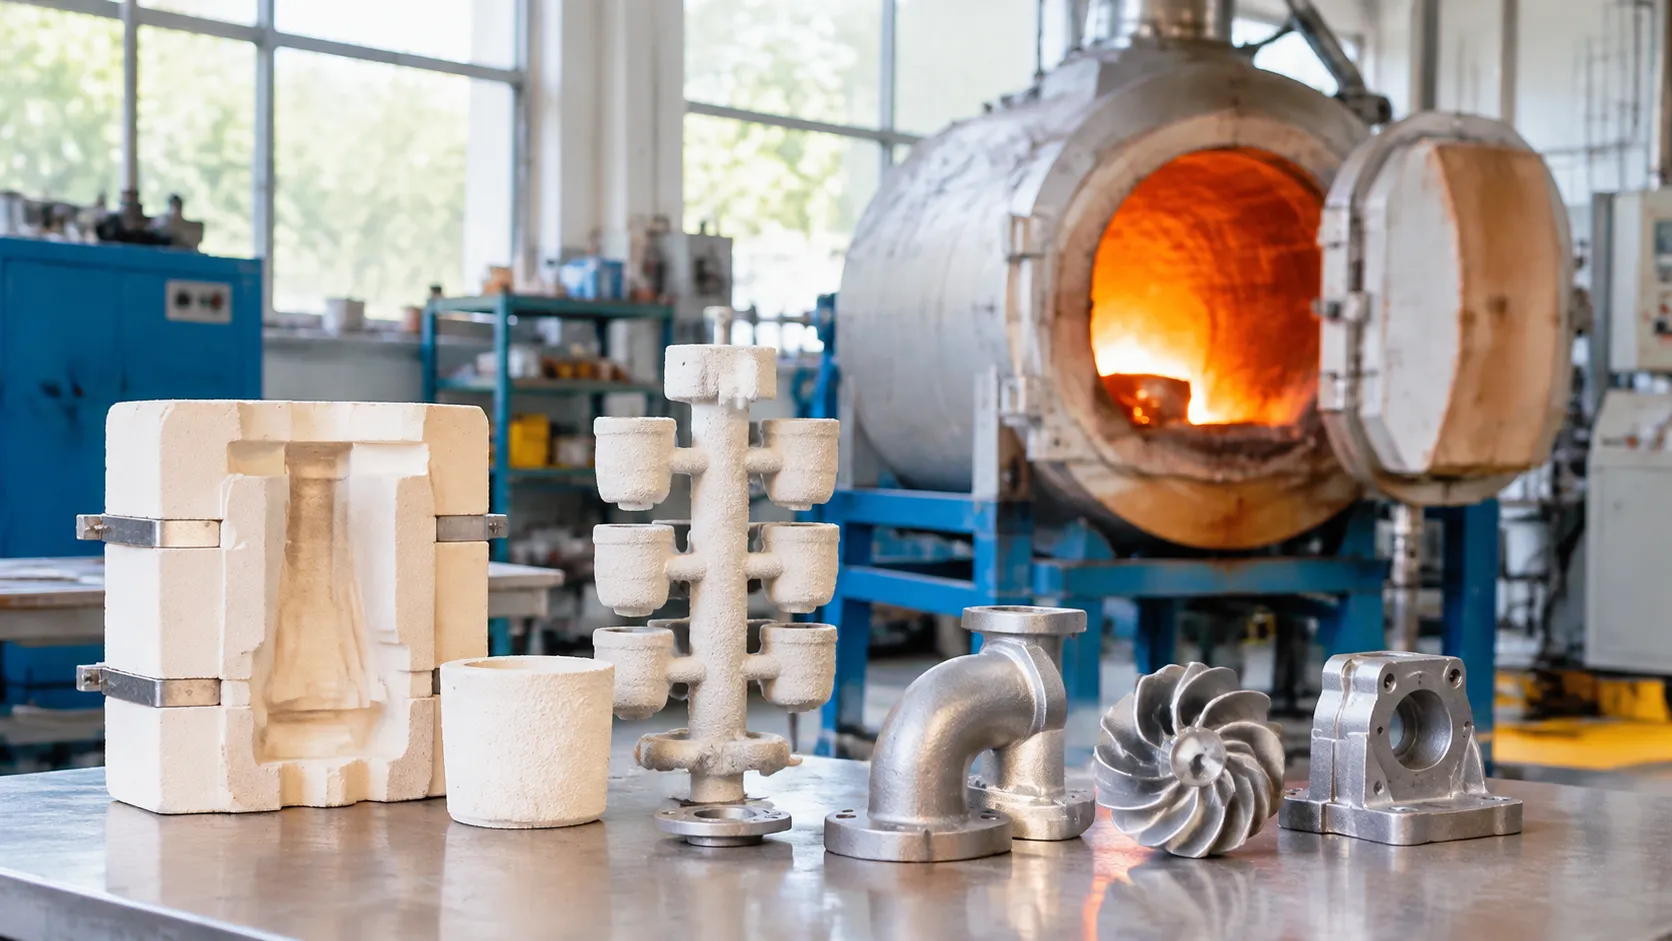
Создание производственного предприятия на основе перечня оборудования для точного литья требует строгого соблюдения требований к параметрам инженерных коммуникаций, допустимой нагрузке на пол и организации производственных потоков. Несоблюдение минимальных требований к инженерным системам приводит к падению напряжения во время циклов плавки, снижению давления при впрыске и нестабильной сушке керамических оболочек.
Критерии выбора производительности, занимаемой площади и номинальной мощности
Мы разрабатываем планировку производственных помещений с учётом физического перемещения деталей, чтобы избежать узких мест между участками нанесения керамического покрытия и станциями удаления воска. Напольные плиты должны выдерживать высокие локальные нагрузки, особенно под индукционными плавильными установками и автоклавами, при этом необходимо обеспечивать достаточную высоту потолков для работы мостовых кранов и роботизированных манипуляторов для керамических оболочек.
| Производственная станция | Типовая занимаемая площадь (м) | Подключённая электрическая мощность (кВт) | Требования к нагрузке на пол / свободной высоте помещения |
|---|---|---|---|
| Впрыск воска и подготовка | 6 x 8 | 15–35 | Стандартная плита толщиной 150 мм; высота 3,0 м |
| Помещение роботизированной формовки | 8 × 10 | 25–45 | Выровненная плита толщиной 200 мм; высота до потолка 4,5 м |
| Autoclave для дефазации | 4 × 6 | 45–90 (нагрузка от котла) | Армированная траншея; дренажный приямок |
| Линия индукционной плавки | 10 × 12 | 150–500+ | Армированная плита толщиной 300 мм; высота 6,0 м для кранового оборудования |
| Выбивка и обрубка | 6 × 6 | 20–40 | Тяжёлая звуко- и виброизоляционная прокладка |
Планирование систем вытяжки, вентиляции и сбора пыли
Системы локализации технологических процессов обеспечивают безопасность операторов и предотвращают перекрёстное загрязнение оборудования для прецизионного литейного производства:
- Печи для выжигания и обжига: Требуют отдельных теплоизолированных дымоходов, рассчитанных на высокие температуры, а также вытяжных зонтов с естественной или принудительной тягой для безопасного удаления из производственного помещения продуктов сгорания и остаточных паров воска.
- Участки выбивки оболочек и обрезки: Образуют мелкодисперсную кремнезёмную и керамическую пыль. Мы подключаем эти установки напрямую к системам пылеулавливания непрерывного действия с импульсной продувкой струями сжатого воздуха, рассчитанным на высокую концентрацию твёрдых частиц, поддерживая скорость воздуха в воздуховодах выше 20 м/с для предотвращения оседания пыли.
- Установки нанесения штукатурного покрытия и шлифования: Псевдоожиженные слои и пескоструйные установки дождевого типа образуют взвешенную в воздухе керамическую пыль, которую необходимо улавливать непосредственно в месте образования с помощью местных вытяжных зонтов до её попадания в общую атмосферу сушильного помещения.
Контуры охлаждающей воды и потребности в сжатом воздухе
Нестабильная температура воды или внезапные перепады давления мгновенно останавливают производственные линии:
- Замкнутый контур охлаждения: Оборудование для индукционной плавки средней частоты и инжекторы воска требуют специализированных двухконтурных систем охлаждения. Мы разделяем контур чистой деионизированной воды, проходящей через индукционные катушки, и контур технической воды, охлаждающей силовые шкафы и чиллеры.
- Чиллеры для термостатирования воска: Для стабильного времени затвердевания восковых моделей внутри пресс-форм инжекторам воска необходимы контуры охлаждённой воды с постоянной температурой от 15 до 18 °C.
- Сеть сжатого воздуха: Обеспечьте бесперебойную подачу чистого сухого воздуха по централизованной магистрали под давлением 0,7–0,8 МПа (7–8 бар). Пневматические зажимы для восковых моделей, манипуляторы для погружения оболочек и высокоэнергетические выбивные молоты потребляют огромные объёмы воздуха в короткие промежутки времени. Поэтому ресиверы необходимо размещать рядом с точками потребления, чтобы предотвратить падение давления.
Полуавтоматические и полностью автоматизированные производственные линии
Выбор подходящего уровня автоматизации зависит от планируемого объёма производства, сложности отливок и бюджета:
- Полуавтоматические установки: Наиболее подходят для производственных участков с широкой номенклатурой изделий и малыми или средними объёмами выпуска. Рабочие вручную перемещают восковые блоки между ваннами для ручного нанесения суспензии и установками с псевдоожиженным песчаным слоем. Такая конфигурация позволяет минимизировать первоначальные капитальные затраты и обеспечивает гибкость переналадки, однако требует строгого соблюдения технологической дисциплины операторами для предотвращения неравномерной толщины оболочки.
- Полностью автоматизированные линии нанесения оболочки: В основе системы лежат многоосевые роботы для окунания, климатические сушильные камеры с контролируемой средой и автоматизированные рельсовые конвейеры. Интеграция этих систем решения для интеллектуальных заводов исключает влияние человеческого фактора на цикл нанесения суспензии, снижает процент брака из-за растрескивания оболочки и обеспечивает круглосуточную автоматизированную обработку без участия персонала во время ночных смен по формированию оболочек.
Часто задаваемые вопросы
В чём разница между оборудованием для жидкого стекла и коллоидного кремнезёма?
Основное различие заключается в условиях формирования оболочки и требованиях к сушке. Системы на основе жидкого стекла (силиката натрия) обычно требуют более простой инфраструктуры и отверждения с помощью CO2, тогда как системы на основе коллоидного кремнезёма нуждаются в точном контроле влажности и температуры для обеспечения стабильности связующего и прочности оболочки. При выборе решение по точному литью с использованием силикасолевого процесса и точности ISO 8062, необходимо учитывать специализированные сушильные туннели и системы мониторинга окружающей среды, которые не являются обязательными для базовых установок на основе жидкого стекла.
| Особенность | Процесс водяной стеклянной смеси | Процесс силика-сол |
|---|---|---|
| Контроль сушки | Минимальный | Строгое регулирование относительной влажности и температуры |
| Отвердитель | Газ CO2 | Сушка на воздухе / химическое связующее |
| Силикон оболочки крепость | Умеренный | Высокая |
| prецизионные | Стандарт | Высокий уровень / аэрокосмический класс |
Какое основное оборудование необходимо для запуска производства методом литья по выплавляемым моделям?
Предприятиям, стремящимся создать базовые инвестиционное и прецизионное литье для металлических деталей производственные возможности, следует сосредоточиться на следующих пяти основных видах оборудования из перечня оборудования для литья по выплавляемым моделям: Инжектор воска: Ручная или полуавтоматическая гидравлическая установка для изготовления моделей. Смеситель суспензии: Однорезервуарная система для равномерного смешивания связующего и огнеупорного материала. Печь для выжигания: Установка двойного назначения для удаления воска и обжига керамических оболочек. Индукционная плавильная печь: Компактная среднечастотная установка, предназначенная для плавки небольших партий металла. Участок финишной обработки: Базовый абразивно-отрезной станок и отдельно стоящая камера для дробеструйной обработки.
Как рассчитать общую потребность предприятия в электроэнергии и вентиляции?
Чтобы определить общую потребность в электроэнергии, сложите номинальную мощность (кВт), указанную на табличках всего основного оборудования, в частности индукционных печей и крупных термических печей, а затем добавьте запас прочности в размере 20–30 % для учета пиковых нагрузок и вспомогательного оборудования (насосов, чиллеров, освещения). Планирование вентиляции требует профессиональной оценки объема производственного помещения. Для поддержания качества воздуха и отвода избыточного тепла необходимо предусмотреть отдельные системы вытяжки в зоне заливки металла из печи, на участке выбивки керамических оболочек и в зоне финишной обработки.
Каковы стандартные сроки изготовления оборудования и ввода его в эксплуатацию?
Сроки поставки существенно различаются в зависимости от уровня автоматизации. Для отдельно поставляемого оборудования закупка обычно занимает от 8 до 12 недель. Если вы приобретаете полностью автоматизированную производственную линию для литья по выплавляемым моделям под ключ, ввод в эксплуатацию и интеграция на площадке, как правило, занимают от 4 до 6 месяцев. Этот период включает изготовление оборудования, заводские приемочные испытания (FAT), доставку и настройку оборудования на месте вашей монтажной командой.
 Russian
 English
 German