
8 ноября 2026 года
Сравнение бесцилиндровых и гидравлических машин для литья воска: эффективность регулирования давления, производительность и оптимальные области применения в точном литье

Архитектура привода и принципы работы
В наших производственных циклах литья точность восковых моделей начинается с того, как создаётся и передаётся усилие. При сравнении бесцилиндровой и гидравлической машины для литья воска, фундаментальное различие заключается в способе управления усилием смыкания и давлением впрыска: за счёт перемещения жидкости или прямого электромеханического движения.
Как традиционные гидравлические системы создают усилие
В традиционных гидравлических инжекторах для воска используется электродвигатель, приводящий в действие гидравлический насос, который циркулирует масло под давлением через распределительные коллекторы, пропорциональные клапаны и мощные гидравлические цилиндры.
- Смыкание: Гидравлическая жидкость заполняет цилиндр механизма смыкания, выдвигая подвижную плиту вперёд и поддерживая усилие за счёт постоянного давления в магистрали.
- Инъекция: Дополнительный гидравлический поршень приводит в движение восковой плунжер, нагнетая расплавленный воск в пресс-форму.
- Проблемы в производственных условиях: По мере повышения температуры масла в течение восьмичасовой смены его вязкость снижается. Этот температурный дрейф вызывает колебания давления, замедленную реакцию клапанов, образование облоя по линии разъёма или неполное заполнение пресс-формы воском.
Принцип работы сервоприводных систем прямого привода без цилиндров
Инжектор воска с сервоприводом прямого привода без цилиндров полностью исключает использование гидравлической энергии. Мы используем высокоточные сервомоторы, напрямую соединённые с высокожёсткими шарико-винтовыми передачами или линейными приводами, как для зажима пресс-формы, так и для подачи воска.
- Прямая передача движения: Цифровые импульсы от контроллера движения мгновенно преобразуются в линейное усилие без задержек, связанных с гидравлической жидкостью.
- Замкнутое регулирование: Энкодеры отслеживают положение, скорость и крутящий момент в режиме реального времени, обеспечивая точное управление усилием зажима пресс-формы и стабильный объём впрыска.
- Мгновенное реагирование: Ускорение сервопривода и его остановка происходят в течение миллисекунд, что исключает скачки гидравлического давления, способные повредить хрупкие пресс-формы.
Механические различия: гидравлический привод и электромеханический привод
| Особенность | Традиционный гидравлический привод | Сервопривод прямого действия без цилиндров |
|---|---|---|
| Передача мощности | Гидравлическое масло, шланги, распределительные клапаны коллектора, уплотнения поршня | Высокоточный сервомотор, цифровой привод, шарико-винтовая передача |
| Задержка отклика | 50–150 мс (перемещение золотника клапана и сжатие рабочей жидкости) | < 5 мс (прямая обратная связь от цифрового энкодера) |
| Термическая стабильность | Изменяется по мере нагрева гидравлического масла во время работы | Постоянное значение; отсутствие изменений вязкости жидкости |
| Повторяемость позиционирования | Ограничена разрешением клапана и трением уплотнений (около 0,1 мм) | Точность позиционирования на микронном уровне (±0,01 мм) |
| Риски для производственного участка | Разрушение уплотнений, утечки жидкости, перекрёстное загрязнение масляным туманом | Полностью сухое, чистое электромеханическое движение, подходящее для чистых помещений |
Ключевые эксплуатационные характеристики: литьевая машина для впрыска воска без гидравлического цилиндра и гидравлическая литьевая машина
Эффективная работа литейного производства зависит от стабильного веса впрыска, точности линий разъёма и полного отсутствия простоев. При оценке бесцилиндровой и гидравлической машины для литья воска, различия сразу становятся заметны непосредственно на производственной площадке. Гидравлические системы десятилетиями служили промышленности, однако электромеханическая технология прямого привода изменила стандарты регулирования давления, чистоты производства и долговечности пресс-форм.
Стабильность давления впрыска и управление профилем давления
Гидравлические инжекторы используют масло, подаваемое через пропорциональные клапаны, что делает их чувствительными к колебаниям температуры масла в течение рабочей смены. По мере нагревания масла его вязкость снижается, вызывая заметные отклонения давления, изменения степени заполнения и нестабильность потока воска.
Инжектор воска с прямым приводом, не имеющий цилиндров, полностью устраняет задержки, связанные с движением рабочей жидкости. Благодаря высокоскоростным сервомоторам и прецизионным шарико-винтовым передачам система обеспечивает полноценное управление с обратной связью в замкнутом контуре стабильностью давления при впрыске воска: Предсказуемое заполнение: Многоступенчатое профилирование давления в режиме реального времени предотвращает замедление процесса в середине впрыска. Отсутствие температурного дрейфа: Давление при первом впрыске соответствует давлению при тысячном впрыске независимо от температуры окружающей среды в помещении. Контролируемое давление выдержки: Плавное линейное поддержание давления предотвращает образование усадочных раковин на массивных участках отливки без чрезмерной нагрузки на тонкие элементы.
Чистота производственного помещения и предотвращение перекрёстного загрязнения воска
Утечки гидравлического масла представляют собой эксплуатационную опасность в цехах по производству восковых моделей. Даже незначительные протечки вокруг штоков цилиндров или уплотнений гидравлического коллектора приводят к образованию масляного аэрозоля в воздухе и скоплению масла под рамой оборудования. При контакте гидравлического масла с чистой восковой стружкой или отходами литниковой системы оно загрязняет расплав, что приводит к образованию углеродистого остатка, включений золы и газовых раковин в отливках во время выжигания воска.
Безгидравлическая конструкция без цилиндров полностью исключает использование гидравлического масла в оборудовании. Полное отсутствие контакта с маслом: Воск сохраняет чистоту на уровне 100%, что позволяет без опасений устанавливать литниковые системы и повторно использовать восковые отходы. Стандарт чистоты: Зона впрыска остаётся сухой и чистой, что сокращает объём работ по очистке протиранием. Снижение количества дефектов: Чистые исходные восковые материалы сохраняют целостность поверхности модели — это важнейший фактор при обеспечении баланса преимуществ и недостатков литья по выплавляемым моделям для высокоточных компонентов.
Защита пресс-формы и устранение облоя по линии разъёма
Гидравлические цилиндры создают усилие смыкания за счёт нагнетания жидкости под давлением на поршневую головку. Такой механический подход часто приводит к превышению заданного давления, что вызывает повреждение хрупких вулканизированных резиновых пресс-форм или алюминиевых вставок. И наоборот, если давление гидравлического зажима немного снижается в середине цикла впрыска, воск просачивается через линию разъёма, оставляя операторам утомительную работу по удалению заусенцев.
Работая как автоматический инжектор воска с системой зажима, система без цилиндров использует встроенные цифровые датчики нагрузки для регулирования усилия зажима: Динамический контроль нагрузки: Усилие смыкания точно настраивается на заданное значение в ньютонах без резких скачков. Увеличение срока службы пресс-формы: Исключается необратимая деформация мягких резиновых форм и силиконовой оснастки. Впрыск воска без образования облоя: Прямой механический замок надежно удерживает форму под воздействием динамического давления в полости, обеспечивая четкие линии разъема и исключая необходимость ручной обрезки.
Скорость рабочего цикла и производительность
Гидравлическим системам на каждом рабочем цикле требуется время для разгона насоса, переключения клапанов и сброса давления в цилиндрах. Эти механические задержки в сумме приводят к потере нескольких секунд на каждый цикл.
Приводы с прямым приводом начинают движение сразу после срабатывания триггера. Смыкание формы, вакуумирование, подача воска и раскрытие формы происходят непрерывно и плавно. Благодаря сокращению времени гидравлических задержек и сброса давления машины без цилиндров увеличивают суточную производительность на 20–35 % при крупносерийном производстве.
Энергопотребление и тепловые выбросы в производственном помещении
В традиционных гидравлических силовых установках (HPU) электродвигатель работает непрерывно, поддерживая давление в гидравлическом аккумуляторе системы и преобразуя неиспользуемую электрическую энергию непосредственно в тепло: Высокая тепловая нагрузка: Гидравлические баки постоянно излучают тепло, увеличивая нагрузку на системы кондиционирования производственных помещений и нагревая расположенные поблизости резервуары для воска. Акустическая утомляемость: Постоянный гул насоса создает шумную рабочую обстановку для технических специалистов, работающих за производственными столами. Эффективность по требованию: Безцилиндровые системы с прямым приводом потребляют электроэнергию только во время движения. Энергопотребление в режиме ожидания снижается практически до нуля, рассеивание тепла в окружающую среду становится незначительным, а механический шум практически полностью отсутствует.
Технические характеристики: безцилиндровая и гидравлическая машины для литья воска под давлением
Сравнение безцилиндрового блока с прямым приводом и традиционного гидравлического инжектора воска основано на измеримых производственных показателях. Наши испытания и повседневная эксплуатация показывают, что отказ от гидравлического привода принципиально меняет точность усилия зажима, стабильность рабочих циклов и энергопотребление.
| Показатель эффективности | Инжектор воска с безцилиндровым прямым приводом | Традиционный гидравлический инжектор воска |
|---|---|---|
| Механизм зажима | Прямой электромеханический сервопривод | Гидравлический цилиндр с пропорциональным клапаном |
| Точность усилия зажима | Цифровая обратная связь в реальном времени | Аналоговый реле давления |
| Регулирование профиля давления впрыска | Многоступенчатое управление кривой с замкнутым контуром регулирования | Одно-/двухступенчатый регулятор давления |
| Повторяемость характеристики давления | Стабильные показатели на протяжении всей производственной смены | Показатели изменяются по мере повышения температуры гидравлической жидкости |
| Расходные материалы и обслуживание рабочих жидкостей | Без масла, масляных фильтров и сухих уплотнений | Замена гидравлического масла, уплотнений цилиндров и фильтров |
| Интервалы технического обслуживания | Минимальное количество профилактических механических проверок | Регулярная проверка рабочих жидкостей и замена уплотнений |
| Уровень рабочего шума | Бесшумная работа на холостом ходу; низкий уровень шума при эксплуатации | Непрерывный гул двигателя и насоса |
| Среднее энергопотребление | Потребление энергии по мере необходимости (только во время движения) | Непрерывная нагрузка на насос независимо от состояния простоя |
| Совместимость с чистыми помещениями и медицинским оборудованием | Высокая (нулевой риск загрязнения жидкости) | Низкая (требуется контроль масляного тумана и утечек) |
Контроль усилия зажима и динамическое измерение нагрузки
Гидравлические зажимные цилиндры плохо справляются с динамической обратной связью. При нагревании масла изменение вязкости приводит к отклонению усилия зажима, что вызывает либо повреждение пресс-формы из-за чрезмерного давления, либо образование облоя по линии разъёма.
В системе с прямым приводом без гидравлики используется динамическое измерение нагрузки для определения усилия зажима непосредственно на поверхности плиты. Мы обеспечиваем точное усилие зажима в каждом цикле: Микрорегулировка: Усилие динамически регулируется в соответствии с характеристиками мягкой резины, твёрдых вулканизированных форм или блоков из алюминия, обработанных на станках с ЧПУ. Отсутствие отскока плиты: Механическая система рычагов поддерживает неподвижное положение без потери давления, защищая сложные линии разъёма пресс-формы. Целостность линии разъёма: Стабильное усилие зажима исключает необходимость последующей очистки отливок, что особенно важно при изготовлении моделей для последующих этапов производства услуги литья нержавеющей стали методом расходного литья с жёсткими требованиями к размерным допускам.
Многоступенчатые кривые давления и повторяемость впрыска
Традиционные гидравлические системы впрыска воска используют механические клапаны, которые вызывают небольшие скачки давления в начале рабочего хода. Этот первоначальный скачок создает турбулентность и приводит к захвату воздуха в тонких филигранных участках.
Безцилиндровая конструкция обеспечивает точное выполнение многоступенчатых профилей впрыска: Заполнение при низком давлении: Обеспечивает плавное вытеснение воздуха из полости формы, не вымывая тонкие восковые сердечники. Уплотнение при высоком давлении: Фиксирует плотность непосредственно перед затвердеванием материала в литниковой системе, предотвращая усадочные раковины по центральной линии на массивных участках изделия. Стабильное воспроизведение кривой давления: Поскольку гидравлическая жидкость не нагревается в течение восьмичасовой рабочей смены, первый впрыск полностью соответствует тысячному.
Расходные материалы, уровень шума и готовность к эксплуатации в чистых помещениях
Гидравлические установки несут скрытые эксплуатационные издержки. Замена масла, фильтров и устранение утечек через штоки поршней сокращают время активного производства. Чистота для чистых помещений: Машины с прямым приводом полностью исключают образование масляного тумана, что делает их пригодными для использования в чистых помещениях и при изготовлении медицинских литейных моделей, где углеводороды в воздухе ухудшают адгезию шликера. Акустические характеристики и энергопотребление: Гидравлические силовые установки работают непрерывно, поддерживая давление в системе перед клапаном, что приводит к расходу электроэнергии и выделению тепла. Безцилиндровый привод прямого действия потребляет ток только во время движения плиты или инжекционного штифта, снижая уровень фонового шума в производственном помещении и уменьшая энергопотребление.
Техническое обслуживание, надежность и эксплуатационные затраты: безцилиндровые и гидравлические машины для впрыска воска

Со временем эксплуатация гидравлического оборудования в литейном цехе неизбежно превращается в проблему с техническим обслуживанием. При сравнении безцилиндровой и гидравлической машины для впрыска воска непосредственно в производственных условиях главное различие заключается не только в стабильности рабочих циклов, но и в значительных потерях рабочего времени из-за устранения утечек, удаления воздуха из гидравлических магистралей и повторной калибровки клапанов.
Распространенные неисправности изношенных гидравлических систем
Традиционные гидравлические системы используют рабочую жидкость под давлением, механические клапаны и непрерывный контур циркуляции жидкости. При ежедневной эксплуатации в несколько смен эти компоненты закономерно изнашиваются:
- Отклонение характеристик пропорционального клапана: Тепловое расширение гидравлической жидкости приводит к заеданию или замедленному перемещению золотников клапана, непосредственно изменяя давление зажима и объем впрыска в течение рабочей смены.
- Разрыв уплотнительных колец круглого сечения и поршневых уплотнений: Непрерывная работа в циклическом режиме под высоким давлением приводит к износу полиуретановых и нитрильных уплотнений, вызывая внутренние утечки, падение давления и внешние подтекания масла.
- Износ насоса и кавитация: По мере старения рабочей жидкости и накопления в ней твердых частиц изнашиваются рабочие колеса насосов и наклонные диски, что вызывает скачки давления, способные привести к растрескиванию хрупких резиновых форм.
- Деградация рабочей жидкости: Гидравлическое масло теряет свои свойства под воздействием высоких температур, что требует плановой замены масла, утилизации опасных отходов и замены фильтров каждые несколько сотен часов работы.
Механическая надежность линейных приводов прямого действия
Инжектор воска с прямым приводом заменяет гидравлическую механику полностью электрическим сервомотором и прецизионной шарико-винтовой передачей или линейным приводом. Все подвижные компоненты полностью герметизированы, имеют жёсткую конструкцию и механически связаны между собой.
- Отсутствие температурного дрейфа: Позиционирование с сервоприводом не зависит от того, составляет ли температура в помещении 15 °C или 35 °C. Положение, усилие зажима и скорость впрыска остаются неизменными от первого рабочего цикла утром до конца смены.
- Предсказуемый срок службы компонентов: Высококачественные линейные приводы оснащены герметичными подшипниковыми блоками с предварительной смазкой, рассчитанными на миллионы циклов работы без необходимости ручного обслуживания.
- Интеграция по принципу Plug-and-Play: Как и современные пользовательские автоматизированные сборочные системы с прецизионной робототехникой, электромеханические приводы напрямую интегрируются с цифровыми контроллерами, обеспечивая мониторинг крутящего момента и нагрузки в режиме реального времени без использования дополнительных гидравлических силовых установок.
Исключение утечек гидравлического масла, замены уплотнений и износа клапанов
Выбор негидравлического воскового пресса позволяет устранить главную угрозу чистоте литья по выплавляемым моделям — загрязнение маслом.
В гидравлической системе микроскопический масляный туман, просачивающийся через уплотнения штоков или сапунные крышки, оседает на рабочих столах, алюминиевых пресс-формах и резиновых матрицах. При контакте нефтяного масла с жидким воском для изготовления моделей оно нарушает поверхностное натяжение, вызывая посторонние включения, образование раковин на восковых моделях и газовые дефекты при выжигании.
Переход на сервоприводную машину для впрыска воска в качестве прямой замены гидравлического инжектора позволяет полностью избавиться от следующих проблем: замены гидравлической жидкости и трудоёмкой очистки фильтров; ремонта поршней и замены шлангов высокого давления; брака восковых моделей из-за загрязнения маслом из воздуха или при непосредственном контакте; необходимости соблюдения процедур локализации утечек и наличия жирных масляных пятен на полу производственного участка возле зажимной станции.
Переход от гидравлического привода к электромеханическому позволяет свести регулярное техническое обслуживание к базовой проверке механической смазки, обеспечивая бесперебойную работу литейной линии без неожиданных падений давления и незапланированных перерывов на уборку.
Инновационные разработки Vastpe в области технологий безцилиндровых систем
При оценке бесцилиндровой и гидравлической машины для литья воска, реальные механические различия непосредственно проявляются во взаимодействии усилия зажима и подачи рабочей жидкости. Мы разработали нашу безцилиндровую платформу, полностью исключив гидродинамические процессы и устранив хронические проблемы с повторяемостью результатов, характерные для гидравлических производственных цехов.
Зажим с прямым приводом и сверхбыстрое реагирование на изменение давления
Традиционные гидравлические прессы страдают от задержек срабатывания клапанов, сжимаемости рабочей жидкости и температурного дрейфа. Наша сервоплатформа с прямым приводом обеспечивает мгновенную механическую реакцию без гидравлических задержек:
- Отсутствие гидравлического дрейфа: Электромеханический сервопривод прикладывает усилие зажима за миллисекунды и поддерживает точное усилие без падения давления и необходимости предварительного прогрева масла.
- Контроль впрыска по замкнутому контуру: Динамические датчики нагрузки в режиме реального времени измеряют сопротивление при впрыске, предотвращая резкие скачки давления, которые могут вызвать вытекание материала через линии разъёма пресс-формы.
- Позиционирование с точностью до долей миллиметра: Сервоприводные ходовые винты обеспечивают точное зажатие деликатных силиконовых и резиновых форм с достижением заданной толщины, исключая образование облоя по линии разъёма.
Интегрированная вакуумная система для удаления воздуха при изготовлении моделей с микроштифтами и филигранными узорами
Для заполнения сложных ювелирных форм, сверхтонких стенок и закрепочных каналов необходимо удалить воздух до того, как воск покинет сопло. Наша интегрированная система вакуумного впрыска воска предварительно откачивает воздух из камеры пресс-формы перед впрыском:
- Формирование моделей без пузырьков: Полное вакуумирование полости устраняет воздушные карманы, неполное заполнение формы и микропустоты на кончиках крапановых закрепок.
- Снижение давления впрыска: Поскольку полость пресс-формы находится под глубоким вакуумом, воск свободно поступает в микроскопические элементы без необходимости чрезмерного давления уплотнения.
- Критически важная целостность отливки: Изготовление восковых моделей без пустот необходимо для соблюдения строгих требований на последующих этапах производства. стандарты качества литья для надежных металлических деталей на последующих этапах.
Управление рецептами через сенсорный экран и быстрая смена пресс-форм
Переход от изготовления изящных филигранных колец к массивным перстням обычно требует ручной регулировки клапанов на старых станках. Мы заменили ручные регуляторы цифровой системой управления технологическими параметрами:
- Хранение сотен профилей пресс-форм: Сохраняйте продолжительность вакуумирования, основную скорость впрыска, давление выдержки и усилие зажима для каждого артикула.
- Вызов настроек одним касанием: Операторы заменяют резиновые формы, сканируют или выбирают технологическую программу на промышленном сенсорном экране и сразу запускают оборудование с заданными параметрами.
- Повторяемость рабочих циклов: Каждый оператор получает одинаковую плотность рисунка и стабильную точность размеров, что позволяет полностью исключить отходы при настройке оборудования.
Области применения: выбор подходящего оборудования
Оценка бесцилиндровой и гидравлической машины для литья воска зависит от геометрии вашей детали, материала оснастки и допустимых пределов отклонений. Мы ежедневно анализируем требования производственных цехов и подбираем приводной механизм в соответствии с задачей, предотвращая появление брака ещё до начала производства.
Когда системы без цилиндра незаменимы
Для закрепки камней с микрокрапановыми элементами, сложных филигранных узоров и тонкостенных изделий необходим сервоприводный инжектор для впрыска воска без цилиндра. Гидравлические установки не способны реагировать достаточно быстро, чтобы заполнять микрополости, не допуская выхода материала за линию разъёма формы.
- Ювелирные изделия с тонкими стенками: Прямой привод регулирует давление в режиме реального времени, впрыскивая воск с низкой вязкостью в хрупкие и тонкие участки изделия без образования облоя и пористости.
- Выход годных изделий при последующем литье: Безупречные восковые модели напрямую поступают на высокоточный ювелирный литейный станок для литья изделий из драгоценных металлов, что позволяет исключить трудозатраты на последующую очистку отливок.
- Автоматизированное производство: Стабильность продолжительности циклов делает эти установки стандартным выбором для систем впрыска восковых моделей по выплавляемым моделям с несколькими рабочими станциями.
Когда традиционные гидравлические установки по-прежнему актуальны
Гидравлические приводные системы остаются востребованными в отдельных сегментах тяжелого литейного производства, где грубая силовая нагрузка важнее микронной точности:
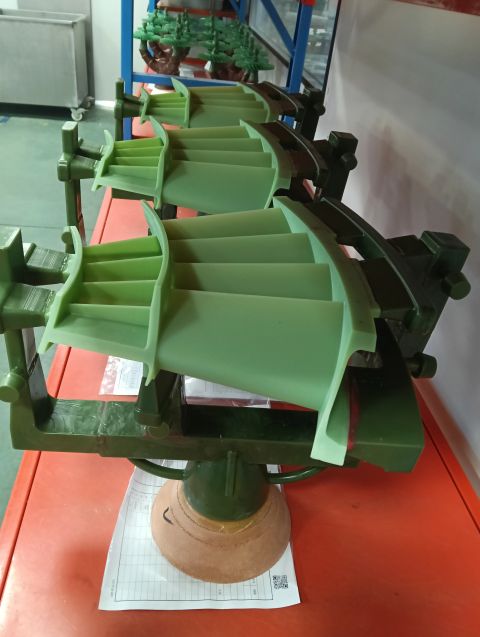
- Крупногабаритные промышленные восковые модели: Лопатки турбин, крупные клапаны и тяжелые рабочие колеса насосов, для изготовления которых требуется от 500 граммов до нескольких килограммов воска за один цикл впрыска.
- Жесткая стальная оснастка: Тяжелые стальные пресс-формы, способные выдерживать огромные нерегулируемые усилия смыкания без деформации.
- Литейные предприятия с устаревшей инфраструктурой: Предприятия, уже оснащенные централизованной системой управления гидравлической жидкостью и специализированными линиями фильтрации масла.
Подбор приводных систем в соответствии с материалом пресс-формы
Материал оснастки определяет, какую нагрузку при смыкании может выдержать технологический процесс:
- Силиконовые формы: Обладают высокой гибкостью и склонны к раздуванию. Прямоприводной негидравлический восковой пресс обеспечивает плавное программируемое усилие смыкания, позволяя сохранять геометрию модели без деформации.
- Резиновые формы: Для стандартных процессов впрыска воска в резиновые формы требуется сбалансированное усилие зажима. Системы без цилиндров предотвращают защемление краёв, увеличивая срок службы резиновых форм в три-четыре раза по сравнению с гидравлическим зажимом.
- Алюминиевая оснастка: Жёсткие алюминиевые формы выигрывают от прямого цифрового управления усилием прижима, которое обеспечивает точную герметизацию линий разъёма без риска повреждения установочных штифтов.
Анализ совокупной стоимости владения (TCO) и окупаемости инвестиций (ROI): машина для впрыска воска без цилиндров в сравнении с гидравлической машиной
Оценка бесцилиндровой и гидравлической машины для литья воска Ориентация исключительно на первоначальную стоимость оборудования — распространённая ошибка на производстве. Если учитывать энергопотребление, плановое техническое обслуживание, бракованные детали и дополнительную ручную обработку после впрыска, реальная финансовая картина существенно меняется в течение стандартного производственного цикла.
Первоначальная стоимость оборудования и эксплуатационные расходы за 3 года
Традиционный гидравлический восковой пресс зачастую имеет несколько более низкую первоначальную стоимость, однако текущие эксплуатационные расходы быстро накапливаются. В течение 24–36 месяцев совокупные накладные расходы на эксплуатацию гидравлической системы обычно превышают расходы на электрический агрегат с прямым приводом:
- Энергопотребление: Гидравлические насосные станции непрерывно поддерживают давление в системе, потребляя постоянный ток и выделяя тепло, что увеличивает нагрузку на систему кондиционирования производственного помещения. Сервосистемы с прямым приводом потребляют электроэнергию только по мере необходимости во время зажима и впрыска, сокращая расход электроэнергии до 60%.
- Профилактическое техническое обслуживание: Гидравлические системы требуют ежегодной замены рабочей жидкости, сменных фильтров, оплаты утилизации масла и установки новых уплотнений поршней. Инжектор воска с прямым приводом работает без расходных жидкостей, практически полностью исключая незапланированный капитальный ремонт гидравлической системы.
- Выход годной продукции: При расчёте экономики производства с использованием нашего дешевоер casting против инвестиционного литья: руководство по затратам и материалам, общая экономическая эффективность напрямую зависит от сокращения количества брака и стабильности производственного цикла. Машины без цилиндров обеспечивают предсказуемый выход годной продукции и позволяют сохранить вложенный капитал в долгосрочной перспективе.
Экономия материалов благодаря переработке воска без загрязнений
При литье по выплавляемым моделям повторное использование воска имеет решающее значение для сохранения рентабельности. В гидравлических системах зона впрыска подвергается воздействию микроскопического масляного тумана в воздухе, протечек через уплотнения цилиндров и остатков гидравлической жидкости.
- Полное отсутствие загрязнения маслом: Инжектор для воска с прямым приводом, не имеющий цилиндров, полностью изолирует восковой тракт от смазочных материалов, гарантируя чистоту литниковых каналов, литников и отбракованных впрысков на уровне 100%.
- Прямой возврат воска в производство: Незагрязнённый восковой лом можно расплавить, отфильтровать и сразу вернуть в инжекционный резервуар без риска включения золы или образования газовых дефектов при выжигании моделей.
- Выход материала: Предприятия, повторно использующие чистый восковой лом, обычно сокращают ежегодный объём закупок первичного воска на 15%–25%.
Сокращение трудозатрат благодаря отсутствию облоя и необходимости очистки моделей
Удаление заусенцев вручную и обрезка скальпелем являются одними из крупнейших скрытых источников трудозатрат при изготовлении моделей:
- Устранение скачков давления: Гидравлические клапаны обладают inherentной задержкой срабатывания, вызывающей кратковременные скачки давления, которые раскрывают линии разъёма пресс-формы и приводят к образованию значительного облоя.
- Микроконтроль усилия зажима: Зажим с сервоприводом использует динамическое измерение нагрузки для приложения точно рассчитанного усилия удержания, соответствующего давлению впрыска, обеспечивая действительно безоблойное литьё восковых моделей.
- Сокращение прямых трудозатрат: Устранение облоя по линии разъёма позволяет операторам извлекать модели из резиновых форм и сразу устанавливать их на литниковые ёлки, сокращая трудозатраты на финишную обработку до 40% и высвобождая квалифицированных специалистов для выполнения более сложных сборочных операций.
Часто задаваемые вопросы (FAQ)
Может ли машина без цилиндров обеспечить достаточное усилие зажима для крупных пресс-форм?
Да. Современные электрические системы с прямым приводом обеспечивают динамическое усилие зажима, которого вполне достаточно для работы с крупными алюминиевыми штампами и многогнёздными резиновыми формами. В отличие от гидравлических систем, зависящих от постоянного давления в магистрали и подверженных его падению, приводы прямого действия используют замкнутую систему измерения нагрузки. Это обеспечивает точное поддержание усилия удержания на протяжении всего этапа впрыска, сохраняя плотное смыкание пресс-форм без деформации более мягких формовочных материалов.
Как отказ от гидравлического масла предотвращает дефекты восковых моделей?
При длительной работе гидравлические системы сильно нагреваются, что приводит к износу уплотнений, образованию масляного тумана и небольшим утечкам в области рабочего стола пресса. При смешивании паров или капель гидравлического масла с модельным воском возникают следующие дефекты: Подповерхностная пористость на этапе выжигания воска Точечные дефекты поверхности на деликатных ювелирных изделиях и моделях для литья по выплавляемым моделям Загрязнение воска что приводит в негодность партии переработанного воска
Инжектор воска с прямым приводом без цилиндра работает полностью без использования гидравлической жидкости. Отсутствие гидравлического масла сохраняет чистоту воска и предотвращает загрязнение поверхностей моделей.
Совместим ли бесцилиндровый инжектор воска с существующими резиновыми формами?
Да. Вам не нужно заменять имеющийся комплект оснастки. Автоматический бесцилиндровый инжектор воска с зажимным механизмом полностью совместим со стандартными вулканизированными резиновыми, силиконовыми и жесткими алюминиевыми формами. Главное преимущество заключается в цифровом управлении зажимом: мы можем точно настроить параметры усилия зажима, чтобы предотвратить чрезмерное сжатие мягкой резины. Это исключает образование облоя по линии разъема даже при изготовлении сложных филигранных изделий и обеспечивает полную герметичность формы.
Каков срок окупаемости при переходе с гидравлического инжектора воска на новую модель?
На производственных предприятиях, работающих в две или более смены, переход с традиционного гидравлическая машина инжекции воска обычно окупается в течение 6–12 месяцев. Экономия достигается за счет следующих факторов: Отсутствие затрат на обслуживание масла: Не требуется замена гидравлической жидкости и фильтров, а также ремонт вышедших из строя клапанов. Сокращение трудозатрат: Минимальная необходимость в очистке после впрыска, поскольку модели извлекаются без облоя. Экономия материалов: Чистые отходы воска можно перерабатывать без риска загрязнения маслом. Снижение энергопотребления: Сервомеханизм потребляет электроэнергию только во время рабочего хода, что снижает расходы на электроэнергию и предотвращает накопление избыточного тепла в производственном помещении.

 Russian
 English
 German