
8 ноября 2026 года
Контроль температуры воска и давления впрыска при литье по выплавляемым моделям: практические настройки, советы по устранению неисправностей и предотвращению дефектов

Обзор руководства по контролю температуры воска и давления впрыска
При точном литье по выплавляемым моделям нестабильность технологического процесса является основной причиной брака. Наш интегрированный цифровой блок управления разработан для стабилизации процесса впрыска и кардинального улучшения работы как с пастообразным, так и с жидким воском. Благодаря высокой точности контроля температуры и гидравлического давления мы помогаем литейным предприятиям предотвращать дорогостоящие дефекты, связанные с усадкой моделей и образованием кавитационных пустот.
Основные преимущества системы
Наш контроллер обеспечивает точное и детальное управление параметрами, необходимое для получения стабильных высококачественных моделей независимо от сложности оснастки.
| Особенность | Техническая польза |
|---|---|
| Термическая стабильность | Отклонение в пределах ±0,2 °C обеспечивает стабильную вязкость воска. |
| Профилирование давления | Динамические многоступенчатые циклы предотвращают структурные дефекты. |
| Система рецептур | Предварительно откалиброванные параметры для сложной геометрии пресс-форм. |
| Снижение дефектов | Эффективное устранение усадочных раковин и кавитационных пустот. |
Точность благодаря инженерным решениям
Мы разработали эту систему как "мозг" вашего процесса впрыска. Благодаря встроенному модулю управления рецептами параметров операторы могут загружать проверенные настройки для конкретной геометрии оснастки, обеспечивая стабильные реологические свойства воска от первой до последней отливки. Это исключает необходимость подбора параметров методом проб и ошибок при запуске новых производственных заданий и обеспечивает стабильность, необходимую для соблюдения строгих допусков в аэрокосмической и промышленной отраслях.
Автоматизируя переход между этапами заполнения и выдержки под давлением, наша технология решает основные механические проблемы литья по выплавляемым моделям, гарантируя точность размеров каждой модели и отсутствие поверхностных дефектов.
Настройка многозонного терморегулятора с ПИД-регулированием
Термическая нестабильность на линии подготовки воска — один из наиболее неприятных источников брака при литье по выплавляемым моделям. Даже отклонение температуры всего на два градуса между баком кондиционирования и инжекционным соплом приводит к непредсказуемому изменению вязкости воска. Последствия непосредственно на литейном производстве очевидны: преждевременное затвердевание в тонких участках модели, неудовлетворительное качество поверхности или чрезмерная усадка модели. Мы разработали систему многозонного терморегулирования на основе ПИД-контроллеров, чтобы решить именно эту проблему и обеспечить плавное поддержание теплового равновесия в каждой зоне всего инжекционного контура.
Независимое замкнутое ПИД-регулирование от резервуара до инжекционного сопла
Одна температурная зона не способна обеспечить надлежащее регулирование температуры воска. На инжекционном сопле тепло быстро рассеивается, в то время как внутри резервуара оно накапливается. Наш блок замкнутого регулирования температуры разделяет весь путь подачи воска на независимо управляемые зоны нагрева:
- Основной резервуар для кондиционирования: Поддерживает исходный воск в расплавленном и однородном состоянии при базовой температуре выдержки в виде пасты или жидкости.
- Передаточные коллекторы и насосные магистрали: Компенсируют сопротивление потоку и потери тепла в окружающую среду при перемещении воска.
- Камера инжекционного цилиндра: Стабилизирует объем воска перед перемещением плунжера, обеспечивая однородную плотность.
- Активное инжекционное сопло: Обеспечивает направленный нагрев с быстрым откликом непосредственно в зоне контакта с пресс-формой, предотвращая замерзание воска на наконечнике без перегрева его внутреннего объема.
Благодаря оснащению каждой зоны отдельным цифровым контуром обратной связи мы изолируем температурные возмущения. При оценке новой Машина для инжекции воска с ПИД-регулированием, изоляция этих отдельных температурных зон обеспечивает плавное течение вязкого пастообразного воска, предотвращая образование холодных пробок, блокирующих литниковые каналы.
Размещение двух датчиков RTD PT100 класса точности A и регулирование температурного градиента
Показания температуры поверхности редко отражают температуру воска внутри канала. Использование исключительно датчиков на нагревательной оболочке приводит к значительным задержкам измерения температуры, из-за чего система перегревает оболочку, в то время как центральная часть воскового канала остаётся холодной.
Чтобы устранить температурные градиенты, мы устанавливаем два датчика RTD PT100 класса точности A в стратегически важных точках каждой зоны:
| Назначение датчика | Место установки | Основная функция |
|---|---|---|
| Датчик контроля температуры оболочки | Встроен в алюминиевую нагревательную пластину | Регулирует мощность нагревательного элемента и предотвращает превышение заданной температуры |
| Датчик непосредственного контроля расплава | Погружён непосредственно в поток расплавленного воска | Измеряет фактическую температуру реологических свойств воска с точностью ±0,2 °C |
| Датчик на наконечнике сопла | На расстоянии 5 мм от впускного отверстия | Предотвращает охлаждение поверхностного слоя и исключает замерзание воска в литниковом канале во время пауз в цикле |
Алгоритм PID вычисляет разницу температур между нагревательным элементом и расплавом, динамически регулируя мощность до того, как тепловая волна вызовет превышение заданной температуры по рецептуре.
Нагревательные элементы с защитой от термического удара предотвращают деградацию и карбонизацию воска
Литейные воски представляют собой чувствительные органические соединения. Воздействие нагревательных спиралей с высокой удельной мощностью приводит к подгоранию материала, разрушению полимерных цепей и образованию частиц нагара. Эти углеродные чешуйки оседают в литниковых каналах или на поверхностях моделей, вызывая неметаллические включения и отслаивание оболочки во время выжигания.
Мы используем специальные нагревательные маты с контактным нагревом и низкой удельной мощностью, а также встроенные нагревательные элементы, обеспечивающие плавную передачу тепла:
- Низкая удельная поверхностная мощность: Нагреватели работают при мощности менее 2,5 Вт/см², распределяя энергию по максимально возможной площади поверхности, а не перегревая стенку, контактирующую с воском.
- Ограничение скорости нагрева: Плавные кривые предварительного нагрева постепенно доводят холодный воск до заданной температуры, предотвращая локальное кипение и локальное разрушение полимерных цепей под действием сдвиговых напряжений.
- Отсутствие зон локального перегрева: Устранение застойных углов внутри цилиндра впрыска гарантирует, что воск не будет застаиваться, разрушаться или образовывать затвердевшую корку даже при длительной работе в несколько смен.
Данная термическая архитектура обеспечивает строгую воспроизводимость технологического процесса, необходимую для высокоточных операций литья по выплавляемым моделям, гарантируя, что каждая порция материала поступает в пресс-форму с идентичными показателями вязкости и плотности.
Контроль и регулирование давления гидравлического впрыска воска
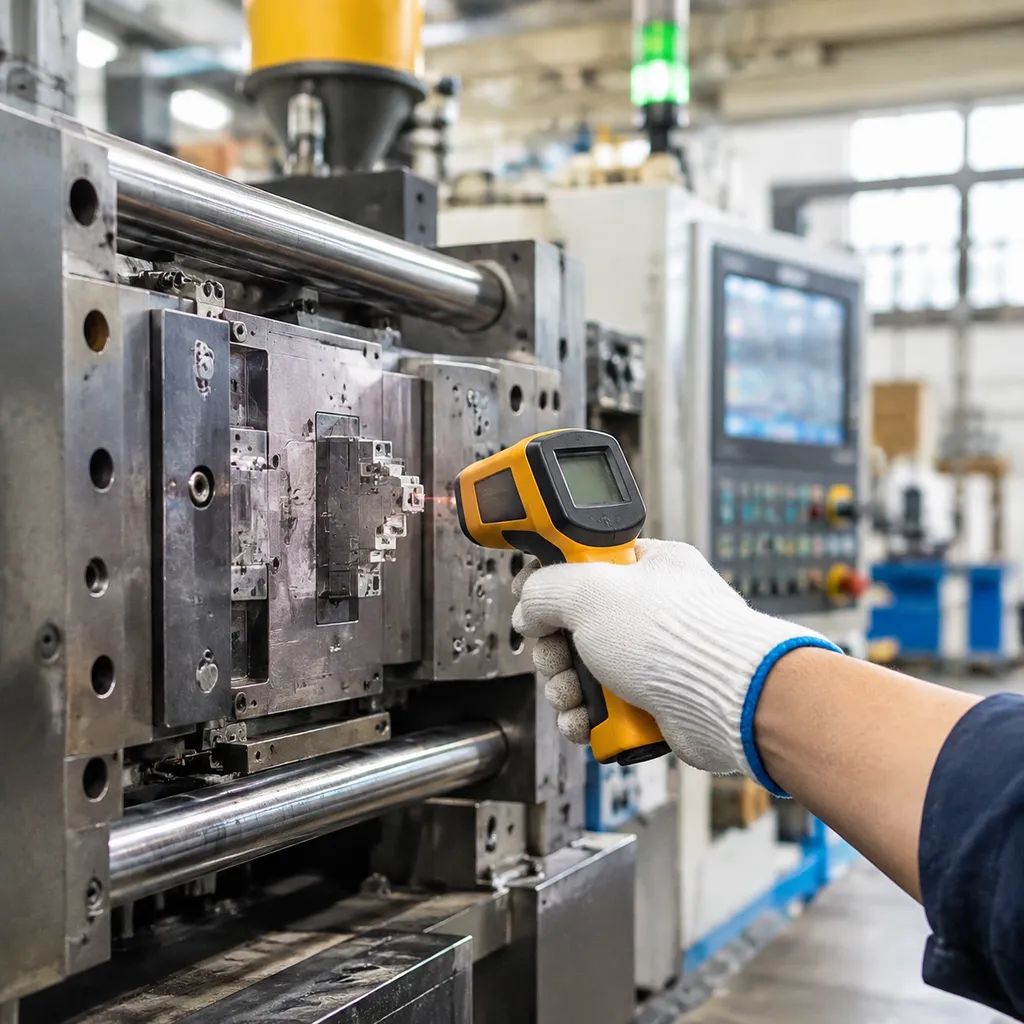
Производственный брак в литейном производстве зачастую обусловлен неправильно настроенным профилем давления: чрезмерное давление впрыска приводит к выходу материала за линию разъёма и образованию облоя; недостаточное давление или его преждевременное снижение вызывает образование усадочных раковин на массивных участках отливки. Мы решаем эту проблему в наших гидравлическая машина инжекции воска системах, разделяя цикл на адаптивную многоступенчатую кривую изменения давления.
Двухэтапная последовательность впрыска: заполнение и выдержка под давлением
Для обеспечения баланса между скоростью заполнения полости и объёмной усадкой материала необходимы две отдельные рабочие фазы:
- Этап 1: Первичное заполнение полости пресс-формы: Высокая скорость потока при низком или среднем давлении обеспечивает быстрое поступление пастообразного или жидкого воска в пресс-форму, заполняя сложные участки полости до образования поверхностной корки или охлаждения материала.
- Этап 2: Выдержка под давлением уплотнения: Система мгновенно снижает скорость потока и переключается на повышенное поддерживающее давление. Непрерывное усилие уплотнения обеспечивает поступление свежего воска в затвердевающую сердцевину, компенсируя объёмную усадку без размыкания половин пресс-формы.
| Этап | Целевое действие | Гидравлическая реакция | Основное преимущество |
|---|---|---|---|
| Первичное заполнение | Динамическое объёмное заполнение | Высокая скорость потока / Регулируемое низкое давление | Предотвращает образование линий потока, недоливов и облоя |
| Выдержка при уплотнении | Компенсация усадки | Микропоток / Ступенчатое поддерживающее давление | Устраняет утяжины, кавитацию и пустоты |
Высокоскоростные сервопропорциональные клапаны
Механические задержки в стандартных гидравлических блоках вызывают скачки давления, которые повреждают оснастку и приводят к нестабильному весу изделий. Мы используем высокоскоростные сервопропорциональные клапаны, обеспечивающие Время динамического отклика 15 мс.
Эта система обратной связи с замкнутым контуром мгновенно смягчает переключение от быстрого заполнения полости формы к выдержке при уплотнении. Клапан регулирует выходное давление в режиме реального времени, поглощая гидравлические удары и обеспечивая плавные, стабильные циклы независимо от колебаний температуры масла.
Контроль объёмного расхода
Контроль объёмного расхода обеспечивает продвижение фронта воска с ламинарной и равномерной скоростью. Регулирование как объёма потока, так и времени переходных процессов предотвращает резкие скачки скорости, вызывающие захват воздуха и образование поверхностных пузырей. Поддерживая постоянное давление на критически важной стадии охлаждения, наши системы предотвращают усадку сердцевины и обеспечивают стабильность размеров моделей от первой до последней инъекции за смену. Понимание этих параметров помогает исключить типичные дефекты восковых моделей при литье под давлением ещё до того, как модели попадут на сборочное дерево.
Интеллектуальный контроллер параметров впрыска и регистрация данных
Использование ручных журналов операторов для отслеживания стабильности циклов создаёт пробелы в контроле производственного процесса на литейном участке. Когда размеры моделей изменяются от смены к смене, поиск первопричины без исторических данных о впрыске отнимает часы рабочего времени оборудования. Наш контроллер параметров литья по выплавляемым моделям автоматизирует регулирование технологического процесса и регистрирует все ключевые параметры впрыска с точностью до миллисекунды.
Управление предварительно загруженными рецептами с учётом реологических свойств воска
Геометрия оснастки требует индивидуальной настройки динамики потока. Массивная ступица лопатки турбины ведёт себя в пресс-форме иначе, чем сверхтонкий конструкционный кронштейн. Наша система хранит и применяет предварительно откалиброванные профили параметров с учётом геометрии формы:
- Согласование с реологическими свойствами воска: Мгновенно балансирует гидравлическую скорость и вязкость воска, обеспечивая заполнение тонких стенок без преждевременного охлаждения.
- Выдержка с учётом геометрии: Применяет индивидуально заданное время выдержки, непосредственно привязанное к поперечным сечениям формы, предотвращая усадку ещё до её возникновения.
- Смена пресс-формы одним нажатием: Операторы выбирают номер детали в интерфейсе, после чего за считанные секунды загружаются проверенные температурные кривые и последовательности давления впрыска.
| Переменный параметр | Тонкостенные отливки (<3 мм) | Оснастка для отливок с массивными сечениями (>15 мм) |
|---|---|---|
| Скорость впрыска | Высокая объёмная скорость заполнения | Контролируемый ламинарный поток |
| Основное давление | Умеренная скорость заполнения для предотвращения облоя | Низкая начальная скорость для предотвращения струйного эффекта |
| Время выдержки под давлением | Короткое (3–8 секунд) | Продлённое многоэтапное (15–45 секунд) |
| Диапазон вязкости | Повышенная текучесть / жидкая пастообразная консистенция | Полутвёрдое пастообразное состояние |
Телеметрия в реальном времени: температура в зависимости от времени цикла и давление в зависимости от хода
Мы исключаем необходимость догадок, отображая кривые технологического процесса в реальном времени непосредственно на производственном терминале. Наше устройство непрерывно отслеживает два основных профиля телеметрии:
- Давление в зависимости от хода: Подтверждает динамическую точку перехода между заполнением полости формы и вторичным давлением уплотнения, предотвращая отклонение стержневого штифта.
- Температура в зависимости от времени цикла: Контролирует стабильность температуры сопла и резервуара на протяжении каждого цикла впрыска, выявляя снижение температуры до попадания воска в плоскость разъёма формы.
Автоматические оповещения об отклонениях и прослеживаемость партий
Соответствие строгим стандартам производства, требующим высокой надёжности, таким как стандарты качества литья для надежных металлических деталей— требует полной подотчётности за каждый этап процесса. Если температура резервуара отклоняется более чем на ±0,2 °C или гидравлическое давление выходит за пределы заданного диапазона, наша система управления немедленно сигнализирует об этом цикле:
- Автоматические блокировки пресса: Отклоняют циклы, не соответствующие спецификациям, и останавливают процесс, предотвращая попадание дефектных восковых моделей в сборочный цех.
- Полная сериализация каждой партии: Экспортирует наборы данных с временными метками для каждого цикла впрыска, регистрируя профили давления, пиковые температуры и продолжительность выдержки.
- Архитектура, готовая к проверкам на соответствие требованиям: Обеспечивает ведение аудиторских журналов, необходимых для инвестиционное литье титана для авиационной и медицинской части, гарантируя полную прослеживаемость от исходной восковой модели до готового компонента.
Устранение дефектов восковых моделей с помощью точного контроля температуры и давления
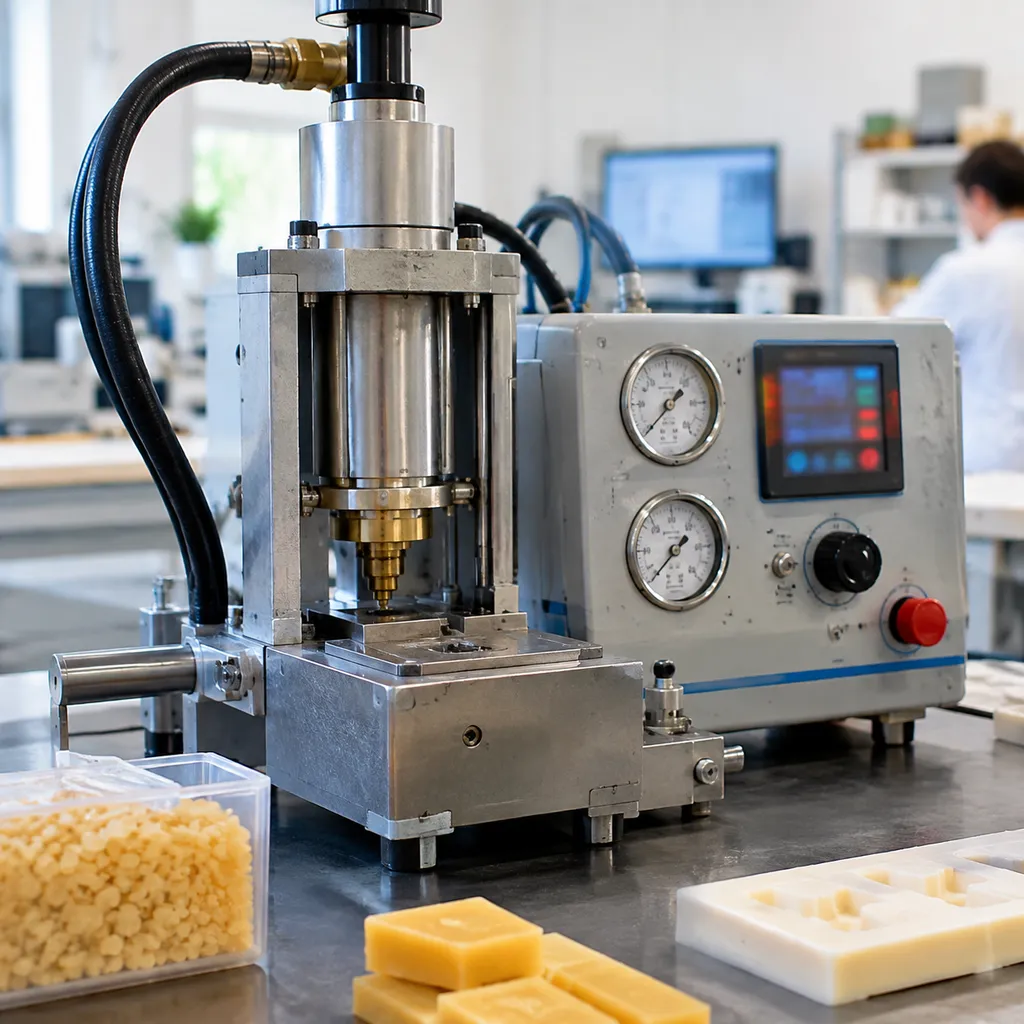
Брак из-за отклонений размеров, непредвиденная кавитация и бесконечная ручная доработка быстро снижают прибыль литейного производства. Если модель выходит деформированной, причина почти всегда кроется в нестабильном состоянии расплава или непостоянном гидравлическом усилии. Мы разработали системы управления технологическим процессом для устранения дефектов моделей непосредственно внутри пресс-формы, исключая необходимость дополнительной доработки ещё до того, как модель попадёт на линию сборки литникового блока. Сочетание строгого соблюдения технологических параметров с точное литье с использованием процесса силикатной суспензии гарантирует стабильное соответствие восковых сборок строгим допускам по размерам.
Предотвращение утяжин и кавитации с помощью последовательного управления выдержкой под давлением
Массивные участки естественным образом остывают медленнее тонких стенок, из-за чего воск втягивается внутрь, образуя утяжины или внутренние пустоты. Основная причина: Воск значительно уменьшается в объёме при переходе из жидкого или пастообразного состояния в твёрдое. Если давление падает до замерзания материала в литниковом канале, расплав отходит от массивных участков. Наше решение: Мы используем последовательность выдержки под высоким давлением с применением контроллера давления выдержки при впрыске с замкнутым контуром управления. После заполнения полости пресс-формы система поддерживает давление подпитки, обеспечивая поступление свежего воска в сердцевину для компенсации объёмной усадки до полного затвердевания материала в литниковом канале.
Устранение облоя пресс-формы за счёт заполнения под низким давлением
Облой вдоль линий разъёма ухудшает качество мелких деталей и требует трудоёмкой обрезки, при которой существует риск повреждения тонких профилей. Механизм возникновения: Облой возникает, когда пиковое давление впрыска превышает усилие смыкания машины или когда жидкий воск поступает к линии разъёма оснастки с чрезмерной скоростью. Наше решение по управлению процессом: Мы разделяем цикл на этап объёмного заполнения под низким давлением с последующим мгновенным переходом к выдержке под давлением. Интегрированная система контроля усилия смыкания блокирует управление гидравлическим давлением впрыска воска, предотвращая скачки давления, превышающие механические пределы усилия смыкания пресс-формы.
| Распространённый дефект | Основная механическая/термическая причина | Корректирующее решение системы управления |
|---|---|---|
| Усадочные раковины | Преждевременное затвердевание материала в литниковом канале до завершения объёмного уплотнения | Многоступенчатое динамическое профилирование давления выдержки |
| Облой по линии разъёма | Скачки давления, превышающие усилие смыкания оснастки | Заполнение полости формы под низким давлением с блокировкой по усилию смыкания зажимного механизма |
| Холодные застывания | Преждевременное охлаждение во время прохождения материала через полость формы | Синхронизированные температурные зоны сопла для предотвращения образования застывшей поверхностной корки |
| Поверхностные пузыри | Турбулентный поток, захватывающий воздух у стенок пресс-формы | Замкнутый контур управления пропорциональными профилями скорости |
Предотвращение линий течения и холодных спаев
Линии течения и холодные спаи возникают, когда два потока воска встречаются после частичного затвердевания, оставляя слабые швы и поверхностные дефекты на модели. Синхронизация температурных режимов: Мы предотвращаем преждевременное охлаждение, напрямую синхронизируя температуру сопла с температурными зонами резервуара. Бесшовное заполнение: Поддержание точной и однородной температуры воска предотвращает образование застывшей поверхностной корки во время впрыска, обеспечивая слияние соседних фронтов потока в единую монолитную структуру.
Устранение захвата воздуха и образования поверхностных пузырей
Пузыри и внутренние воздушные включения нарушают структурную целостность и впоследствии приводят к катастрофическому браку на участке изготовления оболочковых форм. Профилирование скорости впрыска: Быстрый, неконтролируемый впрыск загоняет воздух в полости вместо того, чтобы обеспечивать его выход через линии разъёма формы. Контролируемая скорость потока: Мы динамически регулируем скорость потока: начинаем медленно при прохождении через литниковый канал, ускоряем подачу при заполнении открытых участков геометрии и снижаем скорость на завершающей стадии заполнения. Такой линейный фронт потока направляет воздух непосредственно к выпускным отверстиям, предотвращая вспенивание воска и образование поверхностных пузырей.
Комплект модернизации инжектора воска и совместимость с существующими системами
Модернизация устаревшего оборудования для впрыска не требует утилизации прочной чугунной конструкции. Мы разработали наш комплект модернизации инжектора воска как модульное решение для замены нестабильных аналоговых индикаторов, устаревших релейных блоков и неисправных клапанов распределительного коллектора на существующем производственном оборудовании. Модернизируя систему управления вашей машины, вы получаете точный контроль технологического процесса без капитальных затрат на приобретение совершенно нового пресса.
Модернизация устаревших прессов для впрыска воска по принципу простой установки
Наши предварительно смонтированные шкафы управления напрямую подключаются к существующим точкам электропитания и механическим рамам. Мы адаптируем крепёжные элементы и кабельные жгуты, чтобы свести к минимуму время простоя при установке на все стандартные типы прессов:
- Прессы для впрыска воска с С-образной рамой: Консоли прямого крепления, восстанавливающие доступ к горловине и обеспечивающие многоступенчатое гидравлическое профилирование.
- Четырёхстоечные вертикальные прессы: Интеграция с энкодерами положения подвижной плиты для непосредственной синхронизации хода смыкания с последовательностью впрыска.
- Горизонтальные инжекторы воска: Модернизированные блоки гидравлических пропорциональных клапанов, устанавливаемые в существующие монтажные места гидравлических силовых агрегатов.
Интерфейс системы смыкания пресс-форм
Для безопасного и стабильного впрыска необходимо полностью исключить перемещение плит во время максимальной выдержки. Наша прецизионная система впрыска воска контролирует любую конфигурацию системы смыкания пресс-форм и обеспечивает блокировку при необходимости:
- Гидравлическое смыкание: Интеграция датчиков давления с замкнутым контуром управления предотвращает впрыск до подтверждения заданного усилия смыкания, исключая размыкание пресс-формы.
- Пневматические рычажные зажимы: Цифровая проверка концевых выключателей гарантирует полную механическую фиксацию до открытия клапана впрыска.
- Ручные кулачковые зажимы: Датчики магнитной блокировки, предотвращающие запуск впрыска до тех пор, пока ручные переключатели не будут надежно зафиксированы.
Интеграция автоматизации и роботизированных производственных ячеек
При крупносерийном производстве таких компонентов, как лопатки турбин или оснастка для ковальтово-основанное литье для сопротивления к теплу, износу и коррозии, стабильность результатов обеспечивается автоматизацией. Наш контроллер автоматизированного формования восковых моделей выступает в роли центрального узла управления посредством стандартизированных промышленных интерфейсов ввода-вывода:
- Роботизированные манипуляторы для извлечения изделий: Сигналы согласования синхронизируют вакуумный захват, подтверждение извлечения стержня и процедуры выталкивания деталей.
- Автоматизированная сборка моделей: Конвейеры предыдущих этапов производства и ячейки сварки литников используют данные о завершении циклов для согласования темпов производства.
- Защитные выключатели: Двухканальные цепи безопасности напрямую подключают световые завесы, аварийные выключатели и блокируемые защитные ограждения периметра к основному программируемому логическому контроллеру (ПЛК).
Технические характеристики системы управления воском
Мы разработали нашу прецизионную систему впрыска воска с учетом строгих требований современных литейных производств. Благодаря интеграции надежной архитектуры ПЛК с высокоточными датчиками температуры и давления мы обеспечиваем стабильность, необходимую для алюминиевое литье под инвестиции и производства сложных сплавов.
Характеристики производительности и возможности управления
| Особенность | Детали спецификаций |
|---|---|
| Тепловой диапазон | От температуры окружающей среды до 100 °C (стабильность ±0,2 °C) |
| Тип датчика | Двойной термометр сопротивления PT100 класса A |
| Разрешение измерения давления | 0,1 бар (сервопропорциональное управление) |
| Интерфейс | 10-дюймовый промышленный сенсорный экран HMI |
| Связь | Modbus TCP/IP, Profinet, EtherCAT |
| Логическое управление | Высокоскоростной ПЛК с механизмом управления многоэтапными технологическими рецептами |
Основные особенности архитектуры системы
- Терморегулирование: Многозонное ПИД-регулирование с замкнутым контуром обеспечивает равномерное распределение тепла от резервуара до инжекционного сопла, предотвращая деградацию и карбонизацию воска.
- Точность впрыска: Наши гидравлические и пневматические блоки управления оснащены высокоскоростными сервоклапанами, обеспечивающими динамическое время отклика 15 мс для поддержания стабильного объёмного расхода.
- Интеграция данных: Система поддерживает стандартные протоколы полевых шин, обеспечивая беспрепятственную интеграцию с существующими системами заводской автоматизации, роботизированными комплексами и централизованной регистрацией данных ERP для полной прослеживаемости каждой производственной партии.
- Надежность: Наши панели управления разработаны для работы в суровых условиях литейного производства. В них используются усиленные электронные схемы и модульные компоненты, гарантирующие стабильную работу даже при интенсивных циклах литья.
Соответствие промышленным стандартам и приёмочные испытания на заводе

Мы гарантируем, что наши системы соответствуют строгим международным требованиям безопасности и качества, поскольку понимаем, что ненадёжные панели управления представляют угрозу для любого производственного предприятия. Каждый изготовленный нами блок строго соответствует требованиям стандартов CE, UL 508A и ISO 9001:2015 для промышленных панелей управления, что гарантирует готовность вашего оборудования к беспрепятственной интеграции в производственную среду, соответствующую нормативным требованиям.
Прежде чем оборудование поступит на вашу погрузочную площадку, оно проходит всесторонние приёмочные испытания на заводе (FAT) для обеспечения стабильной работы с первого дня эксплуатации. Наши стандартные процедуры проверки включают:
- Картирование температурной однородности: Подробный анализ показаний датчиков для проверки того, что нагревательные элементы поддерживают равномерную температуру во всей системе.
- Проверка переходной характеристики давления: Высокоскоростное тестирование для проверки мгновенной реакции системы управления давлением впрыска на управляющие сигналы.
- Оценка индивидуальной оснастки: Мы анализируем особенности конфигурации ваших пресс-форм и точно настраиваем параметры системы, обеспечивая соответствие вашего методов литейного процесса требованиям к объёму выпускаемой продукции.
- Инженерная поддержка при внедрении: Экспертные рекомендации помогут оптимизировать взаимодействие между реологическими свойствами воска и аппаратным обеспечением вашей конкретной инжекционной машины.
Сосредоточившись на этих этапах промышленной проверки и валидации, мы исключаем необходимость догадок при установке оборудования и создаём надёжную основу для высокоточного литья по выплавляемым моделям.
Часто задаваемые вопросы о контроле температуры воска и давления впрыска
Как замкнутая система многозонного нагрева предотвращает усадку моделей?
При переходе из жидкого состояния в твёрдое воск значительно уменьшается в объёме. Неравномерная температура по всей линии подачи вызывает неоднородную объёмную усадку, что напрямую приводит к образованию усадочных раковин и браку из-за отклонений размеров.
Наш Многозонный терморегулятор с ПИД-регулированием Обеспечивает непрерывную обратную связь по замкнутому контуру непосредственно от резервуара для термостатирования до наконечника инжекционного сопла. Поддерживая температуру воска в узком диапазоне ±0,2 °C, мы устраняем локальные перегревы и контролируем соотношение твёрдой и жидкой фаз. Это обеспечивает равномерную объёмную плотность по всей полости формы, благодаря чему размеры моделей остаются предсказуемыми от цикла к циклу.
Можно ли установить этот блок управления на старые гидравлические прессы для инжекционного литья воска?
Да. Мы разработали нашу систему комплект модернизации инжектора воска для модернизации устаревших прессов с С-образной рамой, четырёхстоечной конструкцией и горизонтальных прессов без замены существующих механических рам.
- Прямое подключение к клапанам: Заменяет ручные игольчатые клапаны цифровыми пропорциональными сервоклапанами, обеспечивающими современное управление давлением при гидравлическом инжекционном литье воска.
- Универсальная архитектура ПЛК: Обеспечивает простую интеграцию с устаревшими электрическими шкафами, пневматическими зажимами и гидравлическими силовыми установками.
- Комплексная модернизация под ключ: Позволяет модернизировать устаревшее оборудование до уровня эксплуатационных характеристик современных систем восковую инжекционную машину для инвестиционного литья.
Какова оптимальная последовательность изменения давления для тонкостенных моделей и моделей с массивными сечениями?
Для деталей различной геометрии требуется индивидуальное динамическое профилирование давления, обеспечивающее баланс между быстрым заполнением и объёмной усадкой:
| Геометрия детали | Основное давление при заполнении | Давление выдержки / уплотнения | Основная область воздействия |
|---|---|---|---|
| Тонкостенные детали (<3 мм) | Высокое (4,5–6,0 МПа) | Низкое (1,5–2,5 МПа) | Быстрое заполнение предотвращает преждевременное застывание материала и образование линий спая до полного заполнения и уплотнения полости формы. |
| Детали с массивными сечениями (>12 мм) | Умеренное (2,5–3,5 МПа) | Продолжительное высокое (4,0–5,5 МПа) | Длительная выдержка под давлением компенсирует объёмную усадку по мере охлаждения сердцевины, предотвращая образование пустот. |
Использование независимого Контроллер давления и времени выдержки при впрыске Позволяет нашей системе переключаться между этапами первичного заполнения и уплотнения в течение 15 миллисекунд, предотвращая образование облоя на тонких участках и обеспечивая полное заполнение массивных бобышек.
Как цифровой менеджер рецептур обрабатывает различные реологические характеристики воска?
Пастообразные воски, воски с наполнителями для изготовления моделей и чистые углеводородные смеси по-разному текут под воздействием сдвиговых нагрузок и температурных изменений. Понимание этих особенностей поведения имеет решающее значение при оценке Как выбрать правильную машину для впрыскивания воска конфигурации для вашего литейного производства.
Наш цифровой контроллер хранит предварительно откалиброванные рецептуры впрыска, напрямую привязанные к конкретной оснастке и восковым смесям:
- Компенсация вязкости: Регулирует температуру отдельных зон для поддержания целевой вязкости без перегрева термочувствительных наполнителей.
- Динамическое профилирование потока: Корректирует кривые скорости впрыска, предотвращая турбулентность потока, захват воздуха и преждевременное охлаждение воска.
- Автоматические ограничения усилия смыкания: Устанавливает предельные значения давления впрыска в соответствии с ограничениями по усилию смыкания, предотвращая раскрытие формы при различных значениях вязкости.

 Russian
 English
 German