
2 ноября 2026 года
Машина для литья ювелирных изделий, обеспечивающая точное и эффективное литьё металлов и надёжную работу в профессиональном ювелирном производстве
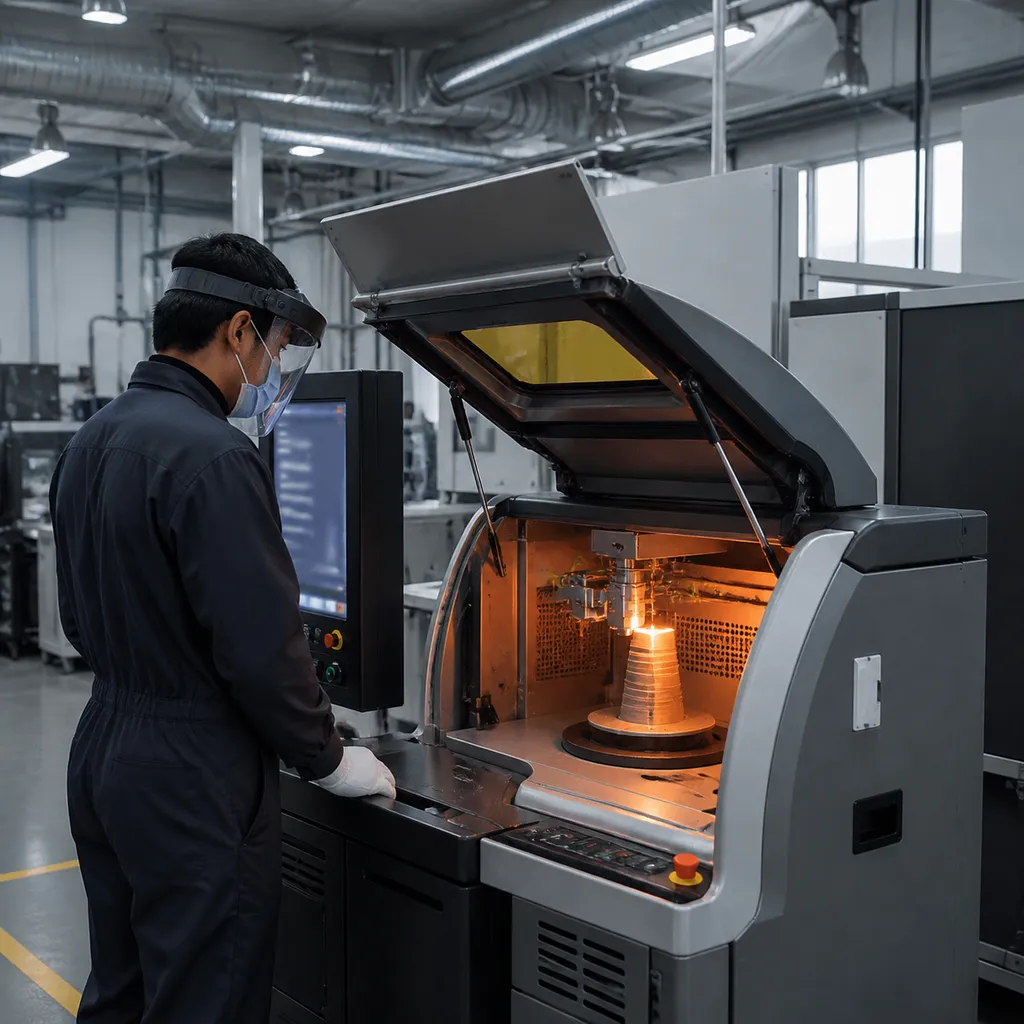
Устранение пористости в вакуумных машинах для литья под давлением
Для получения высококачественной поверхности деталей из драгоценных металлов необходимо устранить газовую пористость, которая является распространённой проблемой традиционных литейных методов. Наша современная машина для литья ювелирных изделий использует высокоточную вакуумно-компрессионную технологию, обеспечивающую получение плотных отливок без дефектов в каждом производственном цикле. Контролируя физические процессы плавления и заливки металла, мы предлагаем надёжную, систему литья без пористости для профессиональных мастерских и промышленных производителей.
- Двухэтапное вакуумное удаление воздуха: Мы используем тщательно контролируемые циклы вакуумирования для полного удаления воздушных полостей как из формы, так и из плавильной камеры. Этот важнейший этап предотвращает попадание и удержание окружающих газов, которые приводят к структурной пористости и образованию микроскопических отверстий в готовой отливке.
- Впрыск инертного газа под избыточным давлением: После завершения вакуумного цикла мы подаём инертный газ (аргон или азот) под высоким давлением на расплавленный металл. Создаваемое давление обеспечивает проникновение сплава в мельчайшие элементы филигранного узора, микрозакрепки паве и острые детали крапанов, гарантируя 100% заполнение формы без пустот.
- Защитная атмосфера с пониженным содержанием кислорода: Плавление в герметичной инертной атмосфере позволяет полностью исключить поверхностное окисление и образование окалины. Это гарантирует сохранение чистоты и блеска сплавов золота, серебра и платины без необходимости агрессивной последующей очистки после литья.
- Точная механика заливки: Мы обеспечиваем оптимизированный контроль процесса литья с помощью герметичных стержней для нижней заливки или систем наклонной заливки. Механизмы нижней заливки специально разработаны для удержания шлака и примесей, гарантируя, что в форму поступает только чистый расплавленный металл. Системы наклонной заливки обеспечивают повышенную надежность при крупносерийном и многократном промышленном производстве.
Благодаря интеграции этих технологий наши вакуумно-прессовая машина для литья конфигурации обеспечивают стабильное производство с высоким выходом годной продукции, соответствующее строгим требованиям современного производства ювелирных изделий премиум-класса.
Инженерные решения для индукционных литейных машин ювелирного производства
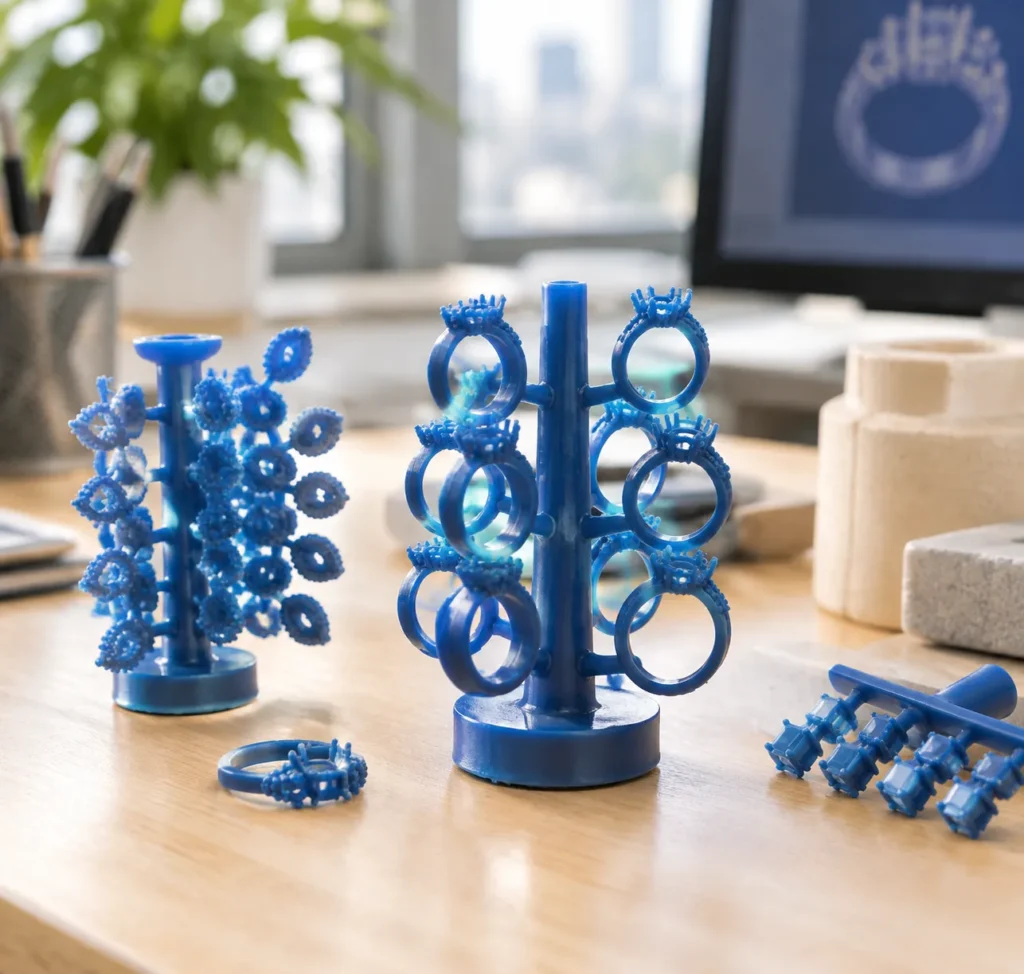
Мы проектируем наши литейные системы с нуля, чтобы исключить механические факторы, приводящие к неудачной заливке, низкой плотности металла и расслоению сплавов. Сочетание высокочастотной силовой электроники с прецизионными системами вакуумного контроля и управления атмосферой позволяет каждой машине обеспечивать предсказуемые и воспроизводимые металлургические результаты в условиях любой мастерской.
Индукционная плавка на базе IGBT с автоматическим электромагнитным перемешиванием
Традиционные резистивные нагревательные спирали приводят к потере времени и неравномерному нагреву сплавов. Мы оснащаем наши машина для литья ювелирных изделий линейки высокоэффективными генераторами индукционного нагрева на базе IGBT, обеспечивающими быстрый и равномерный теплообмен:
- Быстрые циклы плавки: Расплавляет стандартные загрузки золота, серебра или латуни за 2–5 минут, сводя к минимуму воздействие окружающего тепла на металл.
- Электромагнитное перемешивание: Переменное магнитное поле непрерывно перемешивает расплав внутри графитового тигля. Это естественное воздействие вихревых токов обеспечивает полную гомогенизацию сплава, предотвращая оседание тяжёлых элементов, таких как золото или медь, на дне.
- Однородная зернистая структура: Равномерное перемешивание предотвращает появление цветовых полос и слабых участков в готовом литом дереве, обеспечивая такую же термическую надёжность, как и в нашем автономном индукционная плавильная печь оборудовании.
Замкнутая система регулирования PID с двумя оптическими пирометрами
Перегрев металла приводит к выгоранию лигатур, а слишком низкая температура заливки — к недоливам и неполному заполнению элементов закрепки. Мы устраняем колебания температуры благодаря оперативному регулированию по замкнутому контуру:
- Датчики двойного контроля: Высокоточные оптические пирометры измеряют температуру поверхности расплава через герметичное смотровое стекло, работая в паре с высокотемпературными термопарами для контроля температуры внутри камеры.
- Отсутствие перерегулирования: Цифровой PID-контроллер регулирует мощность индукционного нагрева в режиме реального времени по мере приближения расплава к заданной температуре, поддерживая стабильность температуры в пределах ±2 °C.
- Защита драгоценных камней: Высокая стабильность температуры предотвращает резкие термические удары, которые могут привести к растрескиванию бриллиантов и сапфиров во время производственных циклов литья с предварительной установкой камней.
Высокопроизводительный ротационно-пластинчатый вакуумный насос и быстрое заполнение газом
Безупречное литьё требует полного удаления воздуха до того, как металл соприкоснётся с формовочной массой. Наша вакуумно-компрессионная система основана на мощной пневматической архитектуре:
- Двухкамерное вакуумирование: Высокопроизводительные роторно-пластинчатые вакуумные насосы быстро откачивают воздух как из плавильной камеры, так и из камеры опоки, устраняя воздушные карманы и противодавление внутри опоки.
- Защита инертным газом: Встроенный газовый ввод заполняет плавильную камеру аргоном или азотом, создавая среду с пониженным содержанием кислорода, которая предотвращает образование окалины и поверхностное окисление.
- Пневматический импульс давления: В момент заливки металла система мгновенно переключается с вакуумного всасывания на избыточное давление инертного газа, обеспечивая глубокое проникновение расплавленного металла в сверхтонкие филигранные элементы и микрополости для крапанового крепления камней.
Сенсорный ПЛК с памятью рецептов для хранения параметров различных сплавов
Непоследовательность действий оператора приводит к браку. Мы оснащаем оборудование промышленными программируемыми логическими контроллерами (ПЛК) с интуитивно понятными цветными сенсорными экранами, позволяя стандартизировать каждый цикл плавки на вашем производстве:
- Профили различных сплавов: Сохраняйте отдельные рецепты литья для золота 10K, 14K, 18K и 24K, стерлингового серебра 925 пробы, платины, латуни и бронзы.
- Программируемые параметры: Задавайте и фиксируйте точные температуры плавления, время выдержки под вакуумом, давление обратной подачи газа и продолжительность выдержки при охлаждении после заливки.
- Запуск одним касанием: После загрузки опоки и заполнения тигля оператор выбирает рецепт и запускает цикл. индукционная машина для литья ювелирных изделий автоматизирует весь процесс плавления, заливки и прессования, исключая необходимость ручных догадок и приблизительных настроек.
Технические размеры и характеристики оборудования для литья ювелирных изделий
Выбор правильного машина для литья ювелирных изделий Всё сводится к согласованию объёма тигля, тепловой мощности и электрической производительности с ежедневным рабочим процессом мастерской. Мы разрабатываем наше оборудование для небольших мастерских по изготовлению изделий на заказ и крупных производственных предприятий с непрерывной многосменной работой, обеспечивая плавление и заливку каждого грамма сплава при оптимальном термодинамическом контроле.
Настольные машины для мастерских и промышленные напольные установки
Выбор между компактной настольной системой и промышленной напольной машиной зависит от ежедневного объёма опок и инфраструктуры рабочего пространства:
- Компактные настольные литейные машины: Разработаны для небольших ювелирных мастерских, студий индивидуального дизайна и исследовательских лабораторий. Эти установки оснащены интегрированным компактным корпусом, который размещается непосредственно на усиленном рабочем столе. Они обеспечивают ювелирам, изготавливающим изделия на заказ, те же возможности вакуумно-компрессионной металлургии, что и промышленные установки, без необходимости масштабной модернизации производственных помещений.
- Промышленные напольные литейные установки: Предназначены для крупных предприятий по производству ювелирных изделий и переработке драгоценных металлов. Эти прочные конструкции оснащены более мощными силовыми трансформаторами, усиленными уплотнениями камер и современными пневматическими приводами, рассчитанными на непрерывное выполнение циклов литья в течение всего рабочего дня без перегрева.
Диапазоны вместимости тиглей для золота, серебра и платины
Геометрия и объём тигля определяют эффективность плавки партий металла. Поскольку плотность различных металлов существенно различается, вместимость тиглей измеряется с учётом массы конкретных сплавов:
- Компактные и настольные установки: Рассчитаны на загрузку от 1 до 2 кг (эквивалент 18-каратного золота). Эти тигли минимизируют остаточное количество металла и оптимизированы для быстрой смены материалов при переходе между жёлтым золотом, белым золотом и стерлинговым серебром.
- Промышленные установки большой ёмкости: Рассчитаны на загрузку 3 кг, 5 кг и до 8 кг и более (в эквиваленте золота). Эти крупногабаритные графитовые тигли предназначены для многодеревной серийной отливки, позволяя за один цикл отливать несколько колец и массивные браслеты.
- Установки для платины и высокотемпературной плавки: Используются специальные керамические тигли или тигли из диоксида циркония, рассчитанные, как правило, на загрузку от 200 г до 1 кг. Они обеспечивают точную концентрацию расплавленной платины в индукционном поле для получения чистой отливки.
Максимальные температуры нагрева и продолжительность циклов плавки
Скорость плавки напрямую влияет на химический состав сплава: длительное воздействие высокой температуры приводит к выгоранию модификаторов зерна и цинковых раскислителей. Наши индукционные системы IGBT быстро достигают заданной температуры:
- Стандартные установки для плавки драгоценных и цветных металлов (золота, серебра, латуни, бронзы): Максимальная температура достигает 1600 °C. Типичная продолжительность цикла плавки составляет от 2 до 5 минут, что позволяет быстро довести загрузку комнатной температуры до температуры ликвидуса без выгорания важных лигатурных добавок.
- Высокотемпературные установки (платина, палладий, нержавеющая сталь): Максимальная рабочая температура составляет от 2000 °C до 2600 °C. Высокочастотная подача мощности расплавляет тугоплавкие металлы менее чем за 2 минуты, предотвращая окисление до срабатывания механизма нижнего слива или наклона.
Быстрые профили плавки гарантируют соответствие каждого цикла строгим требованиям стандарты качества литья за счёт предотвращения сегрегации сплава и поглощения газов при высоких температурах.
Требования к системе охлаждения с замкнутым контуром и фазам электропитания
Индукционное литьё требует стабильного электропитания и интенсивного отвода тепла для защиты силовой электроники и индукционных катушек:
- Промышленный чиллер с замкнутым контуром охлаждения: Каждая установка требует подключения действующего чиллера для циркуляции охлаждающей жидкости через транзисторы IGBT, плавильные катушки и вакуумные фланцы камеры. Рабочее давление воды должно поддерживаться на стабильном уровне от 2 до 4 бар, а температура охлаждающей жидкости — в диапазоне от 18 °C до 25 °C, чтобы исключить образование конденсата внутри электрических шкафов.
- Электропитание и балансировка фаз:
- Настольные модели: Работают от однофазной сети 220 В чертёж подключения 5 кВт, что делает их доступными для коммерческих розничных магазинов и небольших мастерских.
- Промышленные напольные модели: Требуют трёхфазная сеть 380–415 В электропитание мощностью от 7,5 кВт до 15+ кВт для плавки больших объёмов металла и обеспечения быстрых последовательных рабочих циклов.
| Классификация оборудования | Вместимость тигля (золото 18 карат) | Макс. рабочая температура | Номинальная входная мощность | Продолжительность цикла плавки | Требования к помещению |
|---|---|---|---|---|---|
| Настольная установка для лаборатории | 1 кг – 2 кг | 1600 °C | 5 кВт (220 В, 1 фаза) | 3 – 5 минут | Отдельная линия питания 30 А, компактный водоохладитель, линия подачи аргона/азота |
| Промышленное производство | 3 кг – 8 кг и более | 1600 °C | 7,5 кВт – 15+ кВт (380–415 В, 3 фазы) | 2 – 4 минуты | Промышленная трёхфазная линия питания, высокопроизводительный водоохладитель, подача инертного газа в больших объёмах |
| Высокотемпературная платина | 0,5 кг – 1 кг | 2000 °C – 2600 °C | 10 кВт – 15 кВт (380–415 В, 3 фазы) | 1–2 минуты | Высокочастотная электрическая цепь, специализированный высокопроизводительный чиллер, регулируемая линия подачи аргона |
Совместимость со сплавами и высокоточные ювелирные изделия
Каждый сплав по-разному ведёт себя при нагревании и в условиях вакуума. Мы проектируем каждую систему машина для литья ювелирных изделий для обеспечения плавного перехода между различными металлами — от деликатных золотых сплавов различной пробы до платины и промышленных сплавов, требующих сверхвысоких температур, гарантируя надёжное заполнение форм и отсутствие потускнения.
Обработка золота различных проб и стерлингового серебра без потускнения
Для предотвращения образования огневой окалины на стерлинговом серебре и испарения цинка из белого или красного золота необходим строгий контроль атмосферы.
- Полное удаление кислорода: Наша вакуумная система откачивает воздух из плавильной камеры и камеры для литейной формы до начала нагрева, удаляя атмосферный кислород, который вызывает образование красной окалины из оксида меди на серебре.
- Защита инертным газом: Заполнение камеры чистым аргоном создаёт защитную атмосферу над расплавом, сохраняя добавки меди, цинка и серебра в золотых сплавах от 9 до 24 карат.
- Чистота поверхности: После извлечения из инвестиционной формы отливки получаются чистыми и блестящими, что значительно сокращает время травления и механической предварительной полировки.
Платина, палладий и нержавеющая сталь для высокотемпературной обработки
Стандартные печи сопротивления не подходят для обработки металлов при высоких температурах. Для работы с такими требовательными материалами наши высокочастотные индукционные установки обеспечивают рабочую температуру до 2600 °C.
- Плавка тугоплавких металлов: Платина и палладий быстро плавятся без прилипания к тиглю, что позволяет избежать охрупчивания зерен.
- Специальные сплавы: При переходе к современным твердым металлам наши высокотемпературные системы обеспечивают их обработку литьевых нержавеющих сталей кастовых сплавов и марок с равномерной текучестью.
- Заливка расплава снизу без шлака: Тяжелые металлы поступают непосредственно из центральной части расплава в литейную опоку, благодаря чему поверхностные загрязнения и оксидные пленки остаются внутри тигля, а не попадают в литниковую систему.
Технологии литья с предварительно закрепленными драгоценными камнями
Литье с заранее установленными камнями требует абсолютной точности контроля температуры, чтобы исключить термический шок, помутнение и растрескивание бриллиантов.
- Точный тепловой контроль: Замкнутая система мониторинга с двумя PID-регуляторами поддерживает температуру металла в строго заданных пределах, предотвращая повреждение камней из-за перегрева металла.
- Контролируемое литье под давлением: Вместо агрессивного механического воздействия вторичное избыточное давление газа постепенно сжимает расплав, направляя его в крапаны и обеспечивая надежную фиксацию камней без их смещения или повреждения.
- Усадка с минимальными напряжениями: Запрограммированные этапы охлаждения поддерживают давление подпитки в литниковых каналах, предотвращая возникновение усадочных напряжений вокруг посадочных мест для камней.
Параметры производства филиграни, микропаве и массивных изделий
Различные конструкции ювелирных изделий требуют индивидуальной настройки температурных режимов, давления и вакуумных профилей:
| Тип производства | Типичные сплавы | Диапазон температур опоки | Основной режим работы оборудования |
|---|---|---|---|
| Сверхтонкая филигрань | Золото 14K / 18K, серебро 925 пробы | 580 °C – 640 °C | Быстрое создание вакуума с мгновенной подачей аргона под избыточным давлением для полного заполнения формы до затвердевания металла. |
| Закрепка микропаве | Белое золото 14K / 18K, платина | 550 °C – 620 °C | Высокоточное регулирование температуры обеспечивает полное заполнение кончиков крапанов без повреждения посадочных мест для бриллиантов. |
| Массивные цельные кольца и слитки | Жёлтое золото, латунь, бронза | 450 °C – 520 °C | Увеличенное время направленного охлаждения позволяет устранить усадочную пористость по центральной линии в толстых участках отливки. |
| Кольца и декоративные элементы для высокотемпературного литья | Платина, нержавеющая сталь | 850 °C – 950 °C | Высокочастотная индукционная плавка с разливкой металла снизу обеспечивает быстрое и плотное заполнение полости формы. |
Пошаговая работа с машиной для литья ювелирных изделий по выплавляемым моделям
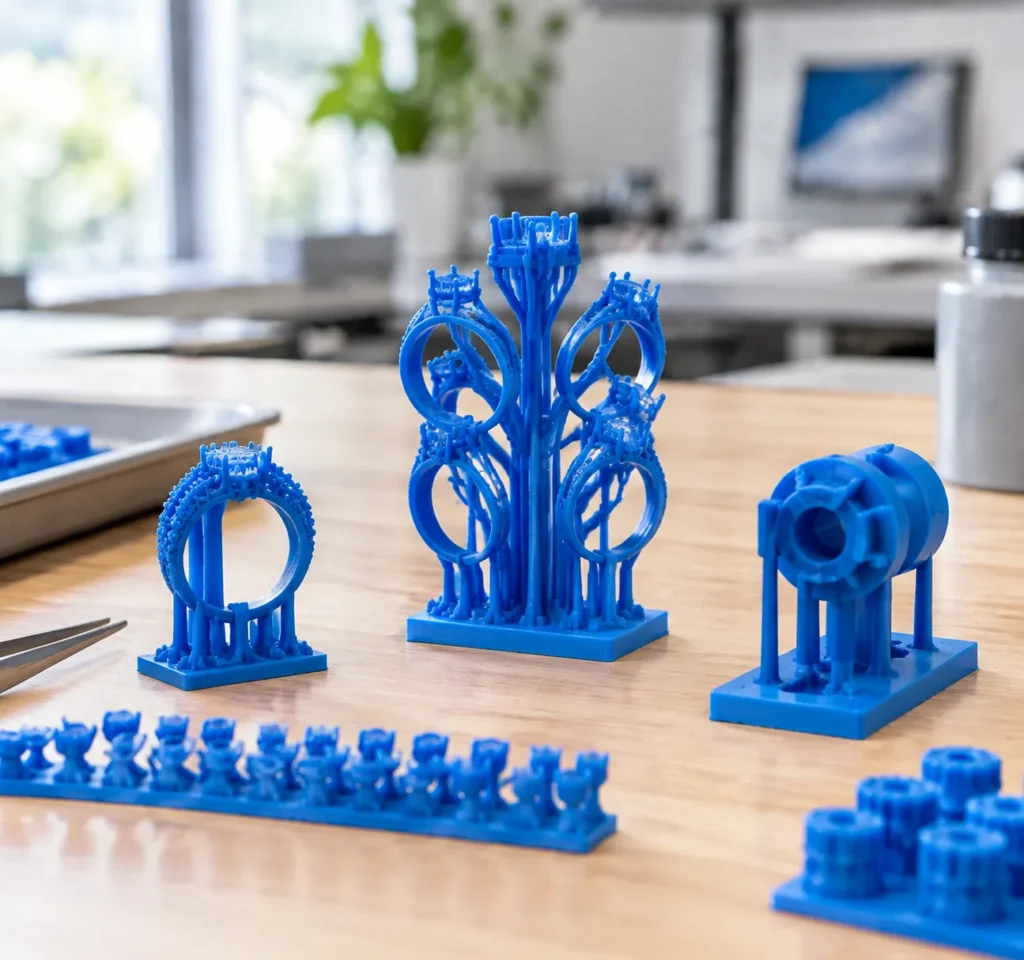
Работа автоматизированной машина для литья ювелирных изделий системы исключает необходимость полагаться на догадки при традиционной заливке. Следуя стандартизированной последовательности, основанной на нашем руководстве по процессу литья и ключевых этапах, мы обеспечиваем стабильную повторяемость каждого цикла, сохраняем тонкие детали литниковых элементов и устраняем пористость во всех опоках.
Загрузка опоки после выжигания и заправка тигля металлом
Подготовка занимает менее двух минут до начала плавления:
- Загрузите горячую опоку: Переместите полностью выжженную формовочную опоку непосредственно из печи в нижнюю литейную камеру. Убедитесь, что она плотно прилегает к высокотемпературной уплотнительной прокладке, чтобы предотвратить утечку вакуума.
- Загрузите графитовый тигель: Поместите чистые гранулы сплава или чистые литниковые отходы в верхний тигель.
- Проверьте герметизирующий механизм: Убедитесь, что уплотнительный шток нижней заливки правильно отцентрирован относительно отверстия тигля, чтобы предотвратить преждевременную утечку расплавленного металла.
Создание вакуума в камере и начало обратной продувки инертным газом
После блокировки дверцы камеры начинается автоматический цикл продувки и замены атмосферы:
- Вакуумирование двух камер: Высокопроизводительный роторно-пластинчатый насос создает глубокий вакуум одновременно в плавильной камере и камере опоки, удаляя скопившийся воздух и кислород из окружающей среды.
- Обратная продувка инертным газом: Система подает контролируемый объем аргона или азота в зону плавления. Эта защитная газовая среда предотвращает поверхностное окисление, образование шлаковых отложений и окалины при начале индукционного нагрева.
Автоматическая нижняя заливка и импульс давления сверху вниз
Плавление и заливка происходят без ручного управления горелкой или наклона опоки:
- Индукционное плавление на базе IGBT: Металлическая шихта быстро нагревается до заданной температуры литья и тщательно перемешивается с помощью автоматического электромагнитного перемешивания.
- Пневматическая заливка снизу: ПЛК активирует пневматический цилиндр, который поднимает запорный шток, обеспечивая прямой слив чистого расплавленного сплава без шлака в литниковый канал опоки.
- Инжекция под избыточным давлением: Сразу после поступления металла в форму машина подает быстрый импульс давления инертного газа на поверхность расплавленного металла, одновременно поддерживая непрерывное вакуумирование через пористую формовочную массу снизу. Эта разница давлений обеспечивает проникновение сплава в мельчайшие филигранные элементы, микроштифты и узкие каналы.
Выдержка для компенсации усадки и безопасная распалубка опоки
Цикл завершается контролируемым охлаждением, обеспечивающим получение плотных отливок без дефектов:
- Выдержка под давлением при затвердевании: Поддерживайте избыточное давление инертного газа над литниковой чашей в течение 20–45 секунд. Это обеспечивает подачу жидкого металла под давлением по мере охлаждения расплава, предотвращая образование усадочных пустот между дендритами в местах соединения с литниковой системой.
- Сброс давления в камере: После истечения времени, установленного для затвердевания, система автоматически сбрасывает остаточное давление газа через шумоглушённые выпускные трубопроводы.
- Безопасное извлечение опоки: Ослабьте зажимы камеры, извлеките горячую опоку с помощью усиленных литейных клещей и отложите её для необходимого периода охлаждения на рабочем столе перед окончательным охлаждением в воде и удалением формовочной массы.
Подготовка помещения для установки ювелирной литейной машины и вспомогательного оборудования
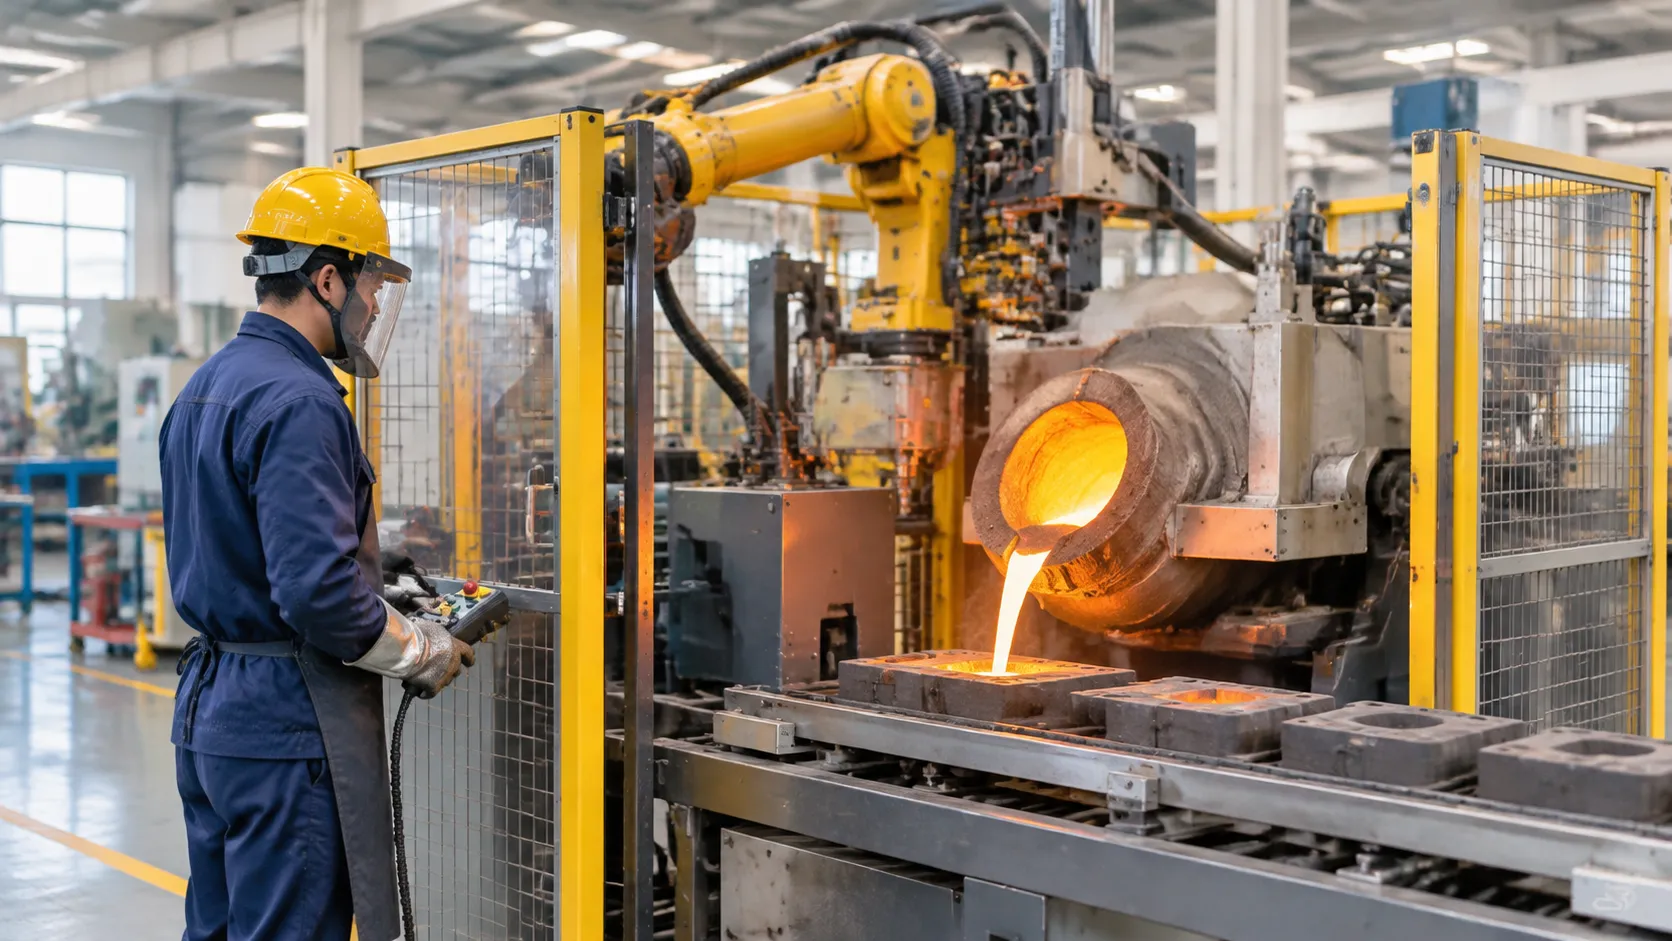
Для установки промышленной машина для литья ювелирных изделий требуется не просто свободное место на рабочем столе. Чтобы получать стабильно качественные отливки без пористости и обеспечивать бесперебойную работу оборудования в течение нескольких смен подряд, инфраструктура мастерской должна обеспечивать стабильное электропитание, эффективное охлаждение, подачу инертного защитного газа и надлежащую систему отвода отработанного газа из вакуумной камеры.
При оснащении мастерской для полноценного использования преимущества литья по выплавляемым моделям по сравнению с зелёным песком и методов плавки на открытом воздухе рекомендуется установить следующие вспомогательные системы до включения оборудования.
Требования к чиллеру с замкнутым контуром охлаждения воды
Индукционные нагревательные катушки, уплотнения камеры и вакуумные фланцы быстро нагреваются. Недостаточно мощная или неконтролируемая система охлаждения может привести к аварийному отключению оборудования или деформации высокотемпературных силиконовых прокладок.
- Давление охлаждающей жидкости: Поддерживайте стабильное рабочее давление в диапазоне от 0,2 до 0,4 МПа, чтобы обеспечить непрерывную циркуляцию жидкости через индукционную катушку.
- Расход жидкости: Убедитесь, что специализированный промышленный чиллер с замкнутым контуром обеспечивает постоянный расход не менее 8–15 литров в минуту в зависимости от номинальной мощности оборудования в кВт.
- Качество воды: Используйте деионизированную или дистиллированную воду с антикоррозионной присадкой, чтобы предотвратить образование минеральных отложений внутри трубок индукционного нагрева.
- Блокировки защитного отключения: Подключите сигнальную линию чиллера непосредственно к ПЛК нашего оборудования, чтобы питание автоматически отключалось при снижении расхода воды или повышении температуры выше 35 °C.
Подача инертного газа и регулирование давления
Подача чистого аргона или азота под давлением в камеру сразу после заливки обеспечивает заполнение расплавленным металлом тонких ответвлений формы, одновременно предотвращая окисление поверхности.
- Чистота газа: Используйте аргон или азот промышленной чистоты либо сверхвысокой чистоты (99,999%). Примеси влаги или кислорода в газовой магистрали мгновенно приводят к потускнению горячего золота и серебра соответствующей пробы.
- Подбор диаметра трубопровода: Установите армированные шланги высокого давления или жесткие медные трубопроводы, проложив их непосредственно от блока газовых баллонов к входному патрубку оборудования.
- Двухступенчатые регуляторы: Настройте входной линейный регулятор на поддержание стабильного статического давления в линии (обычно от 0,4 до 0,6 МПа), чтобы внутренние электромагнитные клапаны машины могли немедленно создавать импульсы избыточного давления большого объёма во время литья.
Специализированная система вакуумного отвода воздуха и фильтрации масляного тумана
Вакуумное литьё под давлением требует быстрого удаления воздуха как из плавильной камеры, так и из камеры литейной опоки. Для обработки такого объёма воздуха необходимо правильно спланировать систему отвода:
- Фильтры для удаления масляного тумана: Установите специальный фильтр масляного тумана непосредственно на выпускной патрубок пластинчато-роторного вакуумного насоса, чтобы улавливать распылённое насосное масло до его попадания в воздух производственного помещения.
- Прокладка вентиляционных каналов: Проложите жёсткие металлические или армированные гибкие воздуховоды от фильтра масляного тумана непосредственно к внешнему вытяжному вентиляционному отверстию предприятия.
- Герметичность вакуумных шлангов: Используйте армированные проволокой, устойчивые к схлопыванию вакуумные шланги между насосом и литейной установкой. Обычные неармированные шланги схлопываются при глубоком вакууме и ограничивают поток воздуха.
Электрические цепи, балансировка фаз и заземление
Источники питания индукционных установок используют чувствительные модули IGBT, которым требуется чистое, сбалансированное электропитание без скачков высокого напряжения:
- Конфигурация напряжения: Строго соблюдайте технические характеристики оборудования: стандартные компактные установки обычно потребляют электроэнергию при напряжении 220 В и однофазном подключении (от 5 до 7,5 кВт), тогда как промышленные литейные системы работают от трёхфазной сети 380–415 В (от 10 до 15+ кВт).
- Балансировка фаз: Убедитесь, что линейные напряжения между фазами в трёхфазных системах находятся в пределах допуска ±2 %, чтобы избежать тепловой нагрузки на внутренние выпрямители.
- Отдельное заземление: Проложите отдельный медный заземляющий провод непосредственно к корпусу машины. Независимое заземление предотвращает влияние высокочастотных электромагнитных помех на показания цифрового пирометра, сенсорные панели ПЛК и расположенные поблизости цифровые весы.
Протоколы безопасности и прямая заводская поддержка вашего оборудования для ювелирного литья
Работа с высокочастотными плавильными катушками одновременно с использованием инертного газа под высоким давлением требует бескомпромиссного соблюдения правил безопасности в мастерской. Мы оснащаем каждую машина для литья ювелирных изделий многоуровневыми аппаратными блокировками, автоматизированными системами диагностики и прямой заводской поддержкой, чтобы защитить ваших операторов и исключить простои производства.
Активная защита оборудования и автоматические аварийные сигналы
Наша автоматизированная система управления в режиме реального времени контролирует рабочие параметры с помощью встроенного ПЛК и немедленно прекращает нагрев или подачу давления при отклонении показателей от установленных пределов:
- Блокировки безопасности высокого напряжения: Дверцы камеры и индукционные корпуса оснащены механическими концевыми выключателями. При неожиданном открытии плавильной камеры блок питания мгновенно отключает индукционный нагрев.
- Двухзонная система температурной сигнализации: Оптические пирометры и термопары с замкнутым контуром управления отслеживают температурные пределы, предотвращая выкипание расплавленного металла, разрушение тигля или перегрев индукционной катушки.
- Контроль потока охлаждающей жидкости: Встроенные датчики потока контролируют циркуляцию охлаждающей жидкости через индукционные катушки. Нагрев автоматически прекращается, если давление охлаждающей жидкости падает ниже безопасного рабочего уровня.
- Механическая защита от избыточного давления: В дополнение к цифровым электромагнитным выпускным клапанам независимый пневматический предохранительный клапан предотвращает случайное повышение давления сверх допустимого уровня во время циклов заполнения инертным газом.
| Система безопасности и диагностики | Защитное действие | Эксплуатационное преимущество |
|---|---|---|
| Датчик потока охлаждающей жидкости | Немедленно отключает питание индукционной системы при недостаточном потоке жидкости | Предотвращает перегорание катушки и повреждение насоса чиллера |
| Блокировка дверцы высокого напряжения | Отключает высокочастотный генератор при открытии дверцы | Исключает воздействие электрических опасностей на оператора |
| Пневматический предохранительный клапан сброса давления | Сбрасывает газ из камеры, если давление превышает допустимые пределы | Защищает уплотнения камеры и обеспечивает её целостность |
| Система аварийного отключения при тепловом разгоне | Отключает питание при аномальных температурных режимах | Предотвращает разрушение тигля и потерю паров сплава |
Заводские расходные материалы, сертификация CE и техническое обслуживание
Работа установок непрерывного литья требует быстрого доступа к изнашиваемым деталям и сертифицированной инженерной поддержке. Для максимального повышения плотности отливок и обеспечения структурной целостности — аналогично оценке стандартных механических допусков и различий между ковкой и литьем в металлургическом производстве — наши системы комплектуются компонентами заводского изготовления, точно соответствующими требованиям плавки драгоценных металлов.
- Прямые заводские складские запасы: Мы поддерживаем готовый к отгрузке запас тиглей из высокочистого изостатического графита, керамических кожухов, кварцевых гильз, уплотнительных стержней и высокотемпературных прокладок камеры, подобранных в соответствии с конструкцией вашей установки.
- Соответствие требованиям сертификации CE: Каждая индукционная установка машина для литья ювелирных изделий соответствует международным стандартам безопасности CE для низковольтных электрических систем, электромагнитной совместимости (ЭМС) и безопасности сосудов, работающих под давлением.
- Удалённый ввод в эксплуатацию и настройка: Наши инженеры предоставляют удалённую поддержку при вводе оборудования в эксплуатацию, помогая вашему предприятию выполнить подключение газопровода, монтаж трубопроводов чиллера и настройку технологических рецептов ПЛК.
- Техническое обучение операторов: Мы предоставляем пошаговые инструкции по настройке параметров литья, таблицы соответствия температуры опок, а также обучение регулярному профилактическому техническому обслуживанию для вашей литейной команды.
Часто задаваемые вопросы о машинах для литья ювелирных изделий
Как вакуумная машина для литья под давлением предотвращает образование газовой пористости?
Наш вакуумно-прессовая машина для литья В системах используется двухэтапный металлургический подход, позволяющий предотвратить образование пористости ещё до её возникновения:
- Вакуумирование камеры: Высокопроизводительные вакуумные насосы удаляют захваченный воздух и продукты сгорания как из плавильной камеры, так и из пористой формовочной опоки.
- Избыточное давление инертного газа: В момент поступления расплавленного металла в опоку система подаёт аргон или азот под давлением непосредственно над поверхностью расплава.
- Полное уплотнение: Этот резкий перепад давления заставляет плотный жидкий металл проникать в самые глубокие полости, одновременно предотвращая поглощение кислорода из окружающей среды, что полностью устраняет усадочные пустоты и окисление.
В чём преимущество системы нижней заливки по сравнению с центробежным литьём?
A Машина для литья методом нижней заливки обеспечивает значительно более высокую стабильность технологического процесса и чистоту металла по сравнению с традиционными центробежными установками:
- Отделение шлака: Поскольку лёгкие оксиды и шлак всплывают на поверхность тигля, подача металла снизу с помощью автоматического запорного стержня гарантирует, что в литниковую систему поступает только чистый сплав.
- Контролируемое заполнение: Центробежная сила может вызывать сильную турбулентность, эрозию стенок формы и неравномерное распределение металла. Нижняя заливка обеспечивает ламинарный равномерный поток непосредственно вниз по центральной литниковой системе.
- Снижение затрат на обслуживание: Центробежные установки создают интенсивную механическую вибрацию и износ деталей, тогда как стационарная камера нижней заливки работает без вращательных нагрузок.
Может ли одна литейная машина для ювелирных изделий обрабатывать как золото, так и платину?
Стандартные литейные установки и высокотемпературные системы имеют принципиально разные требования к нагреву и тиглям:
- Каратное золото и серебро: Наш стандарт Машина для литья золота конфигурации обеспечивают нагрев до 1600 °C с использованием графитовых тиглей, которые активно создают восстановительную атмосферу для сплавов жёлтого, белого и розового золота.
- Платина и палладий: Платина плавится при температуре выше 1768 °C и активно вступает в реакцию с углеродом. Для плавления платины требуется наша высокочастотная машина для литья платины с конфигурациями, обеспечивающими нагрев до 2000–2600 °C с использованием специализированных керамических тиглей.
- Итог: Хотя высокотемпературные системы можно откалибровать для работы при более низких температурах, мы всегда рекомендуем использовать специальные тигли и индукционные катушки, чтобы предотвратить перекрёстное загрязнение металлов платиновой группы и стандартных сплавов золота или серебра.
Какое вспомогательное оборудование необходимо для работы вакуумной литейной машины?
Для организации эффективной и непрерывной литейной линии вашей мастерской необходимы четыре основные вспомогательные системы:
- Чиллер для охлаждающей воды: Специализированный промышленный чиллер с замкнутым контуром циркуляции для поддержания безопасной рабочей температуры индукционного источника питания и нагревательных катушек.
- Газовая и вакуумная инфраструктура: Баллоны с аргоном или азотом высокой чистоты, оснащённые двухступенчатыми редукторами и подключённые к мощному роторно-пластинчатому вакуумному насосу.
- Муфельные печи для выжигания: Высокоточные программируемые печи, предназначенные для удаления остатков воска и нагрева литейных опок до точно заданной температуры литья.
- Изготовление образцов: Стабильные восковые модели, подготовленные с использованием предварительно изготовленной оснастки, например автоматическую вакуумную машину для прецизионной литья по воску, что гарантирует точность размеров перед формовкой.
Как автоматизированные программы литья защищают драгоценные камни при литье с предварительно закреплёнными вставками?
Технологические процессы литья с закреплёнными драгоценными камнями требуют исключительной точности контроля температуры, чтобы предотвратить термический удар, растрескивание или изменение цвета камней:
- Двухканальная оптическая пирометрия: Наши интегрированные ПИД-регуляторы с замкнутым контуром управления контролируют температуру сплава с высокой точностью, гарантируя, что металл никогда не перегревается выше температуры ликвидуса.
- Многоступенчатое повышение давления: Программируемые системы ПЛК с сенсорным экраном позволяют литейщикам настраивать кривую подачи газа. Благодаря плавному повышению давления вместо резкого воздействия на поверхность формы оборудование предотвращает смещение хрупких крапановых закрепок и разрушение предварительно закреплённых бриллиантов.
- Сохранённые параметры опок: Вы можете сохранять точное время плавления и выдержки для конкретных работ по закрепке камней, обеспечивая воспроизводимость температурных параметров от первой опоки до последней.



 Russian
 English
 German