
24 августа 2026 года
Сервисы металлургического литья по инвестиционной технологии с узкими допусками, тонкой поверхностной отделкой, сплавами на выбор и поддержкой индивидуального DFM для деталей прецизионного масштаба
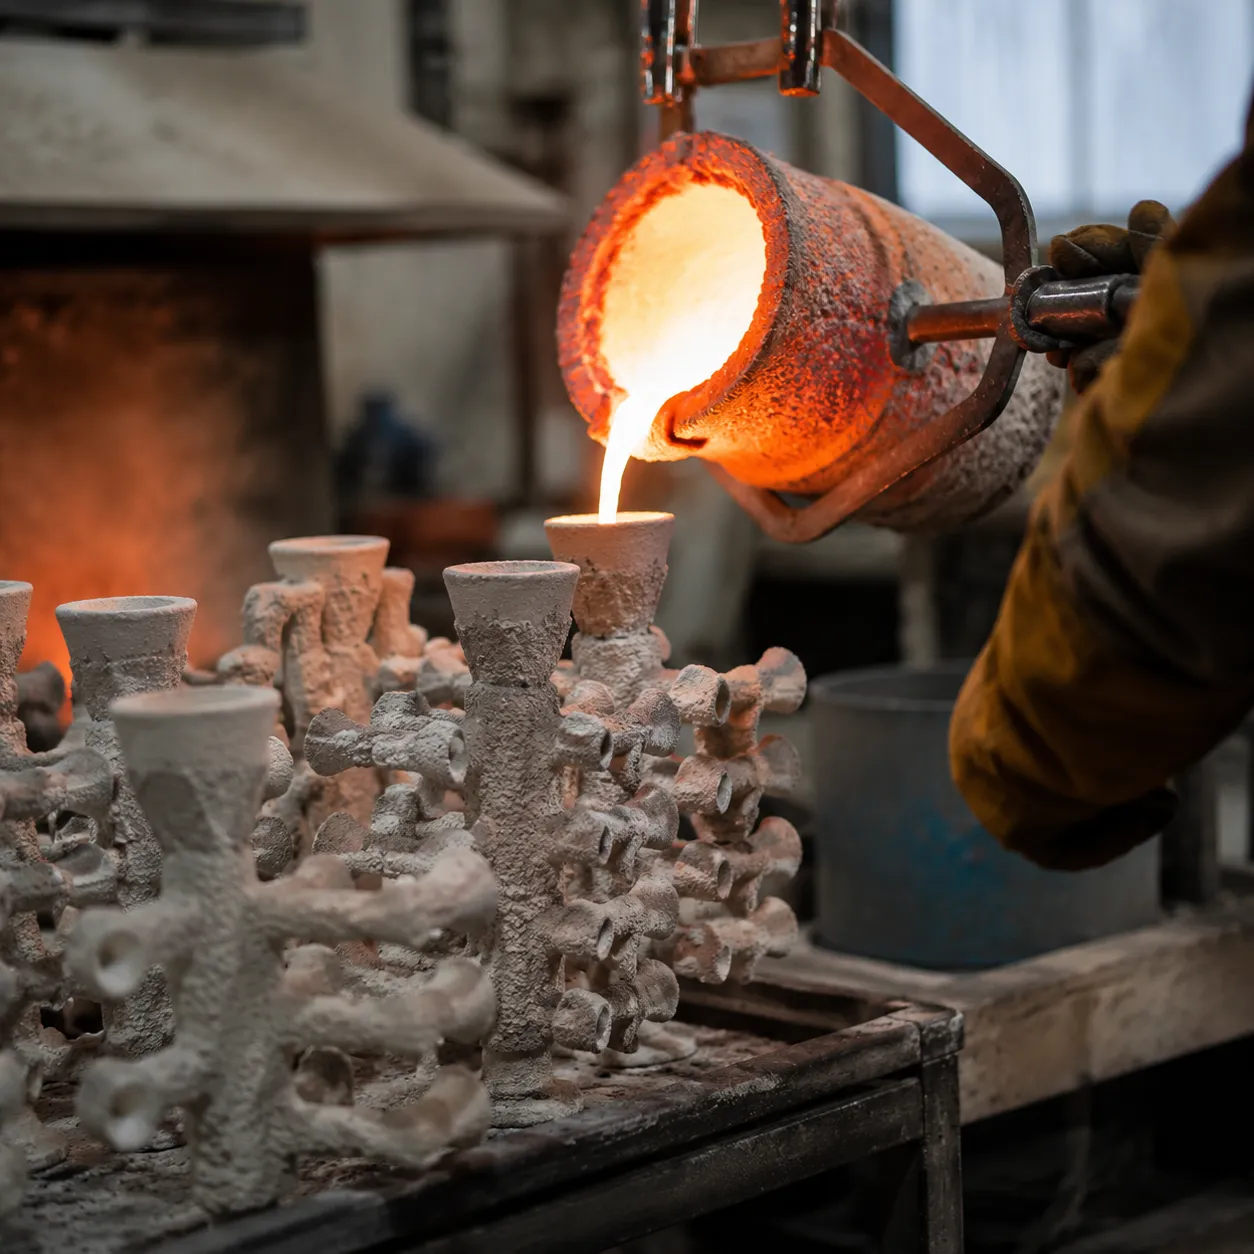
Что такое металлическое инвестиционное литье?
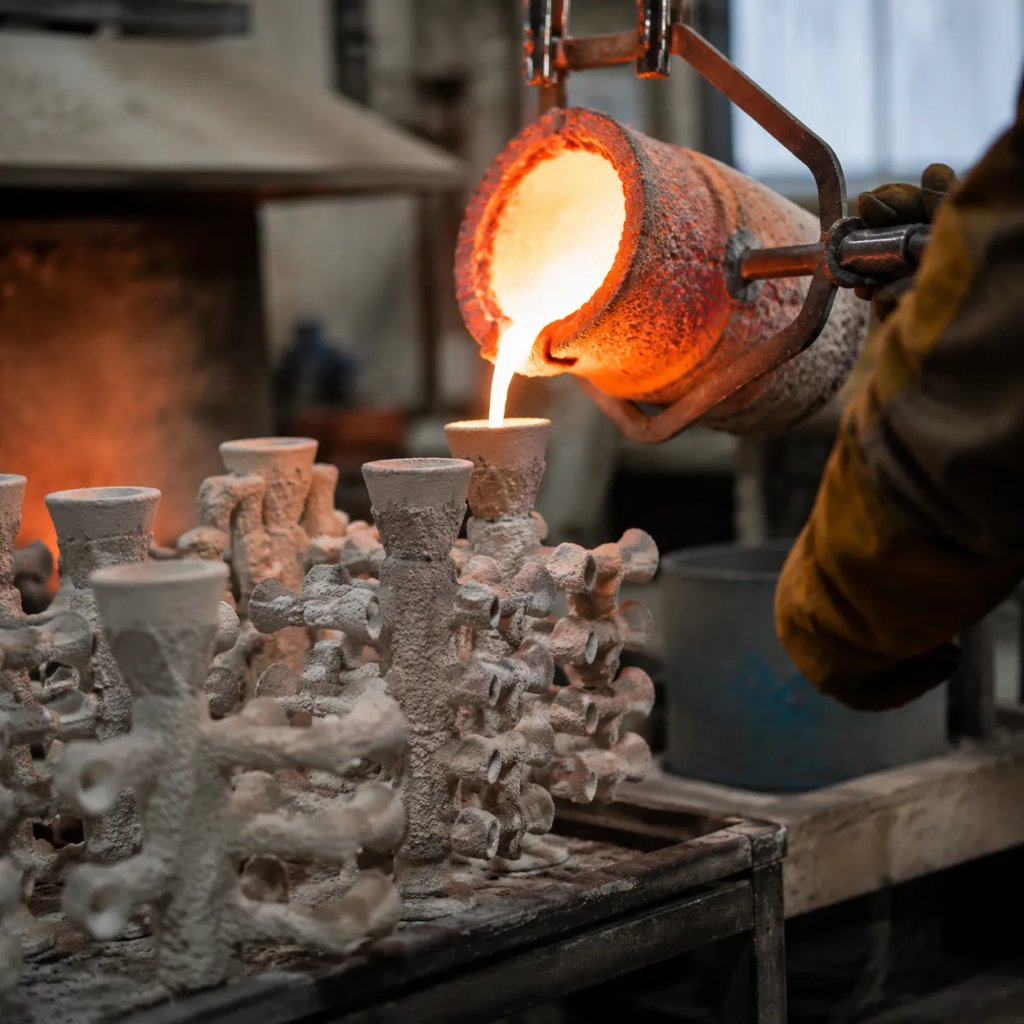
Металлическое инвестиционное литье, традиционно известное как процесс литья по выплавляемой восковой модели, является технологией прецизионного машиностроения, используемой для изготовления сложных деталей с высокой размерной точностью в виде готового изделия. Мы создаем пользовательские металлические детали, формируя расходную керамическую форму вокруг точной восковой модели, расплавляя воск и заливая жидкий металл в застывшее керамическое полость.
Основные компоненты процесса
Три основные элемента определяют производительность прецизионного инвестиционного литья:
- Восковой эталон (Wax Pattern): Точная копия целевой детали, созданная за счет введения воска в индивидуальную металлическую форму. Несколько восковых моделей собираются на центральную восковую ветвь, образуя литейное дерево.
- Керамическая оболочковая форма (Ceramic Shell Mold): Огнестойкая оболочка, создаваемая повторным погружением восковой сборки в жидкую керамическую суспензию и покрытием ее мелким слоем силикатного штукатурки.
- Ртактованный металл (Molten Metal): Жидкий сплав заливается непосредственно в заранее нагретую полую керамическую оболочку после того, как исходная восковая модель расплавлена (dewaxed) и очищена от остатков.
Литье под давлением против литья под давлением литьём по песку
| Особенность | Высокоточное литье по выплавляемым моделям | Литье под давлением |
|---|---|---|
| Гибкость материалов | Железные и неметаллы (нержавеющая сталь, титан, никелевые сверхсплавы) | Только цветные металлы (алюминий, цинк, магний) |
| Геометрия деталей | Сложные формы, внутренние каналы, зенкуры и тонкие стенки | Умеренная сложность; ограничена требованиями вытяжки пресс-формы |
| Начальные затраты на штамповку | Низкие первоначальные затраты на формообразование и модификацию форм | Высокие затраты на инструмент и закалённые стальные формы |
| Объем производства | Экономично для малого, среднего или большого объёмов серий | Наиболее подходит для масс-производства в большом объёме |
| Окончательная обработка поверхности | Гладкая, превосходная после литья поверхность без необходимости большого объема вторичной обработки | Хорошая отделка поверхности, но склонна к внутренним пористости при тяжёлых секциях |
Металлы и сплавы для литья под инвестиции
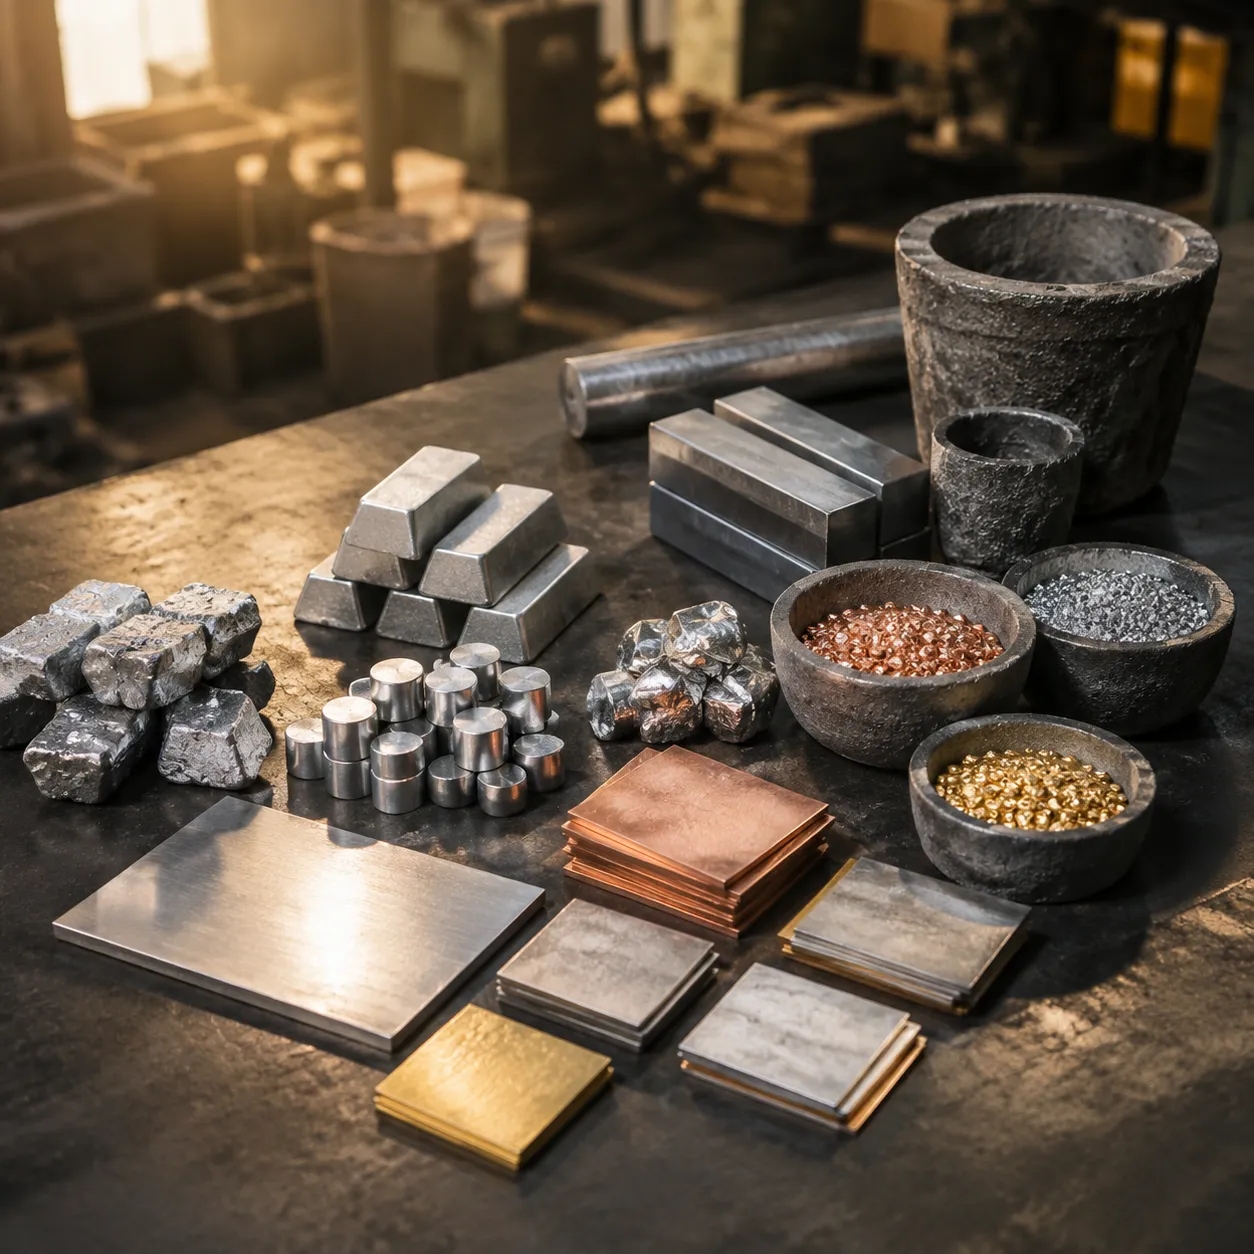
Мы льем широкий диапазон сплавов для литья под инвестиции для точного соответствия вашим структурным, тепловым и механическим требованиям. Выбор правильного сплава оптимизирует прочность компонента, вес и износостойкость, удерживая общие затраты на производство на минимальном уровне.
| Категория сплава | Общие сорта и материалы | Основные особенности и лучшие применения |
|---|---|---|
| Нержавеющая сталь и углеродистая сталь | 304, 316, 17-4PH, 1020–1045 углеродистая сталь, низколегированные стали | Высокая прочность на растяжение, износостойкость и защита от коррозии. Идеально для корпусов клапанов, деталей насосов и структурного оборудования. |
| Алюминий, латунь и бронза | A356, C83600, алюминиевая бронза (C95400), силиконовая бронза | Легкость, высокая электрическая/термическая проводимость и коррозионная стойкость. Отлично подходят для авиационно-космических фурнитур и морского оборудования. |
| Титан и суперсплавы | Ti-6Al-4V, Inconel 625/718, Hastelloy, кобальт-хром | Экстремальное отношение прочности к весу и термостойкость. Разработано для компонентов турбин, медицинских имплантатов и агрессивной химической переработки. |
Стальные сплавы
Углеродистые и низколегированные стали обеспечивают высокую долговечность и твердость для тяжелого промышленного оборудования. Для коррозионно- или санитарно-безопасной среды мы производим индивидуальные детали с использованием специализированных легированные стали и марки из нержавеющей стали. Точная литья из нержавеющей стали снижает потребность во вторичной механообработке поверхности при сохранении точной толщины стенок.
Девиферные и высокоэффективные металлы
Алюминий, латунь и бронза предлагают гибкие варианты, когда критичны вес, machinability или электрическая проводимость. Обратитесь к нашему гиду по литью алюминиевых сплавов для инвестиционного литья чтобы выбрать правильную закалку и химический состав для вашего дизайна. Для высоконагруженных применений с экстремальными температурами мы заливаем титановый и никелево- или кобальтово-основной сверхсплавы, чтобы обеспечить надежную работу под суровыми нагрузками.
Этапы процесса литья под давлением по шагам
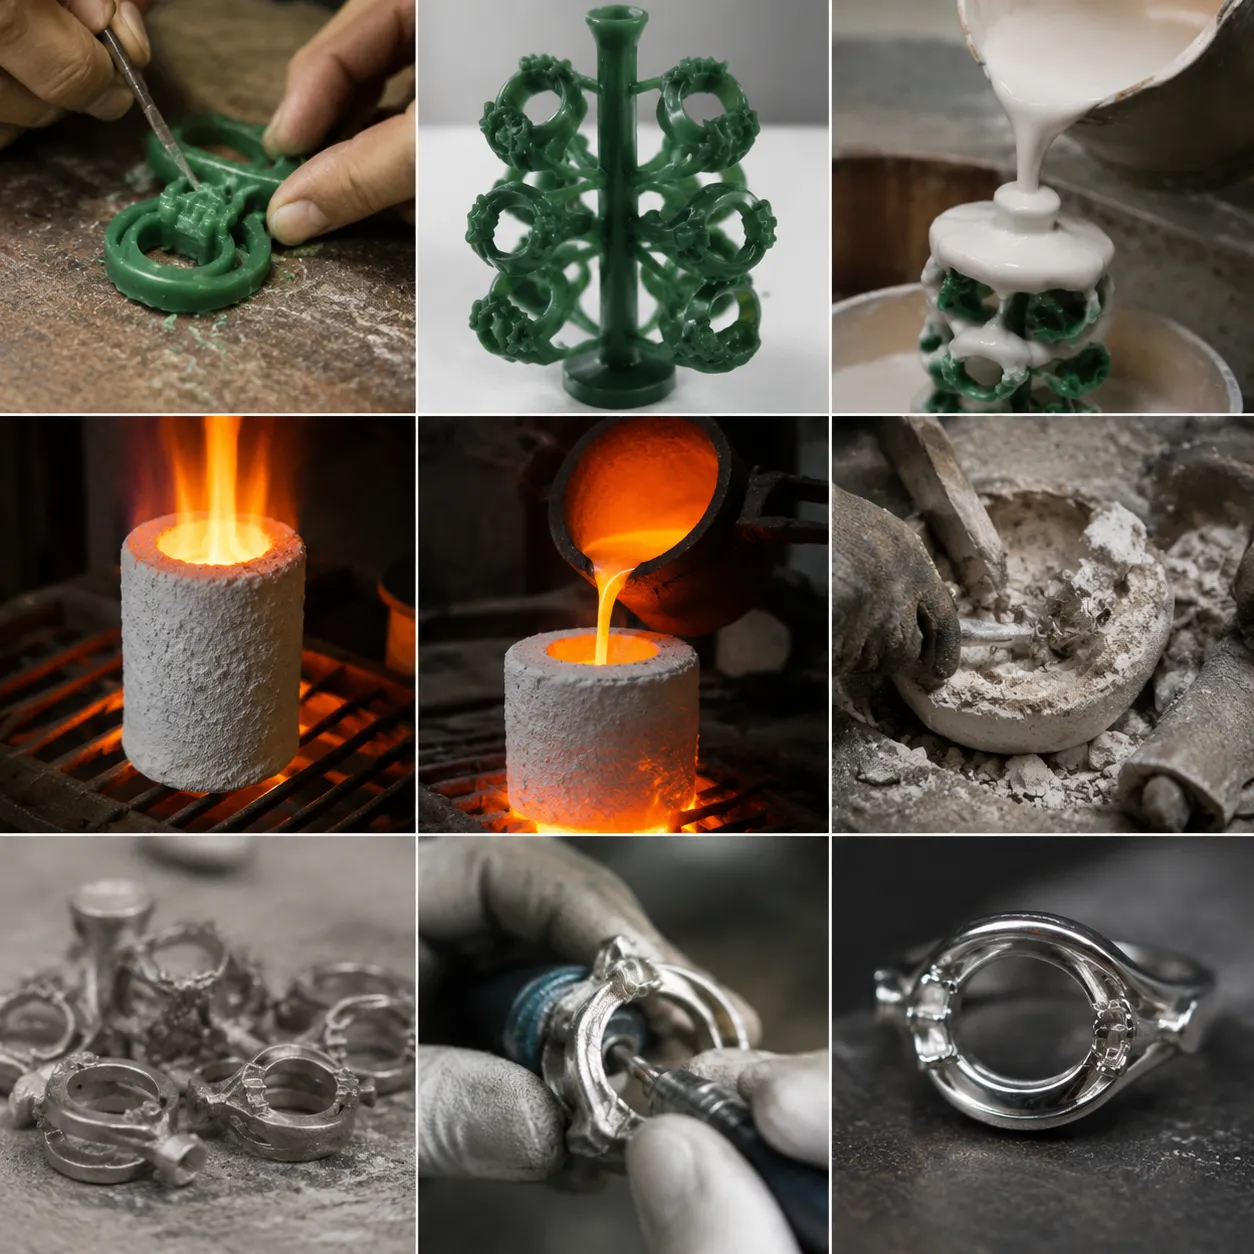
Мы следуем точному многоступенчатому рабочему процессу, чтобы преобразовать сырьевые сплавы в детали с высокой целостностью и исключительной точностью.
1. Создание и сборка воскового образца
- Вставка образца: Мы впрыскиваем высокочистый воск в форму штампа, чтобы получить точную копию задумки.
- Сборка дерева: Мы свариваем отдельные восковые образцы на центральной восковой ветке, создавая дерево, которое позволяет лить сразу несколько деталей.
2. Оболочка из керамического оболочного слоя и штуцки
- Погружение в суспензию: Мы погружаем восковое дерево в высококлассную жидкую керамическую суспензию.
- Штукатурка: Мы незамедлительно покрываем влажное дерево тонким огнеупорным материалом. Повторение этого цикла образует плотную керамической оболочковой формы разработано для выдерживания высоких давлений заливки.
3. Депарафинация и обжиг при высокой температуре
- Деплавка: Мы устанавливаем покрытое изделие в автоклав с высоким давлением пара, чтобы расплавить воск. Этот важный этап определяет классическую процесс литья по выплавляемому воску.
- Форма обжиговая: Мы нагреваем полую керамическую оболочку в печи высокой температуры, чтобы сжечь остатки воска и спечь прочность керамической стенки.
4. Заливка расплавленным металлом и выбивка
- Заливка: Пока керамическая форма еще подогревается, мы заливаем расплавленный металл в полость, чтобы обеспечить полное течение жидкости в тонкие детали.
- Шелловый выброс: После того как металл остывает и застывает, мы разбиваем внешнюю керамическую оболочку с помощью высокочастотной вибрации и водной струи, чтобы освободить твердый деталь инвестиционного литья из металла.
5. Шлифовка поверхности, термообработка и контроль
- Удаление дверцы: Мы отделяем отдельные компоненты от центрального дерева подводок и шлифуем оставшиеся отрезки стенок.
- Послесборочная обработка: Мы применяем пескоструйную обработку для достижения оптимального поверхностной отделки литья и проводим термообработку, чтобы привести механические свойства металла в соответствие с точными требованиями проекта.
- Контроль качества: Мы выполняем полные размерные контроля, испытания на герметичность под давлением и неразрушающий контроль, чтобы гарантировать точный допуск металлических деталей.
Чтобы понять, как этот подробный многоэтапный подход сравнивается с альтернативными методами литья, ознакомьтесь с нашими сравнения процесса литья под инвестиции и песчаного литья для более глубокого взгляда на точность и возможности отделки.
Ключевые преимущества точной литьевой литья по формам
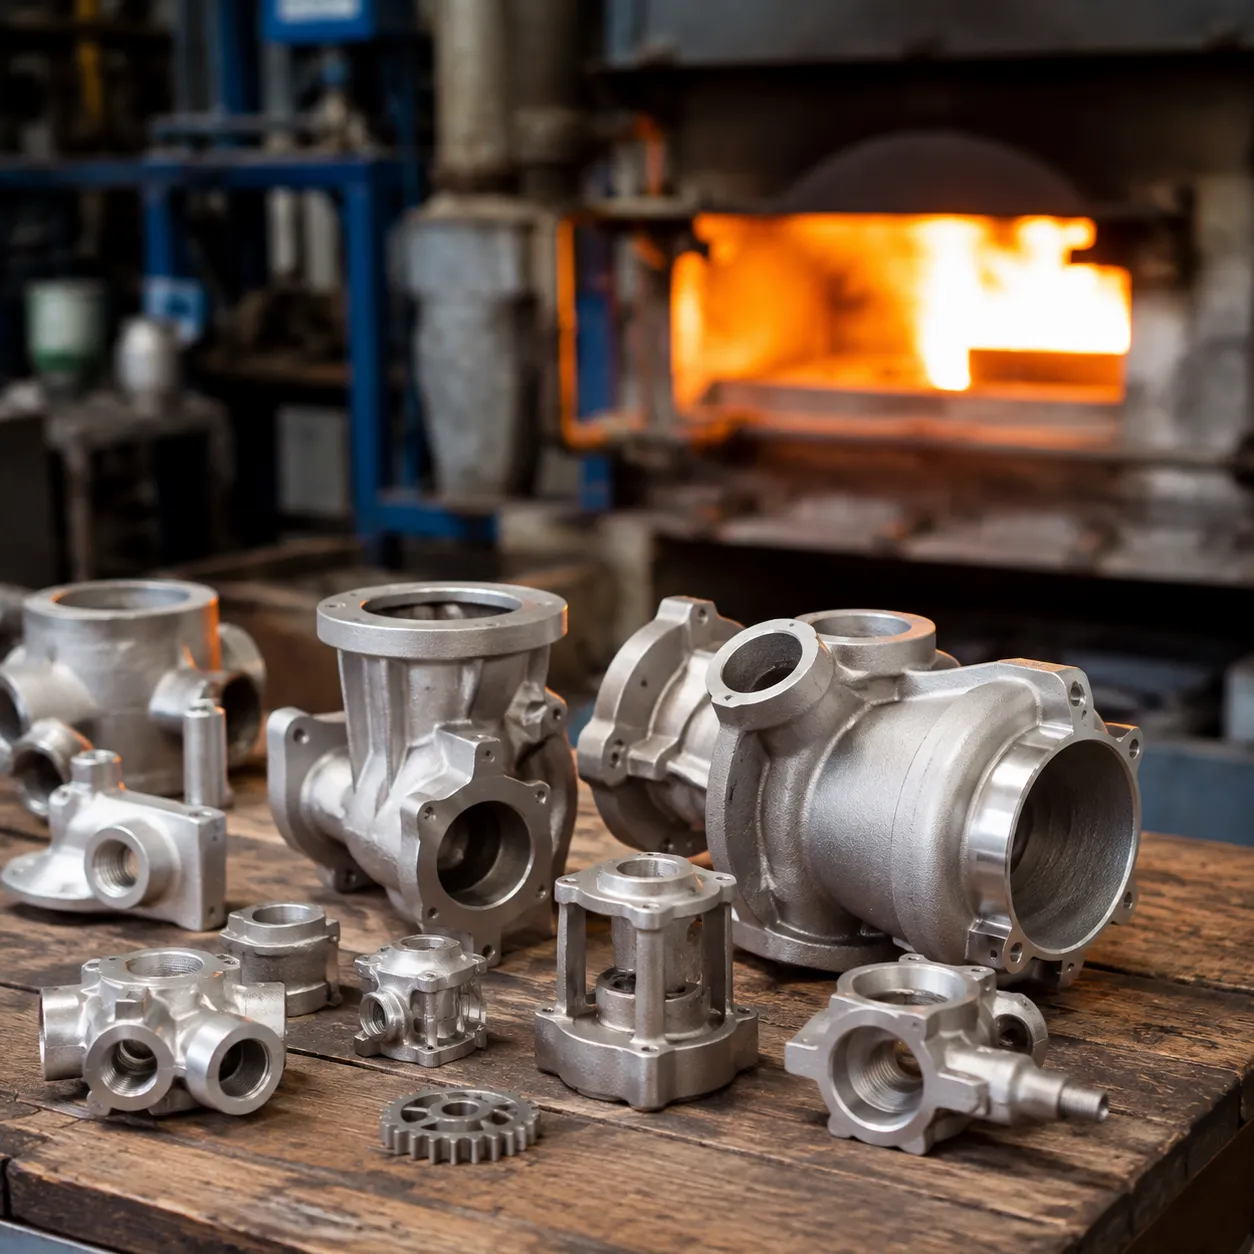
Когда мы производим компоненты для высокоспециализированных применений, металлическое литье под инвестиции обеспечивает выдающийся баланс между гибкостью дизайна и экономией затрат. Формируя детали непосредственно из восковых моделей, мы устраняем дорогостоящие этапы механообработки, при этом соответствуя строгим инженерным стандартам.
- Строгие допуски и высокая точность: Мы постоянно держим строгие размерные допуски (обычно ±0,005 дюйма на дюйм). Эта точность позволяет нам производить точный допуск металлических деталей которые требуют минимальной доводки.
- Сложные геометрии и тонкие стенки: Наш процесс легко формирует сложные внутренние каналы, протоки и тонкостенные секции толщиной до 1,5 мм (0,060 дюйма) без необходимости многочастевых сборок.
- Улучшенная поверхность поверхности: Мы достигаем исключительного поверхностной отделки литья (125 RMS по умолчанию). По сравнению с традиционными песчаным формами использование прецизионных альтернатив даёт более гладкие, чистые поверхности прямо из керамической оболочки.
- Экономия материалов и сокращение брака: Производство близкое к номинальной форме уменьшает отходы исходного сплава и снижает общие единичные затраты. Благодаря нашим специализированным точное литьевое литье по формам и прототипы рабочим процессам мы максимизируем выход материалов, поэтому вы платите только за металл, использованный в конечном компоненте.
Применения литья под инвестирование из металла
Мы доставляем точный допуск металлических деталей в отраслях с высоким уровнем требований, где безопасность, производительность и долговечность не могут быть компрометированы. Используя прецизионное литьё по выплавляемым моделям, мы производим легкие, сложные компоненты, которые сокращают время сборки и устраняют дорогостоящее вторичное механическое обработку.
Компоненты для аэрокосмической отрасли и авиации
- Детали двигателей и турбин: Высокотемпературные лопасти турбин, лопатки и детали камеры сгорания.
- Структурные системы: Легкие крепления, шарниры фюзеляжей и форсунки для топлива, разработанные для выдерживания сильных вибраций и напряжений.
Автомобильные двигатели иStructural Parts
- Двигатель и привод: Головки турбокомпрессора, коромысла и шестерни трансмиссии, сконструированные из прочных материалов, таких как 4140 сталь.
- Индивидуальные сборки: Тонкостенные структурные кронштейны, снижающие массу автомобиля при сохранении рейтингов ударной прочности.
Медицинское оборудование и хирургические инструменты
- Хирургические инструменты: Индивидуальные скальпели, пинцеты и рукоятки зажимов, требующие стерильной, сверхгладкой поверхности.
- Orthopedic Implants: Биосовместимые компоненты искусственных суставов, литые из хирургических сплавов.
Нефть, газ и запорная арматура
- Контроль потока: Высоконапорные корпуса клапанов, рабочие лопатки насосов и блоки управления жидкостью, созданные для сопротивления жестким, коррозионно агрессивным условиям.
- Буровое оборудование: Тяжелые тела инструментов и сцепления для буровых скважин, сконструированные для эксплуатации под экстремальным давлением.
Мы поддерживаем проекты от начального этапа до серийного производства, обеспечивая выполнение каждого из точных операционных требований. точными прототипами отливок Для дизайна компонентов деталь инвестиционного литья из металла , следуя четким геометрическим ориентирам, обеспечивается безупречное производство, устранение дефектов и снижение затрат на производство.
Правила проектирования для индивидуальных металлических литьев
Когда мы проектируем компоненты для металлическое литье под инвестиции, соблюдение ясных геометрических руководств обеспечивает безупречное производство, предотвращает дефекты и снижает затраты на производство.
Толщина стенки и однородность
- Поддерживайте однородность стенок: Держите толщину стенок как можно более постоянной по всей детали, чтобы предотвратить деформацию, пустоты усадки и слабые места конструкции во время охлаждения.
- Рекомендуемая толщина: Мы рекомендуем минимальную толщину стенки 1,5 мм (0,060 дюйма) для большинства сплавов, хотя металлы с высокой текучестью могут достигать более тонких участков в меньших областях.
- Гладкие переходы: Плавно сочетайте толстые и тонкие участки стенки, используя коэффициент коничности 3:1, чтобы способствовать устойчивому потоку расплавленного металла.
Уклоны, скругления и радиусы
- Необходимый минимальный уклон: В отличие от обычной литья песком для изготовление нестандартных металлических деталей, точное инвестиционное литье требует мало или вовсе без уклона (обычно достаточно 0°–1°).
- Щедрые филлеты: Избегайте резких углов 90 градусов. Используйте минимальный радиус скругления 1,5 мм (0,060 дюйма), чтобы устранить концентрацию напряжений и продлить срок службы формы.
Допуски и допуски на усадку
- Высокие пределы точности: Наш стандартный процесс обеспечивает точный допуск металлических деталей в пределах ±0,005 дюйма на дюйм (±0,127 мм на 25,4 мм), минимизируя необходимость вторичной обработки.
- Факторы усадки: Металлические сплавы усаживаются между 1,5% и 3% по мере затвердевания. Мы закладываем точные допуски на усадку непосредственно в инструментальную оснастку, чтобы ваша готовая деталь соответствовала точным спецификациям дизайна.
Факторы стоимости при инвестиционном литье металла
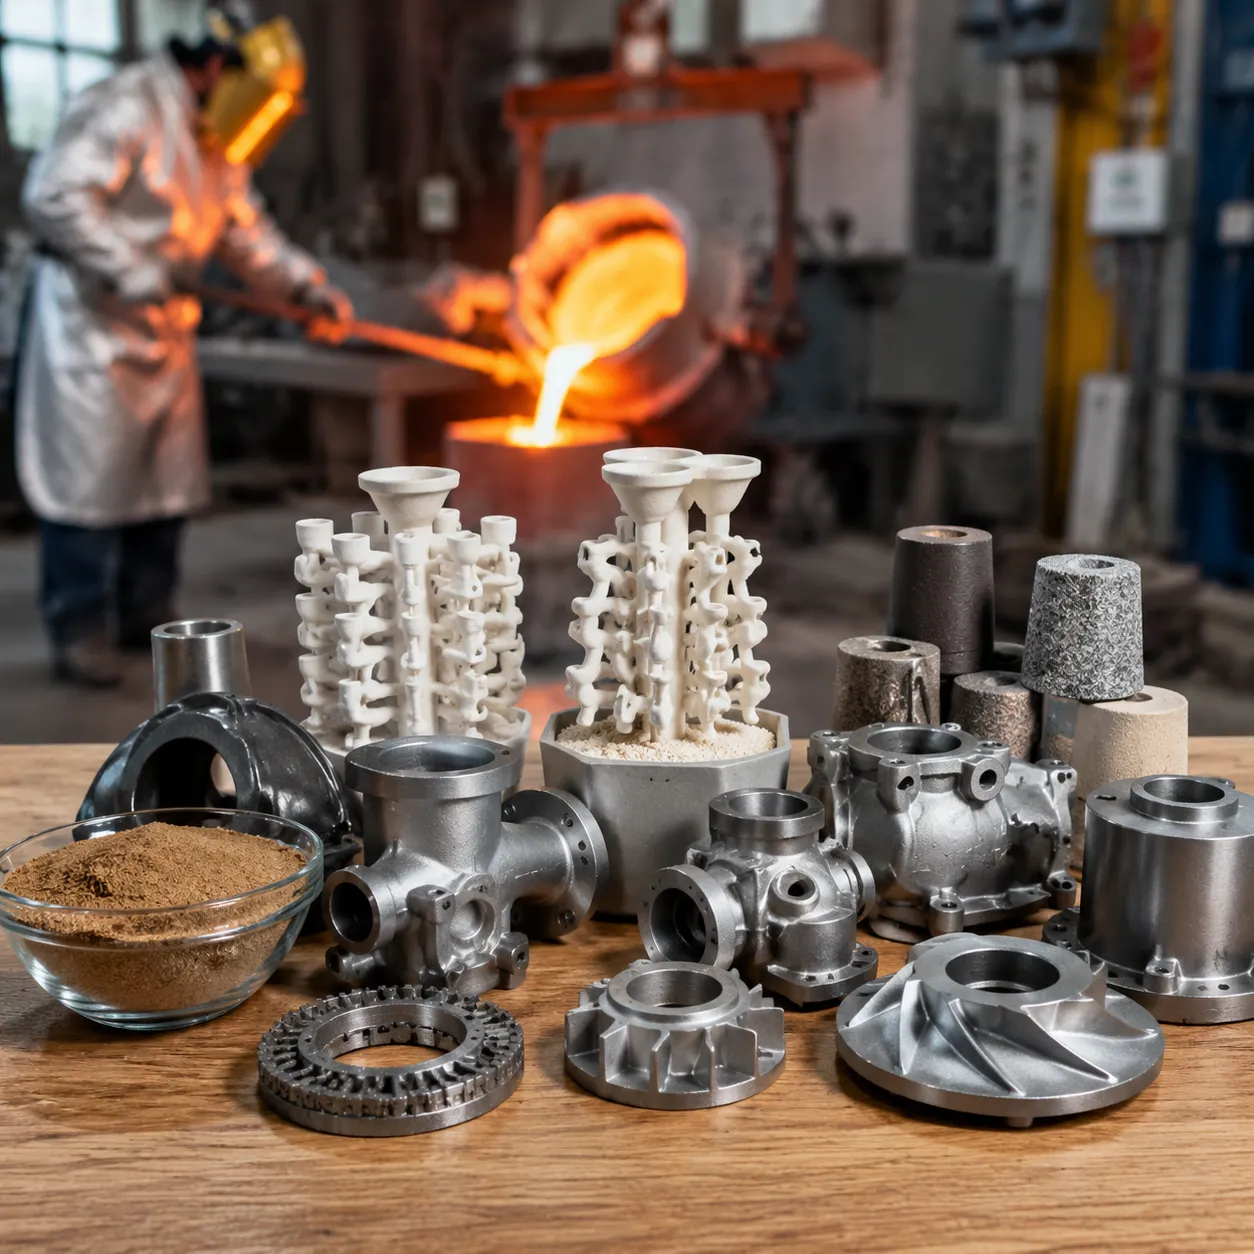
При расчете смет по проекту три основных фактора определяют общую финансовую инвестицию: начальная оснастка, выбор сплава и объем производства. Управление этими ключевыми переменными позволяет поставлять детали высокой точности при оптимизации себестоимости единицы изделия.
Начальные затраты на оснастку и штамповку
Создание матрицы штампов для изготовления точных восковых форм представляет собой крупнейшее первоначальное вложение в металлическое литье под инвестиции.
- Die Materialien: Мы проектируем алюминиевые штампы для прототипов и малого–среднего тиража, чтобы снизить первоначальные расходы. Для длительного производства штампы из закалённой инструментальной стали требуют больших инвестиций на старте, но выдерживают сотни тысяч циклов, не теряя точности.
- Сложность обработки: Очень сложные детали с обширными внутренними перегородками требуют многофрагментных штампов или складных сердечников, что увеличивает первоначальные затраты на изготовление оснастки.
- Сравнение процессов: Пока начальный стоимость инструментов для литья под давлением (инвестиционное литье) выше, чем литьё в песчаные формующие станины, это значительно снижает или устраняет дорогостоящую вторичную обработку на ЧПУ. Для подробного анализа затрат между процессами ознакомьтесь с нашим сравнение затрат литья под давлением по металлу и инвестиционного литья.
Выбор материала и ценообразование сплавов
Выбранный вами необработанный металл влияет как на стоимость сырья, так и на сложность плавления.
- Стандартные сплавы: Углеродистая сталь, стандартный алюминий и латунь остаются экономически эффективными выбором из-за более низких цен на сырьё и простых требований к переплавке.
- Сплавы с высокими эксплуатационными характеристиками: Нержавеющая сталь, титан и никель- basis сверхсплавы обходятся дороже из-за цен на сырье на рынке, требований вакуумной переплавки и строгого контроля качества. Чтобы оценить, как выбор сырья влияет на общий бюджет, обратитесь к нашему руководству по свойствам литьевых сплавов и выбору материалов.
Массовое производство против затрат на малые партии
Объем заказа напрямую влияет на то, как первоначальные затраты на настройку амортизируются на вашем заказе, что влияет на конечную цену за единицу.
| Производственная масштабируемость | Динамика затрат | Основные области применения |
|---|---|---|
| Малые партии / прототипы | Более высокая стоимость за деталь из-за того, что затраты на настройку и оснастку приходится распределять на меньший выпуск. | Специальное оборудование, медицинские изделия и функциональные прототипы. |
| Производство высокого объема | Наименьшая стоимость за единицу по мере амортизации фиксированных затрат на оснастку на тысячи деталей вместе с автоматическим покрытием оболочки. | Автомобильная, аэрокосмическая и высокая потребность в клапанных компонентах. |
Часто задаваемые вопросы по литью под инвестиции металлов
Какие металлы подходят для литья под инвестиции?
Мы работаем с широким спектром ферросплавных и цветных металлов, включая нержавеющую сталь, углеродистую сталь, инструментальную сталь, алюминий, латунь, бронзу, титан и сверхсложные жаропрочные сплавы. Ознакомьтесь с нашим точные литьевые услуги на основе инвестиций для нестандартных деталей чтобы увидеть полный ассортимент материалов, которые мы обрабатываем ежедневно.
Литье под инвестиции дешевле песчаного литья?
Начальная оснастка для песочного литья дешевле, но литье металла под инвестиции обеспечивает значительно более жесткие допуски и более гладкие поверхности. Поскольку оно практически исключает дорогостоящую доводку и отходы материалов, литье под инвестиции часто обеспечивает более низкую общую стоимость детали за единицу для сложных конструкций и больших серий.
Какие допуски может достигать литье под инвестиции металлов?
Стандартное литье под инвестиции металлов обычно обеспечивает линейные допуски в размере ±0.13 мм на каждые 25 мм (±0.005 дюйма на дюйм). Благодаря строгим управление процессом вInvestment литье, мы выдерживаем еще более жесткие допуски по критическим элементам детали для обеспечения результатов нет-шейп или близко к нет-шейп.
Каково типичное время lead для индивидуальной оснастки?
Проектирование и изготовление индивидуальной восковой оснастки обычно занимает 3–6 недель, в зависимости от сложности геометрии и требований слепков. После утверждения оснастки образцы деталей быстро производятся для первоначальной проверки посадки и функциональности.



 Russian
 English
 German