
2026年9月5日
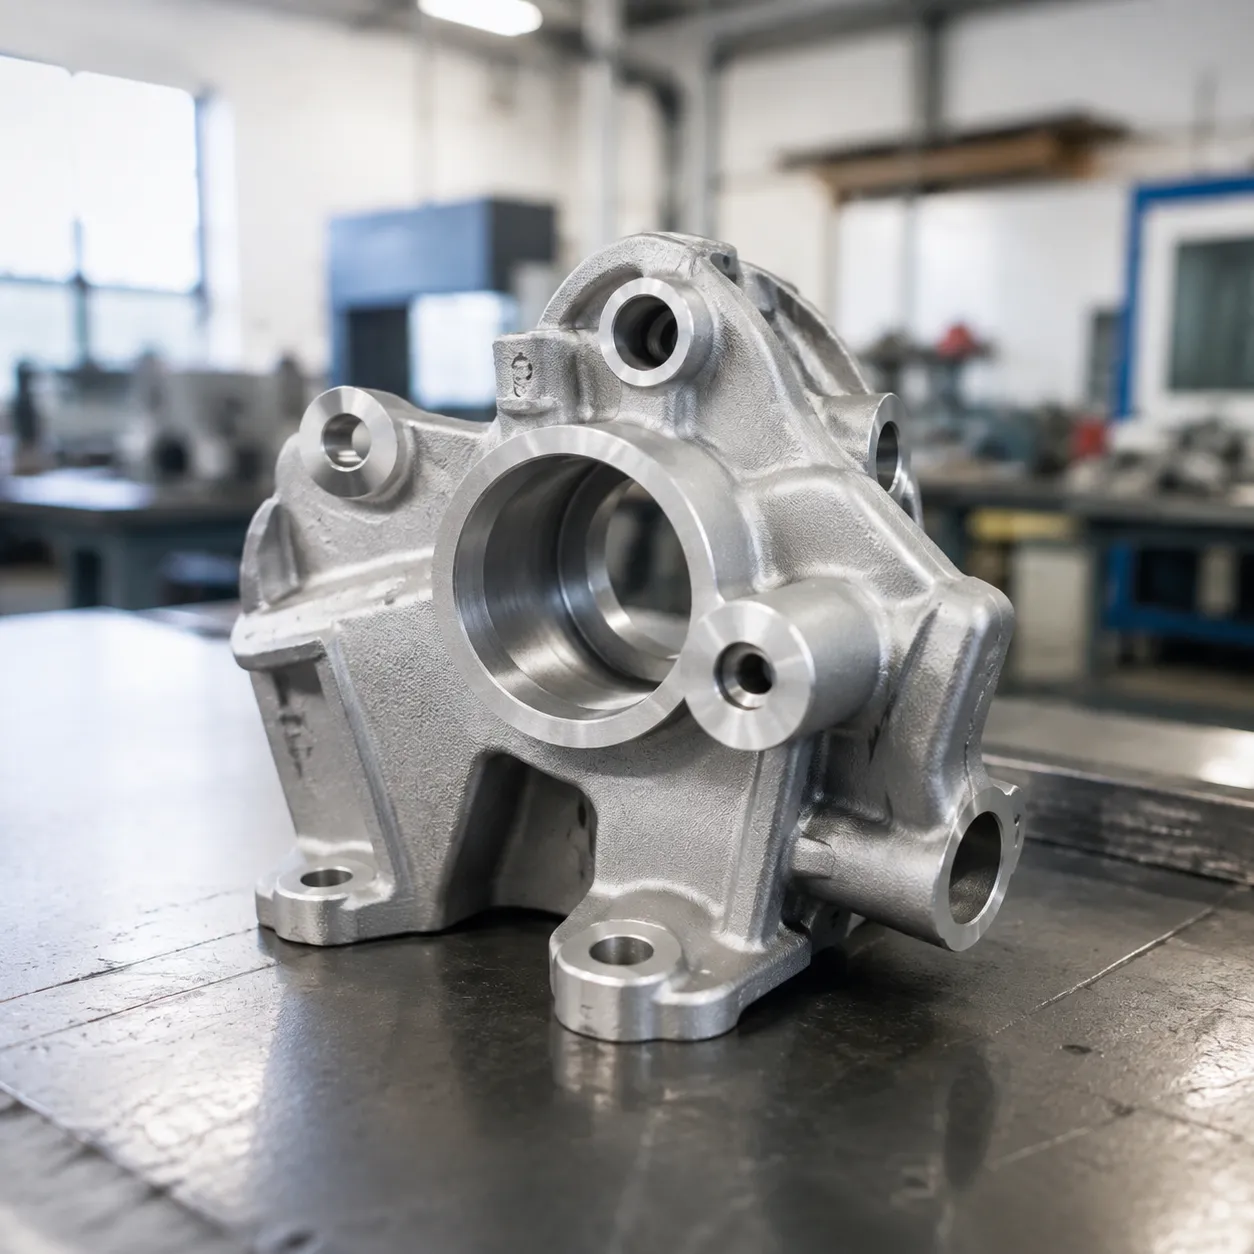
17-4 инвестиционная плавка прецизионные детали из нержавеющей стали с высокой прочностью, коррозионной стойкостью и точностью размеров
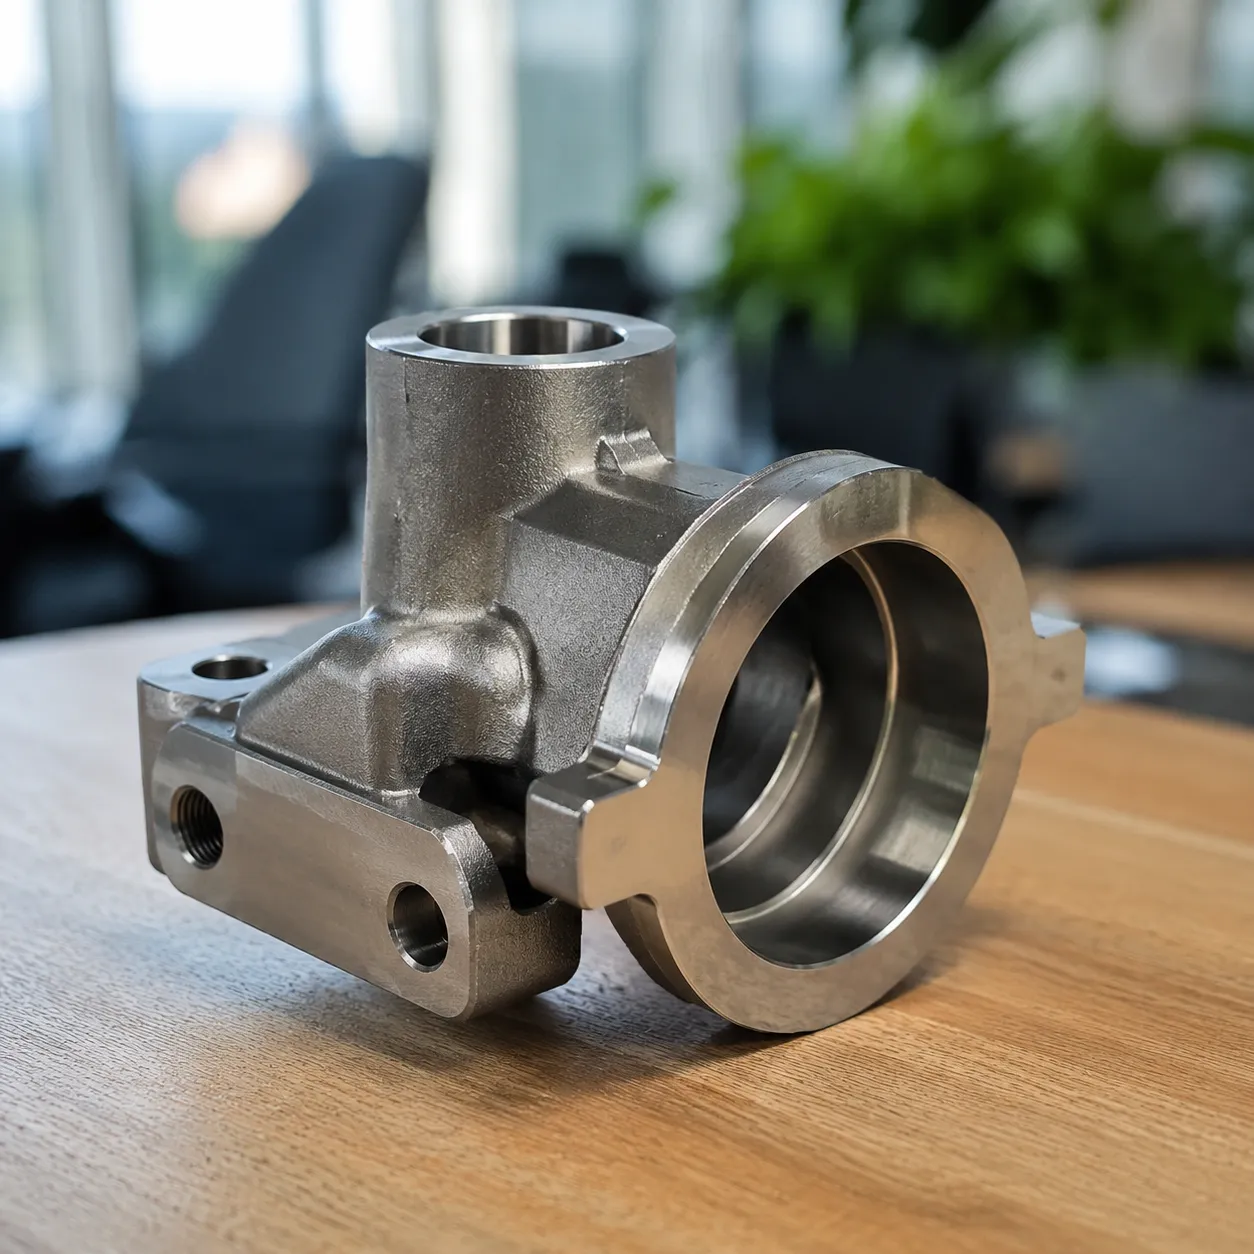
Ваши критически важные конструкции компонентов борются за баланс между экстремальной прочностью на Yield и долговременной химической стойкостью под массивными механическими нагрузками? Выбор оптимального сплава для инвестиционное литье 17-4 требует точного контроля за элементным составом и термообработкой. Мы производим отливке из нержавеющей стали 17-4 PH компоненты (UNS S17400 / AISI 630), специально разработанные для исключения структурных отказов в требовательных условиях эксплуатации.
Спецификации сплава 17-4 PH & Механические характеристики
Разбор химического состава
Легированная нержавеющая сталь, упрочняемая карбидной литейные изделия, соответствующие ASTM A747 CB7Cu-1 зависят от строгих металлургических соотношений для достижения надежной механической целостности:
- Хром (15,0–17,5%): Образует плотную пассивирующую оксидную пленку для превосходной коррозионной стойкости.
- Никель (3,0–5,0%): Стабилизирует металлическую матрицу и увеличивает ударную вязкость при разрушении.
- Медь (3.0–5.01ТП3Т): Во время старения формирует интерметаллидные осадки, что значительно повышает предельную прочность на растяжение.
- Тантал (0.15–0.451ТП3Т): Связывает углерод, предотвращая образование карбидов хрома вдоль границ зерен и межзазоров.
Матрица механических свойств
Термическая обработка превращает расплавленное в 17-4 PH материал в различные структурные состояния, адаптированные к конкретным профилям нагружения.
| Состояние | Упругость/предел текучести (МПа) | Предел прочности на растяжение (МПа) | Удлинение (%) | Твердость (по Роквеллу C) |
|---|---|---|---|---|
| Состояние A | 750–850 | 890–1000 | 8–12 | 28–32 HRC |
| Состояние H900 | 1170 | 1310 | 10 | 40–45 HRC |
| Состояние H1025 | 1000 | 1070 | 12 | 35–38 HRC |
| Состояние H1150 | 730 | 930 | 16 | 28–33 HRC |
Коррозионная стойкость и металлургическая стабильность
Наш Литье под инвестиционные формы UNS S17400 сплавы обеспечивают коррозионную стойкость, сопоставимую с нержавеющей сталью 304 и 316 при атмосферном воздействии, в пресной воде и в слабокислотной среде.
- Напряженно-коррозионное растрескивание: Превосходит стандартные аустенитные марки серии 300 при высоких циклических механических нагрузках в коррозионной химической среде.
- Размерная стабильность: Днище старения при低 температуре предотвращает искажение закалки, сохраняя критические размеры отливки и предотвращая микротрещины на плотных геометриях.
Процесс точного литья под инвестиционные формы Vastpcc
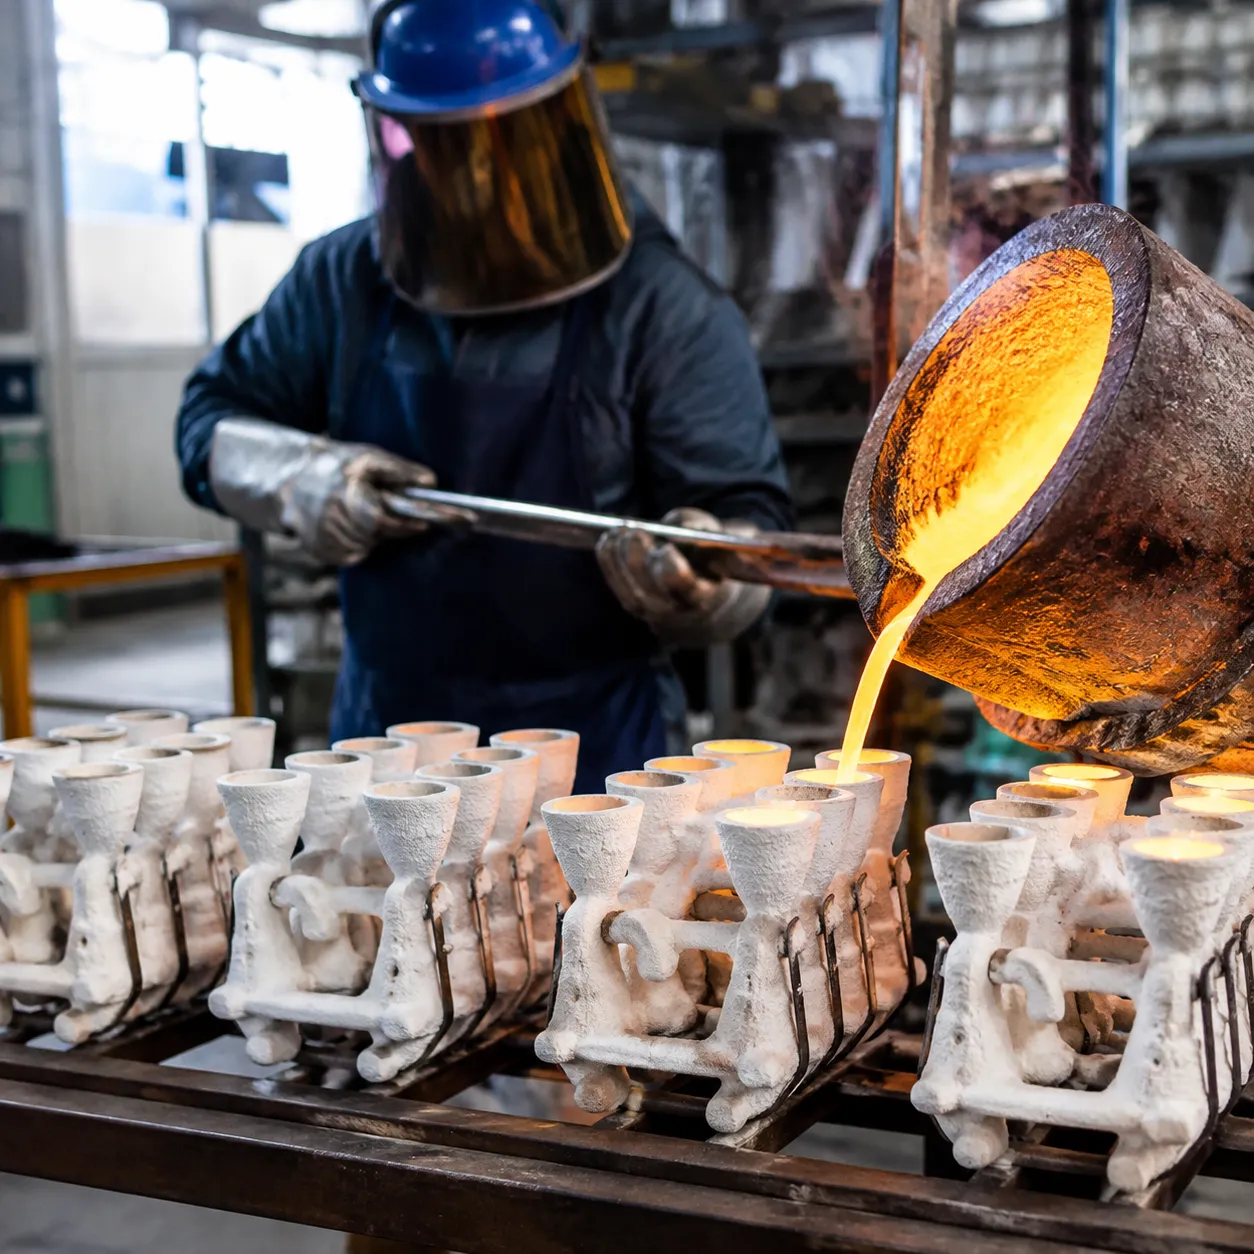
Мы оптимизировали работу литейного производства для получения безупречных, стабильных по размеру компонентов от начальной восковой модели до последнего литья металла.
Восковой образец и подготовка оболочки
- Высокостабильная инъекция воска: Мы внедряем восκ с контролируемой температурой, малой усадкой в мастер-формы для создания точных образцов без деформаций.
- Автоматизированное построение оболочки: Наш объект объединяет автоматизацию в процесс литья методы с использованием многоосевых роботизированных рук для погружения в суспензию и штукатуривания, обеспечивая равномерную толщину оболочки и максимальную структурную целостность каждого инвестиционное литье 17-4.
Высоконапорная обесшумка воска и заливка
- Паровая автоклавная обесшумка: Керамические формы проходят обесшумку под высоким давлением в быстрых паровых циклах, устраняя термическое расширение и предотвращая микротрещины оболочки.
- Контролируемая атмосфера заливки: Мы плавим сплавы 17-4 PH в современных индукционных печах при защитных атмосферах, строго контролируя окисление для достижения чистой, дефектной-free металлургии во время литья по воску.
Точная близкая к номиналу форма
- Строгие допуски: Мы последовательно достигаем всадных допусков литья CT4–CT6 прямо из формы.
- Сокращение обработки: Встреча с требовательными условиями процессы литья под давлением с допусками сводит к минимуму дорогостоящие последующие операции фрезерования на 5 осей, сокращает отходы исходного материала и общие сроки производства для сложной геометрии.
Индивидуализация термической обработки для компонентов 17-4 PH
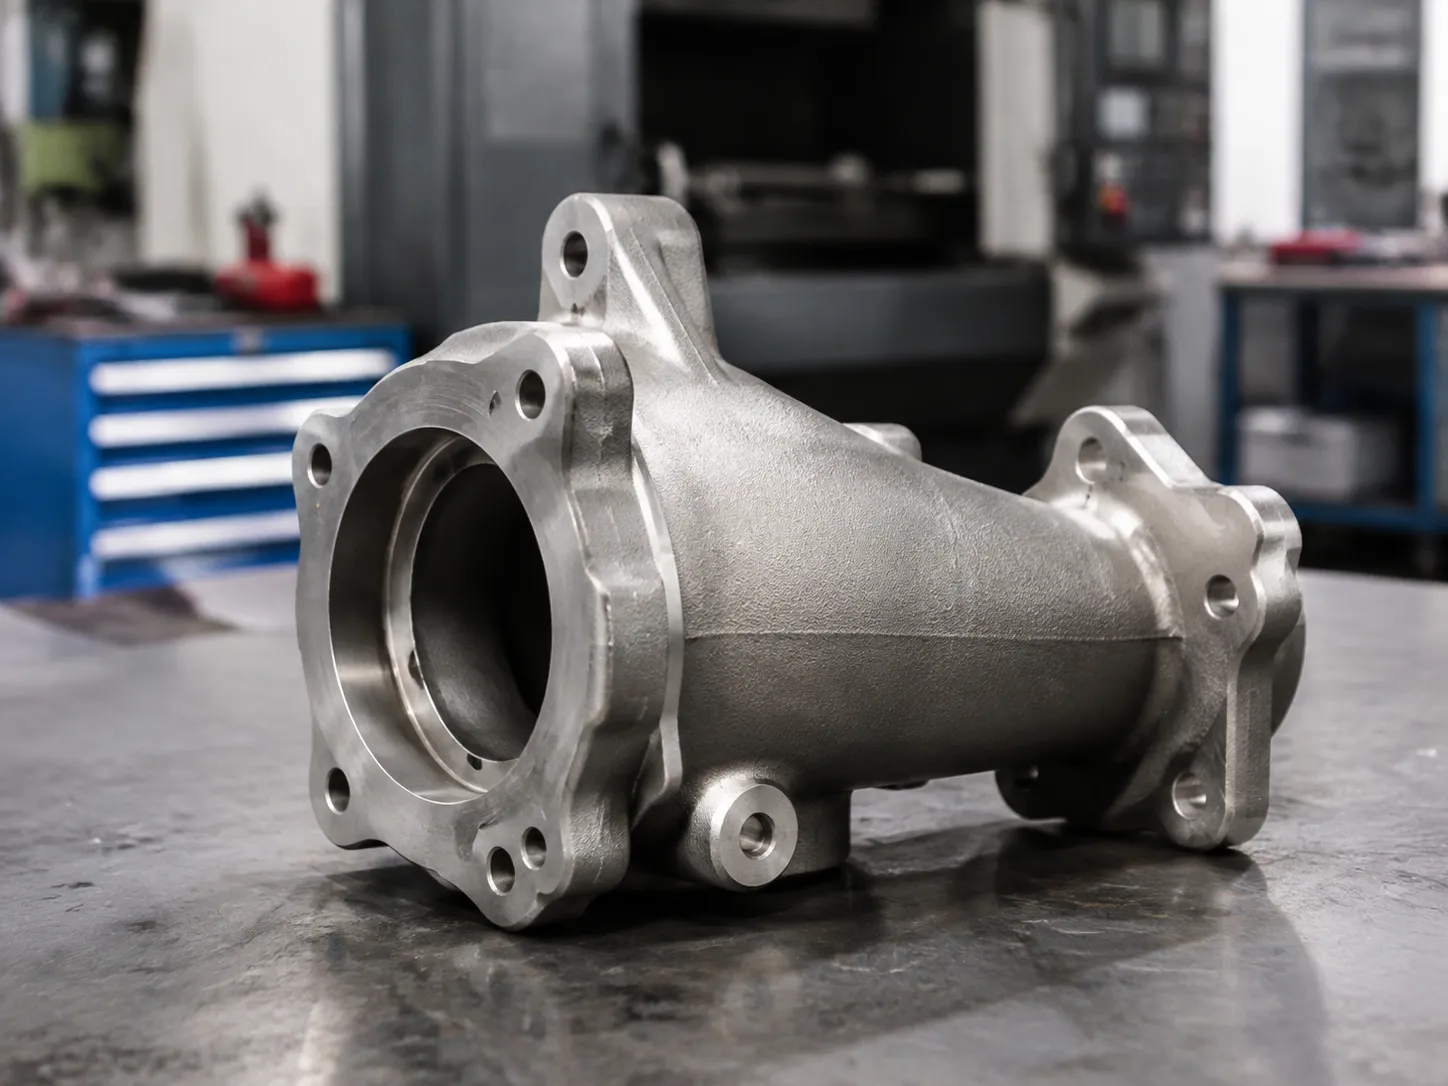
Мы адаптируем тепловую обработку для каждого инвестиционное литье 17-4 чтобы соответствовать вашим точным механическим требованиям. Являясь универсальным сталь с отпускной закалкой, 17-4 PH достигает радикально разных свойств прочности, твердости и ударной вязкости в зависимости от конкретного цикла возрастного закаливания, применяемого после литья.
Ключевые условия термической обработки
- Условие A (Растворная отжиг 17-4 PH):
- Процесс: Нагрет до 1040°C и быстро охлажден до комнатной температуры.
- Применение: Создает однородную мартенситную структуру, оптимизированную для вторичной обработки, глубокого сверления и начального изготовления компонент.
- Условия термообработки H900 (максимальная прочность):
- Процесс: Осадка-преципитация при 480°C (900°F) в течение 1 часа.
- Применение: Достигает пикового прочностного натяжного сопротивления (до 1310 МПа) и высокой твердости (~44 HRC). Идеально подходит для высоконагруженных авиационных креплений, оборонных компонентов и корпусов с большой нагрузкой.
- Состояние термообработки H1150 (повышенная ударная прочность):
- Процесс: Переразогрев при 620°C (1150°F) в течение 4 часов.
- Применение: Повышает ударную устойчивость, пластичность и сопротивление преждевременному растрескиванию под напряжением, при этом понижая твердость (~33 HRC). Идеально подходит для насосных импеллеров тяжелых условий эксплуатации, элементов затворов клапанов и скважинных инструментов. Оценивая ваши структурные требования наряду с тщательным сравнение ковки и литья обеспечивает выбор правильного состояния термообработки для высоконагруженных применений.
Вторичная обработка и обеспечение качества
Обработка на станках с ЧПУ с 5 осями и пассивация
Хотя литье почти без заготовки значительно сокращает удаление материала, критически сочленяемые поверхности и узкие по диаметру отверстия требуют точной постобработки. Мы интегрируем многоосевое фрезерование с нашими передовыми точного литья и ЧПУ-машного возможностями для обеспечения жестких допусков по сложным геометриям без необходимости многоступенчатых настройок. После окончательной обработки каждое изделие инвестиционное литье 17-4 обрабатывается химической пассивацией (нитратная или лимонная ванна) для удаления поверхностных загрязнений, свободного железа и стружки инструментов — восстанавливая полную пассивную оксидную пленку хрома для максимальной коррозионной стойкости.
Неразрушающий контроль (NDT)
Чтобы проверить внутреннюю плотность и структурную целостность критичных к миссии деталей, мы применяем комплексные протоколы неразрушающего контроля (NDT) до отправки: Рентгенографический контроль (рентген): Сканирует внутренние сердцевинные секции для проверки отсутствия пористости, включений или усадочных пор. Инспекция магнитопорошковой просечки (MPI): Обнаруживает поверхностные и близкоповерхностные микроррастройства при температурной обработке из ферромагнитной стали. Инспекция жидкостным проницаемым методом (LPI): Обнаруживает мелкие трещины на сложных литейных деталях, где визуальный осмотр неэффективен.
Соответствие качеству и прослеживаемость
Наш производственный объект работает по управлению качеством, сертифицированному по ISO 9001, где приоритетом является полная подотчетность компонентов: Полная прослеживаемость материалов: Каждый литьё отслеживается до исходного номера плавки на протяжении литья, термообработки и отделки. Испытания на металле (MTR): Каждая отгрузка включает полный пакет документов MTR с фактическим спектральным анализом химического состава и результатами механических испытаний на растяжение. Контроль CMM: Размерная точность подтверждается с помощью автоматических измерительных координатных станков, согласованных с нашими высокими стандартами точное литье с использованием процесса силикатной суспензии.
Ключевые отраслевые применения для литья под инвестицию 17-4
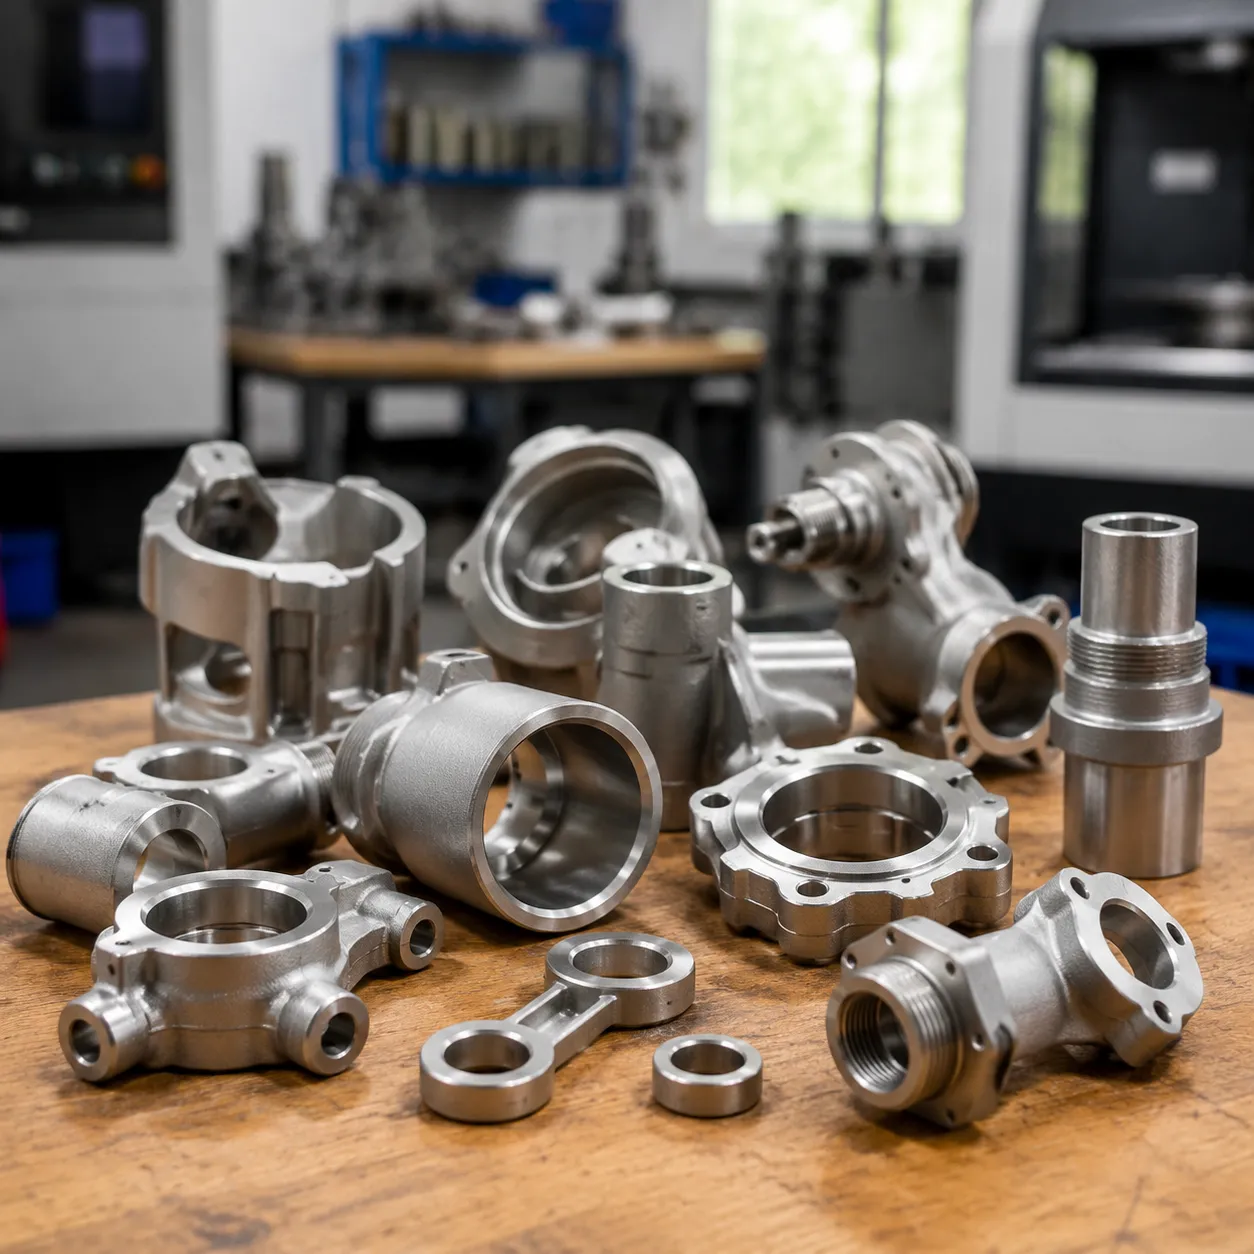
Мы проектируем высокоточные инвестиционное литье 17-4 компоненты для критически важных применений, где поломка механики недопустима. Объединяя технологию упрочнения осадкой с точным литьём восковыми потерями, мы поставляем детали высокой прочности, адаптированные под суровые условия эксплуатации.
Авиационная промышленность и оборона
- Компоненты: Структурные скобки, компоненты ракет, арматура системы полета и корпуса приводов.
- Акцент на производительности: Исключительно высокое отношение прочности к весу, высокая усталостная прочность и строгая точность размеров, достигаемые с помощью Литье под инвестиционные формы UNS S17400.
Нефть, газ и нефтехимия
- Компоненты: Клапанные наборы высокого давления, импеллеры насосов, коллекторы и призабойные инструменты для бурения.
- Акцент на производительности: Исключительная стойкость к коррозионному растрескиванию под sulfide, кавитации и высоким давлением жидкостей, с использованием литейной коррозионностойкой сплавной отливки методов.
Медицинские изделия и промышленная автоматизация
- Компоненты: Компоненты хирургических инструментов, высокопрочные фитинги, исполнительные органи и роботизированные захваты.
- Акцент на производительности: Высокая твердость, износостойкие поверхности и бесшовная совместимость с передовыми настраиваемые решения в области промышленной автоматизации.
Почему партнерство с Vastpcc для инвест casting 17-4
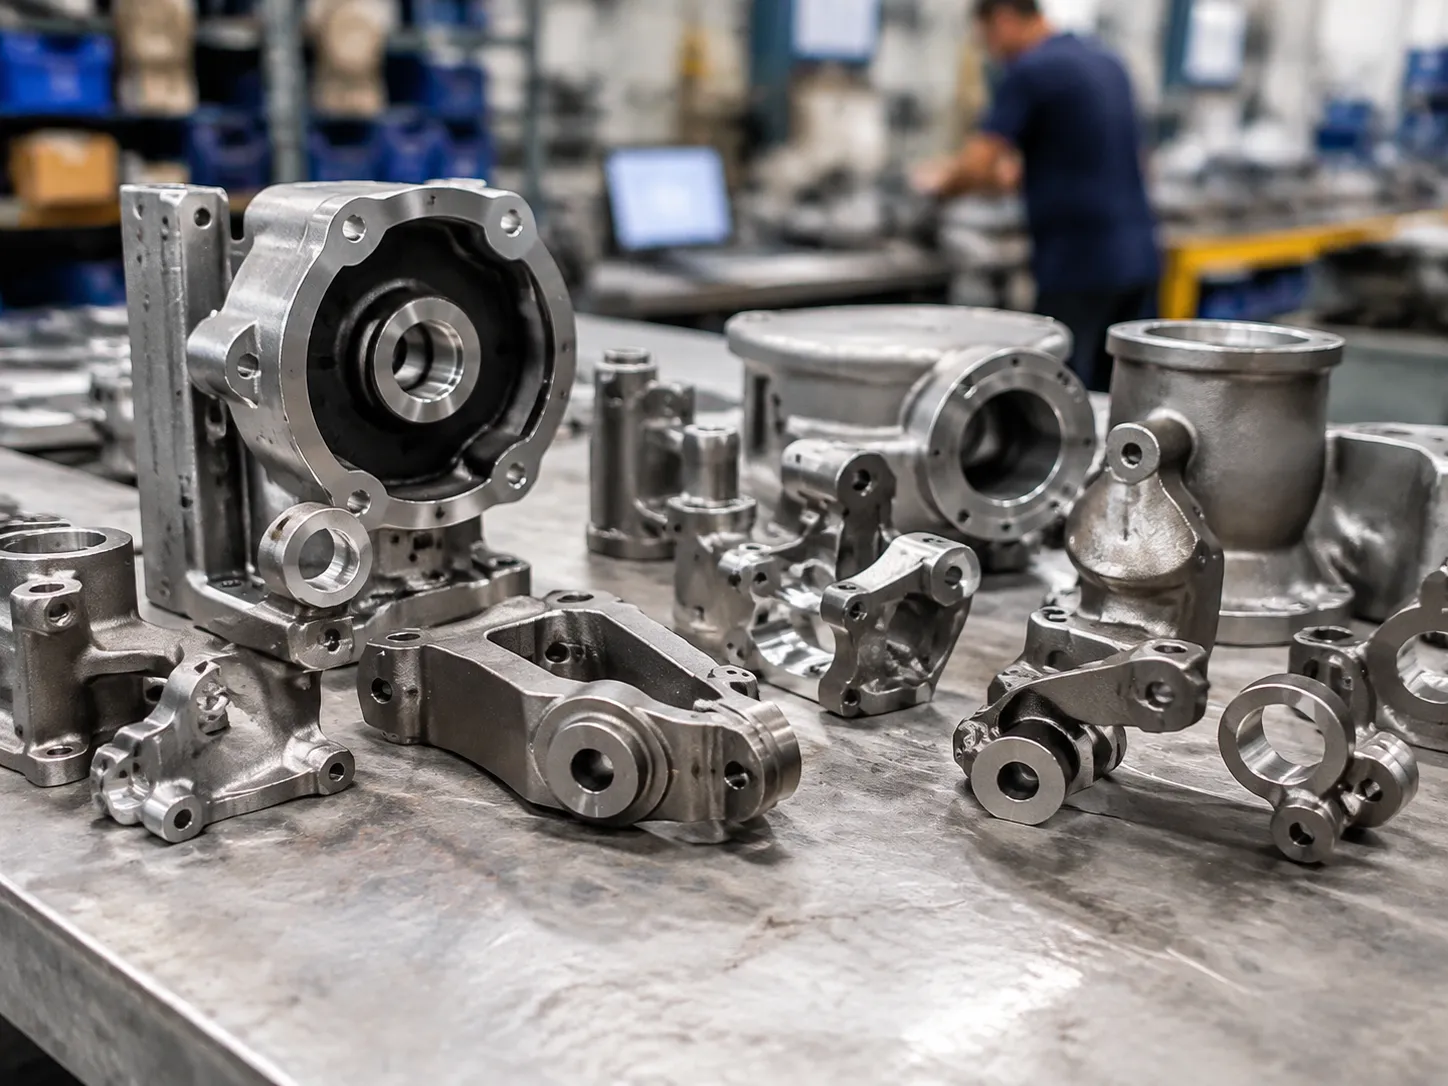
Мы поддерживаем каждый проект более чем на 20 лет инженерного опыта и более 80 запатентованными технологиями, обеспечивая более высокие выходы качества и снижение себестоимости единицы для вашей цепи поставок.
- Полный контроль: Мы управляем всем процессом под одной крышей — от настройки оборудования под индивидуальную литьё и до полностью готовых инвестиционное литье 17-4 компонентов, готовых к немедленной сборке.
- Быстрые обзоры чертежей: Наш специализированный инженерный отдел оценивает ваши CAD-файлы и предоставляет подробную обратную связь по DFM в течение 24 часов.
- Прототип к производству: Мы помогаем оптимизировать ваши ранние разработки с использованием точные образцы литья и инженерию услуг, предотвращая дорогостоящие доработки инструментов и сокращая общее время вывода на рынок.
Как передовая литьевая фабрика прецизионного типа, мы обеспечиваем полное техническое сотрудничество, даря конструкторам и менеджерам по закупкам абсолютное доверие от печати до детали.
Часто задаваемые вопросы по литью 17-4 Investment
Каковы основные преимущества литья 17-4 PH по сравнению с фрезерованием из цельного заготовки?
Выбор инвестиционное литье 17-4 по сравнению с фрезерованием из цельного заготовки уменьшает отходы исходного материала до 70% и заметно снижает общую стоимость компонента на сложных формах. Фрезерование из твердой заготовки требует удаления дорогого сплава, что приводит к ускорению износа инструментов и увеличению часов на шпинделе. Наш процесс литья по гибридной восковой модели с близким к готовому профилю обеспечивает сложные геометрии, тонкие стенки и внутренние каналы прямо из формы с минимальной доводкой. Как и наше производство высокоточной инвестиционных отливок из нержавеющей стали 416, этот подход упрощает вашу цепочку поставок и сокращает время выполнения заказов.
Какие условия термической обработки (H900 против H1150) следует выбрать для высокоэффективных применений?
Для приложений, подверженных сильным динамическим нагрузкам, циклическим ударам или низким температурам, мы рекомендуем условие термической обработки H1150. В то время как H900 достигает пиковой прочности на разрыв и твердости поверхности, он жертвуем прочностью на деформацию и делает детали более подверженными хрупкому разрушению под внезапным ударом.
| Состояние | Основной механический фокус | Прочность на растяжение | Ударная прочность | Целевая область применения |
|---|---|---|---|---|
| H900 | Пиковая твердость и предел текучести | ~1310 МПа | Ниже (более хрупкость) | Статические аэрокосмические кронштейны, подкладки износа под высокими нагрузками |
| H1150 | Улучшенная пластичность и прочность на разрушение | ~930 МПа | Супериор (Высокий динамический сопротивление) | Когтеглями инструменты буровой штанги, лопасти насосов, клапаны высокого давления |
Какую минимальную толщину стенки может достичь Vastpcc на сложных литьях 17-4?
Мы надёжно отливаем толщины стенок до 1,5 мм (0,060 дюйма) на малых локализованных особенностях. Для более крупных структурных пролетов на сложных сплавах литья мы поддерживаем стандартную минимальную толщину стенки в 2,0 мм (0,080 дюйма). Это обеспечивает заполнение всей керамической оболочки и структурную плотность без риска холодных застывших краёв или внутренней пористости.



 Russian
 English
 German