
30 августа 2026 года
Услуги литья из нержавеющей стали для деталей 304, 316 и 17-4 PH с точными допусками, стойкостью к коррозии и быстрой поддержкой RFQ.
Материальные возможности: прецизионное литье нержавеющих сталей и сплавов
Возникают ли проблемы с компонентами раньше срока из-за сильной ржавчины, химического износа или высокого термического стресса? Выбор неверной стойкости материала при литейка нержавеющая Стальные детали приводят к непредвиденным простоям и высоким ставкам брака. Мы соответствуем вашим точным эксплуатационным требованиям, предлагая оптимизированные химические составы сплавов, рассчитанные на исключительную надёжность.
Матрица выбора сплавов
| Категория сплава | Сталь и сплавы металлов? wait. The phrase: "Metal Grades" -> "Металлические grades" no. In Russian: "Марки металлов" or "Классы металлов". Likely "Metal Grades" = "Марки металлов". Choose "Марки металлов". Ensure no extra text. Output just that. | Ключевые возможности | Типичные применения |
|---|---|---|---|
| Аустенитные сплавы | 304 / 304L 316 / 316L | Высокая коррозионная и термостойкость; отличная формуемость | Оборудование для обработки пищевых продуктов, архитектурные фитинги, клапаны для химической обработки, морские фитинги |
| Мартенситные и ферритные | 410 / 420 / 430 | Высокая твердость, высокая прочность на растяжение, выдающаяся износостойкость | turbine blades, valve seats, cutlery-grade industrial parts |
| Упрочнение за счёт осадочного твердения и дуплекс | 17-4 PH Дуплекс 2205 / Супер-дуплекс | Экстремальное давление, высокая прочность на разрыв, максимальная стойкость к пище и хлоридам | На offshore-объектах по добыче нефти и газа, опреснение, авиастроительные фитинги, оснастка для высоких нагрузок насосных валов |
Международные стандарты соответствия для литья нержавеющей стали
Наш литейный цех обеспечивает точный метрологический баланс и строгий контроль качества на каждом производственном цикле в соответствии с глобальными отраслевыми спецификациями:
- ASTM A351: Высококлассная спецификация для Austenitic литья, используемого в компонентах, работающих под давлением и для обработки жидкостей.
- ASTM A743 & ASTM A744: Стандарты, регулирующие общие и особо агрессивные по условиям коррозии железо-хром и железо-хром-никелевые литья.
- DIN 17445: Строгий европейский стандарт по химическому составу и механическим свойствам инвестиционной литья нержавеющей стали.
Современное оборудование для литья нержавеющих компонентов
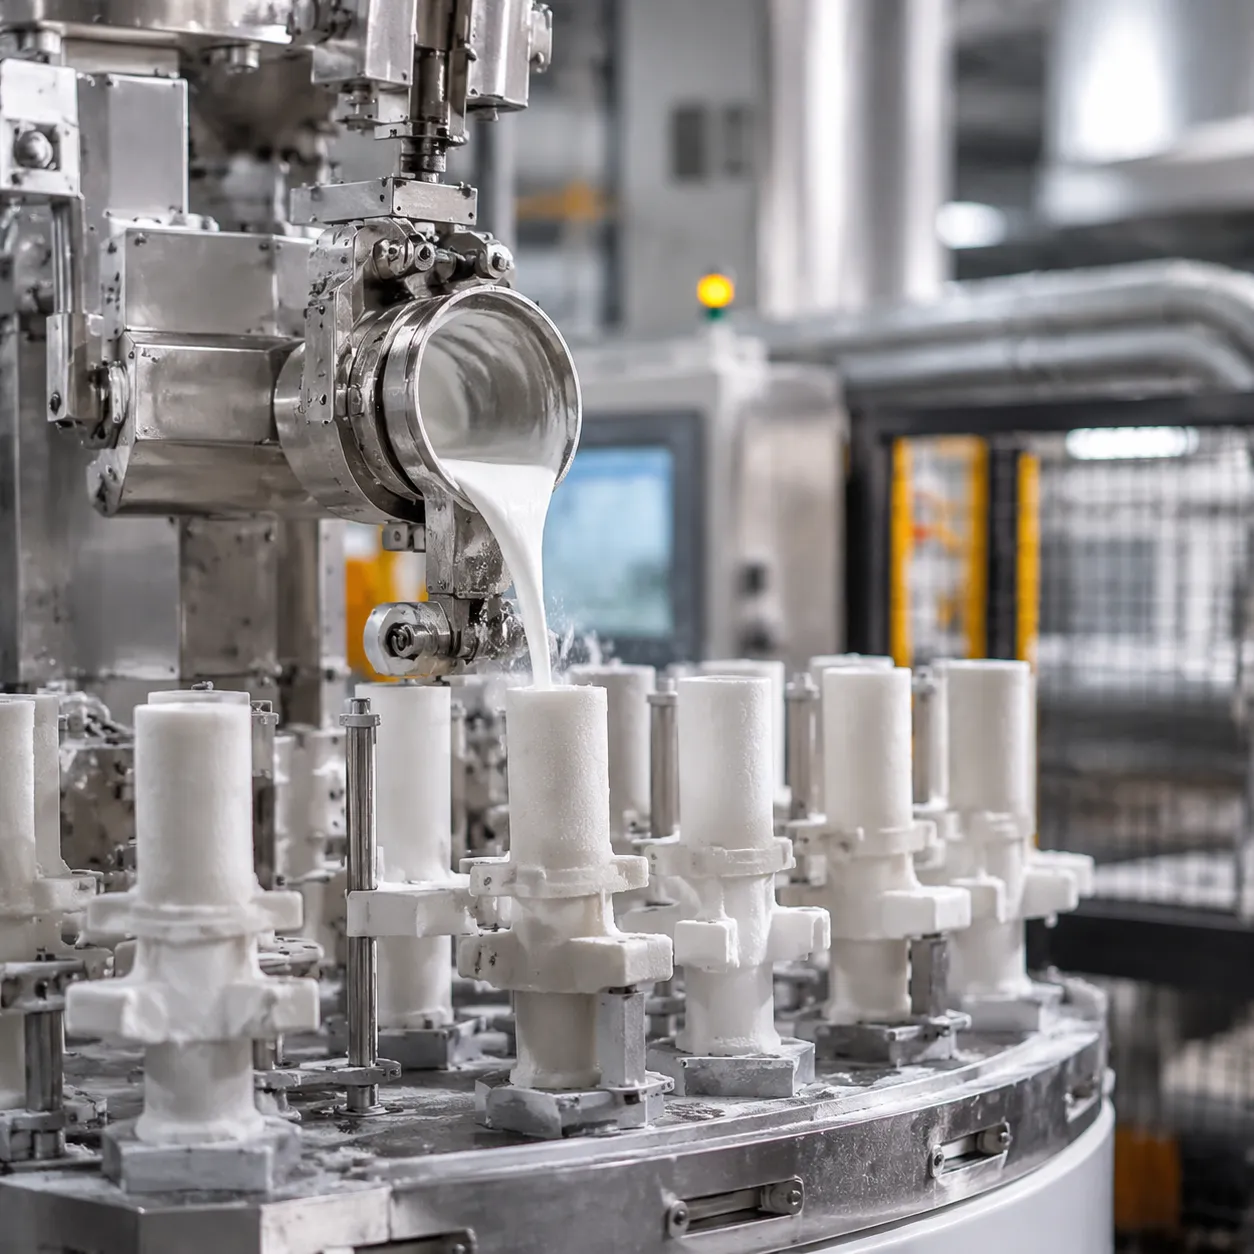
Мы проектируем высокоинтегрированные компоненты с использованием передового оборудования литья под слепые модели из нержавеющей стали механизмами. Автоматизируя каждый критически важный этап наших процесс литья по выплавляемому воску, мы устраняем ручные отклонения, повышаем размерную повторяемость и обеспечиваем бездефектную продукцию.
Автоматизированные системы впрыска воска
- Точная технология создания образцов: Автоматизированные устройства литья воска регулируют температуру, давление и расход для получения стабильных восковых образцов.
- Строгий контроль размеров: Поддерживает точное геометрическое единство на серийных объемах выпуска.
Автоматизированное покрытие керамической оболочкой
- Однородная толщина стенок: Многослойные системы погружения керамической оболочки создают последовательные, прочные формы вокруг восковых образцов.
- Снижение дефектов: Автоматизированное управление вязкостью суспензии исключает вариации стенок, предотвращая включения и трещины, когда литье нержавеющей стали сплавы.
Высоконапорные автоклавы для обессоливания/деwaxing
- Камера автоклавного удаления воска керамической оболочки: Быстрое паровое дефекание предотвращает тепловое расширение воска, что приводит к растрескиванию хрупких стенок формы.
- Безупречные полости: Мгновенная дефекание оставляет полости форм без остатков и готовыми к литью металла при высокой температуре.
Интеграция роботизированной линии и мониторинг IIoT
- Роботизированная обработка: Полностью интегрировано пользовательские автоматизированные сборочные системы с прецизионной робототехникой управляйте передачей форм и последовательностями заливки с минимальной вариацией цикла.
- Промышленный интернет-мониторинг: Мониторинг в реальном времени тепловых характеристик и дистанционная диагностика обеспечивают строгий контроль процесса от воска-образца до окончательного охлаждения.
Спецификации точности и допуски для литья нержавеющей стали
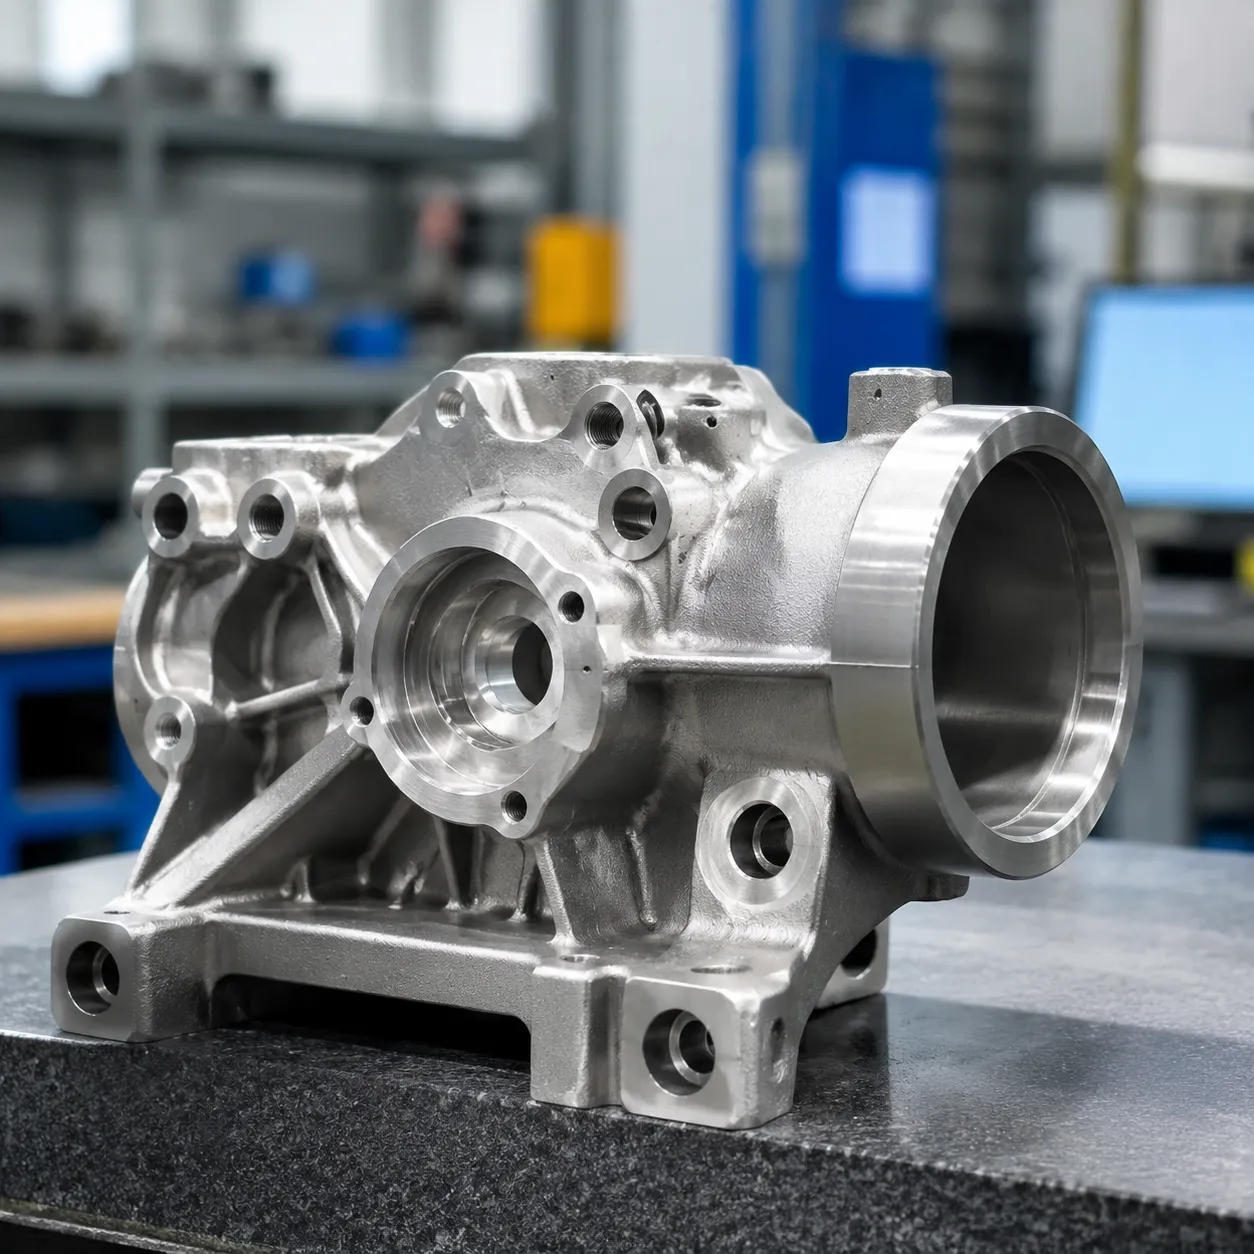
При литье компонентов из нержавеющей стали соблюдение точных допусков с первого заливки экономит время и снижает общие производственные затраты. Мы проектируем наши инструменты так, чтобы соответствовать строгим международным стандартам, обеспечивая готовность ваших компонентов к сборке с минимальной необходимостью вторичной обработки.
Используя наши решения по точному литью с точностью ISO 8062, мы сохраняем строгий контроль размеров как на коротких прототипных партиях, так и при массовом производстве. Нормы допусков нашего основного технологического оборудования поддерживаются в пределах ≤ 5 мкм, гарантируя исключительную повторяемость и выравнивание засыпной полости.
Ключевые технические показатели эффективности
| Параметр производительности | Возможность / Стандарт | Инженерная ценность |
|---|---|---|
| Точность размерной характеристики | ISO 8062 / CT4–CT6 стандарты | Выход близкий к чистому размеру сокращает вторичную механику ЧПУ |
| Поверхностная шероховатость | 32–63 µin Ra (3.2–1.6 µm Ra) | Гладкая отделка поверхности, подходящая для обработки жидкостей и гигиенического оборудования |
| Диапазон массы детали | 0.05 кг до 150 кг+ | Высокая масштабируемость от микро-литей до крупных промышленных деталей |
| Точность основного инструментального оснащения | Сборочная допусковая точность ≤ 5 µм | Обеспечивает единое распределение толщины стенок и минимизирует дефектность |
Обзор нашего процесса литья под давлением для металлических инвестиционных изделий tolerances позволяет инженерным командам полностью контролировать начальную стадию проектирования. Достижение отделки литья такой гладкости, как 1,6 мкм Ra уменьшает необходимость в обширной шлифовке, электрохимическом полировании или подготовке поверхности, оптимизируя ваш сборочный процесс и использование материалов.
Промышленные применения для литья коррозионностойких сплавов
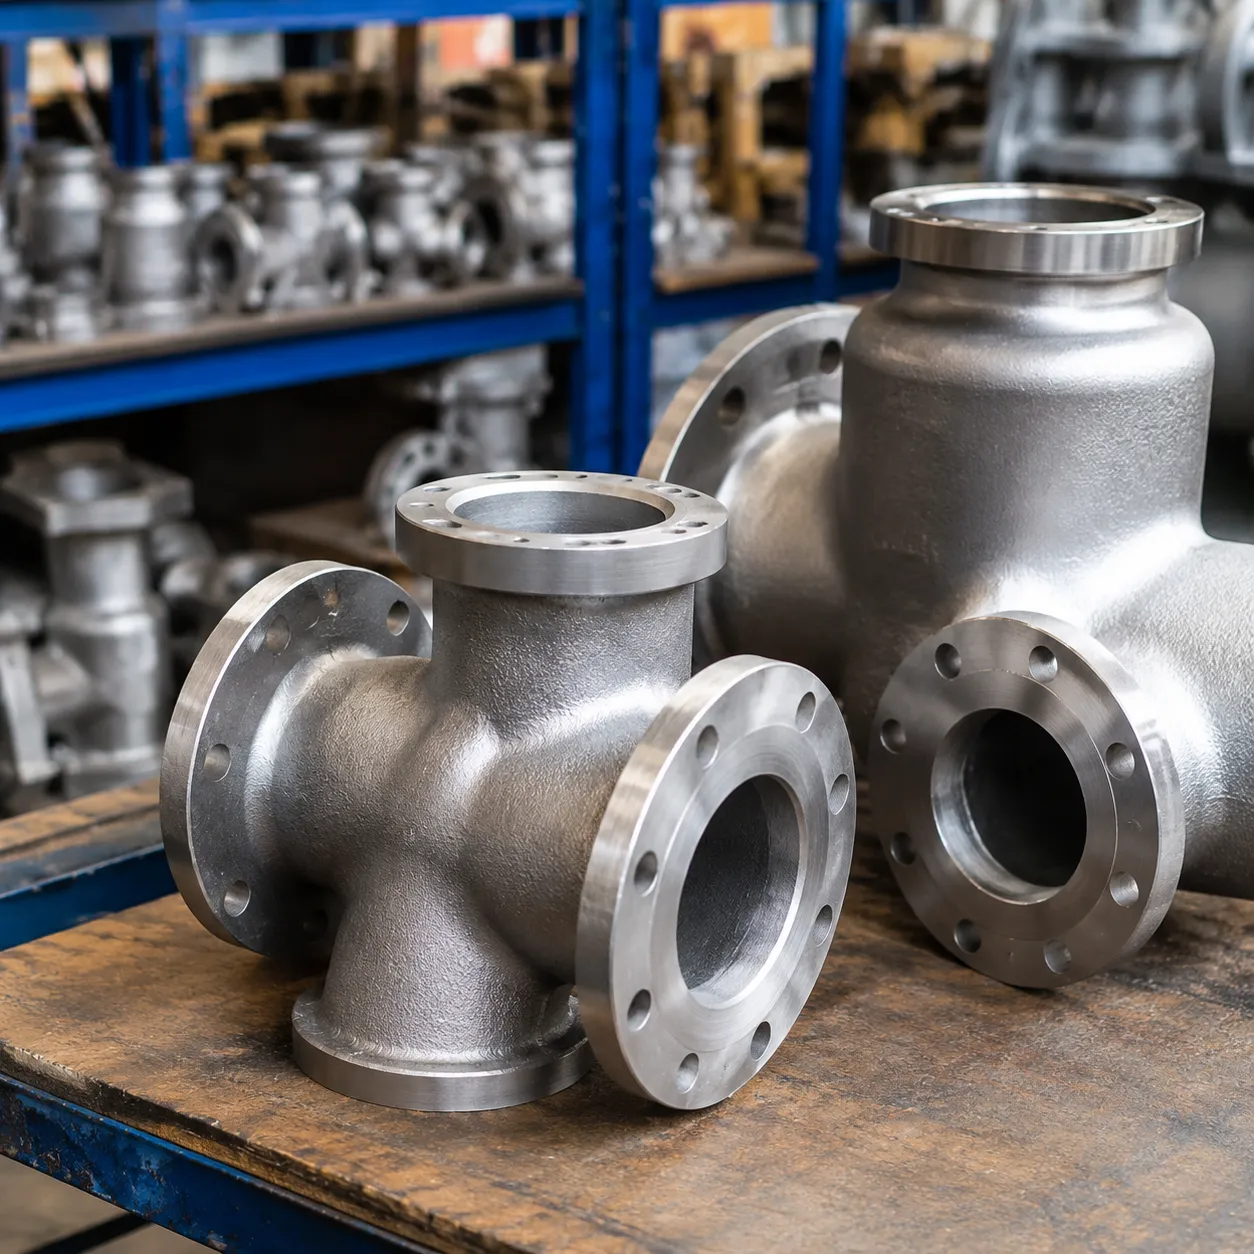
Мы производим точные компоненты, адаптированные к жестким механическим и экологическим требованиям глобальных отраслей. Наш опыт в литейка нержавеющая сталелитейном производстве обеспечивает долгосрочную эксплуатационную надёжность в экстремальных условиях эксплуатации.
Химическая и нефтехимическая промышленности
Мы производим мощную оборудование для обработки жидкостей, спроектированное для противостояния агрессивным кислотам, высоким давлениям и нестабильным тепловым циклам. Ознакомьтесь с нашей всеобъемлющей гиду по латуни нержавеющей сталь_CASTING? для конкретных критериев отбора сплавов.
- Ключевые компоненты: Индивидуальный наливка из нержавеющей стали для клапанного корпуса конструкции, литье рабочего колеса промышленного насоса единицы, тяжелые корпуса насосов и манипуляторы для обращения с жидкостями.
- Материальный фокус: сплавы 316L и Duplex для агрессивного химического воздействия.
Авиационная промышленность и оборона
Наш завод поставляет критически важные структурные компоненты, обеспечивающие высокое отношение прочности к весу и высокотемпературную работу.
- Ключевые компоненты: Кронштейны крепления газотурбин, корпуса систем управления окружающей средой (ECS) и первичные структурные фитинги.
- Материальный фокус: сталь 17-4 PH с упрочнением путём осадки для экстремальных механических нагрузок.
Пищевая, напитковая и медицинская отрасли
Мы поставляем ультрачистые компоненты, разработанные для соответствия строгим санитарным нормам и требованиям гигиены.
- Ключевые компоненты: Санитарные фитинги труб, части высоконапорного гомогенизатора и специальные корпуса медицинского оборудования.
- Материальный фокус: Высокополированная сталь марки 304 и 316 с низкой шероховатостью поверхности для предотвращения коррозии в виде пор и упрощения процессов CIP (очистка на месте).
Морская и морская платформа
Мы разрабатываем специализированное оборудование, способное выдерживать непрерывное погружение в морскую воду с хлоридной средой и зону распыления.
- Ключевые компоненты: Прочные хабы пропеллеров, структурные фрикционы на палубе, подводные кабельные соединители и струйные фильтры для морской воды с высоким расходом.
- Материальный фокус: Отливка с коррозионной стойкостью 316L Сплавы и стали Super Duplex, чтобы исключить пята подводной коррозии и грибовидную коррозию под водой.
Инжинириинг с добавленной стоимостью и услуги по литью нержавеющих компонентов
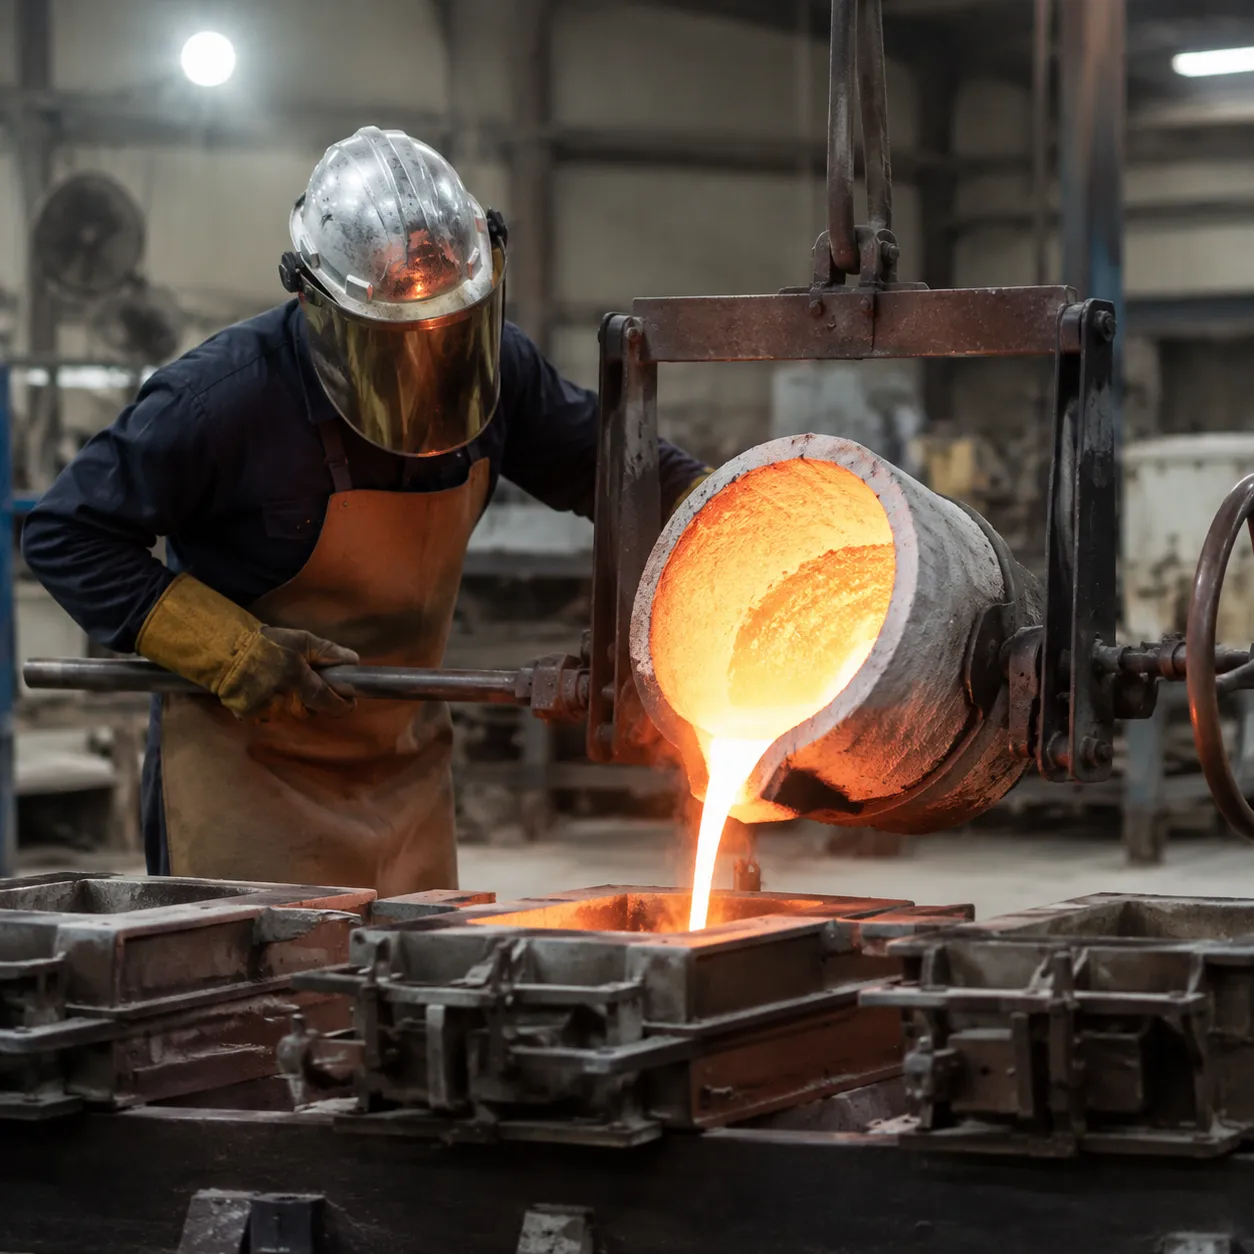
Мы представляем решения по производству под ключ, которые выходят за рамки обычного расплавленного металла. Наши комплексные возможности пост-отливной обработки, доводки и контроля обеспечивают соответствие каждого детали точным структурным и размерным требованиям перед установкой.
| Этап обслуживания | Ключевые возможности | Целевая цель |
|---|---|---|
| Оснастка и прототипирование | 3D-печать моделей, предподготовка форм | Ускоряет разработку и валидирует геоматику дизайна |
| Вторичная обработка | Многоосевая фрезеровка, токарная обработка, шлифовка | Достигает сверхточных допусков на критических поверхностях |
| Поверхностные обработки | Электролитическая полировка, пассивация, нанесение дробной/зеркальной полировки | Максимизирует коррозионную стойкость и чистоту поверхности |
| Качество и инспекция | Спектральный анализ, рентген, проникновение красителя, СМП | Гарантии внутренней целостности и точности размеров |
| Поддержка в течение жизненного цикла | Планирование оборудования, установка, обучение, поддержка 24/7 | Обеспечивает бесшовную интеграцию на заводе и надежную работу |
Прецизионная инструментальная оснастка и механообработка
Мы ускоряем разработку продукта, используя 3D-паттерн-принтинг и полное проектирование форм с предварительными исследованиями. Для деталей, требующих жестких механических допусков, наши многоосевые фрезерование на ЧПУ, токарная обработка и шлифовка заполняют разрыв между сырой формой литья и финальной сборкой. Интеграция точного литья и ЧПУ-машного позволяет нам поставлять высокоэффективные компоненты, готовые к немедленному внедрению.
Варианты поверхностной обработки
Чтобы соответствовать специализированным операционным условиям, мы применяем целевые обработки поверхностей к нашей литейка нержавеющая стальной продукции: Электрополировка и пассивация: Устраняет свободное железо, создавая пассивированные нержавеющие компоненты с максимальной стойкостью к питтингу. Стрельбовая очистка и зеркальная полировка: Убирает накипь и улучшает косметический вид — от матовой промышленной до высокоглянцевой санитарной отделки.
Строгий контроль качества и поддержка на всем жизненном цикле
Каждый производственный цикл подвергается строгой проверке качества, чтобы обеспечить безупречную работу в суровых условиях: Химический анализ: Спектральное тестирование для подтверждения точного состава сплава. Неразрушающий контроль: Рентгенография/радиография и индукционная дефектоскопия-диапазон для обнаружения внутренней пористости или поверхностных дефектов. Измерительная верификация: Измерение координатной машиной (CMM) для отслеживания точной геометрии.
Наша приверженность распространяется на полную эксплуатационную поддержку — планирование оборудования завода, полная установка под ключ, обучение операторов и круглосуточная техническая поддержка, чтобы ваш объект работал бесперебойно.
Часто задаваемые вопросы (FAQ)
Каковы основные преимущества литья из нержавеющей стали инвестиционного типа по сравнению с песочным литьём?
Инвестиционное литьё обеспечивает превосходную размерную точность, более гладкие для обработки поверхности и способность создавать сложные геометрические формы по сравнению с песочным литьём. Когда литейка нержавеющая стальные сплавы, инвестиционные методы обеспечивают компонент near-net-shape, которые значительно уменьшают вторичную механику обработки и общий материал-отходы. В то время как наши услуги песочного литья из нержавеющей стали позволяют производить очень большие, простые компоненты, инвестиционное литьё идеально подходит для сложных деталей с малыми допусками.
| Особенность | Инвестиционное литьё из нержавеющей стали | Песчаное литье |
|---|---|---|
| Окончательная обработка поверхности | 32–63 µin Ra (1.6–3.2 µm Ra) | 250–500 µin Ra |
| Размерное допуск | ISO 8062 CT4–CT6 | ISO 8062 CT9–CT11 |
| Сложность дизайна | Высокий (тонкие стенки, сложные внутренние отверстия) | Умеренные до базовых форм |
| Требуется обработка | Минимально до отсутствия вообще | Высокая |
Как Vastpcc обеспечивает точность ≤ 5 мкм при сборке оборудования?
Мы достигаем точности обработки и сборки ≤ 5 мкм за счет сочетания контролируемых по температуре чистых сборочных помещений, высокоточного контроля CMM и лазерно-направленного выравнивания. Наши ключевые механические компоненты подвергаются строгим тепловым стабилизирующим обработкам перед финальной калибровкой, чтобы исключить механический дрейф под рабочими нагрузками.
Какая марка нержавеющей стали рекомендуется для высокохлоридной или морской среды?
Для выраженного воздействия хлорида и применения в морской воде мы рекомендуем аустенитную сталь 316/316L или сплавы Duplex 2205 / Super Duplex. Марка 316L содержит 2–3% молибдена для устойчивости к растрескиванию под коррозию; в сочетании с Duplex-образцами повышается механическая прочность и сопротивление трещиностойкости. Вы можете рассмотреть наш полный спектр материалов в нашем литой нержавеющей стали специальные сплавы и grade каталоге.
Может ли Vastpcc помочь с созданием индивидуальных образцов и быстрой прототипировкой малого объема?
Да. Мы применяем прямую 3D-печать воском и модели быстрой прототипировки для производства начальных тестовых образцов без предварительного затратного оснастки. Этот процесс ускоряет проверку дизайна, позволяет тестировать соответствие реальным условиям и снижает первоначальный финансовый риск перед переходом к производственным формам.
Какое стандартное время выполнения для индивидуальной нержавеющей стали и первоначального утверждения образца?
Наш стандартный график производства для заказов по индивидуальной разработке следует структурированному расписанию:
- Проектирование инструментов и изготовление форм: 3–4 недели
- Быстрые образцы прототипа: 1–2 недели
- Начальная проверка и утверждение образца (FAIR/PPAP): 1 неделя после первого литья


 Russian
 English
 German