
2026年8月24日
Metall-Investitionsgussdienstleistungen mit engen Toleranzen, feiner Oberflächenbeschaffenheit, Legierungsoptionen und individueller DFM-Unterstützung für Präzisionsteile
Was ist Metall-Investitionsguss?
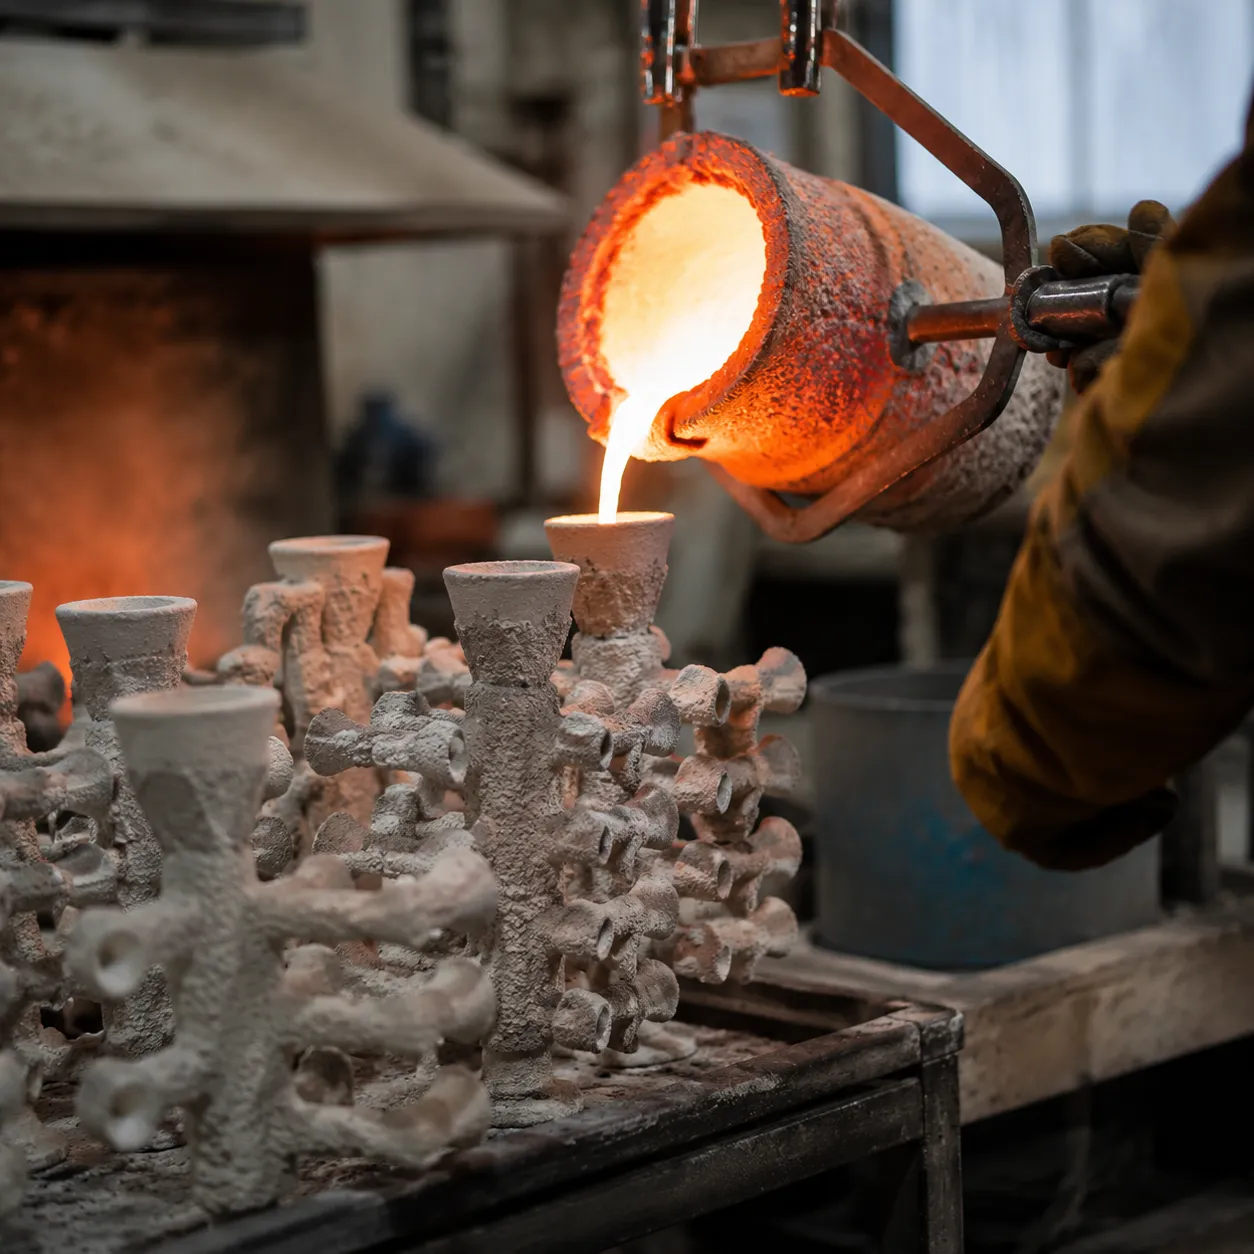
Metall-Investitionsguss, traditionell bekannt als das Lost-Wax-Gussverfahren, ist eine Präzisionsfertigungstechnik, die verwendet wird, um komplexe, net-shape Bauteile mit hoher dimensionaler Genauigkeit herzustellen. Wir erstellen kundenspezifische Metallteile, indem wir eine disposable Keramikkernform um ein exaktes Wachsmuster formen, das Wachs entfernen und flüssiges Metall in die gehärtete keramische Kavität gießen.
Kernprozesskomponenten
Drei Kernelemente treiben die Leistung des Präzisions-Investitionsgusses voran:
- Wachsmuster: Eine exakte Kopie des Zielteils, erstellt durch Einspritzen von Wachs in eine maßgeschneiderte Metallform. Mehrere Wachsmuster werden an einem zentralen Wachssprue-Draht zu einem Gussbaum zusammengestellt.
- Keramisches Schildgusswerkzeug: Ein feuerfestes Schild, hergestellt durch wiederholtes Tauchen des Wachsbaus in eine flüssige keramische Suspension und das Coating mit feinem Silica-Stucco.
- Gegossenes Metall: Flüssiges Legierungsmetall wird direkt in die vorgeheizte, hohle keramische Schale gegossen, nachdem das ursprüngliche Wachsmuster ausgeschmolzen ( Dewaxed ) und sauber verbrannt wurde.
Hutguss vs. Druckguss
| Eigenschaft | Präzisionsfeinguss | Die Gusseisenherstellung |
|---|---|---|
| Materialflexibilität | Eisen- und Nichteisenmetalle (Edelstahl, Titan, Nickel-Superlegierungen) | Nur Nichteisenmetalle (Aluminium, Zink, Magnesium) |
| Teilgeometrie | Detailreiche Formen, interne Kanäle, Untercuts und dünne Wandungen | Mäßige Komplexität; begrenzt durch die-Fraktion Ausstoßanforderungen |
| Initialer Werkzeugkosten | Niedrigere Anfängliche Werkzeug- und Formänderungskosten | Hohe upfront Werkzeug- und gehärtete Stahl-Formkosten |
| Produktionsvolumen | Wirtschaftlich für niedrige, mittlere oder hohe Chargen | Am besten geeignet für hochvolumige Massenproduktion |
| Oberflächenfinish | Glatt, erstklassige Gusssurface mit minimaler Nachbearbeitung | Gute Oberflächenfinish, aber anfällig für innere Porosität in schweren Abschnitten |
Metalle und Legierungen für InvestmentgCasting
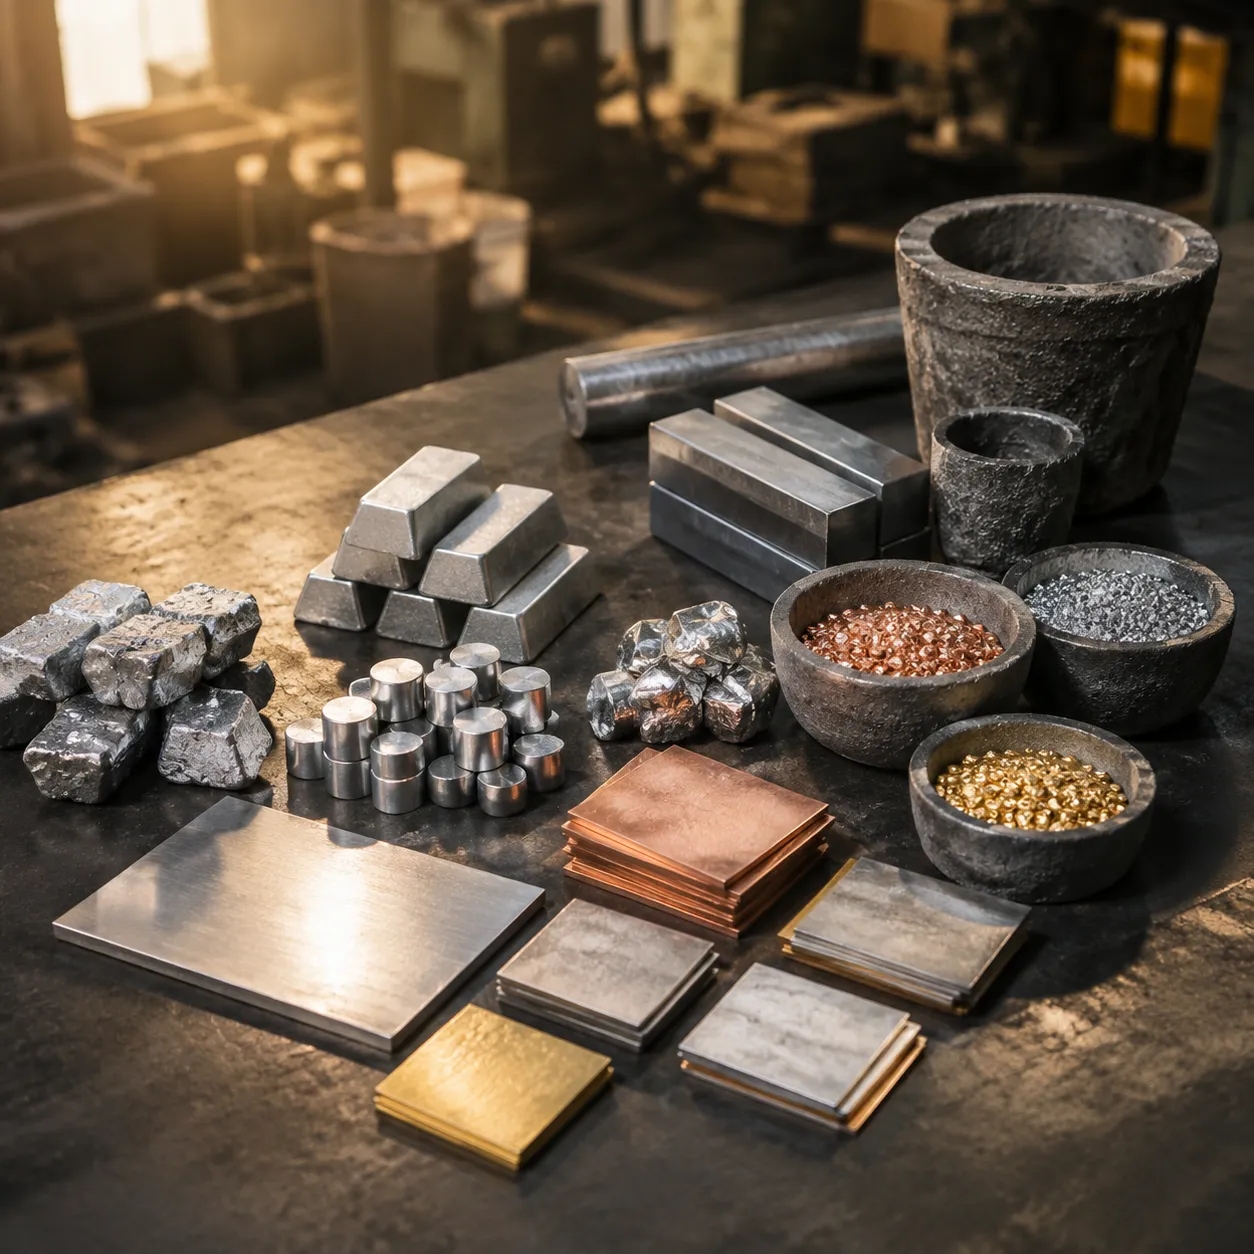
Wir gießen eine breite Palette von Investmentgusslegierungen um Ihre genauen Struktur-, Wärme- und mechanischen Anforderungen zu erfüllen. Die Auswahl der richtigen Legierung optimiert Bauteilfestigkeit, Gewicht und Verschleißfestigkeit bei gleichzeitiger Reduzierung der Gesamtherstellungskosten.
| Legierungs-Kategorie | Gängige Sorten & Materialien | Hauptmerkmale & Beste Anwendungen |
|---|---|---|
| Edelstahl & Kohlenstoffstahl | 304, 316, 17-4PH, 1020–1045 Kohlenstoffstahl, legierte Stähle mit niedrigem Legierungsanteil | Hohe Zugfestigkeit, Verschleißfestigkeit und Korrosionsschutz. Ideal für Ventilkörper, Pumpenteile und Strukturbauteile. |
| Aluminium, Messing & Bronze | A356, C83600, Aluminium-Bronze (C95400), Silizium-Bronze | Leichtgewicht, überlegene elektrische/thermische Leitfähigkeit und Korrosionsbeständigkeit. Perfekt für Luft- und Raumfahrtverschraubungen und Marinehardware. |
| Titanium & Superlegierungen | Ti-6Al-4V, Inconel 625/718, Hastelloy, Kobalt-Chrom | Extremes Festigkeits-Gewichts-Verhältnis und Hitzebeständigkeit. Entwickelt für Turbinenteile, medizinische Implantate und aggressive chemische Verarbeitung. |
Stahllegierungen
Kohlenstoff- und niedriglegierte Stähle bieten hohe Haltbarkeit und Härte für schwer industriell genutzte Bauteile. Für korrosive oder hygienische Umgebungen fertigen wir kundenspezifische Teile unter Verwendung spezialisierter Gusst-Stahllegierungen und -grades. Präzision Edelstahlgussteile minimiert den Bedarf an nachträglicher Oberflächenbearbeitung, während gleichzeitig präzise Wandstärken erhalten bleiben.
Nicht-Eisenhaltige und Hochleistungsmetalle
Aluminium, Messing und Bronze bieten flexible Optionen, wenn Gewicht, Verarbeitbarkeit oder elektrische Leitfähigkeit kritisch sind. Konsultieren Sie unsere Aluminiumlegierunggußleitfaden für das Investitionsgießen um die richtige Wärmebehandlung und chemische Zusammensetzung für Ihr Design auszuwählen. Für Hochbelastungsanwendungen, die extremen Temperaturen ausgesetzt sind, liefern wir Titan- sowie Nickel- oder Cobalt-basierte Superlegierungen, um eine zuverlässige Leistung unter schweren Betriebsbelastungen zu gewährleisten.
Schritt-für-Schritt-Investitionsgussprozess
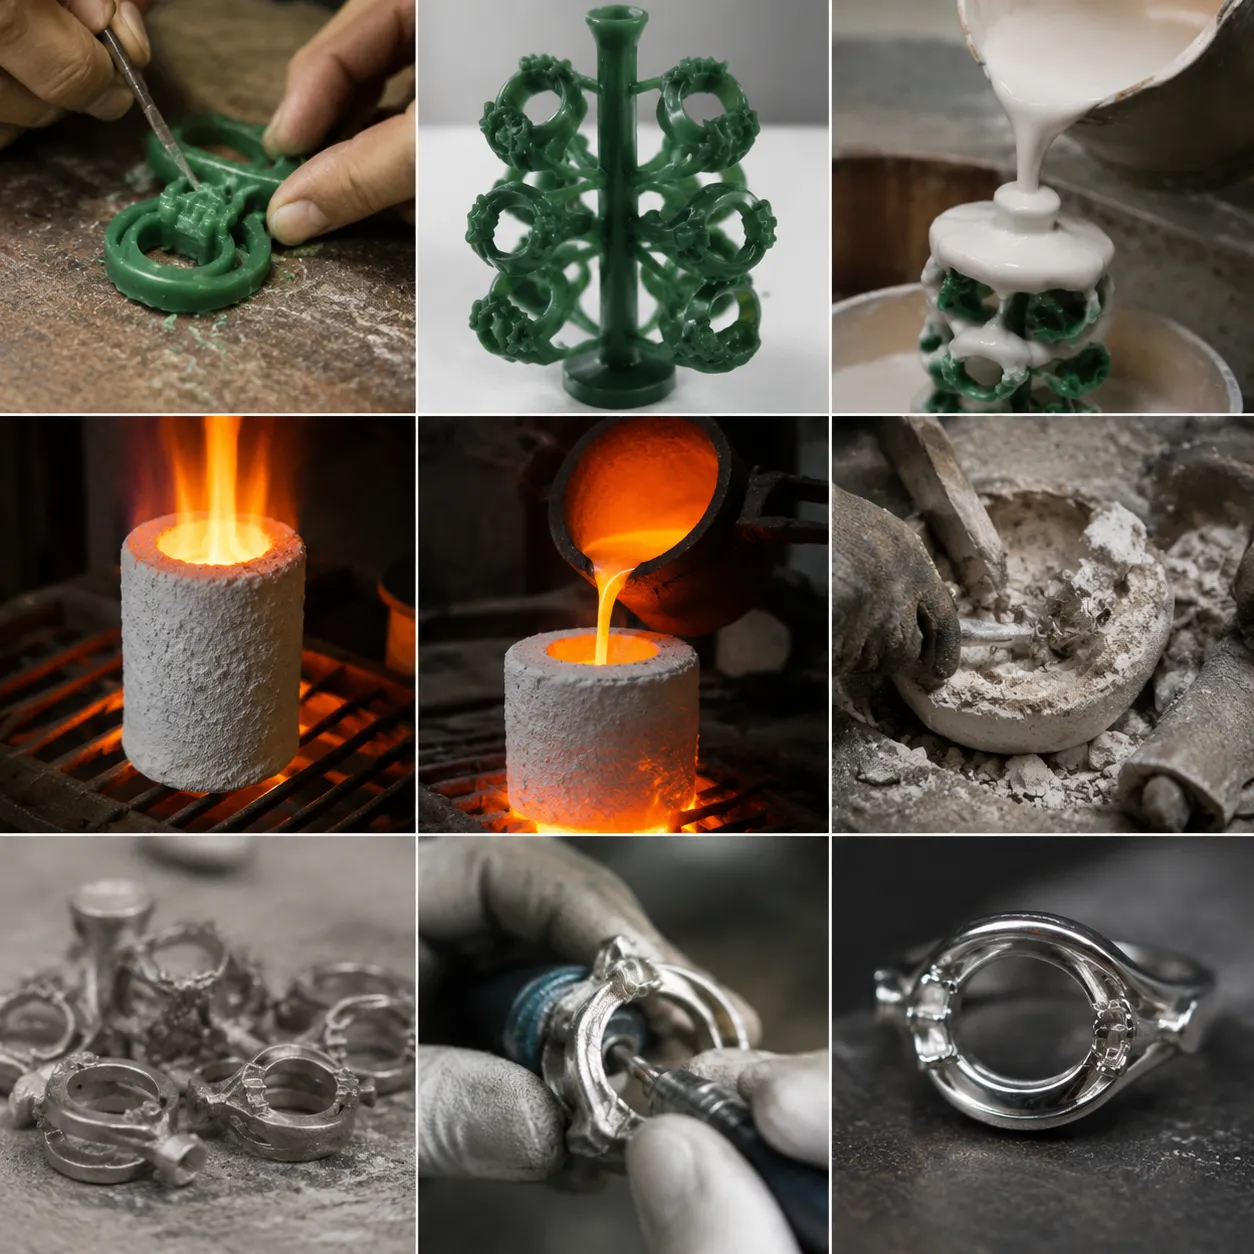
Wir folgen einem präzisen, mehrstufigen Arbeitsablauf, um Rohlegierungen in hochintegrale Bauteile mit außergewöhnlicher Genauigkeit zu verwandeln.
1. Wachsform-Entwicklung & Montage
- Mustereinspritzung: Wir injizieren hochreinweißes Wachs in eine Dusenform, um eine genaue Kopie des beabsichtigten Designs zu erzeugen.
- Baum-Assembly: Wir schweißen einzelne Wachsformen an einen zentralen Wachsverteiler, bauen eine Baumstruktur auf, die es uns ermöglicht, mehrere Teile gleichzeitig zu gießen.
2. Keramikshell-Beschichtung & Stucco-Verfahren
- Slurry Dipping: Wir tauchen den Wachsbaum in eine hochwertige flüssige Keramik-Schlämme ein.
- Stuccoing: Wir beschichten den feuchten Baum sofort mit feinem feuerfestem Material. Die Wiederholung dieses Zyklus erzeugt eine dichte Keramik-Schalenform ausgelegt, hohen Gießdruck zu widerstehen.
3. Entwachsung & Hochtemperatur-Brand-Entladung
- Entgasung: Wir legen die beschichtete Baugruppe in einen Hochdruck-Dampfautoklaven, um das Wachs zu schmelzen. Diese entscheidende Phase definiert die klassische Verloren-Wachs-Gussprozess.
- Formbrennfunktion: Wir erhitzen die hohle keramische Schale in einem Hochtemperaturofen, um verbleibende Wachsreste zu verbrennen und die keramische Wandstärke zu sintern.
4. Guss von geschmolzenem Metall & Knockout
- Gießen: Solange die Keramiksform noch vorgewärmt wird, gießen wir geschmolzenes Metall in die Kavität, um einen vollständigen Flüssigkeitsfluss in feine Merkmale sicherzustellen.
- Shell Knockout: Sobald das Metall abkühlt und erstarrt ist, lösen wir die äußere Keramikschale durch Hochfrequenzschwingungen und Wasserstrahldurchfluss, um die Festmetall-Verluststeil freizugeben Metall-Investitionsguss-Teil.
5. Oberflächenfinish, Wärmebehandlung & Inspektion
- Gates entfernen: Wir schneiden einzelne Bauteile vom zentralen Läuferbaum ab und schleifen die verbleibenden Eingangsstummel ab.
- Nachbearbeitung: Wir wenden Strahlschleifen an, um eine optimale zu erzielen Gussoberflächenbeschaffenheit und führen Wärmebehandlungen durch, um die mechanischen Eigenschaften des Metalls mit den exakten Designanforderungen in Einklang zu bringen.
- Qualitätssicherung: Wir führen vollständige Abmessungsprüfungen, Druckprüfungen und zerstörungsfreie Prüfungen durch, um enge Toleranzmetallteile zu gewährleisten.
Um zu verstehen, wie dieser detaillierte mehrstufige Ansatz im Vergleich zu alternativen Formgebungsverfahren steht, erkunden Sie unser Investitionsguss- vs. Sandguss-Prozessvergleich für einen tieferen Blick auf Genauigkeit und Oberflächenausführung.
Wesentliche Vorteile der Präzisions-Investitionsgießtechnik
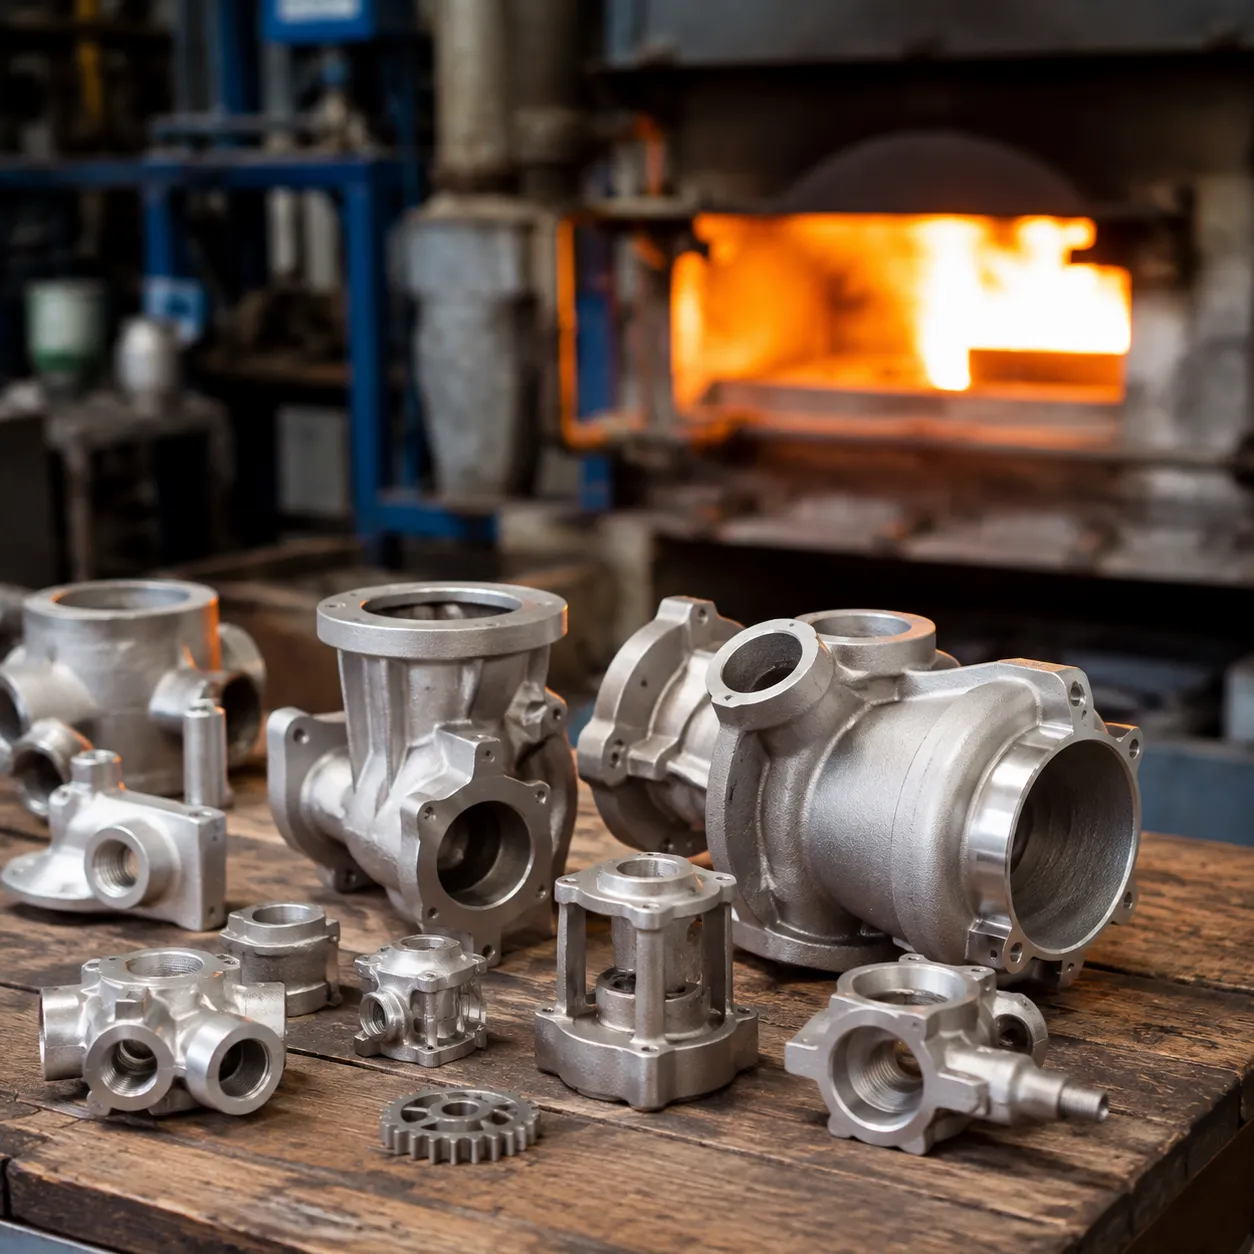
Wenn wir Bauteile für Hochpräzisionsanwendungen produzieren, Metallgießformen-Investition liefert eine herausragende Balance zwischen Designflexibilität und Kostenersparnis. Indem Teile direkt aus Wachsformen geformt werden, eliminieren wir teure Bearbeitungsschritte, während wir gleichzeitig strenge Engineering-Standards erfüllen.
- Enge Toleranzen und hohe Präzision: Wir halten konsequent enge Maßtoleranzen (typisch ±0,127 mm pro Zoll). Diese Präzision ermöglicht es uns, herzustellen enge Toleranzmetallteile zu gewährleisten die eine minimale Nachbearbeitung erfordern.
- Komplexe Geometrien und Dünnwände: Unser Prozess formt problemlos komplexe interne Durchgänge, Aufteilungen und Dünnwände bis zu 1,5 mm (0,060 Zoll) ohne die Notwendigkeit von Mehrteilbaugruppen.
- Überlegene Oberflächenqualität: Wir erreichen eine außergewöhnliche Gussoberflächenbeschaffenheit (125 RMS Standard). Im Vergleich zu traditionellen Formsandformen wird durch die Verwendung von Präzisionsalternativen liefert glattere, sauberere Oberflächen direkt aus der keramischen Schale.
- Materialeinsparungen und reduzierter Ausschuss: Nahezu nettförmige Fertigung reduziert Rohlegierungsabfall und senkt die Gesamteinheitskosten. Durch unsere dedicat ed Präzisions-Investitionsgießen und Prototypen Arbeitsabläufe maximieren wir die Materialausbeute, sodass Sie nur für das im Endbauteil verwendete Metall bezahlen.
Metall-Investitionsguss-Anwendungen
Wir liefern enge Toleranzmetallteile zu gewährleisten in anspruchsvollen Branchen, in denen Sicherheit, Leistung und Haltbarkeit nicht kompromittiert werden können. Durch die Nutzung Präzisions-Investitionsgießen, erzeugen wir leichte, komplexe Bauteile, die die Montageszeit reduzieren und teure nachfolgende Bearbeitungen eliminieren.
Luft- und Raumfahrtkomponenten
- Motore & Turbinenbauteile: Hochtemperatur-Turbinenschaufeln, Schaufeln und Hardware für die Brennkammer.
- Struktursysteme: Leichtgewichtige Befestigungswinkel, Tragflügel-Gelenke und Kraftstoffdüsen, die starken Vibrationen und Belastungen standhalten.
Automobilmotor- und Strukturteile
- Motore und Antriebe: Turbolader-Räder, Nockenstifte und Getriebezahnräder, hergestellt aus hochfesten Materialien wie 4140 Legierungsstahl.
- Individuelle Baugruppen: Wandstarke Strukturträger, die das Fahrzeuggewicht reduzieren und gleichzeitig Crash-Sicherheitsbewertungen beibehalten.
Medizinische Ausrüstung und chirurgische Instrumente
- Chirurgische Instrumente: Individuelle Skalpell, Zangen und Klemmen-Griffe, die sterile, ultra-glatte Oberflächen erfordern.
- Orthopädische Implantate: Biokompatible künstliche Gelenkkomponenten, gegossen mit chirurgiegeeigneten Legierungen.
Öl-, Gas- und Ventil-Hardware
- Flusskontrolle: Hochdruck-Ventilkörper, Pumpenläufer und Fluidsteuerblöcke, die gegen raue, korrosive Umgebungen beständig sind.
- Bohrausrüstung: Schwere Downhole-Werkzeugkörper und Verschraubungen, die für extreme Druckanwendungen ausgelegt sind.
Wir unterstützen Projekte von der anfänglichen präzisen Gussteilen-Prototypen bis zur Hochvolumenfertigung und gewährleisten, dass jedes Metall-Investitionsguss-Teil genauere operative Anforderungen erfüllt.
Designregeln für individuelle Metallgussprodukte
Wenn wir Bauteile entwerfen für Metallgießformen-Investition, folgt man klaren geometrischen Richtlinien, um eine fehlerfreie Produktion zu gewährleisten, Defekte zu verhindern und die Herstellungskosten zu senken.
Wanddicke und Gleichmäßigkeit
- Gleichbleibende Wandstärken beibehalten: Halten Sie die Wandstärken im Bauteil so einheitlich wie möglich, um Verzug, Lunker und strukturelle Schwachstellen während des Abkühlens zu verhindern.
- Empfohlene Wandstärke: Wir empfehlen eine Mindestwandstärke von 1,5 mm (0,060 in) für die meisten Legierungen, obwohl metallische Stoffe mit hoher Flüdigkeit dünnere Abschnitte in kleineren Bereichen erreichen können.
- Glatte Übergänge: Verschmelzen Sie dicke zu dünnen Wandübergänge allmählich mit einem 3:1-Taper-Verhältnis, um einen gleichmäßigen Fluss des flüssigen Metalls zu fördern.
Entformungswinkel, Fasen und Radien
- Geringer Entformungswinkel erforderlich: Im Gegensatz zu konventionellen Sandguss für kundenspezifische Metallteile, erfordert Präzisions-Investitionsguss wenig bis keinen Entformungswinkel (0° bis 1° sind typischerweise ausreichend).
- Große Fasen: Vermeiden Sie scharfe 90-Grad-Ecken. Verwenden Sie einen Mindest-Fillet-Radius von 1,5 mm (0,060 Zoll), um Spannungskonzentrationen zu eliminieren und die Lebensdauer der Form zu verlängern.
Toleranzen und Schrumpfzulagen
- Hochpräzisionsgrenzen: Unser Standardprozess produziert enge Toleranzmetallteile zu gewährleisten innerhalb von ±0,005 in/in (±0,127 mm pro 25,4 mm), wodurch sekundäre Bearbeitungen minimiert werden.
- Schrumpfungsfaktoren: Metalllegierungen schrumpfen zwischen 1,5% und 3%, während sie erstarren. Wir integrieren genaue Schrumpfzulagen direkt in das Formwerkzeug, damit Ihr Endteil exakt den Designvorgaben entspricht.
Kostentreiber in der Metall-Investitionsgussindustrie
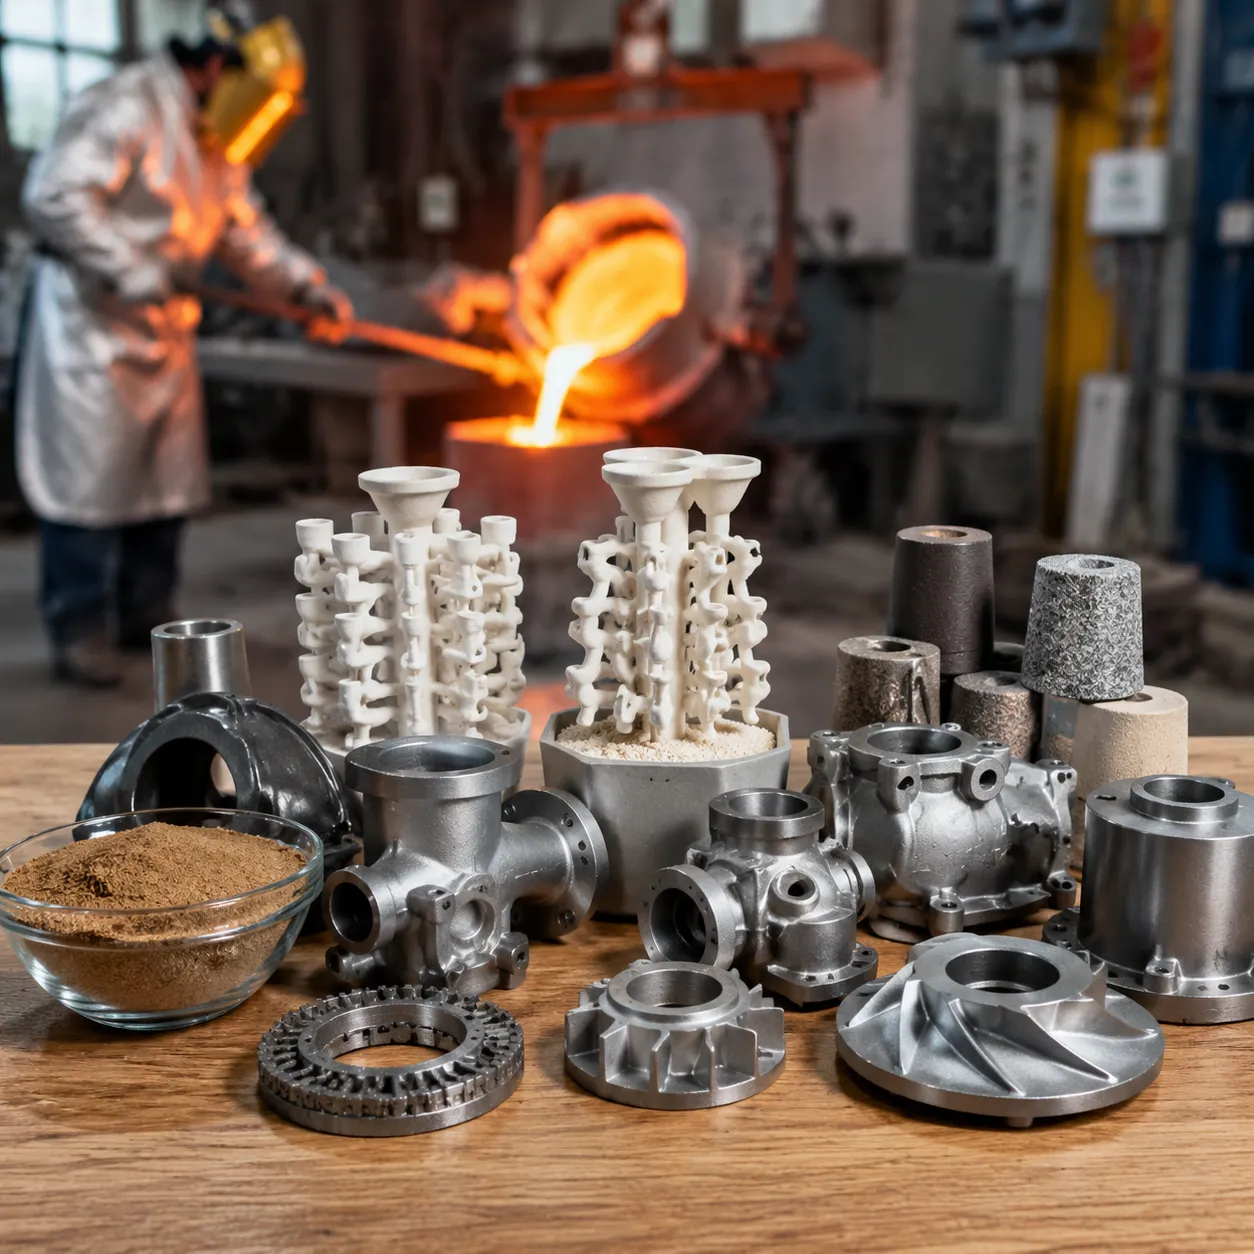
Wenn wir Projektnachschläge schätzen, bestimmen drei primäre Treiber die Gesamtsumme der Investitionen: Anfangswerkzeuge, Legierungswahl und Produktionsvolumen. Die Steuerung dieser Schlüsselfaktoren ermöglicht es uns, hochpräzise Teile zu liefern und gleichzeitig die Stückkosten zu optimieren.
Werkzeugbau- und Stanzwerkzeug-Anfangskosten
Die Herstellung von Meister-Stanzformen zur Produktion genauer Wachsmuster ist der größte Vorschussaufwand in Metallgießformen-Investition.
- Werkzeugmaterialien: Wir entwickeln Aluminiumstempel für Prototypen und kurze bis mittlere Losgrößen, um die Anfangskosten niedrig zu halten. Für die Langzeitproduktion erfordern gehärtete Werkzeugstähle höhere Anfangsinvestitionen, halten jedoch Hunderttausende von Zyklen stand, ohne an Genauigkeit zu verlieren.
- Bearbeitungskomplexität: Hochkomplexe Bauteile mit umfangreichen internen Durchläufen erfordern mehrteilige Formen oder collapsible Kernen, wodurch die anfänglichen Werkzeugproduktion Kosten steigen.
- Prozessvergleich: Während die anfängliche Investitionsguss-Werkzeugkosten höher sind als die Werkzeugkosten für Sandguss, reduziert es drastisch oder eliminiert teure nachgelagerte CNC-Bearbeitungen. Für eine detaillierte Kostenanalyse zwischen den Prozessen überprüfen Sie unsere Kostenaufstellung: Gussfertigung vs. Investitionsguss.
Materialauswahl und Legierungs pricing
Das Rohmetall, das Sie wählen, beeinflusst sowohl die Rohmaterialkosten als auch die Schmelzkomplexität.
- Standardlegierungen: Kohlenstoffstahl, Standard-Aluminium und Messing bleiben kostengünstige Optionen aufgrund niedrigerer Rohmaterialpreise und unkomplizierter Schmelzanforderungen.
- Hochleistungslegierungen: Edelstahl, Titan und nickelbasierte Superlegierungen verursachen höhere Kosten, bedingt durch Preisentwicklung am Rohmarkt, Vakuumschmelzanforderungen und strenge Qualitätskontrollen. Um zu bewerten, wie die Wahl des Rohmaterials das Gesamtbudget beeinflusst, konsultieren Sie unseren Gusslegierungs-Eigenschaften- und Materialauswahlführer.
Serienproduktion vs. Kosten für kleine Chargen
Bestellvolumen wirkt sich direkt darauf aus, wie sich die anfänglichen Rüstkosten auf Ihre Bestellung amortisieren und damit den Endpreis pro Einheit beeinflussen.
| Produktionsmaßstab | Kosten-Dynamik | Hauptanwendungen |
|---|---|---|
| Niedrige Charge / Prototypen | Höhere Stückkosten, da Einrichtungs- und Werkzeugkosten auf weniger Teile verteilt werden. | Sondermaschinen, Medizinprodukte und funktionsfähige Prototypen. |
| Produktionsvolumen in hoher Stückzahl | Niedrigste Stückkosten, da feste Werkzeugkosten sich über Tausende von Teilen amortisieren, zusammen mit automatisiertem Shell-T dipping. | Automobil-, Luft- und Raumfahrt- sowie Hochnachfrage-Ventilkomponenten. |
FAQs zur Metall-Investitionsguss
Welche Metalle eignen sich für den Investitionsguss?
Wir arbeiten mit einem breiten Spektrum an ferrous und non-ferrous Metallen, einschließlich Edelstahl, Kohlenstoffstahl, Werkzeugstahl, Aluminium, Messing, Bronze, Titan und Hochtemperatur-Superlegierungen. Werfen Sie einen Blick auf unsere präzise Investment-Gussdienstleistungen für kundenspezifische Bauteile um das vollständige Spektrum der Materialien zu sehen, die wir täglich verarbeiten.
Ist Investment-Casting billiger als Sandguss?
Erstwerkzeuge für Sandguss sind billiger, aber Metall-Investitionsguss liefert deutlich engere Toleranzen und glattere Oberflächen. Da es teure Nachbearbeitung und Materialverschwendung praktisch nahezu eliminiert, bietet Investment Casting oft niedrigere Gesamtkosten pro Teil bei komplexen Designs und höheren Produktionsstückzahlen.
Welche Toleranzen kann Metall-Investitionsguss erreichen?
Standard-Metall-Investitionsguss liefert routinemäßig lineare Toleranzen von ±0,13 mm pro 25 mm (±0,005 Zoll pro Zoll). Durch strenge Verfahrenskontrollen in der Investitionsguss, halten wir noch engere Toleranzen bei kritischen Bauteilmerkmalen, um Net-Shape- oder Near-Net-Shape-Ergebnisse sicherzustellen.
Wie hoch ist in der Regel die Vorlaufzeit für maßgeschneiderte Werkzeuge?
Konstruktion und Herstellung maßgeschneiderter Wachs-Injektionswerkzeuge dauert in der Regel 3 bis 6 Wochen, abhängig von der Geometrie-Komplexität und Formenanforderungen. Sobald die Werkzeuge freigegeben sind, werden schnell Musterteile für eine erste Passform- und Funktionsvalidierung hergestellt.



 German
 English
 Russian