
2026年8月28日
Anleitung für austenitischen Edelstahl, die FCC-Struktur, Korrosionsbeständigkeit, Grade 304, 316, Schweißbarkeit und wichtige industrielle Anwendungen abdeckt
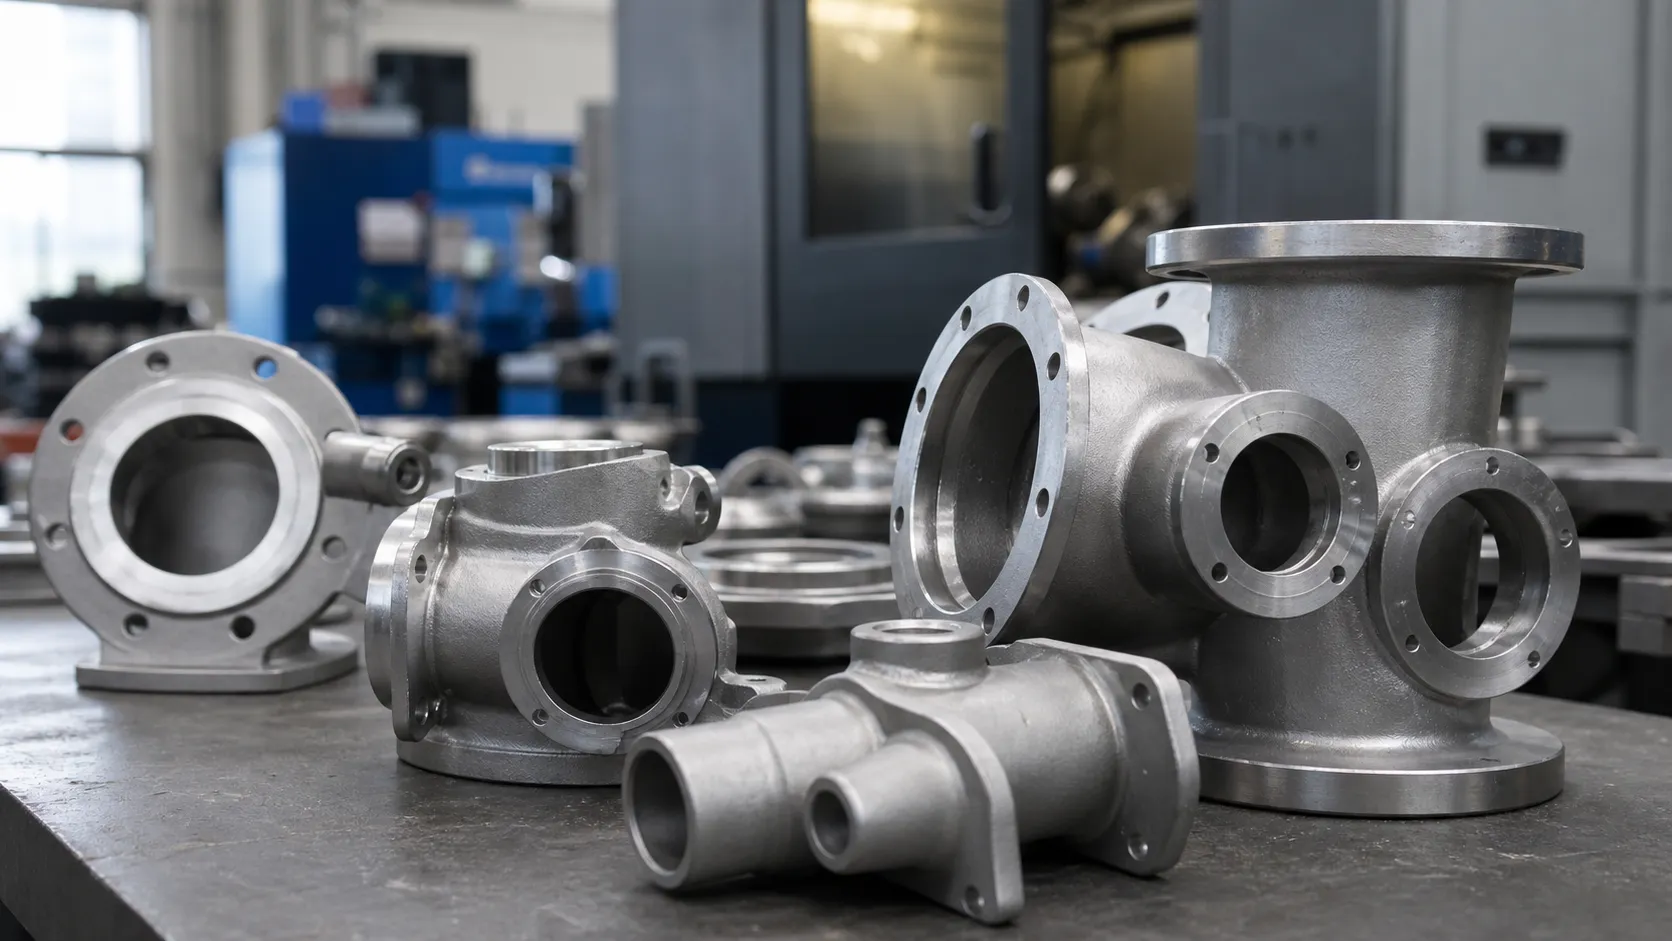
Überblick über austenitischen Edelstahl in der Technik
Die Wahl des idealen Metalls für schwere Stoßbelastungen, kryogene Verarbeitung oder aggressive chemische Exposition erfordert ein präzises Verständnis von austenitischem Edelstahl. Wir entwickeln Hochleistungs-Gusstücke unter Verwendung dieser vielseitigen Chrom-Nickel-Legierungen, um die langfristige strukturelle Integrität in anspruchsvollen globalen Anwendungen sicherzustellen.
Austenitische Mikrostruktur
Die Leistung jeder austenitischen Stahlgüte hängt direkt von ihrer atomaren Struktur und Verteilung der Elemente ab:
- Flächenzentriertes Kubisches Gitter (FCC): Die flächenzentriertes kubisches Gitter ist vollständig bei Raumtemperatur durch Nickel- und Manganbeigaben stabilisiert und eliminiert damit den duktil-zu-zähfester Übergangstemperaturbereich, der typisch für ferritische Stähle ist.
- Nichtmagnetische Eigenschaften: In seinem vollständig lösungsgeglühten Zustand, nichtmagnetischer Edelstahl zeigt minimale magnetische Durchlassigkeit, was ihn entscheidend für Elektronik, medizinische Geräte und spezialisierte Verteidigungsanwendungen macht.
- Extremes Temperaturbereich: liefert unvergleichliche Kryokohäsionszähigkeit bei tiefkalten Temperaturen, während es gleichzeitig Hochtemperatur-Oxidations- und Skalenbeständigkeit aufrechterhält.
Primäre austenitische Stahlsorten-Gruppen
Wir klassifizieren austenitischem Edelstahl unterteilt in drei Kernfamilien basierend auf chemischer Zusammensetzung und Betriebsumgebung:
| Legierungsfamilie | Primäre metallurgische Zusätze | Konstruktionale Leistungsmerkmale | Gängige Sorten |
|---|---|---|---|
| 300er Serie | Chrom-Nickel (Cr-Ni) & Molybdän (Cr-Ni-Mo) | 300er-Edelstahl liefert außergewöhnliche allgemeine Korrosionsbeständigkeit, hohe Duktilität und hervorragende Schweißbarkeit. | 304er Edelstahl (UNS S30400), 316L-Mehres-Grad-Legierung (UNS S31600), 317 |
| Stabilisierte Grade | Titanium (Ti) oder Niob (Nb) Zugaben | Zugaben binden Kohlenstoffatome, um die Bildung von Chromcarbiden zu verhindern und maximale delaminationsbeständigkeit in Hochtemperaturzonen zu liefern. | 321, 347 |
| 200er Serie | Chrom-Mangan-Nickel (Cr-Mn-Ni) mit Stickstoff | Stickstoff-Verstärkt 200er-Manganlegierung Varianten bieten eine höhere Streckgrenze als kostengünstige Alternative zu nickelhaligen Legierungen. | 201, 202 |
Chemische Zusammensetzung & Mechanische Leistungsdaten
Chemisches Elementspektrum
| Element | Zusammensetzungsbereich (%) | Primäre Ingenieurfunktion |
|---|---|---|
| Chrom (Cr) | 16.0% – 26.0% | Bildung einer Passivierungsschicht und Korrosionsbeständigkeit |
| Nickel (Ni) | 6.0% – 22.0% | Stabilisiert die austenitische Mikrostruktur |
| Molybdän (Mo) | 0.0% – 7.0% | Erhöht die Lochkorrosionsbeständigkeit in Chloridumgebungen |
| Kohlenstoff (C) | < 0.03% (L-Grade) | Unterdrückt Carbid-Prezipitation und interkristalline Korrosion |
Mechanische & Physikalische Eigenschaften
Austenitischer Edelstahl liefert außergewöhnliche Zugfestigkeit und überlegene Duktilität im Vergleich zu ferritischen und martensitischen Legierungen, wie herkömmliche 400er-Serie Edelstahlgrade. Durch unsere spezialisierten Guss-Edelstahl-Gussdienstleistungen, behalten wir strikte metallurgische Kontrolle über diese Schlüsseldaten der physikalischen Parameter:
- Verformungs- bzw. Verfestigungsraten: Hohe Kaltverformungskapazität erhöht die Streckgrenze signifikant während der Kaltverformung und erhält dabei die Kerntoughness.
- Thermische Ausdehnungsfaktoren: Ein höherer Wärmedehungskoeffizient erfordert eine genaue Modellskalierung und präzises thermisches Management während der Erstarrung, um Hot Tears zu verhindern.
- Kryogene Schlagenergie: Hervorragende strukturelle Stabilität, ohne bei Unternull-Temperaturen in eine spröde Übergangsphase zu geraten.
Präzisions-Investitionsgussfähigkeiten
Kontrolle von Wärmedehnung und Schrumpfung
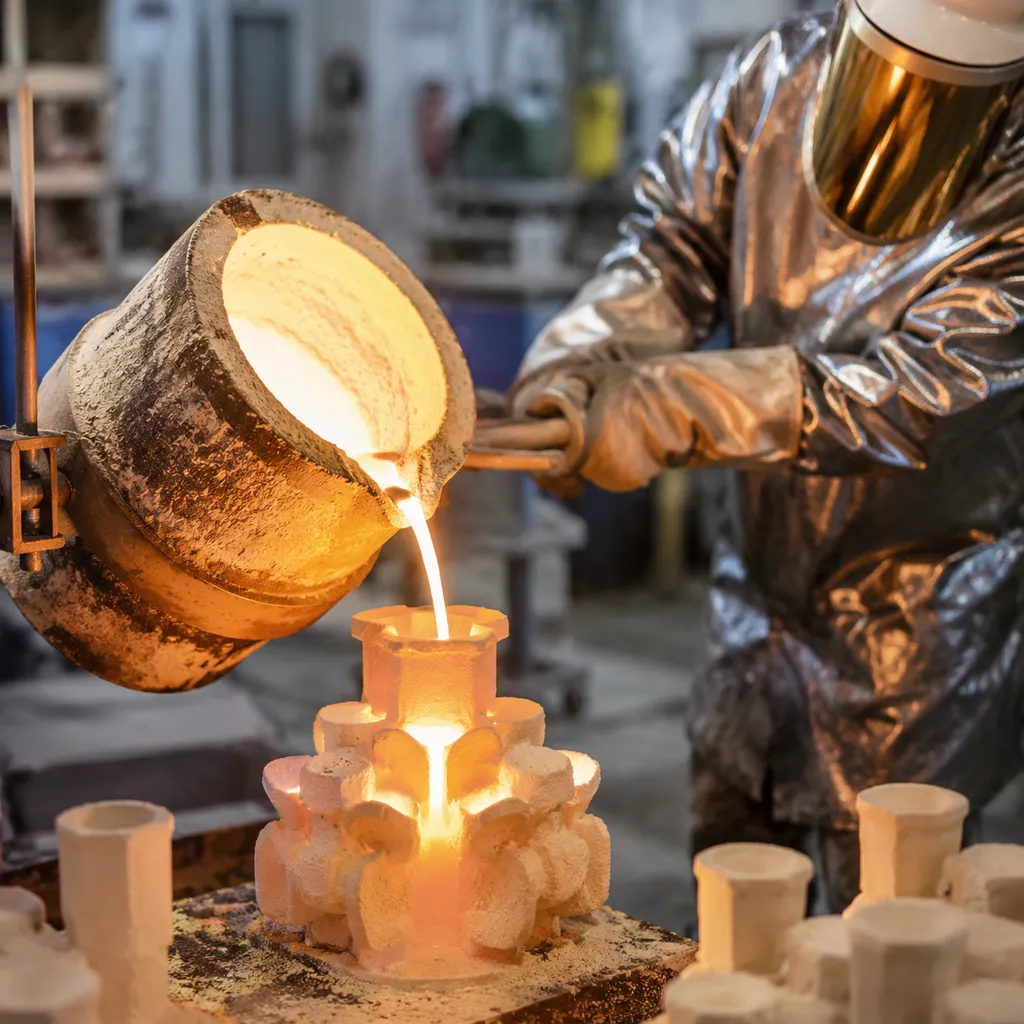
Austenitischer Edelstahl zeichnet sich durch einen hohen Wärmeausdehnungskoeffizienten und signifikante Volumenverkleinerung während des Abkühlens aus. Wir mildern Heißrissbildung und Porosität durch Anpassung der Slurry-Zusammensetzungen der keramischen Hülle und durch strenge Regulierung der Abkühlkurven während des Gießvorgangs von flüssigem Metall.
Integrierte Anlagenabläufe für austenitische Gussstücke
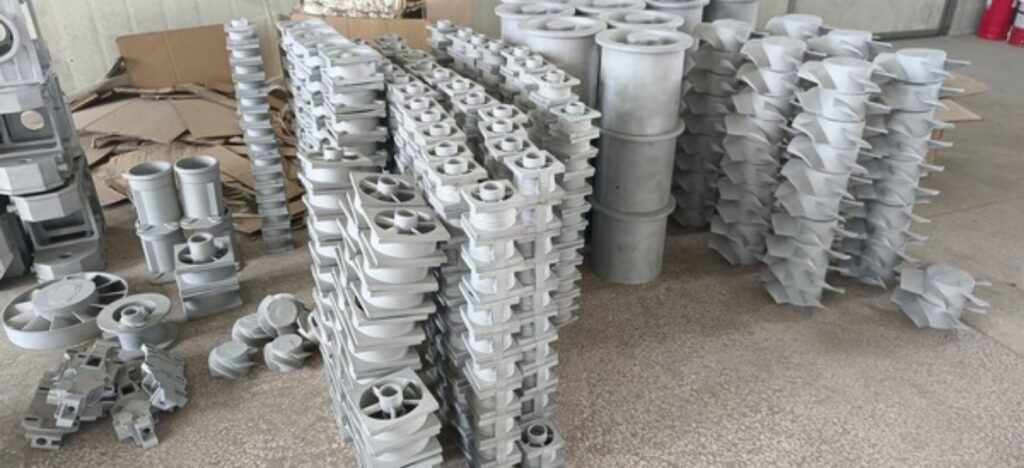
Um die metallurgische Qualität und die Wiederholgenauigkeit der Einheit zu optimieren, implementieren wir vollständig integrierte Automatisierung im Gießprozess Systeme über unsere Produktionslinien hinweg: Präzisions-Wachseinspritzung: Die temperaturstabile Formgebung bewahrt genaue Mustergeometrien für komplexe, dünnwandige austenitische Bauteile. Automatisierte Schalenbeschichtung & Markierung: Kontinuierliche Slurry- und Sandschichtung sorgt für gleichmäßige Festigkeit der keramischen Hülle und verhindert Risse der Hülle unter hoher Hitze. Hochdruck-Entwachungsautoklaven: Schnelle Dampftaupe-Dekwaxcycles klären Gusskammern vollständig, verhindern Kohlenstoffaufnahme und schützen niedrigkohlenstoffhaltige Qualitäten. Robotik-Integratoren: Automatischer Formwechsel in heißen Gießzonen eliminiert manuelle Varianz und sorgt für stabile Gießbedingungen.
Dimensional Tolerance and Surface Finish Standards
Wir wahren eine strikte Maßhaltigkeit über jeden Produktionsbatch. Für missionskritische Luft- und Raumfahrt-, Chemie- und medizinische Hardware arbeiten unsere Nachbearbeitungsprozesse eng mit hochwertiger Fertigungskomponenten zusammen, um eine zuverlässige Einhaltung enger Toleranzen innerhalb von ≤ 5 µm zu erreichen. precision machining components rohrenleitungen, um eng tolerierte Abmessungen innerhalb von ≤ 5 µm zuverlässig zu erreichen.
Industrial Applications of Austenitic Stainless Steel
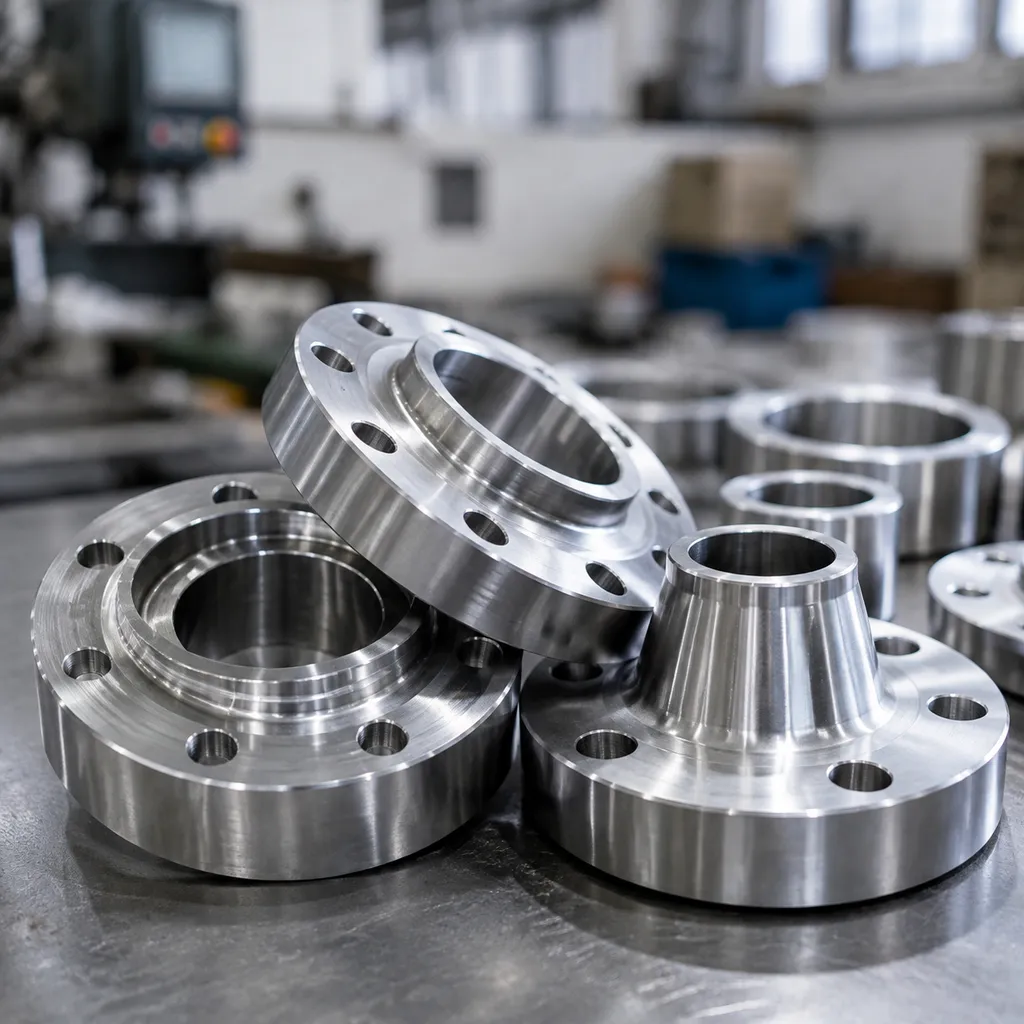
Wir liefern Präzisions-Investitionsgüsse, entwickelt aus austenitischem Edelstahl reihe industrialer Nachfrage. Die inhärente Korrosionsbeständigkeit, hohe Temperatureinstabilität und mechanische Festigkeit dieses Materials machen die Benchmark-Legierungsklasse für kritische Flüssigkeitsabläufe, Luft- und Raumfahrtstrukturelemente und hygienische Systeme.
Chemical & Petrochemical Processing
Schwere chemische Umgebungen erfordern Legierungen, die gegenüber Lochfraß, Spaltkorrosion und Spannungsrisskorrosion unter Druck resistent sind. Wichtige Komponenten: Valve bodies, pump housings, impulse lines, and pressure vessel fittings. Alloy Grades: 316 und 316L (UNS S31600). Performance Factor: Hoher Molybdängehalt sorgt für lange Lebensdauer in aggressiven Chlorid- und sauren Umgebungen. Bewertung der Unterschied zwischen 304- und 316-Edelstahl hilft Ingenieuren bei der Auswahl der optimalen Chemie für gezielte chemische Beständigkeit.
Luft- und Raumfahrt & Verteidigung
Hochbelastete Luftfahrt- und Verteidigungsplattformen verlassen sich auf 300er-Edelstahl um thermischen Zyklen und mechanischer Ermüdung standzuhalten, ohne strukturelle Degradation. Wichtige Komponenten: Abgasendschrauben, Hochtemperaturhalterungen, Umgebungssteuerungsluftkanalsysteme und Montagedichtungen des Motors. Alloy Grades: Titanium-stabilisierter 321 und Niob-Stabilisierter 347. Performance Factor: Stabilisierte Elemente verhindern die Carbidschwarzbildung bei Schweißprozessen und hohen Hitzeeinflüssen, wodurch intergranulare Ausfällung vermieden wird.
Sanitär- & Lebensmittelverarbeitung
Hygienische Verarbeitungsumgebungen erfordern glatte, nicht poröse Oberflächenfinishs, um bakterielle Traps zu eliminieren und aggressive Reinigungsregimen standzuhalten. Wichtige Komponenten: Clean-in-place (CIP) Pumpenimpeller, Ventilgehäuse, Sammelblocke und Sanitärrohrverbindungen. Alloy Grades: 304er Edelstahl und 316. Performance Factor: Außerordentliche Rückstandsbeständigkeit gegen ätzende Reinigungsmittel, nicht reagierender Kontakt mit Lebensmitteln beibehaltend.
Medizinisch & Pharmazeutisch
Medizinische Geräte und pharmazeutische Produktion erfordern hohe Reinheit, Biokompatibilität und Beständigkeit gegen wiederholte Sterilisationszyklen. Wichtige Komponenten: Präzisionschirurgische Instrumentengriffe, Gehäuseverkleidungen, Durchflussmesser und Gehäuse von Verarbeitungsventilen. Alloy Grades: 316L-Mehres-Grad-Legierung und spezialisiertes kohlenstoffarmes austenitischer Stahl Noten. Performance Factor: Hohe Oberflächenintegrität und nichtmagnetische Eigenschaften in lösungsgeglühten Zuständen gewährleisten null Beeinflussung sensibler Diagnostikgeräte.
Qualitätssicherung & Compliance in austenitischen Edelstahlgussprodukten
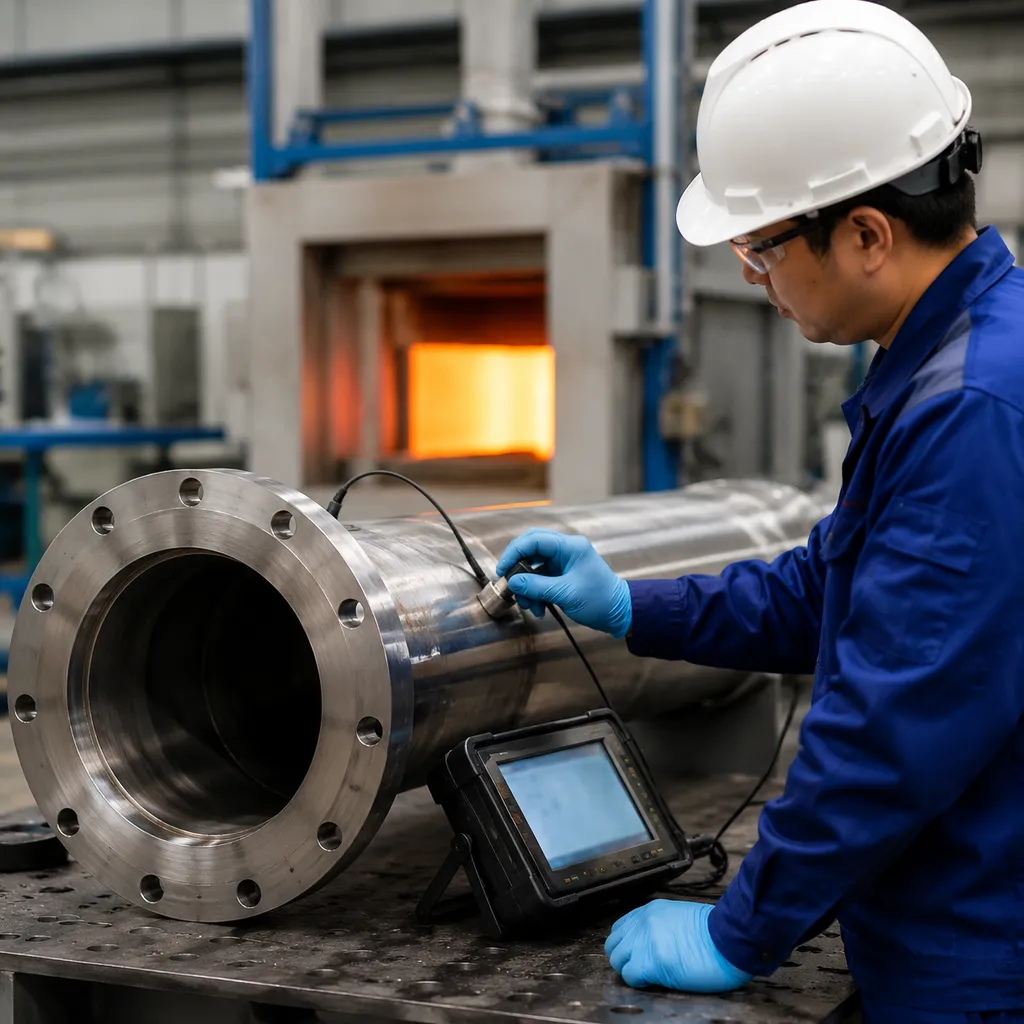
Lösungsglühung & Sensibilisierungsschutz
Wir steuern Wärmebehandlungszyklen streng, um die Korrosionsbeständigkeit in jedem austenitischem Edelstahl Guss, den wir gießen, zu erhalten.
- Sensibilisierungskontrolle: Zu langsames Abkühlen durch den Temperaturbereich 425°C–860°C löst Chromkarbiddpräkipitation entlang von Körnungsgrenzen. Dies senkt lokale Chromspiegel ab und setzt Bauteile dem Zwischenkristallangriff aus.
- Schnellabschreckung: Wir erhitzen Güsse über 1040°C, um Karbide in feste Lösung zu lösen, gefolgt von schnellem Wasserschock, um die eindosierte einphasige austenitische Struktur zu fixieren.
Nichtzerstörende Prüfung (NDT) & Inspektion
Wir setzen mehrstufige Tests ein, um defektfreie austenitischer Stahl Komponenten für kritische Flüssigkeitsführung und strukturelle Systeme sicherzustellen:
- Röntgentechnische Prüfung (Röntgen): Untersucht innere Dichte, um Subsurface-Schrumpf-Voids und Gas-Pososität zu kennzeichnen.
- Dichtstoff- oder Penetrantentest (PT): Enthüllt Mikrorisse, Kälte-Schrumpfungen und oberflächenverbundene Risse.
- Ultraschallprüfung (UT): Misst die Wanddicken-Konsistenz und prüft die tiefe innere tragfähige Strukturintegrität.
Unsere Gießerei führt strenge Prozesskontrolle im Investitionsguss für fehlerfreie Präzision Kontrollen während jeder Produktions charge durch.
Internationale Standards Konformität
Unsere Gießprozesse und Prüfprotokolle erfüllen globale Standards für Hochleistung eine austenitische Edelstahlgüte Legierungen:
- ASTM A351: Standardvorschrift, die gegossene austenitische drucktragende Teile abdeckt.
- ASTM A743: Standard-Spezifikation für allgemeine anwendungskorrosionsbeständige Gussstücke.
- ISO 9001: Zertifizierte Qualitätskontrollverwaltung, die Maßhaltigkeit und Wiederholbarkeit von Charge zu Charge garantiert.
Turnkey Engineering & Custom Foundry Integration
Wir liefern umfassende Engineering-Unterstützung von Ende zu Ende und koppeln individuelle Werkzeuge mit modernster Gießerei-Automatisierung. Als engagierter benutzerdefinierter Gusshersteller, optimieren wir den gesamten Fertigungslebenszyklus von austenitischem Edelstahl Komponenten von der Vorrecherche bis zur weltweiten Lieferung.
Individuelle Werkzeuge & Prozess-Vorrecherche
Bevor Metall geschnitten wird, führt unser Engineering-Team eine rigorose Vorrecherche durch, um eine optimale Formausbeute und enge Maßkontrolle sicherzustellen:
- CAD/CAM-Formentwicklung: Individuelle Stanzwerkzeug-Erstellung, optimiert für komplexe Bauteilgeometrien und gleichmäßige Kontraktion.
- Abkühlungs-Simulation: Fortschrittliche thermische Modellierung zur Beseitigung von Schrumpfporenfehlern bei hochlegierten Stahl-Investitionsguss.
- Gating-System-Optimierung: Entwickelte Läufer- und Riserslayouts, die den Fluss der Flüssigmetalle maximieren und eine saubere Schmelzlieferung sicherstellen.
Industrial Internet IoT-Integration
Unsere Gießereilinien nutzen Echtzeit-Telemetrie, um strikte Steuerparameter über jeden Schmelzzyklus hinweg aufrechtzuerhalten:
| IoT-Systemfunktion | Technische Funktion | Produktionseinfluss |
|---|---|---|
| Geräte-Telemetrie | Echtzeit-Verfolgung von Schlammtemperatur, Feuchtigkeit im Trockenraum und Ofenleistung | Garantiert metallurgische Konsistenz für austenitischem Edelstahl Bauteile |
| Predictive Maintenance | Kontinuierliche Vibrations- und Wärmeüberwachung an Entwürigung-Autoklaven und Gießarmen | Verhindert ungeplante Ausfallzeiten von Geräten und Risiken durch Gussschellenriss |
| Frühwarnungen vor Fehlern | Automatisierte Warnungen bei Variationen der Kühlleitung und Druckabfällen im Vakuum | Reinigt scrap-Raten während der flüssigen Metallverfestigung drastisch reduziert |
Durch den Einsatz Präzisions-Investitionsgussdienstleistungen integriert mit intelligenten Sensorennetzwerken bieten wir transparente Qualitätskennzahlen während des gesamten Fertigungsprozesses.
Globale Ersatzteile & 24/7 technischer Support
Wir обеспеч machen langfristige betriebliche Kontinuität für globale Industrie-Kunden mit dedizierten Nachproduktionsdiensten:
- 24/7 Technische Unterstützung: Direkter Zugang zu spezialisierten Gießereitechnikern für Prozessproblemlösung, Legierungswahl und Designoptimierung.
- Globale Logistik & Ersatzteile: Schnelle Lieferung von maßgeschneiderten Werkzeugeinsätzen, Kernvorrichtungen und Verschleißkomponenten zur Unterstützung der Hochvolumenfertigung weltweit.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen 304- und 316-austenitischen Stahlguss?
Der primäre Unterschied liegt in der Molybdänzugabe. Die Sorte 316 enthält 2%–3% Molybdän, was die Beständigkeit gegen Lochkorrosion und Spaltkorrosion in chloridreichen und marinen Umgebungen im Vergleich zu 304 drastisch erhöht. Für detaillierte Kriterien zur Legierungswahl siehe unsere Guss-Stahlführung für Käufer und Ingenieure.
| Eigenschaft / Merkmal | 304 Austenitischer Edelstahl | 316-Edelstahl austenitisch |
|---|---|---|
| Molybdängehalt | 0% | 2.0% – 3.0% |
| Korrosionsbeständigkeit | Ausgezeichnet in Standardatmosphärenumgebungen | Überlegen in Chlorid-, salinen- und chemischen Umgebungen |
| Hauptanwendungen | Lebensmittelverarbeitung, Architektur, allgemeine Industrie | Marine Beschläge, chemische Pumpen, Pharmazie |
Wie verhindert Vastpcc-Ausrüstung das Heißrissrisiko während der Austenit-Gusslege des Legierungsgeschmacks?
Wir verhindern Heißrisse durch automatisierte temperaturgesteuerte Schalenschrägung und präzise thermische Modellierung. Unsere benutzerdefinierten Gating-Designs sorgen für gleichmäßige gerichtete Erstarrung und minimieren die thermische Verzugspannung über komplexe Geometrien beim Gießen Gussern Edelstahl-Legierungen und -Sorten.
Warum ist nach der Blasinvestitionsguss-Austenitstahlschweißung eine Lösungsthermik notwendig?
Bei langsamem Abkühlverlauf bildet sich entlang der Korngrenzen Chromcarbid-Ablagerungen im austenitischen Edelstahl, was zu Sensibilisierung führt und die Legierung anfällig für intergranulare Korrosion macht. Lösungsglühen erhitzt die Gussstück auf 1010°C–1150°C und kühlt es rasch in Wasser ab, löst Carbide wieder in die Matrix auf und stellt vollständige Korrosionsbeständigkeit und Duktilität wieder her.
Kann austenitischer Edelstahl nach Kaltumformen oder Bearbeitung magnetisch werden?
Ja. Schwerwiegende mechanische Verformung oder Kaltbearbeitung erzwingen eine teilweise Phasenveränderung der magnetfeldfreien flächenzentrierten kubischen (FCC) Austenit-Struktur in ferromagnetischen, spannungsinduzierte Martensite. Während vollständig lösungsgeglühter austenitischer Edelstahl magnetisch bleibend abgegrenzt wird, führt lokale Kaltbearbeitung zu einer schwachen magnetischen Reaktion.



 German
 English
 Russian