
2026年8月28日
Руководство по аустенитной нержавеющей стали, охватывающее кристаллическую решетку ФЦС, коррозионную стойкость, марки 304, 316, свариваемость и ключевые отраслевые применения
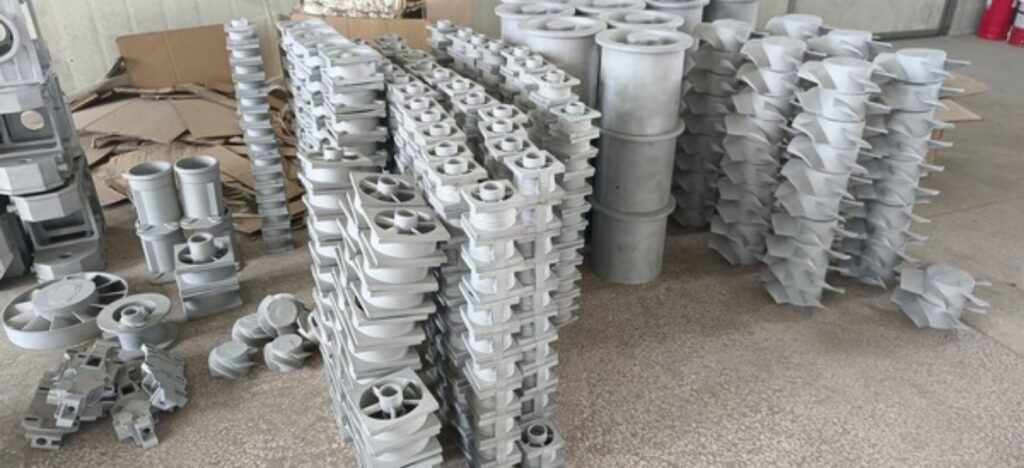
Обзор аустенитной нержавеющей стали в инженерии
Выбор идеального металла для тяжелых ударных нагрузок, криогной обработки или агрессивного химического воздействия требует точного понимания аустенитной нержавеющей стали. Мы проектируем высокопроизводительные отливки, используя эти универсальные хром-никелевые сплавы, чтобы обеспечить долговечную структурную целостность в сложных глобальных применениях.
Аустенитная микроструктура
Работоспособность любой аустенитной марки стали прямо зависит от ее атомной структуры и распределения элементов:
- Гексагональная кубическая решетка с гранями на лицевой стороне (FCC): Он гексагональная кубическая решетка (FCC) полностью стабилизируется при комнатной температуре за счет добавок никеля и марганца, устраняя характерную для ферритовых сталей температуру перехода хрупкости при ударе.
- Не магнитные свойства: В полностью рекристаллированном состоянии после отпускa под решеткой, немагнитная нержавеющая сталь обладает минимальной магнитной проницаемостью, что делает ее важной для электроники, медицинских приборов и специализированных оборонных применений.
- Экстремальный диапазон температур: Обеспечивает беспрецедентную хладостойкость ударной вязкости при криогенных температурах при температурах ниже нуля, при этом сохраняя высокотемпературную коррозионную стойкость и стойкость к образованию накипи.
Основные группы сталей австенитного класса
Мы классифицируем аустенитной нержавеющей стали делятся на три основных семейства в зависимости от химического состава и условий эксплуатации:
| Семейство сплавов | Основные металлургические добавки | Инженерные эксплуатационные характеристики | Распространённые сорта |
|---|---|---|---|
| Серия 300 | Хром-никель (Cr-Ni) и молибден (Cr-Ni-Mo) | сталь нержавеющая 300-серии обеспечивает исключительную общую стойкость к коррозии, высокую пластичность и отличную свариваемость. | нержавеющая сталь марки 304 (UNS S30400), морская марка сплава 316L (UNS S31600), 317 |
| Усовершенствованные марки | Добавление титана (Ti) или ниобия (Nb) | Добавления фиксируют атомы углерода, предотвращая образование карбида хрома, обеспечивая максимум устойчивость к коррозии межкристаллитной структуры в зонах с высоким нагревом. | 321, 347 |
| 200-серия | Хром-магний-никель (Cr-Mn-Ni) с азотом | азотированная прочность сплав марганца 200-й серии варианты предлагают более высокую пределы текучести как экономичную альтернативу сплавам с высоким содержанием никеля. | 201, 202 |
Химический состав и данные о механических свойствах
Спектр химических элементов
| Элемент | Диапазон состава (%) | Основная инженерная функция |
|---|---|---|
| Хром (Cr) | 16.0% – 26.0% | Образование пассивационного слоя и коррозионная стойкость |
| Никель (Ni) | 6.0% – 22.0% | Стабилизирует аустенитную микроструктуру |
| Молибден (Mo) | 0.0% – 7.0% | Улучшает устойчивость к пати́нию в хлоридном окружении |
| Углерод (C) | < 0.03% (L-грейды) | Снижает образование карбидов и межкристаллитную коррозию |
Механические и физические свойства
Аустенитная нержавеющая сталь обеспечивает выдающуюся прочность на растяжение и превосходную пласткость по сравнению с ферритной и мартенситной литейной сталью, такой как традиционные grades 400-серии нержавеющей стали. Через наши специализированные услуги литья нержавеющей стали методом расходного литья, мы поддерживаем строгий металлургический контроль за этими ключевыми физическими параметрами:
- Скорости упрочнения за счёт деформации: Высокая capability по упрочнению при обработке существенно увеличивает предел прочности от текучести во время холодной обработки, сохраняя при этом основную стойкость.
- Факторы теплового расширения: Более высокий коэффициент теплового расширения требует точного масштабирования формы и точного теплового управления во время затвердевания, чтобы предотвратить горячий разрыв.
- Криогенная ударная энергия: Отличная структурная устойчивость без перехода из пластического к хрупкому при температурах ниже нуля.
Точные возможности литья по инвестиционному способу
Контроль теплового расширения и усадки
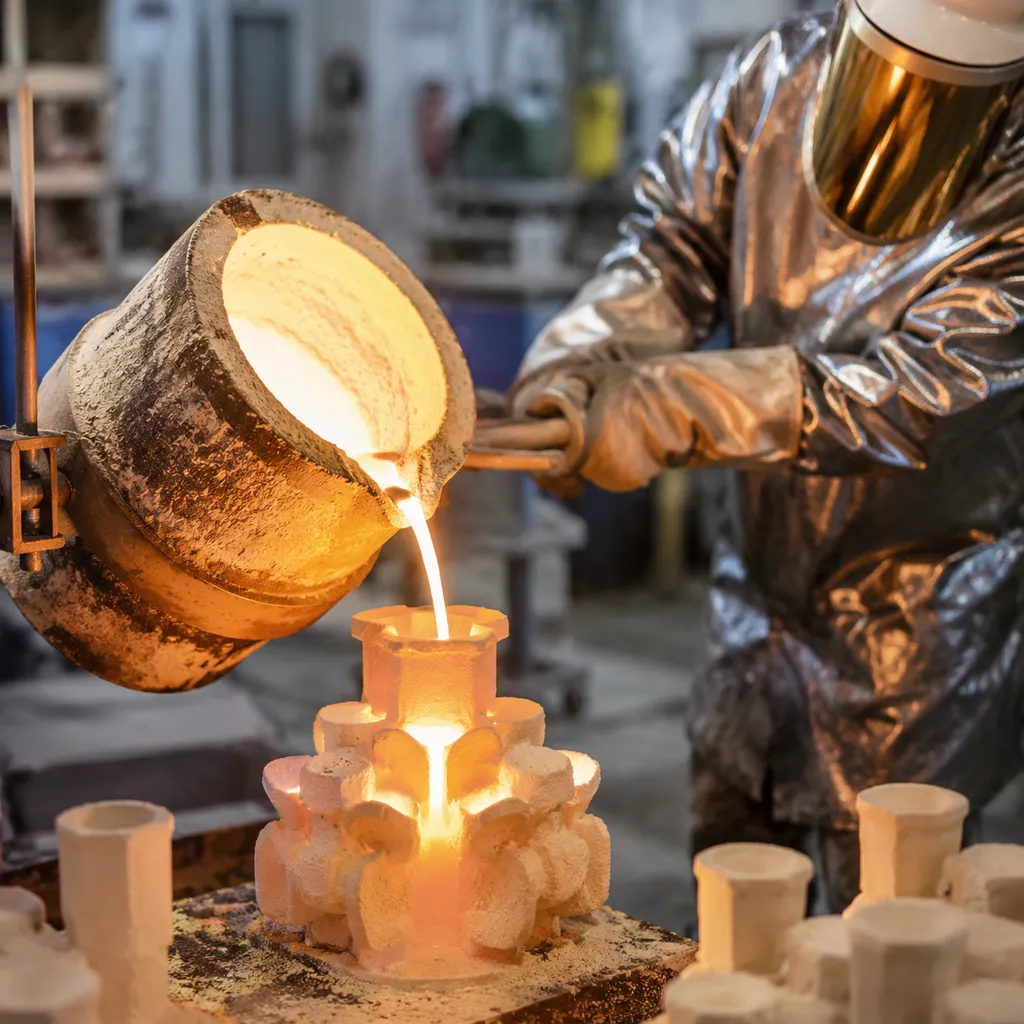
Аустенитная нержавеющая сталь характеризуется высоким коэффициентом теплового расширения и заметным объёмным усадочным при охлаждении. Мы снижаем hot tearing и пористость усадки за счёт коррекции состава суспензий для керамической оболочки и строгого регулирования кривых охлаждения при заливке жидкого металла.
Интегрированные рабочие процессы оборудования для аустенитных отливок
Чтобы оптимизировать металлургическое качество и повторяемость единиц, мы внедряем полностью интегрированные автоматизацию в процесс литья системы на наших производственных линиях: Прецизионная восковая инъекция: Высокостабильное формование при заданной температуре сохраняет точные геометрические размеры моделей для сложных тонкостенных аустенитных компонентов. Автоматизированное покрытие и маркировка оболочек: Непрерывное нанесение суспензии и песка обеспечивает однородную прочность керамической оболочки, предотвращая трещинообразование оболочки при высокой температуре. Высоконапорные автоклавы для обессоливания/деwaxing: Быстрые циклы развоздушивания пара очищают полости форм полностью, предотвращая наброс углерода и защищая низкоуглеродистые сорта. Robotic Integrators: Автоматизированная передача форм в зонах горячего литья исключает ручные отклонения и обеспечивает стабильные условия заливки.
Стандарты допусков по размеру и качество обработки поверхностей
Мы поддерживаем строгий контроль размеров на каждом производственном лоте. Для критически важных космических, химических и медицинских узлов наше вторичное производство сосуществует с высокотехнологичными деталями компоненты точной обработки пайплайны для надежного достижения точных допусков вплоть до ≤ 5 мкм.
Промышленные применения Austenitic нержавеющей стали
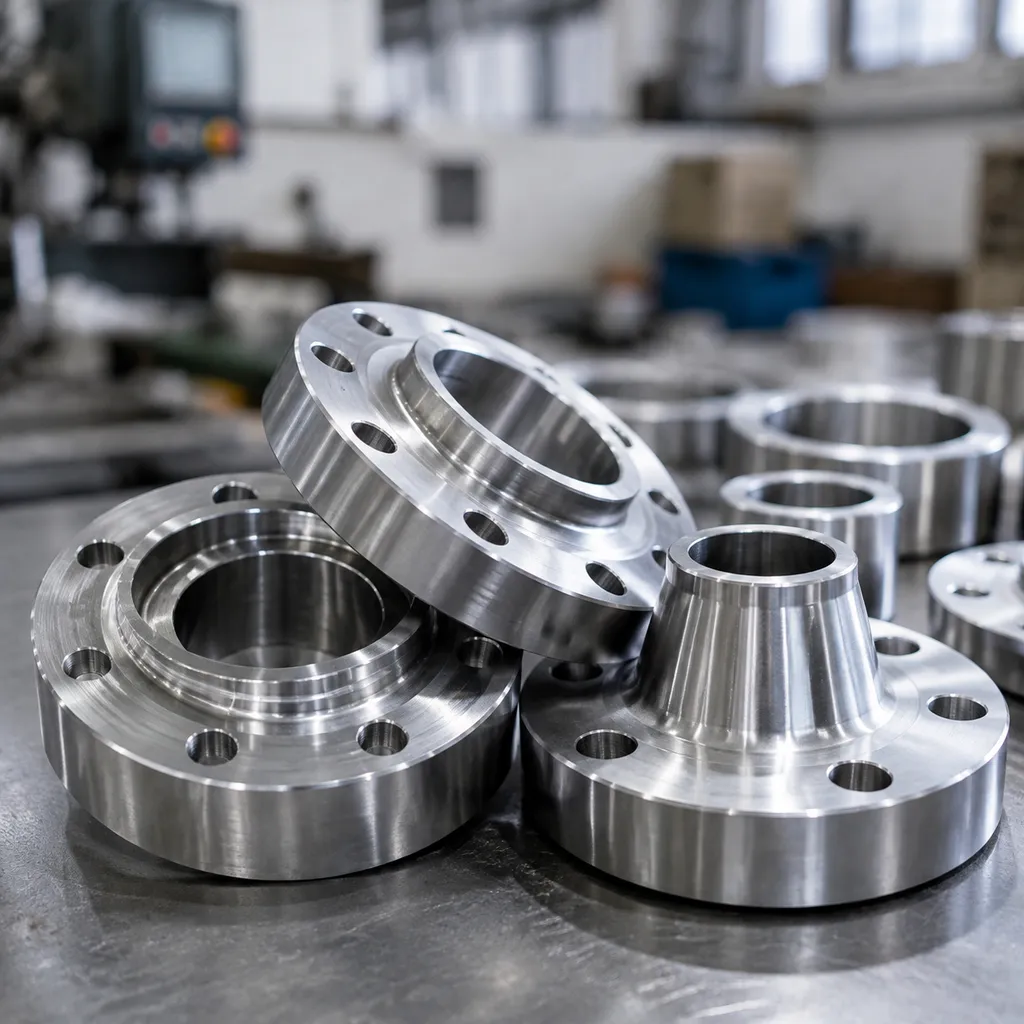
Мы поставляем точные литья под инвестиционные формы с инженерной обработкой из аустенитной нержавеющей стали на всех высоконагруженных промышленных сегментах. Врожденная коррозионная стойкость, термостойкость и механическая прочность этого материала делают его эталонной семействой сплавов для критической эксплуатации с жидкостями, деталей конструкции в авиационной области и гигиенических систем.
Химическая и нефтехимическая обработка
Сильные химические среды требуют сплавов, устойчивых к питтингу, к разрушению зазоров и к усталостному разрушающему трещинообразованию под давлением. Ключевые компоненты: Корпуса клапанов, корпуса насосов, импульсные линии и фитинги сосудов под давлением. Марки сплавов: 316 и 316L (UNS S31600). Фактор производительности: Высокое содержание молибдена обеспечивает долгий срок службы в агрессивной хлоридной и кислотной средах. Оценка разница между нержавеющей сталью 304 и 316 помогает инженерам выбрать оптимальную химию для целевой химической устойчивости.
Авиационная промышленность и оборона
platforms с высоким уровнем нагрузок в авиации и обороне полагаются на сталь нержавеющая 300-серии чтобы выдерживать тепловые циклы и механическую усталость без разрушения конструкции. Ключевые компоненты: выпускные коллекторы, крепежи для высокотемпературных кронштейнов, системы вентиляции и воздуховодов, соединения для крепления двигателей. Марки сплавов: тианистированные 321 и ниобиевые стабилизированные 347. Фактор производительности: стабилитированные элементы исключают образование хромового карбида во время сварки и воздействия высоких температур, предотвращая межзерновое разрушение.
Санитария и переработка пищевых продуктов
гигиеничные производственные среды требуют гладких, непористых поверхностей для устранения ловушек бактерий и устойчивости к агрессивной очистке. Ключевые компоненты: насосныеImpeller, лицевые части насосов, узлы коллекторных систем и санитарные соединения трубопроводов,. Марки сплавов: нержавеющая сталь марки 304 и 316. Фактор производительности: Исключительная стойкость к промывке против едкого очищающего агента, обеспечивая неактивный контакт с продуктами.
Медицинские и фармацевтические
Медицинское оборудование и производство фармацевтики требуют высокой чистоты, биосовместимости и устойчивости к повторной стерилизации. Ключевые компоненты: ручки прецизионных хирургических инструментов, корпуса, расходомерные элементы и тела клапанов обработки. Марки сплавов: морская марка сплава 316L и специализированный низкоуглеродистый аустенитная сталь марок. Фактор производительности: Высокая целостность поверхности и немагнитные характеристики в состояниях решения-отжига обеспечивают нулевое вмешательство в чувствительные диагностические приборы.
Контроль качества и соблюдение требований в литьевых изделиях из аустенитной нержавеющей стали
Решение о отжиге и предотвращение сенситизации
Мы строго контролируем циклы термической обработки, чтобы сохранить коррозионную стойкость в каждом аустенитной нержавеющей стали отливке, которую мы лить.
- Контроль сенситизации: С медленным охлаждением через зону температуры 425°С–860°С начинается осаждение хромового карбида на границах зерен. Это истощает локальные запасы хрома и подвергает детали межзеренному разрушению.
- Быстрое охлаждение: Мы нагреваем отливки выше 1040°С для растворения карбидов в твердый раствор, после чего быстро заливаем водой, чтобы закрепить монокристаллическую аустенитную структуру.
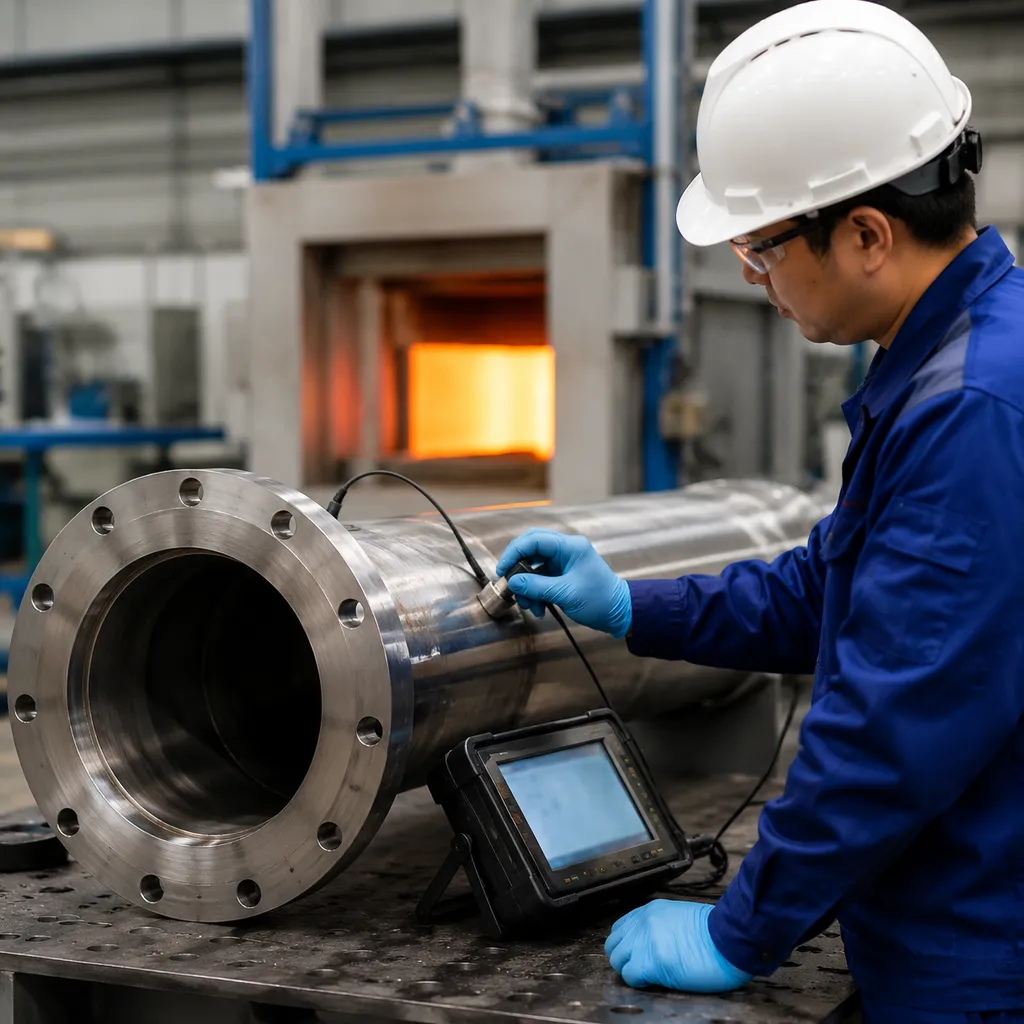
Неразрушающий контроль (NDT) и инспекция
Мы применяем многоступенчатое тестирование для обеспечения бездефектной аустенитная сталь компонентности для критической обработки и структурных систем:
- Рентгенографическое испытание (X-ray): Проверяет внутреннюю плотность, чтобы выявлять подпоровые усадочные пустоты и газовую пористость.
- Контроль проницательностью (PT): Извечает микротрещины поверхности, холодные стыки и трещины, соединённые с поверхностью.
- Ультразвуковая дефектоскопия (UT): Измеряет однородность толщины стенки и контролирует глубинную внутреннюю прочную структурную целостность.
Наш литейный цех сохраняет строгий контроль процесса в литье под ин'tегтной точностью для дефектной свободы на протяжении каждого цикла производства.
Соответствие Международным стандартам
Наши процессы литья и протоколы тестирования соответствуют мировым стандартам для высокопроизводительных аустенитных нержавеющих марок сплавов:
- ASTM A351: Стандартная спецификация, охватывающая литые аустенитные части, содержащие давление.
- ASTM A743: Стандартная спецификация для общеприкладных коррозиностойких литьевых деталий.
- ISO 9001: Сертифицированное управление контролем качества, гарантирующее размерную точность и повторяемость партий.
Инженерия под ключ и интеграция по индивидуальному литью
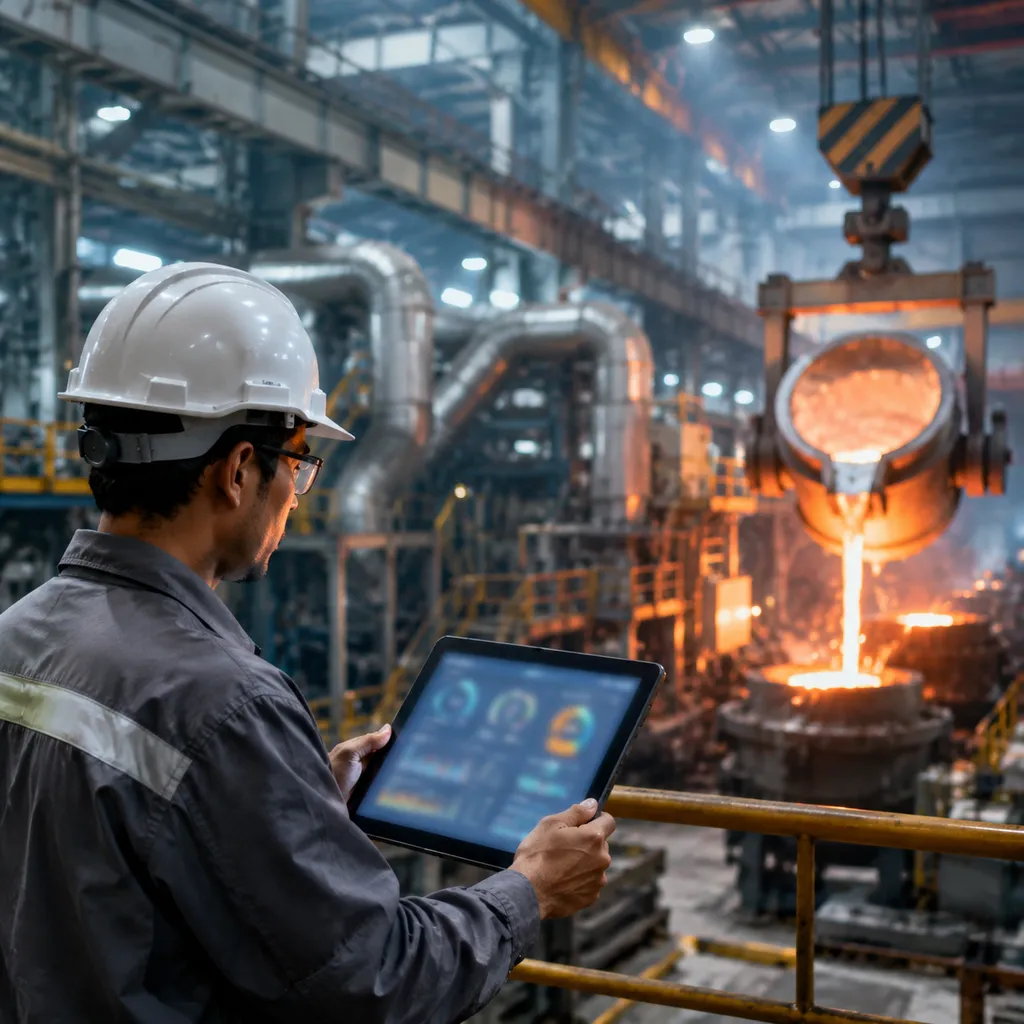
Мы предлагаем комплексную инженерную поддержку, сочетая индивидуальные штамповые инструменты с современными решениями автоматизации литейного производства. Как преданный производитель индивидуального литья, мы упрощаем весь цикл производства аустенитной нержавеющей стали компонентов от предподготовки до глобальной доставки.
Индивидуальные штамповые инструменты и предварительное исследование процессов
Прежде чем резать металл, наша инженерная команда проводит тщательное предварительное исследование, чтобы обеспечить оптимальную отдачу формы и строгий контроль размеров:
- CAD/CAM проектирование форм: Индивидуальное создание штампов, оптимизированное для сложной геометрии компонентов и равномерного сокращения.
- Симуляция затвердевания: Продвинутое тепловое моделирование для устранения дефектов усадки пористости в высоко содержит стальные инвестиционные литья.
- Оптимизация системы подбора: Разработанные конфигурации бегунков и лощильников, максимизирующие поток жидкого металла и поддерживающие чистоту подачи расплава.
Интеграция промышленного Интернета вещей (IoT)
Наши литейные линии используют телеметрию в реальном времени для поддержания строгих параметров контроля на каждом цикле расплава:
| Функция IoT-системы | Техническая функция | Влияние на производство |
|---|---|---|
| Телеметрия оборудования | Мониторинг в реальном времени температуры суспензии, влажности в сушильной камере и мощности печи | Гарантирует металлургическую однородность для аустенитной нержавеющей стали деталей |
| Прогнозное техническое обслуживание | Постоянная вибрационная и термическая диагностика на автоклавах для дефектообразования и захватах литьевых форм | Предотвращает незапланированные простои оборудования и риски растрескивания оболочек |
| Ранние предупреждения о сбоях | Автоматические оповещения о вариациях охлаждающей линии и снижении вакуумного давления | Сильно снижает уровень брака во время кристаллизации жидкого металла |
При развёртывании услуги по точному инвестиционному литью в интеграции с умными сетями датчиков мы предоставляем прозрачные показатели качества на протяжении всего производственного процесса.
Глобальные запасные части и техническая поддержка 24/7
Мы обеспечиваем долгосрочную операционную непрерывность для глобальных промышленных клиентов с выделенными постпроизводственными услугами:
- Круглосуточная техническая помощь: Прямой доступ к специализированным инженерам литейного цеха для устранения неполадок в процессах, выбора сплава и оптимизации дизайна.
- Глобальная логистика и запасные части: Быстрая доставка индивидуальных инструментальных вкладышей, фиксирующих элементов и изнашиваемых компонентов для поддержки серийного производства по всему миру.
Часто задаваемые вопросы
Какова основная разница между литьем из аустенитной нержавеющей стали 304 и 316?
Основное различие заключается в добавлении молибдена. Штамм 316 содержит 2%–3% молибдена, что значительно повышает устойчивость к точечному и канальцевому коррозионному растрескиванию в хлоридсодержащих и морских средах по сравнению с 304. Для детальных критериев выбора сплава ознакомьтесь с нашими гиду по латуни нержавеющей сталь_CASTING?.
| Свойство / характеристики | 304-аустенитная нержавеющая сталь | 316 нержавеющая сталь аустенитная |
|---|---|---|
| Содержание молибдена | 0% | 2.0% – 3.0% |
| К corrosion resistance | Отлично в стандартных атмосферах | Превосходно в хлоридных, солевых и химических средах |
| Основные области применения | Переработка пищевых продуктов, архитектура, общая промышленность | Морские детали, химические насосы, фармацевтика |
Как оборудование Vastpcc предотвращает появление горячего трещинообразования при затвердевании аустенитной сплавной системы?
Мы предотвращаем горячие трещины с помощью автоматизированной преднагревки оболочки с контролем температуры и точного термодинамического моделирования. Наши индивидуальные схемы наполнения обеспечивают однородное направленное затвердевание, минимизируя напряжение термического сокращения по сложной геометрии при заливке литой нержавеющей стали специальные сплавы и grade.
Зачем нужна отжиг-расплавление после литья в инвестиционной форме нержавеющей стали аустенитной?
Заводская аустенитная нержавеющая сталь после литья образует карбид хрома вдоль границ зерен при медленном охлаждении, вызывая сенситизацию и делая сплав уязвимым к межзеренной коррозии. Отжиг-расплавление нагревает отливку до 1010°C–1150°C и быстро охлаждает её водой, повторно растворяя карбиды в матрице и восстанавливая полную коррозионную стойкость и пластичность.
Може ли аустенитная нержавеющая сталь стать магнитной после холодной обработки или механической обработки?
Да. Значительная механическая деформация или холодная обработка вынуждают частичную фазовую трансформацию немагнитной гранецентрированной кубической (ГЦК) аустенитной структуры в ферромагнитную текучеподобную мартенитную фазу. В полностью отожженной по раствору аустенитной нержавеющей стали магнитность отсутствует, но локальная холодная обработка вызывает слабый магнитный отклик.



 Russian
 English
 German