
2026年9月6日
Investitionsgussformen-Leitfaden, der das keramische Schalensystem, enge Toleranzen, Oberflächenfinish und benutzerdefinierte RFQ-Optionen abdeckt
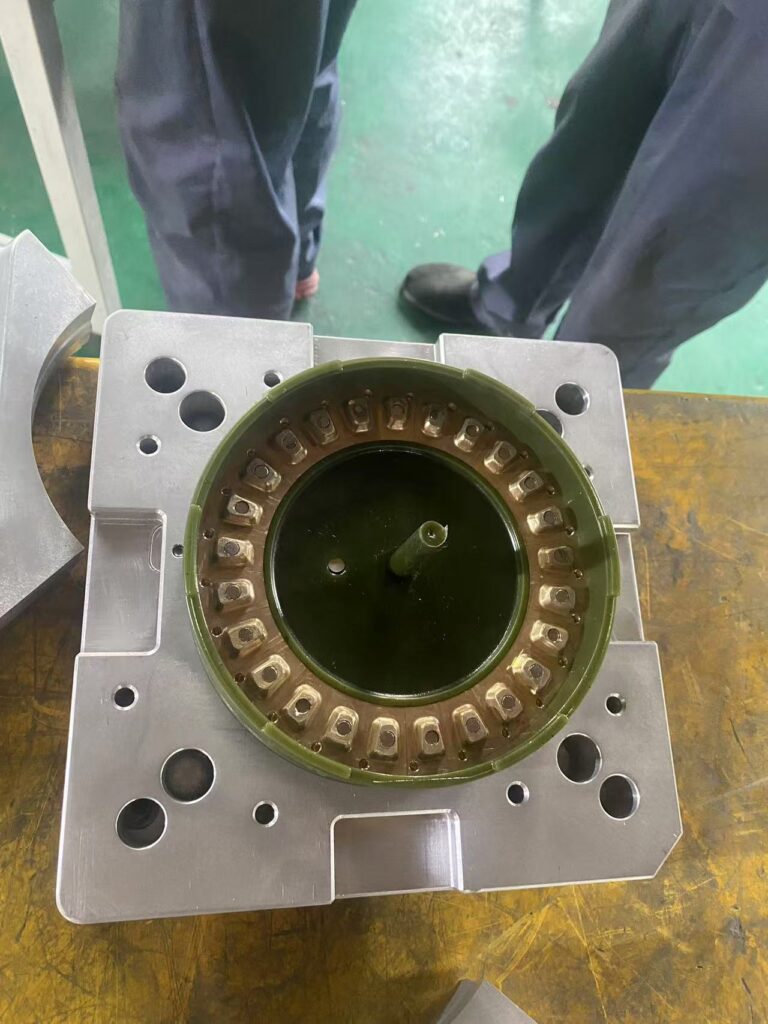
Was ist eine Investitionsgießform?
An Investitionsgießform—auch als Investitionsgießwerkzeug oder Wachsmodell-Treibteil bezeichnet—ist ein präzisionsgefertigtes Metallwerkzeug, das dazu dient, exakte Wachsabdrücke eines gewünschten Metallbauteils zu erstellen. Wir fertigen diese Formen zur Bildung der grundlegenden Wachsmuster, die im Lost-Wax-Prozess verwendet werden.
Wie Wachsinjektion Wachsmusterformen formt
- Präzisionsinjektion: Geschmolzenes oder halbfestes Wachs wird unter hohem Druck in die Investitionsgießform Aussparung injiziert.
- Abkühlung: Das Wachs kühlt schnell zu einer stabilen, maßgenauen Replik des Endprodukts ab.
- Mustervorbereitung: Wachsmuster werden an ein zentrales Fließsystem angebracht, um eine Baumstruktur zu bilden.
- Entgasung: Nachdem eine keramische Schale um das Wachs aufgebaut wurde, wird Wärme angewendet, um das Wachs auszutreten, wodurch eine makellose Kavität für flüssiges Metall bleibt.
Investitionsgießformen vs. Sandgießformen
| Eigenschaft | Gussform für Gussteilherstellung | Gussform aus Sand |
|---|---|---|
| Werkstoff für Werkzeuge | Bearbeitetes Aluminium oder Werkzeugstahl | Verdichtete Sandschicht um ein Muster |
| Hauptfunktion | fügt sacrificial Wachs-Muster ein | Bildet direkt die Metall-Gusskammer |
| Oberflächenfinish | Überlegene Glätte (Ra 1,6–3,2 µm) | Groberes Oberflächenprofil (Ra 6,3–12,5 µm) |
| Maßhaltigkeit | Außerordentlich hohe (enge Toleranzen) | Mäßige bis geringe Toleranzen |
| Werkzeugausnutzung/Reuse von Werkzeugen | Ständiger Metall-Spritzstempel (bis zu 1.000.000+ Zyklen) | Sandform nach einmaligem Gießen zerstört |
Warum Präzisionswerkzeuge die Gussqualität beeinflussen
Die Oberflächenbeschaffenheit, die strukturelle Integrität und die geometrische Genauigkeit eines fertigen Metallbauteils spiegeln direkt das Ausgangsmaterial wider Investitionsgießform. Jede Toleranzabweichung, Kratzer oder Mikrodefekt im Inneren der Formhöhlung wird auf das Wachsmuster übertragen und schließlich auf das fertige Metallgussbauteil. Die Investition in hochpräzise Musterdies reduziert kostenintensive Nachbearbeitungen und gewährleistet eine strikte Teil-zu-Teil-Wiederholbarkeit über globale Lieferketten hinweg.
Typen von Formen, die beim Corvetteing verwendet werden
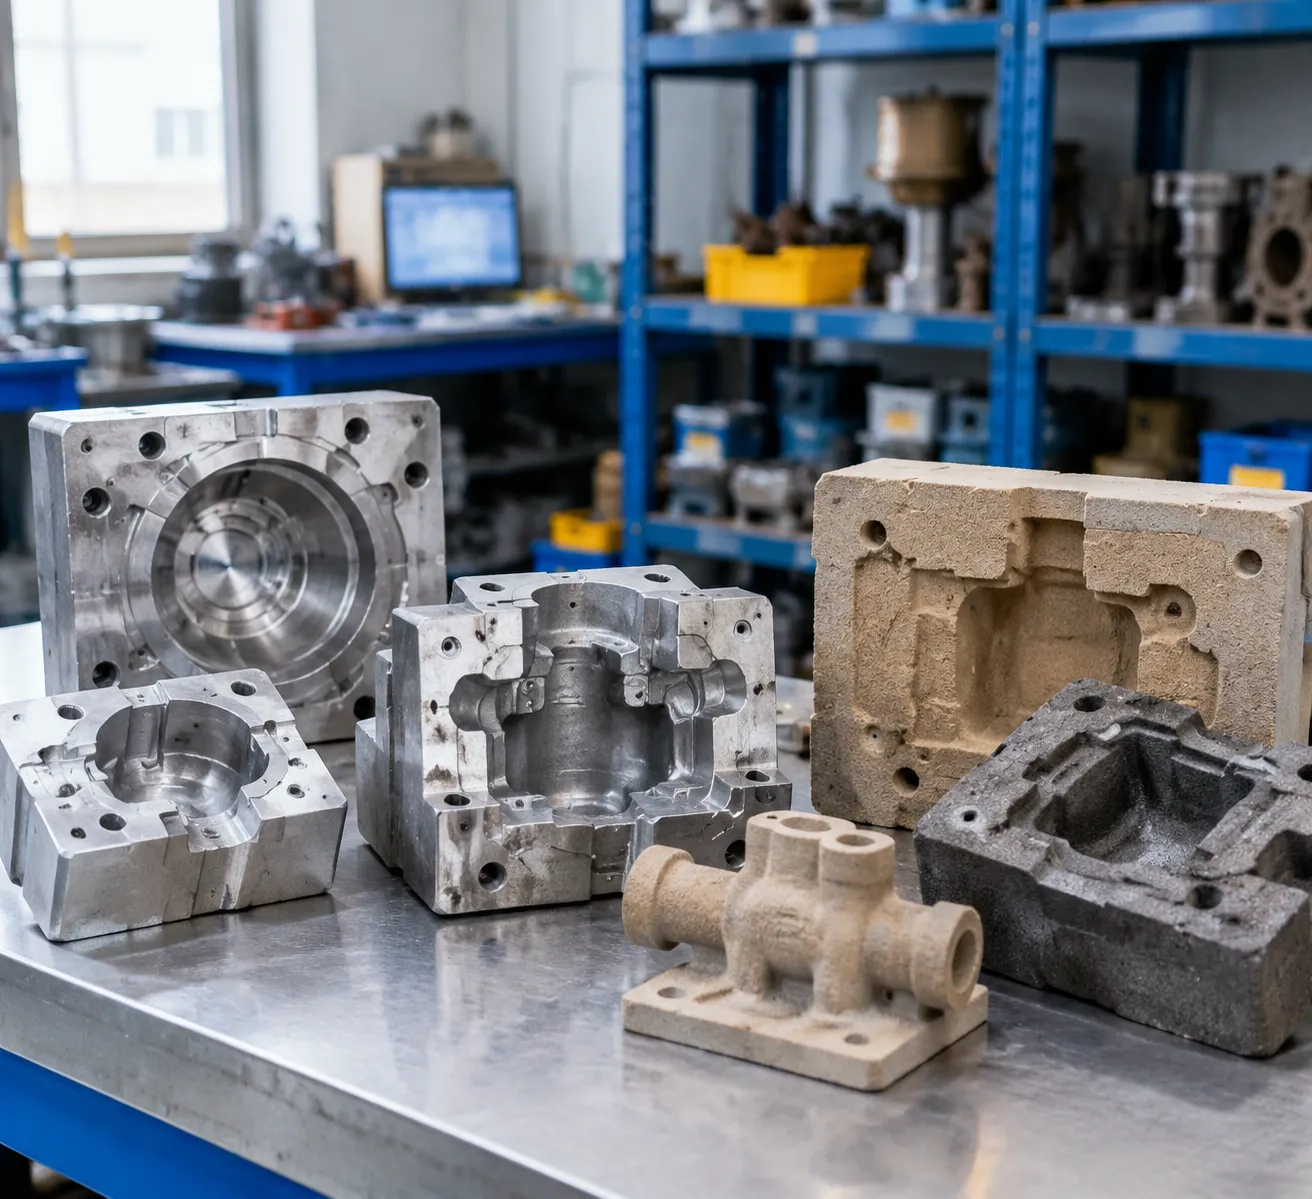
Die Wahl der richtigen Investitionsgießform hängt direkt von Ihrem Zielvolumen, Budget und Zeitplan des Projekts ab. Wir wählen spezifische Werkzeuge materials und Fertigungsverfahren aus, um Ihre Stückkosten zu optimieren, ohne die geometrische Präzision zu beeinträchtigen.
| Formmaterial | Zielvolumen | Hauptvorteil | Beste Anwendung |
|---|---|---|---|
| Aluminium-Werkzeuge | 1.000 – 50.000 Teile | Schnelle Wärmeableitung & zügige Bearbeitung | Mittlere Produktion & schnelle Durchlaufzeiten |
| Werkzeugstahl-Dies | 50.000+ Teile | Maximale Verschleißfestigkeit & null geometrischer Drift | Industrielle Massenproduktion in hohem Volumen |
| Schnelle 3D-Formen | 1 – 500 Teile | Ersetzt Vorlaufzeiten bei hartem Werkzeug | Prototyping & Designvalidierung |
| Silikonformen | 1 – 50 Teile | Niedrigste anfängliche Werkzeugkosten | Visuelle Vorproduktion Muster |
Aluminium-Pattern-Werkzeuge für geringe bis mittlere Produktion
Hochwertiges Aluminium ist unsere Standardwahl für mittlere Fertigungsläufe. Es lässt sich deutlich schneller als Stahl bearbeiten, wodurch Vorlaufkosten für Werkzeuge sinken und die anfängliche Lieferzeit verkürzt wird. Aluminium leitet außerdem Wärme effizient, wodurch Wachsmuster schneller in der Kavität abkühlen und höhere Stundenerträge erzielt werden.
Werkzeugbau aus Stahl für hohes Volumen und maximale Verschleißfestigkeit
Für lang andauernde Produktionsläufe ist ein gehärteter Werkzeugstahlgussteil unübertroffen. Stahl widersteht abrasiven Wachszusätzen, hohen Einspritzdrücken und mechanischem Verschleiß über Hunderttausende von Zyklen. Er garantiert langfristige Wiederholbarkeit mit minimaler Formwartung.
Schnellwerkzeugbau und 3D-gedruckte Formen für schnelles Prototyping
Additive Fertigung ermöglicht es uns, konventionellen CNC-Schnitt zu umgehen, um die frühe Entwicklungsphase zu beschleunigen. Zusätzlich zum direkten Drucken von Wachsmustern können wir eine Bewertung 3D-gedruckte Sandform für schnelle, patternslose Präzisions-Gussverfahren kann auch die anfängliche Bauteilprüfung beschleunigen, bevor Kapital in dauerhafte Metall-Werkzeuge investiert wird.
Weiche Silikonformen für kostengünstige Musterläufe
Silikonformen bieten eine kostengünstige Lösung, wenn Sie nur wenige Master-Wachsmuster für Passformtests oder visuelle Bewertungen benötigen. Indem wir flüssiges Silikon über ein 3D-gedrucktes Muster legen, erstellen wir flexible Formen, die in der Lage sind, präzise Muster-Wachseinspritzungen zu deutlich reduzierten Kosten im Vergleich zu Metallwerkzeugen zu erzeugen.
Schlüsselelemente des Designs von Gussformen für Feinguss
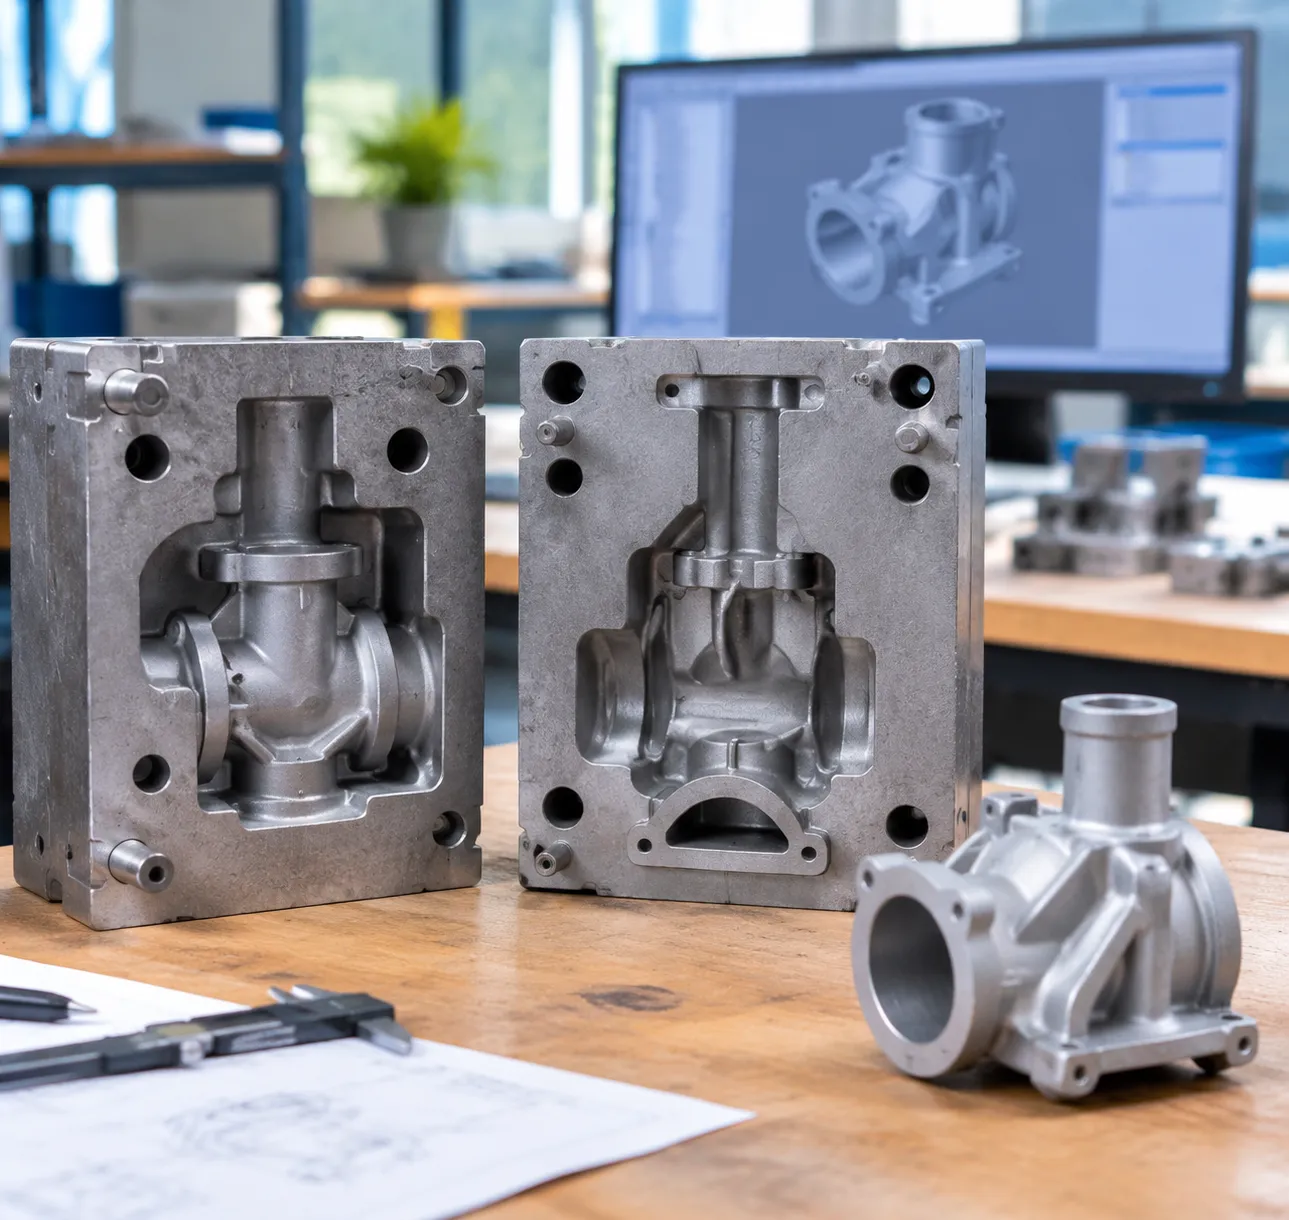
Bei der Gestaltung einer Präzisions-Wachsmusterform ist eine genaue Auslegung erforderlich, um sicherzustellen, dass die Endteile enge Spezifikationen erfüllen. Wenn wir eine bauen Investitionsgießform, vier Kern-Designelemente bestimmen die endgültige Produktqualität:
Schrumpfungszugabe
Sowohl der injizierte Wachs als auch das gegossene flüssige Metall schrumpfen beim Abkühlen. Wir berücksichtigen eine zweistufige Schrumpfberechnung direkt in das Kavitätendesign, damit die fertige Metallkomponente auf exakte Abmessungen aushärtet. Die Berücksichtigung dieser Volumenveränderungen ist wesentlich, um strenge Anforderungen zu erfüllen Toleranzen des Prozesses der Metallinvestitions-Gussherstellung.
Trennlinien, Schrägen und Kernverschiebungen
- Trennlinien: Auf nicht-kritischen Oberflächen platziert, um Nahtlinien an funktionalen Merkmalen zu verhindern.
- Schrägungen: Glatte Wände (typischerweise 0,5° bis 2°) ermöglichen eine saubere Herausnahme des Wachs-Musters, ohne Verzerrungen.
- Kernfolien: Bewegliche Seitenaktionen formen komplexe Unterkiefer- und innere Vertiefungen, ohne Wachs zu beschädigen.
Gießsysteme und Fließkanäle
Wir entwickeln optimierte Fließkanäle und Gießstellen direkt im Werkzeuglayout. Ausgeglichene Flusswege halten das Wachs während der Injektion reibungslos in Bewegung und verhindern eingeschlossene Lufttaschen, Hohlräume und Fließlinien.
Wärmemanagement und interne Kühlkanäle
In die Formkörper integrierte Kühlleitungen kontrollieren die Temperatur während schneller Injektionszyklen. Selbstständige Wärmeabfuhr verhindert Setzfehler in dickeren Bereichen und reduziert die Zykluszeiten.
Schritt-für-Schritt-Verfahren der Investitionsgussteilherstellung
Der Aufbau von Hochleistung Investitionsgießform erfordert absolute Präzision in jeder Phase. Wir verwandeln digitale Entwürfe in langlebige, hochbelastbare Präzisionsguss- Werkzeuge über einen strukturierten vierstufigen Fertigungsworkflow.
1. 3D-CAD-Modellierung und Moldenfluss-Simulation
Wir beginnen damit, vollständige 3D-CAD-Modelle der Wachsform-Düse. In diesem Stadium berechnen wir den genauen Gussmaß an Schrumpfung um sowohl das Wachs-Verziehen als auch das Metall-Abkühlverhalten auszugleichen. Durch den Einsatz fortschrittlicher Fluss-Simulationen können wir das Wachsverhalten im Hohlraum analysieren, Lufttaschen beseitigen und Senkfehler verhindern, bevor Metall geschnitten wird.
2. CNC-Bearbeitung von Formhohlräumen und Spezifikationen
Mit dem digitalen Modell abgeschlossen, wechseln wir zur Mehrachsen-CNC-Fräse. Unter Anwendung von gehobenen Präzisionsmaterialien und CNC-Bearbeitungsstandards fräsen wir die primären Kavitäten, Spezifikationen und Fließkanäle aus hochwertigen Aluminium- oder Werkzeugstahlblöcken, um enge Toleranzen zu erreichen.
3. Oberflächenpolierung und Spiegelfinish
Da jeder Mikrokratzer auf einer Wachsinjektion-Maske direkt auf das Muster übertragen wird, ist eine Oberflächenveredelung entscheidend. Techniker polieren die Kavitätswände auf Spiegelglanz, um eine reibungslose Wachsfreigabe und eine saubere Oberflächenästhetik der Endteile zu gewährleisten.
4. Werkzeugmontage und Probestempel-Wachstests
Im letzten Schritt montieren wir das vollständige Investmentguss- Werkzeuge:
- Auswerferstiftanordnung: Wir installieren und kalibrieren die Auswerferstiftanordnung und die Kernverschiebungen, um eine saubere Formenausscheidung ohne Verzug zu gewährleisten.
- Anpassungsüberprüfung: Trennlinien und Führungsstifte sind fest arretiert, um Wachsrückstände bei Hochdruckspritzung zu verhindern.
- Probezuschuss-/Probespritzung: Wir führen Testwachsabgaben durch, um kritische Abmessungen, Abkühlungszeiten und die Gesamtfüllung der Kavität vor der Freigabe des Werkzeugs für die Produktion zu überprüfen.
Faktoren, die die Kosten von Investitionsgussformen beeinflussen
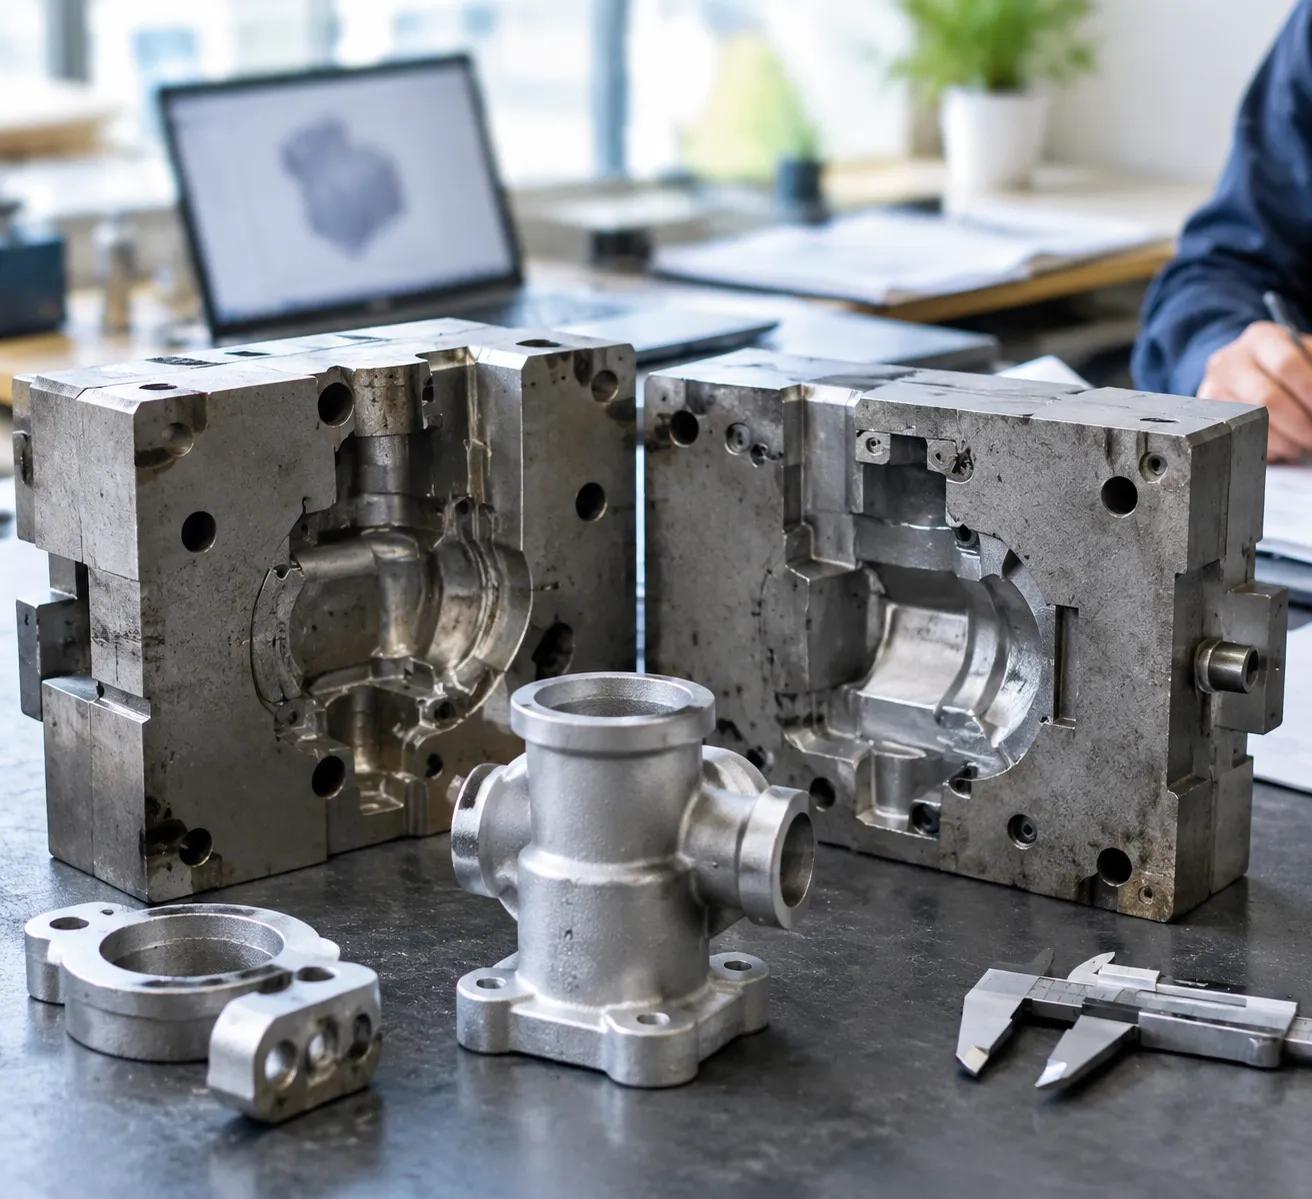
Wenn wir eine Investitionsgussformkosten bewerten, Vier primäre Treiber bestimmen Ihre gesamte upfront Werkzeuginvestition. Das Gleichgewicht dieser Faktoren stellt sicher, dass Sie hochpräzise Wachsmodelle erhalten, ohne zu viel für ungenutzte Gesenkekapazität auszugeben.
Werkzeugmaterial: Aluminium vs. Werkzeugstahl
Die Wahl des Metalls für Ihr Investitionsgießform bestimmt direkt sowohl Werkzeugkosten als auch Fertigungsdurchlaufzeit:
| Spezifikation / Merkmal | Aluminium-Werkzeuge | Werkzeugstahlform |
|---|---|---|
| Anschaffungskosten | Geringere Investition | Höhere Investition |
| Bearbeitungsgeschwindigkeit | Schnelle CNC-Bearbeitung | Langsamer, erfordert Wärmebehandlung |
| Dielenlanglebigkeit | 10.000 – 50.000 Wachszyklen | 100.000+ Wachszyklen |
| Beste Anwendung | Gering- bis mittleres Volumen, Prototyping | Großvolumen-Produktionsläufe |
Für leichte Bauteile und schnelle Umsetzungsprojekte, mit Aluminium-Investitionsgusswerkzeugen bietet die beste Balance aus Geschwindigkeit und Erschwinglichkeit.
Wichtige Kostentreiber
- Teilgeometrie-Komplexität: Tiefe Kavitäten, Hinterschnitte und dünnwandige Abschnitte erfordern Mehrteil-Cores und automatisierte Seitenverschiebungen, die Zusatzbearbeitungsarbeit verursachen.
- Produktionsvolumen & Lebensdauer: Großvolumenprogramme rechtfertigen eine gehärtete Werkzeugstahlgussteil um Millionen von Einspritzzyklen ohne Oberflächenabnutzung standzuhalten.
- Schnell-Tooling im Schnellstart: Wenn Geschwindigkeit entscheidend ist, kurzes Los Rapid Tooling für Guss überspringt die vollständige CNC-Die-Herstellung, indem 3D-gedruckte Wachdies oder Silikon-Masterleisten verwendet werden.
- Schrumpfung & Material-Spezifikationen: Komplexe Bauteil-Designs, insbesondere diejenigen, die auf spezialisierte benutzerdefinierte Edelstahl-Gussklassen, erfordern genaue Mold-Schrumpfungsanpassungen, um teure nachträgliche Die-Modifikationen zu vermeiden.
Wie man die Lebensdauer von Investment-Gussformen pflegt und verlängert
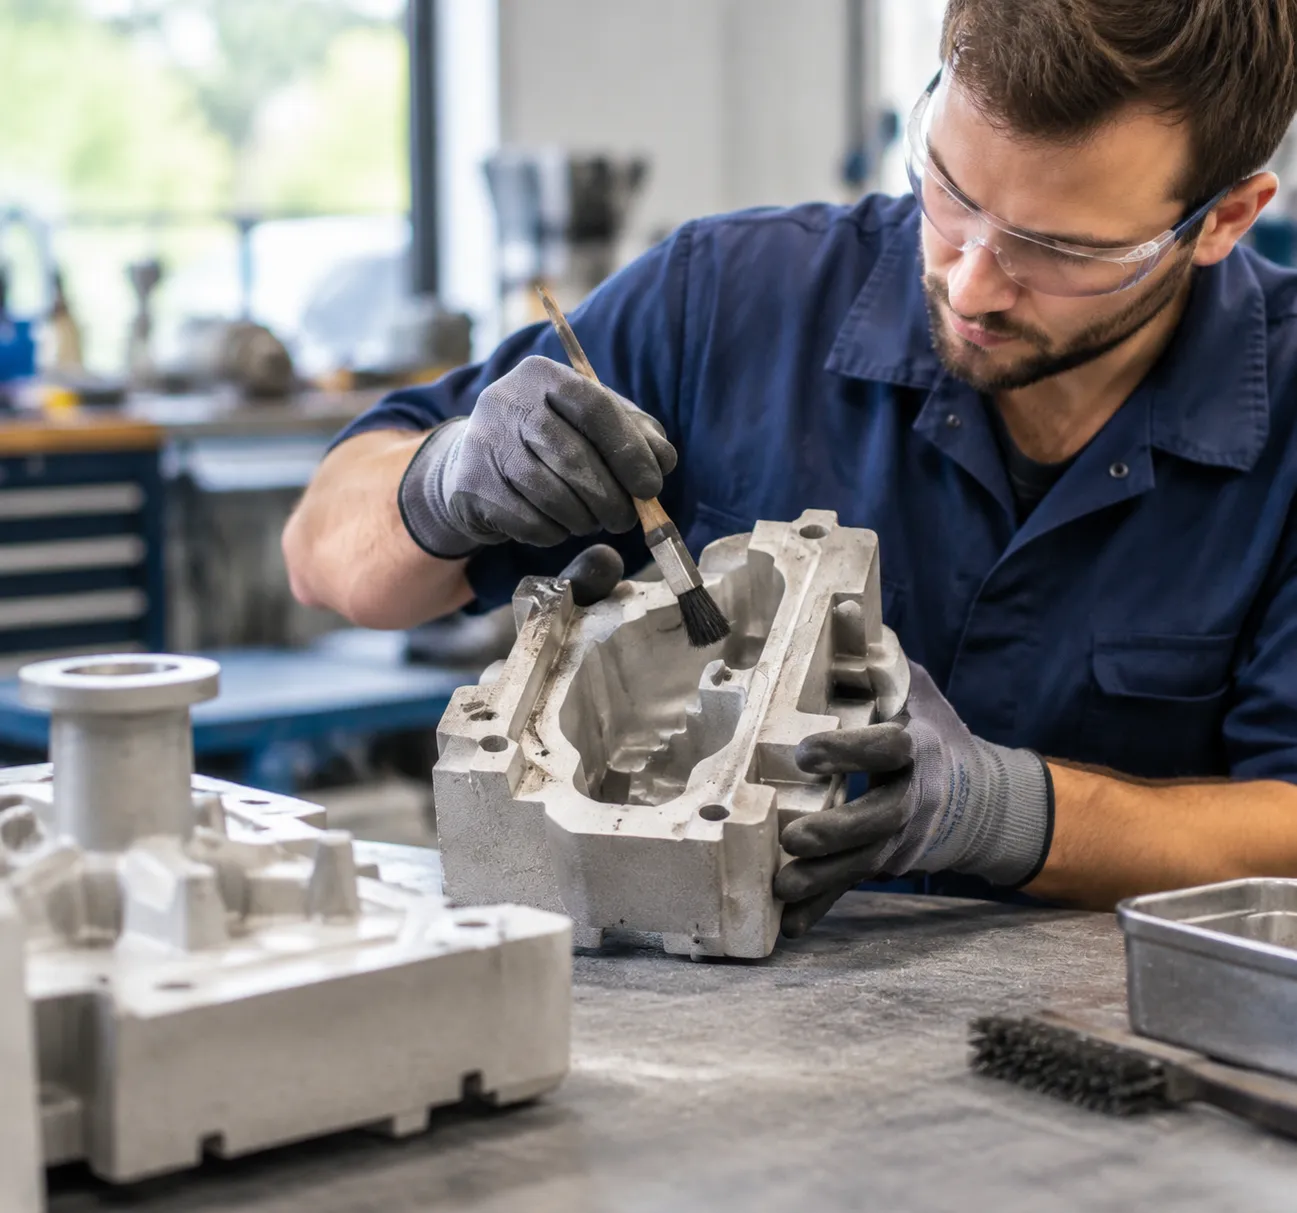
Eine hochpräzise Investitionsgießform erfordert konsistente Pflege, um Millionen richtiger Wachsmodelle zu produzieren. Die Implementierung einer disziplinierten Wartungsroutine schützt Ihre Werkzeuginvestition, verhindert teure Stillstandszeiten und erhält enge Dimensions-Toleranzen über die Lebensdauer des Werkzeugs.
Hohlräume ohne Kratzer reinigen
Wachsreste sammeln sich natürlicherweise während der Einspritzzyklen an. Niemals Stahlschaber, Drahtbürsten oder aggressive Reinigungsmittel verwenden, die polierte Hohlraumoberflächen zerkratzen können. Genehmigte Lösungsmittel: Verwenden Sie warme zitrusbasiert Reinigungsmittel oder sanfte Wachsentferner. Sichere Werkzeuge: Reinigen Sie Oberflächen mit Mikrofaser-Tüchern, Messing-Schabern oder Holzstäbchen, um Spiegeloberflächen zu schützen.
Schmieren von beweglichen Baugruppen
Reibung verursacht mechanischen Verschleiß an beweglichen Kernen und mechanischen Bauteilen. Auswerferstifte und -schieber: Auf jedes Produktionslos: eine leichte Schicht eines hochtemperaturbeständigen, nicht verfärbenden Schmiermittels auftragen Auswerferstiftanordnung und Kernschieber vor jedem Produktionslauf. Ausrichtungsmerkmale: Führungsstifte und Buchsen sauber halten und schmieren, um beim Öffnen und Schließen der Präzisionsgussformen Reibungsschäden zu vermeiden.
Werkzeuge in klimatisierten Umgebungen lagern
Feuchtigkeit und Temperaturschwankungen verursachen Kondensation, die Rost auf Werkzeugstahl und Oxidation am Aluminiummusterwerkzeug verursacht. Vor dem Einlagern eines Wachsinjektion-Maske das Lager: 1. Alle verbleibenden Wachse und Feuchtigkeit gründlich entfernen. 2. Eine hochspezialisierte Rostschutzspray auf alle polierten Kavitäten und Kernoberflächen auftragen. 3. Die Form schließen und sie in einem temperaturgeregelten, feuchtigkeitsarmen Lagerbereich aufbewahren.
Wartung von geplanten Inspektionen
Nach bewährten Schimmel- und Formenwartungsmethoden hilft uns Abnutzung zu erkennen, bevor sie Musterfehler verursacht. Wir führen regelmäßige CMM-Dimensionalprüfungen an kritischen Merkmalen durch, inspizieren Trennkanten auf Abnutzung, die zu Wachs-Flash führen, und ersetzen verschlissene Auswerferstifte proaktiv.
Häufig gestellte Fragen zu Investment-Gussteilen-Mustern
Wie lange hält eine benutzerdefinierte Investment-Gussform?
Die Lebensdauer der Werkzeuge hängt in erster Linie vom verwendeten Material und der Produktionspflege ab: Aluminium-Werkzeuge: Liefern 10.000 bis 50.000 Wachsinjektionen. Werkzeugstahl-Gussform: Überschreitet bei ordnungsgemäßer Wartung problemlos 100.000 bis 500.000+ Musterinjektionen. Schnellwerkzeuge / Weichformen: Ideal für kurze Prototypenläufe von 50 bis 500 Stück.
Kann eine vorhandene Investment-Gussform modifiziert werden?
Ja, wir können vorhandene Präzisionsguss-Formen modifizieren, wenn Designänderungen das Entfernen von Material erfordern (CNC-Fräsen oder Drahtedm). Material wieder in eine Kavität einzuführen, ist kniffliger, aber durch Präzisionsschweißen oder Kerninsertions machbar. Bedeutende strukturelle Änderungen machen den Bau eines neuen oft kostengünstiger. Investitionsgießform kostengünstiger.
Was ist die durchschnittliche Vorlaufzeit, um eine Wachs-Einspritzform herzustellen?
Standard-Vorlaufzeiten reichen von einigen Tagen bis zu mehreren Wochen: Schnell hergestellte 3D-gedruckte / Silikon-Formen: 3 bis 7 Tage. Aluminium-Musterwerkzeuge: 2 bis 4 Wochen. Harte Stahl-Werkzeuge: 4 bis 8 Wochen.
Wie verhindern Sie Setzstellen und Defekte beim Wachsen-Einspritzen?
Setzstellen entstehen, wenn interne Wachsabschnitte schneller schrumpfen als die äußere Haut. Wir eliminieren diese Defekte durch: Aufrechterhaltung eines präzisen Einspritzdrucks und der Schmelztemperatur auf einer dedizierten Wachs-Injektionsmaschine für Investitionsguss. Innere Kühlblöcke oder Kühlstifte nahe schwerer Querschnitte platzieren. Die Gatengröße und Schrumpfungszugabe bei der Entwurfs- und eine Form für Wachsverguss herstellen. Die Verweilzeit unter Druck erhöhen, damit Wachs die gesamte Formhohlung gründlich ausfüllt, bevor sie ausgeworfen wird.



 German
 English
 Russian