
2026年9月6日
Руководство по формам для литья под давлением, охватывающее процесс керамической оболочки, строгие допуски, финиш поверхности и варианты индивидуальных запросов RFQ
Что такое форма для литья под давлением?
An форма для литья под давлением— также называемая инструментами для литья под давлением или штампом wax-модели, — это точный машинный инструмент из металла, предназначенный для создания точных восковых копий желаемого металлического компонента. Мы производим эти штампы для формирования базовых восковых моделей, используемых в процессе термолитья по воску.
Как формовка расплава воска формирует потоки восковых моделей
- Прецизионная инжекция: Расплавленный или полутвердый воск под высоким давлением впрыскивается в форма для литья под давлением полость.
- Затвердевание: Воск быстро охлаждается до стабильной, размерно точной копии конечного изделия.
- Сборка восковых моделей: Восковые модели прикрепляются к центральной системе разветвителей, образуя дерево.
- Деплавка: После формирования керамической оболочки вокруг воска применяется нагрев для расплавления воска и оставления идеальной полости для жидкого металла.
Литевые формы для литья по образцу против форм для песчаного литья
| Особенность | Форма литья по образцу | Форма песчаного литья |
|---|---|---|
| Материалы для штамповки | Обработанный алюминий или инструментальная сталь | Уплотнённая песчаная смесь вокруг штампа |
| Основная функция | Вводит временные восковые образцы | Непосредственно образует полость металлического литья |
| Окончательная обработка поверхности | Высокий качественный уровень гладкости (Ra 1,6–3,2 мкм) | Грубее текстура поверхности (Ra 6,3–12,5 мкм) |
| Точность размерной характеристики | Исключительно высокая (плотные допуски) | Умеренные до низких допусков |
| Повторное использование штампов | Постоянная металлическая матрица (до 1 000 000 и более циклов) | Песчаный формовочный материал разрушен после единого литья |
Почему точность инструментального изготовления контролирует качество литья
Поверхностная отделка, структурная целостность и размерная точность готовой металлической детали напрямую отражают исходный форма для литья под давлением. Любое отклонение допусков, царапина или микродефект внутри полости формы передается в восковый образец и, в конечном счете, в готовое металлическое литье. Вкладывая средства в высокоточные штампы для моделей, исключаются дорогостоящие послеобрабатывающие операции и обеспечивается строгая повторяемость деталей от партии к партии по всем цепочкам поставок по миру.
Типы форм, используемых в литье под инвестицию
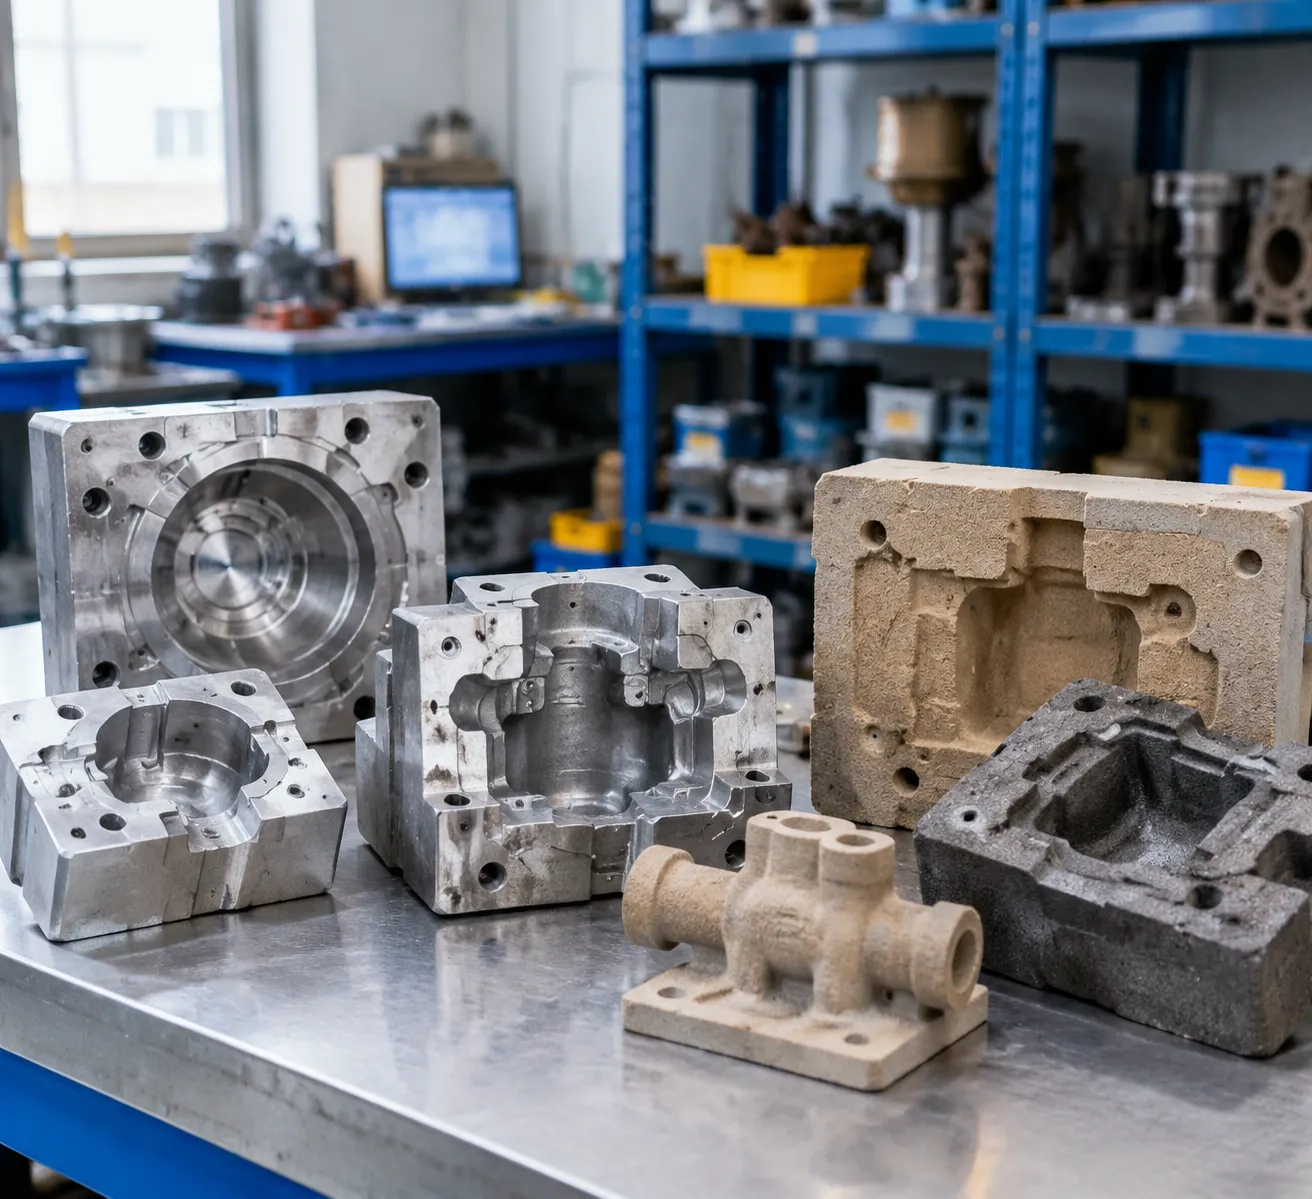
Выбор подходящего форма для литья под давлением зависит напрямую от вашей целевой мощности, бюджета и графика проекта. Мы выбираем конкретные материалы инструментов и методы производства, чтобы оптимизировать стоимость за деталь без потери размерной точности.
| Материал формы | Целевая мощность | Основное преимущество | Лучшее применение |
|---|---|---|---|
| Алюминиевые инструменты | 1 000 – 50 000 деталей | Быстрое рассеивание тепла и быстрая обработка | Среднее производство и быстрая конверсия |
| Штампы из инструментальной стали | 50 000+ деталей | Максимальная износостойкость и нулевая сдвиг по размерам | Высокомассовое массовое производство |
| Быстрое 3D-формование | 1 – 500 деталей | Устраняет сроки подготовки жестких инструментов | Прототипирование и проверка дизайна |
| Силиконовые формы | 1 – 50 деталей | Наименьшие первоначальные затраты на инструментальную оснастку | Визуальные образцы перед производством |
Шаблонное инструментование из алюминия для низкого и среднего объема производства
Высококачественный алюминий является нашим стандартным выбором для средних партий производства. Он обрабатывается значительно быстрее стали, что снижает первоначальные затраты на инструмент и сокращает сроки первоначальной поставки. Алюминий также эффективно передает тепло, позволяя восковым моделям быстрее охлаждаться внутри полости для более высокой почасовой отдачи.
Инструментальная сталь для высоких объемов и максимальной износостойкости
Для долгосрочных производственных циклов закаленная струйная сталь для формовки не имеет себе равных. Сталь устойчива к абразивным добавкам воска, высоким давлением впрыска и механическому износу за сотни тысяч циклов. Гарантирует постоянство качества в долгосрочной перспективе с минимальным обслуживанием матрицы.
Быстрое формование и 3D-печатные формы для быстрого прототипирования
Аддитивное производство позволяет нам полностью обходиться без обычной ЧПУ-обработки на ранних стадиях разработки. В дополнение к печати восковых образцов напрямую мы оцениваем 3D-печатная песчаная форма для быстрой литьевой штамповки без штампов а также может ускорить начальное тестирование компонентов до вложения капитала в постоянные металлические матрицы.
Мягкие силиконовые формы для недорогих пробных серий
Силиконовые формы являются экономичным решением, когда требуются всего несколько мастер-восковых образцов для примерки или визуальной оценки. Заливая жидкий силикон поверх 3D-печатного мастер-образца, мы создаём гибкие штампы, способные Produкцировать точные образцы восковых инъекций за ничтожно малую долю стоимости металлического инструментала.
Ключевые элементы дизайна форм литья по воску
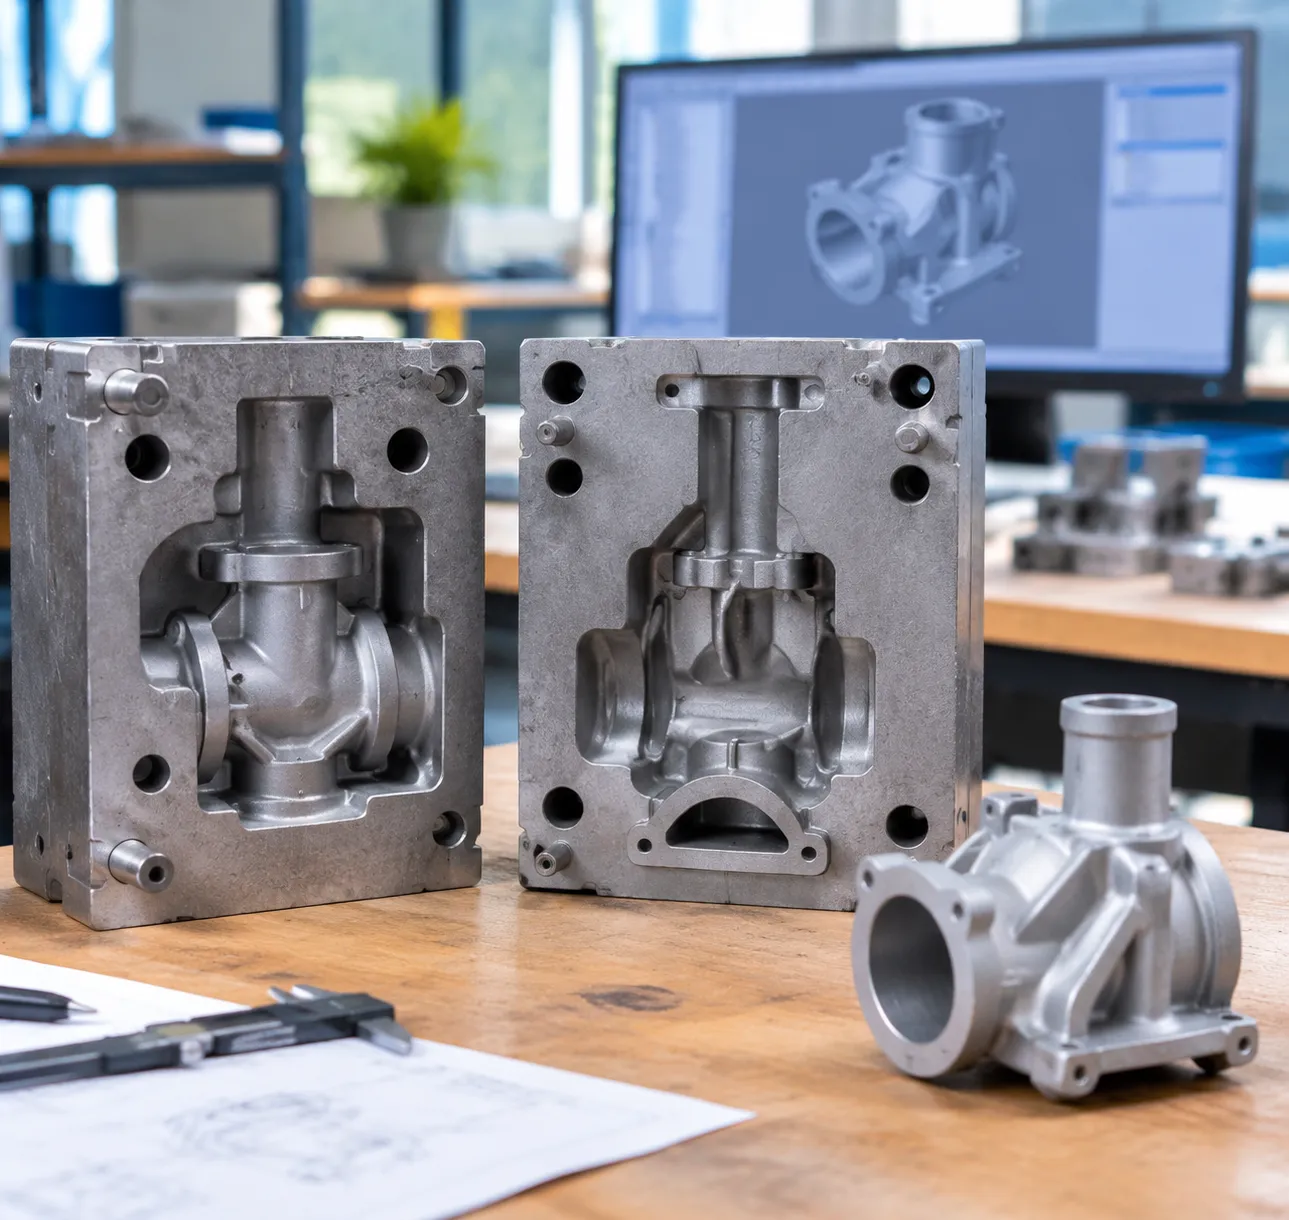
Проектирование прецизионной формы для воскового образца требует точной инженерии, чтобы конечные детали соответствовали строгим спецификациям. При создании форма для литья под давлением, четыре основных элемента дизайна определяют качество готового изделия:
Уменьшение (Shrinkage) допуск
Как вставляемый воск, так и расплавленный металл сокращаются во время остывания. Мы учитываем расчет двухступенчатого усадки непосредственно в дизайн полости, чтобы готовый металлический элемент застывал с точными размерами. Учет этих объемных изменений необходим для поддержания строгих процесса литья под давлением для металлических инвестиционных изделий tolerances.
Разделительные линии, углы наклона стенок и подвижные экраны
- Разделительные линии: Размещаются на некритических поверхностях, чтобы предотвратить появление швов на функциональных элементах.
- Уголки наклона стенок (Draft angles): Зауженные стены (обычно от 0,5° до 2°) позволяют чистый извлечение воскового образца без искажения.
- Основные слайды: Двигающиеся боковые действия образуют сложные подрезы и внутренние полости, не повреждая воск.
Системы задувки и каналы питателя
Мы проектируем оптимизированные каналы питателя и точки входа в соответствии с компоновкой инструментов. Сбалансированные траектории потока обеспечивают плавное движение воска во время иньекции, исключая застрявшие воздушные карманы, пустоты и дефекты потока.
Тепловой менеджмент и внутренние охлаждающие каналы
Интегрированные линии охлаждения проходят через корпус формы, чтобы контролировать температуру во время быстрых цикла иньекции. Равномерное распределение тепла предотвращает усадочные пятна в более толстых участках и снижает время цикла.
Производство компонентов из нержавеющей стали методом литья под pressure
Построение высокопроизводительной форма для литья под давлением технологии требует абсолютной точности на каждом этапе. Мы превращаем цифровые проекты в долговечные, высокоэффективные прецизионные литейные die через структурированный четырехступенчатый производственный рабочий процесс.
1. 3D-моделирование CAD и симуляция потока в литье по полости
Начинаем с разработки полноценных 3D-моделей CAD образца воска. На этом этапе мы рассчитываем точное запас усадки формы чтобы компенсировать как сжатие воска, так и охлаждение металла. Запуск передовых симуляций потока позволяет нам анализировать поведение воска внутри полости, устранить воздушные карманы и дефекты усадки до резки любого металла.
2. ЧПУ-машининг полостей и сердечников формы
После завершения цифровой модели переходим к многоосевому ЧПУ-машинингованию. Применяя высокоуровневые прецизионные материалы и нормы ЧПУ-машиностроения мы фрезеруем основные полости, сердечники и каналы подбора стержней из блоков высокочистого алюминия или инструментальной стали с достижением строгих допусков.
3. Шлифовка поверхности и зеркальная отделка
Потому что каждая микротрещина на восковой литейной формe прямых трансферов к образцу, окончательная поверхность имеет решающее значение. Техники полируют стенки полости до зеркального блеска, обеспечивая плавное высвобождение воска и чистую эстетику поверхности на готовых деталях.
4. Сборка инструмента и испытательное восковое тестирование
На заключительном этапе мы собираем полный инвестиционный литейный инструмент:
- Сборка штифта-выталкивателя: Мы устанавливаем и настраиваем сборку штифта-выталкивателя и направляющие слайды, чтобы гарантировать чистый выброс образца без деформации.
- Проверка прилегания: Линии расслоения и направляющие штифты закреплены прочно, чтобы предотвратить вспучивание воска при высоконапорном впрыске.
- Пробное впрыскивание: Мы проводим тестовые восковые заливки для проверки критических размеров, времени охлаждения и общего заполнения полости перед запуском инструмента в производство.
Факторы, влияющие на стоимость форм для инвестиционного литья
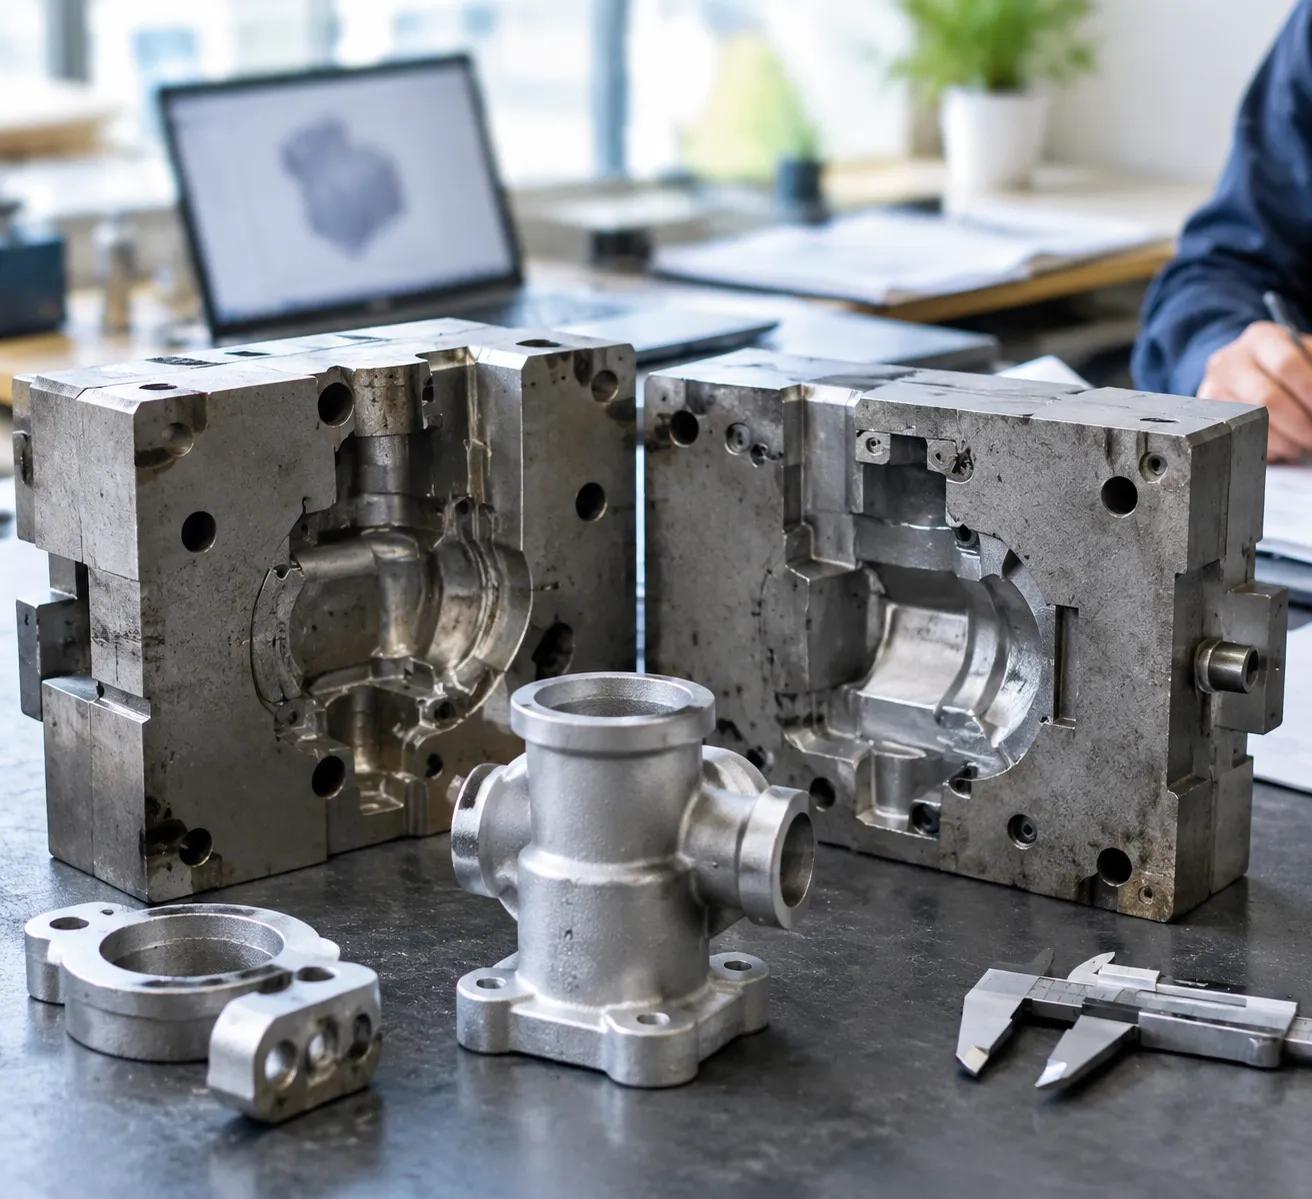
Когда мы оцениваем стоимость литья под давлением, четыре основных драйвера диктуют ваши общие затраты на инструменты на старте. Балансировка этих факторов обеспечивает вам высокоточные восковые образцы без переплаты за неиспользуемую емкость штамповой оснастки.
Материал оснастки: алюминий против стального инструмента
Выбор металла для вашего форма для литья под давлением непосредственно контролирует как затраты на оснастку, так и срок изготовления:
| Спецификация / Особенность | Алюминиевые инструменты | Стальной инструмент |
|---|---|---|
| Предварительная стоимость | Низкие вложения | Высокие вложения |
| Скорость обработки | Быстрая ЧПУ-фрезерование | Медленнее, требуется термическая обработка |
| Срок службы штампа | 10 000 – 50 000 циклов плавления воска | 100 000+ циклов нагревания воска |
| Лучшее применение | Низко-до среднего объём, прототипирование | Высокочастотные производственные запуски |
Для лёгких компонентов и проектов с быстрым сроком выполнения, используя струйная литьевая оснастка алюминия предлагают лучшее сочетание скорости и доступности.
Ключевые факторы затрат
- Сложность геометрии детали: Глубокие полости, вырезы и тонкостенные секции требуют многочастных свечей и автоматических боковых сдвигов, что увеличивает трудозатраты на точную обработку.
- Объем производства и срок службы: Программы высокого объема обосновывают закалённый струйная сталь для формовки для выдерживания миллионов циклов впрыска без износа поверхности.
- Быстрая инструментализация (Fast-Track Rapid Tooling): Когда скорость критична, короткие серии быстрое инструментирование для литья пропускает полный процесс производства форм DIE с ЧПУ, используя восковые формы 3D-печати или силиконовые мастер-молды.
- Размер усадки и спецификации материалов в литье под инвестиционную форму: Сложные дизайны компонентов, особенно ориентированные на специализированные какие-то нержавеющие стальные марки литья под инвестицию, требуют точных коррекций усадки формы, чтобы избежать дорогостоящих вторичных модификаций форм.
Как поддерживать и продлевать срок службы форм для инвестиционного литья
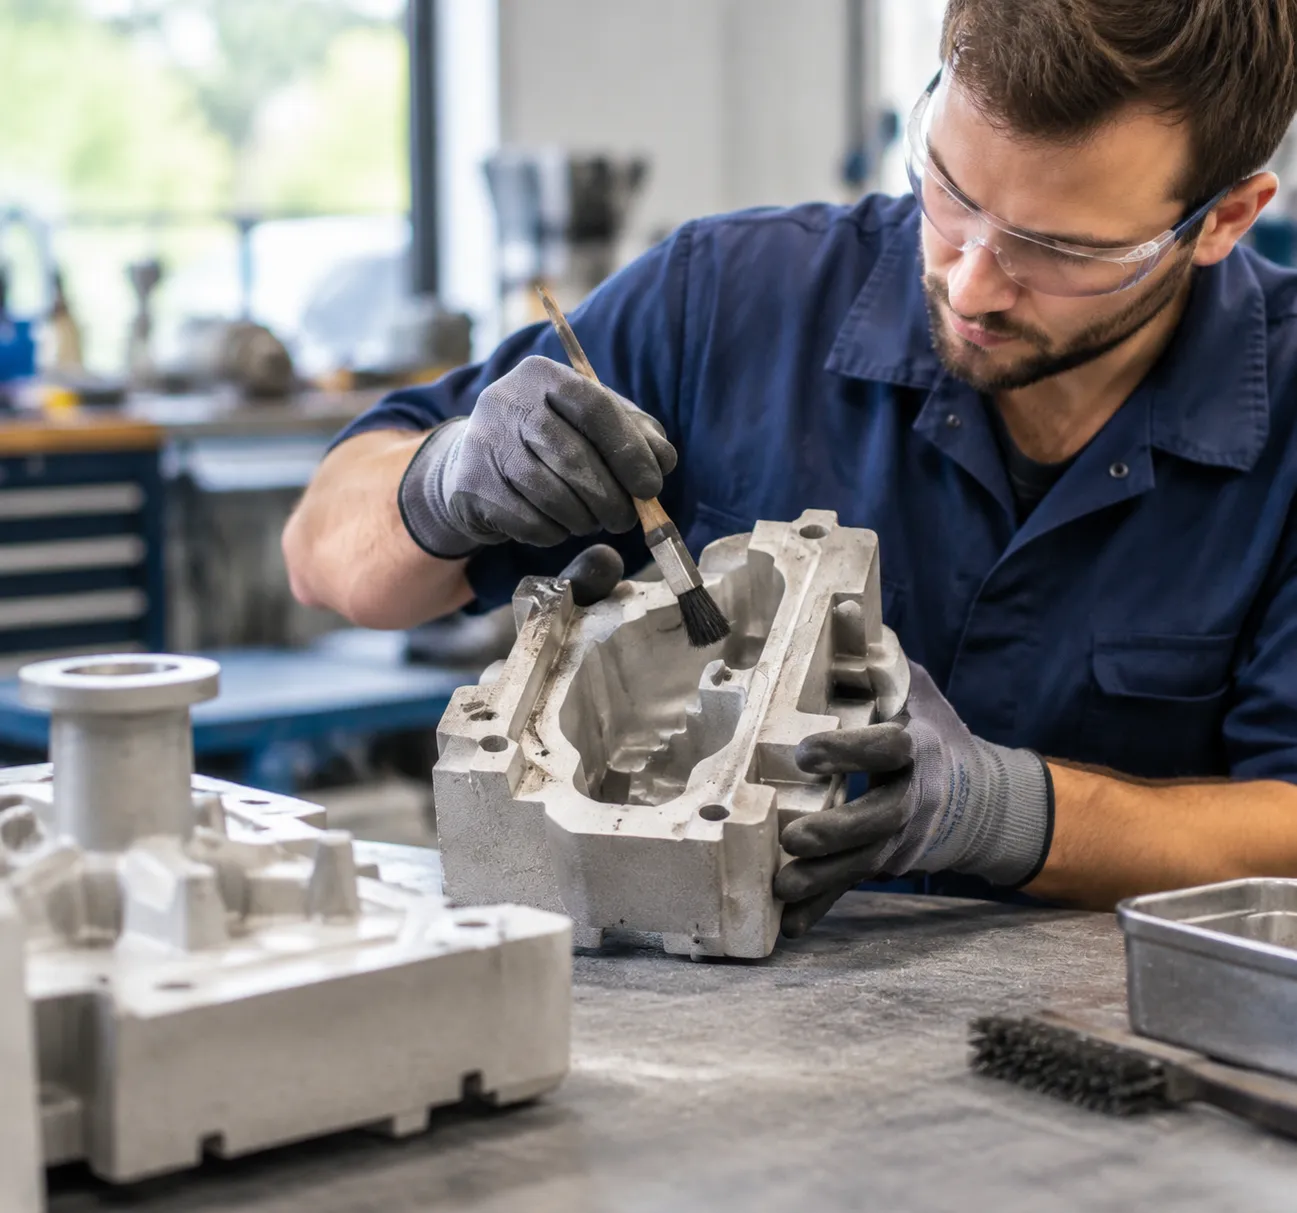
Высокоточная форма для литья под давлением требует постоянного ухода для производства миллионов точных восковых моделей. Внедрение дисциплинированной программы обслуживания защищает ваши вложения в инструмент и предотвращает дорогостоящие простои, а также поддерживает строгие допуски по размерам на протяжении срока службы инструмента.
Очистка полостей без царапин
Остатки воска естественным образом накапливаются во время циклов впрыска. Никогда не используйте стальные скребки, проволочные щетки или резкие химикаты, которые могут поцарапать полированные поверхности полостей. Одобренные растворители: Используйте теплые очищающие средства на основе цитрусовых или мягкие обезжириватели, растворяющие воск. Безопасные инструменты: Очищайте поверхности микрофибровыми полотенцами, латунными скребками или деревянными палочками, чтобы защитить отделку зеркал.
Смазывать движущиеся узлы
Трение вызывает механический износ движущихся серий и механических компонентов. Выдерные шплинты и клинья: Нанесите тонкий слой высокотемпературной, не загрязняющей смазки на сборку штифта-выталкивателя и направляющие сердечников перед каждым выпуском партии. Сверления выравнивания: Держите ведущие штифты и втулки чистыми и смазанными, чтобы предотвратить заикание при открытии и закрытии прецизионных штампованных форм.
Хранение оснастки в климатических условиях
Влажность и изменение температуры вызывают конденсат, что приводит к ржавчине на инструментальной стали и окислению на алюминиевом макете инструментов. Прежде чем размещать восковой литейной формe into storage: 1. Thoroughly clean off all residual wax and moisture. 2. Apply a heavy-duty rust-preventative spray across all polished cavities and core surfaces. 3. Lock the mold shut and store it in a temperature-regulated, low-humidity storage area.
Запуск запланированных проверок
Следуя проверенным методам технического обслуживания форм и литейных изделий помогает нам выявлять износ до того, как он приведет к дефектам образца. Мы регулярно выполняем измерения на СЧМ по критическим особенностям, проверяем швы разделения на предмет износа, который приводит к вспучиванию воска, и заблаговременно заменяем изношенные шпиндельные стержни.
Часто задаваемые вопросы о литейных формах для инвестиций
Как долго служит индивидуальная литейная форма для инвестиций?
Срок службы оснастки в первую очередь зависит от применяемого материала и ухода за производством: Алюминиевая оснастка: Обеспечивает 10 000–50 000 впрысков воска. Формовочная литейная сталь: Легко превышает 100 000–500 000+ инъекций образцов при надлежащем обслуживании. Быстрое формование / мягкие формы: Идеально подходят для коротких серий прототипов от 50 до 500 штук.
Может ли существующая форма литья под давлением быть модифицирована?
Да, мы можем изменить существующие прецизионные штампы литья, если изменения дизайна требуют удаления материала (с использованием ЧПУ-фрезерования или проволочной EDM). Добавление материала обратно в полость сложнее, но выполнимо с помощью точечной сварки или вставок в тугую форму. Значительные структурные изменения обычно делают целесообразнее построение новой форма для литья под давлением более экономичной.
Каков средний срок изготовления формы для восковой инъекции?
Стандартные сроки составляют от нескольких дней до нескольких недель: Быстрые 3D-печатные/силконовые штампы: от 3 до 7 дней. Алюминиевая формовочная оснастка: 2–4 недели. Твердосплавная инструментальная оснастка: от 4 до 8 недель.
Как вы предотвращаете следы усадки и дефекты во время восковой инъекции?
Следы усадки возникают, когда внутренние восковые участки сжимаются быстрее, чем внешняя оболочка. Мы устраняем эти дефекты путем: поддержания точного давления инъекции и температуры расплава на выделенной восковую инжекционную машину для инвестиционного литья. Размещая внутренние охлаждающие блоки или охлаждающие стержни возле тяжелых поперечных сечений. Регулируя размер впуска и допуск на усадку при проектировании и делаете форму для литья воска. Увеличивая время выдержки под давлением, чтобы воск заполнил всю полость пресс-формы до вытяжки.



 Russian
 English
 German