
2026年9月8日
Vakuum-Investitionsguss für hochpräzise Bauteile mit glatter Oberfläche und hervorragender Materialleistung
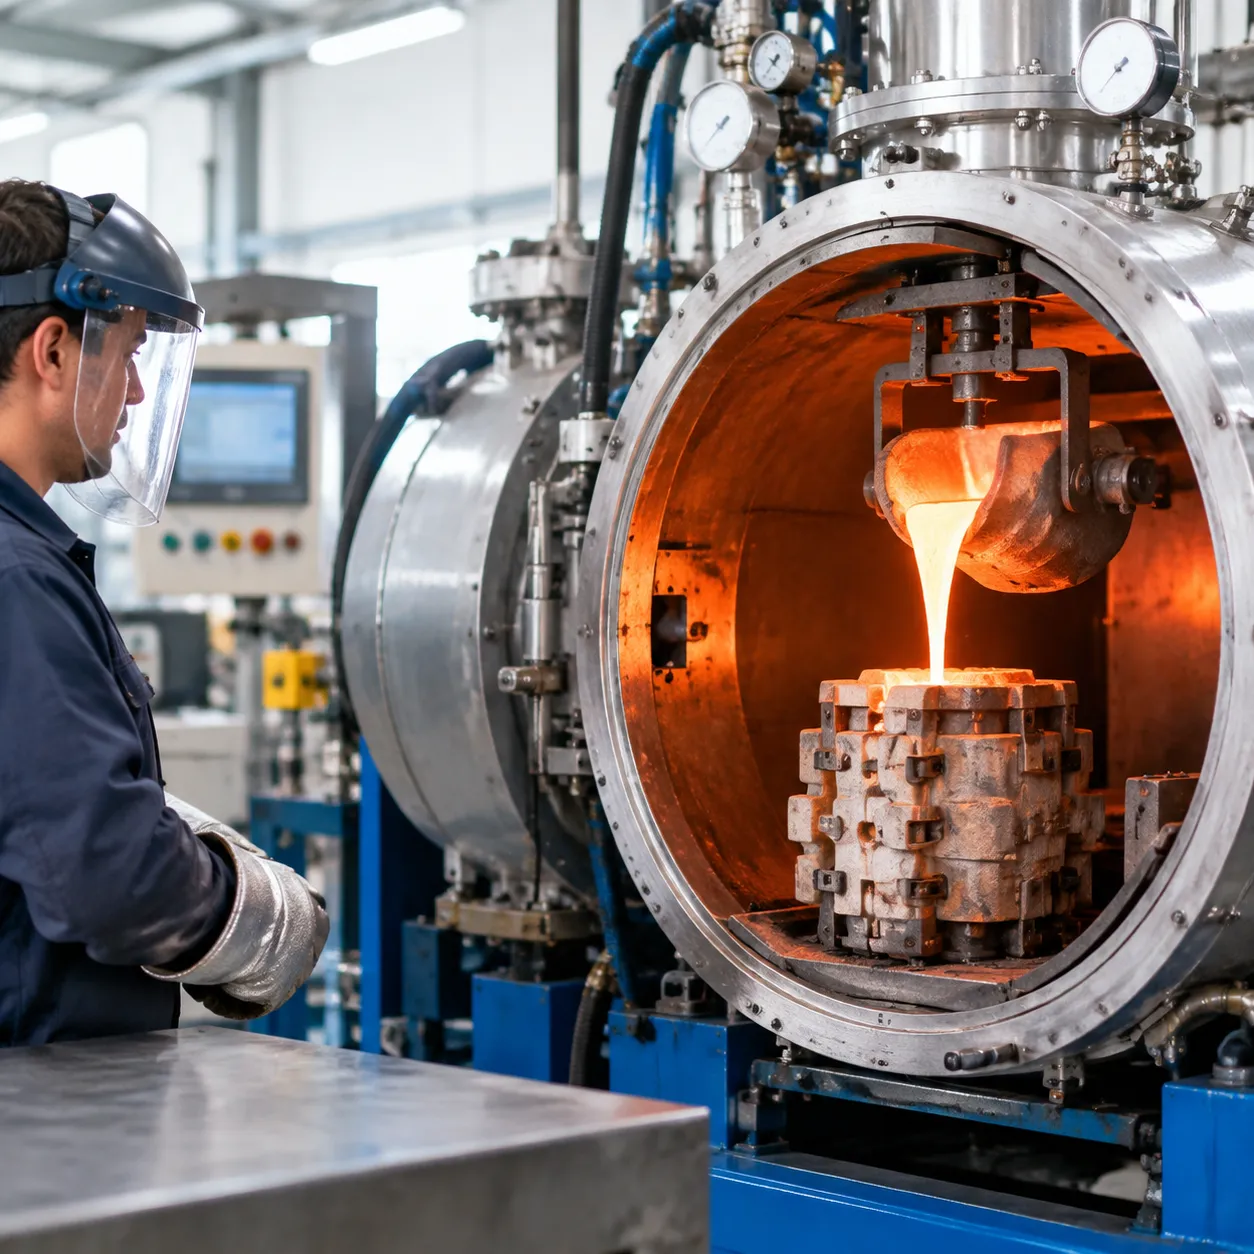
Was ist Vakuum-Investitionsguss?
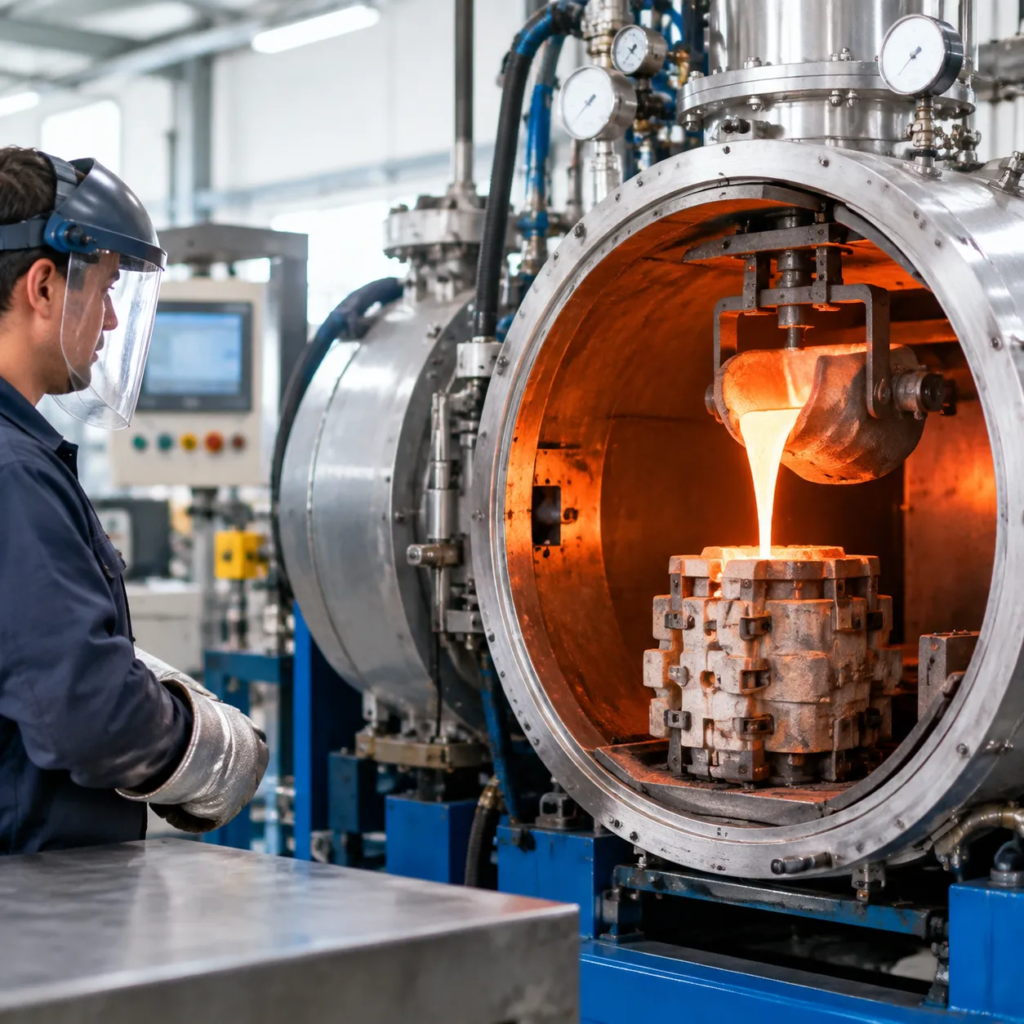
Vakuum-Investitionsguss ist eine fortschrittliche Fertigungstechnik, die traditionelle Wachsaustausch-Feingußtechnik mit einer vollständig kontrollierten Vakuumumgebung kombiniert. Durch das Schmelzen und Gießen von Legierungen in einer evakuierten Kammer eliminieren wir atmosphärische Kontamination, Lufteinschlüsse und Oxidation.
Für missionskritische Bauteile, die absolute strukturelle Integrität, enge Maßhaltigkeit und makellose Oberflächen erfordern, liefert dieses Verfahren Ergebnisse, die dem herkömmlichen Luftschmelz-Guss nicht gleichkommen.
+-------------------------------------------------------------------------+ | Kernschleife des Vakuum-Investitionsgusses | | | | [Wachsmodell] -> [Keramische Schale] -> [Vakuum-Schmelze & Gießen] -> [Reines Bauteil] | +-------------------------------------------------------------------------+
So funktioniert der Prozess
Wir planen jeden Guss durch einen streng gesteuerten Zyklus, der die Legierungsreinheit bewahrt und filigrane Geometriedetails erfasst:
- Mustervorbereitung: Wir injizieren dimensionsgenaues Wachs in spezielle Werkzeuge, um ein exakt identisches Abbild des Zielbauteils zu schaffen.
- Ceramicschale Aufbau: Die Wachszusammenstellung wird wiederholt in Keramikschlämme getaucht und mit feuerfesten Körnern beschichtet, um eine robuste Form zu erzeugen.
- Wachsaustreibung und Brennen: Das Wachs wird herausgeschmolzen, und die hohle Keramikform wird bei hohen Temperaturen gebrannt, um maximale Festigkeit zu erreichen.
- Vakuum-Induktions-Schmelzen und Gießen: Die vorgeheizte Keramikform wird in die Vakuumofenkammer gesetzt. Die Legierung wird induktionsgeschmolzen und unter Hochvakuum- oder Inertgassbedingungen gegossen.
- Abkühlung und Knockout: Das Metall erstarrt in einer sauberen Umgebung, danach entfernen wir die Keramikkasette, schneiden die Gating-Schranken ab und fertigstellen das Teil.
Warum Vakuum in der Präzisionsgussherstellung wichtig ist
Der Betrieb unter Vakuum adressiert direkt die Hauptursachen für Gussfehler und mechanische Ausfälle:
- Null Oxidation: Verhindert, dass reaktive Elemente (wie Titan, Aluminium und Chrom) schwache Oxidschichten und Drossel-Einschlüsse bilden.
- Eliminierung von Gashohlraumporosität: Ohne Umgebungs Luft oder eingeschlossene Feuchtigkeit erstarrt das geschmolzene Metall zu einer dichten, porenfreien Struktur.
- Überlegene Dünnwand-Füllung: Der Vakuumunterschied hilft, flüssige Legierung sanft in Mikrostrukturen und ultradünne Wände zu ziehen, ohne vorzeitig zu erstarren.
- Konsistente mechanische Eigenschaften: Teile erreichen ihre optimale Zugfestigkeit, Ermüdungsfestigkeit und Bruchzähigkeit direkt aus der Form.
Wo es in der Fertigung passt
Vakuum-Investitionsguss dient als primärer Produktionsweg für komplexe Metallteile, die in extremen Umgebungen betrieben werden.
| Anwendungsbereich | Typische Bauteile, die unter Vakuum gegossen werden | Wichtigstes verwendetes Material |
|---|---|---|
| Luft- und Raumfahrt & Verteidigung | Turbinenblätter, Kraftstoffdüsen, Strukturbauteile des Flugkörpers | Nickel- und Kobalt-basierte Superlegierungen, Titan |
| Medizinische Geräte | Orthopädische Implantate, chirurgische Instrumente, Prothesen | Biokompatible rostfreie Stähle, CoCr-Legierungen |
| Motorsport & Automobil | Turbolader-Impeller, Abgassammler, leichte Halterungen | Hochnickellegierungen, Edelstahl |
| Energie & Stromerzeugung | Gastriatinen-Verschlussblätter? - (Korrektur: Gasturbinen-Blenden), Unterwasserventile, Pumpenimpeller | Korrosionsbeständige Legierungen, Duplexstähle |
Vakuum-Investitionscasting-Verfahren
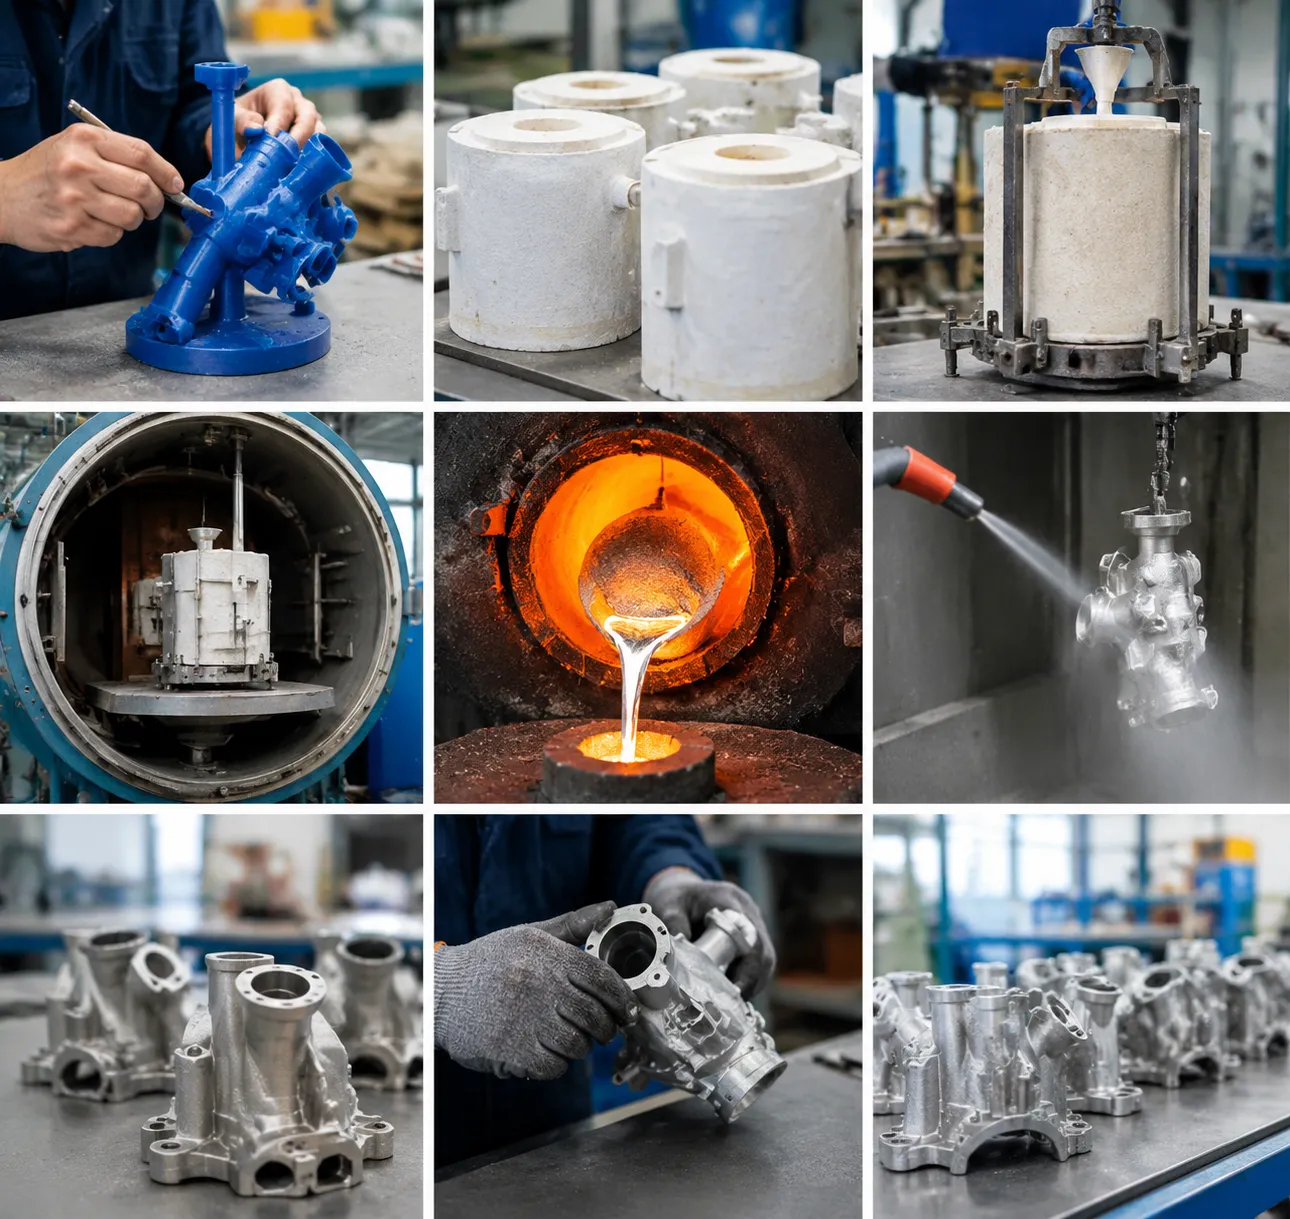
Wir fertigen mission-kritische Teile, indem wir traditionelle Wachsausguss-Techniken mit fortschrittlichen Vakuumumgebungen kombinieren. Hier ist eine Aufschlüsselung, wie der gesamte Arbeitsablauf rohe CAD-Modelle in hochintegrale Komponenten transformiert.
Musterkernherstellung und Wachsmonte
Jeder Produktionszyklus beginnt mit einer exakten Kopie des Zielteils: Wachseinjektion: Wir injizieren spezielles Musterwachs in präzise Aluminiumwerkzeuge, um genaue Wachsmodelle zu formen. Baum-Assembly: Wir befestigen mehrere Wachsmodelle an einem zentralen Straffsteller (Flusslinie), wodurch ein "Gussschmuck" entsteht, der die Wege des flüssigen Metalls führt. Prüfung: Jedes Wachsmodell unterliegt Maßkontrollen, um Oberflächenunregelmäßigkeiten vor dem Shell-Bau zu beseitigen.
Shell-Bau und Beschichtung
Um das geschmolzene Metall bei extremen Temperaturen einzuhalten, bauen wir eine robuste keramische Form um die Wachszusammenstellung herum: Slurry Dipping: Die Wachszusammenstellung wird in einen flüssigen keramischen Feuerfestschlamm eingetaucht. Stuccoing: Wir beschichten den nassen Schlamm mit feinen bis groben Zirkon- oder Siliziumsand-Schichten. Schichtaufbau & Trocknung: Dieser Dip-and-Dry-Zyklus wiederholt sich 5 bis 8 Mal unter kontrollierter Feuchtigkeit, bis eine starre Schalenform voll ausgehärtet ist.
Entsch waxing und Formvorbereitung
- Autoklaven-Dewaxing: Wir legen die keramische Baugruppe in eine Hochdruck-Dampfautoklav, um das Wachsmodell sauber herauszuschmelzen, ohne die Schale zu reißen.
- Brennen & Sintern: Die leere Schale wird bei 900°C bis 1100°C gebrannt. Dadurch wird restliches Wachs verbrannt, Feuchtigkeit ausgetrieben und die Form vorgeheizt, um thermische Schocks während des Gusses zu bewältigen und den strengen Standards unserer Metallguss-Feingussprozess.
| Schritt | Kernaktion | Hauptvorteil |
|---|---|---|
| Wachszusammenbau | Präzisionsinjektion & Entlastung | Sichert gleichmäßigen Fluss und Bauteilgeometrie |
| Schalen-Schichtung | Mehrfachbeschichtung durch Keramik-Tauchbad | Hohe Hitzeschockbeständigkeit |
| Entsch waxing/Brennen | Hochtemperatur-Autoklav-Trocknung | Eliminiert flüchtige Verunreinigungen |
| Vakuum-Umfüllen | Schmelzen & Auffüllen im Kammerbereich | Null Gasanhaftung und Oxidation |
Vakuum-Schmelzen und Umgießen
Dies ist die Kernphase von Vakuum-Guss in der Gussform: Vakuum-Induktionsschmelzen (VIM): Wir schmelzen Masterlegierung-Blöcke in einer evakuierten Kammer, um eine Reaktion des Metalls mit Sauerstoff, Wasserstoff und atmosphärischem Stickstoff zu verhindern. Kontrolliertes Vakuum-Gießen: Der vorgeheizte keramische Formeinzug landet in der Vakuumkammer. Geschmolzenes Legierung füllt die Kavität direkt unter Vakuum, wodurch eine gleichmäßige Füllung über komplexe Formen, dünne Wandungen und feine Profile gewährleistet wird.
Abkühlung, Auslösen und Reinigung
- Gesteuerte Erstarrung: Gussteile kühlen in einer kontrollierten Atmosphäre, um Oberflächenverlaufungen und thermische Spannungen zu verhindern.
- Mechanisches Auslösen: Vibrationshammer, Hochdruck-Wasserstrahlen und chemisches Auslösen lösen die keramische Schale vollständig auf.
- Schnittechnik & Finish: Wir trennen Bauteile vom zentralen Läufer mit Schleifsägen, gefolgt von Schleifen, Schleudernstrahlen und Wärmebehandlung, um jedes Teil entsprechend der endgültigen Konstruktionszeichnung abzurunden.
Wichtige Vorteile des Vakuum-Investitionsgusses
Bei der Herstellung mission-critical Bauteilen reichen Standard-Gussvorgänge in offenen Umgebungen oft nicht aus wegen Gaseinschlüsse und Oxidation. Vakuum-Investitionsguss löst diese Probleme, indem Metall in einer kontrollierten, sauerstofffreien Umgebung geschmolzen und gegossen wird, und liefert sauberere, stärkere und genauerere Teile.
sauberes Metall mit weniger Defekten
Schmelzen und Gießen unter Unterdruck verhindert, dass die geschmolzene Legierung mit Umgebungs-Sauerstoff, Stickstoff und Wasserstoff reagiert. Dieser Prozess eliminiert Schlacke, nichtmetallische Einschlüsse und Gasblasen, bevor das Metall in die Form gelangt. Das Ergebnis ist reines, dichtes Strukturmetall mit überlegener Ermüdungsfestigkeit und mechanischer Integrität.
Bessere Oberflächenqualität und feine Details
Die Vakuumhilfe zieht geschmolzenes Metall gleichmäßig in die feinsten Konturen der Keramikkasche, ohne Turbulenzen oder Luftwiderstand. Glatte Oberflächen: Erreicht konsistent Oberflächenfinishs zwischen Ra 1,6 µm und Ra 3,2 µm direkt aus der Form erzielen. Hohe Feinheiten: Scharfe Kanten, feiner Text, Mikrokanäle und komplexe Querschnitte werden mit extrem hoher Treue wiedergegeben. Reduzierter Nachbearbeitungsaufwand: Nahezu netzartige Formausgabe reduziert Nachbearbeitung durch Schleifen und CNC-Bearbeitung erheblich.
Engere Toleranzen für komplexe Bauteile
Luftdruckschwankungen und thermischer Schock verursachen ungleichmäßige Schrumpfung während des Standard-Gussverfahrens. Vacuumpatrouille liefert gleichmäßige Füllraten und gleichmäßige thermische Gradienten. Wir warten regelmäßig lineare Gusstoleranzen innerhalb von ±0,1 mm bis ±0,3 mm über komplexe Geometrien hinweg. Für hochwertige Aluminiumprojekte ermöglicht die Kombination dieser Methode mit unseren Aluminium-Investitionsgussdiensten für Präzisionskomponenten ultradünne Wandabschnitte bis zu 0,8 mm ohne Verzug oder Kaltschluss.
Geringere Porosität und Oxidbildung
Oxidation schwächt innere Metallkristallstrukturen und verursacht Mikrorisse unter Belastung. Durch die Aufrechterhaltung einer oxidsfreien Gießkammer bietet das Vakuum-Verfahren kritische Vorteile: Null-Gas-Porosität: Eliminiert gelöste Gasporen, wodurch Bauteile zuverlässig druckdicht für hydraulische und Flüssigkeitssysteme sind. Keine Oxidinhomogenitäten: Verhindert die Bildung von Schlacke, die Werkzeugverschleiß während der CNC-Bearbeitung verursacht und vorzeitigen Bauteilversagen führt. Höhere Röntgen-Ausbeuten: Liefert hohe Durchsatzraten gemäß ASTM E192 und Klassifizierung 1 NDT-Röntgentests.
| Gießeigenschaft | Standard-Investitionsguss | Vakuum-Investitionsguss |
|---|---|---|
| Interne Porosität | Mäßig (Risiko Gasaufnahme) | Fast Null (dichte, fehlerfreie Struktur) |
| Oxid-Inklusionen | Mögliche Oberflächen- und interne Zunder | Vollständig oxide-freie Schmelze und Guss |
| Oberflächenfinish (Ra) | 3,2 – 6,3 µm | 1,6 – 3,2 µm |
| Min. Wandstärke | ≈1,5 mm bis 2,0 mm | Bis auf 0,8 mm (verlässliche Dünnwand-Gussfüllung) |
| Maßhaltigkeit | Standard ISO 8062 CT5–CT7 | Hochpräzise ISO 8062 CT4–CT6 |
Verwendete Materialien in der Vakuuminvestitionsgusstechnik
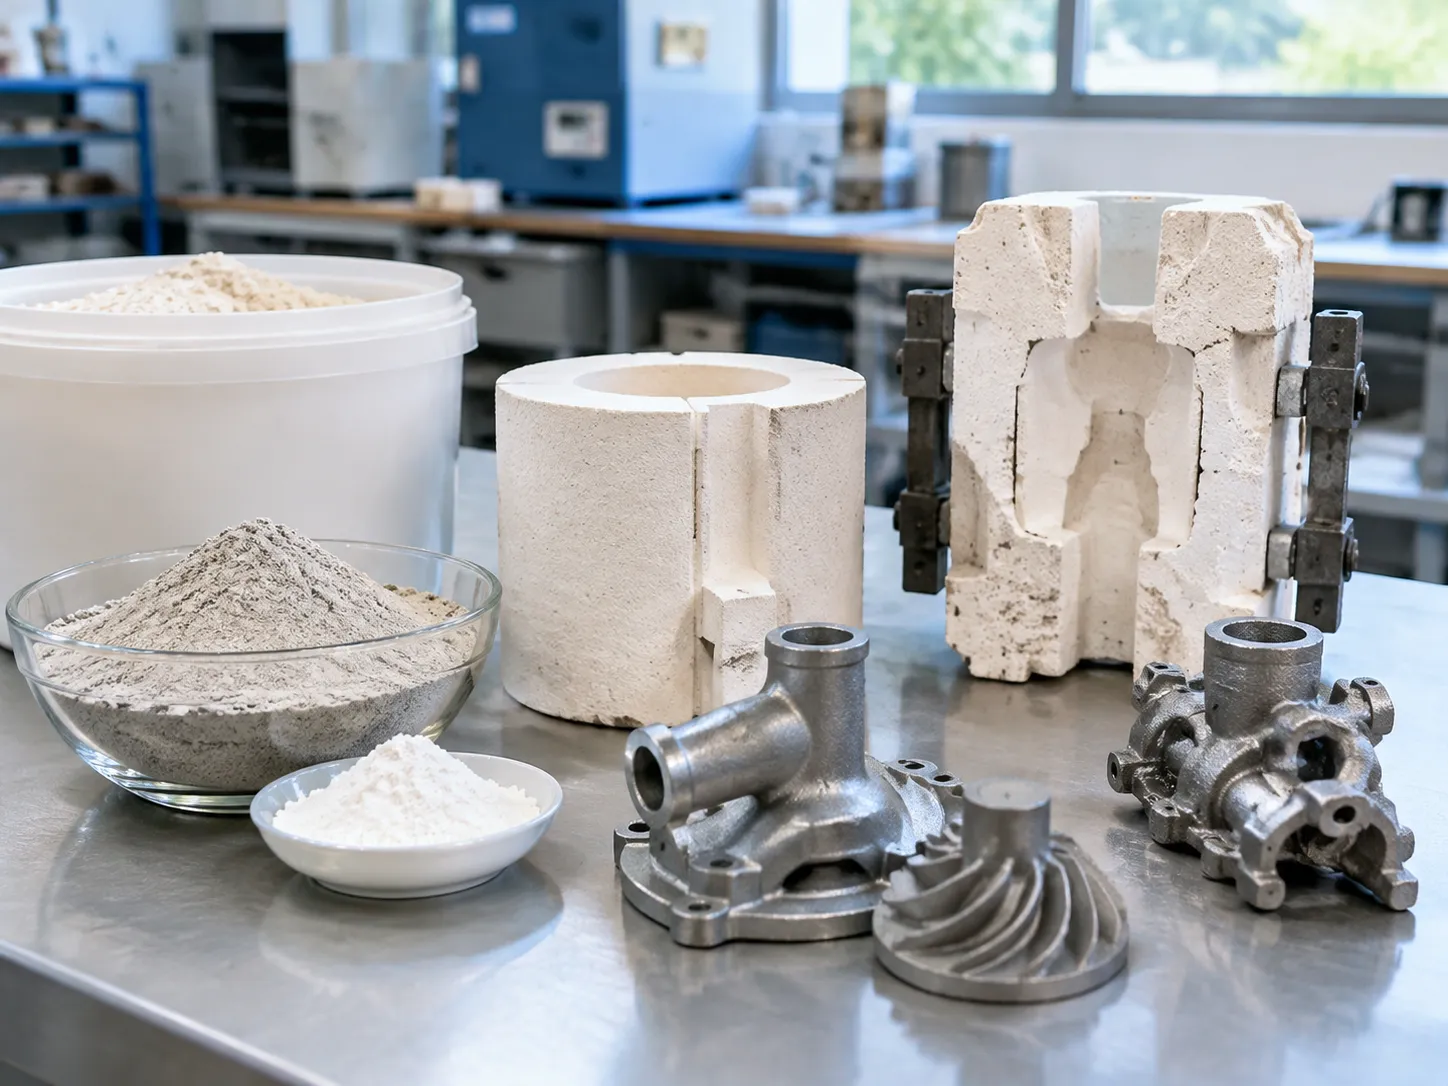
Die Wahl der richtigen Legierung bestimmt, wie sich Ihr Bauteil unter Spannung, Hitze und in korrosiven Umgebungen verhält. In Vakuum-Guss in der Gussform, schmelzen und gießen wir Legierungen unter Vakuum, um reaktive Gase daran zu hindern, das Metall zu beeinträchtigen, was Ihnen sauberere Chemie und überlegene mechanische Eigenschaften liefert.
Edelstahllegierungen
Vakuum-Gießen eliminiert atmosphärischen Sauerstoff, verhindert Chromauslaugung und Oxid-Inklusionen in korrosionsbeständigen Sorten. Wir gießen regelmäßig: Austenitische Sorten (304, 316, 316L): Hervorragende Korrosionsbeständigkeit für Marine-, Lebensmittelverarbeitungs- und chemische Ausrüstung. Martensitische Legierungen (410, 420): Hohe Festigkeit und Verschleißbeständigkeit, ideal für Ventile, Wellen und Schneidwerkzeuge. Prezipitationshärtbare Legierungen (17-4 PH, 15-5 PH): Verschmilzt hohe Zugfestigkeit mit ausgezeichneter Bruchzähigkeit.
Entdecken Sie unser gesamtes Sortiment an Guss-Edelstahl-Sondergussteile und -Sorten an Ihre genauen Anwendungsanforderungen an.
Kohlenstoffstahl und niedriglegierte Stähle
Wenn Ihre Priorität mechanische Zähigkeit, Verschleißbeständigkeit und Kosteneffizienz ist, bearbeiten wir eine breite Auswahl an Standard- und mittelkohlenstoffstählen: Reiner Kohlenstoffstahl (1020, 1045): Allgemeine Ingenieurkomponenten, die eine vorhersehbare Bearbeitbarkeit und Schweißbarkeit erfordern. Niedriglegierte Stähle (4130, 4140, 8620): Hohe Ermüdungsfestigkeit und tiefe Härtbarkeit für Zahnräder, Halterungen und Tragkonstruktionen. Prüfen Sie unseren technischen Leitfaden zu Eigenschaften und Spezifikationen von 4140-Stahl für detaillierte Festigkeitsdaten.
Superlegierungen und hitzebeständige Metalle
Superlegierungen enthalten reaktive Verstärkungselemente wie Aluminium und Titan, die sich in offener Luft rasch oxidieren. Das Gießen unter Vakuum ist obligatorisch, um die Legierungsreinheit zu erhalten und Mikrorisse zu verhindern: Nickelbasierte Superlegierungen (Inconel 625, Inconel 718, Hastelloy): extreme Beständigkeit gegen thermische Ermüdung, Oxidation und Kriechen bis über 1000°C. Kobaltbasierte Legierungen (Stellite-Serie): Unübertroffene Beständigkeit gegen starken Verschleiß, Reibung und Hochtemperaturerosion.
Aluminium-, Titan- und Spezialmetalle
Für leichte und missionskritische Designs verhindert das Vakuumverfahren Gasaufnahme und Wasserstoffporosität: Titanlegierungen (Ti-6Al-4V, Grad 5): Hohe Festigkeit-Gewichts-Verhältnis und biologische Inertheit für Luft- und Raumfahrtstrukturen und medizinische Implantate. Hochreine Aluminiumlegierungen (A356, 6061 Äquivalent): Gehäuse mit dünner Wandung und elektronische Gehäuse, die maximale Wärmeleitfähigkeit und Druckdichtheit erfordern. Speziallegierungen aus Kupfer & Bronze: Hohe elektrische Leitfähigkeit und Funkenfreiheit für gefährliche industrielle Umgebungen.
Teile, hergestellt durch Vakuum-Investitionsguss
Wenn Teile keine inneren Hohlräume, Gasblasen oder strukturelle Schwächen tolerieren können, reicht Guss im offenen Zustand nicht aus. Wir verwenden Vakuum-Guss in der Gussform um dichte, komplizierte und hochwertige Teile für Hochrisikobranchen zu gießen, in denen ein Versagen keine Option ist.
Luft- und Raumfahrtbauteile
Flughardware erfordert extreme Hitzeresistenz und eine saubere Mikrostruktur. Das Arbeiten in einem Vakuum verhindert, dass sich reaktive Metalle zu Oxiden verbinden, wodurch die kritische strukturelle Integrität gewährleistet wird. Turbinenblätter und -richtscheiben: Gegossen aus Nickel- und Kobalt-Superlegierungen mit inneren Kühlkanälen. Kraftstoffsystem-Gehäuse: Dünnwandige, dichte Komponenten, die hohen Drücken standhalten. Strukturgurt- und Montagestrukturen: Leichtbauweise individuelle A356-Investitionsgusslegierung und Titanverbindungen, die das Verhältnis von Festigkeit zu Gewicht maximieren.
Medizinische und chirurgische Teile
Biokompatible Implantate und chirurgische Instrumente erfordern sterile Legierungsreinheit und null Oberflächenfehler. Orthopädische Implantate: Kniegelenke, Hüftstämme und Wirbelsäulenkäfige gegossen aus Titan und Kobalt-Chrom. Chirurgische Instrumentierung: Skalpellgriffe, Zangen und Endoskopgehäuse, die Korrosionsbeständigkeit erfordern, oft unter Verwendung 17-4 Investitionsguss für hohe Härte und Streckgrenze. Dentalbefestigungen: Individuelle Brücken, Basen und hochdetaillierte Prothesen.
Automotive- und Motorsportteile
Hochleistungsanwendungen im Automobilbereich erfordern Bauteile, die intensiven thermischen und mechanischen Belastungen standhalten, ohne unnötiges Gewicht hinzuzufügen. Turboauflader-Räder und Gehäuse: Hitzebeständige Superlegierungsgussstücke, ausgelegt für hohe Rotationsgeschwindigkeiten. Auspuffkrümmer und Sammler: Dünnwandige Edelstahl- und Inconel-Abschnitte, die thermische Risse widerstehen. Aufhängungsgelenke und -aufnahmen: Leichtmetallische, stark beanspruchte Fahrgestellkomponenten, die volle metallurgische Solidität erfordern.
Industrielle und Energieteile
Schwerindustrie, Energieerzeugung und chemische Verarbeitung sind auf Vakuum-gussfertige Bauteile angewiesen, um Verschleiß, Korrosion und extreme Betriebsdrücke zu bekämpfen.
| Branche | Häufige Vakuum-Gussteile | Wichtige Materialanforderungen |
|---|---|---|
| Energieerzeugung | Düsengarnituren, Statorsegmente | Hohe Temperatur Kriechfestigkeit |
| Öl & Gas | Bohrloch-Ventilgehäuse, Pumpenläufer | Druckfestigkeit, null Porosität |
| Chemische Verarbeitung | Mischerblätter, spezialisierte Fluid-Verbindungsteile | Beständigkeit gegen aggressive Korrosion |
| Marine | Schwerlast-Schraubenkomponenten, Ruderteile | Pitting- und Kavitationbeständigkeit |
Designüberlegungen für Vakuuminvestitionsguss
Teile zu entwerfen für Vakuum-Guss in der Gussform erfordert die Ausbalancierung von Geometrie mit thermischer Dynamik. Weil das Metall die keramische Schale in einem Vakuum ausfüllt, können feinere Merkmale und dünnere Profile erfasst werden, als atmosphärische Verfahren zulassen. Die Beachtung sinnvoller Konstruktionspraktiken gewährleistet jedoch hohe Ausbringungsraten, dimensionsgetreue Abmessungen und geringere Nachbearbeitungskosten.
Wandstärke und Geometrie
Eine gleichmäßige Wanddicke ist entscheidend für eine vorhersehbare Abkühlung. Plötzliche Dickenänderungen verursachen ungleichmäßige Erstarrung, führen zu inneren Spannungen und Verzerrungen.
- Minimale Wanddicke: Vakuumunterstützung ermöglicht eine zuverlässige Füllung bis zu 0,5 mm bis 1,0 mm bei kleinen Abschnitten, abhängig von den Fließeigenschaften der Legierung.
- Allmähliche Übergänge: Bei der Verbindung dicker und dünner Abschnitte verwenden wir einen allmählichen Verlauf (3:1-Verhältnis) statt abrupter Stufen, um eine einheitliche thermische Masse beizubehalten.
- Isolierte schwere Abschnitte: Dickwandige Anhäuser oder Abschnitte sollten vermieden oder ausgehöhlt werden, um Sinkmarken und lokale Schrumpfungen zu verhindern.
Hohungen, Fasen und scharfe Ecken
Geeignete Radien und Winkel optimieren den Fluss des geschmolzenen Metalls und verhindern Spannungen sowohl in der Wachsturmform als auch im fertigen Metallbauteil.
- Entwürfswinkel: Während das verlorene Wachssystem das Null-Hohlraum-Design bei vielen äußeren Flächen ermöglicht, einer nominalen 0,5° bis 1,5° hilft bei der sauberen Entfernung des Wachsprofils aus dem Werkzeug.
- Fasenradien: Scharfe 90-Grad-Innenkanten durch großzügige Radien (Minimum 1,0 mm bis 1,5 mm). Dies reduziert Turbulenzen beim Vakuumgießen und verhindert Bruch der Keramikkasch.
- Eckenverarbeitung: Abgerundete äußere Ecken vermeiden Spannungsrisiken und verringern Rissbildung während des Legierungsabkühlens.
Schrumpf- und Maßhaltbarkeit
Jede Legierung schrumpft beim Übergang vom flüssigen Zustand zum festen Zustand. Wir wenden spezifische volumetrische Schrumpfungsfaktoren auf das Werkzeugdesign an, um enge Guss-Toleranzen zu erreichen, ohne unnötiges Nachbearbeiten.
| Designparameter | Empfohlener Wert | Warum das wichtig ist |
|---|---|---|
| Lineare Toleranz | ±0,1 mm bis ±0,2 mm pro 25 mm | Kontrolliert Netform-Abmessungen quer durch das Bauteil |
| Planheit | 0,1 mm bis 0,2 mm pro 25 mm | Verhindert Warping während der thermischen Schrumpfung |
| Bohrungsdurchmesser | Min. 1,5 mm (hohlkern) | Sichert die Integrität des keramischen Kernes ohne Metallpenetration |
| Oberflächenfinish | Ra 1,6 bis 3,2 µm | Erzielt glatte, nahezu fertige Oberflächen direkt aus der Form |
Verschiedene Metalle zeigen einzigartige Schrumpfungsraten. Für Hochtemperatur-Anwendungen wie kobaltbasiertes Gießen oder Superlegierungen muss das Werkzeug volumetrische Kontraktionsraten berücksichtigen, um Präzisions-Toleranzen zu halten.
Merkmale, die Gießbarkeit verbessern
Intelligente Designanpassungen machen komplexe Bauteile leichter und kostengünstiger, unter Vakuum gegossen zu werden:
- Innere Kernung: Verwenden Sie Durchgangsbohrungen und selbstentwässernde interne Kanäle, damit Wachs- und Keramikschlämme während des Entschwammungsprozesses sauber herausfließen.
- Kerne und Versteifungen: Verwenden Sie strukturelle Rippen statt massiver Metallblöcke, um die Festigkeit zu erhöhen und gleichzeitig dünnwandige Abschnitte beizubehalten.
- Gating- und Formteil-Positionierung: Legen Sie zugängliche flache oder toleranzarme Zonen fest, an denen wir Gating befestigen und nach dem Ausknocken leicht bündig schleifen können.
Vakuum-Investitionsguss vs. Andere Gießmethoden
Die Wahl der richtigen Metall-Gießmethode hängt vom Bauteilgeometrie, der Reaktivität des Materials, den Anforderungen an die innere Integrität und dem gesamten Projektbudget ab. So schneidet der Vakuum-Investitionsguss im Vergleich zu traditionellen Fertigungsalternativen ab.
Vakuum-Guss vs. Standard-Investitionsguss
Standard-Luft-geschmolzener Investitionsguss ist ein bewährter, wirtschaftlicher Ansatz für alltägliche Kohlenstoffstähle und Standard-Edelstähle. Allerdings nimmt geschmolzenes Metall, das der Luft ausgesetzt ist, durch Sauerstoff und Stickstoff an, was zu Mikro-Porosität, Schlacken und Oxid-Einschlüssen führt.
Der Vakuum-Investitionsguss verwendet denselben verlorenen Wachs-Keramikform-Ansatz, führt jedoch das Induktionsschmelzen und das Gießen in einer geschlossenen Vakuumkammer durch. Dadurch wird das geschmolzene Bad vollständig von atmosphärischer Verunreinigung isoliert. So können wir reaktive Metalle wie Titan, Nickel-Superlegierungen und Kobaltlegierungen gießen, ohne Risiko der Oxidation oder Gaseinschlüssen.
Vakuum-Guss vs. Druckguss
Der Druckguss injiziert geschmolzenes Metall unter extremem Druck in wiederverwendbare Stahleinsätze. Er zeichnet sich durch kurze Zykluszeiten und hohe Produktionsvolumina für Legierungen mit niedrigem Schmelzpunkt wie Zink und Aluminium aus.
Beim Vergleichen Gussprozess: Druckguss vs. Feinguss, -gießverfahren scheitert, wenn es sich um Hochtemperaturlegierungen, Stainless steels und komplexe innere Untercut-Formen handelt. Vakuum-Investitionsguss ermöglicht nahezu jeden Hochleistungsk alloy, widersteht extremen thermischen Belastungen und produziert Teile frei von dem turbulenten Gasporosität, der beim Hochdruck-Gießen üblich ist.
Vakuum-Gießen vs. Sandguss
Sandguss bleibt eine kosteneffektive Lösung für massive, schwere Strukturbauteile mit lockeren Toleranzen. Jedoch hinterlassen Sandschmiedgüsse eine raue Oberfl äche, erfordern Formenkonus, und benötigen erhebliche Nachbearbeitungen. Vakuuminvestitionsguss liefert annähernd netto-Form-Genauigkeit, messerscharfe Details, Dünnwandfähigkeiten bis 1,0 mm und saubere Oberflächen direkt aus der Keramikhülle.
Gusstechniken-Vergleich
| Eigenschaft | Vakuum-Investitionsguss | Standard-Investitionsguss | Druckguss unter Hohem Druck | Sandguss |
|---|---|---|---|---|
| Porosität & Oxid-Kontrolle | Niedrig (Vakuum-verschlossen) | Mittel (Luftschmelze) | Mittel bis Hoch (Eingeschlossene Luft) | Hoch |
| Werkstoff-Fähigkeit | Superalloy, Titan, Stähle | Stähle, Aluminium, Kupfer | Aluminium, Zink, Magnesium | Gusseisen, Bronze, Stähle |
| Oberflächenfinish (Ra) | 1,6 – 3,2 µm | 3,2 – 6,3 µm | 0,8 – 1,6 µm | 12,5 – 25 µm |
| Maßhaltigkeit | Ultra-knapp (±0,1 mm) | Hoch (±0,2 mm) | Hoch (±0,1 mm) | Niedrig (±0,5 bis 1,5 mm) |
| Investition in Werkzeugbau | Mäßig (Wachsmodelle) | Mäßig (Wachsmodelle) | Hoch (gehärtete Stahlsätze) | Niedrig (Formwerkzeugbau) |
Wann Vakuumgießen wählen
Wir empfehlen Vakuum-Investitionsgießen, wenn Ihr Projekt eine der folgenden Anforderungen umfasst:
- Reaktive & Superlegierungsmaterialien: Inconel, Hastelloy, reines Titan und Kobalttitran, die sich in Luft rasch oxidieren.
- Mission-kritische Anwendungen: Turbinenblätter, medizinische Implantate und Verteidigungsbauteile, die 100% Röntgen- und NDT-Konformität erfordern.
- Filigrane, dünnwandige Geometrien: Aerodynamische Profile, interne Kühlkanäle und komplexe Mikrodetails, die einen reinen Metallsfluss ohne Luftwiderstand benötigen.
- 0 Porosität Anforderungen: Kritische druck- oder vakuumhaltende Hardware, bei der innere Hohlräume zu katastrophalen Ausfällen führen.
Qualitätskontrolle und häufige Defekte beim Vakuuminvestitionsgießen
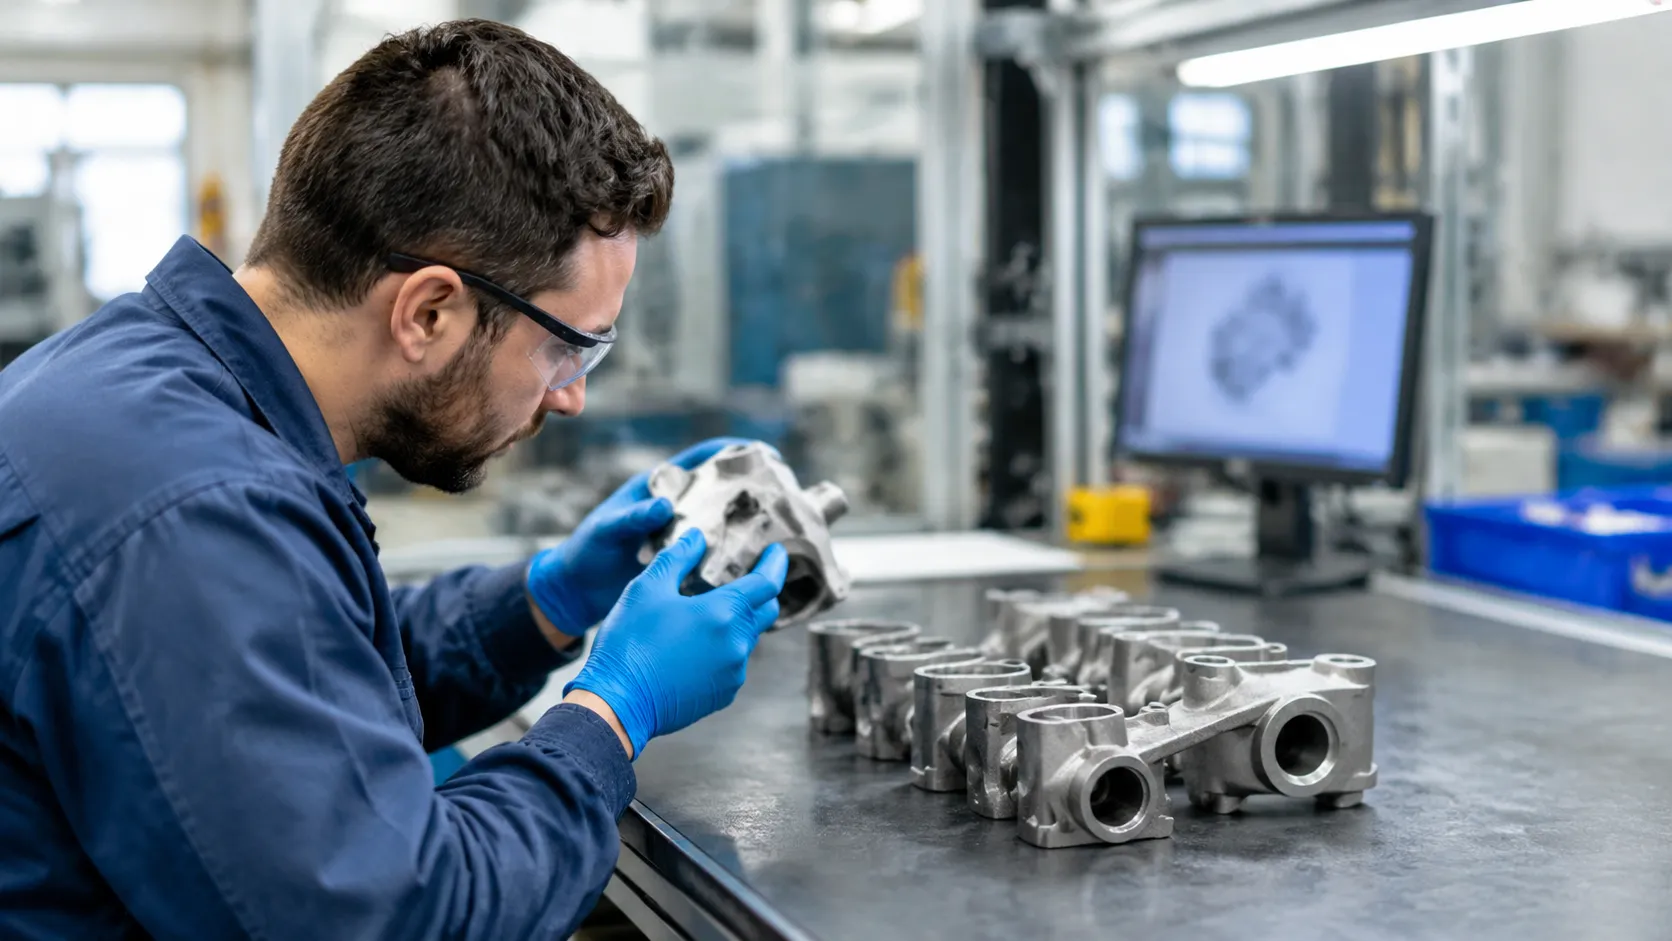
Auch mit hochwertigen Vakuumsystemen erfordert die Aufrechterhaltung hoher Ausbeuten bei komplexen Bauteilen strenge Prozesskontrollen. Wir überprüfen jede Phase von der Schmelzvorbereitung bis zur Endbearbeitung, um Unregelmäßigkeiten zu erkennen, bevor die Teile versendet werden.
Das Verständnis der häufigsten Gussfehler und deren Erkennung stellt sicher, dass Ihre Produktion exakte metallurgische und strukturelle Standards erfüllt.
Porosität und Gasverstopfung
Gasporosität wird stark minimiert in Vakuum-Guss in der Gussform im Vergleich zum Gießen im Freien, können jedoch weiterhin Probleme auftreten, wenn Parameter abweichen:
- Innere Mikroporosität: Verursacht durch gelösten Wasserstoff oder eingeschlossene Gase im flüssigen Metall während des Erstarrens.
- Vakuumlecks Unvollständige Ofenabdichtung lässt Spurenatmosphäre eindringen und führt zu winzigen Hohlräumen in dünnen Wänden.
- Lösung: Präzise Vakuum-Schmelzsteuerung, entgasste Legierungscharge-Bestände und optimierte Gießgeschwindigkeiten eliminieren Luftwirbel.
Oberflächeninclusions und Oxidation
Da unser Prozess vor dem Schmelzen und Gießen ein Vakuum erzeugt, produzieren wir praktisch oxidfreie Gussteile. Allerdings kann falsche Handhabung dennoch zu Oberflächenfehlern führen:
- Keramische Shell-Abnutzung: Hochgeschwindigkeits-Metallfluss wäscht lose Keramikpartikel von der Innenoberfläche der Form heraus.
- Schlacken-Inclusions: Restschlacken, die aufgrund unsachgemäßer Skimming- oder Gating-Verfahren in die Gusskammer gelangen.
- Verhinderung: Keramische Bindemittel mit hoher Integrität, Vor-Giess-Flushing der Form und spezialisierte keramische Filter im Gating-System.
Risse, Verzug und Schrumpfungsprobleme
Nicht gleichmäßiges Abkühlen über unterschiedlich breite Querschnitte kann spannungsbedingte Fehler einführen:
- Heiße Tränen und Spannungsrisse: Treffen ein, wenn dünne und dicke Abschnitte beim Abkühlen mit stark unterschiedlichen Raten abkühlen und das Metall auseinanderzieht.
- Verzug: Ergebnisse aus ungleicher Abkühlung über längere, unbeaufsichtigte Geometrie hinweg.
- Festigungsschrumpfung: Geschieht, wenn der Zuführpfad einfriert, bevor der schwere Abschnitt vollständig erstarrt.
- Verhinderung: Ausgeglichene Treibervorgänge, richtungsorientierte Erstarrungsplanung und kontrollierte Abkühlzyklen innerhalb der Vakuumkammer.
Prüfmethoden und Tests
Wir verwenden zerstörende und zerstörungsfreie Prüfungen (NDT), um die innere Integrität und die maßliche Genauigkeit gegen Ihre CAD-Modelle zu überprüfen:
| Prüfmethoden | Zweck | Gängiger Anwendungsfall |
|---|---|---|
| Röntgen-/CT-Scanning (NDT) | Identifiziert innere Hohlräume, Schrumpfung und Unregelmäßigkeiten unter der Oberfläche. | Kritische Teile der Luft- und Raumfahrt sowie der Medizintechnik |
| Fluoreszenz-Penetrantentest (FPI) | Detektiert feine Oberflächenrisse, Kaltverschweißungen und Mikrorisse. | Oberflächenprüfung 100% an hochbelasteten Bauteilen |
| CMM- & 3D-Optik-Scannen | Validiert enge geometrische Toleranzen und Profilformen. | Erstbemusterungsprüfung und Chargenstichproben |
| Spektralanalyse | Bestätigt Legierungskohlenschmelz- und Spurenlementgehalt vor dem Gießen. | Rohschmelzchemie-Überprüfung |
| Zug- & Härteprüfungen | Überprüft mechanische Eigenschaften nach Wärmebehandlung. | Destruktive Prüfstab-Überprüfung pro Los |
Bewertung der Vorteile und Nachteile des Wachswachskostenverfahrens Methoden zeigen, dass Vakuumumgebungen die Ausschussquoten erheblich senken. Die Kombination aus Echtzeitprozessüberwachung und umfassender NDT-Inspektion gewährleistet, dass jede Gusskomponente die strukturelle Integrität liefert, die Ihre Anwendung verlangt.
Kostenfaktoren und Vorlaufzeit in der Vakuum-Investition Gussverfahren
Verständnis der Kostentreiber und Terminpläne für Vakuum-Guss in der Gussform hilft Ihnen, Projektbudgets zu optimieren, ohne die Integrität der Bauteile zu beeinträchtigen. Wir gleichen upfront Werkzeuginvestitionen mit Stückkosten ab, um individuelle Metallteile zu liefern, die enge kommerzielle und technische Ziele erfüllen.
Werkzeug- und Einrichtungskosten
Werkzeugbau für Präzisionsguss erfordert dedizierte Wachs-Spritzformen, die üblicherweise aus hochwertigem Aluminium oder Werkzeugstahl gefertigt werden.
- Werkzeuginvestitionen: Wachsspritzformen reichen von einfachen einkammerigen Stanzen für niedrigere Stückzahlen bis hin zu komplexen Mehrfach-Schieber-Werkzeugen für komplizierte Geometrien.
- Werkzeuglebensdauer: gehärtete Aluminium- oder Stanzformen halten Zehntausende von Wachszyklen aus und verteilen die upfront-Ausgabe über den gesamten Produktionszyklus.
- Prozessaufbau: Die Erstkonfiguration umfasst Gate-Design, Optimierung der Formzusammenbau und Konfiguration der Parameter der Vakuumkammer.
Materialauswahl und Legierungskosten
Das Rohmetall, das gewählt wird, wirkt sich direkt auf den Stückpreis aus. Vakuumgießen ermöglicht das Gießen reaktiver und hochleistungsfähiger Legierungen, die saubere Verarbeitungumgebungen verlangen.
- Standardstähle: Edelstahl und Kohlenstoffstahl bieten ein Gleichgewicht zwischen hoher Festigkeit und überschaubaren Rohmaterialkosten.
- Spezial- & Superlegierungen: Titan-, Nickelbasis- und Kobaltbasislegierungen kosten mehr pro Pfund und erfordern strenge Vakuumschmelzkontrollen. Die Überprüfung eines detaillierten Gusslegierungs-Eigenschaften- und Materialauswahlführer kann dazu beitragen, mechanische Anforderungen gegen Rohmaterialkosten abzuwägen.
- Ausbeutequoten: Vakuumguss ermöglicht eine höhere saubere Metallausbeute und weniger Ausschuss Teile, wodurch der gesamte Legierungsabfall bei teuren Gussvorgängen reduziert wird.
Teilekomplexität und Produktionsvolumen
Geometrie und Auftragsmengen bestimmen sowohl die Verarbeitungseffizienz als auch die Endstück- bzw. Teilkosten:
| Faktor | Auswirkung auf Kosten | Auswirkung auf Lieferzeit |
|---|---|---|
| Dünnwandige Strukturen & enge Toleranzen | Erfordert spezialisiertes Gate-Design, keramische Kernarbeit und strikte Prozesskontrollen. | Fügt 1–2 Wochen für die Shell-Bauphase und Inspektion hinzu. |
| Kleinserienproduktion (10–100 Stück) | Höhere Stückkosten aufgrund der Aufwandsverteilung über weniger Teile. | Kürzere Gesamtlaufzeiten (typischerweise 4–6 Wochen). |
| Großserienproduktion (1.000+ Stück) | Niedrige Stückkosten; Werkzeugkosten sind vollständig auf die Charge verteilt. | Längere Produktionsplanung (6–10 Wochen für die vollständige Lieferung der Charge). |
Die Bewertung von Volumenabstufungen ähnelt der Beurteilung der Gesamtprozessökonomie in einer Guss-Druckguss vs. Sandguss Kosten-, Volumen- und Toleranzvergleich, wobei die Werkzeugamortisation die Skaleneffizienz vorgibt.
Prototypen- vs. Produktionspreisen
Wir unterstützen sowohl die Validierung des Designs in der Frühphase als auch vollständige Fertigungsaufträge:
- Prototyp-Guss: Verwendet 3D-gedruckte Muster oder Soft-Tools, um upfront teure Hartformmolen zu vermeiden. Dieser Ansatz liefert testbare Teile in 2 bis 4 Wochen mit höheren Einzelstückkosten.
- Produktionsguss: Verwendet präzisionsbearbeitete Mehrkavitäten-Formen zum Spritzen. Obwohl das anfängliche Werkzeug Investment erfordert, senkt es die Stückkosten und stabilisiert Produktionszylinder für wiederkehrende, hochvolumige Aufträge.
Wählen eines Vacuum-Investitionsguss-Lieferanten
Den richtigen Fertigungspartner finden für Vakuum-Guss in der Gussform bestimmt, ob Ihr Projekt termingerecht gelingt oder durch Ausschussraten und Verzögerungen aufgehalten wird. Bei der Bewertung eines Lieferanten empfehlen wir, einen Blick auf deren Produktionskapazitäten, Qualitätskontrollen und Materialhistorie zu werfen.
Technische Leistungsfähigkeit und Ausrüstung
Eine zuverlässige Vakuumgießerei benötigt dedizierte Vakuum-Induktionsschmelzöfen (VIM) und computergesteuerte Gießsysteme. Wir nutzen fortschrittliche Werkzeuge und moderne Formenbau-Setups, um thermische Schocks und Schalenbruch während Hochtemperaturzyklen zu verhindern.
Wichtige Ausrüstungskennzahlen, auf die man achten sollte, umfassen: Vakuumunterstützte Schmelz- und Gießkammern Automatisierte Roboter-Tauchzellen für konsistente Keramikschalen Temperaturgestützte Entbinderungs-Dautoklaven Inhouse- Wärmebehandlungs- und metallurgische Prüf- Labore
Erfahrung mit Ihrer Legierung und Teilart
Verschiedene Metalle verhalten sich in einer Vakuumumgebung unterschiedlich. Titan, Superlegierungen und Edelstahl weisen jeweils unterschiedliche Schrumpfungsraten und Giessherausforderungen auf. Suchen Sie nach einem Partner, der nachweisliche Erfahrung im Giessen Ihrer genauen Legierung in komplexe Geometrien mit dünnen Wandstärken hat. Für Anforderungen mit hoher Präzision arbeiten Sie mit einem Partner zusammen, der eine Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit gewährleistet Integrität der Struktur und hohe Oberflächenfinishs über anspruchsvolle Bauteilgeometrien hinweg.
Qualitätsstandards und Rückverfolgbarkeit
Hochintegritätsindustrien wie Luft- und Raumfahrt, Energie und medizinische Geräte erfordern strikte Materialrückverfolgbarkeit. Jede Produktionscharge muss durch standardisierte Testprotokolle untermauert sein.
| Verifikationsbereich | Standards & Fähigkeiten |
|---|---|
| Materialverifizierung | Optische Emissionsspektrometrie (OES), Zertifizierungen für rohe Ingotherkünfte |
| Nicht-Zerstörende Prüfung (NDT) | Röntgenradiographie, fluoreszierende Penetrantprüfung (FPI), Ultraschallprüfung |
| Dimensionale Prüfung | CMM-Berichterstattung, 3D-Laser-Scan, standarde GD&T-Konformität |
| Zertifizierungen | ISO 9001, AS9100, IATF 16949 |
Prototyping, Angebotserstellung und Produktionsunterstützung
Der beste Lieferant fungiert als Erweiterung Ihres Ingenieurteams. Wir unterstützen Ihren Zeitplan von den frühen Entwicklungsphasen bis zur Serienproduktion. Schnelle Bearbeitung von DFM (Design for Manufacturability)-Reviews, schnelle Werkzeugfertigung und Probenahmen helfen dabei, Bauteile zu validieren, bevor hohe Kapitalausgaben getätigt werden. Nutzung spezieller Dienstleistungen für Präzisions-Investitionsgießen und Prototypen ermöglicht es Ihnen, funktionsfähige Teile schnell zu testen, Reparaturlaufzeiten zu reduzieren und direkt in die Massenproduktion überzugehen, ohne Qualitätsverlust.
FAQs zur Vakuum-Investitionsgussfertigung
Hier finden Sie die direkten Antworten auf die häufigsten Fragen, die wir zum Vakuum-Investitionsgussprozess, zu Designgrenzen und zu Projektzeitplänen erhalten.
Welche Branchen verwenden Vakuum-Guss am häufigsten?
Vakuumgießen ist in Bereichen unerlässlich, in denen Materialintegrität nicht verhandelbar ist und ein Versagen keine Option darstellt:
- Luft- und Raumfahrt & Verteidigung: Turbinenblätter, Komponenten des Kraftstoffsystems und Strukturstative aus Titan und Superlegierungen.
- Medizintechnik: Orthopädieimplantate, chirurgische Instrumente und Gehäuse von Prothesen, die biokompatible, oxidfreie Legierungen erfordern.
- Energie & Stromerzeugung: Gasturbinendüsen, Laufräder und Hochtemperatur-Ventilkomponenten.
- Hochwertige Automobil- & Motorsportbranche: Ladeluftkühler-Räder, Abgaskomponenten und leichte Federungsträger.
Wie genau kann Vakuum-Guss sein?
Wir erreichen konsistent enge Guss-Toleranzen, indem wir stabile keramische Formen mit vakuumunterstütfter Metallfüllung kombinieren:
- Standard-Linear-Toleranz: In der Regel ±0,13 mm pro 25 mm (±0,005 Zoll pro Zoll).
- Oberflächenqualität: Standard-Gussoberflächen erreichen 63 bis 125 µin RMS (1,6 bis 3,2 µm Ra), was den Bedarf an nachträglicher Bearbeitung deutlich reduziert.
- Konsistenz: Das Fehlen des atmosphärischen Drucks und des Luftwiderstands sorgt für außerordentlich wiederholbare Geometrien über Produktionsläufe hinweg.
Welche Maßstücke eignen sich am besten?
Vakuum-Investitionsguss eignet sich hervorragend für kleine bis mittlere Bauteile mit komplexen Innenkanälen und feinen äußeren Details:
| Parameter | Optimaler Bereich | Maximale Leistungsfähigkeit |
|---|---|---|
| Teilegewicht | 0,05 kg bis 15 kg (0,1 lb bis 33 lb) | Bis zu 50 kg (110 lb), abhängig von der Legierung |
| Bauteilabmessungen | 10 mm bis 400 mm (0,4" bis 16") | Hüllen bis zu 600 mm (24") |
| Geometrie | Dünnwandige, konturierte, kernlastige Formen | Vollblöcke oder komplexe hohlgeometrische Abschnitte |
Ist Vakuum-Investitionsguss gut geeignet für dünnwandige Teile?
Ja. Beim konventionellen Gießen verhindern Oberflächenspannung und Rückdruck durch eingeschlossenen Formluft das Füllen enger Kavitäten mit flüssigem Metall.
Während unserer präzise Investment-Gussdienstleistungen für kundenspezifische Bauteile, saugt das Vakuum das Schmelzmaterial sanft in Wände, die so dünn sind wie 0,8 mm bis 1,2 mm (0,030" bis 0,045") ohne Cold Shuts oder Fehlläufe. Dadurch ist es die führende Methode für leichte, hochfeste Anwendungen.
Wie vergleicht es sich hinsichtlich Kosten und Durchlaufzeit?
Während Vakuumgeräte eine höhere anfängliche Einrichtung erfordern als atmosphärische Gussprozesse, bieten sie downstream messbare Kosteneinsparungen:
- Werkzeugbau & Einrichtung: Wachsinjektionswerkzeuge stellen eine upfront-Investition dar, liefern jedoch eine lange Werkzeuglebensdauer und identische Wiederholbarkeit.
- Bearbeitung Verringerung: Gussteile gehen nahezu netzförmig mit feinen Details hervor, wodurch teure CNC-Zyklenzeiten und Schrottmetallverlust reduziert werden.
- Fehlerreduktion: Niedrigere innere Porosität führt zu fast null Ausschussraten bei finaler Röntgen-, NDT- oder Druckprüfung.
- Lieferzeiten: Schnelle Prototypen-Samples werden typischerweise versendet in 2 bis 4 Wochen, während vollständige Produktionsläufe durchschnittlich 6 bis 10 Wochen nach Freigabe des Toolings dauern. Für missionskritische Bauteile erfolgt die Beschaffung über einen dedica tierten Hersteller von Investitionsguss- Präzisionsteilen Schafft upfront Mold-Entwicklung mit überlegener Gesamtausbeute an Bauteilen.
Bestell- und Produktionsunterstützung für Vakuuminvestitionsguss
Der Einstieg in unsere Vakuuminvestitionsgussdienstleistungen ist einfach. Wir arbeiten eng mit Ihren Konstruktions- und Beschaffungsteams von der ersten Designbewertung bis zur endgültigen Lieferung zusammen und stellen sicher, dass jedes kundenspezifische Metallteil strenge strukturelle und dimensionale Ziele erfüllt.
Angebot anfordern
Um ein schnelles, präzises Angebot zu liefern, prüfen wir Ihre Kernprojekt-Spezifikationen im Voraus: Ziellegierung & Normen: Materialgüten-Spezifikationen, wie Superlegierungen, Titan oder korrosionsbeständig austenitische Edelstahlgusssorten und Verwendungen. Produktionsvolumen: Anzahl der initialen Prototypen, Pilot-Charge und erwarteter Jahresbedarf. Veredelung & Nachbearbeitung: Anforderungen an Wärmebehandlung, Oberflächenbearbeitung, Polieren oder Beschichtung. Prüfung & Inspektion: Spezifische zerstörungsfreie Prüfungen (NDT), Röntgen oder chemische Zertifizierungsbedarfe.
Datei- und Zeichnungsanforderungen
Wir akzeptieren branchenübliche 3D-CAD-Dateien neben 2D-Technikzeichnungen, um kritische Gusstoleranzen und Fließverhalten der Form zu bewerten:
| Dateityp | Bevorzugte Formate | Wichtige benötigte Informationen |
|---|---|---|
| 3D-CAD-Modelle | STEP (.stp), IGES (.igs), Parasolid (.x_t) | Teileverlustvolumen, allgemeine Geometrie, Ab-winkel |
| 2D-Zeichnungen | PDF, DWG, DXF | GD&T-Bemaßungen, enge Toleranzen, Oberflächengüte (Ra), Gewindespezifikationen |
| Material-Spezifikationen | ASTM, AMS, ISO oder DIN | Chemische Zusammensetzung, Härte, Zugfestigkeitsziele |
Prototype Approval and Sample Runs
Bevor wir harte Werkzeuge für die vollständige Produktion schneiden, validieren wir das Design: Schnelles Prototyping: Wir verwenden 3D-gedruckte Wachs- oder PMMA-Mustersätze für schnell umsetzbare Testteile ohne dedizierte Werkzeugkosten. First Article Inspection (FAI): Vollständige dimensionsbezogene Validierung über CMM-Berichte, optische Vermessung und Materialtests. Sample Sign-Off: Wir liefern physische Produktionsmuster in Güte für Ihre Passform- und Funktionsprüfung sowie formellen Freigaben.
Skalierung von kleinen Chargen zur Serienproduktion
Sobald der Pilotlauf genehmigt ist, wechseln wir nahtlos in die Serienproduktion des Gussprozesses: Multi-Cavity Wax Tooling: Dediziertes Aluminium-Tooling für kostengünstige, hochvolumige Wax-Musterherstellung. Konsistentes Vakuumgießen: Automatisierte Prozessparameter gewährleisten gleichmäßige Dichte, geringe Porosität und keine Oxidation von Charge zu Charge. Flexible Kapazität: Optimiert, um geringe Stückzahlen mit hoher Variabilität oder hohe Stückzahlen in Luftfahrt- und Medizintechnikproduktionen mit zuverlässigen Lieferzeiten zu bewältigen.



 German
 English
 Russian