
2026年9月8日
Вакуумная инвестиционная литье для высокоточных деталей с гладкой поверхностью и отличной характеристикой материалов
Что такое вакуумная инвестиционная литье?
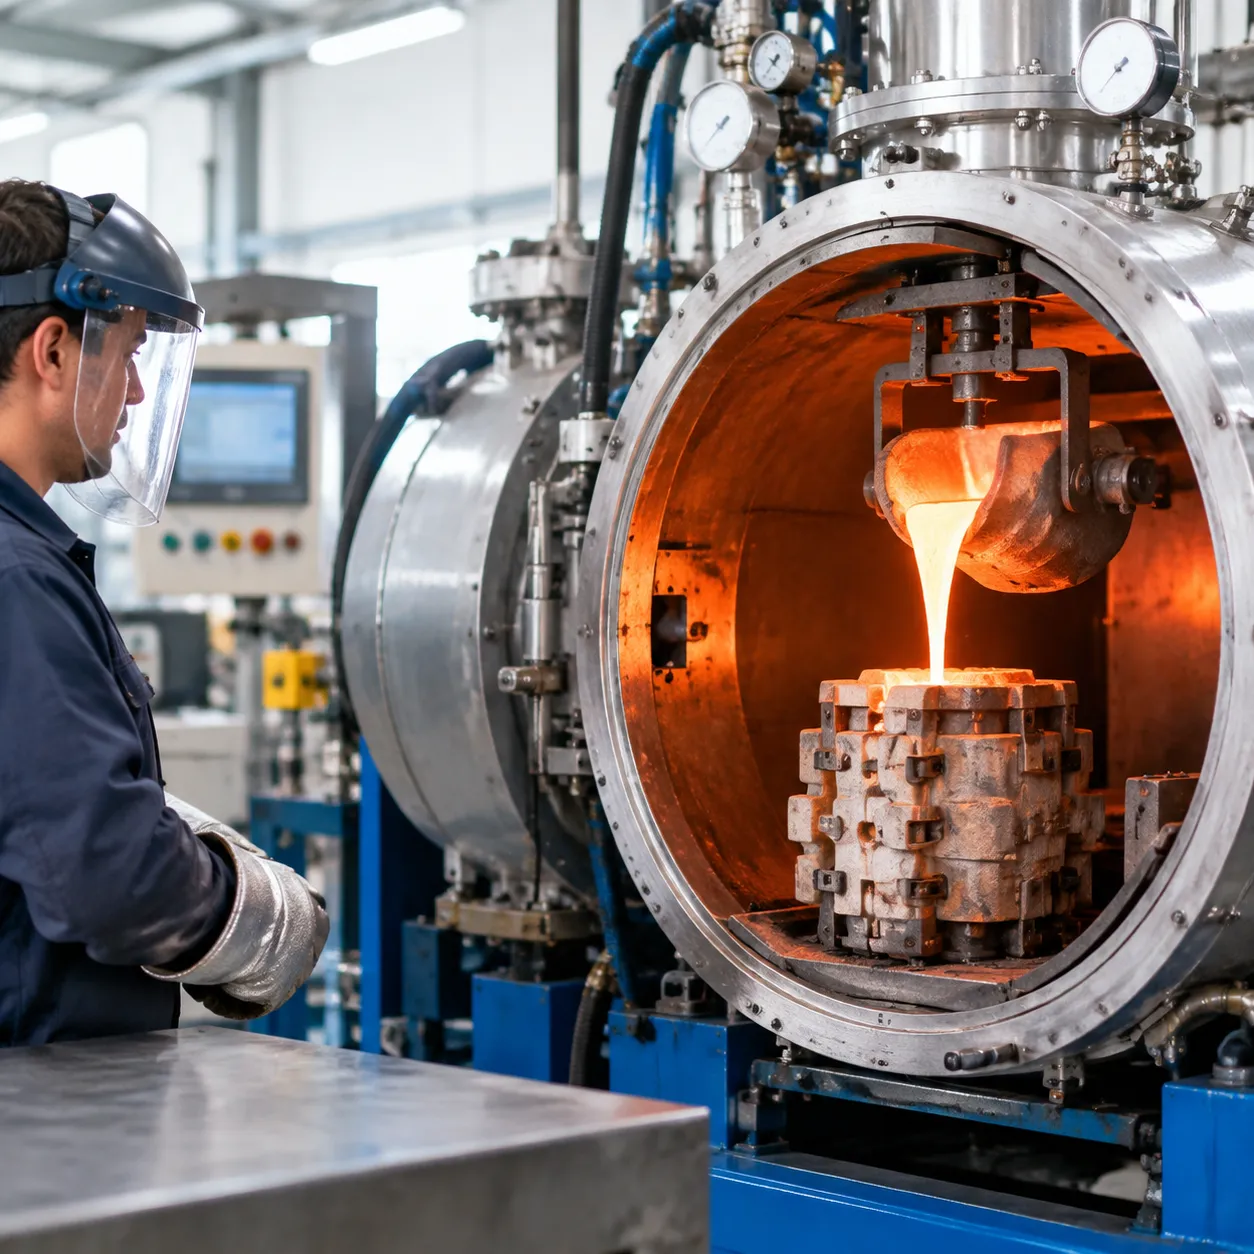
Вакуумная инвестиционная литье — это передовая технология производства, объединяющая традиционное точное литье по воску с полностью контролируемой вакуумной средой. При плавке и заливке металлургических сплавов внутри вакуумной камеры мы устраняем загрязнение атмосферы, попадание воздуха и окисление.
Для критически важных компонентов, требующих абсолютной структурной целостности, точной размерной точности и безупречных поверхностей, этот процесс обеспечивает результаты, которые обычное воздушное литье не может сравнить.
+-------------------------------------------------------------------------+ | Ядро вакуумной инвестиционной литья | | | | [Восковой образец] -> [Керамическая оболочка] -> [Вакуумный расплав и заливка] -> [Чистая деталь] | +-------------------------------------------------------------------------+
Как работает процесс
Мы проектируем каждую отливку через строго контролируемый цикл, направленный на сохранение чистоты сплава и фиксацию сложных геометрических деталей:
- Изготовление образцов: Мы вводим размерно точную воск в специализированные штоки, чтобы создать точную копию целевой детали.
- Строение керамической оболочки: Восковая сборка многократно погружается в керамические суспензии и покрывается огнеупорными зернами для создания прочной формы.
- Удаление воска и обжиг: Воск выгорает, и пустотелая керамическая форма обжигается при высоких температурах для максимальной прочности конструкции.
- Вакуумная плавка и литье под вакуумом: Заготовленная ceramic форма предварительного нагрева размещается внутри камеры вакуумной печи. Сплав плавится индукцией и заливается при очень высоком вакууме или условиях инертного газа.
- Затвердевание и выбивание: Металл затвердевает в чистой среде, после чего снимаем керамическую оболочку, разрезаем каналы и завершаем обработку детали.
Почему вакуум важен в точном литье
Работа под вакуумом напрямую устраняет основные причины брака литья металла и механических отказов:
- Нулевая окисление: Предотвращает образование слабых оксидных пленок и шлаковых включений реактивных элементов (таких как титан, алюминий и хром).
- Устранение газовой пористости: Без окружающего воздуха или захваченной влаги расплавленный металл в Solidifies в плотную, непористую структуру.
- Превосходное заполнение тонких стенок: Разница вакуума помогает плавленному сплаву плавно заполнять микродетали и ультратонкие стенки без преждевременного затвердевания.
- Стабильные механические свойства: Детали достигают оптимальной прочности на разрыв, усталостной стойкости и хрупкости прямо после литья.
Где это сочетается с производством
Вакуумная литьевая инвестиционная технология служит основным способом производства для сложных металлических деталей, работающих в экстремальных условиях.
| Сектор применения | Типичные компоненты, отлитые под вакуумом | Ключевой используемый материал |
|---|---|---|
| Авиационная промышленность и оборона | Турбинные лопатки, топливные сопла, детали несущего фюзеляжа | Никелевые и кобальтовые суперсплавы, титан |
| Медицинские изделия | Ортопедические имплантаты, хирургические инструменты, протезные суставы | Биосовместимые нержавеющие стали, сплавы CoCr |
| Моторспорт и автомобильная промышленность | Крыльчатки турбонагнетателей, прокладки выпускных коллекторов, легкие кронштейны | Высок Nickel-сплавы, нержавеющая сталь |
| Энергетика и генерация энергии | Стрелы газовых турбин, клапаны на глубине моря, лопатки насосов | corrosion-resistant alloys, duplex steels |
Процесc вакуумного литья поWax-INV
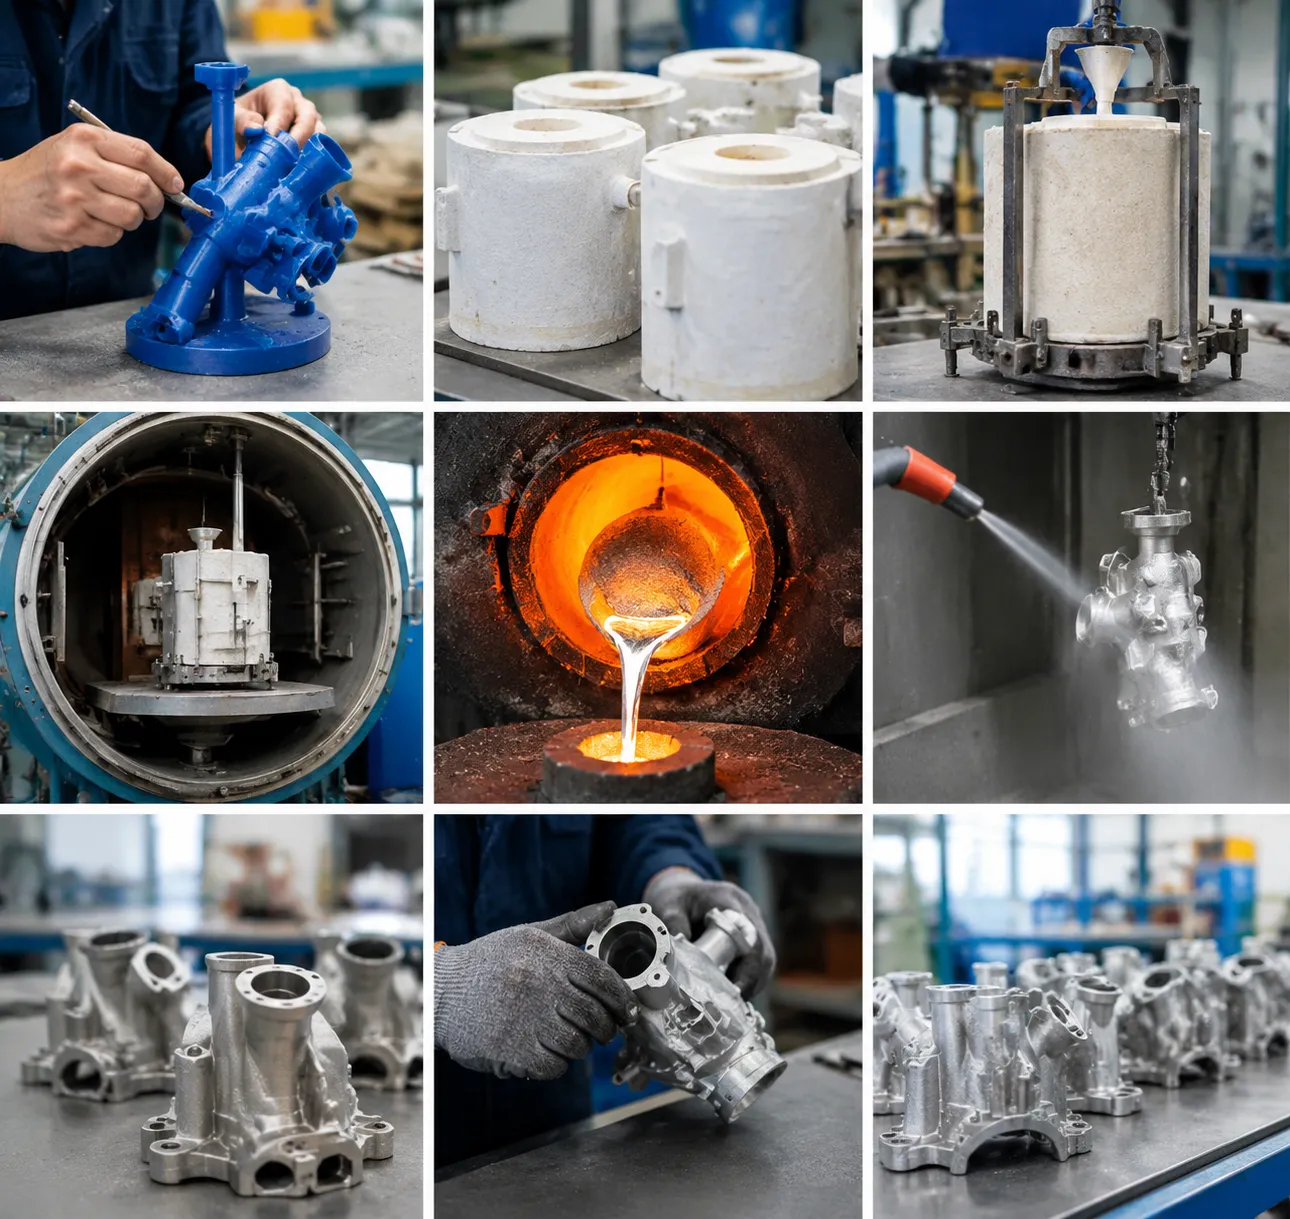
Мы производим детали критически важных миссий, сочетая традиционные техники потери воска с продвинутыми вакуумными условиями. Ниже приведено разложение того, как весь рабочий процесс преобразует исходные CAD-модели в компоненты высокой целостности.
Литьевая форма и сборка воска
Каждый цикл производства начинается с точной копии целевой детали: Восковая инъекция: Мы вводим специализированный восковый образец в прецизионную алюминиевую оснастку для формирования точных восковых образцов. Сборка дерева: Мы прикрепляем несколько восковых образцов к центральному распылителю, создавая "дерево литья", которое направляет пути жидкого металла. Инспекция: Каждый восковый образец проходит размерные проверки, чтобы исключить дефекты поверхности перед изготовлением оболочки.
Изготовление оболочки и покрытие
Чтобы удерживать расплавленный металл при экстремальных температурах, мы строим прочную керамическую форму вокруг восковой сборки: Погружение в суспензию: Восковая сборка погружается в жидкую керамическую огнеупорную шлакообразную смесь. Штукатурка: Мы покрываем мокрую шлакообразную смесь слоями кварцевого или силикатного песка от мелкого до крупного размера. Слойность и сушка: Этот цикл пропитывания и сушки повторяется от 5 до 8 раз при заданной влажности, пока жесткая формовочная оболочка не будет полностью зацементирована.
Удаление воска и подготовка формы
- Депозиция воска в автоклаве: Мы помещаем керамическую сборку в автоклав с высоким давлением пара, чтобы расплавить восковый образец чисто, не треснув оболочку.
- Обжиг и спекание: Пустая оболочка обжигается при 900°C–1100°C. Это сжигает остатки воска, выводит влагу и предварительно нагревает форму для противодействия термическому удару во время заливки, соответствуя строгим стандартам нашей процессы литья под инвестиции из металла.
| Шаг | Действие ядра | Ключевое преимущество |
|---|---|---|
| Сборка воска | Прецизионная инжекция и подгонка | Обеспечивает равномерное течение и геометрию детали |
| Оболочечная многослойность | Многослойное погружение керамики | Высокая стойкость к термическому удару |
| Удаление воска/Обжиг | Высокотемпературная автоклавная выпечка | Устраняет летучие примеси |
| Вакуумная литьевая заливка | Плавление и заполнение в камере | Нулевое попадание газов и окисление |
Вакуумная плавка и литье
Это ядро фазы вакуумное литье по модели: Вакуумное индукционное плавление (VIM): Мы плавим мастер-сплав воскладниках внутри эвакуированной камеры, предотвращая реакцию расплавленного металла с кислородом, водородом и атмосферным азотом. Контролируемая вакуумная заливка: Нагретая керамическая форма входит в вакуумную камеру. Расплавленный сплав заполняет полость непосредственно под отрицательным давлением, обеспечивая равномерное заполнение сложных форм, тонких стенок и тонких профилей.
Охлаждение, извлечение и очистка
- Контролируемое затвердевание: Литые изделия остывают внутри контролируемой атмосферы, чтобы предотвратить образование окислов на поверхности и термические напряжения.
- Механическое извлечение: Вибрационные молотки, струи воды под высоким давлением и химическое выщелачивание полностью растворяют керамическую оболочку.
- Разрезка и доводка: Мы отделяем детали от центрального стержня с помощью абразивной пилы, затем выполняем доводку, струяционной очистки и термическую обработку, чтобы привести каждую деталь в соответствие с окончательными чертежами.
Ключевые преимущества вакуумного литья по песчано-цементной технике
При производстве компонентов критически важных по назначению стандартные открытые заливки часто оказываются недостаточны из-за задержки газа и окисления. Вакуумное литье по песчано-цементной технике решает эти проблемы путем плавки и заливки металла в контролируемой, безкислородной среде, обеспечивая более чистые, прочные и точные детали.
Чистый металл с меньшим количеством дефектов
Расплавка и заливка под отрицательным давлением предотвращают реакцию расплавленного сплава с окружающим кислородом, азотом и водородом. Этот процесс исключает шлак, неметаллические включения и газовые пузырьки до попадания металла в форму. В результате получается чистый, плотный структурный металл с превосходной усталостойкостью и прочностью.
Лучшее качество поверхности и тонкие детали
Вакуумная подача равномерно втягивает расплавленный металл в самые тонкие контуры керамического корпуса без турбулентности и сопротивления воздуха. Гладкие поверхности: Последовательно достигает поверхностных отделок между Ra 1.6 мкм и Ra 3.2 мкм сразу после формовки. Сложные особенности: Острые кромки, мелкий текст, микроканалы и сложные поперечные сечения воспроизводятся с экстремальной точностью. Снижение объёмов дообработки: Практически готовая к выходу форма снижает последующую обработку после литья и обработку на ЧПУ.
Точность до меньших допусков для сложных деталей
Изменения воздушного давления и термическое потрясение приводят к неравномерному усадке во время обычного литья. Вакуумное заливка обеспечивает устойчивые скорости заполнения и однородные тепловые градиенты. Мы регулярно поддерживаем линейные допуски литья от ±0.1 мм до ±0.3 мм на сложных геометриях. Для высокоточных проектов из алюминия сочетание этого метода с нашими услугами инвестиционного литья алюминия для прецизионных деталей позволяет сверхтонкие стенки до 0.8 мм без брака и холодных стыков.
Меньшая пористость и образование оксидов
Окисление ослабляет внутренние зернистые структуры металла и вызывает микротрещины под нагрузкой. Поддерживая камеру литья без оксидов, вакуумная обработка обеспечивает критические преимущества: Нулевая газовая пористость: Устраняет растворённые газовые пустоты, благодаря чему детали надёжно герметичны под давлением для гидравлических и жидкостных систем. Без оксидных включений: Предотвращает образование шлака, который приводит к износу инструментов при ЧПУ-обработке и преждевременному выходу из строя компонентов. Более высокая выходная способность рентгеновских лучей: Обеспечивает высокий процент пропусков при испытаниях по ASTM E192 и радиографическому NDT тестированию класса 1.
| Характеристики литья | Стандартное инвестиционное литьё | Вакуумное инвестиционное литьё |
|---|---|---|
| Внутренняя пористость | Умеренная (риск набора газа) | Практически нулевая (плотная, дефект-free структура) |
| Оксидные включения | Возможная поверхность и внутренняя металлическая пыль | Полностью свободный от оксидов расплав и заливка |
| Поверхностная отделка (Ra) | 3,2–6,3 мкм | 1,6 – 3,2 мкм |
| Минимальная толщина стенки | ≈1,5 мм до 2,0 мм | Уменьшение до 0,8 мм (надежная заливка тонких стенок) |
| Точность размерной характеристики | Стандарт ISO 8062 CT5–CT7 | Высокая прецизионность ISO 8062 CT4–CT6 |
Материалы, используемые в вакуумной литьевой индукционной плавке
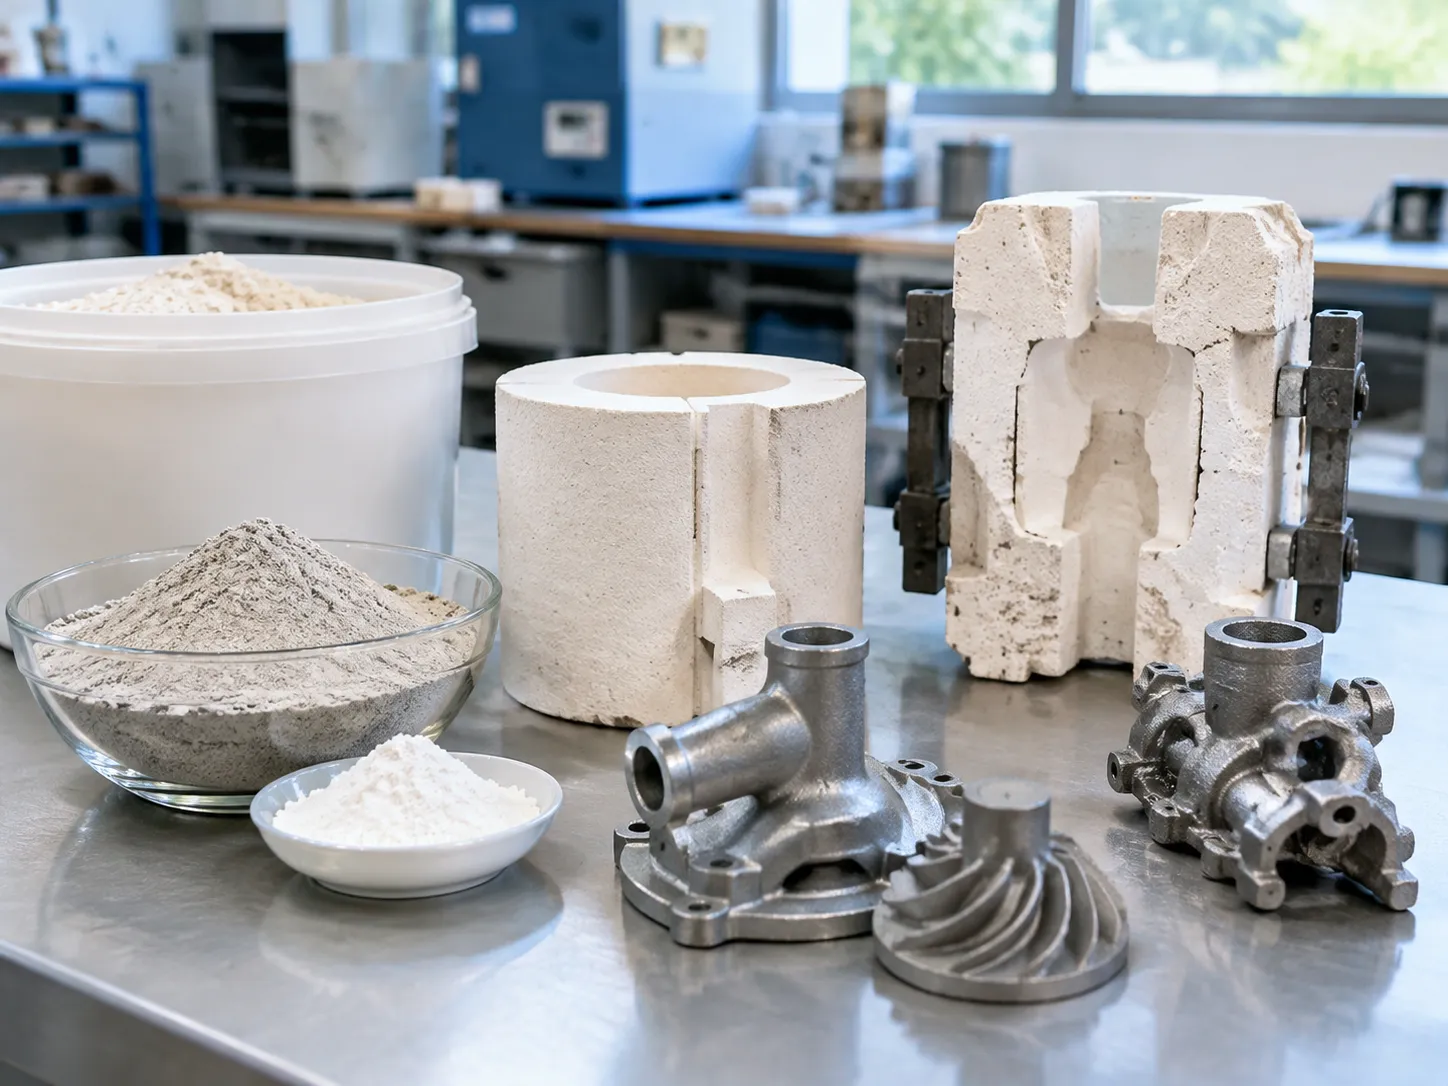
Выбор правильного сплава определяет, как ваша деталь будет работать under стресс, тепло и коррозионные условия. В вакуумное литье по модели, мы плавим и заливаем сплавы в вакуумной среде, чтобы остановить развивающиеся реагирующие газы от деградации металла, обеспечивая чище химический состав и выдающиеся механические свойства.
Нержавеющие стали
Вакуумная литьевая сварка исключает атмосферный кислород, предотвращая истощение хрома и оксидные включения в коррозионностойких Grades. Мы регулярно отливаем: АустенитныеGrades (304, 316, 316L): Выдающаяся коррозионная стойкость для морской, пищевой обработки и химического оборудования. martensitic Grades (410, 420): Высокая прочность и износостойкость, идеальны для кранов, валов и режущих инструментов. Grade закалки старения (17-4 PH, 15-5 PH): Сочетает высокую предел текучести с прекрасной ударной вязкостью.
Изучите наш полный ассортимент литьевых нержавеющих сталей кастовых сплавов и марок для точного соответствия вашим конкретным требованиям к применению.
Углеродистая сталь и легированная сталь с пониженным содержанием металла
Когда главным является механическая прочность, износостойкость и экономичность, мы обрабатываем широкий выбор стандартных и среднеуглеродистых сталей: Чистые углеродистые стали (1020, 1045): Общие компоненты машиностроения, требующие предсказуемости точности обработки и сварки. Нежелированные стали (4130, 4140, 8620): Высокая прочность на усталость и глубокая закаляемость для шестерен, кронштейнов и структурных креплений. Ознакомьтесь с нашим техническим руководством по свойствам и характеристикам стали 4140 для детальных данных о прочности.
Суперсплавы и металлы, устойчивые к высоким температурам
Суперсплавы содержат реакционно-усиливающие элементы, такие как алюминий и титан, которые быстро окисляются в открытом воздухе. Чистка под вакуумом обязателна для сохранения чистоты сплава и предотвращения микротрещин: Никель-основанные суперсплавы (Inconel 625, Inconel 718, Hastelloy): Экстремальная стойкость к тепловым усталостям, окислению и ползучести до 1000°C и выше. Кобальт-основанные сплавы (серии Stellite): Несравнимая стойкость к сильному износу, заеданию и эрозии при высоких температурах.
Алюминий, титан и специальные металлы
Для легких и критически важных по конструкции изделий вакуумная обработка предотвращает поглощение газов и пористость водорода: Титановие сплавы (Ti-6Al-4V, Grade 5): Высокое отношение прочности к массе и биологическая инертность для аэрокосмических корпусов и медицинских имплантатов. Высокочистые алюминиевые сплавы (A356, эквивалент 6061): Корпуса с тонкими стенками и электронные корпуса, требующие максимальную теплопроводность и герметичность. Специализированные медные и бронзовые сплавы: Высокая электрическая проводимость и искроопасная без искр работа для опасных промышленных условий.
Детали, изготовленные вакуумной литьевой инвестированной формой
Когда детали не могут иметь внутренние пустоты, газовые карманы или структурные слабости, обычная литьевая заготовка на открытом воздухе не справляется. Мы используем вакуумное литье по модели для заливки плотных, сложных и высокоинтегрированных деталей в промышленных секторах с высоким риском, где отказ недопустим.
Аэрокосмические компоненты
Бортовое оборудование требует исключительной термостойкости и чистой микро структуры. Работа в вакууме предотвращает образование оксидов у реактивных металлов, обеспечивая критическую структурную целостность. Лопатки и поворотные лопатки турбин: Литые из никелевых и кобальтовых суперсплавов с внутренними каналами охлаждения. Корпуса топливной системы: Тонкостенные, герметичные компоненты, рассчитанные на выдержку высокого давления. Структурные кронштейны и установки: Легкий вес инвестиционная литьевая заготовка A356 и титановые фитинги, которые максимизируют отношение прочности к весу.
Медицинские и хирургические детали
Биосовместимые импланты и хирургические инструменты требуют стерильности сплава и нулевых поверхностных дефектов. Ортопедические импланты: Коленные суставы, стержни тазобедренных деталей и позвоночные клетчатки, отлитые из титана и кобальт-хрома. Хирургический инструмент: рукоятки скальпелей, пинцеты и корпуса эндоскопов, требующие коррозионной стойкости, часто с использованием инвестиционное литье 17-4 для высокой твердости и предела прочности в grapesе. Дентальные изделия: Индивидуальные мостовидные крепления, основания и детали высокой детализации протезирования.
Автомобильные и мотоспортивные детали
Высокопроизводительные автомобильные применения требуют компонентов, способных выдерживать интенсивное тепловое и механическое напряжение без лишнего веса. Валы и корпуса турбонагнетателя: Литые сверхсплавы, устойчивые к высоким скоростям вращения. Выпускные коллекторы и уловители: Тонкостенных из нержавеющей стали и инконеля секции, устойчивые к термическим сквознякам. Подвесные шарниры и вертикали: Легковесные, подвергающиеся высоким напряжениям узлы шасси, требующие полной металлургической надёжности.
Промышленная и энергетическая компоненты
Тяжёлое машиностроение, генерация электроэнергии и химическая переработка опираются на вакуумно отлитыe детали для противостояния сильному износу, коррозии и экстремальным рабочим давлениям.
| Отраслевой сектор | Распространённые вакуумно отлитые детали | Ключевые требования к материалам |
|---|---|---|
| Генерация энергии | Каналы газотурбин, сегменты статора | Высокотемпературная стойкость к необходимой длительной деформации (крипшн) |
| Нефть и газ | Нижневлажные корпуса клапанов, насосные лопасти | Целостность при высоком давлении, нулевая пористость |
| Химическая переработка | Лопасти миксера, специализированные фитинги для жидкостей | Устойчivость к агрессивной коррозии |
| Морская промышленность | Компоненты пропеллера большой нагрузки, части толкателя | Сопротивляемость к образованию ямок и кавитации |
Соображения по проектированию вакуумной литьевой инвестиционной технологии
Проектирование деталей для вакуумное литье по модели требует балансировки геометрии и тепловой динамики. Поскольку металл заполняет керамическую оболочку в вакууме, мы можем зафиксировать более тонкие особенности и профиль более тонкий, чем допускают атмосферные методы. Однако следование проверенным практикам проектирования обеспечивает высокую выходность, точность размеров и более низкие затраты на последующую обработку.
Толщина стенки и геометрия
Единая толщина стенки критически важна для предсказуемого охлаждения. Внезапные изменения толщины вызывают неравномерное затвердевание, приводя к внутренним напряжениям и искажению.
- Минимальная толщина стенки: Вакуумная подача обеспечивает надежное заполнение вплоть до 0,5 мм до 1,0 мм для небольших участков, в зависимости от характеристик текучести сплава.
- Плавные переходы: При соединении толстых и тонких участков мы используем постепенный плавный переход (соотношение 3:1), а не резкие ступени, чтобы поддерживать единичную тепловую массу.
- Изолированные толстые секции: Толстые выступы или секции следует избегать или вырезать полостью, чтобы предотвратить следы усадки и локальные дефекты усадки.
Уклон,fillets и острые углы
Правильные радиусы и углы облегчают поток расплавленного металла и предотвращают точки напряжения как в восковой модели, так и в готовом металлическом изделии.
- Уклоны подбора: Хотя литье по выплавляемому воску допускает нулевой уклон на многих внешних поверхностях, номинальный уклон 0,5° до 1,5° помогает с чистым удалением восковой модели с инструментов.
- Радиусы скругления (Fillet Radii): Замените острые внутренние кромки под прямым углом на щедрые радиусы (минимум 1,0 мм до 1,5 мм). Это снижает турбулентность во время вакуумного литья и предотвращает разрушение керамической оболочки.
- Сглаживание углов: Скругление внешних углов уменьшает концентрацию напряжений и снижает риск трещинообразования при охлаждении сплава.
Усадка и контроль размеров
Каждый сплав усаживается при переходе из жидкого состояния в твердое. Мы применяем конкретные объемные коэффициенты усадки к конструкции инструментов, чтобы обеспечить точные допуски литья без лишней вторичной обработки.
| Параметр дизайна | Рекомендуемое значение | Почему это важно |
|---|---|---|
| Линейный допуск | ±0,1 мм до ±0,2 мм на каждые 25 мм | Контролирует размер по форме детали |
| Плоскостность | 0,1 мм до 0,2 мм на каждые 25 мм | Предотвращает деформацию при термическом сжатии |
| Диаметр отверстия | Мин. 1,5 мм (сердцевина) | Обеспечивает целостность керамической сердцевины без проникновения металла |
| Окончательная обработка поверхности | Ra 1,6 до 3,2 мкм | Достигает гладких поверхностей близко к готовому изделию непосредственно из формы |
Разные металлы демонстрируют уникальные коэффициенты усадки. Для высокотемпературных применений, таких как кобальтовый литьё или сплавы с высокой степенью перегрева, инструмент должен учитывать различия в объёмной усадке для сохранения точности допусков.
Функции, улучшающие литье
Умные настройки дизайна делают сложные детали более простыми и доступными для литья под вакуумом:
- Внутреннее ядро: Используйте сквозные отверстия и самотекущие внутренние каналы, чтобы воск и керамические шламы выходили чисто во время dewaxing.
- ребра и косынки: Используйте структурные与 ребра, а не сплошные блоки металла, чтобы повысить жесткость при сохранении тонких стенок.
- Размещение питающих каналов и разрезов: Обеспечьте доступные плоские или низко допускные зоны, где мы можем закреплять вкладыши и легко шлифовать их вровень после выемки.
Вакуумное литье под инвестиционный molds против других методов литья
Выбор подходящего метода литья зависит от геометрии детали, реактивности материала, требований к внутренней целостности и общего бюджета проекта. Вот как вакуумное литье под инвестиционную модель сходится с традиционными альтернатива manufactured.
Вакуумное литье против стандартного инвестиционного литья
Стандартное литье под воздушную плавку — проверенный экономичный подход для обычной углеродистой стали и стандартных нержавеющих частей. Однако расплавленный металл, контактируя с воздухом, естественным образом поглощает кислород и азот, что приводит к микропорозности, шлаку и включениям оксидов.
Вакуумное литье под инвестиционный mold использует тот же подход утраты воска в керамическом mold, но плавление и литьё выполняются внутри герметичной вакуумной камеры. Это полностью изолирует расплав от атмосферного загрязнения. Это позволяет нам лить реактивные металлы, такие как титан, никелевые суперсплавы и кобальтовые сплавы без риска окисления или задержки газов.
Вакуумное литье против литья под давлением
Литьё под давлением впрыскивает расплавленный металл под экстремальным давлением в многократно используемые стальные формы. Оно хорошо подходит для быстрого цикла и высокого объема производства для сплавов с низкой точкой плавления, таких как цинк и алюминий.
При сравнении литье под давлением против литья под инвестиционное, и литье под давлением уступает, когда речь идет о высокотемпературных сплавах, нержавеющих сталях и сложных внутренних вытяжках. Вакуумное инвестиционное литье охватывает практически любой высокопроизводительный сплав, выдерживает экстремальные тепловые нагрузки и производит детали без турбулентной газовой пористости, свойственной литью под давлением при высоком давлении.
Вакуумное литье против песчаного литья
Песчаное литье остается экономически эффективным решением для массивных, тяжелых конструкционных деталей сLoose допусками. Однако песчаные формы дают шероховатую поверхность, требуют уклонов (драфтов) и требуют значительной вторичной мехобработки. Вакуумное инвестиционное литье обеспечивает близко к готовой форме точность, резкую деталировку, способность тонкостенных стенок до 1,0 мм и чистые поверхности прямо из керамической оболочки.
Сравнение методов литья
| Особенность | Вакуумное инвестиционное литьё | Стандартное инвестиционное литьё | Высоконапорное литье под давлением | Песчаное литье |
|---|---|---|---|---|
| Контроль пористости и оксидов | 最低ий (с вакуумной герметизацией) | Умеренный (мартовка воздуха) | Умеренно–высокий (улучшенный воздух) | Высокая |
| Возможности материалов | Суперсплавы, титан, стали | Сталь, алюминий, медь | Алюминий, цинк, магний | Чугун, бронза, стали |
| Поверхностная отделка (Ra) | 1,6 – 3,2 мкм | 3,2–6,3 мкм | 0,8 – 1,6 мкм | 12,5–25 мкм |
| Точность размерной характеристики | Ультра-tight (±0.1 мм) | Высокий (±0.2 мм) | Высокий (±0.1 мм) | Низкий (±0.5 до 1.5 мм) |
| Инвестиции в tooling | Умеренный (восковые формы) | Умеренный (восковые формы) | Высокий (формы из закаленной стали) | Низкий (шаблонное оснастка) |
Когда выбирать вакуумное литье
Мы рекомендуем вакуумное инвестиционное литье, когда ваш проект включает одно из следующих требований:
- Реактивные и суперсплавы: Inconel, Hastelloy, чистая титан и кобальто-хром, которые быстро окисляются на воздухе.
- Ключевые применения: Лопатки турбин, медицинские импланты и оборонные компоненты, требующие соответствия 100% X-рентген и НДТ.
- Замысловатые геометрии с тонкими стенками: Аэродинамические профили, внутренние каналы охлаждения и сложные микродетали, требующие чистого потока металла без воздушного сопротивления.
- Требования нулевой пористости: Критическое оборудование, сохраняющее давление или вакуумную герметичность, где внутренние пустоты приводят к катастрофическим отказам.
Контроль качества и распространенные дефекты вакуумной литьевой инвестиционной технологии
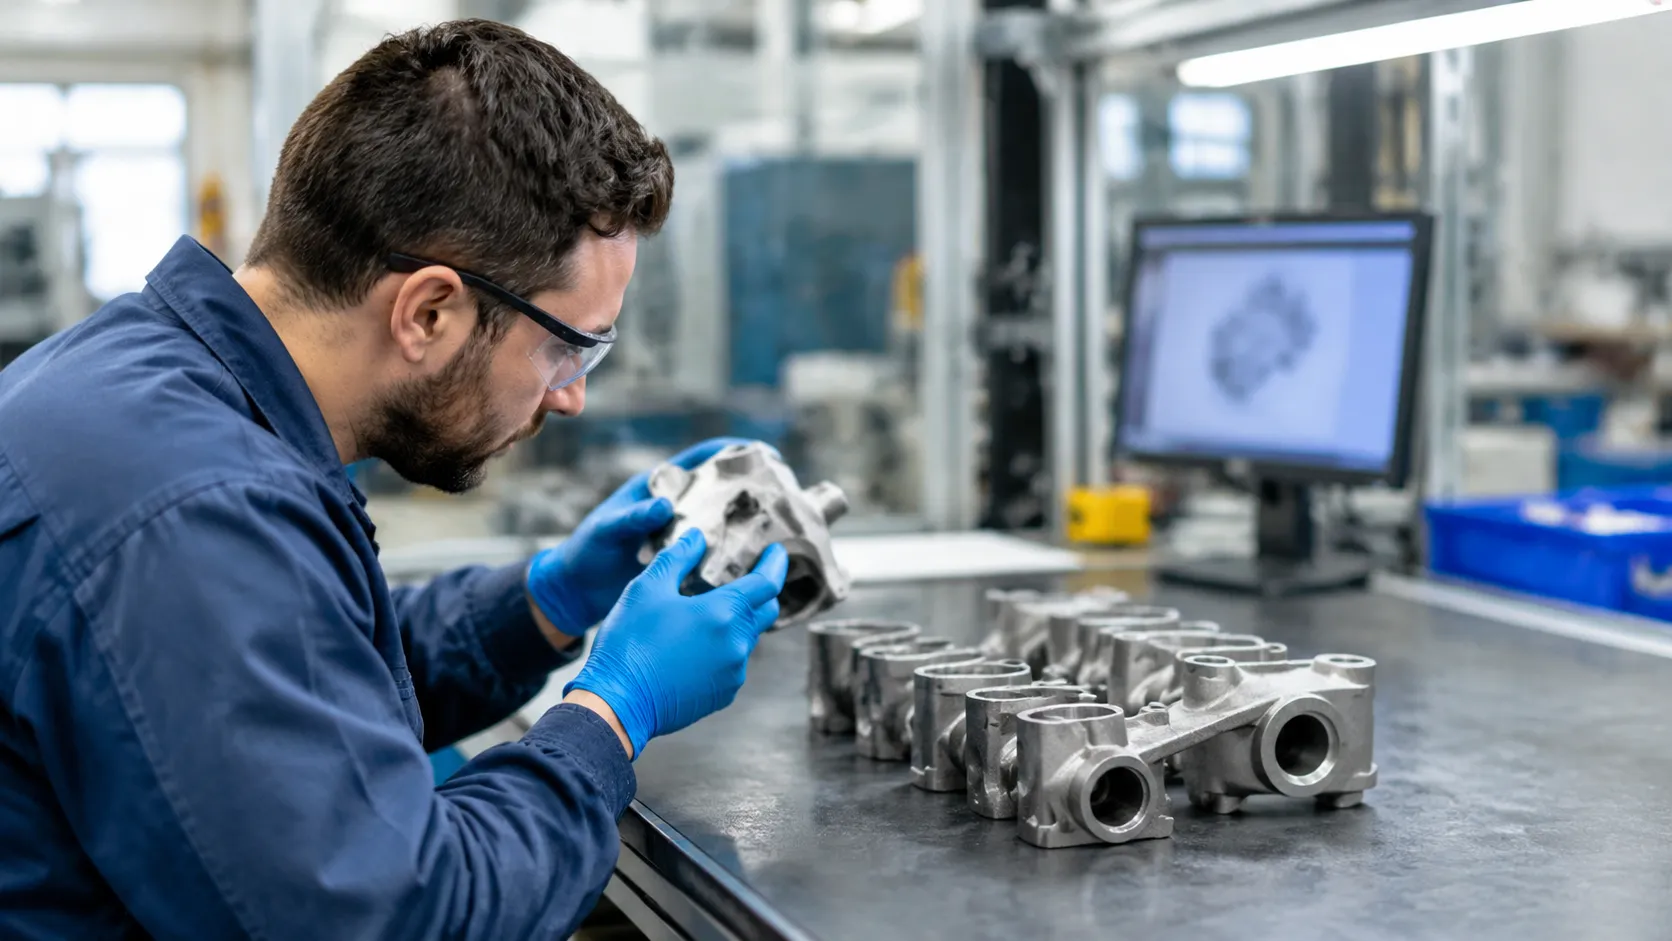
Даже при использовании высококлассных вакуумных систем поддержание высокого выхода на сложных компонентах требует строгого контроля процесса. Мы проверяем каждый этап от подготовки расплава до последней доводки, чтобы обнаружить дефекты до отправки деталей.
Знание распространённых дефектов литья и умение их идентифицировать обеспечивает соответствие производства точным металлургическим и конструктивным стандартам.
Порозность и газовые пузырьки
Газовая порозность значительно снижена в вакуумное литье по модели по сравнению с заливкой на открытом воздухе, но проблемы все же могут возникнуть при отклонениях параметров:
- Внутренняя микропористость: Возникает из-за растворенного водорода или захваченных газов в расплавленном металле во время затвердевания.
- Утечки вакуума: Неполная герметизация печи допускает попадание редких газов, что приводит к появлению крошечных пустот в тонких стенках.
- Solution: Точное управление вакуумной плавкой, дегазированные заготовки сплава и оптимизированные скорости заливки исключают вихрь воздуха.
Поверхностные включения и окисление
Поскольку наш процесс создаёт вакуум перед плавлением и заливкой, мы получаем практически оксид-необразующиеся отливки. Однако неправильное обращение всё ещё может вызывать поверхностные дефекты:
- Износ керамической оболочки: Высокоскоростной поток металла смывает рыхлые керамические частицы с внутренней поверхности оболочки.
- Шлаковые включения: Остаток шлаки, попадающий в полость формы из-за неправильного снятия шлаки или подачи материала.
- Профилактика: Высокопрочные керамические связующие, промывка формы перед заливкой и специализированные керамические фильтры в системе подачи.
Трещины, деформация и усадка
Неоднородное охлаждение через разные поперечные сечения может привести к дефектам, вызванным напряжениями:
- Горячие слезы и трещины от стресса: Возникают, когда тонкие и толстые участки быстро остывают с существенно разными скоростями, растягивая металл.
- Деформация/искривление: Возникает из-за неравномерного охлаждения по длинной, незакреплённой геометрии.
- Уменьшение объёма при затвердевании: Случается, когда путь подачи замерзает до того, как тяжёлый участок полностью затвердевает.
- Профилактика: Сбалансированные методы подачи, планирование направления затвердевания и контролируемые циклы охлаждения внутри вакуумной камеры.
Методы инспекции и испытания
Мы используем разрушительные и неразрушительные испытания (NDT) для проверки внутренней целостности и размеров в соответствии с вашими CAD-моделями:
| Метод инспекции | Цель | Типичный сценарий использования |
|---|---|---|
| Рентгеновское / компьютерно-томографическое сканирование (NDT) | Обнаруживает внутренние пустоты, усадку и подповерхностную пористость. | Критически важные детали для авиакосмической и медицинской отраслей |
| Флуоресцентная проницаемость (FPI) | Обнаруживает тонкие поверхностные трещины, холодные стыки и микротрещины. | Поверхностная проверка 100% на деталях с высоким напряжением |
| Схема координат (CMM) и трехмерное оптическое сканирование | Подтверждает минимальные размеры и геометрические профили. | Первичная инспекция и партийная выборка |
| Спектральный анализ | Подтверждает химический состав сплава и уровни следовых элементов перед заливкой. | Проверка химии расплава в сырье |
| Испытания на растяжение и твердость | Проверяет механические свойства после термической обработки. | Разрушительный тест барной проверки по лоту |
Оценка преимуществ и недостатков литья по выплавляемым моделям методы показывают, что вакуумные условия значительно снижают процент брака. Комбинирование мониторинга процесса в реальном времени с комплексной неразрушающей тестировкой гарантирует, что каждое литье обеспечивает структурную целостность, которая требуется в вашем применении.
Факторы затрат и сроки в вакуумной литьевой инвестиционной технологии
Понимание движущих факторов затрат и контрольных точек графика для вакуумное литье по модели помогает оптимизировать бюджет проекта без ущерба для целостности деталей. Мы балансируем первоначальные вложения в оснастку с себестоимостью единицы продукции, чтобы поставлять индивидуальные металлические детали, соответствующие строгим коммерческим и техническим целям.
Инструменты и затраты на настройку
Оснастка для прецизионного литья требует выделенных восковых инжекционных форм, обычно изготовленных из высококачественного алюминия или инструментальной стали.
- Инвестиции в оснащение: Формы для восковой инъекции варьируются от простых однокамерных штампов для меньших объёмов до сложных многоходовых инструментов для сложной геометрии.
- Срок службы инструмента: Закаленные алюминиевые или стальные штампы служат десятки тысяч восковых циклов, распределяя первоначальные затраты на весь производственный жизненный цикл.
- Настройка процесса: Начальная настройка включает проектирование разграничения, оптимизацию сборки формы и параметры вакуумной камеры.
Выбор материала и стоимость сплава
Исходный металл напрямую влияет на цену за единицу. Вакуумная заливка позволяет лить реактивные и высокоэффективные сплавы, требующие чистых условий обработки.
- Стальные марки по умолчанию: Нержавеющая сталь и углеродистая сталь предлагают баланс между высокой прочностью и управляемыми затратами на сырьё.
- Специализированные сплавы и сверхлегированные: Титан, никелевые и кобальтовые сплавы стоят дороже за фунт и требуют строгого вакуумного переплавного контроля. Рассмотрение детального руководству по свойствам литьевых сплавов и выбору материалов может помочь сбалансировать механические требования с расходами на сырьё.
- Коэффициенты выхода: Вакуумная литьё обеспечивает более высокое извлечение чистого металла и меньшее количество брака, что уменьшает общий объём отходов сплава при дорогих плавках.
Сложность детали и объём производства
Геометрия и объёмы заказа определяют как эффективность обработки, так и стоимость готовой детали:
| Фактор | Влияние на стоимость | Влияние на сроки изготовления |
|---|---|---|
| Тонкие стенки и строгие допуски | Требуется специализированная подливка, керамическое ядро и строгий контроль процесса. | Добавляет 1–2 недели на сборку оболочки и её проверку. |
| Низкий объем производства (10–100 шт.) | Большая себестоимость единицы из-за распределения затрат на подготовку на меньшем количестве деталей. | Короче общие времена цикла (обычно 4–6 недель). |
| Высокий объем производства (1 000+ шт.) | Низкая себестоимость единицы; затраты на оснастку полностью распределяются на партию. | Расширенное планирование производства (6–10 недель на полную поставку партии). |
Оценка объема аналогична оценке общей экономичности процесса в литье под давлением vs литье песком: сравнение стоимости, объема и допусков, где амортизация оснастки определяет эффективность масштаба.
Цены на прототип и производство
Мы поддерживаем как раннюю валидацию дизайна, так и серийные производственные запуски:
- Прототипное литье: Использует 3D-печатные модели или гибкое оснащение для устранения платы за очень форму на старте. Такой подход обеспечивает тестируемые детали за 2–4 недели с более высокой себестоимостью каждой единицы.
- Производственное литье: ИспользуетPrecisely-machined multi-cavity injection molds. While initial tooling requires capital outlay, it slashes piece-part costs and stabilizes production tolerances for recurring, high-volume orders.
Выбор поставщика вакуумной литейной технологии инвестиционной сталью
Найти подходящего производственного партнера для вакуумное литье по модели определяет, будет ли ваш проект завершен в срок или затормозится из-за брака и задержек. При оценке поставщика рекомендуется обращать внимание на возможности производственного цеха, системы качества и траекторию материалов.
Техническая возможность и оборудование
Надежный литья под вакуумом завод требует специализированных печей плавки VIM (вакуумная индукционная плавка) и систем заливки, управляемых компьютером. Мы используем передовое оборудование для формования и современные установки для изготовления форм, чтобы предотвратить термический удар и разрушение оболочки во время циклов с высокой температурой.
Ключевые параметры оборудования, на которые следует обращать внимание: камеры плавления и заливки с вакуумной поддержкой, автоматизированные роботы-делители для последовательных керамических оболочек, автоклавы с депарафинированием с контролем температуры, внутрифирменные лаборатории термообработки и металлогического тестирования
Опыт работы с вашим сплавом и типом детали
Разные металлы по-разному ведут себя в вакуумной среде. Титан, суперсплавы и нержавеющие стали проявляют различные коэффициенты усадки и сложности заливки. Ищите партнёра, который имеет доказанный опыт заливки вашего точного сплава в сложные геометрии с тонкими стенками. Для требований высокого precison работа с партнёром, использующим решение по точному литью с использованием силикасолевого процесса и точности ISO 8062 обеспечивает структурную целостность и высокие поверхностные отделки для требовательных конструкций деталей.
Стандарты качества и прослеживаемость
Высокотребовательные отрасли, такие как аэрокосмическая, энергетическая и медицинская техника, требуют строгой прослеживаемости материалов. Каждая производственная серия должна сопровождаться стандартными протоколами испытаний.
| Область проверки | Стандарты и возможности |
|---|---|
| Проверка материала | Оптическая эмиссионная спектрометрия (OES), сертификация по исходному слитку |
| Неразрушающий контроль (NDT) | Рентгенография, дефектоскопия флуоресцентной проникающей инспекции (FPI), ультразвуковое тестирование |
| Размерный контроль | Отчеты CMM, 3D лазерное сканирование, соответствие стандартам GD&T |
| Сертификации | ISO 9001, AS9100, IATF 16949 |
Прототипирование, котировка и поддержка производства
Лучший поставщик действует как продолжение вашей инженерной команды. Мы поддерживаем ваш график от ранних стадий разработки до массового производства. Быстрое выполнение обзоров DFM (разработка для производства), оперативное формование штампов и образцов помогают проверить компоненты перед крупными капитальными затратами. Использование специализированных услуг для точное литьевое литье по формам и прототипы позволяет быстро проверить функциональные детали, снизить сроки внесения изменений и перейти напрямую к масштабному производству без потери качества.
Часто задаваемые вопросы по вакуумному литью в инвестиционных условиях
Ниже приведены прямые ответы на самые распространенные вопросы, которые мы получаем по процессу вакуумного литья в инвестиционной форме, пределам проектирования и графикам проектов.
Какие отрасли чаще всего используют вакуумную литьевую инвестиционную классификацию?
Вакуумное литье необходимо там, где целостность материалов недопустима к компромиссам и сбой невозможен:
- Космическая отрасль и оборона: Лопатки турбин, компоненты топливной системы и структурные кронштейны из титана и сверхсплавов.
- Медицинская технология: Ортопедические импланты, хирургические инструменты и оболочки протезов, требующие биосовместимых, оксидов без примесей сплавов.
- Энергетика и генерация электроэнергии: сопла газовых турбин, рабочие колеса и высокотемпературные клапанные компоненты.
- Высококачественные автомобили и моторспорт: Колеса турбонагнетателя, выхлопные компоненты и легковесные подвесочные кронштейны.
Насколько точным может быть вакуумное литье по инвесторской технологии?
Мы последовательно достигаем жестких допусков литья, сочетая стабильные керамические формы с вакуумной подачей металла:
- Стандартный линейный допуск: Обычно ±0.13 мм на каждые 25 мм (±0.005 дюйма на дюйм).
- Поверхностная отделка: Стандартная отделка литья достигает 63 до 125 µin RMS (1,6 до 3,2 µm Ra), существенно снижая необходимость вторичной обработки.
- Последовательность: Отсутствие атмосферного давления и сопротивления воздуха обеспечивает исключительно повторяемую геометрию на протяжении серий производства.
Какие размеры деталей работают лучше всего?
Вакуумное литье по литью под инвестиционную форму отлично подходит для мелко- и среднего размера деталей с сложными внутренними каналами и тонкой внешней отделкой:
| Параметр | Оптимальный диапазон | Максимальная производительность |
|---|---|---|
| Вес детали | 0,05 кг до 15 кг (0,1 фунт до 33 фунтов) | До 50 кг (110 фунтов) в зависимости от сплава |
| Размеры деталей | 10 мм до 400 мм (0,4" до 16") | Контуры до 600 мм (24") |
| Геометрия | Тонкостенные, контурные, сконцентрированные на ядре формы | Цельные блоки или сложные полые секции |
Подходит ли вакуумное литье по инвестиционной форме для тонкостенных деталей?
Да. В обычном литье поверхность напряжение и обратное давление захваченного воздуха в форме препятствуют заполнению жидкого металла узких полостей.
Во время нашего точные литьевые услуги на основе инвестиций для нестандартных деталей, вакуум плавно втягивает расплавленные материалы в стенки толщиной от 0,8 мм до 1,2 мм (0,030" до 0,045") без холодных заусенцев или дефектов заливки. Это делает его ведущим методом для лёгких, прочных изделий.
Как он сравниваются по стоимости и срокам поставки?
Хотя вакуумное оборудование требует более высокой начальной настройки, оно обеспечивает ощутимую экономию в дальнейшем:
- Оснастка и настройка: tooling внедрения воска представляет собой первоначальные инвестиции, но обеспечивает долгий срок службы инструмента и идентичную повторяемость.
- Сокращение обработки: Литые изделия выходят близко к готовой форме с тонкими деталями, что сокращает расходы на дорогостоящие CNC-циклikhathi и потерю металла в стружке.
- Снижение дефектов: Низкая внутренняя пористость переводится в почти нулевые браки при финальном рентгеновском контроле, НКД или испытаниях на прочность.
- Сроки выполнения: Быстрая прототипировка обычно поставляется в 2–4 недели, в то время как полные производственные партии в среднем 6–10 недель после утверждения оснастки. Для критичных к миссии деталей поиск через специализированного производителя точной металлической литья под инвестиции балансирует вперед развитие формования с превосходной общей выходной деталью.
Заказ и поддержка производства для вакуумного литейного литья по инвестициям
Начало работы с нашими услугами вакуумного литейного литья по инвестициям простое. Мы тесно сотрудничаем с вашими инженеринговыми и закупочными командами начиная с оценки дизайна и до финальной поставки, обеспечивая соответствие каждой индивидуальной металлической детали строгим структурным и размерным целям.
Запросить коммерческое предложение
Чтобы обеспечить быстрое и точное предложение, мы заранее рассматриваем ваши основные спецификации проекта: Целевая сплавы и стандарты: Спецификации вида материала, такие как суперсплавы, титан или коррозионностойкие классы нержавеющей стали аустенитной группы и их применения. Объем производства: Начальное количество прототипов, размер пилотной партии и предполагаемый годовой спрос. Финишная обработка и постобработка: Требования к термообработке, поверхностной обработке, полировке или покрытию. Тестирование и контроль качества: Конкретные требования к неразрушающему контролю (NDT), рентгеновскому контролю или химической сертификации.
Файлы и требования к чертежам
Мы принимаем отраслевые стандартные 3D CAD-файлы вместе с 2D техническими чертежами для оценки критических допусков литья и характеристик течения форм:
| Тип файла | Предпочтительные форматы | Ключевая необходимая информация |
|---|---|---|
| 3D CAD-модели | STEP (.stp), IGES (.igs), Parasolid (.x_t) | Объем детали, общая геометрия, уклоны чертежей |
| 2D-чертежи | PDF, DWG, DXF | Указания GD&T, строгие допуски, качество поверхности (Ra), спецификации резьб |
| Спецификации материалов | ASTM, AMS, ISO или DIN | Химический состав, твердость, цели по прочности на растяжение |
Утверждение прототипа и выпуск образцов
Перед резкой жестких инструментов для полного производства мы проверяем дизайн: Быстрое прототипирование: Мы используем 3D-печатные восковые или PMMA образцы для быстрых тестовых деталей без затрат на специализированные инструменты. Контроль первого образца (FAI): Полная размерная валидация по отчетам CMM, оптическому сканированию и испытаниям материалов. Подпись образца: Мы поставляем физические образцы производственного уровня для ваших испытаний посадки и функций и формального утверждения.
Масштабирование от малых серий до полного производства
После утверждения пилотной партии мы плавно переходим к серийному производству литья: Многокулачковое восковое формование: Выделенный алюминиевый инструмент для экономичного изготовления восковых образцов высокого объема. Последовательная вакуумная заливка: Автоматизированные параметры процессов обеспечивают однородную плотность, низкую пористость и нулевую окисление от партии к партии. Гибкая мощность: Оптимизирована для обработки малых партий с большим разнообразием или крупных производственных графиков в аэрокосмической и медицинской отраслей с надежными сроками поставки.



 Russian
 English
 German