
2026년 9월 9일
Hochwertige Investment-Gussmaterialien mit ausgezeichneter Hitzebeständigkeit, Haltbarkeit und Präzision für erstklassige Fertigung und Ingenieurwesen entdecken
Kernkategorien von Investment-Gussmaterialien
Die richtige auszuwählen Investment-Gussmaterial bestimmt die mechanische Leistungsfähigkeit, Oberflächengüte und Gesamtherstellungskosten Ihres endgültigen Bauteils. In unserer Lost-Wax-Investment-Gusserie ordnen wir Gusslegierungen basierend auf ihren Basiselementen, Schmelzeigenschaften und Zielbetriebsumgebungen in unterschiedliche metallurgische Gruppen ein.
| Legierungs-Kategorie | Edelmetalle | Wichtige Vorteile | Typische Anwendungen |
|---|---|---|---|
| Eisenlegierungen | Fe (Eisen, Kohlenstoff, Cr, Ni, Mo) | Hohe Zugfestigkeit, Verschleißfestigkeit, geringe Materialkosten | Ventile, Pumpengehäuse, Automobilstrukturelemente |
| Nicht-Eisenmetallische Legierungen | Al, Cu, Ti, Mg | Leichtbau, elektrische Leitfähigkeit, Korrosionsbeständigkeit | Luft- und Raumfahrt-Befestigungen, Marinehardware, medizinische Implantate |
| Superlegierungen | Ni, Co | Extreme thermische Beständigkeit, Kriechfestigkeit, Oxidationsbeständigkeit | Turbinenblätter, Abgassammler, chemische Reaktoren |
| Spezialmetalle | Au, Ag, Pt, Zr | Hohe Detailgenauigkeit, Biokompatibilität | Chirurgische Instrumente, Mikrobiothek-Gehäuse, Luxushardware |
Eisenlegierungen vs. Nichteisen-Gussteillegierungen
Der primäre Unterschied in der verlorenen Gussformlegierung liegt zwischen eisenhaltigen und nicht-eisenhaltigen Gruppen:
- Eisenhaltige Gussmaterialien: Dominiert von Edelstahl, Kohlenstoffstahl und Legierungsstahl. Wir verwenden eisenhaltige Metalle, wenn Ihre Bauteile eine hohe Tragfähigkeit, Härte und Verschleißfestigkeit unter mechanischen Belastungen verlangen.
- Nicht-eisenhaltige Präzisionsgusslegung: Dominiert von Aluminium, Kupfer, Messing und Bronze. Diese Materialien bieten Gewichtseinsparungen, nichtmagnetische Eigenschaften und natürlichen Korrosionsschutz, ohne dass eine komplexe sekundäre Galvanisierung erforderlich ist.
Hochtemperatur-Superlegierungen und Spezialmetalle
Für missionskritische Hardware, die Temperaturen über 650°C (1200°F) oder stark korrosive Medien ausgesetzt ist, verschleißen Standardlegierungen rasch. Wir giessen nickel- und kobaltbasierte Superlegierungen, um die strukturelle Integrität unter extremem thermisch-mechanischem Stress zu wahren:
- Nickel-Superlegierungen: Beibehaltung der Streckgrenze und Beständigkeit gegen Oxidation in kontinuierlichen Hochtemperaturumgebungen.
- Kobaltlegierungen: Hervorragende Beständigkeit gegen Galling, Kavitation und metallische Reibung.
- Titan- und Refraktärlegierungen: Erfordern spezialisierte Vakuum-Gusssysteminfrastruktur, um während des Schmelzvorgangs atmosphärische Kontamination zu verhindern.
Schmelzparameter und Fließfähigkeit-Grundlagen
Die Erreichung von Dünnwandabschnitten und netzförmiger Präzision hängt stark davon ab, wie sich das Schmelzmetall innerhalb der keramischen Schalung verhält:
- Flüssigkeitsviskosität und Fließfähigkeit: Hochfließfähige Legierungen (wie siliziumreiche Aluminiumlegierungen und austenitische Stahlsorten) füllen komplexe Geometrien und dünne Querschnitte bis 1,5 mm leicht aus.
- Gießtemperatur (Überhitzung): Legierungen benötigen ein optimales Überhitzungsfenster – typischerweise 50 °C bis 100 °C über dem Massebereich – um eine vollständige Formfüllung im Gleichgewicht mit übermäßiger Gasaufnahme oder Reaktionen zwischen Form und Metall zu vermeiden.
- Erstarrungsschrumpfung: Volumenschrumpfung variiert von 1,5% bis über 2,5% abhängig von der Legierungszusammensetzung. Wir entwerfen unsere Wachswerkzeuge und Gates-Systeme so, dass lokale Schrumpfporosität entgegengewirkt wird und enge Maßtoleranzen eingehalten werden.
Gusseisen-Investitionslegierungen und -Sorten
GusseiserneMetalle bilden das Rückgrat der Präzisionsfertigung wegen ihrer strukturellen Zuverlässigkeit, ihrer breiten Palette mechanischer Eigenschaften und ihrer Wärmebehandlungsfähigkeit. Bei der Gießung von gusseisernen Lost-Wax-Gusslegierungen wählen wir spezifische Zusammensetzungen, um Korrosionsbeständigkeit, Zugfestigkeit und Bearbeitbarkeit zu balancieren.
Edelstahlgrade
Edelstahl ist die primäre Wahl für Bauteile, die Korrosionsbeständigkeit und hohe Streckgrenze erfordern. Durch des Edelstahl-Investitionsgusses, gießen wir komplexe Geometrien mit minimaler Endbearbeitung:
- Austenitische Sorten (304 / 316): 304 bietet allgemeine Korrosionsbeständigkeit und hervorragende Schweißbarkeit. Sorte 316 enthält Molybdän und bietet überlegene Beständigkeit gegen Chloride und Lochfraß in marinennahen oder chemischen Umgebungen.
- Präzipitationshärtung (17-4 PH): Kombiniert die Korrosionsbeständigkeit von 304 mit extrem hoher Streck- und Zugfestigkeit, erreichbar durch einfache, niedrigtemperierte Alterungshärtungen.
- Duplex-Edelstähle (2205): Eine Dualphasen-Mikrostruktur, die doppelte Zugfestigkeit der standardmäßigen austenitischen Sorten sowie überlegene Beständigkeit gegen Spannungsrisskorrosion liefert. Für hochbeanspruchte martensitische Anwendungen erkunden Sie unser 400-Serie Edelstahlqualitäten für maßgeschneiderte Härteprofile.
Kohlenstoff- und niedriglegierte Stähle
Für kosteneffiziente, hochfestere Strukturteile, bei denen extreme Korrosionsbeständigkeit nicht erforderlich ist, bietet die Präzisionsguss aus kohlenstoffarmem Stahl eine zuverlässige Leistung:
- WCB (Gussäquivalent von A106/A516): Standardguss-Kohlenstoffstahl optimiert für Druckbehälter, Ventile und allgemeine Strukturbauteile.
- AISI 4140 (Chromoly-Stahl): Liefert außergewöhnliche Zähigkeit, hohe Ermüdungsbeständigkeit und exzellente Ansprechfähigkeit auf Abschreck- und Anlassthermobehandlungen.
- AISI 8620: Eine Nickel-Chrom-Molybdän-Legierung ideal für Vergüten, die eine harte, verschleißfeste äußere Schicht mit einem duktilen, stoßabsorbierenden Kern ergibt.
Werkzeugstählen für hohe Verschleiß- und Aufprallfestigkeit
Werkzeugstählen bieten maximale Härte, Warmfestigkeit und Verschleißfestigkeit für anspruchsvolle Werkzeuge, Schneiden und Formgebungsanwendungen:
- D2-Werkzeugstahl: Hochkohlenstoff- und Hochchrom-Lufthärtender Stahl mit extremer Verschleißfestigkeit gegen Abrieb.
- H13-Werkzeugstahl: Herausragende Warmhärte, thermische Schockbeständigkeit und Widerstand gegen Ermüdungshitze unter hohen Temperaturen.
- M2-Schnellarbeitsstahl: Gleicht Rothärte, Verschleißfestigkeit und Zähigkeit für Schneid- und industrielle Formgebungs-komponenten.
Eisenhaltiges Investitionsgießmaterial Kurzanleitung
| Legierungs-Kategorie | Gängige Güteklasse | Wichtige Merkmale | Typische Anwendungen |
|---|---|---|---|
| Austenitischer Edelstahl | 316 / CF8M | Überlegene Lochfraß- und Säureresistenz | Marine Hardware, chemische Armaturen |
| Martensitisch / PH | 17-4 PH / CB7Cu-1 | Hohe Zugfestigkeit und Härte | Luft- und Raumfahrtteile, Pumpenwellen |
| Kohlenstoffstahl | WCB / AISI 1020 | Hohe Bearbeitbarkeit, Kosteneffizienz | Flanschen, schwere Maschinenhalter |
| Niedriglegierter Stahl | AISI 4140 | Hohe Ermüdungsfestigkeit & Zähigkeit | Fahrzeugszahnräder, hydraulische Blöcke |
| Werkzeugstahl | H13 | Hohe thermische Ermüdungsbeständigkeit | Extrusionsformen, Druckguss-Werkzeugeinsätze |
Nicht-Eisenlegierungen für Präzisions-Guss in Investment-Verfahren
Wenn Bauteil-Designs geringes Gewicht, Korrosionsbeständigkeit, hohe elektrische Leitfähigkeit oder Biokompatibilität erfordern, setzen wir auf legierungslosen Nicht-Eisenmetalle Investment-Gussmaterial Diese Legierungen bieten außergewöhnliche Fließfähigkeit beim Gießen, sodass wir dünnwandige Profile und komplexe Geometrien mit minimaler Nachbearbeitung reproduzieren können.
Aluminiumlegierungen für Leichtbaus Stärke
Aluminium bleibt die Top-Wahl für gewichtskritische Strukturteile in Luft- und Raumfahrt, Automobil- und Elektronikverpackung:
- A356: Bietet hervorragende Gießbarkeit und Dichtheit unter Druck. Wärmebehandelt bis in die T6-Condition, liefert es hohe Streckgrenze und Schlagzähigkeit für Tragflächenhalterungen und Pumpengehäuse. Sehen Sie sich unser detailliertes Aluminiumlegierung-Gussleitfaden um zu vergleichen, wie dieses Material sich bei verschiedenen Gussmethoden verhält.
- A380 / 6061 äquivalente Chemien: Ausgewählt für strukturelle Integrität, mittlere Festigkeit und hohe Wärmeableitung in Wärmeleitkörpern und Elektronikgehäusen.
Kupfer-, Messing- und Bronzelegierungen für Marine- und elektrische Systeme
Kupferbasierte Legierungen bieten natürliche Anti-Galling-, Korrosionsbeständigkeit in rauen Salzwasserumgebungen sowie hohe thermische und elektrische Leitfähigkeit:
- C83600 (bleihaltiges Rotmessing / 85-5-5-5): Bietet hervorragende Bearbeitbarkeit und Dichtheit gegen Druck für Ventile, Sanitärbeschläge und Niederdruck-Fluidsysteme.
- C95800 (Nickel-Aluminium-Bronze): Herausragende Beständigkeit gegen Kavitation und Salzwasserkorrosion. Es ist eine Standardwahl für Offshorepropeller, Marinepumpenläufer und schwere Verschleißringe.
Titanlegierungen für Luft- und Raumfahrt sowie medizinische Präzision
Für die anspruchsvollsten Einsatzbedingungen, Titan-Guss mit verlorenen Formen liefert unvergleichliche Festigkeits-Gewichts-Verhältnisse und bioinert Leistung:
- Ti-6Al-4V (Grade 5): Die Benchmark-Titanlegierung für Gussstücke. Sie bietet hohe Bruchzähigkeit, extreme Oxidationsbeständigkeit und volle Biokompatibilität.
- Wichtige Anwendungen: Orthopädische Implantate, Operationsinstrumente, Komponenten von Düsenmotorkompressoren und Hochleistungssporthardware. Titan erfordert Vakuum-Schmelzen im Schädel und spezialisierte keramische Schalensysteme, um Interstitialkontamination beim Gießen zu vermeiden.
| Nicht-Eisen Legierung | Grundmetall | Schlüsselmechanischer Vorteil | Typische Anwendungen |
|---|---|---|---|
| A356-T6 | Aluminium | hoch festigkeitsgewichtig, druckdicht | Luftfahrt-Befestigungen, Pumpenabdeckungen |
| C95800 | Bronze (Ni-Al) | Seewasser Korrosions- & Verschleißbeständigkeit | Marinestellen, Impeller, Buchsen |
| Ti-6Al-4V | Titan | Hohe Zugfestigkeit, bioinert | Medizinische Implantate, Luft- und Raumfahrtgehäuse |
Hochleistungs-Superlegierungen für extreme Umgebungen
Wenn Standardlegierungen bei aggressiven chemischen Angriffen, thermischer Ermüdung oder starkem Reibung ausfallen, ist die Auswahl einer fortschrittlichen Investment-Gussmaterial entscheidend. Wir gießen Hochleistungs-Superlegierungen, die ihre Streckgrenze, mechanische Integrität und Oberflächenstabilität in der Nähe ihrer Schmelzpunkte behalten.
Nickelbasierte Superlegierungen für extreme Hitze und Korrosion
Nickel-Superlegierungen bewältigen Betriebstemperaturen über 1.000 °C (1.832 °F), während sie Oxidation und thermischem Schock widerstehen. Wir gießen diese Legierungen mittels Vakuum-Investitionsgießen, um Oxid-Einschlüsse und Gasporosität zu verhindern.
- Inconel 718 & 625: Hohe Zug- und Kriechfestigkeit für Turbinenschaufeln, warme Baugruppen in der Luftfahrt und Turbolader-Komponenten.
- Hastelloy (C-276, X): Außergewöhnliche Widerstandsfähigkeit gegen Lochkorrosion, Spaltkorrosion und saure chemische Verarbeitungsumgebungen.
- Für spezialisierte hochtemperaturfeste Baukomponenten unsere Nickel-Gießdienstleistungen für Inconel, Monel und Hastelloy sorgen für dichte, rissfreie metallurgische Strukturen.
Koboldbasierte Legierungen für extreme Verschleißfestigkeit
Kobaltlegerungen widerstehen Galling, Kavitation und mechanischem Verschleiß bei anhaltendem Reiben und erhöhten Temperaturen. Sie sind nicht auf herkömmliche Wärmebehandlungen für Härte angewiesen und behalten ihre Verschleißeigenschaften direkt im Gusszustand bei.
- Stellite 6 & 21: Der Branchenstandard für Ventilsitze, Schneidkanten, Flüssigkeitsdüsen und Lagerhülsen.
- Biokompatibilität: Kobalt-Chrom-Legierungen dienen als zuverlässige Investment-Gusslegierungen für orthopädische Implantate und dentalprothetische Komponenten.
- Unsere kokzhenbasiertes Gießen für Wärme-, Verschleiß- und Korrosionsbeständigkeit liefert eine lange Lebensdauer bei hohen Reibungsbelastungen in ungeschmierten Baugruppen.
Edelmetalle in Mikrokast bzw. Spezialanwendungen
Für kleine, hochzuverlässige Bauteile, bei denen Ausfall keine Option ist, verwenden wir Edelmetall-Investitionsguß:
- Platin- und Goldlegierungen: Sehr stabilie elektrische Kontakte, medizinische Mikroimplantate und kritische Gehäusesensoren der Luft- und Raumfahrt, die eine Nulloxidation erfordern.
- Silberlegierungen: Spezialisierte Wärmeabfuhrkörper, Hochleitfähigkeits-Schalter und optische Hardware.
| Superlegierungs-Kategorie | Primäre Legierungen | Wesentliche Leistungsbenefits | Typische Anwendungen |
|---|---|---|---|
| Nickel-Superlegierungen | Inconel 718, Hastelloy C-276 | Gehäusebeständigkeit bis zu 1.050°C, extremer Korrosionsschutz | Turbinenblätter, Bohrlochwerkzeuge, chemische Reaktoren |
| Kobalt-Superlegierungen | Stellite 6, Stellite 21, Co-Cr | Anti-Galling, Hochtemperaturhärte, Kavitationbeständigkeit | Ventiltriebe, Pumpenringe, medizinische Gelenkimplantate |
| Edelmetalle | Platin, Feines Silber, 18K/24K Gold | Maximale chemische Trägheit, Spitzenleitfähigkeit, Nulloxidation | Biosensoren, RF-Abschirmung, Mikroschalter |
Schlüssel-Faktoren bei der Auswahl eines Investment-Gussmaterials
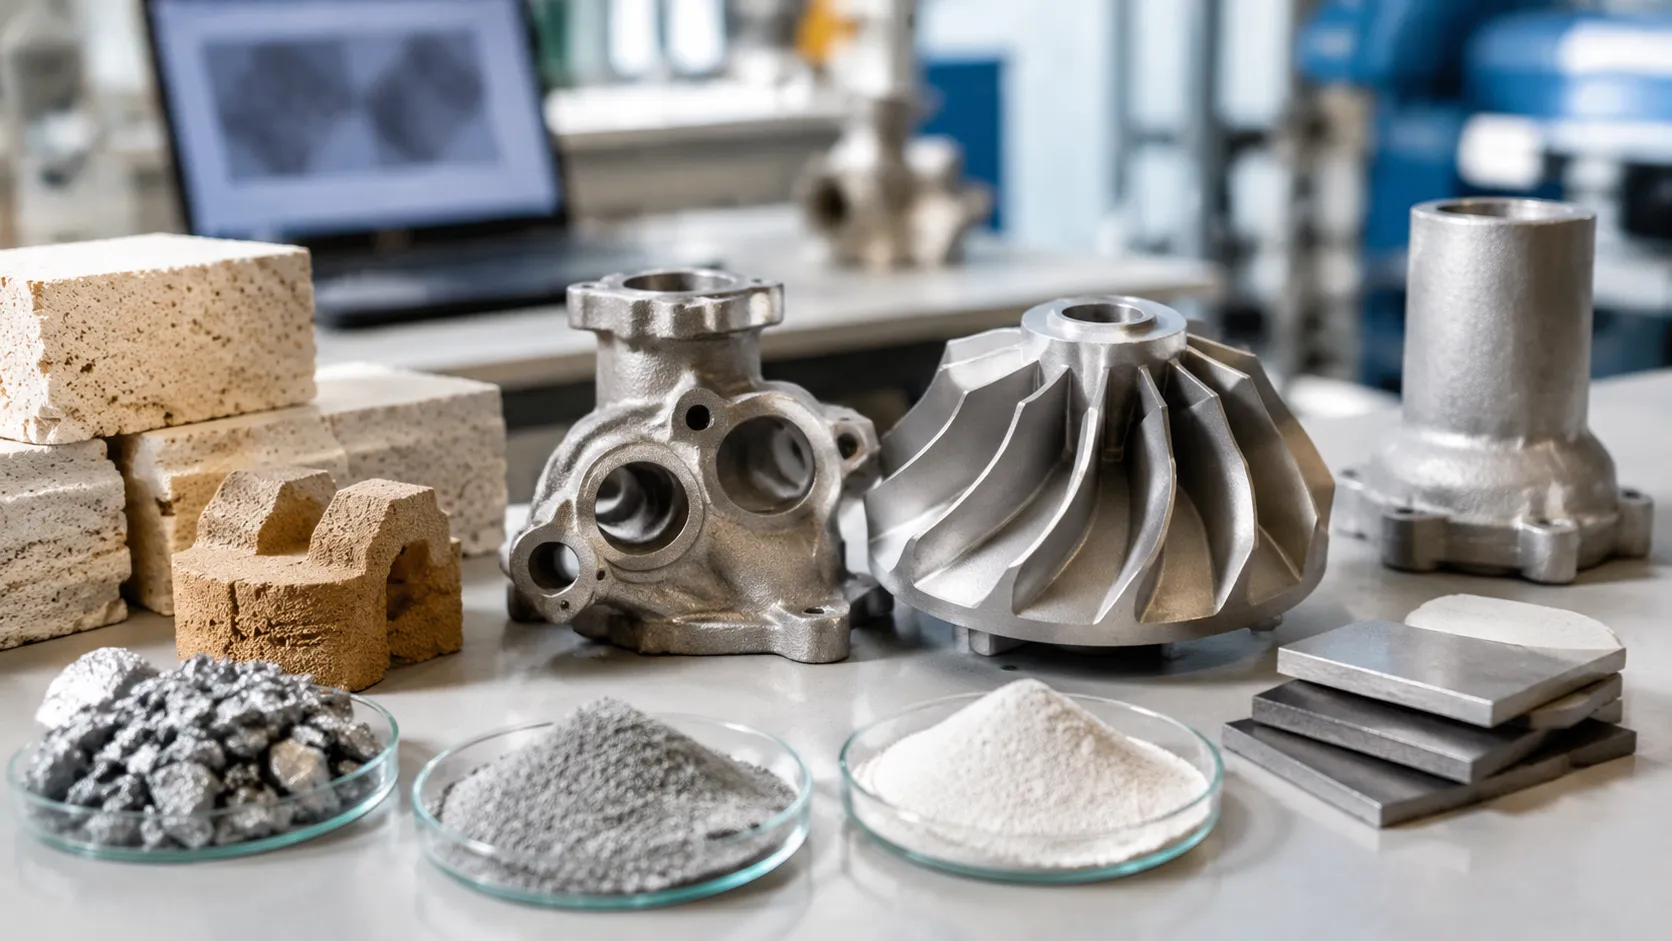
Die Wahl des richtigen Investment-Gussmaterials wirkt sich direkt auf die Bauteilleistung, Werkzeugstandzeit und Herstellungskosten aus. Wir bewerten vier zentrale technische Kriterien, um sicherzustellen, dass die gewählte Legierung Ihren funktionalen Anforderungen entspricht, ohne unnötige Materialkosten zu verursachen.
Mechanische Eigenschaftsanforderungen
Jede Anwendung erfordert eine spezifische Balance aus Festigkeit, Duktilität und Oberflächenverschleißbeständigkeit:
- Zugfestigkeit und Streckgrenze: Struktur- und tragende Bauteile erfordern hochlegierte Legierungen wie 17-4 PH-Edelstahl oder 4140 niedriglegierter Stahl, um dauerhafte Verformung unter Belastung zu verhindern.
- Härte vs. Zähigkeit: Werkzeugstähle und Kobaltsorten liefern außergewöhnliche Verschleißfestigkeit, doch höhere Härte verringert oft die Schlagzähigkeit.
- Dehnung: Hoch-Duktilitätslegierungen, wie Edelstahl der 300er-Serie und bestimmte Aluminiumgüten, verhindern eine katastrophale spröde Versagen unter Stoßbelastung.
Betriebsumgebung und thermische Grenzwerte
Betriebstemperatur und atmosphärische Exposition bestimmen die Auswahl des Grundmetalls:
- Korrosionsbeständigkeit: Schiffbau-, Chemie- und Fluid-Handling-Anwendungen hängen von korrosionsbeständigen Gusslegierungen wie 316L-Edelstahl, Duplex-Varianten oder Bronze.
- Thermal Stability: Bauteile, die kontinuierlicher Hitze ausgesetzt sind, benötigen nickelbasierte Superlegierungen (Inconel, Hastelloy), um thermische Ermüdung, Kriechen und Oxidation zu widerstehen.
- Kryogene Zähigkeit: Austenitische Stähle behalten ihre Zähigkeit in subzero Umgebungen bei, in denen Standardkohlenstoffstähle spröde werden.
Bearbeitbarkeit, Schweißbarkeit und Nachbearbeitung
Nach Gussoperationen beeinflussen die gesamte Produktionsdurchsatzrate und die Gesamtkosten des Bauteils:
- Fertigbarkeit: Hochgangige Freifahr- oder niederlegierte Stähle verringern den Werkzeugverschleiß bei nachfolgenden CNC-Fräsen, Gewindeschneiden und Bohren.
- Schweißbarkeit: Niedriglegierte und stabilisierte Stähle minimieren Karbidvorsprünge und gewährleisten eine rissfreie strukturelle Integration.
- Finish-Kompatibilität: Wenn Teile eine Anodisierung, Elektropolierung oder Beschichtung benötigen, muss die Grundleglegierung chemisch kompatibel sein, um eine gleichmäßige Oberflächenabdeckung sicherzustellen.
Materialkosteneffizienz vs. Bauteil-Langlebigkeit
Die Balance zwischen anfänglichen Rohmaterialkosten und der gesamten Nutzungsdauer verhindert Überentwicklungen, während ein Schutz gegen vorzeitigen Ausfall im Feld gewährleistet wird.
| Materialkategorie | Typische Rohstoffkosten | Bearbeitbarkeit & Sekundärarbeiten | Verschleiß- & Korrosionslebensdauer | Beste Anwendungsanpassung |
|---|---|---|---|---|
| Kohlenstoff- & Niedriglegierte Stähle | Niedrig | Hoch / Einfach | Niedrig bis Moderat | Strukturbalken, Halterungen, Hebel |
| Austenitische Edelstahlstähle | Mäßig | Mäßig | Hoch | Lebensmittelverarbeitung, chemische Ventile, Marinehardware |
| Präzipitationshärtende Stähle | Mittel bis Hoch | Mäßig | Sehr Hoch | Luft- und Raumfahrt-Halterungen, Pumpenwellen, Verteidigungskomponenten |
| Nickel- / Kobalt-Superlegierungen | Hoch | Niedrig / Schwierig | Extrem | Turbinenblätter, Abgasmotorenkrümmer, Öl- und Gaswerkzeuge |
Die Auswahl eines Investment-Gussteiles erfordert die Abstimmung mechanischer Anforderungen, Umweltschutzbeständigkeit und Nachbearbeitungsschritte mit den Gesamtkosten des Lebenszyklus.
Nach dem Gießen Wärmebehandlungen und Oberflächenbearbeitungsoptionen
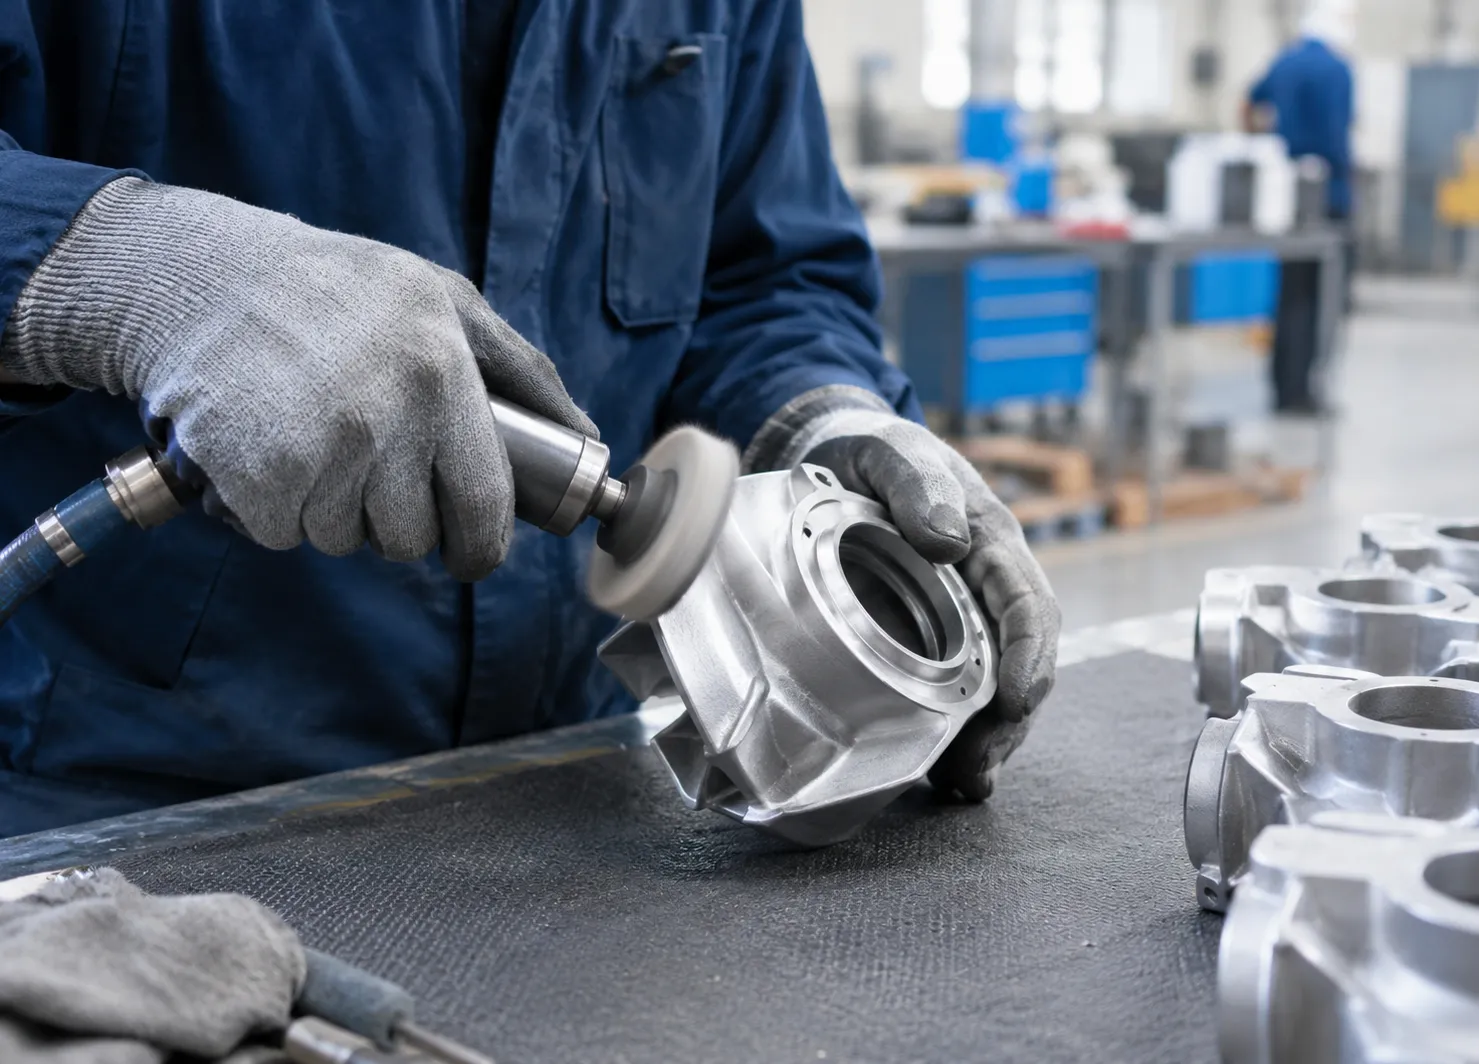
Die richtige auszuwählen Investment-Gussmaterial ist nur die Hälfte der Aufgabe. Um die erforderliche mechanische Festigkeit, Formstabilität und ästhetische Oberfläche zu erreichen, sind nach dem Gießen thermische und Oberflächenbehandlungen entscheidend.
Thermische Behandlung: Spannungsarmes, Glühen und Abschreck-Temperaturzyklen
Gussmetalle enthalten oft innere Spannungen und mikrostrukturelle Abweichungen durch ungleichmäßige Abkühlung. Wir wenden gezielte Wärmebehandlungen für Feinguss an, um die mechanischen Eigenschaften zu optimieren:
- Eigenspannungsarmglühen: Kühlzeiten bei niedriger Temperatur (550°C–650°C für Kohlenstoff- und Legierungsstähle) minimieren Restspannungen durch Erstarrung, ohne die Grundhärte zu verändern.
- Lösungsgeglühtes Anlassen: Standard für austenitische Stähle (304, 316) und Duplex-Grade. Auf 1050°C–1150°C erhitzt und schnell abgeschreckt, um Carbidauflösung zu ermöglichen und die maximale Korrosionsbeständigkeit wiederherzustellen.
- Abschrecken und Anlassen (Q&T): Wird auf martensitischen Qualitäten, Werkzeugstählen und legierten Stählen (wie 4140 und 8620) angewendet, um Zugfestigkeit mit Schlagzähigkeit zu verbinden.
- Ausscheidungshärtung (Alterung): Anwendbar auf Sorten wie 17-4 PH bei 480°C–620°C (H900 bis H1150-Bedingungen), um die Streckgrenze deutlich zu erhöhen, ohne starke Verzerrungen.
Oberflächenvorbereitung: Passivierung, Elektropolieren und Anodisierung
Wir verfeinern die Oberflächenbearbeitung von Präzisionsgussteilen, um Hygiene-, Korrosions- oder ästhetische Anforderungen zu erfüllen:
- Chemische Passivierung: Verwendet Salpetersäure- oder Zitronensäurebäder, um freies Eisen von Oberflächen aus Edelstahl zu entfernen und eine schützende Chromoxid-Schicht zu bilden.
- Elektropolieren: Ein elektrochemisches Bad entfernt mikroskopische Spitzen, glättet die Oberflächenrauhigkeit auf Ra 0,4–0,8 µm und sorgt gleichzeitig für hohe Sterilität bei medizinischen und lebensmittelgeeigneten Bauteilen.
- Anodisierung (Typ II & Typ III Hardcoat): Ausschließlich für Gussaluminiumlegierungen, um eine verschleißfeste, nicht leitende Oxidschicht aufzubauen.
- Schleifstrahlen: Glaskugeln- oder keramikkugeln-Strahlen erzeugt eine gleichmäßige, matte Satin-Textur über komplexe Geometrien hinweg.
Erreichbare Oberflächenrauheit (Ra) und Standard-Linienmaße
Die nachstehende Tabelle skizziert typische als gegossen vs. nach der Behandlung spezifikationen über die Hauptlegierungsgruppen hinweg, wenn wir unsere Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit:
| Gießmaterialgruppe | Gegossen Oberflächenrauheit ($Ra$) | Elektrisch poliert / Finish ($Ra$) | Standard-Linienmaße (ISO 8062-3) |
|---|---|---|---|
| Edelstahl (304, 316, 17-4 PH) | Ra 3,2 – 6,3 µm (125 – 250 µin) | 0,4 – 1,6 µm (16 – 63 µin) | DCTG 4 – DCTG 6 (±0,15 mm pro 25 mm) |
| Kohlenstoff- & Niedriglegierte Stähle | Ra 3,2 – 6,3 µm (125 – 250 µin) | 1,6 – 3,2 µm (63 – 125 µin) | DCTG 5 – DCTG 7 (±0,20 mm pro 25 mm) |
| Aluminiumlegierungen (A356, A380) | 1,6 – 3,2 µm (63 – 125 µin) | 0,8 – 1,6 µm (32 – 63 µin) | DCTG 4 – DCTG 5 (±0,13 mm pro 25 mm) |
| Kupfer- & Bronzelegierungen | 2,0 – 3,2 µm (80 – 125 µin) | 0,8 – 1,6 µm (32 – 63 µin) | DCTG 5 – DCTG 6 (±0,18 mm pro 25 mm) |
| Nickel-Superlegierungen (Inconel) | Ra 3,2 – 6,3 µm (125 – 250 µin) | 0,8 – 1,6 µm (32 – 63 µin) | DCTG 4 – DCTG 6 (±0,15 mm pro 25 mm) |
Häufig gestellte Fragen zu Investitionsgussmaterialien
Welches ist das beliebteste Material für den Investitionsguss?
Austenitische und mischtretene (Verschleißheste) Edelstahlstähle — speziell 304, 316, und 17-4 PH— sind die am weitesten gegossenen Legierungen in Präzisionsgusswerken. Sie bieten das beste Gleichgewicht aus Korrosionsbeständigkeit, mechanischer Festigkeit und Flüssigkeits-Gießbarkeit für komplexe Geometrien in industriellen, maritimen und medizinischen Bereichen. Wenn Projekte außergewöhnliche Zuverlässigkeit verlangen, verwenden unsere hochwertigen Investitionsguss-Teile für Präzisionsfertigung diese Kernarten zusammen mit Standardkohlenstoff- und niedriglegierten Stählen.
Wie wirkt sich die Legierungsverzugsrate auf Präzisions toleranzen aus?
Jede Gusslegierung kontraktiert sowohl während der Erstarrung als auch beim anschließenden Abkühlen auf Raumtemperatur. Diese Volumenreduktion beeinflusst die Endmaße der Teile direkt:
- Schrumpfvarianz: Kohlenstoffstähle schrumpfen ungefähr 1,5% bis 2,2%, während austenitische Edelstahlstähle sich um bis zu 2,5% bis 3,0%. verkleinern können. Aluminiumlegierungen kontrahieren typischerweise etwa 1,0% bis 1,3%.
- Werkzeugkompensation: Wir wenden direkte Größeneffekte direkt auf die Wachseinspritzwerkzeuge an, basierend auf der jeweiligen Legierungsqualität, Schmelztemperatur und Formgeometrie.
- Toleranzkontrolle: Geeignete Kompensation erhält die Standard-Toleranzen der linearen Investitionsgussverfahren von ±0,005 in/zin (±0,13 mm pro 25 mm) ohne umfangreiche sekundäre Bearbeitung.
Können Titan und Superlegierungen mit standardmäßigen keramischen Schalen gegossen werden?
Nein. Standard keramische Slurries—wie geschmolfenes Siliziumdioxid oder Zirkon, gebunden mit kolloidalem Siliziumdioxid—reagieren aggressiv mit flüssigem Titan und reaktiven Elementen in nickel- und cobalt-basierten Superlegierungen bei erhöhten Temperaturen.
- Das chemische Problem: Flüssiges Titan trennt Sauerstoff von silikatreichen Formen und erzeugt eine spröde, sauerstoffreiche Oberflächenschicht, bekannt als die Alpha-Kern.
- Die Lösung: Das Gießen dieser Hochleistungsslegierungen erfordert spezialisierte, chemlich inert gelagerte Oberflächenbeschichtungen—typischerweise yttria (Y₂O₃), zirconia (ZrO₂), oder Aluminiumoxid (Al₂O₃)—und muss in Vakuum-Induktions-Schmelz (VIM)-Rinnen gegossen werden, um atmosphärische Aufnahmen zu verhindern.
Wie schneiden Materialeigenschaften von Gießteilen im Investment-Gus im Vergleich zu hergestellten Materialien ab?
| Eigenschaft | Guss in Investment-Verfahren | Verformte / Schmiedeversionen |
|---|---|---|
| Gefüge | Einheitlich, isotrop (nicht richtungsabhängig) | Richtungsgemäßer Kornfluss durch Walzen/ Schmieden |
| Zugfestigkeit | In der Regel 90% bis 98% von Schmiedegleichwerten | Basislinie (100%) |
| Zähigkeit & Dehnung | Leicht niedriger aufgrund dendritischer Strukturen | Höhere Transversal- und Längsdehnung |
| Dichtheit unter Druck | Exzellent; nuller Richtungsnahtschwachstelle | Ausgezeichnet entlang der Faserpfade |
| Reaktion auf Wärmebehandlung | Volle Reaktion; erzielt vergleichbare Oberflächen- und Kernhärte | Volle Reaktion |
Mit modernen Entgasungstechniken, sauberen Schmelzpraktiken und standardmäßigen Nachguss-Wärmebehandlungen (wie Heiß-Isostatisches Pressen und Lösungsglühen) erreicht Investment-Gussmaterial eine erfüllt die strengen mechanischen und Ermüdungskriterien des verformten Materials und beseitigt gleichzeitig erhebliche Nachbearbeitungsspäne und Werkzeugverschleiß.



 German
 English
 Russian