
2026年9月18日
Entdecken Sie die Materialeigenschaften von SS 410 einschließlich Festigkeit, Härte, Korrosionsbeständigkeit, Wärmebehandlung und Anwendungen für eine informierte Stahlauswahl
Produktübersicht: AISI / ASTM 410 Martensitischer Edelstahl
AISI 410 (UNS S41000) ist die grundlegende, allgemeine Legierung der martensitischen Edelstahlfamilie. Mit einem Chromgehalt von 11,51 TP3T bis 13,51 TP3T konzipiert, liefert diese Sorte eine vielseitige Baseline ss 410 material property Profil, das mechanische Festigkeit, wärmebehandelbare Härte, Verschleißbeständigkeit und mäßigen Korrosionsschutz ausbalanciert.
Im Gegensatz zu ferritischen bzw. austenitischen Legierungen, martensitischer Edelstahl 410 reagiert direkt auf thermische Vergütezyklen (Abschrecken und Anlassen), wodurch Ingenieure spezifische Zugfestigkeiten, Zähigkeit oder Oberflächenhärte je nach Betriebsanforderungen einstellen können.
Zentrale metallurgische Merkmale
- Mikrostruktur & Vergüten: Verfügt über eine martensitische Struktur, die sich beim Luft- oder Ölabkühlungsprozess aus dem Aushärtungstemperaturbereich in eine harte und belastbare Struktur verwandelt.
- Korrosionsleistung: Bietet festen Widerstand gegen atmosphärische Bedingungen, Frischwasser, Dampf und milde chemische Umgebungen, wenn poliert, passiviert oder vollständig gehärtet ist.
- Verschleiß- und Erosionsfestigkeit: Hohe Kohlenstoff- zu Chrom-Balance bietet verlässlichen Widerstand gegen abrasive Verschleiß, Gängen und mechanische Erosion.
- Magnetische Natur: Vollständig ferromagnetisch in sowohl geglühten als auch wärmebehandelten Zuständen.
Verfügbare Produktlieferformen
Wir liefern und verarbeiten AISI 410 Edelstahl über Standard- und kundenspezifische Walzformen, um direkte Fertigung und Präzisions-CNC-Bearbeitungsanforderungen zu unterstützen:
| Produktform | Dimensionsbereich / Typische Spezifikationen | Gängige Lieferbedingungen |
|---|---|---|
| Rundstäbe & Stangen | Durchmesser: 6 mm – 450 mm | Angeglüht, Verglüht & Vergütet (Q&T), Schleifen ohne Kugellager (Centerless Grinding) |
| Platten & Bleche | Dicke: 0,5 mm – 100 mm | Warmgewalzt, Kaltgewalzt, Anneliert, Entschraunt (1D / 2B) |
| Gussteile & Blöcke | Kundengefertigte gegossene Ringe, Wellen, Stufenblöcke | Normalisiert, Anneliert, Grob bearbeitet |
| Präzisionskomponenten | Kundenspezifische CNC-Dreh-/Frästeile | Oberflächenbearbeitet gemäß Zeichnung, Härtet & Schleift |
Chemische Zusammensetzung des SS 410 Materials
Das Fundament ss 410 material property Das Profil basiert auf einem eng kontrollierten chemischen Gleichgewicht, das durch Standardbranchen-Spezifikationen festgelegt ist und Folgendes umfasst ASTM A276, ASTM A240, und UNS S41000. Als allgemein einsetzbare martensitische Güte passt seine Chemie den wesentlichen Korrosionsschutz an und reagiert stark auf Wärmebehandlung.
Chemische Zusammensetzung von Grad 410
| Element | Min (%) | Max (%) | Hauptfunktion |
|---|---|---|---|
| Chrom (Cr) | 11.50 | 13.50 | Bildung der Passivierungsschicht & Oxidationsbeständigkeit |
| Kohlenstoff (C) | 0.08 | 0.15 | Martensitische Phasenumwandlung & Kernhärte |
| Mangan (Mn) | — | 1.00 | Entoxidierer & Festigkeitssteigerung |
| Silizium (Si) | — | 1.00 | Ferritstabilisator & Schmelz-Deoxidation |
| Phosphor (P) | — | 0.040 | Kontrollierte Begrenzung zur Verhinderung von Kaltbrichtung |
| Schwefel (S) | — | 0.030 | Kontrollierte Begrenzung zur Vermeidung von Warmbrichtung |
| Nickel (Ni) | — | 0.75 | Gefügeverfeinerung und Zähigkeitsbalance |
| Eisen (Fe) | Ausgleich | Ausgleich | Grundlegende Strukturmatrix |
metallurgische Rolle von Kohlenstoff und Chrom
Das Zusammenspiel zwischen Kohlenstoff und Chrom bestimmt, wie martensitischer Edelstahl 410 führt unter thermischen Zyklenbedingungen aus:
- Chromium (11.5–13.5%): Verleiht die Basiskorrosionsbeständigkeit, die für milde Umgebungen benötigt wird, während gleichzeitig ausreichender Spielraum für eine vollständige austenitische Phase bei hohen Temperaturen verbleibt. Beim Vergleich der Basiskhemie verschiedener Legierungen in einer Gusslegierungs-Eigenschaften- und Materialauswahlführer zeigt, warum dieser minimale Chromgehalt entscheidend für die Edelstahlklassifikation ist.
- Kohlenstoff (0,08–0,151 T P3T): Fallen innerhalb des körpereigenzentrierten tetragonalen Gitters (BCT) beim raschen Abkühlen aus dem Austenitbereich, wodurch die Mikrostruktur in harten Martensit überführt wird. Dieser kontrollierte Kohlenstoffgehalt ermöglicht hohe Zugfestigkeit und anpassbare Härte, ohne dass das Legierungsmaterial übermäßig spröde wird.
Mechanische Eigenschaften von Edelstahl der Güteklasse 410
Der Kernvorteil des martensitischen Edelstahlgrades 410 liegt in seiner Reaktionsfähigkeit auf thermische Bearbeitung. Im Gegensatz zu austenitischen Qualitäten können wir drastisch verändern, ss 410 material property profil—Wechsel von weichen, bearbeitbaren Materialien zu hochfestem, abriebfestem Beschlag durch standardmäßige Abschreck- und Anlasshärten-Zyklen. Bei der Bewertung der Gesamtleistung Stähleigenschaften-Einteilung, 410 zeichnet sich durch sein Preis-Leistungs-Verhältnis aus.
Baselinedannele Mechanische Daten
Im weichen Annealzustand bietet 410 SS optimale Duktilität für Biege- und grobspanende Bearbeitungen.
| Eigenschaftskennzahl | Typischer Wert (Glühen) | Minimum ASTM-Spezifikation |
|---|---|---|
| Zugfestigkeit | 515 MPa (75 ksi) | 450 MPa (65 ksi) |
| Fließgrenze (0,21-TP3T Versatz) | 290 MPa (42 ksi) | 205 MPa (30 ksi) |
| Dehnung (% in 50 mm) | 30% | 20% |
| Härte (Brinell / Rockwell B) | 170 HBW / 86 HRB | ≤ 217 HBW / 96 HRB |
| Charpy V-Notch Zähigkeit | 80 J | — |
Mechanische Modifikationen durch Härten & Anlassen
Erhitzen von AISI 410 in den Austenitisierungsbereich von 925°C bis 1010°C (1700°F bis 1850°F) gefolgt von einer Öl- oder Luftabschreckung verwandelt die Mikrostruktur in voll martensitischen Stahl.
- Als abgeschreckte Härte: Erreicht bis zu 45–50 HRC vor dem Anlassen.
- Zugfestigkeit von 410 SS (Abgeschreckt): Überschreitet 1350 MPa (195 ksi) mit minimaler Verlängerung.
- Antwortfaktor: Dicke der Sektion und Abkühlraten bestimmen die Gleichmäßigkeit der Durchhärtung, wodurch Ölabschreckung für schwere Querschnitte bevorzugt wird.
Anlassen-Kurve vs. Härte und Zähigkeit
Um das SS 410 Material auf spezifische mechanische Anforderungen abzustimmen, passen wir die Anlasstemperatur an, um einen der beiden unterschiedlichen Leistungszustände anzustreben:
[ Austenitisiert & Gecutt: 925–1010°C (~48 HRC) ] │ ┌─────────┴─────────┐ ▼ ▼ Niedrigtemperatur (150–370°C) Hochtemperatur (600–750°C) • 40–45 HRC • 20–28 HRC • Hohe Verschleißbeständigkeit • Maximale Zähigkeit & Duktilität
- Verschleißfeste Zustand (Anlassen bei 150°C bis 370°C):
- Härte: 40 bis 45 HRC.
- Streckgrenze: ~1000–1150 MPa.
- Primäres Ziel: Ventilsitze, Pumpenwellen, Bestecke und Befestigungselemente, die maximale Oberflächenhärte und verschleißfeste Eigenschaften benötigen.
- Strukturelle Zähigkeitszustand (Anlassen bei 600°C bis 750°C):
- Härte: 20 bis 28 HRC (220–270 HBW).
- Streckgrenze: ~550–700 MPa.
- Primäres Ziel: Strukturelle Bauteile mit geringer Vibration, Turbinenblätter und druckseitige Bauteile, die eine hohe Schlagfestigkeit sowie Widerstand gegen Spannungsrisskorrosion erfordern.
- Verbrennungswarnung: Durch Tempern in der Zone von 400°C bis 550°C (750°F bis 1020°F) diese Bereich verursacht Sprödigkeit durch Vergüten, was die Charpy-Stoßzähigkeit stark verringert und die Gesamtkorrosionsleistung reduziert.
SS 410 Materialeigenschaften: Physikalische und thermische Daten
Das Verständnis der physikalischen und thermischen Parameter von Edelstahl 410 ist kritisch bei der Berechnung von Wärmeausdehnung, Wärmeableitung und strukturellen Lasten in Hochtemperatur- oder dynamischen Umgebungen.
Wichtige physikalische und thermische Kennwerte-Tabelle
| Physikalische / Thermische Eigenschaft | Metrischer Wert | Imperialwert |
|---|---|---|
| Dichte | 7,75 g/cm³ | 0,280 lb/in³ |
| Schmelzbereich | 1480–1530 °C | 2700–2790 °F |
| Elastizitätsmodul (Zug) | 200 GPa | 29,0 × 10³ ksi |
| Schermodul (Drehung) | 78 GPa | 11,3 × 10³ ksi |
| Thermische Leitfähigkeit (bei 100°C) | Wärmeleitfähigkeit 24,9 W/m·K | 173 BTU·in/hr·ft²·°F |
| Wärmeausdehnungskoeffizient (0–100°C) | 9,9 × 10⁻⁶ /°C | 5,5 × 10⁻⁶ /°F |
| Spezifische Wärmekapazität (0–100°C) | 460 J/kg·K | 0,110 BTU/lb·°F |
| Elektrische Leitfähigkeit (bei 20°C) | 570 nΩ·m | 22,4 µΩ·in |
| Magnetischer Zustand | Ferromagnetisch | Ferromagnetisch |
Wesentliche physikalische Verhaltenshöhepunkte
- Dichte und Wärmeleitfähigkeit von SS 410: Mit einer Dichte von 7,75 g/cm³ bietet 410 SS ein solides Verhältnis von Masse zu Festigkeit. Seine Wärmeleitfähigkeit von 24,9 W/m·K leitet Wärme deutlich schneller ab als typische Chrom-Nickel-Legierungen, wodurch lokale Hitzeinseln in thermischen Zyklen vermieden werden.
- Wärmeausdehnung (CTE): Die vergleichsweise geringe Ausdehnung von 9,9–11,5 µm/m·°C (bis 500°C) minimiert dimensionsbedingte Verzerrungen bei raschen Temperaturwechseln und macht es gut geeignet für enge Toleranzen von Wellen und Ventilschnitten.
- Elastische & Scherantwort: Ein Youngscher Modul von 200 GPa in Verbindung mit einem Schermodul von 78 GPa sorgt für zuverlässige Steifigkeit und Widerstand gegen torsionsbedingte Verformung bei hohem mechanischen Drehmoment.
- Magnetische Eigenschaften: Im Gegensatz zu nicht magnetischen austenitischem Edelstahl Legierungen behält 410-Edelstahl starke ferromagnetische Eigenschaften in sowohl vollständig geglühten als auch gehärteten Zuständen bei, was die elektromagnetische Trennung und die magnetische Sensorverfolgung in industriellen Baugruppen erleichtert.
SS 410 Wärmebehandlung & Fertigungsempfehlungen
Die richtige thermische Verarbeitung bestimmt direkt jeden Kern ss 410 material property, wodurch diese martensitische Legierung von einem duktilen, bearbeitbaren Zustand zu einer hochfesten, verschleißfesten Komponente übergeht.
Wärmebehandlungsprotokolle
Die Optimierung der SS 410 Wärmebehandlungstemperatur erfordert strikte Einhaltung der Einweichzeiten und kontrollierter Abkühlzyklen, um Risse zu vermeiden und die Dimensionsstabilität zu bewahren.
| Prozess | Temperaturbereich | Abkühlungsmethode | Resultierende Struktur / Ziel |
|---|---|---|---|
| Vollwärmebehandlung | 815°C – 900°C (1500°F – 1650°F) | Ofen abkühlen auf 600°C (bei ≤30°C/h), dann Luftkühlung | Ferrit mit verteilten Karbiden; niedrigste Härte (~85 HRCB), maximale Duktilität |
| Prozesswärmebehandlung | 650°C – 760°C (1200°F – 1400°F) | Luftkühlung | Subkritische Spannungsarmung und Absenkung der Festigkeit ohne vollständige Phasenverwandlung |
| Härten ( Austenitisieren ) | 925°C – 1010°C (1700°F – 1850°F) | Ölkühlung (Querschnitte >6 mm) oder Luftkühlung | Vollständige martensitische Verwandlung; maximale Härte (bis zu 45 HRC) |
| Niedertemperatur-Tempering | 150°C – 370°C (300°F – 700°F) | Luftkühlung | Hohe Härte, hervorragende Verschleißfestigkeit,Entspannung durch Spannungsarmung |
| Herdung bei hohen Temperaturen | 600°C – 750°C (1112°F – 1382°F) | Luftkühlung | Hohe Zähigkeit, verbesserte Schlagzähigkeit, mäßige Zugfestigkeit |
Kritischer Hinweis zur Härtungseinschlussbildung: Vermeiden Sie die Härtung von AISI 410 im Zone von 400°C bis 550°C (750°F bis 1020°F) Bereich. Die Exposition gegenüber diesen Temperaturen verursacht sekundäre Karbidablagerungen, was zu erheblichen Abnahmen der Schlagzähigkeit und reduzierter Korrosionsbeständigkeit führt.
Span- und Werkzeugrichtlinien
Im geglühten Zustand, Die Zerspanbarkeit von 410 Edelstahl wird ungefähr bewertet 55% im Vergleich zu freifräsbarem AISI B1112.
- Werkzeugbau: Verwenden Sie starre Spannvorrichtungen mit positivem Schneidenwinkel und beschichtete Karbidwerkzeuge (TiAlN oder TiCN), um abrasiven Verschleiß zu kontrollieren.
- Chipsteuerung: Formt kontinuierliche, faserige Späne; schwere Spanbrucher und konstanter Werkzeugschnitt verhindern die Arbeitsermüdung an der Schnittoberfläche.
- Kühlmittel: Schwefelreiche Mineralöle oder schwere synthetische Kühlmittel gewährleisten die thermische Ableitung während tiefer Profilierung, Bohren und Gewindeschneiden.
Schweißverfahren & PWHT
Aufgrund hoher Vergütungs- und luftgehärteter Eigenschaften führt Schweißen von SS 410 ohne thermische Kontrolle zu schweren martensitischen Rissen im Wärmeeinflussbereich (WIB).
- Vorwärmen: Vorwärmen Sie Bauteile gleichmäßig auf 200°C – 300°C (390°F – 570°F) vor dem Schweißlichtbogen.
- Schweißnahtmaterialauswahl: Verwenden Sie Standard AWS E410 / ER410 Füllstoffe, um mechanische Festigkeit und thermische Ausdehnung auszugleichen. Für das Aufrauen von Verschleißflächen oder extreme Betriebszonen werden Teile häufig mit spezialisierten Kobalt-Schweißlegierungen für hohe Verschleiß- und HitzeBeständigkeit. Austenitische Füllstoffe wie AWS 308 oder 309 können verwendet werden, wenn nach dem Schweißen kein Härten erforderlich ist.
- Post-Weld Heat Treatment (PWHT): Unmittelbar nach dem Schweißen, die Schweißnaht annealieren oder anlassen bei 650°C – 760°C (1200°F – 1400°F) um die Duktilität wiederherzustellen und Restspannungen zu beseitigen, bevor sich die Baugruppe unter 100 °C abkühlt.
Korrosionsbeständigkeit und Umweltleistung
Bei der Bewertung von ss 410 material property Profil für Bauteil-Auslegung, die Korrosionsleistung hängt stark von Wärmebehandlung und Oberflächenfinish ab. Da es sich um eine 12%-Chrom-Maertensit-Legierung handelt, bietet sie in moderaten Medien eine zuverlässige Beständigkeit gegenüber schwereren chemischen Einwirkungen.
Umweltbeständigkeit
In vollständig gehärteten und polierten Zuständen, AISI 410 Edelstahl hält dem täglichen industriellen und atmosphärischen Einflüssen stand:
- Atmosphärenbelastung: Widersteht ländlichen, städtischen und mild industriellen Atmosphären ohne schwere Lochkorrosion.
- Frischwasser & Dampf: Verarbeitet sauberes Flusswasser, Dampfsammelwasser aus Kesseln und Dampf mit niedrigem Druck effektiv.
- Milde Chemikalien: Beständig gegenüber verdünnter Essigsäure, Kohlensäure, Erdölprodukten und milden alkalischen Lösungen.
- Einschränkungen: Nicht geeignet für chloridreiche Meeresumgebungen, Schwefelsäure oder Salpetersäure, wo austenitische Güten bevorzugt werden.
Oberflächenbehandlungsauswirkung auf 410 SS
Um die höchste Korrosionsleistung zu erzielen SS 410 Material, sind spezifische Oberflächenfinishs und Sekundäroperationen erforderlich:
- Härtungs- und Polierzustand: Erzielt die beste Korrosionsbeständigkeit. Vergütete oder grob bearbeitete Oberflächen neigen deutlich stärker zu lokalisierter Korrosion.
- Chemische Passivierung: Die Behandlung von Bauteilen mit Nitrat- oder Zitronensäurelösungen entfernt freies Eisen von der Oberfläche und stärkt die passivierende Chromoxidschicht.
- Elektropolieren: Eliminiert Mikrograte und Oberflächenunregelmäßigkeiten, wodurch potenzielle Spaltnest-Entstehungsstellen reduziert werden.
- Nachbearbeitung in Gussteilen: Bei komplexen Geometriebauteilen hilft das vollständige in unserem Guss-Stahlführung für Käufer und Ingenieure dargestellte Verfahren sicherzustellen, dass die Bauteile eine ordnungsgemäße Reinigung und Oberflächenbehandlung erhalten.
Hochtemperatur-oxidation und Skalierungsgrenzen
Die ss 410 material property Daten für erhöhte Temperaturen definieren klare Betriebsgrenzen:
| Zustand | Maximale kontinuierliche Betriebstemperatur | Maximale intermittierende Betriebstemperatur |
|---|---|---|
| Oxidations-/Skalierungsbeständigkeit | 650°C (1200°F) | 750°C (1380°F) |
| Strukturelle Integritätsgrenze | 400°C (750°F) | 450°C (842°F) |
Kontinuierliche Exposition über 650°C beschleunigt destruktive Skalierung, während eine andauernde Bedienung im 400–550°C-Fenster zu Temperbrüchigkeit und einem Rückgang der mechanischen Zähigkeit führen kann.
Internationale Materialäquivalente und SS 410 Materialspecifikationen
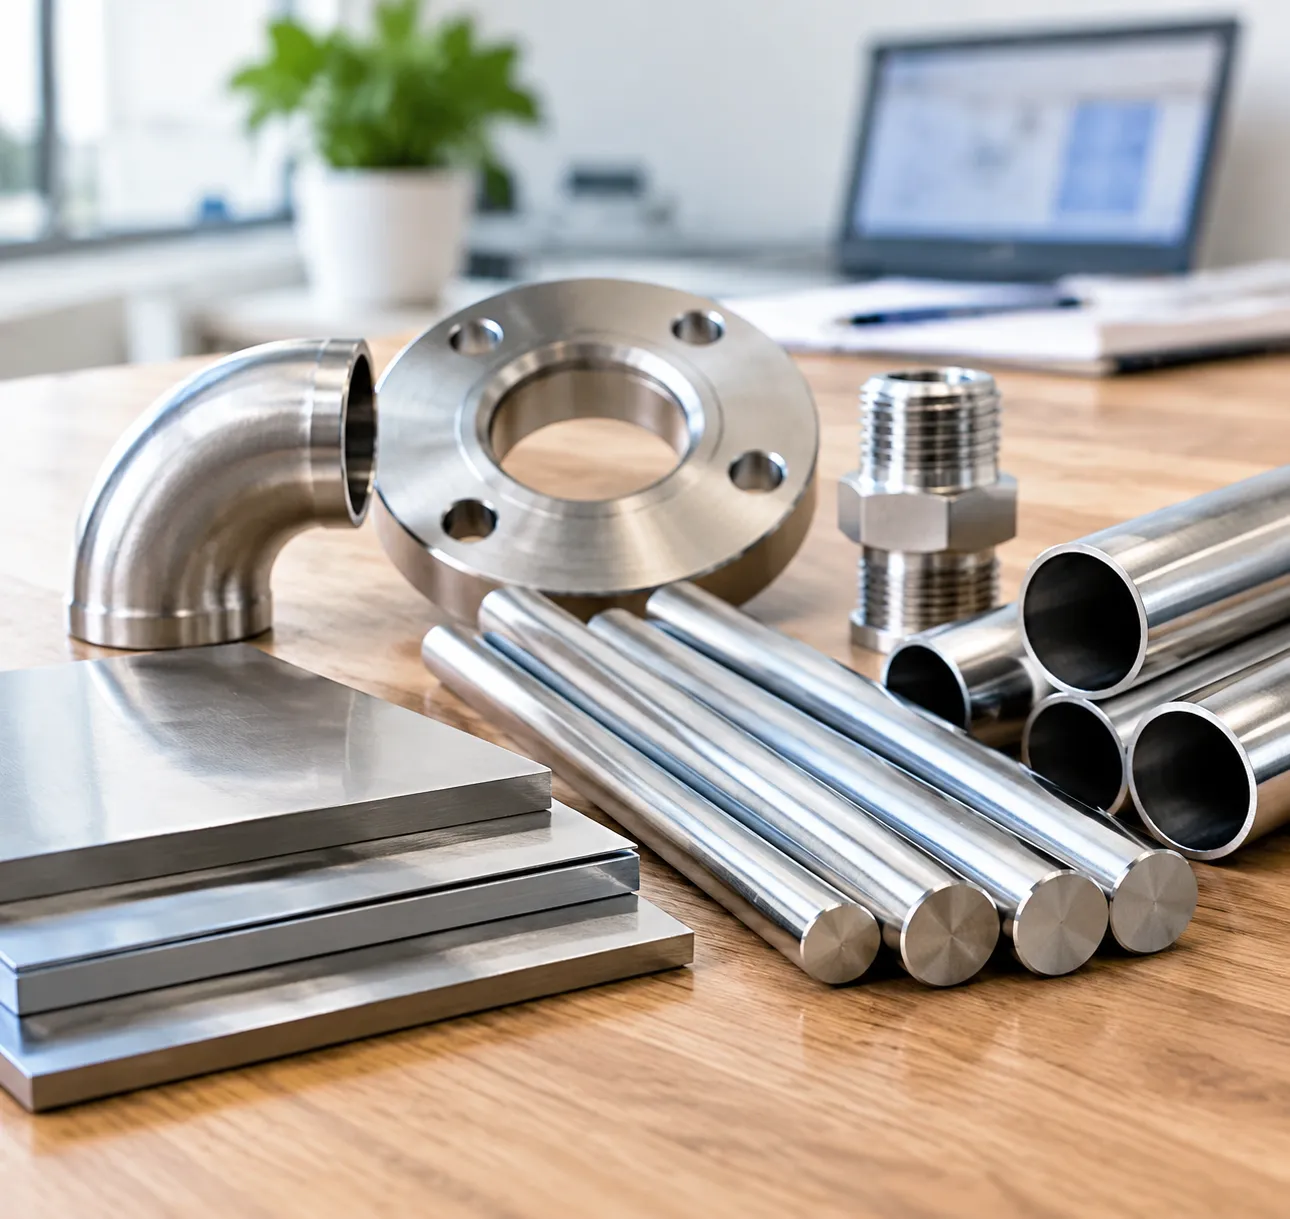
Beim Beschaffen von Rohmaterial oder der Herstellung von Präzisionsteilen über internationale Lieferketten hinweg sorgt die Übereinstimmung der exakten ss 410 material property Standards für eine konsistente mechanische Leistung und Wärmebehandlungsreaktion. Die Legierung 410 ist unter verschiedenen globalen Ingenieurrahmen standardisiert, wodurch Ingenieure Spezifikationen austauschen können, während identische chemische und metallurgische Grenzwerte beibehalten werden.
Ob Sie festlegen ASTM A276 Grad 410 Barren, europäisch EN 1.4006 äquivalent Profile, oder japanische SUS 410 Material Spezifikation Komponenten, bleibt die zugrunde liegende martensitische Chemie für universaleren Beschaffungsgebrauch ausgerichtet.
SS 410 Internationale Querverweis-Tabelle
| Standard-System | Land / Region | Bezeichnung / Klasse | Standard-Spezifikationsreferenz |
|---|---|---|---|
| UNS | Deutschland | UNS S41000 | ASTM A276, ASTM A240, ASTM A479 |
| AISI / SAE | Deutschland | AISI 410 / SAE 51410 | ASTM A580, AMS 5613 |
| EN / DIN | Europäische Union / Deutschland | 1.4006 / X12Cr13 | EN 10088-3, DIN 17440 |
| JIS | Japan | SUS410 | JIS G4303, JIS G4304 |
| GB | China | 12Cr13 (Alt: 1Cr13) | GB/T 1220, GB/T 3280 |
| ISO | International | X12Cr13 | ISO 683-17 |
| BS | Vereinigtes Königreich | 410S21 | BS 970 Teil 1 |
| AFNOR | Frankreich | Z12C13 | NF A 35-573 |
Beim Abgleichen dieser äquivalenten Güteklassen für geschmiedet, bearbeitet, oder Guss-Edelstahl-Sondergussteile und -Sorten, prüfen wir, ob die spezifische regionale Bezeichnung Ihre Zugfestigkeit, Härtegrenzen und Korrosionsbeständigkeit gemäß dem Design berücksichtigt, bevor die Produktion beginnt.
Werkstoffvergleich: SS 410 vs. alternative Edelstahllegierungen
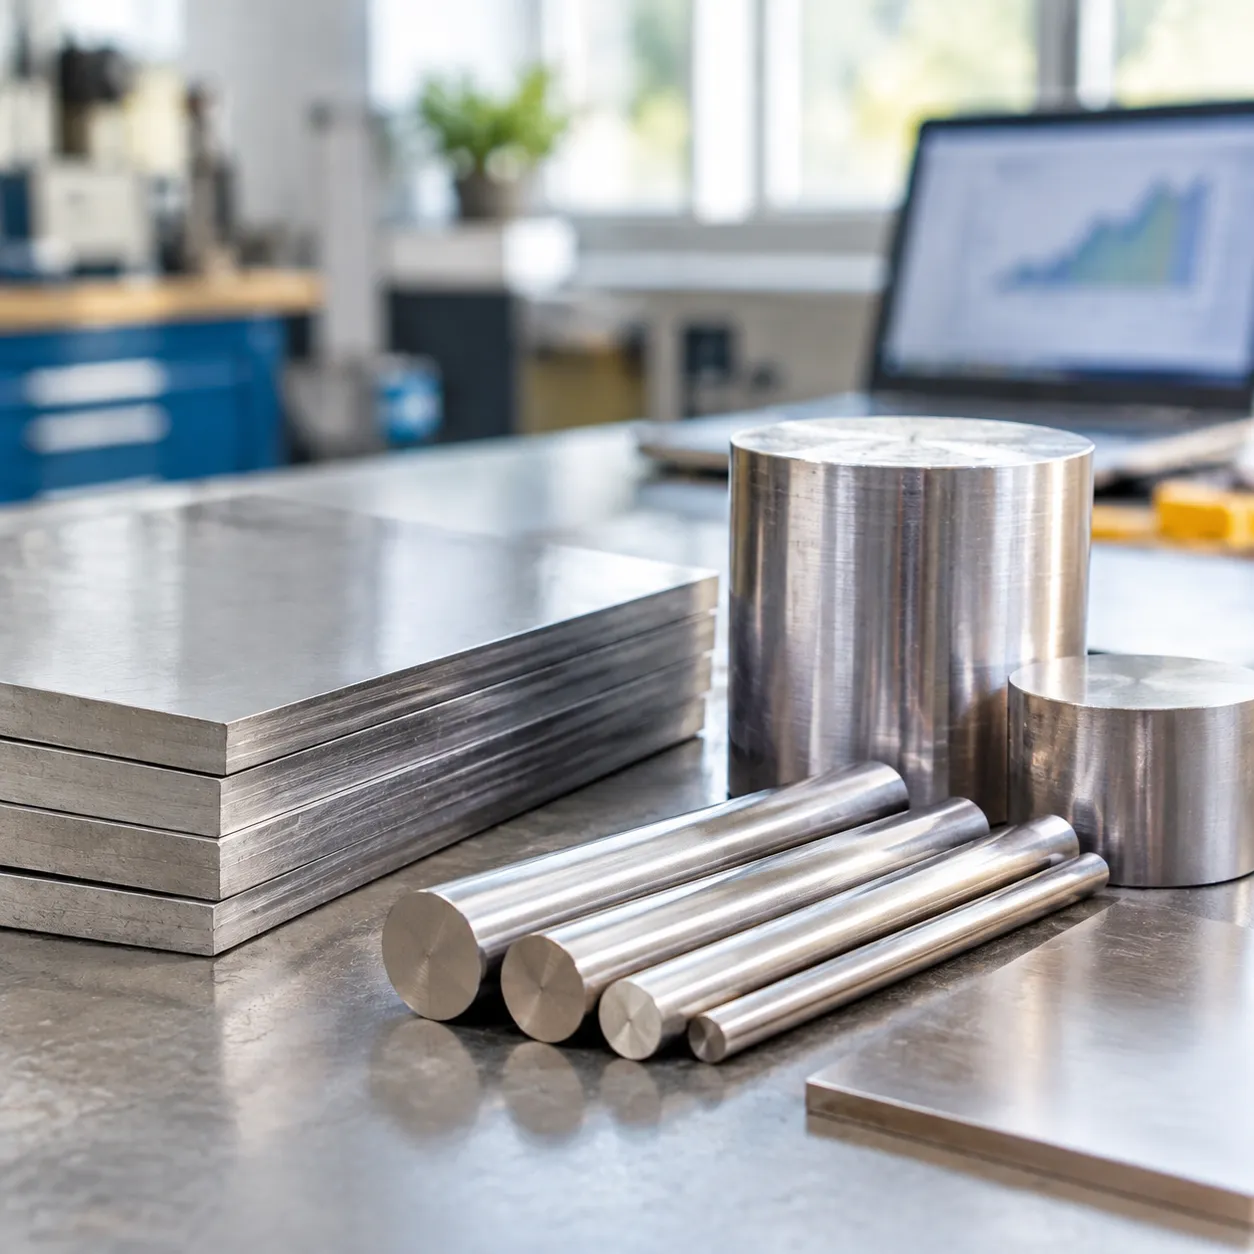
Die Auswahl der richtigen Legierung hängt davon ab, mechanische Festigkeit, Verschleißbeständigkeit und Umweltbelastung auszubalancieren. Zu verstehen, wie der Kern ss 410 material property Profil im Vergleich zu anderen gängigen Güten aussieht, hilft Überdimensionierung oder vorzeitigem Bauteilversagen vorzubeugen.
| Legierung | Legierungstyp | Kohlenstoffgehalt (%) | Maximalhärte (HRC) | Hauptstärke | Ideale Anwendungsfälle |
|---|---|---|---|---|---|
| SS 410 | Martensitisch | 0.08–0.15 | ~45 | hohe Zähigkeit & mäßiger Verschleiß | Pumpenwellen, Ventilsitz, Befestigungselemente |
| SS 420 | Martensitisch | 0,15–0,40 | ~52 | größere Härte & Schneidkante | Chirurgische Instrumente, Scherschneiden, Besteck |
| SS 440C | Martensitisch | 0,95–1,20 | ~60 | extremer Abrieb & Kantenlebensdauer | Lagerbaugruppen, Verschleißdüse |
| SS 304 | Austenitisch | ≤ 0,08 | Nichthärtbar (~90 HRB) | Überlegene chemische Korrosionsbeständigkeit | Chemische Verarbeitung, Marinebeschläge |
SS 410 vs. SS 420
In unseren Fertigungs- und Bearbeitungsprozessen liegt der Hauptunterschied im Kohlenstoffgehalt. Während 420 ss eine höhere erreichbare Härte (bis zu 52 HRC) aufgrund des höheren Kohlenstoffgehalts bietet, geht dies mit einem gewissen Zugeständnis an Duktilität einher. Die 410 vs 420 Edelstahl Entscheidung hängt in der Regel vom Aufprall gegen Abrieb ab: SS 410 bietet bessere strukturelle Zähigkeit und Stoßfestigkeit, während SS 420 für Bauteile mit scharfem Grat und höherer Abriebfestigkeit gewählt wird. Erfahren Sie mehr über Martensitische Edelstahl-Eigenschaften in verschiedenen wärmebehandelten Zuständen.
SS 410 vs. SS 440C
Beim Blick auf hochkohlenstoffhaltige martensitische Optionen, ss 440c Materialeigenschaften Spezifikationen priorisieren extreme Härte und Verschleiß über alles. Erreichen bis zu 60 HRC nach Wärmebehandlung, 440 ss dient hochwertigen Kontaktumgebungen mit hohen Lasten wie Kugellager und Ventilsitze. Im Vergleich dazu bietet SS 410 deutlich bessere Bearbeitbarkeit, geringere Rohmaterialkosten und überlegene Schlagzähigkeit, wo extreme Härtegrenzen nicht erforderlich sind.
SS 410 vs. SS 304
Die Wahl zwischen SS 410 und SS 304 stellt den klassischen Kompromiss zwischen mechanischer Festigkeit und Korrosionsschutz dar: Martensitisches SS 410: Auf Wärmebehandlung ansprechbar zu hoher Zugfestigkeit und Härte, magnetisch und am besten geeignet für mechanische Teile mit hohen Belastungen, die in milden Umgebungen arbeiten. Austenitische SS 304: Nicht härtbar durch Wärmebehandlung und nicht magnetisch, bietet deutlich höhere Beständigkeit gegen Chloride, aggressive Chemikalien und Lochfraß. Vergleichen Sie diese Eigenschaften direkt mit austenitischen Edelstahltypen und -anwendungen um zu bestimmen, ob Korrosionsleistung oder Streckgrenze in Ihrem Design Priorität hat.
Gängige industrielle Anwendungen von SS 410
Das ausgewogene ss 410 material property Profil – bietet hohe mechanische Festigkeit, gute Verschleißbeständigkeit und eine zuverlässige Grundkorrosionsschutzlage – macht dieses Legierung zu einem Branchenstandard. Wir liefern und fertigen routinemäßig martensitischer Edelstahl 410 in mehreren anspruchsvollen Sektoren:
- Durchfluss- und Regelungstechnik: Wir verwenden gehärtet 410 ss für Ventilstangen, Ventilsitze, Absperrventile und schwere Pumpenwellen. Die Legierung ist beständig gegen Gleitkorrosion, Erosion und hohen Druckbelag von Fluid. Bei der Herstellung komplexer Ventilhausführungen oder Pumpengehäuse sorgt die Vorteile des Investitionsgusses gegenüber Green-Sand-Guss für Netfform-Genauigkeit vor der endgültigen Härtung.
- Turbomotor-Komponenten: Grade 410 bewältigt kontinuierlichen Stress und erhöhte Temperaturen bis zu 650°C. Es dient als Standardmaterial für Blätter von Dampf- und Gasturbinen, Kompressor-Schaufeln, Turbinen-Düseinsätze und Diffusorringe.
- Petrochemische und Raffinerie-Ausrüstung: Denn SS 410 Material ihr Widerstand gegen milde chemische Einwirkungen, Petroleum-Destillate und Dampfkalkung; es wird weithin für Fraktionierungstropfen, Destillationsturmbekleidungen und Wärmetauscher-Tragsysteme verwendet.
- Industrielle Hardware und Schneidwerkzeuge: Wir produzieren Strukturbefestigungen, industrielle Spaltblätter, Doctor Blades, Scraper, Standardbesteck und chirurgische Instrumente aus AISI 410, wobei Härte nach dem Abschrecken (bis zu 45 HRC) eine scharfe Kantenerhaltung und Verschleißfestigkeit bietet.
Qualitätskontrolle und Beschaffung für SS 410 Material-Eigenschaftsicherstellung
Die Lieferung zuverlässiger Bauteile beginnt damit, jede kritische ss 410 material property vor der Produktion zu überprüfen. Wir wenden eine strenge Qualitätskontrolle auf jeder Stufe an – vom Rohschmelzprozess bis zum fertigen Teil – und stellen sicher, dass Ihr AISI 410-Edelstahl genaue chemische, mechanische und geometrische Toleranzen erfüllt.
Inspektions- und Testprotokolle
Wir validieren sämtliches Materiallager durch standardisierte zerstörende und zerstörungsfreie Prüfungen (NDT):
- Materialprüfberichte (MTR): Jede Charge wird mit vollständiger EN 10204 3.1 Zertifizierung geliefert, die genaue Schmelzchemie und mechanische Werte der Schmelstoffcharge aufzeigt.
- Positive Material Identification (PMI): Handheld XRF-Analyzer überprüfen Chrom (11,5–13,5% TP3T) und Schlüssellegierungselemente sofort bei Wareneingang.
- Ultraschall- & ZNT-Inspektion: In-house Ultraschallprüfung erkennt Subsurface- Porosität, Einschlüsse oder innere Risse in schwerem Stangenmaterial und Schmieden.
- Härte- & Zugverifizierung: Kalibrierte Rockwell (HRC) und Brinell (HB) Prüfung bestätigt Ihre spezifizierte Wärmebehandlungsbedingung.
| Qualitätsprüfung | Zielmetrik / Bewertung | Industrie-Standard |
|---|---|---|
| Chemische Analyse (PMI / OES) | Elementare Verifikation (C, Cr, Mn, Si, P, S) | ASTM A276 / UNS S41000 |
| Mechanische Eigenschaftstests | Zugfestigkeit, Streckgrenze, Dehnung | ASTM A370 |
| Härteverifizierung | Kern- und Oberflächenhärte (anneciert vs. gehärtet) | ASTM E18 / ASTM E10 |
| Nicht-Zerstörende Prüfung (NDT) | Interne Schalleigenschaften durch Ultraschallprüfung | ASTM A388 |
| Maßangaben & Oberflächenfinish | CMM-Koordinatenprüfungen, Oberflächenrauheit (Ra) | ISO 2768 / ASME Y14.5 |
Benutzerdefinierte Fertigung und Engineering-Unterstützung
Wir passen unsere Fertigungskette direkt an Ihre Anwendungsanforderungen an. Ob Sie kundenspezifische Schmiedeteile, enge Lasstoleranzen beim Drehen oder integrierte Präzisionsguss und CNC-Bearbeitung, unsere Anlage verarbeitet Rohmaterialumwandlung bis zur Endpassivierung. Für Projekte, die gegossene Rohlinge oder komplexe Strukturgeometrien erfordern, arbeiten Sie mit einem spezialisierten Sandgusshersteller für kundenspezifische Metallteile stellt eine gleichbleibende Legierungsintegrität vor der Endbearbeitung sicher.
Senden Sie Ihre CAD-Modelle, Materialspecifications und Zielwärmebehandlungsparameter direkt an unser Engineering-Team für eine schnelle Angebotsprüfung (RFQ) und Machbarkeitseinschätzung.
Häufig gestellte Fragen (FAQs) zur SS 410 Materialeigenschaften
Ist SS 410 unter allen Bedingungen magnetisch?
Ja. Da AISI 410 ein martensitischer Edelstahl ist mit einer kastenförmigen oder kubischen Kristallstruktur bleibt er sowohl im annealierten als auch im vollständig gehärteten Zustand stark ferromagnetisch.
Kann SS 410 durch Wärmebehandlung härtbar gemacht werden?
Ja. Im Gegensatz zu austenitischen Stählen reagiert SS 410 direkt auf thermische Abschreckung und Anlassen: Austenitisieren: Aufheizen auf 925–1010°C, gefolgt von Abschrecken in Luft oder Öl, verwandelt die Struktur in Martensit. Erreichbare Härte: Je nach Vergütungszyklus, Härte von SS 410 reicht von 35 bis 45 HRC für verschleißfeste Bauteile oder niedrigere Werte für hochzähe Strukturelemente.
Wie vergleicht sich SS 410 hinsichtlich Zerspanbarkeit und Festigkeit mit SS 304?
SS 410 bietet eine höhere Streckgrenze, eine höhere Zugfestigkeit und eine überlegene Verschleißfestigkeit im Vergleich zu standardmäßigen 304. Es bietet auch wesentlich bessere Zerspanbarkeit (ungefähr 55% von AISI B1112), da es sich nicht so schnell so stark verformt wie austenitische Sorten. Allerdings bietet SS 304 eine höhere allgemeine Korrosionsbeständigkeit. Für Projekte, die Gussteile erfordern, die auf bestimmte mechanische Lasten zugeschnitten sind, verwenden wir spezialisierte Edelstahl-Gussdienstleistungen für Präzisionsbauteile um genaue Legierungseigenschaften zu erreichen.
Welche Vorwärm- und Nachschweißwärmebehandlung wird für SS 410 empfohlen?
Da martensitischer Edelstahl 410 beim Schweißen schnell luftgehärtet und zu Kälterissen neigt, ist eine ordnungsgemäße thermische Steuerung während des Schweißens zwingend erforderlich: Vorkohlen: Halten Sie die Schweißzone zwischen 200°C und 300°C (392°F bis 572°F). Post-Weld Heat Treatment (PWHT): Führen Sie unmittelbar eine subkritische Anlage oder Vergüten bei 650°C bis 750°C (1202°F bis 1382°F) durch, um Restspannungen abzubauen und die Duktilität der Verbindung wiederherzustellen.
Was ist die maximale Betriebstemperatur für Edelstahl 410?
Für kontinuierlichen Service arbeitet SS 410 sicher bis zu ungefähr 650°C (1200°F) unter oxidierenden Bedingungen, bevor die Skalierungsraten signifikant zunehmen. Für intermittierenden Betrieb kann es Spitzen bis zu 760°C (1400°F) verarbeiten. Wenn Anwendungsumgebungen diese thermischen Schwellen überschreiten oder extreme Skalenbeständigkeit verlangen, Wechsel zu spezialisierten Lösungen wie eine 310 SS-Edelstahl Hochtemperaturlegierung bietet die notwendige thermische Stabilität.


 German
 English
 Russian